Une pédale de frein, quelle force doit-elle réellement supporter
Regardons d'abord une séquence de test qui empêche beaucoup de gens de dormir : trois véhicules effectuent successivement des freinages d'urgence de 100 km/h à 0 ; au deuxième et au troisième appui, le support de pédale casse. Le capteur de force sur la pédale enregistre les valeurs avant et après la rupture — force maximale sur la pédale de 1596 N au premier essai, 1612 N au deuxième, et la vidéo montre même un pic à 4589 N.
Que représente 1596 N ? Cela équivaut à peu près à une personne de 160 kilogrammes debout directement sur la pédale. La force qu'un conducteur normal peut exercer en situation d'urgence ne dépasse généralement que quelques centaines de newtons ; casser la pédale en appuyant dessus est en soi une chose qui ne devrait pas se produire. Qiu Jincao, de la Société chinoise des ingénieurs automobiles, le dit sans détour : un conducteur normal, en appuyant sur la pédale, quelles que soient les circonstances, ne devrait jamais casser directement la pédale de frein. C'est la ligne rouge de cette pièce qu'est la pédale de frein — elle est d'abord une pièce de sécurité, et ensuite seulement une pièce d'interface homme-machine que l'on peut presser à volonté.
Ainsi, la question « comment fabriquer le frein, la pédale de frein » mérite vraiment d'être décomposée en trois points. Premièrement, selon quelle force la pédale est-elle conçue — comment la norme est-elle définie. Deuxièmement, comment cette force est-elle réalisée dans les matériaux et le procédé — la fabrication de la pédale de frein. Troisièmement, une fois fabriquée et montée sur le véhicule, comment régler ces quelques millimètres de course libre. Suivons ces trois axes ci-dessous, en commençant par bien calculer le compte des forces.
La force que la pédale de frein doit supporter : les trois niveaux d'écart entre norme nationale, norme sectorielle et contrôle interne des constructeurs
Le niveau complété par la norme recommandée sectorielle : 1500 N et 500 000 cycles
Le contrôle interne des constructeurs est souvent d'un cran supérieur à la norme sectorielle
| Norme / Spécification | Exigence de charge | Objet de l'évaluation |
|---|---|---|
| « Conditions techniques de sécurité pour l'exploitation des véhicules à moteur » (obligatoire) | Force sur la pédale des véhicules de tourisme ≤500N ; à pleine charge ≤500N, à vide ≤400N | Efficacité de freinage, et non résistance de la pédale |
| QC/T 788-2018 (norme sectorielle recommandée) | Longitudinal 1500±20N, maintenu 5 secondes, 5 fois avant et arrière, déformation permanente ≤5mm | Résistance statique et déformation de la pédale |
| QC/T 788-2018 endurance de fonctionnement | Véhicules de tourisme 500±20N / véhicules utilitaires 700±20N, 500 000 cycles dans chaque sens | Durée de vie en fatigue |
| GMW15396 (version 2007, spécification d'entreprise) | Charge extrême dans la direction d'appui 2700N | Marge en conditions extrêmes |
| Porsche MSB (spécification d'entreprise) | Charge de rupture 3000 N, trois températures : -35 °C / température ambiante / 80 °C | Résistance à la rupture aux températures extrêmes |
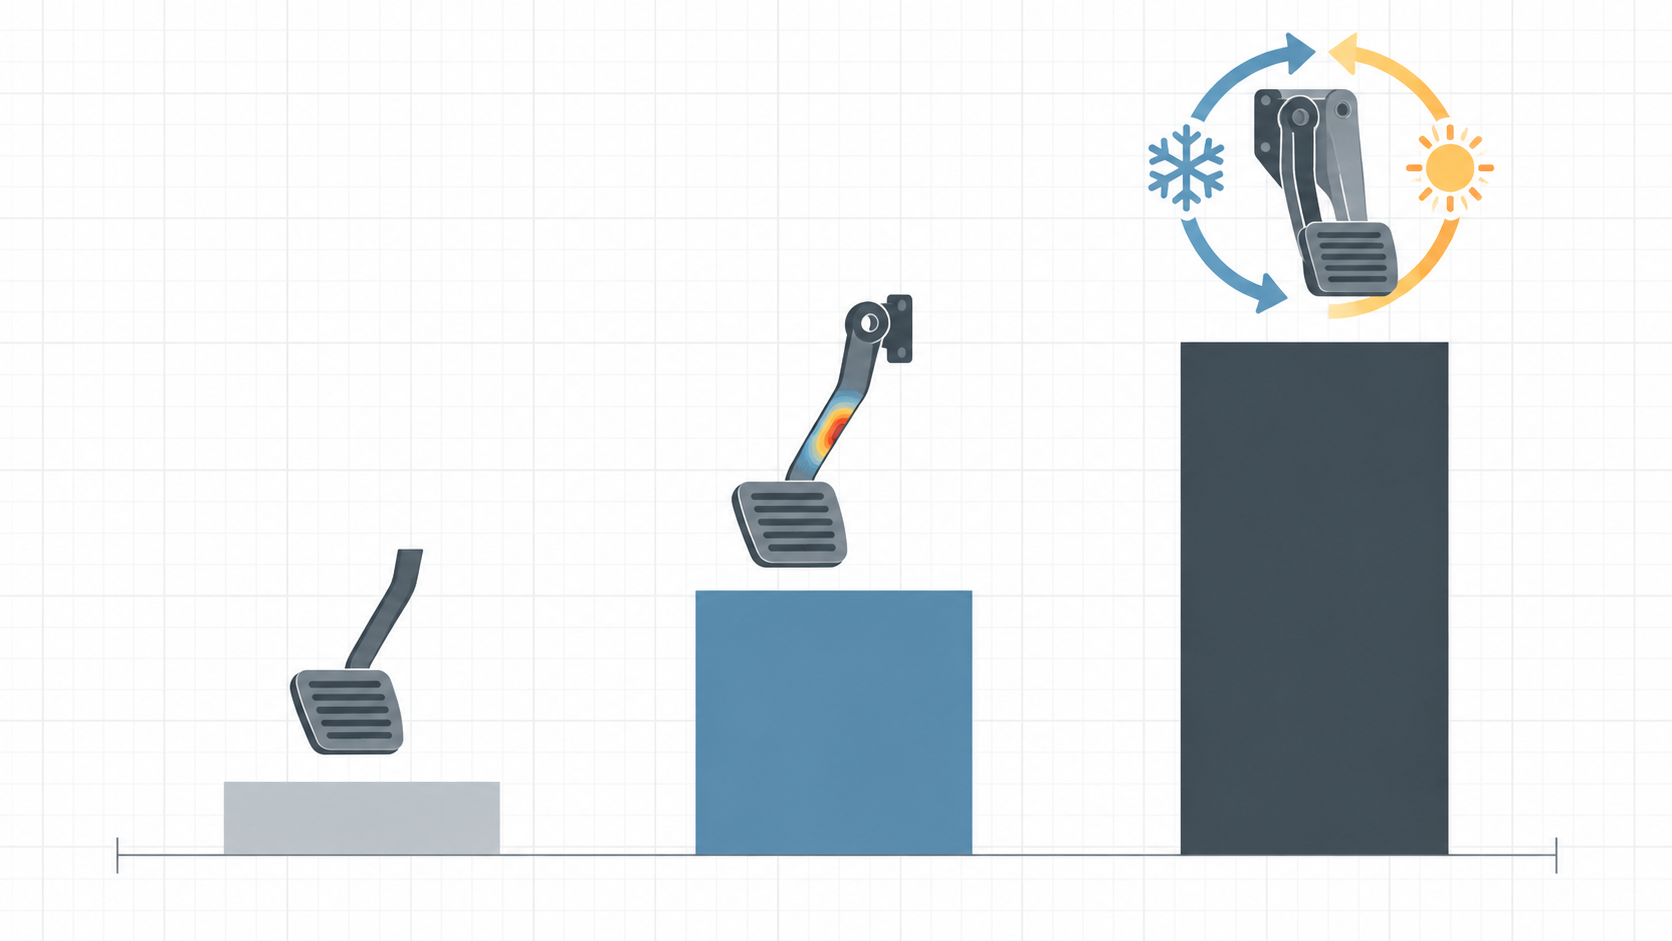
Comment une pédale de frein est fabriquée : matériaux, structure et procédé d'injection
Prenez l'ensemble de pédale en main : avant de parler de résistance, regardez d'abord de quoi il est assemblé. Un ensemble de pédale de frein de véhicule particulier comprend généralement : le bras de pédale (l'élément principal qui subit le moment de flexion sous l'appui), le patin de pédale (surface de contact du pied, souvent en caoutchouc ou en élastomère thermoplastique), le support métallique (relié à la caisse ou au boîtier de pédale), le pivot et la douille (liaison pivot), le ressort de rappel, le contact d'interrupteur de feu stop, ainsi que le point de liaison vers la tige de poussée du servofrein. Parmi ceux-ci, le bras de pédale et le support sont les acteurs mécaniques principaux, et aussi les zones les plus fréquemment mises en cause dans les cas de rupture.
Matériaux : base PP ou PA, avec 30 %–40 % de fibre de verre
La pratique dominante du secteur consiste à utiliser comme base du PP (polypropylène) ou du PA (polyamide, c'est-à-dire nylon), en ajoutant environ 30 %–40 % de fibre de verre, le renfort par fibres de verre courtes servant à augmenter la résistance, la rigidité et la stabilité thermique. Avec l'ajout de fibre de verre, le matériau passe de « plastique injectable » à « composite utilisable comme pièce structurelle » : c'est la condition préalable pour qu'une pédale de frein puisse être réalisée en plastique.
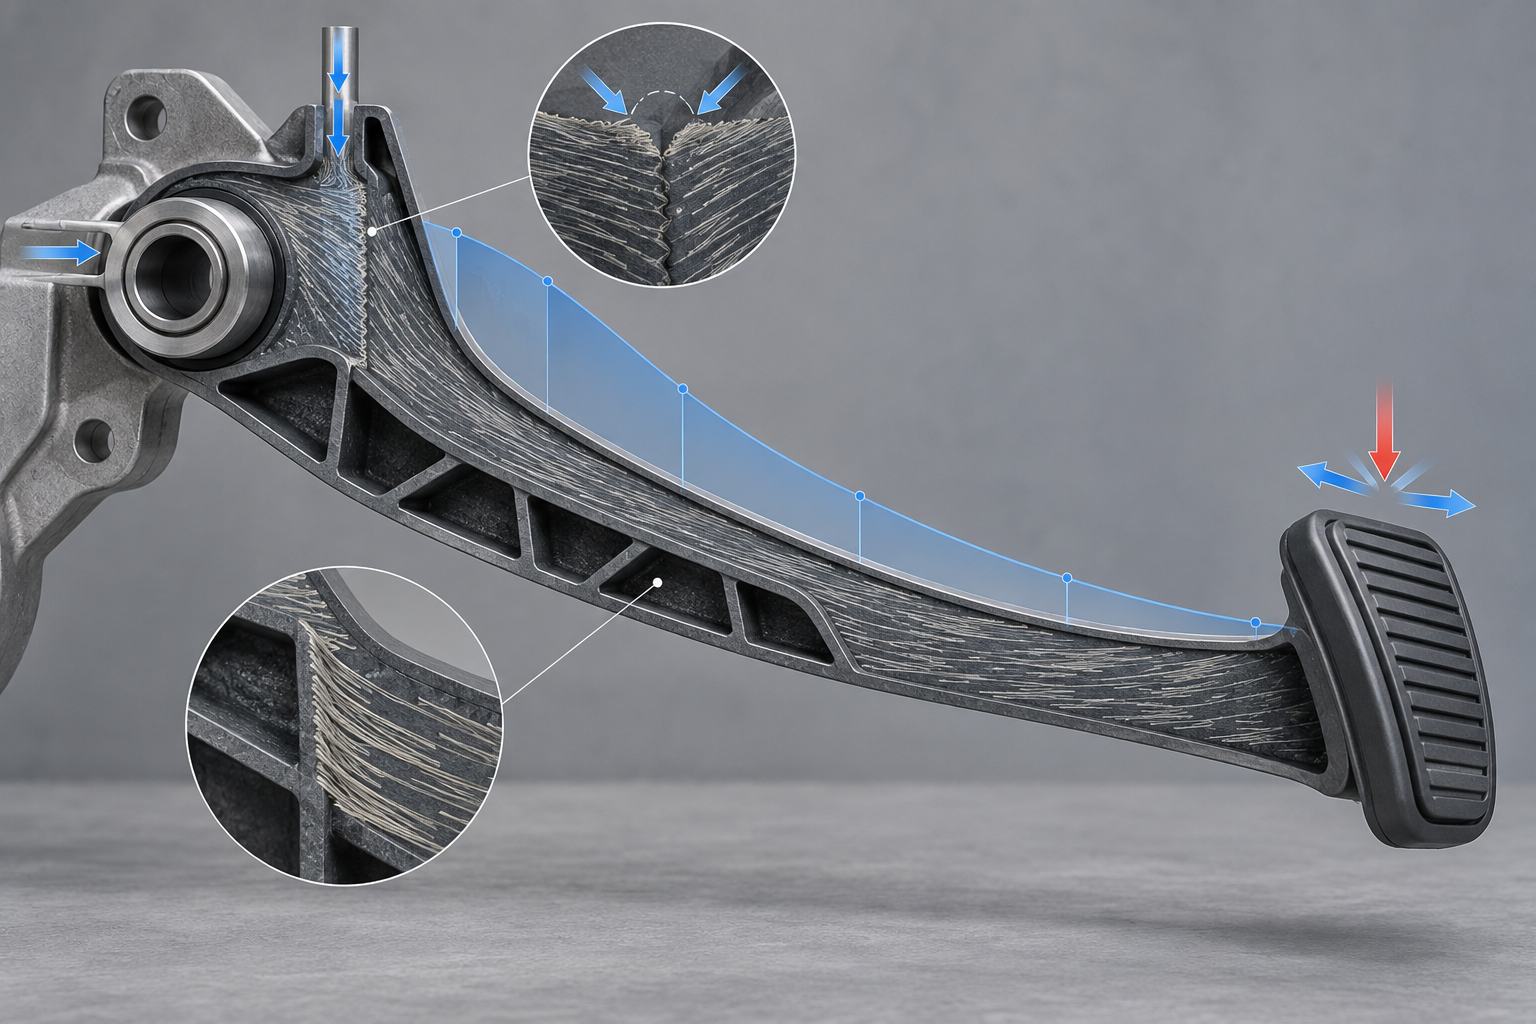
Mais la fibre de verre apporte aussi une contradiction incontournable : les fibres s'orientent dans le sens d'écoulement de la matière, ce qui rend la pièce anisotrope — résistance élevée dans le sens d'écoulement, plus faible perpendiculairement. Plus problématique encore, les zones de soudure : là où deux fronts de matière se rejoignent, les fibres traversent difficilement l'interface pour s'enchevêtrer, et la résistance est souvent inférieure à celle du matériau de base. Or la base du bras de pédale et les abords du pivot sont précisément les sections où le moment de flexion est maximal ; si la ligne de soudure s'y trouve, c'est placer le point faible à l'endroit le plus sollicité.
Du moule au produit fini : la chaîne de procédé du bras de pédale injecté
Le bras de pédale est le plus souvent une pièce injectée, et la chaîne de procédé est en gros la suivante : conception du moule et détermination de la position du point d'injection → moulage par injection → soudure et inserts/assemblage → contrôle dimensionnel et visuel → contrôle mécanique par échantillonnage. Chaque étape influence la capacité finale à supporter ces quelques milliers de newtons.
- Position du point d'injection : elle détermine le trajet d'écoulement de la matière et l'emplacement de la ligne de soudure. Bien placé, le point d'injection permet d'éviter les zones fortement sollicitées ; placé au hasard, il laisse le point faible à la base.
- Température du moule et maintien en pression : une température de moule trop basse et un maintien en pression insuffisant dégradent la cicatrisation de l'interface de soudure et font chuter davantage la résistance ; les pièces en fibre de verre sont particulièrement sensibles à ces deux paramètres.
- Inserts et assemblage : la douille de pivot métallique et les éléments de liaison du support sont fixés par surmoulage d'inserts ou par assemblage ultérieur ; les tolérances d'ajustement à l'interface influencent directement le jeu et les bruits parasites lors de l'appui.
- Contrôle dimensionnel et visuel : l'accent est mis sur la position de la ligne de soudure, les retassures, le gauchissement, ainsi que la coaxialité de l'alésage de pivot — ce sont des indicateurs indirects des performances mécaniques ultérieures.
- Contrôle par échantillonnage mécanique : réaliser une vérification par échantillonnage selon les cas de charge, afin de confirmer la cohérence du lot, et non pas seulement tester la première pièce.
Ce processus semble similaire à celui du moulage par injection de pièces structurelles ordinaires ; la différence réside dans la densité de vérification. Pour un boîtier ordinaire, un contrôle par échantillonnage de l'aspect et de l'assemblage suffit ; une pédale de frein doit être vérifiée de manière répétée selon les cas de charge, car c'est une pièce de sécurité — une mauvaise soudure par fusion peut signifier une rupture de pédale. La pratique courante dans le secteur consiste à porter la proportion de fibre de verre à plus de 40 %, ou à passer à des fibres longues pour améliorer la résistance des zones de soudure par fusion et la marge de sécurité en fatigue ; la proportion précise et les paramètres de process doivent être déterminés en fonction de la géométrie de la pièce, du spectre de charge et des résultats de vérification, et ne peuvent pas être copiés tels quels.
S'il s'agit uniquement de pièces de vérification structurelle d'un ensemble de pédale ou d'une petite série de préproduction, l'investissement initial dans un moule d'injection n'est pas négligeable ; on procède généralement d'abord à plusieurs cycles de vérification de forme et d'assemblage par usinage CNC ou impression 3D, avant d'ouvrir le moule pour l'injection, ce qui permet d'éviter des détours. Ce type de parcours de fabrication à la demande est décrit plus précisément dans les pages Prototypage rapide et Capacités d'injection.
Résistance des zones de soudure par fusion et marge de fatigue : le point le plus critique d'une pédale injectée
L'analyse précédente de la pédale injectée aboutit toujours au même endroit — la jonction entre la base du bras de pédale et le pivot. C'est à la fois la section où le moment de flexion est maximal et souvent l'endroit où les flux de matière se rejoignent. La résistance de la zone de soudure par fusion des plastiques renforcés de fibre de verre est inférieure à celle du corps de la pièce ; ainsi, l'étape la plus difficile à maîtriser dans « comment fabriquer une pédale de frein » devient la qualité de la soudure par fusion.
Pourquoi la zone de soudure par fusion se situe-t-elle toujours sur la section la plus dangereuse ?
Sur une pièce injectée, la soudure par fusion est l'interface formée lorsque deux flux de matière se rencontrent et fusionnent dans la cavité du moule. Le bras de pédale est de forme élancée et sa base doit loger l'alésage du pivot ou un insert métallique ; le moule nécessite souvent une alimentation par deux côtés ou en plusieurs points, et les flux de matière contournent les alésages puis se rejoignent à l'avant — ce point de jonction se trouve précisément sur la section sollicitée près du pivot.
La faiblesse de la zone de soudure par fusion n'est pas uniforme : l'orientation des fibres de verre est désordonnée à l'interface de jonction, la liaison entre les fibres et la matrice est incomplète, et la température de l'interface est également inférieure à celle du corps de la pièce. Il en résulte que la résistance de la zone de soudure par fusion est généralement inférieure à celle du corps de la pièce ; le secteur considère généralement que l'écart est notable, mais la valeur précise dépend du matériau, des seuils d'injection et du process, et doit être déterminée par des mesures réelles. La pédale de frein étant une pièce de haute sécurité, cet écart doit être compensé par une redondance structurelle et une couverture de vérification, et non jugé par un simple « ça a l'air assez épais ».
Les variables contrôlables influant sur la qualité de la soudure par fusion sont très concrètes : la position du seuil d'injection détermine l'angle de jonction des flux de matière ; plus cet angle est aigu, plus c'est défavorable ; la température du moule et le maintien en pression influent sur le degré de cicatrisation de l'interface ; une température de moule trop basse entraîne une cicatrisation insuffisante de l'interface ; une vitesse d'injection trop rapide emprisonne de l'air à la jonction et forme des lignes de soudure. Pour les moules de pièces de sécurité telles que les pédales de frein, le schéma des seuils d'injection et des canaux est généralement défini dès l'étape DFM, en même temps que la marge de fatigue, et non après l'essai du moule en fonction de l'aspect.
Quelques pistes réalistes pour améliorer la résistance des zones de soudure par fusion et la marge de sécurité en fatigue
La pratique courante dans le secteur consiste, d'une part, à porter la teneur en fibre de verre à plus de 40 % afin de compenser par une fraction volumique de fibres plus élevée la perte de résistance de la zone de soudure par fusion ; d'autre part, à passer à des matériaux à fibres de verre longues, dont le recouvrement à l'interface est plus complet, ce qui est plus favorable à la marge de sécurité en fatigue. Les deux voies ont un coût : plus la proportion de fibre de verre est élevée, plus l'écoulement de la matière fondue est mauvais, et plus l'interface de soudure par fusion est difficile à cicatriser ; les fibres longues imposent également des exigences plus élevées au process d'injection et à l'usure du moule. Il ne s'agit donc pas d'un choix unique où « plus il y a de fibre de verre, mieux c'est », mais d'un arbitrage à faire en fonction de la géométrie de la pédale, de la direction des efforts et des conditions de vérification.
Une autre approche plus robuste consiste à éloigner activement la zone de soudure par fusion de la section où le moment de flexion est maximal : ajuster l'orientation du seuil d'injection pour repousser le point de jonction des flux vers le milieu du bras de pédale ou une zone non principalement sollicitée ; ou bien utiliser un insert métallique au niveau du pivot pour reprendre localement la charge, faisant passer la pièce plastique d'un « cisaillement direct » à un « état supporté ». De telles modifications entraînent la structure du moule et le process d'assemblage, et doivent généralement être fixées avant l'ouverture du moule.
Appui frontal et appui latéral : les deux types de sollicitation que la vérification doit couvrir
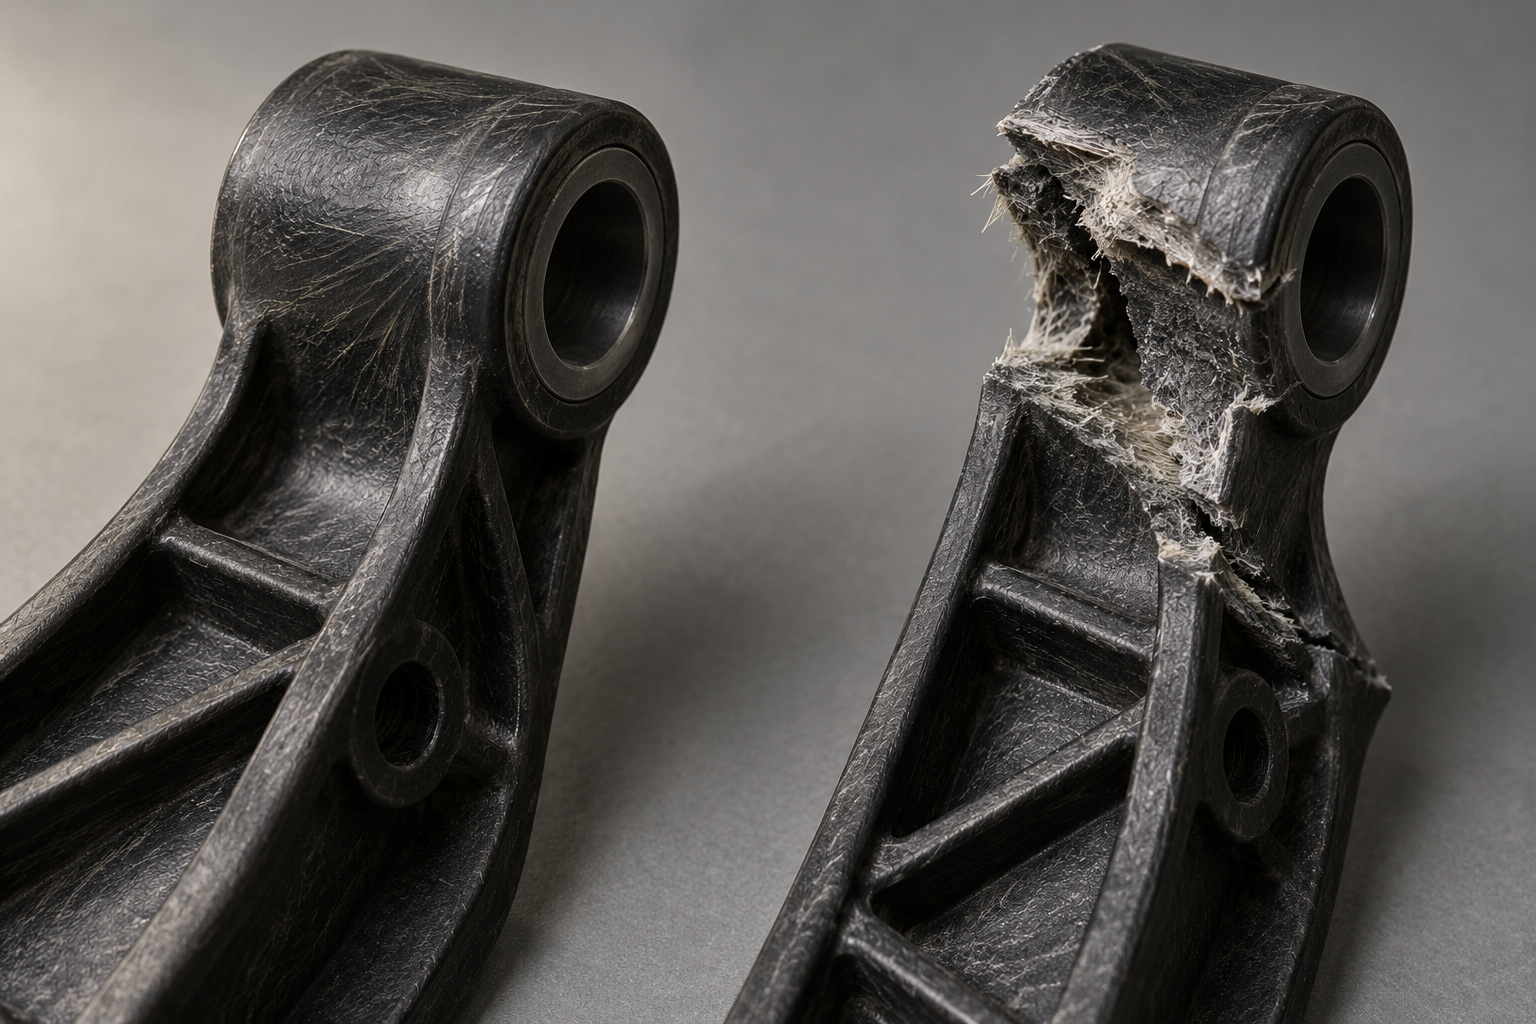
Lors de la vérification de la résistance d'une pédale, une différence facilement négligée est la direction de chargement. Lors d'un appui vertical frontal, la force se transmet le long de la section du bras de pédale et génère principalement une contrainte de flexion ; mais en conduite réelle, le point d'appui du pied est souvent décalé vers l'intérieur ou l'extérieur, formant un appui latéral en levier — le bras de levier s'allonge, la base du bras de pédale subit simultanément flexion et torsion, et la contrainte locale peut être nettement supérieure à celle du cas frontal.
C'est aussi pourquoi certaines pédales de modèles passent les tests frontaux mais révèlent un risque lors d'un appui non vertical. Si le plan de vérification ne réalise qu'un seul chargement frontal, il est difficile de couvrir ce cas. La pratique de l'industrie automobile consiste généralement à appliquer des chargements multiaxiaux : la norme QC/T 788-2018 exige que la pédale subisse des essais d'endurance dans les deux directions de chargement, avant et arrière, ce qui montre que la différence de direction est une variable reconnue par le secteur comme devant être couverte. Pour le fabricant, cela signifie que la position de soudure par fusion et la conception des inserts doivent être évaluées selon la direction de sollicitation la plus défavorable, et non optimisées pour un seul cas frontal.
Pour réaliser la vérification structurelle de telles pièces de sécurité, le corps de la pièce injectée, les inserts et le schéma de moule doivent souvent être prototypés et itérés ensemble. Pour le prototypage de bras de pédale, de supports et de pivots, on peut d'abord vérifier la géométrie et l'assemblage via les parcours Capacités d'injection ou Prototypage rapide, avant de passer à l'étape du moule et des essais de fatigue.
Changer de matériau, c'est refaire la vérification : ce qu'un rappel révèle
Pourquoi « remplacer par un autre plastique » n'équivaut pas à « une substitution équivalente »
Traiter la « marge de conception » comme une grandeur vérifiable, et non comme un slogan
Qu'est-ce que le jeu libre de la pédale : assemblage et réglage derrière 5–15 mm
Sur la première petite course d'enfoncement de la pédale de frein, le véhicule n'a en fait pas encore commencé à ralentir. Cette distance « à vide » est le jeu libre de la pédale de frein — le déplacement de la pédale entre le début de son mouvement et l'établissement réel de la pression hydraulique dans le système de freinage, moment où l'étrier commence à serrer le disque de frein. Pour les véhicules de tourisme, le jeu libre se situe généralement dans une plage de 5 mm à 15 mm, la valeur précise étant celle du manuel de réparation du modèle, car tous les véhicules ne prennent pas le même chiffre.
Le jeu libre de la pédale n'est pas une erreur d'assemblage, mais un jeu délibérément ménagé. Lorsque le piston du maître-cylindre revient complètement, il doit mettre en communication le circuit d'huile du cylindre avec le réservoir, afin que le liquide de frein puisse refluer et que la pression puisse être relâchée. Si cette course est absorbée, le piston ne peut pas revenir complètement, et la pression résiduelle maintient les plaquettes de frein contre le disque, ce qui fait chauffer le véhicule en roulant, provoque un traînage et accélère l'usure des plaquettes. À l'inverse, si le jeu est trop grand, toute la première partie de l'enfoncement n'est que course morte, la réponse de freinage ralentit, et en situation d'urgence ces quelques millimètres représentent de la distance.
Pourquoi le jeu libre augmente : de la présence d'air à l'usure
Les causes les plus courantes d'un jeu libre excessif : de l'air est entré dans le liquide de frein, les bulles étant compressibles, elles sont d'abord écrasées avant de transmettre la force ; les plaquettes de frein sont usées et amincies, le piston de l'étrier doit sortir sur une plus grande distance avant de toucher le disque ; réglage incorrect de la tige de poussée, le jeu mécanique entre la pédale et le maître-cylindre étant hors tolérance ; défaillance de l'étanchéité de la coupelle du maître-cylindre, une fuite interne entraînant une montée en pression lente. Ces causes se manifestent toutes sur la pédale par un feeling « mou » et « long », mais les traitements sont totalement différents — purger d'abord ou remplacer d'abord les plaquettes, il faut les distinguer par un contrôle.
Un jeu libre trop faible n'est pas non plus une bonne chose. Une pédale presque sans course morte indique que la tige de poussée est trop serrée ou que le piston ne revient pas correctement, ce qui provoque un traînage du freinage, une élévation de la température du disque lors de longs trajets, et dans les cas graves une altération des performances de freinage. Ce type de problème apparaît souvent lors du remplacement du maître-cylindre, du servofrein ou lors de l'assemblage après réparation, et relève du travail de réglage.
Comment faire un auto-contrôle : trois choses réalisables à l'arrêt
- Véhicule à l'arrêt, moteur coupé, appuyez plusieurs fois sur la pédale pour évacuer le vide du servofrein, puis appuyez légèrement sur la pédale et ressentez la longueur de la course morte entre le début et le moment où elle devient nettement « dure ».
- Comparez la hauteur de la pédale : après plusieurs appuis, la hauteur de la pédale doit rester globalement stable ; si elle s'enfonce lentement lorsqu'on maintient l'appui, il s'agit probablement d'un problème d'étanchéité ou de fuite interne, et non du jeu libre lui-même.
- Ouvrez le compartiment moteur pour vérifier le niveau de liquide de frein, et consultez en même temps l'historique des remplacements — le liquide de frein se remplace généralement tous les 2 ans ou environ 40 000 km, selon le manuel du modèle ; après absorption d'humidité, la baisse du point d'ébullition amplifie les problèmes liés à la présence d'air.
Il faut préciser que le réglage de la longueur de la tige de poussée relève d'une opération de maintenance, impliquant l'interface entre le maître-cylindre et le servofrein ; la structure varie considérablement selon les modèles, et il est impératif de suivre le manuel de réparation du modèle correspondant. Visser soi-même la tige de poussée sans données ni outils risque de supprimer le jeu libre, créant au contraire un freinage résiduel. La valeur de l'autocontrôle réside dans la décision « faut-il aller à l'atelier », et non dans le remplacement du réglage.
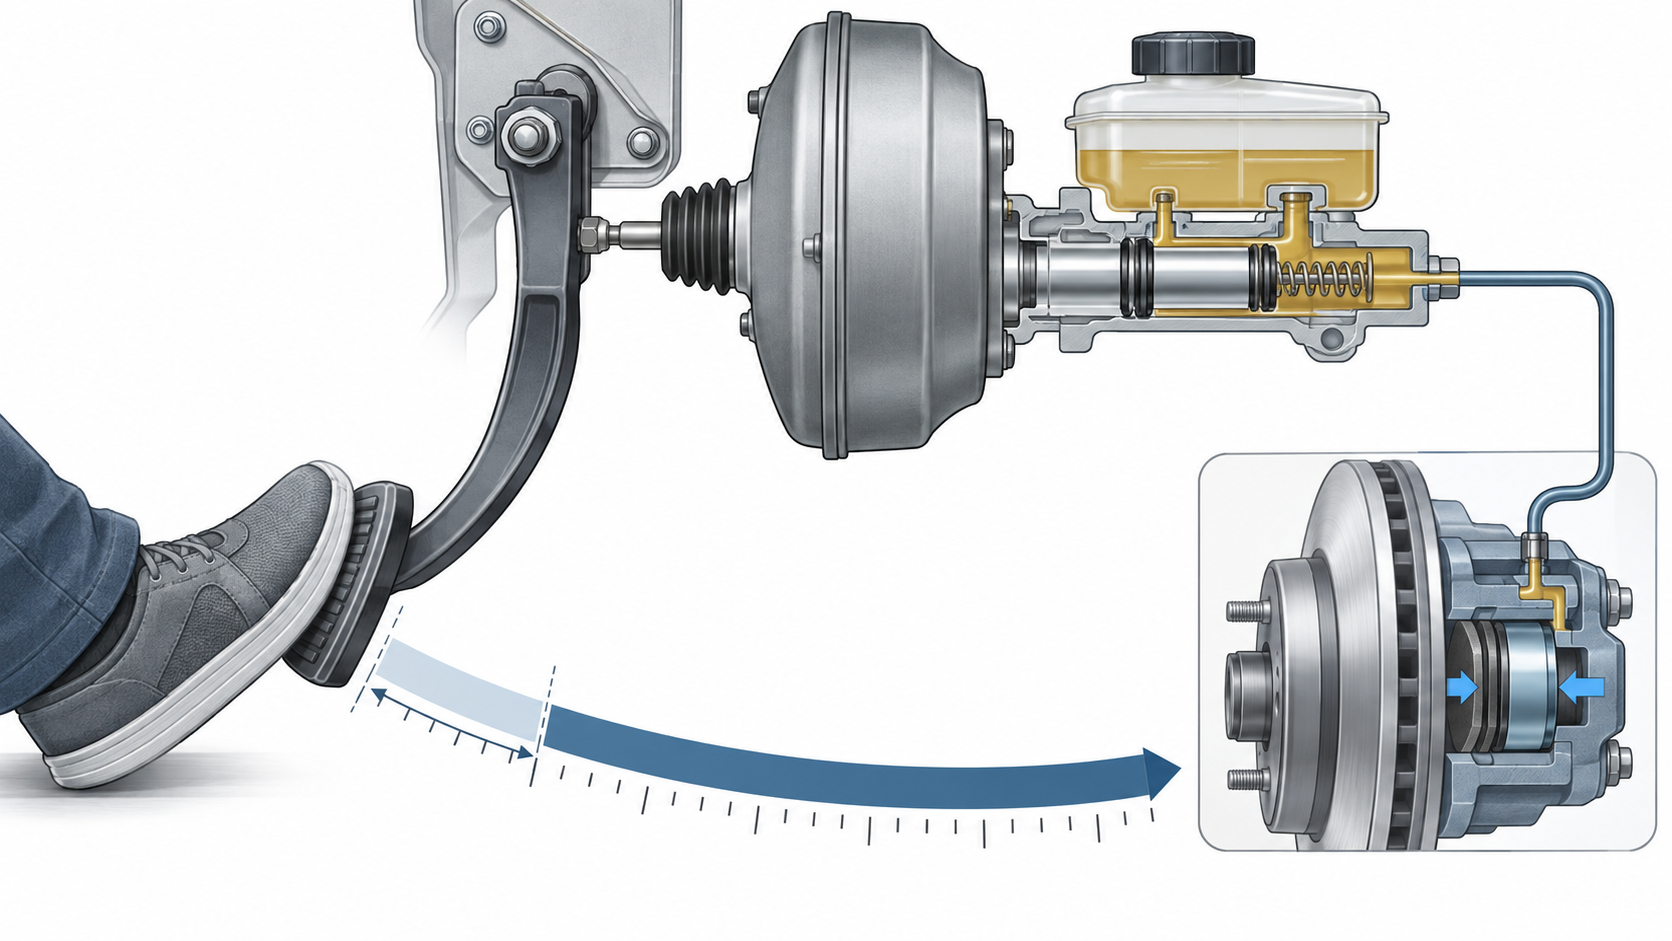
Si l'on replace le jeu libre dans l'ensemble de la chaîne : il constitue en réalité un exutoire de la cohérence de fabrication et d'assemblage. Le jeu au pivot de la pédale, la longueur de la tige de poussée, la position de retour du piston du maître-cylindre, l'épaisseur des plaquettes de frein : toute déviation, quelle qu'elle soit, se manifeste sur ces quelques millimètres. C'est précisément pour cette raison que les tolérances dimensionnelles de l'ensemble de pédale et la qualité de l'assemblage sont bien plus importantes qu'elles n'y paraissent.
Pourquoi faut-il pomper la pédale plusieurs fois après l'avoir installée : la dernière étape, de l'assemblage à l'établissement de la pression
Après avoir remplacé les plaquettes de frein, le mécanicien s'installe dans le véhicule et pompe, coup après coup, jusqu'à ce que la pédale durcisse. Ce geste ressemble à un rituel, mais il constitue en réalité la conclusion de la chaîne de fabrication et d'assemblage de la pédale de frein : sans pompage adéquat, la force de freinage ne peut s'établir. La manière dont la pédale de frein est fabriquée et installée se traduit finalement dans la sensation de ce coup de pédale.
La raison réside dans le jeu subsistant entre les plaquettes neuves et le disque de frein. Le piston d'étrier ayant été repoussé dans le corps lors du remplacement, un jeu de quelques dixièmes de millimètre à un ou deux millimètres peut apparaître entre plaquettes et disque. En pompant la pédale de façon répétée, on pousse l'huile du maître-cylindre par la pression hydraulique, on repousse le piston contre le dos des plaquettes, et on fait plaquer celles-ci contre le disque. Lorsque la pédale devient ferme sous la pression et ne mollit plus, cela signifie que ce jeu a été absorbé et que la pression du système est établie. Si après de nombreux coups de pédale elle reste molle, le problème ne vient généralement pas des plaquettes, mais de la présence d'air dans les canalisations ou d'un manque de liquide de frein.
La pédale de frein n'est que le point d'entrée de la force
Considérée dans l'ensemble de la chaîne de freinage, l'ensemble de pédale est responsable d'une seule chose : transmettre la force du pied. Le trajet de la force est le suivant : bras de pédale — tige de poussée — servofrein à dépression — maître-cylindre — canalisations/flexibles — piston d'étrier — plaquettes de frein — disque de frein. La pédale elle-même ne produit pas de force de freinage ; elle détermine seulement la force d'entrée et la course parcourue. Ainsi, si la pédale est molle ou que la course s'allonge, le problème peut provenir de n'importe quel maillon de la chaîne, et pas nécessairement de la pédale.
Cela explique aussi pourquoi la rigidité structurelle et la rigidité de montage de la pédale sont tout autant des indicateurs de sécurité. Si le bras de pédale ou le support se déforme élastiquement de manière notable sous l'effort, la sensation au pied devient « spongieuse », et le conducteur augmentera inconsciemment la force sur la pédale. Les zones de soudure et les sections proches du pivot évoquées dans la section précédente doivent précisément conserver leur forme sous ces charges répétées.
Lorsque la pédale est molle, procéder au diagnostic dans l'ordre
Voici un ordre de diagnostic pratique, pour éviter de remplacer des pièces dès le départ :
- Vérifier d'abord le liquide de frein : regarder si le niveau est inférieur au minimum, si la couleur est noircie, et s'il a été remplacé récemment. Le liquide de frein étant hygroscopique, il est généralement recommandé de le remplacer environ tous les 2 ans ou 40 000 km, selon le manuel du modèle.
- Vérifier ensuite l'air : si le niveau est normal mais que la pédale est molle et s'enfonce jusqu'au plancher, il s'agit probablement d'air dans les canalisations, qu'il faut purger dans l'ordre prescrit par le modèle.
- Vérifier ensuite les plaquettes et le disque : des plaquettes usées jusqu'à la limite, une surface de disque rayée ou une épaisseur irrégulière allongent la course.
- Vérifier enfin la tige de poussée et le jeu libre : un réglage incorrect de la tige de poussée rend le jeu libre excessif ; cette opération relève de la maintenance et doit être effectuée selon le manuel du modèle, sans réglage approximatif au feeling.
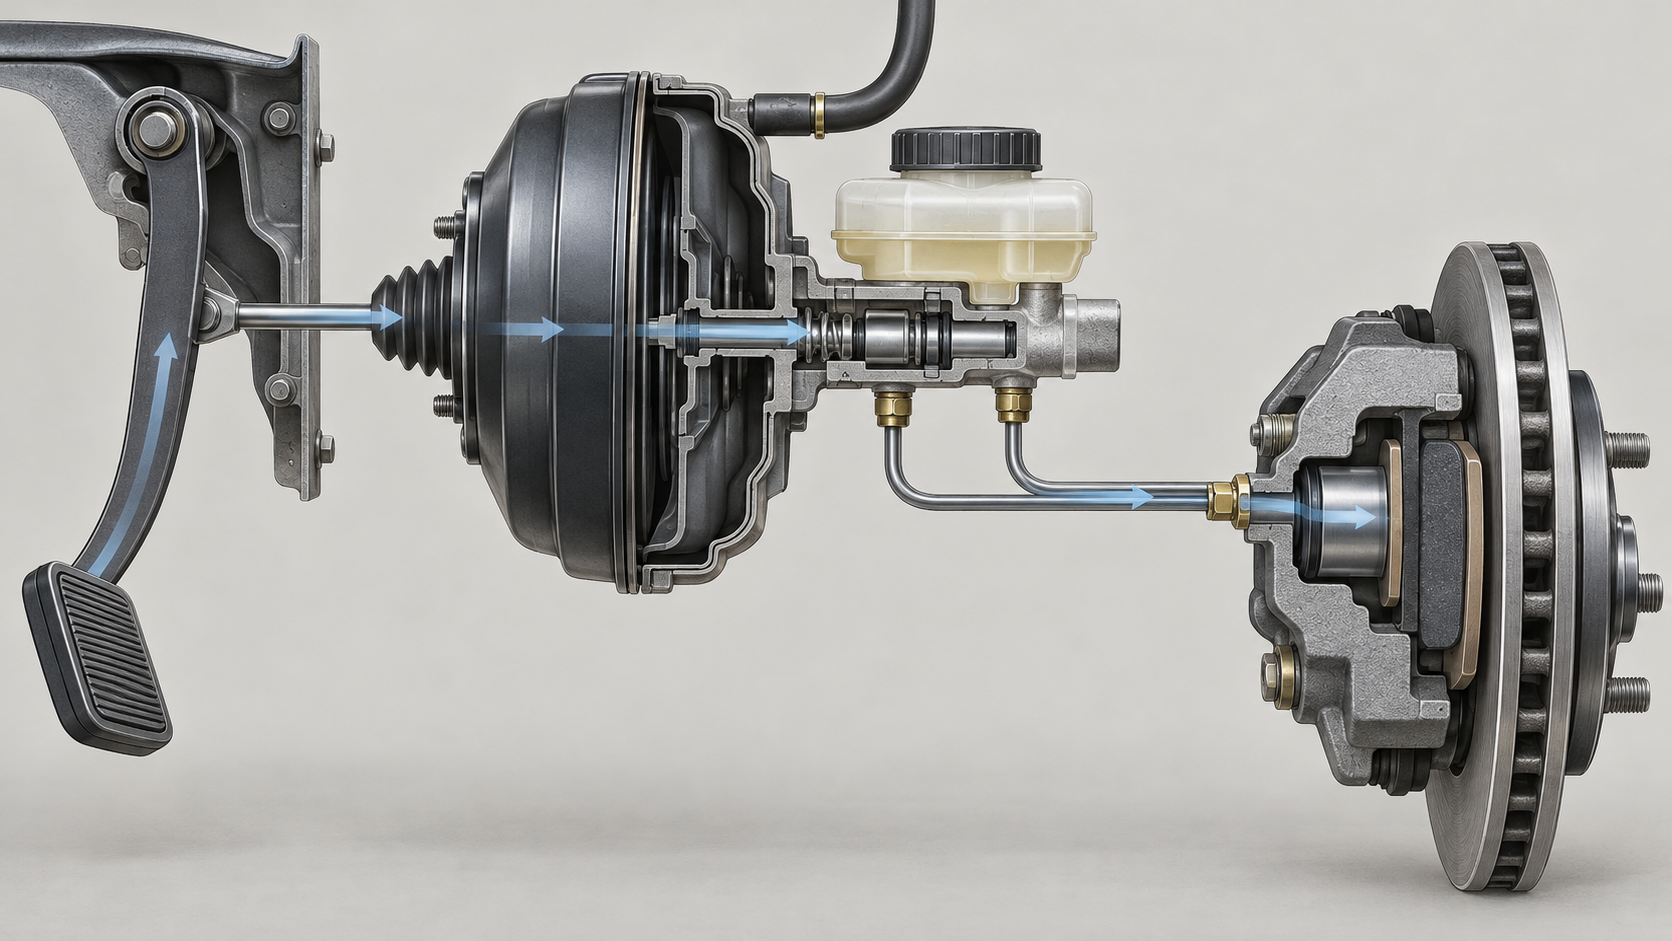
En mémorisant cet ordre, on comprend pourquoi « pomper la pédale après avoir remplacé les plaquettes » n'est pas facultatif : cela remet la course du piston en position dès la phase d'assemblage, ramenant le système à un état où la pression peut s'établir. C'est alors seulement que le jeu libre de la pédale (généralement 5–15 mm sur les véhicules de tourisme) dispose d'une référence stable. Un jeu libre excessif de la pédale est souvent directement lié au liquide, à l'air, aux plaquettes et à la tige de poussée, plutôt qu'à une défaillance de la pédale elle-même.
Pour ceux qui fabriquent des pédales ou des pièces structurelles périphériques, il existe une expérience toute simple : la sensation après assemblage est la synthèse de toutes les opérations précédentes. Ce n'est que si les pièces injectées ont des dimensions stables, si les zones de soudure sont suffisamment résistantes, et si les trous du support et le pivot sont bien coaxiaux, que la courbe force-course de la pédale est reproductible ; sinon, chaque coup de pédale diffère légèrement, et l'anticipation du conducteur quant à la force de freinage est perturbée. C'est aussi pourquoi, pour les pièces de type pédale, dès les phases de prototypage et de petite série, il convient de valider ensemble la rigidité des points de montage, la position de l'interface de la tige de poussée et la précharge du ressort de rappel, plutôt que de se contenter de mesurer une charge de rupture pour livrer.
Questions fréquentes (FAQ)
Les questions suivantes correspondent aux points les plus souvent bloquants après la lecture des sections précédentes : comment lire les chiffres normatifs, quelle quantité de fibre de verre ajouter, si le jeu libre peut être réglé soi-même, et comment choisir entre pédale en plastique et pédale en métal. Les réponses donnent des limites, pas des promesses.
Entre le 500N de la norme nationale et le 1500N de la QC/T 788, lequel constitue réellement l'exigence de résistance de la pédale de frein ?
Les deux ne régissent pas la même chose. Le 500N de la norme nationale obligatoire « Conditions techniques de sécurité pour l'exploitation des véhicules à moteur » (limite supérieure de l'effort sur la pédale à efficacité maximale de freinage pour les voitures particulières, ≤500N en charge, ≤400N à vide) encadre l'effet de freinage — quelle force permet d'arrêter le véhicule — et ne spécifie pas directement la force que la pédale elle-même peut supporter. La QC/T 788-2018 est une norme sectorielle recommandée ; elle exige d'appliquer sur la pédale de frein une force longitudinale de 1500±20N, maintenue 5 secondes, 5 fois en avant et en arrière, sans fissure ni dommage après essai, avec une déformation permanente ≤5mm : c'est là la méthode d'essai visant la résistance structurelle de la pédale. À noter que la QC/T est une norme recommandée, non obligatoire ; les exigences internes des constructeurs sont souvent plus élevées, par exemple la version 2007 de la GMW15396 fixe la charge extrême dans le sens d'appui à 2700N, et la plateforme MSB de Porsche exige une charge de rupture de 3000N. Avant de lire une norme, vérifiez d'abord son domaine d'application et son année de version.
Plus la proportion de fibre de verre est élevée, plus la pédale de frein est solide, n'est-ce pas ?
Pas nécessairement proportionnel. La pratique courante du secteur est une base PP ou PA avec 30 % à 40 % de fibre de verre, pour augmenter la résistance, la rigidité et la stabilité thermique. Mais le point faible des pièces en fibre de verre se situe souvent dans les zones de soudure — à la jonction des flux de matière, l'orientation des fibres est défavorable et la résistance y est inférieure à celle du matériau de base. Porter la proportion au-delà de 40 %, ou passer à la fibre de verre longue, peut améliorer la résistance des soudures et la marge de sécurité en fatigue, mais l'augmentation de la teneur en fibres modifie aussi la fluidité, la qualité de surface et l'anisotropie, ce qui impose de refaire la validation du moule et du procédé. Donc « combien ajouter » ne se lit pas uniquement dans le chiffre : il faut considérer la position des soudures, la direction des charges et les conditions de fatigue.
Peut-on régler soi-même le jeu libre de la pédale de frein ?
On peut le contrôler soi-même, mais le réglage de la tige de poussée relève d'une opération de maintenance ; il est conseillé de suivre le manuel de réparation du modèle. Pour une voiture particulière, le jeu libre est généralement de 5 à 15mm ; il désigne la course de la pédale entre le début de l'appui et l'apparition réelle de la force de freinage. Auto-contrôle possible ainsi : véhicule à l'arrêt, après coupure du moteur, appuyer d'abord plusieurs fois pour purger l'assistance, puis appuyer lentement sur la pédale, ressentir la course morte initiale, tout en observant la variation de hauteur de la pédale et en vérifiant le niveau de liquide de frein. Si le jeu libre augmente nettement, les causes courantes sont la présence d'air dans le liquide de frein, l'usure des plaquettes, un réglage incorrect de la tige de poussée ou une défaillance de l'étanchéité de la coupelle du maître-cylindre ; s'il est trop faible, il peut y avoir traînée de frein, échauffement et usure accélérée des plaquettes. Le liquide de frein est généralement à remplacer tous les 2 ans ou 40 000 km, selon le manuel du modèle.
Comment choisir entre pédale en plastique et pédale en métal ?
Cela dépend de l'usage et du volume. Sur les voitures particulières de série, les bras de pédale sont le plus souvent des pièces injectées en plastique technique renforcé de fibre de verre ; l'avantage est une intégration élevée, une faible masse et un rendement de mise en forme élevé, le prix à payer étant que les zones de soudure et la sensibilité à la température doivent être compensées par une marge de conception et de la validation — le rappel causé par le passage du nylon au polypropylène, entraînant une baisse de résistance, en est la leçon. Les supports métalliques, pivots et autres zones porteuses restent souvent en métal. Pour de petites séries de pré-série, de modification ou d'échantillons de validation, un bras de pédale métallique usiné par CNC ou une pièce structurelle imprimée en 3D est plus flexible, mais il faut noter que le comportement en fatigue de ces procédés n'est pas équivalent à celui d'une pièce injectée de série, et que le résultat sur échantillon ne peut pas remplacer directement la validation de série.
Lors des essais, pourquoi les résultats diffèrent-ils autant entre un appui frontal et un appui latéral ?
Parce que le mode de sollicitation diffère. En appui vertical frontal, le bras de pédale travaille principalement en flexion, avec une répartition des contraintes dans la section relativement maîtrisable ; un appui latéral ou oblique équivaut à ajouter un effet de levier à la base du bras de pédale, où moment de flexion et couple se superposent, favorisant une concentration de contraintes près du pivot. Sur de nombreux modèles, le risque de rupture se situe précisément à la base du bras de pédale en cas d'appui non vertical. Les conditions de validation doivent donc couvrir l'appui frontal, latéral ainsi que différentes températures (par exemple -35 °C, température ambiante, 80 °C) : réussir un essai dans une seule direction ne signifie pas que toutes les façons d'appuyer sont sûres en usage réel.
Key takeaways
- La norme nationale obligatoire stipule « quelle force permet d'arrêter le véhicule » (pour un véhicule de tourisme, force sur la pédale ≤500 N à efficacité de freinage maximale), mais ne précise pas directement quelle force la pédale elle-même peut supporter ; c'est la norme recommandée sectorielle QC/T 788 qui donne des exigences structurelles telles que 1500 N maintenus 5 secondes, sans fissure, déformation permanente ≤5 mm.
- Le bras de pédale de frein dominant est une pièce moulée par injection en PP ou PA avec 30 %–40 % de fibre de verre ; la zone de soudage par fusion de la fibre de verre est moins résistante que le corps, la marge de sécurité en fatigue doit être suffisante, ce qui constitue aussi la contradiction centrale de la conception des seuils d'injection et des positions de soudage par fusion.
- Tout changement de matériau doit être revalidé : un constructeur a déjà remplacé le matériau du support, passant du nylon au polypropylène, ce qui a entraîné une baisse de la résistance de pointe, un risque de rupture au niveau du pivot de la pédale et un rappel.
- La course libre de la pédale pour un véhicule de tourisme est généralement de 5 à 15 mm ; trop grande (air dans le liquide de frein, usure des plaquettes, réglage incorrect de la tige de poussée) ou trop petite, elle affecte le freinage et doit être vérifiée impérativement après l'assemblage.



