
Baisse du débit avec la même formulation : pourquoi la vis et le fourreau d’une extrudeuse plastique s’usent-ils ?
Avec la même formulation et la même vitesse de rotation, le débit de l’extrudeuse diminue progressivement tandis que la pression de la matière fondue commence à fluctuer ; sur le terrain, on soupçonne souvent d’abord une usure de la vis. Cependant, une variation du débit ne peut pas être directement assimilée à une défaillance de la vis. Une alimentation instable, un tamis colmaté, une teneur en humidité excessive des matières premières, une régulation thermique anormale, une modification de la formulation ainsi que des problèmes au niveau de la boîte de vitesses ou des roulements peuvent produire des manifestations similaires. La bonne approche consiste à commencer par confirmer la tendance du procédé, puis à contrôler l’état d’interaction entre la vis et le fourreau.
La vis et le fourreau fonctionnent ensemble dans un environnement soumis à de fortes températures, de fortes pressions, des couples élevés, des frottements et des gaz corrosifs. La vis assure le transport, la fusion, le mélange, le dégazage, la compression et l’homogénéisation, tandis que le fourreau fournit l’interface de travail chauffée, résistante à la pression et guidante. Lorsque les filets de la vis s’usent, les dimensions extérieures de la vis diminuent ; lorsque la surface intérieure du fourreau ou sa chemise s’use, le diamètre de l’alésage augmente. Ces deux évolutions élargissent le jeu de fonctionnement, la matière reflue sous l’effet de la pression, l’efficacité du transport diminue et la stabilité de la plastification se dégrade.
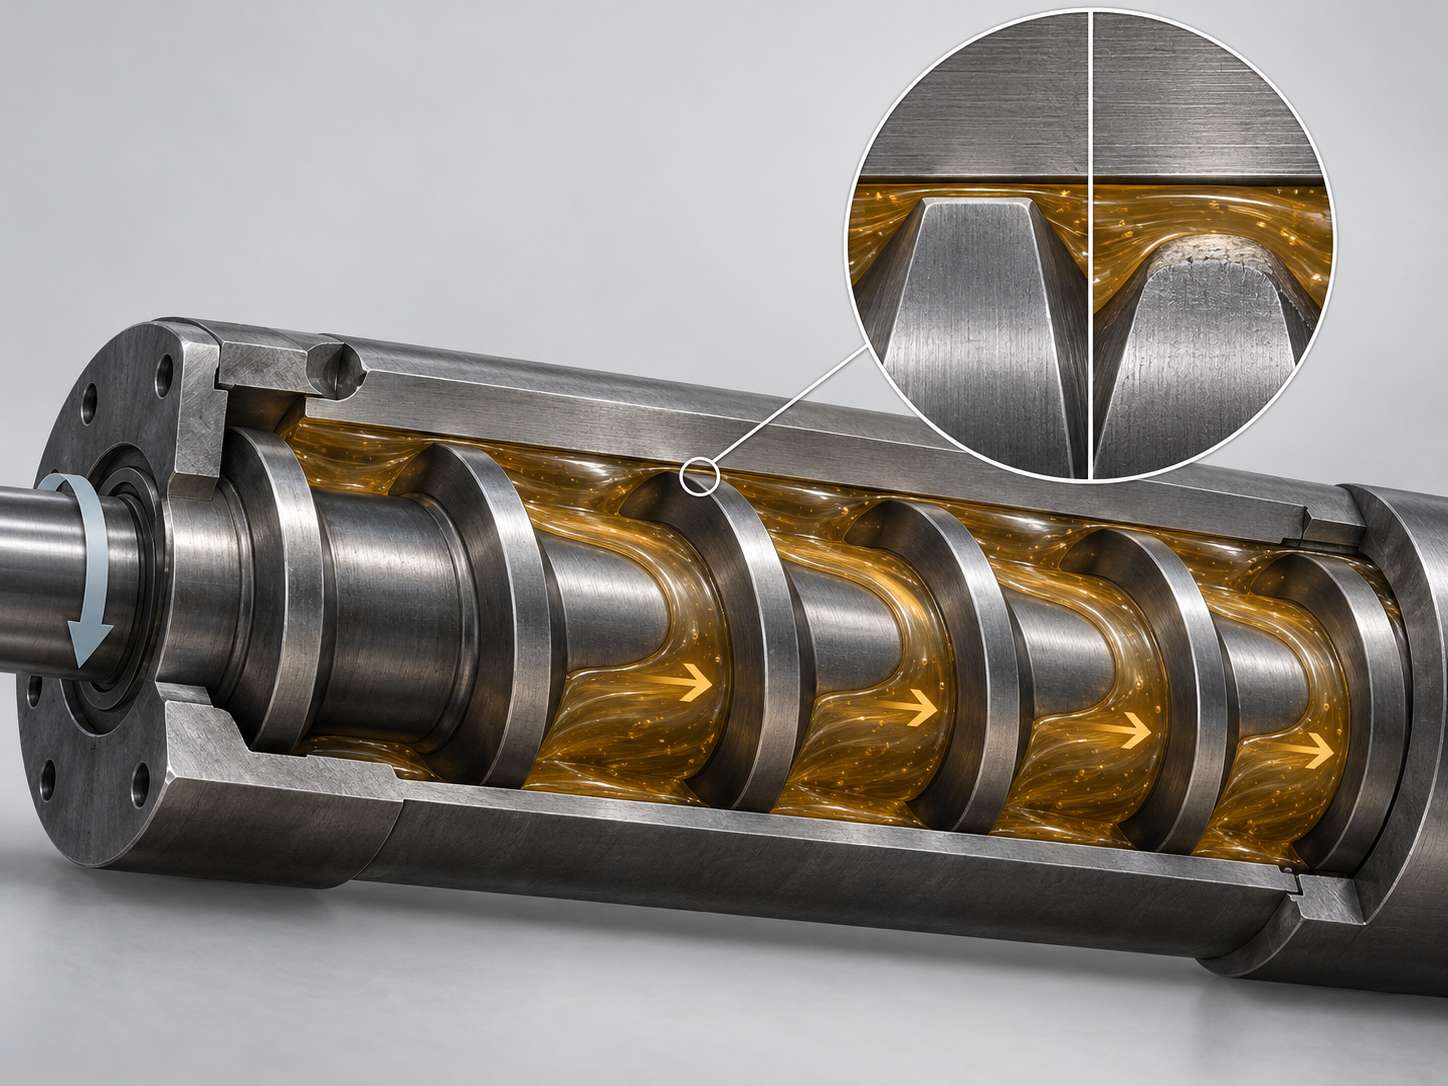
La vis et le fourreau d’une extrudeuse sont des pièces en interaction, et non deux pièces d’usure indépendantes
Par conséquent, pour évaluer l’usure d’une extrudeuse, il ne suffit pas de mesurer un seul diamètre extérieur de la vis. Les filets de la vis, le diamètre de l’alésage du fourreau, le jeu local, la flexion, la coaxialité et les références de montage doivent être comparés dans un même ensemble de données. Les vis bivis engrenées sont également soumises à des forces de séparation et à des pressions locales, ce qui peut provoquer une flexion de la vis, une sollicitation locale du fourreau ou un contact excentré ; dans ce cas, « l’augmentation du jeu » ne signifie pas que seule la vis est défectueuse.
Sur le terrain, on peut d’abord consigner l’évolution du débit, de la pression de la matière fondue, du courant ou du couple, de la température de la matière fondue et de l’aspect de la plastification, puis, après l’arrêt, contrôler les bords des filets, la paroi intérieure du fourreau, les rayures et les dépôts anormaux. Il faut finalement mesurer les dimensions de la vis aux sections critiques, le diamètre de l’alésage du fourreau, la circularité, la coaxialité et le jeu de montage. Les valeurs de rebut de différents équipements ne peuvent pas être remplacées par un chiffre uniforme ; elles doivent se fonder sur les plans du constructeur d’origine, le modèle de l’équipement et une spécification d’inspection approuvée par les deux parties. Le rapport longueur/diamètre de certains équipements est couramment d’environ 15–30 ; cela ne constitue qu’une indication structurelle et ne peut pas remplacer les conditions dimensionnelles du modèle concerné.
Des signaux du procédé à la mesure dimensionnelle : comment diagnostiquer l’usure de la vis et du fourreau d’une extrudeuse
Lorsque, avec la même formulation et la même vitesse de rotation, le débit de l’extrudeuse diminue progressivement, que la pression de la matière fondue fluctue ou que la plastification devient irrégulière, il est impossible de conclure directement à une usure de la vis. Le jeu de fonctionnement entre la vis et le fourreau peut augmenter en raison de l’usure des filets de la vis, de l’usure de la paroi intérieure du fourreau, d’une flexion ou d’une excentration, ou encore d’un défaut d’alignement au montage ; une alimentation instable, une teneur en humidité excessive des matières premières, un tamis colmaté, une défaillance de la régulation thermique et des problèmes au niveau de la boîte de vitesses ou des roulements peuvent également produire des signaux similaires.
Commencer par enregistrer les signaux de fonctionnement de la vis et du fourreau de l’extrudeuse
Durant le fonctionnement, il convient d’enregistrer simultanément le débit, la pression de matière fondue, le courant ou le couple, la température de chaque zone, la température de la matière fondue, l’aspect de la plastification et les bruits anormaux. Si le couple et la pression varient simultanément, cela peut indiquer une résistance au transport, un état de fusion particulier ou un contact localisé ; si le débit diminue alors que le débit d’alimentation, la température et la pression sont correctement régulés, il est alors plus pertinent de suspecter une augmentation du jeu. Une contamination métallique, des points noirs ou des particules anormales indiquent en revanche une usure abrasive, des rayures profondes ou des produits de corrosion ; il faut conserver des échantillons et retracer le lot de matière première.
L’inspection à l’arrêt et les mesures dimensionnelles doivent être réalisées séparément
Lors du démontage et de l’inspection, examiner d’abord les arêtes des filets, le pied de la vis, la paroi intérieure du fourreau et les zones de fort cisaillement ; relever les rayures profondes, la corrosion par piqûres, les traces de contact localisées et brillantes, les dépôts de matière et les particules abrasives anormales. Mesurer ensuite les dimensions des filets sur les sections critiques de la vis, le diamètre d’alésage du fourreau, la circularité, la coaxialité, la flexion de la vis et le jeu d’assemblage. La mesure doit préciser la référence, la section et la méthode instrumentale ; il ne faut pas tirer de conclusion à partir du seul jeu mesuré en un point ou d’un simple examen visuel.
- Confirmer la tendance : comparer les relevés de débit, de pression, de couple et de température avec ceux d’un lot normal.
- Documenter l’état à l’arrêt : photographier les filets, la paroi intérieure du fourreau et les traces de contact, et conserver des échantillons des contaminants.
- Écarter les causes externes : vérifier l’alimentation, la teneur en humidité, le tamis, la formulation, la configuration de la vis et l’état des éléments de transmission.
- Prendre une décision : comparer le rapport dimensionnel aux plans du fabricant d’origine ou à la spécification d’inspection approuvée par les deux parties afin de déterminer s’il faut remplacer une seule pièce ou procéder à une évaluation de l’ensemble.
Il convient notamment de retenir qu’une augmentation du jeu ne signifie pas nécessairement que seule la vis est endommagée. La vis et le fourreau constituent un ensemble appairé ; une usure localisée, une flexion, une excentration ou une anomalie de coaxialité peuvent toutes provoquer un reflux et des contacts anormaux. Il n’existe pas, dans les données disponibles, de valeur universelle de mise au rebut applicable à tous les modèles ; la décision finale doit se fonder sur les plans de l’équipement, les spécifications techniques du fabricant d’origine et les résultats des mesures réalisées sur site.
Quelles zones d’une extrudeuse bivis sont les plus sujettes à l’usure
Dans une extrudeuse bivis, l’usure n’est pas uniforme sur toute la longueur de la vis. Il convient d’examiner l’état de la matière, le mode de sollicitation et les traces de contact dans les zones d’alimentation et de transport, de fusion et de malaxage, d’engrènement à fort cisaillement, de dégazage et d’homogénéisation-dosage. Une augmentation du jeu ne signifie pas non plus que seule la vis est endommagée : l’usure de la chemise du fourreau, la flexion de la vis, l’excentration de l’assemblage et un mauvais alignement peuvent également provoquer des contacts localisés.
Segment d’alimentation et de transport : usure abrasive due aux corps étrangers et aux charges
Après leur introduction dans la zone d’alimentation, les fibres de verre, les charges minérales, les agglomérats de pigments ou les corps étrangers non fondus peuvent provoquer une usure abrasive entre les filets et la paroi intérieure du fourreau. Cette zone assure également le transport des solides et leur compactage initial ; en cas de fluctuations de l’alimentation ou d’inclusion de corps étrangers, les arêtes des filets, l’entrée du fourreau et la zone de transition de la chemise sont particulièrement exposées aux rayures profondes. Lors de l’inspection, il faut se concentrer sur les rayures localisées, les copeaux métalliques et l’évolution de la largeur des filets, plutôt que sur la seule dimension moyenne de l’ensemble de la vis.
Zone de fusion, de malaxage et d’engrènement : superposition du fort cisaillement et des forces de séparation
Dans les sections de fusion et de malaxage, le cisaillement, la pression et la température sont généralement plus élevés. Dans une vis bivis engrenée, la matière exerce des forces de séparation sur les vis, ce qui tend à les faire fléchir et augmente le risque d’usure par pression localisée du fourreau. Un jeu réduit favorise le cisaillement et le mélange, mais peut aussi amplifier les dépassements de température, les fluctuations de couple et les contacts localisés. En présence de bruits anormaux, d’une température de matière fondue instable ou de fluctuations de pression, il faut également contrôler les filets, la paroi de l’alésage du fourreau, le déplacement axial et l’alignement de l’assemblage.
Zone de dégazage et d’homogénéisation-dosage : corrosion, reflux et usure localisée
La zone de dégazage peut être exposée à des composés volatils contenant des halogènes, à des substances acides ou aux produits de dégradation des plastiques ; le risque de corrosion doit être confirmé en fonction de la formulation et de l’historique des températures. La zone d’homogénéisation et de dosage se manifeste plus facilement par une pression insuffisamment établie, un reflux de matière ou une plastification irrégulière, mais ces phénomènes peuvent également résulter d’une usure simultanée de la vis et du fourreau. Le diagnostic de maintenance doit mettre en correspondance les relevés du procédé par zone et les dimensions relevées lors du démontage : localiser d’abord la zone anormale, puis mesurer les filets, le diamètre d’alésage, la circularité, la coaxialité et le jeu d’assemblage ; il ne faut pas décider de l’étendue du remplacement sur la seule base d’une trace d’usure.
| Zone | Principaux risques | Contrôles prioritaires |
|---|---|---|
| Section d’alimentation et de convoyage | Usure abrasive due aux charges et aux corps étrangers | Douille d’entrée, arêtes des filets, rayures |
| Zone de fusion, de malaxage et d’engrènement | Cisaillement élevé, forces de séparation, contacts localisés | Traces d’engrènement, flexion, état de l’alignement |
| Section de dégazage et d’homogénéisation | Corrosion, refoulement, instabilité de la pression | Parois de l’alésage, dimensions des filets, taches de corrosion et jeux |
Comment choisir les matériaux des vis et des fourreaux d’extrudeuse : compromis entre résistance à l’usure, résistance à la corrosion et ténacité
Le matériau de la vis et du fourreau d’une extrudeuse ne doit pas être choisi uniquement en fonction de la dureté ou de la nuance. Il faut d’abord identifier le mécanisme de défaillance : les fibres de verre, les charges minérales, les agglomérats de pigments et les corps étrangers non fondus peuvent provoquer une usure abrasive ; les matières contenant des halogènes, des composants acides ou des produits volatils de dégradation peuvent accroître le risque de corrosion ; une vitesse de rotation élevée, un couple important, un faible jeu et des blocages localisés sollicitent davantage la résistance à la torsion et la ténacité.
Matériau des vis d’extrudeuse : déterminer d’abord si la priorité est la résistance à l’usure ou la résistance aux chocs
Les aciers alliés ou les aciers nitrurés peuvent constituer des solutions candidates pour les conditions générales de fonctionnement. Il convient de vérifier en priorité la résistance de la matrice, la capacité à résister à la torsion, l’état du traitement thermique et la couche de durcissement superficiel. Pour les formulations fortement chargées, il est possible de comparer les aciers résistants à l’usure, les alliages à haute résistance à l’usure ou les solutions de durcissement localisé ; toutefois, une dureté accrue n’implique pas nécessairement de meilleures performances globales et peut entraîner une baisse de la ténacité, une résistance aux chocs insuffisante ou une difficulté accrue d’usinage. Si l’équipement est exposé à des impacts de corps étrangers, à des démarrages et arrêts fréquents ou à des variations de charge liées à la configuration de la vis, la résistance à la torsion et la ténacité doivent être évaluées en même temps que la résistance à l’usure.
Matériau des fourreaux d’extrudeuse : faire correspondre les douilles et le traitement de surface à la matière
Le fourreau peut être comparé selon la zone d’usure et le degré de corrosion, en évaluant les matériaux alliés massifs, le traitement de nitruration, d’autres solutions de durcissement superficiel ou les douilles bimétalliques résistantes à l’usure. La solution à douille permet d’adapter le matériau aux zones fortement sollicitées par l’usure, mais il faut impérativement vérifier la liaison entre la douille et la matrice, la dilatation thermique, le diamètre d’alésage, la circularité et la coaxialité. Lors de la demande de prix, il convient de préciser le type de matière, le taux de charge, l’historique des températures, la vitesse de rotation, le couple, l’intensité du cisaillement ainsi que le risque de présence de corps étrangers, et d’exiger du fournisseur qu’il indique la solution recommandée et ses contreparties. La nuance finale du matériau, la dureté et les exigences relatives à la couche durcie doivent être confirmées sur la base des plans de l’équipement, des données de fonctionnement et d’un rapport traçable du fournisseur ; elles ne peuvent pas être définies directement indépendamment du modèle de machine.
| Usure abrasive provoquée par les fibres de verre et les charges minérales | Acier résistant à l’usure, alliage résistant à l’usure, durcissement localisé ou douille résistante à l’usure | Résistance à l’usure, ténacité de la matrice, couche durcie ou rapports de contrôle des douilles |
| Volatils corrosifs ou dégradation de la matière | Système d’alliage résistant à la corrosion, traitement de surface adapté | Environnement corrosif, historique des températures, méthodes de traitement de surface et limites d’application |
| Couple élevé, impact de corps étrangers ou démarrages et arrêts fréquents | Matériau de base privilégiant la ténacité et la résistance à la torsion | Risque d’impact, état de traitement thermique, résistance à la torsion et qualité d’usinage |
Par conséquent, le choix des matériaux pour les pièces de rechange d’extrudeuse doit suivre l’ordre « mécanisme de défaillance — charges en service — performances des matériaux — enregistrements de contrôle », plutôt que de sélectionner d’abord la dureté maximale, puis de rechercher les applications correspondantes.
Liste de contrôle de réception des vis et fourreaux d’extrudeuse : de la simple ressemblance visuelle à la traçabilité technique
Les vis et fourreaux d’extrudeuse ne doivent pas être réceptionnés uniquement parce que leurs dimensions sont « proches » ou qu’ils ressemblent visuellement aux pièces d’origine. Il s’agit de pièces appairées : le jeu de fonctionnement, l’usure locale, la flexion, la coaxialité et le sens de montage influencent tous le reflux, la plastification et les contacts anormaux. Les documents d’achat doivent d’abord préciser le modèle de l’équipement, la version du plan, la formulation du matériau, la proportion de charges, la température, la vitesse de rotation et le couple, puis définir les exigences relatives aux matériaux, à l’usinage et aux contrôles.
Dossiers relatifs aux matériaux et aux traitements des vis et fourreaux d’extrudeuse
Lors de la réception, il convient d’exiger du fournisseur les certificats matière ainsi que les enregistrements des traitements thermiques, de la nitruration ou des autres traitements de surface. Les contrôles de dureté et de profondeur de couche durcie doivent indiquer le lieu du contrôle, la méthode et les résultats ; la mention d’une « dureté élevée » ne peut pas remplacer des relevés précis. Pour la vis, il convient également de vérifier l’ordre des éléments, le sens de rotation, l’orientation des faces d’extrémité, les dimensions des clavettes ou des cannelures, ainsi que les repères de montage. La nuance du matériau doit être conforme aux spécifications techniques approuvées par les deux parties ; il est déconseillé de la remplacer sur la seule recommandation orale du fournisseur.
Contrôle dimensionnel et de montage des pièces de rechange d’extrudeuse
| Éléments de réception | Points à vérifier |
|---|---|
| Vis | Diamètre extérieur, dimensions clés des filets, extrémité d’arbre, clavette/cannelures, flexion et ordre des éléments |
| Fourreau | Diamètre d’alésage, circularité, coaxialité, ajustement de la bague et référence de montage |
| Aspect extérieur | Rayures d’arrachement, chocs, fissures, brûlures, bavures non éliminées et état de protection contre la corrosion |
| Documents et identification | Version du plan, rapport de contrôle, étiquette d’emballage, lot et photos avant expédition |
Avant l’essai de montage, il faut également vérifier la relation d’engrènement, le sens de rotation, l’orientation des faces d’extrémité et le jeu d’assemblage de l’extrudeuse bivis. Un ordre incorrect ou un assemblage excentré peut être à tort interprété comme une défaillance du matériau. Les documents existants ne définissent pas de seuil d’usure, de dureté ou de tolérance d’acceptation uniforme applicable à tous les modèles. Les dimensions, la circularité, la coaxialité, la couche durcie et les méthodes de contrôle doivent donc être conformes aux plans du fabricant d’origine, aux spécifications techniques de l’équipement ou à une procédure de contrôle approuvée par les deux parties. Si un dossier complet ne peut pas être fourni, le service achats doit d’abord suspendre la libération des pièces, plutôt que de les accepter sur la seule base de leur aspect visuel.
Quelles questions techniques le service achats doit-il confirmer auprès du fournisseur avant de remplacer des pièces de rechange d’une extrudeuse ?
La demande de devis ne doit pas se limiter à la mention « usiné selon la pièce d’origine » ou « fournir une vis résistante à l’usure ». Les pièces de rechange des vis et des fourreaux d’extrudeuse doivent correspondre au matériau réellement traité, au mécanisme d’usure, aux références d’assemblage et à la méthode de contrôle. Les documents d’achat doivent au minimum préciser le modèle de l’équipement, le diamètre et la configuration des vis, le matériau et le taux de charge, la température de fonctionnement, la vitesse de rotation, l’évolution du couple, ainsi que l’emplacement de l’usure et les relevés de mesure des pièces usagées. En l’absence de ces informations, le fournisseur aura du mal à déterminer s’il faut privilégier la résistance à l’usure, la résistance à la corrosion, la résistance à la torsion ou la ténacité.
Confirmer d’abord le mécanisme d’usure correspondant à la solution matériau
La première question à poser au fournisseur doit être la suivante : à quel type de défaillance le matériau ou le traitement de surface recommandé est-il destiné ? Si la formulation contient des fibres de verre, des charges minérales, des agglomérats de pigments ou des corps étrangers non fondus susceptibles d’être introduits, il faut demander une description de la solution de résistance à l’usure ainsi que les données qui la justifient. Si la décomposition du matériau génère des substances volatiles acides, halogénées ou autrement corrosives, il faut confirmer la manière dont la résistance à la corrosion est vérifiée. Pour les conditions de cisaillement élevé, de faible jeu et de couple élevé, il convient également de demander quel est l’impact de l’augmentation de la dureté du matériau sur la ténacité, la résistance aux chocs et l’usinabilité. La nuance de matériau ne doit être considérée que comme une candidate et ne doit pas être spécifiée directement sans tenir compte des conditions de fonctionnement.
Vérifier la configuration de la vis et du fourreau ainsi que les références des dimensions critiques
Pour une extrudeuse bivis, la demande de devis doit confirmer l’ordre des éléments de vis, le sens de rotation, la relation d’engrènement, l’orientation des faces d’extrémité, ainsi que le type de clavette ou de cannelures. Il faut demander au fournisseur selon quelles références sont mesurées les dimensions critiques telles que le diamètre extérieur de la vis, les filets, l’alésage de l’arbre et le diamètre d’alésage du fourreau, quels instruments ou méthodes de contrôle sont utilisés, et comment sont consignées la circularité, la coaxialité, la flexion et le jeu d’assemblage. Il ne faut pas accepter une conclusion de « conformité » dépourvue de version de plan, de définition des références et de positions de mesure.
| Éléments à confirmer | Informations à demander au fournisseur ou à confirmer |
|---|---|
| Matériaux et traitements | Certificat matière, relevés de traitement thermique, relevés de nitruration ou d’autres traitements de surface, résultats des contrôles de dureté et de profondeur de couche durcie |
| Dimensions et assemblage | Rapport des dimensions critiques, diamètre d’alésage du fourreau, circularité, coaxialité, flexion de la vis, clavette ou cannelures et références d’assemblage |
| Conditions de fonctionnement | Matériau, taux de charge, température, vitesse de rotation, couple et mécanisme d’usure correspondant recommandé par le fournisseur |
| Traitement des anomalies | Méthode de contre-vérification et de traitement en cas d’interférence lors de l’assemblage, de contact localisé, de dimensions non conformes ou de rapport manquant |
Les conditions d’acceptation doivent finalement être intégrées aux documents d’achat : elles doivent être appliquées conformément aux plans de l’équipement, aux spécifications techniques du fabricant d’origine ou à une procédure de contrôle approuvée par les deux parties, et non en appliquant arbitrairement un seuil générique de dureté, de jeu ou d’usure. À la réception des pièces de rechange, il faut également vérifier l’identification, l’ordre des éléments, l’orientation des faces d’extrémité et les photographies de l’aspect en sortie d’usine. Si une interférence locale ou des traces de contact sont détectées avant l’installation, il faut d’abord interrompre l’assemblage et revérifier l’état des vis, du fourreau, de l’alignement et des paliers. La séquence de décision correcte consiste à confirmer d’abord le mécanisme de défaillance, puis à décider s’il faut remplacer une seule pièce ou l’ensemble, et enfin à définir le matériau, les dimensions et les enregistrements d’acceptation.
Questions fréquentes sur le diagnostic de l’usure des vis et des fourreaux d’extrudeuse
Pour déterminer si la vis et le fourreau de l’extrudeuse doivent être remplacés, il ne suffit pas d’examiner la baisse du débit ou l’aspect des pièces après leur démontage. Il faut évaluer conjointement la tendance de fonctionnement, les traces de contact, les dimensions critiques, la flexion et la coaxialité, ainsi que les mécanismes d’usure abrasive ou de corrosion provoqués par le matériau. Les questions suivantes peuvent servir aux revues de maintenance et aux échanges concernant l’achat de pièces de rechange.
Après l’usure de la vis de l’extrudeuse, est-il possible de ne remplacer que la vis ?
C’est possible, mais il faut d’abord mesurer le diamètre d’alésage, la circularité, la coaxialité et le jeu d’assemblage du fourreau, tout en contrôlant la flexion de la vis, les contacts localisés et les rayures sur la paroi intérieure du fourreau. Si le fourreau est déjà nettement usé ou si les deux éléments présentent un assemblage excentré, le remplacement de la seule vis peut encore entraîner un reflux, des fluctuations de pression ou des contacts anormaux. Le remplacement en ensemble doit être décidé sur la base des plans de l’équipement et des résultats des mesures.
Comment déterminer si le fourreau doit également être remplacé ?
Après l’arrêt de la machine, il faut principalement contrôler l’usure localisée, les rayures, la corrosion et les contacts irréguliers sur la paroi intérieure du fourreau, puis mesurer le diamètre d’alésage, la circularité et la coaxialité des sections critiques. Si l’usure est concentrée dans la zone d’engrènement ou à une position axiale donnée, il faut également rechercher une flexion de la vis, une excentricité d’assemblage, ainsi que des problèmes de paliers et de supports. La décision ne peut pas reposer uniquement sur une seule valeur d’usure.
Une dureté plus élevée de la vis et du fourreau est-elle toujours préférable ?
Pas nécessairement. Lorsque le matériau contient beaucoup de fibres de verre, de charges minérales ou de corps étrangers non fondus, la résistance à l’usure peut être plus importante ; pour les matériaux contenant des substances volatiles corrosives, il faut en revanche tenir compte de la résistance à la corrosion. Une solution à haute dureté peut également impliquer des compromis en matière de ténacité, de résistance aux chocs et d’usinage. Le matériau doit être sélectionné en fonction de la proportion de charges, de la température, de la vitesse de rotation, du couple et de l’historique des défaillances, puis confirmé après fourniture des données correspondantes par le fournisseur.
Comment définir les critères de réception des pièces de rechange lorsqu’il n’existe pas de valeur uniforme de mise au rebut ?
Il faut se baser sur les plans du fabricant d’origine, le modèle de l’équipement et la spécification de contrôle approuvée par les deux parties, en précisant à l’avance les certificats matière, les enregistrements de traitement thermique ou de traitement de surface, les dimensions critiques, la dureté, la couche durcie, la circularité, la coaxialité, l’ordre des éléments et les méthodes de contrôle. Il ne faut pas appliquer de sa propre initiative un seuil d’usure générique. Pour les pièces de rechange de bi-vis, il faut également vérifier le sens de rotation, la relation d’engrènement, l’orientation des faces d’extrémité et les repères d’assemblage.
Key takeaways
- La baisse du débit et les fluctuations de pression ne peuvent constituer que des indices d’usure ; elles doivent être évaluées conjointement avec l’inspection à l’arrêt, la mesure des sections critiques et l’analyse des traces de contact.
- La vis et le fourreau sont des pièces en interaction ; il convient d’évaluer simultanément le jeu, l’usure localisée, la flexion, la coaxialité et l’état du montage.
- Les fibres de verre, les charges minérales et les corps étrangers non fondus favorisent l’usure abrasive ; les substances volatiles corrosives, les températures élevées et les forts cisaillements peuvent modifier le mécanisme de défaillance.
- Le choix des matériaux ne doit pas viser uniquement une dureté élevée ; il faut trouver un compromis entre résistance à l’usure, résistance à la corrosion, résistance à la torsion, ténacité et résistance aux chocs.
- La réception des pièces de rechange doit exiger des enregistrements traçables concernant le matériau, le traitement thermique ou le traitement de surface, les dimensions critiques, la dureté, la coaxialité ainsi que l’ordre des éléments de la vis.



