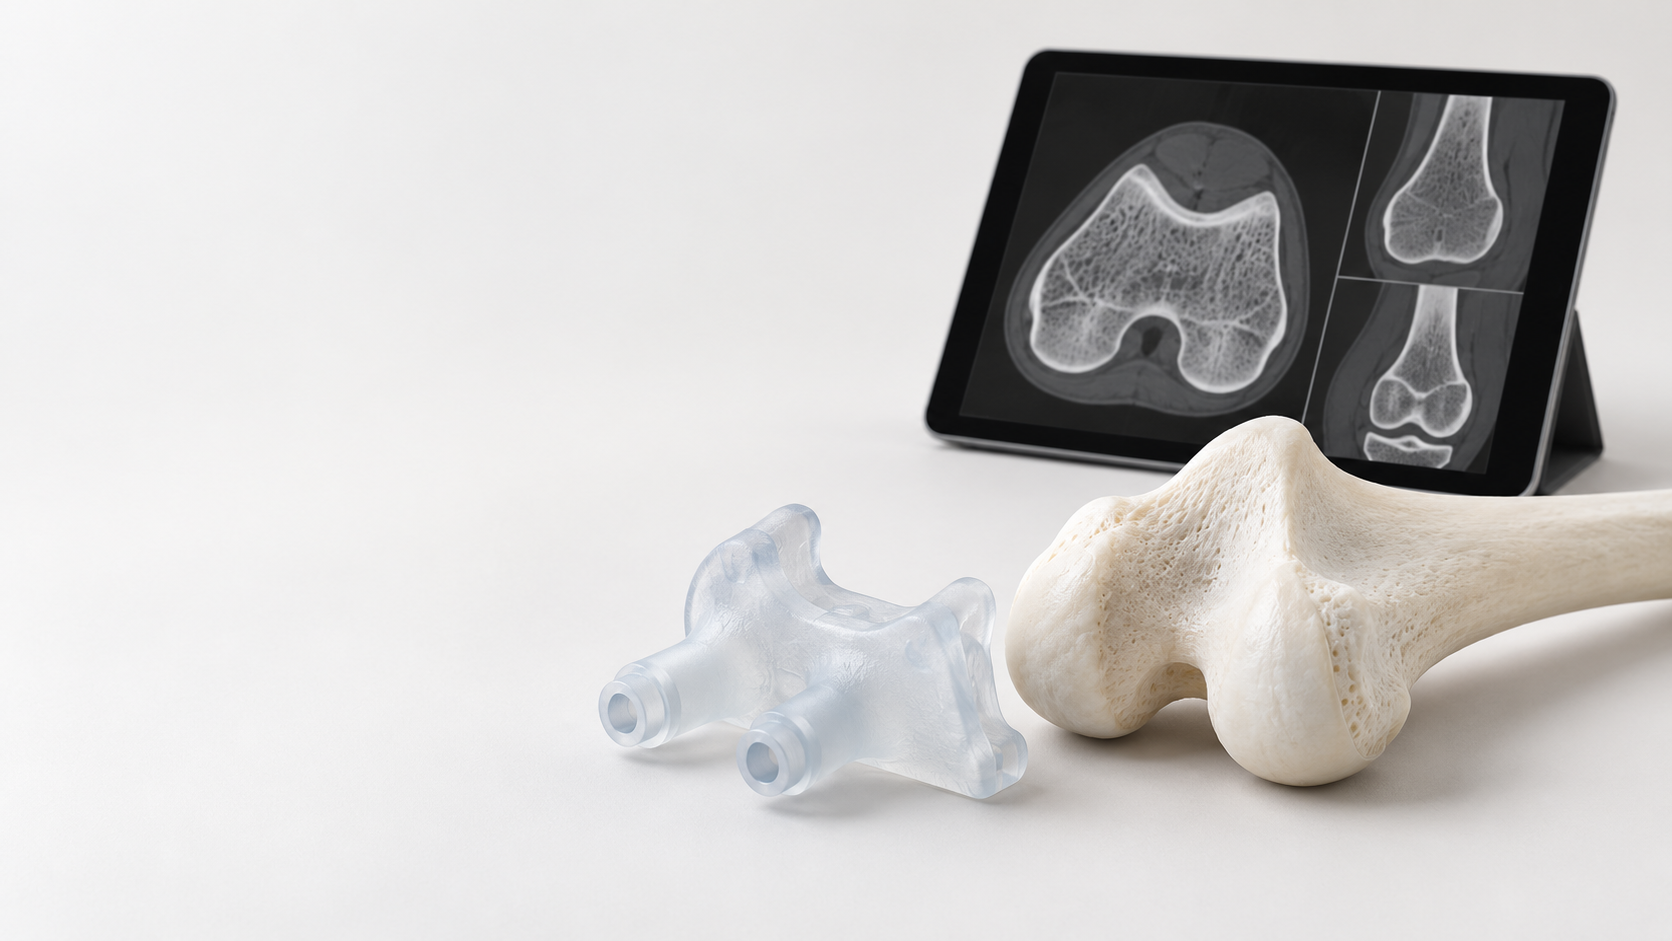
Guides chirurgicaux imprimés en 3D en médecine : de l’imagerie du patient à la CAO fabricable
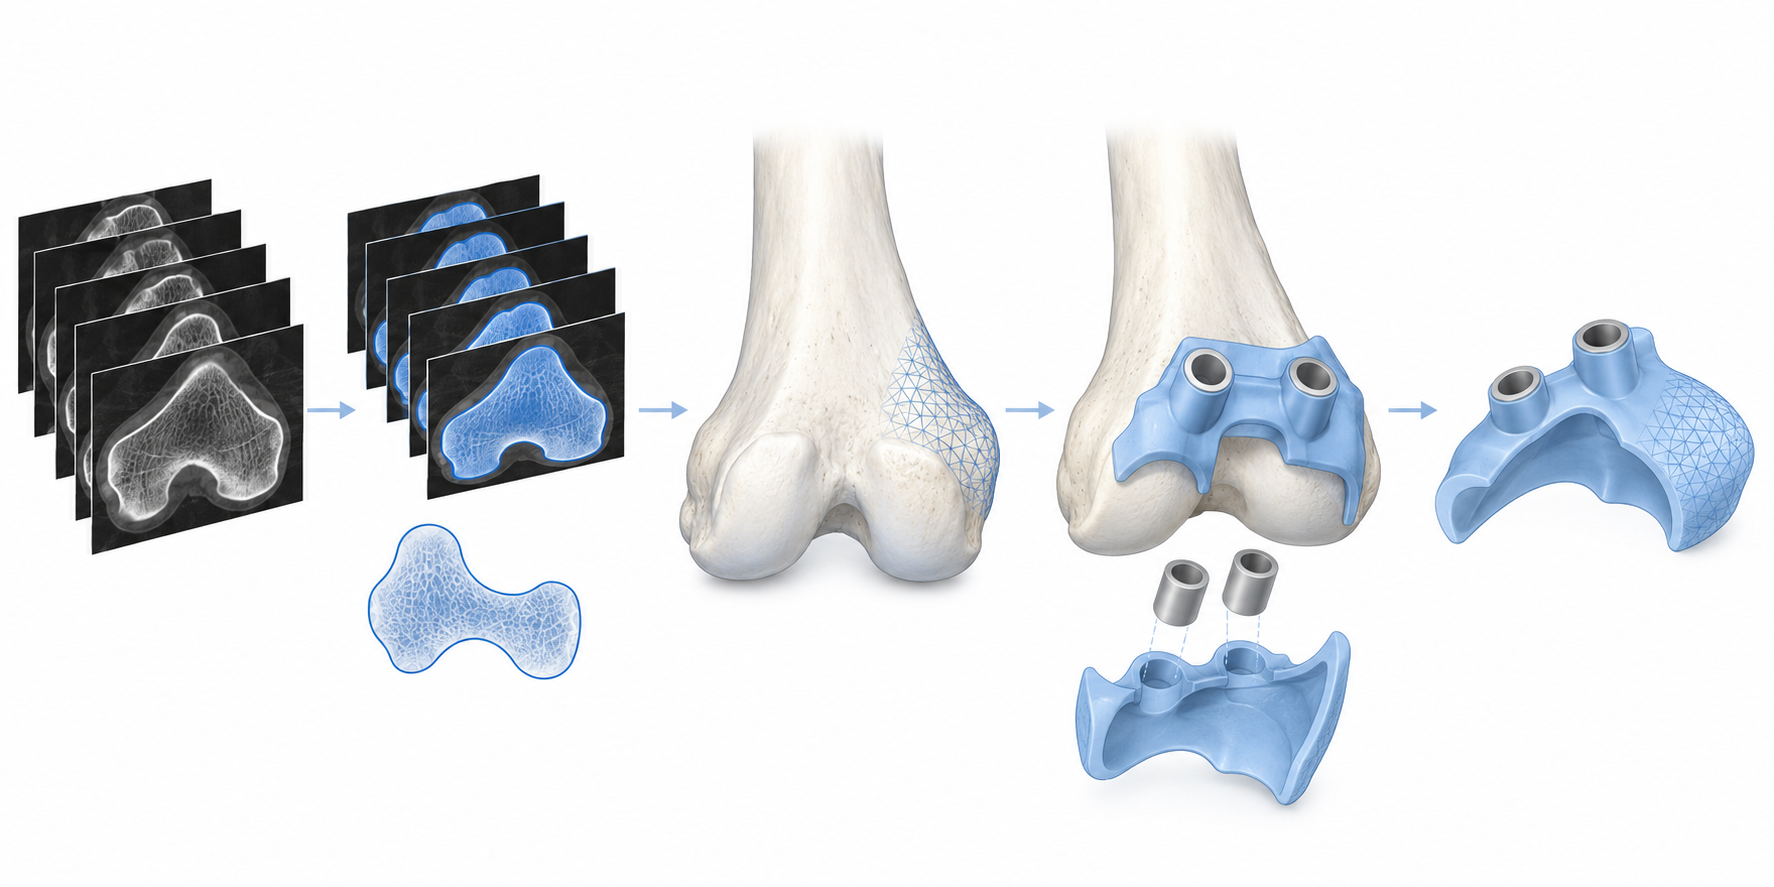
Un guide chirurgical ne se résume pas à remplacer le matériau d’une simple pièce prototype par un « matériau médical ». Il commence généralement par des données d’imagerie du patient, telles qu’un scanner CT, puis passe par la segmentation des données, la reconstruction 3D, la conception CAO et l’impression 3D. Il faut ensuite démontrer que le produit fini peut positionner ou guider les instruments selon les modalités prévues. La précision de fabrication d’un guide chirurgical imprimé en 3D en médecine ne dépend donc pas uniquement de l’équipement d’impression ; elle est également influencée par la qualité des images, les limites de segmentation, les références de conception, la déformation du matériau et le post-traitement.
Comment les guides chirurgicaux imprimés en 3D en médecine passent des données DICOM au modèle 3D
La première étape consiste à confirmer les images d’origine, les données du patient et l’objectif clinique, puis à segmenter les données DICOM afin d’obtenir la surface osseuse cible ou les structures anatomiques concernées. Le seuil de segmentation, l’espacement entre les coupes, les artefacts et l’interprétation des limites peuvent tous modifier le modèle 3D ; la concordance du modèle avec les images ne garantit pas que la pièce imprimée ultérieure sera correcte. Lors de la livraison, il convient de conserver les images d’origine, les fichiers de segmentation, le modèle 3D reconstruit et les informations de version, afin d’éviter toute utilisation accidentelle d’anciennes données pendant la conception.
Conception des surfaces de contact et des éléments de guidage des guides chirurgicaux imprimés en 3D en médecine
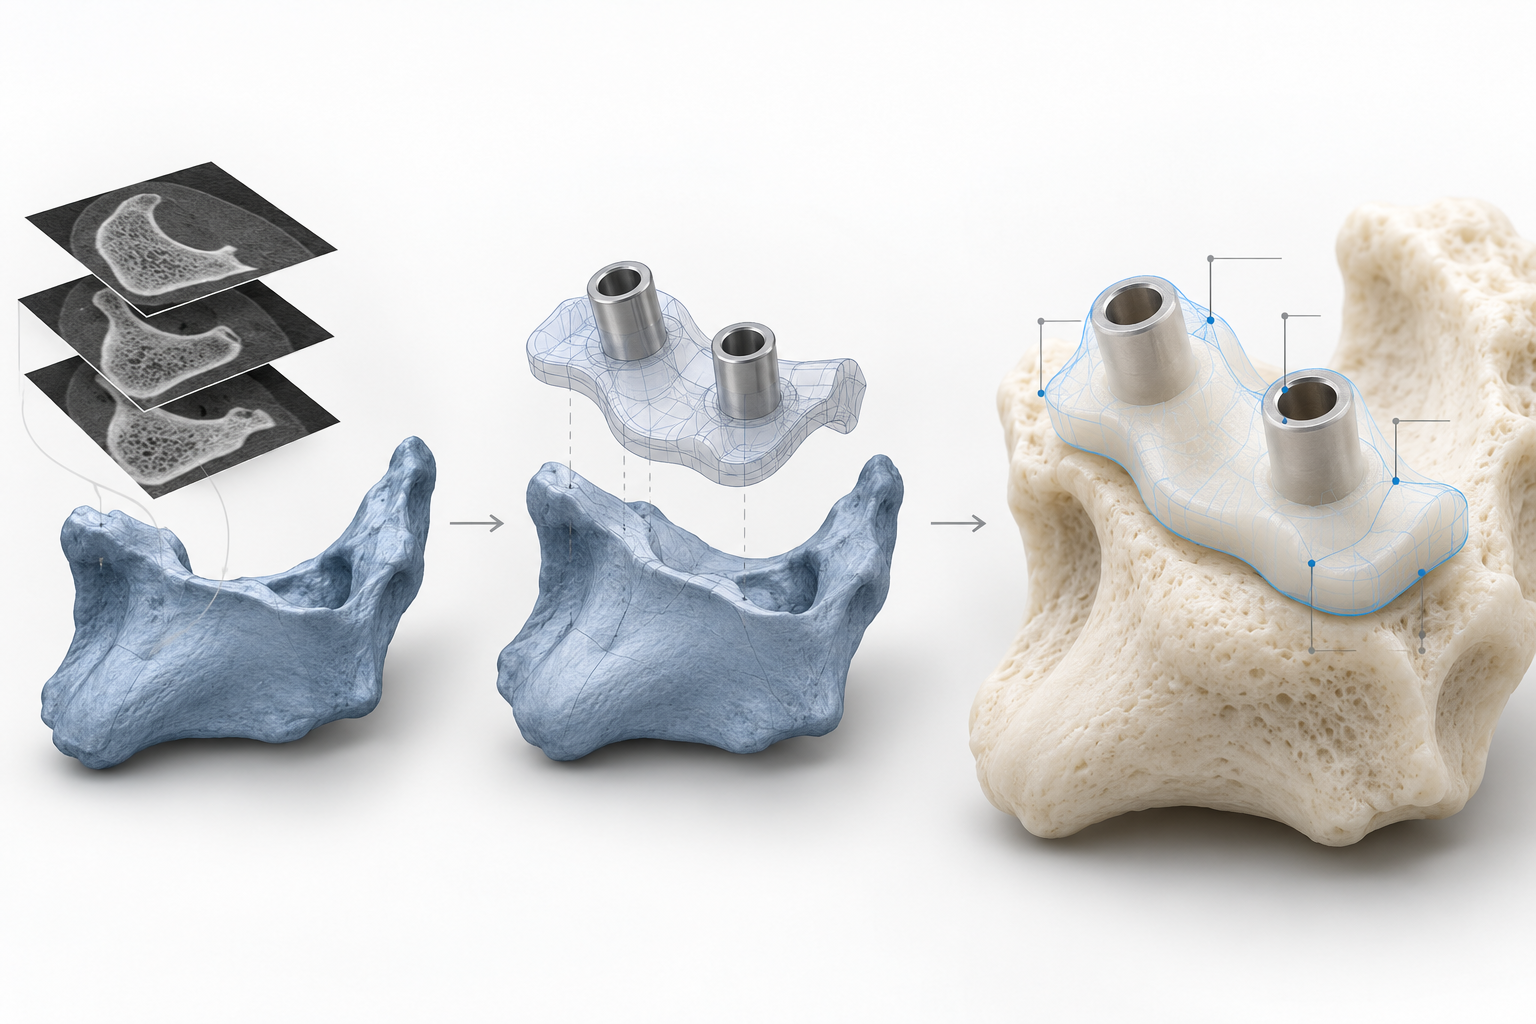
Prenons l’exemple d’un guide de perçage s’adaptant à la surface osseuse : la conception CAO doit d’abord définir la zone de contact avec l’os, puis positionner les orifices de guidage, les épaulements de positionnement, les ouvertures et les espaces d’observation nécessaires. La surface de contact doit autant que possible utiliser des caractéristiques anatomiques stables comme références de positionnement ; les orifices de guidage doivent quant à eux prendre simultanément en compte le diamètre, l’axe, le jeu nécessaire aux instruments et l’épaisseur des parois environnantes. Les parois minces, les trous profonds et les ouvertures étroites peuvent accroître la difficulté d’impression, de nettoyage ou de contrôle ; il ne suffit pas d’en confirmer la forme à l’écran.
Une fois la conception terminée, il convient de vérifier la version, les unités, l’échelle et les caractéristiques critiques de la CAO ainsi que du fichier STL ou d’un autre fichier de fabrication utilisé pour l’impression, afin de confirmer l’absence d’inversion du modèle, de mise à l’échelle ou de modification locale. La taille des pixels de l’équipement, l’épaisseur de couche et les autres paramètres ne peuvent servir que de références pour le développement du procédé et ne doivent pas être directement considérés comme la tolérance finale du guide. À cette étape, il faut établir des enregistrements traçables de comparaison et d’approbation des modèles, afin que l’impression, le contrôle et les données patient d’origine restent liés dans une même chaîne de versions.
Comment choisir les matériaux des guides chirurgicaux imprimés en 3D en médecine : quels critères au-delà de la biocompatibilité ?
Le choix des matériaux pour un guide chirurgical ne doit pas commencer par « quelle résine est la plus dure ? » ou « quel matériau est étiqueté comme étant à usage médical ? », mais par une définition claire de l’usage prévu : avec quels tissus le guide sera-t-il en contact, pendant combien de temps sera-t-il utilisé, quelles charges de positionnement ou de perçage devra-t-il supporter, et quelle méthode de nettoyage et de stérilisation sera finalement adoptée ? Pour les guides jetables, utilisés brièvement et conçus pour s’adapter à la surface osseuse, il faut généralement prendre en compte simultanément la biocompatibilité, la rigidité, la stabilité dimensionnelle, la transparence et les résidus de surface ; si le guide doit être stérilisé à haute température et sous haute pression, il faut également confirmer que le matériau ne se ramollira pas de manière notable, ne se déformera pas et ne perdra pas sa précision de positionnement dans les conditions prescrites de température, de pression, de durée et de nombre de cycles.
Les matériaux d’impression 3D médicale doivent être comparés en fonction de leur contexte d’utilisation
Les résines médicales photopolymérisables conviennent à la réalisation de petits orifices de guidage, de parois minces et de surfaces complexes épousant l’anatomie, mais leurs performances sont influencées par le nettoyage, la post-polymérisation et les résidus de matériaux non réagis ; leur transparence peut également évoluer après le traitement et la stérilisation. Les procédés utilisant des polymères en lit de poudre, tels que le nylon, nécessitent généralement une évaluation approfondie de la porosité de surface, de la difficulté de nettoyage, de la stabilité dimensionnelle et de la qualité des bords des orifices de guidage. Les déclarations de biocompatibilité, de stabilité mécanique ou de stérilisabilité fournies par le fabricant pour une référence donnée ne peuvent servir que de base au choix du matériau ; elles ne prouvent pas automatiquement que la pièce imprimée a déjà fait l’objet d’un nettoyage, d’une stérilisation, d’un conditionnement et d’une validation de sa libération clinique.
- [object Object]
- [object Object]
- [object Object]
- [object Object]
Par conséquent, la conclusion relative au choix des matériaux pour un guide chirurgical imprimé en 3D à usage médical doit être formulée ainsi : « la référence de matériau, le procédé d’impression, le post-traitement et les conditions de stérilisation spécifiés conviennent à l’usage prévu », plutôt que simplement « la résine peut être stérilisée » ou « un matériau biocompatible peut être utilisé directement ». Si la méthode de stérilisation n’est pas encore définie, il faut d’abord fixer les conditions de validation au stade du devis et de la conception, puis déterminer l’épaisseur des parois, la structure des orifices de guidage et les exigences de surface.
D’où vient la précision dimensionnelle d’un guide chirurgical imprimé en 3D
La précision d’un guide chirurgical imprimé en 3D ne se résume pas à un chiffre figurant dans la fiche technique de l’imprimante. Elle comprend au moins trois relations : la concordance entre les images originales et le modèle anatomique, la proximité entre la pièce imprimée et le modèle CAO, et la capacité du guide à se positionner de manière stable sur la surface osseuse cible. Un écart à l’un de ces niveaux peut entraîner une modification de la position finale de l’orifice de guidage.
La résolution de l’équipement n’est pas équivalente à la tolérance de la pièce finie
La taille des pixels ou du spot lumineux, l’épaisseur de couche et le volume de fabrication des équipements photopolymérisables influencent la capacité à restituer les détails ; toutefois, l’orientation d’impression, la position sur le plateau, la disposition des supports, les paramètres d’exposition et le retrait du matériau sont tout aussi importants. Les orifices de guidage, les parois minces, les ouvertures et les zones de contact avec l’os sont particulièrement sensibles à ces variations. La résolution indiquée dans les documents de l’équipement ou du fournisseur ne peut servir que de référence pour le développement et ne doit pas être directement utilisée comme tolérance d’acceptation d’un guide chirurgical. Dans certains projets d’ingénierie, des indicateurs d’équipement ou de procédé de l’ordre de quelques dizaines à quelques centaines de micromètres peuvent servir de référence initiale ; il reste nécessaire de les confirmer en fonction du matériau, de la géométrie et du système de mesure concernés.
Un guide chirurgical imprimé en 3D doit faire l’objet de trois contrôles de concordance distincts
| Niveau de contrôle | Problème principal | Éléments de preuve recommandés |
|---|---|---|
| Des images au modèle | Lesquels de la résolution, de la segmentation et des limites anatomiques peuvent introduire des écarts | Images originales, modèle segmenté, historique des versions |
| De la CAO à la pièce finie | L’impression, le retrait, les supports et la post-polymérisation modifient-ils les dimensions critiques | Comparaison avec le modèle et mesure des dimensions critiques |
| De la pièce finie à la surface osseuse | La surface de contact est-elle stable et l’axe du trou de guidage respecte-t-il l’intention de conception | Vérification de l’ajustement, du positionnement et de la fonctionnalité |
Par conséquent, il est impossible de déterminer si un guide chirurgical est conforme en ne mesurant qu’une seule dimension du contour extérieur. Il convient de vérifier en priorité la surface de contact avec l’os, le diamètre et l’axe des trous de guidage, les épaulements de positionnement ainsi que les zones à paroi mince. Pour les guides de perçage s’ajustant à la surface osseuse, le contrôle dimensionnel démontre la relation entre la pièce et le modèle numérique ; le contrôle de l’ajustement démontre quant à lui la relation entre la pièce et la surface anatomique cible. Ces deux contrôles ne peuvent pas se substituer l’un à l’autre.
Pourquoi le post-traitement des guides chirurgicaux imprimés en 3D doit-il impérativement être intégré à la validation
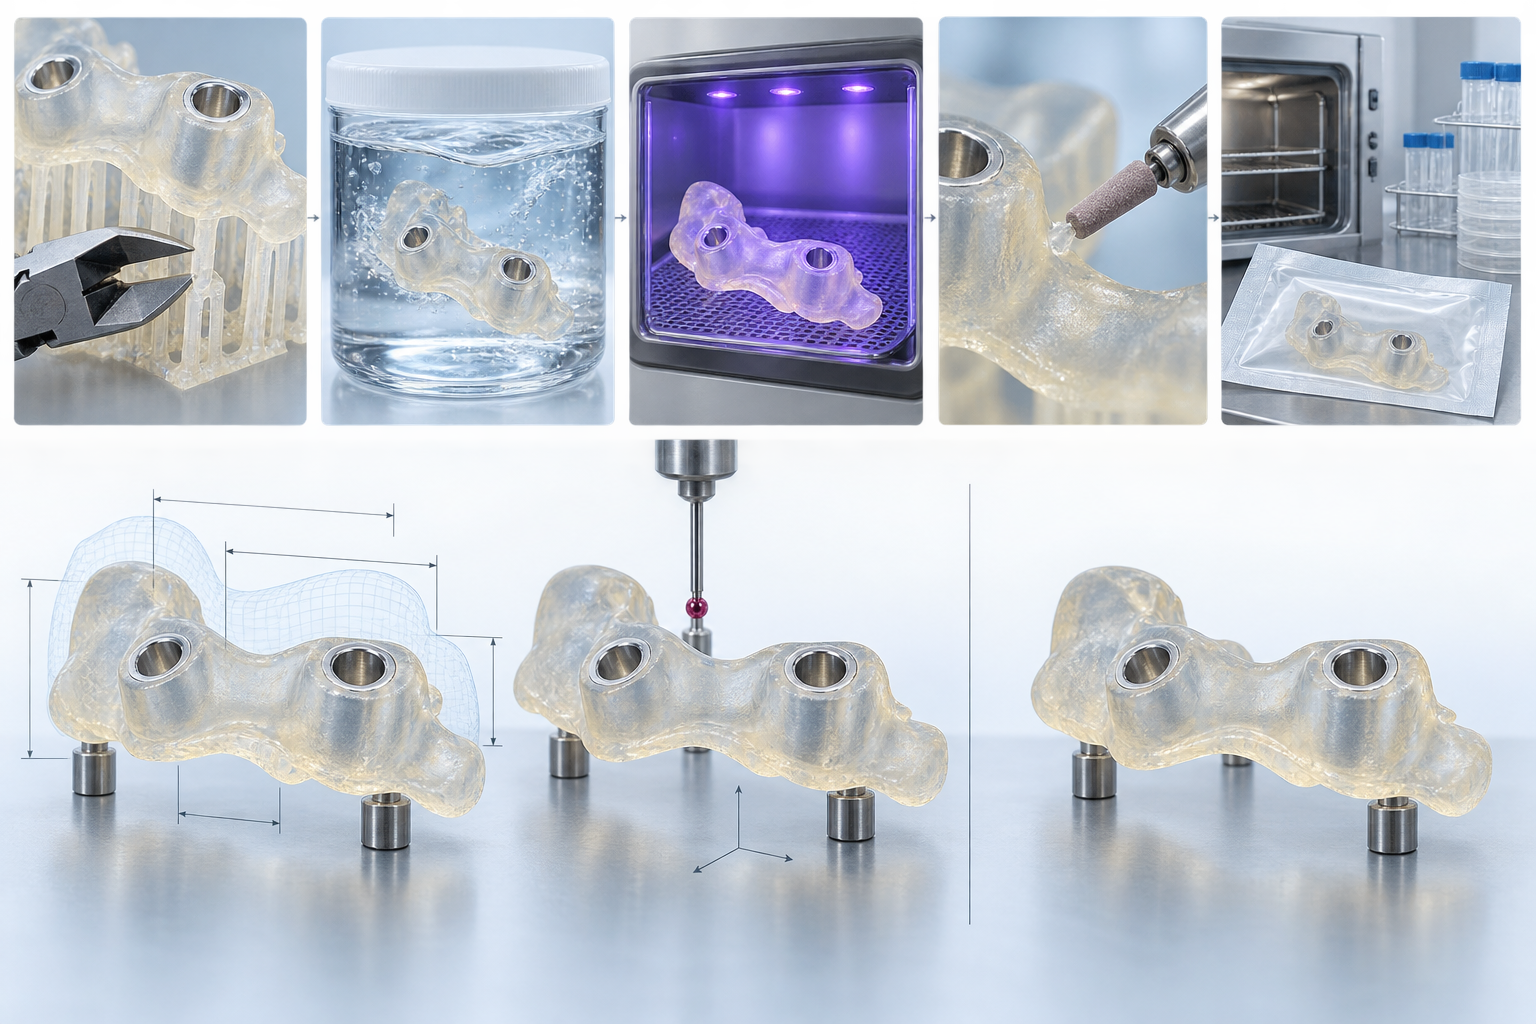
Un guide chirurgical n’est pas une pièce achevée dès sa sortie de l’imprimante. Le retrait des supports, le nettoyage, la post-polymérisation, le traitement de surface et la stérilisation modifient tous les dimensions, l’état de surface ou les propriétés mécaniques du guide. Pour les guides de perçage s’ajustant à la surface osseuse, les surfaces de positionnement, les trous de guidage et les zones à paroi mince sont des caractéristiques fonctionnelles ; toute déformation locale survenant pendant le post-traitement peut donc affecter la stabilité du positionnement. Le post-traitement de l’impression 3D médicale doit par conséquent être considéré comme une opération de fabrication, et non comme une simple étape de nettoyage.
Le retrait des supports et le nettoyage permettent d’abord de maîtriser les interférences locales et les résidus
Lors du retrait des supports, il convient de protéger en priorité les zones de contact avec l’os, les bords des trous de guidage et les épaulements de positionnement. Les excroissances laissées par les points de support peuvent provoquer des interférences locales, tandis qu’une retouche excessive peut modifier la surface d’ajustement ou la forme de l’orifice. Pour les procédés de photopolymérisation, il faut également contrôler les matériaux non polymérisés présents dans les trous borgnes, les rainures et les espaces étroits ; un nettoyage insuffisant peut entraîner des résidus, une surface collante ou une polymérisation ultérieure irrégulière. Le milieu et la durée de nettoyage, le mode d’écoulement ainsi que les conditions de séchage doivent être définis en fonction du matériau et du procédé de l’équipement, avec conservation des enregistrements de lot.
La post-polymérisation et le traitement de surface peuvent modifier les dimensions critiques
La post-polymérisation continue d’influencer le retrait, la rigidité et la fragilité du matériau ; la durée, l’énergie, l’orientation de la pièce et l’épaisseur des parois affectent toutes le résultat. Le ponçage ou le polissage ne doivent pas être évalués uniquement selon l’apparence : l’amincissement de la zone de contact avec l’os, l’agrandissement d’un trou de guidage ou l’arrondissement du bord d’une paroi mince peuvent modifier la fonction. Il convient d’établir une plage de paramètres reproductible pour les matériaux et géométries critiques, puis de la confirmer à l’aide d’éprouvettes représentatives du cas le plus défavorable, comportant des parois minces, des trous, des rainures et des surfaces d’ajustement, plutôt que de ne valider que des éprouvettes géométriques simples.
La validation de la stérilisation doit comparer l’état avant et après traitement
Si le guide doit être stérilisé, il faut vérifier, selon la méthode prévue, si le matériau présente une déformation, un ramollissement, des fissures ou une variation de la précision de positionnement aux températures, pressions, durées et nombres de cycles spécifiés. La déclaration de stérilisation du fournisseur de matériaux pour un produit donné ne peut servir que de base à la sélection du matériau ; elle ne remplace pas la validation du produit fini. Sur le plan industriel, il convient de comparer avant et après stérilisation la surface de contact avec l’os, le diamètre et l’axe des trous de guidage, les épaulements de positionnement et l’état visuel ; si nécessaire, il faut ajouter un contrôle de l’ajustement ou du guidage de l’instrument. L’enregistrement final doit relier le numéro de lot du matériau, les paramètres d’impression, les paramètres de post-traitement, le lot de stérilisation et les résultats du contrôle, afin de permettre de rattacher toute anomalie à l’opération concernée.
Comment effectuer la validation qualité et la libération des guides chirurgicaux médicaux personnalisés
La validation de la qualité d’un guide chirurgical ne peut pas se limiter à l’aspect de la pièce imprimée ou à quelques dimensions. Pour les guides de perçage s’ajustant à la surface osseuse, les critères de libération doivent couvrir six niveaux : documentation, processus, pièce, fonctionnalité, propreté et stérilisation. La conformité dimensionnelle ne signifie pas que le guide peut être positionné de manière stable sur la surface osseuse cible ; de même, la déclaration de biocompatibilité du fournisseur du matériau ne signifie pas que le produit fini a déjà fait l’objet d’un nettoyage, d’une stérilisation et d’une validation pour l’usage prévu.
Vérifier d’abord les fichiers et le processus pour les guides chirurgicaux médicaux imprimés en 3D
Au niveau des fichiers, il convient de vérifier que les données d’imagerie originales, le modèle segmenté, le numéro du patient ou du projet, la version CAO ainsi que le fichier STL ou d’impression exporté correspondent à une seule et même version. Toute modification de la zone de contact osseux, de l’axe des orifices de guidage ou des épaulements de positionnement doit faire l’objet d’un historique de versions et d’une justification d’approbation. Au niveau du processus, il faut consigner la désignation et le numéro de lot du matériau, l’équipement, l’orientation d’impression, l’épaisseur de couche, la positionnement sur le plateau, la stratégie de supports, ainsi que les paramètres de nettoyage et de post-polymérisation. Ce n’est qu’ainsi qu’en cas d’écart sur le produit fini, il sera possible de remonter au modèle, au matériau ou à l’étape du procédé, plutôt que de simplement relancer l’impression.
Les dimensions clés du guide chirurgical doivent également faire l’objet d’un contrôle fonctionnel
Le contrôle de la pièce doit être centré sur les caractéristiques fonctionnelles : mesurer la zone de contact osseux, le diamètre et l’axe des orifices de guidage, les épaulements de positionnement, les parois minces, les ouvertures et l’espace de dégagement pour les instruments. La méthode de contrôle peut être choisie selon la géométrie, à l’aide d’instruments de mesure, d’un scan tridimensionnel ou d’une comparaison avec le modèle numérique ; toutefois, la résolution du système de mesure, la méthode d’établissement des références et l’incertitude doivent être adaptées aux exigences d’acceptation. Pour les surfaces complexes, une seule dimension extérieure ne peut pas remplacer le contrôle de l’ensemble de la position et de l’orientation.
Le contrôle fonctionnel doit confirmer que le guide peut s’adapter conformément aux références prévues, que son positionnement est stable, que les orifices de guidage permettent le passage des instruments spécifiés et qu’aucune interférence n’apparaît après le retrait des supports ou le traitement de surface. Si nécessaire, il convient de comparer les dimensions clés, l’état de déformation et le résultat de l’ajustement avant et après la stérilisation. L’enregistrement final de libération doit également inclure l’état de propreté, le mode et le lot de stérilisation, l’identification de l’emballage, la version du modèle, les résultats du contrôle et l’identité de la personne ayant statué.
- Fichiers : les versions des données d’imagerie originales, du modèle segmenté, de la CAO et des fichiers d’impression sont cohérentes.
- Processus : le numéro de lot du matériau, les paramètres de l’équipement, l’orientation d’impression et les enregistrements de post-traitement sont complets.
- Pièce : les dimensions clés, les axes, les parois minces et l’état de surface sont conformes aux exigences spécifiques du produit.
- Fonction : les contrôles d’ajustement à l’os, de positionnement et de guidage des instruments sont réalisés.
- Libération : les informations relatives au nettoyage, à la stérilisation, à l’emballage et à la traçabilité peuvent être associées à cette pièce.
Par conséquent, il n’est pas recommandé d’appliquer aux guides chirurgicaux médicaux personnalisés une tolérance uniforme du type « ±X millimètres » comme unique critère d’acceptation. Une approche plus fiable consiste à établir, pour cette catégorie de guides, des critères d’acceptation spécifiques au produit, fondés sur le risque clinique, les caractéristiques critiques, la fenêtre matériaux-procédé et les capacités réelles de mesure, tout en conservant des preuves de libération vérifiables.
Comment communiquer avec un fournisseur d’impression 3D pour un projet de fabrication de guides chirurgicaux
Un guide chirurgical n’est pas un simple prototype que l’on peut fabriquer en téléchargeant uniquement un fichier STL. Le fournisseur d’impression 3D doit connaître son usage prévu, les tissus en contact, la durée d’utilisation et le mode de stérilisation ; ces informations influencent directement le matériau, l’orientation d’impression, le post-traitement et l’acceptation finale. Pour un guide de perçage s’adaptant à la surface osseuse, il convient également de préciser l’axe des orifices de guidage, les surfaces de positionnement, les ouvertures, les zones à parois minces et la direction d’introduction des instruments.
Les documents de consultation doivent d’abord définir l’usage et les limites d’acceptation
Le dossier d’achat doit au minimum contenir les informations de version des données d’imagerie ou du modèle, la version finale de la CAO, les restrictions relatives au matériau, la température de stérilisation et les conditions du cycle, les dimensions clés ainsi que les références de tolérance correspondantes, les exigences relatives à la surface et à la transparence, et les enregistrements de contrôle que le fournisseur doit remettre. Si une zone de contact osseux assure la fonction principale de positionnement, il ne suffit pas d’indiquer ses dimensions extérieures ; la méthode de contrôle de cette zone doit également être précisée sur le plan, dans le modèle coté ou dans la liste de contrôle.
- Fichiers : relation entre les versions des données d’imagerie originales, du modèle segmenté, de la CAO et des fichiers d’impression ;
- Procédé : désignation et lot du matériau, chaîne d’équipements, orientation d’impression, épaisseur de couche, paramètres des supports et du post-traitement ;
- Acceptation : caractéristiques critiques telles que le diamètre et l’axe des orifices de guidage, les épaulements de positionnement, la zone de contact osseux, les parois minces et les ouvertures ;
- Livraison : enregistrements de nettoyage, de stérilisation, d’emballage, d’identification et de traçabilité des lots.
Déterminer d’abord les preuves de validation, puis discuter de la stratégie d’impression
Lors des échanges, ne prenez pas directement la résolution nominale de l’équipement pour la tolérance du produit fini et ne vous contentez pas d’exiger que « les dimensions soient conformes ». Le fournisseur doit, en fonction de la géométrie concernée et des capacités de mesure, définir les limites de la comparaison avec le modèle numérique, du contrôle des dimensions critiques ainsi que de la vérification de l’adaptation à la surface osseuse ou du guidage de l’instrument. De même, la déclaration de biocompatibilité du fournisseur de matériaux ne peut pas se substituer à la validation du nettoyage, de la stérilisation et de la libération du produit fini.
FAQ : matériaux, précision et validation des guides chirurgicaux imprimés en 3D pour applications médicales
La pertinence d’un guide chirurgical imprimé en 3D pour applications médicales ne peut pas être évaluée uniquement selon qu’il est « imprimable » ou non. Le matériau, l’usage prévu, le procédé d’impression, le post-traitement, le nettoyage, la stérilisation et la libération finale doivent être vérifiés comme une chaîne complète de validation de la fabrication.
Une résine d’impression 3D ordinaire peut-elle être utilisée directement pour fabriquer un guide chirurgical médical imprimé en 3D ?
En général, il est impossible de se prononcer uniquement sur la base de la catégorie de matériau « résine ». Il faut d’abord confirmer les tissus en contact, la durée d’utilisation, la rigidité, la stabilité dimensionnelle, le mode de nettoyage et les conditions de stérilisation, puis vérifier la déclaration d’utilisation prévue et les exigences de procédé propres au matériau concerné. La déclaration de biocompatibilité du fournisseur de matériaux ne signifie pas non plus que le produit fini a déjà fait l’objet d’une validation du nettoyage, de la stérilisation, du conditionnement et de la libération clinique.
La précision nominale de l’imprimante peut-elle servir de critère d’acceptation du produit fini pour un guide chirurgical ?
Elle ne peut pas être assimilée directement à ce critère. La taille des pixels, la taille du point lumineux ou l’épaisseur de couche ne sont que des paramètres de l’équipement et du procédé ; le résultat final est également influencé par l’orientation d’impression, les supports, le retrait du matériau, la post-polymérisation, la stérilisation et la géométrie du guide. L’acceptation doit être établie à partir du modèle CAO concret, des dimensions critiques, du système de mesure et des exigences fonctionnelles, plutôt que par l’application directe des paramètres annoncés pour l’équipement.
Quelle est la différence entre le contrôle dimensionnel et la vérification de l’adaptation à la surface osseuse ?
Le contrôle dimensionnel compare les caractéristiques géométriques critiques du guide avec le modèle CAO, telles que le diamètre des trous de guidage, les axes, les épaulements de positionnement et l’épaisseur des parois minces ; la vérification de l’adaptation à la surface osseuse confirme que le guide peut être positionné de manière stable sur la surface anatomique ciblée et qu’il n’existe ni jeu, ni interférence, ni espace localisé. La conformité dimensionnelle ne signifie pas automatiquement que l’adaptation et la fonction de guidage sont conformes.
Une déclaration de biocompatibilité du matériau signifie-t-elle que le produit fini peut être directement stérilisé et utilisé en clinique ?
Non. Il faut également valider l’influence du mode de stérilisation spécifié et des conditions du cycle sur les dimensions, la rigidité, la surface et la précision de positionnement du guide, ainsi que confirmer les exigences relatives au nettoyage, au contrôle des résidus, au conditionnement et à la traçabilité des lots. La possibilité d’une utilisation finale doit être déterminée conjointement par la validation applicable du produit, les procédures qualité et les exigences cliniques ou réglementaires.
Key takeaways
- La précision d’un guide chirurgical commence par la segmentation des images et la conception CAO ; elle ne peut pas être évaluée uniquement à partir de la résolution nominale de l’imprimante.
- Le choix du matériau doit prendre en compte simultanément la biocompatibilité, la rigidité, la stabilité dimensionnelle, la transparence ainsi que la résistance au nettoyage et à la stérilisation.
- La réception du produit fini doit distinguer la comparaison avec le modèle numérique, le contrôle des dimensions critiques et la vérification de l’adaptation à la surface osseuse et de la fonction de guidage.
- La dépose des supports, le nettoyage, la post-polymérisation, le traitement de surface et la stérilisation peuvent tous modifier les dimensions et les performances du guide ; ils doivent donc être intégrés à la validation du procédé.
- Les enregistrements de livraison doivent couvrir la version des données, le numéro de lot du matériau, les paramètres d’impression, le post-traitement, les contrôles, le nettoyage, la stérilisation et le statut de libération finale.



