Pourquoi l’usinage CNC de précision ne peut pas se résumer à la mention « haute précision » : relation entre tolérances, matériaux et contrôle
Un plan porte la mention « usinage de précision », mais deux trous ne présentent aucune relation trou-arbre ni référence de mesure clairement définie ; le matériau est simplement indiqué comme « alliage d’aluminium » et les exigences de contrôle se limitent à « contrôle à 100 % ». Face à un tel projet de fabrication et d’usinage, le fournisseur a du mal à déterminer précisément le processus d’usinage et ne peut pas confirmer les limites du devis et de la réception. Même une fois la pièce fabriquée, les deux parties peuvent avoir une interprétation différente de ce qui est « conforme ».
La précision ne constitue pas une exigence d’achat complète. Elle doit être traduite en caractéristiques fonctionnelles, écarts admissibles, état du matériau, méthodes d’usinage et plan de contrôle. Plus les tolérances sont serrées, plus la mise en position, la gestion des outils, la stabilisation dimensionnelle et les moyens de mesure doivent généralement être rigoureux, sans que cela signifie nécessairement que la pièce sera meilleure. Des exigences excessives non justifiées par un gain fonctionnel peuvent accroître la charge d’usinage et de contrôle sans améliorer l’assemblage ni les performances en fonctionnement.
Définir d’abord les tolérances d’usinage de précision à partir de la fonction
L’équipe d’ingénierie doit d’abord expliquer le fonctionnement de la pièce : quels trous servent au positionnement, quels trous sont destinés à recevoir des roulements ou des axes, quelles faces constituent les références de montage, et quelles dimensions ne servent qu’au dégagement ou au contour extérieur. La position relative des trous de positionnement, le diamètre et les tolérances géométriques des logements de roulements, ainsi que la planéité ou la perpendicularité des faces de montage, méritent souvent un contrôle spécifique davantage que les contours extérieurs non fonctionnels. Une dimension conforme ne garantit pas un assemblage conforme ; la position des trous, la coaxialité, les changements de références et la rugosité de surface peuvent déterminer conjointement le résultat.
Intégrer conjointement l’état du matériau et les exigences de contrôle dans les documents de fabrication de précision
Des descriptions telles que « alliage d’aluminium », « acier » ou « plastique technique » sont généralement insuffisantes pour évaluer un usinage CNC de précision. La nuance du matériau, son état de fourniture, le traitement thermique et le traitement de surface influencent les efforts de coupe, l’usure des outils, la déformation des parois minces, la dilatation thermique et les variations dimensionnelles ultérieures ; il faut également préciser si les dimensions critiques sont réceptionnées avant ou après le traitement de surface. Parallèlement, quatre questions doivent être posées à l’avance pour chaque caractéristique critique : à partir de quelle référence mesurer, quelle caractéristique contrôler, avec quel instrument ou équipement, et quel enregistrement produire. Ce n’est que lorsque les exigences fonctionnelles, les tolérances, le matériau et le contrôle forment une chaîne reproductible que le fournisseur peut élaborer un processus approprié et que le projet peut disposer de critères de réception cohérents.
ISO 2768 et ISO 286 dans l’usinage CNC de précision : comment distinguer les dimensions générales des ajustements trou-arbre
Dans les plans d’usinage CNC de précision, ce qui prête le plus souvent à confusion n’est pas le nom de la norme, mais son domaine d’application. L’ISO 2768 s’applique principalement aux dimensions linéaires et angulaires qui ne sont pas indiquées séparément sur le plan ; l’ISO 286 concerne davantage les dimensions d’ajustement des trous, des arbres et de deux faces parallèles opposées. Les deux normes peuvent être utilisées séparément sur une même pièce, mais les tolérances générales ne couvrent pas automatiquement les ajustements critiques, les tolérances géométriques ni les références fonctionnelles.
Dimensions générales dans la fabrication de précision : l’ISO 2768 n’est pas un tableau fixe de ±0.1 mm
Les degrés de tolérance de l’ISO 2768 sont généralement liés aux plages de dimensions nominales. Pour un même degré, les dimensions courtes et les dimensions plus importantes ne font pas nécessairement l’objet des mêmes écarts admissibles. À titre d’exemple illustratif, le tableau source indique des valeurs différentes pour l’ISO 2768-m dans les plages de dimensions linéaires de 3–6 mm et de 30–120 mm. Cela montre qu’en usinage de précision, la mention « ISO 2768-m » dans le cartouche ne signifie pas que toutes les dimensions peuvent avoir le même écart. Pour un projet formel, il convient toujours de vérifier la version de la norme applicable, les indications générales du plan et les cotes spécifiques.
Ajustements alésage-arbre et références fonctionnelles essentielles : l’ISO 286 ne remplace pas la définition fonctionnelle
Pour les alésages de roulement, les trous de goupille, les trous de positionnement et les surfaces d’ajustement des arbres, il faut d’abord définir la fonction, puis choisir les zones de tolérance de l’alésage et de l’arbre. Dans l’ISO 286, IT6, IT7 et IT8 représentent différents degrés de tolérance ; l’exemple source montre que, dans la plage dimensionnelle de 3–6 mm, les valeurs correspondant à ces degrés ne sont pas identiques. Cette différence sert uniquement à comprendre la relation entre les degrés et ne peut pas être appliquée directement sans tenir compte de l’ajustement alésage-arbre, du matériau, du jeu d’assemblage et de la température de fonctionnement.
| Type de caractéristique | Mode de définition approprié | Éléments à ne pas omettre |
|---|---|---|
| Contours extérieurs non fonctionnels, dimensions générales d’installation | Tolérance générale applicable | Plage de dimensions nominales, angles et version de la norme |
| Alésages, arbres, logements de roulement | Zone de tolérance d’alésage et d’arbre ou tolérance dimensionnelle indépendante | Relation d’ajustement, références, rugosité et état de réception |
| Trous de positionnement, réseaux de trous | Cote de base complétée par des exigences de position ou de tolérance géométrique associées | Système de références, relation entre les positions des trous et méthode de mesure |
| Faces de référence pour le montage, surfaces d’étanchéité | Exigences indépendantes de planéité, de perpendicularité, de parallélisme ou de rugosité | Orientation fonctionnelle, état avant et après traitement de surface |
Il faut également distinguer les tolérances dimensionnelles, les tolérances géométriques et la rugosité de surface. Une tolérance générale ne peut pas automatiquement remplacer les exigences de planéité, de perpendicularité, de coaxialité ou de parallélisme, ni définir automatiquement la rugosité de surface. Si un alésage doit s’ajuster avec un arbre, la simple mention « usinage de précision » ou la référence à une tolérance générale ne permet toujours pas au fournisseur de déterminer comment contrôler le diamètre de l’alésage, sa position et sa relation avec les références. Le plan et les documents de consultation doivent préciser les caractéristiques essentielles, les références, l’état d’ajustement et la méthode de contrôle ; les autres dimensions non fonctionnelles peuvent ensuite recevoir une tolérance générale appropriée, afin d’éviter d’appliquer le degré le plus strict à toutes les caractéristiques.
Quelles caractéristiques d’usinage de précision doivent faire l’objet d’une indication de tolérance distincte : établir une définition hiérarchisée à l’aide d’un support de montage
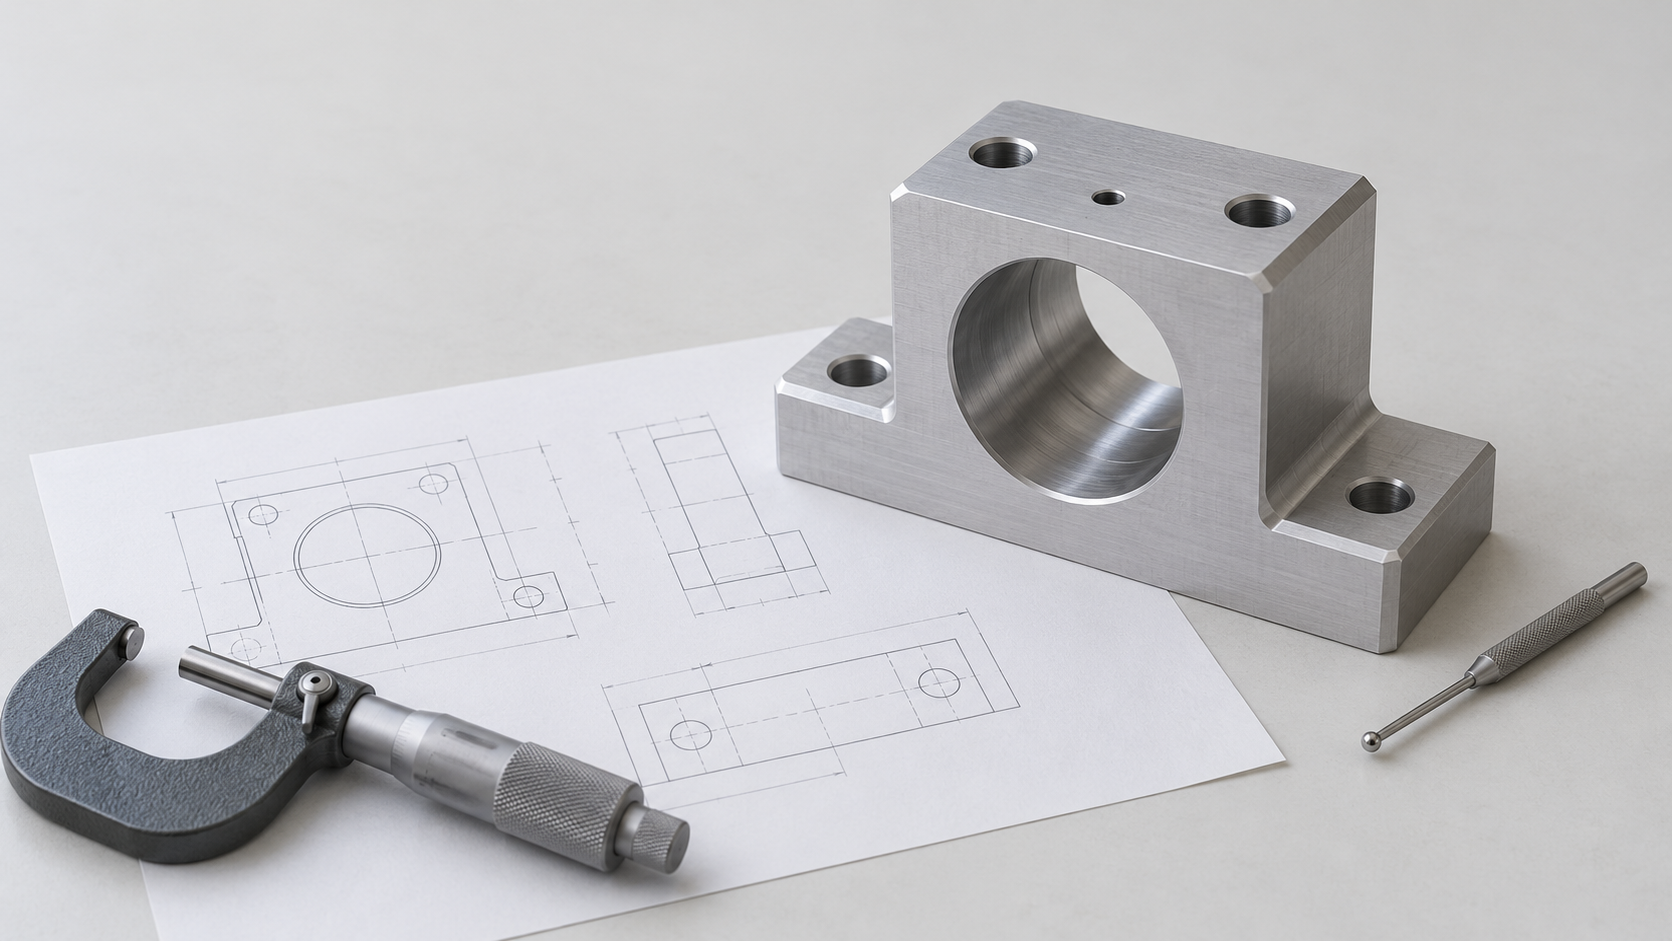
Un support de montage en alliage d’aluminium peut comporter simultanément des trous de positionnement, un alésage de roulement, des faces de référence de montage et un contour extérieur non fonctionnel. Tous relèvent d’une même opération d’usinage de précision, mais ne doivent pas être soumis au même niveau de tolérance. Le critère de décision n’est pas de savoir « où la précision semble nécessaire », mais de déterminer si l’élément intervient dans le positionnement, l’assemblage, la transmission des efforts, l’étanchéité ou le mouvement. Il est généralement plus facile d’établir des exigences d’usinage et de réception applicables en définissant séparément les éléments fonctionnels, puis en appliquant une tolérance générale appropriée aux formes extérieures non critiques.
Pour l’usinage de précision, classer d’abord les éléments selon leur fonction, puis choisir le mode de cotation
Pour les deux trous de positionnement, il faut d’abord définir le diamètre et la position des trous, ainsi que les exigences dimensionnelles ou de position par rapport aux faces de référence. Contrôler uniquement le diamètre sans contrôler la position peut conduire à un résultat où « tous les trous sont conformes, mais la pièce reste impossible à assembler ». Pour l’alésage de roulement, il ne suffit pas d’indiquer une tolérance de diamètre ; il faut également prendre en compte l’ajustement avec le roulement, la circularité, la cylindricité, la relation entre l’axe de l’alésage et les autres références, ainsi que la rugosité de la paroi, afin de déterminer si la fonction est satisfaite. Si l’alésage de roulement doit être coaxial avec un autre réseau de perçages ou respecter une exigence de position relative, un système de références clairement défini doit être établi sur le plan.
Lorsque la face de référence de montage assure le positionnement lors de l’assemblage, la planéité, la perpendicularité ou le parallélisme doivent être définis en fonction de la chaîne d’assemblage réelle. La conformité dimensionnelle ne garantit pas la conformité de la relation entre les références : une face peut respecter les exigences dimensionnelles tout en provoquant l’inclinaison de la pièce montée en raison d’une planéité insuffisante ; de même, les diamètres de deux trous peuvent être conformes alors qu’un écart de position empêche le passage de la fixation.
| Élément | Fonction principale | Points clés recommandés pour la cotation | Points à confirmer par le fournisseur |
|---|---|---|---|
| Trou de positionnement | Déterminer la position d’assemblage | Diamètre du trou, position du trou, exigences de position par rapport aux références et, si nécessaire, orientation de l’axe du trou | Méthode d’établissement des références, méthode de contrôle de la position des trous, nécessité ou non d’un relevé dimensionnel complet de la première pièce |
| Alésage de roulement | Assurer un ajustement en rotation ou un support | Ajustement du diamètre, circularité, cylindricité, relation entre les axes, rugosité | Élément associé et état d’assemblage, références de mesure, format des rapports relatifs au diamètre et à la géométrie de l’alésage |
| Face de référence de montage | Assurer le positionnement ou le soutien | Planéité, ainsi que perpendicularité et parallélisme par rapport au réseau de perçages ou aux faces adjacentes | Référence de bridage, ordre d’usinage, état de réception avant et après traitement de surface |
| Contour extérieur non fonctionnel | Satisfaire à la forme extérieure et aux exigences de dégagement | Tolérances linéaires et angulaires générales applicables | Existe-t-il des interférences, limites d’aspect ou limites d’assemblage non spécifiées |
Convertir les caractéristiques critiques en informations exploitables par le fournisseur
La règle est la suivante : les caractéristiques qui participent à l’assemblage et au fonctionnement doivent être cotées séparément, tandis que les dimensions extérieures sont traitées selon les tolérances générales applicables. Les exceptions comprennent les zones à paroi mince, les trous profonds, les pièces traitées thermiquement et les pièces ayant subi un traitement de surface ; même si ces caractéristiques ne participent pas directement à l’ajustement, elles peuvent influer sur l’assemblage en raison de déformations ou de variations dimensionnelles après traitement. Les plans ou documents de demande de devis remis au fournisseur doivent au minimum indiquer l’ordre des références, les numéros des caractéristiques critiques, les exigences dimensionnelles et géométriques, la rugosité, l’état du matériau, le traitement de surface et l’état final de réception.
Il convient également de préciser si l’objet du contrôle est une caractéristique individuelle ou la relation entre plusieurs caractéristiques. Par exemple, l’indication « contrôle à 100 % des deux trous de positionnement » reste insuffisamment précise : il faut spécifier s’il faut mesurer le diamètre des trous, leur position, l’axe de chaque trou ou la position relative entre les deux trous. Ainsi, le devis d’usinage de précision, la revue du processus et le contrôle de la première pièce peuvent s’appuyer sur le même ensemble d’exigences fonctionnelles, au lieu d’interpréter provisoirement la notion de « précision » une fois l’usinage terminé.
Comment les matériaux modifient les tolérances d’usinage CNC de précision : dureté, stabilité thermique et risques de déformation
Dans l’usinage CNC de précision, « alliage d’aluminium », « acier » ou « plastique » ne constituent pas des exigences matérielles complètes. La nuance du matériau, son état de livraison, le traitement thermique, le traitement de surface et l’état final de réception influent tous sur le processus d’usinage, le contrôle des tolérances et le moment des mesures. Plus les tolérances sont serrées, plus le comportement du matériau influe sur le bridage, l’outillage et la stabilité dimensionnelle ; il est donc impossible de garantir un résultat fixe en se fondant uniquement sur la catégorie générale du matériau.
Alliages d’aluminium dans l’usinage CNC de précision : parois minces, bridage et dilatation thermique
Les alliages d’aluminium présentent généralement une bonne usinabilité, mais les parois minces, les bords étroits et les zones partiellement en porte-à-faux peuvent facilement se déformer sous l’effet de la force de serrage ou de coupe. La chaleur produite pendant l’usinage, ainsi que l’écart de température entre la pièce et son environnement, peuvent également entraîner des variations des relevés dimensionnels. Pour les supports de montage, boîtiers ou brides comportant des structures à paroi mince, il convient de préciser lors de la demande de devis l’épaisseur minimale des parois, les surfaces critiques et les limites de bridage, et de discuter si nécessaire du mode de soutien et de l’ordre des opérations d’usinage.
De même, l’indication « alliage d’aluminium » ne suffit pas : la résistance, les contraintes résiduelles et la stabilité dimensionnelle varient selon la nuance et l’état. Le plan ou le document d’achat doit au minimum préciser la nuance exacte, l’état de livraison ainsi que les exigences de traitement de surface, telles que l’anodisation ou la peinture. Il faut également confirmer si les diamètres des trous critiques, les surfaces de référence et les dimensions d’ajustement doivent être réceptionnés avant ou après le traitement de surface.
Acier, acier inoxydable et plastiques techniques dans l’usinage CNC de précision
La dureté, la tendance à l’écrouissage et l’abrasivité de l’acier et de l’acier inoxydable peuvent accroître les efforts de coupe et l’usure des outils. L’évolution de l’état des outils peut entraîner une dérive dimensionnelle, tandis que la libération des contraintes résiduelles après traitement thermique peut également provoquer une déformation des pièces. Pour les pièces traitées thermiquement, il convient donc de confirmer à l’avance la surépaisseur d’usinage, l’ordre des traitements et si les dimensions critiques doivent être contrôlées avant le traitement thermique ou à l’état final. Pour les matériaux à haute dureté ou résistants à l’usure, le fournisseur doit également confirmer les outils, le bridage et les opérations de finition ultérieures.
Pour les plastiques techniques, il faut surtout tenir compte de l’accumulation de chaleur, de la déformation due au serrage, de l’absorption d’humidité et de la stabilité dimensionnelle à long terme. La mesure d’une pièce en plastique immédiatement après l’usinage ne représente pas nécessairement sa dimension stable dans son environnement d’assemblage. Pour les bagues, les patins et les pièces liées à l’étanchéité, il convient de préciser la température de fonctionnement, la fonction d’ajustement et l’état de mesure, plutôt que d’indiquer simplement « usinage de précision des plastiques ».
| Matériau ou état | Principaux risques d’usinage | Éléments à confirmer dans les documents d’achat |
|---|---|---|
| Pièces en alliage d’aluminium à paroi mince | Déformation due au serrage, chaleur de coupe, variation dimensionnelle après traitement de surface | Nuance et état, épaisseur minimale des parois, étape de réception des dimensions critiques |
| Acier ou acier inoxydable | Efforts de coupe, usure des outils, contraintes résiduelles et déformation due au traitement thermique | Exigences de dureté ou de traitement thermique, surépaisseur d’usinage, état du contrôle final |
| Plastiques techniques | Accumulation de chaleur, absorption d’humidité, déformation due au serrage et variations dimensionnelles à long terme | Nuance de matériau, température de service, fonction d’assemblage, conditions de mesure |
Lors de l’évaluation proprement dite, les informations sur le matériau doivent correspondre une à une aux caractéristiques critiques : quel alésage nécessite un ajustement stable, quelle face de référence détermine l’assemblage, quelle zone à paroi mince risque de se déformer, et quelle dimension doit être remesurée après le traitement de surface. Ce n’est qu’en définissant ainsi les exigences d’usinage de précision que l’on peut soutenir simultanément la revue du procédé, le chiffrage et la réception, tout en évitant que la désignation du matériau et les exigences de tolérance ne soient dissociées.
De l’ébauche à la stabilisation : comment l’usinage de précision maîtrise la dérive dimensionnelle
L’usinage de précision ne peut pas compter uniquement sur la dernière opération de finition pour « rattraper » les dimensions. Les exigences de tolérance doivent être intégrées à la gamme d’usinage : état du brut, surépaisseur d’ébauche, semi-finition, finition, traitement thermique ou traitement de surface, ainsi que l’état lors du contrôle final, doivent s’inscrire dans une même chaîne de maîtrise dimensionnelle. Une tolérance serrée implique généralement un contrôle plus strict du bridage, de la température, des outils et de la mesure, mais cela ne signifie pas que toutes les caractéristiques doivent se voir appliquer le niveau le plus sévère.
Surépaisseurs, bridage et références dans l’usinage de précision
La mission de l’ébauche est d’éliminer la majeure partie de la surépaisseur tout en évitant les déformations excessives dues à la chaleur de coupe, à la libération des contraintes résiduelles ou à la force de serrage. Pour les structures à paroi mince, les cavités profondes et les longs porte-à-faux, il est généralement nécessaire de conserver une surépaisseur appropriée après l’ébauche, puis de se rapprocher progressivement de la dimension cible par la semi-finition et la finition. La surépaisseur précise ne peut pas être définie indépendamment du matériau, des dimensions de la pièce et de l’état de l’outil ; elle doit être confirmée par le fournisseur dans le cadre de la revue du procédé.
Les bridages successifs introduisent des erreurs de changement de référence. Pour les trous de positionnement, les alésages de roulement et les réseaux de perçages interdépendants, lorsque la relation de position présente une exigence fonctionnelle élevée, il convient d’évaluer en priorité s’il est possible de les réaliser dans un même système de références, ou de définir clairement comment reproduire la référence lors d’un second bridage. Lors de l’évaluation du fournisseur, il est possible de demander directement : les trous critiques doivent-ils être réalisés en un seul bridage, comment la face de référence est-elle établie, comment les zones à paroi mince sont-elles soutenues, et quelles dimensions doivent être vérifiées après un nouveau bridage ?
Usure des outils, chaleur de coupe et dérive dimensionnelle au sein d’un lot
L’usure des outils modifie progressivement le diamètre des alésages, la largeur des rainures, le diamètre extérieur ou l’état de surface ; la chaleur de coupe peut, quant à elle, entraîner des valeurs différentes pendant l’usinage et après refroidissement de la pièce. La dérive dimensionnelle se manifeste différemment selon la dureté, l’abrasivité et la stabilité thermique du matériau. Ainsi, l’usinage CNC de précision ne consiste pas seulement à confirmer « quelle machine-outil est utilisée » ; il faut également préciser comment la durée de vie des outils est surveillée, quand une correction ou un changement d’outil est effectué, et à quelle température et dans quel état les dimensions critiques sont mesurées.
Pour les pièces produites en série, il faut notamment distinguer la conformité de la première pièce de la stabilité de la production. La première pièce doit valider les références, les dimensions critiques, les relations géométriques ainsi que l’état avant et après traitement de surface ; la production ultérieure doit faire l’objet de contrôles en cours de procédé ou d’ajustements selon l’organisation de la fabrication. Si le plan indique seulement « contrôle à 100 % » sans préciser les caractéristiques, les instruments de mesure, les conditions de mesure et le format d’enregistrement, les résultats du contrôle peuvent malgré tout ne pas être reproductibles.
Pour les pièces traitées thermiquement ou ayant subi un traitement de surface, les étapes de maîtrise dimensionnelle doivent être précisées à l’avance. Il faut confirmer si une surépaisseur est prévue sur les faces critiques avant le traitement, si une finition est réalisée après celui-ci, quelles zones doivent être protégées, et si la réception finale intervient avant ou après le traitement. Des opérations telles que l’anodisation des alliages d’aluminium ou le traitement thermique des pièces en acier peuvent modifier les dimensions ou l’état de surface ; les écarts observés après traitement ne peuvent pas être simplement imputés à l’usinage CNC.
Lors d’une demande de prix ou d’une revue avec un fournisseur, il est recommandé de formuler la validation du procédé sous forme de questions auxquelles il est possible de répondre : quelle est la référence d’usinage des caractéristiques critiques ? Comment les zones à paroi mince sont-elles bridées ? Une stabilisation ou un refroidissement suffisant est-il prévu avant la finition ? Comment l’usure des outils est-elle enregistrée ? Comment les contrôles de la première pièce et des pièces de série sont-ils différenciés ? Ainsi, les exigences de tolérance de l’usinage de précision sont transformées, à partir des chiffres du plan, en un plan de production exécutable et traçable.
Du plan au contrôle de la première pièce : associer les instruments de mesure et la MMT aux caractéristiques d’usinage de précision
Les exigences de contrôle de l’usinage de précision ne doivent pas être complétées une fois la pièce terminée. Dès la revue du plan et la phase de demande de prix, quatre questions doivent être posées pour chaque élément : à partir de quelle référence mesurer, quelle caractéristique mesurer, avec quel équipement, et quel enregistrement final produire ? À défaut, même si les résultats dimensionnels sont proches des exigences, le fournisseur et l’acheteur peuvent avoir des désaccords en raison de références, d’états de mesure ou de méthodes de décision différents.
Les instruments de mesure pour l’usinage de précision doivent être adaptés aux caractéristiques et aux tolérances
Pour une forme simple ou une dimension présentant une tolérance appropriée, un pied à coulisse peut être envisagé si la pièce est stable et que le mode de contact est adapté ; pour des dimensions d’environ 0,01–0,05 mm, un micromètre ou un autre instrument spécialisé peut être nécessaire ; pour des exigences d’environ 0,005 mm ou moins, une MMT ou une solution de mesure de haute précision plus adaptée est généralement requise. Ces valeurs ne constituent que des fourchettes indicatives fondées sur l’expérience et non une règle universelle de sélection. Les dimensions de la pièce, la profondeur des caractéristiques, l’incertitude de mesure, la température ambiante, la méthode d’établissement des références et les procédures de contrôle de l’entreprise peuvent toutes modifier le choix de l’équipement.
| Objet du contrôle | Points d’attention courants | Méthodes de contrôle envisageables | Informations à confirmer dans le dossier |
|---|---|---|---|
| Dimensions extérieures générales | Longueur, largeur, épaisseur | Pied à coulisse, micromètre ou instrument de mesure spécial | Positions de mesure, exigences de précision, taux d’échantillonnage |
| Diamètre des trous et des axes | Dimensions, circularité, relation d’ajustement | Instrument de mesure des diamètres intérieurs, micromètre, instrument de mesure pneumatique ou MMT | Références des trous et des axes, classe d’ajustement, état lors de la mesure |
| Positions des trous et réseaux complexes de trous | Tolérance de position, coaxialité, entraxes | MMT ou moyen de contrôle spécial adapté | Système de références, méthode d’évaluation, format du rapport |
| Surfaces de référence et tolérances géométriques | Planéité, perpendicularité, parallélisme | MMT, instruments de mesure utilisés sur marbre ou moyen de contrôle spécial | Ordre des références, règles de prise de points, critères d’acceptation |
Que faut-il consigner lors du contrôle du premier article d’une pièce usinée avec précision
Une MMT convient au contrôle du premier article, à l’évaluation des positions de trous et des tolérances géométriques, ainsi qu’au contrôle dimensionnel complet des pièces complexes. Toutefois, il ne faut pas considérer directement les capacités d’un équipement indiquées sur la page d’un fournisseur comme une garantie applicable à tous les équipements. Le plan de contrôle du premier article doit au minimum inclure la désignation et le lot du matériau, les dimensions critiques, les tolérances géométriques, la rugosité de surface, l’état du traitement de surface, la température de mesure et l’état de la pièce. Il doit également préciser quels éléments sont contrôlés à 100 % et lesquels le sont par échantillonnage, ainsi que le format du rapport : liste dimensionnelle, rapport de contrôle ou relevé graphique avec les points de mesure.
Pour les pièces après traitement thermique ou traitement de surface, il convient de préciser si l’acceptation finale intervient avant ou après le traitement. Pour les positions de trous, les alésages de roulement et les références de montage, le rapport ne doit pas se limiter à indiquer les dimensions : il doit également décrire la méthode d’établissement des références et les résultats de l’évaluation. Le traitement des non-conformités doit aussi être défini à l’avance : retouche, acceptation par dérogation ou nouvelle vérification des exigences fonctionnelles.
Informations minimales à fournir avant de solliciter un fournisseur d’usinage de précision
Il est recommandé de joindre à la demande de devis : la dernière version des plans 2D avec leur indice de révision, le modèle 3D, la nuance du matériau et son état de livraison, les exigences de traitement thermique et de traitement de surface, la liste des caractéristiques critiques, le système de références, les tolérances générales ou normes d’ajustement applicables, les exigences relatives aux équipements de contrôle et aux rapports, ainsi que les exigences concernant les échantillons ou la première pièce. Si certaines dimensions servent uniquement à l’aspect visuel ou à éviter des interférences, ne leur appliquez pas le même niveau de tolérance serrée qu’aux alésages de roulement, aux trous de positionnement et aux surfaces d’étanchéité. Plus les informations sont précises, plus il est facile de maintenir la cohérence entre la revue des procédés d’usinage de précision, le périmètre du devis et la réception finale.
Questions fréquentes : comment confirmer les tolérances, les matériaux et le contrôle en usinage CNC de précision
La réception d’un usinage CNC de précision ne peut pas se limiter à vérifier si une seule dimension est conforme ; elle doit également prendre en compte la fonction, les tolérances, l’état du matériau, les références et la méthode de mesure. Les questions suivantes méritent d’être clarifiées en amont lors de la revue des plans et des échanges avec le fournisseur.
Les tolérances générales peuvent-elles remplacer les tolérances des dimensions critiques ?
En général, non. Les tolérances générales conviennent aux dimensions non critiques qui ne font pas l’objet d’un marquage spécifique ; les trous de positionnement, les alésages de roulement, les surfaces d’étanchéité, les références de montage et les ajustements entre alésages et arbres doivent faire l’objet d’un marquage spécifique des tolérances dimensionnelles ainsi que, si nécessaire, des exigences de tolérances géométriques.
Quand faut-il utiliser la cotation GD&T dans les plans de fabrication de précision ?
Lorsque le résultat de l’assemblage ou du fonctionnement dépend de la position des trous, de la coaxialité, de la planéité, de la perpendicularité, du parallélisme ou d’autres relations entre références, il convient d’envisager l’utilisation de la cotation GD&T. Les symboles, le système de références et les valeurs de tolérance doivent être déterminés conjointement à partir de la chaîne fonctionnelle et du plan de contrôle.
La simple mention « alliage d’aluminium » suffit-elle pour le matériau ?
En général, non. Il convient de confirmer la nuance précise, l’état de livraison, le traitement thermique et le traitement de surface, et d’indiquer si les dimensions critiques doivent être réceptionnées avant ou après traitement. Les déformations des parois minces, la dilatation thermique et les contraintes résiduelles peuvent toutes affecter le résultat de l’usinage de précision.
Toutes les dimensions doivent-elles être mesurées à l’aide d’une MMT ?
Pas nécessairement. Les instruments de mesure doivent être adaptés à la caractéristique, à la zone de tolérance et à l’incertitude de mesure. Les dimensions simples peuvent être mesurées au pied à coulisse ou au micromètre ; pour la position des trous, les caractéristiques géométriques complexes et le contrôle dimensionnel complet de la première pièce, on envisage souvent une MMT. Toutefois, la décision finale doit se conformer au plan de mesure et aux procédures de contrôle du fournisseur.
Que doit au minimum comprendre le contrôle de la première pièce en usinage CNC de précision ?
Il doit au minimum couvrir les informations relatives au matériau et au lot, les dimensions critiques, les tolérances géométriques, le traitement de surface, la rugosité, les références et l’état de mesure, tout en précisant l’étendue du contrôle, les équipements, le format du rapport et le mode de traitement des non-conformités.
Key takeaways
- « Usinage de précision » ne peut pas remplacer les tolérances dimensionnelles et géométriques, les références et la méthode de réception définies précisément.
- L’ISO 2768 convient aux dimensions linéaires et angulaires générales qui ne sont pas indiquées séparément ; les ajustements trou-arbre et les caractéristiques fonctionnelles critiques doivent être définis séparément.
- La nuance du matériau, son état de fourniture, le traitement thermique et le traitement de surface peuvent modifier la stabilité de l’usinage et les dimensions finales ; ils doivent être confirmés en même temps que les tolérances.
- Les exigences de contrôle doivent être définies lors de la demande de devis et de la revue du plan, notamment les références de mesure, les instruments ou la MMT, l’état de mesure et l’étendue du rapport.
- Avant de transmettre le dossier au fournisseur, il convient de préparer l’indice de révision du plan, le modèle 3D, les informations sur le matériau, la liste des caractéristiques critiques, le système de références et les exigences relatives à la première pièce.



