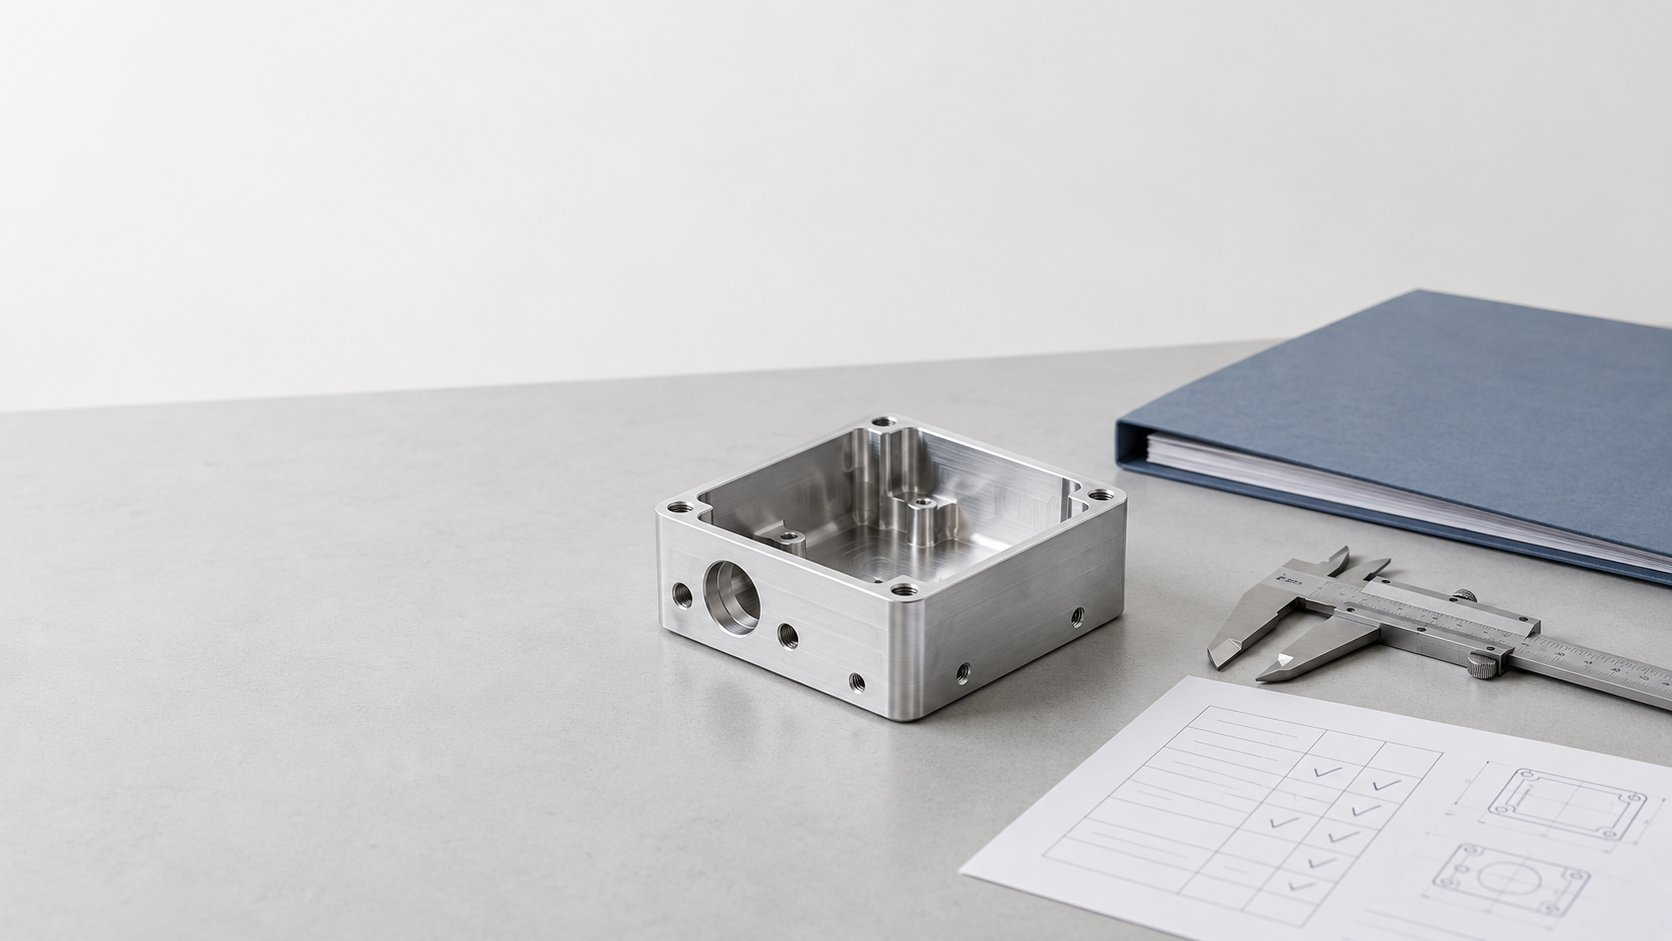
Pourquoi les petites séries de pièces de précision nécessitent-elles davantage de contrôles qualité en amont dans un atelier d’usinage de précision ?
Une petite série ne signifie pas que les contrôles qualité peuvent être réduits. Lorsque la quantité est faible, les coûts d’outillage et de programmation sont difficiles à amortir, tandis que chaque pièce peut être utilisée directement pour une validation d’assemblage ; un écart au niveau d’un perçage, d’une face de référence ou d’un filetage peut entraîner la reprise de toute la série. Pour un atelier d’usinage de précision, les risques qualité se forment souvent avant même le début de la coupe : si la version du plan, le matériau, le traitement de surface, les tolérances ou les documents d’acceptation ne sont pas confirmés, les problèmes se révèlent généralement en bloc lors du contrôle du premier article ou de l’expédition.
Par conséquent, le contrôle ne doit pas commencer uniquement à la dernière étape, avec une MMT (CMM) ou une inspection avant expédition. Un flux de livraison plus fiable est le suivant : examen de la commande et du plan → DFM → confirmation du matériau et du procédé → contrôle du premier article → contrôle en cours de fabrication → contrôle final et documents qualité. Chaque étape doit définir clairement l’objet du contrôle, les actions à effectuer et les enregistrements à produire, plutôt que de se contenter d’indiquer qu’une « qualité strictement contrôlée » est requise.
Que doit d’abord confirmer un atelier d’usinage de précision ?
- Objet du contrôle : RFQ, bon de commande, plan 2D, CAO 3D, quantité, matériau, dimensions critiques, tolérances, traitement de surface et exigences documentaires.
- Actions à effectuer : vérifier point par point le numéro et la version du plan, confirmer les références, les filetages, les ajustements et les critères d’acceptation ; signaler tout conflit ou toute information manquante avant la production.
- Enregistrements à produire : résultats de la revue de la commande et du plan, liste des points à confirmer, points clés du DFM prévu et périmètre des contrôles.
Ce contrôle qualité en amont ne signifie pas que le fournisseur peut modifier la conception de sa propre initiative. La responsabilité de l’atelier d’usinage de précision consiste à traduire l’intention de conception en une solution usinable et mesurable, puis à soumettre au client les risques et les solutions alternatives pour validation. Lors de la demande de devis, le client doit également préciser si le premier article doit être approuvé, quelles caractéristiques doivent figurer dans le rapport des dimensions critiques et si les produits non conformes doivent obligatoirement être signalés au préalable. Ainsi, le DFM, le contrôle du premier article et les documents qualité ultérieurs reposeront sur des critères d’acceptation communs.
Comment un atelier d’usinage de précision verrouille-t-il les exigences qualité lors de l’examen de la RFQ et du bon de commande ?
Pour les petites séries de pièces de précision, les risques qualité se forment souvent avant même le démarrage de la machine. Une faible quantité ne signifie pas que les exigences peuvent être simplifiées : dès que la version du plan, la désignation du matériau, les tolérances critiques ou les documents d’acceptation manquent de clarté, les problèmes se révèlent généralement en bloc lors du contrôle du premier article ou de l’expédition. L’atelier d’usinage de précision doit commencer par examiner la RFQ et le bon de commande, faire correspondre chaque exigence de la commande avec le plan, plutôt que de lancer l’usinage sur la base de son expérience habituelle.
Quels éléments faut-il vérifier en premier lors de l’examen d’une RFQ et des plans ?
- Confirmer que le numéro du plan, sa version et le fichier CAO 3D correspondent, afin d’éviter d’utiliser un modèle ou des annotations obsolètes.
- Vérifier la quantité, la nuance et l’état du matériau, le traitement de surface, les lots de livraison ainsi que les exigences relatives à l’identification de l’emballage.
- Identifier les dimensions critiques, les tolérances, le système de références, les filetages, les diamètres de perçage, les relations d’ajustement et les tolérances géométriques nécessaires.
- Préciser le périmètre couvert par le rapport dimensionnel, déterminer si la première pièce doit être approuvée par le client et vérifier si les documents relatifs au matériau, au traitement de surface ou à la conformité doivent être fournis avec la livraison.
- Vérifier l’absence de conflits entre la commande, le plan et les spécifications du projet ; lorsque les critères d’acceptation ne sont pas clairs, établir une liste écrite des questions avant le lancement de la production.
L’objectif de cette étape n’est pas d’ajouter des documents, mais d’établir la base des contrôles ultérieurs. Par exemple, si le plan exige la position relative d’un trou de montage par rapport à une surface de référence, sans préciser la référence de mesure, le fournisseur aura du mal à déterminer la méthode de contrôle ; de même, si le matériau est simplement indiqué comme « alliage d’aluminium » sans préciser la nuance et l’état, il est impossible d’établir une traçabilité efficace des matières entrantes.
Comment la DFM transforme-t-elle les exigences des plans en solution fabricable dans un atelier d’usinage de précision ?
Pour les pièces de précision produites en petites séries, la DFM n’est pas une simple « optimisation de la conception », mais un examen technique réalisé par l’atelier d’usinage de précision avant la production. L’objectif est de confirmer que les exigences du plan peuvent être usinées de manière stable, reproduites lors des montages et mesurées efficacement ; toute proposition de modification doit d’abord en préciser les conséquences, puis être approuvée par le client, sans modifier arbitrairement l’intention de conception.
Quels risques d’usinage l’atelier d’usinage de précision doit-il vérifier ?
- Vérifier l’accessibilité des outils pour les cavités profondes, les rainures étroites et les trous profonds. L’utilisation d’outils rallongés peut accroître le faux-rond, les vibrations et le nombre d’opérations.
- Vérifier les parois minces, les fonds minces et les angles vifs. Les parois minces en alliage d’aluminium peuvent se déformer lors de la coupe ou du bridage ; les angles vifs nécessitent généralement des outils spécifiques ou un traitement ultérieur.
- Vérifier les rayons des angles internes, les références et le schéma de bridage. Si les trous critiques et les plans de référence doivent être réalisés avec plusieurs montages, cela peut affecter les relations de position et la constance au sein du lot.
- Vérifier que les caractéristiques critiques sont mesurables. Pour les tolérances de position, de profil ou les surfaces complexes indiquées sur le plan, il convient de définir avant l’usinage les références, la méthode de mesure et le périmètre du rapport.
Ces questions doivent être associées séparément aux risques liés au procédé, au coût, à la constance ou à l’acceptation, et non être regroupées sous la mention générale « modification recommandée ». Par exemple, pour une commande de 10 à 30 boîtiers en alliage d’aluminium comprenant plusieurs trous de montage, un plan critique et des zones localement minces, la DFM peut révéler que les parois minces nécessitent une modification de l’ordre des opérations de bridage, que les trous de montage doivent autant que possible être usinés à partir d’une référence commune et que le plan critique nécessite un support stable ainsi qu’un positionnement adapté pour la mesure. Ainsi, les exigences de conception, la gamme d’usinage et le plan de contrôle peuvent être alignés avant la première pièce.
Comment le contrôle à réception et la traçabilité des matériaux contribuent-ils à la livraison de pièces de précision en petites séries ?
Quels éléments vérifier lors du contrôle à réception dans une usine d’usinage de précision ?
- Identité du matériau : vérifier la nuance, l’état, les spécifications et les exigences de la commande, par exemple la nuance précise de l’alliage d’aluminium et son état de livraison ; il ne suffit pas d’indiquer simplement « aluminium ».
- Lot et identification : enregistrer le numéro de lot de la matière première, l’origine de l’ébauche et la date de réception, puis confirmer que l’identification pourra être conservée ou transférée lors de la découpe, de l’usinage CNC et des opérations ultérieures.
- Aspect et dimensions : vérifier que l’ébauche ne présente pas de rayures importantes, de corrosion, de déformations ou de surépaisseurs insuffisantes ; pour les tôles, les barres ou les ébauches préusinées, il convient également de vérifier les dimensions à réception.
- Correspondance des documents : si le contrat, le plan, les normes sectorielles ou les clauses qualité du client exigent un certificat matière, un rapport d’essai ou un document de conformité, vérifier que la nuance et le lot indiqués dans les documents correspondent bien à la matière effectivement reçue.
Comment le contrôle de la première pièce et le contrôle en cours de fabrication déterminent-ils si une usine d’usinage de précision peut poursuivre la production ?
Les pièces produites en petite série sont peu nombreuses, mais chacune peut être utilisée pour valider l’assemblage. Un écart sur la première pièce ne concerne pas uniquement une pièce à retoucher : il peut également interrompre l’assemblage ou les essais ultérieurs. Par conséquent, une usine d’usinage de précision ne doit pas considérer l’échantillon de première pièce comme un simple contrôle par échantillonnage avant expédition, mais faire du contrôle de la première pièce une étape de validation de la mise en position, de la trajectoire d’outil et des paramètres du procédé.
Le contrôle de la première pièce confirme d’abord les paramètres du procédé, et pas seulement l’aspect
La première pièce doit être vérifiée point par point conformément au plan et aux exigences de la commande, en couvrant au minimum le matériau, le traitement de surface, les dimensions critiques, les filetages, les relations d’ajustement, ainsi que la planéité, la position ou le profil, selon les besoins. Avant le contrôle, il convient de définir les références, la méthode de mesure et le format d’enregistrement. Si la première pièce est non conforme, le problème doit être isolé, les causes liées à l’outil, à la mise en position, aux références ou au programme doivent être analysées, puis la pièce doit être à nouveau contrôlée après correction ; l’usinage ne doit pas se poursuivre directement.
Le contrôle en cours de fabrication maîtrise les variations au sein du lot
La conformité de la première pièce ne signifie pas que l’ensemble du lot est automatiquement conforme. L’étendue du contrôle en cours de fabrication doit être déterminée selon les tolérances, la taille du lot, le niveau de risque des caractéristiques et la complexité de fabrication, en tenant compte de l’usure des outils, de la répétabilité de la mise en position, des déformations thermiques et des variations dimensionnelles avant et après le traitement de surface.
- Diamètre extérieur courant : peut être contrôlé à l’aide d’un micromètre, en enregistrant les résultats de mesure et le lot de pièces.
- Diamètres d’alésage et filetages : peuvent être vérifiés conformément au plan à l’aide de tampons lisses ou de tampons filetés entre-n’entre pas afin de confirmer l’ajustement.
- Profils complexes et GD&T : si nécessaire, utiliser une MMT pour comparer les résultats au modèle CAO ou au plan d’ingénierie et établir un rapport traçable.
Contrôle final et documents qualité : que doit confirmer l’acheteur auprès d’une usine d’usinage de précision ?
Le contrôle final de pièces produites en petite série ne doit pas se limiter à la mesure de quelques dimensions avant expédition. L’usine d’usinage de précision doit établir la correspondance entre le numéro de pièce et la version du plan, les résultats de mesure réels, la méthode de contrôle, le lot matière et le lot expédié, afin de constituer un enregistrement traçable. L’étendue des documents doit être définie sur la base du contrat, du plan, des normes sectorielles et des clauses qualité du client.
Quels documents qualité une usine d’usinage de précision doit-elle préparer selon le projet ?
- Rapport de contrôle dimensionnel : répertorier les caractéristiques du plan, les dimensions nominales, les tolérances, les valeurs mesurées et les résultats de conformité ; pour les profils complexes, la position ou le profil, fournir si nécessaire un rapport MMT ou un relevé de comparaison avec la CAO.
- Certificat matière : utilisé pour vérifier la nuance, l’état et le lot du matériau, et pour établir la correspondance avec la pièce ou le lot de production. La nécessité de fournir un certificat matière dépend des exigences de la commande.
- Enregistrement du traitement de surface ou du traitement thermique : lorsque le plan spécifie des exigences telles que l’anodisation, le revêtement ou le traitement thermique, il convient de confirmer l’état de traitement, le lot et la présence des enregistrements correspondants dans les documents de livraison.
- Enregistrements de conformité, de première pièce et de produits non conformes : selon le projet, il est possible de fournir une déclaration de conformité, un rapport de contrôle de première pièce, ainsi que les enregistrements relatifs à l’isolement, au traitement et à l’approbation par le client des produits non conformes.
Liste de contrôle pour l’achat de pièces de précision en petites séries
- Quand la DFM est-elle réalisée ? En cas de problème lié aux tolérances, aux références ou à la mesurabilité, comment obtenir la confirmation du client ?
- L’approbation de la première pièce par le client est-elle nécessaire ? Quelles méthodes de mesure sont utilisées respectivement pour les dimensions critiques, les filetages, les ajustements et les tolérances géométriques ?
- Comment assurer la traçabilité des lots de matériaux, de traitement de surface et d’expédition ?
- Comment les produits non conformes sont-ils isolés ? Une notification préalable est-elle nécessaire en cas de retouche ou d’acceptation par dérogation ?
- Quels rapports de contrôle, certificats matière et documents de conformité sont finalement fournis ?
Une bonne usine de fabrication de précision ne se contente pas de présenter la liste de ses équipements ; elle doit pouvoir relier l’intention de conception, les méthodes d’usinage, le plan de mesure et les preuves qualité au sein d’une chaîne documentaire vérifiable. Pour l’acheteur, définir ces exigences dès la phase de demande de devis permet généralement d’éviter plus facilement les litiges de réception que de compléter les documents après l’expédition.
Questions fréquentes sur le contrôle qualité des pièces de précision en petites séries
Le périmètre de réception des pièces de précision en petites séries doit être défini lors de la demande de devis et de la revue des plans. La première pièce, les contrôles en cours de fabrication, l’utilisation d’une MMT et les documents qualité ne constituent pas un ensemble standard indépendant des exigences du projet ; ils doivent correspondre aux caractéristiques critiques, au volume de production, au contrat et aux capacités de contrôle du fournisseur.
Des contrôles en cours de fabrication sont-ils encore nécessaires après la validation de la première pièce ?
Oui. Des contrôles en cours de fabrication doivent généralement rester prévus en fonction des caractéristiques critiques, de l’usure des outils, de la répétabilité du bridage et des risques liés au volume de production. La première pièce sert principalement à valider les réglages du procédé et les références ; elle ne garantit pas que toutes les pièces suivantes seront nécessairement conformes.
Pour les pièces de précision en petites séries, toutes les dimensions doivent-elles être contrôlées à l’aide d’une MMT ?
Pas nécessairement. Les diamètres extérieurs, épaisseurs ou diamètres d’alésage courants peuvent être contrôlés à l’aide d’un micromètre, d’un pied à coulisse ou de calibres, selon les tolérances. Les contours complexes, la position, le profil ou les caractéristiques nécessitant une comparaison avec la CAO peuvent être mieux adaptés à une MMT. La méthode finale doit tenir compte des exigences du plan, de l’accessibilité des caractéristiques et de l’incertitude de mesure.
Une commande de petite série doit-elle obligatoirement être accompagnée d’un certificat matière ?
Il n’existe pas d’exigence uniforme. La fourniture d’un certificat matière, d’un rapport d’essai matière ou d’un enregistrement de lot dépend du contrat, du plan, des normes du secteur et des clauses qualité du client. L’acheteur doit préciser dès la phase de demande de devis la nuance du matériau, son état, la traçabilité du lot et le format des documents.
Quels documents qualité l’acheteur doit-il demander lors de la phase de demande de devis ?
Il convient de préciser si un retour DFM, un rapport de première pièce, un rapport de contrôle dimensionnel, un rapport MMT, un certificat matière, des enregistrements de traitement de surface ou de traitement thermique, une déclaration de conformité, ainsi que des notifications et enregistrements de traitement des produits non conformes sont nécessaires. Le périmètre documentaire doit être adapté au risque lié à la pièce et aux critères de réception.
Key takeaways
- Les risques qualité des petites séries de pièces apparaissent souvent avant l’usinage. La version du plan, les références, le matériau et les documents d’acceptation doivent être verrouillés dès l’étape de la RFQ.
- Le DFM doit identifier concrètement les cavités profondes, les parois minces, les angles vifs, l’accessibilité des outils, les déformations dues au bridage et les caractéristiques impossibles à mesurer, puis soumettre les recommandations au client pour validation.
- Le contrôle du premier article sert à valider les réglages du procédé et les caractéristiques critiques. La conformité du premier article ne signifie pas que les pièces suivantes peuvent être dispensées de contrôles en cours de fabrication ou de contrôle final.
- Les instruments de mesure doivent être adaptés aux caractéristiques et aux tolérances de la pièce : les dimensions courantes peuvent être contrôlées avec un pied à coulisse, un micromètre ou une jauge ; les géométries complexes et les exigences GD&T strictes peuvent nécessiter une MMT (CMM).
- Les documents qualité doivent relier la version de la pièce, le lot de matériau, les relevés de contrôle, le traitement des produits non conformes et le lot expédié, afin de faciliter la réception et la localisation des problèmes ultérieurs.



