
Que représentent respectivement les jantes forgées 6061-T6 : alliage, forgeage et état de traitement thermique
Le plan indique « 6061-T6 forged wheel ». Cela suffit-il à prouver que cette jante forgée en alliage d’aluminium passera les essais de durabilité ? Non. Ces indications répondent à trois questions distinctes : 6061 précise la catégorie d’alliage d’aluminium utilisée, forged indique que le lopin a subi un formage plastique donné, et T6 précise que le matériau se trouve dans un état de traitement thermique particulier. Il ne s’agit pas d’une preuve de conformité des performances de la jante complète.
Que précise la désignation d’alliage 6061
Le 6061 appartient à la famille des alliages Al-Mg-Si durcissables par traitement thermique. Il offre généralement un bon compromis entre résistance, résistance à la corrosion et usinabilité. Toutefois, la désignation de l’alliage ne peut pas remplacer le certificat matière. L’évaluation technique doit vérifier la norme applicable à l’alliage, l’état de livraison, le numéro de lot de coulée ainsi que la conformité du lopin aux plans et aux spécifications d’achat. Les différentes sections, le degré de déformation et les lots de traitement peuvent également influencer les performances finales.
<p>T6 n’est pas une classe de forgeage</p>
T6 désigne généralement un état de traitement thermique obtenu après mise en solution, trempe et vieillissement artificiel. Il ne représente pas la qualité du forgeage et n’équivaut pas à une valeur de résistance uniforme. Le fournisseur doit fournir les enregistrements du four de traitement thermique et du procédé, puis démontrer que l’état est effectivement maîtrisé au moyen de mesures de dureté, de la vérification des propriétés mécaniques lorsque nécessaire et d’un nouveau contrôle des dimensions critiques. Le forgeage améliore la compacité du matériau et l’orientation des lignes de fibre, mais un remplissage insuffisant, des replis, des fissures, un amincissement local ou un usinage ultérieur excessif peuvent encore réduire les performances de l’ensemble de la jante.
Par conséquent, la légèreté d’une jante forgée en alliage d’aluminium ne peut pas être évaluée uniquement à partir de l’étiquette du matériau. La section des rayons, l’épaisseur de paroi de la jante, la rigidité de la face de montage, l’équilibrage dynamique ainsi que les charges d’impact et de fatigue doivent être intégrés aux données d’entrée de conception. La conclusion finale doit reposer sur les contrôles et les résultats de durabilité obtenus conformément aux plans, au spectre de charges du véhicule cible, aux normes applicables ou aux spécifications du client.
De la billette à l’ébauche pour une jante forgée en alliage d’aluminium : quels risques maîtriser lors du formage
Le formage d’une jante forgée en alliage d’aluminium ne consiste pas simplement à presser un bloc d’aluminium pour lui donner la forme d’une jante. Il faut permettre au matériau de remplir la jante, les rayons et les zones de transition tout en suivant une trajectoire de déformation et une température maîtrisées. La chaîne de fabrication commence généralement par la préparation d’un lopin conforme, se poursuit par la préforme, le forgeage en matrice, l’ébavurage et le contrôle après forgeage, avant de passer au traitement thermique et à l’usinage CNC. Ce procédé diffère de celui des jantes moulées basse pression ; il ne faut donc pas lui appliquer directement les procédures de fusion, d’affinage et de contrôle radiographique des pièces moulées.
Lopin et préforme : stabiliser d’abord l’état du matériau et la répartition de la déformation
La nuance d’alliage, l’état de livraison, la traçabilité du lot de fusion et les dimensions initiales de l’ébauche doivent d’abord être confirmés. Les variations de température entre le chauffage, le transfert et la mise en matrice influencent la fluidité du matériau et le remplissage de la matrice. La répartition volumique de la préforme ne doit pas non plus être évaluée uniquement d’après son aspect : si la matière est insuffisante au niveau des branches de rayons, des bords de jante ou des transitions entre les rayons et la jante, un remplissage incomplet, un amincissement local ou une surépaisseur d’usinage insuffisante peuvent apparaître ultérieurement.
Remplissage de la matrice et contrôle après forgeage : contenir le risque de défauts au stade de l’ébauche
Une pression de forgeage plus élevée n’est pas nécessairement préférable. L’essentiel est d’assurer la compatibilité entre la fenêtre de température, la cavité de la matrice, la répartition de la déformation et l’écoulement du matériau. Un remplissage non maîtrisé peut provoquer des replis, des fissures, une surchauffe locale ou une interruption des lignes de fibre ; même masqués par le tournage ultérieur, ces défauts peuvent devenir des points d’amorçage de fissures de fatigue au niveau des transitions des rayons. Une surépaisseur excessive augmente le volume d’usinage, tandis qu’une surépaisseur irrégulière accroît les risques liés à l’épaisseur de paroi, au faux-rond et à l’équilibrage dynamique.
Lors de la revue de livraison, il convient d’exiger l’examen des enregistrements des paramètres du procédé de forgeage, des dimensions de l’ébauche de première pièce et des résultats des contrôles des sections critiques, puis de sélectionner les contrôles non destructifs applicables aux pièces forgées en fonction du type de défaut, de la structure et des spécifications du client. L’objectif n’est pas seulement de prouver que la pièce a été « forgée », mais de démontrer que les rayons, la jante et leurs zones de transition présentent un état d’ébauche usinable, traçable et adapté aux essais d’endurance ultérieurs.
Comment le traitement thermique T6 influence la résistance, la dureté et la déformation d’une roue forgée
Dans 6061-T6, « T6 » désigne l’état de traitement thermique et non une classe de forgeage. Pour les roues forgées en alliage d’aluminium, le traitement thermique comprend généralement la mise en solution, la trempe et le vieillissement artificiel : la mise en solution introduit les éléments d’alliage dans la solution solide, la trempe conserve l’état sursaturé, puis le vieillissement artificiel améliore la résistance et la dureté par durcissement structural. L’effet final ne peut pas être déduit uniquement du suffixe de la nuance ; il faut également tenir compte du lot de four, de la position dans la section et des relevés de propriétés mécaniques.
Points de contrôle du traitement thermique des roues forgées en 6061-T6
Le 6061 est sensible au processus de trempe. L’uniformité de la température du four, la quantité de pièces chargées, l’espacement entre les pièces, le mode de support ainsi que le temps de transfert entre la sortie du four et la trempe peuvent tous provoquer des écarts de dureté au sein d’un même lot ou une déformation de la roue. En cas de refroidissement non uniforme, des variations dimensionnelles peuvent apparaître au niveau du disque de fixation, de la jante ou des rayons ; en cas de vieillissement insuffisant ou excessif, la résistance, la dureté et la ductilité peuvent également s’écarter des exigences du projet.
Quels éléments de preuve qualité sont nécessaires pour le traitement thermique des roues forgées
- Enregistrements du procédé : vérifier le lot de four, la quantité chargée et le lot de pièces, confirmer que les opérations de mise en solution, de trempe et de vieillissement artificiel sont maîtrisées, et conserver les courbes de température du four, les relevés d’uniformité thermique ou les enregistrements d’étalonnage de l’équipement.
- Vérification de l’état : contrôler la dureté conformément au plan, à la norme matériau ou aux spécifications du projet et, si nécessaire, fournir les résultats des propriétés mécaniques, notamment la résistance à la traction, la limite d’élasticité et l’allongement ; l’emplacement des prélèvements et la représentativité des éprouvettes doivent être clairement définis.
- Déformation et nouveau contrôle : après le traitement thermique, contrôler de nouveau la face de fixation, l’alésage central, le faux-rond de la jante, les épaisseurs de paroi critiques et les autres dimensions affectées, et consigner les résultats des contrôles après isolement des pièces hors tolérance, redressage ou retouche.
Par conséquent, la remise par le fournisseur d’une étiquette « 6061-T6 » ne constitue pas à elle seule une preuve de l’achèvement du traitement thermique. Les enregistrements du lot de four, les résultats de dureté, les nouveaux contrôles dimensionnels et les rapports de propriétés mécaniques applicables doivent être associés au même lot de roues forgées ; les températures, les temps de maintien et les valeurs d’acceptation spécifiques doivent toutefois être définis conformément à la norme matériau, au plan de la roue et aux spécifications du projet.
Usinage CNC des roues forgées : références, trous PCD, faux-rond de la jante et ébavurage
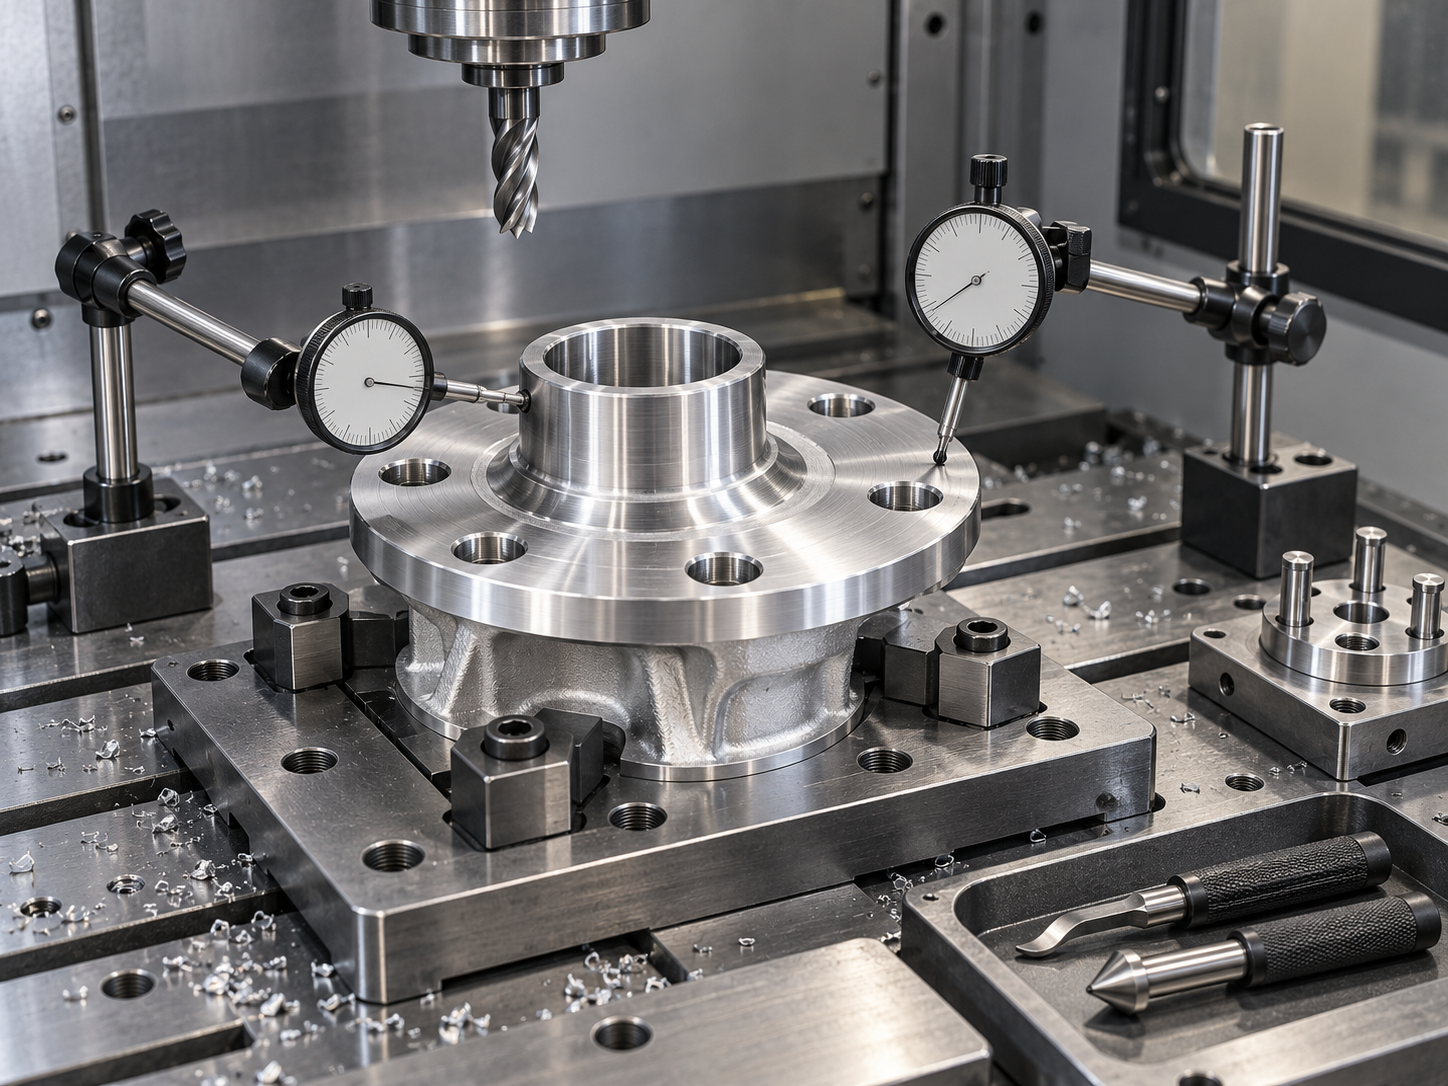
Une fois la roue forgée introduite en usinage CNC, l’objectif n’est pas simplement de « réaliser un usinage plus précis », mais de convertir de manière stable les références de la pièce forgée en relations dimensionnelles entre la face de fixation, l’alésage central, les trous de boulons PCD et la surface de rotation de la jante. En général, on usine d’abord la jante et le disque de fixation, puis l’alésage central, les trous PCD et le trou de valve, avant de procéder à la finition, à l’ébavurage, au nettoyage et au contrôle final. Pour chaque étape, les surfaces de positionnement utilisées, les points de serrage et les références de contrôle doivent être clairement définis.
Référencement et déformation due au bridage lors de l’usinage CNC des roues forgées
Si le disque de fixation n’est pas positionné de manière stable, son utilisation ultérieure comme référence pour l’usinage de l’alésage central et des trous PCD peut entraîner une erreur de position des trous, un faux-rond de face ou un faux-rond radial de la jante. Les zones de jante et de rayons à paroi mince peuvent également subir des déformations locales sous l’effet de la force de serrage, de l’effort de coupe ou d’une surépaisseur irrégulière. L’usure de l’outil affecte en outre le diamètre des trous, la planéité de la face et la rugosité de surface ; la première pièce, les pièces réalisées après un changement d’outil et la dernière pièce du lot doivent donc être contrôlées de nouveau conformément aux exigences du plan.
- Tournage : contrôler la face de fixation, la surface de rotation de la jante, le faux-rond de face et la surépaisseur des épaisseurs de paroi critiques.
- Perçage et finition : vérifier le diamètre de l’alésage central, la position des trous PCD, leur diamètre, l’état des entrées de trous ainsi que l’orientation du trou de valve.
- Ébavurage et nettoyage : traiter en priorité les transitions entre les rayons et la jante, les entrées de trous et les épaulements de la face arrière, afin d’éviter les interférences d’assemblage, les résidus de revêtement ou les concentrations locales de contraintes.
Les preuves de qualité doivent provenir de rapports dimensionnels, de calibres de contrôle dédiés ou d’enregistrements de mesure réalisés avec une MMT, et non pas uniquement de la mention « la CNC garantit une grande précision ». Le faux-rond de la jante, le faux-rond de la face de montage, la position du PCD et les épaisseurs de paroi critiques doivent être associés au même système de références ; après le nettoyage, il faut également confirmer qu’il ne reste ni copeaux ni liquide résiduel dans les trous, les cavités et les zones de raccordement des rayons.
Quels contrôles dimensionnels, non destructifs et fonctionnels sont nécessaires pour un moyeu de roue en alliage d’aluminium forgé
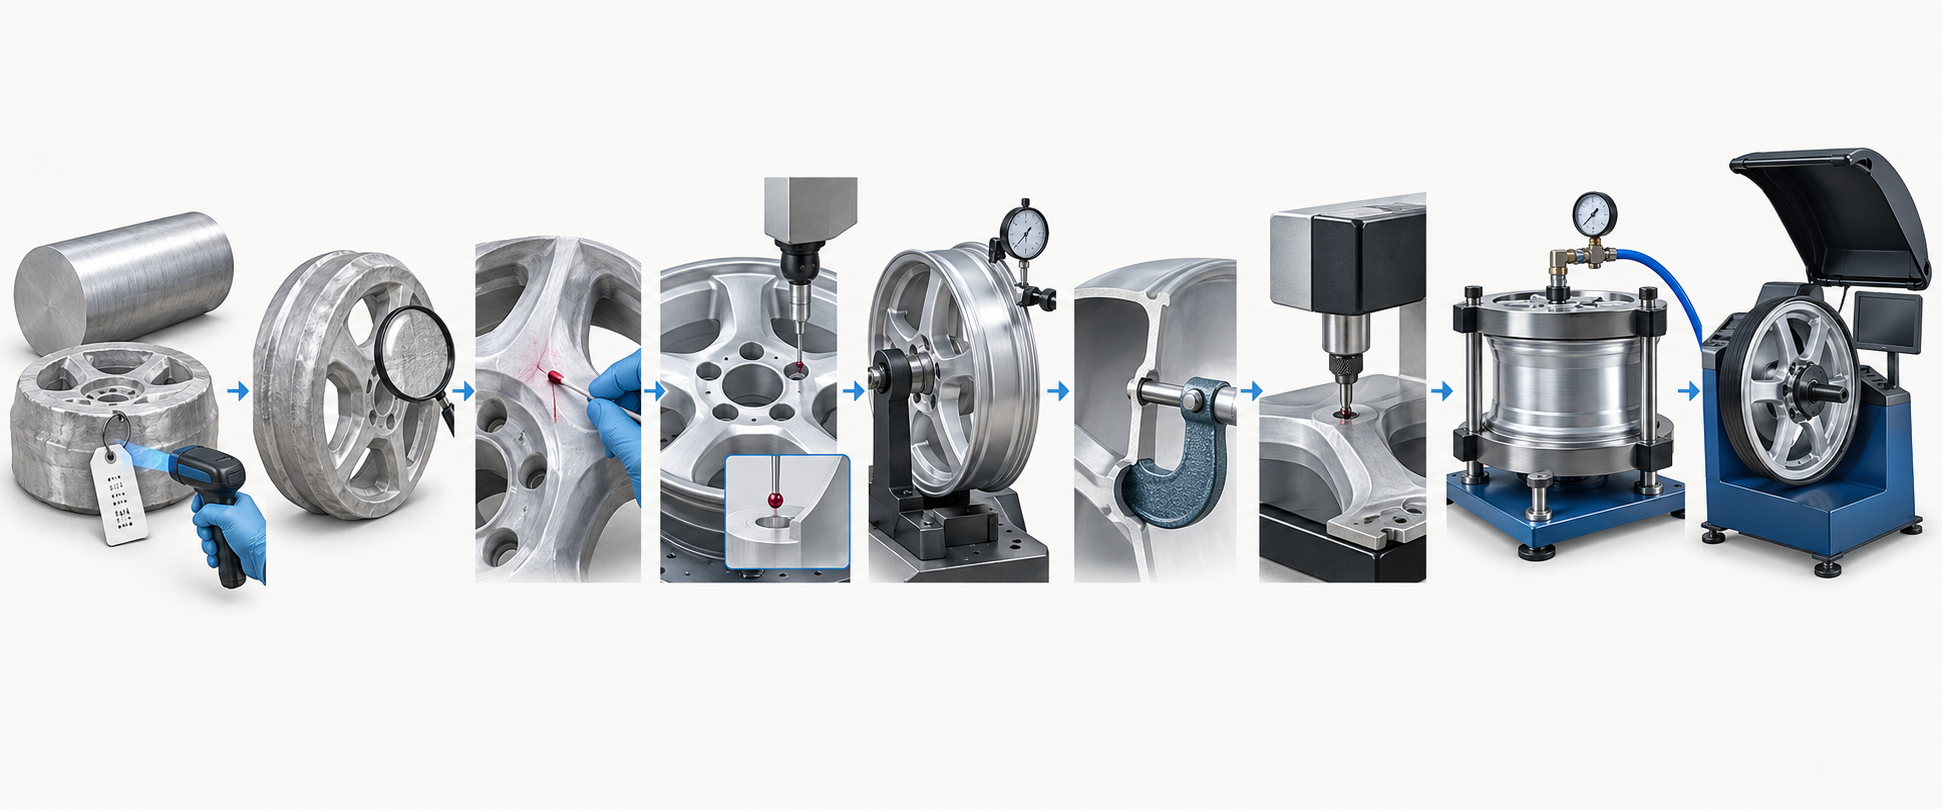
Le contrôle d’un moyeu de roue en alliage d’aluminium forgé ne peut pas se limiter à l’apparence, et une simple étiquette « 6061-T6 » ne peut pas remplacer les preuves de qualité de l’ensemble de la roue. L’ordre des contrôles doit établir progressivement la traçabilité entre le lot de coulée du matériau, la pièce forgée, le traitement thermique, l’usinage CNC et les fonctions du produit fini. Chaque contrôle doit répondre à trois questions : où une défaillance pourrait-elle se produire, quelle méthode permettrait de la détecter et quel enregistrement prouve qu’elle est maîtrisée ?
| Étape de contrôle | Principaux risques | Preuves de qualité |
|---|---|---|
| Matériau et pièce forgée | Confusion entre lots de coulée, replis, fissures et défauts de surface | Certificat matière, traçabilité du lot de coulée, contrôle visuel et enregistrements des contrôles non destructifs applicables |
| Dimensions et usinage | Faux-rond de la face de montage, écart de position des trous du PCD, excentration de l’alésage central, épaisseur de paroi insuffisante et bavures | Rapport des dimensions critiques, calibre de contrôle ou enregistrement de mesure, résultats du faux-rond radial de la jante et du faux-rond de la face |
| Fonctionnalités du produit fini | Fuite d’air, déséquilibre en rotation et interférence lors de l’assemblage | Contrôle d’étanchéité à l’air, résultats de l’équilibrage dynamique et enregistrement de libération finale |
Les méthodes de contrôle non destructif doivent être choisies en fonction de la structure de la pièce forgée, du type de défaut, du plan et des spécifications du client. Pour un moyeu de roue forgé, l’attention porte généralement sur la continuité de la surface et de la structure interne après forgeage ; il ne faut pas considérer directement le contrôle par rayons X, courant pour les moyeux de roue moulés sous basse pression, comme la réponse standard pour tous les moyeux de roue forgés. Si des risques existent dans les zones de transition entre les rayons et la jante, autour des trous ou dans les variations d’épaisseur, la zone couverte par le contrôle et les critères d’acceptation doivent être clairement définis.
Les contrôles dimensionnels et fonctionnels d’un moyeu de roue en alliage d’aluminium forgé ne peuvent pas se substituer les uns aux autres
La face de montage, l’alésage central et la position des trous du PCD doivent être évalués dans la même chaîne de références, en y associant le contrôle du faux-rond de la jante, des épaisseurs de paroi critiques et de la position du trou de valve. Une conformité visuelle ne signifie pas que l’étanchéité à l’air est assurée ; de même, des dimensions conformes à l’état statique ne garantissent pas un équilibrage dynamique correct en rotation. La dureté mesurée après traitement thermique ne peut constituer qu’une partie de la vérification de l’état de la pièce ; elle doit encore être associée aux enregistrements du lot, à une nouvelle mesure dimensionnelle et aux normes matière ou spécifications de projet applicables.
Des points chauds de l’analyse par éléments finis aux essais d’endurance : comment valider un moyeu de roue en alliage d’aluminium haute résistance
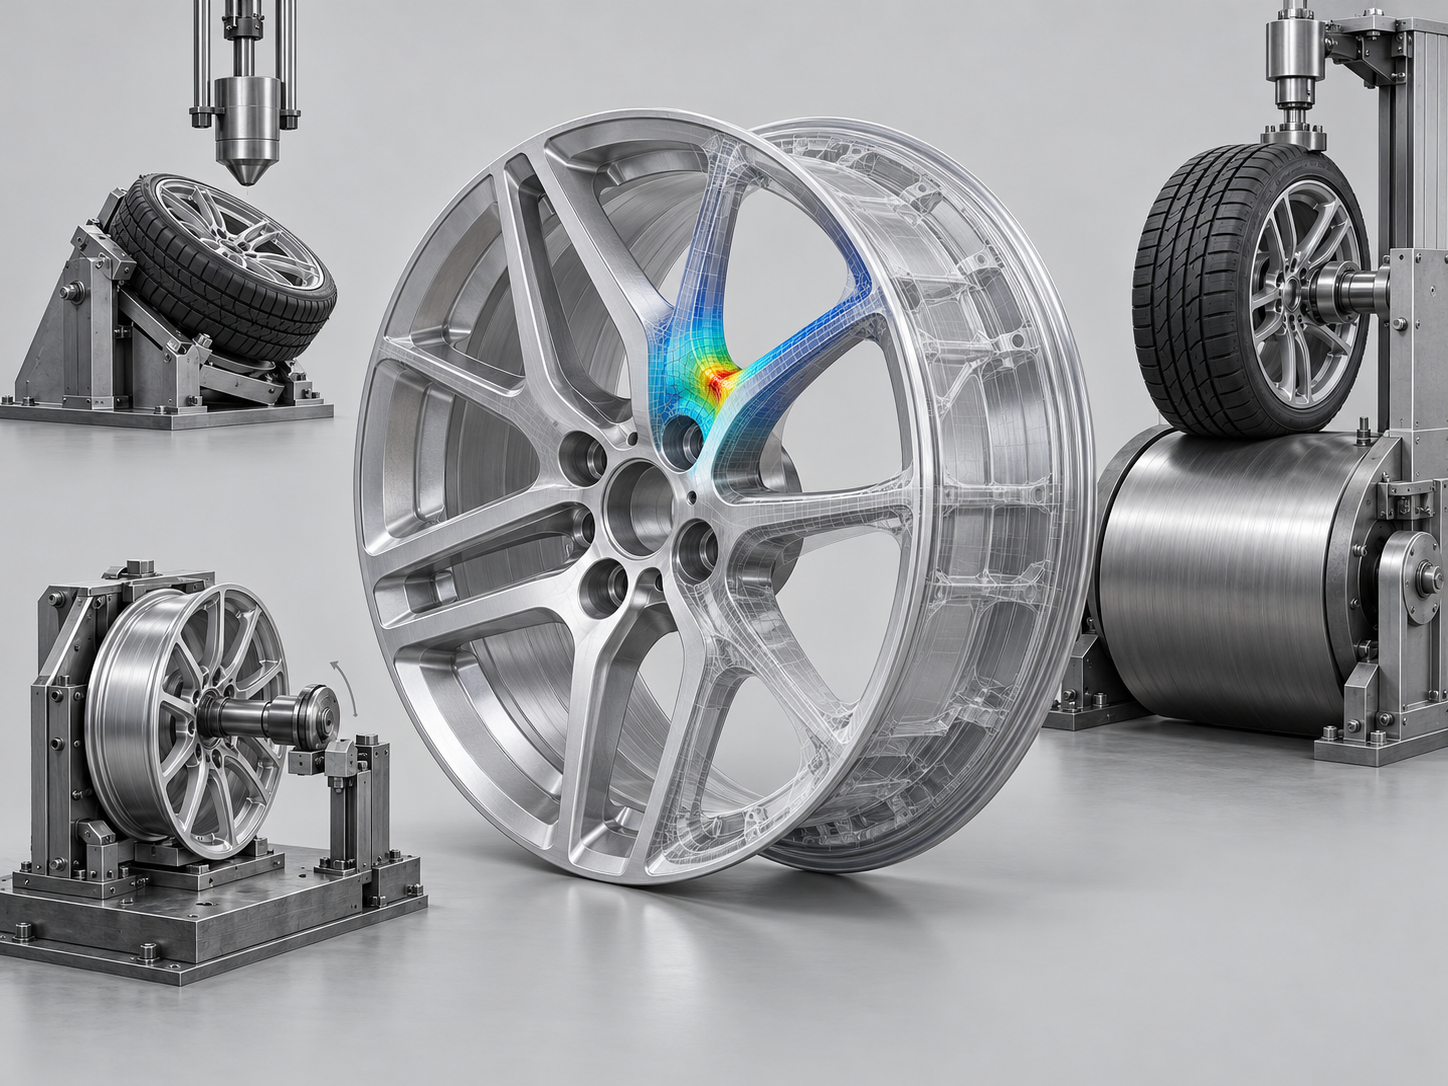
Un moyeu de roue forgé en alliage d’aluminium ne se limite pas à un unique calcul statique de résistance. En circulation, le moyeu supporte simultanément les couples de freinage et de démarrage, les charges latérales en virage ainsi que les charges d’impact dues aux irrégularités de la chaussée. La validation doit relier les charges de conception, les points chauds de l’analyse par éléments finis, les essais et les critères de défaillance au sein d’une chaîne de preuves cohérente.
Identifier d’abord les points chauds de l’analyse par éléments finis du moyeu de roue forgé en alliage d’aluminium
L’analyse par éléments finis doit intégrer le spectre de charges du véhicule cible, les conditions limites liées au pneumatique et au montage, l’état du matériau ainsi que la géométrie réelle du moyeu, plutôt que de reprendre uniquement une valeur de résistance correspondant à la désignation du matériau. Les angles de raccordement à la bifurcation des branches, les zones de transition entre les branches et la jante, le disque de montage et les abords des trous de boulons nécessitent généralement une attention particulière concernant les concentrations de contraintes, les déformations locales et l’endommagement en fatigue. Dans une étude, les fissures sont apparues en premier au niveau de la liaison de l’angle intérieur de la bifurcation d’une branche ; cela montre qu’un aspect extérieur intact ne peut pas remplacer l’examen des points chauds de la structure.
Mettre en place une validation en boucle fermée par les essais d’endurance du moyeu de roue forgé en alliage d’aluminium
Le programme de validation doit généralement couvrir les essais d’impact, de fatigue en flexion et de fatigue au roulement, avec un contrôle avant et après essai des fissures, ruptures, déformations permanentes, de l’étanchéité à l’air et de l’équilibrage dynamique. Un cas d’étude a utilisé au minimum 250 000 tours, une charge nominale maximale de 8 095 N, un facteur d’intensification de 1,33, un moment de flexion calculé de 3 450 N·m et a obtenu une contrainte maximale de 121,0 MPa par analyse par éléments finis ; ces valeurs ne s’appliquent qu’à l’objet de cette étude et ne peuvent pas être directement utilisées comme critères d’acceptation pour tous les moyeux. Le projet doit définir les charges, le nombre de cycles et les conditions d’acceptation selon le véhicule cible, la réglementation applicable ou les spécifications du client.
- Consignez avant l’essai l’état dimensionnel, le voile, l’étanchéité à l’air et l’équilibrage dynamique.
- Après l’essai, contrôlez à nouveau les fissures et les déformations permanentes au niveau des angles de bifurcation des branches, des zones de transition de la jante et des abords des trous de boulons.
- Comparez les points chauds prévus par l’analyse par éléments finis aux emplacements réels des défaillances et, si nécessaire, remontez jusqu’aux charges, à la géométrie et à l’état du matériau.
Quels documents demander au fournisseur lors de l’achat de moyeux de roue forgés en alliage d’aluminium
La mention « 6061-T6 forged wheel » sur un plan ne signifie pas que le moyeu de roue forgé en alliage d’aluminium dispose déjà de preuves qualité suffisantes pour être réceptionné. L’évaluation des achats doit répartir les documents en trois groupes : données d’entrée du projet, processus de fabrication et validation à la livraison, puis vérifier pour chacun la version, la norme applicable et la correspondance avec le lot.
- Données d’entrée du projet : confirmez le plan sous contrôle et sa version, la désignation et l’état métallurgique du matériau, les dimensions du moyeu et les tolérances critiques, le spectre de charges du véhicule cible ainsi que la réglementation applicable ou les spécifications du client. En cas de modification de conception, celle-ci doit pouvoir être retracée jusqu’aux enregistrements de revue et d’approbation.
- Processus de fabrication : demandez le certificat du lot de fusion des ébauches ou du matériau, le procédé de forgeage et les enregistrements de première pièce, les paramètres des opérations clés, le numéro de lot et les courbes de traitement thermique ainsi que les enregistrements de chargement du four et de trempe. Les documents doivent correspondre à un lot de pièces précis, et non se limiter à une fiche de procédé générique.
- Validation à la livraison : exigez les rapports des dimensions critiques, du voile de la face de montage et de la jante, de la position des trous PCD, du trou central et de l’épaisseur des parois, ainsi que les enregistrements applicables de contrôle non destructif, de dureté et de propriétés mécaniques. Le produit fini doit également être accompagné des justificatifs et rapports relatifs à l’étanchéité à l’air, à l’équilibrage dynamique et aux essais d’endurance.
Lors de la réception de la première pièce, il faut également définir la manière d’isoler les produits non conformes, les défauts pouvant être repris, les contrôles à effectuer après reprise, ainsi que l’obligation de notifier au préalable toute modification du matériau, de l’outillage, du traitement thermique ou de l’usinage. Pour un moyeu de roue forgé en alliage d’aluminium, un dossier de livraison véritablement complet doit relier le lot de fusion du matériau — le formage par forgeage — le traitement thermique T6 — l’usinage CNC — le contrôle final — la validation d’endurance au sein d’une chaîne traçable, afin d’éviter de juger les performances sur la seule base de l’étiquette « 6061-T6 ».
Questions fréquentes sur les procédés et la validation des moyeux de roue forgés en alliage d’aluminium
Les performances d’une jante forgée en alliage d’aluminium ne peuvent pas être évaluées à partir d’une simple désignation de matériau ou de son apparence. Les questions ci-dessous expliquent les limites respectives entre le 6061-T6, le traitement thermique, l’usinage CNC, les contrôles fonctionnels et la validation de la durabilité.
Le 6061-T6 signifie-t-il que les performances de la jante forgée sont conformes ?
Non. 6061 désigne un alliage du système Al-Mg-Si, tandis que T6 désigne l’état métallurgique obtenu par mise en solution, trempe et vieillissement artificiel ; « forgée » décrit le procédé de mise en forme. Il faut encore vérifier le certificat du lot de fusion, les enregistrements de forgeage et de traitement thermique, la dureté ou les propriétés mécaniques, les dimensions, les contrôles non destructifs ainsi que les résultats des essais de durabilité de la jante complète.
Pourquoi faut-il encore s’intéresser à l’usinage et aux déformations dues au traitement thermique pour une jante forgée ?
Le forgeage n’élimine pas les risques ultérieurs. La trempe, le chargement du four et le mode de support lors du traitement thermique peuvent provoquer des déformations ; le bridage CNC, les changements de références et les surépaisseurs des parois minces peuvent à leur tour affecter la face de montage, l’alésage central, la position des trous PCD et le faux-rond de la jante. Il convient donc de procéder à une réinspection après traitement thermique et de s’appuyer sur le rapport des dimensions critiques pour évaluer la conformité.
Quels contrôles ne peuvent pas se substituer les uns aux autres ?
L’aspect, les dimensions, les contrôles non destructifs, la dureté, l’étanchéité à l’air, l’équilibrage dynamique et les essais de durabilité répondent à des questions différentes et ne peuvent pas se substituer les uns aux autres. Par exemple, la conformité des dimensions statiques ne signifie pas qu’il n’existe aucun défaut interne ou de surface, et la conformité à l’essai d’étanchéité à l’air ne signifie pas que les rayons pourront réussir les essais de fatigue en flexion ou d’impact.
Les valeurs de 25万转 et 8095 N étudiées dans la recherche peuvent-elles être utilisées directement comme critères de réception ?
Non, elles ne peuvent pas être appliquées directement. 25万转, 8095 N, 3450 N·m et 121.0 MPa correspondent à un objet d’étude et à des conditions d’essai spécifiques ; ces valeurs ne peuvent pas être généralisées à toutes les jantes forgées en alliage d’aluminium. Le projet doit déterminer les charges, le nombre de cycles et les conditions d’acceptation conformément au plan, au spectre de charges du véhicule cible, aux réglementations applicables, aux normes relatives aux matériaux et aux spécifications du client.
Key takeaways
- 6061 désigne la famille d’alliages d’aluminium, tandis que T6 désigne l’état de traitement thermique ; aucun des deux ne peut, à lui seul, prouver la qualité du forgeage et la durabilité de la jante.
- L’essentiel du forgeage réside dans la fenêtre de température, le remplissage de la matrice, la répartition de la déformation, les transitions au niveau des rayons et la maîtrise des défauts, plutôt que dans la seule recherche d’une pression de formage plus élevée.
- Le traitement thermique T6 doit être vérifié au moyen des enregistrements de mise en solution, de trempe et de vieillissement artificiel, ainsi que de la vérification de l’uniformité de la température du four, de la maîtrise des déformations et des résultats de dureté et de propriétés mécaniques.
- L’usinage CNC doit établir une chaîne de références entre la face de montage, l’alésage central, les trous PCD, le faux-rond de la jante et les épaisseurs de paroi critiques, tout en consignant les résultats de l’ébavurage, du nettoyage et du contrôle dimensionnel.
- Les essais d’impact, de fatigue en flexion, de fatigue au roulage, d’étanchéité à l’air et d’équilibrage dynamique doivent former une boucle de validation avec les zones critiques identifiées par éléments finis et les emplacements réels des défaillances.



