
Pourquoi les pièces soudées en tôle mince d’aluminium se déforment-elles et se ramollissent-elles facilement ?
Pour une même tôle d’aluminium d’environ 1–1,5 mm, certains projets choisissent le TIG, d’autres le MIG pulsé, tandis que d’autres encore évaluent le soudage laser. Le facteur déterminant n’est pas uniquement l’épaisseur de la tôle, mais aussi la nuance et l’état du matériau, la configuration du joint, la longueur des cordons, les surfaces visibles, les tolérances d’assemblage, le volume de production et le niveau de contrôle. Lorsque les pièces soudées en tôle mince d’aluminium doivent présenter à la fois une faible déformation, une pénétration suffisante et un assemblage stable, le choix du procédé doit être arrêté avant le devis et la réalisation des prototypes, et non après l’apparition des déformations au soudage.
L’aluminium conduit rapidement la chaleur, qui se transmet donc vite aux tôles environnantes pendant le soudage ; son coefficient de dilatation thermique est également relativement élevé, et le chauffage local suivi du retrait au refroidissement peut facilement provoquer une déformation angulaire, un gauchissement ou un désaffleurement. Pour certains états métallurgiques d’alliages d’aluminium, une baisse de résistance peut aussi apparaître dans la zone affectée thermiquement. Ainsi, un apport de chaleur trop important peut entraîner une perforation, un élargissement de la zone affectée thermiquement et une dérive dimensionnelle après soudage ; à l’inverse, une chaleur insuffisante ou un jeu instable peut provoquer un manque de fusion. Une mauvaise maîtrise du film d’oxyde superficiel, des huiles et impuretés ou des conditions de protection augmente également le risque de porosités.
Les solutions à apporter diffèrent selon le défaut : une perforation nécessite généralement de réévaluer l’apport de chaleur, la vitesse de soudage et le jeu du joint ; un manque de fusion impose de vérifier la préparation du joint ou l’état du recouvrement, la pénétration et la stabilité des paramètres ; les porosités sont étroitement liées au nettoyage, à la couverture par le gaz de protection et à la préparation de surface. Un bridage insuffisant accentue la déformation angulaire, mais un serrage excessif peut aussi transformer le retrait libre en contraintes résiduelles, qui se libéreront ensuite sous forme de retour élastique. En définitive, l’impossibilité d’assembler la pièce après soudage n’est souvent pas due à un seul paramètre de soudage, mais à l’action combinée du joint, du montage, de l’ordre de soudage et des tolérances dimensionnelles.
TIG, MIG pulsé et soudage laser : comment choisir pour les tôles minces en aluminium ?
Pour une même tôle mince en alliage d’aluminium d’environ 1–1,5 mm, le procédé de soudage ne peut pas être choisi uniquement en fonction de l’épaisseur. La configuration du joint, la longueur des cordons, la visibilité des soudures, les tolérances d’assemblage, le volume de production et le niveau de contrôle modifient tous l’arbitrage entre le TIG, le MIG pulsé et le soudage laser. La comparaison ci-dessous peut servir de cadre initial pour l’évaluation des pièces soudées en tôle mince d’aluminium, mais elle ne constitue pas une frontière de procédé fixe.
| Procédé | Apport de chaleur et mode d’apport du métal | Applications adaptées | Principaux avantages | Principales limites et incidences sur le contrôle |
|---|---|---|---|---|
| TIG | Électrode en tungstène non fusible, avec contrôle relativement indépendant de l’arc, de l’apport thermique et du fil d’apport | Parois minces, cordons courts, soudures apparentes, assemblages sensibles aux dimensions | Aspect du cordon relativement facile à maîtriser, adapté aux réglages fins | Vitesse généralement plus lente, avec une sensibilité accrue à la propreté, à la stabilité de l’opération et au jeu de l’assemblage ; les cordons longs peuvent néanmoins accumuler de la chaleur et provoquer des déformations |
| MIG pulsé | Avance continue du fil, avec réglage du transfert des gouttelettes et de l’apport thermique au moyen des paramètres d’impulsion | Cordons plus longs, éléments structurels et composants fabriqués en plus grande série | L’avance continue du fil permet généralement une cadence de production supérieure à celle du TIG, offrant un compromis entre efficacité et apport thermique | Exigences élevées en matière de stabilité de l’avance du fil, du gaz de protection, des paramètres et du bridage ; un désaffleurement ou une variation du jeu peut accroître le risque de manque de fusion, de perçage et d’écarts dimensionnels |
| Soudage laser | Source de chaleur à forte densité d’énergie, offrant un potentiel de réduction de la pénétration et de la zone affectée thermiquement | Composants présentant un jeu stable, fabriqués en plus grande série et sensibles aux déformations thermiques | Avantages en matière de vitesse de soudage et de maîtrise locale de la chaleur ; la zone affectée thermiquement est généralement relativement étroite | La réflectivité de l’aluminium, l’état de surface et le jeu d’assemblage influencent la stabilité ; les porosités, fissures et défauts internes doivent être confirmés par une validation ciblée des paramètres et des contrôles appropriés |
Lorsque les pièces soudées en tôle mince d’aluminium sont des prototypes fabriqués en petite série, que les cordons sont courts et que les surfaces apparentes sont importantes, le TIG est souvent plus facile à mettre en œuvre grâce au contrôle manuel de la chaleur et de l’apport ; cela ne signifie toutefois pas que toutes les tôles minces doivent être soudées au TIG. Pour les composants comportant des cordons plus longs ou privilégiant la cadence de production, le MIG pulsé peut être plus approprié, à condition que le jeu de l’assemblage, l’avance du fil et l’état des outillages de bridage soient stables. Le soudage laser doit quant à lui être retenu après vérification de la précision d’assemblage, de la préparation des surfaces et des conditions de validation du procédé ; il ne faut pas le choisir directement sur le seul critère d’une « zone affectée thermiquement réduite ».
La décision finale doit également revenir à l’assemblage et à la réception : si la planéité des brides, la position des trous ou le jeu des interfaces sont sensibles, la remesure des dimensions après soudage doit être intégrée à la validation de la première pièce ; si la pièce assure une fonction d’étanchéité ou de support de charge, les exigences relatives à l’aspect, aux dimensions, aux fuites ou au contrôle des défauts internes doivent être précisées à l’avance sur le plan ou dans les spécifications du projet. L’essentiel du choix du procédé n’est pas de déterminer quelle méthode de soudage est « la meilleure », mais d’établir un équilibre vérifiable entre l’apport thermique, la déformation, l’efficacité, l’aspect et le contrôle.
D’où commencent les déformations lors du soudage de tôles minces en aluminium : de l’assemblage, du bridage ou des paramètres ?
La déformation des pièces soudées en tôle mince d’aluminium n’apparaît souvent pas seulement au démarrage de la torche : le risque est déjà présent dès la revue des matériaux, de l’assemblage et du bridage. Avant le chiffrage ou la réalisation des prototypes, il convient de confirmer la nuance et l’état du matériau, l’épaisseur, la position et la longueur des cordons, le jeu de l’assemblage, les exigences relatives au désaffleurement, ainsi que la planéité, les angles, la position des trous et les références d’assemblage à garantir après soudage. Selon l’état de la tôle, son ramollissement sous l’effet de la chaleur et son comportement au retour élastique peuvent également différer ; il ne faut donc pas déterminer le procédé uniquement sur la base des deux mots « tôle mince ».
Le jeu du joint et la disposition des cordons de soudure déterminent le chemin de retrait
Un jeu de joint trop important nécessite généralement davantage de métal d’apport et de chaleur, ce qui peut accroître les risques de percement, de déformation angulaire ou de retrait après soudage ; un jeu instable peut, quant à lui, provoquer un manque de fusion, des variations des dimensions du cordon et un décalage des bords. Les cordons longs et continus concentrent également la chaleur sur un même chemin de retrait ; les brides d’une enceinte à parois minces ou les extrémités d’un support en T peuvent ainsi se dévier vers le côté du cordon. La longueur des cordons, leur accessibilité et la possibilité d’utiliser un soudage segmenté ou alterné doivent être évaluées conjointement lors de la revue de conception.
Les contraintes du montage et les paramètres de soudage doivent être évalués conjointement
Un montage n’est pas nécessairement meilleur parce qu’il serre davantage. Un positionnement modéré peut stabiliser le jeu et limiter la déformation libre, mais une contrainte excessive peut transformer une déformation visible en contraintes résiduelles, avec un retour élastique ou une variation dimensionnelle persistante après le desserrage du montage. Les points de positionnement, la force de serrage, les chemins d’évacuation de la chaleur, l’accessibilité de la torche et l’ordre de desserrage doivent tous être intégrés à la conception du montage ; pour les pièces fréquemment reconfigurées, il faut également trouver un équilibre entre la complexité du montage et sa capacité de repositionnement répétable. Les paramètres de soudage doivent être validés en fonction de l’état du joint, de l’accumulation de chaleur et de l’ordre des cordons, et non pas uniquement sur l’aspect d’un cordon isolé. Les dimensions finales doivent être remesurées après refroidissement naturel et desserrage du montage conformément aux exigences convenues ; les relevés effectués dans le montage ne peuvent pas remplacer directement ceux de l’état livré.
Comment maîtriser la déformation lors du soudage de tôles minces en alliage d’aluminium : de la préparation avant soudage au contrôle dimensionnel après soudage
La maîtrise de la déformation lors du soudage de tôles minces en alliage d’aluminium ne doit pas être traitée uniquement après le soudage. La nuance et l’état métallurgique du matériau, l’épaisseur de la tôle, le jeu du joint, les références de positionnement et la longueur des cordons doivent tous être confirmés lors de la revue du procédé. Pour des tôles d’environ 1 à 1,5 mm, tout point de concentration locale de chaleur peut affecter la planéité d’une bride, la position des trous ou l’assemblage ultérieur ; cette plage constitue seulement un exemple de discussion du procédé et ne représente pas une limite fixe entre le TIG et le MIG.
Avant soudage : stabiliser d’abord le joint et les références de mesure
Avant le soudage, il convient de contrôler la propreté de la surface des tôles, le jeu du joint, le décalage des bords et la qualité de l’ajustement, et de préciser quelles dimensions sont déterminées par le positionnement dans le montage et lesquelles sont mesurées par rapport aux références de la pièce. Des conditions de nettoyage et de protection instables peuvent accroître le risque de défauts tels que la porosité ; un jeu trop important peut obliger le soudeur à augmenter l’apport de chaleur, ce qui accroît la probabilité de percement ou de déformation angulaire. Pour les enceintes, supports et carters à brides sensibles aux dimensions, une contre-déformation préalable nécessaire peut être définie à partir des résultats d’essais de soudage, mais une valeur angulaire empirique ne doit pas être considérée comme une valeur fixe applicable à toutes les structures.
Pendant le soudage : répartir la chaleur plutôt que serrer à outrance
Le montage doit assurer un positionnement stable, un serrage modéré et un chemin d’évacuation de la chaleur maîtrisé. S’il est trop lâche, le joint peut se déplacer ; s’il est trop serré, il peut transformer le retrait libre en contraintes résiduelles et provoquer un retour élastique après le desserrage. Pour les cordons relativement longs, il est possible de combiner un soudage segmenté, discontinu, symétrique ou alterné afin de réduire l’accumulation continue de chaleur dans une zone. L’ordre précis doit être validé en fonction de la structure, de l’accessibilité des cordons et de la méthode de bridage ; il ne peut pas être appliqué mécaniquement.
Après soudage : remesurer les pièces soudées en tôle mince d’alliage d’aluminium après desserrage du montage
Après le soudage, la pièce doit refroidir naturellement conformément aux exigences du procédé, puis le montage doit être desserré dans l’ordre prescrit afin de rétablir les références de mesure. Le contrôle ne doit pas se limiter à l’aspect des cordons ; il doit également porter sur la planéité, les angles, la position des trous, la position des brides, l’écartement des extrémités ainsi que le jeu d’assemblage avec les pièces correspondantes. Le respect des dimensions dans le montage ne signifie pas que la pièce restera conforme à l’état libre. La réception finale doit se fonder sur les tolérances du plan et les exigences fonctionnelles ; en cas de retouches répétées, il faut revenir sur l’apport de chaleur, le jeu du joint, les contraintes du montage et l’ordre de soudage, plutôt que de procéder uniquement à un redressage forcé après soudage.
Pourquoi les supports en T et les enceintes à parois minces doivent-ils être soudés selon un ordre discontinu, symétrique ou alterné ?
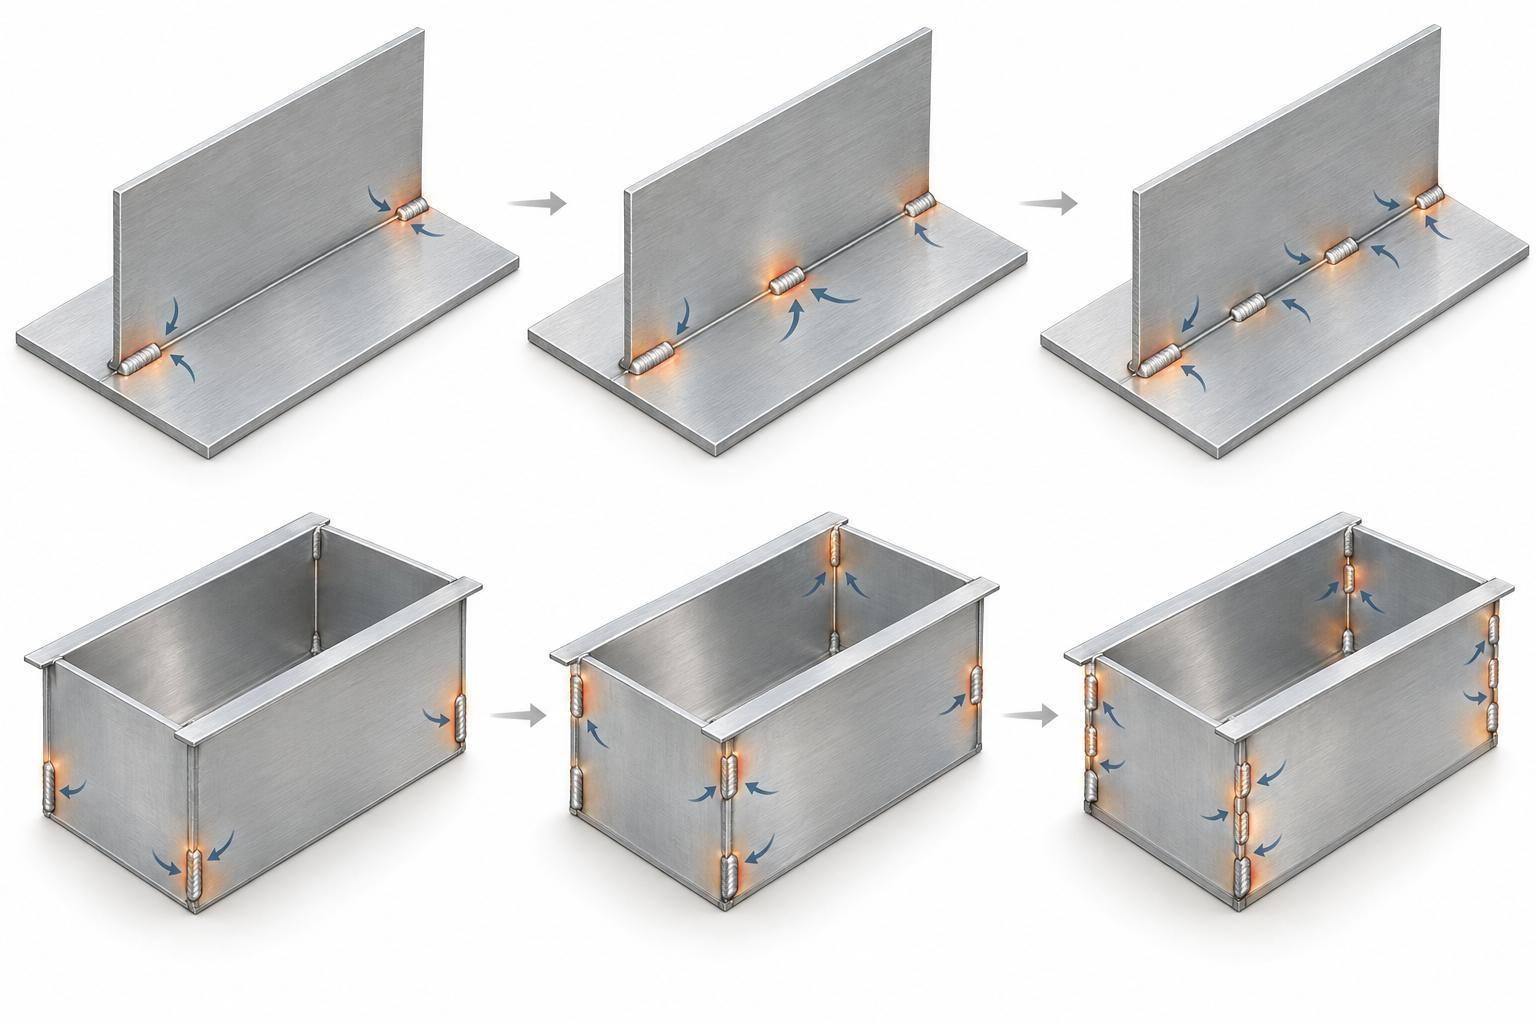
Pour les pièces soudées en tôle mince d’alliage d’aluminium, le choix de l’ordre de soudage ne doit pas seulement tenir compte de la possibilité d’obtenir une fusion correcte ; il faut également considérer la manière dont la chaleur se répartit dans la structure. Prenons l’exemple d’une enceinte à parois minces avec brides : si l’on soude continuellement le long d’un grand côté, la chaleur se concentre dans une zone locale ; le cordon et le matériau voisin se dilatent d’abord, puis se rétractent, ce qui peut facilement faire gauchir la bride vers le côté du cordon. Les supports en T présentent un problème similaire : si l’on termine d’abord entièrement le long cordon d’un côté avant de traiter l’autre, la déformation angulaire aux extrémités peut s’amplifier ou la plaque verticale peut s’écarter de la position perpendiculaire.
Pour une structure en T donnée, il est donc possible de diviser les cordons en plusieurs segments et d’adopter un ordre discontinu, symétrique ou alterné, afin de laisser le temps à la chaleur locale de se diffuser et de modifier la direction du retrait continu. Par exemple, on peut d’abord fixer et souder des segments courts relativement espacés, puis revenir au centre ou à l’autre côté pour compléter les soudures, ce qui contribue à éviter une accumulation prolongée de chaleur à la même extrémité. L’ordre précis doit toutefois être déterminé en fonction du jeu du joint, des contraintes du montage, de l’accessibilité des cordons et des résultats des prototypes réels ; des résultats de déformation de l’ordre du millimètre observés sur des éprouvettes d’étude ne peuvent pas être directement transformés en garantie de livraison pour d’autres pièces.
Après desserrage du montage et refroidissement, quelles dimensions faut-il contrôler sur les pièces soudées en tôle mince d’alliage d’aluminium ?
Une fois le soudage terminé, il ne convient pas d’évaluer le résultat uniquement dans le montage. La pièce doit refroidir naturellement conformément aux exigences convenues, puis les références de mesure doivent être rétablies après le desserrage du montage ; il faut contrôler la planéité des brides, la perpendicularité des plaques verticales, l’écartement des extrémités, la position des trous ainsi que le jeu d’assemblage avec les pièces correspondantes. Pour les enceintes à parois minces, il faut également vérifier les dimensions de l’ouverture, l’interface du couvercle et la surface d’étanchéité afin de détecter tout défaut d’ajustement dû à une déformation angulaire. Lorsque la structure doit assurer une fonction porteuse ou d’étanchéité, les dimensions de réception finales doivent être mises en correspondance avec les essais fonctionnels et les tolérances du plan ; la conformité ne peut pas être déterminée uniquement à partir de l’aspect des cordons.
Comment établir un plan de contrôle qualité pour des pièces soudées en tôle mince d’alliage d’aluminium ?
Le plan de contrôle des pièces soudées en tôle mince d’aluminium ne doit pas commencer par la question « faut-il effectuer un contrôle non destructif ? », mais être déduit des plans, de la fonction et des risques de défaillance. Le contrôle visuel et le contrôle dimensionnel répondent à des questions différentes ; lorsque les exigences d’étanchéité, de résistance mécanique ou de fatigue sont élevées, il est nécessaire de vérifier plus avant les défauts internes ou les performances d’étanchéité. Le niveau d’acceptation applicable doit également faire référence aux normes du projet, aux spécifications du client ou aux exigences confirmées relatives à la première pièce ; il ne peut pas être déduit uniquement de l’épaisseur de la tôle.
Effectuer d’abord les contrôles visuel et dimensionnel des pièces soudées en tôle mince d’aluminium
Le contrôle visuel vise principalement à vérifier la continuité et l’homogénéité de la soudure, ainsi que l’absence de porosités apparentes, de morsures, de fissures, de brûlures traversantes, de manque de fusion ou de projections excessives. Le contrôle dimensionnel doit être effectué après refroidissement naturel, desserrage des dispositifs de bridage selon les modalités convenues et rétablissement du référentiel de mesure. Il convient notamment d’enregistrer le désaffleurement, les angles, la planéité, la position des brides, la position des trous et les jeux d’assemblage. Pour un caisson à parois minces avec brides, une apparence de soudure conforme ne signifie pas nécessairement que le caisson pourra être assemblé ; les dimensions des interfaces critiques doivent toujours être vérifiées à l’aide d’instruments de mesure, de calibres de contrôle ou d’une machine à mesurer tridimensionnelle, selon la méthode appropriée.
Choisir les contrôles spécifiques en fonction de la fonction des pièces soudées en tôle mince d’aluminium
Si la pièce assure une fonction d’étanchéité, la méthode d’essai de fuite, le fluide, la pression ou les conditions d’acceptation doivent être clairement définis sur le plan ou dans les documents de réception ; le contrôle visuel ne peut pas remplacer la validation de l’étanchéité. Lorsque les risques liés à la résistance mécanique, à la fatigue ou aux défauts internes sont élevés, un contrôle par ressuage, radiographie ou ultrasons peut être évalué en fonction de la structure du joint, de l’accessibilité de la zone à contrôler et des normes applicables. Les différentes méthodes ne permettent pas de détecter les mêmes défauts, et toutes les pièces soudées en tôle mince ne nécessitent pas par défaut une radiographie ou un contrôle par ultrasons. Avant la demande de devis et la revue de la première pièce, il est recommandé de fournir également la nuance et l’état du matériau, l’épaisseur de la tôle, le plan des soudures, les tolérances critiques, les exigences fonctionnelles, le niveau de contrôle et le format des relevés, afin que le fournisseur puisse organiser la validation du procédé et la nouvelle vérification dimensionnelle.
Quelles informations fournir avant de demander un devis et de réaliser des prototypes de pièces soudées en tôle mince d’aluminium ?
Le procédé applicable aux pièces soudées en tôle mince d’aluminium ne peut pas être déterminé à partir d’un simple modèle 3D. Avant de demander un devis ou de réaliser des prototypes, il convient de fournir simultanément la nuance et l’état du matériau, l’épaisseur de la tôle, le modèle 3D de la pièce et le plan 2D des soudures, en précisant la forme des assemblages, la longueur des soudures, l’exigence éventuelle de soudure continue, les surfaces apparentes ainsi que l’emplacement des soudures non visibles. Une tôle d’environ 1–1.5 mm ne constitue pas une limite fixe entre le TIG, le MIG pulsé et le soudage laser ; le jeu d’assemblage, le volume de production, les tolérances d’assemblage et le niveau de contrôle influencent également le choix du procédé.
- Dimensions et assemblage : indiquer la planéité, la perpendicularité, la position des trous, la position des brides, le désaffleurement et les jeux d’assemblage critiques, en précisant le référentiel de mesure.
- Informations de production : préciser la quantité de présérie, le volume de production stable, la fréquence des changements de série et l’existence éventuelle de soudures continues longues, afin de faciliter l’évaluation du rythme de production et de l’investissement en outillage pour le TIG manuel, le MIG pulsé ou le soudage laser.
- Exigences qualité : définir le niveau d’apparence, la continuité des soudures, les fonctions d’étanchéité ou de résistance mécanique, ainsi que les exigences applicables aux contrôles visuel, dimensionnel, d’étanchéité, par ressuage, radiographique ou ultrasonore.
- Données historiques : fournir les relevés disponibles concernant les déformations, les porosités, les manques de fusion, les brûlures traversantes, les zones de retouche et les mesures effectuées sur les échantillons existants ; ces informations permettent d’identifier à l’avance les risques liés à l’apport thermique, aux jeux ou au bridage.
Une fois les informations réunies, le fournisseur peut évaluer l’accessibilité des soudures, les points de positionnement et l’ordre de desserrage des dispositifs de bridage, puis organiser la validation de la première pièce. Les conditions de réception doivent également préciser les conditions de refroidissement naturel, l’état après desserrage des brides et le référentiel de mesure : les dimensions dans le dispositif de bridage peuvent différer de celles après desserrage, et l’état non desserré ne peut pas servir de référence pour juger l’assemblage final. Pour les pièces soudées en tôle mince d’aluminium sensibles aux dimensions, il est généralement plus maîtrisable de confirmer d’abord ces données d’entrée, puis de discuter du procédé et du devis, plutôt que de procéder à des retouches après soudage.
Questions fréquentes (FAQ) sur les pièces soudées en tôle mince d’aluminium
Le procédé, les déformations et le contrôle des pièces soudées en tôle mince d’aluminium ne peuvent pas être déterminés uniquement en fonction de l’épaisseur de la tôle. Les questions ci-dessous correspondent aux erreurs courantes liées au choix du procédé, au contrôle du bridage et au plan de réception.
Une tôle d’aluminium d’environ 1–1.5 mm doit-elle nécessairement être soudée au TIG ?
Pas nécessairement. Le TIG permet généralement de contrôler finement l’apport thermique et le métal d’apport ; il convient aux soudures courtes, aux soudures apparentes ou aux assemblages sensibles aux dimensions. Toutefois, la forme de l’assemblage, le jeu, l’état du matériau, la longueur de la soudure et le volume de production sont également importants. Le MIG pulsé ou le soudage laser peuvent aussi convenir ; des essais sur prototypes sont nécessaires pour confirmer les risques de brûlure traversante, de fusion et de déformation.
Dans quels cas le MIG pulsé est-il plus adapté que le TIG ?
Lorsque le composant en aluminium comporte de longues soudures, que le volume de production est élevé ou qu’une alimentation continue du fil est nécessaire pour accroître la productivité, le MIG pulsé peut être plus adapté. Cela suppose que le dévidage du fil, le gaz de protection, le jeu d’assemblage et la stabilité du bridage soient maîtrisés, et que l’apport thermique satisfasse aux exigences d’apparence, de dimensions et d’assemblage. Il ne constitue pas le choix par défaut pour toutes les structures en tôle mince.
Plus le bridage est serré, plus la déformation des pièces soudées en tôle mince d’aluminium est-elle faible ?
Pas nécessairement. Un positionnement modéré peut limiter les déplacements pendant le soudage, mais un bridage excessif peut accroître les contraintes résiduelles et entraîner un retour élastique ou une variation dimensionnelle après desserrage. La force de serrage, les points de positionnement, les chemins d’évacuation de la chaleur et l’ordre de desserrage doivent être validés en fonction de la structure ; les dimensions critiques doivent être remesurées après refroidissement naturel et desserrage des brides.
Toutes les pièces soudées en tôle mince d’aluminium doivent-elles faire l’objet d’un contrôle radiographique ou ultrasonore ?
Ce n’est pas systématiquement nécessaire. Les contrôles visuels et dimensionnels permettent généralement de vérifier en premier lieu l’aspect et la continuité des soudures, les défauts d’alignement, les angles et les références d’assemblage ; l’ajout d’un contrôle d’étanchéité, par ressuage, radiographique ou ultrasonore doit être déterminé en fonction des exigences d’étanchéité et de résistance, des risques de fatigue et de défauts internes, de l’accessibilité des assemblages, ainsi que des plans du client ou des normes applicables.
Key takeaways
- Le procédé de soudage des tôles minces en aluminium doit prendre en compte simultanément l’épaisseur de la tôle, la configuration du joint, la longueur des cordons, les surfaces visibles, le volume de production, les tolérances et le niveau de contrôle, plutôt que de comparer uniquement le TIG et le MIG.
- Le TIG permet généralement de mieux contrôler l’apport de chaleur et le métal d’apport ; le MIG pulsé convient davantage aux cordons longs et aux structures pour lesquelles la productivité est prioritaire ; le soudage laser dépend quant à lui d’un jeu stable, d’une préparation de surface soignée et d’une validation complète du procédé.
- Le contrôle de la déformation doit commencer dès l’assemblage et le bridage, en combinant le jeu du joint, les contraintes exercées par le montage, la contre-déformation, le soudage par segments ainsi qu’un ordre symétrique ou alterné, puis en remesurant les cotes essentielles après le débridage et le refroidissement naturel.
- Le contrôle qualité doit être guidé par le plan et les risques fonctionnels : commencer par un contrôle visuel et dimensionnel, puis déterminer, selon les risques liés à l’étanchéité, à la charge, à la fatigue et aux défauts internes, s’il faut ajouter un contrôle non destructif ou un essai d’étanchéité.
- Avant de demander un devis, fournir la nuance et l’état du matériau, l’épaisseur, le plan des cordons, les tolérances critiques, les surfaces visibles, le volume de production et les exigences de réception aide le fournisseur à évaluer correctement les risques liés au procédé et aux montages.



