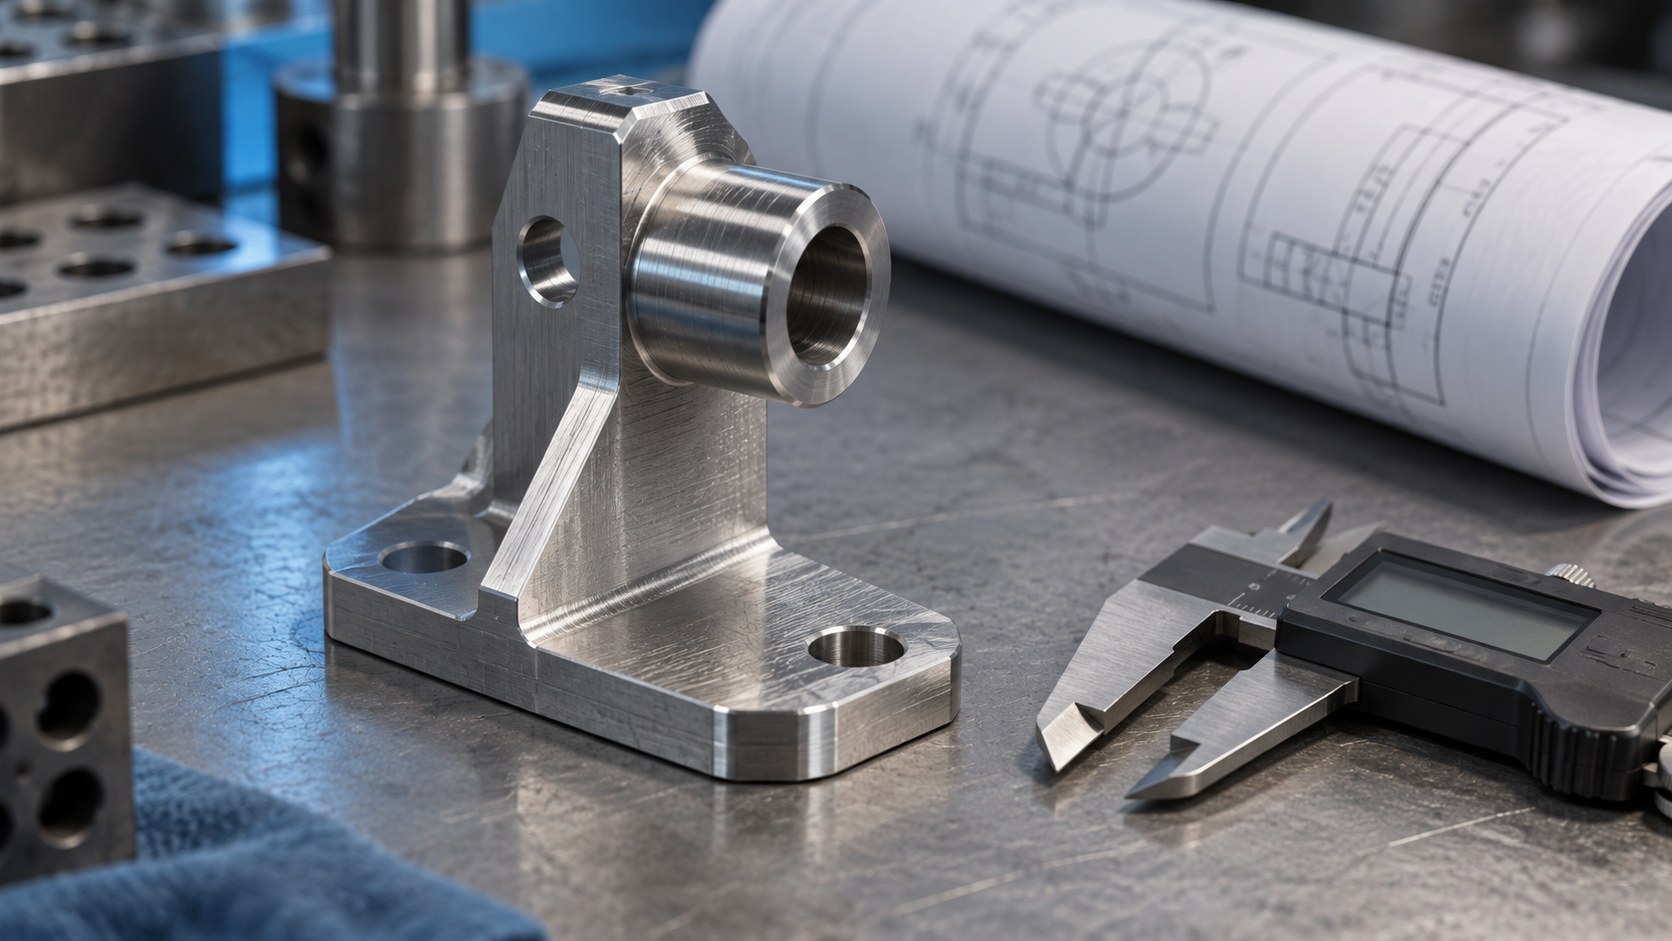
Qu'est-ce qu'une pièce sur mesure ? Commençons par distinguer les pièces standard des pièces non standard
Pour comprendre les pièces sur mesure, il vaut mieux commencer par leur opposé — les pièces standard. Boulons, écrous, rondelles, roulements à billes : ces pièces sont depuis longtemps entièrement normalisées en termes de structure, de dimensions, de représentation et de marquage, et sont produites en série selon des spécifications unifiées par des usines spécialisées. À l'achat, il suffit d'indiquer la référence de la spécification, et les produits obtenus sont directement interchangeables entre différents fabricants. La logique des pièces standard est la suivante : spécifications unifiées, peu importe qui les fabrique.
Les pièces non standard suivent une voie tout à fait différente. Dans le secteur, la définition des pièces non standard est la suivante : l'État n'a pas établi de spécifications ni de paramètres normalisés stricts, elles sont contrôlées de manière autonome par l'entreprise et fabriquées sur mesure selon les plans ou les besoins spécifiques du client. Autrement dit, il n'existe pas de référence universelle à consulter ; les spécifications sont définies individuellement par ce plan et ce lot de besoins. Les pièces standard sont « choisies », les pièces non standard sont « fabriquées ».
Classification simplifiée des pièces non standard : métalliques et non métalliques
Les pièces non standard ne disposent pas d'un système de classification très normé ; dans le secteur, on les divise généralement en deux selon le matériau : pièces métalliques et pièces non métalliques. Les pièces non standard métalliques partent souvent de la fonderie ou du barreau et vont jusqu'à la finition, avec un contrôle qualité sur tout le processus, des opérations complexes et une grande variabilité ; les pièces non métalliques concernent davantage les plastiques techniques, l'acrylique, le caoutchouc, etc., avec des modes d'usinage et une logique de traitement thermique totalement différents. Cette dichotomie n'est qu'un cadre simplifié, utile pour déterminer d'abord l'orientation du procédé, et ne remplace pas le choix précis du matériau.
C'est aussi précisément parce qu'il n'existe pas de spécifications unifiées que le coût et la complexité des opérations des pièces sur mesure sont généralement supérieurs à ceux des pièces standard. Les pièces standard peuvent amortir les coûts d'outillage et de réglage grâce aux volumes, tandis que chaque lot de pièces non standard équivaut à refaire toute la préparation du procédé, ce qui allonge naturellement le cycle de développement. C'est une propriété inhérente aux pièces non standard, et non la faible efficacité d'une usine en particulier.
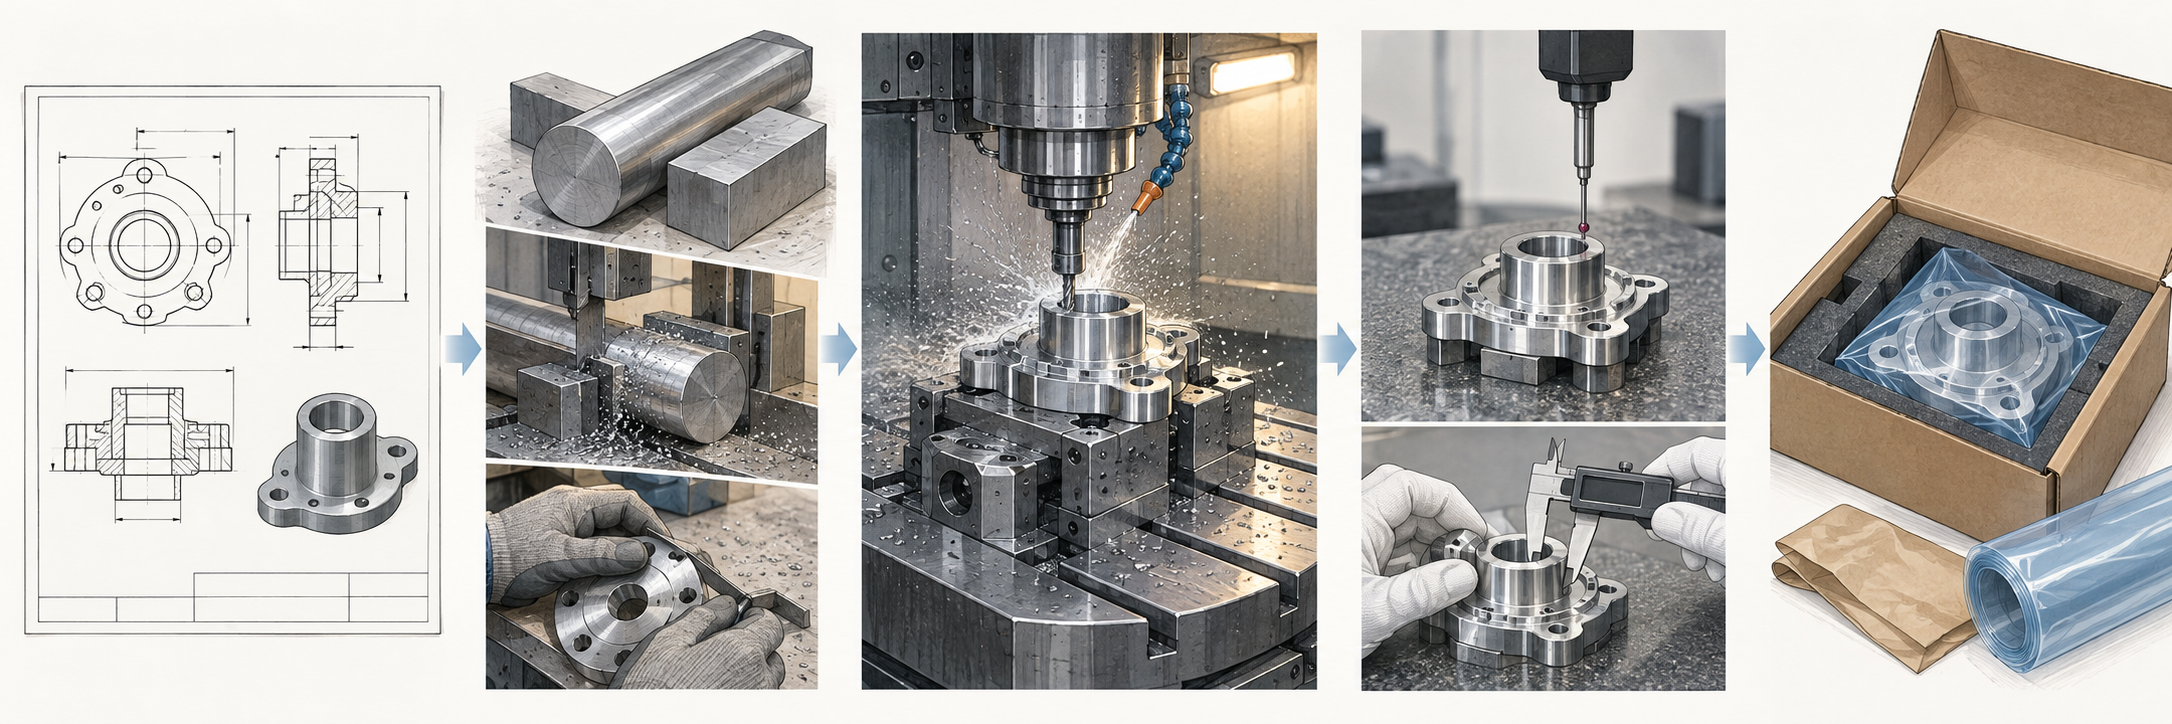
Chaîne d'opérations typique pour des pièces de précision non standard sur mesure
Les pièces standard peuvent être commandées sur catalogue, ce n'est pas le cas des pièces sur mesure. Les pièces non standard n'ont pas de spécifications unifiées, les opérations ne peuvent pas être copiées telles quelles et doivent être confirmées progressivement selon le plan. La chaîne ci-dessous est décomposée selon le principe « entrée — action — sortie » ; les sections suivantes la détailleront étape par étape.
Cette chaîne est bien plus longue que celle des pièces standard en raison de la variabilité : les pièces non standard métalliques nécessitent souvent un contrôle qualité de la fonderie ou du forgeage jusqu'à la finition, et si la référence ou la surépaisseur d'une étape intermédiaire n'est pas correcte, tout ce qui suit doit être repris. C'est aussi en raison de la complexité des opérations que le coût et le délai des pièces sur mesure sont généralement supérieurs à ceux d'une pièce standard de mêmes spécifications ; ce n'est pas une majoration du fabricant, mais une conséquence du procédé lui-même.
Préparation en amont et analyse du plan : la première étape des pièces sur mesure
La réussite d'une commande de pièces sur mesure (pièces non standard) se décide souvent à sept ou huit dixièmes avant même le début de la production. Lorsque le plan arrive, la première chose que le fabricant doit faire n'est pas de chiffrer, mais de lire toutes les informations : dimensions, forme, matériau, tolérances, puis d'examiner plus en profondeur la structure, la précision dimensionnelle, les tolérances géométriques et la rugosité de surface. Si l'un de ces éléments est ambigu, cela peut se transformer plus tard en modification de plan, reprise ou majoration.
Que doit fournir le client : un seul plan ne suffit pas
Un plan d'ingénierie 2D accompagné d'un modèle 3D n'est généralement qu'un point de départ. Pour que les pièces sur mesure puissent réellement être lancées, le client doit au minimum préciser clairement trois choses :
- Références et dimensions clés : quelle face sert de référence, quelles dimensions sont fonctionnelles pour l'assemblage, et lesquelles ne sont qu'indicatives. Plus le cotage est explicite, moins il y a d'allers-retours de confirmation.
- Matériau et état : s'il s'agit de 6061-T6 ou de 304, s'il faut un traitement thermique, s'il faut spécifier une tôle ou un barreau, tout cela influence le coût et les opérations ultérieures.
- Quantité et usage : prototype unitaire, petite série d'essai ou montée en cadence de production, cela détermine directement s'il faut utiliser le CNC ou un autre moyen, ainsi que la nécessité de fabriquer un gabarit de contrôle dédié.
Le coût d'un plan incomplet est très concret : un alésage d'ajustement sans tolérance spécifiée sera usiné par le fabricant selon la tolérance libre ; si l'on découvre à l'assemblage qu'il ne rentre pas, il faut le réusiner. Le problème ne vient pas de l'atelier, mais du fait qu'à l'étape du plan, le besoin fonctionnel n'a pas été traduit en langage de fabrication.
Ce que le fabricant doit confirmer : du plan à la fabricabilité
Après réception du plan, les actions de confirmation du fabricant comprennent généralement : si la structure est accessible avec des outils standard, si les parois minces ou les cavités profondes risquent de se déformer pendant l'usinage, si les tolérances géométriques entrent en conflit avec le mode de serrage, et si les exigences de rugosité de surface nécessitent un rodage ou un polissage supplémentaire. Effectuer ces confirmations en amont coûte bien moins cher que de s'arrêter à mi-parcours pour modifier.
Si vous disposez d'un plan précis et d'une quantité définie, réaliser d'abord une vérification de fabricabilité avant de passer au chiffrage est une manière assez sûre de démarrer des pièces sur mesure. Cette étape ne résout pas tous les problèmes, mais elle permet de révéler à l'avance la plupart des points « réalisables en conception, mais délicats à usiner ».

Inscrire les critères d'acceptation dans le plan coûte moins cher que de débattre après coup de qui a tort ou raison. Cette phrase vaut particulièrement pour les pièces sur mesure — les pièces non standard n'ont pas de spécifications normalisées unifiées sur lesquelles s'appuyer, le plan est l'unique base commune aux deux parties.
Choix des matériaux et prétraitement : le point de départ des performances des pièces sur mesure
L'analyse du plan des pièces sur mesure fixe « la forme et les tolérances » ; l'étape suivante consiste à figer le matériau. Une fois le matériau entré à l'atelier, toutes les opérations suivantes — paramètres de coupe, mode de serrage, organisation de la relaxation des contraintes, traitement de surface — doivent s'organiser autour de lui. Un mauvais choix de matériau n'entraîne souvent pas la mise au rebut d'une seule pièce, mais une dérive dimensionnelle de tout le lot et une replanification de la production. Cette section ne traite donc que de la logique de choix : d'abord verrouiller la catégorie de matériau selon l'usage, puis arbitrer entre métallique et non métallique, et enfin acheter la stabilité dimensionnelle par le prétraitement.
D'abord l'usage, ensuite le choix entre métallique et non métallique
L'usage détermine la limite supérieure de la catégorie de matériau. Les pièces structurelles porteuses, les liaisons mobiles et les surfaces d'étanchéité privilégient généralement le métal ; les boîtiers, les pièces de guidage d'écoulement, les pièces isolantes et les supports allégés sont souvent plus économiques en non-métal. Parmi les métaux, on distingue encore : l'acier au carbone et l'acier allié offrent une résistance élevée et un coût faible, mais leur résistance à la corrosion dépend d'un revêtement ou d'un traitement de surface ; l'acier inoxydable résiste bien à la corrosion, mais présente une nette tendance à l'écrouissage, ce qui use rapidement les outils lors de l'usinage ; l'aluminium a une faible densité et une bonne usinabilité, mais sa rigidité est inférieure à celle de l'acier, et les structures à grand porte-à-faux ont tendance à fléchir sous l'outil ; les alliages de cuivre conduisent bien la chaleur et l'électricité, mais leur prix est sensible. Parmi les non-métaux, les plastiques techniques offrent l'avantage du poids, de la résistance chimique et de l'isolation électrique, au prix d'une rigidité, d'une tenue en température et d'une résistance au fluage limitées.
Il faut clarifier un malentendu courant : la tenue en température ne signifie pas « peut-on toucher de l'eau chaude ». Les plastiques techniques haute température courants dans le secteur (tels que PEEK, PEI, PPS et similaires) peuvent généralement travailler durablement sous forte contrainte entre 150 °C et 350 °C, la limite supérieure précise dépendant de la nuance, du système de charge et de la durée de sollicitation ; il s'agit d'un exemple de capacité de matériau, et non d'une garantie d'un fournisseur quelconque. Si une pièce sur mesure est utilisée près d'un compartiment moteur, d'une étuve ou d'un équipement de désinfection, il faut distinguer la « température de pointe » et la « température continue » et les inscrire séparément sur le plan.
Prétraitement : acheter d'avance la stabilité dimensionnelle
Beaucoup de pièces sur mesure ne sont pas impossibles à usiner, mais se déforment deux jours après l'usinage. L'ébauche retire une grande quantité de matière, les contraintes internes se redistribuent, ce qui est particulièrement marqué pour les pièces à paroi mince, les arbres longs et les grandes plaques. La pratique courante consiste à prévoir un recuit de détente après l'ébauche, puis à finir ; la température et le temps de maintien du recuit de détente de l'aluminium doivent être confirmés selon la nuance, sans recopier la courbe de l'acier. Pour les ébauches de fonderie et de forgeage, il est généralement recommandé de réaliser d'abord un traitement de stabilisation avant de passer aux opérations de finition.
Le prétraitement des non-métaux va dans une autre direction : les pièces plastiques doivent être séchées avant l'usinage ou l'injection ; le nylon et le PC qui ont absorbé de l'humidité forment directement des marbrures, des bulles et des écarts dimensionnels ; certains matériaux doivent être traités selon la température et la durée de séchage fournies par le fournisseur, et non « séchés au hasard ». Les pièces métalliques doivent être protégées contre la rouille lors des attentes entre opérations, en particulier les pièces en acier au carbone entre le recuit de détente et l'attente de la finition : sans protection antirouille, on risque ensuite des opérations de ponçage et de reprise supplémentaires.
La logique de choix se résume en trois phrases : d'abord définir la catégorie selon la charge, la température, le milieu et le poids ; ensuite comparer, au sein d'une même catégorie, l'usinabilité, la résistance à la corrosion et le coût ; enfin verrouiller la stabilité dimensionnelle par le recuit de détente, le séchage et la protection antirouille. La nomenclature des matériaux n'a pas besoin d'être surchargée, mais ces trois phrases doivent se traduire dans le plan ou l'accord technique par des nuances, des états et des exigences de traitement thermique explicites. Pour une pièce sur mesure dont la nuance est vague, le prix et le délai sont généralement incontrôlables.
Quels sont les équipements d'usinage sur mesure de pièces non standard ? Cinq catégories par usage
En recherchant « équipements d'usinage sur mesure de pièces non standard », on obtient facilement une liste de références et de marques. Pour les acheteurs et les ingénieurs, une classification plus utile consiste à regrouper par usage : quel problème cet équipement résout, plutôt que son nom. La chaîne d'opérations des pièces sur mesure couvre le soudage, la découpe, la mise en forme, l'usinage par enlèvement de matière, le post-traitement et le contrôle ; un même lot de pièces circule souvent entre plusieurs catégories d'équipements. Voici les limites de responsabilité de chacune des cinq catégories.
Soudage et découpe : assurer la liaison et le débitage
Parmi les équipements de soudage, on trouve couramment les machines à souder bout à bout et les postes de soudage TIG. Les premières servent à l'aboutage de barres, de fils et de profilés, les seconds au soudage de mise en forme de pièces à paroi mince en inox, en aluminium, etc., avec une zone affectée thermiquement réduite et un beau cordon. Parmi les équipements de découpe, on trouve couramment les tronçonneuses à disque abrasif, les machines de découpe au plasma à air et les meuleuses d'angle : la tronçonneuse convient au débitage de profilés, la découpe plasma au débitage de contours de tôles moyennes et épaisses, la meuleuse d'angle sert surtout à l'ébavurage et à la finition après soudage. Cette catégorie d'équipements détermine si « la matière peut être débitée et les pièces assemblées » ; c'est l'opération préparatoire avant l'entrée des pièces sur mesure en finition.
Mise en forme et usinage : le cœur de la forme et de la précision des pièces sur mesure
Les équipements de mise en forme comprennent les plieuses, les cisailleuses, les rouleuses et les presses, qui traitent principalement les pièces de tôlerie et les boîtiers : le pliage fixe l'angle, le cisaillement fixe la dimension développée, le roulage réalise les surfaces cylindriques, la presse réalise les perçages et le découpage. Les équipements d'usinage sont le point d'aboutissement de la précision des pièces sur mesure. Il faut ici mentionner une différence souvent confondue : la différence essentielle entre un centre d'usinage à commande numérique et une fraiseuse à commande numérique réside dans le changement d'outil automatique et la réalisation de plusieurs opérations en un seul serrage — fraisage, perçage, alésage et taraudage peuvent être réalisés sur la même référence, ce qui réduit les erreurs cumulées dues aux serrages répétés. Pour les pièces sur mesure à faces multiples et opérations multiples, cette différence se traduit directement par la stabilité des tolérances. Dans le secteur, la plage de haute précision courante permet aux équipements à commande numérique d'atteindre une précision de positionnement de l'ordre de 0,0025 mm et des tolérances strictes de l'ordre de ±0,005 mm ; il s'agit d'exemples de capacités d'équipement, et la faisabilité réelle dépend de la structure, du matériau et du serrage, à confirmer point par point sur le plan.
Post-traitement et contrôle : rendre les pièces sur mesure réceptionnables
Le post-traitement comprend l'ébavurage, le chanfreinage, le polissage, l'anodisation, le brunissage, le sablage, etc., et traite l'aspect, la résistance à la corrosion et le toucher à l'assemblage. Les équipements de contrôle comprennent le pied à coulisse, le micromètre, la machine de mesure par vision, la machine à mesurer tridimensionnelle (CMM) et le rugosimètre, et répondent à la question « ce lot de pièces sur mesure est-il finalement conforme ». Les modes de contrôle se divisent généralement en première pièce, contrôle en cours et contrôle par échantillonnage à l'expédition ; pour les dimensions de haute précision ou fonctionnelles critiques, un rapport CMM est souvent exigé. Ces pratiques sont également courantes dans le secteur et doivent être inscrites dans les exigences d'achat, plutôt que de supposer que le fournisseur les fournira systématiquement.
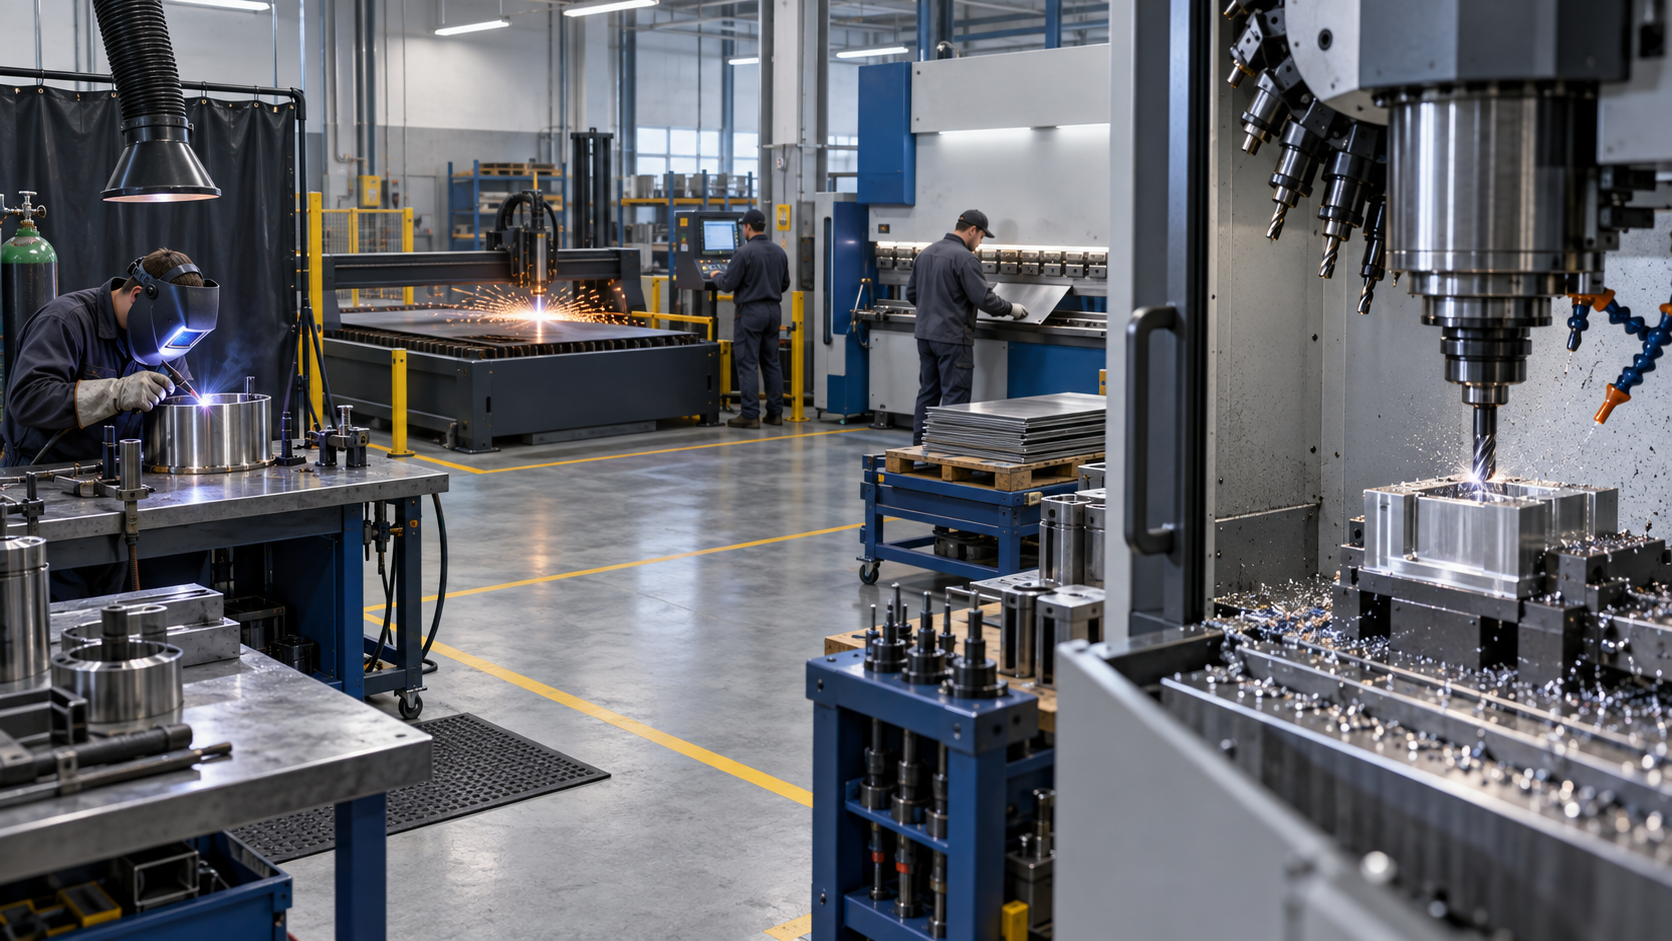
Classer par usage en cinq catégories est bien plus utile que de mémoriser des références. Pour choisir un fournisseur, plutôt que de demander « quels équipements avez-vous », il vaut mieux demander « pour ce type de pièces sur mesure, quelles catégories d'équipements utilisez-vous et quelles opérations sont sous-traitées ». Plus il y a d'étapes sous-traitées, plus le délai et la chaîne de tolérances sont difficiles à maîtriser.
DFM en amont : pourquoi les problèmes de coût et de délai des pièces sur mesure naissent surtout au stade de la conception
Quand le devis d'une pièce sur mesure revient élevé et que le délai s'éternise, la première réaction des acheteurs et des ingénieurs est souvent « l'atelier n'a pas bien planifié sa production ». Mais en parcourant les registres de reprise, on constate que la plupart des dépassements et des retards ne proviennent pas des machines, mais d'une étape plus en amont — la prise en compte insuffisante des contraintes de fabrication au stade de la conception. Un plan « dessinable » dans la CAO n'est pas forcément « réalisable » en usinage réel. Mettre le DFM (conception pour la fabrication) en amont, c'est résoudre ce type de problèmes avant le devis.
Ce que le DFM vérifie réellement : trois questions
Les pièces non standard n'ont pas de spécification unifiée et les contraintes de fabrication varient selon la structure ; le DFM n'est donc pas une liste de contrôle figée, mais s'articule autour de quelques questions récurrentes. En ingénierie, on examine généralement ces trois points :
- Cette structure peut-elle être usinée avec des outils standard ? Les gorges profondes et étroites, les angles internes vifs, les congés de fond trop petits et les positions inaccessibles à l'outil imposent l'électroérosion ou des outils spéciaux, ce qui augmente le coût et le délai. Agrandir le congé interne à la plage accessible au rayon d'une fraise standard ne change souvent pas la fonction, mais permet d'économiser une opération.
- Les tolérances correspondent-elles au besoin fonctionnel ? Resserrer uniformément toutes les tolérances du plan dans la plage de haute précision est la surconception la plus courante. Seules les surfaces d'assemblage, les surfaces de positionnement et les dimensions fonctionnelles critiques nécessitent généralement un contrôle strict ; les surfaces non fonctionnelles peuvent suivre les tolérances générales. Dans le secteur, les tolérances strictes peuvent atteindre ±0,005 mm, mais c'est une plage à utiliser selon le besoin, pas une valeur par défaut.
- Y a-t-il une surconception ? Des parois trop épaisses, trop de nervures de renfort, des structures complexes exigeant absolument une pièce monobloc augmentent le matériau et le temps de travail. Lorsqu'on peut remplacer un usinage dans la masse par du pliage de tôle, ou un profilé sur mesure par un profilé standard, il vaut la peine de faire d'abord le calcul.
Le point commun de ces trois questions : elles sont toutes modifiables au stade du plan, et les modifications n'affectent généralement pas la fonction. Si on ne les découvre qu'une fois en atelier, la modification se transforme en reprise, en modification de plan, en nouveau serrage et en nouvelle planification de production.
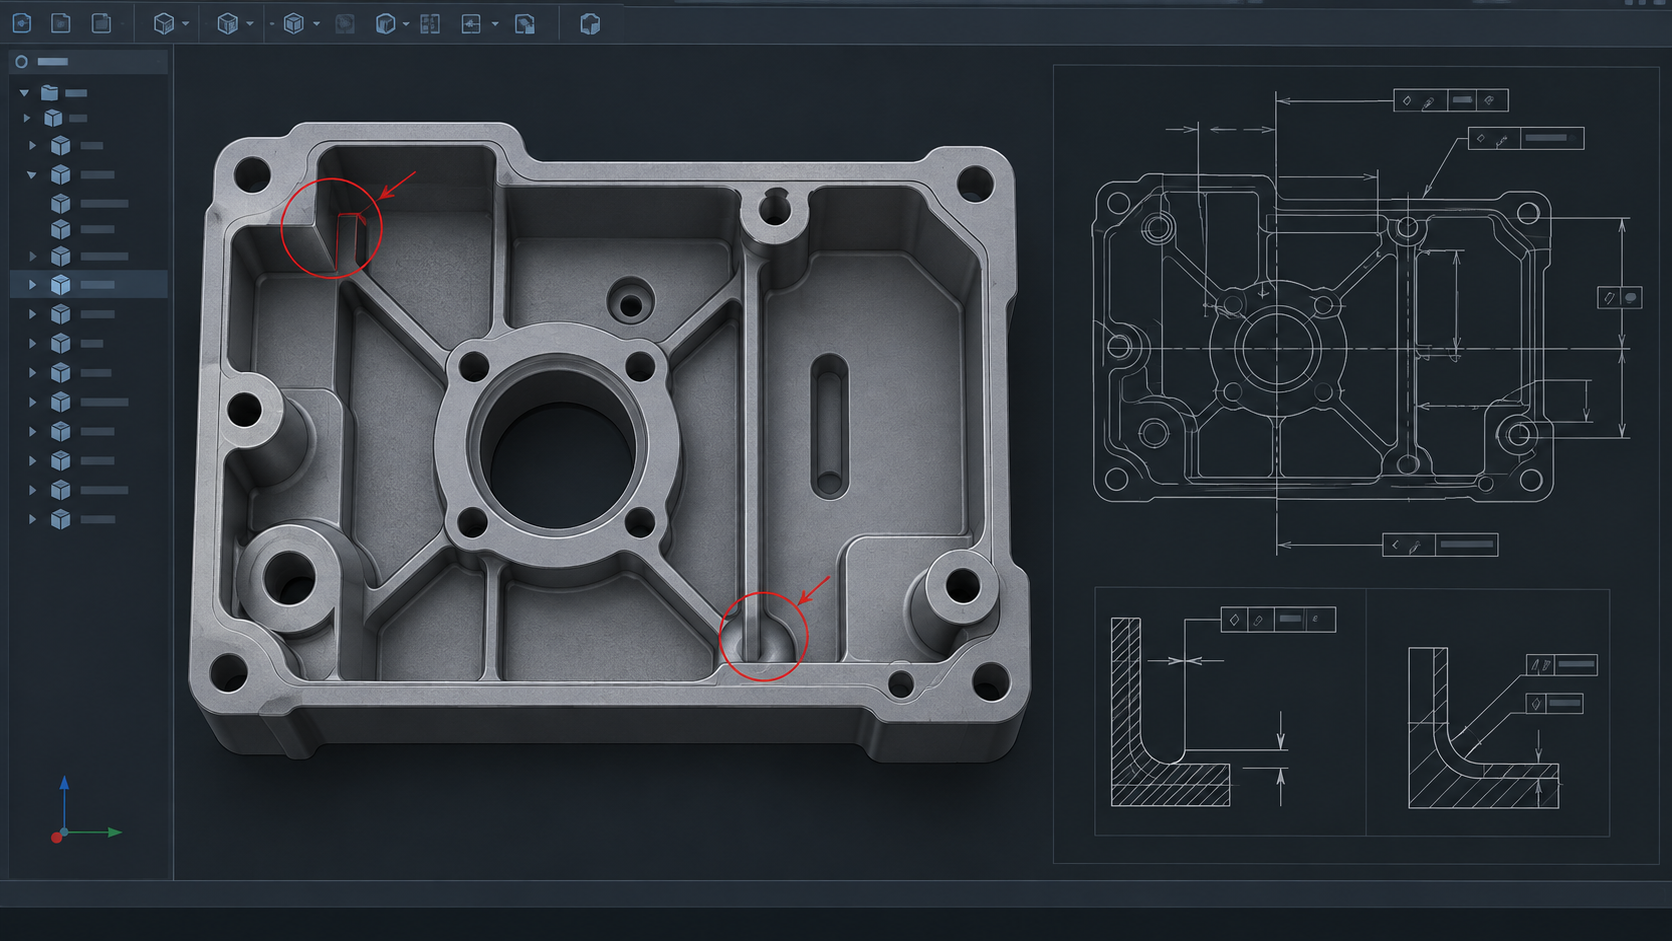
Pièces sur mesure : éviter les pièges en plaçant le DFM avant le devis
L'ordre est essentiel. Faire le devis d'abord et le DFM ensuite revient à négocier prix et délai sur un plan non encore optimisé, et chaque modification ultérieure oblige à tout recommencer. La démarche plus sûre est la suivante :
- Après le téléversement de la CAO, réaliser d'abord un contrôle DFM, obtenir un retour sur la fabricabilité, puis passer au devis officiel ;
- Indiquer clairement sur le plan les dimensions fonctionnelles critiques et les références, et laisser les autres dimensions en tolérance générale, pour éviter le « resserrement généralisé » ;
- Distinguer les surfaces d'aspect et les surfaces fonctionnelles — les surfaces d'aspect concernent la rugosité et le grain, les surfaces fonctionnelles concernent les dimensions et les tolérances géométriques ; leurs exigences diffèrent et il n'est pas nécessaire de les lier.
En une phrase : les problèmes qui peuvent être corrigés sur le plan ne doivent pas être laissés à l'atelier. Pour les pièces sur mesure, le DFM n'est pas un processus supplémentaire, mais une étape qui élimine par avance l'incertitude sur le coût et le délai. Avec un plan en main, l'étape suivante consiste généralement à réaliser d'abord un contrôle DFM, puis à discuter matériau, tolérances et quantité.
De la CAO à la livraison : le processus de personnalisation en ligne des pièces sur mesure
Le processus en ligne des pièces sur mesure est en somme une ligne reliant quelques points de communication fixes : téléverser le fichier CAO → obtenir un retour DFM → vérifier les détails → devis → production et contrôle qualité. À chaque point, plus les limites sont claires entre ce que le client doit renvoyer et ce que le fabricant doit confirmer, moins il y a de cycles d'allers-retours. Voici le détail point par point.
Téléversement de la CAO et obtention du DFM : le point de départ du processus des pièces sur mesure
Le client téléverse généralement un ensemble de fichiers : un modèle 3D (STEP, IGES ou format natif) accompagné d'un dessin 2D. Avec seulement le modèle 3D, le fabricant peut juger la géométrie et la fabricabilité générale ; les tolérances dimensionnelles, les tolérances géométriques, la rugosité de surface et les références ne figurent presque que sur le dessin 2D. En l'absence de dessin, le retour DFM ne peut souvent porter que sur la « faisabilité de la structure », et les exigences de précision doivent être complétées séparément.
Le retour DFM revient au client et signale généralement trois types de problèmes : des parois trop minces ou des cavités profondes dépassant la portée des outils standard, des tolérances ne correspondant pas au besoin fonctionnel, et des structures pouvant être simplifiées mais complexifiées. Cette étape est la plus rentable de tout le processus des pièces sur mesure — modifier un plan coûte bien moins que modifier un programme de machine ou mettre au rebut des pièces déjà usinées.
Vérification des détails et devis : matériau, tolérances, traitement de surface, quantité
Une fois le DFM validé, on passe à la vérification avant le devis. Ce que le client doit généralement confirmer, ce sont quatre éléments : la nuance et l'état du matériau (par exemple 6061-T6 ou 7075-T6, état recuit ou état mis en solution et vieilli), les plages de tolérance critiques (quelles dimensions doivent être strictes, lesquelles peuvent être assouplies), le traitement de surface (anodisation, brunissage, sablage, revêtement, etc.), la quantité et le lot. Si l'un de ces quatre éléments change, le prix change aussi.
C'est le point où les allers-retours sont les plus fréquents. Les cas courants : le plan indique seulement « tolérances selon GB/T 1804-m », mais l'assemblage réel exige plus serré ; ou le traitement de surface mentionne seulement « anodisation », sans préciser l'épaisseur de film ni la couleur. Le fabricant ne peut alors chiffrer que sur des hypothèses conventionnelles, et ajuster en production selon des compléments verbaux du client ; dès que les deux compréhensions divergent, le problème surgit. Identifier séparément les dimensions fonctionnelles et les faces esthétiques est bien plus efficace que de s'acharner sur un tableau de tolérances générales.
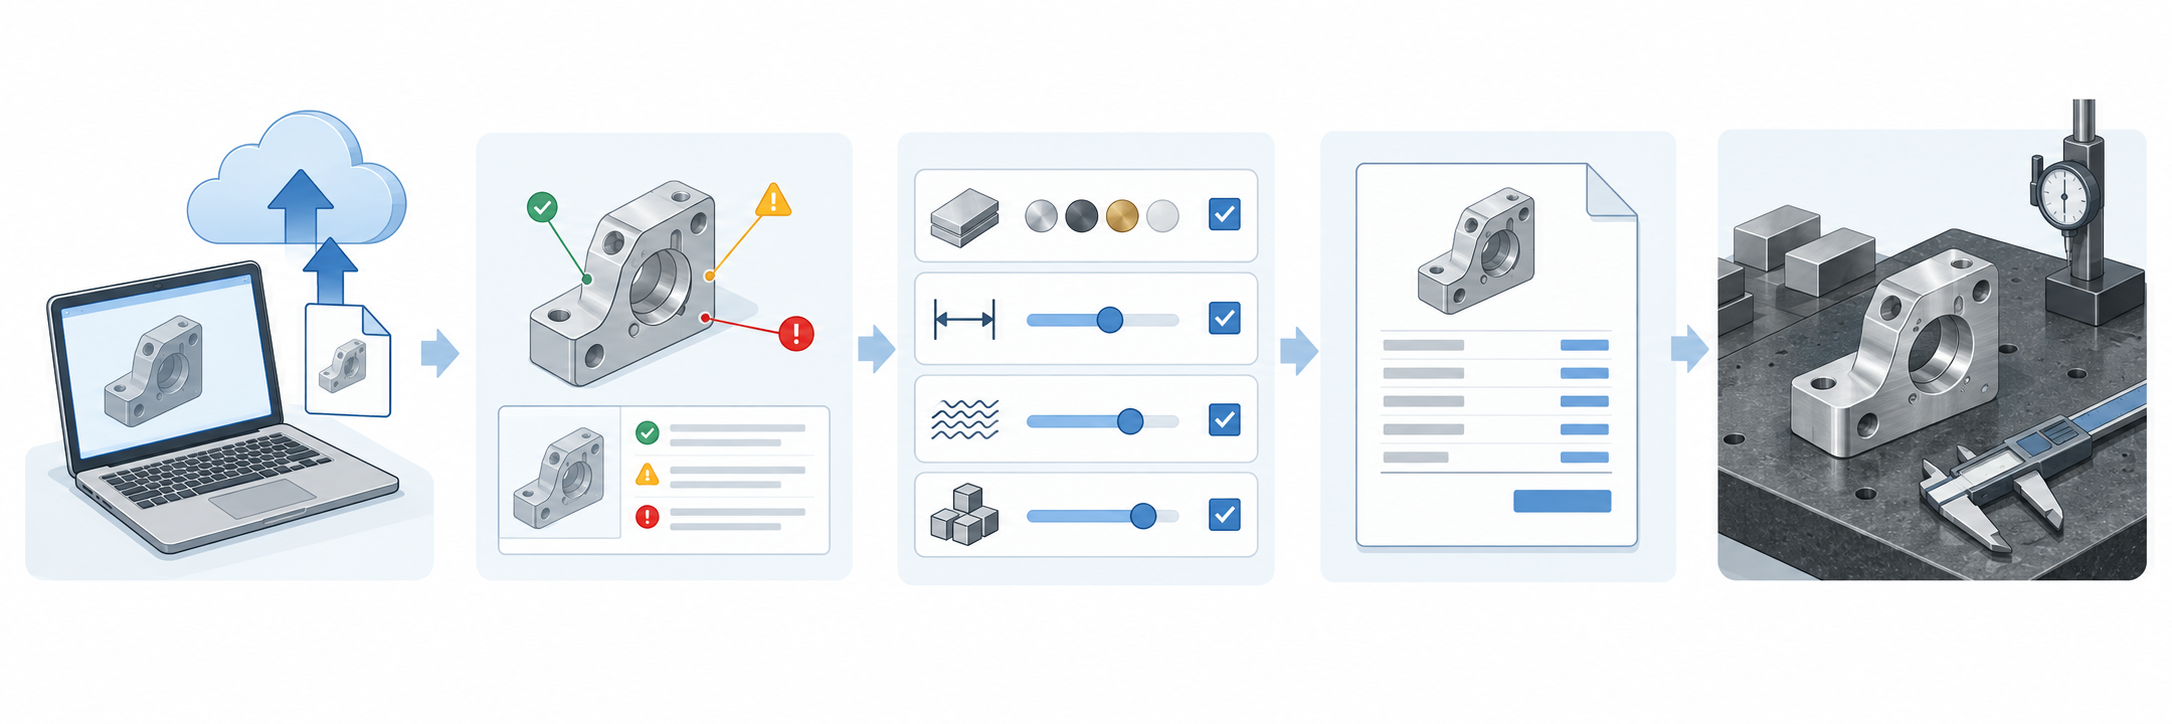
Production et contrôle qualité : les vérifications avant livraison des pièces sur mesure
Une fois la production lancée, les points où le client peut intervenir sont en réalité peu nombreux, mais quelques points de contrôle méritent d'être convenus à l'avance : la première pièce doit-elle être soumise à contrôle, quel type d'instrument de mesure utiliser pour les dimensions critiques, faut-il un rapport accompagnant la livraison. Dans les pratiques courantes du secteur, les tolérances strictes peuvent atteindre l'ordre de ±0,005 mm, mais cela relève de la plage haute précision, et toutes les structures ne peuvent pas l'atteindre ; cela dépend concrètement des dimensions de la caractéristique, du matériau et du mode de bridage ; les documents tels que rapport dimensionnel complet CMM, certificat de matériau, accord de confidentialité NDA peuvent généralement être demandés selon les besoins, mais il faut le faire savoir à l'avance, car un ajout après coup arrive souvent trop tard.
L'avantage du processus en ligne ne se manifeste qu'ici : fichiers, enregistrements DFM, confirmation du devis, données de contrôle sont tous sur la même chaîne, et en cas de problème on peut remonter au nœud précis. Dans les projets de pièces sur mesure menés par allers-retours d'e-mails hors ligne, c'est sur « quelle version avait été mentionnée à ce moment-là » que les choses s'embrouillent le plus facilement.
Contrôle qualité, emballage, expédition et maintenance après-vente : le dernier kilomètre des pièces sur mesure
Une fois le plan confirmé, le matériau choisi et la machine arrêtée, la pièce sur mesure n'aborde qu'alors le segment le plus souvent négligé : comment prouver qu'elle est conforme, comment garantir qu'elle arrive intacte entre vos mains, et comment remonter la trace en cas de problème. Si ces trois choses ne sont pas bien organisées, le temps et les coûts économisés en amont seront repayés ici.
Modes de contrôle : première pièce, contrôle par échantillonnage et moyens de mesure
Pour des pièces sur mesure en série ou en petite série, on réalise généralement d'abord un contrôle de la première pièce — on prend la première pièce et on la confronte point par point au plan pour confirmer que dimensions, tolérances géométriques et rugosité de surface sont dans les plages, avant de lancer la suite de l'usinage. Si la première pièce n'est pas conforme, tout le reste est bon pour la ferraille. Une fois la série stabilisée, on passe au contrôle par échantillonnage ; le taux d'échantillonnage et les règles de jugement doivent être inscrits dans la commande, et non convenus verbalement.
Les moyens de mesure dépendent du type de dimension. Pour les grandeurs géométriques telles que profil, diamètre d'alésage, positionnement, on utilise couramment dans le secteur la machine à mesurer tridimensionnelle (CMM) ou le mesureur optique ; pour la rugosité de surface, on utilise un rugosimètre. La pratique courante du secteur est de joindre un rapport d'autocontrôle à la livraison, et si nécessaire de demander un certificat de matériau ou un rapport de contrôle par un tiers. Il s'agit là de conventions sectorielles « généralement demandables » ; le point de référence concret reste les postes de contrôle confirmés avec le fabricant au moment de la commande, et il ne faut pas présumer que chaque commande inclut systématiquement la panoplie complète de rapports.
Emballage, protection antirouille et documents accompagnant la livraison
Les pièces sur mesure ont souvent une valeur unitaire élevée et un faible nombre ; un choc et il en manque une. Les pièces métalliques doivent être protégées contre la rouille : protection antirouille entre opérations, séchage après nettoyage, ajout de papier antirouille ou de film antirouille en phase vapeur ; pour les pièces comportant des faces d'appui ou des faces miroir, un emballage séparé pour éviter les frottements mutuels. Les pièces non métalliques doivent être protégées contre l'écrasement et la déformation ainsi que contre l'électricité statique. Il est préférable d'indiquer le mode d'emballage dans la commande, en particulier pour les pièces apparentes.
Les documents accompagnant la livraison comprennent généralement le bon de livraison et le rapport d'autocontrôle ; en cas d'exigence de traçabilité, on peut demander un certificat de matériau, un enregistrement de traitement thermique, un rapport de contrôle. Si les documents sont incomplets, il faudra les compléter à la réception, et ce processus de complément fait encore perdre une journée.
Traçabilité après-vente : assemblage impossible, dérive dimensionnelle, incohérence entre lots
Les problèmes après-vente les plus courants des pièces sur mesure se répartissent en trois catégories. Assemblage impossible : le plus souvent une dimension d'appui ou une tolérance géométrique hors tolérance, ou encore une incohérence entre la référence du plan et la référence d'assemblage réelle. Dérive dimensionnelle : les dimensions d'une même série dérivent progressivement d'un bout à l'autre, ce qui indique généralement une usure d'outil, une déformation au bridage ou une libération des contraintes internes du matériau. Incohérence entre lots : après changement de lot de matériau ou d'opération sous-traitée, les deux lots ne s'assemblent plus.
La condition préalable à toute traçabilité est d'avoir des enregistrements : version du plan, numéro de coulée du matériau, paramètres d'usinage, données de contrôle. Sans cela, on ne peut que deviner. C'est pourquoi inscrire les critères de réception dans le plan et la commande coûte bien moins cher que de se disputer après coup. Le dernier kilomètre des pièces sur mesure consiste essentiellement à figer à l'avance la définition de « conforme », plutôt qu'à attendre qu'un problème survienne pour débattre de la responsabilité de chacun.
Questions fréquentes
Les questions ci-dessous sont celles qui bloquent le plus souvent après la lecture de ce qui précède. Les réponses s'efforcent de donner des critères de jugement, pas des banalités.
Comment distinguer concrètement une pièce sur mesure d'une pièce standard ? Selon quelle logique dois-je m'approvisionner ?
Une pièce standard est une pièce d'usage courant dont la structure, les dimensions, le mode de représentation et le marquage sont entièrement normalisés et qui est produite en série par des fabricants spécialisés, comme les éléments de fixation filetés ou les roulements. Une pièce sur mesure (pièce non standard) n'a pas de spécification normalisée unifiée au niveau national ; elle est réalisée sur mesure selon votre plan ou votre besoin, sous le contrôle autonome de l'entreprise de fabrication. À l'achat, demandez-vous d'abord : cette pièce peut-elle être remplacée par une pièce standard existante ? Si oui, vous économisez toute la chaîne plan, DFM, confirmation de première pièce ; si non, suivez le processus non standard.
Pourquoi le devis et le délai des pièces sur mesure sont-ils généralement plus élevés que pour les pièces standard ?
Les pièces non standard comportent des opérations complexes et une grande variabilité ; pour les pièces métalliques, il faut souvent assurer un contrôle qualité sur tout le flux, de l'ébauche à la finition, avec en outre l'analyse du plan, le schéma de bridage, le post-traitement et le contrôle. Ces étapes sont déjà figées et amorties dans les pièces standard, alors que pour une pièce sur mesure, chacune doit être refaite à chaque fois. Le prix élevé et la lenteur ne sont donc pas une intention délibérée du fabricant, mais une conséquence de la chaîne elle-même. Pour compresser, on compte principalement sur un DFM en amont pour réduire les modifications de plan et les reprises, plutôt que sur la pression sur le prix unitaire.
Avant de transmettre le plan, que puis-je vérifier moi-même au préalable ?
Confirmez au moins quatre choses : les dimensions fonctionnelles critiques sont-elles clairement indiquées, les tolérances correspondent-elles à la fonction d'assemblage, les références et tolérances géométriques sont-elles explicites, les faces esthétiques et les faces fonctionnelles sont-elles distinguées. Réfléchissez ensuite un niveau plus loin : cette structure peut-elle être usinée correctement avec des outils standard, y a-t-il une surconception manifeste. Le contrôle DFM mentionné plus haut consiste essentiellement à poser ces questions à votre place et à l'avance. Plus les informations du plan sont complètes, moins il y aura d'allers-retours.
Quel niveau de précision et de contrôle peut-on généralement atteindre pour des pièces sur mesure ?
La plage de haute précision courante dans le secteur peut atteindre l'ordre de ±0,005 mm, et les capacités propres des équipements à commande numérique sont parfois citées jusqu'à 0,0025 mm, mais tout cela dépend du matériau, de la structure, du bridage et des moyens de contrôle, et n'est pas atteignable sans condition. En matière de contrôle, la première pièce, l'échantillonnage, la CMM ou la mesure optique, le rugosimètre sont des pratiques courantes, et les rapports de contrôle et certificats de matériau peuvent généralement être demandés. Le niveau concret atteignable doit être inscrit dans le plan sous forme de critères de réception, et confirmé point par point avec le fabricant.
Pour de petites séries de pièces sur mesure, faut-il choisir le CNC, l'impression 3D ou la tôlerie ?
Cela dépend de la forme et de l'usage de la pièce : pour des formes de révolution ou des cavités complexes, avec besoin de résistance métallique et de précision, on opte pour le CNC ; pour une structure complexe et une validation rapide de l'assemblage, l'impression 3D est plus économique ; pour les plaques, caissons et supports, le pliage et le soudage de tôlerie sont généralement plus économiques. Le moulage de réplique pour prototype convient à la validation esthétique et à la reproduction en petite série. Il n'y a pas de réponse unique au choix ; l'essentiel est de clarifier d'abord les exigences fonctionnelles et la quantité, puis de laisser le fabricant proposer selon la faisabilité du procédé.
Key takeaways
- Les pièces sur mesure (pièces non standard) sont un concept relatif aux pièces standard : elles n'ont pas de spécifications normalisées nationales unifiées, sont fabriquées sur mesure selon les plans ou les besoins du client, sont contrôlées de manière autonome par l'entreprise, et leur coût ainsi que la complexité des opérations sont généralement supérieurs à ceux des pièces standard.
- Le cœur de la préparation en amont est l'analyse du plan — préciser les dimensions, la forme, le matériau, les tolérances, et porter attention à la structure, à la précision dimensionnelle, aux tolérances géométriques et à la rugosité de surface.
- Le DFM en amont permet de réduire les modifications de plan tardives, les reprises et les risques de retard de livraison : il faut surtout vérifier l'accessibilité avec des outils standard, l'adéquation entre tolérances et fonction, et l'absence de surconception.
- Regrouper les équipements par usage est plus facile à retenir : soudage, découpe, formage, usinage par enlèvement de matière (le centre d'usinage à commande numérique peut changer d'outil automatiquement et réaliser plusieurs opérations en un seul serrage), post-traitement et contrôle.
- Les plages de haute précision courantes dans le secteur peuvent atteindre le niveau de 0,0025 mm, avec des tolérances strictes au niveau de ±0,005 mm, mais il s'agit d'exemples de capacités, et non d'un engagement fixe de quelque entreprise que ce soit ; il convient de confirmer au cas par cas selon le plan.



