Usinage de précision et ultra-précision : commençons par une règle d'échelle de précision
Pour parler d'usinage de précision et ultra-précision, il faut d'abord distinguer les niveaux, puis parler des procédés. Les classifications courantes du secteur sont les suivantes : la précision d'usinage général est d'environ 10 μm (correspondant à peu près à IT5~IT7), avec une rugosité de surface Ra 0,2~0,8 μm ; l'usinage de précision resserre la précision à 10~0,1 μm, avec un Ra descendant sous 0,1 μm ; l'usinage ultra-précis comprime la bande de tolérance à 0,1~0,01 μm, avec un Ra de l'ordre de 0,001 μm. Autrement dit, de façon plus fine : niveau micrométrique 3~0,3 μm, Ra 0,3~0,03 μm ; niveau submicrométrique 0,3~0,03 μm, Ra 0,03~0,005 μm ; niveau nanométrique environ 30 nm, Ra meilleur que 5 nm.
Ce sont des ordres de grandeur typiques du secteur, destinés à déterminer à quel niveau une pièce doit se situer, et non des valeurs garanties par une usine donnée. La différence ne réside pas dans le nom du procédé, mais dans l'ordre de grandeur de la précision et les exigences de rugosité de surface. Dès qu'une pièce entre dans la catégorie submicrométrique ou nanométrique, la machine-outil, l'outil, la mesure et l'environnement ne sont plus quatre options indépendantes, mais un seul et même système.
Principales méthodes d'usinage ultra-précis : coupe, meulage-polissage et micro-usinage
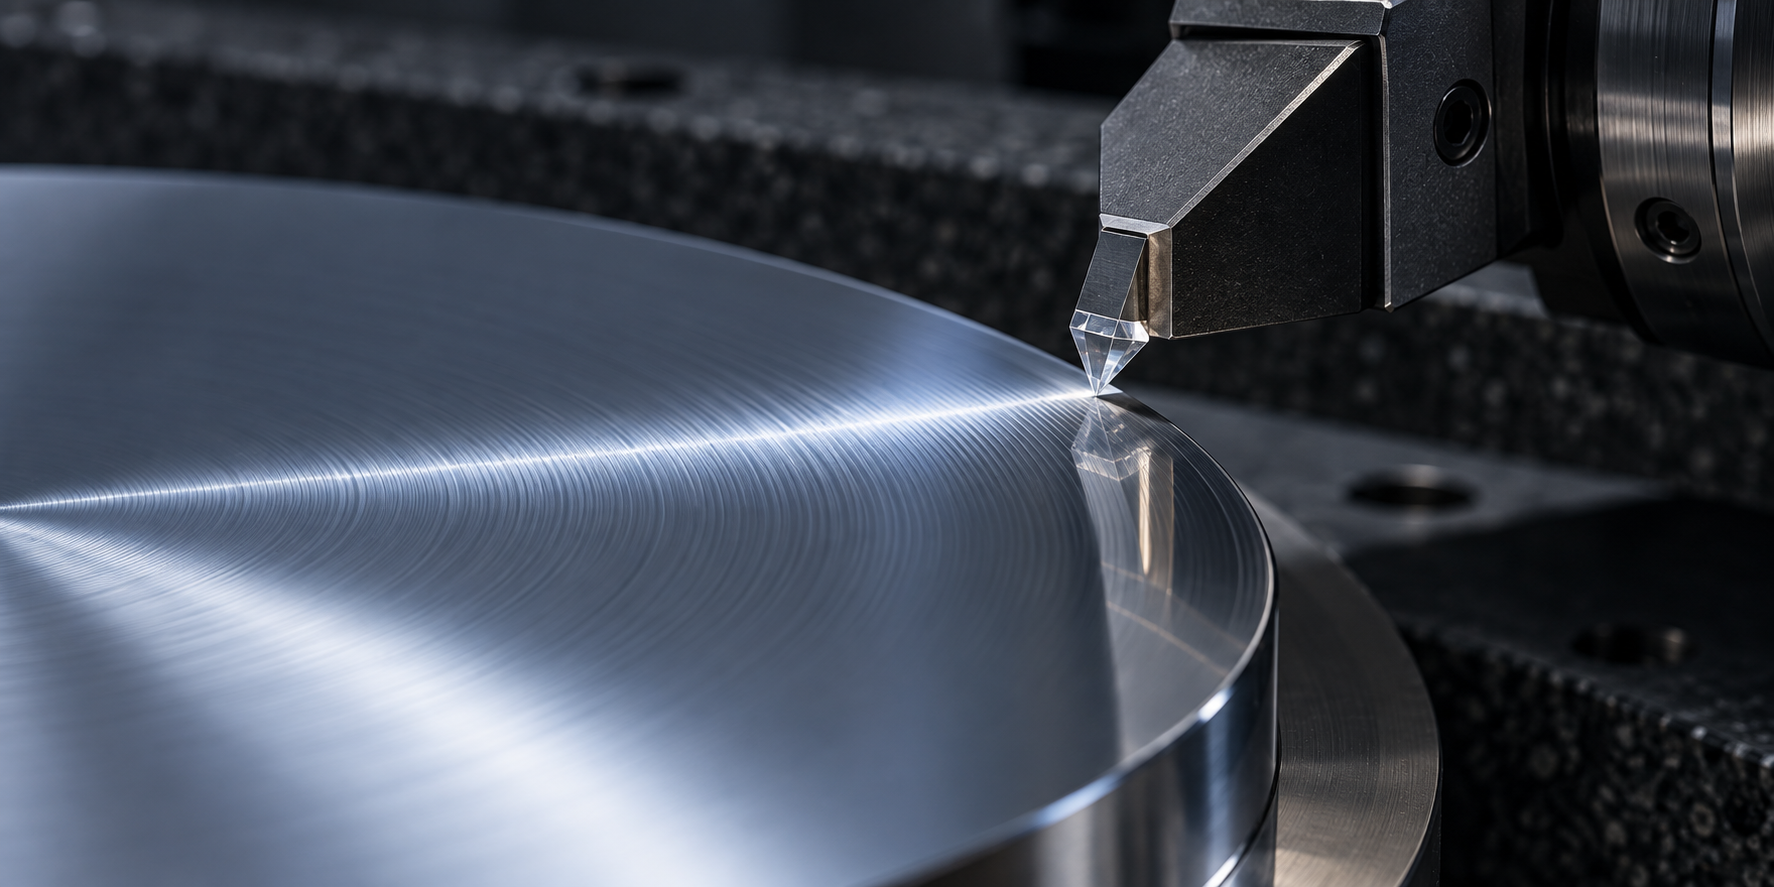
L'usinage ultra-précis n'est pas un procédé unique, mais trois voies parallèles. La première est l'usinage ultra-précis par coupe : tournage ou fraisage miroir avec des outils en diamant monocristallin, pour obtenir directement des surfaces de qualité optique. La limite est claire — le diamant a une affinité avec les matériaux ferreux, et l'usure de l'outil est très rapide lors de la coupe d'alliages à base de fer ; ces méthodes sont donc surtout utilisées pour le cuivre, l'aluminium, les revêtements nickel-phosphore et certains plastiques ; pour l'acier, il faut passer au nitrure de bore cubique ou à des outils revêtus, au prix d'une baisse de la qualité de surface.
La deuxième est le meulage, rodage et polissage ultra-précis. Le meulage sert à pousser vers le niveau submicrométrique les matériaux durs que le diamant ne peut pas couper (carbures, céramiques, aciers trempés) ; le rodage et le polissage servent à corriger la forme et à réduire la rugosité, par exemple le Ra final des miroirs optiques est souvent obtenu par polissage. La troisième est le micro-usinage ultra-précis — faisceaux d'électrons, faisceaux d'ions, faisceaux laser et procédé LIGA ; ces méthodes n'enlèvent pas de matière avec un outil, mais gravent par faisceau d'énergie ou par voie électrochimique, ce qui convient aux microstructures, aux micropores et aux motifs nanométriques.
Pour choisir la voie, il faut d'abord considérer le matériau, puis la précision de forme et l'exigence de Ra. La limite courante du secteur est la suivante : au-dessus de Ra 0,1 μm, le meulage ou le tournage de précision ordinaire suffit ; pour atteindre 0,01 μm ou plus fin, il faut recourir à la coupe au diamant ou au meulage-polissage ultra-précis. Ces ordres de grandeur sont des valeurs typiques du secteur ; ce qui est réellement atteignable dépend de la machine-outil, de l'outil, du montage et des conditions de mesure. Il est conseillé d'indiquer clairement les faces critiques sur le plan et de les confirmer avec le sous-traitant.
Caractéristiques d'ingénierie de l'usinage ultra-précis : pourquoi il doit intégrer usinage et mesure
L'usinage ultra-précis ne consiste pas à régler l'usinage ordinaire plus finement, mais résulte de la superposition de quatre caractéristiques d'ingénierie. Dès que l'ordre de grandeur descend sous 0,1 μm, la faiblesse d'un seul maillon consomme directement la marge de précision.
- L'objet usiné est l'élément de précision lui-même. Pour des pièces comme les flotteurs de navigation inertielle, les miroirs laser ou les tiroirs de servovalve, la chaîne de cotes est courte et la rigidité faible ; la force de serrage suffit à déformer la pièce au-delà de la bande de tolérance.
- Pluridisciplinarité. La rigidité de la machine-outil, l'erreur de rotation de la broche, la qualité du tranchant de l'outil, l'incertitude de mesure et le gradient de température ambiante doivent converger simultanément ; si un seul manque, on reste bloqué au niveau submicrométrique.
- Intégration usinage-mesure. La mesure en position ou en ligne est une condition nécessaire. Une fois la pièce démontée puis mesurée, il n'y a souvent plus de marge de retouche en cas de dépassement — le repère d'alignement a disparu, et l'erreur introduite par le remontage est plus grande que celle de la coupe elle-même.
- Automatisation de la production et compensation d'erreur. La correction en temps réel de la déformation thermique et de l'usure de l'outil repose sur le contrôle informatique ; le réglage manuel ne suit pas une dérive nanométrique.
Le deuxième point est le plus souvent sous-estimé : la précision finale de l'usinage ultra-précis est essentiellement déterminée par le maillon le plus faible parmi les quatre chaînes que sont la machine-outil, l'outil, la mesure et l'environnement. La pratique courante du secteur consiste à renvoyer directement le signal de mesure en ligne au système de contrôle pour une compensation en boucle fermée, plutôt que d'attendre la fin de l'usinage pour un contrôle par échantillonnage. Les moyens de contrôle de type scan 3D servent souvent à une vérification croisée en phase de rétro-ingénierie et de re-contrôle, mais ne remplacent pas la mesure en position pendant la coupe.
Quelles pièces l'usinage ultra-précis permet-il de réaliser : des paliers de gyroscope aux miroirs asphériques
La précision de l'usinage ultra-précis doit finalement se concrétiser sur des pièces précises. Les pièces typiques ci-dessous sont chacune associées à un indicateur de précision vérifiable, ce qui facilite la comparaison avec les exigences de vos propres plans.
- Flotteur et support d'un gyroscope à palier gazeux pour navigation inertielle : portés par un film gazeux, la circularité et la qualité de surface des faces d'appui déterminent directement la stabilité de la dérive.
- Paliers sous vide sans lubrification pour instruments satellitaires : la pratique courante du secteur consiste à obtenir un Ra des chemins de roulement de l'ordre d'environ 1 nm, avec une circularité et une cylindricité contrôlées au niveau nanométrique, afin d'éviter que l'évaporation du lubrifiant ne contamine la charge optique.
- Tiroir et douille de servovalve de précision : jeu d'ajustement submicrométrique, l'usinage de précision garantissant l'étanchéité au zéro et la constance de la réponse.
- Miroir de gyrolaser : planéité d'environ 0,05 μm, Ra d'environ 0,001 μm, réflectivité pouvant atteindre l'ordre de 99,99 %, ce qui influence directement les pertes de cavité et la sensibilité du gyroscope.
- Miroirs asphériques et moules d'encapsulation en résine pour semi-conducteurs : l'erreur de forme et la rugosité de surface déterminent ensemble la qualité d'image et la constance de l'encapsulation.
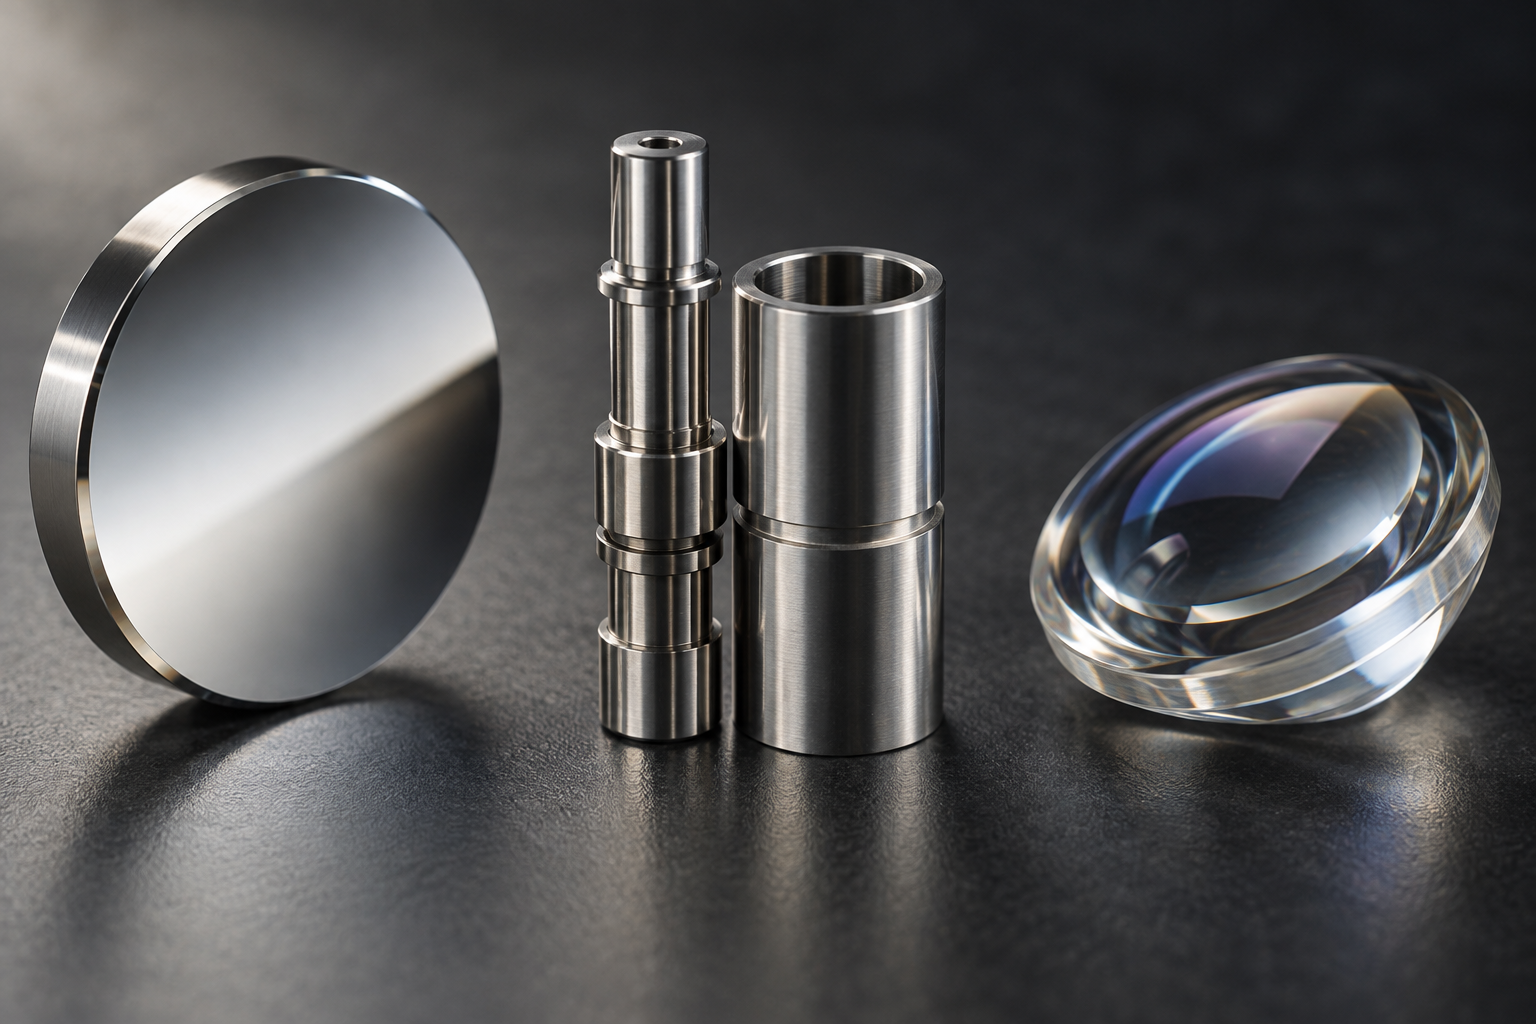
Ces pièces montrent toutes que la valeur de l'usinage ultra-précis ne réside pas dans un « plus brillant », mais dans le contrôle simultané du jeu d'ajustement, de l'erreur de forme et de la qualité de surface. Si le plan n'indique qu'un seul Ra, cela ne suffit souvent pas à exprimer le besoin réel. Via l'entrée devis classique, vous pouvez d'abord soumettre le plan, afin que le côté ingénierie confirme les cotes critiques et la méthode de mesure.
De la théorie à la ligne de production : conditions de mise en œuvre et pratiques d'entreprise de l'usinage ultra-précis
Pousser la précision au niveau submicrométrique ou nanométrique ne se fait pas avec une seule bonne machine-outil. Le moule d'encapsulation en résine pour semi-conducteurs en est un cas typique : la pièce doit être miniaturisée tout en assurant la constance entre cavités. La méthode de TOWA ne consiste pas à changer pour un procédé universel, mais à configurer les trois procédés de coupe, de meulage et d'électro-érosion selon les faces, en contrôlant l'écart de hauteur entre les faces usinées à moins de 1 μm ; avec des fraises en bout CBN produites en interne, la rugosité de surface peut atteindre Ra 5 nm, ce qui élimine l'opération de polissage manuel incontrôlable ; en environnement propre, avec des équipements développés en interne pour le micro-usinage nanométrique, il est possible d'usiner des dizaines de milliers de pyramides d'environ 6 μm de haut avec une précision de 0,3 μm sur une surface de Φ220 mm. Cette voie montre que la capacité de production en ultra-précision est le résultat d'une combinaison de machine-outil, d'outil, de mesure et de contrôle, et de contrôle de l'environnement.
Les quatre conditions de support de l'usinage ultra-précis
- Machine-outil : la précision de rotation de la broche, la rectitude des glissières et la stabilité thermique déterminent la limite de précision.
- Outil : la qualité du tranchant d'un outil en diamant ou CBN se traduit directement en rugosité de surface.
- Mesure et contrôle : seule la mesure en position associée à la compensation d'erreur permet de réduire l'écart en boucle fermée.
- Contrôle de l'environnement : température constante, isolation thermique, propreté, afin de réduire les déformations thermiques et les rayures dues aux particules.
Si la précision de la pièce se situe à l'échelle micrométrique ou submicrométrique, il faut d'abord confirmer la tolérance sur le plan, le matériau et la méthode de contrôle avant de parler du procédé ; la pratique courante dans le secteur consiste à examiner d'abord le plan, puis à définir l'équipement et le prix unitaire. Vous pouvez consulter les capacités d'usinage CNC, ou passer directement par le devis classique pour évaluer la faisabilité.
Questions fréquentes : comment mettre en œuvre l'usinage de précision et ultra-précis
Les questions ci-dessous s'articulent toutes autour de l'échelle de précision et des conditions de mise en œuvre évoquées plus haut, pour vous aider à les comparer avec votre propre plan.
Ma pièce doit-elle être chiffrée en usinage de précision ou en usinage ultra-précis ?
Regardez d'abord dans quelle plage se situent la tolérance et la rugosité de surface, plutôt que le nom du procédé. Les ordres de grandeur courants dans le secteur sont : usinage général, précision d'environ 10 μm, Ra 0,2~0,8 μm ; usinage de précision, environ 10~0,1 μm, Ra<0,1 μm ; usinage ultra-précis, tolérance 0,1~0,01 μm, Ra de l'ordre de 0,001 μm. Ce sont des plages typiques du secteur, pas des valeurs garanties par un fournisseur quelconque. Si vos cotes critiques descendent sous le submicronique et qu'un Ra de niveau miroir est exigé, il faut évaluer l'équipement, les outils, le contrôle et l'environnement selon la voie de l'usinage ultra-précis, et non passer commande comme pour un usinage de finition ordinaire.
Pourquoi l'usinage ultra-précis exige-t-il un contrôle in situ ?
Parce que la marge de reprise des pièces ultra-précises est souvent déjà proche de zéro. Une fois la pièce démontée puis passée à la machine à mesurer tridimensionnelle ou au profilomètre, si une dérive est mesurée, il n'est généralement plus possible de la rattraper par une passe supplémentaire, et la libération des contraintes de bridage peut faire continuer à dériver les cotes. Le contrôle in situ ou en ligne permet de lire l'erreur en temps réel dans le repère de la machine, puis de corriger par une passe supplémentaire avec compensation d'erreur. C'est aussi la raison pour laquelle l'article isole « l'intégration usinage-contrôle » comme caractéristique d'ingénierie : elle fait partie du même système que la machine, les outils et l'environnement.
Le tournage miroir au diamant peut-il usiner tous les matériaux ?
Non. Les outils diamant subissent une usure chimique notable face aux matériaux ferreux ; ils sont généralement utilisés pour l'aluminium, le cuivre, le cuivre sans oxygène, les revêtements nickel-phosphore, certains plastiques et cristaux infrarouges. Pour obtenir un effet miroir sur des pièces en acier, on utilise plus couramment dans le secteur la rectification ultra-précise, le rodage et le polissage, ou un revêtement nickel-phosphore suivi d'un tournage. Avant de choisir la méthode, vérifiez d'abord la compatibilité entre le matériau et l'outil, et ne prenez pas le nom du procédé pour une clé universelle.
Sur quoi repose la garantie de précision de l'usinage ultra-précis ?
Sur l'intégration système, pas seulement sur une bonne machine-outil. Les quatre piliers résumés dans l'article sont : la machine-outil (précision de rotation de la broche, rectitude des glissières, stabilité thermique), les outils (qualité du tranchant et maîtrise de l'usure), la mesure et le contrôle (contrôle en ligne, compensation d'erreur), le contrôle de l'environnement (température constante, isolation thermique, propreté). Si un seul maillon est faible, la précision finale est bloquée par ce maillon. Dans les pratiques industrielles, des configurations combinant coupe, rectification et électro-érosion, comme pour les moules d'encapsulation de semi-conducteurs, permettent de ramener l'écart de hauteur des surfaces usinées sous 1 μm ; c'est aussi le résultat de la synergie de ce système.
Sur le plan, seul le Ra est indiqué : est-ce suffisant pour décrire une exigence ultra-précise ?
Généralement non. Le Ra ne reflète que l'écart arithmétique moyen du profil et ne contraint ni la forme de la surface, ni l'ondulation, ni les points hauts locaux. Pour des pièces comme les miroirs de gyrolaser, ce qui est réellement critique, c'est un indicateur de forme tel qu'une planéité de 0,05 μm ; un Ra de 0,001 μm n'en est qu'un élément. Il est recommandé d'indiquer clairement la tolérance de forme, l'ondulation, les références et la méthode de contrôle, et si nécessaire de convenir de l'équipement de mesure et de la forme du rapport, afin d'éviter tout malentendu lors de la réception.
Key takeaways
- La frontière entre usinage de précision et usinage ultra-précis se situe dans l'ordre de grandeur de la précision et la rugosité de surface, pas dans le nom du procédé
- L'usinage ultra-précis est une intégration système machine-outil — outil — mesure — environnement ; le maillon faible détermine la limite
- La mesure en ligne/en position est une condition nécessaire à l'usinage ultra-précis ; mesurer après démontage ne permet souvent plus de retouche
- Les pièces typiques incluent les paliers de gyroscope, les miroirs de gyrolaser, les tiroirs et douilles de servovalve, les miroirs asphériques
- Les plages de précision citées correspondent aux ordres de grandeur courants du secteur ; les valeurs concrètes varient selon le matériau, la structure et l'équipement



