Qu'est-ce que l'usinage CNC : la chaîne de soustraction numérique du modèle CAO au code G
L'usinage CNC n'est pas synonyme de « machine-outil avancée », mais un ensemble complet de procédés de fabrication soustractive pilotés par logiciel et par code : la matière est progressivement enlevée, et la forme est déterminée par le programme et non par le tour de main. Sa chaîne est fixe — on construit d'abord la pièce en CAO, puis on génère les trajectoires d'outil en FAO, on post-traite en code G et code M lisibles par la machine, et enfin on confie l'exécution à la machine. Une erreur à n'importe quel maillon de cette chaîne se retrouvera dans les dimensions ou l'état de surface du produit fini.
La gamme de matériaux concernés est plus large qu'on ne le pense souvent : métaux comme l'aluminium, l'inox, le titane et le laiton, plastiques comme l'ABS, le POM et le PEEK, ainsi que le bois, les composites, la mousse et certains verres. Le choix du matériau n'affecte pas seulement la possibilité de couper, mais aussi le choix de l'outil, les paramètres de coupe et le mode de bridage.
Ordre de grandeur de la précision des machines : jusqu'où peut aller la précision de position
Il est courant d'entendre dans le secteur que la précision de position des machines CNC modernes se situe globalement entre ±0,005 mm et ±0,025 mm, selon la conception de la machine, les procédures d'étalonnage (comme les méthodes de vérification de type ISO 230-2), la température ambiante et les besoins du procédé. Dans des conditions maîtrisées, un centre d'usinage de haute précision peut faire mieux, mais cela relève d'un équipement et de conditions spécifiques et ne peut être présenté comme une promesse générale. Pour évaluer la capacité d'un fournisseur, la méthode la plus fiable est de poser la question à partir des tolérances critiques du plan : cette machine, ce montage, cet outil, peuvent-ils le faire de manière stable, et par quels moyens le vérifier ?
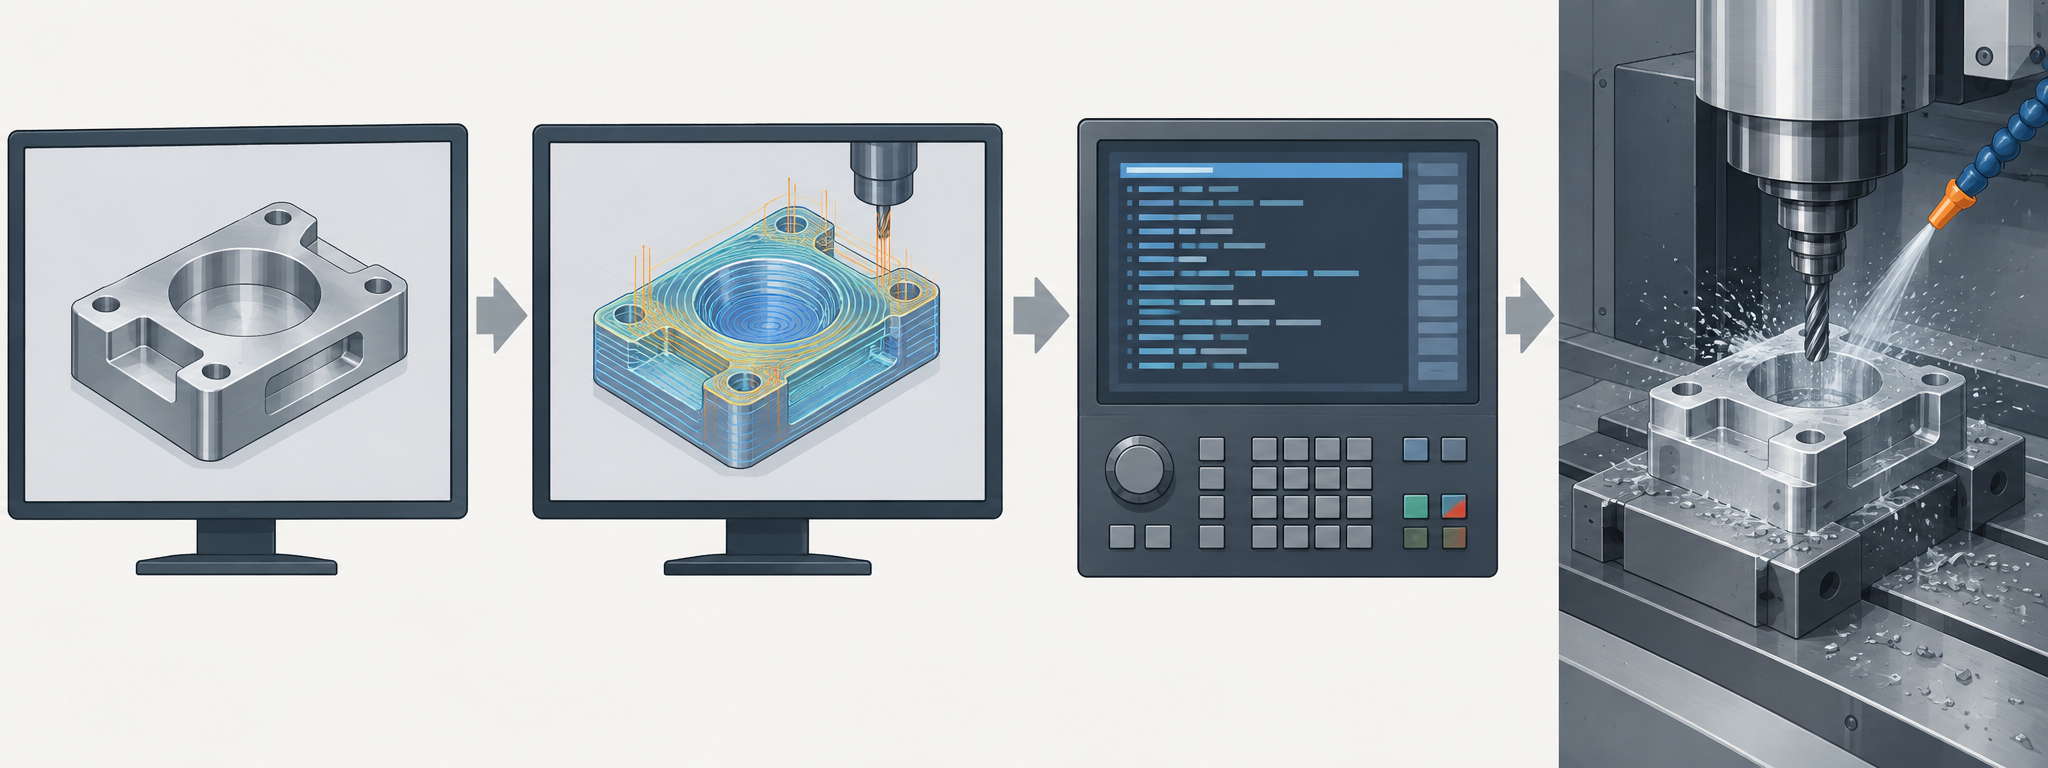
Une fois cette chaîne bien comprise, les discussions sur les paramètres, les types et les compromis DFM trouvent un point d'ancrage. Les capacités d'usinage CNC couvrent le fraisage et le tournage et s'appliquent aux pièces de précision en métal et en plastique, mais il ne s'agit pas d'un maillon isolé — de nombreuses pièces itèrent entre CNC, impression 3D et prototypage rapide.
Comment se déroule l'usinage CNC : décomposition des étapes, du programme et du bridage à la coupe
L'usinage CNC ne consiste pas à remettre un plan à la machine et c'est fini. C'est une chaîne fixe du modèle au produit fini, et tout maillon omis se retrouvera dans les dimensions ou la qualité de surface. Voici la décomposition dans l'ordre réel des opérations, chaque étape accompagnée d'un « pourquoi le faire ».
De la référence au programme : la conception fixe les références, la FAO fixe les trajectoires d'outil
1. La conception de la pièce fixe les références. Déterminez d'abord quelles faces et quels trous servent de références d'assemblage, puis définissez les autres dimensions. Si les références ne sont pas claires, toutes les tolérances ultérieures n'ont plus de base.
2. Programmation FAO. Importez le modèle CAO dans la FAO, choisissez les outils, organisez les trajectoires, définissez les modes d'entrée et de sortie d'outil, puis post-traitez en code G/code M. Cette étape détermine l'ordre de passage et le nombre de bridages, et influence directement le temps de cycle.
3. Choix du matériau et préparation du brut. Choisissez le matériau selon les efforts, la résistance à la corrosion et le coût de la pièce, et débitez le brut au plus près des dimensions de barres ou de plaques en stock. La surépaisseur du brut doit laisser de la marge pour le bridage et la finition ultérieurs.
Bridage, essai à vide et surveillance en cours d'usinage : les deux étapes les plus souvent omises
4. Réglage de la machine et positionnement de la pièce. Une force de serrage excessive déforme les pièces à parois minces, une force trop faible provoque le repoussement de l'outil pendant la coupe. Étau de précision, mors doux et plateau à vide conviennent chacun à un type de pièce ; un mauvais choix de bridage rend inutiles les meilleurs paramètres.
5. Chargement du programme et correction par essai à vide. Cette étape est souvent sautée pour gagner du temps. La bonne méthode consiste d'abord à vérifier les coordonnées et la hauteur de sécurité en parcours à vide, puis à exécuter en mode bloc par bloc pour observer la position et la profondeur de la première passe, et à lancer en continu seulement après confirmation. Ces dix minutes économisées se paient souvent par une collision d'outil ou un lot de pièces rebutées.
6. Coupe et surveillance en cours d'usinage. Un bruit de coupe qui devient aigu, des copeaux qui bleuissent ou deviennent poudreux sont des signaux de paramètres inadaptés. Écouter le bruit et observer les copeaux coûte bien moins cher que de découvrir un dépassement au contrôle final.
7. Finition et contrôle à la sortie. Laissez 0,2–0,5 mm de surépaisseur avant la finition et réduisez l'engagement radial pour gagner en précision dimensionnelle et en rugosité de surface ; après démontage, ébavurez, nettoyez, puis envoyez au contrôle.
La limite de capacité de tout ce processus est déterminée par six variables : vitesse de coupe, avance par dent, profondeur de passe, géométrie de l'outil, rigidité de la machine et stabilité thermique. Elles se contraignent mutuellement — vouloir gagner en productivité impose d'augmenter la profondeur de passe ou l'avance, mais dès que le porte-à-faux de l'outil s'allonge et que la rigidité baisse, les vibrations dégradent immédiatement la qualité de surface. Les sections suivantes sur les paramètres et le DFM tournent toutes autour des compromis entre ces six variables.
Cas concret : le processus complet d'usinage CNC d'un support en aluminium en L
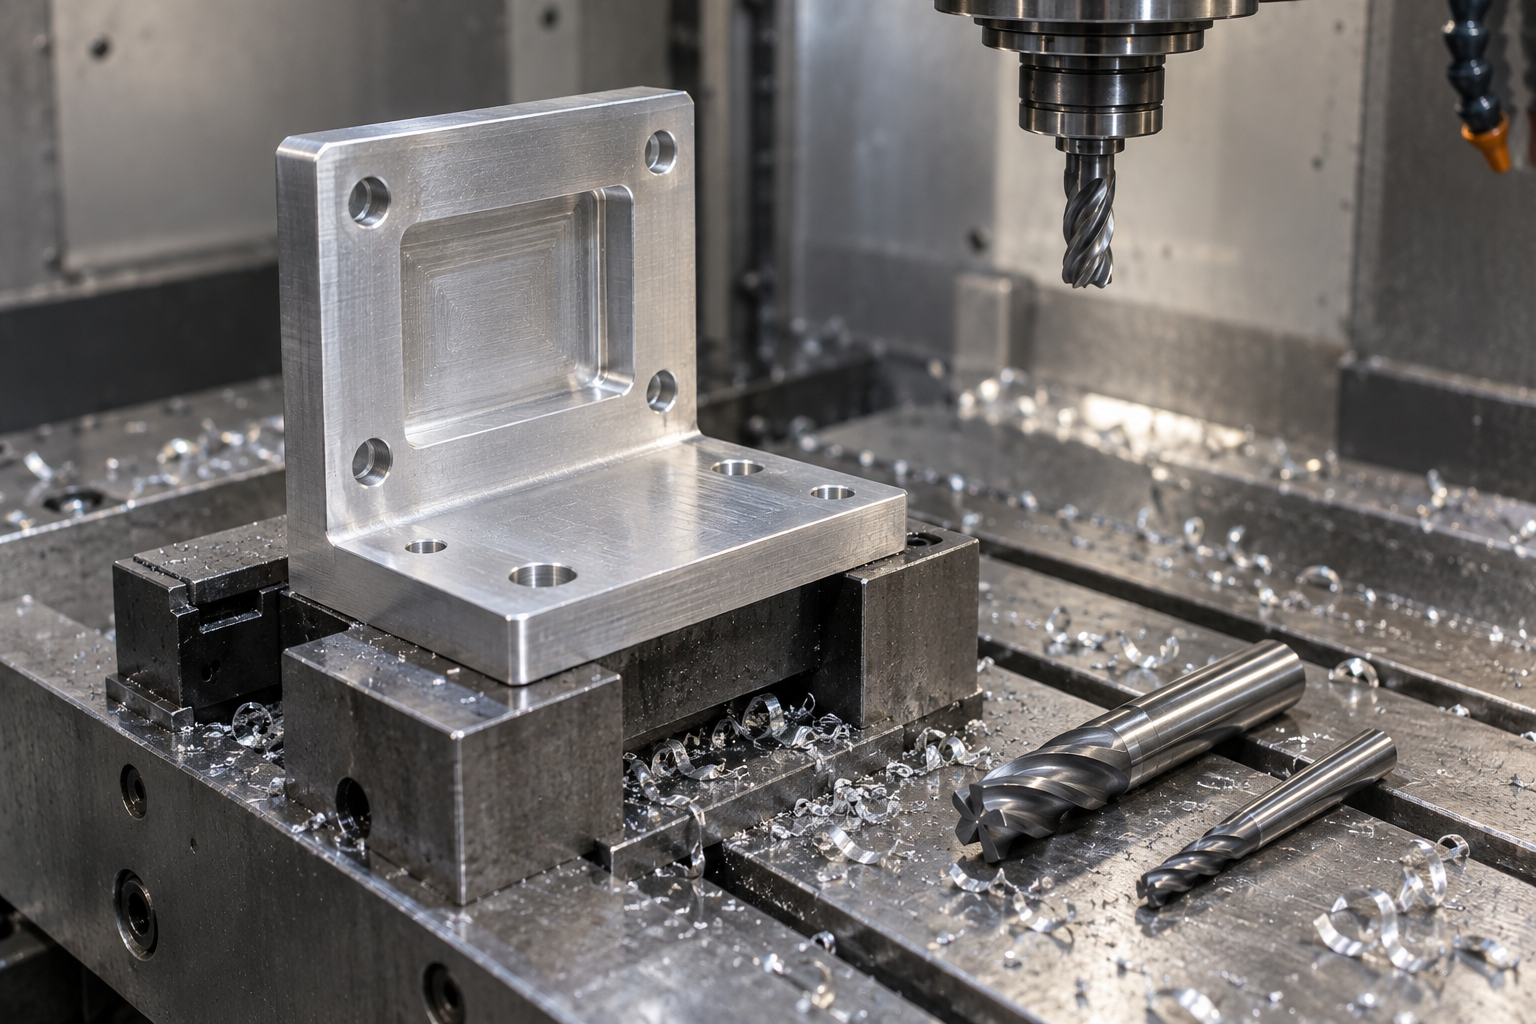
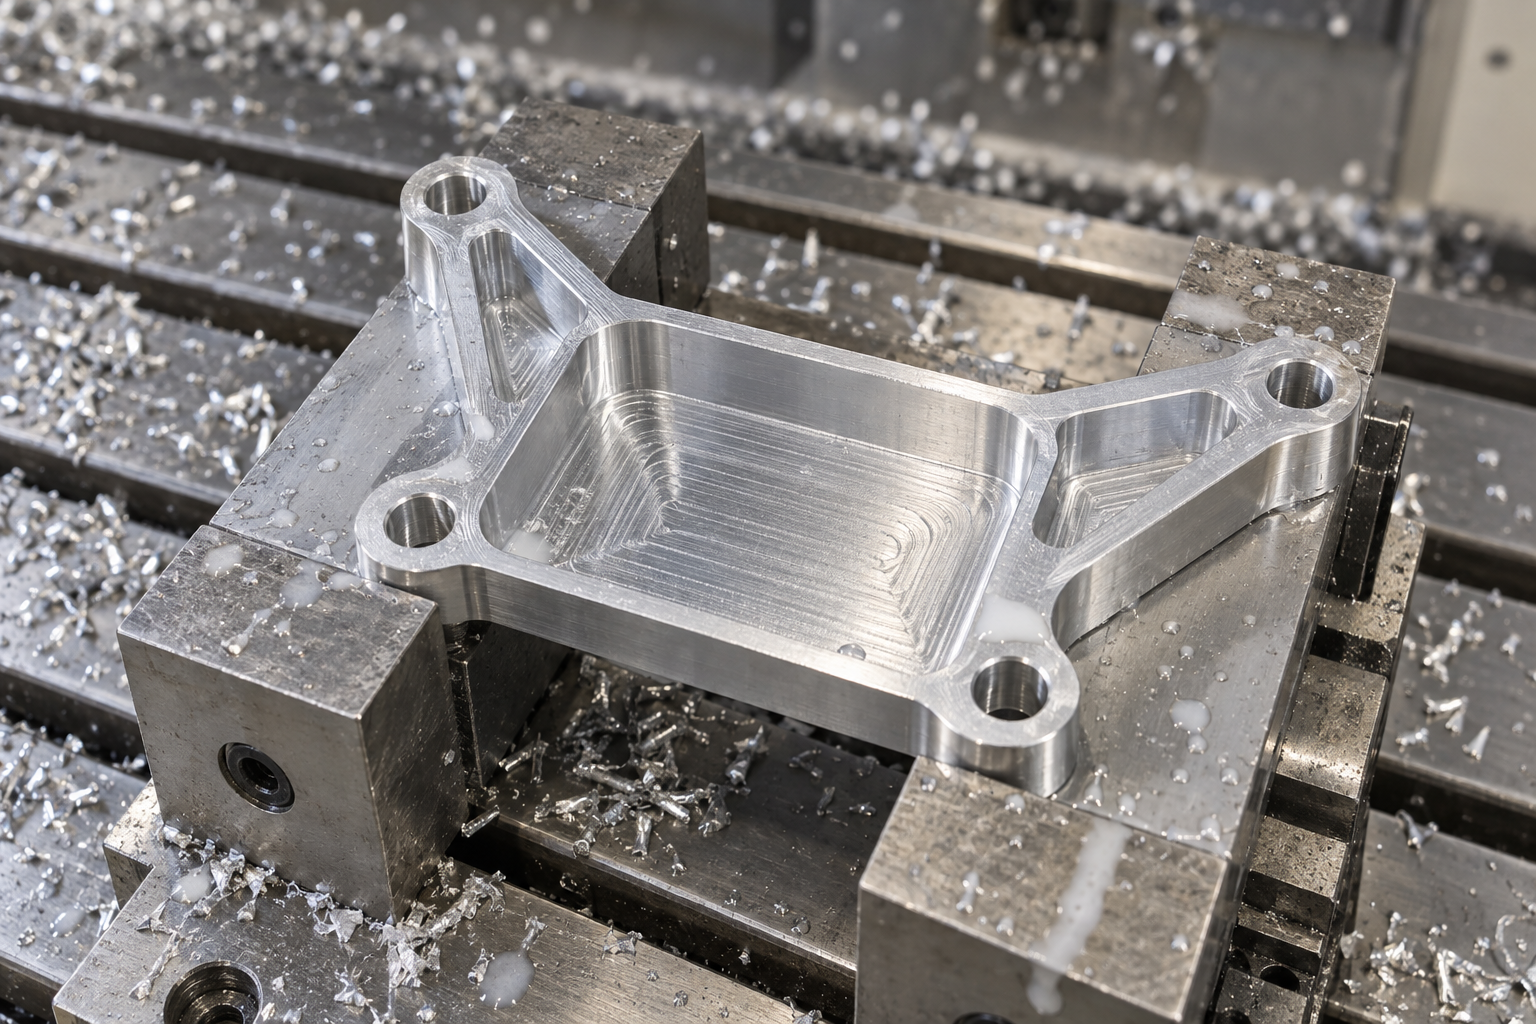
Examiner une pièce concrète est plus rapide que lire une définition. Le support de fixation en aluminium en L ci-dessous est un cas complet d'usinage CNC, du modèle CAO à la sortie de machine. Matériau : aluminium 6061-T6 ; encombrement fini : 120 mm×80 mm×10 mm ; 2 trous de montage φ10 mm, 4 trous de fixation φ6,5 mm, une cavité d'allègement centrale de 70 mm×40 mm×5 mm, congés d'angle intérieur R3. Tolérance des caractéristiques de montage critiques : ±0,05 mm ; rugosité cible de la face de montage : Ra 1,6 μm.
Conception : définir d'abord les références, les tolérances et les congés
La phase de conception commence par la définition des références. L'axe des deux trous de montage φ10 mm sert de référence principale, et la face de montage de zéro en Z. Le ±0,05 mm ne s'applique qu'aux caractéristiques de montage et aux positions de trous ; les tolérances du contour extérieur et de la profondeur de cavité peuvent être élargies à ±0,1 mm, ce qui évite de faire grimper les coûts de contrôle par un tolérancement serré sur toutes les dimensions. Le congé intérieur R3 correspond au rayon d'une fraise en bout φ6 mm — cette correspondance détermine directement si l'outil peut usiner le congé intérieur en une seule passe ; sinon, il faut passer à un outil plus petit et multiplier les passes. Le brut est une plaque d'aluminium de 130 mm×90 mm×12 mm, avec de la surépaisseur sur le pourtour et sur les faces supérieure et inférieure, pour faciliter l'alignement et le surfaçage ultérieurs.
Programmation : du modèle au code G et à la liste d'outils
La programmation se fait dans la FAO : importer le modèle, définir le repère pièce et le brut, choisir les outils, générer les trajectoires, post-traiter en code G. La liste d'outils de cette pièce est courte — fraise en bout φ10 mm pour l'ébauche et le contour extérieur, fraise en bout φ6 mm pour la cavité et les congés intérieurs R3, forets φ10 mm et φ6,5 mm pour les perçages, fraise à surfacer pour la face de montage. En stratégie de trajectoire, l'ébauche utilise le surfaçage de poche pour enlever rapidement la matière, et la finition utilise le contournage le long des parois. Après génération du code, faites d'abord un parcours à vide pour vérifier les positions de changement d'outil et les risques de collision des déplacements rapides avec le montage, puis usinez la première pièce en mode bloc par bloc.
Usinage : bridage, paramètres et compromis de finition
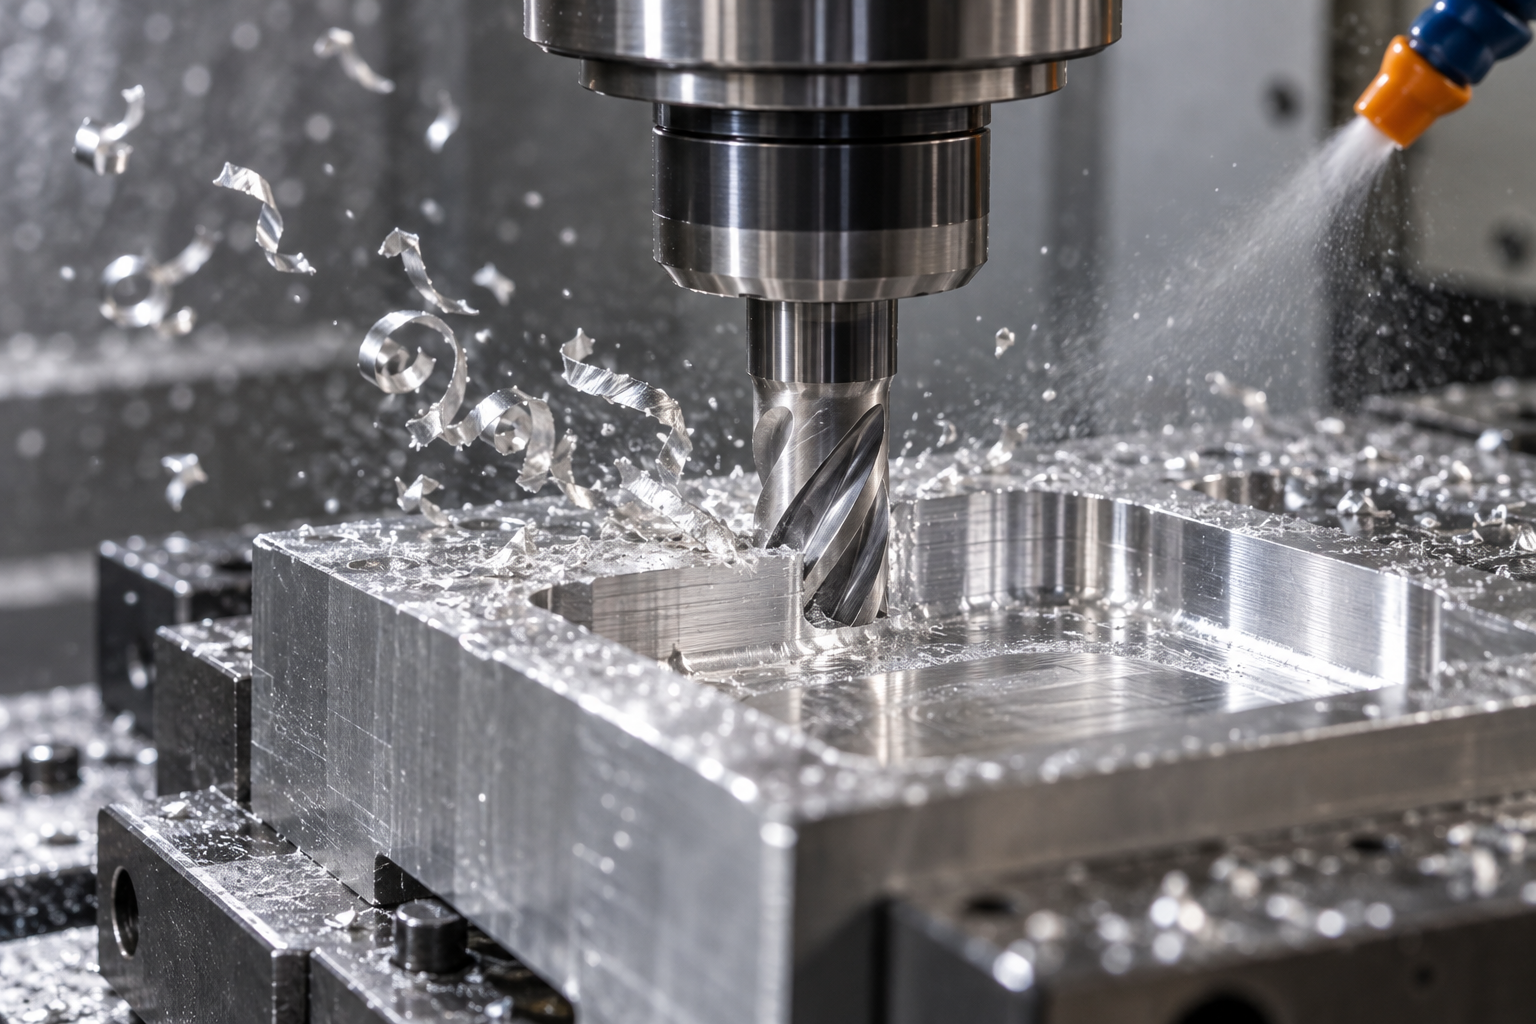
Le brut est bridé dans un étau de précision, la face inférieure calée à plat, la zone d'usinage dégagée. Paramètres indicatifs d'ébauche : environ 12 000 tr/min, avance 2 500 mm/min, profondeur de passe axiale 3 mm — ce sont des valeurs de référence pour l'aluminium 6061-T6 avec cet outil et cette machine, pas une recommandation universelle ; en pratique, ajustez selon le diamètre de l'outil, la rigidité de la machine et les exigences de surface. Laissez 0,3–0,5 mm de surépaisseur pour la finition. En finition, réduisez l'engagement radial et utilisez un outil neuf et affûté pour abaisser les efforts de coupe, condition nécessaire pour garantir la précision dimensionnelle et la qualité de surface. La cavité fait 5 mm de profondeur ; usinez par passes successives, chacune ne dépassant pas la moitié du diamètre de l'outil, pour éviter une mauvaise évacuation des copeaux et les vibrations.
Validation : comparaison des tolérances et du Ra par CMM et rugosimètre
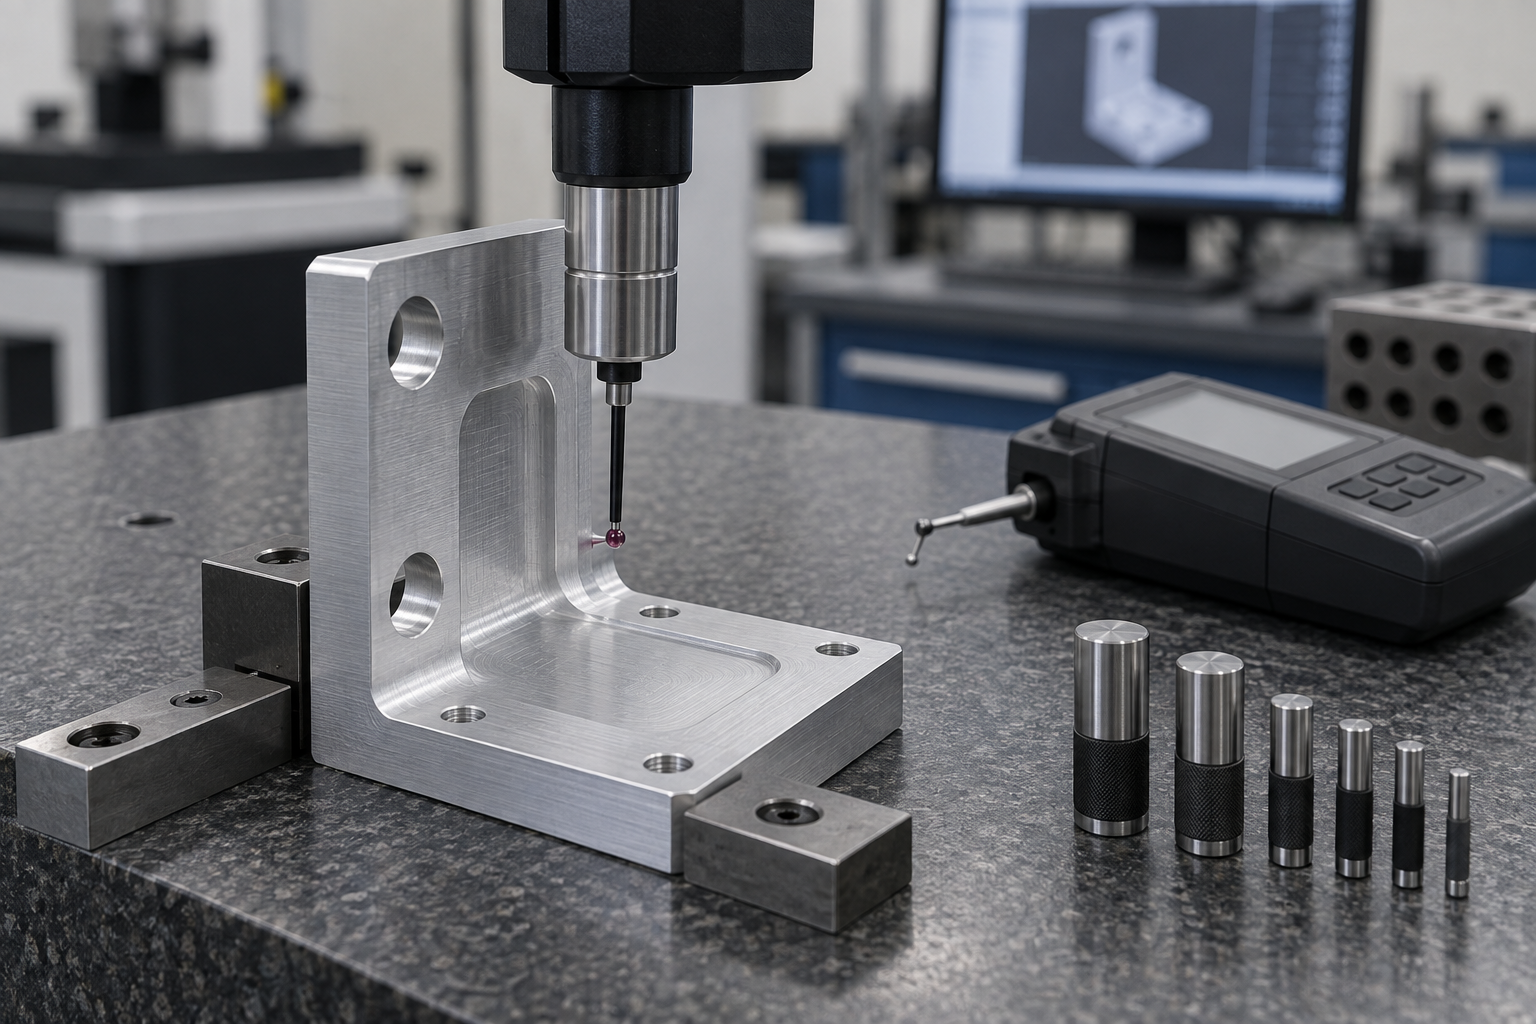
Après démontage, effectuez d'abord le contrôle de la première pièce. La CMM mesure l'entraxe des deux trous de montage φ10 mm, la position des trous par rapport à la face de référence et la perpendicularité de la face de montage par rapport à l'axe des trous, à comparer au ±0,05 mm ; le rugosimètre mesure le Ra de la face de montage pour vérifier qu'il reste sous 1,6 μm. Un pied à coulisse numérique vérifie rapidement le diamètre des 4 trous de fixation φ6,5 mm, et un tampon de contrôle confirme la limite inférieure du diamètre. Si la CMM montre un décalage des positions de trous, vérifiez d'abord la valeur de compensation du rayon d'outil et le repère pièce, puis si la face de positionnement de l'étau n'a pas serré de copeaux — ce type d'écart n'est souvent pas un problème de précision de la machine, mais un défaut d'alignement entre bridage et compensation.
Comment choisir les types courants d'usinage CNC : cas d'application du fraisage, du tournage, du perçage, de la rectification, de l'EDM et du multi-axes
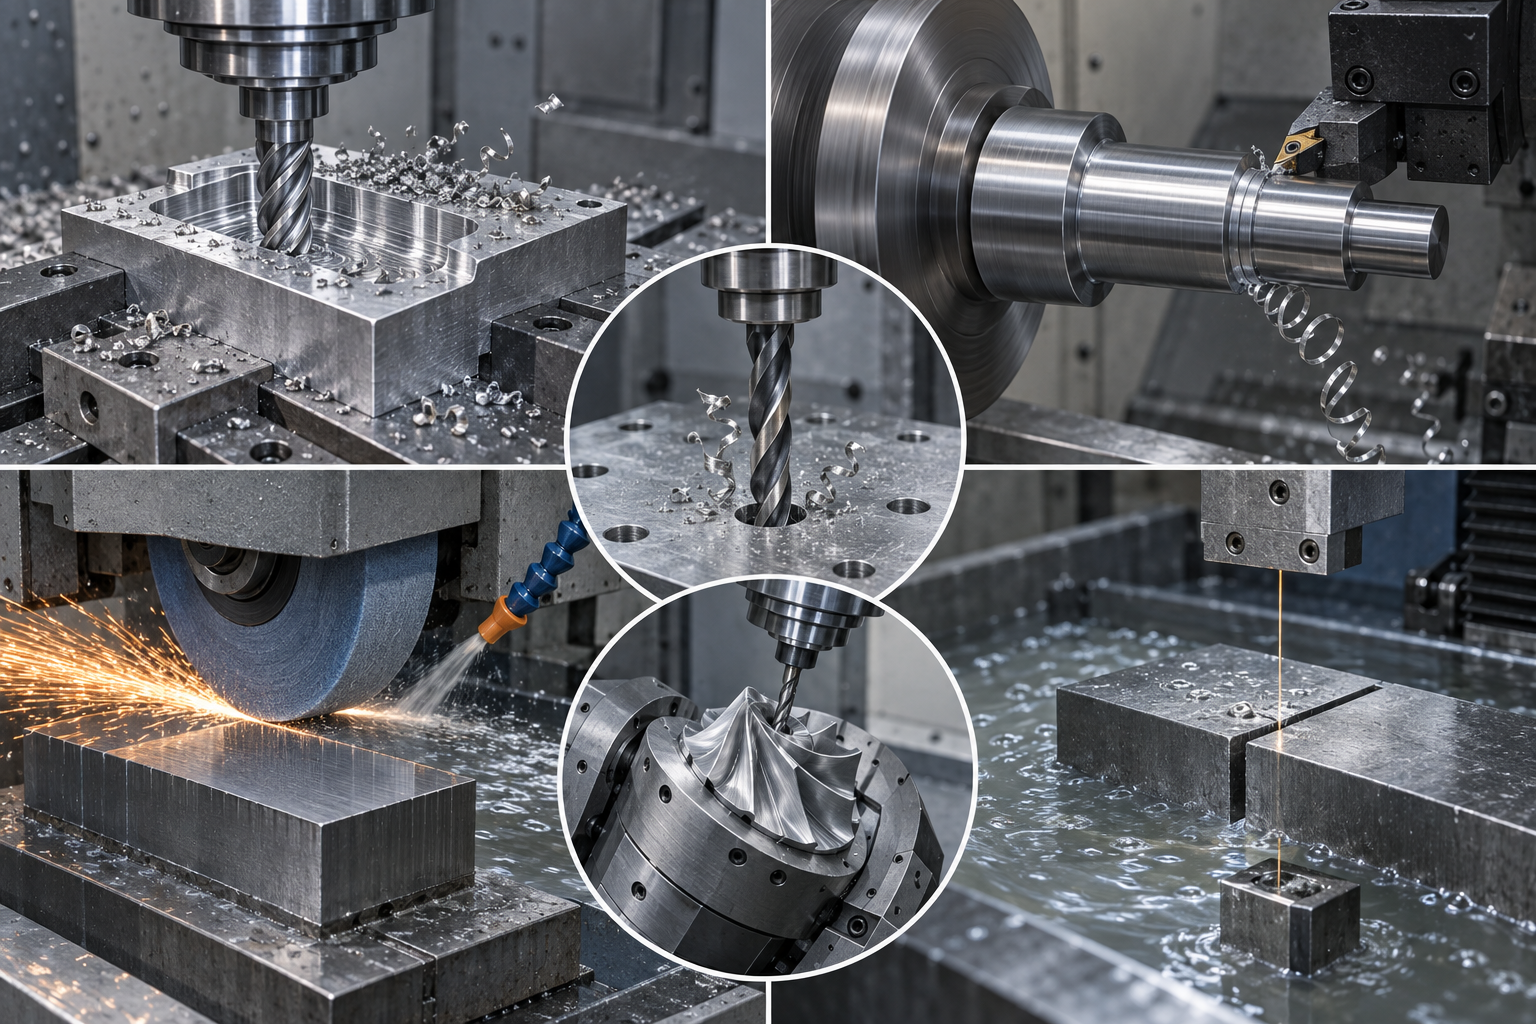
L'usinage CNC n'est pas le nom d'une machine-outil, mais un ensemble de procédés soustractifs. Le point de départ du choix n'est pas la liste des équipements, mais la forme de la pièce : corps de révolution, carters, pièces plates, moules trempés, chacun correspondant à des modes d'usinage très différents. Ci-dessous, un appariement par « type — ce qu'il maîtrise — à qui il convient », avec en fin d'article une série de critères de décision.
Fraisage : l'outil tourne, la pièce reste fixe, gère les plans, les cavités et les contours
Le fraisage est le mode d'usinage CNC le plus courant : un centre d'usinage vertical équipé d'une fraise en bout permet de fraiser des plans, creuser des cavités, suivre des contours extérieurs et usiner des évidements d'allègement. La cavité centrale de 70×40×5 mm et les angles intérieurs R3 du support en aluminium en L mentionné plus haut sont un travail typique de fraisage. Convient aux pièces plates, carters, supports, plaques de base de montage et autres pièces présentant des plans et des épaulements ; dans l'industrie, cela couvre les équipements d'automatisation, les pièces structurelles électroniques et les montages d'usinage.
Tournage, perçage et rectification : corps de révolution, réseaux de trous et surfaces à tolérance serrée
Le tournage, c'est la pièce qui tourne et l'outil qui reste fixe ; il excelle pour les arbres, douilles, brides, raccords et autres corps de révolution : tournage extérieur, dressage, gorges, filetage — la majeure partie se fait en un seul serrage. Le perçage prend en charge les réseaux de trous et les avant-trous de filetage, la précision de position étant assurée par un gabarit de perçage ou directement par le positionnement de la machine. La rectification s'utilise pour les matériaux durs ou les cas exigeant des dimensions et un état de surface plus stricts, comme les portées d'arbres trempés ou les faces de calibres ; elle intervient généralement comme opération de finition après le traitement thermique.
EDM, gravure et multi-axes : gorges étroites et profondes, dégagements d'angles, surfaces complexes
L'électroérosion (EDM) élimine la matière par décharges électriques ; elle permet d'usiner l'acier trempé, les gorges étroites et profondes, les dégagements d'angles vifs et les empreintes de moules — c'est le procédé de complément là où la fraise ne peut pas atteindre. Les graveuses servent surtout aux façades, plaques signalétiques, bas-reliefs et marquages. Le multi-axes (3/4/5 axes) convient aux surfaces 3D complexes et à l'usinage de plusieurs faces en un seul serrage : moins de serrages répétés, donc moins d'erreurs de positionnement dues aux changements de référence ; le prix à payer est une programmation et un montage plus complexes.
Comment décider : cinq critères de décision
Décomposer le choix en cinq points est plus rapide : dureté du matériau, dimensions et épaisseur de la pièce, complexité de la conception, exigences de précision, taille de lot et nombre de serrages. Pour les matériaux durs ou trempés, privilégier la rectification et l'EDM ; pour un corps de révolution, penser d'abord au tournage, pour un carter, d'abord au fraisage ; pour les grandes pièces à parois minces, évaluer à l'avance la déformation et le montage ; chaque cran de précision supplémentaire entraîne des moyens de contrôle et des coûts plus élevés. Le choix réel dépend aussi de la configuration des machines et du stock d'outils du fournisseur : un même plan peut être usiné différemment selon l'atelier.
Comment définir les paramètres de coupe : la chaîne causale vitesse, avance, profondeur de passe et vibrations
Arbitrage entre avance par dent, profondeur de passe et porte-à-faux de l'outil
Que changer en premier en cas de vibration
DFM pour l'usinage CNC : maîtriser les coûts avant de couper le métal
Le DFM (conception pour la fabrication) n'est pas une recommandation de courtoisie en revue de plans, mais une action proactive qui identifie les causes racines des coûts à l'avance. Une fois la géométrie de la pièce, les tolérances et les spécifications matière figées, toute la marge d'économie repose sur les trajectoires d'outil et le montage — la marge est mince. Les principaux postes de coût de l'usinage CNC sont le temps d'usinage, la consommation d'outils et les heures de contrôle ; ces trois postes peuvent être réduits dès la conception.
Simplification géométrique : remplacer les surfaces complexes et les angles vifs par des formes que l'outil peut suivre
Tolérances et rugosité de surface : ne resserrer que les faces fonctionnelles, relâcher les autres
Standardisation des outils et des matériaux : moins de changements d'outil, moins de matière enlevée
Défauts courants et prévention : dimensions inexactes, bavures, marques d'outil et déformation
Les défauts de l'usinage CNC sont rarement isolés. Ils remontent presque toujours aux choix de paramètres, au montage ou aux décisions DFM de la section précédente. L'ordre de diagnostic est donc important : vérifier d'abord l'élément le plus susceptible de varier et le plus facile à mesurer, puis toucher aux paramètres. Ci-dessous, pour chaque type de défaut, l'ordre « quoi vérifier d'abord, quoi modifier ensuite » ; après modification, ne pas oublier de mettre à jour le programme et la table de compensation d'outil, sinon la prochaine première pièce reproduira le même problème.
Dimensions inexactes : vérifier d'abord la compensation d'usure d'outil et la dérive thermique
Si les dimensions sont systématiquement trop grandes ou trop petites, vérifier d'abord si la valeur de compensation d'usure d'outil est restée celle du lot précédent. Une fraise en carbure usinant de l'aluminium 6061-T6 s'use lentement, mais l'usure de l'arête s'accélère nettement dans l'inox ou l'acier trempé, et la compensation doit suivre. Vérifier ensuite la dérive thermique : après plusieurs heures de coupe continue, la broche et les vis à billes chauffent et la précision de position de la machine dérive, couramment dans l'industrie de l'ordre de ±0,005 mm à ±0,025 mm selon l'environnement et le refroidissement ; dans des conditions maîtrisées, un centre d'usinage de haute précision peut faire mieux, mais il faut confirmer selon l'étalonnage de la machine et les exigences du plan.
Après avoir écarté l'usure et la dérive thermique, vérifier si le montage laisse fléchir l'outil — une pièce à paroi mince ou à fort porte-à-faux recule sous la force de coupe ; dans ce cas, on modifie le support et la force de coupe, pas la compensation.
Bavures et marques d'outil : chercher la cause dans l'avance, le porte-à-faux et le faux rond
Les bavures apparaissent surtout du côté de la sortie et aux lèvres des trous. Vérifier d'abord si l'outil est émoussé — un outil émoussé repousse la matière au lieu de la cisailler, et les bavures s'épaississent. Vérifier ensuite si l'avance est trop faible : une avance par dent trop basse fait frotter l'arête sur la surface au lieu de couper, ce qui aggrave les bavures et l'écrouissage. Si nécessaire, ajouter une opération d'ébavurage, mais l'étape précédente consiste à laisser une surépaisseur raisonnable en ébauche et à tout couper en une passe de finition.
Les marques d'outil se divisent en deux catégories. Les marques de vibration (ondulations régulières) viennent généralement d'un porte-à-faux trop long ou d'une inadéquation entre la vitesse de broche et le faux rond du porte-outil : raccourcir d'abord le porte-à-faux, vérifier le faux rond, puis ajuster la combinaison vitesse/avance. Les traces de reprise viennent de la jonction entre plusieurs passes ; c'est un problème de planification de trajectoire, on modifie le taux de recouvrement et les modes d'entrée/sortie, pas les paramètres. Après avoir corrigé ces deux types de problèmes, penser à réécrire les nouvelles vitesses, avances et paramètres de trajectoire dans le programme.
Déformation des pièces à paroi mince et élancées : enlèvement symétrique, supports auxiliaires
La déformation n'apparaît souvent qu'après le desserrage du montage. La cause est généralement la libération des contraintes résiduelles et une force de coupe inégale. Actions correspondantes : réduire l'engagement radial, ne pas attaquer sur toute la largeur de l'outil ; adopter un enlèvement symétrique pour équilibrer les efforts des deux côtés de la pièce ; ajouter des supports auxiliaires ou passer à un montage par ventouse à vide ou mors doux, pour éviter que la force de serrage ne déforme la pièce. La cavité d'allègement de 70×40×5 mm de l'exemple est une structure à fond mince : plus le fond est mince, plus il faut contrôler l'engagement radial et l'ordre des passes. Ces modifications changent le temps de cycle, mais coûtent moins cher que de rebuter une pièce.
Inspection et contrôle qualité : CMM, rugosimètre et rétroaction en boucle fermée
La dernière étape de l'usinage CNC n'est pas le « déchargement », mais de prouver les tolérances et les exigences de surface du plan. Dans le cas présent, ±0,05 mm et Ra 1,6 μm ne s'obtiennent pas automatiquement parce que les paramètres sont bien écrits ; il faut les vérifier point par point avec des gabarits et des instruments de mesure. Le contrôle final et le contrôle par échantillonnage en cours ont des rôles différents : l'inspection de la première pièce (FAI) confirme si le programme, la compensation d'outil et le positionnement de serrage sont corrects du premier coup ; le contrôle par échantillonnage en cours surveille la dérive lente causée par l'usure de l'outil et la dérive thermique.
À quoi sert chaque instrument de contrôle : ne pas laisser un seul équipement tout faire
- CMM (machine à mesurer tridimensionnelle) : gère le diamètre des trous, la position des trous, la tolérance de position et les dimensions des caractéristiques de montage critiques. Dans le cas présent, l'entraxe des 2 trous φ10 mm et des 4 trous φ6,5 mm, ainsi que la distance entre la rainure et le bord de référence, conviennent à un relevé point par point au CMM après établissement du système de coordonnées selon les références.
- Scanner optique : gère la comparaison du contour global et des surfaces courbes, adapté à l'imagerie rapide des écarts de forme des rainures d'allègement et des congés internes R3, mais sa précision dimensionnelle absolue est généralement inférieure à celle du CMM, il convient comme complément.
- Rugosimètre : gère l'objectif Ra. Pour des exigences telles que Ra 1,6 μm sur la face de montage, mesurer quelques passes avec un rugosimètre portable le long de la direction d'avance est plus fiable qu'un jugement visuel.
- Pied à coulisse numérique et calibres à tampon : gèrent le diamètre des trous et le contrôle rapide par échantillonnage. Pour un trou φ10 mm, le calibre à tampon passe/ne passe pas est plus direct ; le pied à coulisse convient aux éléments secondaires comme la largeur de rainure et la hauteur d'épaulement.
Comment remonter la cause après un dépassement de tolérance : d'abord la compensation, puis le montage, enfin les effets thermiques
En cas de dépassement dimensionnel, ne vous précipitez pas pour modifier le programme. Vérifiez dans l'ordre : usure de l'outil et valeur de compensation — regardez d'abord le compteur de durée de vie de l'outil et si la compensation sur machine doit être mise à jour ; rigidité du montage et répétabilité du positionnement — l'étau de précision déforme-t-il la pièce à paroi mince, y a-t-il des copeaux sur la surface de positionnement ; effets thermiques et liquide de coupe — après une coupe continue, l'élévation de température de la broche et de la pièce provoque une dérive lente des dimensions, le liquide de coupe couvre-t-il correctement la zone. Après avoir trouvé la cause, réécrivez la correction dans le programme et l'instruction de travail, plutôt que de régler la machine une seule fois.
Cette boucle fermée est liée aux paramètres et au DFM mentionnés précédemment : plus la tolérance est serrée et plus l'exigence de Ra est basse, plus le poste d'inspection et le risque de rebut augmentent. Donc, lors du tolérancement, traitez séparément les caractéristiques de montage critiques et les autres surfaces, ce qui permet d'économiser beaucoup de temps d'inspection. Si vous avez une pièce précise à évaluer pour la fabricabilité, vous pouvez passer par l'entrée de devis CNC pour télécharger le plan, consulter d'abord le retour DFM avant de décider comment tolérance.
Questions fréquentes
Voici les questions fréquentes autour du cas et de la chaîne de décision de cet article ; les réponses ne couvrent que le contenu abordé dans le texte, sans engagement sur les délais, les prix ou les certifications.
Usinage CNC ou impression 3D, quand choisir l'un ou l'autre ?
Cela dépend des exigences fonctionnelles et de la quantité de la pièce. S'il faut du métal, une capacité de charge, des surfaces d'ajustement à tolérance serrée (comme les caractéristiques de montage à ±0,05 mm et la face de montage Ra 1,6 μm du support de cet article), on passe généralement par l'usinage CNC ; pour des formes complexes, des canaux internes, de petites séries de pièces prototypes qui ne participent pas à l'assemblage, l'impression 3D est plus simple. Les deux ne sont pas en relation de substitution ; l'approche courante consiste à valider d'abord la forme et les relations d'assemblage par impression 3D, puis à réaliser des pièces de validation fonctionnelle ou de petite série par CNC.
Les 12 000 tr/min, 2 500 mm/min et 3 mm de profondeur de passe du cas peuvent-ils être copiés directement sur ma pièce ?
Non, on ne peut pas les copier directement. Ces paramètres sont des valeurs d'exemple pour l'aluminium 6061-T6, avec un outil et des conditions de serrage spécifiques ; ils changent si l'on change de matériau, de diamètre d'outil ou de longueur de porte-à-faux. Ce qui est transférable, c'est la logique : en ébauche, utiliser une plus grande profondeur de passe axiale pour enlever rapidement la matière ; en finition, réduire l'engagement radial pour obtenir la précision dimensionnelle et la qualité de surface. Les paramètres réels doivent partir des valeurs recommandées par le fabricant d'outils, puis être ajustés finement en écoutant le bruit de coupe et en observant la forme des copeaux.
Pourquoi faire le DFM avant de couper le métal, plutôt que d'attendre un problème d'usinage pour modifier ?
Parce que la majeure partie du coût est fixée avant la génération des trajectoires d'outil. Que le congé interne corresponde au rayon d'une fraise en bout standard, que la profondeur de la rainure d'allègement impose un outil à long porte-à-faux, que des surfaces non fonctionnelles soient tolérancees serré — une fois ces éléments entrés dans le programme, ce ne sont pas seulement les plans qu'il faut modifier, mais aussi la liste d'outils, le plan de serrage et le plan d'inspection. Passer de R3 à R2, graduer les tolérances selon la fonction, coûte souvent bien moins cher que d'ajuster les paramètres après coup.
Déformation après usinage d'une pièce à paroi mince : vérifier d'abord les paramètres ou le serrage ?
Vérifiez d'abord le serrage et l'ordre d'enlèvement de matière. La déformation des parois minces provient surtout d'une force de serrage inégale et de la libération des contraintes résiduelles, pas de la vitesse de rotation. On peut modifier les mors doux ou le maintien par vide, enlever la matière de façon symétrique, réduire l'engagement radial, ajouter des supports auxiliaires. Le réglage des paramètres vient en second. Après toute modification, il faut mettre à jour le programme, le tableau de compensation d'outil et l'instruction de travail, sinon le lot suivant répétera le même problème.
La première pièce a été mesurée au CMM, faut-il encore un contrôle par échantillonnage en série ?
Oui. La conformité de la première pièce indique seulement que l'outil, le montage et l'état thermique étaient corrects à ce moment-là. En cours de série, l'outil s'use, la température du liquide de coupe dérive, la surface de positionnement du montage accumule des copeaux. La pratique courante est de confirmer toutes les dimensions sur la première pièce, de faire un contrôle par échantillonnage des dimensions critiques au pied à coulisse numérique et au calibre à tampon en cours de production, et de revérifier périodiquement l'objectif Ra au rugosimètre. Dès qu'une tendance au dépassement apparaît, remontez la cause dans l'ordre : compensation d'usure d'outil, rigidité du montage, effets thermiques, puis réécrivez la correction dans le programme.
Key takeaways
- L'essence de l'usinage CNC est la soustraction numérique de matière : le modèle CAO est traité par la FAO pour générer les trajectoires d'outil, puis converti en code G exécuté par la machine ; l'essai à vide du programme et la surveillance en cours d'usinage sont deux étapes incontournables de la chaîne.
- Il existe une chaîne causale entre les paramètres de coupe et le résultat : la vitesse de broche, l'avance, la profondeur de passe et le porte-à-faux de l'outil déterminent directement les vibrations, la précision dimensionnelle et la rugosité de surface. En cas de marques de vibration, ajustez d'abord l'engagement radial et le porte-à-faux plutôt que de changer d'outil à l'aveugle.
- Le type de machine se choisit selon la dureté du matériau, la taille de la pièce, la complexité géométrique et les exigences de précision : le fraisage gère les plans et les cavités, le tournage gère les corps de révolution, la rectification et l'EDM gèrent les matériaux durs et les caractéristiques étroites et profondes.
- Le DFM est une action de maîtrise des coûts avant même de couper le métal : simplifier la géométrie, éviter les angles vifs et les surfaces complexes inutiles, standardiser les fraises en bout et les forets, choisir la matière selon les dimensions de stock, et préciser clairement les tolérances et les exigences d'état de surface.
- La validation doit être bouclée : après détection des dépassements par CMM, scan optique, rugosimètre et instruments de mesure, remontez à l'usure de l'outil, à la rigidité du montage et aux effets thermiques, puis réintégrez les corrections dans le programme.



