
Comment une cisaille hydraulique influence la précision dimensionnelle, les bavures et les déformations des pièces de tôlerie
Après le cisaillage, une longueur irrégulière, des bavures excessives sur les bords coupés ou un léger gauchissement d’une tôle fine ne sont généralement pas dus uniquement à une « précision insuffisante de la machine ». Le résultat d’usinage d’une cisaille hydraulique dépend d’une chaîne complète : positionnement par butée arrière — maintien par presse-tôle — cisaillage entre les lames supérieure et inférieure — soutien sur la table de travail — contrôle de la première pièce. Toute instabilité à l’une de ces étapes peut introduire des écarts lors des opérations ultérieures de pliage, de soudage ou d’assemblage.
Lors du fonctionnement, la butée arrière détermine d’abord la longueur de coupe et la tôle doit être correctement plaquée contre la surface de positionnement ; le dispositif de maintien empêche le glissement de la tôle ; les lames supérieure et inférieure séparent le matériau par leur mouvement relatif ; la table de travail et les supports auxiliaires contribuent à maintenir les tôles fines stables. Le jeu entre les lames, l’état des arêtes et l’angle de coupe influencent la qualité de la section, tandis qu’un mauvais parallélisme de la butée, un jeu dans le mécanisme ou un appui insuffisant de la tôle favorisent les dérives dimensionnelles.
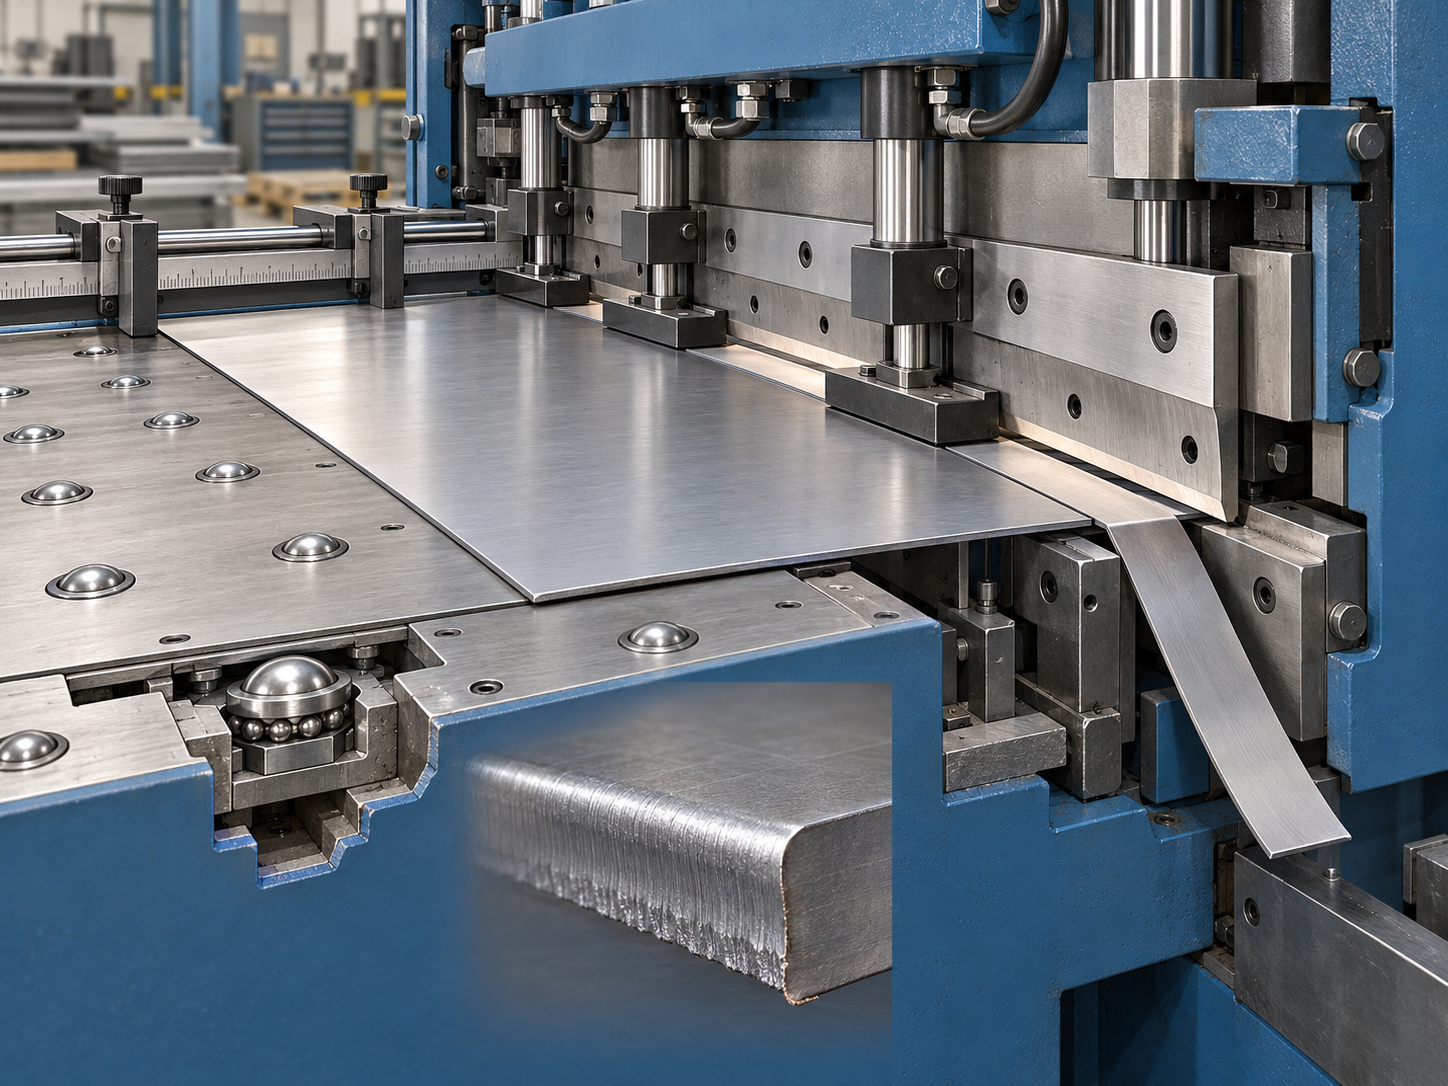
Le diagnostic qualité d’une cisaille hydraulique doit remonter des résultats vers les paramètres
- Écart de longueur ou de largeur : vérifier d’abord le réglage de la butée arrière, la propreté de la surface de positionnement, l’appui de la tôle et le parallélisme ; ne pas se fier uniquement à la valeur affichée par le contrôleur.
- Bavures et ressaut de déchirure : contrôler le jeu de coupe, l’usure des lames, les ébréchures des arêtes et l’uniformité du jeu à gauche et à droite.
- Gauchissement ou torsion d’une tôle fine : vérifier à nouveau le maintien, le soutien et la planéité de la tôle, puis déterminer s’il est nécessaire d’ajuster l’angle de coupe.
- Augmentation soudaine des écarts de coupe : interrompre la production en série, conserver les échantillons d’essai et vérifier la compatibilité entre l’équipement et le matériau.
Par conséquent, le choix d’une cisaille hydraulique ne doit pas se limiter à la comparaison des épaisseurs maximales de cisaillage. Il faut d’abord confirmer le matériau, les épaisseurs couramment utilisées, la longueur de coupe utile et les exigences des opérations ultérieures, puis réaliser un essai avec le matériau réel. En cas de déchirures importantes, de dérive dimensionnelle persistante ou d’instabilité de la tôle, il faut suspendre la libération de la production, conserver les relevés de paramètres et effectuer une vérification dans l’ordre suivant : « adéquation de l’équipement — réglage des paramètres — état du positionnement — contrôle de la première pièce ».
Sélection d’une cisaille hydraulique à tôle : oscillante ou guillotine, quelles conditions de procédé examiner en premier
Le choix d’une cisaille hydraulique à tôle ne doit pas se faire uniquement selon « l’épaisseur de coupe maximale ». La nuance et la résistance du matériau, les épaisseurs couramment utilisées, la longueur de coupe utile, la fréquence de production en continu, ainsi que la nécessité éventuelle de plier ou de souder après la coupe influencent la charge de la machine et la stabilité de la coupe. L’épaisseur nominale doit généralement être vérifiée en fonction de la résistance correspondante du matériau, des caractéristiques des lames et de la largeur de coupe ; sur une même machine, les efforts ne sont pas identiques lors de la coupe de bandes étroites et de tôles sur toute la largeur.
Pour une cisaille hydraulique à tôle oscillante ou guillotine, il faut évaluer les différences dans le contexte du procédé
Les cisailles oscillantes conviennent généralement à la coupe de tôles standard et à la fabrication de pièces de tôlerie en petites et moyennes séries ; les cisailles guillotines, dotées d’un mouvement linéaire et d’une structure de guidage plus clairement définis, sont souvent prises en compte pour les travaux nécessitant une grande longueur de coupe, des tôles plus épaisses ou une meilleure uniformité des bords coupés. Il s’agit toutefois d’une tendance liée à la structure, et non d’une conclusion indépendante du modèle. Le domaine d’utilisation réel doit encore être confirmé par des essais de coupe selon le matériau, l’épaisseur, la longueur et la capacité nominale de la machine.
- Conditions relatives au matériau : fournir la nuance, la résistance à la traction ou les informations matière du fournisseur ; il ne suffit pas d’indiquer simplement « tôle d’acier » ou « tôle d’aluminium ».
- Dimensions et cadence : indiquer l’épaisseur maximale et les épaisseurs courantes, la longueur de coupe par opération, le volume quotidien et la cadence souhaitée, puis vérifier la longueur de coupe utile et la charge de fonctionnement en continu.
- Opérations ultérieures : pour les pièces pliées, contrôler les bavures sur les bords coupés, l’affaissement des angles et les variations de longueur ; pour les pièces soudées, vérifier également la rectitude des bords coupés et déterminer si la déformation de la tôle peut affecter l’assemblage.
- Besoins de positionnement : si les dimensions des pièces sont concentrées dans une plage donnée, vérifier en priorité la course de la butée arrière, le mode de positionnement et la méthode de validation du positionnement répétitif, plutôt que de se limiter aux fonctions du contrôleur.
Lors de l’achat, il convient de demander au fournisseur de réaliser des essais de coupe avec le matériau réel et les épaisseurs couramment utilisées, puis de fournir les échantillons, les relevés de paramètres et la méthode de réception. Les modèles présentés publiquement indiquent des courses de butée arrière d’environ 20–600 mm ou 20–800 mm, mais il s’agit de paramètres propres à certains modèles et non d’une caractéristique applicable à toutes les cisailles hydrauliques à tôle. Si les essais révèlent des bavures importantes, une déformation des tôles minces ou des variations de longueur, il faut d’abord revérifier les conditions relatives au matériau, les lames et les réglages de positionnement avant de déterminer s’il est nécessaire de remplacer la machine.
Comment le jeu de coupe influence les bavures, les déchirures et la durée de vie des lames d’une cisaille hydraulique à tôle
Le jeu de coupe d’une cisaille hydraulique à tôle n’est ni meilleur lorsqu’il est plus grand, ni plus précis lorsqu’il est plus faible. Il doit être adapté au type de matériau, à l’épaisseur de la tôle, à l’état des lames et à la structure de la machine. Lorsque le jeu est mal réglé, les bords coupés présentent souvent d’abord des bavures, des déchirures ou une section rugueuse, ce qui affecte ensuite l’ajustement lors du pliage et l’assemblage par soudage.
Caractéristiques des bords coupés lorsque le jeu d’une cisaille hydraulique à tôle est trop grand ou trop faible
| État du réglage | Phénomènes courants sur le bord coupé | Vérifications et actions prioritaires |
|---|---|---|
| Jeu trop grand | Marches de déchirure marquées, affaissement des bords, augmentation des bavures et section relativement rugueuse | Vérifier l’épaisseur du matériau et l’état des lames, réduire progressivement le jeu conformément au manuel de la machine et effectuer des essais de coupe |
| Jeu trop faible | Augmentation de la résistance à la coupe, apparition de traces de double coupe, accélération de l’usure des lames ou de l’écaillage des arêtes | Vérifier la charge et le tranchant de la lame, augmenter progressivement le jeu et éviter la production continue directement |
Dans les informations publiques, la référence courante pour le début d’un essai de coupe est d’environ 3%–5% de l’épaisseur de la tôle pour les métaux tendres, et de 5%–8% pour l’acier au carbone. Il ne s’agit pas d’une norme uniforme et cela ne peut pas remplacer le manuel de l’équipement. La résistance du matériau, l’épaisseur réelle, la longueur de coupe effective ainsi que l’usure de l’outil modifieront le résultat. Il convient d’adopter une boucle fermée « réglage — essai de coupe — observation de la section — réglage fin — enregistrement ».
Ordre de recherche des bavures localisées sur une cisaille hydraulique
Si les bavures augmentent uniquement d’un côté ou dans une zone localisée, n’attribuez pas immédiatement le problème au jeu général. Vérifiez d’abord si la lame est usée, ébréchée ou montée de manière non parallèle, puis comparez les jeux gauche et droit ainsi que l’état du serrage de la lame ; vérifiez ensuite que la tôle est maintenue de manière stable. Si plusieurs sections se détériorent simultanément, ou si des déchirures et des dommages du tranchant persistent après le réglage, arrêtez la production, isolez les pièces d’essai et demandez au fournisseur de l’équipement de confirmer les spécifications des lames, les références de montage et la plage de réglage admissible.
Comment réduire la déformation de la tôle sur une cisaille hydraulique : angle de coupe, presse-tôle et support
Si une tôle mince se déforme ou se vrille après la coupe, ou si l’état des deux côtés de la coupe n’est pas homogène, le problème ne vient pas nécessairement du jeu de coupe. L’angle de coupe détermine les efforts instantanés exercés lorsque la lame pénètre dans la tôle ainsi que la longueur de coupe effective ; lorsque l’angle est plus important, le processus de coupe peut plus facilement répartir la charge de pointe, mais la flexion et le déplacement de la tôle doivent également être évalués en fonction de la structure de l’équipement, de l’épaisseur et de la longueur. Certains modèles disponibles dans les informations publiques présentent des exemples d’angles d’environ 30′–2°30′ ; il s’agit uniquement de paramètres propres à des équipements spécifiques et non d’une plage générale applicable à toutes les cisailles hydrauliques.
Presse-tôle et support d’une cisaille hydraulique : commencer par maîtriser le glissement
Le presse-tôle sert à maintenir fermement la tôle et à réduire le glissement ainsi que le soulèvement local au moment de la coupe. Si la pression de maintien est insuffisante, une coupe oblique, une variation dimensionnelle ou une augmentation des bavures d’un côté peuvent apparaître ; toutefois, un contact irrégulier du presse-tôle ou une pression excessive peut également laisser des marques. La table de travail, les billes de support ou les supports auxiliaires servent quant à eux à soutenir les pièces longues et les tôles minces, afin de réduire l’affaissement, la torsion et les rayures lors de la manutention. Lors de l’utilisation, nettoyez d’abord les surfaces d’appui, veillez à ce que la tôle repose bien à plat et évitez de la pousser en biais, puis vérifiez que le mouvement du presse-tôle est synchronisé et que les points de contact sont appropriés.
Ordre de contrôle de la déformation des tôles sur une cisaille hydraulique
- Commencer par vérifier l’état de la tôle : vérifier si la matière entrante présente une déformation initiale, des contraintes résiduelles, des marques de pression localisées ou une épaisseur irrégulière, afin d’éviter d’attribuer à tort un problème de matière à une défaillance de la cisaille.
- Vérifier ensuite le support et l’appui : s’assurer que la table de travail, les billes de support et les supports auxiliaires sont propres et présentent une hauteur globalement uniforme. Les pièces longues et les tôles minces doivent être suffisamment soutenues ; la tôle ne doit pas être poussée en biais ni rester en porte-à-faux.
- Contrôler le mouvement du presse-tôle : s’assurer que le presse-tôle exerce un contact uniforme, que son mouvement est synchronisé et que la pression n’est pas excessive ; une pression insuffisante entraîne un glissement et une déformation, tandis qu’un contact irrégulier ou une pression excessive peut produire des marques de pression.
- Recontrôler enfin les paramètres de coupe : une fois la tôle solidement immobilisée, vérifier, conformément au manuel de l’équipement, l’angle de coupe, le jeu, le tranchant des lames et le parallélisme. Effectuer un essai de coupe avec une matière du même lot, comparer l’état de la coupe et la planéité, puis ne reprendre la production en série qu’après confirmation de la conformité.
Contrôle de la précision dimensionnelle d’une cisaille hydraulique par la butée arrière : comment rechercher une erreur de positionnement
La butée arrière d’une cisaille hydraulique n’est pas un simple « indicateur de dimension », mais un élément de contrôle de la chaîne de positionnement de la tôle. Une anomalie au niveau du réglage du programme, de la propreté de la surface de butée, de l’appui de la tôle, du parallélisme du mécanisme ou de la stabilité du positionnement répétitif peut entraîner un écart systématique de la longueur de coupe.
Ordre de contrôle de la butée arrière d’une cisaille hydraulique
Lors de la recherche de panne, vérifier d’abord la dimension cible et l’unité dans le programme, puis nettoyer la surface de butée, la table de travail et la zone de contact de la tôle afin de confirmer que celle-ci est réellement plaquée contre la butée. Si la tôle présente des bavures, une déformation ou un appui en biais, la valeur affichée par la commande peut être correcte alors que la longueur de coupe réelle reste trop grande ou trop petite. Vérifier ensuite le parallélisme de la butée arrière, ainsi que la présence éventuelle d’un jeu anormal, d’un grippage ou de traces de choc au niveau de la vis à billes et des guidages linéaires ; sur un équipement ayant subi un choc, vérifier également si le support de la butée est déformé.
| Phénomène | Éléments à vérifier en priorité | Méthode de vérification |
|---|---|---|
| Tous les défauts de longueur des pièces se produisent dans le même sens | Réglage du programme, surface de butée et état d'appui | Remesurer la première pièce avec un instrument de mesure et vérifier la position réelle de contact |
| Dérive progressive des dimensions d'une pièce à l'autre | Vis à billes, guidages, parallélisme et répétabilité du positionnement | Mesurer plusieurs pièces consécutives en positionnement sur le même matériau et comparer la tendance dimensionnelle |
| Écart dimensionnel nettement différent entre la gauche et la droite | Parallélisme de la butée arrière, position de la tôle et déformation du mécanisme | Mesurer séparément les dimensions de positionnement des deux côtés et vérifier l'historique des collisions |
Les modèles disponibles publiquement indiquent une course de butée arrière d'environ 20–600 mm ou 20–800 mm, mais il ne s'agit que de paramètres propres à certains équipements. Lors de l'achat, il convient de confirmer ces valeurs en fonction de la répartition des dimensions des pièces. La réception ne doit pas se limiter à la lecture du contrôleur ou à la résolution d'affichage : il faut effectuer des essais de coupe consécutifs sur le matériau réel, comparer la valeur réglée à la longueur des pièces finies et consigner les résultats de répétabilité du positionnement. Si les dimensions présentent une dérive progressive, ou si le positionnement ne peut plus être reproduit de manière stable après une collision, il faut suspendre la libération et commencer par vérifier le mécanisme de butée arrière ainsi que la méthode de mesure.
De la première pièce à la production en série : liste de contrôle pour l'inspection des pièces de tôlerie usinées sur une cisaille hydraulique
Que faut-il consigner lors de l'inspection de la première pièce sur une cisaille hydraulique ?
Contrôle par échantillonnage et décision de libération en production sur une cisaille hydraulique
- Validation de la première pièce : après validation de la première pièce, verrouiller la position de la butée arrière, le jeu de coupe, l'état d'utilisation des lames et la méthode d'inspection.
- Contrôle en cours de production : selon le lot et le plan qualité, remesurer les longueurs critiques, les diagonales, les bavures et le voile, en surveillant particulièrement une éventuelle dérive progressive du positionnement de la butée arrière.
- Traitement des anomalies : si l'écart augmente continuellement, si les bavures se détériorent soudainement, si les entailles à gauche et à droite sont nettement différentes, ou si la première pièce ne correspond pas aux pièces suivantes, suspendre la libération, isoler les pièces suspectes et revérifier l'état des lames, du jeu, du dispositif de maintien, des supports et de la butée arrière.
Défauts de coupe courants et ordre de traitement : que vérifier en premier et quand arrêter la machine
Lorsqu'une cisaille hydraulique présente des bavures, des déchirures, une dérive dimensionnelle ou un voile de tôle mince, il ne faut pas commencer par modifier fortement le jeu de coupe sur la seule base de l'expérience. Il convient d'effectuer les vérifications dans l'ordre suivant : « lames et montage — jeu de coupe — dispositif de maintien — butée arrière — supports », tout en conservant les échantillons d'essai. Un même phénomène peut résulter de la combinaison de plusieurs facteurs ; les points de contrôle ci-dessous constituent des pistes de localisation et non un diagnostic certain.
Défauts des cisailles hydrauliques et points de contrôle prioritaires
| Phénomène de défaut | Éléments à vérifier en priorité | Action de validation |
|---|---|---|
| Bavure plus importante d’un côté, surface de coupe rugueuse ou apparition de deux bandes brillantes | Arête de coupe de la lame, parallélisme du montage et jeu de coupe à gauche et à droite | Nettoyer et inspecter les lames, effectuer une coupe d’essai à basse vitesse sur des matériaux du même lot, puis comparer les deux surfaces de coupe |
| Marches de déchirure, écrasement marqué des coins | Vérifier si le jeu est trop important et si la lame est usée | Régler de nouveau la machine conformément au manuel, puis effectuer une coupe d’essai ; ne pas appliquer directement un rapport générique |
| Dérive progressive de la longueur de coupe | Appui contre la butée arrière, parallélisme, vis à billes/glissières et répétabilité du positionnement | Mesurer en continu plusieurs premières pièces, puis comparer les dimensions réelles aux valeurs affichées par le contrôleur |
| Déformation ou rayures de surface sur les tôles minces | Système de maintien, supports, planéité de la tôle et position lors de la manutention | Vérifier que la tôle est bien plaquée, puis contrôler les billes de support, la table de travail et les supports auxiliaires |
Par exemple, si des tôles d’acier au carbone d’un même lot présentent simultanément une bavure plus importante d’un côté, une dérive progressive de la longueur et une légère déformation, il faut d’abord vérifier l’arête de coupe et le parallélisme des lames, puis contrôler à nouveau le jeu, l’état du système de maintien, la répétabilité du positionnement de la butée arrière et le mode de support, plutôt que de remplacer immédiatement la machine. En cas d’arête de coupe ébréchée, de déformation suspectée de la butée arrière à la suite d’un choc, de dérive incontrôlée des dimensions ou de bavures et d’écrasement des coins compromettant le pliage ou le soudage ultérieur, arrêter la machine et isoler les pièces en cours de fabrication. Leur libération ne pourra intervenir qu’après vérification des paramètres, de l’état des mécanismes et de la méthode de réception.
Questions-réponses sur les problèmes courants des cisailles hydrauliques : sélection, mise au point et inspection
Les résultats d’usinage d’une cisaille hydraulique ne doivent pas être évalués uniquement à partir de l’épaisseur maximale de coupe indiquée par le fabricant. La nuance et l’épaisseur du matériau, la longueur de coupe, l’état des lames, le jeu de coupe, le positionnement de la butée arrière et la méthode d’inspection peuvent tous influencer les dimensions, les bavures et la déformation des pièces en tôle. Les questions-réponses ci-dessous portent sur les décisions courantes lors de la sélection de l’équipement, de la mise au point sur site et de la libération des lots.
Pour choisir une cisaille hydraulique, suffit-il de vérifier l’épaisseur maximale de coupe ?
Non. Il faut également vérifier le type et la résistance du matériau, les épaisseurs couramment utilisées, la longueur de coupe utile, le volume des lots et la cadence de production, ainsi que les exigences de qualité des chants coupés pour les opérations ultérieures de pliage ou de soudage. L’épaisseur nominale doit être confirmée en fonction du modèle précis, des spécifications des lames et d’un essai de coupe réel.
Le jeu de coupe peut-il être réglé directement selon un rapport avec l’épaisseur de la tôle ?
Il n’est pas possible de l’appliquer directement. Dans les documents accessibles au public, les valeurs de 3 % à 5 % pour les métaux tendres et de 5 % à 8 % pour l’acier au carbone, exprimées en épaisseur de tôle, ne peuvent servir que de références initiales pour les essais de coupe. Le réglage final doit se baser sur le manuel de l’équipement, l’état du matériau, l’usure des lames et la section de coupe obtenue lors des essais. Il convient également d’observer les bavures, les déchirures et les traces de cisaillement secondaire.
Pourquoi la dimension affichée par la butée arrière ne correspond-elle pas à la longueur de coupe réelle ?
La surface de la butée peut être souillée par des corps étrangers, la tôle peut ne pas être suffisamment plaquée, le parallélisme de la butée peut être anormal, ou un jeu peut être présent dans la vis à billes ou les rails de guidage. Il est également possible que le mécanisme ait été déformé à la suite d’un choc. Il convient d’effectuer des mesures de positionnement répétées sur la première pièce avec le même matériau ; il ne faut pas considérer directement la valeur affichée par le contrôleur ou sa résolution comme la précision de la pièce finie.
Lorsque des tôles fines présentent une déformation, faut-il d’abord régler le jeu de coupe ?
Pas nécessairement. Il faut d’abord vérifier que le maintien par le presse-tôle est stable, que la table de travail ou les supports auxiliaires sont suffisants, que la tôle est plane et correctement plaquée, et qu’aucun effort oblique n’a été exercé lors de la manutention, puis contrôler à nouveau l’angle de coupe et le jeu. Si la coupe présente simultanément des déchirures ou des bavures importantes, les lames et le jeu doivent alors faire l’objet d’un contrôle prioritaire.
Lors de l’achat d’une cisaille hydraulique, quelles validations faut-il demander au fournisseur ?
Il est recommandé de demander des échantillons d’essai de coupe correspondant à la nuance, à l’épaisseur et à la longueur de coupe réelles du matériau, de consigner le jeu de coupe, l’angle et les spécifications des lames, et de vérifier la répétabilité du positionnement de la butée arrière ainsi que l’état du presse-tôle et des supports. Les tolérances dimensionnelles précises, les limites de bavures et la méthode de réception doivent être indiquées à l’avance sur le plan ou dans les conditions de réception des achats.
Key takeaways
- Le choix d’une cisaille hydraulique ne doit pas se faire uniquement en fonction de l’épaisseur maximale de cisaillage. Il faut également tenir compte de la résistance du matériau, des épaisseurs couramment utilisées, de la longueur de coupe utile, du volume de production et des exigences ultérieures de pliage et de soudage.
- Le jeu de coupe doit être réglé selon le manuel de la machine et le matériau réellement utilisé, puis vérifié sur la section obtenue lors d’un essai de cisaillage ; un jeu trop grand ou trop faible provoque des défauts de coupe différents.
- La valeur cible affichée par la butée arrière ne garantit pas la précision réelle du positionnement. Il faut contrôler la surface de butée, le parallélisme, le mécanisme de guidage, l’appui de la tôle et la répétabilité du positionnement.
- La première pièce doit être contrôlée sur les dimensions, les diagonales, la rectitude des bords coupés, les bavures, les déchirures de la section, le gauchissement et les rayures de surface ; en production en série, il faut également surveiller l’usure des lames et l’évolution des dimensions.



