
Pourquoi les bossages soudés en tôle présentent-ils facilement des déformations, des brûlures traversantes et des déplacements de position ?
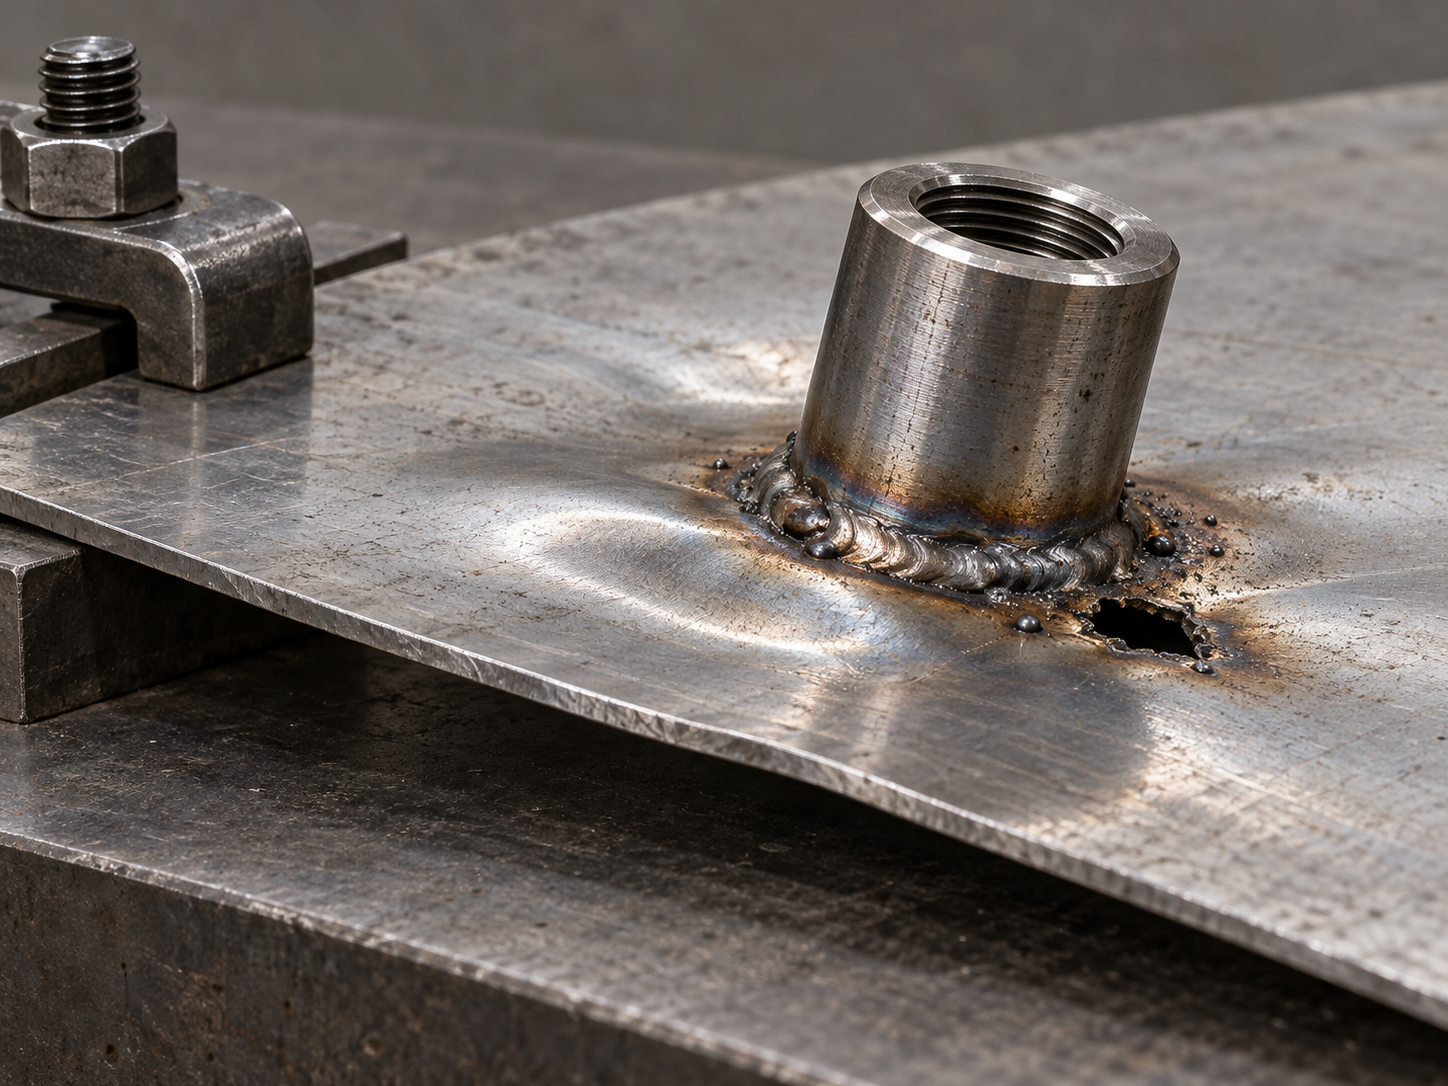
Les bossages soudés en tôle sont couramment utilisés pour l’installation de boulons, le support, le positionnement ou le rehaussement local. Ils semblent simplement consister à fixer un bossage sur une surface de tôle, mais ils assurent en réalité simultanément la précision de position, la résistance de l’assemblage et la fonctionnalité de montage. Si la tôle mince reçoit un apport thermique trop élevé, elle peut subir un retrait ou un gauchissement après soudage, et le bossage peut passer de la position verticale à une position inclinée ; lorsque la chaleur se concentre, elle peut également provoquer une brûlure traversante et créer des perforations dans la soudure ou dans la surface de tôle adjacente. Dès que le bossage est décalé, la fixation peut ne plus pouvoir être montée ; si la soudure présente un manque de fusion ou des fissures et des porosités, un desserrage, voire une défaillance, peut survenir.
Le problème n’est généralement pas dû à un seul paramètre de soudage. La relation de contact à la base du bossage, l’épaisseur et le matériau de la tôle déterminent l’apport thermique admissible ; le montage et la méthode de pointage déterminent la capacité à maintenir la position pendant le soudage ; l’accessibilité de la soudure influe quant à elle sur la formation du cordon, le nettoyage et l’inspection. Si, au stade de la conception, le plan indique uniquement la hauteur du bossage sans préciser son orientation, les références, les sollicitations et les modalités de réception, le fournisseur peut livrer une pièce impossible à assembler, même avec une soudure visuellement conforme. Les bossages soudés en tôle doivent donc être planifiés depuis la conception de la structure, le choix du procédé et le contrôle des déformations jusqu’à l’inspection après soudage, sans reporter la responsabilité à l’étape de reprise.
Conception de la structure d’un bossage soudé : définir d’abord les sollicitations, l’accessibilité de la soudure et l’espace d’inspection
La conception d’un bossage soudé en tôle ne doit pas se limiter à vérifier si le bossage peut être placé sur la surface de la tôle. Il faut d’abord définir s’il assure le positionnement, le support, l’installation d’un filetage, ou s’il reprend une charge d’arrachement, de cisaillement ou excentrée. Les différentes directions de sollicitation modifient la relation de contact entre le bossage et la tôle de base, le périmètre de liaison, la rigidité locale de la tôle et la disposition de la soudure. Pour un bossage de positionnement, la stabilité de la position peut être prioritaire ; pour un bossage destiné à reprendre les charges d’une fixation, il faut surtout vérifier que le joint soudé peut transmettre les charges réelles, sans juger la résistance sur le seul aspect visuel.
La conception d’un bossage soudé en tôle doit réserver un passage au pistolet de soudage et au montage
Au stade du plan, il convient de vérifier que le pistolet ou la torche de soudage peut atteindre la soudure, que le montage peut maintenir la tôle de base et l’orientation du bossage, et qu’il reste après soudage suffisamment d’espace pour éliminer les scories, observer la soudure et positionner les moyens de contrôle. Si le bossage est proche d’un bord plié, d’une cavité profonde ou d’un autre obstacle, l’orientation du pistolet et l’espace disponible pour l’électrode peuvent être limités ; le parcours de soudage réellement utilisable peut alors être inférieur à l’espace représenté par le modèle 3D. La soudure doit également être placée autant que possible à distance des zones impossibles à observer ou à nettoyer, ou totalement masquées après l’assemblage.
Les dimensions et les paramètres de capacité de charge d’un bossage soudé ne peuvent pas être appliqués indépendamment des conditions de service
Le diamètre et la hauteur du bossage, l’épaisseur de la tôle, la dimension du cordon d’angle ou la configuration de l’assemblage doivent tous être déterminés en fonction du matériau, des charges, de l’espace disponible pour l’installation, de la méthode de fabrication et des normes du projet. Lorsque la rigidité locale d’une tôle mince est insuffisante, augmenter simplement la taille du cordon ne suffit pas nécessairement à résoudre les problèmes de déformation ou de déchirure de la tôle ; cela peut au contraire accroître l’apport thermique et le retrait. Il est recommandé d’indiquer sur les plans 2D la position et l’orientation du bossage, les références fonctionnelles ainsi que les cotes critiques, et de vérifier les interférences d’assemblage dans le modèle 3D. Pour les structures essentielles à la résistance, une validation dans la direction réelle des efforts doit également être prévue au stade du prototype. Les paramètres précis doivent être déterminés par les calculs de conception, la qualification du procédé ou les résultats des essais de soudage réalisés par le fournisseur.
MIG, TIG, laser ou soudage par résistance : quel procédé convient au soudage de bossages sur tôle ?
Il n’existe pas de « procédé de référence » unique pour le soudage de bossages sur tôle. Le matériau, l’épaisseur de la tôle, la forme du bossage, l’accessibilité du cordon, la face d’aspect et le volume de production peuvent tous modifier le choix. Le nom du procédé ne peut pas remplacer un essai de soudage ; les paramètres finaux doivent toujours être définis en fonction des normes du projet, des conditions d’outillage et de la validation du procédé par le fournisseur.
Comment comparer les procédés de soudage de bossages sur tôle
- Soudage MIG : il convient généralement aux assemblages de tôles courants lorsque la productivité et l’efficacité économique sont prioritaires, et ses équipements s’intègrent relativement facilement au rythme de production. Toutefois, lorsque l’espace autour du bossage est réduit, il faut vérifier attentivement l’angle de la torche, les projections, l’apport thermique et la continuité du cordon.
- Soudage TIG : le contrôle de l’arc et du bain de fusion est plus précis. Il convient à certaines applications sur l’aluminium et d’autres métaux non ferreux, et permet également de traiter les cordons soumis à des exigences esthétiques élevées. Sa vitesse est toutefois plus faible et le procédé est plus sensible à la stabilité de l’opérateur ainsi qu’à la propreté des surfaces.
- Soudage laser : la zone affectée thermiquement et le risque de déformation sont généralement réduits, ce qui convient aux structures exigeant une grande précision de position ou un aspect soigné. Toutefois, ce procédé est plus sensible à l’ajustement entre le bossage et la tôle, au jeu du joint, à l’état de surface, à la rigidité de l’outillage et aux conditions de l’équipement. Il ne doit pas être choisi uniquement parce que son « apport thermique est faible ».
- Soudage par points par résistance : il convient aux structures permettant la mise en place d’électrodes, présentant une configuration de recouvrement clairement définie et exigeant une grande constance en production. Lors de la conception, il faut impérativement vérifier que les électrodes peuvent atteindre les points de soudage et déterminer la disposition des points en fonction des efforts réels d’arrachement, de cisaillement ou excentrés ; les résultats des essais de soudage par points ne peuvent pas être considérés directement comme un critère de résistance valable pour toutes les conditions de service.
Par exemple, pour un bossage en acier carbone mince, il peut être essentiel de maîtriser le perçage, les projections et le retrait après soudage en MIG ; pour un bossage en acier inoxydable ou en aluminium, il faut également tenir compte de l’état de surface, des caractéristiques thermiques, des conditions de protection et des exigences esthétiques. Avant la demande de prix, il convient de demander au fournisseur de confirmer le matériau et l’épaisseur de la tôle, la position du bossage, l’accessibilité de la torche ou des électrodes, la face d’aspect, le volume de production et les contrôles à effectuer, puis d’observer lors d’un essai de soudage la forme du cordon, le déplacement du bossage et le résultat de l’assemblage.
Comment maîtriser l’apport thermique et les déformations lors du soudage de bossages sur tôle mince ?
Sur le terrain, la maîtrise du soudage d’un bossage sur tôle mince commence par la stabilité de sa position, et non par le démarrage direct du soudage. Fixez le bossage à l’aide d’un gabarit, de pions de positionnement ou de butées dédiées, puis vérifiez sa hauteur, son orientation et sa position de référence avant de réaliser les points de fixation. Une nouvelle vérification doit être effectuée après le pointage, afin d’éviter qu’un bossage déjà déplacé ne soit « verrouillé » par un cordon continu. Le dispositif de fixation doit à la fois limiter la direction du retrait et laisser suffisamment d’espace pour la torche, les outils de nettoyage et les instruments de mesure.
Séquence de soudage et apport thermique pour les bossages soudés
Lors du soudage définitif, il est possible d’adopter, selon la configuration du joint, un rythme symétrique, alterné ou segmenté par cordons courts, afin d’éviter de concentrer la chaleur trop longtemps au même endroit de la tôle mince. Plus le nombre de passes et la durée de soudage sont importants, plus le risque de retrait du métal et de gauchissement de la tôle est généralement élevé. Il ne faut donc pas simplement augmenter la taille du cordon pour compenser l’absence de validation de la structure et du procédé. Après chaque segment, laissez refroidir naturellement la pièce selon le matériau et le procédé prévus, puis vérifiez la position du bossage et l’état de la tôle.
Comment diagnostiquer les perforations, le retrait et le déplacement du bossage ?
- Perforation ou affaissement local : vérifiez d’abord l’épaisseur de la tôle, le jeu d’ajustement entre le bossage et la tôle de base, l’apport thermique et le temps d’arrêt de la torche, puis déterminez si une surchauffe a été provoquée par un soudage continu trop long ou par des reprises répétées au même endroit. Avant toute réparation, évaluez la dimension des perforations et l’amincissement du métal de base environnant, afin d’éviter d’agrandir davantage la zone affectée thermiquement par plusieurs reprises.
- Retrait ou gauchissement de la tôle : vérifiez en priorité la longueur du cordon, la séquence de soudage, le bridage et le rythme de refroidissement. Si les cordons autour du bossage sont répartis de manière asymétrique ou si le dispositif de fixation ne soutient pas suffisamment la tôle mince, les forces de retrait après soudage peuvent déformer la surface. Il faut d’abord déterminer si la déformation affecte les références d’assemblage, puis décider s’il convient de redresser, de réparer ou de mettre la pièce au rebut.
- Déplacement ou inclinaison du bossage : vérifiez les pions de positionnement, les butées et la fiabilité du pointage, puis contrôlez de nouveau la hauteur, la position du centre, la perpendicularité ou l’orientation avant et après soudage. Si aucune nouvelle mesure n’a été effectuée après le pointage, ou si la torche est limitée dans ses mouvements et provoque un apport thermique excessif d’un côté du cordon, le bossage peut facilement être entraîné lors du soudage continu ; après réparation, il faut impérativement refaire les contrôles dimensionnels et d’assemblage.
L’intensité, la vitesse, le rythme entre les passes et la nécessité d’un préchauffage doivent impérativement être définis en fonction du matériau, de l’épaisseur de la tôle, de la forme du bossage et des spécifications du projet, puis confirmés par un essai de soudage ou une qualification du procédé. Après soudage, il faut au minimum remesurer la position critique et l’orientation d’assemblage du bossage. Si une déformation dépasse les exigences du plan ou de la fonction, il faut d’abord déterminer si un redressage est possible, puis décider d’une réparation ; l’acceptation ne doit pas reposer uniquement sur l’aspect du cordon.
Défauts courants des bossages soudés sur tôle : porosités, manque de pénétration, surépaisseur excessive et perforation
Un aspect conforme du bossage soudé ne signifie pas nécessairement que l’assemblage satisfait aux exigences de résistance et d’assemblage. La recherche des défauts doit porter simultanément sur le cordon, la zone affectée thermiquement du métal de base, la position du bossage et la fonction réelle. Il faut également consigner l’emplacement des défauts et éviter d’évaluer la qualité uniquement à partir de la couleur de surface ou de la taille du cordon.
- Porosité : elle se manifeste par l’apparition de cavités à la surface ou dans la section de la soudure. Les causes courantes comprennent la présence d’huile et d’humidité sur la surface du métal de base, du bossage ou du métal d’apport, une couverture insuffisante par le gaz de protection, ou des perturbations du flux d’air pendant le soudage. Il convient d’abord de nettoyer le joint et de vérifier l’état de la protection, puis de procéder à un contrôle par soudage d’essai ; les assemblages critiques ne doivent pas être acceptés sur la seule base d’un contrôle visuel.
- Manque de pénétration : aucune fusion efficace ne s’est formée à la racine, ce qui peut être lié au jeu du joint, à la formation de la racine, à l’apport thermique ou à l’angle de la torche. Il convient de vérifier le contact entre le bossage et la surface de la tôle, l’accessibilité de la torche et la continuité du cordon ; si nécessaire, une vérification par coupe transversale ou par chargement doit être réalisée conformément aux exigences du projet.
- Surcharge du cordon et morsure : le cordon présente une accumulation importante de métal ou un sillon est entaillé sur son bord, généralement en raison d’une inadéquation entre la vitesse de déplacement, le contrôle de l’arc et la quantité de métal d’apport. Une surcharge du cordon ne signifie pas nécessairement une résistance supérieure ; elle peut également affecter l’assemblage et la répartition des contraintes. La conformité doit être vérifiée au regard des exigences d’aspect du plan, à l’aide d’instruments de mesure et de calibres de contrôle.
- Perçage : sur les tôles minces, il se manifeste généralement par un trou, un affaissement local ou un amincissement évident à proximité de la soudure, le plus souvent en raison d’un apport thermique trop élevé, d’un temps de maintien excessif ou d’un jeu trop important. Après détection, il convient d’évaluer si une réparation risque d’agrandir davantage la zone affectée thermiquement, puis de remesurer la déformation de la tôle et la position du bossage.
- Fissures et décalage du bossage : les fissures doivent être immédiatement isolées et leurs causes doivent être déterminées, notamment en ce qui concerne le matériau, le rythme de soudage et les contraintes de retrait. En cas d’inclinaison ou de décalage du bossage, il faut vérifier le bridage, le pointage et l’ordre de soudage. Après réparation, il ne suffit pas de reprendre l’aspect du cordon par soudage ; il faut également reconfirmer les dimensions critiques, l’orientation et la fonction d’assemblage.
Comment contrôler la qualité des bossages soudés : contrôles visuels, dimensionnels, d’assemblage et de capacité de charge
L’acceptation des bossages soudés ne peut pas se limiter à vérifier si le cordon est régulier. Il est recommandé d’effectuer des contrôles par niveaux portant sur l’aspect et la soudure, la position et les dimensions, la fonction d’assemblage et la vérification de la capacité de charge, chacun correspondant à des risques de défaillance différents. Les seuils d’acceptation précis doivent être définis selon le plan, les normes du projet et le plan de validation ; il ne faut pas appliquer uniformément des valeurs de longueur de gorge, de déformation ou de capacité de charge.
Contrôle de l’aspect et de la qualité des soudures des bossages soudés
Il faut d’abord contrôler la continuité, la formation, le renfort, les morsures, les porosités, les fissures, les perforations et les défauts de fusion du cordon, tout en vérifiant que les scories, les projections et le nettoyage après soudage sont conformes aux exigences d’aspect. Les porosités peuvent être liées à la propreté du métal de base ou du métal d’apport ainsi qu’à l’état de la protection ; un renfort excessif, des morsures ou une formation irrégulière doivent être analysés en tenant compte du contrôle de l’arc, de la vitesse de déplacement et de la quantité de métal d’apport. Des trous ou des affaissements locaux sur une tôle mince indiquent généralement un apport thermique trop élevé. Après détection d’une anomalie lors du contrôle visuel, il faut également vérifier si le défaut affecte la position du bossage, la résistance de la tôle et l’assemblage ultérieur.
Contrôle dimensionnel, assemblage et vérification de la capacité de charge des bossages soudés
Le contrôle dimensionnel doit partir des références d’assemblage et mesurer la position, la hauteur, la perpendicularité ou l’orientation du bossage, ainsi que la déformation de la tôle après soudage. Selon la structure, les dimensions critiques peuvent être vérifiées à l’aide d’instruments de mesure, de calibres spécifiques ou d’un scan tridimensionnel ; un décalage ne peut pas être évalué uniquement à l’œil. Il faut ensuite réaliser un assemblage fonctionnel avec des boulons, des éléments de fixation, des pièces correspondantes ou des éléments de positionnement, afin de vérifier l’absence d’interférences, de jeu, d’impossibilité d’insertion ou de serrage incomplet.
Si le bossage est soumis à une charge d’arrachement, de cisaillement ou excentrée, une vérification de charge ou un essai destructif approprié doit être prévu si nécessaire. La direction de l’essai, le mode de serrage et les conditions aux limites doivent se rapprocher autant que possible des conditions réelles de fonctionnement ; les résultats d’un essai de traction-cisaillement sur un assemblage par points ne peuvent pas être utilisés directement comme valeur générale d’acceptation pour tous les bossages soudés. Le rapport d’inspection doit également distinguer les dimensions critiques, les défauts d’aspect et les résultats fonctionnels, afin de faciliter le contrôle après réparation par le fournisseur.
Liste des plans et exigences d’acceptation à transmettre au fournisseur de soudage de tôles
Lors de la demande de devis ou de la commande de bossages soudés, il ne suffit pas d’envoyer un dessin bidimensionnel indiquant uniquement leur position. Le fournisseur doit au minimum connaître la désignation du matériau, l’épaisseur de la tôle, l’état de surface, ainsi que la position et l’orientation du bossage, et savoir si le bossage est destiné au positionnement, au support, à la fixation par boulon, ou s’il doit résister à une charge d’arrachement, de cisaillement ou excentrée. Lorsqu’un modèle tridimensionnel est disponible, ses références doivent être cohérentes avec celles du plan bidimensionnel et les surfaces d’assemblage critiques doivent être clairement indiquées.
Les exigences relatives aux soudures doivent être exprimées à l’aide des symboles de soudage, des types de soudure ou des exigences dimensionnelles utilisés dans le projet ; il ne faut pas remplacer ces indications par des descriptions impossibles à contrôler telles que « soudure solide » ou « soudure complète ». Le plan doit également indiquer les surfaces d’aspect, la déformation admissible de la tôle, ainsi que les exigences relatives à la position et à l’orientation du bossage, et préciser les zones à nettoyer après soudage. Les dimensions précises de la gorge, la disposition des points de soudure ou les exigences relatives à une soudure continue doivent être confirmées en fonction du matériau, de l’épaisseur de la tôle, de la charge et de la qualification du procédé ; il ne faut pas appliquer de valeurs uniformes.
- Dimensions critiques : position, hauteur, perpendicularité et orientation du bossage, ainsi que sa relation avec les références d’assemblage.
- Exigences d’aspect : continuité du cordon, renfort, morsures, porosités, perforations, nettoyage des scories et restrictions applicables aux surfaces d’aspect.
- Vérification fonctionnelle : assemblage réel avec des boulons, des éléments de fixation, des pièces correspondantes ou des éléments de positionnement ; lorsque la capacité de charge est critique, préciser la méthode de vérification de l’arrachement, du cisaillement ou des autres sollicitations.
- Plan d’inspection : préciser les instruments de mesure, calibres ou essais utilisés pour les dimensions critiques, les caractéristiques d’aspect et la vérification fonctionnelle, et indiquer s’il s’agit d’un contrôle par échantillonnage ou à 100 %.
- Traitement des anomalies : définir si les réparations sont autorisées, quelles dimensions doivent être remesurées après réparation, ainsi que les modalités d’isolement et de réinspection des pièces non conformes.
Les documents d’achat devraient également préciser la direction des charges, les conditions aux limites et les critères d’acceptation. Cela permet d’éviter les litiges liés à une situation où « le cordon paraît conforme, mais le bossage ne peut pas être assemblé ou ne présente pas une capacité de charge suffisante ». Le contrôle après soudage ne doit pas se limiter à la surface du cordon ; il doit également confirmer la position, l’orientation et la fonction réelle du bossage.
FAQ : Le bossage soudé doit-il obligatoirement être soudé en continu ? Peut-on utiliser le soudage par points ou le soudage laser ? Une nouvelle mesure est-elle nécessaire après soudage ?
Il n’existe pas de méthode de soudage universelle pour les bossages soudés, indépendamment des exigences en matière de résistance, d’étanchéité, d’accessibilité et des plans. Le soudage continu, le soudage par points ou le soudage laser doivent être définis en fonction du matériau, de l’épaisseur de la tôle, de la forme du bossage, du volume de production et des conditions d’outillage. Une nouvelle mesure après soudage doit également être effectuée afin de vérifier la position et la fonction d’assemblage.
Le bossage soudé doit-il obligatoirement être soudé en continu ?
Pas nécessairement. Si le bossage supporte un effort d’arrachement, un cisaillement ou une charge excentrée clairement définis, ou si la liaison doit être étanche, la forme du cordon de soudure doit être déterminée selon les sollicitations réelles et les exigences du plan. Pour les structures non étanches et soumises à des efforts plus répartis, une soudure intermittente ou un autre mode de liaison peut être plus approprié. Toutefois, le nombre et la disposition des cordons doivent toujours tenir compte de la résistance, de l’accessibilité et du contrôle des déformations ; il ne faut pas se baser uniquement sur le principe selon lequel « plus on soude, plus c’est solide » .
Le bossage soudé peut-il être réalisé par soudage par points ou par soudage par résistance ?
Ces procédés peuvent être envisagés, à condition que la pièce offre aux électrodes un espace d’accès suffisant et que la disposition des points couvre le chemin réel des charges. Il convient de contrôler l’état d’appui du bossage, la position des points de soudure, la combinaison des épaisseurs de tôle et la constance du procédé en production. Les résultats d’un essai de traction-cisaillement par points ne peuvent pas non plus remplacer directement la validation de la résistance à l’arrachement ou aux charges excentrées dans les conditions réelles d’utilisation.
Le soudage laser convient-il à tous les bossages soudés en tôlerie ?
Il ne convient pas de répondre de manière générale. Le soudage laser est généralement sensible au jeu du joint, à l’appui du bossage sur la tôle, à la propreté des surfaces, aux caractéristiques de réflexion et à la stabilité de l’outillage. Avant de faire un choix, il convient de confirmer l’accessibilité du cordon, le mode de bridage, les exigences d’aspect et la compatibilité des matériaux, puis de vérifier par un essai de soudage la fusion, les risques de perçage et les déformations de position.
Une nouvelle mesure du bossage soudé est-elle nécessaire après soudage ?
Il est recommandé de remesurer au minimum la position, la hauteur, l’orientation ou la perpendicularité du bossage, ainsi que sa fonction d’assemblage avec les boulons, les éléments de fixation ou les pièces correspondantes. Si le bossage supporte une charge critique, il convient également d’effectuer, conformément aux exigences du projet, une vérification de la résistance à l’arrachement, au cisaillement ou à d’autres charges. Les éléments à remesurer et les seuils d’acceptation doivent être indiqués sur le plan ou dans le plan de contrôle ; la conformité ne doit pas être validée sur la seule base de l’aspect du cordon de soudure.
Key takeaways
- Commencez par définir si le bossage assure le positionnement, le support, l’installation d’un filetage, la résistance à l’arrachement, au cisaillement ou à une charge excentrée, puis déterminez la configuration du joint et la méthode de validation.
- La soudure, le pistolet de soudage, le montage, les outils de nettoyage et les moyens de contrôle doivent être pris en compte ensemble dès la phase de conception, et non faire l’objet de mesures correctives uniquement sur le site de production.
- Les principaux risques du soudage d’un bossage sur tôle mince comprennent la brûlure traversante, le retrait, le gauchissement et le déplacement de position ; le montage, le pointage, l’ordre de soudage et les essais de soudage constituent les principaux moyens de contrôle.
- Le choix entre le soudage MIG, TIG, laser et par résistance dépend du matériau, de l’épaisseur de la tôle, de la forme du bossage, de l’accessibilité, des exigences d’aspect et du volume de production ; le nom du procédé ne remplace pas la confirmation des paramètres.
- La réception doit distinguer l’aspect, les cotes critiques, la fonctionnalité d’assemblage et la validation de la capacité de charge ; les dimensions précises, la taille des cordons, les limites de déformation et le taux de contrôle doivent être confirmés conformément au plan et aux normes du projet.



