
Pourquoi l’usinage CNC de pièces métalliques pour dispositifs médicaux ne peut-il pas se limiter au rapport dimensionnel ?
Une pièce métallique destinée à un dispositif médical peut être entièrement conforme dans le rapport dimensionnel final, tout en révélant lors de l’assemblage des bavures à l’entrée des trous, des résidus de traitement de surface ou la présence de particules dans l’emballage. La conformité dimensionnelle ne signifie pas que la pièce est déjà dans un état de livraison permettant son assemblage, son nettoyage et sa traçabilité. En particulier dans les trous sécants, les filetages et les gorges d’étanchéité, le problème peut ne pas se situer sur une surface mesurée, mais dans une zone qui ne sera atteinte qu’au moment de l’assemblage ou du nettoyage.
La logique de libération des pièces métalliques de précision destinées aux dispositifs médicaux doit être comprise comme exigences produit + contrôle du processus + enregistrements objectifs. Il faut établir un lien avec le lot de pièces pour vérifier si le matériau provient bien du lot convenu, si l’usinage a généré des bavures ou des résidus difficiles à éliminer, si le traitement de surface a affecté les dimensions critiques et si le nettoyage final ainsi que l’emballage ont réintroduit des contaminants. Le rapport dimensionnel ne constitue qu’un type de preuve parmi d’autres et ne peut pas remplacer la vérification du matériau, des procédés spéciaux, de l’aspect et de l’état de l’emballage.
| Point de contrôle | Défaillance possible | Éléments justificatifs à vérifier lors de la livraison |
|---|---|---|
| Matériau et lot | La nuance, l’état ou le numéro de coulée ne peuvent pas être retracés | Documents matière, enregistrements d’approvisionnement et association avec le lot de pièces |
| Usinage et ébavurage | Bavures, copeaux ou résidus de liquide de refroidissement à l’entrée des trous | Enregistrements de contrôle des caractéristiques critiques, résultats d’inspection visuelle et de nettoyage |
| Traitement de surface et nettoyage | Revêtement, masquage, résidus ou variations dimensionnelles hors spécifications | Lot de traitement, enregistrements du procédé et enregistrements du nettoyage après traitement |
| Inspection et emballage | Données impossibles à faire correspondre aux pièces physiques, ou nouvelle contamination pendant le transport | Rapport dimensionnel, enregistrement de libération, état de l’emballage et étiquetage |
Par conséquent, lors de l’approvisionnement ou de la validation de la première pièce, il ne faut pas seulement demander « est-il possible d’usiner selon les tolérances du plan ? ». Il faut également confirmer l’étendue de la traçabilité des matériaux, la définition des surfaces critiques, la méthode de jugement des bavures, les limites du traitement de surface, les enregistrements d’inspection ainsi que les conditions d’emballage propre. Les référentiels de management de la qualité tels qu’ISO 13485 mettent l’accent sur le cycle de vie, les risques et la traçabilité, mais cela ne signifie pas qu’une certification ou qu’un rapport dimensionnel puisse automatiquement prouver la conformité de chaque pièce ; les critères d’acceptation applicables à chaque projet doivent toujours être définis par le plan, la spécification d’achat, l’accord qualité et la réglementation applicable.
Comment assurer la traçabilité des matériaux des pièces médicales : de l’association de la nuance et du lot au produit fini
La traçabilité des matériaux des pièces métalliques usinées avec précision pour dispositifs médicaux ne consiste pas simplement à inscrire « acier inoxydable » ou « alliage de titane » sur le bon de commande. Elle doit démontrer que le matériau effectivement utilisé pour l’usinage satisfait aux exigences du projet et permettre, en cas d’anomalie, de remonter jusqu’au lot de pièces concerné. La nuance, les caractéristiques, l’état métallurgique et les conditions de traitement de surface du matériau influencent tous l’usinage, la résistance à la corrosion, la stabilité dimensionnelle ainsi que la compatibilité avec les opérations ultérieures de nettoyage ou de stérilisation.
Comment établir la chaîne de traçabilité des lots pour les matériaux des pièces médicales ?
Une chaîne relativement complète commence généralement par le numéro du fournisseur ou du lot de fusion, puis passe par les documents justificatifs de réception, les enregistrements de débit ou de mise en fabrication, avant d’être associée au lot de production des pièces et prolongée jusqu’au lot de traitement de surface et aux enregistrements d’inspection finale. Ainsi, lorsqu’un problème de matériau, de revêtement ou de dimension apparaît sur un produit fini, l’acheteur peut déterminer l’étendue des pièces potentiellement affectées, au lieu de les examiner une par une en se fondant uniquement sur leur numéro.
- Plan ou spécification d’achat : confirmer la nuance, les caractéristiques, l’état de traitement thermique et les normes applicables.
- Enregistrement de réception : vérifier le lot de matériau, la quantité, l’état et les documents justificatifs convenus pour le matériau.
- Enregistrements de production : conserver la correspondance entre le débit, la mise en fabrication et le lot de pièces.
- Enregistrements ultérieurs : associer le lot de traitement de surface, les résultats de l’inspection finale et le traitement des écarts au lot de produits finis.
Il n’existe pas de modèle unique de liste documentaire applicable à toutes les pièces médicales. La nécessité de fournir un justificatif spécifique pour le matériau, de le fournir pour chaque lot ou de le soumettre conformément à l’accord qualité doit être déterminée conjointement par le plan, la spécification d’achat, l’accord qualité client et la réglementation applicable. Le fait de verrouiller ces exigences avant la demande de devis permet d’éviter de découvrir seulement après l’usinage que l’état du matériau ou les documents de traçabilité ne satisfont pas aux conditions d’assemblage et de libération.
Ébavurage et maîtrise des résidus après usinage CNC de pièces médicales : quelles caractéristiques contrôler en priorité ?
L’ébavurage des pièces médicales ne peut pas être défini simplement comme « arêtes lisses ». Si des bavures, des copeaux ou du liquide de nettoyage restent dans une zone fonctionnelle, ils peuvent affecter l’assemblage, l’étanchéité ou le passage des fluides, voire se détacher lors de l’utilisation ultérieure. Les cavités internes complexes, les trous profonds et les trous sécants sont généralement plus difficiles à nettoyer que les surfaces planes exposées ; la méthode de contrôle doit être définie en fonction de l’usage de la pièce et des documents du client.
Emplacements où les copeaux se logent facilement et où des bavures apparaissent lors de l’usinage CNC médical
- Trous sécants, trous profonds et trous à épaulement : les zones de rencontre des outils peuvent former des bavures rabattues ou retenir des copeaux résiduels ; l’intérieur des trous est également difficile à inspecter directement à l’œil nu.
- Filetages, gorges d’étanchéité et arêtes vives : de petites bavures peuvent gêner le vissage, rayer les éléments d’étanchéité ou modifier les conditions locales de contact.
- Surfaces de montage des capteurs, microcanaux et zones proches des fenêtres optiques : les particules, les salissures huileuses ou un traitement inapproprié des arêtes peuvent affecter le signal, la propreté des fluides ou l’ajustement lors de l’assemblage.
- Cavités internes difficiles à observer directement : il convient de définir à l’avance une inspection grossie, une inspection endoscopique ou toute autre méthode d’inspection spécifique ; il ne faut pas se fier uniquement à un contrôle visuel extérieur.
Les documents d’achat ou les plans doivent préciser séparément le chanfrein ou le rayon des arêtes critiques, l’état de bavure admissible, les emplacements à inspecter en priorité et le grossissement d’inspection. Après l’ébavurage, il faut également confirmer que les copeaux, les abrasifs et les résidus de nettoyage ont été éliminés ; les résultats dimensionnels, visuels, de l’inspection grossie et, le cas échéant, de la propreté doivent être consignés séparément conformément aux exigences du projet. En cas de bavure à l’entrée d’un trou, de détérioration d’un filetage ou de résidus dans une cavité interne, il faut d’abord isoler les pièces et évaluer une retouche, une nouvelle inspection ou une libération par dérogation ; un seul rapport dimensionnel ne peut pas remplacer ces éléments de preuve.
Comment articuler le traitement de surface, le nettoyage final et la propreté des pièces métalliques médicales ?
Le traitement de surface des pièces métalliques médicales n’est pas une « dernière opération » indépendante. La passivation, l’anodisation, l’électropolissage, le placage ou les revêtements de conversion peuvent modifier l’épaisseur de la couche, la rugosité, les dimensions et les zones masquées, et peuvent également entraîner des résidus de solutions de traitement, de particules ou de salissures huileuses. Par conséquent, le contrôle de la propreté des pièces médicales doit être planifié conjointement avec l’usinage CNC, l’ébavurage, le traitement de surface et le conditionnement, plutôt que de se limiter à un simple essuyage avant la livraison.
Les pièces médicales usinées en CNC doivent d’abord faire l’objet d’une définition de la séquence de nettoyage et des surfaces critiques
La logique de procédé la plus sûre est généralement la suivante : éliminer les résidus d’usinage et les copeaux, effectuer l’ébavurage, puis réaliser le traitement de surface ; après le traitement, nettoyer conformément aux exigences du procédé, effectuer le nettoyage final, puis procéder à l’inspection et au conditionnement en environnement propre. Les microcanaux, les surfaces de montage des capteurs, les zones proches des fenêtres optiques, les surfaces en contact avec les éléments d’étanchéité ainsi que les filetages et les trous profonds sont souvent plus susceptibles de retenir des contaminants ou des copeaux, ou d’être affectés par des zones masquées, que les surfaces planes exposées. La nécessité d’un nettoyage avant et après le traitement de surface ne doit pas être déterminée uniformément par expérience ; elle doit être confirmée en fonction de l’usage de la pièce, des risques liés aux résidus et des exigences de validation du client.
- Indiquer sur le plan ou dans l’accord de procédé les zones à traiter, les exigences relatives à la couche ou à l’aspect, ainsi que les surfaces de référence, filetages et surfaces d’étanchéité qui ne doivent pas être traités.
- Préciser l’état après le nettoyage final : définir les outillages, les gants et les modes de manutention autorisés une fois le nettoyage terminé, afin d’éviter la réintroduction de particules ou de salissures huileuses lors d’une opération courante.
- Exiger que les enregistrements de nettoyage, de traitement de surface et de libération puissent être reliés au lot de pièces ; si des exigences particulières de propreté, de rugosité ou de résidus s’appliquent aux surfaces critiques, définir simultanément la méthode d’inspection et les éléments de preuve à fournir à la livraison.
Comment définir les dimensions critiques et les éléments de preuve pour le contrôle dimensionnel des pièces métalliques médicales ?
Le contrôle dimensionnel des pièces métalliques de précision destinées aux dispositifs médicaux ne peut pas se limiter à la remise d’un tableau de mesures dissocié du plan. Les résultats d’inspection doivent répondre à trois questions : quel élément a été mesuré, par rapport à quelle référence la mesure a-t-elle été effectuée, et à quel lot de pièces le résultat correspond-il ? Ce n’est qu’en reliant les exigences produit, la méthode de mesure et les enregistrements de lot que le rapport dimensionnel acquiert une réelle valeur en tant qu’élément de preuve pour la livraison.
Distinguer les dimensions critiques des dimensions générales selon le risque fonctionnel
Les dimensions peuvent d’abord être classées en dimensions critiques, dimensions fonctionnelles et dimensions générales. Le diamètre d’un trou peut influer sur l’ajustement d’un axe ou d’un cathéter, la position d’un trou peut affecter la référence d’assemblage, la largeur et la profondeur d’une gorge d’étanchéité déterminent l’état de compression de l’élément d’étanchéité, tandis que le filetage doit être évalué à la fois selon sa longueur utile, le résultat du contrôle par calibre entre/n’entre pas et les bavures à l’entrée. Pour les surfaces de montage des capteurs, les zones proches des fenêtres optiques et les surfaces d’assemblage de précision, il convient également de tenir compte de la planéité, des relations de position ou de l’état de surface. Les dimensions critiques peuvent nécessiter un contrôle à 100 %, une inspection spécifique ou un plan d’échantillonnage plus strict, mais la proportion et la méthode doivent être déterminées sur la base du plan, des tolérances, du risque produit et de l’accord qualité.
Assurer la traçabilité des équipements de mesure et des rapports
Les enregistrements d’inspection doivent préciser le système de références, la méthode de mesure, les calibres ou équipements de mesure utilisés, ainsi que le justificatif attestant que l’équipement dispose d’un étalonnage en vigueur. Pour les trous profonds, les filetages internes, les trous sécants ou les éléments difficiles d’accès, il ne faut pas considérer par défaut que la lecture d’un pied à coulisse ordinaire est suffisante ; les documents du projet doivent définir une méthode d’inspection appropriée. Le rapport doit également être associé au numéro de pièce, au lot de production et au statut d’inspection ; en cas de dépassement de tolérance, il faut d’abord isoler le lot concerné, puis procéder, conformément à l’accord établi, à une nouvelle mesure, une retouche, une revue de dérogation ou une libération.
Limites de contrôle du conditionnement propre des pièces médicales usinées en CNC : de la zone de nettoyage à la ligne d’assemblage
L’emballage propre des pièces CNC médicales ne consiste pas simplement à enfiler un sac plastique après le nettoyage. Il s’agit d’un processus continu et maîtrisé allant du nettoyage final, de la manutention en environnement propre et de l’inspection jusqu’au conditionnement. Les pièces destinées à des équipements externes non stériles, celles en contact avec des fluides ou le corps humain, ainsi que celles qui seront stérilisées ultérieurement peuvent présenter des risques de contamination et des exigences d’emballage différents. Il est donc impossible d’appliquer un même standard par défaut à toutes les pièces.
Comment éviter une nouvelle contamination des pièces CNC médicales après le nettoyage final ?
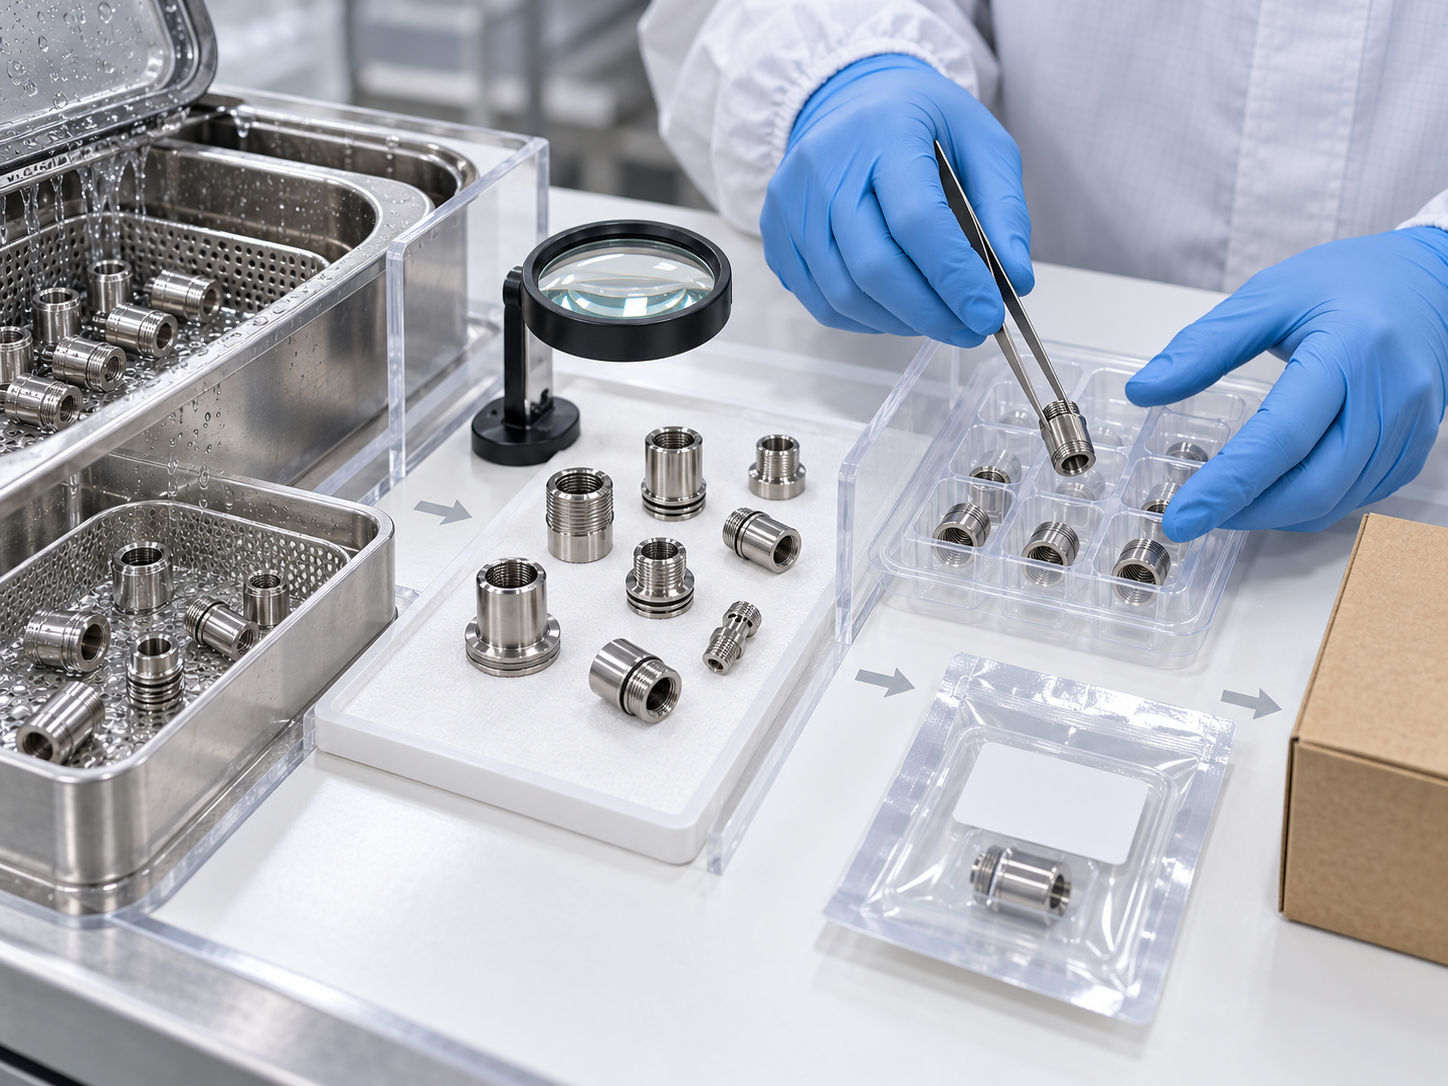
Une fois les résidus d’usinage éliminés, les bavures retirées et les traitements de surface nécessaires réalisés, il convient de définir clairement qui est responsable du nettoyage final, où celui-ci est effectué, quel agent de nettoyage est utilisé et selon quelles modalités l’état de propreté est accepté. Lors de la manutention, il faut éviter tout contact avec des outillages contaminés, des établis ordinaires, les mains nues, des traces d’huile ou des matériaux d’emballage susceptibles de libérer des particules. Il est particulièrement important de vérifier l’absence de copeaux, de bavures ou de résidus de liquide de nettoyage dans les perçages profonds, les perçages croisés, les filetages et les gorges d’étanchéité. Sur le site, les opérations doivent pouvoir être reliées au lot de nettoyage, à l’état de l’équipement ou du produit de nettoyage, ainsi qu’aux enregistrements d’acceptation, et pas uniquement reposer sur un contrôle visuel.
Quelles exigences faut-il confirmer pour l’emballage et l’étiquetage des pièces CNC médicales ?
La nécessité de contrôler l’environnement d’emballage, le recours à un emballage double, le niveau de particules autorisé et l’éventuelle stérilisation doivent être déterminés en fonction de la nature du contact avec le produit, des documents techniques du client, de la réglementation en vigueur et des résultats de validation. Les exemples d’environnements propres présentés dans les guides réglementaires ne peuvent pas être appliqués directement à toutes les pièces CNC. L’étiquette doit au minimum permettre d’associer la pièce à sa référence, à son lot de production, à sa quantité, à son statut d’inspection et, si nécessaire, aux informations relatives au traitement de surface ou au nettoyage. En cas d’emballage endommagé, d’étiquette décollée ou de statut incertain, la pièce doit d’abord être isolée et faire l’objet d’une évaluation, plutôt que d’être envoyée directement sur la ligne d’assemblage.
Dossier documentaire avant livraison et traitement des anomalies : que doit confirmer l’acheteur auprès du fournisseur CNC ?
La livraison de pièces métalliques de précision pour dispositifs médicaux usinées en CNC ne devrait pas se limiter à un simple rapport dimensionnel. L’acheteur doit confirmer un ensemble de preuves pouvant être reliées entre elles : nuance, spécification et lot de matière, lot de production des pièces, lot de traitement de surface, résultats des dimensions critiques, ainsi que le statut du nettoyage, de l’emballage et de l’acceptation. Les documents requis doivent être définis sur la base du plan, des spécifications d’achat, de l’accord qualité et de la réglementation applicable. Les justificatifs exigés ne sont pas nécessairement identiques pour tous les projets.
Quels points de contrôle le dossier documentaire de livraison doit-il couvrir ?
- Matière : certificat matière convenu, nuance et numéro de coulée ou autre information de lot acceptable, avec possibilité de l’associer au lot de pièces.
- Usinage et procédés spéciaux : enregistrements nécessaires des traitements thermiques, opérations de soudage, passivation, galvanoplastie ou autres traitements de surface, y compris le lot de traitement et les résultats requis.
- Inspection : résultats du contrôle des dimensions critiques, de l’aspect, des bavures et, si nécessaire, de la propreté. Le rapport doit indiquer le lot de pièces, les références, la méthode de mesure ou les informations relatives aux moyens de contrôle.
- Nettoyage et emballage : statut du nettoyage final, de la manutention, de l’emballage et de l’étiquetage ; l’étiquette doit au minimum faciliter la vérification de la référence de la pièce, de la quantité, du lot et du statut de traitement.
- Enregistrements des anomalies : enregistrements de l’isolement, de l’évaluation et du traitement des problèmes tels que les dépassements dimensionnels, les bavures résiduelles, les écarts d’épaisseur de revêtement ou de teinte, ainsi que les emballages endommagés.
Lorsqu’une anomalie est détectée, il convient généralement d’isoler d’abord le lot concerné afin d’éviter que des pièces non conformes ne soient mélangées aux opérations d’assemblage ou au processus de nettoyage ultérieur. Il faut ensuite décider, en fonction du risque, d’une retouche, d’une nouvelle inspection, d’une mise au rebut, d’une acceptation sous dérogation ou d’une libération par dérogation. Après une retouche, il ne suffit pas de mettre à jour la conclusion : les preuves de la nouvelle inspection et de la confirmation du statut doivent également être conservées. L’utilisation par le fournisseur d’un système NCR, CAPA ou d’enregistrements électroniques doit être définie par le projet ; il est déconseillé d’imposer un outil unique comme exigence générale.
Huit exigences à préciser lors de la demande de devis et de la validation de la première pièce
Avant une demande de devis ou une validation de première pièce pour un usinage CNC médical, il est recommandé d’inscrire séparément les exigences relatives au lot de matière, aux surfaces critiques, aux critères applicables aux bavures, au traitement de surface, au rapport d’inspection, au mode de nettoyage, à l’environnement d’emballage et au traitement des anomalies dans le plan, l’accord qualité ou la liste d’achat. Cela permet à la fois de définir clairement les éléments que le fournisseur doit maîtriser et de déterminer à l’avance la conduite à tenir lorsque les dimensions sont conformes mais que l’emballage est endommagé, qu’un résidu est présent sur la surface ou que des bavures subsistent à l’entrée d’un perçage critique, réduisant ainsi les litiges au moment de la livraison.
FAQ sur l’usinage CNC courant des pièces métalliques pour dispositifs médicaux
La réception de pièces métalliques pour dispositifs médicaux usinées en CNC ne peut pas se limiter au rapport dimensionnel. Elle doit également tenir compte de la traçabilité des matières, de l’ébavurage, du traitement de surface, du nettoyage final, de l’emballage propre et des enregistrements de livraison. Les questions suivantes doivent idéalement être clarifiées avant la demande de devis, la validation de première pièce et la libération des lots.
Peut-on usiner des pièces métalliques pour dispositifs médicaux sans salle blanche ?
Cela dépend de l’usage de la pièce, du risque de contact, du nettoyage final et des spécifications du client. Les exigences peuvent différer entre les pièces d’équipements externes non stériles et les pièces en contact avec des fluides ou le corps humain, ou devant faire l’objet d’une stérilisation ultérieure. L’acheteur doit confirmer si un nettoyage final ou un conditionnement en environnement contrôlé est requis, et demander les enregistrements correspondants relatifs au nettoyage, à l’environnement et à la libération.
Un nettoyage supplémentaire est-il nécessaire après le traitement de surface ?
Il n’existe pas de règle générale. La passivation, l’anodisation, l’électropolissage ou le placage peuvent entraîner des résidus, des zones masquées et des risques liés aux particules. La nécessité d’un nettoyage avant et après le traitement doit être déterminée en fonction des surfaces critiques, des risques liés au produit, des spécifications du traitement de surface et des exigences de validation. L’ordre des opérations de nettoyage ainsi que les preuves de libération doivent être clairement définis dans la documentation du procédé.
Un certificat matière doit-il être fourni pour chaque lot ?
Le format des documents et la fréquence de soumission dépendent du plan, des spécifications d’achat, de l’accord qualité et de la réglementation applicable. L’essentiel est d’établir la traçabilité entre la nuance, la spécification ou le numéro de coulée du matériau, le lot de production des pièces, le lot de traitement de surface et les enregistrements du contrôle final, plutôt que d’appliquer mécaniquement un type particulier de certificat.
Comment spécifier les exigences relatives aux bavures des pièces médicales usinées CNC sur un plan ?
Il convient de spécifier le traitement des arêtes et l’état acceptable en fonction des caractéristiques fonctionnelles, en couvrant notamment les trous sécants, les trous profonds, les filetages, les gorges d’étanchéité, les arêtes vives et les surfaces d’assemblage. Si nécessaire, il faut également définir le grossissement du contrôle, la méthode d’inspection ou les exigences spécifiques de nettoyage. Ne pas se contenter d’indiquer « supprimer les bavures » : il faut aussi préciser quelles surfaces ne doivent présenter aucun résidu de copeaux ni défaut susceptible d’affecter l’étanchéité ou le passage des fluides.
Key takeaways
- Les éléments justificatifs de libération des pièces médicales doivent couvrir les exigences produit, le contrôle du processus, les résultats d’inspection et l’état de l’emballage, et non se limiter à un rapport dimensionnel.
- La nuance, la spécification, le lot de matériau, le lot de pièces, le lot de traitement de surface et les relevés du contrôle final doivent être associés conformément aux exigences du projet.
- L’ébavurage doit définir un état acceptable pour les trous sécants, les trous profonds, les filetages, les gorges d’étanchéité et les arêtes fonctionnelles, ainsi que préciser la méthode de contrôle.
- L’ordre du traitement de surface, du nettoyage final et de l’emballage propre influence les particules, les souillures huileuses, les résidus de revêtement et l’état dimensionnel.
- Les dimensions critiques, les surfaces critiques, la méthode de nettoyage, l’environnement d’emballage et le traitement des écarts doivent être précisés à l’avance sur le plan, dans la spécification d’achat ou dans l’accord qualité.



