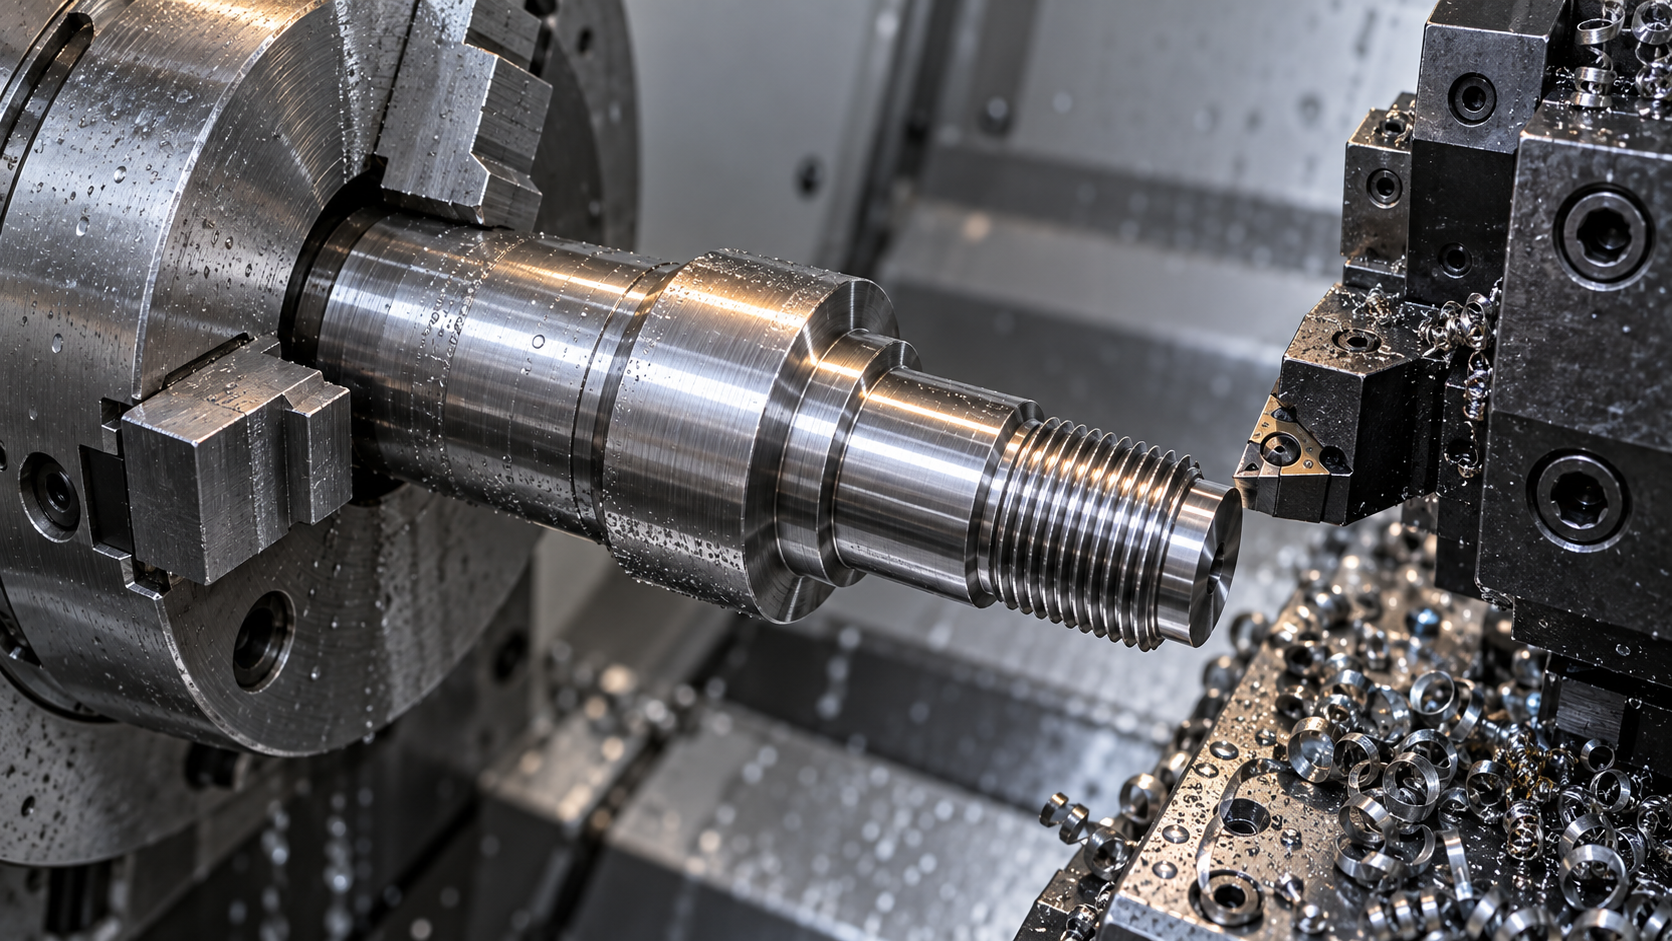
Ce que le tournage CNC résout réellement : la mise en forme en une passe d'une pièce de révolution
- Observer la face de la caractéristique : diamètre extérieur, face, alésage, cône, filetage, gorge annulaire — c'est le domaine de prédilection du tournage. Les plans, rainures de clavette, fraisures latérales et cavités de forme spéciale relèvent du fraisage.
- Vérifier si une seconde prise de pièce est nécessaire : si la pièce est « un arbre avec un plan + un trou excentré en bout d'arbre », après le tournage il faut passer sur la fraiseuse pour un nouveau serrage, et la coaxialité peut alors chuter de 0,02 à plus de 0,05. C'est là que la valeur du tournage-fraisage combiné, qui réduit le nombre de serrages, apparaît.
- Examiner la quantité et la forme : pièce unique, forme étrange, canaux internes — l'impression 3D ou le moulage de prototype peut être plus rapide ; ce n'est que lorsqu'on a réellement besoin de la précision des surfaces de révolution et de quelques pièces à quelques dizaines de pièces que le tournage CNC se justifie.
Comment choisir entre tournage et tournage-fraisage : voir d'abord sur quelle face se situe la caractéristique
Pour un même plan de pièce de révolution, il n'est pas rare que le devis varie du simple au double. La raison ne tient souvent ni au matériau ni aux tolérances, mais à « sur quelle face se situent ces caractéristiques ». Pour décider entre tournage, fraisage ou tournage-fraisage combiné, inutile de mémoriser d'abord les modèles de machines : commencez par classer les caractéristiques du plan selon leur position.
Surfaces de révolution, faces, filetages extérieurs, alésages — ces caractéristiques autour de l'axe de broche relèvent naturellement du tournage CNC. La pièce tourne, l'outil avance en ligne droite, et une passe forme un tronçon de surface de révolution, sans trace de reprise, avec une circularité facile à stabiliser. Tant que le corps de la pièce est une pièce de révolution, le tournage est généralement la première opération, et la moins coûteuse.
La difficulté vient d'une autre catégorie de caractéristiques : plans latéraux, trous excentrés sur bride, trous croisés perpendiculaires à l'axe, rainures de clavette extérieures. Elles ne sont pas sur des surfaces de révolution et ne peuvent pas être réalisées au tour avec un outil à un seul point. La méthode traditionnelle consiste à retourner la pièce pour un second serrage sur fraiseuse, ou à fabriquer un montage excentrique pour que le tour « s'en sorte tant bien que mal ». Une seconde prise de pièce signifie un nouveau réglage, et la coaxialité comme la position ajoutent une couche de transmission d'erreurs. La pratique courante du secteur est la suivante : dès que les caractéristiques latérales dépassent deux ou trois, ou qu'une exigence de position par rapport à la broche existe, on prévoit directement le fraisage ou le tournage-fraisage combiné, plutôt que de forcer sur le tour.
Un tableau de critères : la position de la caractéristique détermine l'opération
En faisant correspondre caractéristiques et opérations, le choix devient clair :
- Diamètre extérieur, face, cône, alésage, filetage extérieur/intérieur — réalisables en une seule prise de pièce en tournage CNC, sans opération supplémentaire.
- Plans latéraux, rainures de clavette, trous excentrés sur bride — à placer en fraisage, ou à réaliser en une seule prise de pièce avec l'axe C / la tourelle à outils motorisés d'un tour-fraiseuse.
- Trous croisés perpendiculaires à l'axe, petits trous radiaux — le tournage-fraisage combiné permet d'éviter la seconde prise de pièce ; si le nombre est faible et la position peu serrée, on peut aussi tourner puis percer.
- Contours non révolutionnaires (profil extérieur spécial, pièce mince) — passer directement au fraisage, à l'impression 3D ou à la tôlerie, ne pas appliquer le tournage.
La valeur du tournage-fraisage combiné, en une phrase : comprimer en une seule prise de pièce des caractéristiques qui auraient nécessité deux ou trois serrages. Moins de serrages, moins d'erreurs cumulées, et une coaxialité et une position plus faciles à atteindre. Il ne s'agit pas de faire étalage du nombre d'axes ou de tables rotatives. Si toutes les caractéristiques clés du plan sont sur des surfaces de révolution, utiliser un tour-fraiseuse 5 axes rend au contraire une pièce simple plus chère. À l'inverse, si les caractéristiques latérales sont nombreuses et la position serrée, le temps de réglage et le taux de rebut économisés par la réduction des serrages valent souvent plus que le coût horaire de la machine.
Opérations de tournage CNC courantes : à quelles caractéristiques du plan correspondent les 10 types d'actions
- Tournage extérieur : suivre la plus longue ligne de contour extérieur, de la face à l'épaulement. On utilise un outil de tournage extérieur ; la profondeur de passe radiale et l'avance déterminent la rugosité de surface, et l'effet de fléchissement de l'outil est le plus marqué lorsque le rapport longueur/diamètre est grand.
- Dressage : suivre le plan perpendiculaire à l'axe. La face sert de référence à toutes les dimensions de longueur ultérieures ; si la face n'est pas plane, tout le reste est faussé.
- Gorge : les segments de largeur qui se rétrécissent brusquement sur le plan, généralement des gorges de dégagement, des gorges de circlips, des gorges de joint torique. L'outil à gorge a une faible rigidité ; lorsque le rapport largeur/profondeur de gorge dépasse 3:1, le broutement est fréquent.
- Tronçonnage : la ligne perpendiculaire à l'axe à l'extrémité de la barre, qui sépare la pièce de la matière. L'outil à tronçonner est le plus mince, l'avance doit être lente.
- Filetage au tour : les lignes annotées M, Tr, G ou angle de filet. L'outil à fileter doit effectuer plusieurs passes ; le pas et la profondeur du filet déterminent le nombre de passes, et un filetage à pas fin est plus sujet au décalage de filet qu'un filetage à pas gros.
- Alésage : les lignes de cote d'alésage. Plus la barre d'alésage est en porte-à-faux, plus sa rigidité est faible ; lorsque le rapport profondeur/diamètre dépasse 4:1, l'entrée de l'alésage a tendance à être trop grande et le fond trop petit.
- Alésage de finition : lorsque l'alésage est annoté avec une précision H7, H8, un alésoir est souvent nécessaire après le tournage pour obtenir un bon état de surface ; il s'agit d'un moyen de semi-finition.
- Moletage : le symbole de quadrillage ou de stries droites sur le plan sert à l'antidérapage des poignées ; après moletage, le diamètre extérieur augmente, il faut donc prévoir une surépaisseur.
- Tournage de forme : profils en arc, cône ou sphère, réalisés en une passe avec un outil de forme ou par interpolation CNC ; le rayon de pointe de l'outil doit correspondre au profil.
- Perçage : trous axiaux tels que trous de centre ou trous d'huile, réalisables sur tour avec la poupée mobile ou un foret en tourelle ; les trous excentrés nécessitent un montage dédié.
Bridage et références : l'étape la plus sous-estimée du tournage CNC
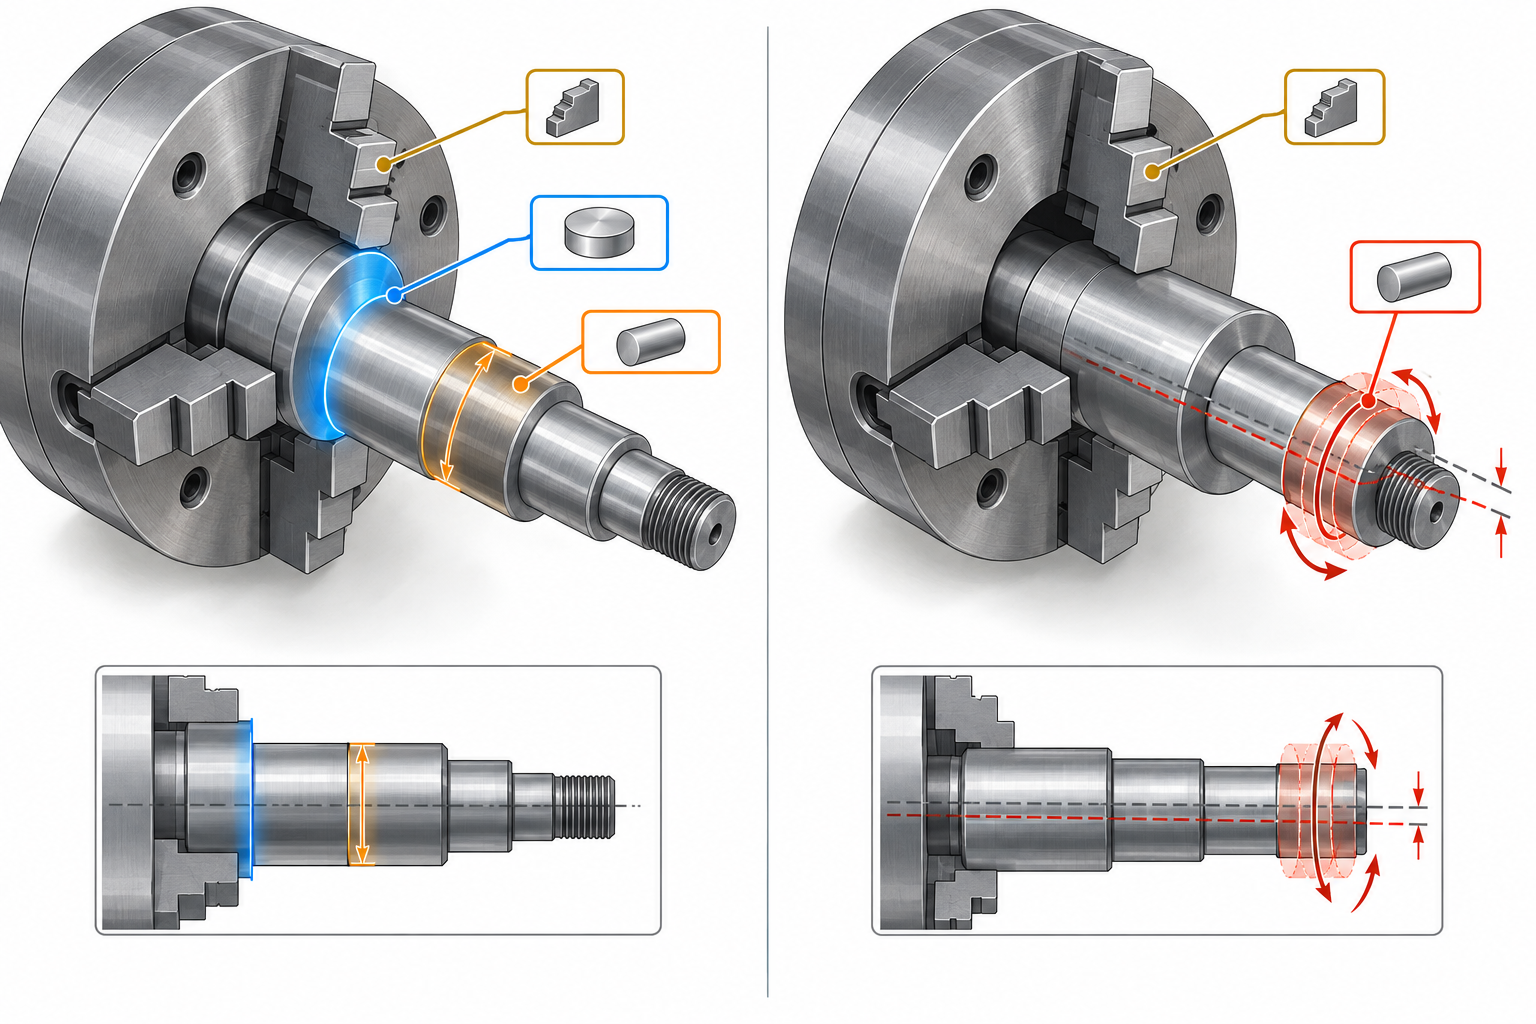
La coaxialité et la perpendicularité du dressage indiquées sur le plan sont finalement obtenues par les mors et la surface de référence. Pour un même tournage CNC, une seule prise ou deux prises avec retournement peuvent donner une coaxialité différant d'un ordre de grandeur. Pour juger si un plan de pièce de révolution est facile à usiner, demandez d'abord : où est la référence, combien de prises faut-il.
Limites d'emploi des modes de bridage courants
Le mandrin à trois mors est polyvalent et offre un effort de serrage élevé, mais son repositionnement est médiocre, avec un faux rond souvent de l'ordre de 0,02 à 0,05 mm ; il convient à l'ébauche et aux diamètres extérieurs de précision courante. Les mors doux, usinés selon la forme de la pièce, améliorent la précision de positionnement d'un cran et servent souvent à la finition et à la cohérence lors d'une seconde prise. Les pinces élastiques (douilles) serrent uniformément avec un faible faux rond : c'est le choix efficace pour les arbres élancés et les petites pièces, mais leur plage de serrage est étroite, une pince correspondant à une plage de diamètre.
Le positionnement sur alésage se fait avec un mandrin (arbre de centrage) : on usine d'abord l'alésage de référence, puis on monte le mandrin pour tourner l'extérieur, transférant ainsi la référence d'alésage vers l'extérieur ; c'est la pratique courante pour les exigences de coaxialité élevées. L'entraînement par face (mors frontaux) convient aux arbres usinés sur toute leur longueur en une seule prise, évitant le retournement. Les pièces à grand rapport longueur/diamètre exigent une lunette fixe ou une lunette à suivre : la lunette fixe soutient la partie statique, la lunette à suivre accompagne l'outil et soutient le point de coupe ; c'est la clé pour maîtriser la déformation de l'outil et la conicité.
Retournement pour usiner l'autre extrémité : comment le transfert de référence accumule les erreurs
Scénario typique : on serre une extrémité d'un arbre étagé, on l'usine, puis on desserre, on retourne et on serre l'autre extrémité pour usiner le reste du diamètre extérieur. Les références de positionnement radial diffèrent entre les deux prises ; le faux rond du mandrin, la déformation au serrage et l'erreur de planéité de la face d'appui s'additionnent sur la coaxialité. Si la surface de référence de la première prise n'est pas plane, l'axe de la seconde prise est décalé. Le résultat se traduit souvent par une coaxialité hors tolérance aux deux extrémités et un balourd marqué à l'épaulement intermédiaire.
Les contre-mesures sont concrètes : les surfaces de révolution critiques réalisables en une seule prise doivent l'être autant que possible ; en cas de retournement obligatoire, la première prise doit aussi usiner une référence de positionnement réutilisable (par exemple un diamètre extérieur ou un alésage de finition), et la seconde prise se positionne sur cette référence avec un mandrin ou des mors doux ; les surfaces d'assemblage critiques conservent une surépaisseur de finition, reprise uniformément après retournement. Inscrire la « référence » sur le plan ou la fiche de gamme évite bien des retouches après coup.
Rapport longueur/diamètre : critère courant pour le choix du bridage
Règle empirique courante : pour un rapport longueur/diamètre en porte-à-faux (longueur en porte-à-faux / diamètre) inférieur à 3, un mandrin ordinaire convient généralement ; entre 4 et 6, le risque de déformation de l'outil et de conicité augmente nettement, il faut souvent une lunette fixe ou à suivre ; au-delà de 6 à 8, la plupart des cas exigent une lunette à suivre avec faible profondeur de passe et avance réduite, ou un autre itinéraire de fabrication. Ce ne sont que des ordres de grandeur pour faciliter le jugement ; il faut confirmer au cas par cas selon les tolérances du plan, la rigidité du matériau, la machine et l'outil réels, sans les considérer comme des valeurs garanties.
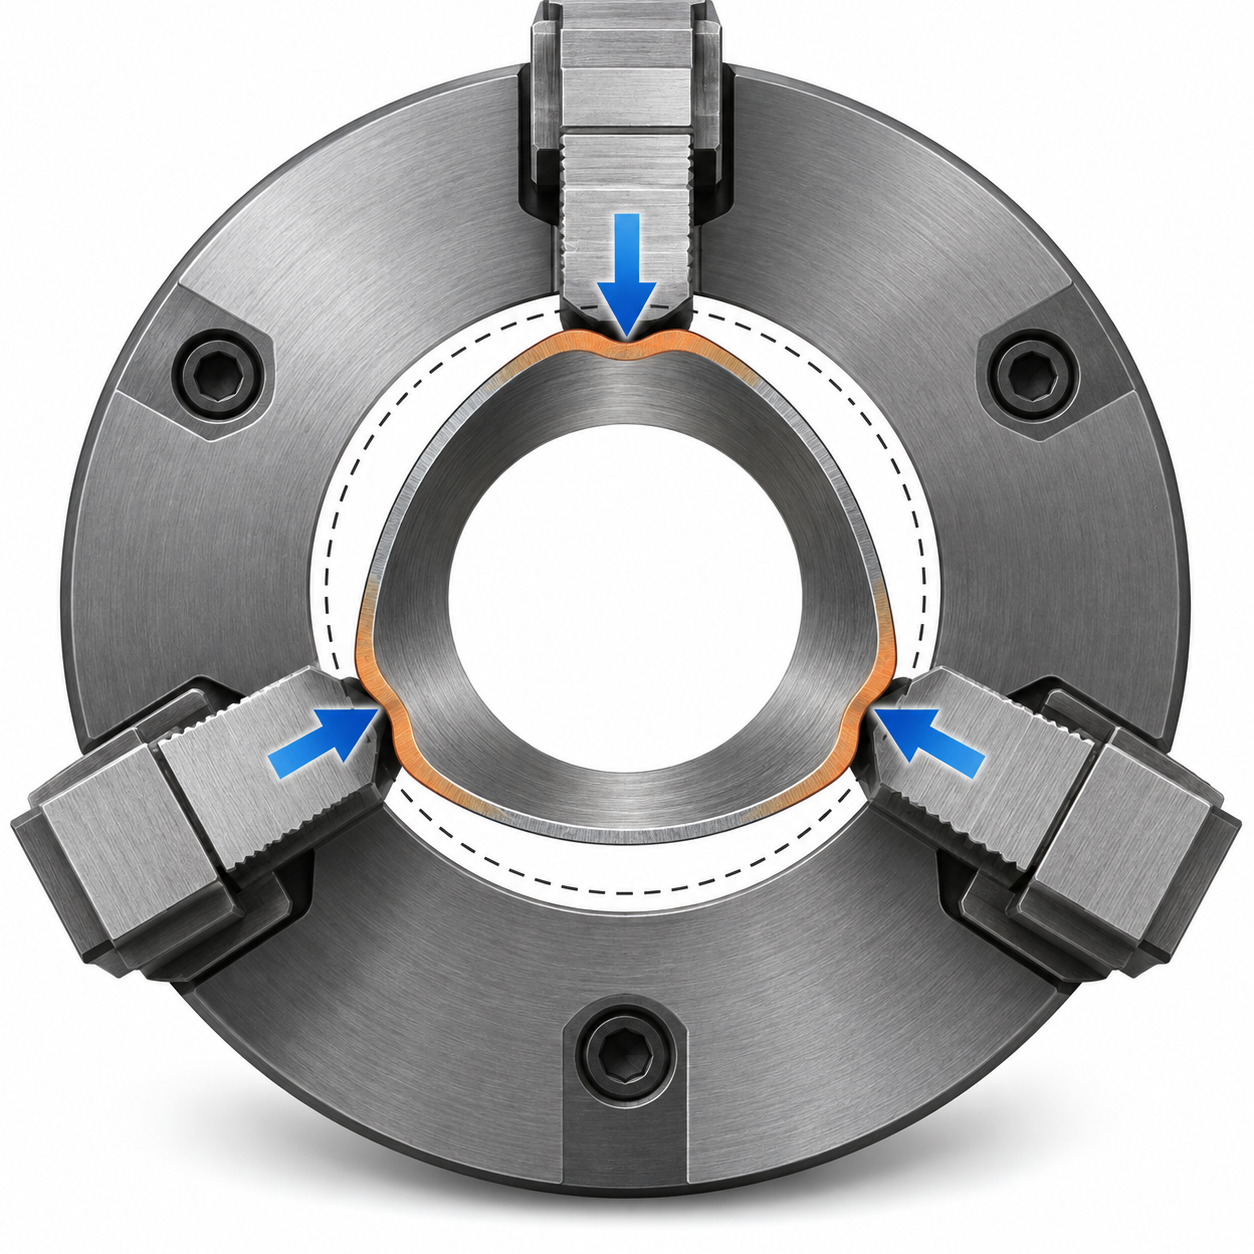
Pour les pièces à paroi mince, il faut raisonner à l'inverse : l'effort de serrage lui-même déforme la pièce, qui reprend sa forme au relâchement. Un serrage axial, une surface de contact accrue et un serrage léger en plusieurs phases sont souvent plus efficaces que d'augmenter l'effort de serrage. Une fois le bridage défini, la capacité du tournage CNC à reproduire stablement la pièce est en grande partie déterminée.
Gorges de dégagement, sorties de filetage et fonds d'alésage : non reproductibles si non cotés sur le plan
Gorge de dégagement extérieure : largeur et profondeur déterminent si l'outil peut « passer »
Sortie de filetage : sans cotation, impossible de visser à fond
Fond d'alésage : rayon de congé et espace de dégagement
Chanfreins de face et gorges de dégagement : guidage d'assemblage et dégagement d'outil
Matériau, tolérance et rugosité de surface : les trois contraintes de faisabilité en tournage CNC
Pour un même plan, changer de matériau, de zone de tolérance ou d'exigence de rugosité fait nettement diverger le devis et le rendement. Ces trois éléments ne sont pas des paramètres parallèles, mais des contraintes qui se limitent mutuellement : le matériau détermine comment le copeau se brise et combien de temps l'outil coupe ; la zone de tolérance détermine s'il faut de la finition ou de la rectification ; la rugosité est souvent la plus facilement resserrée par habitude et la plus facilement remise en question. Pour juger si un tournage CNC est faisable et s'il vaut la peine d'être fait, commencez par examiner les trois séparément.
Le matériau détermine la forme du copeau et la durée de vie de l'outil
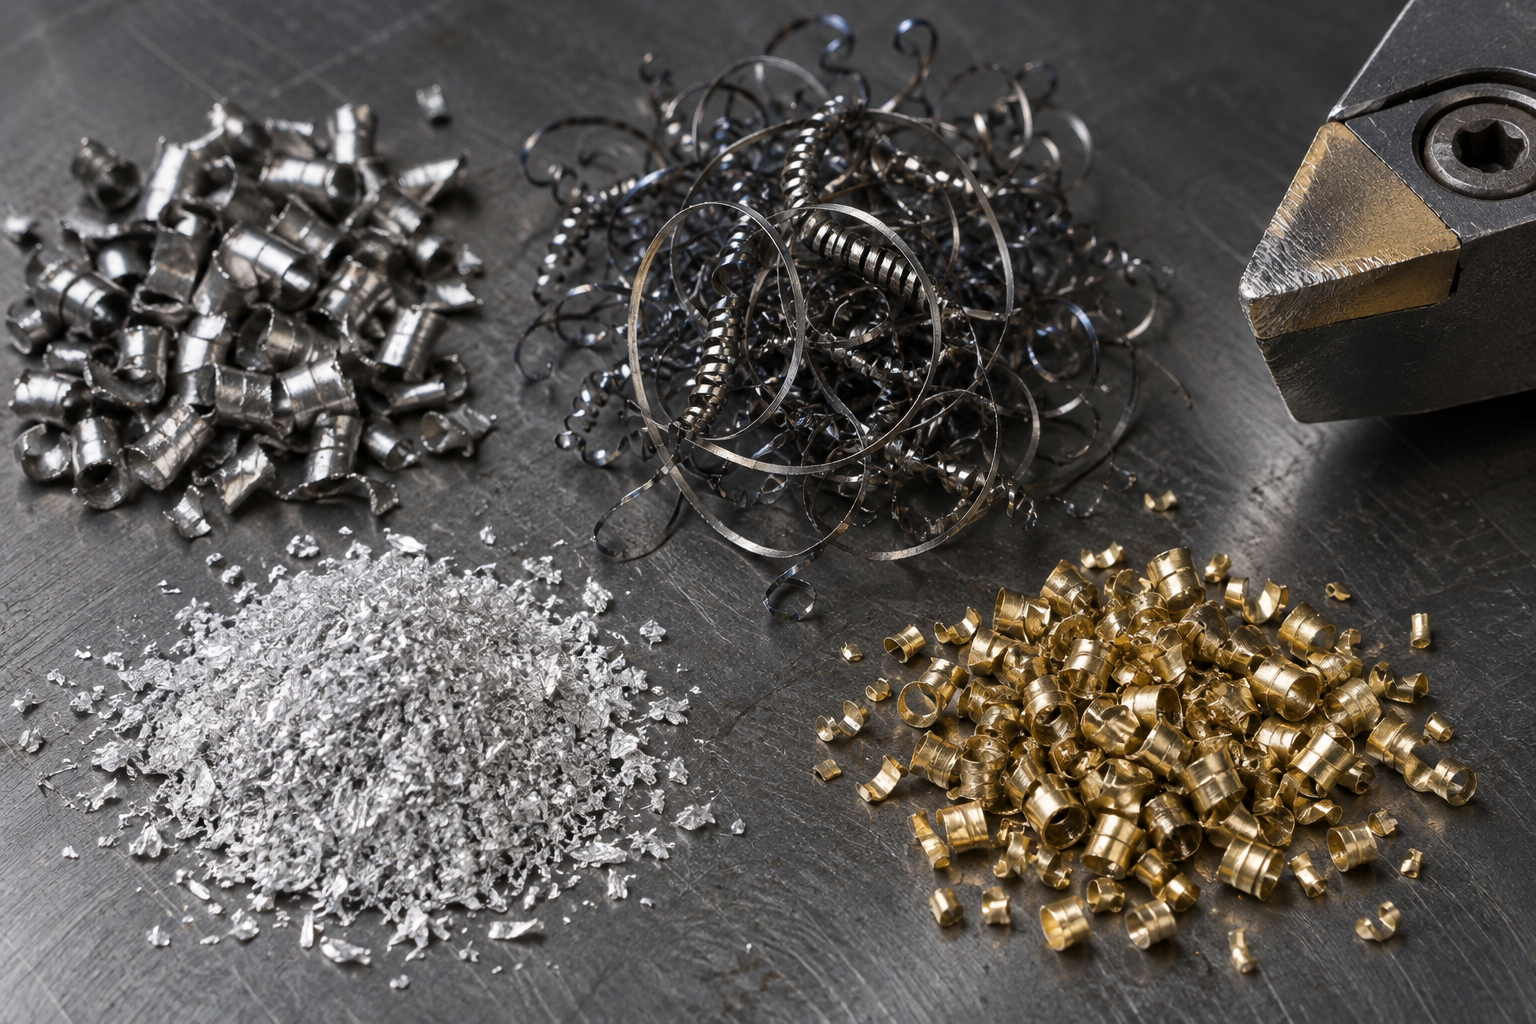
Les aciers de décolletage (type 12L14, 1215) se tournent le plus facilement : copeaux courts, faciles à briser, évacuation sans enroulement, surface facile à obtenir fine ; les aciers au carbone et alliés ordinaires sont un peu plus collants et exigent une vitesse et une avance appropriées pour briser le copeau. L'inox est une autre catégorie : le 304/316 s'écrouit nettement ; avec une profondeur de passe trop faible, l'outil frotte sur la couche écrouie, la pointe s'use vite, la surface brille mais les cotes commencent à dériver ; la pratique courante est de maintenir une avance par tour suffisante pour que la pointe coupe sous la couche écrouie, plutôt que de frotter légèrement.
L'aluminium (6061, 7075) se tourne rapidement, mais colle facilement et forme des arêtes rapportées, ce qui dégrade la surface en finition ; on le maîtrise par vitesse élevée, grand angle d'attaque et lubrification. Le laiton donne des copeaux fragmentés, faciles à briser : c'est un matériau relativement tranquille. Le titane conduit mal la chaleur, qui se concentre à la pointe de l'outil : la vitesse de coupe doit être nettement réduite, sinon l'outil brûle ; les plastiques techniques (POM, PEEK, nylon) demandent peu d'effort de coupe, mais se déforment dès que le serrage est un peu fort, et produisent facilement des bavures et des copeaux filandreux qui s'enroulent. Ces différences se répercutent directement sur le devis — à caractéristiques égales, changer de matériau a souvent plus d'impact que changer de machine.
Tolérance et rugosité : les deux faces d'une même chose
La tolérance dimensionnelle et la rugosité de surface sont fortement couplées en tournage. En tournage extérieur courant, on atteint couramment IT8–IT9 ; pour obtenir stablement IT7 ou plus serré, il faut généralement de la finition, une profondeur de passe réduite, un contrôle du rayon de pointe, ou simplement une surépaisseur de rectification. Idem pour la rugosité : le tournage ordinaire donne couramment autour de Ra3,2, et Ra1,6 dans de bonnes conditions ; en dessous, Ra0,8 et Ra0,4 exigent souvent finition, rectification ou galetage, avec des coûts et des gammes différents.
Ainsi, coter Ra1,6 sur des surfaces non fonctionnelles relève souvent de l'habitude, pas d'un besoin fonctionnel. Passer une surface apparente mais non en contact de Ra1,6 à Ra3,2 économise souvent une finition ou un polissage, sans aucun effet sur l'assemblage. Ce qu'il faut vraiment resserrer, ce sont les surfaces d'assemblage, d'étanchéité et de glissement. La méthode est simple : demandez « cette surface touche quoi, et par quoi l'ajustement est-il assuré » ; si la réponse manque, la rugosité peut probablement être assouplie.
Rapport longueur/diamètre, parois minces et coupe interrompue : les trois entrées typiques de défaillance en tournage CNC
Rapport longueur/diamètre trop grand : flexion de l'outil, conicité et dérive dimensionnelle
Pièces à paroi mince : d'où viennent la déformation au serrage et les marques de vibration
Coupe interrompue : durée de vie de l'arête et constance dimensionnelle sous charge d'impact
Avant de chiffrer un devis de tournage CNC, quels points faut-il d'abord vérifier sur le plan
Questions fréquentes
Les questions ci-dessous proviennent toutes des points de jugement concrets abordés plus haut : référence de montage, cotation des dégagements d'outil, arbitrage entre tolérances et rugosité, entrées de défaillance liées au rapport longueur/diamètre et aux parois minces. Les réponses données sont des critères vérifiables, et non des valeurs garanties.
Pour un même plan de pièce de révolution, pourquoi le devis varie-t-il autant selon le mode de montage ?
Parce que le nombre de montages détermine directement le temps de main-d'œuvre et les moyens de contrôle. Un seul montage permet d'usiner en même temps le diamètre extérieur, le front et l'alésage, la coaxialité étant assurée par la machine elle-même ; un retournement pour usiner l'autre extrémité impose un nouveau réglage, la coaxialité devient la superposition de deux références, et il faut souvent ajouter une opération de contrôle au comparateur ou d'usinage de mors doux. L'écart de devis provient principalement du nombre de montages, de la nécessité d'un mandrin expansible ou d'une lunette, et des opérations de contrôle supplémentaires, et non du seul coût de la matière.
Si l'on ne cote pas les dégagements d'outil et les sorties de filetage, l'opérateur peut-il les définir lui-même ?
Il le peut, mais ce seront ses valeurs habituelles, qui ne correspondront pas forcément à votre pièce d'assemblage. La largeur et la profondeur du dégagement d'outil ainsi que la longueur de sortie de filetage déterminent si le filetage peut se visser à fond et si la pièce bute au montage. Il est recommandé d'indiquer sur le plan la largeur de gorge, le rayon de fond de gorge et la forme de sortie (par exemple une sortie de type GB/T 3), en les examinant avec les relations d'interférence de la pièce d'assemblage. Ne pas les coter revient à confier la reproductibilité au hasard.
Passer la rugosité d'une surface non fonctionnelle de Ra1,6 à Ra3,2 permet-il vraiment d'économiser ?
Généralement oui. Une rugosité plus fine implique souvent une avance plus faible, une passe plus légère, parfois un changement d'outil ou une opération de finition ou de rectification supplémentaire, ce qui augmente le temps et la consommation d'outils. À condition que cette surface ne participe réellement ni à l'ajustement, ni à l'étanchéité, ni au glissement. La méthode de jugement consiste à vérifier si elle porte une tolérance d'ajustement, si elle est en contact avec un joint ou un joint torique, ou si elle a une exigence d'aspect. La pratique courante du métier est Ra0,8–1,6 pour les surfaces fonctionnelles et Ra3,2–6,3 pour les surfaces non fonctionnelles, à confirmer au cas par cas selon le plan et l'usinage réel.
À partir de quel rapport longueur/diamètre faut-il envisager une lunette mobile ou fixe ?
Il n'y a pas de chiffre universel ; l'expérience courante du métier montre que la flexion de l'outil et la conicité deviennent nettes au-delà d'un rapport de 4–5, et qu'au-delà de 8–10 une lunette mobile, une lunette fixe ou une contre-pointe est généralement nécessaire. Le vrai critère est la rigidité de la pièce, la force de coupe du matériau et la plage de tolérance exigée : à rapport égal, un arbre élancé en aluminium et un arbre élancé en inox se comportent tout à fait différemment. Il est recommandé d'indiquer sur le plan les tolérances et références des tronçons critiques, et de laisser le processeur décider du mode de soutien.
Dérive dimensionnelle après tournage d'une pièce cylindrique creuse à paroi mince : problème de machine ou de process ?
Dans la plupart des cas, c'est l'effet combiné de la déformation au serrage et de la chaleur de coupe. Le serrage radial du mandrin à trois mors rend la pièce à paroi mince ronde sous serrage, puis elle ressort après desserrage, si bien que le résultat diffère selon le moment de la mesure. Les remèdes courants consistent à passer à des mors doux, augmenter la surface de contact, réduire la force de serrage ou passer à un serrage axial ; il faut aussi maîtriser la chaleur de coupe et séparer ébauche et finition. Si le plan le permet, on peut aussi laisser une surépaisseur, desserrer, puis finir. Ce type de problème doit être confirmé avec le processeur, en précisant l'état de mesure et la référence.
Key takeaways
- Le plafond technique du tournage CNC est généralement déterminé par le serrage : plus une seule prise de pièce couvre de faces, plus la coaxialité et la perpendicularité des faces d'appui sont stables ; une seconde prise de pièce est la porte d'entrée des erreurs et des coûts.
- Les gorges de dégagement, les sorties de filetage et les congés de fond d'alésage, ces « détails non fonctionnels », déterminent si l'outil peut passer ; s'ils ne sont pas indiqués sur le plan, c'est l'opérateur qui décide sur le moment, et le résultat n'est pas reproductible.
- Le rapport longueur/diamètre, les parois minces et la coupe interrompue sont les trois principales sources de défaillance en tournage ; les valeurs empiriques courantes du secteur ne servent que de critères, les dimensions précises devant être confirmées selon le plan et la machine réelle.
- La rugosité de surface et les tolérances ne sont pas meilleures quand elles sont plus serrées : faire passer une face non fonctionnelle de Ra1,6 à Ra3,2 permet souvent d'économiser plus de coûts que de changer de matériau.
- Ordre de revue du plan avant devis : références et serrage → plages de tolérances clés → gorges de dégagement et filetages → matériau et traitement thermique → traitement de surface et contrôle.



