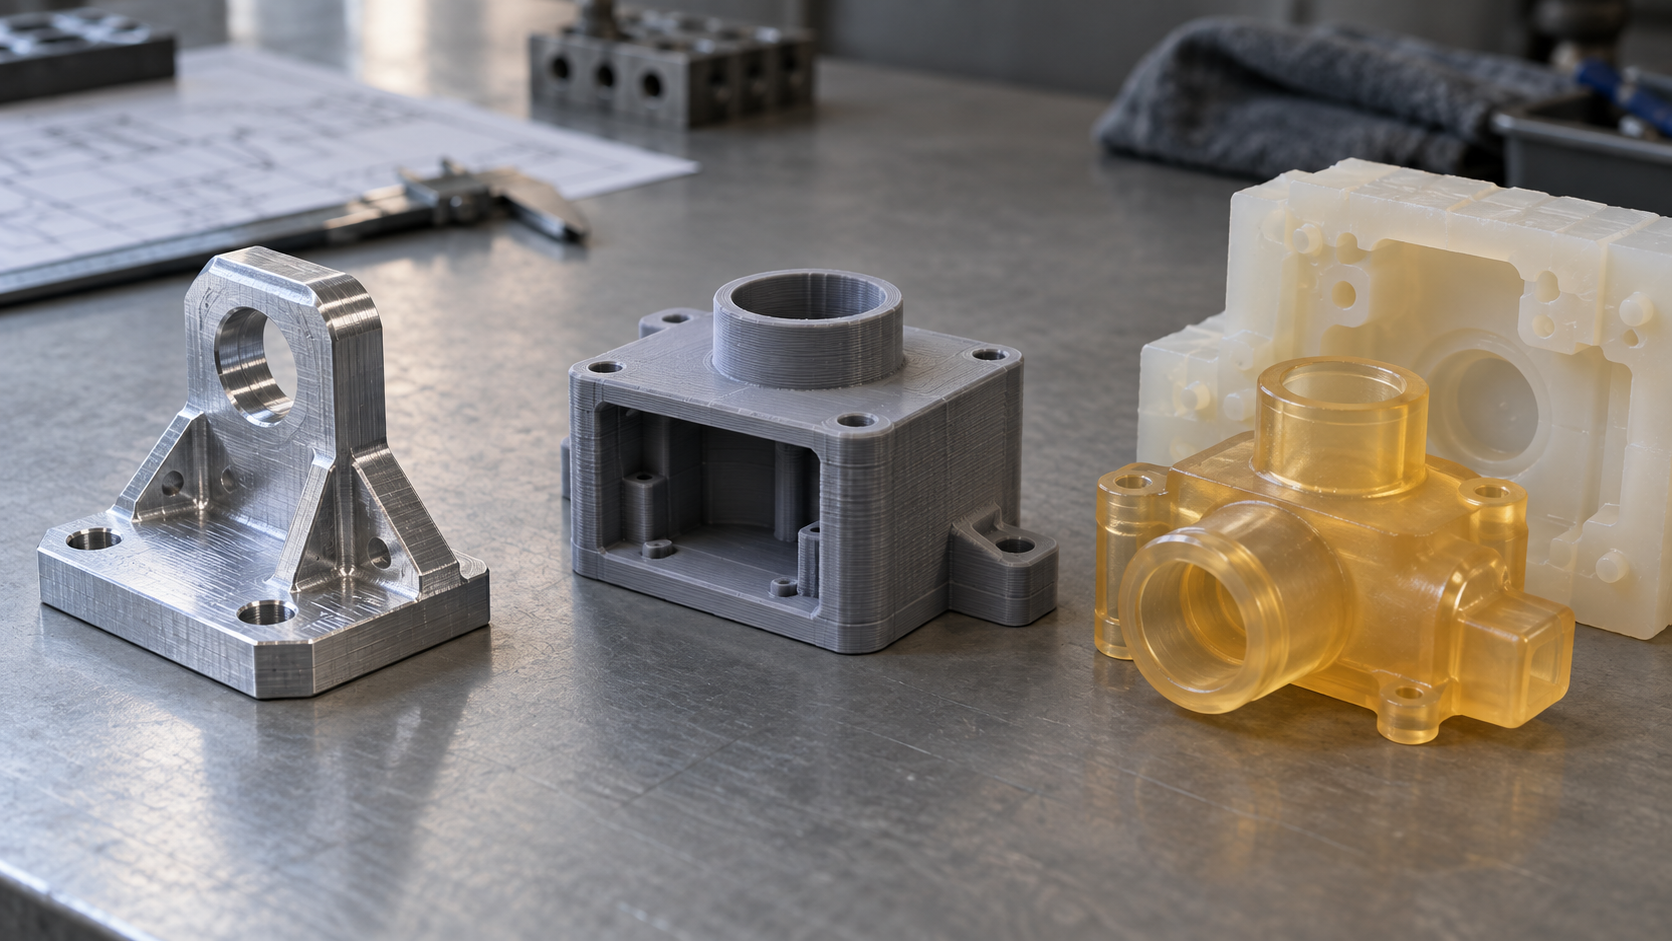
Prototypage rapide : définir d'abord l'objectif de validation, puis le procédé
Face à une pièce à prototyper, ne vous précipitez pas sur la comparaison des prix ou le choix de la machine. La première étape du prototypage rapide consiste à clarifier « à quoi va servir cette pièce ». La revue esthétique porte sur les raccords de surfaces, la position de la ligne de joint et la teinte de surface ; la validation d'assemblage porte sur les positions de trous, les clips et les jeux d'interférence ; les essais fonctionnels s'intéressent à la résistance du matériau, à la tenue en température et à la stabilité dimensionnelle après démontages répétés. Ces trois objectifs reposent sur des critères de jugement totalement différents ; appliquer le même plan à toutes les voies mène souvent à un rebut dès le premier tour.
Traduisez l'objectif de validation en trois entrées exploitables : matériau (faut-il un vrai plastique technique ou un métal), plage de tolérances (quelles cotes doivent être serrées, lesquelles peuvent être relâchées), exigences de surface (faut-il une texture, une peinture ou un ponçage). Inscrivez ces trois points dans la demande de devis, et les frontières des procédés apparaîtront d'elles-mêmes. Choisir par défaut la voie la plus rapide ou la moins chère ne fait généralement que repousser le problème à la troisième révision. Le prototypage rapide fait gagner du temps de révision, pas l'économie du jugement.
Prototype CNC : stabilité dimensionnelle, attention à l'accessibilité des outils et au bridage
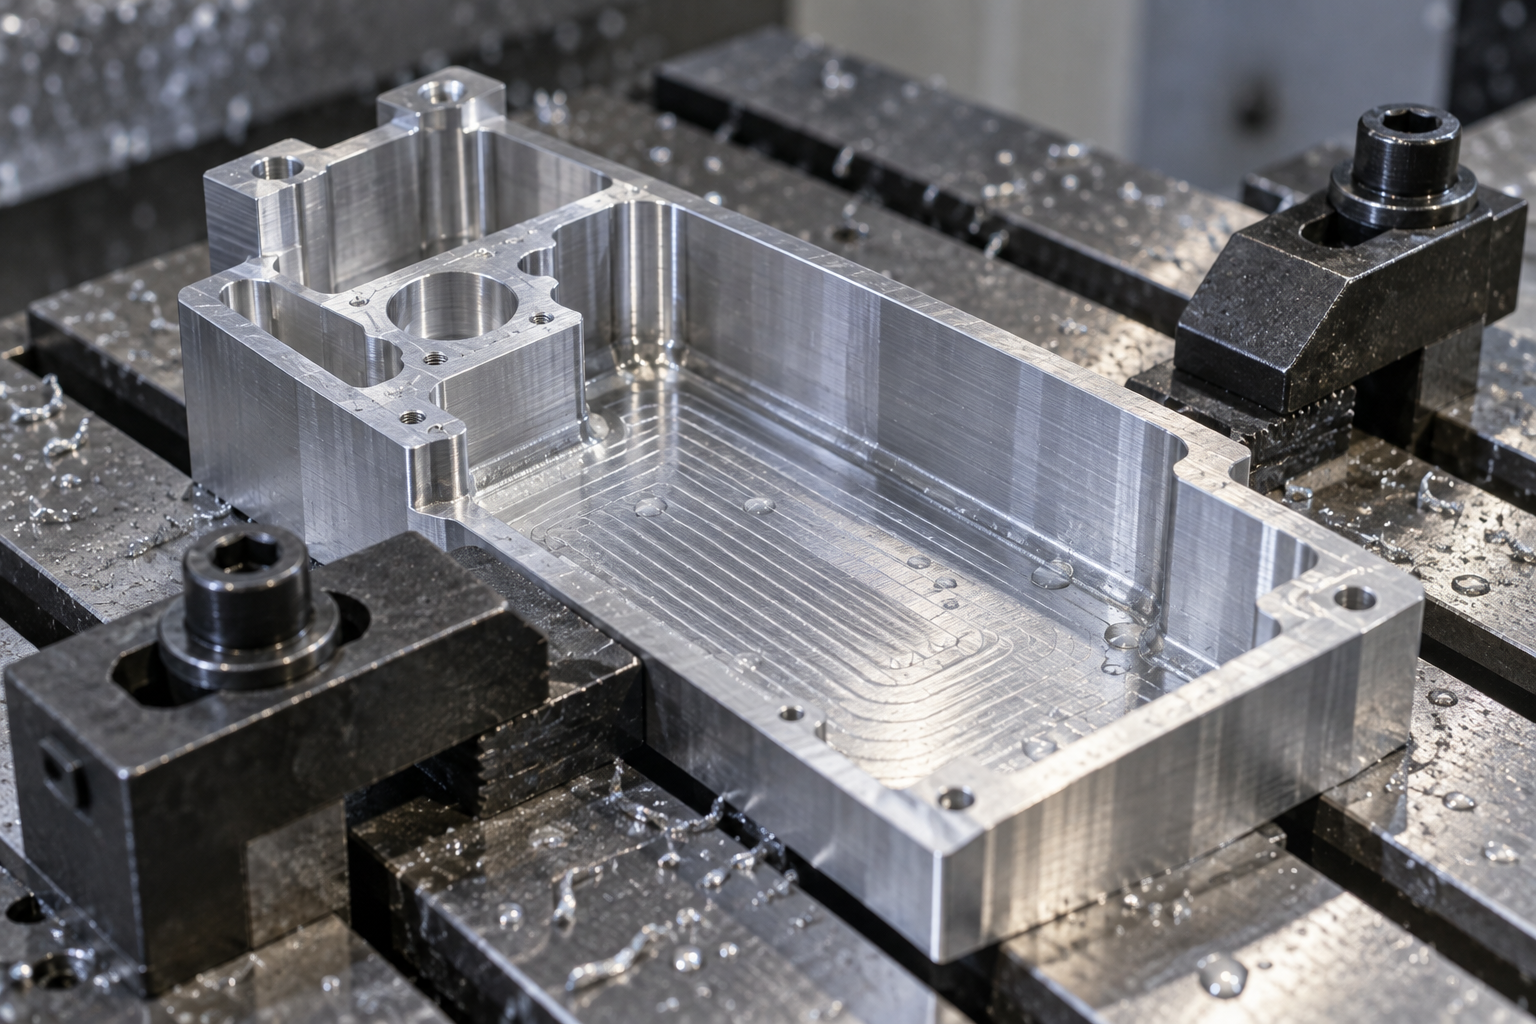
Pour des pièces fonctionnelles en matériau réel, avec de vrais filetages, qui doivent se visser, le prototypage rapide commence généralement par le CNC. Aluminium, acier, POM, PEEK passent directement sur machine ; la stabilité dimensionnelle et la qualité de surface sont plus proches de la pièce finale que celles d'une pièce imprimée. Le prix se cache dans les détails : l'accessibilité des outils détermine la faisabilité des cavités profondes et des angles de dégagement, une pièce à paroi mince se déforme dès qu'on la bride, et un bridage secondaire ajoute les erreurs de positionnement.
Comment définir une plage de tolérances raisonnable
Dans le secteur, la tolérance d'usinage courante se situe autour de ±0,1 mm, et l'usinage de finition des surfaces fonctionnelles ou d'étanchéité peut descendre vers ±0,02 mm ; ce qui est réellement atteignable dépend du matériau, de la dimension de la caractéristique et du mode de bridage — à confirmer point par point sur le plan, sans resserrer uniformément tout le document. En phase de prototypage rapide, seules quelques cotes clés doivent réellement être maîtrisées ; relâcher les autres change nettement le prix et le délai.
Arbitrage entre cavités profondes et angles de dégagement
Plus un outil est long et fin, plus sa rigidité est faible, ce qui fait apparaître vibrations et flexion. Lorsque la profondeur de cavité dépasse plusieurs fois le diamètre d'outil, il faut soit passer à l'électroérosion, soit augmenter le rayon de congé pour qu'un outil standard puisse pénétrer. Un angle intérieur noté R0,5 sur le plan devra peut-être être réalisé avec un outil R1 ou R2, ou bien avec un trou de dégagement. Mieux vaut communiquer ces modifications tôt que de reprendre après coup.
Prototype en impression 3D : pas de moule, mais il faut accepter l'anisotropie
La plus grande valeur de l'impression 3D dans le prototypage rapide est d'éliminer le moule : une révision ne change que le fichier, sans coût de moule à amortir. Le prix à payer est l'anisotropie — la résistance à la traction d'une pièce FDM entre les couches (axe Z) est généralement nettement inférieure à celle dans le plan XY ; on entend souvent parler d'« un facteur 0,7 voire moins », mais le rapport exact dépend du matériau, du taux de remplissage et de la trajectoire, et doit être confirmé par des essais ou les données du fournisseur. Pour les pièces soumises à traction, à flexion ou à des clips démontés à répétition, ne validez pas la commande simplement parce que l'orientation d'impression semble favorable.
Le SLA offre une surface fine, adaptée à la revue esthétique, mais une pièce en résine soumise à une charge prolongée fluera ; le SLS ne nécessite pas de support et convient à la validation des interférences d'assemblage, mais sa surface est poudreuse et les surfaces d'étanchéité demandent souvent un usinage ultérieur. Pour les filetages, il est conseillé de les former directement en petit diamètre à pas gros, ou de prévoir un avant-trou puis de tarauder ; la précision d'ajustement des filetages à pas fin est difficile à garantir après impression.
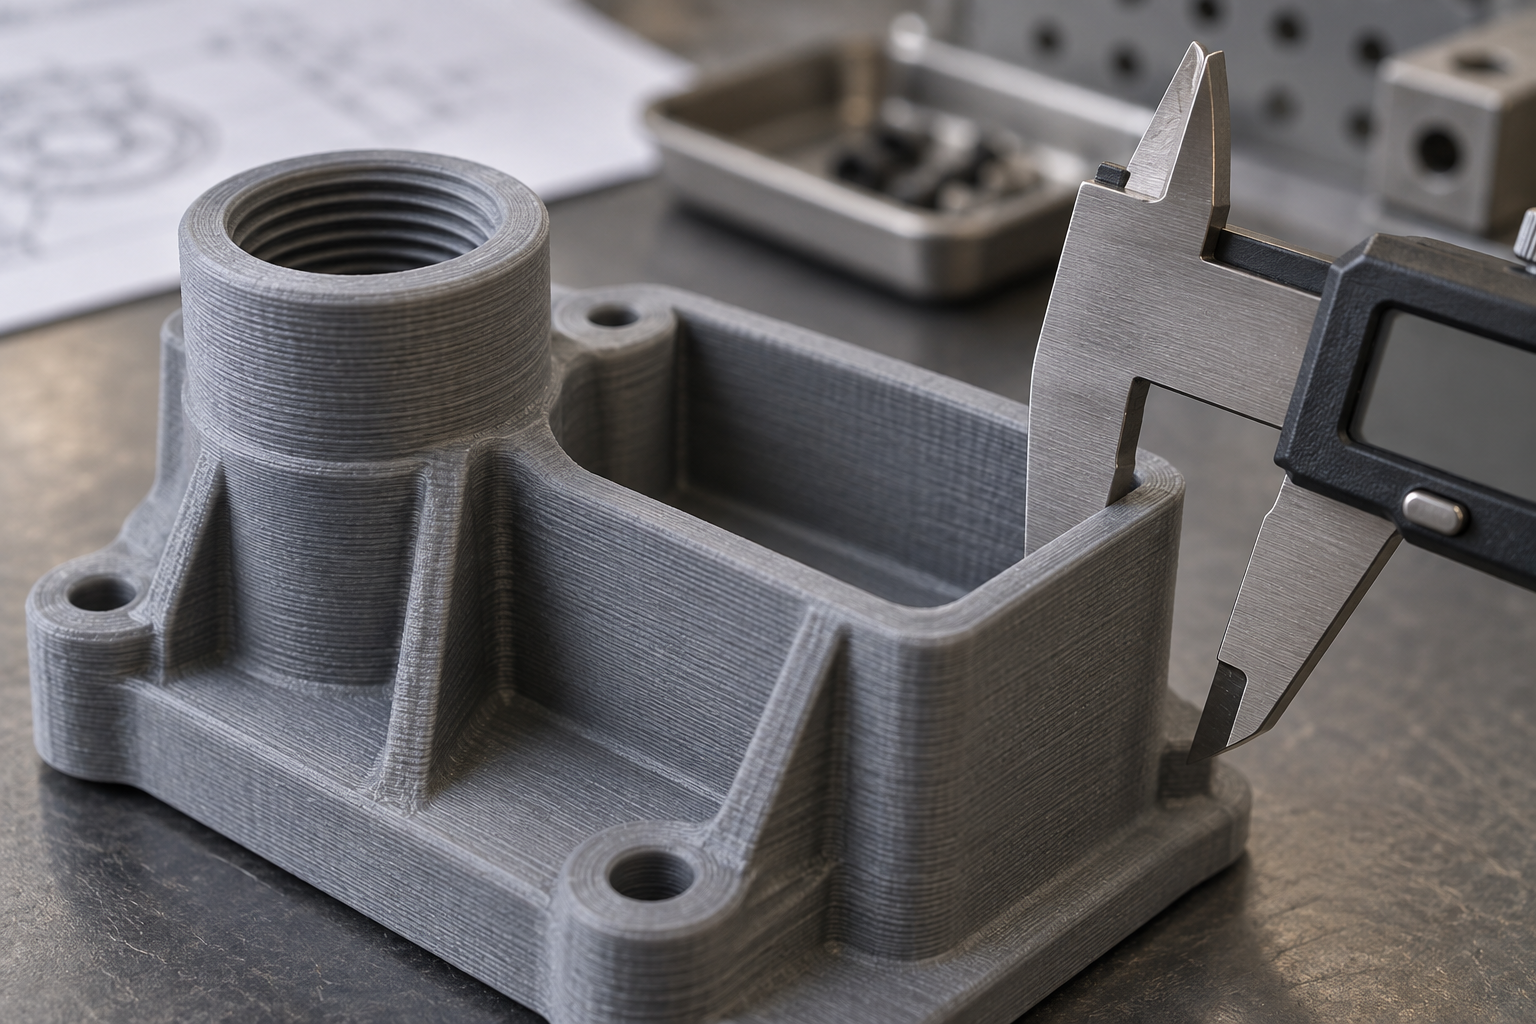
Trois types d'objectifs de validation ne conviennent pas aux pièces imprimées : les surfaces de glissement à ajustement précis, les pièces structurelles soumises à une charge continue, et les gabarits de contrôle exigeant une stabilité dimensionnelle à long terme. Pour ceux-là, mieux vaut passer au CNC ou à la tôle.
Coulée sous vide et tôle : voies complémentaires pour petites séries et pièces structurelles
Le prototypage rapide est souvent réduit par défaut à un choix entre « CNC ou impression 3D », mais les deux autres voies sont plus avantageuses dans certains cas.
Coulée sous vide : le modèle maître fixe la limite, les bulles fixent la régularité
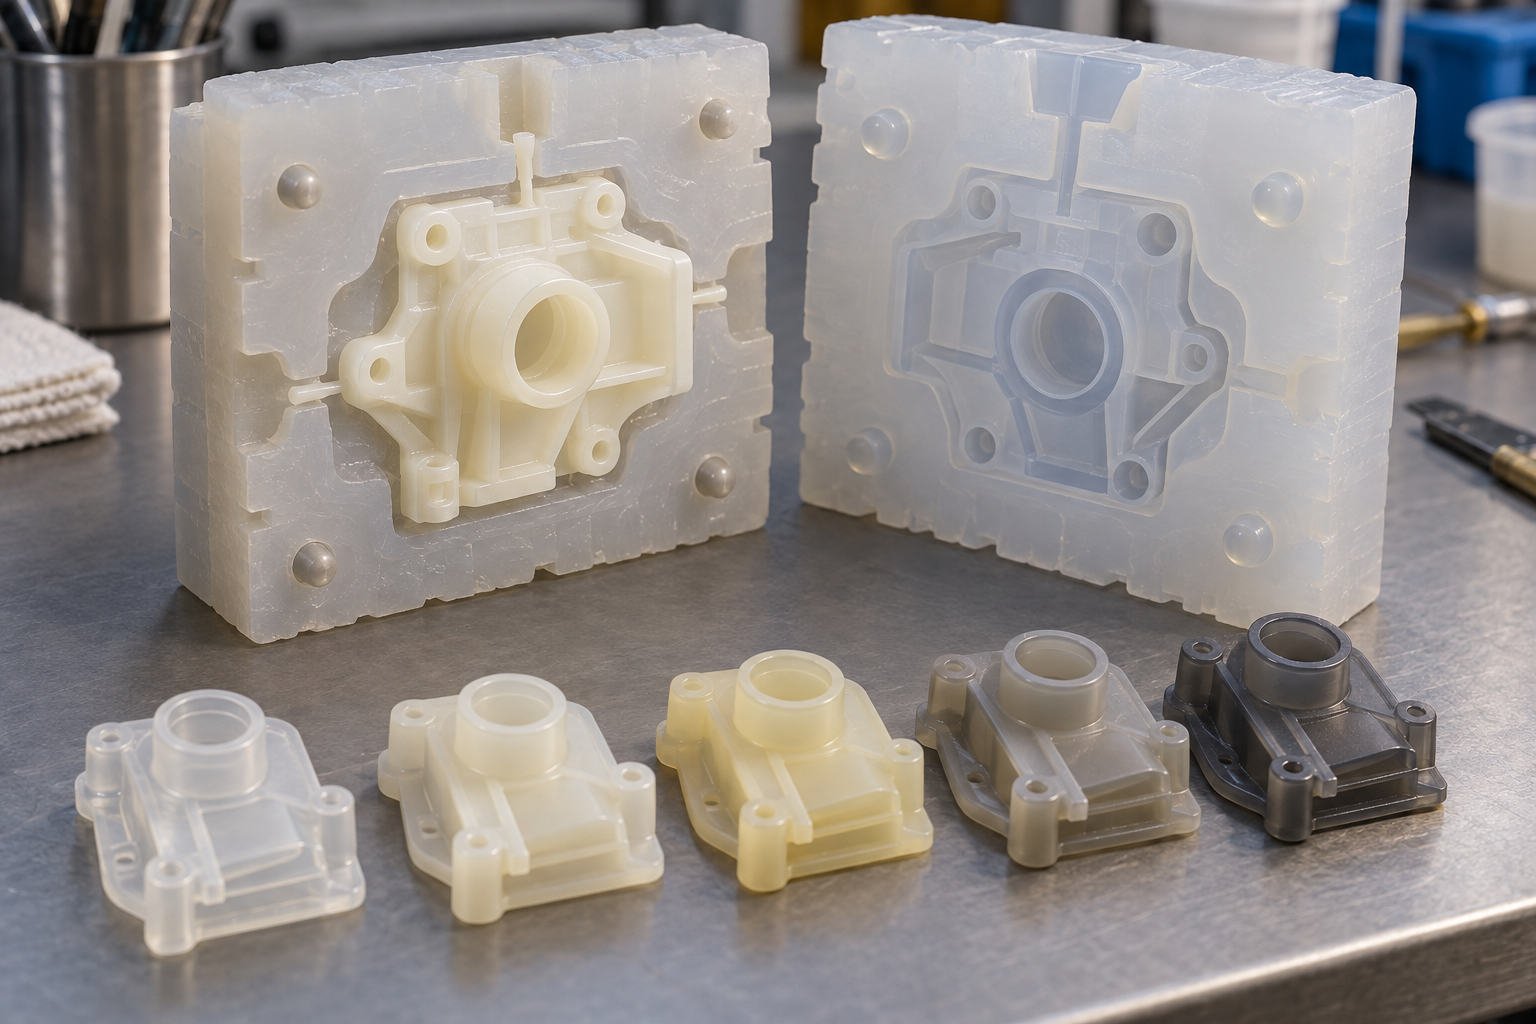
La coulée sous vide (reproduction de maquettes) convient aux petites séries de 10 à quelques dizaines de pièces, dont l'aspect et le toucher sont proches d'une pièce injectée. La reproduction en moule silicone repose avant tout sur la qualité du modèle maître — si le modèle maître est imprimé en SLA, les stries de couche se reproduiront sur chaque pièce coulée ; s'il est usiné par CNC, sa rugosité de surface détermine directement l'aspect de la pièce reproduite. La maîtrise des bulles pendant la coulée détermine la régularité du lot : un dégazage sous vide insuffisant laisse des porosités dans la pièce, qui blanchissent au ponçage. Dans le secteur, le retrait courant se situe, selon le matériau, dans une plage de 0,1 % à 0,5 %, à confirmer selon la référence de résine précise.
Tôle : le retour élastique et la déformation de soudage sont les principales sources de marge
La tôle convient aux pièces structurelles telles que capots, supports et platines de montage. Le retour élastique au pliage fait que l'angle réel est inférieur à la valeur théorique, ce qui impose généralement une compensation d'angle sur l'outil ; la déformation de soudage fait dépasser la planéité, on peut donc prévoir une marge de procédé près des soudures ou usiner une surface de référence après soudage. Si la distance entre un trou et le bord de pliage est inférieure à l'épaisseur de la tôle, le trou se déformera au pliage : attention lors de l'imbrication.
La coulée sous vide et la tôle ne sont pas les procédés principaux du prototypage rapide, mais bien choisis, ils évitent le coût d'un moule acier ou l'évidement CNC de pièces à paroi mince. Pour les limites de capacités précises, voir les pages prototypage rapide et capacités de tôlerie.
Tolérances dictées par le coût : réserver la précision aux surfaces fonctionnelles
Le coût du prototypage rapide ne varie pas linéairement avec le « nombre de pièces » — ce qui fait réellement grimper le prix unitaire, c'est le resserrement des plages de tolérances, l'élévation de la rugosité de surface et la multiplication des opérations de post-traitement. Pour un arbre de Ø20, si l'on cote ±0,02 mm sur tout le tour et exige un Ra0,8, le fournisseur devra probablement ajouter une demi-finition, une finition voire une rectification, et le prix unitaire pourra être deux à trois fois supérieur à celui obtenu avec des tolérances relâchées. La pratique courante du secteur est de ne coter serré que sur les surfaces fonctionnelles, d'étanchéité et de positionnement, et de relâcher le reste des zones non assemblées vers des tolérances générales (par exemple ±0,1 à ±0,3 mm, selon le matériau et la plage de dimensions, à confirmer sur le plan).
Avant de demander un devis, il est conseillé de fournir toutes les informations en une fois : quantité, référence de matériau, cotes clés et relations d'ajustement, exigences éventuelles de pièce esthétique. Ces informations déterminent la gamme de fabrication et le nombre de bridages ; en manquer une peut fausser le devis. Si vous ne savez pas quelles surfaces resserrer, vous pouvez directement téléverser le plan via le devis par dialogue IA en expliquant les relations d'assemblage ; la convergence est généralement plus rapide que des allers-retours de modification du plan.
Questions fréquentes
Voici les questions les plus fréquentes sur le choix des procédés de prototypage rapide ; les réponses correspondent aux critères ci-dessus et n'impliquent aucun engagement précis de délai ni de prix.
En prototypage rapide, comment répartir concrètement le travail entre CNC et impression 3D ?
Cela dépend de l'objectif de validation. Pour les critères dimensionnels et mécaniques tels que les interférences d'assemblage, les ajustements filetés ou les surfaces d'étanchéité, privilégiez le CNC, avec des matériaux métalliques ou des plastiques techniques, pour une meilleure stabilité dimensionnelle ; pour une simple revue esthétique, une confirmation de forme ou des modifications rapides, l'impression 3D évite le moule et permet des révisions à coût nul. Les deux ne sont pas en concurrence et se répartissent souvent le travail dans un même projet : impression pour les pièces esthétiques, usinage pour les pièces fonctionnelles.
Pourquoi les pièces imprimées en 3D ne peuvent-elles pas servir directement de pièces d'essai fonctionnel ?
La principale limite est l'anisotropie. En FDM, la résistance dans le sens Z est nettement inférieure à celle dans le plan XY, et les stries de couche ainsi que les traces de retrait des supports affectent aussi les surfaces d'assemblage. Si la direction de charge de l'essai fonctionnel tombe précisément entre les couches, le résultat est faussé. Pour ce type de validation, il faut passer au CNC ou à des pièces coulées sous vide, ou au moins réévaluer après avoir modifié l'orientation d'impression.
Le coulage sous vide convient pour combien de pièces ? Comment s'articule-t-il avec l'injection plastique ?
Dans le secteur, on le rencontre couramment pour de petites séries de 10 à quelques dizaines de pièces, avec un aspect proche de celui des pièces injectées, adapté aux ventes tests ou aux validations de petite série. Il utilise un moule en silicone pour la reproduction, et la qualité du modèle maître ainsi que la maîtrise des bulles déterminent la cohérence des lots. Ce n'est qu'au-delà, une fois la structure figée, qu'on envisage un moule acier pour passer à l'injection, sinon les frais de moule ne s'amortissent pas.
Comment indiquer les tolérances sur le plan sans faire grimper les coûts ?
Réservez les tolérances serrées aux surfaces d'assemblage, d'étanchéité et de positionnement, et laissez le reste en tolérances générales. Resserrer toutes les cotes, exiger une rugosité de surface plus fine et multiplier les opérations de post-traitement font tous augmenter le prix unitaire. Avant le devis, fournissez les quantités, les matériaux, les cotes clés et les relations d'assemblage pour que le fournisseur puisse donner des recommandations de procédé pertinentes.
Lors du choix d'un procédé de prototypage rapide, quelle étape est la plus souvent négligée ?
Le contrôle. Un prototype doit pouvoir être mesuré et vérifié, sinon l'objectif de validation n'est pas atteint. Les cotes clés doivent être accompagnées sur le plan de l'instrument de mesure ou de la méthode de contrôle ; pour les pièces de tôlerie, il faut aussi prévoir des marges pour le retour élastique au pliage et la déformation de soudage. Définir le plan de contrôle en même temps que le procédé coûte moins cher qu'une reprise après coup.
Key takeaways
- Définir d'abord l'objectif de validation : aspect visuel, interférence d'assemblage ou endurance fonctionnelle — c'est cela qui détermine le procédé, et non l'inverse.
- La plage de tolérances d'un prototype rapide est déterminée conjointement par le procédé et le bridage ; plus les annotations du plan sont fines, plus il faut d'abord confirmer leur faisabilité.
- L'impression 3D économise le moule mais présente une anisotropie marquée ; le CNC offre une bonne stabilité dimensionnelle mais impose de tenir compte de l'accessibilité des outils et du bridage secondaire.
- La coulée sous vide convient aux petites séries de 10 à quelques dizaines de pièces, mais la qualité du modèle maître et la maîtrise des bulles déterminent directement la régularité du produit fini.
- Tolérances dictées par le coût : réserver la haute précision aux seules surfaces fonctionnelles permet d'abaisser nettement le prix unitaire du prototype.



