Qu'est-ce que l'impression 3D : ce que l'accumulation couche par couche change réellement dans les règles d'usinage
Prenons un cas concret. Un boîtier d'appareil portable, avec trois clips internes, deux colonnettes de vis et une ouverture USB ; l'ingénieur doit confirmer la sensation d'assemblage avant l'ouverture du moule. S'il passe directement au moule d'injection, le coût du moule et plusieurs semaines de délai pèsent sur une structure non encore validée ; s'il usine un boîtier monobloc en CNC, l'accessibilité de l'outil dans les parois minces et les contre-dépouilles force à modifier la structure. L'impression 3D offre une troisième voie : empiler couche par couche le modèle 3D pour en faire un solide ; clips, colonnettes de vis et passages de câbles internes sortent en une seule fois à l'étape de mise en forme, sans contrainte de direction de dépouille, et sans compromis pour un outil qui ne peut pas pénétrer.
Ainsi, pour répondre à « qu'est-ce que l'impression 3D », l'essentiel n'est pas la définition encyclopédique « elle peut produire des formes », mais les règles d'usinage qu'elle modifie. L'usinage soustractif traditionnel (CNC) extrait la pièce d'un bloc ; le rayon d'outil, la direction de bridage et l'accessibilité des cavités profondes préexistent à la conception ; le moulage (injection plastique, emboutissage de tôle) exige une dépouille, une épaisseur de paroi uniforme et une direction de poinçon fixe. L'impression 3D est additive : la matière s'accumule couche par couche selon un trajet contrôlé, et la complexité géométrique ne se traduit plus directement en difficulté d'usinage. Ce qui change, ce sont la liberté de mise en forme, l'économie des séries et la logique de choix des matériaux, et non le plafond de précision — celui-ci reste déterminé par le procédé, le matériau et le post-traitement, sans promesse générale possible.
Différences de règles entre accumulation couche par couche, soustraction et moulage
L'accumulation couche par couche entraîne trois conséquences directes. Premièrement, des caractéristiques « cachées à l'intérieur » comme les canaux internes, les structures en treillis et les charnières monobloc peuvent être réalisées, car elles ne dépendent pas de l'entrée d'un outil. Deuxièmement, le coût unitaire est peu sensible au volume : l'écart de coût unitaire entre la 1re et la 20e pièce est limité, ce qui convient au prototypage et aux préséries, mais à grande échelle la baisse du coût unitaire est bien moindre qu'en injection. Troisièmement, la liaison entre couches est une surface de jonction : les performances mécaniques diffèrent selon la direction parallèle ou perpendiculaire aux couches, un problème d'orientation à traiter impérativement dans le DFM ultérieur. Comprendre ces trois points est plus utile que de mémoriser une série d'abréviations de procédés.

Revenons à ce boîtier. L'intérêt d'une première impression est de révéler en quelques jours et à coût relativement faible les « problèmes de conception » que sont les interférences d'assemblage, la force des clips et la position des colonnettes de vis ; une fois la structure figée, on décide soit de poursuivre en impression 3D pour une petite série, soit de passer à l'usinage CNC pour des pièces fonctionnelles plus résistantes, soit à l'injection plastique pour la production de masse. L'impression 3D n'est pas un procédé final, c'est un maillon qui avance la validation de conception et la décision de fabrication. AGX prend en charge la fabrication additive industrielle (FDM/SLA/SLS/MJF/DMLS), le palier de procédé étant adapté aux exigences de la pièce.
De la modélisation 3D aux données imprimables : comment un modèle 3D devient des instructions lisibles par la machine
Imprimabilité à considérer dès l'étape de modélisation 3D
- Unités : les gabarits CAO utilisent couramment le millimètre, mais l'export STL ne porte pas d'unité. Si le destinataire lit en pouces, la pièce est réduite à 1/25,4. Indiquer l'unité dans le nom de fichier ou une note jointe coûte moins cher qu'une explication après coup.
- Origine : placez l'origine sur l'angle de référence ou la référence d'assemblage de la pièce ; lors de l'orientation au slicing, plus besoin de deviner la direction, et l'imbrication de plusieurs pièces ne se décale pas.
- Caractéristiques minimales : les bossages, nervures et textes plus petits que le diamètre de buse ou la taille du spot se dessinent en modélisation mais ne sortent pas à l'impression. Il faut dès la modélisation faire un premier réglage selon le procédé.
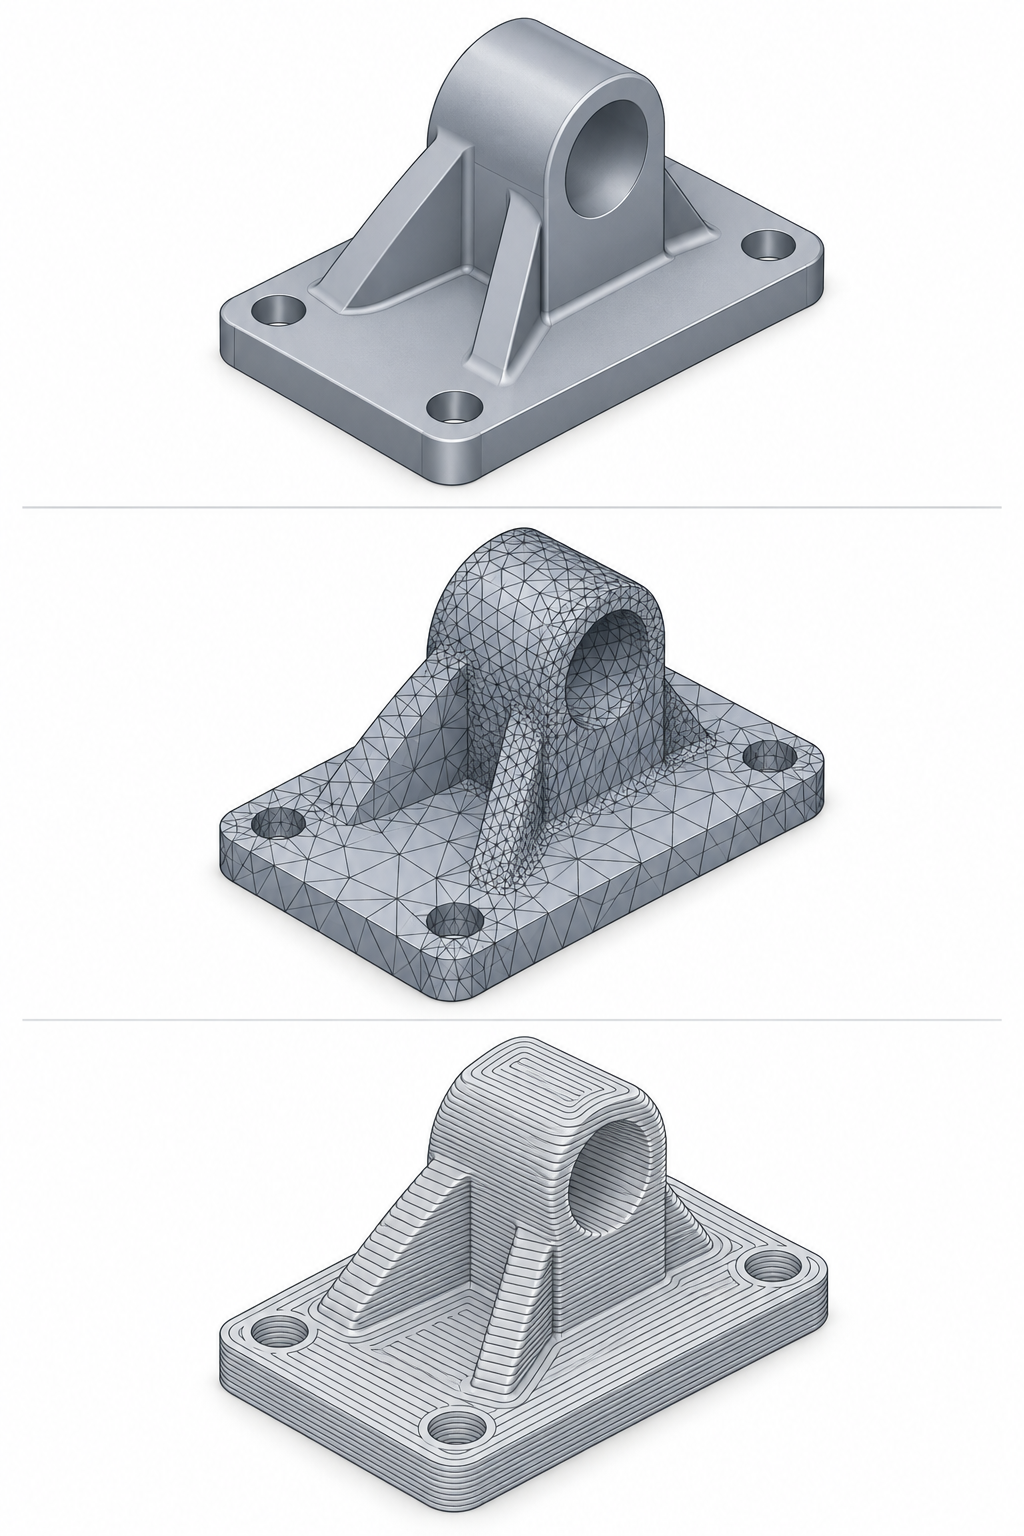
Précision du maillage STL : trop grossier, les surfaces gardent une corde ; trop fin, le slicing ralentit
Comment choisir entre FDM, SLA et SLS : gamme de procédés d'impression 3D et accessibilité des matériaux
Pour choisir un procédé d'impression 3D, le premier critère ne doit pas être « lequel est le plus précis », mais où sont les faces esthétiques, dans quelle direction s'exercent les efforts, la structure peut-elle recevoir des supports. Sur un même plan, déplacer la face esthétique du dessus vers le côté peut inverser le choix entre FDM et SLA ; faire passer la sollicitation du plan XY vers Z modifie aussi l'arbitrage entre frittage de poudre et photopolymérisation. La gamme de procédés ne se classe pas par prix, mais par contraintes.
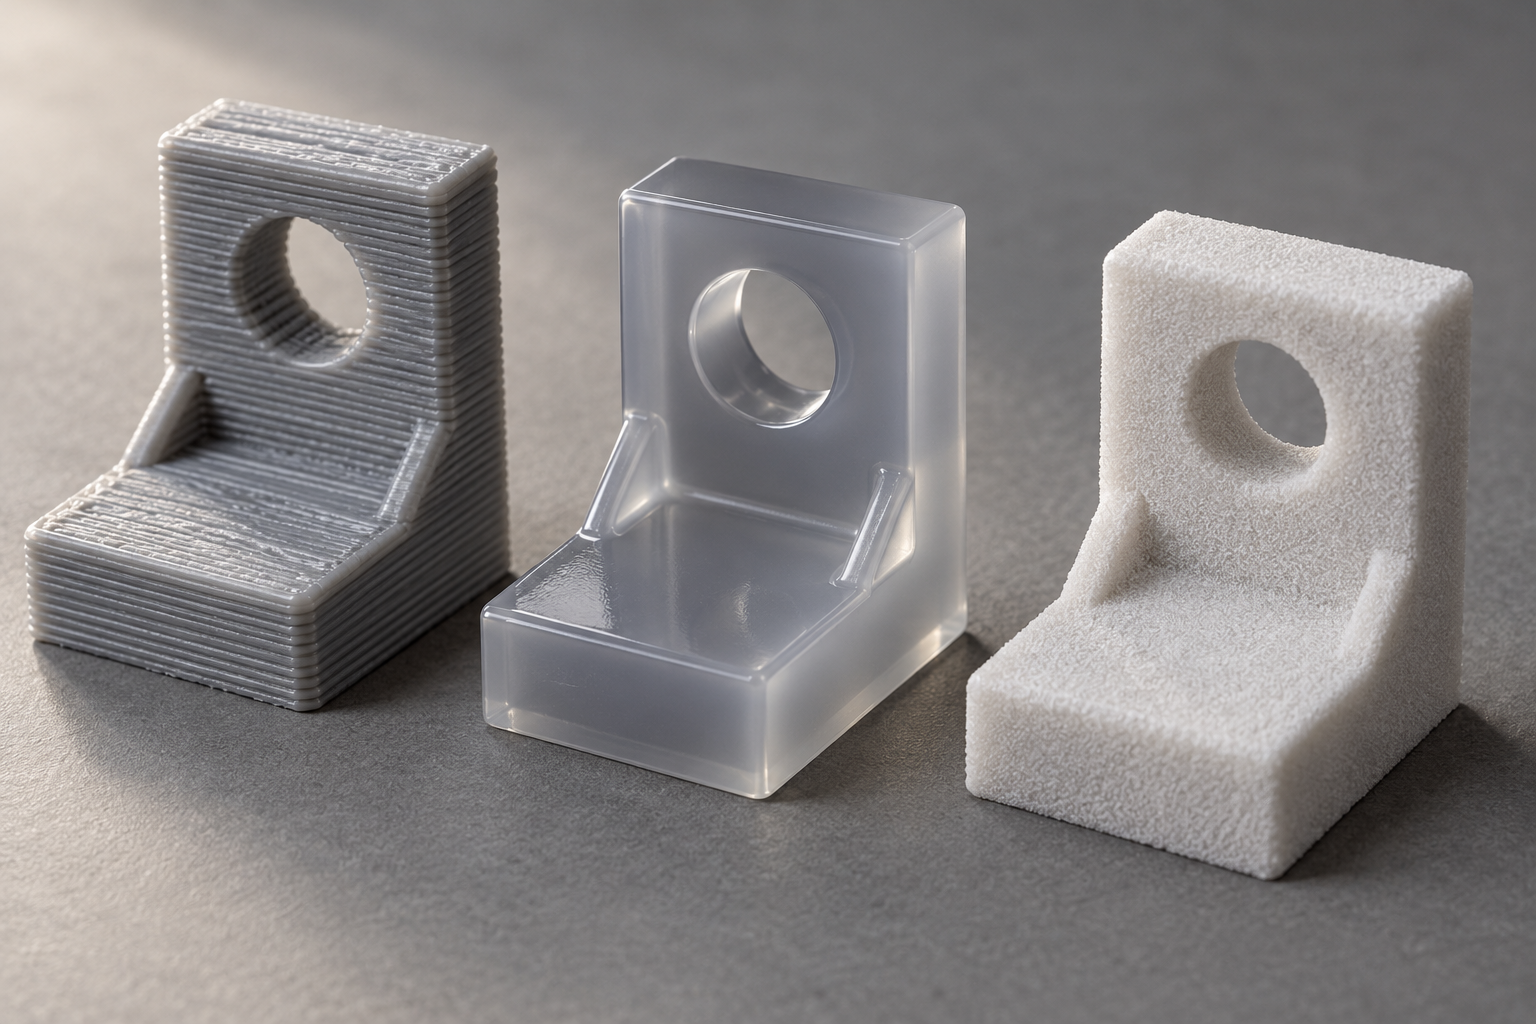
Ci-dessous, trois grandes voies par paliers : dépôt de matière fondue (FDM), photopolymérisation (SLA/DLP), lit de poudre (SLS/MJF). Les plages chiffrées ne sont que des références courantes du secteur ; le palier réellement atteignable doit être confirmé avec le fournisseur selon les caractéristiques du plan, le matériau et le post-traitement. AGX prend en charge la fabrication additive industrielle, couvrant FDM, SLA, SLS, MJF et DMLS, mais l'accessibilité des procédés reste soumise à la géométrie de la pièce et au matériau, sans engagement de précision.
FDM : coût faible, stries visibles, anisotropie à intégrer d'emblée
Le FDM extrude et empile couche par couche un filament thermoplastique fondu. Ses avantages : équipement répandu, matériaux bon marché, coût avantageux sur les grandes pièces ; PLA, PETG, ABS, PC et nylon chargé fibre sont imprimables. En contrepartie, les stries sont visibles à l'œil nu et la résistance en XY n'est pas du même ordre qu'en Z — on dit couramment dans le secteur que la résistance inter-couches en Z peut valoir environ la moitié de celle en XY, selon le matériau, la hauteur de couche et la température de buse. Les pièces sollicitées en FDM doivent donc placer en priorité la direction principale des efforts dans le plan XY.
Travaux adaptés : pièces de validation structurelle, prototypes de boîtiers de grande taille, gabarits et fixations, pièces fonctionnelles non esthétiques. Non adaptés : pièces esthétiques fines, parois minces très détaillées, pièces porteuses nécessitant une isotropie. Un surplomb au-delà d'environ 45° exige généralement des supports, dont la zone de contact laisse des marques ; les faces esthétiques doivent éviter les positions de support.
SLA/DLP : la photopolymérisation pour les pièces esthétiques fines, dimensions stables mais craint l'exposition prolongée à la lumière
SLA/DLP utilise une lumière ultraviolette pour durcir la résine couche par couche ; l'épaisseur de couche peut être très fine, la surface est lisse et les détails bien restitués, ce qui convient aux pièces de revue esthétique, aux structures fines et aux petites pièces très détaillées. La stabilité dimensionnelle est généralement meilleure qu'en FDM, mais les pièces en résine vieillissent et se décolorent sous irradiation UV prolongée, et leurs propriétés mécaniques sont plutôt fragiles : prudence pour les structures soumises à des efforts répétés comme les clips et les ergots.
Avant de choisir la photopolymérisation, posez deux questions : cette pièce sera-t-elle exposée durablement en extérieur ou sous une lumière intense ? Subira-t-elle des efforts répétés ? Si la réponse est oui, envisagez une résine technique, le frittage de poudre, ou remplacez la structure critique par de l'usinage CNC. En post-traitement, le ponçage et le sablage éliminent les traces de supports, la teinture uniformise l'aspect, mais tout cela modifie légèrement les dimensions : prévoyez une marge sur les surfaces d'appui.
SLS/MJF : lit de poudre sans support, l'option par défaut pour les pièces fonctionnelles et les petites séries
SLS et MJF relèvent tous deux des procédés à lit de poudre : la poudre environnante sert naturellement de support pendant la fabrication, donc les surplombs, cavités internes et structures imbriquées n'ont pratiquement pas besoin de supports dédiés, il suffit de dépoudrer après extraction. L'anisotropie de résistance est plus faible qu'en FDM, ce qui convient aux pièces de validation fonctionnelle, à la petite série et aux assemblages complexes. Le nylon (PA12, PA11) est un matériau courant ; l'ajout de fibre de verre ou de carbone améliore la rigidité et la tenue en température.
La surface présente un grain de poudre, plus uniforme que le FDM mais moins fin que le SLA. Le dépoudrage des cavités internes et des rainures profondes peut être incomplet : évitez les cavités totalement fermées et les fentes trop étroites à la conception. La constance entre lots est relativement stable avec les procédés à lit de poudre, ce qui explique leur usage fréquent pour les petites séries de pièces finales.
Liste de critères de choix : trier par contraintes, pas par prix
- Position des faces esthétiques : si la face esthétique est en dessus ou sur le côté et doit être fine, privilégiez le SLA ; si elle tolère les stries de couche ou le grain, le FDM et le SLS conviennent.
- Direction principale des efforts : si les efforts sont dans le plan XY, le FDM convient ; s'ils traversent l'axe Z, privilégiez le SLS/MJF ou passez au CNC.
- Besoin de structures sans support : avec cavités internes, imbrications ou surplombs profonds, le lit de poudre (SLS/MJF) est le plus simple.
- Exigences de post-traitement : pour ponçage, sablage, teinture ou polissage vapeur, vérifiez d'abord si le procédé et le matériau le permettent, ainsi que l'impact du post-traitement sur les dimensions.
- Performances du matériau : lorsque les exigences de tenue en température, résistance chimique, ténacité ou retardateur de flamme dépassent les résines et nylons courants, évaluez l'impression métal DMLS ou passez au CNC.
- Tendance des volumes : la fabrication additive est pertinente pour les petites séries de prototypage ; au-delà d'un certain volume, recalculez le coût unitaire et évaluez le passage à l'injection plastique ou à la coulée sous vide.
Les trois voies n'ont pas de supériorité absolue. Le FDM gagne sur le coût et les grandes pièces, le SLA sur la surface et les détails, le SLS/MJF sur l'absence de support et la résistance fonctionnelle. Classez par priorité les cinq contraintes — faces esthétiques, direction des efforts, besoin de supports, post-traitement et volume — et la voie de fabrication se dessine. En cas de doute, transmettez au fournisseur le plan de la pièce avec une note sur les efforts et l'aspect : c'est bien plus utile que de demander simplement « quelle précision pouvez-vous atteindre ». Les capacités d'impression 3D d'AGX couvrent FDM/SLA/SLS/MJF/DMLS, et la disponibilité des matériaux comme l'adéquation des procédés peuvent être confirmées dès l'étape de prototypage rapide.
Épaisseur de paroi, supports et orientation : les trois points les plus risqués du DFM en impression 3D
Ce qui se dessine dans le logiciel de modélisation n'est pas forcément imprimable. Dans les contrôles DFM d'impression 3D, ce qui fait vraiment rebuter une pièce n'est généralement pas un manque de précision, mais trois choses : paroi trop mince, supports mal pensés, orientation choisie à l'aveugle. Ces trois points sont liés — modifier l'épaisseur de paroi change la surface de contact des supports, modifier l'orientation change la direction des efforts. Détaillons avec des pièces concrètes.
Épaisseur de paroi : pour savoir si c'est imprimable, regardez d'abord l'endroit le plus mince
L'épaisseur de paroi est le premier seuil du DFM en impression 3D. La buse ou le faisceau laser a un diamètre réel ; en empilant couche par couche, en dessous d'une certaine épaisseur on n'obtient plus un solide continu : en FDM, l'épaisseur minimale stable courante est de l'ordre de 0,8–1,2 mm, le SLA/DLP peut descendre plus bas, et le SLS/MJF, grâce à l'auto-support de la poudre, voit les parois minces moins s'affaisser. Ce sont des plages de référence courantes dans le secteur ; tout dépend du procédé, du matériau, de la buse ou de la taille du spot, à confirmer selon les indications du plan et avec l'imprimeur.
Un problème plus insidieux que « ça ne s'imprime pas » est le gauchissement. Les parois minces refroidissent et se rétractent vite ; une grande plaque mince se déforme sur les bords, surtout avec les matériaux type ABS en FDM. La solution de conception n'est pas d'épaissir démesurément la paroi, mais de rendre l'épaisseur uniforme : une transition brutale de 3 mm à 0,8 mm crée une concentration de contraintes, et gauchissement comme délaminage démarrent là. Pour les pièces de type boîtier, l'usage courant est de fixer la paroi principale à 1,5–2,5 mm et d'ajouter des nervures locales pour la rigidité, plutôt que d'épaissir toute la surface.
Supports : angle de surplomb, pontage et traces sur les surfaces de contact
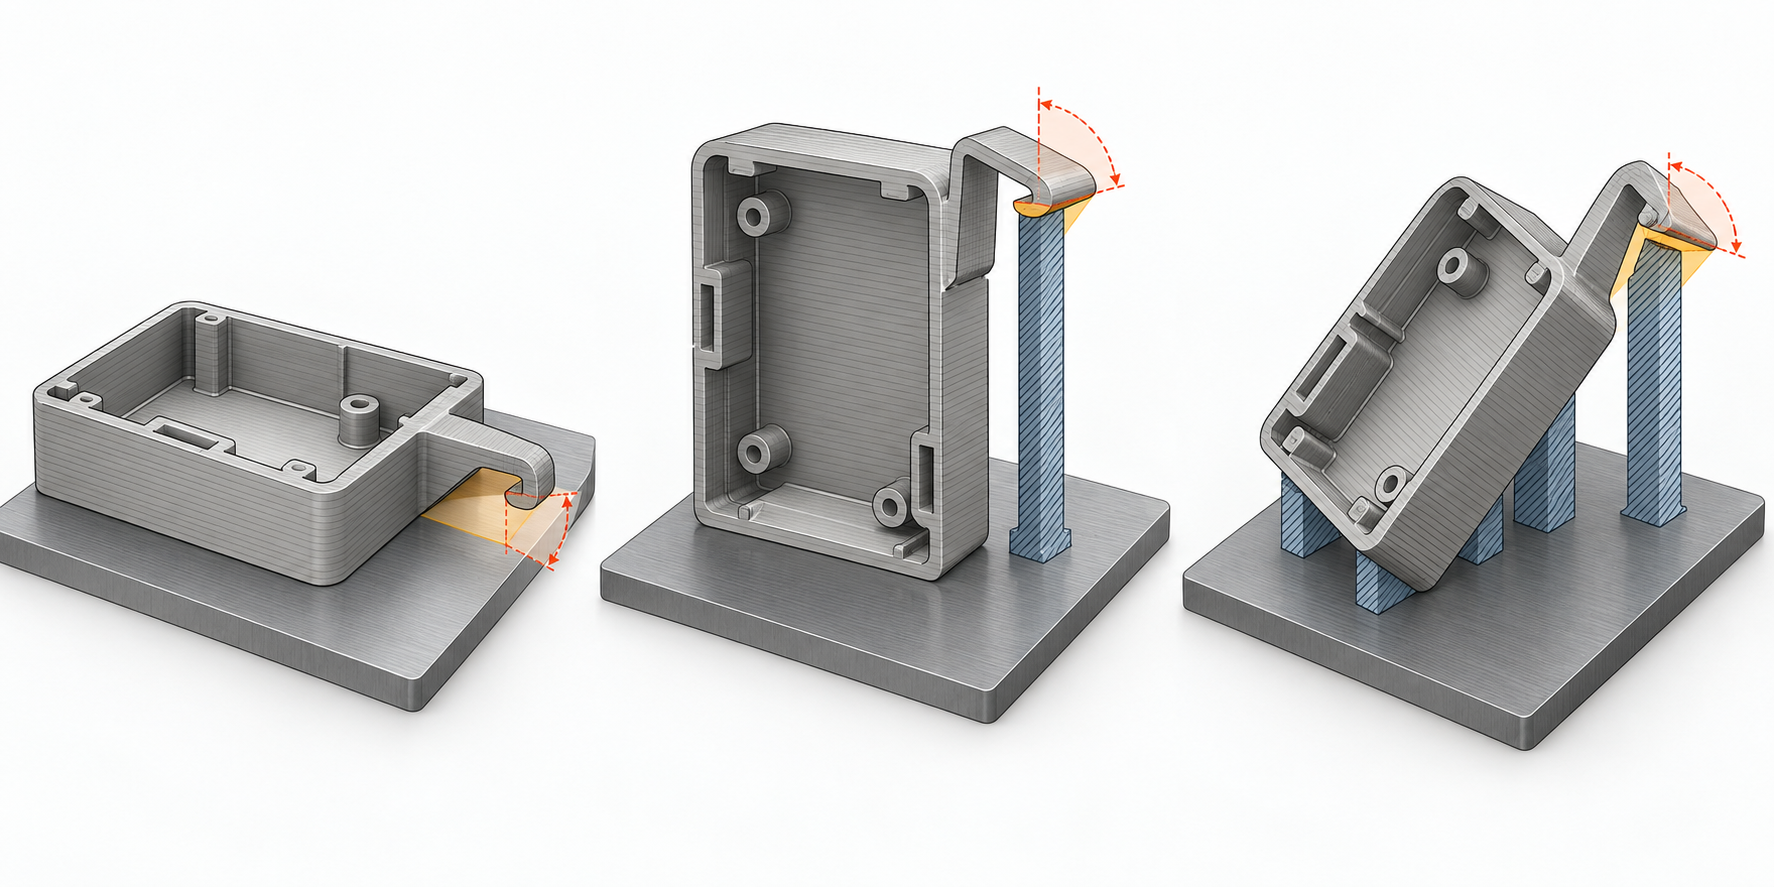
Le dépôt de matière fondue et la photopolymérisation ont besoin de supports pour tenir les structures en porte-à-faux ; le frittage de poudre (SLS/MJF) s'auto-supporte grâce à la poudre non frittée, mais le dessous des grandes surfaces planes reste rugueux (« peau de poudre »). Pour décider s'il faut des supports, regardez deux angles :
- Angle de surplomb : les faces inclinées de plus d'environ 45° par rapport à la verticale nécessitent généralement des supports en FDM, et au-delà de 60° c'est quasi systématique. Ce sont des valeurs empiriques ; le matériau et l'épaisseur de couche déplacent cette limite.
- Pontage : une portée soutenue aux deux extrémités et suspendue au milieu ; sur une courte distance (de quelques millimètres à une dizaine), le FDM peut tirer directement, au-delà ça s'affaisse. La capacité de pontage dépend de la résistance du polymère fondu.
- Traces sur les surfaces de contact : là où le support touche la pièce, il reste toujours une trace après retrait. Évitez le contact des supports sur les faces esthétiques et les surfaces d'appui, ou prévoyez 0,2–0,3 mm de marge sur ces surfaces pour les meuler en post-traitement.
Un boîtier avec clip illustre bien le problème. Le clip est une structure en porte-à-faux : s'il est imprimé vers le bas, sa face doit soit recevoir un support, soit être réorientée ; mais si la base du clip se trouve justement sur la surface de contact du support, le retrait risque de casser le clip ou de laisser des bavures. La correction DFM consiste à transformer le clip en un plan incliné à moins de 45° pour qu'il se supporte lui-même, ou à réorienter toute la face du boîtier portant le clip pour que le porte-à-faux pousse vers le haut.
Orientation : la direction des couches détermine la résistance, l'axe Z est le plus faible
Une pièce imprimée en 3D n'est pas isotrope. En FDM, les couches se lient par fusion, et la résistance entre couches est nettement inférieure à celle dans la couche ; en SLA, l'écart entre couches est plus faible mais il reste une directionnalité ; le SLS/MJF est relativement uniforme, sans atteindre l'isotropie d'une pièce forgée. Cela signifie que l'orientation détermine directement où la pièce est la plus faible.
Le critère est simple : la direction principale des efforts ne doit pas tomber sur l'axe Z (direction d'empilement). Reprenons le boîtier à clip — si le clip doit encaisser des flexions répétées lors d'insertions, mieux vaut coucher le grand axe de son porte-à-faux dans le plan XY, avec les lignes de couche perpendiculaires à la direction des efforts, pour qu'il ne fissure pas entre les couches en se pliant. À l'inverse, si la pièce travaille surtout en compression avec une direction d'effort claire, alignez l'axe des efforts sur la direction de résistance maximale dans la couche.
L'orientation implique aussi un compromis entre quantité de supports et qualité de surface. Imprimer à plat réduit les supports, mais la face critique vers le bas aura des stries rugueuses ; imprimer debout donne des surfaces de contact lisses, mais plus de supports et un temps d'impression plus long. L'arbitrage courant : orienter les faces esthétiques et d'appui vers le haut ou hors contact des supports, en sacrifiant les faces non critiques. Après avoir modifié l'orientation, revérifiez l'épaisseur de paroi et les angles de surplomb : ces trois points demandent généralement plusieurs allers-retours avant de converger.
Tolérances et rugosité de surface : quel niveau exiger pour une pièce imprimée en 3D
Par catégorie : à quel niveau se situent les tolérances dimensionnelles de chaque procédé
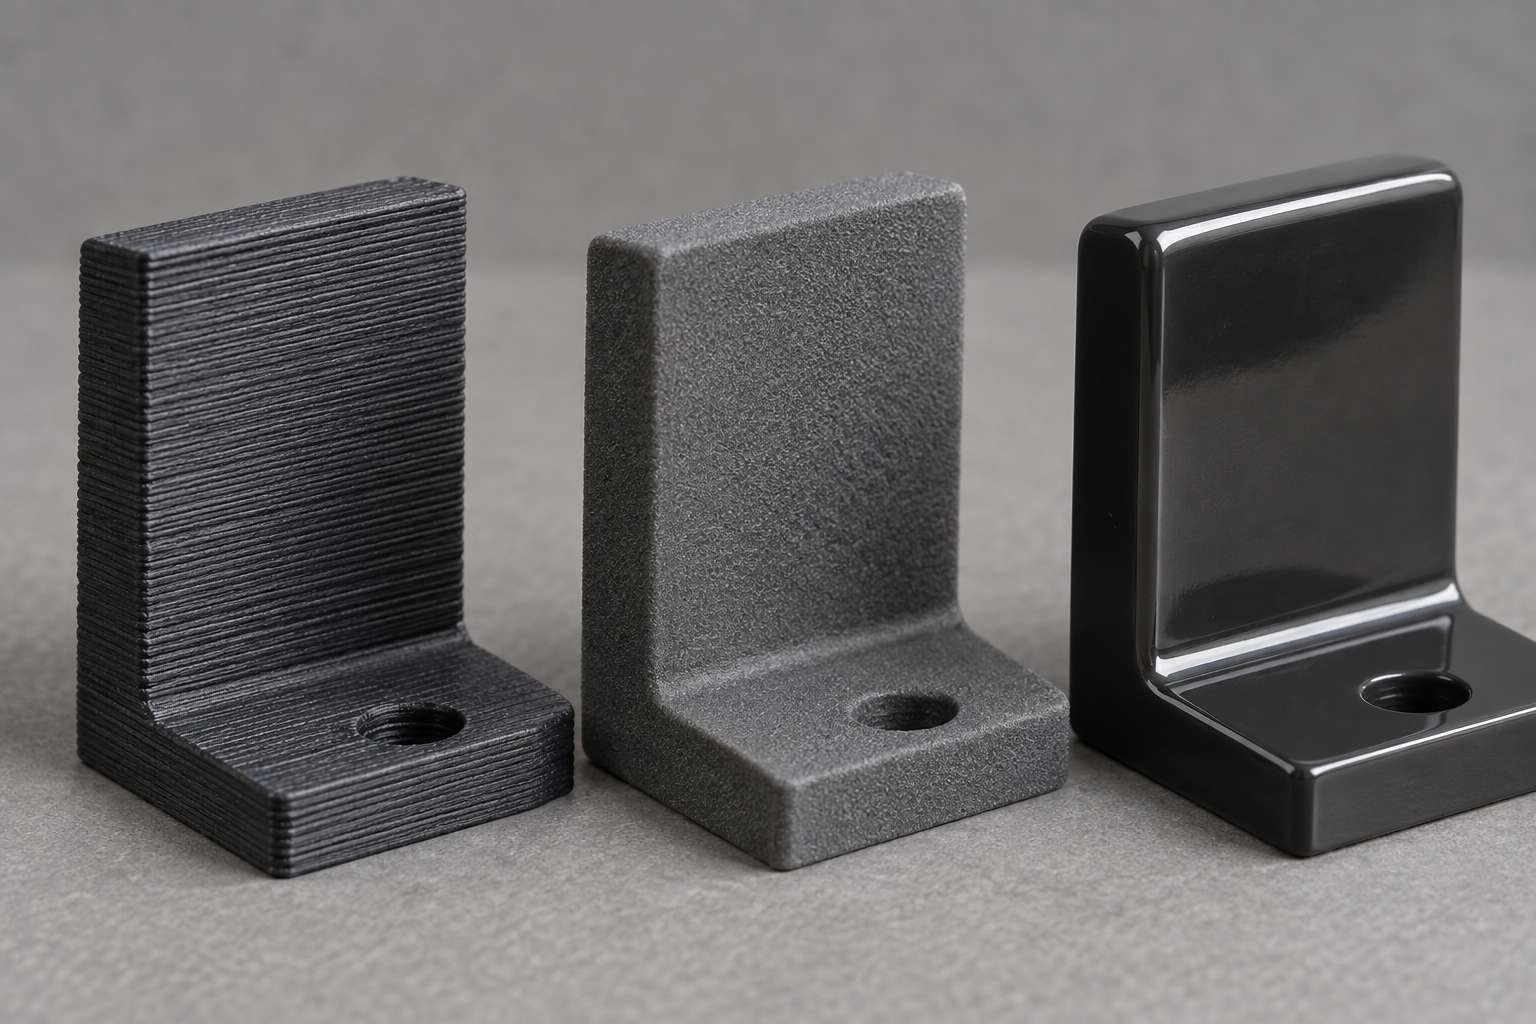
La rugosité de surface n'est pas un simple chiffre : stries de couches, post-traitement et procédé sont liés
- Ponçage : élimination manuelle ou mécanique des stries de couches, réduction du Ra, mais arrondit les arêtes et modifie les dimensions locales, à utiliser avec prudence sur les pièces de précision.
- Sablage : uniformise la texture de surface, élimine les résidus de supports, impact minimal sur les dimensions, moyen couramment utilisé pour les pièces esthétiques.
- Teinture / coloration : modifie uniquement l'aspect sans changer les dimensions, adapté aux pièces de revue de prototype.
- Polissage à la vapeur : fusion de la couche superficielle par vapeur de solvant, le Ra peut diminuer significativement, mais les parois minces et les angles vifs se ramollissent et se déforment, une évaluation préalable de l'épaisseur de paroi est nécessaire.
- Recuit : améliore la liaison inter-couches et les contraintes internes, mais peut provoquer un retrait global, les dimensions doivent être reconfirmées.
Assemblage, étanchéité et filetage : les types de caractéristiques à traiter séparément sur les pièces imprimées
Après l'impression : post-traitement, contrôle et modes de défaillance courants
Au moment où la pièce imprimée en 3D sort de la machine, ses dimensions et son aspect ne sont pas encore figés. Retrait des supports, ponçage, sablage, coloration, recuit, chaque étape modifie la pièce ; le gauchissement, la fissuration inter-couches et le décalage des trous se révèlent aussi le plus souvent à ce stade. Ci-dessous, trois parties : post-traitement, contrôle, modes de défaillance, avec un tableau comparatif en fin.
Comment le post-traitement modifie les dimensions et l'aspect finaux
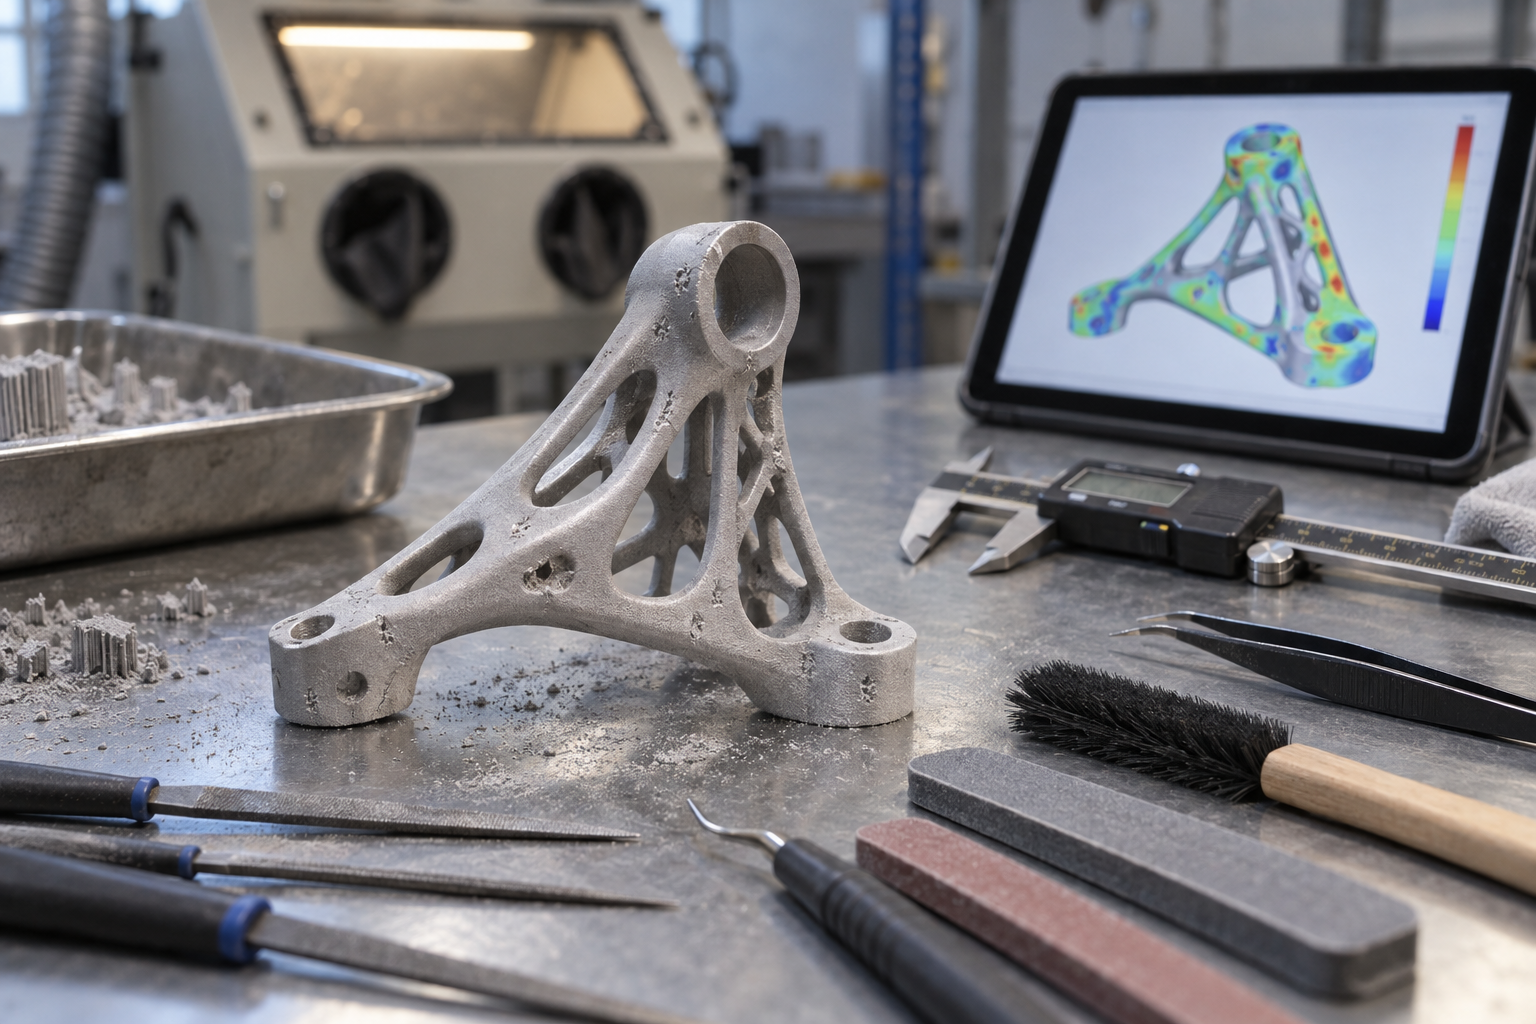
Le retrait des supports est la première étape. Les surfaces en contact avec les supports laissent des traces : la rugosité des surfaces de décollement des supports FDM est nettement supérieure à celle des surfaces de formage, les points de support SLA laissent de petites aspérités en surface, le SLS est relativement propre mais la zone de contact des supports présente encore des adhérences de poudre. Après le retrait des supports, un ponçage est généralement nécessaire, et le ponçage enlève une faible quantité de matière — ne comptez pas sur le ponçage pour rattraper une tolérance serrée de profil de surface sur une face d'ajustement.
Le sablage sert à uniformiser la surface, c'est un moyen courant pour les pièces esthétiques, mais il chanfreine légèrement les arêtes vives. La coloration et la teinture ne modifient que l'aspect, pas les dimensions. Le recuit est une variable facilement négligée : le recuit des pièces FDM améliore la résistance de liaison inter-couches, mais entraîne retrait et déformation, en particulier sur les parois minces et les longs porte-à-faux. Pour recuire, il faut intégrer dès la phase de plan les surépaisseurs et les supports, et non les ajouter après l'impression.
Contrôle : ce que gèrent respectivement le pied à coulisse, la mesure tridimensionnelle et le scan 3D
Le contrôle en phase de prototype se gradue selon les besoins de précision. Pour une simple validation d'assemblage, un pied à coulisse et des jauges suffisent, mesurant l'entraxe des trous, le contour extérieur, la hauteur des épaulements. Pour les dimensions critiques comme les faces d'ajustement et les trous de positionnement, la mesure tridimensionnelle donne des valeurs d'écart précises. Pour les pièces à surfaces complexes ou à formes libres, le scan 3D permet une comparaison dimensionnelle complète plus directe — en superposant le nuage de points scanné et le modèle CAO, la carte des écarts de couleur montre d'un coup d'œil où se situent les dépassements, bien plus rapide qu'une mesure point par point.
Le moment du contrôle compte aussi. Les pièces imprimées sont hygroscopiques (surtout les polyamides), et les dimensions évoluent légèrement après quelques jours ; pour mesurer les dimensions critiques, il vaut mieux le faire dès que possible après l'impression et la fin du post-traitement, en consignant les conditions ambiantes. Indiquer clairement dans le rapport de première pièce la référence de mesure, les instruments de contrôle et l'environnement permet des comparaisons significatives lors des séries suivantes.
Cinq modes de défaillance courants : causes et remèdes
Le gauchissement se rencontre surtout sur les grandes surfaces planes et les longs bords en FDM, en raison d'un retrait de refroidissement non uniforme. Remèdes : ajouter une bordure ou un radeau, ajuster l'orientation pour que les longs bords suivent le champ thermique, voire changer de matériau ou passer au SLS.
La fissuration inter-couches est la manifestation typique d'une résistance insuffisante en Z, particulièrement marquée lorsque les efforts s'exercent le long des couches. Remèdes : ajuster l'orientation pour que la direction des efforts soit parallèle au plan des couches, ou passer à des procédés moins anisotropes comme le SLS/MJF.
Le dépassement dimensionnel provient souvent d'une compensation de retrait mal réglée, ou d'un ponçage excessif en post-traitement. Remèdes : déduire la valeur de compensation à partir de la mesure de la première pièce, prévoir des surépaisseurs d'usinage sur les dimensions critiques.
Les traces de supports affectent l'aspect et l'ajustement. Remèdes : orienter les faces critiques vers le haut ou sur le côté pour éviter le contact des supports ; pour les faces nécessitant obligatoirement des supports, intégrer à l'avance le volume de ponçage en post-traitement dans le processus.
Le décalage des trous résulte souvent d'une orientation inclinée ou d'une compensation insuffisante des parois de trou lors du tranchage. Remèdes : orienter l'axe des trous autant que possible perpendiculairement ou parallèlement à la direction de placement, prévoir des surépaisseurs sur les petits trous pour un alésage ou un perçage ultérieur. Le taraudage sur pièces imprimées doit être prudent, on recommande généralement des inserts filetés ou des avant-trous lisses usinés ensuite.
| Mode de défaillance | Cause courante | Direction de correction |
|---|---|---|
| Gauchissement | Retrait de refroidissement non uniforme, grandes surfaces planes | Ajouter bordure/radeau, ajuster l'orientation, changer de procédé |
| Fissuration inter-couches | Résistance faible en Z, efforts le long des couches | Ajuster l'orientation, passer au SLS/MJF |
| Dépassement dimensionnel | Compensation de retrait insuffisante, ponçage excessif | Déduire la compensation de la première pièce, prévoir des surépaisseurs d'usinage |
| Traces de supports | Faces critiques vers le bas, contact des supports | Modifier l'orientation, contrôler le volume de post-traitement |
| Décalage des positions de perçage | Inclinaison de l'orientation, compensation insuffisante des parois de perçage | Alignement axial des perçages lors de l'orientation, usinage après avoir laissé un surépaisseur |
Quand ne pas utiliser l'impression 3D : les seuils de décision pour passer au CNC, à la tôlerie ou au moulage par injection
L'impression 3D n'a presque pas de rival au stade du prototypage, mais pousser les mêmes données directement en production en série a souvent un coût qui se manifeste dans la courbe des coûts et les performances des matériaux. Pour juger s'il faut passer au CNC, à la tôlerie, au coulage sous vide ou au moulage par injection, examinez quatre lignes : la quantité de production, l'évolution du coût unitaire en fonction de la quantité, les exigences de contraintes et de performances des matériaux, les exigences de surface pour l'aspect et les faces d'assemblage. Franchir l'une de ces lignes, c'est continuer à imprimer alors que le procédé est inadapté.
Courbe des coûts : de la faisabilité à l'unité à la non-faisabilité en série
L'impression 3D n'a pas de frais de moule, le coût unitaire est essentiellement plat — imprimer une pièce ou cent pièces, le prix unitaire varie peu, c'est aussi pourquoi elle est bon marché au stade du prototypage. Le moulage par injection, l'emboutissage de tôle, le coulage sous vide sont à l'inverse : on paie d'abord des frais de moule ou d'outillage, puis le coût unitaire s'amortit avec la quantité. Le point où les deux courbes se croisent est le seuil critique pour changer de procédé. Le cas courant dans le secteur est : en dessous de quelques dizaines de pièces, continuer à imprimer est souvent plus avantageux ; à l'échelle de quelques centaines de pièces, l'avantage d'amortissement du moulage par injection ou du coulage sous vide commence à apparaître. La quantité critique précise dépend de la taille de la pièce, du matériau, de la complexité du moule, on ne peut pas appliquer un chiffre fixe, il faut demander au fournisseur un devis comparatif « prix unitaire d'impression vs prix unitaire d'ouverture de moule » selon votre plan avant de décider.
Un poste de coût souvent négligé est le post-traitement. Les pièces imprimées doivent être poncées, sablées, teintées, recuites pour s'approcher de l'aspect et de la stabilité dimensionnelle du produit fini, cette main-d'œuvre s'accumule pièce par pièce ; les pièces moulées par injection sont formées en une fois, le post-traitement se limite généralement à l'ébavurage des carottes et à quelques retouches. Dès que la quantité augmente, les heures de post-traitement de l'impression creusent davantage l'écart que le coût des matériaux.
Matériaux et contraintes : quels types de pièces l'impression 3D ne peut pas remplacer
La liaison inter-couches issue de l'empilement couche par couche fait que la résistance des pièces imprimées dans la direction Z (direction d'empilement) est nettement inférieure à celle dans le plan XY, l'anisotropie est un point faible pour les pièces structurelles. Si la pièce doit supporter durablement des charges alternées, subir le serrage de boulons, servir de clip à insertion répétée, la durée de vie en fatigue et le comportement au fluage des pièces imprimées sont inférieurs à ceux des pièces CNC usinées dans la masse. Pour les pièces métalliques, les pièces structurelles en plastique à ajustement précis, les faces d'étanchéité, privilégiez l'usinage CNC — il enlève de la matière d'un bloc plein, la continuité du matériau est intacte, et il atteint des plages de tolérance difficiles à reproduire de manière stable en impression.
Si la pièce est une pièce formée en tôle mince comme un boîtier, un support, un panneau, l'impression fait un détour : une tôle pliée, soudée, offre une meilleure résistance structurelle, planéité et coût, il faut alors regarder la tôlerie.
Aspect et assemblage : vers quel côté les exigences de surface et de dimensions poussent le procédé
Les pièces imprimées portent naturellement des stries de couches (surtout en FDM) et des traces de supports, le SLA/SLS est un peu meilleur, mais atteindre la texture de moule uniforme, l'aspect miroir ou brillant du moulage par injection en rattrapant pièce par pièce par ponçage et polissage n'est pas économique. Pour les pièces d'aspect final du produit, les pièces de série nécessitant un traitement de surface uniforme, le moulage par injection est plus adapté ; pour les petites séries voulant un aspect proche de l'injection, on peut évaluer le coulage sous vide (reproduction de prototype), qui utilise un moule en silicone pour reproduire les pièces, avec un coût unitaire inférieur à l'injection et un aspect meilleur que l'impression. Voir les capacités associées : moulage par injection et prototypage rapide.
Pour les faces d'assemblage, les trous taraudés, les gorges d'étanchéité, ces types de caractéristiques doivent être jugés séparément pour les pièces imprimées : ce qui peut être usiné après avoir laissé une surépaisseur, laissez la surépaisseur ; pour les ajustements critiques, il est conseillé de passer directement au CNC ou à un insert moulé par injection. L'ordre de jugement conseillé est — d'abord la quantité et la courbe des coûts, ensuite les contraintes et les matériaux, enfin l'aspect et les faces d'assemblage ; si les trois étapes pointent vers l'impression, continuez à imprimer ; si une étape dépasse la ligne, changez de procédé.
Questions fréquentes sur l'impression 3D
Les quelques questions ci-dessous couvrent essentiellement les points les plus souvent soulevés sur la chaîne allant des données de modélisation à une pièce assemblable. Les réponses ne donnent que les limites de jugement, pas de chiffres garantis — la faisabilité concrète dépend des plans, des matériaux et du niveau de procédé.
L'impression 3D peut-elle produire directement des pièces de série ?
Oui, mais cela dépend de la quantité, du matériau et des exigences de cohérence. Les procédés à lit de poudre comme le SLS/MJF, dans les petites séries de quelques dizaines à quelques centaines de pièces, sont courants pour des pièces fonctionnelles, des gabarits, des boîtiers ; dès qu'on dépasse le millier de pièces et qu'on est sensible au coût unitaire, le moulage par injection est généralement plus avantageux. La ligne de jugement est : une fois la quantité augmentée, le coût unitaire tient-il encore, les performances du matériau suffisent-elles, la face d'aspect doit-elle être uniforme. Si deux de ces trois conditions ne sont pas remplies, il faut évaluer le passage à l'injection ou au coulage sous vide.
Quelles tolérances peut-on généralement atteindre sur une pièce imprimée en 3D ?
On ne peut pas exiger les grades IT du CNC par simple transposition. La pratique courante dans le secteur est : donner une plage de tolérance large aux dimensions globales selon le niveau de procédé, marquer séparément les dimensions d'ajustement critiques, ou laisser une surépaisseur d'usinage puis passer au CNC pour la finition. La variation dimensionnelle du FDM est généralement plus grande que celle du SLA et du SLS, et la direction Z est plus marquée que le plan XY. Donc sur le plan, il faut préciser quelle dimension est une face d'ajustement, laquelle n'est qu'une référence de forme — sans indication, l'atelier ne peut suivre que le niveau par défaut, et des problèmes surviennent facilement à l'assemblage.
À quoi faut-il faire attention lors de l'export STL ?
Trois choses : les unités, l'étanchéité, la précision du maillage. Une erreur d'unité met la pièce à l'échelle globale ; une direction de normale inversée ou un maillage troué provoque une erreur de tranchage ou des vides à l'impression. La précision du maillage est un compromis — trop grossière, les surfaces présentent une flèche visible, les surfaces courbes deviennent des polygones ; trop fine, le fichier grossit, le tranchage ralentit, mais le gain de précision est limité. Pour les pièces à surfaces courbes, il est conseillé de vérifier le réglage de la hauteur de corde avant l'export ; pour les pièces planes, pas besoin de trop s'en soucier. Si ensuite il faut passer au CNC ou faire une comparaison de contrôle, un format solide comme le STEP est plus adapté que le STL.
Faut-il forcément ajouter des supports ?
Pas forcément, cela dépend du procédé et de l'angle de surplomb. Le FDM et le SLA ont généralement besoin de supports pour soutenir les surplombs et les ponts à grande portée, le SLS/MJF, parce que la poudre elle-même sert de support, n'en a pratiquement pas besoin. Ajouter des supports implique deux choses : la face de contact gardera des traces, à poncer après retrait ; les supports touchent souvent la face d'aspect ou la face d'ajustement, il faut donc lors de l'orientation placer les supports autant que possible sur des faces non critiques. Le seuil empirique courant dans le secteur pour l'angle de surplomb est d'environ 45°, au-delà il faut généralement ajouter des supports, à confirmer selon le procédé et le matériau.
Peut-on tarauder directement une pièce imprimée ?
Pour les petits filetages taraudés directement dans une pièce imprimée, la résistance est généralement insuffisante, et un vissage répété risque de foirer le filetage. Trois pratiques courantes : premièrement, prévoir un avant-trou et utiliser une vis autotaraudeuse ou un insert fileté ; deuxièmement, un insert en écrou en laiton thermofondu, adapté aux assemblages nécessitant plusieurs démontages ; troisièmement, laisser le trou taraudé plus petit et tarauder au CNC après impression. Pour les assemblages porteurs, il n'est pas conseillé de compter uniquement sur le filetage imprimé, surtout en contrainte selon Z — la liaison inter-couches est la direction la plus faible.
Key takeaways
- Le cœur de l'impression 3D est l'accumulation couche par couche ; le choix du procédé dépend d'abord des dimensions de la pièce, de la direction des efforts et de l'emplacement des faces esthétiques, et non du modèle de machine.
- Les données de modélisation déterminent l'imprimabilité : la précision du maillage STL, l'épaisseur de paroi minimale, le solide fermé, les unités et l'origine sont tous des points à vérifier avant impression.
- FDM, SLA et SLS diffèrent nettement en résistance inter-couches, rugosité de surface et mode de support ; un même plan donne des rendements différents selon le procédé.
- Les tolérances et la rugosité de surface doivent être exigées par paliers selon le procédé ; n'exigez pas d'une pièce imprimée en 3D les tolérances d'une pièce CNC.
- En phase de prototypage, l'impression 3D valide l'assemblage et la forme ; avant la production de masse, il faut évaluer le passage au CNC, à la tôle ou à l'injection plastique, pour éviter de traîner une inadéquation de procédé jusqu'après l'ouverture du moule.



