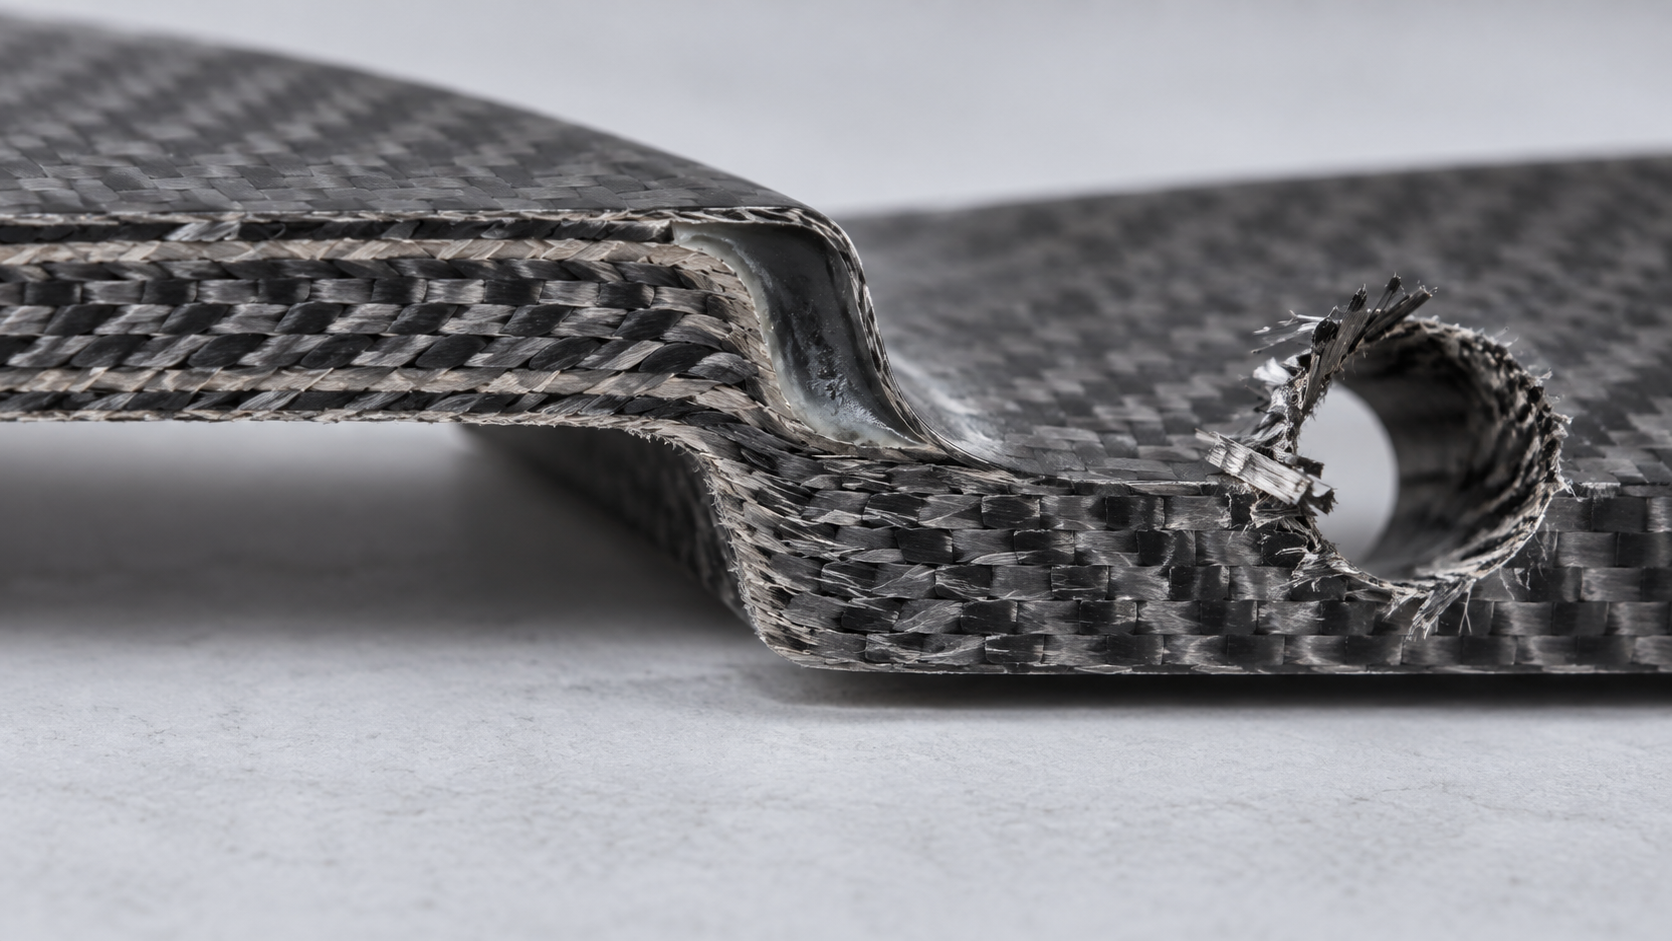
Partons d'une bavure en bord de trou : pourquoi la symétrie du drapage ne l'a pas rattrapée
Lors de l'assemblage, on découvre un éclatement de fibres sur le pourtour du trou de boulon, piquant au toucher, avec une décroissance du couple après serrage. Le démontage révèle un délaminage de la paroi du trou, non pas un incident isolé sur un seul trou. Retour au plan : le drapage est indiqué symétrique, mais le trou est percé après drapage, et le bord du trou tombe précisément sur la jonction de plis à 45°. La règle conventionnelle « un drapage symétrique est stable » échoue ici — la symétrie gère le couplage global, pas la poussée des fibres en bord de trou par l'outil.
- Signal de détection : bavures en bord de trou, bruit anormal à l'ultrason ou au tapotement sur la paroi du trou, décroissance répétée du couple après serrage : il s'agit probablement d'un délaminage en bord de trou qui se propage.
- Décision amont : trou percé après coup ou réservé au drapage, type d'outil et avance, renfort de drapage en bord de trou.
- Choix plus robuste : dans les zones à trous denses, réserver les positions de trous dès l'étape de drapage, ou passer à un outil à revêtement diamanté avec avance lente ; indiquer sur le plan le renfort de drapage en bord de trou et la plage d'éclatement admissible.
Condition limite 1 : paroi mince et zone de transition — une épaisseur totale conforme ne garantit pas l'absence de fissure locale
L'expérience conventionnelle veut que : une épaisseur locale de pièce en carbone d'au moins environ 1,5 mm et un congé à la base des nervures suffisent pour la sécurité structurelle. Cette règle tient sur un stratifié homogène d'épaisseur constante, mais échoue face à une zone de transition épaisseur forte/faible — l'épaisseur totale est conforme, mais la fissure part quand même de la base de nervure ou de l'épaulement de gradin.
La cause n'est pas l'épaisseur elle-même, mais le fait que le drapage ne peut pas être continu à cet endroit. Si l'on passe directement d'une zone épaisse à une zone mince par un gradin, les fibres sont coupées et la résine supporte tout le cisaillement interlaminaire ; après cuisson, les contraintes résiduelles se concentrent sur cette ligne, et le délaminage apparaît en premier sous précharge d'assemblage ou vibration. La pratique courante du secteur consiste à réaliser la zone de transition en drapage en pente, en décalant la fin de chaque pli, mais la longueur de pente et le décalage interlaminaire dépendent de la conception du drapage et du moule ; en l'absence d'indication sur le plan, il faut confirmer avec le procédé, sans découper directement selon des valeurs empiriques.
- Si la longueur de la zone de transition est inférieure à 5~10 fois la différence d'épaisseur, alors modifier en priorité la structure (élargir la base de nervure ou transformer le gradin en transition progressive), plutôt que de renforcer par épaississement.
- Si la zone de paroi mince est inférieure à 1,2 mm et doit encore être percée ou taraudée, alors déplacer les trous vers la zone épaisse, ou passer à des inserts métalliques noyés pour reprendre l'effort.
- Si l'on ne peut conserver qu'une transition abrupte, alors réserver la face non structurelle comme face esthétique et faire une pente douce sur la face structurelle, sans fermer les deux faces en même temps.
Comment le détecter tôt
La métallographie destructive de section permet de voir directement si le décalage interlaminaire est continu ; en non destructif, écouter le bruit au tapotement ou réaliser un balayage C-scan ultrason, en ciblant la zone de transition et non la zone plane. Les signaux de détection sont : une variation brutale d'écho de part et d'autre de la ligne de transition, ou l'apparition de taches blanches près des trous d'assemblage sur la première pièce (début de délaminage). Découper une pièce pour voir la section au stade de l'échantillon coûte bien moins cher que de retoucher toute la série une fois terminée.

Condition limite 2 : petite série et moulage — ce que le prototypage par moulage peut faire, ce qu'il ne faut pas présumer
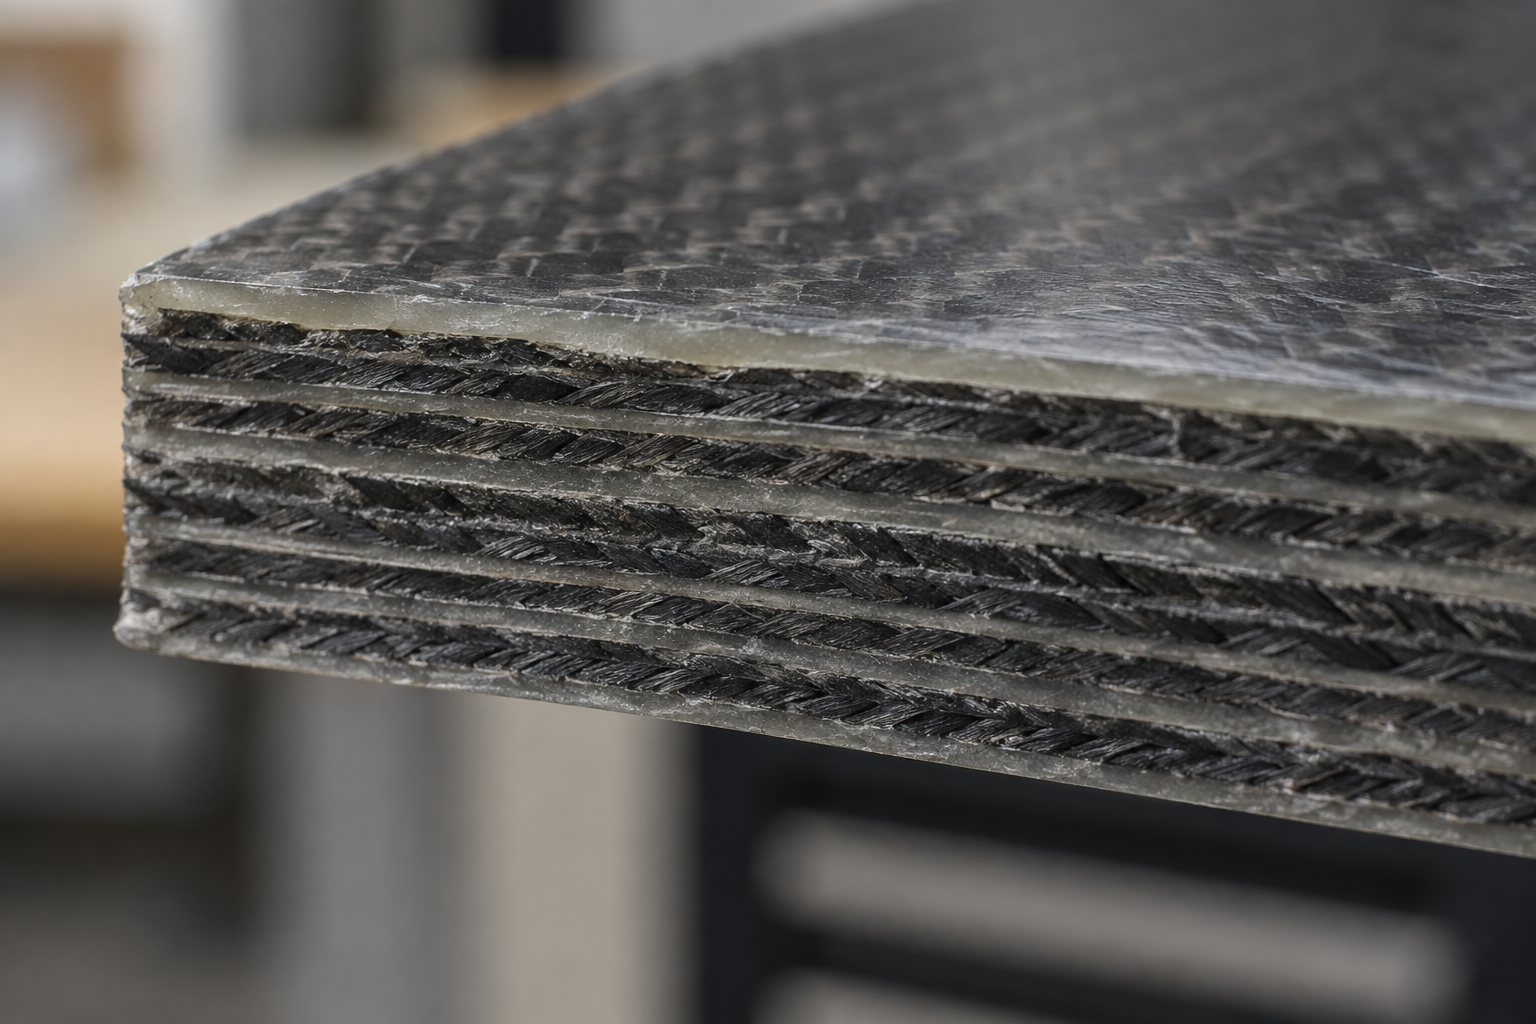
La recommandation conventionnelle est « en dessous de quelques dizaines de pièces, commencer par le prototypage par moulage ». Cette règle échoue sur les pièces structurelles à fibres continues : la coulée sous vide utilise des fibres coupées ou une résine chargée, le taux de fibres volumique est généralement inférieur à celui d'une pièce stratifiée, l'orientation est aléatoire, et la résistance en traction et interlaminaire n'est pas du même ordre. Utiliser une pièce moulée à la place d'une pièce stratifiée en autoclave pour la validation structurelle donne une rigidité mesurée trop optimiste ou directement non conforme.
| Critère | Pièce stratifiée autoclave/compression | Pièce de prototypage moulée (coulée sous vide) |
|---|---|---|
| Forme des fibres | Fibres continues, drapage maîtrisé | Fibres coupées/charges, orientation aléatoire |
| Taux de fibres volumique | Plus élevé, selon conception du drapage | Généralement plus faible, à confirmer avec le procédé |
| Surface et détails | Influencés par le moule et le démoulage | Le moule en silicone peut reproduire les fines rayures, les arêtes sont légèrement émoussées |
| Stabilité dimensionnelle | Selon le retrait de durcissement et le drapage | Le retrait de durcissement de la résine est plus marqué, les pièces longues se déforment facilement |
| Piloté par le coût unitaire | Moule + temps de drapage | Durée de vie du moule silicone + temps de coulée |
Quand le remoulage est le mauvais choix
Si la pièce est porteuse, soumise à la fatigue, ou doit servir à valider l'arrachement de fixations, ne présumez pas que la pièce remoulée représente la pièce finale — elle convient mieux à l'évaluation esthétique, au contrôle d'interférence d'assemblage et aux échantillons commerciaux. Signaux de détection : fissures radiales fines près des trous de fixation sur la pièce remoulée, trous qui ne s'alignent pas à l'assemblage, gauchissement des pièces longues après quelques jours. Ces cas indiquent que vous avez utilisé une pièce esthétique comme pièce structurelle. La démarche plus sûre : la validation structurelle passe par CNC ou stratification, le remoulage ne sert qu'à l'esthétique et aux livraisons en petite série.
Condition limite trois : tolérance de forme, rugosité et gabarit de contrôle — les figer simultanément crée des conflits
La pratique courante consiste à coter simultanément la tolérance de forme et la rugosité de surface sur le plan, en supposant qu'elles n'interfèrent pas. Sur les pièces stratifiées en carbone, cette règle échoue souvent : plus la tolérance de forme est serrée, plus il est difficile de maîtriser la rugosité ; inversement, poncer pour maîtriser la rugosité fait sortir la forme de tolérance.
Le signal de détection est direct — la forme est conforme au gabarit sur la face d'appui, mais la face esthétique présente un toucher irrégulier et des traces de ponçage ; ou bien la surface est conforme, mais le contrôle de forme à la machine à mesurer tridimensionnelle révèle un dépassement. Si les deux sont figés simultanément sans référence donnée, le gabarit et le procédé suivront chacun leur propre interprétation, et le conflit éclatera à la réception.
Définir d'abord la face de référence et le gabarit, puis répartir les tolérances
- Confirmer d'abord quelle face est la face de référence fonctionnelle (appui, étanchéité, assemblage), la tolérance de forme ne s'appliquant qu'à cette face ;
- Confirmer ensuite la forme du gabarit : gabarit d'appui, scan tridimensionnel ou comparaison par scan 3D, les conclusions de forme différant selon le moyen de mesure ;
- Répartir ensuite la rugosité : coter séparément la face esthétique et la face fonctionnelle, la face fonctionnelle privilégiant la forme, la face esthétique pouvant être évaluée séparément après ponçage ;
- Si le plan ne précise ni référence ni gabarit, confirmer d'abord auprès de l'ingénierie, ne pas présumer une cotation selon la combinaison la plus stricte.
La pratique courante du secteur est de coter séparément la tolérance de forme et la rugosité par face, et de préciser le moyen de contrôle ; les valeurs concrètes doivent être confirmées selon la fonction de la pièce et le plan. Si les deux doivent être resserrés simultanément, cela signifie généralement qu'il faut changer de voie de procédé (par exemple passer au moulage par compression ou ajouter un post-traitement), ce qui affecte coût et délai, à exposer avant de figer les tolérances.
Questions fréquentes (FAQ)
Les points ci-dessous sont les questions limites les plus fréquemment posées lors du chiffrage et du tracé de pièces en carbone ; les réponses comportent des prémisses, à ne pas prendre comme engagements généraux.
Peut-on écrire directement ±0,1 mm sur un plan de pièce en carbone ?
Cela dépend des références et des caractéristiques. Après durcissement, le retour élastique et la déformation au démoulage d'une pièce stratifiée consomment une partie de la tolérance ; ±0,1 est courant dans le secteur sur de petites caractéristiques planes, mais les formes à grand porte-à-faux, les positions de trous et l'épaisseur doivent souvent être élargies ; définir d'abord la face de référence et le gabarit, puis répartir les tolérances, ne pas mettre un seul cadre de tolérance sur tout le plan.
Une pièce de prototypage remoulée (coulée sous vide) peut-elle servir de pièce structurelle ?
Pas par défaut. Les pièces remoulées sont surtout en résine chargée de fibres courtes, avec un taux volumique et une continuité de fibres inférieurs à une pièce stratifiée en autoclave, et une tenue en charge, en fatigue et en température plus faible d'un cran. Elles conviennent à la validation esthétique, aux essais d'assemblage et aux pièces non porteuses ; pour porter, il faut passer au moulage par compression ou à l'autoclave selon la conception du drapage, à confirmer selon le plan et le procédé.
Comment juger si un éclat ou un délaminage en bord de trou est un rebut ou réparable ?
Regarder d'abord la position et la profondeur : en zone non porteuse, un léger éclat sur une seule couche est souvent réparable ; un trou porteur, un délaminage multicouche ou un effilochage continu autour du trou tendent au rebut. Les signaux de détection sont des bavures au bord du trou, un son mat au marteau, une anomalie d'écho à l'ultrason ou au scan C. Les critères doivent figurer sur le plan ou la fiche de contrôle, ne pas être laissés à l'appréciation verbale sur site.
Quel est le minimum à indiquer sur un plan de pièce en carbone ?
La séquence et l'orientation du drapage, le taux volumique de fibres ou la nuance de matériau, la face de référence, les positions de trous clés et la tolérance de forme, le niveau de défauts de surface admis, le moyen de contrôle. Sans information de drapage, le chiffrage et la pièce produite sont incontrôlables.
Quels moyens utiliser pour contrôler les dimensions d'une pièce en carbone ?
On utilise habituellement la machine à mesurer tridimensionnelle ou le scan 3D pour comparer faces de référence et positions de trous ; la forme s'évalue par l'écart du nuage de points. Les défauts internes se détectent à l'ultrason ou au scan C, la méthode au marteau ne servant que de pré-tri. Le gabarit et les références doivent être alignés au préalable avec le fournisseur, sinon les données ne concordent pas.
Key takeaways
- La symétrie du drapage est une bonne règle, mais c'est la zone de transition entre paroi mince et zone de renfort locale qui est le point de départ du délaminage ; le plan doit indiquer la zone de transition, pas seulement l'épaisseur totale.
- Pour les zones à trous concentrés, demandez d'abord si « les trous sont percés ou réservés lors du drapage » : les tolérances et les risques de bavures diffèrent totalement entre ces deux approches.
- Pour les petites séries (niveau de quelques dizaines de pièces), si l'on privilégie la voie prototypage par moulage/ coulée sous vide, vérifier d'abord le taux de fibres volumique et les exigences de surface, sans présumer l'équivalence avec une pièce autoclave.
- Ne pas figer simultanément la tolérance de forme et la rugosité de surface : définir d'abord la surface de référence d'assemblage et le plan de contrôle, puis décider quelles surfaces peuvent être relaxées.
- Toute promesse de « ±0,0x atteignable » doit être rattachée à une surface précise, un moyen de contrôle précis et une route de fabrication précise, sinon le plan est invérifiable.



