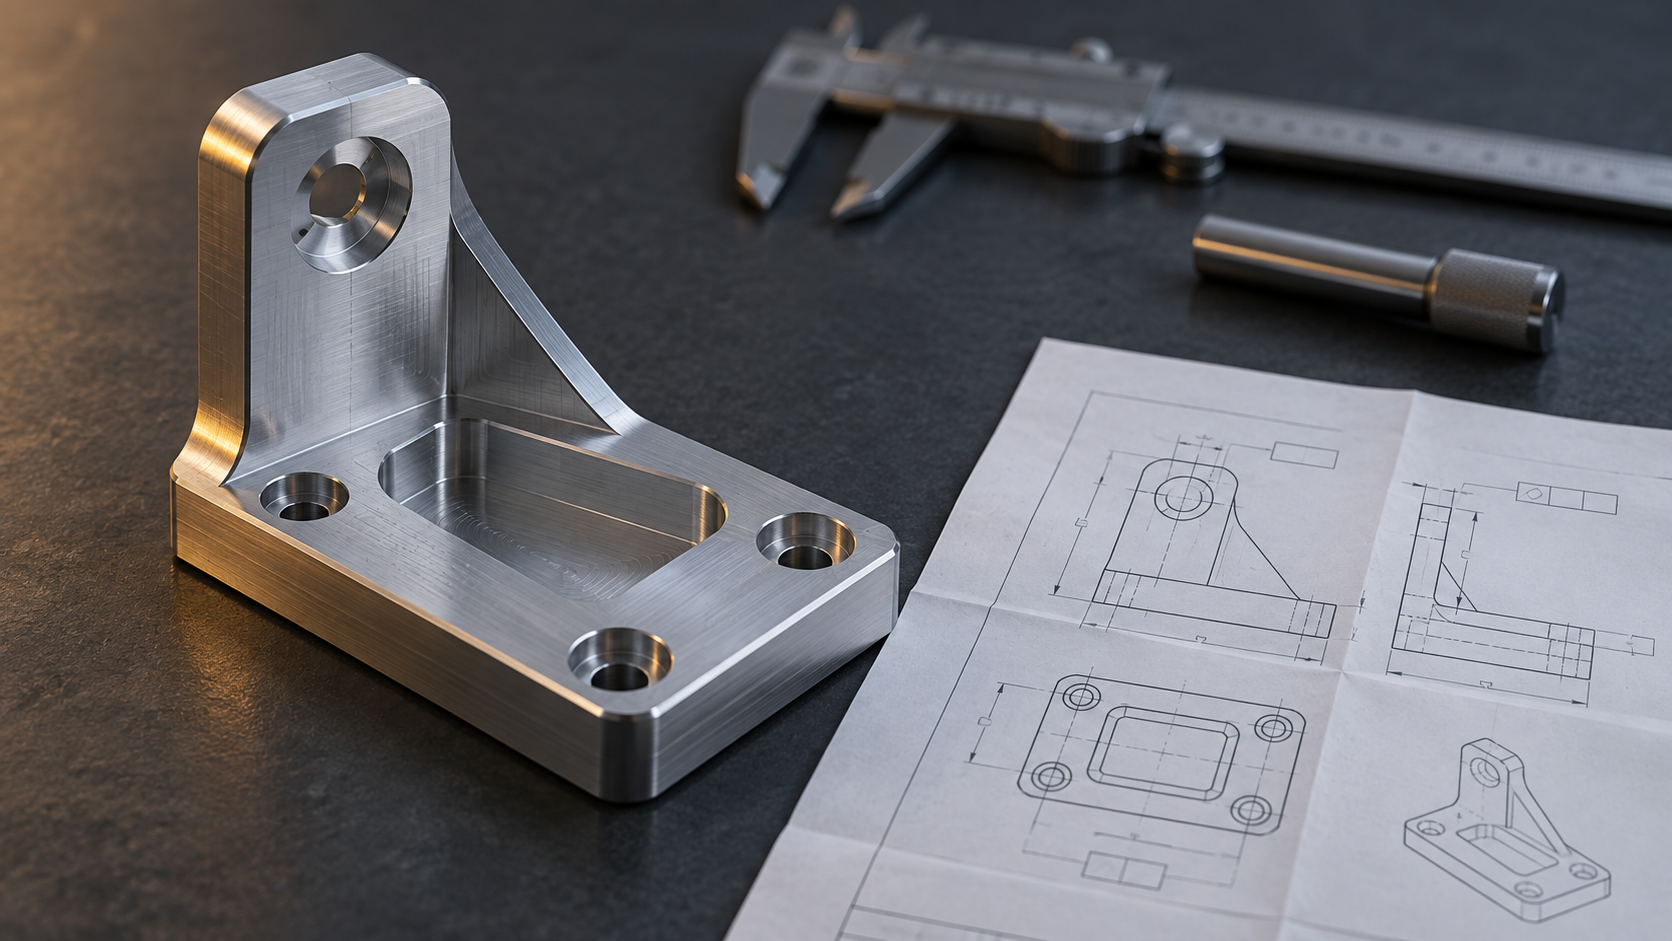
Commençons par un dessin de support : une même pièce, trois annotations, trois résultats
Supposons un dessin de support de fixation en aluminium 6061-T6, lot de 200 pièces, encombrement d'environ 120×80×25 mm, avec des caractéristiques peu complexes : la face inférieure est la face de montage, deux trous fraisés, une poche fraisée de 12 mm de profondeur, dont le fond s'applique contre le support moteur. À géométrie identique, un mode de représentation différent entraîne des actions différentes en atelier et au contrôle qualité.
Option A : seules les dimensions de base de la forme sont cotées, et le cartouche indique « tolérances non spécifiées selon GB/T 1804-m ». Option B : sur la base de A, ajouter « dimensions critiques ±0,05 ». Option C : la face inférieure est définie comme référence A, les deux trous fraisés comme références B et C, la face de montage porte une planéité, les positions de trous une tolérance de position, le fond de poche un parallélisme, et les trous d'assemblage un H7.
Les trois représentations ont une géométrie totalement identique, mais le devis et le risque diffèrent. A est le plus simple, mais l'atelier ne sait pas ce qu'il faut garantir et ce qui peut être relâché, il ne peut donc usiner globalement selon un procédé plutôt strict, ce qui augmente le nombre de montages et le temps de contrôle ; B semble un compromis, mais le problème est que « dimensions critiques » n'est pas défini — l'atelier choisit selon sa propre interprétation, le contrôle qualité juge selon la sienne, et c'est souvent là que naissent les litiges de retouche ; C demande plus de temps de confirmation en amont, mais l'usinage, le contrôle et la réception partagent le même système de références, ce qui réduit les contestations ultérieures.
Cet article ne traite que des exigences du dessin lui-même : références, tolérances, état du matériau, rugosité, critères de contrôle. Il ne promet aucun prix ni délai concret — ceux-ci dépendent de la quantité, de l'ordonnancement et de la gamme d'usinage réelle, et doivent être confirmés sur plan.
Références et système de références : la première priorité des exigences d'un dessin
Revenons à ce support en 6061-T6. L'option A ne cote que les dimensions de forme et la tolérance générale ; l'atelier aligne sur la forme brute, fraise la poche puis perce les deux trous fraisés au jugé. Le contrôle qualité mesure l'entraxe au pied à coulisse, trouve un écart de 0,08 mm et déclare conforme — mais une fois monté sur le support moteur, les trous ne tombent pas en face. Le litige ne porte pas sur l'amplitude de la tolérance, mais sur le fait que les deux parties n'utilisent pas du tout la même référence.
C'est pourquoi la référence vient en premier : si la référence n'est pas figée, les plus beaux chiffres de tolérance ne sont que des discours parallèles. La référence de conception est la face sur laquelle la pièce se positionne fonctionnellement ; la référence de fabrication est la face sur laquelle l'atelier s'aligne au montage ; la référence de contrôle est l'endroit où le contrôle qualité pose la pièce pour mesurer. Quand les trois ne concordent pas, un même lot donne deux jugements, et le coût des retouches et des contestations est bien supérieur à celui de quelques lignes de tolérance supplémentaires.
Comment poser les références sur un dessin de support
La pratique courante est la suivante : la face inférieure sert de référence principale A (elle est à la fois la face fonctionnelle en contact avec le support moteur, la face de montage lors du fraisage et la face de pose en tridimensionnel, les trois étant unifiées) ; les deux trous de goupille servent respectivement de référence secondaire B et tertiaire C, pour contraindre l'entraxe et l'angle. Ainsi cotés, la tolérance de position, le parallélisme et la perpendicularité s'appuient tous sur le même système de références, et l'atelier comme le contrôle qualité lisent la même phrase.
- La référence doit être choisie sur une face fonctionnelle, pas sur un grand plan quelconque. Prendre une face non fonctionnelle comme référence fait découvrir à l'assemblage que la référence elle-même est décalée, ce qui revient à ne rien avoir coté.
- Une référence ne doit pas contraindre en double. Verrouiller simultanément une même direction avec deux références crée une surcontrainte, impossible à satisfaire en usinage réel.
- La référence doit coïncider autant que possible avec la face de montage. Plus l'écart entre référence de conception et référence de fabrication est grand, plus l'erreur d'alignement est importante et plus il faut compenser par un montage d'usinage.
- Changer de référence impose de changer aussi le plan de contrôle. Une version de dessin mise à jour sans mise à jour du moyen de contrôle est une cause fréquente de rejet de première pièce.
Le plus risqué est de cumuler les deuxième et troisième points : prendre les flancs de forme comme référence alors que l'atelier monte en réalité sur la face inférieure et deux trous de fabrication. Ce genre de dessin ne montre aucun problème au stade du devis et ne se révèle qu'à la première pièce — le fournisseur doit soit fabriquer un montage dédié, soit usiner selon ses propres références puis faire remesurer par le contrôle qualité selon les références du dessin, et le résultat ne peut que diverger. Écrire clairement le système de références sur le dessin est la première étape pour faire converger les écarts de devis, et la condition préalable pour que l'usinage CNC réussisse du premier coup.
Tolérances dimensionnelles et tolérances géométriques : ce qu'il faut resserrer, et ce dont le resserrement ne fait qu'augmenter le coût
L'erreur la plus fréquente sur un dessin de support est de coter toute la feuille en ±0,05. Ce chiffre paraît prudent, mais il concentre en réalité tout le coût sur la pointe de l'outil : pour tenir ±0,05 sur des formes non fonctionnelles, l'atelier doit réduire les paramètres de coupe, multiplier les passes et retoucher fréquemment ; pour juger la conformité, le contrôle qualité doit pointer chaque dimension au tridimensionnel, et le temps de contrôle peut dépasser celui de l'usinage. Or, seuls deux trous d'assemblage et une face de montage ont réellement besoin de ±0,05.
La logique de décision est simple : demandez d'abord si cette dimension contraint une fonction ou une forme. Si elle contraint un ajustement, un guidage, une étanchéité ou l'interchangeabilité d'assemblage, la resserrer se justifie ; si elle ne contraint qu'un contour esthétique ou une face sans contact, la resserrer ne fait que transformer une difficulté d'usinage en coût, sans aucun bénéfice fonctionnel. Un autre point est encore plus crucial : les relations qui peuvent être exprimées par des tolérances géométriques ne doivent pas être empilées en une chaîne de cotes linéaires. Coter l'entraxe par une tolérance de position permet à l'usinage comme au contrôle de calculer directement l'écart par rapport aux références ; coter séparément les coordonnées des deux trous en ±0,05 fait s'additionner l'écart d'un même trou sur deux chaînes, ce qui rend le critère de jugement plus flou. Si la tolérance de position est cotée en MMC (exigence du maximum de matière), elle laisse en plus une marge d'ajustement entre trou et goupille, ce qui soulage l'atelier comme le moyen de contrôle.
| Trous d'assemblage / portées de roulement | Les trous d'assemblage H7 sont souvent de grade IT7 ; les portées de roulement sont souvent choisies selon le diamètre d'arbre | Nécessite alésage ou alésage de précision, contrôle par calibre ou micromètre d'intérieur, temps unitaire en hausse | Les trous traversants non rotatifs et non de guidage peuvent être relâchés à IT9–IT10 voire plus |
| Planéité de la face de montage | Pour les petites et moyennes pièces, souvent 0,02–0,05 mm ; le fraisage de finition permet plus serré | Nécessite fraisage de finition ou rectification, montage anti-déformation, contrôle au marbre avec cales ou au tridimensionnel | En présence de compensation par joint élastique ou mastic d'étanchéité, peut être relâché à l'ordre de 0,1 mm |
| Position de l'entraxe | Courant φ0,1–φ0,2 mm (par rapport à la référence) | Nécessite un seul serrage ou un montage d'usinage dédié ; contrôle par gabarit de position ou machine à mesurer tridimensionnelle | En cas d'assemblage avec jeu fonctionnel ou structure réglable, on peut tolérer φ0,3 mm ou plus |
| Forme extérieure non fonctionnelle | En général ±0,2–±0,5 mm suffit | Resserrer à ±0,05 n'ajoute que des passes d'usinage et du contrôle, sans gain fonctionnel | Si la forme extérieure ne participe pas à l'assemblage et n'est pas en contact, on peut directement élargir la tolérance |
| Avant-trou de filetage | Consulter les tableaux selon le filetage ; la tolérance de position est souvent élargie | Resserrer la position de l'avant-trou interfère avec le diamètre sur flancs du filetage, le gain est nul | Lorsque le filetage ne sert qu'à la fixation et non au positionnement, la tolérance de position de l'avant-trou peut être nettement élargie |
| Chanfrein / ébavurage | Souvent indiqué 0,5×45° ou « arêtes vives supprimées » | Une cotation excessive des chanfreins oblige l'atelier à utiliser des fraises de forme, augmentant les changements d'outil | Pour un angle d'introduction non fonctionnel, on peut simplement écrire « ébavurer » sans cote précise |
Revenons au plan du support : resserrer la tolérance de position des deux fraisures à φ0,1 et coter la planéité de la surface de montage à 0,03 est raisonnable ; ramener également le contour de l'empreinte et le profil de la plaque de base à ±0,05 relève du « tout au même niveau » typique. Si l'assemblage présente effectivement du jeu et est réglable, élargir l'entraxe à φ0,3 est en fait plus sûr — la marge est donnée au gabarit de contrôle, ainsi qu'à l'atelier pour garantir le résultat en un seul serrage. Où faut-il revenir en arrière ? Lorsque le plan n'indique que « cotes critiques ±0,05 » sans préciser laquelle est critique, où est la référence, ni comment mesurer, le devis ne peut être estimé que par le chemin le plus conservateur, et c'est finalement le concepteur qui paie.
Matériau, état et traitement thermique : une indication floue entraîne un changement de matière ou de procédé
Revenons à ce plan de support. Dans la case matériau, un seul mot est écrit : aluminium. Rien que ce mot, et les achats peuvent commander du 6061-T6, du 6063 ou du 7075 ; l'atelier planifie le procédé selon le pire cas, abaisse les paramètres de coupe par prudence, et le devis grimpe naturellement. Au retour de la pièce pour l'anodisation, on découvre que l'état du matériau n'est pas le bon, la couleur est tachetée, et tout le lot est à refaire.
La nuance et l'état doivent être indiqués ensemble. Le 6061-T6 et le 6061-O ont deux usinabilités, deux comportements de déformation et deux résultats de traitement ultérieur différents. Si l'état n'est pas précisé, c'est confier le choix de la matière au fournisseur, et celui-ci ne choisira que la variante la plus facile à approvisionner et la moins risquée, pas nécessairement celle que vous voulez.
Les quatre questions auxquelles la case matériau doit au minimum répondre
- Nuance et état : indiquer l'identification complète du type 6061-T6, 304, 17-4PH (mise en solution + vieillissement), et non « acier inoxydable » ou « aluminium ».
- Substitution autorisée ou non : si une substitution équivalente est permise, préciser la nuance de remplacement et les points à reconfirmer après substitution ; sinon, l'interdire fermement.
- Exigences de traitement thermique : plage de dureté, température de vieillissement, opération de détensionnement, et si le traitement thermique intervient avant ou après l'ébauche.
- Besoin de détensionnement : pour les pièces à empreinte, les longs porte-à-faux et les pièces à parois minces, sans indication, la déformation après ébauche consommera directement la surépaisseur de finition.
L'ordre entre traitement thermique et finition est la ligne la plus facile à omettre sur ce plan de support. Si le plan n'indique que « traitement de trempe et revenu » sans préciser la position dans la gamme, l'atelier peut finir l'usinage avant le traitement thermique : la dureté monte, mais les cotes dérivent aussi. La pratique courante est ébauche avec surépaisseur → détensionnement/traitement thermique → semi-finition → finition ; mais la surépaisseur exacte et le moment d'exécution doivent être confirmés auprès du bureau d'études si le plan ne le précise pas, sans rien présumer.
| « Aluminium » | Choix du 6061 ou 6063 selon le stock | Différence de teinte à l'anodisation, dureté insuffisante, paramètres de coupe inadaptés |
| « 6061 » sans état | Réception possible en T4 ou en O | Déformation après finition, planéité hors tolérance |
| « Acier inoxydable » | Réception possible en 304 ou 303 | Le 303 contient du soufre ; soudabilité et résistance à la corrosion différentes, durée de vie des surfaces de contact différente |
| « Traitement thermique : trempe et revenu » sans position dans la gamme | L'atelier décide lui-même de l'ordre | Dérive dimensionnelle après traitement thermique, surépaisseur de finition insuffisante |
L'état du matériau influence aussi la faisabilité du traitement de surface ultérieur. Le 6061-T6, après anodisation, présente une couleur relativement stable ; le 7075, à forte teneur en cuivre, devient plus sombre après oxydation ; le 304 et le 303 ont des comportements de résistance à la corrosion différents. Si le plan enchaîne clairement matériau, état et traitement de surface en une seule chaîne, le fournisseur n'aura pas à prendre ces décisions à votre place au stade du devis.
Rugosité de surface, ébavurage et exigences d'aspect : les trois lignes les plus souvent oubliées
Revenons au plan du support. Le fond de la cavité est la face de montage en contact avec le bâti moteur, les deux fraisures sont destinées aux vis M5, et le contour extérieur est une face non fonctionnelle. Le concepteur n'a écrit qu'une seule mention sur tout le plan : « Ra1.6 ». L'atelier, par interprétation la plus prudente, usine toutes les faces en Ra1.6 — y compris le contour extérieur. Résultat : le temps de coupe s'allonge, la consommation d'outils augmente, alors que la rugosité du contour extérieur n'apporte rien ni à l'aspect ni à l'assemblage. C'est le cas typique d'« une ligne de rugosité qui fait grimper le coût de toute la pièce ».
La rugosité doit être écrite par zones selon la fonction des faces, et non par une valeur unique sur tout le plan. La pratique courante du secteur est la suivante : les faces d'étanchéité et les faces de glissement ajusté sont maintenues entre Ra0,8 et Ra1,6 ; les faces d'appui de montage ordinaires entre Ra1,6 et Ra3,2 ; les formes non ajustées et faces non fonctionnelles peuvent se contenter de Ra6,3 à Ra12,5. Ce sont des plages indicatives ; à confirmer selon les exigences fonctionnelles du plan et les capacités réelles de l'atelier. Lorsque le plan ne précise rien, l'usineur applique généralement la rugosité économique, mais cette « valeur par défaut » est comprise différemment selon les ateliers, ce qui prête facilement à contestation lors de la réception.
Ébavurage et chanfreins : ne rien écrire équivaut à un « sans objet » par défaut
L'absence de mention d'ébavurage sur le plan ne signifie pas que l'ébavurage est inutile — mais l'usineur peut la traiter comme « non exigée ». Les conséquences sont très concrètes : les bavures au bord des fraisures rayent les faces d'appui lors de l'assemblage ; les bavures à l'entrée des filetages gênent le vissage ; lors du placage ultérieur, les bavures forment des piqûres. Le plan du support devrait au minimum indiquer : ébavurage de toutes les arêtes vives (on peut utiliser « émoussage des arêtes vives » ou préciser un chanfrein C0,3–C0,5), chanfrein à l'entrée des filetages, et aucune bavure résiduelle tolérée aux angles de la cavité.
Exigences d'aspect : distinguer défauts fonctionnels et défauts d'aspect
Des formulations comme « sans rayure » ne sont pas contrôlables et ne sont pas exécutables. Il faut distinguer : les défauts affectant la fonction (fissures, manque de matière, écrasement des faces d'appui) — interdits ; les défauts purement esthétiques (légères marques d'outil sur faces non fonctionnelles, différences de teinte) — acceptables ou jugés selon un échantillon de limite. Si le contour extérieur du support est apparent, on peut préciser : « traces d'usinage admises sur faces non fonctionnelles, chocs de profondeur supérieure à 0,2 mm interdits ». Ainsi le contrôle qualité dispose d'une base, et l'atelier ne mettra pas toute une pièce au rebut pour une marque d'outil invisible.
| Zone | Annotation recommandée | Conséquence de l'omission |
|---|---|---|
| Face de montage du bâti moteur | Ra1,6, planéité indiquée séparément | Mauvais contact, vibrations, jeu d'assemblage |
| Face conique des fraisures | Ra3,2, ébavurage | Tête de vis non en appui, rayures |
| Contour extérieur non fonctionnel | Ra6,3 ou non indiqué | Un Ra1.6 sur tout le plan entraîne du temps d'usinage inutile |
| Entrée de filetage | Chanfrein C0,5, ébavurage | Vissage difficile, piqûres de revêtement |
Critères de contrôle et première pièce : le plan doit pouvoir répondre à « comment juger la conformité »
Revenons au plan du support. Le contrôle qualité place la pièce sur la machine à mesurer tridimensionnelle, établit le système de coordonnées selon la référence A du plan (face inférieure), et mesure une position de trou de 0,12 ; l'atelier, aligné sur les trous de goupille, mesure 0,06. Aucun des deux ne ment, les normes diffèrent. Ce type de litige n'est pas un problème de précision d'usinage, mais le fait que le plan n'indique pas clairement « selon quelle référence et par quelle méthode juger ».
Les cotes clés doivent spécifier la méthode de mesure
Un plan qui n'indique que les tolérances sans préciser les critères de mesure laisse le pouvoir de décision au fournisseur. La pratique courante répartit selon le type de cote : pour les cotes fonctionnelles comme les trous d'ajustement et les trous de goupille, indiquer l'usage d'un calibre à goupille/calibre à broche ou de la machine tridimensionnelle ; pour la planéité des faces de montage, un balayage tridimensionnel ou un relevé au comparateur sur marbre ; pour les filetages, un calibre à filetage ; pour les contours, un projecteur de profil ou une comparaison par balayage. La pratique courante du secteur est de lister les cotes clés dans une colonne « points de contrôle » sur le plan, mais pour savoir quelles cotes exactement et avec quels instruments, il faut confirmer auprès du bureau d'études lorsque le plan ne le précise pas, sans supposer que l'atelier choisira la méthode la plus stricte.
Contrôle à 100 %, par échantillonnage, première pièce : trois niveaux à écrire séparément
Pour 200 supports, si toutes les cotes sont contrôlées à 100 %, le temps de contrôle peut dépasser le temps d'usinage, et ce coût finira dans le devis. Répartition raisonnable : contrôle à 100 % ou échantillonnage à forte proportion pour les cotes d'ajustement et les tolérances géométriques ; première pièce plus échantillonnage pour les formes non fonctionnelles, chanfreins et ébavurage ; certificat de conformité pour l'état du matériau et le traitement thermique. Le rapport de première pièce doit inclure : les valeurs mesurées au tridimensionnel comparées aux valeurs nominales et tolérances du plan, l'explication de l'établissement des références, la liste des instruments de mesure des cotes clés, la confirmation de l'aspect et de l'ébavurage, les certificats de matériau/traitement thermique. Lancer la production en série sans validation de la première pièce coûte bien plus cher en reprises qu'un arrêt pour confirmation.
| Établissement des références | Mode d'alignement sur la référence A (face inférieure), positionnement par trous de goupille | Conforme aux références du plan |
| Position | Valeurs mesurées des deux trous de goupille par rapport à A/B/C | Comparaison avec la zone de tolérance du plan |
| Planéité | Données de scan ou de palpage de la surface de montage | Conformité aux exigences du plan |
| Trous d'ajustement | Gabarit de contrôle / passe-non passe par broche ou tampon | Le calibre passe, le calibre ne passe pas |
| Aspect et ébavurage | Arêtes, orifices de trous, entrées de filetage | Absence d'arêtes vives, absence de risque de piqûres de revêtement |
| Matière et traitement thermique | Nuance, état, certificat de qualité | Conforme aux indications du plan |
Cette section est aussi la principale source d'écart entre les devis des fournisseurs. Pour un même plan, le fournisseur A chiffre un contrôle à 100 % sur machine à mesurer tridimensionnelle, le fournisseur B chiffre un contrôle par échantillonnage au pied à coulisse ; l'écart de prix peut venir de la méthode de contrôle et non de la capacité d'usinage. Indiquer par écrit les exigences de contrôle avant le devis est bien plus utile que de se disputer après coup en disant « vous ne l'aviez pas précisé ».
Retour au plan du support : comparaison des résultats et décision entre les trois schémas de cotation
Appliquons les critères des cinq sections précédentes au plan du support en 6061-T6. Le schéma A ne donne que les dimensions hors tout de la forme et un cadre de tolérance général ; le schéma B choisit quelques « cotes clés » cotées à ±0,05 ; le schéma C établit un système de références, une position, une planéité et un étiquetage de rugosité par face. Pour une même géométrie, les différences entre ces trois façons de dessiner sur les quatre dimensions que sont le devis, la mise au rebut, le contrôle et la communication sont bien plus grandes que la géométrie elle-même. Ci-dessous, une comparaison qualitative à lot identique de 200 pièces et conditions de bridage identiques ; les valeurs n'indiquent qu'une tendance et ne constituent pas un engagement.
| Incertitude du devis | Élevée : le fournisseur garde une marge au pire cas, les devis sont très dispersés | Moyenne : les cotes clés sont devinées, les faces non critiques restent floues | Faible : temps et gabarits estimables d'après le plan, méthode de devis unifiée |
| Risque de rebut et de reprise | Élevé : une face d'ajustement non conforme n'est découverte qu'après lancement de l'usinage | Moyen : la face de bridage et la référence de mesure ne coïncident pas, les jugements se répètent | Faible : référence unifiée, un dépassement de tolérance est traçable jusqu'à l'opération |
| Temps de contrôle | Faible en apparence, élevé en réalité : en cas de litige, il faut mesurer toutes les cotes | Moyen : les cotes clés nécessitent une mesure tridimensionnelle, les faces non critiques font encore débat | Élevé au début, faible au global : le gabarit est prêt une fois pour toutes, l'échantillonnage suffit |
| Nombre d'échanges | Nombreux : état de la matière, rugosité, ébavurage, tout doit être redemandé | Moyen : les critères de position et de planéité sont facilement rediscutés | Faible : le plan répond lui-même à la plupart des questions |
| Cas d'application | Pièce unitaire, sans ajustement, montage d'essai interne | Prototype, avant validation fonctionnelle | Production en série, avec exigences d'ajustement et d'assemblage |
La solution de convergence recommandée n'est pas de choisir C sans réfléchir, mais de « prendre C comme ossature et de supprimer les cotations excessives sur les faces non fonctionnelles ». Concrètement : conserver la face inférieure A et les deux trous de positionnement B/C ; donner une planéité et une position à la face d'ajustement du support moteur ; ne donner à la face inférieure et aux faces latérales de l'empreinte que les cotes de contour et une tolérance élargie ; donner une tolérance générale à la forme non ajustée en précisant « selon GB/T 1804-m ou tolérance non spécifiée de niveau équivalent ». Ainsi les cotes clés sont complètes, les faces non critiques sont explicitement élargies, et les ressources de contrôle se concentrent sur les quelques points qui influent réellement sur l'assemblage.
Dans quels cas faut-il renvoyer le plan pour complément plutôt que de s'acharner à chiffrer : relation d'ajustement inconnue (avec quoi on assemble, quel jeu), état de la matière manquant (seulement « aluminium »), ordre du traitement thermique et de la finition non précisé, référence et face de bridage manifestement en conflit, rugosité d'une seule valeur sur tout le plan alors qu'il contient des faces d'étanchéité. Ce ne sont pas des détails, ce sont les prémisses qui déterminent la gamme de fabrication. Pour une estimation d'après plan, vous pouvez passer par le devis par dialogue IA ou la page capacités d'usinage CNC pour confirmer d'abord la plage réalisable.
Liste de vérification du plan : à parcourir soi-même avant le devis
Condensons le contenu des six sections précédentes en une liste à cocher. L'usage est très direct : avant le devis, parcourez-la vous-même et complétez ce qui manque. Ce que vous ne pouvez pas compléter, c'est justement ce que l'atelier viendra vous demander.
- Référence : la référence principale correspond-elle à la surface de bridage réelle ? La référence de contrôle et la référence de conception sont-elles cohérentes ?
- Répartition des tolérances : chaque cote d'ajustement précise-t-elle le type d'ajustement (jeu/serrage/incertain) ? A-t-on évité les tolérances uniformes ?
- État de la matière : la nuance + l'état sont-ils complets (par ex. 6061-T6, 304, 17-4PH mis en solution et vieilli) ? Une substitution est-elle autorisée ?
- Traitement thermique et relaxation des contraintes : l'ordre des opérations est-il précisé (ébauche→relaxation des contraintes→finition) ?
- Rugosité : les faces fonctionnelles sont-elles annotées Ra face par face ? La valeur par défaut des faces non annotées est-elle précisée ?
- Ébavurage et chanfreinage : l'arrondi ou l'ébavurage des arêtes vives est-il explicitement exigé ?
- Filetages : les spécifications, la profondeur et les exigences de perçage de noyau sont-elles claires ?
- Méthode de contrôle : le mode de mesure ou la norme de référence des cotes critiques sont-ils indiqués ?
- Version et modifications : le numéro de plan, le numéro de version et l'historique des modifications sont-ils complets ?
- Unités et angle de projection : mm/inch sont-ils homogènes ? La projection au premier ou au troisième dièdre est-elle indiquée ?
- Ambiguïté des lignes cachées : les vues en coupe suffisent-elles à représenter la structure interne ? Y a-t-il des vues contradictoires ?
- Assouplissement des faces non fonctionnelles : les tolérances ou rugosités pouvant être assouplies sont-elles explicitement annotées sur les faces non d'ajustement ?
Cette liste concerne les pièces de fraisage/tournage CNC. Pour les pièces en tôle, il faut aussi examiner le coefficient de développement, le rayon de pliage et le facteur K, le sens des bavures ; pour les pièces imprimées en 3D, l'épaisseur de paroi, les surfaces d'appui, la direction des couches et l'anisotropie ; pour les pièces injectées, l'angle de dépouille, l'uniformité d'épaisseur de paroi, la position du point d'injection et le risque de retassure. Ne pas appliquer directement la liste CNC à d'autres procédés.
Causes courantes de renvoi, classées par fréquence d'apparition : état de la matière manquant, cotes d'ajustement critiques sans tolérance, contradiction entre référence et surface de bridage, rugosité indiquée par une seule valeur pour tout le plan, exigence d'ébavurage vide, numéro de version ne correspondant pas au nom de fichier. Les trois premières représentent près de la moitié des renvois.
Questions fréquentes
Les questions ci-dessous sont celles qui reviennent le plus souvent avant le devis et qui créent le plus facilement des pièges sur le plan. Les réponses sont données pour des pièces CNC du type support ; changer de procédé impose de réévaluer.
Si aucune tolérance n'est indiquée sur le plan, comment l'atelier procède-t-il ?
La plupart des ateliers appliquent un tableau de tolérances non spécifiées ; la pratique courante du secteur est de prendre un grade de précision moyen pour les cotes linéaires (par ex. du type GB/T 1804-m), mais le grade retenu et son éventuel fractionnement par plage de dimensions ne sont pas uniformes d'un atelier à l'autre. Donc « non indiqué » ne signifie pas « au hasard », mais « laissé à l'appréciation du fournisseur ». Pour les faces fonctionnelles, les trous d'ajustement et les surfaces de montage, mieux vaut les spécifier soi-même plutôt que de laisser l'autre deviner. Si des cotes critiques sans tolérance sont découvertes avant le devis, la demande est généralement renvoyée pour confirmation.
Quel est l'impact réel d'une position annotée en MMC sur l'usinage et le contrôle ?
L'exigence du maximum de matière (MMC) permet d'obtenir une tolérance supplémentaire lorsque la cote réelle du trou s'écarte du maximum de matière ; en substance, on transfère la marge d'usinage vers l'erreur de position. Pour l'atelier, en réalisant l'alésage du côté supérieur de la plage de tolérance, la position est plus facile à respecter ; pour le contrôle qualité, on peut remplacer la mesure tridimensionnelle point par point par des gabarits fonctionnels (jauges à broche, gabarits de position), ce qui réduit nettement le temps de contrôle. Cela suppose que le plan indique explicitement le symbole MMC et que la fonction autorise réellement cette compensation. Ne pas l'utiliser lorsque la relation d'assemblage est stricte et n'admet aucune compensation.
Peut-on chiffrer un devis en indiquant seulement « aluminium » ou « inox » ?
Oui, mais le prix et le délai obtenus comportent une grande incertitude. La nuance, l'état, le traitement thermique et l'autorisation de substitution déterminent directement les paramètres de coupe, le choix des outils, la maîtrise des déformations et la nécessité d'une relaxation des contraintes. Le comportement à l'usinage du 6061-T6 et du 6061-O est nettement différent ; l'usure des outils et l'ordre des traitements thermiques du 304 et du 17-4PH sont également tout autres. En l'absence de ces informations sur le plan, le fournisseur soit chiffre selon les hypothèses les plus prudentes, soit vient demander d'abord. Il est recommandé d'indiquer la nuance complète avec l'état dans le cartouche ou les exigences techniques, et de préciser les règles de substitution.
Peut-on indiquer une seule rugosité Ra1,6 pour tout le plan ?
Techniquement réalisable, mais le coût est plutôt élevé. Les faces d'étanchéité et les surfaces de glissement peuvent nécessiter Ra0,8 voire plus fin, alors que la plupart des surfaces extérieures non fonctionnelles se contentent de Ra3,2 ou plus grossier. Uniformiser tout le plan à Ra1,6 revient à faire passer tous les usinages selon l'exigence la plus fine, ce qui augmente le temps d'usinage et donc le coût. La pratique courante est d'annoter par niveau selon les faces fonctionnelles et d'assouplir explicitement les faces non fonctionnelles ou d'indiquer « non annoté Ra3,2 ». Les niveaux précis doivent être confirmés selon la fonction du plan et les capacités de l'atelier, sans recopier les valeurs d'autrui.
Que doit contenir un rapport de première pièce ?
Au minimum : toutes les cotes tolérancées et tolérances de forme et de position du plan, les cotes d'ajustement critiques, l'attestation de nuance et d'état de la matière, les enregistrements de traitement thermique (le cas échéant), les résultats de contrôle par prélèvement du traitement de surface et de la rugosité, ainsi que la description des références et instruments de mesure utilisés. La référence de mesure doit être cohérente avec celle du plan ; en cas d'écart, la méthode de conversion doit être expliquée dans le rapport. Il est préférable de convenir à l'avance, sur le plan ou la commande, des cotes à contrôler à 100 % et de celles à contrôler par prélèvement ; sinon, la première pièce peut être acceptée et des litiges surgir en cas de problème sur la série.
Key takeaways
- Définir d'abord les références, puis coter les dimensions : les références de conception, de fabrication et de contrôle doivent être aussi unifiées que possible, sinon le même dessin deviendra deux pièces différentes entre les mains de l'atelier et du contrôle qualité.
- Les tolérances ne sont pas meilleures quand elles sont plus serrées : ne resserrez pas inutilement les dimensions que les outils et le montage peuvent garantir naturellement ; seules les dimensions dont dépend réellement l'assemblage ou la fonction méritent d'être resserrées et dotées d'un moyen de contrôle.
- Un dessin doit répondre à trois choses : le matériau et son état, les critères de contrôle des dimensions critiques, et le traitement des faces non critiques (ébavurage, chanfrein, état de surface). Il manque un élément et les confirmations aller-retour commencent dès le devis ou la première pièce.
- Les tolérances géométriques priment sur l'empilement équivalent de chaînes de cotes : exprimer la coaxialité, la perpendicularité et la position en GD&T crée moins d'ambiguïté que plusieurs cotes linéaires accompagnées de notes.
- Indiquer clairement ce qui n'est « pas exigé » est tout aussi important : desserrer explicitement les tolérances des faces non fonctionnelles, non d'étanchéité et non esthétiques réduit directement les coûts d'usinage et de contrôle.



