Comment choisir le matériau pour un usinage CNC : d'abord la fonction, ensuite la nuance
Un plan étalé, ou une ancienne pièce posée sur la table, et beaucoup ont pour première réaction : du 6061 ou du 304 ? Cette question est posée trop tôt. Pour choisir le matériau en usinage CNC, le vrai point de départ n'est pas la nuance, mais l'endroit où cette pièce est montée et le travail qu'elle doit faire. La nuance est la réponse, pas la question.
Autrement dit, le choix du matériau doit suivre la fonction, et non une nuance que vous connaissez bien. Un support structurel se soucie de résistance et de fatigue ; un collecteur fluidique se soucie de résistance à la corrosion et de l'aptitude de la face d'étanchéité à s'ajuster ; un connecteur se soucie de conductivité et de compatibilité de revêtement ; un montage se soucie de stabilité dimensionnelle. Pour une même pièce, changer sa position d'utilisation peut conduire à un matériau totalement différent.
Donc, avant d'ouvrir un manuel de matériaux, remplissez d'abord la liste suivante. Elle n'a pas besoin d'être très précise, mais chaque élément éliminera ensuite une série de candidats :
- Charges et rigidité : s'agit-il d'une pièce porteuse ou d'un simple support ? Subira-t-elle des efforts répétés ?
- Poids : y a-t-il un besoin impératif d'allègement, ou au contraire plus c'est lourd, plus c'est stable ?
- Température : quelle est la température de service en continu, y a-t-il des pics de courte durée ?
- Corrosion et milieu : quels liquides, gaz ou produits de nettoyage sont en contact ?
- Usure : y a-t-il un mouvement relatif, un ajustement glissant ou des démontages fréquents ?
- Conductivité électrique et thermique : faut-il dissiper la chaleur, mettre à la terre ou isoler ?
- Propreté : utilisé en environnement propre ou en atelier ordinaire ? Peut-il y avoir des bavures et des traces d'huile ?
- Résistance chimique : sera-t-il exposé à des solvants, des acides/bases ou des désinfectants ?
Une fois cette liste remplie, vous constaterez que les matériaux candidats se réduisent souvent à trois ou cinq, au lieu de plusieurs dizaines. Ensuite, tous les jugements — métal ou plastique, inox ou alliage d'aluminium, faut-il du PEEK — s'articulent autour de cette liste. Aucun matériau n'est optimal sur toutes les dimensions ; il n'y a que celui qui convient mieux à votre combinaison de conditions.
Cet article suit un ordre de décision : d'abord un classement par environnement, puis un examen détaillé des métaux et des plastiques, avant de revenir à l'usinabilité, aux post-traitements et aux contrôles — des conditions souvent négligées mais qui peuvent remettre en cause le choix initial — et enfin une synthèse sous forme de tableau de référence rapide. L'objectif est que, avant la demande de prix et la revue, vous puissiez déjà expliquer « pourquoi ce matériau », plutôt que de simplement annoncer une nuance.
Si les besoins fonctionnels de votre pièce sont déjà bien définis, vous pouvez passer directement aux chapitres suivants sur le classement par environnement et sur les métaux et plastiques. Si vous devez encore confirmer la faisabilité d'usinage, vous pouvez vous référer à la gamme de matériaux et de procédés listée dans les capacités d'usinage CNC, pour voir quelles caractéristiques doivent être confirmées au préalable avec le fournisseur. Choisir un matériau, au fond, c'est trouver un équilibre réalisable entre fonction, environnement et fabrication.
Filtrer les matériaux selon l'environnement : comment classer corrosion, température, humidité et UV
Quand on parle du choix des matériaux pour les procédés CNC, beaucoup de gens ont pour premier réflexe de feuilleter les tableaux de nuances : 6061, 304, POM… Mais ce qui permet vraiment d'éliminer d'emblée la majorité des candidats, c'est en fait l'environnement. Le même support structurel, installé dans une armoire thermostatée et sèche ou immergé dans un liquide de refroidissement chloré, n'appelle pas du tout la même réponse. Donc ne vous précipitez pas sur la nuance : répondez d'abord à trois questions : où cette pièce est-elle installée, à quel milieu est-elle exposée, et à quelle fréquence est-elle entretenue ?
Quantifier ces trois questions revient à établir une liste environnementale : le milieu de contact est-il de l'eau, de l'huile, un acide/base ou un brouillard salin ; quelle est la température de service à long terme, y a-t-il des pics de courte durée ; l'humidité est-elle durablement élevée, y a-t-il de la condensation ; est-ce en extérieur, y a-t-il une exposition prolongée aux UV ; faut-il essuyer ou désinfecter de façon répétée. Une fois cette liste remplie, l'éventail des matériaux se réduit généralement à deux ou trois catégories.
Corrosion et nettoyage : en milieu sévère, privilégier d'abord l'inox 316 ou le PEEK
La corrosion est l'un des critères les plus sous-estimés. Pour en juger, il faut distinguer « contact occasionnel avec de l'humidité » et « contact prolongé avec un milieu corrosif » : les exigences matérielles diffèrent d'un cran. Pour une corrosion sévère, ou pour les applications nécessitant un nettoyage, une désinfection ou un rinçage répétés, la pratique courante du secteur est de privilégier l'inox 316, ou le PEEK parmi les plastiques techniques. Le 316 est généralement plus souvent cité que le 304 pour son comportement en milieu chloré, tandis que le PEEK l'emporte par sa résistance chimique et thermique, au prix d'un coût élevé et d'une attention particulière à l'évacuation des copeaux et à la chaleur lors de l'usinage.
S'il s'agit simplement d'un environnement intérieur, sec, essuyé occasionnellement, l'aluminium 6061 ou l'ABS suffisent souvent, et il n'est pas nécessaire de payer des frais d'usinage pour une résistance à la corrosion inutilisée. Voici un point de reprise fréquent : on choisit le 304, mais la pièce doit être exposée à un milieu chloré, et ce n'est qu'après un certain temps d'utilisation que l'on découvre la corrosion par piqûres — ce genre de problème, signalé dès la phase de demande de prix, coûte bien moins cher qu'un changement de matériau après coup.
Température : distinguer la température de service à long terme et les pics de courte durée
La température doit être examinée sur deux niveaux : la température de service à long terme détermine si le matériau va se ramollir, fluer ou vieillir plus vite ; le pic de courte durée détermine s'il va se déformer ou défaillir instantanément. Beaucoup de plastiques, à l'approche de leur température de déformation thermique, voient leur stabilité dimensionnelle et leur rigidité chuter nettement ; même sans fondre, l'ajustement peut poser problème.
Les pièces métalliques proches d'une source de chaleur doivent aussi tenir compte de la dilatation thermique. Le coefficient de dilatation de l'aluminium est plus élevé que celui de l'acier ; lorsque la pièce comporte des ajustements serrés et qu'il existe un écart de température, la différence de dilatation entre matériaux peut consommer le jeu d'ajustement. Dans ce cas, le choix du matériau doit être examiné conjointement avec la température de service, et non uniquement d'après les dimensions à température ambiante.
Humidité et UV : deux sources de vieillissement des plastiques et de dérive dimensionnelle
En environnement durablement très humide, les plastiques hygroscopiques comme le nylon absorbent l'eau et gonflent, ce qui fait dériver leurs dimensions ; pour les pièces d'ajustement de haute précision, si l'on n'intègre pas la variation dimensionnelle après absorption d'humidité, elles risquent de se bloquer une fois sur site. Les UV, quant à eux, accélèrent le vieillissement de surface de la plupart des plastiques ; les pièces plastiques exposées durablement au soleil en extérieur doivent généralement soit passer au métal, soit accepter un remplacement périodique.
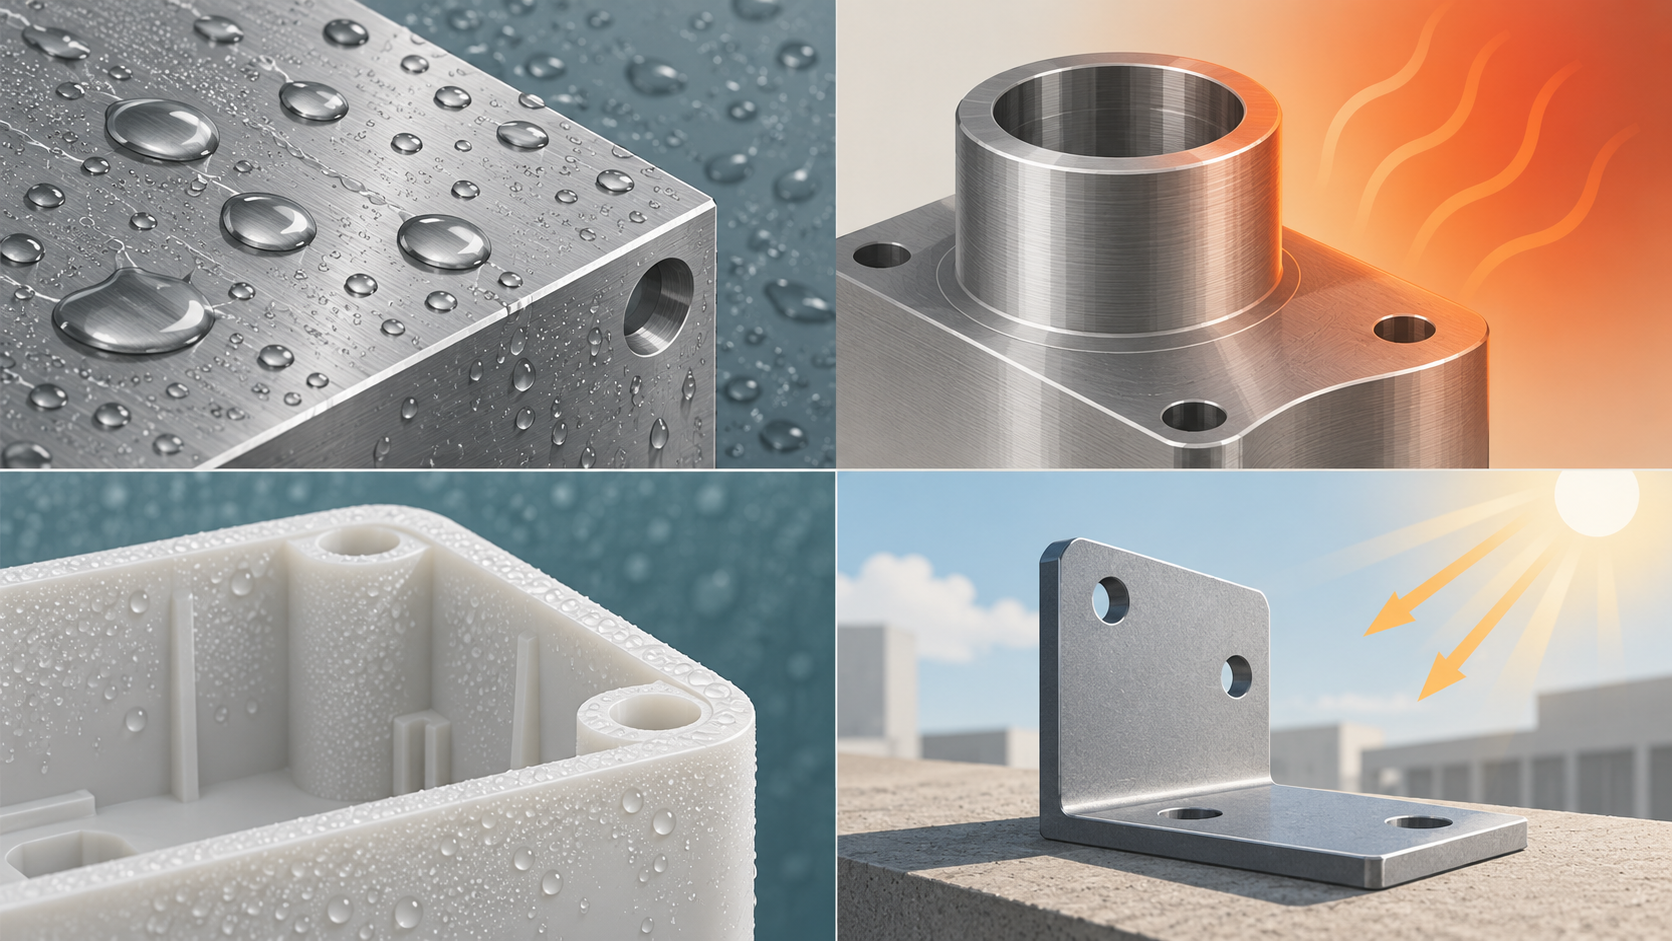
Il faut rappeler que les données de résistance à la température, à la corrosion et aux UV figurant sur les pages promotionnelles des matériaux sont le plus souvent des valeurs limites dans des conditions spécifiques ou des résultats d'essais accélérés, et qu'elles présentent souvent un écart avec les conditions réelles d'utilisation. Pour juger, la démarche la plus sûre est d'interroger le fournisseur avec le milieu réel, la température réelle et le cycle de maintenance réel, plutôt que d'appliquer directement les chiffres des fiches techniques. Une fois l'étape de l'environnement passée, on aborde la subdivision des nuances de métaux et de plastiques, et l'efficacité est bien meilleure.
Comment choisir un métal : pertinence et risques de l'aluminium, de l'inox, du titane, des alliages de cuivre et des alliages de nickel
Le métal est la force principale de l'usinage CNC. Pour un même plan, changer de métal modifie le coût, le délai, la qualité de surface et le risque de défaillance. Pour choisir un métal, il ne faut pas d'abord mémoriser les nuances, mais d'abord regarder ce que la pièce doit supporter : charge, rigidité, poids, température, corrosion, conductivité électrique et thermique, propreté. Ci-dessous, pour chaque métal courant, les scénarios d'application et les risques d'usinage, avec pour chaque catégorie une phrase indiquant « quand le choisir est pertinent ».
Aluminium : 6061 et 7075, bonne usinabilité, mais résistance et usure limitées
L'aluminium 6061 est l'une des nuances les plus utilisées en CNC, courant pour les prototypes, les boîtiers, les montages et les supports structurels. Il s'usine bien, les copeaux sont nets, l'usure des outils est faible et les traitements de surface (comme l'anodisation) sont bien maîtrisés. En contrepartie, sa dureté et sa résistance à l'usure sont moyennes ; il faut être prudent pour les applications à charge durable ou à frottement à haute fréquence. L'aluminium 7075 a une résistance nettement plus élevée et convient aux pièces structurelles fortement sollicitées, mais la libération des contraintes internes après usinage provoque facilement des déformations, surtout sur les pièces à parois minces et les pièces à long porte-à-faux ; de plus, sa résistance à la corrosion est inférieure à celle du 6061 et doit être compensée par anodisation ou revêtement. En conception, en présence de grandes surfaces à parois minces et d'exigences de planéité importantes, il faut évaluer le processus de détente et le mode de bridage avant de choisir le 7075.
Quand choisir l'aluminium est pertinent : la pièce doit être légère, dissiper la chaleur, avoir un aspect anodisé, avec une charge moyenne et hors environnement fortement corrosif ; le 6061 est souvent le point de départ ; pour une résistance plus élevée et une sensibilité au poids, on peut envisager le 7075, mais en inscrivant la planéité et la détente dans le plan.
Inox : 304 et 316, résistance à la corrosion, nettoyabilité, compatibilité avec la passivation
Le 304 et le 316 sont les principaux inox en CNC. Le 304 est utilisé pour la résistance générale à la corrosion et les contextes alimentaires et médicaux ; le 316, contenant du molybdène, est plus souvent envisagé en milieu chloré, en atmosphère marine et pour les nettoyages et désinfections répétés. Les avantages de l'inox sont la résistance à la corrosion, la nettoyabilité et la compatibilité avec la passivation ; ses inconvénients sont une forte tendance à l'écrouissage, des efforts de coupe élevés, une usure rapide des outils, des avances et un refroidissement plus prudents, et une déformation facile des pièces à parois minces sous l'effet de la chaleur de coupe et des efforts de bridage. Les cavités profondes, les trous élancés et les filetages fins sont plus difficiles à réaliser dans l'inox que dans l'aluminium, avec des coûts et des risques de rebut généralement plus élevés.
Quand choisir l'inox est pertinent : la pièce est en contact prolongé avec l'humidité, les produits chimiques ou le brouillard salin, ou doit être nettoyée et désinfectée fréquemment, et l'on peut accepter un coût d'usinage plus élevé. En environnement intérieur sec ordinaire, l'aluminium ou le plastique suffisent souvent, il n'est pas nécessaire de choisir l'inox par défaut.
Titane, alliages de cuivre, alliages de nickel : bonnes performances, mais risques d'usinage et coûts à anticiper
Le titane (comme le Grade 5 / Ti-6Al-4V) a une résistance spécifique élevée et une bonne résistance à la corrosion, et est souvent utilisé pour l'aéronautique, le médical et les pièces structurelles haut de gamme. Les difficultés d'usinage se concentrent sur la chaleur de coupe : le titane conduit mal la chaleur, celle-ci se concentre sur l'arête, l'usure des outils est rapide, et il faut des outils spéciaux, un refroidissement abondant et des paramètres prudents ; les pièces à parois minces sont aussi sujettes au broutement. Quand choisir le titane est pertinent : pour alléger, résister à la corrosion, accepter des coûts de matière et d'usinage plus élevés, et avec une structure évitant les parois trop minces et les gorges profondes et étroites.
Les alliages de cuivre conduisent bien la chaleur et l'électricité et sont courants pour les électrodes, les pièces de dissipation thermique et les connecteurs électriques. Mais le matériau est mou et ductile : un bridage inadapté marque et déforme facilement, et le perçage et le fraisage produisent facilement des bavures de refoulement, l'ébavurage doit être planifié à l'avance. Quand choisir un alliage de cuivre est pertinent : la conduction électrique, la conduction thermique ou la résistance à l'usure (comme le bronze, le laiton) est la fonction essentielle, et la forme de la pièce convient au bridage d'un matériau tendre.
Les alliages de nickel (comme la série Inconel) résistent aux hautes températures et à la corrosion et sont utilisés dans des conditions sévères. Leurs efforts de coupe sont élevés, l'écrouissage est important, l'usure des outils est très rapide, et il faut généralement des outils spéciaux, une vitesse faible avec une avance élevée et des changements d'outil plus fréquents, ce qui augmente nettement les coûts et les délais. Quand choisir un alliage de nickel est pertinent : en environnement à haute température ou fortement corrosif, sans matériau de remplacement moins cher, et en acceptant des coûts d'usinage plus élevés et une validation de procédé plus longue.

Le choix d'un métal n'a pas de réponse unique ; l'essentiel est d'aligner les compromis de chaque matériau avec la fonction de la pièce. La section suivante traite des plastiques techniques : quand le plastique est plus adapté que le métal, et à quels scénarios conviennent respectivement l'ABS, le POM, le nylon, le PC et le PEEK.
Comment choisir un plastique : scénarios typiques de l'ABS, du POM, du nylon, du PC et du PEEK
Après les métaux, les plastiques constituent une autre grande catégorie de pièces CNC. Beaucoup pensent qu'il suffit de « choisir un plastique au hasard », mais en réalité les différences entre plastiques techniques sont plus grandes qu'entre plusieurs alliages d'aluminium : certains sont dimensionnellement stables comme des pièces moulées, d'autres gonflent au moindre contact avec l'humidité, d'autres encore collent à l'outil et font des fils dès qu'on les usine. Dans le choix des matériaux pour l'usinage CNC, lorsqu'on arrive à la section des plastiques, l'ordre de jugement ne change pas : on regarde d'abord ce que la pièce doit faire, puis on descend au grade précis.
ABS : le choix serein pour les pièces esthétiques et les pièces structurelles courantes
L'ABS est souvent le plastique le plus « sans tracas » en usinage CNC : facile à couper, peu sujet à la fissuration, surface ponçable et peignable, et coût faible. Boîtiers d'équipements, panneaux, supports non porteurs, montages d'assemblage — ces pièces qui n'exigent pas une grande résistance mais dont on souhaite une apparence correcte — l'ABS suffit généralement.
Ses faiblesses doivent être connues à l'avance : résistance, rigidité et tenue en température moyennes, fluage sous charge prolongée ou à proximité d'une source de chaleur ; résistance aux intempéries également ordinaire, vieillissement facile en extérieur sous exposition prolongée au soleil. L'ABS convient donc aux pièces structurelles courantes en intérieur, à température ambiante, avec des charges limitées — c'est précisément la contrepartie plastique du jugement « en environnement normal, l'aluminium 6061 ou l'ABS suffisent souvent » mentionné dans l'étude.
POM : l'incontournable des engrenages, patins et pièces d'ajustement de précision
Le POM (polyoxyméthylène, souvent appelé « acier synthétique » dans le métier) a une bonne rigidité, un faible coefficient de frottement, une bonne résistance à l'usure, un taux d'absorption d'eau bien inférieur à celui du nylon et une bonne stabilité dimensionnelle. Engrenages, patins, bagues, cames, pièces d'ajustement à mouvement répété prolongé — on pense généralement à lui en premier. L'usinage CNC du POM produit des copeaux nets et une surface facilement brillante ; il fait partie des matériaux faciles à usiner.
Deux points à noter : premièrement, le POM se décompose progressivement en usage prolongé à haute température, il faut donc vérifier la température de service réelle à proximité d'une source de chaleur ; deuxièmement, son « autolubrification » n'est que relative par rapport aux métaux, et en charge lourde ou à grande vitesse il faut évaluer l'usure. L'utiliser comme « plastique pour pièces cinématiques de précision » correspond mieux à ses atouts que comme « pièce structurelle porteuse ».
Nylon : tenace et résistant à l'usure, mais l'absorption d'humidité modifie les dimensions
Le nylon (PA) a une bonne ténacité, une bonne résistance aux chocs, une bonne résistance à l'usure et une certaine autolubrification ; on le rencontre couramment dans les clips, capots, patins d'usure, pièces structurelles soumises à des efforts mais sans exigence de haute précision. Sa difficulté réside dans l'absorption d'humidité : le nylon absorbe l'eau de l'environnement, ce qui fait gonfler ses dimensions et modifie sa résistance et sa rigidité. Sur un même plan, des pièces usinées en saison sèche et dans une région humide peuvent, après un certain temps, ne plus s'ajuster de la même manière.
Le critère est donc direct : si la pièce comporte des ajustements à tolérance serrée, des positions de trous de précision ou une exigence de stabilité dimensionnelle à long terme, il faut évaluer l'impact de l'humidité avant d'utiliser du nylon, et si nécessaire passer à un matériau à plus faible absorption d'eau, ou prévoir une marge de tolérance selon l'état après absorption. Si l'on recherche seulement ténacité et résistance à l'usure, le nylon reste un bon rapport qualité-prix.
PC : le premier choix pour la résistance aux chocs et les pièces transparentes, attention aux contraintes internes
Le PC (polycarbonate) figure parmi les meilleurs plastiques techniques pour la résistance aux chocs, et il est transparent : capots de protection, hublots, boîtiers résistant aux chutes le choisissent souvent. Mais le PC présente des contraintes internes importantes ; après usinage, s'il entre en contact avec certains solvants, huiles, ou s'il est comprimé de force au montage, il peut subir une fissuration sous contrainte — de fines fissures apparaissent en surface, souvent seulement après un certain temps d'utilisation.
La solution n'est pas de « ne pas utiliser de PC », mais de maîtriser le procédé et le montage : éviter la surchauffe et les efforts de coupe excessifs, un recuit de détente peut être envisagé, éviter les montages en force avec serrage excessif, vérifier la compatibilité des faces de contact avec les graisses et nettoyants utilisés. Les pièces transparentes doivent être signalées à l'avance, car rayures et lignes de contrainte sont amplifiées en transparence.
PEEK : le matériau des conditions sévères, résistant haute température et produits chimiques
Le PEEK est un plastique technique de haute performance : résistant aux hautes températures, à de nombreux milieux chimiques, aux bonnes propriétés mécaniques, et pouvant dans certains cas remplacer le métal pour des pièces allégées ou isolantes. Semi-conducteurs, médical, chimie, aéronautique — les applications exigeant tenue en température et aux milieux l'utilisent ; c'est aussi la contrepartie plastique du jugement « en environnement corrosif sévère, on peut envisager l'inox 316 ou le PEEK » mentionné dans l'étude.
Le prix est élevé et l'usinage délicat : le PEEK conduit mal la chaleur, la chaleur de coupe s'accumule facilement, l'évacuation des copeaux et le refroidissement doivent être bien organisés, sinon la surface brûle ou les dimensions dérivent ; l'usure des outils est aussi plus rapide qu'avec l'ABS ou le POM. Avant de confirmer le PEEK, il est donc conseillé de bien réfléchir : est-il le seul à satisfaire simultanément tenue en température, résistance chimique et résistance mécanique ? Si la réponse n'est pas unique, un matériau moins coûteux est souvent plus avantageux.
Quand le plastique est plus adapté que le métal
En regroupant les matériaux ci-dessus, les cas où le plastique l'emporte partagent des caractéristiques communes : légèreté, isolation, autolubrification, résistance chimique, et charges faibles. Par exemple pièces cinématiques à alléger, supports isolants électriques, ajustements glissants sans lubrification, récipients ou tuyauteries en contact avec acides et bases faibles. Dans ces cas, le métal est soit trop lourd, soit nécessite un traitement supplémentaire d'isolation ou de lubrification, tandis que le plastique fait le travail d'un coup.
À l'inverse, dès qu'il s'agit de charges élevées, de grande rigidité, de températures élevées prolongées ou d'usure sévère, le métal reste généralement la voie principale — le fluage, le vieillissement et l'usure des plastiques se manifestent alors rapidement. Le point de décision reste le même adage : il n'y a pas de meilleur matériau, seulement le matériau le plus adapté. Le choix dans la section plastiques part lui aussi des besoins fonctionnels, et non des grades que l'on connaît.

Comment l'usinabilité influence le coût CNC et la qualité de surface
L'élément le plus souvent négligé lors du choix d'un matériau : un matériau aux bonnes performances en service n'est pas forcément facile à usiner. Pour choisir un matériau en usinage CNC, il ne suffit pas de regarder la résistance à la traction ou les données de résistance à la corrosion, il faut aussi se demander — ce matériau peut-il être coupé de manière stable ? L'usinabilité influence directement trois choses : l'usure des outils, le temps de cycle, la rugosité de surface. Tout cela se retrouve finalement dans le coût et le délai.
En comparant l'aluminium, l'inox et le titane, les différences sont les plus parlantes. L'aluminium 6061 se coupe facilement, les copeaux s'évacuent bien, les outils courants suffisent, et une rugosité fine est facile à obtenir. L'inox 304, tenace et mauvais conducteur de chaleur, concentre la chaleur de coupe près de l'arête, durcit facilement à l'usinage, use plus vite les outils, et exige des avances et vitesses plus prudentes. Les alliages de titane (comme le Grade 5) génèrent une chaleur de coupe plus élevée, conduisent encore moins bien la chaleur, la température de l'arête monte vite, nécessitant généralement des vitesses de coupe plus faibles et un refroidissement abondant, avec une durée de vie d'outil plus courte. Pour une même forme, changer de matériau peut signifier changer d'outil, modifier les paramètres, augmenter le temps d'usinage.
Parois minces, cavités profondes, tolérances serrées : évaluer d'abord la stabilité d'usinage
Lorsqu'un plan comporte des parois minces, des cavités profondes, des trous de précision ou des filetages fins, le risque lié au choix du matériau est amplifié. Les pièces à parois minces fléchissent ou vibrent sous les efforts de coupe, les matériaux durs et cassants peuvent s'ébrécher, les matériaux tendres et tenaces peuvent revenir en arrière après flexion de l'outil, rendant les dimensions instables. Les cavités profondes évacuent mal les copeaux, dont l'accumulation raye les surfaces déjà usinées. Ces caractéristiques imposent au matériau des exigences d'usinabilité souvent plus sévères que les exigences de service de la pièce.
Un jugement pratique : lorsqu'un dessin comporte des parois minces, des cavités profondes ou des caractéristiques à tolérance serrée, évaluez d'abord si le matériau peut être usiné de manière stable, avant de parler de l'atteinte des performances. Si le matériau dépasse fréquemment les tolérances dès l'essai d'usinage, les meilleures données de résistance à la corrosion n'auront plus aucun sens par la suite.
Problèmes de mollesse, de collage à l'outil et d'évacuation des copeaux des plastiques
La logique d'usinabilité des plastiques diffère de celle des métaux. Les métaux craignent la dureté, les plastiques craignent souvent la mollesse. Des matériaux comme le POM, le nylon et l'ABS produisent facilement des copeaux continus lors de la coupe ; une évacuation médiocre des copeaux peut enrouler l'outil ou rayer la surface. Le nylon change de dimensions après absorption d'humidité, un séchage peut être nécessaire avant la finition. Le PC a des contraintes internes élevées et est sujet à la fissuration sous contrainte lors de la coupe. Le PEEK, bien que performant, est coûteux et conduit mal la chaleur ; la chaleur de coupe s'évacue difficilement, et l'évacuation des copeaux ainsi que le refroidissement demandent aussi de l'attention. La qualité de surface des pièces plastiques dépend davantage de l'affûtage de l'outil et de l'évacuation des copeaux que d'une simple augmentation de la vitesse de rotation.
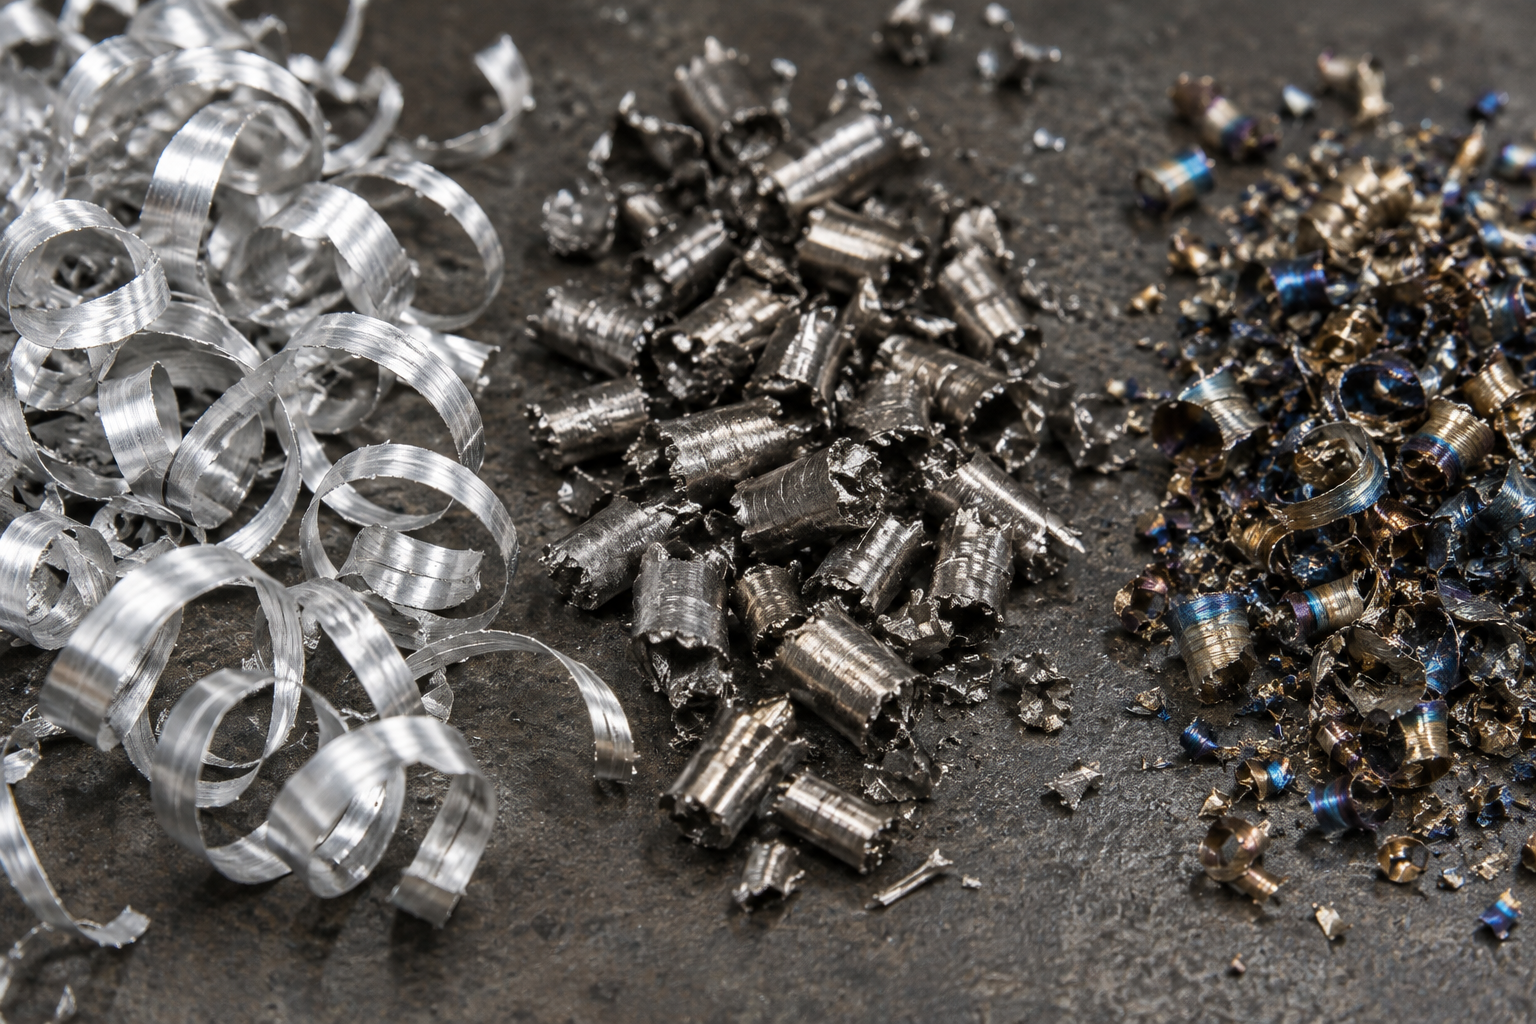
Les matériaux à haute dureté et à faible conductivité thermique augmentent nettement les exigences vis-à-vis des outils et du refroidissement. Les alliages de nickel génèrent des efforts de coupe élevés et usent rapidement les outils, nécessitant généralement des outils spéciaux et des paramètres plus prudents. Les alliages de cuivre sont tendres, se déforment facilement sous un serrage excessif, et l'ébavurage est également coûteux en main-d'œuvre. Ces matériaux ne sont pas impossibles à usiner, mais ils doivent être pris en compte dès les étapes de devis et de planification des procédés.
En considérant le choix des matériaux conjointement avec les risques de fabrication, on découvre une règle : pour les matériaux à faible usinabilité, l'augmentation des coûts n'est souvent pas linéaire. La durée de vie des outils diminue, le temps d'usinage s'allonge et le taux de rebut augmente, les trois se cumulant. Ainsi, à fonctionnalité égale, privilégier des matériaux à bonne usinabilité est l'un des moyens les plus directs de maîtriser les coûts CNC. Pour les nuances précises et les plans d'usinage, il est conseillé de les confirmer avec le fournisseur lors de la demande de devis.
Un tableau de référence rapide : caractéristiques et applications des matériaux CNC courants
Les sections précédentes ont traité séparément l'environnement, les métaux, les plastiques et l'usinabilité, mais en pratique on ne parcourt pas tout ligne par ligne lors du choix d'un matériau. Ci-dessous, les nuances courantes sont condensées en un tableau : on regarde d'abord les caractéristiques et les applications, puis les points d'attention d'usinage — c'est souvent cette dernière colonne qui détermine le coût et le délai.
| Matériau | Nuances courantes | Caractéristiques principales | Applications typiques | Points d'attention d'usinage |
|---|---|---|---|---|
| Alliage d'aluminium | 6061 | Léger, bonne usinabilité, coût faible, anodisable | Prototypes, boîtiers, montages, supports | Parois minces sujettes à déformation, prévoir un surépaisseur de finition, enlèvement de matière symétrique |
| Alliage d'aluminium | 7075 | Résistance et dureté supérieures au 6061 | Pièces structurelles à haute contrainte, fixations soumises à des efforts | Contraintes internes élevées, la paroi mince et la planéité nécessitent un examen supplémentaire, résistance à la corrosion moyenne |
| Acier inoxydable | 304 | Résistant à la corrosion, nettoyable, compatible avec la passivation | Équipements alimentaires, pièces structurelles résistantes à la corrosion courantes | Écrouissage marqué, usure rapide des outils, avance ne doit pas être trop faible |
| Acier inoxydable | 316 / 316L | Contient du molybdène, meilleure résistance à la corrosion par les ions chlorure | Pièces pour le médical, la chimie, les environnements marins | Plus adhérent que le 304, chaleur de coupe concentrée, refroidissement doit être suffisant |
| Alliage de titane | Grade 5 (TC4) | Résistance spécifique élevée, bonne résistance à la corrosion, résistance à la température | Structures aéronautiques, pièces légères à haute résistance | Mauvaise conductivité thermique, chaleur de coupe concentrée, usure rapide des outils, paramètres conservateurs nécessaires |
| Alliage de cuivre | Laiton, cuivre au béryllium, etc. | Bonne conductivité thermique et électrique, usinabilité facile | Électrodes, pièces de dissipation thermique, contacts électriques | Matériau tendre, déformation facile en cas de serrage incorrect, bavures et bords relevés |
| Alliage de nickel | Type Inconel | Bonne résistance aux hautes températures, à la corrosion et maintien de la résistance | Pièces pour conditions de haute température et de forte corrosion | Force de coupe élevée, usure très rapide des outils, nécessite des outils spéciaux et des paramètres réduits |
| Plastique technique | ABS | Coût faible, usinage facile, aspect acceptable | Pièces apparentes, pièces structurelles courantes, prototypes | Tendre, tendance à coller à l'outil, contrôle de l'évacuation des copeaux et de la force de serrage |
| Plastique technique | POM | Bonne rigidité, faible coefficient de frottement, stabilité dimensionnelle | Engrenages, patins de glissement, pièces d'ajustement de précision | Bonne usinabilité, mais attention à la dilatation thermique et à la déformation au serrage |
| Plastiques techniques | Nylon (PA) | Bonne ténacité, résistant à l'usure, autolubrifiant | Pièces d'usure, bagues, engrenages à faible charge | Variation dimensionnelle après absorption d'humidité ; évaluer l'impact de l'humidité pour les pièces de haute précision |
| Plastiques techniques | PC | Résistant aux chocs, peut être transparent | Caches transparents, pièces de protection, pièces résistant aux chocs | Contraintes internes élevées, risque de fissuration sous contrainte ; envisager recuit et élimination des contraintes |
| Plastiques techniques | PEEK | Haute résistance thermique, résistance chimique, bonnes propriétés mécaniques | Conditions sévères, médical, pièces pour semi-conducteurs | Prix élevé ; maîtriser l'évacuation des copeaux et la chaleur de coupe, paramètres plutôt conservateurs |
Comment utiliser le tableau de référence rapide : d'abord localiser, puis vérifier
L'utilisation est simple : selon les conditions d'environnement et de charge de la section précédente, entourez deux ou trois candidats dans le tableau, puis utilisez la colonne d'usinabilité pour juger lequel sera le plus facile à produire de manière stable. Par exemple, pour un support à faible charge utilisé en intérieur, le 6061 et l'ABS figurent parmi les candidats ; si le plan comporte des parois minces ou des ajustements à tolérance serrée, l'usinabilité du 6061 est généralement plus maîtrisable, tandis que pour l'ABS il faut examiner le maintien et la déformation. À l'inverse, pour un patin nécessitant un autolubrifiant, le POM ou le nylon conviennent mieux ; les remplacer par du métal exigerait au contraire des circuits de graissage ou un revêtement.
Ce tableau est un point de départ, pas une fin en soi. Une même nuance, dans des états différents (par exemple 6061-T6 et état recuit), des lots de fournisseurs différents ou des traitements thermiques différents, présentera des différences de résistance, de dureté et de stabilité dimensionnelle. Les « applications typiques » du tableau sont des scénarios courants du secteur et ne signifient pas qu'une pièce donnée conviendra nécessairement. La confirmation finale doit revenir au plan : tolérance, rugosité de surface, post-traitement et exigences de contrôle ; l'absence d'un seul élément peut rendre inadaptée une nuance initialement appropriée. En cas de doute, transmettez la liste des exigences fonctionnelles avec ce tableau au sous-traitant, afin que le choix du matériau et le procédé soient évalués ensemble ; c'est plus simple que de figer d'abord la nuance puis de chercher le procédé.

Comment le post-traitement et le contrôle modifient en retour les décisions relatives aux matériaux
Anodisation, passivation, revêtement : les traitements de surface modifient les dimensions et les performances
Le plan de contrôle influence aussi en retour le choix du matériau : exigences de la MMT, des calibres à filets, du contrôle de rugosité
Comment choisir le matériau au stade du prototype : valider d'abord avec un matériau peu coûteux, puis fixer la nuance définitive
Le choix du matériau pour l'usinage CNC au stade du prototype et au stade de la production de série relève en réalité de deux problématiques différentes. Le stade du prototype doit répondre à la question « cette structure s'assemble-t-elle, l'ajustement est-il correct », tandis que le stade de la production de série répond à « ce matériau tient-il face à l'environnement de service ». Mélanger les deux conduit le plus souvent à un gaspillage : on utilise la nuance définitive pour des essais d'assemblage, puis on découvre que la structure doit être modifiée, et l'argent et le temps ont été investis dans le matériau lui-même plutôt que dans la conception.
L'ordre le plus pratique est donc le suivant — au stade du prototype, choisir d'abord un matériau bon marché et facile à usiner pour valider clairement la structure et l'assemblage ; une fois la conception figée, passer à la nuance définitive en tenant compte de l'environnement, du post-traitement et des exigences de contrôle.
Stade du prototype : valider clairement la structure avec des matériaux faciles à usiner
La tâche essentielle du stade du prototype est de révéler les problèmes de conception, non de prouver les performances du matériau. L'aluminium 6061 et l'ABS sont deux points de départ courants dans le secteur : le 6061 offre une bonne usinabilité, une coupe stable et crée peu de difficultés supplémentaires au stade du prototypage, convenant aux pièces structurelles, aux boîtiers et aux gabarits ; l'ABS est peu coûteux et facile à usiner, adapté à la validation rapide des pièces d'aspect et des pièces structurelles courantes. À ce stade, l'essentiel est d'observer les ajustements, les interférences, l'ordre d'assemblage et l'espace de manœuvre — des éléments invisibles sur le plan et qui ne se révèlent qu'à l'assemblage.
Utiliser des matériaux peu coûteux présente un avantage supplémentaire : les modifications ne font pas mal. Modifier une version de conception et refaire une pièce a un coût maîtrisable, ce qui accélère le rythme d'itération. Si l'on commence directement par prototyper en titane ou en PEEK, le coût du matériau et les heures d'usinage augmentent le coût psychologique de chaque modification, ce qui ralentit en réalité la validation.
Fixer la nuance définitive : intégrer l'environnement, le post-traitement et le contrôle dans la décision
Une fois la structure confirmée, converger vers la nuance selon les conditions de service : quel milieu est en contact, quelle est la température de service, faut-il une isolation ou une conduction thermique, y a-t-il des exigences de nettoyage ou de désinfection, faut-il une anodisation ou une passivation. Ces conditions sont souvent volontairement ignorées au stade du prototype, mais deviennent des contraintes fermes en production de série. Pour choisir telle ou telle catégorie de matériau, on peut se référer à la démarche de classement par environnement évoquée précédemment ; la nuance définitive doit encore être confirmée en fonction de l'état réel du fournisseur.
Changer de matériau, ce n'est pas changer de nom : dimensions, poids, surface et bridage doivent être réévalués
Passer du 6061 à l'inox ou au titane ne se résume pas à remplacer le nom du matériau. La densité change, le poids et le centre de gravité suivent ; les propriétés de coupe et la rigidité changent, et les mêmes parois minces, cavités profondes ou porte-à-faux élancés, stables avec la nuance d'origine, peuvent nécessiter après changement de matériau un nouveau bridage, des supports auxiliaires ou un ajustement des paramètres de coupe. Passer du plastique au métal impose également de revoir le mode de traitement de surface, la résistance des filetages et les plages de valeurs des jeux d'ajustement.
La démarche la plus sûre consiste à lister les cotes critiques et les relations d'ajustement validées sur le prototype, puis, après changement de matériau, à vérifier point par point celles qui seront affectées, à réévaluer les plages de tolérance et le bridage, avant de passer en série. Si la pièce concerne à la fois la structure et l'aspect, il est conseillé de valider une nouvelle fois le matériau définitif au stade de la petite série, plutôt que de sauter directement en production de masse.

Une phrase pour conclure cette section : au stade du prototype, on échange du matériau contre de la vitesse d'itération ; au stade de la production en série, on échange du matériau contre la fiabilité en service.Prototypage rapide et usinage CNC peuvent tous deux partir du même dessin, mais la stratégie matérielle doit être définie séparément. En cas de doute sur les caractéristiques affectées après le changement, il est plus proche de la réalité de confier ensemble la pièce prototype, les exigences de matériau final et les méthodes de contrôle au sous-traitant pour évaluation, plutôt que de se fier uniquement au tableau des paramètres de la nuance.
Questions fréquentes
Les questions ci-dessous proviennent essentiellement de la chaîne de décision « du besoin fonctionnel à la nuance » évoquée plus haut. Les nuances et conditions indiquées dans les réponses sont des pratiques courantes du secteur ; pour votre dessin spécifique, il convient de confirmer l'état, le traitement thermique et les exigences de contrôle avec le fournisseur.
Comment choisir le matériau pour un procédé CNC, que faut-il regarder en premier ?
Regardez d'abord ce que la pièce doit faire, et non la nuance que vous connaissez déjà. Établissez une liste avec la charge, la rigidité, le poids, la température de service, le milieu corrosif, l'usure, la conductivité électrique et thermique, la propreté, puis utilisez cette liste pour filtrer les matériaux. Si les besoins fonctionnels ne sont pas clairement définis, choisir 6061 ou 304 n'est qu'une supposition.
Quelle est la différence de choix de matériau entre un environnement intérieur général et un environnement corrosif sévère ?
Pour un usage intérieur général, sec et avec de longs intervalles de maintenance, l'aluminium 6061 ou l'ABS suffisent souvent. En cas de contact prolongé avec des milieux corrosifs et de nettoyage/désinfection répétés, on peut envisager des matériaux plus résistants à la corrosion comme l'acier inoxydable 316 ou le PEEK. Le critère de décision est l'emplacement de la pièce, le milieu qu'elle rencontre et la fréquence de maintenance, et non les valeurs limites figurant sur les brochures des matériaux.
Pourquoi dit-on que l'usinabilité influence le coût CNC et la qualité de surface ?
L'usinabilité détermine directement le temps de cycle, l'usure des outils, les bavures, la chaleur de coupe et la rugosité de surface. Les matériaux aux bonnes performances en service comme le titane et les alliages de nickel concentrent la chaleur de coupe et usent rapidement les outils ; les parois minces, les cavités profondes, les trous de précision ou les filetages fins sont souvent plus difficiles à usiner de manière stable. Lorsque le dessin présente ces caractéristiques, évaluez d'abord si le matériau peut être usiné de manière stable avant de parler de nuance.
Les exigences de post-traitement et de contrôle peuvent-elles modifier en retour le choix du matériau ?
Oui. L'anodisation modifie les dimensions et la texture de surface, la passivation affecte principalement la résistance à la corrosion de l'acier inoxydable, les revêtements peuvent affecter la conductivité et l'ajustement, et le traitement thermique entraîne des déformations et des variations de dureté. La MMT, les jauges de filetage et les contrôles de rugosité imposent aussi des exigences sur la stabilité du matériau et l'état de surface. Lors de la demande de devis, précisez également les exigences de post-traitement et de contrôle pour éviter de découvrir une incompatibilité de procédé après avoir choisi le matériau.
Peut-on utiliser directement le matériau final au stade du prototype ?
Ce n'est pas forcément rentable. Au stade du prototype, on utilise souvent des matériaux à faible coût et faciles à usiner comme l'aluminium 6061 ou l'ABS pour valider l'ajustement, les interférences et l'ordre d'assemblage ; après confirmation de la conception, on passe à la nuance finale en tenant compte de l'environnement de service, du post-traitement et des exigences de contrôle. Le changement de matériau peut entraîner des modifications de dimensions, de poids, de surface et de mode d'usinage ; les tolérances et le bridage doivent être réévalués.
Key takeaways
- Le point de départ du choix du matériau est l'exigence fonctionnelle de la pièce (environnement, charges, température, corrosion, conductivité électrique et thermique, propreté), et non le nom d'une nuance familière.
- Le classement par environnement est le pré-filtrage le plus rapide : pour une corrosion sévère, on peut envisager l'acier inoxydable 316 ou le PEEK ; en environnement courant, l'aluminium 6061 ou l'ABS suffisent souvent.
- L'usinabilité se traduit directement en coût et en qualité de surface : les matériaux difficiles à usiner comme le titane et les alliages de nickel augmentent généralement l'usure des outils et le temps de cycle.
- Les matériaux tendres comme les alliages de cuivre et les pièces plastiques à parois minces se déforment ou produisent des bavures en cas de bridage inadapté ; il faut planifier à l'avance les fixations et les passes d'outil.
- Le post-traitement (anodisation, passivation, revêtement, traitement thermique) et le plan de contrôle peuvent inverser la décision de matériau ; il convient de les préciser lors de la demande de devis.



