Que vérifier en premier lors de la sélection d’une fraiseuse CNC : commencer par la géométrie, les dimensions, les tolérances et le bridage de la pièce
La sélection d’une fraiseuse CNC ne doit pas commencer par le nombre d’axes ni par la vitesse de rotation maximale, mais par une question de livraison : la machine peut-elle réaliser de manière stable la pièce cible dans les conditions convenues de matériau, de bridage, d’outillage et de mesure ? La précision de positionnement, la vitesse de rotation de la broche ou la course utile indiquées dans la fiche technique ne représentent que les capacités de la machine dans des conditions données ; elles ne garantissent pas la tolérance finale de la pièce pour tous les matériaux et tous les procédés.
La première étape consiste à décomposer les exigences de la pièce. Il faut confirmer ses dimensions d’encombrement maximales, celles du brut et son poids, puis repérer les références principales, les positions des trous, les poches, les rainures, les surfaces inclinées, les surfaces gauches, les rayons minimaux, les zones de tolérance et les exigences de rugosité de surface. Les surfaces planes, épaulements, trous et poches orientées dans une seule direction peuvent généralement être évalués d’abord selon un procédé trois axes ; si la pièce comporte des références sur plusieurs faces, des poches profondes, des trous inclinés ou des surfaces gauches complexes, il faut également vérifier l’accessibilité de l’outil, le nombre de bridages et le besoin d’axes rotatifs.
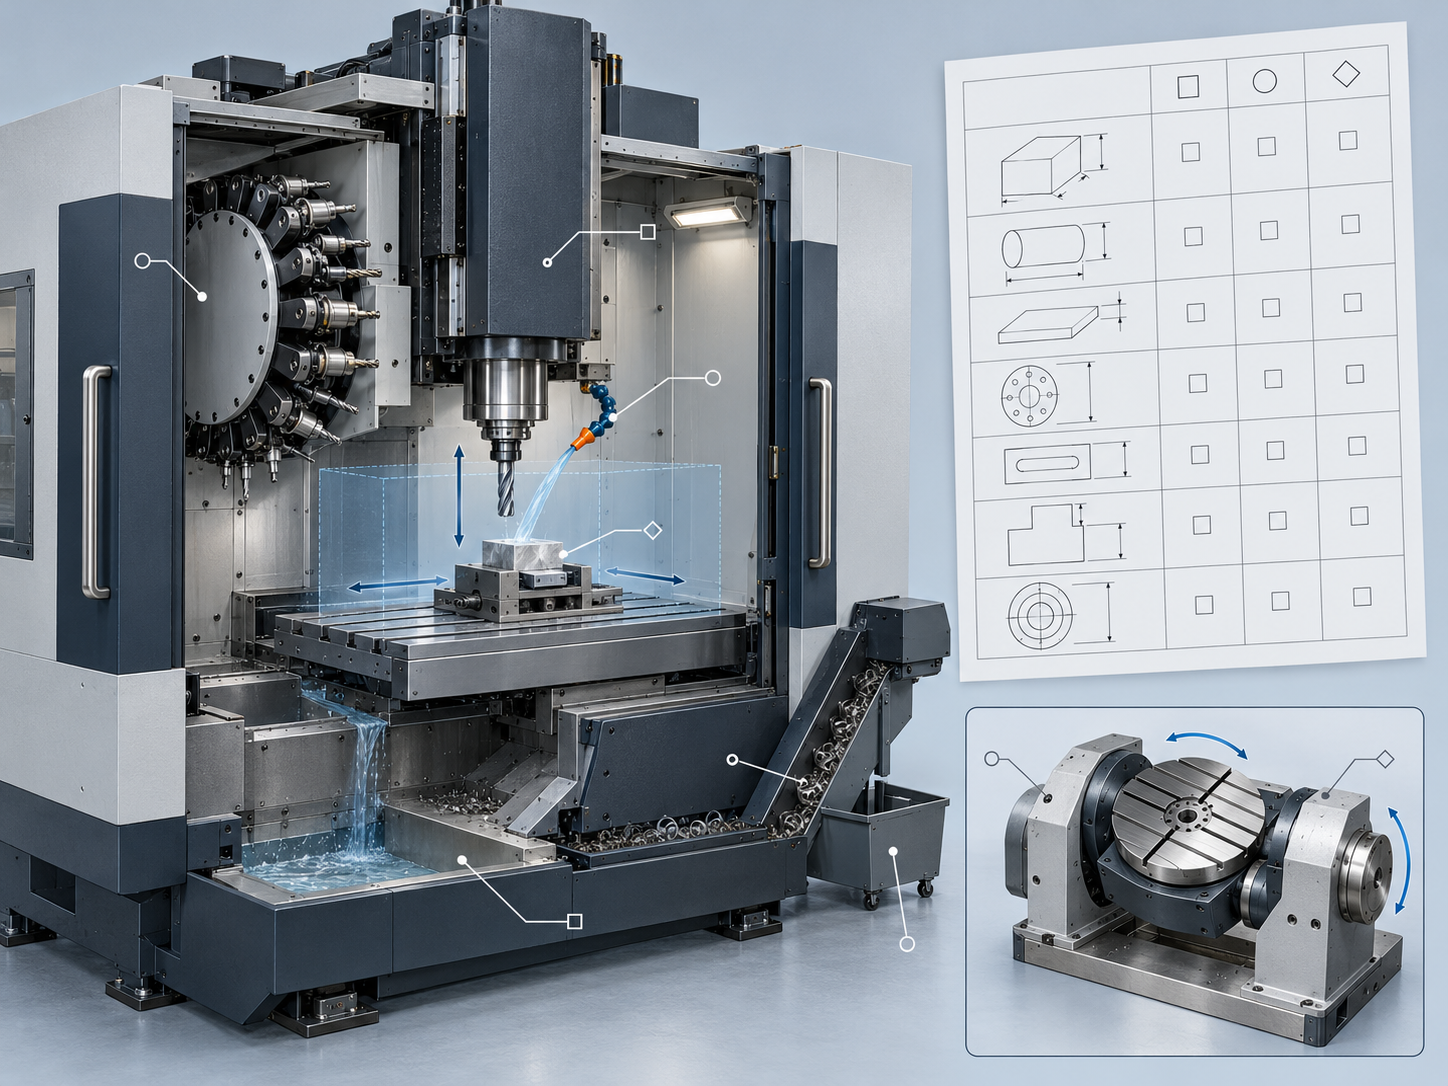
Établir une chaîne de sélection fondée sur « exigences de la pièce — capacités de la machine — méthode de vérification »
- Exigences de la pièce : consigner les caractéristiques géométriques, le matériau, les dimensions, les tolérances, les exigences de surface, le volume de production et les objectifs de livraison.
- Capacités de la machine : vérifier les courses utiles X/Y/Z, les dimensions de la table, la capacité de charge, la broche et le porte-outil, le magasin d’outils, le refroidissement, l’évacuation des copeaux et les équipements de contrôle.
- Méthode de vérification : définir à l’avance le schéma de bridage, l’orientation de l’outil, le contrôle des interférences, la pièce d’essai et le rapport dimensionnel, au lieu d’accepter uniquement les paramètres annoncés par le fabricant.
Il faut notamment garder à l’esprit que le fait que l’enveloppe de la pièce puisse entrer dans l’espace de travail ne signifie pas nécessairement qu’elle peut y être usinée. Le bridage, les butées de positionnement, la sortie de l’outil, l’espace disponible devant le nez de broche et la direction d’évacuation des copeaux réduisent tous la plage d’usinage réellement disponible. Une sélection correcte d’une fraiseuse CNC doit finalement répondre à la question de savoir si la pièce cible peut être usinée, mesurée et reproduite de manière stable, plutôt que de se limiter à l’étiquette de la machine.
Comment choisir entre une fraiseuse CNC trois, quatre ou cinq axes : décider en fonction des caractéristiques d’usinage
Le choix entre une fraiseuse CNC trois, quatre ou cinq axes ne doit pas commencer par le nombre d’axes ou la vitesse de rotation maximale, mais par l’analyse des directions depuis lesquelles la pièce doit être usinée, de la possibilité de transformer les références de manière stable et de la nécessité éventuelle d’ajuster en continu l’orientation de l’outil pour les surfaces critiques. L’augmentation du nombre d’axes n’implique pas automatiquement une précision supérieure ; l’étalonnage des axes rotatifs, la qualité de la programmation, la rigidité du bridage, la sortie de l’outil, la stabilité thermique et les compétences de l’opérateur influencent tous le résultat final de la pièce.
| Type d’équipement | Caractéristiques d’usinage les mieux adaptées | Points à vérifier en priorité lors de l’achat |
|---|---|---|
| Fraiseuse CNC trois axes | Surfaces planes, épaulements, trous, rainures, contours simples et poches orientées dans une seule direction | Accessibilité des outils, références de bridage, angles internes des poches profondes et méthode de contrôle des trous critiques |
| Fraiseuse CNC quatre axes | Faces nécessitant un usinage indexé ou périphérique, réseaux de trous circulaires et caractéristiques sur plusieurs faces | Capacité de charge de l’axe rotatif, précision de positionnement, interférences avec le montage et relation entre les références après indexation |
| Fraiseuse CNC cinq axes | Trous inclinés, surfaces complexes, poches profondes, usinage continu sur plusieurs faces et pièces nécessitant de réduire les changements de référence | Angle de pivotement des axes rotatifs, orientation de l’outil, interférences entre la broche et le montage, post-traitement et validation par usinage d’essai |
Fraiseuse CNC trois axes : une géométrie simple ne signifie pas des exigences faibles
Si la plupart des caractéristiques de la pièce sont usinées depuis une seule direction, une fraiseuse CNC trois axes permet généralement d’établir plus facilement des références stables de bridage et de contrôle. Elle peut également réaliser les caractéristiques latérales ou arrière au moyen de plusieurs bridages, mais chaque repositionnement introduit un risque de changement de référence. Pour les pièces présentant des tolérances serrées sur les surfaces planes, les positions des trous et les poches, il convient d’évaluer d’abord les calibres de contrôle, les pions de positionnement, la méthode de mise en position et les résultats des pièces d’essai, plutôt que de se baser uniquement sur le nombre d’axes de la machine.
Fraiseuse CNC cinq axes : réduire les bridages ne signifie pas améliorer automatiquement la précision
La principale valeur d’une fraiseuse CNC cinq axes réside dans l’amélioration de l’accessibilité aux différentes faces, l’ajustement continu de l’orientation de l’outil et la réduction de certains rebridages. Les surfaces complexes, les trous inclinés et les poches profondes justifient donc davantage l’évaluation d’une solution cinq axes. Toutefois, les erreurs des axes rotatifs, le contrôle du point de l’outil, la rigidité du montage et la stratégie de programmation doivent également être validés. Le choix final doit revenir à l’objectif de livraison : dans des conditions données de matériau, de bridage, d’outillage et de mesure, quel équipement permet de reproduire de manière stable les dimensions et caractéristiques géométriques critiques.
Tableau d’évaluation des capacités d’usinage d’une fraiseuse CNC : courses, capacité de charge, broche, porte-outil, magasin d’outils et contrôle
Lors de l’examen de la fiche technique d’une fraiseuse CNC, il ne faut pas se limiter à la vitesse de rotation maximale ou à la précision de positionnement. Au moment de l’achat, les exigences de la pièce, les capacités de la machine et les méthodes de validation doivent être vérifiées dans un même tableau. La course utile doit être calculée après déduction du montage, des cales de positionnement et des distances de sécurité ; la capacité de charge de la table doit correspondre non seulement au poids de l’ébauche, mais aussi à celui du montage et des composants rotatifs, ainsi qu’aux charges de coupe. La puissance et la vitesse de rotation de la broche, ainsi que l’interface du porte-outil, déterminent quant à elles les dimensions de l’outil, sa longueur de sortie et la plage de coupe des matériaux.
| Exigences de la pièce | Capacités de la fraiseuse CNC à vérifier en priorité | Méthode de vérification recommandée |
|---|---|---|
| Dimensions maximales hors tout et espace de bridage | Courses utiles X/Y/Z, dimensions de la table et espace au niveau du nez de broche | Effectuer une vérification des dégagements à partir des modèles de la pièce brute, du montage et des outils |
| Poids de la pièce brute et du montage | Charge maximale admissible par la table, positions des appuis et charge sur les axes rotatifs | Vérifier le manuel de la machine et la masse totale après bridage |
| Cavités profondes, rainures étroites et petits rayons | Vitesse/puissance de broche, interface de porte-outil, capacité du magasin d’outils et limites de sortie des outils | Effectuer un contrôle d’accessibilité et d’interférences avec les outils prévus |
| Références sur plusieurs faces et trous inclinés | Plage des axes rotatifs, précision de rotation et espace d’interférence du montage | Vérifier l’orientation de l’axe de l’outil et les références de mesure dans chaque position |
| Positions et dimensions des trous critiques | Précision de positionnement, répétabilité du positionnement, faux-rond de broche et configuration du contrôle en machine | Confirmer au moyen d’une pièce d’essai, de mesures des positions des trous et des relevés de contrôle |
| Usinage continu et stabilité en production par lots | Mode de refroidissement, capacité d’évacuation des copeaux, capacité du magasin d’outils et logique de changement d’outil | Observer le processus d’usinage d’essai, la fragmentation des copeaux, l’accumulation de copeaux et les anomalies de changement d’outil |
Les pages publiques consacrées aux équipements utilisent souvent ce type de présentation regroupant les paramètres. Par exemple, un équipement trois axes indique des courses X/Y/Z de 600/500/300 mm, une table de 650×650 mm, une charge maximale de 300 kg, une broche de 20 000 tr/min et un porte-outil HSK-A50 ; un équipement cinq axes indique des courses linéaires de 450/680/400 mm, une table de 400 mm, une charge de 150 kg ainsi qu’une plage de rotation des axes A/C. Il s’agit uniquement de données exemplaires relatives à des équipements individuels, et non de normes uniformes du secteur ni de paramètres propres aux équipements Agile-X. Pour le choix réel de l’équipement, il convient toujours de demander au fournisseur de confirmer chaque point en fonction du modèle 3D de la pièce, de la pièce brute, de la solution de bridage et des exigences de réception.
Pourquoi une course d’usinage suffisante ne garantit pas la possibilité d’usiner la pièce : accessibilité de l’outil et interférences avec le bridage
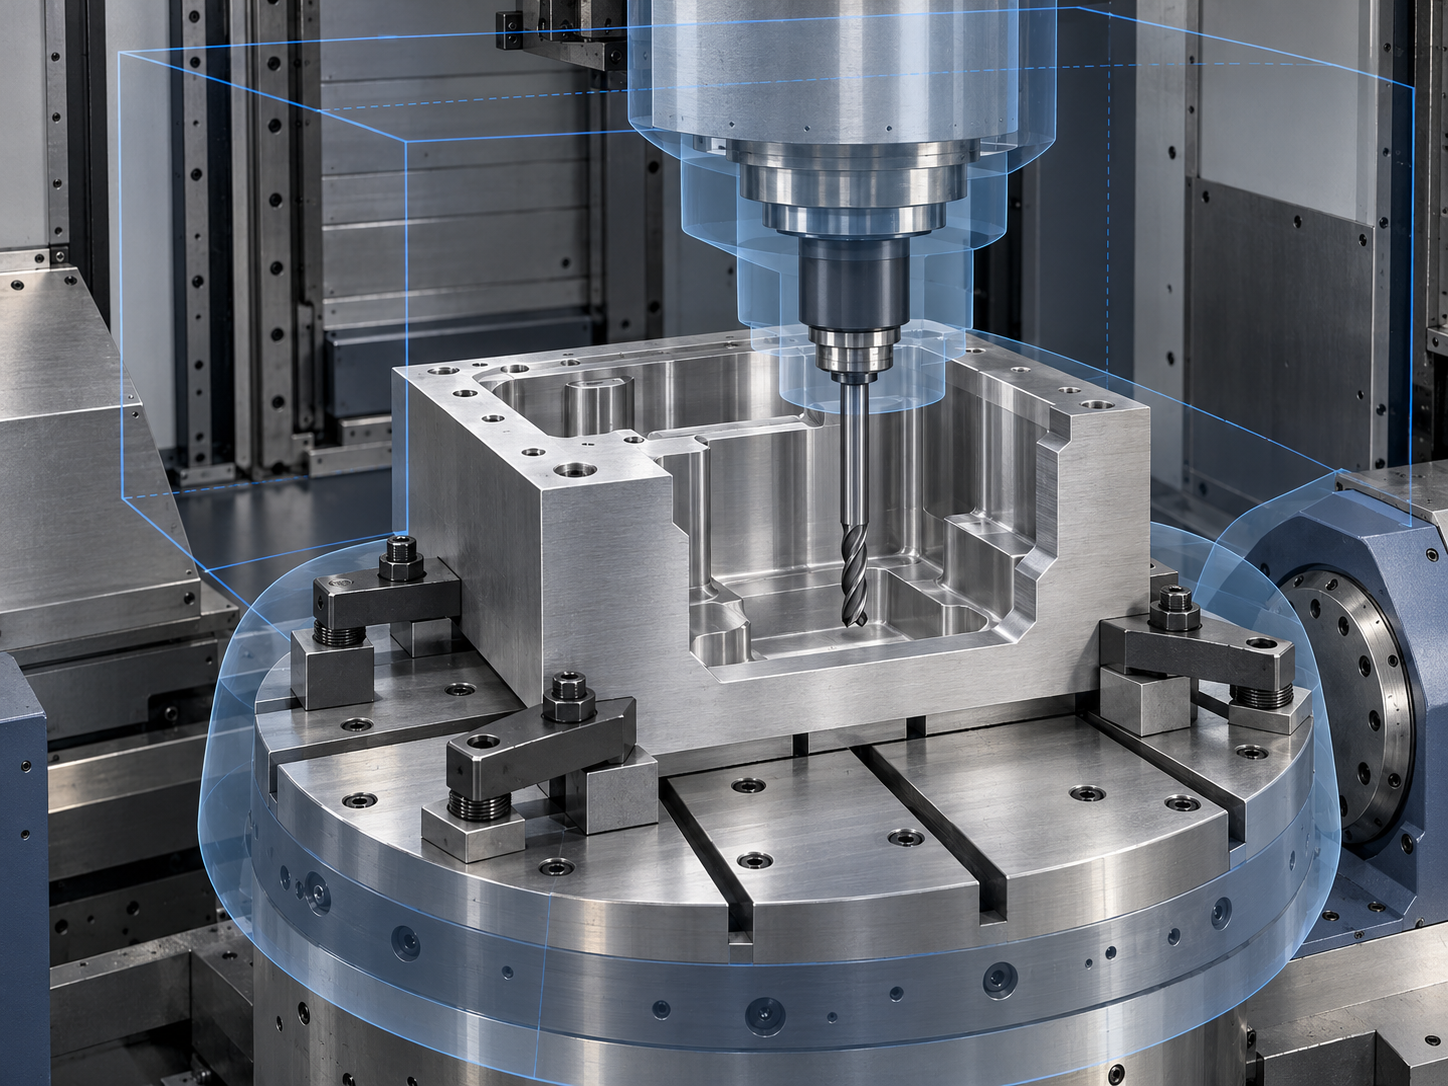
La course utile d’une fraiseuse CNC ne constitue que la première limite. Le fait que l’enveloppe extérieure de la pièce puisse entrer dans la zone de travail ne signifie pas que l’outil puisse atteindre toutes les caractéristiques. La semelle du montage, les butées de positionnement, les brides et les cales occupent de l’espace ; une fois l’ébauche bridée, son point le plus haut doit également éviter le nez de broche, le magasin d’outils et les zones de protection de la machine. Lors de l’achat, il convient de vérifier l’enveloppe réelle en configuration bridée, plutôt que de comparer uniquement les dimensions extérieures du plan aux courses X/Y/Z.
L’accessibilité des outils d’une fraiseuse CNC est limitée par les cavités profondes et les angles internes
Les cavités profondes, les rainures étroites et les petits rayons d’angle intérieur deviennent généralement des facteurs limitants plus rapidement que la dimension maximale de la pièce. Le diamètre de l’outil détermine la largeur minimale de la rainure et le rayon d’angle intérieur ; la longueur de sortie de l’outil influe sur la rigidité et les vibrations ; la distance entre le nez de broche et la surface de la pièce détermine quant à elle si la profondeur est réellement usinable. Même si la course de la machine est suffisante, un outil trop long peut fléchir, vibrer ou évacuer difficilement les copeaux, ce qui dégrade finalement les dimensions et la rugosité de surface.
Une fraiseuse CNC doit également faire l’objet d’un contrôle des interférences entre l’axe rotatif, le bridage et l’évacuation des copeaux
Lors de l’utilisation d’une fraiseuse CNC quatre ou cinq axes, il faut également vérifier l’angle de pivotement de l’axe rotatif, le diamètre de la table, le poids de la pièce et l’encombrement du dispositif de bridage. Après rotation dans une certaine orientation, le montage peut entrer en collision avec la colonne, la broche ou le carter de protection ; un bridage excentré de la pièce peut également dépasser la charge admissible de l’axe rotatif. Si les copeaux produits par l’usinage de cavités profondes ne peuvent pas être évacués correctement, ils peuvent provoquer une recoupe et accélérer l’usure de l’outil.
- Fournir le modèle tridimensionnel de la pièce, les dimensions et le poids de l’ébauche, ainsi qu’un schéma complet du bridage.
- Demander au fournisseur d’indiquer le diamètre de l’outil, sa longueur de sortie et son orientation pour les caractéristiques critiques.
- Effectuer un contrôle des interférences entre la broche, le dispositif de bridage, l’axe rotatif et la pièce lors de l’usinage de plusieurs faces.
- Confirmer à l’avance la méthode de mesure des cavités profondes, des positions de trous critiques et des surfaces de référence, afin d’éviter toute impossibilité de contrôle efficace après l’usinage.
Que vérifier lors de la réception de la précision d’une fraiseuse CNC : précision géométrique, précision de positionnement et répétabilité du positionnement
La réception d’une fraiseuse CNC ne peut pas se limiter à une seule valeur de précision de positionnement. Une évaluation complète doit au moins comporter quatre niveaux : la précision géométrique de la machine, les capacités de positionnement et de répétabilité des axes linéaires, l’état de la broche et des axes rotatifs, ainsi que les résultats dimensionnels et géométriques d’une pièce d’essai. Les deux premiers niveaux renseignent sur les mouvements et l’état structurel de l’équipement ; les deux derniers sont davantage représentatifs de sa capacité à produire des pièces conformes.
Contrôler séparément la précision géométrique et la précision des mouvements d’une fraiseuse CNC
Le contrôle géométrique peut inclure la planéité de la table, la perpendicularité entre les axes linéaires, le faux-rond radial du nez de broche, la relation entre l’axe de broche et la surface de la table, ainsi que le faux-rond associé à l’axe rotatif. Le contrôle de la précision de positionnement doit préciser la course mesurée, les positions cibles, la méthode de répartition des points et le sens d’approche. Il est généralement nécessaire de répartir uniformément les points sur la course couramment utilisée ou définie au contrat, puis d’approcher séparément les positions cibles dans le sens positif et dans le sens inverse ; avant la mesure, il faut également effectuer une phase de préchauffage afin de garantir la comparabilité de l’état de la machine.
| Niveaux de réception | Éléments à vérifier en priorité | Conclusions qui ne peuvent pas être déduites directement |
|---|---|---|
| Précision géométrique | Planéité, perpendicularité, faux-rond de la broche, relations entre les axes | Ne peut pas être directement assimilé à la tolérance dimensionnelle de la pièce finie |
| Mouvement des axes linéaires | Précision de positionnement, répétabilité du positionnement, erreur bidirectionnelle | Ne couvre pas tous les matériaux ni toutes les conditions de coupe |
| Broche et axes rotatifs | Faux-rond, positionnement en rotation et état des axes rotatifs | Ne peut pas remplacer la vérification de l’orientation de l’outil et des interférences |
| Pièce d’essai d’usinage | Dimensions, tolérances de forme et de position, qualité de surface et consignation dans le rapport | Ne représente pas toutes les pièces ni la stabilité de la production en série |
La précision de positionnement d’une fraiseuse CNC n’est pas équivalente à la tolérance de la pièce
La précision de positionnement nominale de la machine-outil est un indicateur de mouvement obtenu dans des conditions de mesure spécifiques ; elle n’est pas équivalente à la précision dimensionnelle finale obtenue avec un matériau, un outil, un montage et un état thermique donnés. Lorsqu’il est fait référence à la norme GB/T 17421.2-2023 ou à la norme ISO 230-2, il convient de se conformer aux normes officielles, aux clauses contractuelles et au plan de contrôle, en précisant les conditions ambiantes, l’état de préchauffage, le référentiel de coordonnées, les instruments de mesure, le nombre de répétitions et les écarts admissibles. Lors de la réception finale, il convient également d’usiner une pièce d’essai convenue et de vérifier les dimensions critiques, les tolérances de forme et de position ainsi que le rapport de mesure, plutôt que de remplacer une évaluation complète par une seule lecture ou un unique jeu de données laser.
Comment organiser la réception sur site : préchauffage, parcours de mesure, approche dans les deux sens et validation par une pièce d’essai
La réception d’une fraiseuse CNC ne doit pas commencer par la « mesure d’une valeur de précision sur site », mais par la définition, dans le contrat, de l’objet de la réception, de l’état de la machine et de la méthode d’évaluation. Il faut au minimum préciser les conditions de préchauffage ou de stabilité thermique, la température ambiante, le système de coordonnées, les instruments de mesure, les points de mesure, la méthode d’approche dans les deux sens, le nombre de répétitions, les écarts admissibles et le traitement des non-conformités. Sinon, même si la précision de positionnement indiquée dans le rapport semble conforme, il est difficile de déterminer si elle peut se traduire par la capacité d’usinage de la pièce cible.
- Préchauffer la machine et confirmer son état. Faire fonctionner l’équipement conformément aux dispositions du contrat afin que la broche, les axes linéaires et le système de commande atteignent l’état stable spécifié ou convenu. Consigner la durée de préchauffage, les conditions ambiantes, les alarmes de la machine ainsi que l’état des outils et des dispositifs de bridage ; une lecture unique effectuée à froid ne peut pas être directement considérée comme une conclusion finale.
- Commencer par vérifier la précision géométrique. Vérifier la planéité de la table, la perpendicularité entre les axes linéaires, le faux-rond radial du logement de broche, ainsi que les relations entre l’axe de la broche, la surface de la table et les axes linéaires. Pour une fraiseuse CNC équipée d’axes rotatifs, il convient également de contrôler le faux-rond, l’état de rotation et les performances de positionnement des axes concernés.
- Mesurer à nouveau le positionnement et la répétabilité de positionnement des axes linéaires. Les points de mesure doivent couvrir la course de travail couramment utilisée ou la course spécifiée dans le contrat, et être répartis aussi uniformément que possible le long de cette course. Chaque position cible doit être approchée, conformément à l’accord, dans les deux sens, positif et négatif, afin d’identifier le jeu d’inversion, les erreurs d’asservissement et les différences liées à la transmission mécanique. L’axe de mesure doit également être situé aussi près que possible du point fonctionnel de l’axe contrôlé, afin de réduire les erreurs d’Abbe et les erreurs de bras de levier.
- Effectuer enfin une validation au moyen d’une pièce d’essai. Usiner la pièce d’essai avec le matériau, les dimensions du brut, les outils et le mode de bridage convenus, puis vérifier les dimensions critiques, les tolérances de forme et de position, les relations entre les positions des trous, la rugosité de surface ainsi que les résultats d’usinages répétés. Le rapport de réception doit inclure les données de mesure, les informations sur les instruments et les critères de décision, et non se limiter à un simple résumé de mesure laser.
La norme GB/T 17421.2-2023 ou l’ISO 230-2 peut servir de cadre de référence pour les contrôles concernés, mais le domaine d’application précis, les méthodes de mesure et les écarts admissibles doivent toujours être déterminés conformément aux normes officielles applicables, au contrat d’achat et au plan de contrôle. La précision géométrique de la machine-outil, la précision de déplacement des axes et la précision dimensionnelle de la pièce d’essai relèvent de niveaux différents et doivent être consignées et évaluées séparément.
Inscrire les paramètres de la fraiseuse CNC dans le cahier des charges d’achat : des capacités de la machine à la livraison des pièces
Le critère ultime de sélection d’une fraiseuse CNC n’est ni la vitesse de rotation maximale, ni le nombre d’axes, ni une précision de positionnement prise isolément, mais la capacité de la machine à réaliser de manière stable la pièce cible dans les conditions convenues de matériau, de bridage, d’outillage et de mesure. Le cahier des charges d’achat doit traduire les « paramètres de la machine » en exigences exécutables de livraison des pièces et garantir la traçabilité des enregistrements pour la réception ultérieure.
Quelles informations sur les pièces doivent figurer dans le cahier des charges d’achat d’une fraiseuse CNC
- Plan de la pièce, nuance du matériau, dimensions et poids du brut, ainsi que références principales et orientation du bridage.
- Dimensions critiques, niveaux de tolérance, exigences de forme et de position, rugosité de surface et méthode d’évaluation de l’aspect.
- Solution de bridage prévue, exigences de transfert des références et accessibilité des outils pour les caractéristiques critiques telles que les cavités profondes et les rainures étroites.
- Matériau de la pièce d’essai, caractéristiques à usiner, dimensions soumises à contrôle par échantillonnage, équipements de contrôle et format du rapport.
Du côté de la machine, il convient de préciser point par point les courses utiles X/Y/Z, les dimensions et la capacité de charge de la table, la vitesse de rotation et la puissance de la broche, l’interface du porte-outil, la capacité du magasin d’outils, les conditions de refroidissement et d’évacuation des copeaux, la plage des axes rotatifs, ainsi que les conditions de mesure de la précision de positionnement et de la répétabilité de positionnement. Si la machine est équipée d’un contrôle en cours d’usinage, il faut également définir les éléments contrôlés, la logique de correction et le mode de sortie des données. La précision de positionnement nominale ne peut pas être directement reformulée en « valeur garantie de la précision de la pièce finie » ; la précision de la pièce dépend également de la stabilité thermique, de l’usure des outils, de la rigidité du montage, de la programmation et de la déformation du matériau.
Transformer les paramètres de la machine en clauses de réception vérifiables
Le contrat doit préciser le préchauffage ou l’état stabilisé, les conditions ambiantes, la référence du système de coordonnées, les instruments de mesure, les points et les directions de mesure, le nombre de répétitions, les écarts admissibles et le traitement des non-conformités. La comparaison de la précision de positionnement d’un axe linéaire doit indiquer si elle couvre la course complète ou la course spécifiée au contrat, ainsi que si l’approche est effectuée dans les sens positif et négatif. La réception de la machine doit également prendre en compte la précision géométrique, l’état de la broche ou des axes rotatifs et les résultats de la pièce d’essai ; elle ne peut pas se limiter à accepter un rapport de contrôle portant sur un seul paramètre.
Questions fréquentes sur la sélection et la réception des fraiseuses CNC
La sélection d’une fraiseuse CNC ne peut pas se limiter au nombre d’axes, à la vitesse de rotation maximale ou à une précision de positionnement isolée. La géométrie de la pièce, la solution de bridage, l’accessibilité des outils, le matériau, les tolérances et les conditions de réception doivent être évalués au sein d’une même chaîne de décision.
Une fraiseuse CNC trois axes suffit-elle pour usiner des pièces de précision ?
Généralement, oui. Les surfaces planes, les trous, les rainures, les épaulements, les contours de base et les cavités orientées dans une seule direction peuvent souvent être réalisés sur une fraiseuse CNC trois axes. Si la pièce comporte des trous inclinés, des caractéristiques réparties sur plusieurs faces, des cavités profondes ou des surfaces complexes, il faut alors évaluer le recours à quatre ou cinq axes, ou à une solution de bridage dédiée. Le résultat final dépend également du matériau, des outils, du montage, de la stabilité thermique et de la méthode de contrôle.
Une fraiseuse CNC cinq axes est-elle nécessairement plus précise qu’une fraiseuse trois axes ?
Pas nécessairement. La principale valeur d’une machine cinq axes réside dans l’amélioration de l’accessibilité aux différentes faces, l’ajustement de l’orientation de l’outil et la réduction des remontages ; elle ne garantit pas automatiquement une meilleure précision des pièces. L’étalonnage des axes rotatifs, les erreurs d’interpolation, la programmation, la rigidité du bridage, l’état de l’outil et la méthode de mesure influencent tous le résultat. Le jugement doit se fonder sur une pièce d’essai et sur les données de réception convenues.
Pourquoi effectuer un contrôle des interférences alors que la course utile de la machine est suffisante ?
La course utile indique uniquement l’amplitude des mouvements linéaires de la machine. Le montage, les butées de positionnement, la hauteur de l’ébauche, le diamètre de l’outil, sa longueur de sortie, la distance entre le nez de broche, l’angle de pivotement des axes rotatifs et l’espace nécessaire à l’évacuation des copeaux peuvent tous limiter l’usinage. Avant l’achat, il convient de vérifier, à partir du modèle 3D, des dimensions de l’ébauche et du schéma de bridage, les orientations critiques de l’outil ainsi que les risques d’interférence avec le montage.
Le contrat ne précisant pas clairement les conditions de mesure, comment compléter les exigences de réception d’une fraiseuse CNC ?
Il convient de préciser le préchauffage de la machine ou son état stabilisé, les conditions environnementales, le référentiel de coordonnées, les instruments de mesure, la course de mesure, les points cibles, la méthode d’approche dans les deux sens, le nombre de répétitions, les écarts admissibles, le matériau de la pièce d’essai, les éléments à contrôler et le traitement des non-conformités. Les données de précision de positionnement ne peuvent pas être comparées indépendamment de ces conditions et ne peuvent pas non plus être assimilées directement aux tolérances dimensionnelles finales de toutes les pièces.
Key takeaways
- La sélection d’une fraiseuse CNC doit d’abord s’appuyer sur les caractéristiques de la pièce et les objectifs de réception, avant de comparer le nombre d’axes et les paramètres de l’équipement.
- Les machines trois axes conviennent généralement aux surfaces planes, trous, rainures, épaulements et poches élémentaires ; la valeur d’une machine cinq axes réside principalement dans l’accessibilité sur plusieurs faces, l’orientation de l’outil et la réduction du nombre de rebridages.
- Au-delà des courses utiles, il faut également vérifier l’encombrement du montage, la sortie de l’outil, l’interface de broche, la plage des axes rotatifs, la capacité de charge et les conditions d’évacuation des copeaux.
- La précision de positionnement, la précision d’usinage et la tolérance dimensionnelle finale de la pièce ne désignent pas la même chose. Elles doivent être évaluées en tenant compte des conditions de mesure et d’une pièce d’essai.
- Le contrat d’achat doit préciser l’état de préchauffage, le parcours de mesure, le référentiel de coordonnées, les instruments utilisés, le nombre de répétitions, les écarts admissibles et le traitement des non-conformités.



