Un plan de support, pourquoi deux ateliers annoncent un écart de prix de trois fois
La semaine dernière, un plan de support en aluminium de 200×80 a été envoyé pour chiffrage, et les chiffres reçus étaient intéressants : un atelier proposait du fraisage CNC à 480 yuans l'unité ; un autre proposait de l'impression 3D à 160 yuans l'unité. Le client est venu avec les deux devis demander : le second atelier bâcle-t-il le travail ?
En feuilletant le plan, on comprend. La pièce comporte deux trous de goupille Ø8H7, une face de montage d'étanchéité Ra1,6, le reste étant des nervures de liaison et des rainures d'allègement. Le plan indiquait seulement « pièce en aluminium », sans préciser les exigences des faces fonctionnelles ni la quantité. L'atelier CNC a travaillé selon les faces d'assemblage, avec deux bridages, alésage et fraisage de finition, et le temps d'usinage ne descendait pas ; l'atelier d'impression 3D a travaillé comme pour une pièce esthétique, en une seule pièce, avec seulement un ponçage des surfaces de support en post-traitement. Aucun des deux n'a tort — c'est le plan qui n'a pas clairement indiqué « où sont les faces fonctionnelles » et « combien de pièces ».
Ce type d'écart de prix ne vient pas d'un fournisseur qui abuse, mais d'une différence de structure de coûts due à des routes de fabrication différentes. Pour le CNC, l'essentiel du coût réside dans le bridage, l'outillage et le temps d'usinage ; pour l'impression 3D, il réside dans le volume de matière, les supports et le post-traitement. Pour une même géométrie, suivre deux routes peut faire varier le prix d'un facteur deux à trois, et la qualité de livraison est totalement différente.
Le choix ne doit donc pas commencer par « lequel est le moins cher », mais se déduire à partir de « quelles faces doivent être garanties, combien de pièces, quel matériau ». Les cinq critères ci-dessous, passés dans l'ordre, permettent en principe de déterminer quelle route suivre, ou s'il faut une route hybride.
Soustraction et addition : comprendre d'abord la différence de principe, puis parler du choix
Pour un même plan de support, le devis CNC indique « ébauche 6061-T6, fraisage 3 axes, ébavurage », et le devis d'impression 3D indique « SLS nylon, dépowdérage, sablage ». Les deux peuvent réaliser la forme extérieure, mais les contraintes internes, la texture de surface et l'état de surface des parois de trou sont totalement différents. Le choix ne compare pas les prix, il compare les processus physiques — enlèvement de matière par outil ou empilement couche par couche. Cette différence détermine tous les critères suivants.
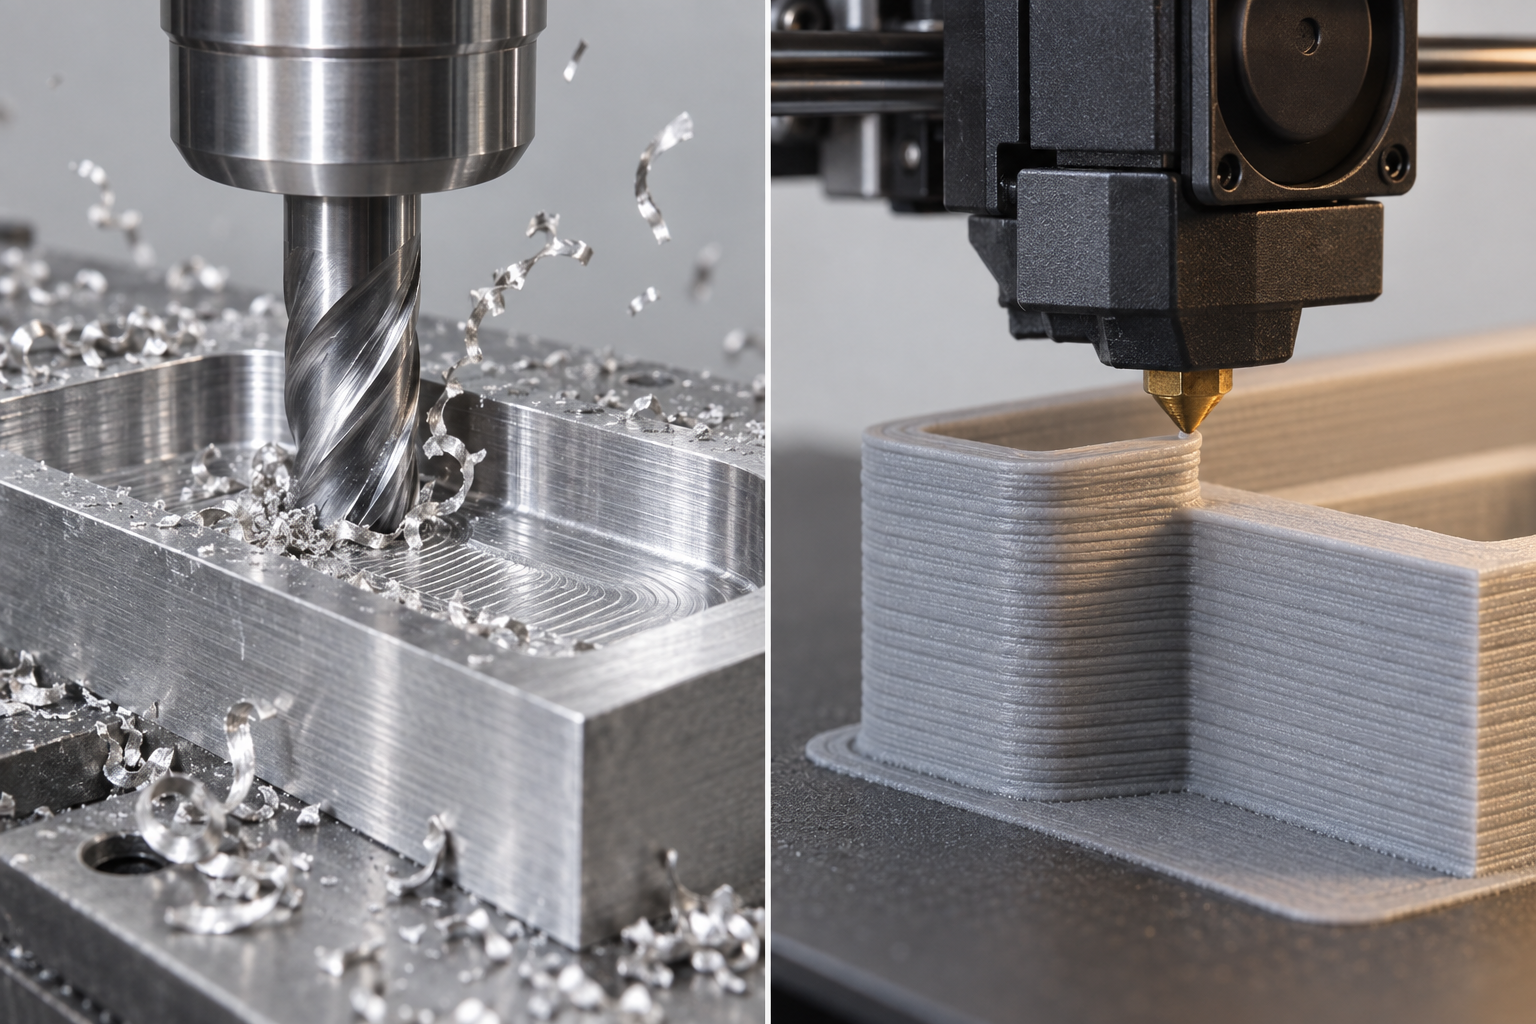
Le CNC est soustractif : l'outil retire des copeaux d'un bloc de matière, et le taux d'enlèvement de matière, les efforts de coupe et la rigidité du bridage déterminent directement la profondeur, la vitesse et la finesse de coupe possibles. L'impression 3D est additive : un laser ou une buse superpose la matière couche par couche, chaque épaisseur étant généralement comprise entre 0,02 et 0,2 mm (selon le procédé, à confirmer selon l'équipement), et la résistance de liaison entre couches est souvent inférieure à celle du matériau de base. La première est limitée par l'interférence d'outil et le maintien, la seconde par les structures de support et l'historique thermique.
Liberté de conception : contre-dépouilles, canaux internes, structures lattices, qui peut les réaliser
Le CNC ne peut pas usiner de cavités fermées où l'outil ne peut pas pénétrer, ni de rainures étroites à rapport profondeur/largeur trop élevé ; l'impression 3D n'est presque pas contrainte par la forme géométrique et peut former en une seule fois des canaux internes, des structures lattices ou des charnières intégrées. Mais les pièces imprimées nécessitent des supports, et l'angle de surplomb est généralement recommandé de rester inférieur à 45°, sinon la rugosité de la face inférieure se dégrade nettement. Si le plan comporte des perçages croisés ou des canaux de refroidissement internes, demandez-vous d'abord : le CNC peut-il percer depuis les deux extrémités pour se rejoindre ? Si oui, CNC ; sinon, envisager l'additif.
Matériaux et contraintes résiduelles : anisotropie vs direction de laminage
Le CNC utilise des ébauches laminées ou forgées, dont le matériau est dense et plutôt isotrope, avec un large choix de nuances métalliques (aluminium, inox, titane, cuivre, plastiques techniques). Les pièces plastiques imprimées en 3D sont anisotropes : la résistance dans le sens XY est généralement supérieure à celle dans le sens Z, la liaison entre couches étant le point faible. L'impression métal (DMLS) peut atteindre une densité élevée, mais les contraintes thermiques provoquent facilement des déformations, nécessitant un préchauffage du substrat ou un traitement thermique ultérieur. Si la pièce subit des charges alternées ou des chocs, privilégier le CNC ou une densification après impression.
| Liberté de conception | Limitée par l'accessibilité de l'outil et le bridage, les contre-dépouilles nécessitent des opérations séparées ou un assemblage | Quasiment sans limite géométrique, canaux internes et structures lattices formables en une seule pièce |
| Matériau | Nombreuses nuances métalliques, plastiques surtout en plaque/barre, performances constantes | Plastiques anisotropes, impression métal nécessitant un post-traitement, nuances relativement limitées |
| Précision dimensionnelle | Courante ±0,02–±0,1 mm, selon les caractéristiques et le bridage | Courante ±0,1–±0,3 mm, ou selon les spécifications de l'équipement, à confirmer |
| Qualité de surface | Ra 0,8–3,2 μm courant, plus faible possible en finition | Strates visibles, Ra nécessitant souvent sablage/ponçage pour s'améliorer |
| Quantité adaptée | De la pièce unique à la grande série, la grande série amortit le coût de programmation | Économique de la pièce unique à quelques dizaines, le coût unitaire baisse lentement en grande série |
| Moteur de coût | Programmation, bridage, outillage, volume de matière enlevée | Temps machine, supports, post-traitement, taux d'utilisation de la matière |
Remarque : les tolérances et rugosités de surface du tableau ci-dessus sont des références courantes du secteur, et non des engagements d'une usine quelconque. Ce qui est réellement atteignable dépend de la dimension de la caractéristique, du mode de bridage, de la trajectoire d'outil et des instruments de mesure. Lorsque le plan indique ±0,05 ou moins, commencez par confirmer la référence et les moyens de contrôle, puis discutez du procédé.
Critère un : les surfaces fonctionnelles et les zones de tolérance déterminent la limite basse du procédé
Ce qui est le plus souvent négligé sur un plan, ce sont « les surfaces qui travaillent réellement ». Surfaces d'appui, gorges d'étanchéité, glissières, trous porteurs — les zones de tolérance et la rugosité de ces surfaces verrouillent directement la limite basse du procédé. En impression 3D (FDM/SLS/MJF), l'écart dimensionnel dans la direction de fabrication se situe couramment entre ±0,3 et 0,5 mm/100 mm, et l'escalier inter-couches présente souvent un Ra de 12 à 25 μm ; tandis qu'en fraisage de finition CNC d'une surface d'appui, on peut généralement rester dans ±0,02 à 0,05 mm, et la rectification fine permet encore plus serré. Si le plan n'indique qu'une tolérance globale sans distinguer les surfaces fonctionnelles, le devis et le procédé partiront de travers.
La méthode de jugement est simple : classez les surfaces du plan en trois catégories — appui/étanchéité/glissement/portance doivent passer par le CNC ; surfaces d'aspect peuvent être imprimées puis poncées ; surfaces d'appui non critiques peuvent être simplement imprimées. L'erreur courante consiste à coter toute la pièce à ±0,05, résultat : l'impression 3D n'y arrive pas et le CNC coûte une fortune. La bonne approche est de resserrer la tolérance uniquement sur les surfaces fonctionnelles, et de laisser le reste en tolérance générale (par ex. GB/T 1804-m).
Correspondance entre zones de tolérance et moyens de contrôle
Avant de coter une tolérance, posez d'abord une question : avec quoi va-t-on mesurer cette tolérance ? Un pied à coulisse a une résolution de 0,02 mm, mesurer ±0,05 est déjà juste ; en dessous de ±0,02, il faut un micromètre, une machine à mesurer tridimensionnelle ou un scan optique. Si l'usine ne dispose pas des instruments correspondants, la cote ne sert à rien. Le piège plus sournois est la référence : le plan indique une position mais pas de surface de référence, et au bridage CNC on ne peut que deviner. C'est encore plus vrai pour les pièces imprimées — les interfaces inter-couches sont naturellement anisotropes, et si la surface de référence est mal choisie, l'écart de position des trous double.
| Exigence de tolérance (typique) | Accessibilité CNC | Accessibilité impression 3D | Moyen de contrôle recommandé |
|---|---|---|---|
| ±0,1 mm et plus | Facile, fraisage ordinaire suffit | FDM/SLS y arrivent le plus souvent, maîtriser le retrait | Pied à coulisse |
| ±0,05 mm | Fraisage de finition courant, bridage stable requis | Seulement certaines surfaces en SLA/MJF, post-traitement requis | Micromètre/jauges de hauteur |
| ±0,02 mm | Fraisage de finition + reprise des références, température constante ou compensation requise | Généralement inatteignable, sauf reprise CNC après impression | Machine à mesurer tridimensionnelle/micromètre |
| ±0,01 mm et moins | Rectification/rodage, instruments de mesure dédiés requis | Inatteignable | Machine à mesurer tridimensionnelle/scan optique |
Règle d'utilisation de ce tableau : repérez d'abord dans quelle ligne tombe la tolérance de la surface fonctionnelle, puis décidez de la gamme de procédé. Si elle tombe sous ±0,02, privilégiez le CNC ; si la géométrie de la pièce est trop complexe pour le bridage CNC, évaluez alors la voie hybride « ébauche imprimée en 3D + reprise CNC des surfaces fonctionnelles ». Attention : les valeurs du tableau sont des références courantes du secteur, et non des engagements d'une usine quelconque ; avant de demander un devis, assurez-vous que le fournisseur confirme que ses équipements et instruments couvrent votre zone de tolérance.
Dernier rappel : si le plan mentionne « surface d'appui Ra 0,8 » sans symbole d'usinage, ou « position des trous ±0,05 » sans référence, ne commandez pas tout de suite — ce type d'information manquante est la principale source de litiges ultérieurs. Encerclez les surfaces fonctionnelles, cotez clairement les zones de tolérance, et le choix du procédé aura alors une base solide.
Critère deux : la série et la complexité géométrique déterminent la courbe de coût
La courbe du prix unitaire n'est pas linéaire. Pour un même plan, la structure de coût est totalement différente entre 1 pièce et 500 pièces : le coût de l'impression 3D réside presque entièrement dans la matière et le temps machine, le bridage et la programmation étant proches de zéro ; dans le coût CNC, la programmation, les montages, le réglage d'outil et le contrôle de la première pièce — ces « frais fixes » — pèsent le plus, tandis que le coût matière par pièce est secondaire. Donc, pour choisir un procédé, demandez d'abord la série, puis la géométrie.
Seuil de série : en dessous de quelques dizaines de pièces l'impression l'emporte, au-delà de quelques centaines de pièces le CNC reprend l'avantage sur géométrie simple
La situation courante du secteur est la suivante : 1–50 pièces, l'impression 3D (surtout les pièces plastiques SLS/MJF ou métalliques DMLS) évite montages et outils, le coût unitaire est plus lisse ; 50–200 pièces est une zone de transition, à juger selon la géométrie et la matière — pour un corps de révolution simple ou une pièce plate, le CNC avec mors doux ou plateau à vide tourne, et le prix unitaire commence à passer sous celui de l'impression ; au-delà de 200 pièces, le CNC sur géométrie simple est généralement nettement plus économique, car les frais fixes sont amortis, tandis que le temps machine et la matière d'impression ne baissent presque pas. Ce n'est pas une frontière rigide : plus le plan est complexe et la matière difficile à imprimer, plus le seuil se déplace vers le côté impression.
Ne négligez pas l'effet de la complexité géométrique sur la forme de la courbe de coût. Le coût CNC grimpe vite avec le nombre de caractéristiques, les contre-dépouilles, les cavités profondes et les parois minces — chaque surface supplémentaire exige un bridage ou un changement d'outil de plus ; le 5 axes réduit les bridages mais le temps machine coûte aussi cher. Le coût de l'impression 3D est presque insensible à la complexité : canaux internes, structures en treillis, charnières monobloc, canaux de refroidissement conformes, tout cela est soit impossible en CNC, soit nécessite démontage, soudage et reprise, alors qu'en fabrication additive cela ne représente que quelques couches de tranchage en plus. Donc, lorsqu'une pièce comporte des caractéristiques « réalisables uniquement en additif », le seuil de série perd sa pertinence : passez directement à l'impression ou à la voie hybride.
| Scénario | Impression 3D | CNC | Décision |
|---|---|---|---|
| 1–50 pièces, géométrie simple | Moins de bridage, prix unitaire bas | Programmation + montage non amortis, prix unitaire élevé | Impression en priorité, sauf s'il y a des surfaces d'appui |
| 1–50 pièces, géométrie complexe (canaux internes/treillis) | Seule option viable | Nécessite un assemblage ou impossible à réaliser | Impression directe, usinage de finition des surfaces fonctionnelles après surépaisseur |
| 50–200 pièces, géométrie simple | Prix unitaire équivalent ou légèrement supérieur | Les coûts fixes commencent à s'amortir | Après comparaison, choisir le CNC, attention à la constance des matériaux |
| Plus de 200 pièces, géométrie simple | Heures machine + coût matière ne baissent pas, prix unitaire élevé | Prix unitaire bas après amortissement | CNC en priorité, sauf si le matériau ne peut être imprimé |
| Tout volume, avec contre-dépouilles/cavités profondes | Formage en une passe, sans coût supplémentaire | Nécessite 5 axes ou plusieurs bridages, coût en forte hausse | Évaluer l'hybride : ébauche imprimée + finition CNC |
Un piège fréquent : assimiler directement « grand volume » à « CNC moins cher ». Si la pièce a des parois minces, se déforme facilement ou nécessite plusieurs bridages, le taux de rebut et les temps auxiliaires du CNC peuvent annuler l'avantage du volume. À l'inverse, si la pièce imprimée exige beaucoup de post-traitement (retrait des supports, ponçage, imprégnation, traitement thermique), le coût unitaire augmente aussi. Pour calculer le coût, demandez au fournisseur : le devis inclut-il le post-traitement, le contrôle de la première pièce, les frais de montage ?
Si la complexité géométrique est déjà telle que le CNC nécessite un assemblage, ou si le volume tombe dans une zone de transition incertaine, vous pouvez soumettre le plan aux deux procédés pour comparaison. Dans le devis par dialogue IA, précisez le volume, le matériau et les tolérances clés ; vous obtiendrez généralement plus vite des éléments de décision comparables qu'en envoyant seulement un fichier 3D.
Critère trois : matériaux et post-traitement déterminent la faisabilité
Même si les deux premiers critères sont satisfaits, le plan n'est pas forcément réalisable — la nuance de matériau et le post-traitement ne révèlent souvent les problèmes qu'après le devis. Le CNC usine des nuances comme 6061, 7075, 304, 316L, POM, PEEK, avec des performances constantes d'un lot à l'autre pour une même nuance ; les plastiques d'impression 3D (PLA, ABS, PETG, nylon, résine) présentent une anisotropie : la résistance inter-couches est souvent inférieure à celle dans le plan XY, et les pièces en nylon gonflent et se déforment après absorption d'humidité. L'impression métal (DMLS) permet le 316L, le Ti64, l'AlSi10Mg, mais la densité, les contraintes résiduelles et le retrait des supports influent sur les performances finales. Avant de choisir le matériau, demandez : par quel mode cette pièce va-t-elle défaillir ? S'il s'agit d'un délaminage inter-couches, il faut changer l'orientation d'impression ou passer au CNC.
Différences d'accessibilité entre métaux et plastiques
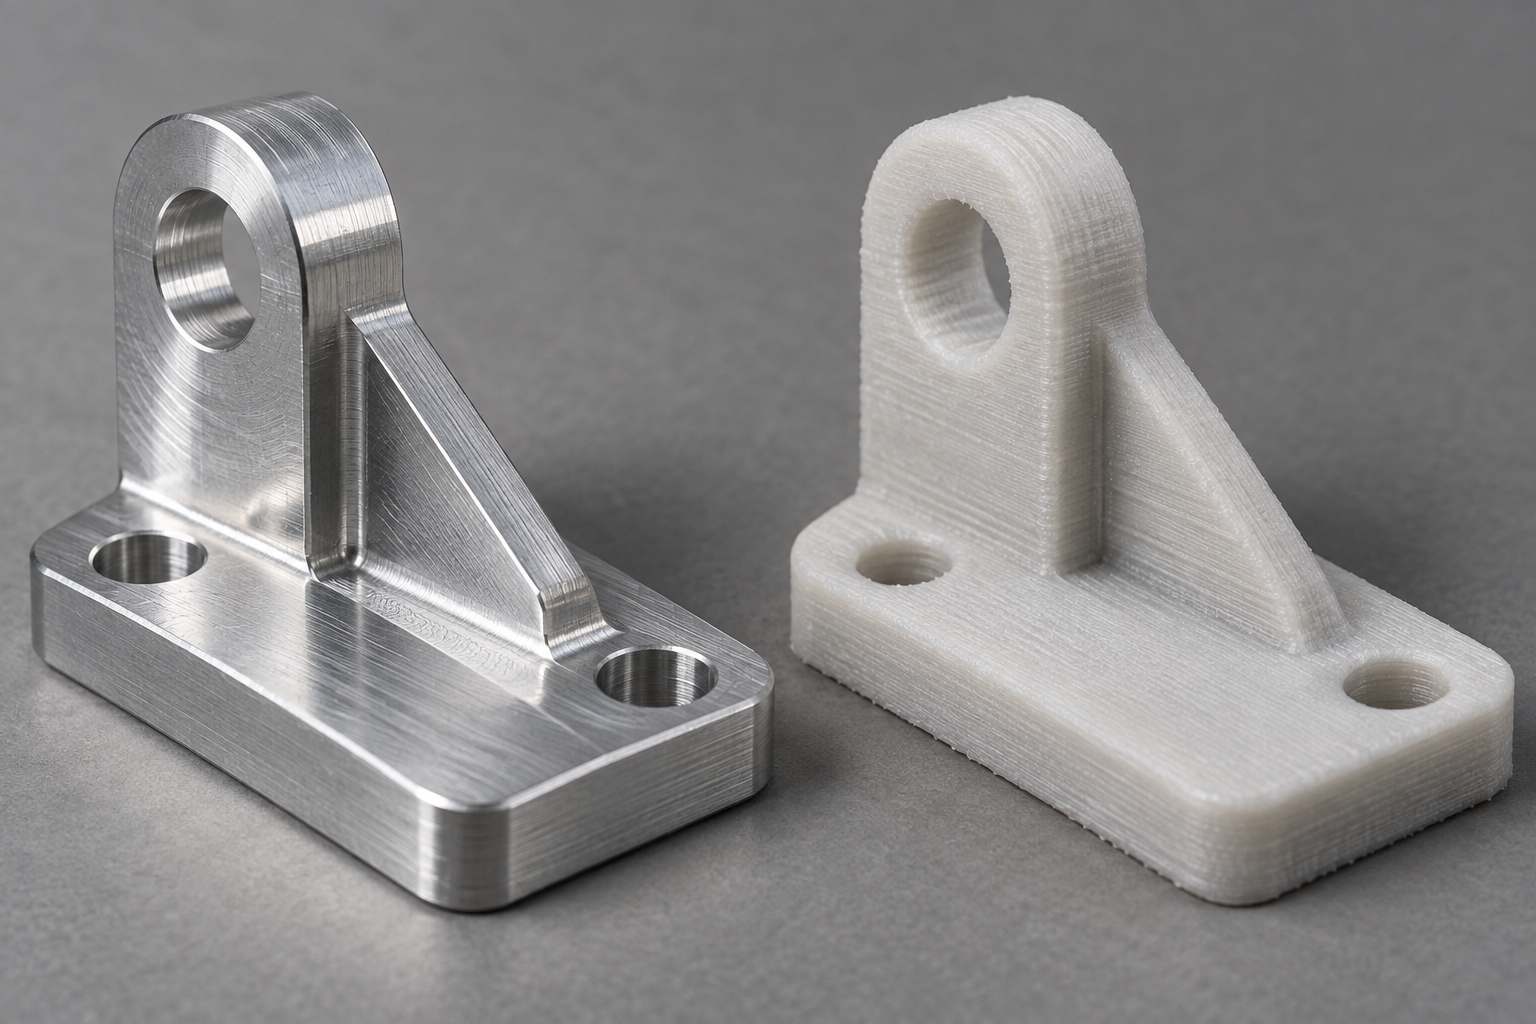
Les pièces métalliques CNC ont des performances proches de celles des pièces forgées, adaptées aux efforts, à l'étanchéité et aux ajustements glissants ; les pièces plastiques imprimées conviennent mieux aux boîtiers, montages et structures non porteuses. L'impression métal permet des canaux complexes et des treillis allégés, mais la rugosité de surface, les contraintes internes et la résistance des filetages sont généralement inférieures au CNC. Si la pièce doit être anodisée, plaquée ou traitée thermiquement, vérifiez d'abord la fenêtre du procédé — le traitement thermique d'une pièce imprimée peut la déformer, nécessitant une surépaisseur ou un usinage ultérieur.
| Critère | Usinage CNC | Impression 3D (plastique/métal) |
|---|---|---|
| Nuance de matériau | Nombreuses nuances métal/plastique, constance par lot | Plastiques limités, nuances métalliques d'impression peu nombreuses |
| Anisotropie | Isotrope (sauf sens de laminage) | Résistance inter-couches faible, axe Z faible |
| Post-traitement | Ébavurage, traitement thermique et traitement de surface maîtrisés | Retrait des supports, ponçage, sablage, post-polymérisation |
| Surface fonctionnelle | Peut servir directement de surface d'appui | Nécessite généralement un surépaisseur puis un usinage |
| Absorption d'humidité / vieillissement | Métal stable, plastique à sélectionner selon l'usage | Le nylon absorbe l'humidité, la résine vieillit aux UV |
Le post-traitement n'est pas une option, c'est une partie de la fonction
Les marches laissées par le retrait des supports, l'uniformité du sablage et la durée de post-polymérisation modifient les dimensions et l'aspect. Si le plan indique seulement « surface sans défaut », le fournisseur ne peut travailler qu'à l'expérience. Il est conseillé d'écrire clairement sur le plan : l'exigence de Ra des surfaces fonctionnelles, si les traces de supports sont autorisées, l'état de traitement thermique (par ex. T6), et si une coloration ou un placage est nécessaire. En cas de doute, réaliser d'abord un petit lot de pré-série pour valider, puis fixer les spécifications de post-traitement.
Une fois le matériau et le post-traitement confirmés, revenir à l'étape du devis. Si le plan précise la nuance exacte et l'état de traitement thermique, le devis par dialogue IA peut associer plus rapidement le procédé ; si l'on est encore au stade de la sélection des matériaux, consulter d'abord la bibliothèque de matériaux pour confirmer la faisabilité.
Route hybride : comment organiser une ébauche imprimée en 3D + une finition CNC
Pour certaines pièces, un procédé unique ne satisfait aucune des deux exigences. Par exemple, un insert de noyau de moule à injection avec des canaux de refroidissement conformes internes : en fraisage CNC monolithique, les canaux doivent être divisés en plusieurs blocs soudés, avec de nombreuses surfaces d'étanchéité et des délais longs ; en impression métallique monolithique, les canaux sont formés en une seule fois, mais la rugosité et la précision dimensionnelle des surfaces d'appui et d'étanchéité n'atteignent pas les exigences d'assemblage. Dans ce cas, la route hybride — imprimer l'ébauche, puis usiner par CNC les surfaces fonctionnelles — est souvent plus rentable que de s'acharner sur un procédé unique.
Ordre des opérations : d'abord imprimer, puis finir par usinage
Petit cas : un insert de noyau de moule avec canaux
Enveloppe de la pièce 80×60×40 mm, matériau acier à mouler 1.2709, canaux conformes internes de diamètre 6 mm, distance minimale des canaux à la surface 4 mm. Les surfaces d'appui exigent une planéité de 0,02 mm, la gorge d'étanchéité une largeur de 3 mm avec une tolérance de ±0,02 mm.
Méthode : impression métallique de l'ébauche monolithique, forme extérieure et canaux formés en une seule fois ; surépaisseur de 0,5 mm par face sur les surfaces d'appui, la gorge d'étanchéité et les trous d'éjecteur ; recuit de détente après impression ; en CNC, fraiser d'abord la face inférieure et deux faces latérales de référence, puis retourner la pièce pour finir les surfaces d'appui, finir la gorge d'étanchéité et percer les trous d'éjecteur. Les canaux ne sont pas usinés et conservent leur surface brute d'impression — la rugosité de la paroi interne des canaux influence l'efficacité de refroidissement, mais un état miroir n'est généralement pas nécessaire, l'état imprimé étant acceptable ; si les canaux exigent un Ra inférieur à 1,6, il faut ajouter un polissage par flux abrasif ou un polissage électrochimique, ce qui relève du post-traitement et non du CNC.
Le jugement clé ici est : quelles surfaces doivent obligatoirement passer par le CNC, et quelles surfaces peuvent rester à l'état imprimé. Les surfaces d'appui, d'étanchéité, de glissement et de reprise d'effort doivent être finies ; les canaux, treillis et cavités internes, où l'outil ne peut pénétrer, restent à l'état imprimé comme état final. La surépaisseur à laisser dépend de l'écart dimensionnel et de la rugosité du procédé d'impression — trop peu, la finition n'élimine pas les stries de couche ou le gauchissement ; trop, le temps de coupe augmente et les pièces à paroi mince peuvent se déformer sous les efforts de coupe. La pratique courante du secteur est de 0,3 à 0,8 mm par face, mais il faut en dernier ressort confirmer selon la capacité de l'équipement d'impression et la rigidité de la pièce.
Les cas adaptés à la route hybride ont en fait des limites : des caractéristiques internes trop complexes pour être usinées par CNC, tout en ayant à l'extérieur quelques surfaces fonctionnelles de haute précision. Si les caractéristiques internes peuvent aussi être réalisées par CNC (par ex. trous droits, cavités simples), ou si la précision requise des surfaces fonctionnelles externes est faible (l'état imprimé suffit), alors la route hybride n'est qu'une superposition d'opérations superflue. L'ordre de jugement est : d'abord voir si la tolérance des surfaces fonctionnelles peut être satisfaite à l'état imprimé, si oui procédé unique ; sinon, voir si les caractéristiques internes peuvent être usinées par CNC, si oui procédé unique CNC ; si les deux bloquent, alors seulement envisager l'hybride. Cet ordre évite de dépenser pour deux opérations supplémentaires au nom de la « modernité ».
Modes de défaillance et contrôle : ce qui se passe en atelier après un mauvais choix de procédé
Un mauvais choix de procédé ne se révèle pas immédiatement sur le devis, mais sur la ligne d'assemblage. Ci-dessous, quatre colonnes : phénomène de défaillance, cause racine, moyen de contrôle, action achat/ingénierie, en correspondance directe avec les tolérances, les références et le lot du plan.
| Phénomène de défaillance | Causes racines courantes | Moyens de contrôle | Actions achat/ingénierie |
|---|---|---|---|
| Fissuration inter-couches d'une pièce imprimée | Faible résistance en Z, orientation d'impression perpendiculaire à la direction des efforts, post-polymérisation insuffisante | Contrôle visuel + mesure des dimensions clés par MMT ; si nécessaire, prélèvement par traction/cisaillement | Ajouter une confirmation d'orientation au contrôle réception ; le fournisseur fournit le schéma d'orientation d'impression |
| Gauchissement d'une pièce imprimée | Contraintes thermiques, grande surface plane sans support, refroidissement non uniforme | Mesure de planéité au jeu de cales, comparaison par scan 3D au CAO | Exiger du fournisseur un rapport de scan de la première pièce ; passer les grandes surfaces planes au CNC ou ajouter des nervures |
| Écart de position des trous | Retrait anisotrope à l'impression, plus marqué lorsque le diamètre est inférieur à 3 mm | Pied à coulisse/calibre à broches + contrôle par échantillonnage MMT | Indiquer la tolérance de diamètre sur le plan ; aléser après surépaisseur les trous critiques |
| Déformation des parois minces en CNC | Force de serrage excessive, chaleur de coupe, épaisseur de paroi inférieure à 1 mm | Mesure de l'épaisseur de paroi au micromètre, mesure de la planéité par MMT | Exiger du fournisseur l'utilisation de mors doux/ventouses à vide ; séparer ébauche et finition |
| Marques de serrage CNC | Mors durs serrant directement la face finie | Contrôle visuel + rugosimètre | Indiquer sur le plan les faces non serrées ; exiger du fournisseur l'utilisation de plaques de cuivre/nylon |
Correspondance entre les moyens de contrôle et les tolérances du plan
Toutes les dimensions ne méritent pas la MMT. Le pied à coulisse mesure au niveau ±0,1 mm, le micromètre jusqu'à ±0,01 mm, et seuls la MMT et la numérisation 3D couvrent de façon fiable les dimensions d'ajustement dans ±0,02 mm. Si le plan indique une tolérance serrée sans définir de référence ni de gabarit de contrôle, le fournisseur mesure selon sa propre interprétation, et le résultat est que « conforme » et « non conforme » divergent. La pratique courante du secteur : coter les dimensions d'ajustement critiques avec références A/B/C et préciser la méthode de contrôle ; les dimensions non fonctionnelles reçoivent une tolérance générale.
Implications pour les achats : contrôle à réception et validation des capacités du fournisseur
Avant de choisir un procédé, vérifiez d'abord si le fournisseur peut contrôler. Pour les pièces imprimées, demandez s'il dispose d'un four de post-polymérisation et s'il peut fournir un rapport de numérisation ; pour les pièces CNC, demandez s'il dispose d'une MMT et s'il peut réaliser un contrôle dimensionnel complet de la première pièce. Au contrôle à réception, ne mesurez pas seulement la forme extérieure : listez les trous d'ajustement, les faces de montage et les avant-trous de filetage comme points obligatoires. Au-delà de quelques dizaines de pièces, exigez du fournisseur un rapport de première pièce et des données SPC sur les dimensions critiques, sinon les interférences d'assemblage ultérieures ne vous laisseront que la reprise à vos frais.
Si la défaillance s'est déjà produite, ne changez pas de procédé précipitamment. Comparez la pièce réelle au CAO par numérisation 3D pour déterminer s'il s'agit d'un dépassement dimensionnel ou géométrique ; puis vérifiez les enregistrements de serrage et les paramètres d'impression. Dans la plupart des cas de « procédé inadapté », la cause racine est une référence non unifiée ou une étape de post-traitement oubliée. Récupérer les données de contrôle est plus utile que de redemander un devis.
Questions fréquentes (FAQ)
Les questions ci-dessous sont les plus fréquentes lors de la revue de plans et des échanges de devis. Les réponses comportent toutes des conditions préalables ; avant de reprendre une conclusion telle quelle, comparez-la à votre propre pièce.
Pour une seule pièce, faut-il choisir le CNC ou l'impression 3D ?
Regardez d'abord les faces fonctionnelles. Les faces d'ajustement, d'étanchéité, de glissement ou de reprise de charge, avec une plage de tolérance dans ±0,05 mm, passent par le CNC ; pour une simple validation esthétique, un contrôle d'interférence d'assemblage ou un prototype structurel, l'impression 3D est plus rapide. Le coût d'une pièce unique en CNC réside principalement dans la programmation et le serrage, pas dans la matière ; donc plus la géométrie est simple et moins il y a de faces fonctionnelles, plus le rapport coût-efficacité d'une pièce CNC unique se rapproche de l'impression. À l'inverse, pour des géométries telles que canaux internes, treillis ou contre-dépouilles profondes, le CNC soit ne peut pas les réaliser, soit nécessite un démontage et un assemblage, et l'impression est alors la seule solution.
Peut-on imprimer directement des pièces métalliques en 3D ?
Oui, mais cela dépend de la nuance et du traitement ultérieur. La fabrication additive métallique (comme le DMLS) permet l'acier inoxydable, l'aluminium, le titane, etc., et convient aux canaux complexes et aux structures allégées ; mais l'état brut d'impression présente une surface rugueuse et des résidus de supports, et les faces d'ajustement nécessitent généralement une finition CNC. Si la pièce est une pièce de structure ou soumise à la fatigue, il faut aussi confirmer la direction d'impression, le traitement thermique et le contrôle de densité, et ne pas commander sur la seule base de la nuance de matériau. Pour les nuances réellement disponibles, veuillez consulter la page Capacités d'impression 3D.
Quelle tolérance est raisonnable d'indiquer sur un plan ?
Une tolérance n'est pas meilleure quand elle est plus serrée : elle augmente directement le coût et le seuil de contrôle. La pratique courante du secteur : les faces non fonctionnelles sont cotées en tolérance générale (par exemple ±0,1~±0,2 mm) ; les faces d'ajustement reçoivent une tolérance d'ajustement du type H7/g6 selon la nature réelle de l'ajustement ; seules les positions de localisation, d'étanchéité et de roulement sont resserrées au niveau ±0,02 mm. Lorsque vous indiquez ±0,05 mm ou moins, vérifiez d'abord si la référence est unique et si le gabarit de contrôle est suffisant — une tolérance sans gabarit correspondant ne peut être vérifiée sur site que par estimation, ce qui favorise les litiges à la réception.
Ébauche imprimée en 3D + finition CNC, est-ce forcément plus cher ?
Pas nécessairement, cela dépend de la forme de la pièce et de la série. Pour des structures telles que cavités complexes, refroidissement conformé ou treillis allégés, le CNC intégral doit usiner dans la masse, avec un fort volume d'enlèvement de matière et une usure rapide des outils, et la voie hybride est alors plus économique ; mais pour des pièces de géométrie simple et en grande série, imprimer une ébauche puis la finir ajoute une opération et un serrage supplémentaire, ce qui n'est généralement pas rentable. Le point de décision : la proportion du volume de matière enlevée par CNC est-elle assez élevée pour mettre à mal les outils et le temps de travail ?
Comment confirmer qu'un fournisseur peut réellement réaliser mon plan ?
Ne demandez pas seulement « pouvez-vous le faire », posez trois questions : avec quel équipement, comment serrer, comment contrôler. Demandez au fournisseur d'indiquer dans le devis la gamme de fabrication, les moyens de contrôle correspondant aux tolérances critiques (pied à coulisse, MMT ou numérisation 3D) ainsi que le contenu du post-traitement. Si ses réponses sur les faces fonctionnelles et les références sont vagues, ou s'il annonce des tolérances manifestement au-delà des capacités habituelles sans préciser le plan de contrôle, soyez prudent. Si nécessaire, réalisez d'abord une première pièce, comparez le mesuré et le modèle numérique par numérisation 3D, puis décidez de la production en série.
Key takeaways
- Commencer par les faces fonctionnelles : les faces d'assemblage, d'étanchéité, de glissement ou de reprise d'effort doivent de préférence passer par CNC ou par impression 3D suivie d'une finition ; seules les pièces purement esthétiques ou de remplissage peuvent être imprimées directement.
- La tolérance n'est pas meilleure quand elle est plus serrée : lorsque le plan indique ±0,05 ou moins, il faut d'abord confirmer la référence et les moyens de contrôle, sinon la tolérance ne fait qu'augmenter le coût sans pouvoir être vérifiée.
- La quantité est la ligne de partage : de la pièce unique à quelques dizaines de pièces, l'impression 3D évite les coûts de bridage et d'outillage ; au-delà de quelques centaines de pièces et pour une géométrie simple, le coût unitaire du CNC ou de l'injection devient plus avantageux.
- Ne pas imprimer par défaut les pièces métalliques : pour les structures métalliques réalisables en CNC, les délais et la constance du matériau sont généralement plus maîtrisables ; l'impression métal n'est économique que lorsque la géométrie l'impose, comme pour l'allègement ou les canaux internes.
- Organiser les opérations pour une route hybride : ébauche imprimée en 3D + finition CNC des faces fonctionnelles convient aux pièces de forme complexe dont les faces critiques sont exigeantes, mais il faut prévoir un surépaisseur d'usinage et une référence.



