Un modèle maître : pourquoi peut-il reproduire plusieurs dizaines de pièces esthétiques
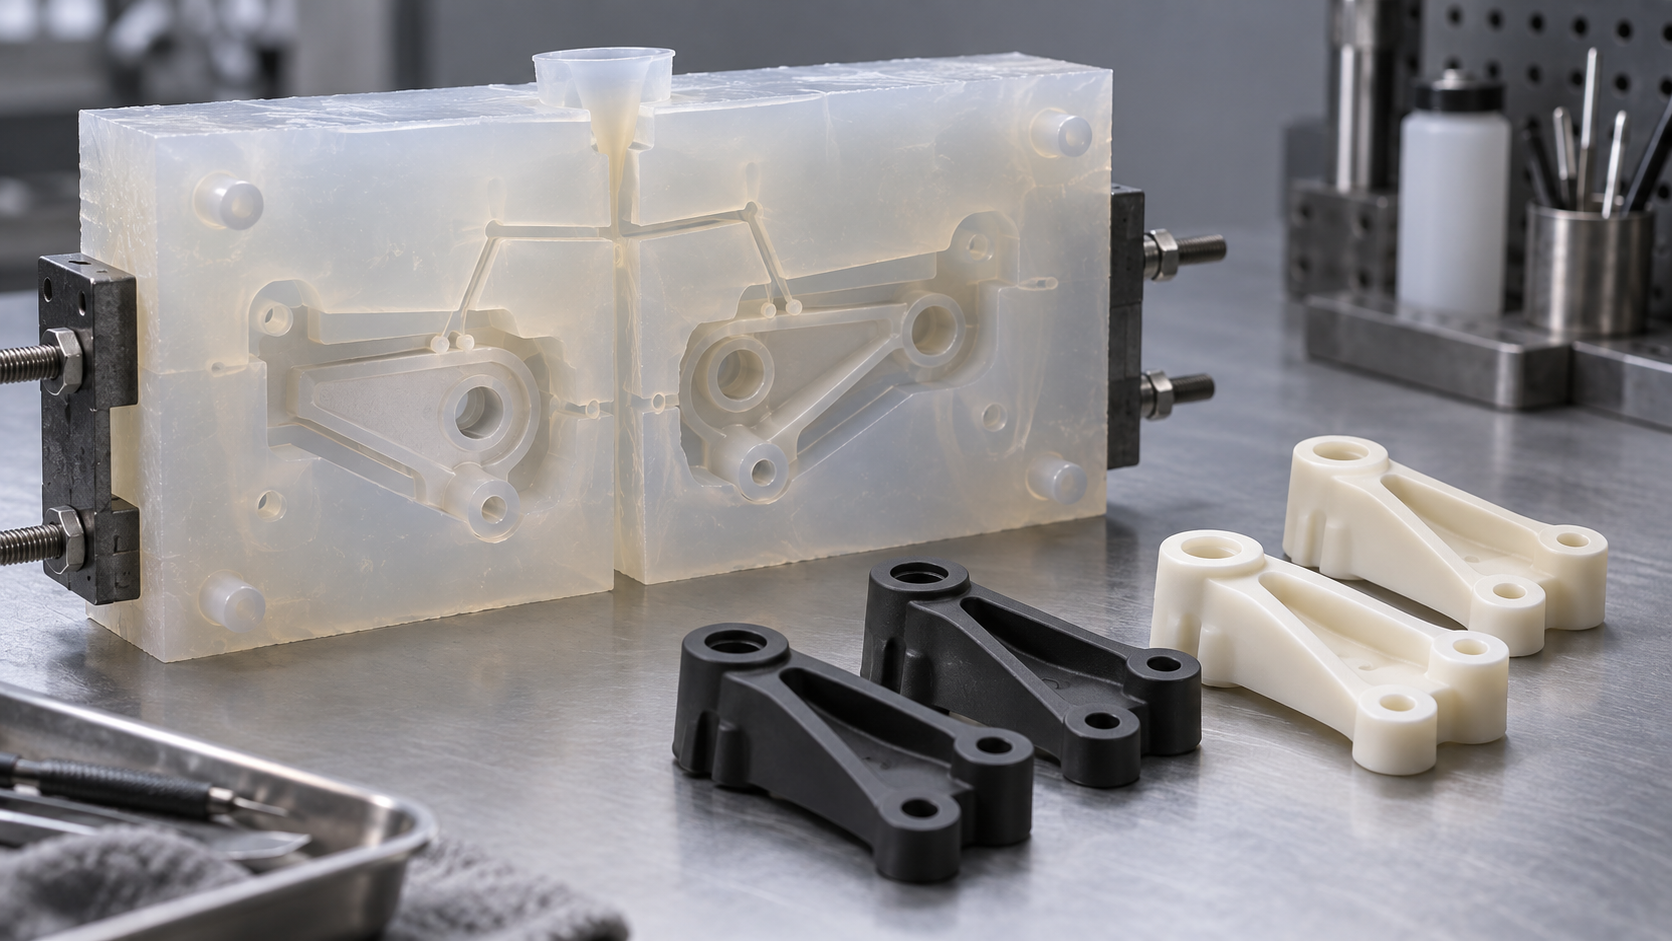
Le client dispose déjà d'un modèle maître usiné par CNC ou imprimé en 3D, dont la structure a été validée ; il lui faut ensuite plusieurs dizaines de pièces dont l'aspect et le toucher sont proches de ceux d'une pièce de production — pour la validation d'assemblage, l'envoi d'échantillons au client ou une petite série de prévente. À ce stade, ouvrir un moule d'injection en acier n'est pas rentable, et l'impression 3D directe n'atteint pas les exigences de surface et de rendu. La coulée sous vide (reproduction de prototypes) se situe précisément dans cette plage : on enveloppe le modèle maître dans un moule en silicone, puis on coule sous vide du polyuréthane ou une résine similaire, afin de reproduire sur chaque réplique la topographie de surface, la texture et les caractéristiques dimensionnelles du modèle maître.
Ce qui est reproduit, c'est la surface et la topographie du modèle maître, et non son matériau. Ce qui se trouve sur le modèle maître se retrouve sur la réplique : traces de polissage, marques d'outil, stries de couche, lignes de joint, tout est fidèlement reproduit par le moule en silicone. La limite supérieure de ce procédé est donc pratiquement fixée au moment où le modèle maître est terminé. Le moule en silicone est lui-même élastique et peut tolérer certains contre-dépouilles et de légers manques de dépouille, mais ce n'est pas une garantie absolue — si la dépouille est insuffisante ou si le plan de joint est mal choisi, la réplique se déchire ou se déforme tout autant.
En termes de positionnement, il se situe entre le prototypage rapide et le moulage par injection : plus proche d'une pièce de production que l'impression 3D pour l'aspect et le toucher, plus flexible que le moulage par injection et mieux adapté à une petite série de quelques dizaines de pièces. Comprendre cela donne un point d'ancrage à la chaîne de procédé et à la logique des défauts qui suivent.
Chaîne de procédé : six étapes du modèle maître à la réplique
La logique centrale de la coulée sous vide (reproduction de prototypes) est de reproduire le modèle maître à l'aide d'un moule en silicone. Toute la chaîne peut se décomposer en six étapes, chacune comportant son point de décision DFM ; toute économie sur une étape verra ses défauts amplifiés dans les étapes suivantes.
Préparation et traitement de surface du modèle maître
Le modèle maître provient généralement d'une pièce usinée par CNC ou imprimée en 3D. Vérifiez d'abord la surface : les marques d'outil et stries de couche insuffisamment polies seront fidèlement reproduites par le silicone sur chaque réplique. Procédez ensuite au nettoyage et au traitement de démoulage, et confirmez la direction de dépouille — si le modèle maître présente des contre-dépouilles ou des parois verticales, le silicone risque de se déchirer à l'ouverture du moule et la réplique d'être étirée et déformée. Cette étape détermine la limite supérieure de surface de la réplique.
Conception du plan de joint et des seuils d'injection
La ligne de joint doit se situer sur une face non esthétique ou une arête, et éviter de traverser une grande surface plane. Il en va de même pour la position du seuil d'injection : orienté vers une face non esthétique, il permet au front d'écoulement d'atteindre la face esthétique en dernier, réduisant les lignes d'écoulement et les emprisonnements d'air. Un seuil trop petit limite le retassurage, un seuil trop grand laisse une marque visible lors du post-traitement. Le plan de joint et le seuil d'injection sont les deux décisions qui méritent le plus de réflexion à l'étape du moule en silicone.
Coulée du moule en silicone, ouverture et coulée sous vide
Le silicone, mélangé selon le ratio, est coulé pour envelopper le modèle maître ; après durcissement, on le découpe pour extraire le modèle, formant une cavité souple avec plan de joint. On coule ensuite la résine sous vide : le dégazage sous vide évacue les bulles entraînées lors du mélange, action clé pour réduire les défauts de bulles. Après la coulée, on durcit selon les exigences du matériau, puis on démoule, on coupe les seuils, on ébavure et on traite la surface.
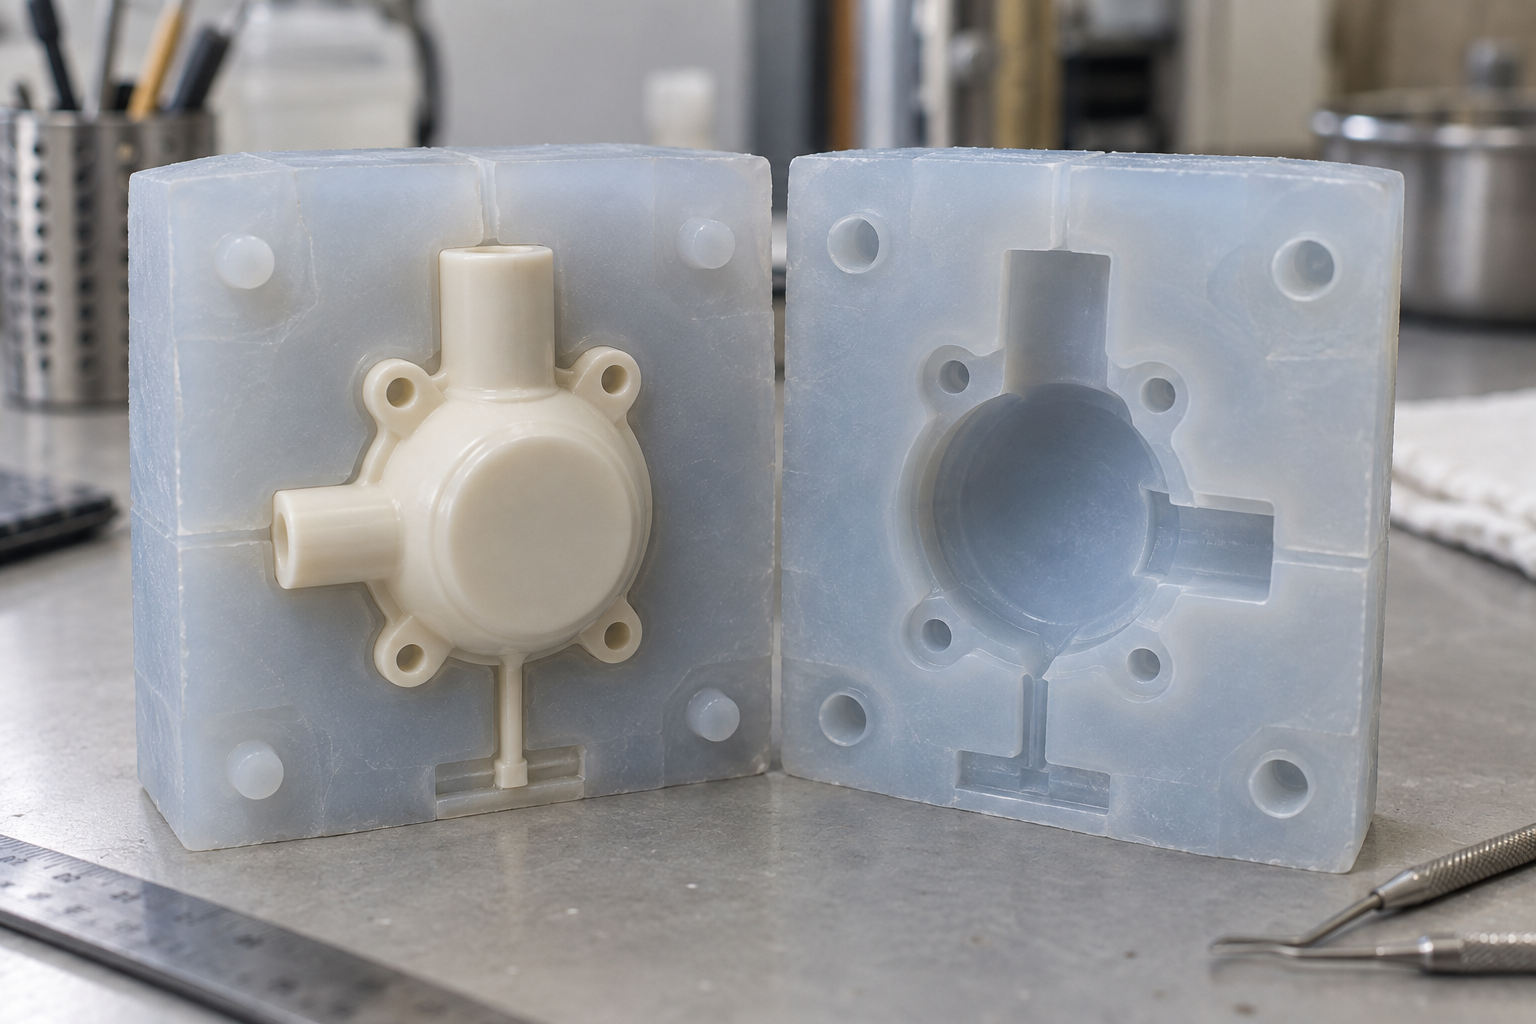
Une fois les six étapes terminées, une réplique voit le jour. Ce qui décide vraiment de la réussite n'est pas l'équipement, mais la qualité du modèle maître ainsi que les deux décisions préalables que sont le plan de joint et le seuil d'injection — une fois mal fixées, toutes les opérations suivantes ne peuvent que rattraper le coup.
Le modèle maître fixe la limite : surface, dépouille et plan de joint
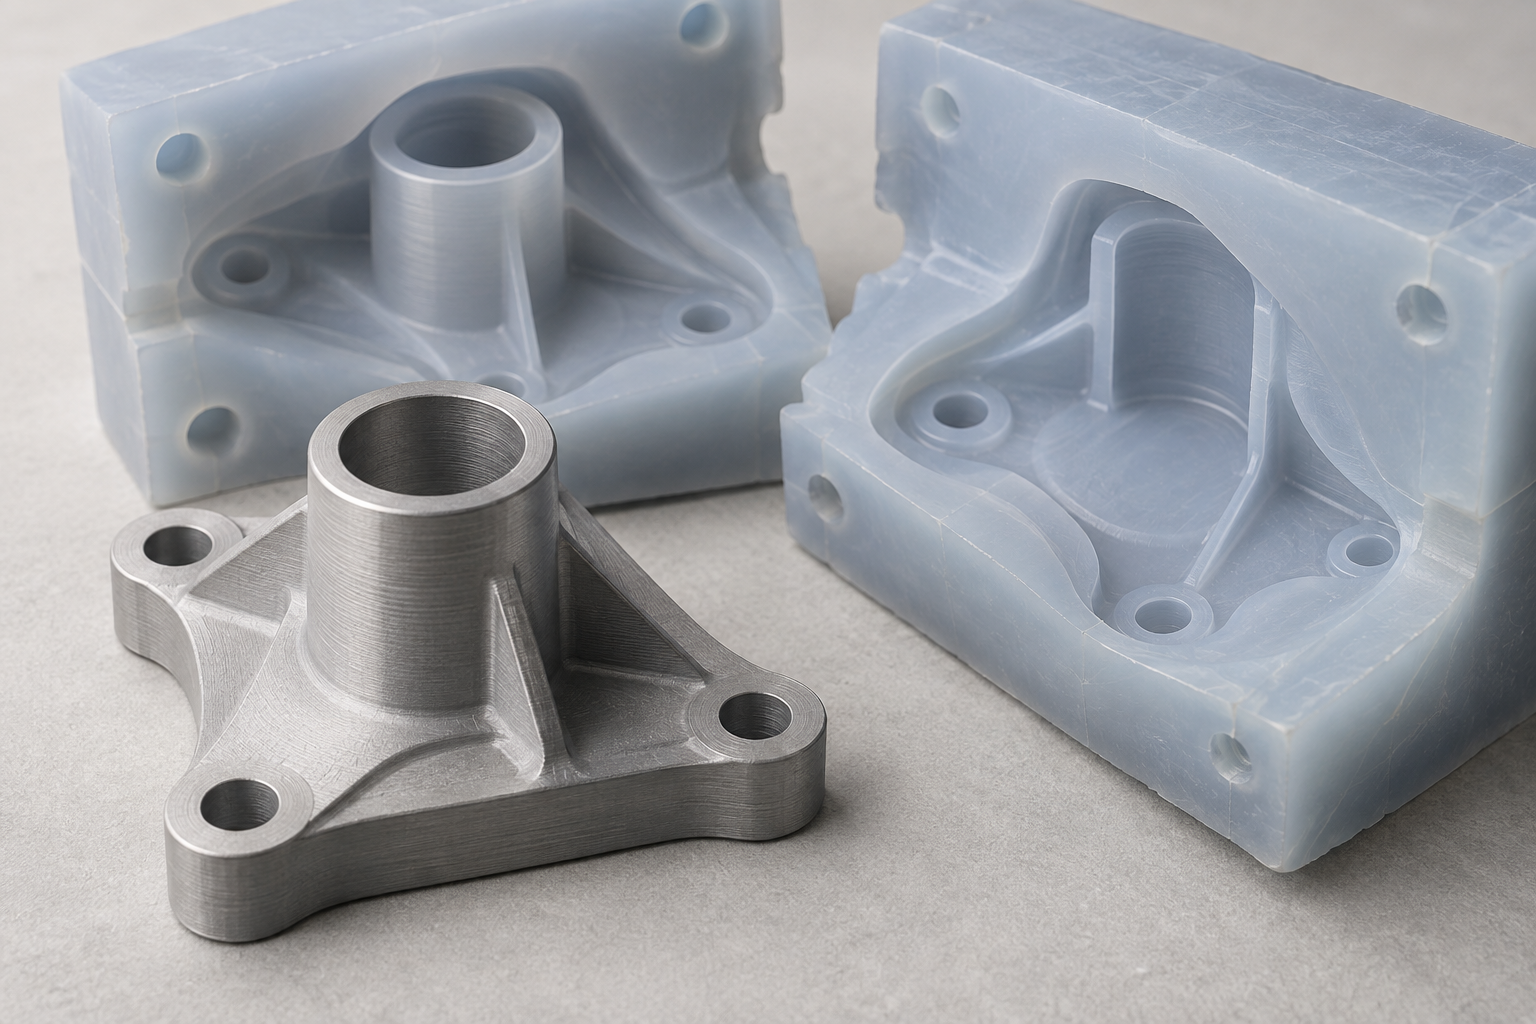
La réplique issue de la coulée sous vide est essentiellement une « copie » de la cavité du moule en silicone. Or cette cavité est entièrement déterminée par le modèle maître. D'où une conclusion très simple : un bon modèle maître garantit une réplique stable. Chaque marque d'outil, chaque trace de polissage, chaque ligne de joint sur le modèle maître apparaîtra telle quelle (voire amplifiée) sur les dizaines de répliques. Le temps économisé à l'étape du modèle maître se paiera généralement au double à l'étape du post-traitement.
Comment la texture de surface et le polissage sont reproduits
Le silicone épouse les micro-reliefs de la surface du modèle maître ; la rugosité du modèle maître est donc pratiquement celle de la réplique. Pour un effet mat ou cuir, le modèle maître doit lui-même présenter la texture correspondante ; pour une surface brillante, le modèle maître doit être poli suffisamment fin, sinon la réplique apparaîtra « voilée et tachetée ». À noter : le silicone reproduit aussi dans une certaine mesure les traces de polissage très fines ; une rayure à peine visible à l'œil sur le modèle maître peut devenir évidente sur la réplique selon l'angle de la lumière. Pour les faces esthétiques, il est donc généralement conseillé de polir le modèle maître dans une direction constante, afin d'éviter des rayures désordonnées laissées par un polissage croisé.
Le coût d'une dépouille insuffisante : déchirure et déformation
Le moule en silicone est un élastomère ; au démoulage, il s'étire pour laisser passer les contre-dépouilles, mais cela ne signifie pas qu'on peut faire des parois verticales à volonté. Si la dépouille est insuffisante, la résistance au démoulage se concentre localement, ce qui peut déchirer le moule en silicone ou étirer et blanchir la réplique. Les cavités profondes, les colonnes fines et allongées et les nervures denses y sont particulièrement sensibles. En ingénierie, on exige généralement du modèle maître une dépouille raisonnable dans la direction de démoulage ; pour les contre-dépouilles, il faut évaluer si elles doivent devenir des inserts amovibles ou si le plan de joint doit être ajusté. Les angles vifs du modèle maître gagnent aussi à être arrondis, ce qui facilite le démoulage et réduit les concentrations de contraintes dans la réplique.
Où placer la ligne de joint pour ne pas abîmer la face esthétique
La ligne de joint est la couture de fermeture du moule en silicone ; elle laisse nécessairement une trace sur la réplique. Le principe est simple : placer la ligne de joint sur une face non esthétique, une arête ou une limite structurelle. Si la face esthétique est une surface courbe continue, la ligne de joint doit suivre autant que possible une arête ou un angle, et éviter de traverser une grande surface plane. La position du plan de joint doit être anticipée dès la conception du modèle maître ; si nécessaire, on réalise sur le modèle maître un épaulement de positionnement ou de joint pour un moulage plus précis et moins de bavures. Une fois le plan de joint mal fixé, il ne reste que la retouche manuelle, et la constance chute nettement.
Influence du matériau du modèle maître sur la surface de la réplique
Le modèle maître provient couramment d'une pièce usinée par CNC ou imprimée en 3D. Un modèle maître CNC a une surface dense, directement polissable, adapté aux répliques à forte exigence esthétique ; un modèle maître imprimé en 3D demande attention aux stries de couche — elles seront reproduites par le silicone et nécessitent généralement un ponçage, un rebouchage ou une peinture avant moulage. Quel que soit le modèle maître, il faut avant moulage nettoyer les résidus d'agent démoulant et la poussière, sinon ces défauts seront reproduits eux aussi. La stabilité dimensionnelle du modèle maître compte également : une déformation du modèle maître se transmet directement à la cavité du moule en silicone.
Cartographie des défauts : bulles, retassures, lignes de joint et variations de couleur
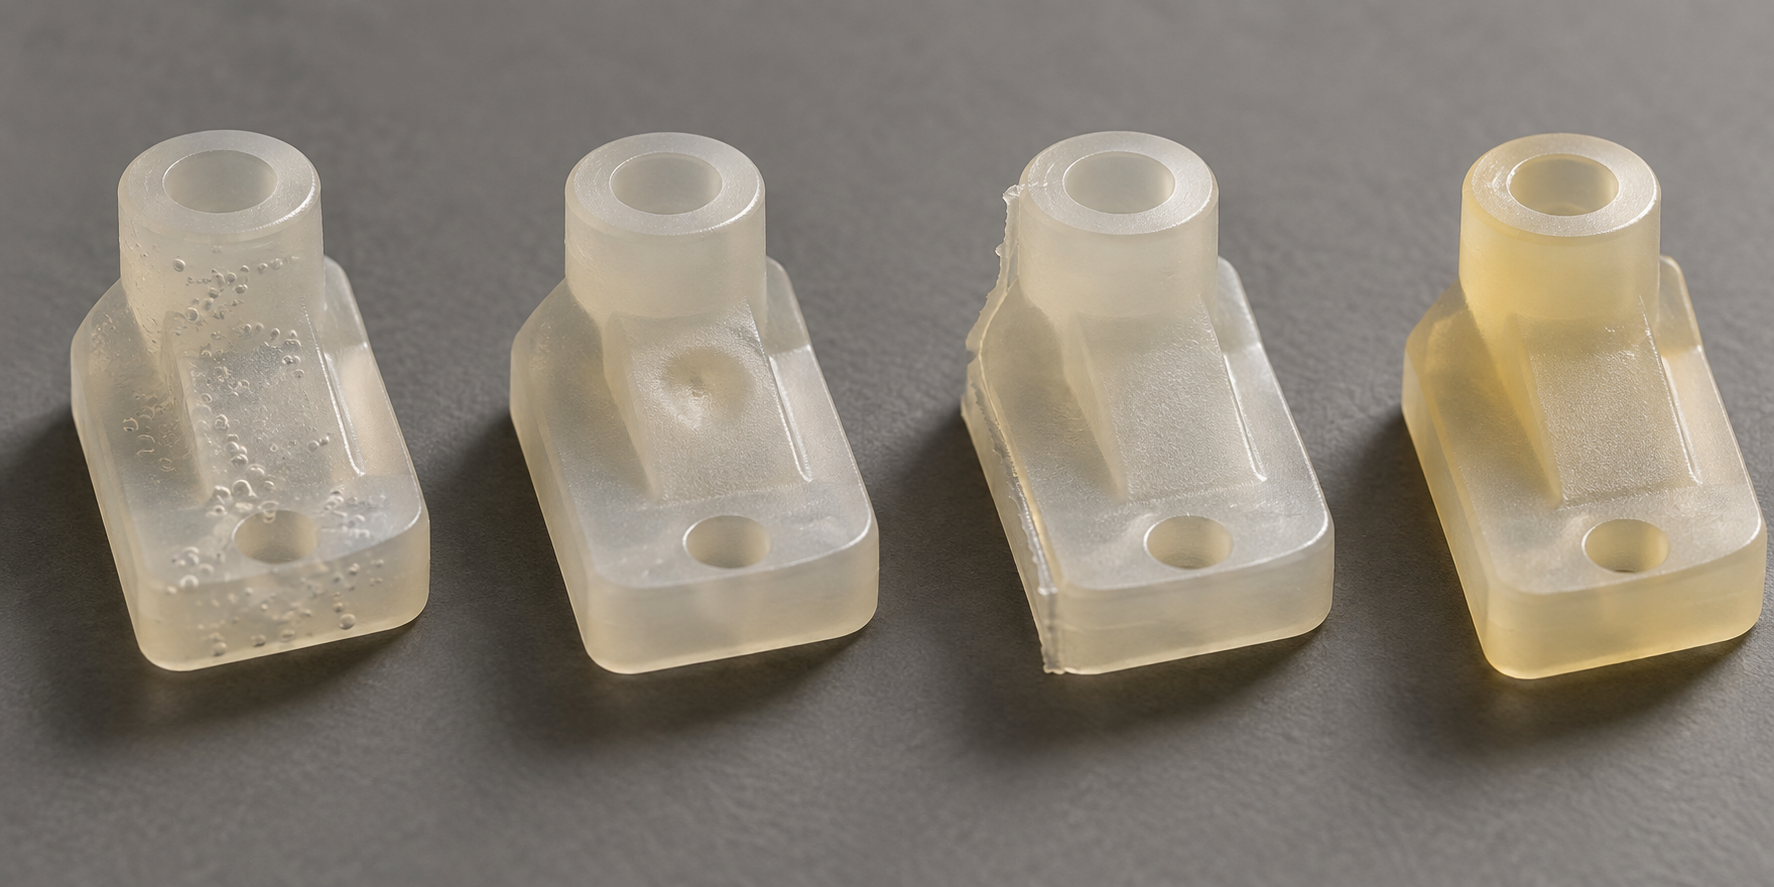
Les défauts du moulage sous vide n'apparaissent généralement pas de manière aléatoire ; ils correspondent chacun à un maillon traçable de la chaîne de fabrication. Décomposer les problèmes fréquents selon le schéma « phénomène — cause — remède » est plus utile que de dire vaguement « faites attention à la qualité ».
Bulles : dégazage et orientation du point d'injection
Les bulles se divisent en deux catégories : celles qui sont des bulles d'air non évacuées à l'intérieur de la résine, et celles qui sont de l'air emprisonné lors de la coulée. Les premières dépendent du degré de dégazage sous vide avant la coulée dans le moule en silicone, ainsi que du temps de repos suffisant après le mélange de la résine ; les secondes sont directement liées à la position du point d'injection et à la vitesse de coulée. Si le point d'injection fait face à la surface visible, les bulles et les lignes d'écoulement resteront directement dans la zone visible ; c'est pourquoi on place généralement le point d'injection sur une face non visible ou sur un bord pouvant être retouché ultérieurement. Lorsque les canaux d'évacuation d'air dans les zones à paroi épaisse sont insuffisamment conçus, les bulles ont tendance à s'accumuler dans les angles morts ; il faut prévoir les chemins d'évacuation dès la phase de conception du moule.
Retassures : épaisseur de paroi et alimentation
Les retassures apparaissent aux endroits où l'épaisseur de paroi change brusquement — lorsque la zone épaisse se contracte au refroidissement, la surface est déjà figée et la contraction interne tire la surface vers l'intérieur, créant un creux. L'épaisseur de paroi des pièces reproduites par moulage sous vide est généralement déterminée par le maître-modèle ; il faut donc maîtriser les retassures dès la conception du maître-modèle : rendre l'épaisseur de paroi aussi uniforme que possible, ménager une transition progressive entre les zones épaisses et les zones minces, et éviter les blocs épais isolés. La position du point d'injection doit également rapprocher les zones épaisses du point d'injection pour faciliter l'alimentation. Si le maître-modèle présente lui-même une épaisseur de paroi irrégulière, les pièces reproduites reproduiront presque inévitablement les retassures ; ce point doit être soulevé dès la phase de revue du maître-modèle.
Lignes de joint et variations de couleur
La ligne de joint est un produit inévitable du plan de joint du moule en silicone. L'endroit où elle se situe dépend du schéma de partition : si elle tombe sur une arête ou une face non visible, le travail de retouche ultérieur est minime ; si elle tombe au centre d'une surface courbe, les traces de retouche sont difficiles à éliminer complètement. Un mauvais ajustement du plan de joint génère également des bavures, qu'il faut ébavurer une à une après le démoulage. Les variations de couleur proviennent surtout des différences entre lots et d'un mélange irrégulier — même lot de résine, même ratio de mélange, mêmes conditions de durcissement : telles sont les conditions de base pour maîtriser les écarts de couleur. Pour la reproduction de plusieurs pièces, il est recommandé de couler dans le même lot afin d'éviter de mélanger différents lots. Si l'exigence de constance des couleurs est élevée, il convient de préciser un nuancier ou un code couleur lors de la commande, et de confirmer avec le fabricant la plage reproductible.
Quand le choisir : les frontières avec le CNC, l'impression 3D et l'injection plastique
La zone de confort du moulage sous vide est bien définie : de quelques pièces à quelques dizaines de pièces, avec un aspect et une texture proches d'une pièce de série, et le souhait de passer rapidement d'un matériau à un autre avec le même maître-modèle. Il économise plus de temps de post-traitement qu'une pièce unique en CNC, offre une surface plus proche d'une pièce injectée que l'impression 3D, et présente un seuil bien plus bas que l'injection plastique avec moule en acier. Pour décider, posez d'abord trois questions : dans quelle plage se situe la quantité, quel est le niveau d'exigence sur les faces visibles, et le matériau nécessite-t-il plusieurs cycles d'essai.
La quantité et la complexité structurelle déterminent la priorité
Pour une pièce unique ou une structure extrêmement complexe, comportant des canaux internes et des treillis allégés, privilégiez l'impression 3D, qui évite les contraintes de partition et de dépouille. Lorsque la quantité dépasse quelques dizaines de pièces et que les exigences de matériau et d'aspect sont stables, c'est le moulage par injection dont le coût marginal devient réellement avantageux. Le moulage sous vide se situe entre les deux : il reproduit la morphologie du maître-modèle, lequel peut lui-même être réalisé par CNC ou impression 3D.
Aspect, toucher et essais multi-matériaux
Lorsqu'un projet nécessite une texture de peau, un fini mat, un toucher souple, ou la comparaison de plusieurs résines et codes couleur sur une même forme, le moule en silicone du moulage sous vide peut être réutilisé à plusieurs reprises, avec un faible coût de changement de matériau. Si la pièce est principalement structurelle ou à ajustement précis, la stabilité dimensionnelle du CNC est plus directe. Dans les projets réels, la combinaison courante est la suivante : le CNC réalise le maître-modèle et les pièces d'ajustement critiques, le moulage sous vide produit les pièces d'aspect, et les deux sont validés en parallèle.
Questions fréquentes (FAQ)
Voici les questions les plus souvent posées par les services achats et les ingénieurs lors de l'évaluation du moulage sous vide (reproduction de prototypes). Les réponses reposent sur la logique du procédé ; les valeurs concrètes doivent être confirmées en fonction de la pièce et des capacités du fournisseur.
Quelle est la différence exacte entre le moulage sous vide et le moulage par injection ?
Le moulage sous vide utilise un moule en silicone, adapté aux petites séries de quelques dizaines de pièces au maximum, avec un coût de moule faible et un délai court, mais les performances des pièces reproduites sont généralement inférieures à celles des pièces injectées ; le moulage par injection utilise un moule en acier, adapté aux grandes séries, avec un coût unitaire faible et une bonne constance, mais un investissement initial élevé. Le choix dépend de la série et des exigences d'aspect et de performance.
Combien de pièces peut-on produire avec un moule en silicone ?
La durée de vie du moule en silicone dépend de la complexité du maître-modèle, du matériau et des opérations ; elle permet généralement de reproduire quelques dizaines de pièces, le nombre exact devant être confirmé avec le fournisseur. Au-delà de cette plage, le moule peut s'user et perdre des détails ; il est alors conseillé d'évaluer le moulage par injection.
Les performances des pièces reproduites sont-elles équivalentes à celles des pièces injectées ?
Généralement non. Après durcissement, les propriétés mécaniques des matériaux de moulage sous vide sont en règle générale inférieures à celles des matériaux injectés de même type, et des différences peuvent exister entre les lots. Si la pièce a des exigences de tenue structurelle ou de résistance à la température, il est conseillé de discuter du choix du matériau avec l'ingénierie ou de passer au moulage par injection.
Les textures de surface et les effets de polissage peuvent-ils être reproduits ?
Le moule en silicone reproduit assez bien les textures de surface et le polissage du maître-modèle, mais les textures fines peuvent s'atténuer à mesure que le nombre de reproductions augmente. La qualité du traitement de surface du maître-modèle détermine directement l'aspect de la pièce reproduite ; il est conseillé de fabriquer le maître-modèle selon les exigences d'aspect finales.
Comment réceptionner les pièces moulées sous vide ?
La réception porte généralement sur l'aspect (bulles, retassures, lignes de joint, variations de couleur), les dimensions et l'assemblage. Il est conseillé de définir avec le fournisseur les critères de réception et la méthode d'échantillonnage avant la commande, et si nécessaire de recourir à la numérisation 3D pour la comparaison.
Key takeaways
- L'actif central de la coulée sous vide est le moule en silicone ; la qualité de surface du modèle maître est reproduite presque à l'identique sur chaque réplique.
- Sa plage économique se situe généralement dans l'ordre de quelques dizaines de pièces : en dessous, l'impression 3D est préférable ; au-delà, le moulage par injection avec moule en acier est préférable.
- Bulles, retassures, lignes de joint et écarts de teinte sont quatre catégories de défauts fréquents ; la plupart peuvent être prévenus dès l'étape du modèle maître et de la conception des seuils d'injection.
- Les répliques peuvent atteindre un aspect et un toucher proches de ceux des pièces injectées, mais leurs performances mécaniques et leur constance à long terme ne sont pas équivalentes à celles d'une pièce injectée de production.
- Avant la réception, verrouillez d'abord trois points : les faces esthétiques, les références d'assemblage et le toucher du matériau ; on parle ensuite des dimensions et de la constance de lot.



