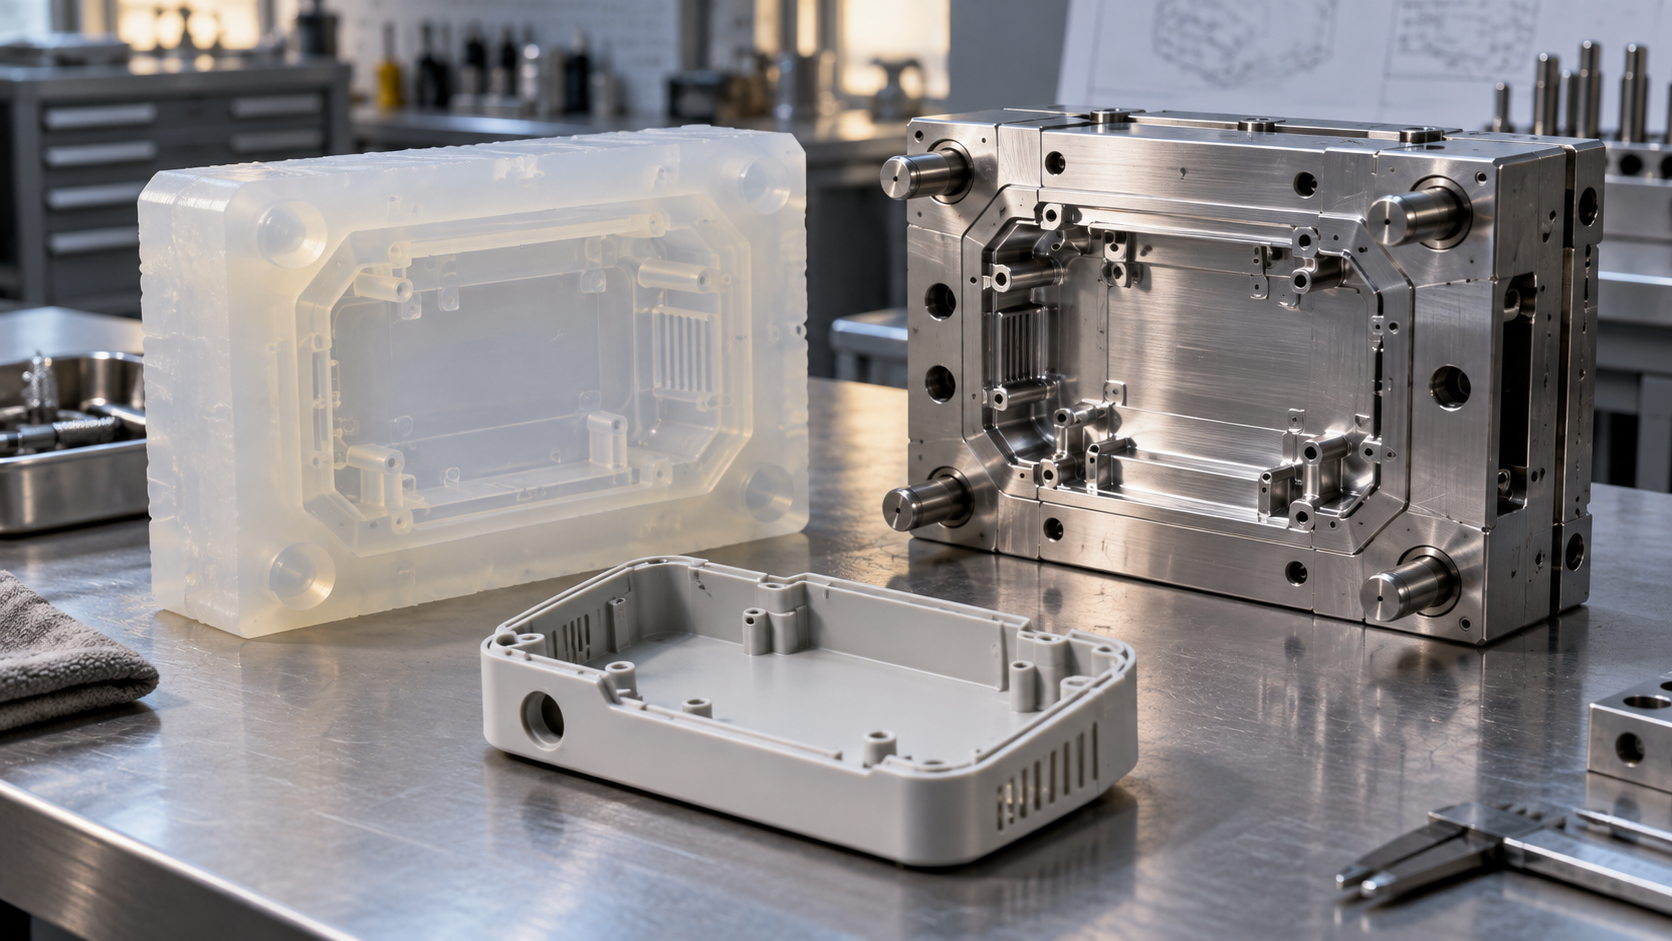
Commençons par un moule silicone : le point de ramification des procédés de moulage
Les débats les plus fréquents en atelier commencent souvent par un boîtier. Le chef de produit tient une pièce prototype déjà poncée et demande : ce boîtier, peut-on en faire cinquante exemplaires ? L'ingénieur structure répond : ouvrons un moule acier pour l'injection, le coût unitaire sera faible ; l'ingénieur procédés secoue la tête : pour cinquante exemplaires, ouvrir un moule acier n'est pas rentable, commençons par le coulage sous vide en moule silicone. Les deux ont en fait raison — ils parlent de deux voies différentes parmi les procédés de moulage, et le point de ramification ne se situe pas dans la pièce elle-même, mais dans le type de moule.
Le mot moulage est facilement considéré comme un seul procédé, alors qu'il désigne en réalité une famille de procédés. Ce qui détermine la voie à suivre, c'est le matériau du moule, le nombre de répliques possibles et la manière dont le coût unitaire évolue avec la série. Le moule silicone est souple, bon marché et de durée de vie limitée ; il convient à l'échelle de quelques dizaines de pièces. Le moule acier est dur, coûteux et durable ; il convient pour amortir le coût du moule sur des milliers de pièces. Il existe entre les deux une voie souvent négligée : fabriquer directement la pièce par CNC ou impression 3D, sans passer par un moule, ce qui convient à la validation de quelques pièces à une dizaine de pièces.
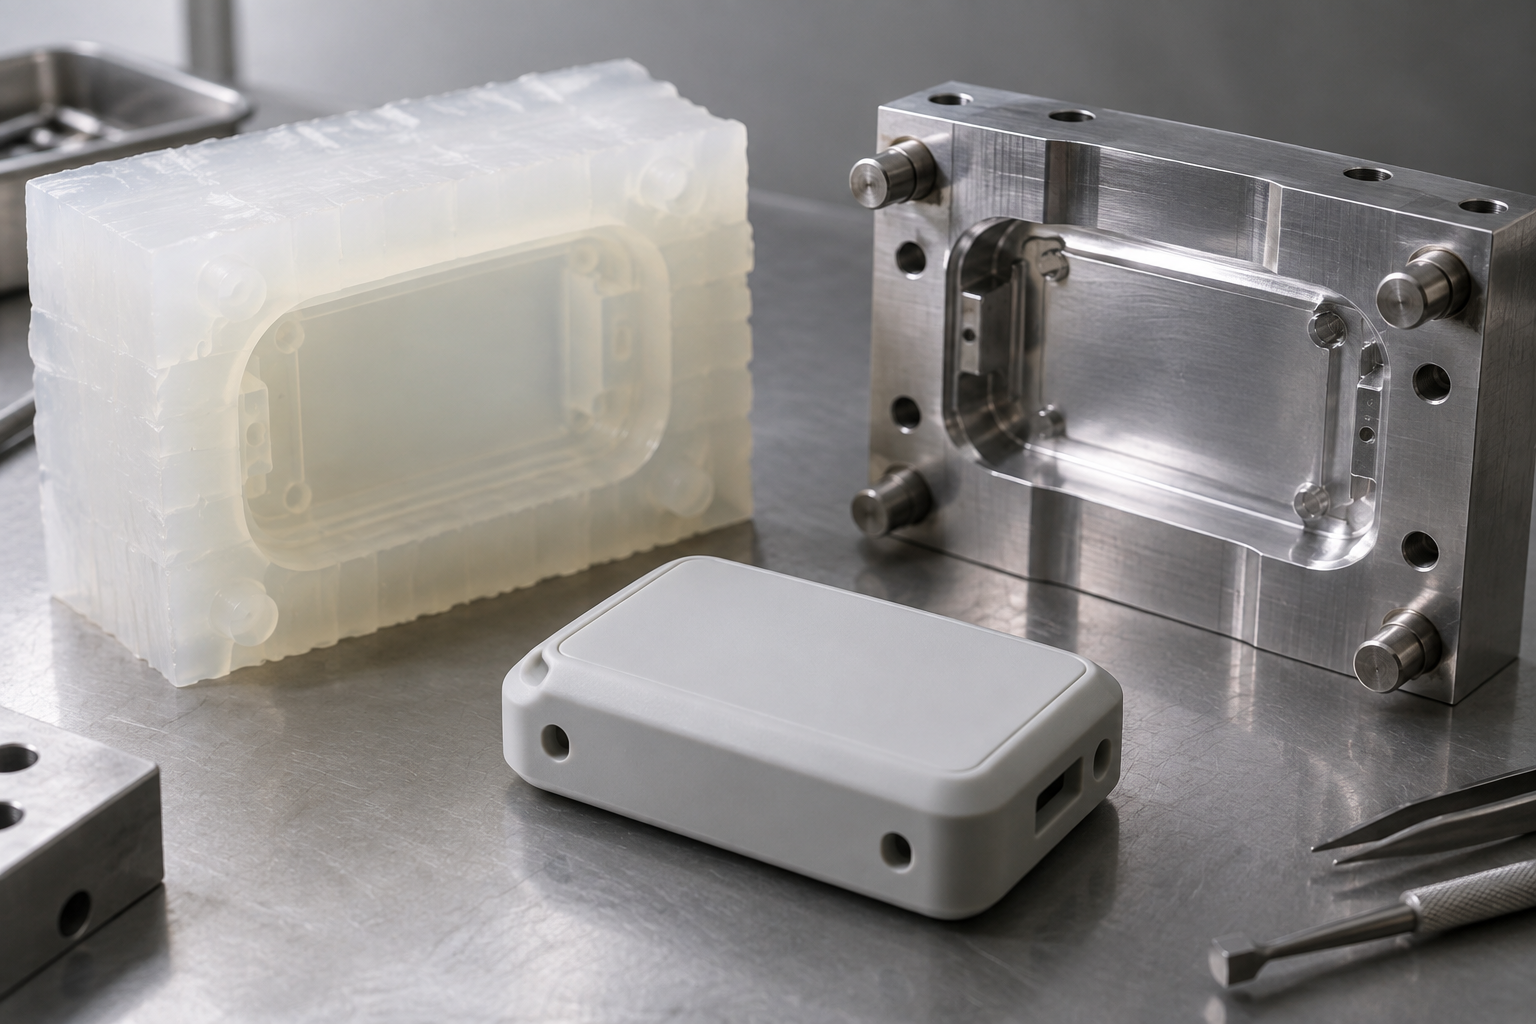
Le périmètre abordé dans cet article porte principalement sur deux voies de moulage : le moulage de réplique pour prototypes (coulage sous vide) et le moulage par injection, tout en expliquant comment elles s'articulent avec l'usinage CNC et l'impression 3D. Si ces deux voies sont traitées ensemble, c'est parce qu'elles partagent la même logique de fond : d'abord le moule, ensuite la pièce ; le mode d'investissement dans le moule détermine la série, le coût et la flexibilité des modifications. Une fois cette ligne de ramification comprise, le choix du procédé ne relève plus de l'intuition.
Coulage sous vide (moulage de réplique pour prototypes) : la logique de petite série dans un moule silicone
Le point de départ du coulage sous vide (moulage de réplique pour prototypes) n'est pas le moule, mais une pièce prototype dont l'aspect et l'assemblage ont déjà été validés. Cette pièce prototype provient généralement de l'usinage CNC ou de l'impression 3D, avec une surface poncée, peinte ou métallisée, dans un état permettant le moulage de réplique. La chaîne de procédé peut se résumer ainsi : pièce prototype → fabrication du moule silicone → coulage de la résine sous vide → démoulage après durcissement → post-traitement et assemblage.
Durée de vie du moule silicone et coût de réplique
Le moule silicone est un moule souple, et sa durée de vie détermine l'évolution du coût unitaire. À chaque réplique, le silicone subit l'exothermie du durcissement de la résine et les contraintes de démoulage, et la surface de l'empreinte perd progressivement ses détails. Par conséquent, le nombre de pièces pouvant être tirées d'un même moule silicone est généralement limité ; au-delà d'un certain nombre, les bavures, la dérive dimensionnelle et la rugosité de surface se dégradent nettement. Pour les achats, cela signifie que les « frais de moule » sur le devis ne sont pas un coût irrécupérable unique, mais une variable à répartir selon la série prévue. Plus la série est grande, plus la part unitaire est faible ; mais si la série approche la limite de durée de vie du moule silicone, il faut prévoir un second moule, et la courbe de coût présente alors un palier.
Le rôle de l'environnement sous vide dans la suppression des bulles
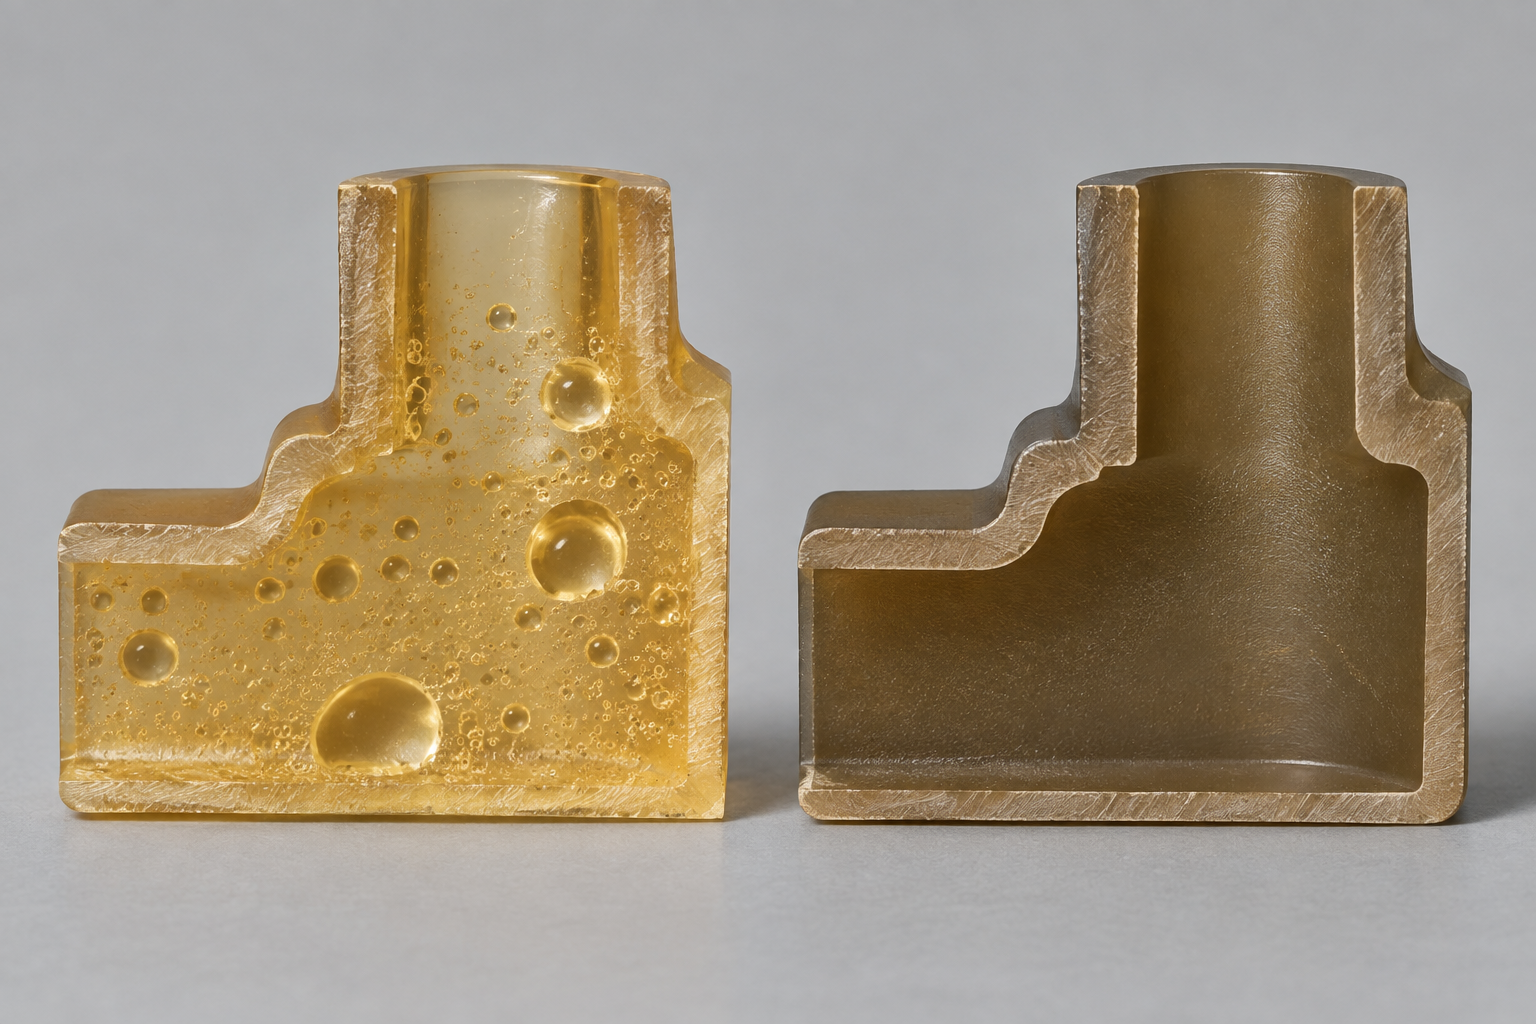
La valeur centrale du coulage sous vide réside dans la maîtrise des bulles. La résine entraîne de l'air lors du mélange et du versement dans l'empreinte ; en coulant directement à pression atmosphérique, cet air reste facilement piégé dans les angles morts, les parois minces et les cavités profondes, formant des porosités visibles ou des vides internes. L'environnement sous vide évacue les gaz présents dans l'empreinte et dans la résine, permettant à la résine de remplir les détails sous pression négative et réduisant significativement la probabilité de défauts de bulles. Pour les pièces d'aspect et les pièces transparentes, cette étape est presque indispensable ; pour les pièces de validation structurelle, elle permet aussi de réduire les variations locales de résistance dues aux porosités.
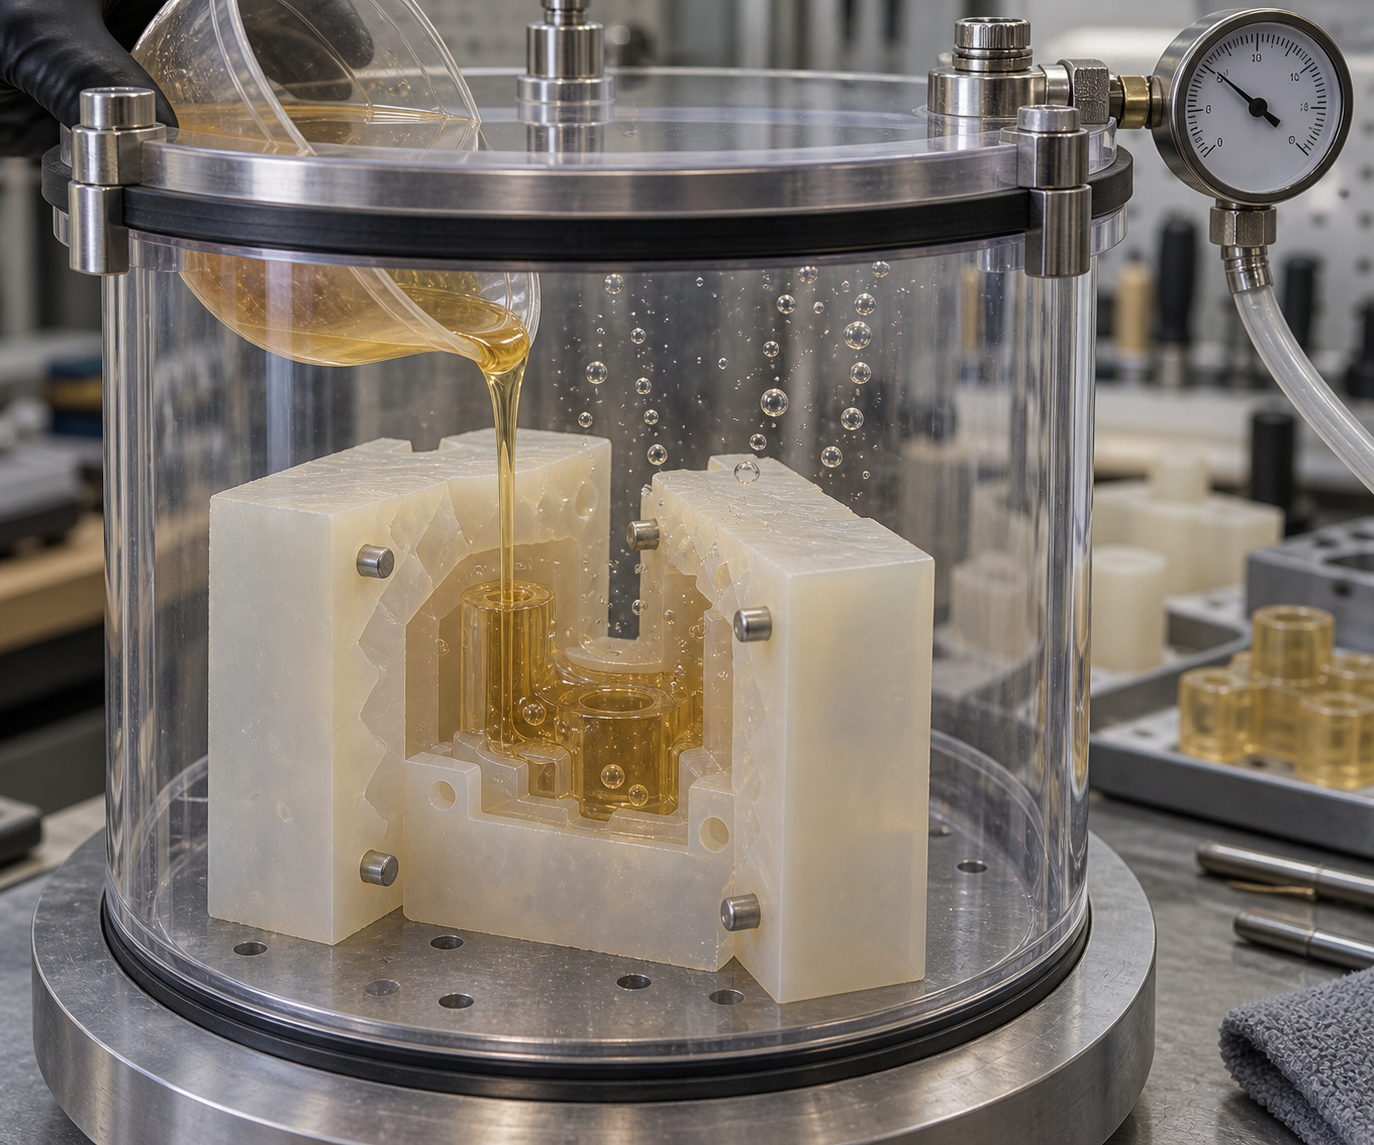
Les scénarios adaptés au coulage sous vide sont clairement définis : fabrication de petites séries d'essai, validation d'aspect, validation d'assemblage, et étapes où l'on recherche un aspect proche d'une pièce injectée sans qu'il soit encore justifié d'ouvrir un moule acier. Il ne vise pas la constance à long terme de l'injection, et ne convient pas aux pièces structurelles soumises à de fortes charges. Le positionner comme « un moule souple pour gagner en vitesse et en aspect » correspond mieux à la réalité que de le considérer comme un procédé de production en série.
Moulage par injection : lorsque la série amortit le coût du moule
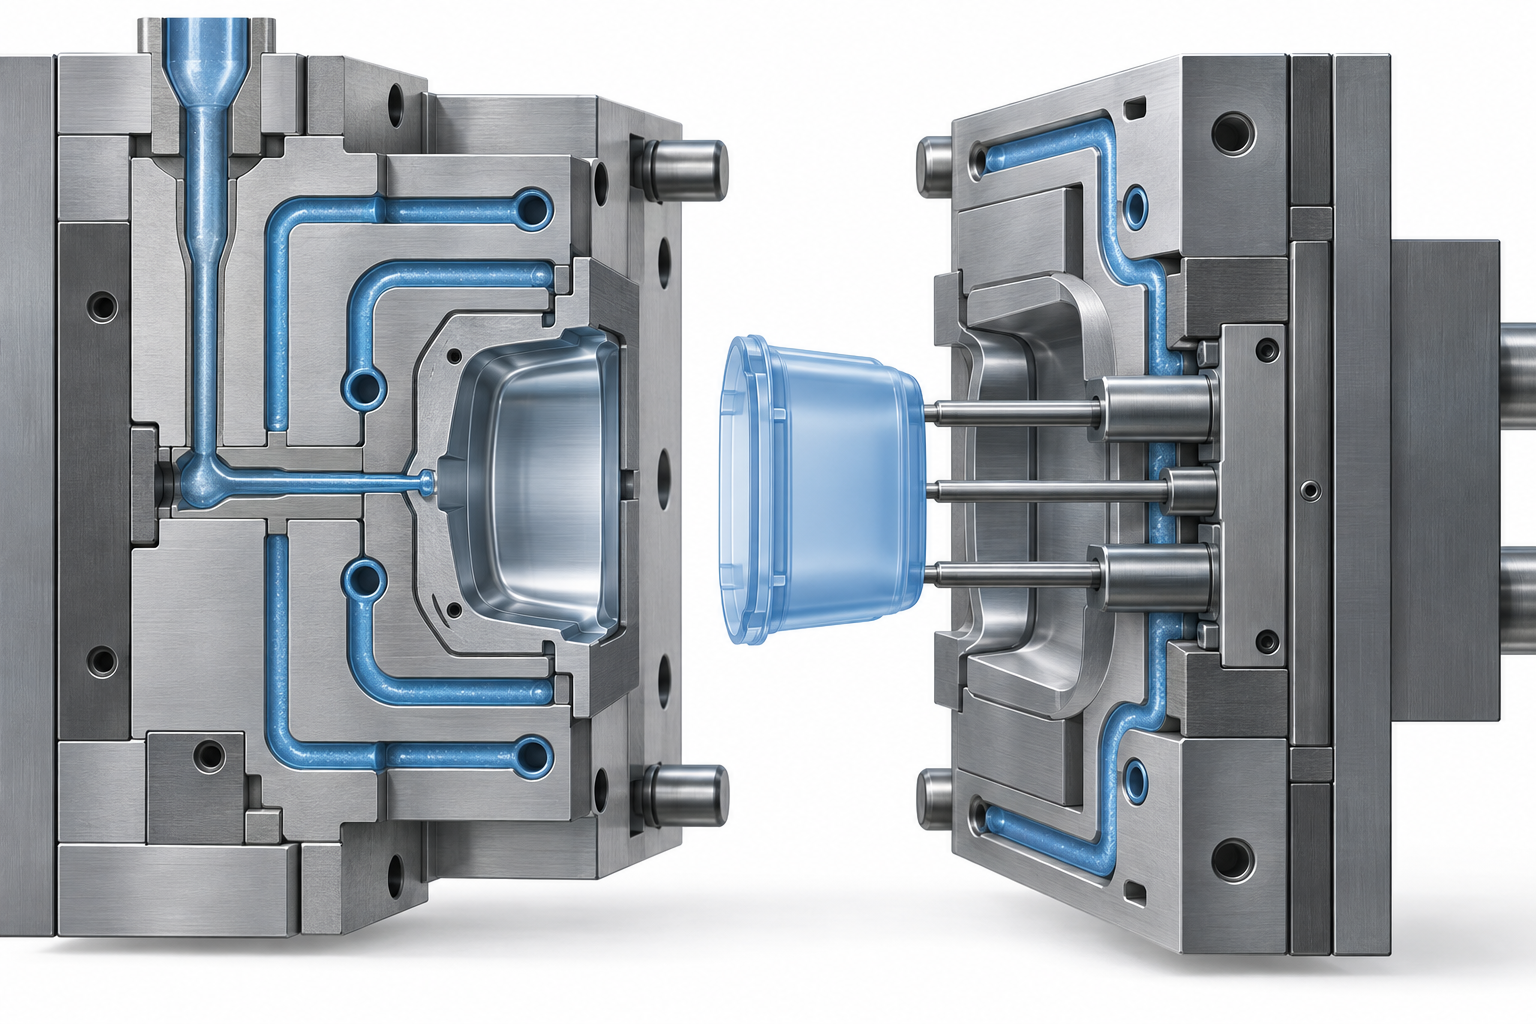
Le moule silicone du coulage sous vide peut être compris comme un « moule souple », tandis que l'injection utilise un moule acier ou aluminium, dit « moule dur ». Le moule dur nécessite un long délai d'usinage et un investissement initial élevé, mais il offre en échange une cadence de cycle stable et une répétabilité dimensionnelle. L'économie de l'injection ne provient pas de l'usinage unitaire lui-même, mais du fait d'amortir le coût du moule sur un nombre suffisant de pièces : plus la série est grande, plus la part de coût de moule par pièce est faible, et la courbe de coût unitaire diminue avec la série puis tend à s'aplatir. À l'inverse, si la série est très petite, les frais de moule ne peuvent être répartis, et le coût unitaire est nettement supérieur à celui du coulage sous vide ou de l'usinage CNC.
La structure du moule détermine les limites de conception des pièces injectées
Les points clés du DFM des pièces injectées tournent essentiellement autour de la question : comment le plastique entre dans l'empreinte, comment il refroidit et comment il est éjecté. Les contrôles courants incluent :
- Angle de dépouille : sans angle de dépouille, la pièce est « mordue » par l'empreinte et se raye ou se déforme à l'éjection ; les surfaces texturées nécessitent généralement un angle de dépouille plus important.
- Épaisseur de paroi uniforme : les transitions brutales d'épaisseur génèrent facilement des retassures et des retassures internes ; les zones à paroi épaisse prolongent aussi le temps de refroidissement et ralentissent la cadence.
- Point d'injection et canaux : la position du point d'injection influence l'emplacement des lignes de soudure et la pression de remplissage ; la conception des canaux influence le taux d'utilisation de la matière et la difficulté de changement de couleur.
- Refroidissement et éjection : les circuits de refroidissement déterminent le cycle de moulage et la tendance au gauchissement ; la position des éjecteurs doit éviter les faces d'aspect et les zones à paroi mince.
Une fois ces choix de conception figés dans le moule, les modifications ultérieures impliquent souvent une retouche du moule, un changement d'insert, voire une réouverture du moule, pour un coût bien supérieur à celui d'une modification au stade du plan. C'est pourquoi, avant l'injection, il est généralement recommandé de valider d'abord la structure et l'assemblage par CNC ou impression 3D, de faire fonctionner les caractéristiques à risque comme les faces d'aspect, les clips et les colonnettes, puis de figer la conception du moule. C'est aussi pourquoi l'injection convient mieux aux pièces plastiques déjà validées et à série bien définie, plutôt qu'aux produits dont la structure change encore fréquemment.
Défauts courants des pièces moulées et principes de réception
Les défauts des procédés de moulage proviennent presque tous de la même chose : le processus d'écoulement, de refroidissement et de retrait de la matière dans le moule n'est pas totalement maîtrisé. Les manifestations des défauts du coulage sous vide et de l'injection se ressemblent, mais leurs causes et leurs fenêtres d'observation diffèrent. Dans le coulage sous vide, la résine remplit le moule silicone par gravité assistée par le vide, et les bulles et manques de matière sont plus fréquents ; dans l'injection, la matière fondue remplit sous haute pression, et les retassures, lignes de soudure et bavures sont plus typiques. Lors de la réception, si l'on ne regarde qu'une seule face, on risque facilement de laisser passer un problème fonctionnel pour un problème d'aspect.
Causes et méthodes d'observation des cinq défauts les plus fréquents
| Défaut | Cause typique | Méthode d'observation | Différence entre coulage sous vide et injection |
|---|---|---|---|
| Porosités / bulles | Dégazage insuffisant de la résine, air entraîné par la position du point d'injection, humidité ou dégradation de la matière fondue en injection | Observation par transparence, coupe transversale, lumière rasante sur la face apparente | Le coulage sous vide dépend davantage du dégazage sous vide ; l'injection est plus liée au séchage et à la contre-pression |
| Retassure | Épaisseur de paroi inégale, surépaisseur locale excessive, maintien insuffisant | Toucher manuel, balayage en lumière oblique, mesure d'épaisseur au pied à coulisse | Les retassures sont plus marquées en injection ; le retrait en coulage sous vide est relativement modéré mais apparaît encore aux parois épaisses |
| Ligne de soudure | Température insuffisante à la jonction de plusieurs flux de matière, longueur de flux excessive | Lumière rasante sur la face apparente, plus facile à repérer sur les pièces teintées | Défaut typique de l'injection ; plus rare en coulage sous vide, mais des lignes d'écoulement peuvent apparaître sur les structures complexes |
| Bavure | Mauvais ajustement du plan de joint, force de verrouillage insuffisante, usure de la ligne de joint du moule silicone | Contrôle visuel, jauge d'épaisseur, essai d'assemblage | Les bavures d'injection sont liées au plan de joint du moule et à la pression ; les bavures des moules silicone proviennent surtout de l'usage répété de la ligne de joint |
| Déformation | Refroidissement inégal, démoulage trop précoce, chauffage en post-traitement | Mesure sur marbre, contrôle de l'appui des faces d'assemblage | La déformation en injection est liée aux circuits de refroidissement et à l'éjection ; les pièces coulées sous vide sont plus souples et se gauchissent facilement après démoulage |
Contrôle de réception par niveaux selon face fonctionnelle, face apparente et face d'assemblage
Sur une même pièce moulée, les critères de réception ne devraient pas être identiques d'une zone à l'autre. La face fonctionnelle supporte les efforts, l'étanchéité ou la conduction thermique, avec la tolérance aux défauts la plus faible ; la face apparente est directement exposée à l'utilisateur, évaluée surtout visuellement et au toucher ; la face d'assemblage concerne l'ajustement dimensionnel et l'appui, où bavures, déformations et saillies locales peuvent nuire à l'assemblage. Il est recommandé de repérer ces trois faces séparément sur le plan ou la fiche de réception, plutôt que de donner à toute la pièce un vague « conforme/non conforme ».
- Face fonctionnelle : contrôler en priorité les porosités, retassures et porosités internes, avec coupe ou contrôle non destructif si nécessaire ; ne pas accepter de défaut traversant.
- Face apparente : observer en lumière rasante sous source lumineuse normalisée, avec des dimensions et quantités de défauts admises convenues selon le niveau d'aspect, en évitant des critères inapplicables comme « sans aucun défaut ».
- Face d'assemblage : examiner surtout les bavures, déformations et dimensions locales, en validant par essai d'assemblage ou gabarit de contrôle, plutôt que par une simple mesure ponctuelle au pied à coulisse.
Comment articuler le moulage avec le CNC et l'impression 3D
Dans un projet réel, le moulage apparaît rarement seul. Le plus courant est un parcours progressif : impression 3D ou CNC pour le prototype → coulage sous vide pour la petite série → injection pour la production de masse. Chaque étape résout un problème différent, et sauter une étape suppose que les questions de l'étape précédente ont déjà trouvé réponse.
Ce que valide chaque étape
- Étape prototype (impression 3D/CNC) : vérifier que la structure s'assemble, qu'il n'y a pas d'interférence, et que le toucher et les tendances dimensionnelles sont corrects. L'impression 3D est rapide et offre une grande liberté de forme ; le CNC se rapproche davantage de la pièce finale en matière de rendu de matériau et de précision d'ajustement.
- Étape petite série (coulage sous vide) : valider l'aspect et la teinte, valider l'assemblage avec le matériau réel, soutenir un essai à petite échelle ou un salon. Le moule silicone demande un faible investissement, adapté à l'échelle de quelques dizaines de pièces.
- Étape production de masse (injection) : valider la constance de série et le coût unitaire. L'investissement en moule est élevé, mais le coût unitaire baisse nettement une fois amorti.
Quand peut-on sauter une étape intermédiaire
Si la structure a déjà été validée par une pièce CNC et que les exigences d'aspect sont faibles, on peut passer directement au moule d'injection ; s'il s'agit seulement d'une pièce fonctionnelle interne en très petite quantité, le coulage sous vide peut aussi être inutile, une petite série CNC étant plus directe. À l'inverse, pour une pièce d'aspect, une pièce teintée ou nécessitant le toucher du matériau réel, sauter le coulage sous vide pour ouvrir directement un moule acier présente un risque élevé — le coût d'une modification de moule est bien supérieur à celui d'une série de moules silicone.
Le critère peut se résumer en une phrase : l'argent à dépenser à l'étape suivante a-t-il déjà permis de réduire l'incertitude à un niveau acceptable à l'étape précédente. Le prototype valide la structure, le coulage sous vide valide l'aspect et la petite série, l'injection valide le coût et la constance. Pour évaluer un parcours précis, on peut partir de la capacité de prototypage rapide ou de la capacité d'injection pour comparer.
Matériaux et post-traitement : une pièce moulée peut-elle servir de pièce structurelle
La différence de choix de matériaux entre pièces coulées sous vide et pièces injectées tient essentiellement à un mécanisme de durcissement différent. Le coulage sous vide utilise un polyuréthane bicomposant, les composants A/B réagissant et durcissant à température ambiante ou modérée ; les performances du matériau dépendent de la formulation et du ratio de mélange, avec des variations entre lots généralement plus importantes que celles des thermoplastiques. L'injection utilise des granulés thermoplastiques, fondus par chauffage puis figés par refroidissement ; les performances du matériau sont garanties par la référence du fournisseur, avec une meilleure constance entre lots. Cela signifie que : les pièces coulées sous vide conviennent à la validation de l'aspect, de l'assemblage et du toucher, tandis que seules les pièces injectées conviennent aux pièces structurelles soumises à des efforts durables.
Logique de jugement des pièces structurelles et des pièces d'aspect
Pour déterminer si une pièce moulée peut servir de pièce structurelle, posez d'abord trois questions : la direction des efforts est-elle claire, les conséquences d'une défaillance sont-elles acceptables, une durée de vie en fatigue à long terme est-elle nécessaire. Si la pièce subit principalement des contraintes d'assemblage, des forces de clipsage ou une légère chute, une pièce coulée sous vide suffit généralement ; si la pièce est un support porteur, un engrenage ou un composant soumis à des charges cycliques prolongées, il faut privilégier une pièce injectée ou une pièce usinée CNC. Un problème fréquent des pièces coulées sous vide est la présence de bulles internes et de zones de polymérisation incomplète ; ces emplacements peuvent devenir des points d'amorçage de fissures sous contrainte. C'est pourquoi, pour les pièces coulées à usage structurel, il est recommandé de prévoir une marge de sécurité sur les sections critiques, plutôt que de concevoir selon la résistance théorique.
Post-traitement : ponçage, peinture, sérigraphie et assemblage
Le post-traitement des pièces moulées comprend généralement l'ébavurage, le ponçage de la ligne de joint, le masticage, la peinture, la sérigraphie et l'assemblage. Les lignes de joint des pièces coulées sous vide sont souvent plus marquées que celles des pièces injectées, car le moule en silicone a tendance à produire des bavures au niveau du plan de joint, ce qui augmente le travail de ponçage. Les bavures des pièces injectées sont généralement plus fines, mais les résidus de carotte doivent être traités. Avant la peinture, il est conseillé de réaliser un test d'adhérence, en particulier sur les pièces en polyuréthane dont la surface peut retenir des résidus d'agent démoulant ; une peinture appliquée directement risque de présenter des cratères ou de s'écailler. La sérigraphie et le tampographie sont sensibles à la planéité de la surface ; les zones courbes ou les retassures peuvent donner une impression incomplète. En matière d'assemblage, la cohérence dimensionnelle des pièces coulées sous vide est inférieure à celle des pièces injectées ; si les pièces ont des relations d'ajustement entre elles, il est recommandé de prévoir une marge d'assemblage réglable, ou d'usiner une seconde fois les dimensions d'ajustement critiques.
Si une pièce doit à la fois présenter un aspect soigné et assurer une certaine fonction structurelle, l'approche courante consiste à : valider la face apparente par coulée sous vide, réaliser la pièce structurelle par CNC ou injection, et choisir les matériaux séparément pour les deux. Pour une correspondance précise des matériaux, consultez la bibliothèque de matériaux, ou passez directement par le devis par dialogue IA pour une évaluation par un ingénieur.
Questions fréquentes (FAQ)
Les quelques questions ci-dessous couvrent l'essentiel des points les plus souvent soulevés lors du devis et de l'évaluation des procédés de moulage. Les réponses privilégient une logique de jugement plutôt qu'un chiffre donné au hasard.
Comment choisir entre coulée sous vide et injection ?
Deux éléments à considérer : le volume et ce que vous cherchez à valider maintenant. La coulée sous vide utilise un moule en silicone, avec un faible investissement de moule et une reproduction rapide ; elle convient aux petites séries de l'ordre de quelques dizaines de pièces, à la validation d'aspect et à la validation d'assemblage. L'injection utilise un moule métallique, avec un investissement initial élevé, mais un coût unitaire qui diminue avec le volume ; elle convient à la production en série après stabilisation du design. Si la structure est encore susceptible de changer et que l'aspect est encore en cours d'ajustement, la coulée sous vide est plus prudente ; si le design est figé et qu'il ne reste qu'à passer à grande échelle, alors discutez de l'ouverture d'un moule d'injection.
Une pièce moulée peut-elle servir de pièce structurelle ?
Il faut distinguer les cas. Les pièces coulées sous vide et les pièces injectées diffèrent par le choix des matériaux, la densité interne et le comportement mécanique ; leur capacité à porter des charges dépend du mode de sollicitation, de la direction des efforts et de votre marge de sécurité, et ne peut être généralisée. Les pièces d'aspect, capots et supports non porteurs ne posent généralement pas de problème ; pour les pièces réellement porteuses ou soumises à des charges prolongées, il est recommandé de communiquer les conditions de sollicitation à l'équipe d'ingénierie afin de déterminer ensemble s'il faut passer à l'usinage CNC ou ajuster la structure, plutôt que d'appliquer directement la méthode des pièces d'aspect.
La modification ultérieure du moule coûte-t-elle cher ?
La modification d'un moule en silicone est généralement relativement souple ; la réparation locale ou la refabrication d'un moule coûte peu, ce qui explique son adéquation à l'itération. La modification d'un moule d'injection en acier implique l'ajustement des cavités, des seuils d'injection, du refroidissement ou de l'éjection ; plus la modification est importante, plus le coût est élevé, et certaines modifications nécessitent même de réusiner les empreintes. Il est donc bien plus économique de clarifier à l'avance les questions DFM telles que l'angle de dépouille, l'épaisseur de paroi et la position des seuils d'injection avant l'injection, plutôt que de modifier le moule après coup.
À partir de quel volume une petite série est-elle réellement adaptée ?
Il n'existe pas de seuil universel ; cela dépend de la taille de la pièce, de la complexité de la structure et de votre sensibilité aux coûts. Empiriquement, la coulée sous vide convient plutôt à une plage allant de quelques dizaines à quelques centaines de pièces, tandis que l'injection ne devient avantageuse qu'une fois le volume suffisamment important pour amortir le coût du moule. Le véritable point de bascule est à déterminer par une comparaison du coût total : répartissez l'investissement de moule sur le volume prévu pour obtenir un coût unitaire, puis comparez-le au coût unitaire de la coulée sous vide ; le point d'intersection est votre moment de bascule.
Comment contrôler la précision et l'aspect des pièces moulées ?
Procédez d'abord par classification des surfaces : les surfaces fonctionnelles, les surfaces d'aspect et les surfaces d'assemblage ont chacune leurs propres critères ; n'appliquez pas un seul ensemble d'exigences à toutes les surfaces. Les surfaces fonctionnelles et d'assemblage se concentrent sur les dimensions et l'ajustement ; les surfaces d'aspect se concentrent sur les défauts visibles tels que retassures, lignes de soudure, porosités et bavures. Avant la réception, il est préférable de confirmer avec le fournisseur les dimensions critiques et les références d'aspect, et si nécessaire de réaliser une comparaison par scan 3D. Les tolérances et critères de jugement spécifiques doivent se fonder sur les plans et accords techniques confirmés par les deux parties ; il n'est pas recommandé de se fier à des valeurs par défaut issues de l'expérience.
Key takeaways
- La variable centrale des procédés de moulage est le moule : le moule silicone convient au moulage de réplique en petite série, le moule acier convient à l'injection en série ; les deux diffèrent totalement en termes de courbe de coût et de flexibilité de modification.
- La valeur du coulage sous vide (moulage de réplique pour prototypes) réside dans la reproduction rapide, à l'aide d'un moule silicone, de pièces proches de l'aspect et du toucher d'une pièce injectée ; il convient à la fabrication de petites séries d'essai et à la validation du marché.
- Les points clés du DFM pour le moulage par injection sont la dépouille, l'uniformité de l'épaisseur de paroi, la position du point d'injection et le refroidissement ; ces éléments déterminent la constance en série et le coût unitaire, et non la précision d'une pièce individuelle.
- Les défauts courants des pièces moulées (porosités, retassures, lignes de soudure, déformations) remontent le plus souvent à l'équilibre entre remplissage et refroidissement ; lors de la réception, il convient de juger par niveaux en combinant faces fonctionnelles et faces non fonctionnelles.
- Le moulage, l'usinage CNC et l'impression 3D ne sont pas des relations de substitution, mais des voies combinées segmentées selon la série, le matériau et les exigences d'aspect.



