
La précision n'est pas un paramètre de machine-outil, mais la superposition des erreurs dans le temps
On voit souvent cette scène en atelier : un centre d'usinage annoncé avec une excellente précision de positionnement, sans changement de programme, d'outil ni de matériau, produit des pièces semi-conductrices hors tolérance sur des cotes critiques. Le premier réflexe de l'opérateur est de suspecter la machine, alors il reprend le réglage de l'outil, refait l'alignement, voire change de machine, mais le problème persiste. La vraie cause n'est souvent pas dans les paramètres statiques de la machine, mais dans le fait que les erreurs s'accumulent peu à peu pendant le cycle d'usinage.
Les pièces semi-conductrices partagent souvent des caractéristiques communes : dimensions modestes, mais exigences de forme et de position concentrées ; matériaux souvent en acier inoxydable, aluminium, plastique technique ou alliage spécial ; structures présentant fréquemment des parois minces, des cavités profondes, des trous fins ou des rapports longueur/diamètre élevés. Ces pièces sont plus sensibles à la « stabilité » qu'à la « précision de pointe ». La circularité et la rectitude mesurées sur une machine à froid peuvent être totalement différentes de celles obtenues après quatre heures d'usinage continu.
Si l'on décompose les erreurs, elles proviennent globalement de quatre directions : la chaleur — l'environnement, la broche, la vis à billes et la chaleur de coupe font évoluer en continu la position relative entre l'outil et la pièce ; les forces — la force de coupe fait fléchir les parois minces et redistribue les contraintes résiduelles ; les vibrations — le broutement et les caractéristiques dynamiques de la broche affectent la surface et la cohérence dimensionnelle ; la mesure — si la référence de mesure, la compensation thermique et la compensation de palpeur ne sont pas alignées, la conformité peut n'être qu'une illusion. Ces quatre types d'erreurs n'existent pas indépendamment ; elles s'amplifient mutuellement pendant la même période d'usinage.
C'est pourquoi cet article ne suit pas l'ordre habituel « machine — outil — montage », mais s'organise selon le chemin de superposition des erreurs dans le temps : d'abord la chaleur, puis les forces et les vibrations, ensuite la transmission de référence dans le bridage, et enfin la mesure et le contrôle du processus. L'objectif n'est pas de donner un paramètre universel, mais de fournir une logique de jugement utilisable sur le terrain — lorsqu'une pièce est hors tolérance, savoir quel maillon vérifier en premier, comment le valider, et quels moyens d'atténuation méritent l'investissement.

Chaleur : la première source de déviation sous-estimée
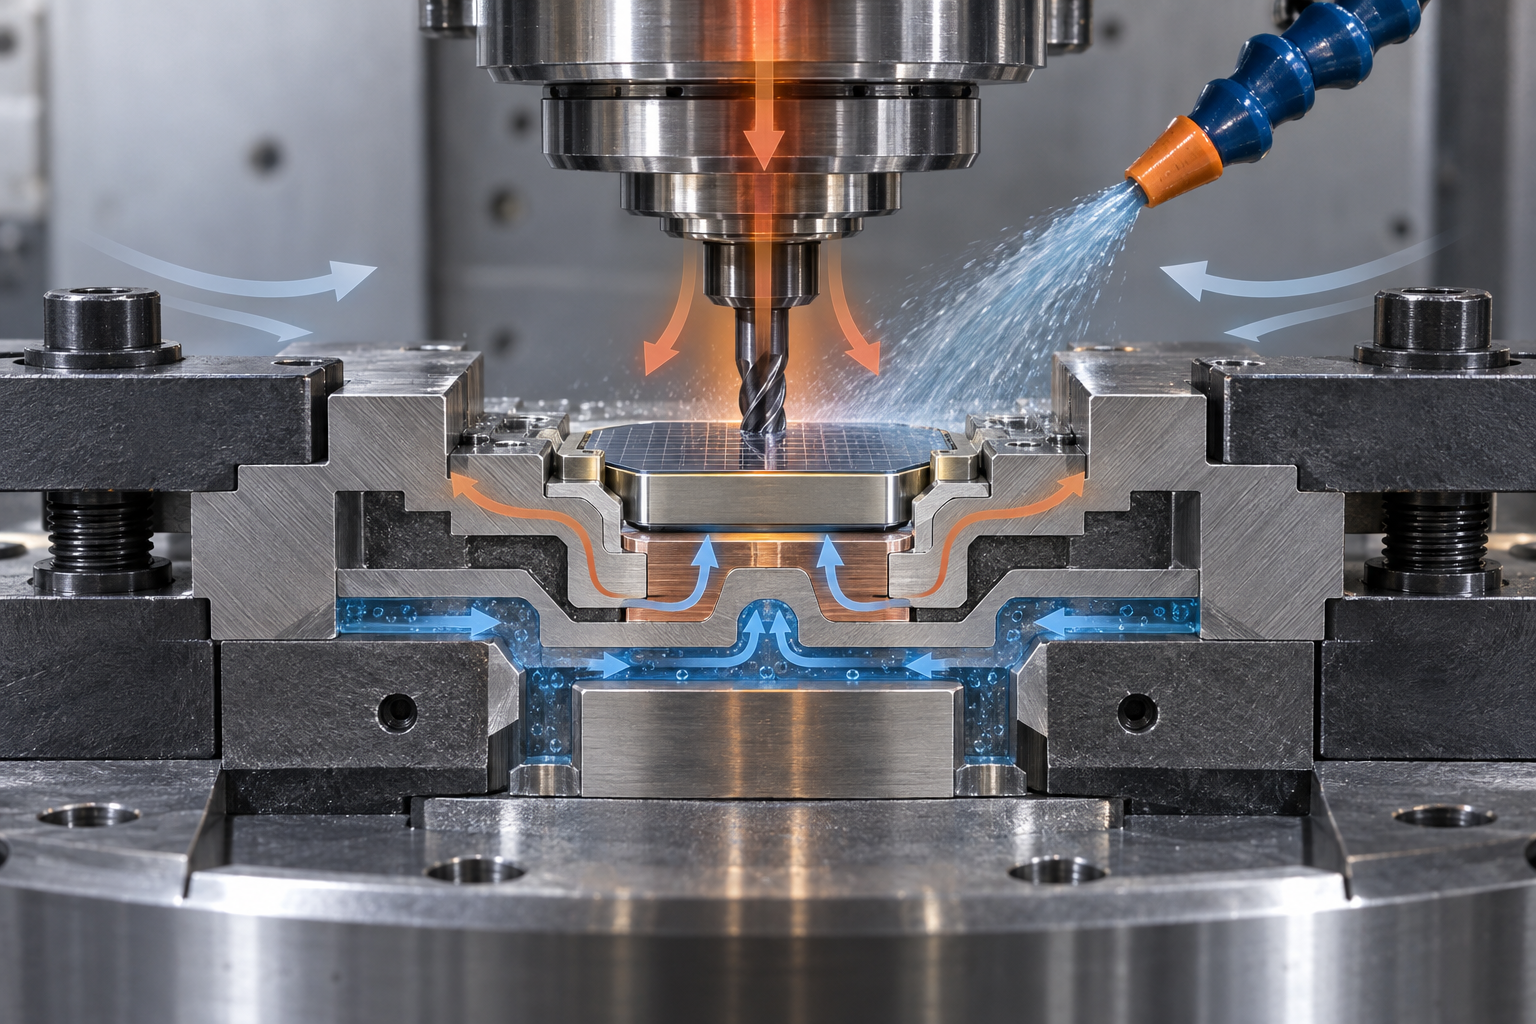
Les pièces semi-conductrices laissent souvent très peu de marge dans la chaîne de cotes, et la déformation thermique est la seule erreur où « la machine ne bouge pas, mais la pièce bouge ». Elle n'apparaît pas dans la précision géométrique statique de la machine, mais modifie en continu la position relative entre l'outil et la pièce pendant le cycle d'usinage. Pour comprendre la chaleur, il faut d'abord admettre qu'elle n'a pas une source unique, mais que plusieurs chemins agissent simultanément.
Quatre chemins thermiques : de l'environnement à la pièce
- Fluctuations de la température ambiante : l'écart jour/nuit dans l'atelier ou les arrêts/démarrages de la climatisation font lentement dilater ou contracter le bâti, la pièce et les instruments de mesure. Plus la pièce est grande et plus le coefficient de dilatation du matériau est élevé, plus cette dérive est marquée.
- Dilatation thermique de la broche et de la vis à billes : en usinage continu, la broche et la vis à billes chauffent, et la position axiale change en conséquence. Cela se traduit par une incohérence dimensionnelle entre « la première pièce au démarrage » et « celle après deux heures de fonctionnement ».
- La chaleur de coupe pénètre dans la pièce : en particulier sur les matériaux à faible conductivité thermique comme l'inox ou les alliages de titane, la chaleur se concentre dans la zone de coupe, les pièces à paroi mince se dilatent localement, puis se contractent au refroidissement.
- Température non homogène du liquide de refroidissement : le liquide de refroidissement est à la fois un milieu d'évacuation des copeaux et un vecteur thermique. Lorsque sa température est instable, il apporte au contraire la chaleur de manière non uniforme à la pièce et au bâti.
La manière dont ces quatre chemins se superposent détermine que : examiner un seul élément ne permet souvent pas de trouver la cause racine. Sur le terrain, la méthode la plus utile est de mesurer dans la dimension temporelle, plutôt que sur une seule pièce.
Deux méthodes de diagnostic gratuites
Premièrement, la comparaison entre la première et la dernière pièce en usinage continu. Même programme, même bridage, plusieurs pièces à la suite, en ne mesurant que les cotes critiques. Si les cotes dérivent de façon unidirectionnelle, la chaleur est la principale suspecte ; si elles fluctuent de façon aléatoire, il s'agit plutôt de vibrations, de bridage ou d'usure d'outil. Deuxièmement, la remesure après arrêt. Laisser reposer quelque temps dans un environnement à température constante une pièce tout juste démontée, puis la mesurer : si les cotes reviennent nettement, cela signifie que la chaleur de coupe ou les contraintes de bridage sont en jeu, et non un positionnement imprécis de la machine.
Pistes d'atténuation : stabiliser d'abord la chaleur
La direction n'est pas d'« éliminer la chaleur », mais de laisser la chaleur atteindre un régime stable avant de couper les cotes critiques. Les pratiques courantes incluent : faire tourner la machine à vide ou la préchauffer jusqu'à l'équilibre thermique avant les opérations critiques ; placer la finition après l'ébauche, dans une plage de température relativement stable ; adopter un enlèvement symétrique pour les pièces à paroi mince, afin d'éviter l'accumulation unilatérale de chaleur et de contraintes ; maintenir autant que possible la température du liquide de refroidissement stable, avec un contrôle thermique indépendant si nécessaire. Ces mesures ne modifient pas la précision nominale de la machine, mais réduisent significativement la dérive pendant le cycle d'usinage. Les paramètres précis doivent être confirmés avec l'équipe d'ingénierie en fonction du matériau, de la structure et de l'état de l'équipement.
Vibrations et forces de coupe : les véritables adversaires des structures à paroi mince et à cavité profonde
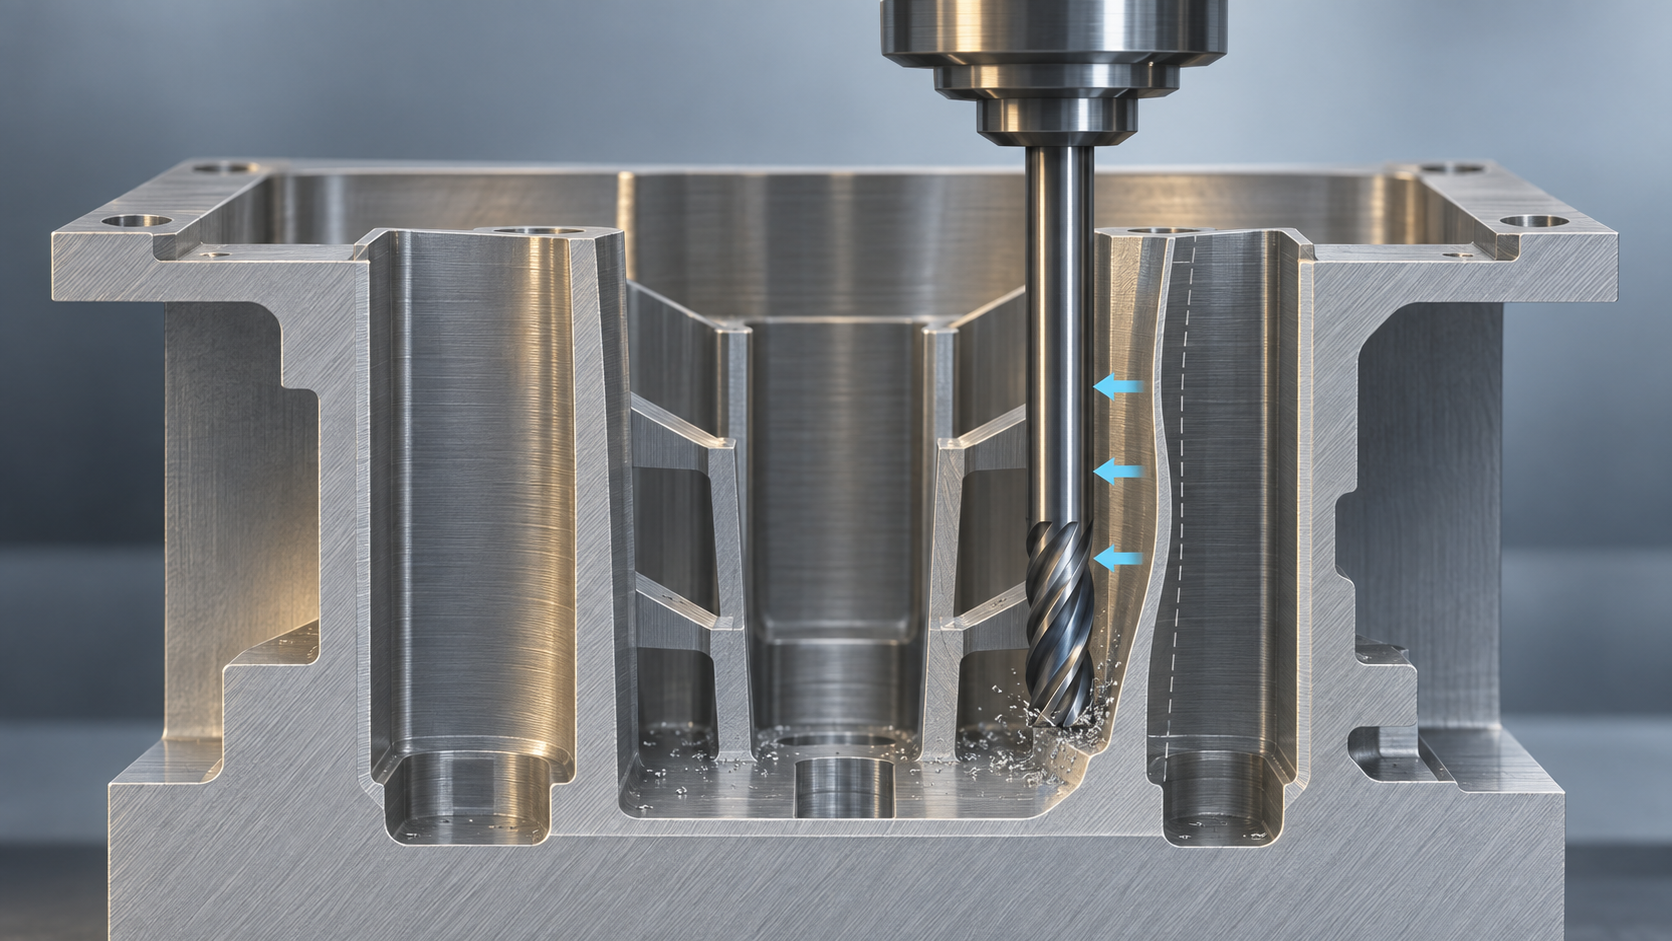
Beaucoup de pièces dans les équipements semi-conducteurs ont un aspect simple, mais leur difficulté réside dans les parois minces, les cavités profondes et les rapports longueur/diamètre élevés. Par exemple, une plaque froide avec des canaux denses, un couvercle de cavité à paroi très fine, ou un arbre de transmission fin et long. Ces structures n'ont presque aucune rigidité face à la force de coupe : dès que l'outil entre en contact, la pièce s'écarte, puis l'outil coupe, et la cote dérive. La déformation thermique est une variable lente, tandis que les vibrations et les forces de coupe sont des variables rapides qui se produisent à chaque dent de l'outil ; leur logique de traitement est totalement différente.
Broutement, fléchissement et contraintes résiduelles : trois dérives distinctes
Les dérives dimensionnelles rencontrées sur le terrain proviennent généralement de trois mécanismes, mais leurs manifestations sont faciles à confondre. Le broutement est une vibration auto-entretenue entre l'outil et la pièce, qui laisse des stries régulières en surface, avec des cotes fluctuant souvent dans un certain intervalle ; le fléchissement est la poussée de la paroi mince par la force de coupe, l'outil enlève en réalité moins que le programme, l'épaisseur de paroi est trop grande et la largeur de rainure trop petite ; la libération des contraintes résiduelles est plus insidieuse — l'enlèvement de matière rompt l'équilibre de contraintes initial à l'intérieur de l'ébauche, et la pièce peut se déformer lentement après l'usinage, voire après un certain temps de repos. La méthode de diagnostic est directe : si, avec le même programme et le même outil, la déviation dimensionnelle augmente à mesure que la paroi s'amincit, il s'agit probablement de fléchissement ; si la surface présente des stries périodiques accompagnées de bruits anormaux, suspecter d'abord le broutement ; si la première pièce est conforme mais devient hors tolérance après repos ou après une opération ultérieure de détente des contraintes, il faut examiner les contraintes résiduelles.
Porte-à-faux de l'outil et stratégie d'avance : réduire d'abord les forces, puis parler de vitesse
Pour les parois minces et cavités profondes, le premier principe est de réduire la force de coupe radiale, plutôt que d'augmenter sans cesse la vitesse de rotation. Plus le porte-à-faux de l'outil est long, plus la rigidité chute nettement ; il faut donc le raccourcir autant que possible, et si nécessaire utiliser un porte-outil renforcé ou une rallonge spéciale pour regagner de la rigidité. En avance, une faible profondeur de passe avec une avance par dent élevée est souvent plus stable qu'une grande profondeur avec une faible avance, car la première répartit les forces axialement et réduit le fléchissement. Pour l'usinage de cavités profondes, on peut enlever la matière par couches pour libérer uniformément le surplus, en évitant qu'une passe attaque soudainement toute la largeur. Pour les caractéristiques fines à rapport longueur/diamètre élevé, ébaucher puis finir, avec un enlèvement symétrique, est plus contrôlable qu'une passe unique jusqu'au bout. Le refroidissement et l'évacuation des copeaux doivent aussi être pris en compte simultanément : l'accumulation de copeaux peut rayer une seconde fois la surface déjà usinée.
Modes de support : « emprunter » de la rigidité à la pièce
Lorsque la pièce elle-même n'est pas assez rigide, il faut compenser par le support. Les pratiques courantes incluent : laisser des nervures ou des bossages de maintien dans la cavité, à retirer après usinage ; utiliser un matériau de remplissage amovible pour soutenir temporairement les parois minces ; ou ajuster l'ordre des opérations, en usinant d'abord les parties rigides, puis en libérant la zone à paroi mince en dernier. Ces moyens ajoutent des opérations, mais sont généralement plus rentables qu'une reprise après dépassement de tolérance. Le choix dépend du fait que la pièce finale autorise ou non des traces de support, et de la capacité ultérieure d'ébavurage et de nettoyage. Face à ce type de structure, il est conseillé d'envoyer le plan et les caractéristiques critiques à l'évaluation d'ingénierie avant le devis, de confirmer la solution de support et la méthode de contrôle, puis de décider entre l'usinage CNC ou une validation préalable par prototype.
Bridage : la étape la plus susceptible de perdre la précision dans la transmission des références
Parmi les pièces semi-conducteurs, il existe un type de structure très typique : un encombrement réduit, mais comportant plusieurs trous, rainures ou surfaces d'étanchéité avec des exigences de positionnement très serrées, et souvent une ou deux faces seulement peuvent servir de référence. Pour ce type de pièce, les problèmes de précision viennent rarement du fait que la machine « ne peut pas couper », mais plutôt du fait que la relation de référence est perdue dès l'étape de bridage. La force de bridage provoque une déformation élastique de la pièce, qui reprend sa forme après le desserrage des mors ; les bridages multiples accumulent quant à eux les erreurs de positionnement couche après couche jusqu'aux dimensions finales.
Déformation élastique causée par la force de serrage
Les structures à paroi mince ou en porte-à-faux sont comprimées lors du serrage ; pendant l'usinage, l'outil « voit » une forme contrainte, et après le desserrage, la pièce reprend sa forme, ce qui modifie les dimensions et la planéité. La méthode de diagnostic est directe : mesurer les dimensions critiques en état serré, puis mesurer à nouveau après desserrage ; la différence entre les deux correspond à la déformation introduite par le bridage. Les pistes d'atténuation consistent généralement à réduire la force de serrage, à augmenter les points d'appui, à déplacer les positions de serrage vers des zones plus rigides, ou à passer à un mode de maintien par contact surfacique plutôt que ponctuel.
Unification des références et choix du montage d'usinage
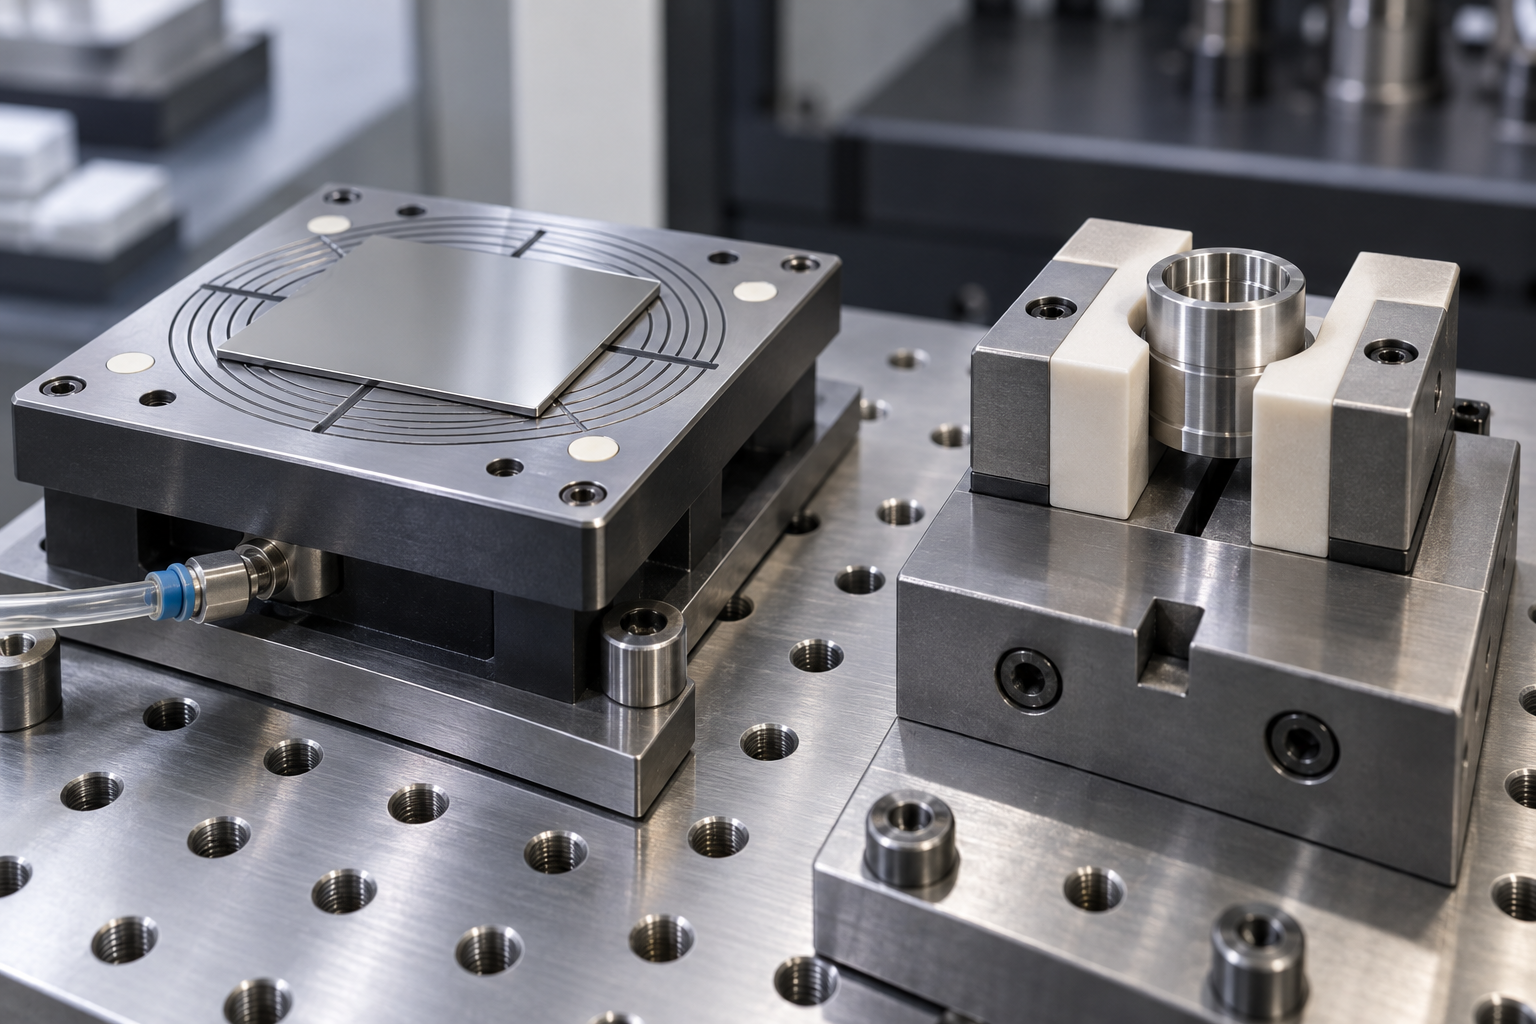
Le principe est unique : la référence d'usinage doit autant que possible être égale à la référence de mesure. Si la première opération utilise une surface brute pour le positionnement, puis qu'on passe ensuite à une surface usinée, la référence change et les erreurs s'accumulent. Le mandrin à vide convient aux pièces de grande surface et de faible épaisseur ; la force de serrage est uniforme mais la force d'aspiration est limitée. Les mors doux conviennent aux pièces à diamètre extérieur déjà usiné ou à forme régulière ; ils réduisent les marques de serrage mais le repositionnement dépend de la précision du mandrin. Les montages dédiés conviennent aux pièces stables en série et de structure fixe ; l'investissement initial est élevé, mais ils permettent de fixer la référence. Le choix dépend de la rigidité de la pièce, de la série et du mode de mesure ultérieur ; il est recommandé de le confirmer avec l'ingénierie dès la phase de prototypage.
Mesure : si la méthode de mesure est incorrecte, la conformité n'est qu'une illusion
Dans les pièces semi-conducteurs, une situation revient sans cesse : le rapport de mesure tridimensionnelle indique que les dimensions sont dans la plage du plan, mais l'assemblage ne rentre pas au poste, ou bien une fois monté, les performances dérivent. Le problème ne vient souvent pas de l'usinage, mais de l'étape de mesure — la méthode de mesure elle-même introduit un écart, ou l'état de mesure n'est pas cohérent avec l'état d'assemblage. Si l'on considère la mesure comme « une dernière confirmation » plutôt que comme « une partie de l'usinage », la conformité n'est qu'une conformité sur le papier.
Ce que couvrent respectivement la mesure tridimensionnelle, la mesure par imagerie et la numérisation 3D
La mesure tridimensionnelle par contact convient aux géométries régulières, aux trous profonds, aux épaulements et aux dimensions nécessitant un alignement de référence strict ; la compensation du rayon de la pointe et la répartition des points de mesure influencent directement le résultat. La mesure par imagerie est adaptée aux contours à paroi mince, aux petites caractéristiques et aux projections de bords, mais elle est moins contraignante pour la direction en hauteur et les surfaces libres sans référence. La numérisation 3D excelle dans la forme globale, les surfaces libres et la comparaison inverse ; elle fournit rapidement une cartographie d'écart sur toute la surface, mais sa valeur dépend du mode d'alignement de la référence et du traitement de surface avant numérisation. Les trois ne sont pas des substituts, mais couvrent différents types de caractéristiques.
La compensation de température est souvent négligée. Après le retrait de la pièce de la machine, la température continue d'évoluer ; si l'on mesure immédiatement, la lecture dérive à mesure que la pièce refroidit. La méthode prudente consiste à laisser la pièce atteindre l'équilibre thermique dans l'environnement de mesure avant de mesurer, et à consigner l'état environnemental lors de la mesure dans le rapport. La compensation du rayon de la pointe, l'étalonnage du palpeur et l'alignement de la référence sont également des sources d'erreur : si la référence est mal choisie, toutes les dimensions suivantes subiront une translation ou une rotation globale.

Lorsque la pièce présente des surfaces libres, des parois minces ou nécessite une comparaison globale avec le modèle numérique d'origine, le positionnement de la numérisation 3D est très clair : elle étend la « dimension ponctuelle » à l'« écart surfacique », aidant à juger les tendances de déformation et les zones d'interférence d'assemblage. Ce type de contrôle est plus sensible à l'établissement de la référence et aux paramètres de numérisation ; il est recommandé de confirmer la référence de comparaison avec le sous-traitant, plutôt que de se contenter d'une cartographie d'écart en couleur. En cas de besoin d'ingénierie inverse ou de support de contrôle par numérisation, vous pouvez consulter la capacité de numérisation 3D pour connaître les domaines d'application, ou passer directement par le devis par dialogue IA pour soumettre ensemble le plan et les exigences de contrôle.
Intégrer la précision dans le processus : les points de contrôle du prototypage à la petite série
Les sections précédentes ont traité de l'origine des erreurs. Cette section adopte un autre angle : la précision ne s'obtient pas en « réglant » une opération unique, mais en la « verrouillant » par le processus. Avec la même machine et le même programme, pourquoi la première pièce est-elle conforme alors que la trentième commence à dériver ? Souvent, ce n'est pas la machine qui se dégrade soudainement, mais le processus qui manque de quelques points de contrôle pour repousser les erreurs.
Confirmation de la première pièce et contrôle par échantillonnage en cours de processus : définir clairement la « conformité »
La confirmation de la première pièce ne se limite pas à mesurer une dimension. Elle doit répondre à trois questions : la référence est-elle cohérente avec le plan, les caractéristiques critiques sont-elles dans la plage attendue, et le processus d'usinage a-t-il atteint l'équilibre thermique. Si la première pièce est réalisée juste après la mise sous tension de la machine, elle peut n'être « conforme qu'à froid » et ne pas représenter l'état stable. La méthode plus prudente consiste à laisser la machine effectuer une phase de préchauffage ou d'usinage à vide, puis à confirmer la première pièce une fois l'état stabilisé, et à utiliser les données de la première pièce comme référence pour les contrôles ultérieurs.
La fréquence des contrôles par échantillonnage en cours de processus dépend de la criticité de la pièce et de la durée d'usinage. Pour des scénarios sensibles aux dimensions comme les pièces semi-conducteurs, on effectue généralement des prélèvements à intervalles fixes pendant l'usinage continu, plutôt que de tout mesurer à la fin. Dès qu'une dérive tendancielle est détectée, on peut ajuster avant la mise au rebut de la série.
Attente d'équilibre thermique et durée de vie de l'outil : deux attentes souvent négligées
L'attente d'équilibre thermique peut sembler une perte de temps, mais elle est souvent moins coûteuse qu'une reprise. En usinage continu, la température de la broche, des vis à billes et de la pièce augmente lentement, et les dimensions dérivent en conséquence. Si le procédé le permet, ménager un temps de refroidissement ou de stabilisation entre l'ébauche et la finition, puis passer à la finition, est souvent plus stable que de tout usiner d'une traite. Il en va de même pour la durée de vie de l'outil : lorsqu'une même fraise usine jusqu'en fin de vie, les forces de coupe et la flexion de l'outil varient ; il est préférable de programmer la finition des dimensions critiques lorsque l'outil est en bon état, ou d'établir des points de changement d'outil.
Traçabilité des enregistrements : permettre le retour d'expérience sur les problèmes
L'enregistrement n'est pas une formalité. La version du programme, le numéro d'outil, le mode de bridage, les données de mesure, l'état environnemental — ces informations sont, en cas d'écart entre lots, les seuls indices permettant de remonter à la source de l'erreur. Sans enregistrement, on ne peut que deviner ; avec des enregistrements, on peut déterminer s'il s'agit de la chaleur, du bridage ou de l'usure de l'outil.
Phase de prototypage : CNC, impression 3D et moulage de prototypes couvrent chacun un segment
Lors de la phase de validation des pièces semi-conducteurs, les rôles des trois procédés ne se recoupent pas. L'usinage CNC convient à la validation des dimensions et de l'assemblage avec les matériaux réels, en particulier pour les scénarios nécessitant des métaux ou des plastiques techniques pour la tenue, l'étanchéité ou l'ajustement. L'impression 3D est plus adaptée à la validation rapide de la forme, des canaux d'écoulement et des interférences d'assemblage ; l'itération est rapide, mais les matériaux diffèrent souvent de la pièce finale et ne peuvent pas être directement assimilés aux performances de série. Le moulage de prototypes (coulée sous vide) convient à la phase de petite série pour des validations fonctionnelles ou esthétiques avec des pièces en résine proches du matériau final, à mi-chemin entre le prototype et la série.
Le moment de changer de procédé dépend généralement de l'objectif de validation : s'il s'agit de vérifier « si ça rentre », l'impression 3D peut suffire ; s'il s'agit de vérifier « si les dimensions sont stables en conditions réelles », il faut du CNC ou des pièces moulées. Aligner l'objectif de validation sur les capacités du procédé fait gagner plus de temps que de rechercher à tout prix « le plus proche de la série ».
Questions fréquentes : les quelques problèmes de précision les plus souvent posés sur le terrain
Lorsqu'une pièce semi-conducteur est hors tolérance, faut-il d'abord vérifier la machine ou d'abord la chaleur et le bridage ?
Écarter d'abord la chaleur et le bridage, puis suspecter la machine. La précision géométrique statique de la machine est relativement stable, tandis que la dérive thermique et la déformation de bridage varient dans le temps et selon les lots. L'ordre pratique est le suivant : comparer d'abord la première et la dernière pièce d'un usinage continu pour déterminer s'il existe une dérive unidirectionnelle ; mesurer ensuite une dimension critique dans les deux états, serré et desserré, pour quantifier la déformation introduite par le bridage ; une fois ces deux points écartés, revenir à la précision géométrique de la machine, aux caractéristiques dynamiques de la broche et à l'état de l'outil. Cela évite de changer d'équipement à l'aveugle ou de reprendre le réglage de l'outil à plusieurs reprises.
En usinage de pièces à paroi mince, l'épaisseur de paroi est toujours trop grande et la largeur de rainure trop petite : quelle en est la cause ?
Il s'agit d'un phénomène typique de flexion de l'outil : la force de coupe repousse la paroi mince, la quantité réellement enlevée par l'outil est inférieure à la valeur programmée, d'où une épaisseur de paroi trop grande et une largeur de rainure trop petite. La piste d'atténuation consiste à réduire la force de coupe radiale, et non à augmenter la vitesse de rotation. On peut essayer de réduire le porte-à-faux de l'outil, d'utiliser une faible profondeur de passe avec un grand avance par dent, d'ajouter des nervures de maintien dans la cavité ou un support de remplissage temporaire, et de programmer la finition après la libération des contraintes. Si des marques de vibration régulières apparaissent également en surface, il faut aussi considérer le broutement et vérifier les caractéristiques dynamiques de la broche et la rigidité du serrage de l'outil.
La mesure tridimensionnelle est conforme, mais l'assemblage ne rentre pas : où se situe le problème ?
Il s'agit le plus souvent d'une incohérence entre l'état de mesure et l'état d'assemblage. Les causes courantes incluent : une référence de mesure non unifiée avec la référence d'usinage, ce qui masque la position ; une mesure effectuée avant que la pièce n'atteigne l'équilibre thermique après démontage, avec une lecture qui dérive au refroidissement ; un écart dans la compensation du rayon de la pointe ou l'étalonnage du palpeur ; et le fait de ne mesurer que des dimensions ponctuelles sans évaluer la forme globale et les tendances de déformation. Il est recommandé de laisser la pièce se stabiliser dans l'environnement de mesure avant de mesurer, de consigner l'état environnemental dans le rapport, et de compléter par une numérisation 3D pour une comparaison globale des surfaces libres ou des pièces à paroi mince.
En phase de prototypage en petite série, jusqu'où doit aller le contrôle de la précision ?
La valeur de la phase de prototypage ne réside pas dans la conformité d'une pièce unique, mais dans la définition claire, ensemble, des références, du montage et du plan de contrôle. Il est recommandé de confirmer dès la phase de première pièce : si la référence d'usinage est égale à la référence de mesure, si la force de serrage peut provoquer une déformation mesurable, quelle méthode de mesure utiliser pour les dimensions critiques, et combien de temps est nécessaire pour la stabilité thermique. Une fois ces informations figées, les variations en phase de production diminuent nettement. Si le prototypage ne vise que la conformité dimensionnelle en ignorant la cohérence du processus, il faut souvent retravailler lors de la production de série.
À quel niveau faut-il contrôler la température de l'atelier pour que ce soit suffisant ?
Il n'existe pas de valeur uniforme ; cela dépend des dimensions de la pièce, du coefficient de dilatation du matériau et de la plage de tolérance. Le principe de jugement est le suivant : faire en sorte que la variation dimensionnelle causée par les fluctuations de température ambiante reste inférieure à une proportion raisonnable de la plage de tolérance. Plutôt que de rechercher une température absolue extrêmement basse, il est plus important d'avoir une température stable — éviter les démarrages/arrêts de la climatisation, les ouvertures fréquentes de portes ou les dérives périodiques dues aux écarts de température jour/nuit. Pour les opérations sensibles à la précision, on peut laisser la machine se préchauffer jusqu'à l'équilibre thermique avant de couper les dimensions critiques, et planifier autant que possible la finition pendant les périodes où la température est relativement stable.
Key takeaways
- La précision est le résultat de la superposition dans le temps de quatre types d'erreurs : thermique, mécanique, vibratoire et de mesure ; examiner un seul élément ne permet souvent pas de trouver la cause racine.
- Les structures à paroi mince, à cavité profonde et à rapport longueur/diamètre élevé font de la force de bridage et de la force de coupe les principales sources de déviation ; réduire les forces est plus efficace qu'augmenter la vitesse.
- La stabilité thermique est plus importante que la recherche de paramètres extrêmes de machine-outil ; la comparaison entre la première et la dernière pièce en usinage continu permet de juger rapidement la dérive thermique.
- Si la référence de mesure n'est pas cohérente avec la référence d'usinage, la déviation réelle est masquée et considérée comme « conforme ».
- Dès la phase de prototypage, il faut définir ensemble la référence, le bridage et le plan de contrôle, plutôt que de rattraper le tir après un dépassement de tolérance.



