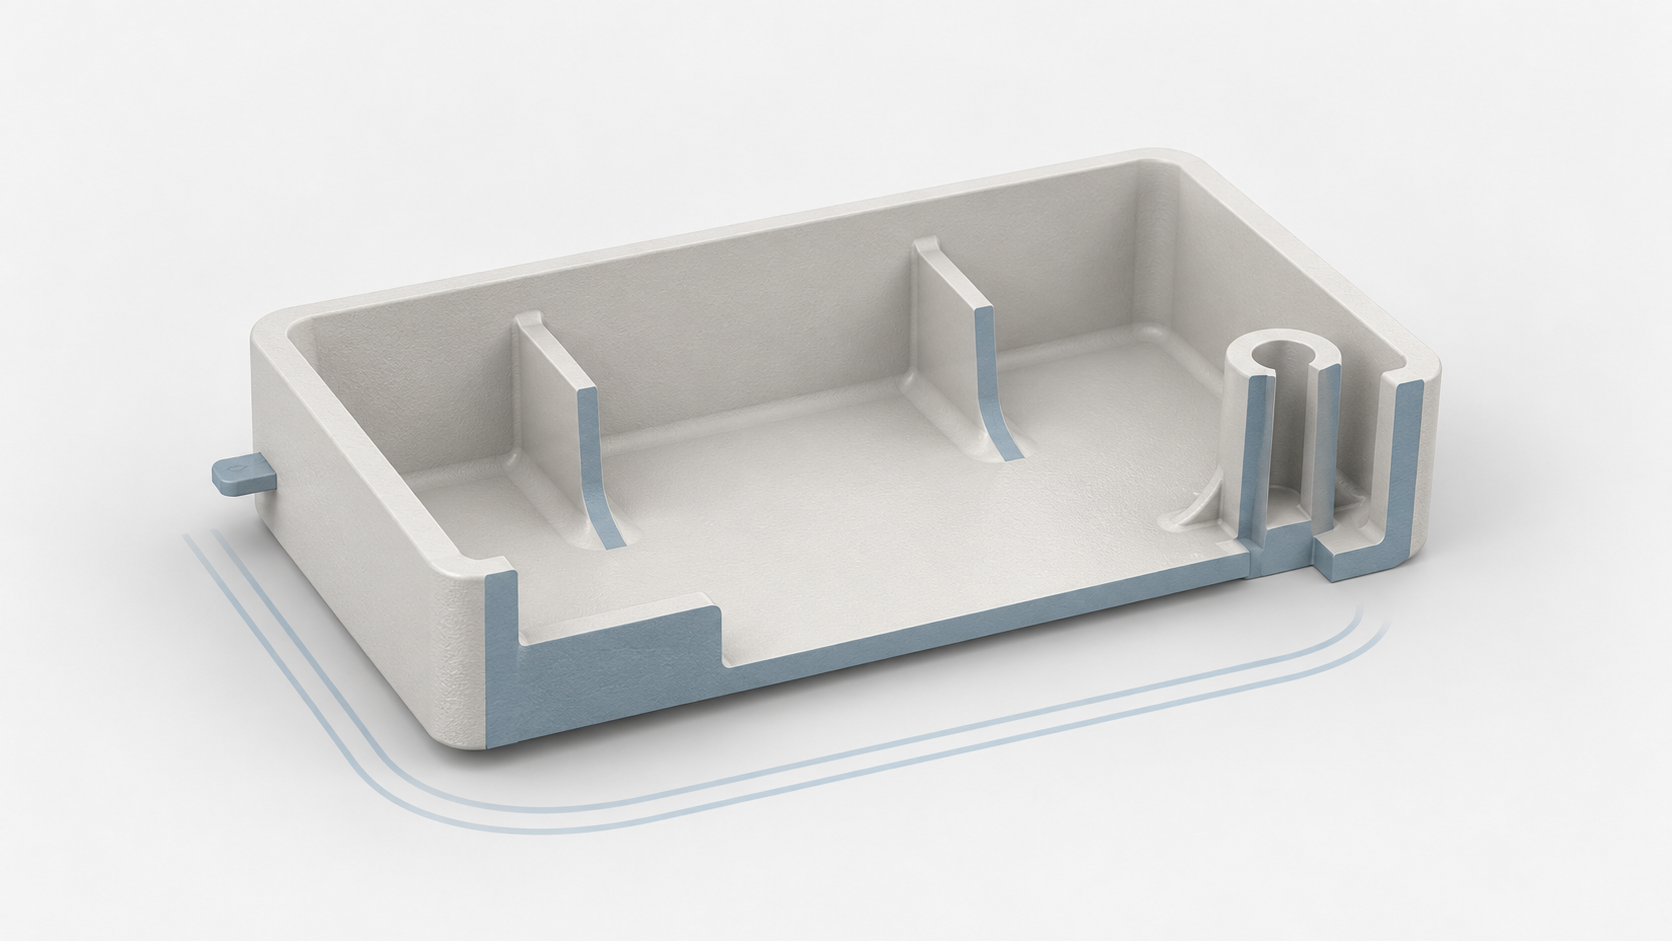
Pourquoi les pièces injectées en plastique technique présentent-elles du retrait, des retassures et du gauchissement ? Des zones localement épaisses au refroidissement non uniforme
Après l’essai de moulage d’un boîtier en plastique technique, des retassures sont apparues sur la surface d’aspect, la planéité de la surface d’assemblage était hors tolérance et le support se coinçait avec la pièce de montage. Sur le terrain, on commence souvent par essayer d’augmenter la pression de maintien, mais cela n’est pas nécessairement efficace. Si la cause racine est une épaisseur de paroi non uniforme, une accumulation de matière au pied des nervures de renfort, une zone épaisse à la base des bossages ou un refroidissement déséquilibré du moule, le simple réglage des paramètres d’injection ne fait que modifier l’apparence du défaut sans éliminer les différences de retrait.
Le retrait des pièces injectées en plastique technique commence généralement dans les zones épaisses
Après le remplissage, le polymère fondu refroidit et se contracte progressivement. Les sections épaisses dissipent la chaleur plus lentement, tandis que la pression de maintien peut avoir du mal à se transmettre jusqu’aux zones éloignées ; le retrait volumique après refroidissement est donc plus marqué. Les nervures de renfort, les bossages de vis, les intersections de nervures et les raccordements présentant un épaississement soudain derrière la surface d’aspect sont des zones prioritaires à contrôler pour détecter les retassures. Épaissir directement la paroi principale peut augmenter la quantité de matière, le temps de refroidissement et le retrait local ; réduire correctement l’épaisseur des nervures et des bossages, recourir à une structure creuse ou prévoir des transitions progressives est généralement plus favorable à la maîtrise des zones épaisses.
Le gauchissement des pièces injectées provient des différences de retrait, et pas seulement des paramètres de la machine
Lorsque la vitesse de refroidissement, l’orientation du matériau ou le retrait varient selon les zones de la pièce, les contraintes résiduelles internes se libèrent après l’éjection et se manifestent par une flexion, une torsion ou une déformation de la surface d’assemblage. Les plastiques techniques renforcés de fibres de verre peuvent également présenter une anisotropie dans le sens de l’écoulement. L’ordre de diagnostic doit être systématique : examiner d’abord la géométrie et les zones localement épaisses, puis vérifier la nuance du matériau et les données de retrait ; contrôler ensuite la position du point d’injection, la disposition du refroidissement et la fenêtre de pression de maintien ; enfin, confirmer les références de mesure de la planéité et des dimensions critiques ainsi que les exigences d’assemblage réel. L’analyse rhéologique peut aider à comparer les solutions, mais celles-ci doivent toujours être validées par des pièces d’essai et des contrôles dimensionnels.

Comment définir l’épaisseur des parois des pièces injectées en plastique technique : équilibre entre uniformité, longueur d’écoulement et résistance fonctionnelle
L’épaisseur des parois constitue le premier point d’évaluation structurelle du DFM des pièces injectées en plastique technique. Pour certaines pièces injectées en thermoplastique, environ 1,2–3 mm peut servir de plage de contrôle initiale, mais il ne s’agit pas d’une limite universelle. La nuance de résine, la longueur d’écoulement, les dimensions de la pièce, la pression de remplissage et les charges fonctionnelles peuvent toutes modifier la valeur appropriée. Lors de la revue du plan, il convient d’abord d’indiquer l’épaisseur nominale de paroi T, puis de contrôler séparément les variations brusques d’épaisseur, les longs parcours d’écoulement et les surfaces d’assemblage critiques.
| Points d’observation de la conception | Évaluation initiale empirique | Risques à confirmer |
|---|---|---|
| Épaisseur nominale de paroi | Pour certaines pièces thermoplastiques, commencer par vérifier environ 1,2–3 mm | Aptitude à l’écoulement du matériau, longueur d’écoulement, manque de remplissage et pression de remplissage |
| Transition d’épaisseur | Privilégier une variation progressive, sans chercher à rendre toutes les zones absolument identiques | Refroidissement plus lent des zones épaisses, augmentation de la quantité de matière et retassures |
| Épaississement fonctionnel | Privilégier la réalisation de structures creuses, de supports locaux ou de nervures de renfort | Les pieds de nervures, le dessous des bossages et les intersections forment des zones localement épaisses |
La conception de l’épaisseur de paroi des pièces injectées doit maîtriser les différences de retrait plutôt que rechercher une uniformité parfaite
Les zones à paroi épaisse refroidissent généralement plus lentement, et l’efficacité du maintien de pression peut également diminuer en fonction de la distance d’écoulement et de l’évolution de la couche solidifiée, ce qui se traduit finalement par des retassures, des écarts dimensionnels ou des déformations locales. Les parois minces et les longs parcours d’écoulement peuvent en revanche augmenter la pression de remplissage et accroître les risques de manque de remplissage, de lignes de soudure ou de remplissage irrégulier. Ainsi, l’« épaisseur uniforme de paroi » doit être comprise comme une répartition aussi équilibrée que possible de la masse de matière et des conditions de refroidissement, et non comme l’emploi d’une même épaisseur dans chaque zone fonctionnelle. Aux endroits soumis à des charges, la résistance peut être obtenue par un support arrière, une structure creuse et une transition progressive, plutôt qu’en épaississant directement toute la surface.
Les plans des pièces injectées en plastique technique doivent indiquer T, les références et les exigences d’assemblage
Dans le dossier DFM, indiquer T, l’emplacement des zones localement épaisses, le mode de transition d’épaisseur et la désignation du matériau, en distinguant les surfaces d’aspect, d’étanchéité, de glissement et d’assemblage critique. Si une zone doit impérativement être épaissie, préciser également l’emplacement admissible des retassures, les références dimensionnelles ainsi que les exigences de planéité ou de jeu. Le fournisseur pourra ainsi évaluer conjointement la conception de l’épaisseur de paroi, le système d’alimentation, le refroidissement et les méthodes de contrôle, au lieu de tenter de remédier au problème après les essais de moulage en augmentant simplement la pression de maintien.

Comment concevoir les nervures de renfort et les bossages pour augmenter la rigidité sans créer de retassures
| Épaisseur des nervures de renfort | Environ 0,5–0,6T ; certains designs peuvent être assouplis jusqu’à environ 0,75T | Retassures au pied des nervures, refroidissement inégal, déformation des surfaces esthétiques |
| Hauteur des nervures de renfort | Peut d’abord être vérifié sur la base d’environ 2,5T | Une hauteur excessive modifie le remplissage, le démoulage et le gain de rigidité |
| Épaisseur de paroi des bossages | Peut d’abord être vérifiée à environ 60 % au maximum de l’épaisseur de la paroi principale | Zone épaisse à la base du bossage, retassures et déformation à l’éjection |
Équilibre entre rigidité et retassures des nervures de renfort des pièces injectées en plastique technique
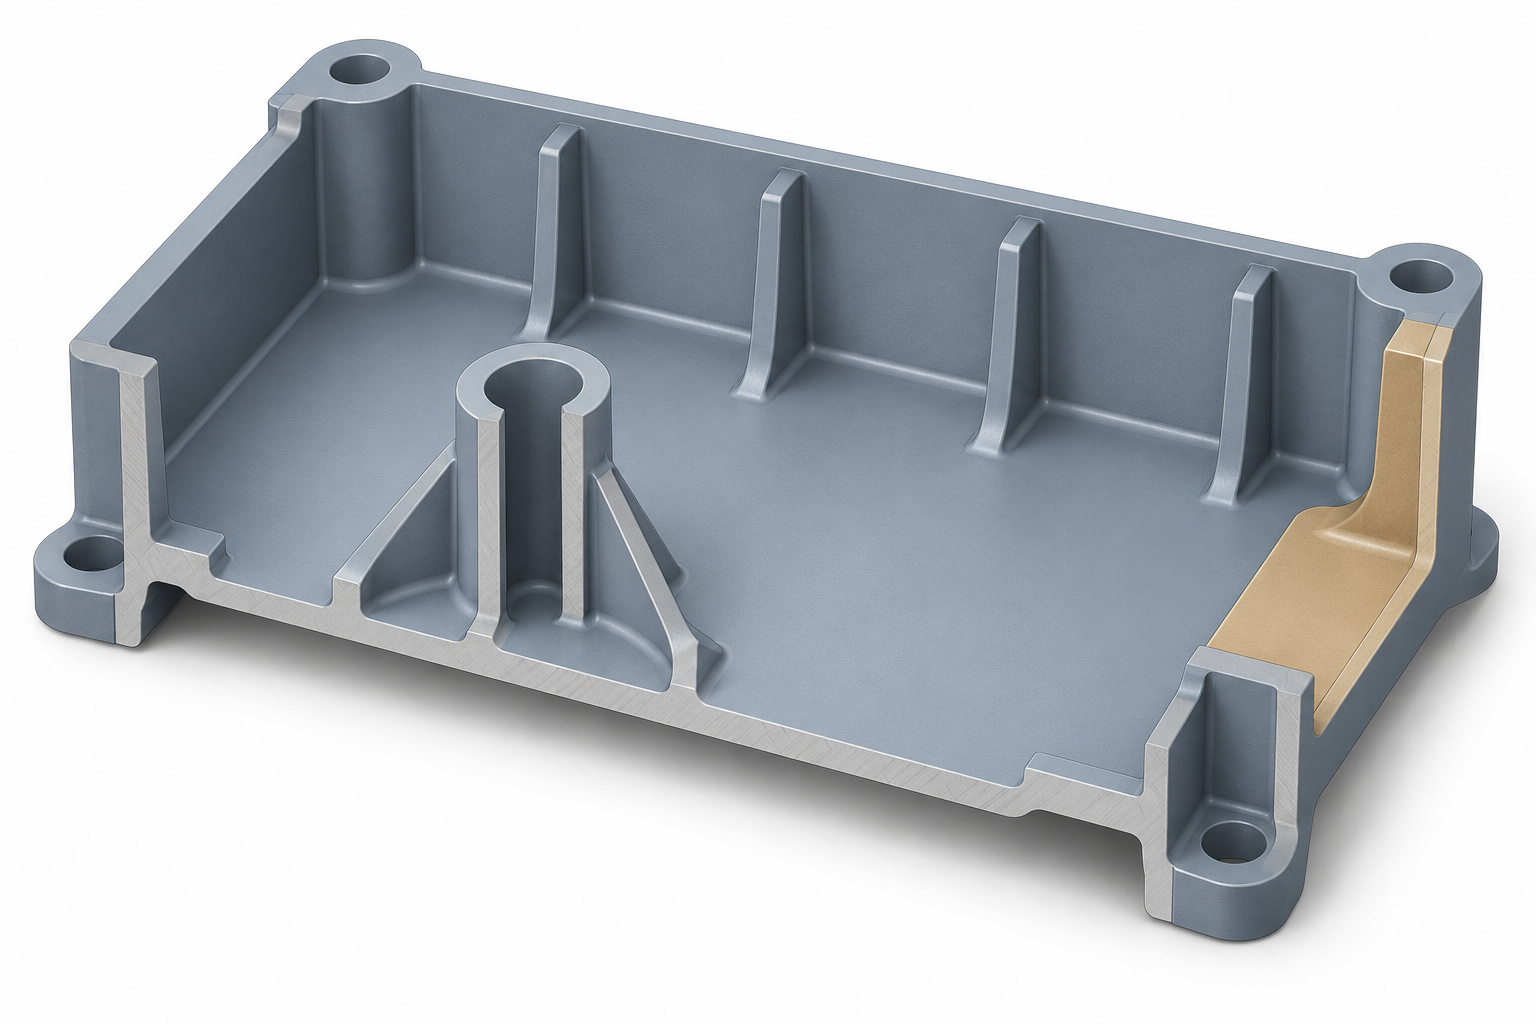
Angle de dépouille, congés et ligne de joint : le DFM d’injection commence par résoudre le démoulage, avant l’apparence et les dimensions
Lors du refroidissement des pièces injectées en plastique technique, un retrait se produit et la paroi intérieure peut se resserrer autour du noyau. Si la dépouille est insuffisante, la force d’éjection augmente et la surface risque de présenter des traces de frottement, un blanchiment ou des marques d’éjecteur. Dans les cas graves, cela peut également accroître le risque d’endommagement du noyau et du moule. L’angle de dépouille doit donc être défini au stade du DFM d’injection, et non corrigé à l’approche de l’ouverture du moule.
Pour une paroi latérale générale non texturée, on peut commencer par vérifier une valeur empirique d’environ 0,5°–2° ; les cavités profondes, les surfaces fermées, les matériaux présentant un retrait marqué ou les surfaces texturées peuvent nécessiter environ 3°–5°. La valeur finale doit être confirmée en fonction de la direction de démoulage, de la profondeur de texture, du matériau, des exigences d’aspect et de la structure du moule. L’augmentation de l’angle de dépouille contribue généralement à réduire la force de démoulage, mais peut aussi affecter les limites d’aspect, les jeux d’assemblage ou les dimensions fonctionnelles ; elle ne doit pas être augmentée isolément, sans tenir compte de la fonction de la pièce.
Comment contrôler les variations d’épaisseur au moyen des congés dans le DFM d’injection
Les congés ne servent pas uniquement à améliorer l’apparence ; ils réduisent également la concentration des contraintes au niveau des angles vifs, facilitent le changement de direction du polymère fondu et limitent les accumulations locales de matière dues aux variations brusques d’épaisseur de paroi. Le rayon intérieur peut faire l’objet d’une première vérification à partir d’une valeur d’environ 0,5T au minimum, T correspondant à l’épaisseur nominale de la paroi adjacente ; il ne s’agit que d’une valeur empirique de départ, qui doit encore être confirmée en fonction de l’épaisseur de paroi, de l’écoulement, de l’usinage du moule et des exigences de résistance. Les pieds des nervures, les bases des bossages ainsi que les angles intérieurs et extérieurs du boîtier doivent être examinés en priorité, afin d’éviter qu’un congé trop petit ne crée des risques de remplissage et de contraintes, tout en évitant qu’un congé trop grand ne génère une nouvelle zone épaisse.
La ligne de joint, la position des éjecteurs et les surfaces esthétiques de la pièce injectée doivent être évaluées conjointement
La ligne de joint doit autant que possible être éloignée des principales surfaces esthétiques, des surfaces d’étanchéité et des surfaces d’assemblage critiques ; les éjecteurs doivent quant à eux être disposés sur des zones suffisamment rigides et capables de supporter la force d’éjection. Lors de la revue de conception, il faut confirmer simultanément la direction de démoulage, la nécessité de tiroirs ou de poussoirs inclinés, les zones où les marques d’éjecteurs sont acceptables ainsi que l’éventuelle influence de l’orientation de la texture sur les exigences de dépouille. Si le boîtier présente des clips ou des blocages lors de l’assemblage, il faut d’abord vérifier les références de dépouille, de ligne de joint et d’éjection, avant de déterminer s’il est nécessaire d’ajuster les paramètres du procédé.
Comment la disposition du point d’injection, des canaux d’alimentation et du refroidissement influence-t-elle le retrait et le gauchissement des pièces injectées
Dans les pièces injectées en plastique technique, le point d’injection n’est pas un simple détail du moule : il s’agit d’une décision DFM qui influence le chemin de remplissage, l’efficacité du maintien en pression, l’orientation du matériau et la répartition du retrait. Un point d’injection proche d’une zone épaisse peut améliorer la compensation du retrait dans cette zone, mais aussi accroître l’accumulation de matière à proximité du point d’injection, les défauts d’aspect ou les contraintes résiduelles ; lorsqu’il est éloigné de la zone épaisse, il faut vérifier la perte de pression en fin de parcours d’écoulement ainsi que le risque de retassures. La position du point d’injection doit également éviter les surfaces soumises à des efforts critiques, les surfaces d’assemblage et les surfaces esthétiques visibles, et il faut confirmer en amont la forme du résidu du point d’injection ainsi que la méthode de suppression.
DFM d’injection plastique : comparer d’abord les chemins de remplissage, puis définir la position du point d’injection
Une solution à plusieurs points d’injection ne doit pas être évaluée uniquement selon qu’elle permet ou non de remplir la pièce. Il faut également vérifier l’équilibre entre les différents fronts d’écoulement, déterminer si les lignes de soudure se situent dans des zones fragiles et évaluer si l’orientation des fibres de verre du matériau renforcé risque d’amplifier les écarts dimensionnels. Pour une même pièce, différentes solutions de points d’injection peuvent être comparées afin d’évaluer les tendances de remplissage, de maintien de pression et de retrait. Toutefois, les résultats de la simulation d’écoulement doivent encore être confirmés par des pièces d’essai, les cotes critiques et l’assemblage réel.
Un refroidissement déséquilibré accentue le gauchissement des pièces injectées
Les zones épaisses, les pieds de nervures, le dessous des bossages et les intersections de nervures refroidissent plus lentement. Si les conditions de refroidissement du noyau, de l’empreinte ou des différentes zones ne sont pas homogènes, les deux côtés de la pièce se rétractent à des vitesses différentes, ce qui se traduit finalement par un gauchissement, un défaut de planéité ou un blocage lors de l’assemblage. Le diagnostic doit être effectué dans l’ordre suivant :
- Vérifier d’abord l’épaisseur des parois, les zones localement épaisses et les variations brutales d’épaisseur, afin de déterminer si le problème provient de la répartition géométrique des masses.
- Vérifier ensuite la référence matière, le taux de renfort et les données de retrait du fournisseur, sans appliquer une valeur de compensation uniforme indépendante des conditions matière.
- Comparer ensuite le point d’injection, les canaux, les circuits de refroidissement et la fenêtre de maintien de pression, en se concentrant sur l’équilibre du remplissage, les écarts de température de refroidissement et le chemin de compensation du retrait.
- Enfin, définir clairement les références de contrôle, la méthode de mesure de la planéité et les conditions d’assemblage, afin d’éviter d’évaluer le gauchissement à partir de références incohérentes.
Matériaux amorphes et semi-cristallins, renforcés et non renforcés : intégrer les différences de matériau au DFM d’injection plastique
Le choix du matériau pour les pièces injectées en plastique technique ne peut pas se limiter à la résistance, à la tenue en température ou au prix. Les matériaux amorphes et semi-cristallins peuvent présenter des comportements différents en matière de retrait, de stabilité dimensionnelle, de résistance chimique et d’écoulement de la matière fondue. Même au sein d’une même famille de matériaux, le remplacement d’une référence de résine peut nécessiter une nouvelle évaluation de l’orientation du point d’injection, de la fenêtre de maintien de pression et des tolérances critiques. Le DFM d’injection plastique doit considérer le matériau comme un élément de la structure et du procédé, et non comme une simple information d’achat à confirmer après la réalisation du moule.
Les données matière des pièces injectées en plastique technique ne peuvent pas être remplacées par un taux de retrait uniforme
Le retrait dépend conjointement de la référence de résine, de l’orientation de mise en forme, du taux de charge, de la position du point d’injection, du maintien de pression et des conditions de refroidissement. En l’absence de référence précise, de taux de renfort et de données fournisseur, il convient de ne pas appliquer directement une valeur unique de compensation du retrait. Le dossier DFM doit au minimum inclure la référence matière, son état non renforcé ou renforcé, le taux de fibres de verre, la fenêtre de mise en œuvre recommandée, ainsi que la source des données de retrait et leur direction d’application.
Pour les pièces injectées en plastique technique renforcé, vérifier l’orientation des fibres et l’anisotropie
Les matériaux renforcés de fibres de verre améliorent généralement la rigidité et la stabilité dimensionnelle, mais les fibres s’orientent dans le sens de l’écoulement, ce qui entraîne des différences de retrait et de rigidité selon les directions. Si le point d’injection est mal positionné, la face d’aspect, le côté long ou la référence d’assemblage peuvent présenter des déformations, des variations de texture ou des décalages dimensionnels. Par conséquent, après toute modification du matériau ou du taux de renfort, il convient de réexaminer l’orientation du point d’injection, la longueur d’écoulement, la tendance au gauchissement et les cotes d’assemblage critiques, puis de confirmer les résultats au moyen de pièces d’essai et de contrôles dimensionnels réels.

Comment vérifier le risque de gauchissement des pièces injectées par l’analyse d’écoulement, les essais de moulage et le contrôle dimensionnel
L’analyse d’écoulement permet de hiérarchiser les risques avant la réalisation du moule ; ce n’est pas un bouton garantissant une pièce injectée « sans aucun gauchissement ». Elle permet de comparer les solutions de points d’injection, d’observer les différences de remplissage, de maintien de pression et de refroidissement, et d’identifier les zones susceptibles de concentrer le retrait. Lors de l’utilisation de plastiques techniques renforcés de fibres de verre, il faut également tenir compte de l’anisotropie potentiellement induite par l’orientation des fibres. Les résultats de l’analyse doivent guider les décisions de conception : faut-il ajuster l’épaisseur des parois et les zones localement épaisses, ou modifier le point d’injection, le circuit de refroidissement ou la direction de démoulage ?
Le risque de gauchissement des pièces injectées doit être vérifié par des essais de moulage et des contrôles dimensionnels
Les pièces d’essai doivent être mesurées selon les références du plan, et non évaluées uniquement à l’œil. Il faut au minimum vérifier les cotes critiques, la planéité, la position des trous, les faces d’aspect et les jeux d’assemblage réels. Pour les boîtiers ou les supports, il faut également confirmer l’absence de blocage au niveau des bossages de vis, des colonnes de positionnement et des pièces en interface. La méthode de mesure, les références, les conditions ambiantes et la position de la pièce influencent les résultats ; ces éléments doivent donc être clairement indiqués dans le rapport de contrôle. Si une même zone présente un décalage récurrent lors de différents lots de fabrication, il convient alors de réexaminer le matériau, le point d’injection, le refroidissement et la fenêtre de maintien de pression, plutôt que d’augmenter isolément un paramètre du procédé.
Consigner les exigences d’acceptation de la simulation de remplissage et des pièces injectées dans des enregistrements traçables
Les livrables DFM doivent consigner la désignation du matériau et le taux de renfort, les tolérances des dimensions critiques, la planéité ou le jeu d’assemblage, les références de contrôle et les méthodes de mesure, et indiquer les zones des points d’injection, des marques d’éjecteurs et des retassures acceptables. En cas de modification du matériau, de la position du point d’injection, du refroidissement du moule ou d’une structure critique, il convient de réévaluer les analyses et les dimensions à vérifier de nouveau. C’est la seule façon de transformer un « gauchissement possible » en risque technique vérifiable, plutôt que de le laisser au stade de désaccords verbaux après les essais de moulage.
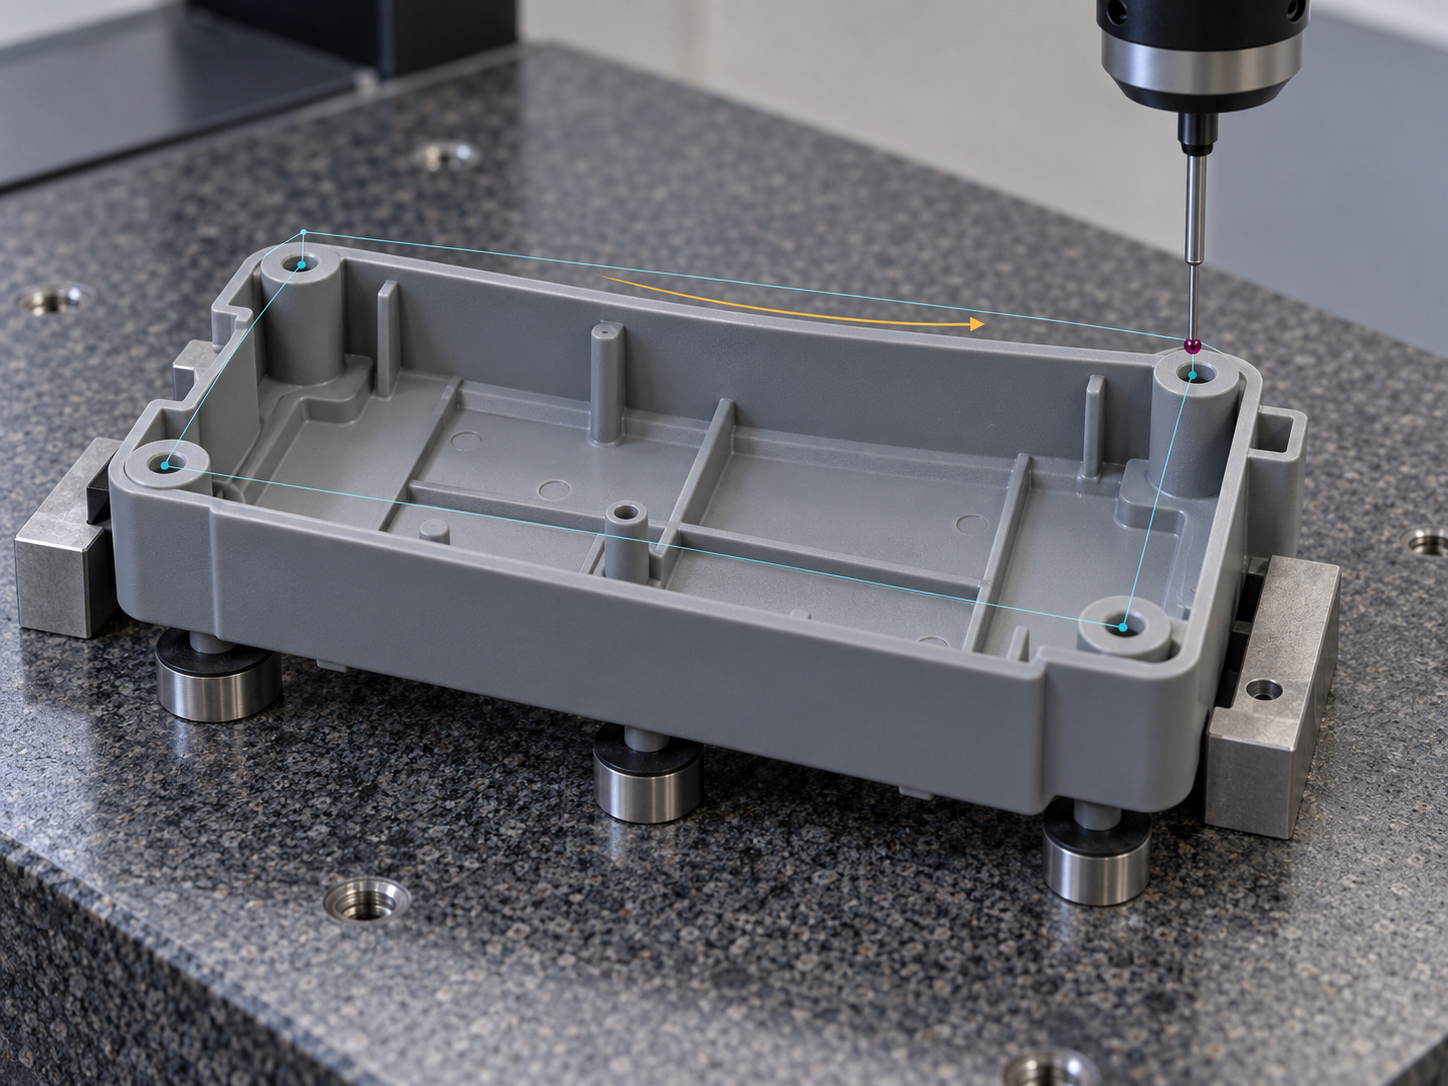
Liste de contrôle DFM des pièces injectées en plastique technique avant l’ouverture du moule
Les conclusions DFM relatives aux pièces injectées en plastique technique ne doivent pas se limiter à une confirmation orale en réunion. Avant l’ouverture du moule, il convient de structurer les données relatives au matériau, à la structure, à l’aspect, aux dimensions et aux conditions de validation dans un enregistrement traçable, en précisant les éléments déjà confirmés et ceux qui doivent encore être vérifiés par le fabricant du moule ou le fournisseur de matériau.
Commencer par verrouiller les données relatives au matériau et à la structure
- Consigner la désignation précise de la résine, le type et le taux de renfort ; après toute modification du matériau, réévaluer le retrait, le gauchissement, la direction d’écoulement et les tolérances critiques.
- Indiquer sur le plan ou le modèle 3D l’épaisseur nominale de paroi T, les zones d’épaisseur locale, les transitions d’épaisseur, ainsi que les dimensions des nervures de renfort et des bossages. L’épaisseur des nervures, le rayon au pied des nervures, l’espacement entre les nervures et la partie inférieure des bossages doivent faire l’objet d’un contrôle approfondi ; il ne faut pas se limiter à l’épaisseur moyenne de la paroi.
- Confirmer la direction de démoulage, la profondeur de texture, le plan de joint, ainsi que les besoins en tiroirs ou en broches inclinées, et repérer à l’avance les positions autorisées des éjecteurs. Un démoulage insuffisant peut provoquer un serrage sur le noyau, des marques de traînée et une déformation à l’éjection.
- Préciser les surfaces d’aspect, les surfaces d’assemblage critiques, les références, les tolérances dimensionnelles, les exigences de planéité ou de jeu, ainsi que les zones acceptables pour les retassures, les lignes de soudure, les marques de point d’injection et les marques d’éjecteurs.
Intégrer le point d’injection, le volume de production et la méthode de validation au DFM
Le choix du point d’injection doit être confirmé en tenant compte du chemin de remplissage, des exigences d’aspect, des zones soumises aux efforts et des zones d’assemblage, en précisant également la méthode de détourage du point d’injection et l’emplacement acceptable des résidus. Les documents de consultation doivent également inclure le volume de production cible, la méthode de contrôle des dimensions critiques, la référence de mesure de la planéité, les conditions d’assemblage des échantillons et l’étendue des défauts admissibles. La simulation de remplissage peut servir à comparer les solutions de point d’injection, de maintien en pression et de refroidissement, mais la décision finale doit toujours s’appuyer sur les pièces d’essai, le contrôle dimensionnel et la validation de l’assemblage réel.
Questions fréquentes
Le retrait, le gauchissement et les écarts d’assemblage des pièces injectées en plastique technique doivent généralement être évalués en tenant compte de la structure, du matériau, du moule et des conditions de contrôle. Les questions suivantes portent sur les décisions courantes concernant l’épaisseur de paroi, les nervures de renfort, l’orientation du matériau et la validation DFM.
Une paroi plus épaisse rend-elle nécessairement la pièce injectée en plastique technique plus résistante ?
Pas nécessairement. L’augmentation de l’épaisseur de paroi peut accroître la capacité de charge locale, mais elle augmente également la consommation de matériau, le temps de refroidissement et le retrait des zones épaisses, ce qui peut entraîner des retassures ou du gauchissement. Il convient généralement de commencer par une épaisseur de paroi principale uniforme, des nervures de renfort, des rayons et un soutien approprié pour satisfaire aux exigences de rigidité, puis de confirmer le choix en fonction de la désignation du matériau, des charges et des exigences d’assemblage.
Pourquoi l’épaisseur des nervures de renfort ne peut-elle pas être directement égale à celle de la paroi principale ?
Lorsque l’épaisseur de la nervure est égale à celle de la paroi principale, le pied de la nervure forme facilement une zone localement épaisse, qui refroidit plus lentement ; des retassures peuvent alors apparaître sur la surface d’aspect et les différences de retrait peuvent également accentuer le gauchissement. Il est possible de commencer le contrôle avec une épaisseur correspondant à environ 0.5–0.6T de la paroi principale adjacente T ; certaines conceptions permettent une valeur supérieure, mais il faut impérativement revérifier le pied de la nervure, les points d’intersection, les rayons et la disposition du refroidissement.
Le gauchissement est-il un problème de conception ou de paramètres d’injection ?
Les deux sont possibles, mais il faut d’abord examiner la structure et le matériau. Une épaisseur de paroi irrégulière, l’accumulation de matière à la base des bossages ou des nervures, la position du point d’injection, le retrait des matériaux semi-cristallins et l’orientation des fibres de verre peuvent tous entraîner des différences de retrait ; la pression de maintien, le refroidissement et la plage de température du moule influencent également le résultat. Lors de l’analyse, il faut d’abord examiner la géométrie et le matériau, puis le point d’injection, le refroidissement et le procédé, et enfin valider à l’aide des dimensions et de l’assemblage.
Pourquoi les plastiques techniques renforcés de fibres de verre nécessitent-ils une attention accrue à l’orientation du point d’injection ?
Les fibres de verre s’orientent avec l’écoulement de la matière fondue, de sorte que le retrait et la rigidité peuvent différer entre le sens d’écoulement et le sens perpendiculaire. La position du point d’injection, le chemin d’écoulement et l’équilibrage de plusieurs points d’injection influencent donc le gauchissement, les dimensions critiques et l’aspect. Dans le DFM, il convient d’indiquer la référence précise du matériau et le taux de renfort, et d’exiger du fournisseur de matériaux ou de moules une évaluation correspondante du retrait et de l’orientation.
Sans analyse de rhéologie des moules, comment effectuer un dépistage préalable des risques de retassure et de gauchissement avant l’ouverture du moule ?
Commencez par repérer sur le modèle 3D et les plans l’épaisseur nominale de paroi T, les variations brusques d’épaisseur, les bases des nervures, le dessous des bossages, les nervures croisées, les surfaces d’aspect et les surfaces d’assemblage critiques ; confirmez ensuite la référence du matériau, l’orientation du point d’injection, ainsi que la faisabilité du démoulage et du refroidissement. Indiquez dans le rapport DFM la planéité, les tolérances dimensionnelles, les zones de retassure acceptables et la position des marques de point d’injection et d’éjecteurs, puis effectuez une vérification au moyen des pièces d’essai de moulage, des dimensions critiques et de l’assemblage réel.
Key takeaways
- La conception de l’épaisseur des parois constitue le premier niveau de maîtrise de la prévention du retrait et du gauchissement en injection, mais la plage finale doit être confirmée en fonction de la nuance de matériau, de la longueur d’écoulement et des exigences fonctionnelles.
- Les nervures de renfort et les bossages doivent accroître la rigidité grâce à une épaisseur maîtrisée, des congés, un espacement adapté et des raccordements appropriés ; il ne faut pas simplement remplacer la conception structurelle par un épaississement local.
- Les angles de dépouille, le point d’injection et la disposition du refroidissement doivent être définis avant l’ouverture du moule ; sinon, la force d’éjection, l’orientation de l’écoulement et le déséquilibre thermique peuvent amplifier les risques dimensionnels.
- L’analyse rhéologique est adaptée à la comparaison des solutions et à la hiérarchisation des risques, mais elle ne remplace ni les essais de moulage, ni le contrôle des dimensions critiques, ni le contrôle de la planéité, ni la validation de l’assemblage réel.
- Les données DFM et de consultation doivent préciser la nuance de matériau, les surfaces d’aspect, les références fonctionnelles critiques, les tolérances, le point d’injection, les emplacements acceptables des marques d’éjecteurs, ainsi que la méthode de jugement des défauts.



