Comprendre d'abord ce que signifie réellement 0,005 mm
Écrire 0,005 mm seul sur un plan, ce n'est qu'un chiffre. Dans l'atelier, c'est le résultat de tout un ensemble de conditions réunies simultanément. Commençons par quelques conversions d'ordres de grandeur : le diamètre d'un cheveu est d'environ 0,05–0,08 mm, autrement dit 0,005 mm représente environ un dixième du diamètre d'un cheveu ; l'épaisseur d'une feuille A4 ordinaire est d'environ 0,1 mm, et 0,005 mm en est un vingtième. Dans les meilleures conditions, l'œil humain distingue un jeu de l'ordre de 0,02 mm, donc cette tolérance dépasse déjà la portée du jugement visuel et doit s'appuyer sur des instruments et une stratégie de mesure.
Plus important encore, 0,005 mm se situe dans le même ordre de grandeur que les variables environnementales courantes. Le coefficient de dilatation thermique de l'aluminium est d'environ 23×10⁻⁶/℃ ; pour une pièce en aluminium de 100 mm, une variation de température de 1 ℃ fait varier la cote d'environ 0,0023 mm ; une variation de 2 ℃ s'approche déjà de 0,005 mm. Le coefficient de dilatation thermique de l'acier est d'environ 11–12×10⁻⁶/℃ ; pour la même longueur, 1 ℃ entraîne une variation d'environ 0,0011 mm. Cela signifie que si la température de l'atelier fluctue de quelques degrés dans la journée, la cote de la pièce dérive d'elle-même, affectant à la fois l'usinage et la mesure.
Pourquoi est-ce un problème de système et non de machine seule
Beaucoup pensent d'abord à « trouver une machine-outil de haute précision ». La précision géométrique de la machine est certes une condition d'entrée, mais elle ne détermine que la limite théorique de capacité. Ce qui détermine réellement si une pièce peut rester stable dans 0,005 mm, c'est le cumul des erreurs à chaque maillon de la chaîne suivante : la définition sur plan est-elle claire, la gamme est-elle rationnelle, le bridage introduit-il une déformation, la chaleur de coupe et la dilatation thermique de la broche sont-elles maîtrisées, la température ambiante et les vibrations sont-elles stables, l'incertitude du système de mesure est-elle suffisamment faible. Si un seul maillon échappe au contrôle, la cote finale sortira de la fenêtre.
Il y a aussi un fait souvent négligé : la mesure elle-même a une incertitude. La résolution d'un instrument n'est pas égale à sa capacité de mesure ; la température, la force de mesure, le mode de fixation et la méthode de l'opérateur contribuent tous à l'erreur. Si l'incertitude de mesure est du même ordre de grandeur que la zone de tolérance, alors « mesuré conforme » ne signifie pas « réellement conforme ». Ainsi, l'usinage à 0,005 mm est essentiellement un système contrôlé, et non la performance ponctuelle d'un équipement.
La suite se déroule selon cette chaîne : de la cotation sur plan et du système de références, aux machines et outils, à la chaleur et aux vibrations, au bridage et à la gamme, puis à la boucle de mesure et au diagnostic en atelier. Chaque section tourne autour de la même question — quelles variables doivent être identifiées, quantifiées et maîtrisées. Pour les cas nécessitant d'évaluer la faisabilité d'une pièce précise, vous pouvez d'abord télécharger le plan via devis par dialogue IA afin que le côté ingénierie fasse un premier jugement de fabricabilité.
Étape du plan : comment coter les tolérances détermine si c'est réalisable ensuite
Beaucoup de litiges de non-conformité ne se produisent pas sur la machine, mais sur le plan. Un plan à la cotation ambiguë transfère silencieusement à l'atelier des jugements qui devraient incomber à la conception : l'opérateur ne peut que deviner par expérience quelle face est la référence, quel endroit est la surface fonctionnelle, et quelles cotes doivent réellement être tenues. À l'échelle de 0,005 mm, le coût d'une erreur de devinette est directement amplifié en rebut.
Système de références : définir d'abord « d'où l'on mesure », avant de parler de « avec quelle précision on usine »
La première question pour une pièce micrométrique n'est pas l'usinage, mais la cohérence des références. Si la référence de conception, la référence d'usinage et la référence de mesure ne se trouvent pas sur la même chaîne, une tolérance serrée ne reste qu'un chiffre sur le papier. La pratique courante consiste à choisir comme référence principale une surface suffisamment grande et suffisamment rigide, en évitant d'utiliser une surface brute ou un bord de paroi mince comme référence — ces surfaces se déforment elles-mêmes sous l'effet de la force de serrage et des contraintes résiduelles.
Un critère plus pratique : écrire les cotes clés sous forme d'une chaîne de tolérances claire, en partant de la surface fonctionnelle et en cotant de proche en proche jusqu'à la surface de positionnement, plutôt que de disperser des tolérances unilatérales sur plusieurs vues. Une fois la chaîne claire, l'atelier sait quelles cotes doivent être garanties en un seul bridage et lesquelles peuvent être réalisées en plusieurs phases.
Le GD&T n'est pas décoratif : il détermine les gabarits et le plan de mesure
Les tolérances géométriques (planéité, parallélisme, coaxialité, localisation) sont souvent plus critiques que les tolérances dimensionnelles sur les pièces micrométriques, car elles décrivent des relations fonctionnelles. Lors de la cotation d'une localisation, si l'on donne à la fois la référence et l'exigence du maximum de matière, le contrôle peut juger rapidement avec un gabarit fonctionnel ; à l'inverse, avec une simple tolérance dimensionnelle isolée, la mesure ne peut que palper point par point, ce qui est peu efficace et source de litiges.
Il faut rappeler que la cotation GD&T doit correspondre à la capacité de mesure. Si le plan exige une tolérance géométrique mais que l'usine ne dispose pas des moyens de mesure correspondants ou du mode d'établissement des références, cette exigence ne pourra pas être vérifiée. La valeur de la revue de fabricabilité (DFM) à ce stade est précisément de mettre sur la table, par anticipation, à la fois « peut-on le mesurer » et « peut-on le faire ».
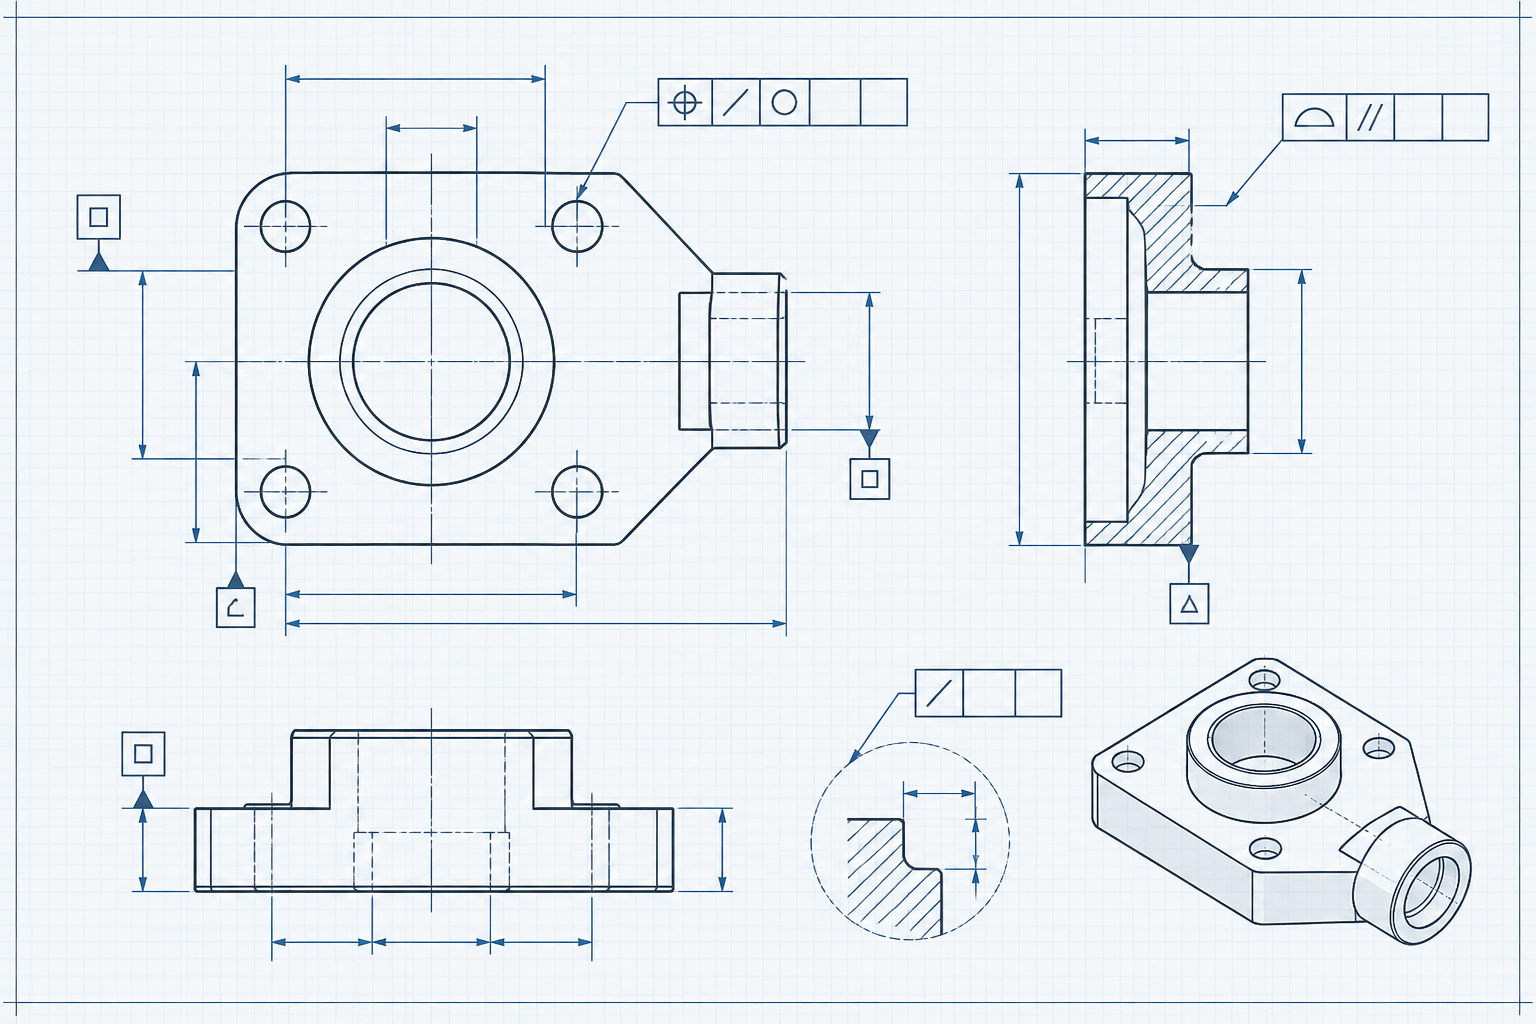
Si les informations du plan sont complètes et les références claires, la discussion ultérieure sur le process a du sens. Pour les pièces nécessitant un ajustement précis, vous pouvez d'abord consulter les capacités d'usinage CNC pour connaître la plage d'usinage couverte, puis décider quelles caractéristiques réserver à la finition ultérieure.
Machines et outils : la capacité est un point de départ, pas une réponse
Beaucoup de demandes de devis comportent la phrase « exigence d'équipement : machine-outil importée de haute précision ». Cette phrase n'est pas fausse en soi, mais elle simplifie le problème. Un centre d'usinage à la précision de positionnement nominale élevée, placé dans un atelier à température constante, avec des outils adaptés et programmé par une personne connaissant la matière, produit effectivement plus facilement des résultats micrométriques ; mais la même machine, si le faux rond de l'outil est trop important, si les paramètres de coupe sont agressifs et le refroidissement insuffisant, dépassera tout aussi régulièrement la tolérance. La capacité de l'équipement détermine la « limite théorique », la stratégie de process détermine le « point de chute réel ».
Précision géométrique et stabilité thermique de la machine
La précision géométrique de la machine comprend la rectitude des glissières, la perpendicularité des axes, la précision de rotation de la broche, etc. Ces erreurs sont souvent masquées lors de l'usinage d'une pièce unique, mais se manifestent sous forme de dérive en production de série ou en coupe de longue durée. Plus critique encore est la précision à chaud : l'élévation de température après un fonctionnement continu de la broche provoque un allongement axial, et la vis à billes chauffée modifie le pas réel. Pour un objectif de l'ordre de 0,005 mm, démarrer directement en ébauche à froid et passer en finition sans équilibre thermique est un point de départ d'échec courant. La pratique sûre consiste à laisser la machine tourner à vide à la vitesse prévue pendant un certain temps, puis à entrer en finition une fois la déformation thermique stabilisée.
Faux rond, usure et efforts de coupe de l'outil
L'outil est le maillon en contact direct avec la pièce, et son état mérite plus d'attention que la plaque signalétique de la machine. Si la surface de contact entre le porte-outil et la broche contient des impuretés, ou si la position de serrage du mandrin est incorrecte, le faux rond radial est amplifié ; un faux rond important rend la profondeur de coupe réelle de l'arête inégale, affectant à la fois la cote et la qualité de surface. L'usure de l'outil est un processus progressif : l'usure en dépouille fait augmenter les efforts de coupe, ce qui provoque un effacement élastique des pièces à parois minces, et un retour de cote après desserrage. Pour les caractéristiques sensibles à la précision, il faut généralement vérifier l'état d'usure de l'outil avant la finition, et si nécessaire changer d'outil ou faire une passe séparée.
La liste d'équipements ne peut donc répondre qu'à « est-ce possible », pas à « ce lot peut-il être produit de manière stable ». Ce qu'il faut réellement confirmer : la machine est-elle bien entretenue, existe-t-il une procédure d'équilibre thermique, la gestion des outils est-elle normalisée, la stratégie de programmation laisse-t-elle une marge pour la précision. Ces éléments ne figurent pas dans le modèle de la machine, mais déterminent directement le résultat. Si vous évaluez un projet sensible à la précision, vous pouvez d'abord envoyer le plan et les caractéristiques clés à l'équipe d'ingénierie pour un jugement de fabricabilité, puis décider de la gamme, plutôt que de verrouiller d'abord le modèle de machine.
Chaleur et vibrations : les variables les plus souvent négligées dans l'usinage micrométrique
Beaucoup d'ateliers ont connu ce scénario : la première pièce est conforme le matin, le contrôle de midi est hors tolérance, et l'après-midi la mesure revient dans les limites. L'opérateur n'a pas modifié le programme, l'outil n'a pas été changé, la machine n'a émis aucune alarme — seule l'ambiance a changé. Lorsque la tolérance n'est que de 0,005 mm, la chaleur et les vibrations ne sont plus un « bruit de fond », mais des variables d'entrée qui participent directement à la formation des dimensions. Plutôt que de les subir comme des perturbations, mieux vaut les gérer comme des paramètres de process.
Température : de l'air de l'atelier à l'allongement de la broche
L'effet de la chaleur sur les dimensions peut être estimé par une relation simple : ΔL = α · L · ΔT. Le coefficient de dilatation linéaire de l'acier est de l'ordre de 11–12 ×10⁻⁶/℃, ce qui signifie qu'une pièce en acier de 100 mm, soumise à une variation de température de 5 ℃, subira une dérive d'environ 5–6 μm dans le sens de la longueur — déjà du même ordre de grandeur que 0,005 mm. Le coefficient de l'aluminium est plus élevé, ce qui le rend plus sensible à la température. Cela signifie que si la température de l'atelier fluctue de quelques degrés au cours d'une journée, discuter de la « précision suffisante de la machine » n'a en réalité aucun sens.
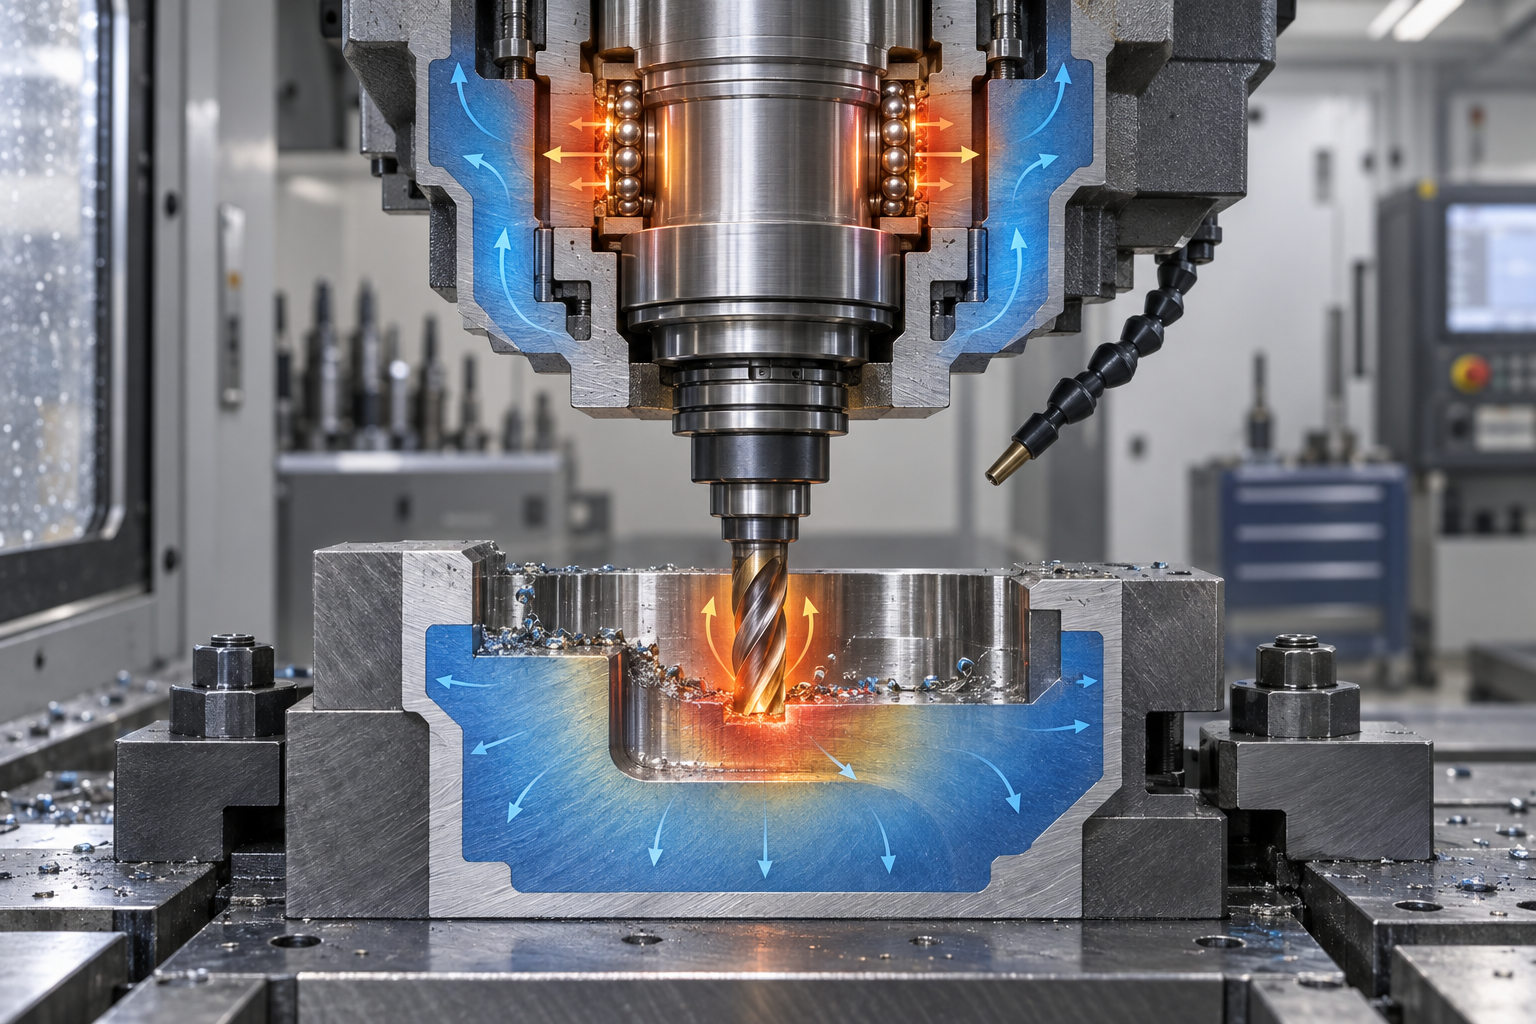
Les sources de chaleur ne se limitent pas à l'air ambiant. Une broche en fonctionnement continu génère de la chaleur et s'allonge le long de l'axe Z ; les vis à billes et les glissières s'échauffent également par frottement ; la zone de coupe produit elle-même une grande quantité de chaleur, et l'arrosage par le liquide de refroidissement provoque un refroidissement local brutal. Ces sources de chaleur ont des constantes de temps différentes : la température ambiante se compte en heures, l'allongement thermique de la broche peut évoluer rapidement dans les premières dizaines de minutes, et la chaleur de coupe est presque instantanée. Il en résulte que la pièce est « figée » dans différents états thermiques selon le moment.
- Température constante et équilibre thermique : pour les tâches micrométriques, amener la machine et la pièce à l'équilibre thermique avant l'usinage est souvent plus efficace que de rechercher un équipement plus coûteux. Faire tourner la machine à vide un certain temps après la mise sous tension avant de régler l'outil est le moyen le plus économique de stabilisation thermique.
- Réduire l'apport de chaleur : choisir judicieusement les paramètres de coupe et le mode de refroidissement, éviter les usinages lourds prolongés qui accumulent la chaleur dans la pièce et la broche.
- La mesure aussi doit être contrôlée en température : lorsque l'écart de température entre l'instrument de mesure et la pièce est trop important, le résultat de mesure dérive lui-même ; voir la section sur la boucle de mesure ci-après.
Vibrations : la chaîne de transmission des fondations à la pointe de l'outil
Les vibrations affectent la précision de deux manières : l'une fait apparaître des marques de vibration en surface et dégrade la circularité ; l'autre, plus insidieuse, fait que la position relative entre l'outil et la pièce varie légèrement à chaque tour, ce qui se traduit finalement par une dispersion dimensionnelle. Les sources de vibration peuvent provenir de la presse, du pont roulant ou du chariot élévateur voisins, ou encore du déséquilibre de la machine elle-même ou d'un porte-à-faux d'outil trop long.
L'approche technique consiste à traiter le problème par couches : isolation vibratoire (patins antivibratiles de machine, fondation indépendante, éloignement des équipements à impact), rigidité (réduire le porte-à-faux de l'outil, choisir des porte-outils plus rigides, réduire les pièces longues et fines), process (ajuster la vitesse pour éviter les plages de broutement, contrôler la profondeur de passe et l'avance). Parmi ces trois leviers, l'ajustement du process est souvent le plus rapide, car il ne nécessite aucune modification matérielle.
Il faut préciser que la chaleur et les vibrations apparaissent rarement seules. La chaleur de coupe modifie la rigidité locale du matériau, les vibrations accélèrent l'usure de l'outil, et l'usure augmente à son tour les efforts de coupe et la chaleur. Il s'agit d'un système couplé ; sur le terrain, il ne faut donc pas s'attendre à résoudre définitivement le problème en ne modifiant qu'une seule variable à la fois — mais modifier une seule variable à la fois reste la voie la plus rapide pour identifier la cause principale. Pour les pièces nécessitant des résultats micrométriques stables, il est recommandé d'intégrer dès la phase de revue de process le contrôle de température, la rigidité de bridage et l'environnement de mesure, plutôt que de rattraper le coup après une première pièce hors tolérance. En cas de doute sur l'adéquation d'une structure à l'usinage CNC, consultez d'abord la page Capacités d'usinage CNC pour connaître les limites d'application, puis décidez du plan de process.
Bridage et gamme d'usinage : maintenir la pièce stable pendant l'usinage
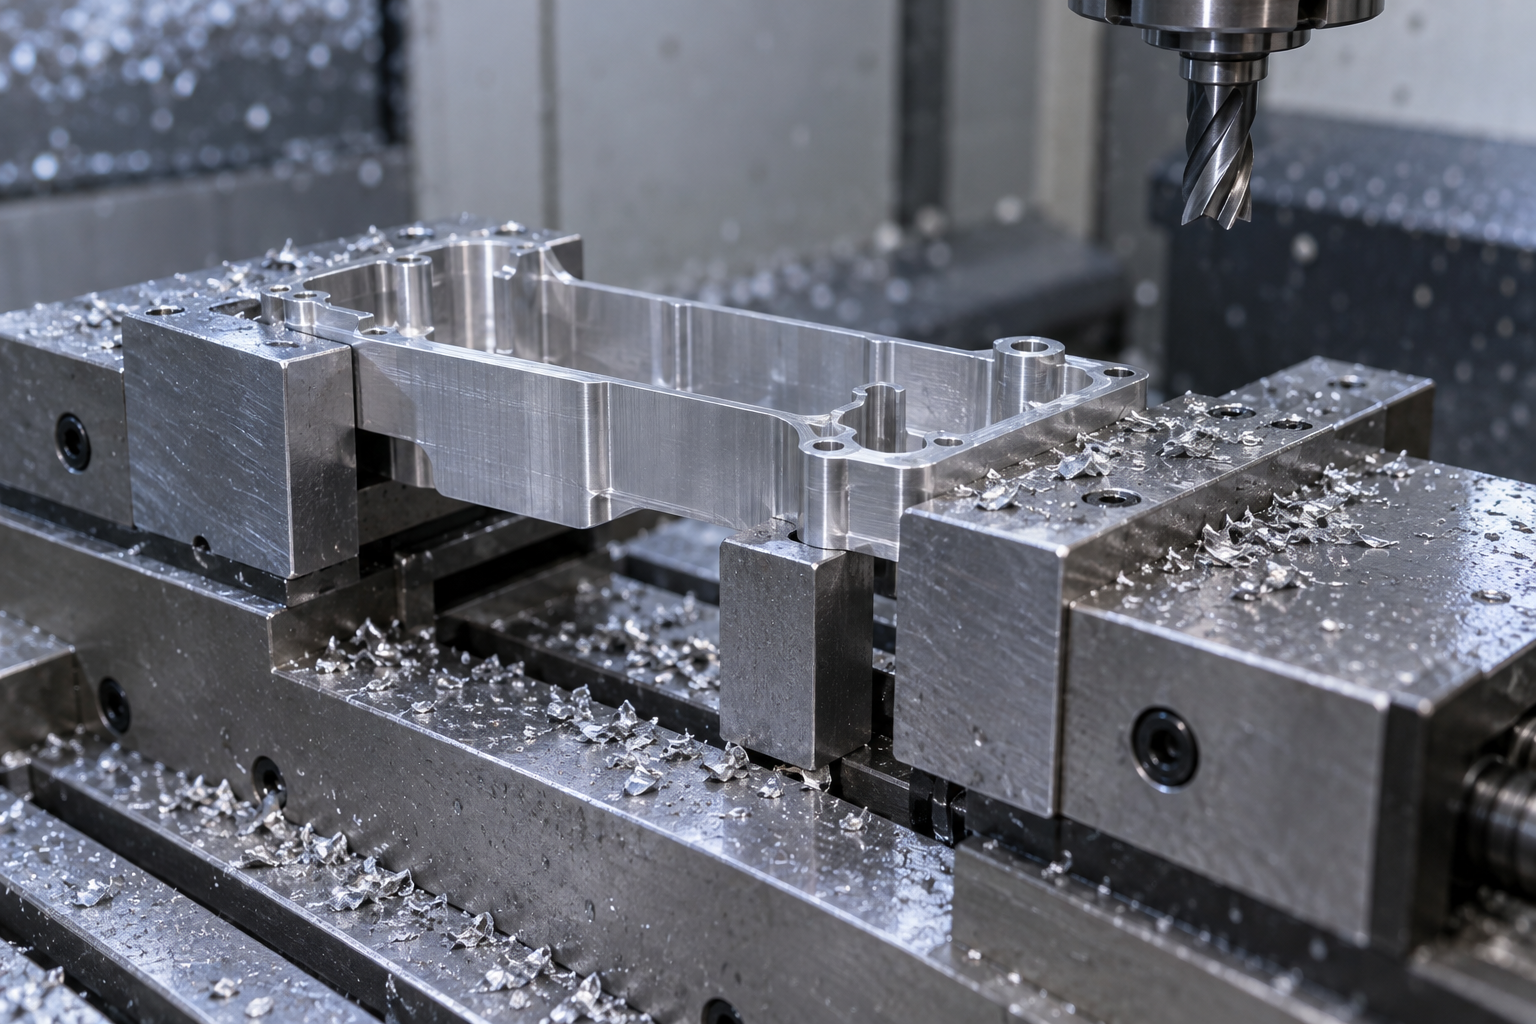
Beaucoup de dépassements micrométriques ne viennent pas de l'incapacité de la machine à « réaliser » la pièce, mais du fait que la pièce est poussée de façon répétée entre les trois actions de bridage, de coupe et de desserrage. La force de serrage courbe les parois minces ; dès que l'outil passe, la matière revient en arrière ; lorsqu'on desserre les mors, la pièce reprend une autre forme. La dimension observée à la mesure est en réalité l'écart entre l'état « libre » et l'état « bridé ». Pour obtenir des résultats stables au niveau de 0,005 mm, la gamme d'usinage et la stratégie de bridage sont souvent plus déterminantes que le remplacement par une machine plus coûteuse.
Unification des références : éviter que la pièce « change de système de coordonnées » entre les opérations
Si la référence de conception du plan, la référence de process et la référence de mesure ne concordent pas, la chaîne de tolérance est amplifiée à chaque opération. La démarche viable consiste à les faire coïncider autant que possible : la première opération usine une surface de positionnement ou un bossage de process réutilisable, et les opérations suivantes s'appuient sur cette référence plutôt que de réaligner à chaque fois. Pour les pièces nécessitant un usinage sur plusieurs faces, privilégier la réalisation du plus grand nombre possible de caractéristiques en un seul bridage, afin de réduire les retournements — chaque retournement introduit une erreur de positionnement et une déformation de serrage supplémentaires.
Bridage souple et support : répartir l'effort plutôt que le concentrer
Les pièces à parois minces, les arbres longs et fins et les pièces de type cadre craignent surtout le bridage dur par contact ponctuel. Les approches couramment utilisées en ingénierie incluent : l'utilisation de mors doux ou de montages profilés dédiés pour augmenter la surface de contact ; l'aspiration sous vide, la fixation à la cire ou le remplissage par alliage à bas point de fusion pour fournir un support uniforme ; l'ajout d'une lunette ou d'un support auxiliaire pour les pièces longues et fines, afin de réduire le porte-à-faux. L'orientation de la force de serrage mérite également réflexion — faire agir la force de serrage autant que possible sur les zones les plus rigides, éviter de la presser directement sur la paroi mince à usiner. Si nécessaire, on peut d'abord serrer légèrement, puis compléter le serrage après ébauche, en échangeant un « serrage par étapes » contre une déformation maîtrisable.
Détente des contraintes et ordre des opérations : libérer les déformations à l'avance
Les contraintes résiduelles internes du brut et les contraintes de coupe générées par l'ébauche se libèrent lors de la finition ou après le desserrage du montage. Les réponses courantes sont : intercaler une opération de détente des contraintes entre l'ébauche et la finition (par exemple vieillissement naturel ou traitement de détente, la méthode précise devant être confirmée avec l'ingénierie) ; en finition, adopter de faibles profondeurs de passe et plusieurs passes, pour éviter d'enlever tout le surépaisseur en une seule fois ; enlever la matière de façon symétrique, afin que la libération des contraintes soit aussi équilibrée que possible. Pour les pièces à haute exigence de précision, la finition est parfois réalisée dans un environnement proche de la température constante, avec un temps de stabilisation après usinage avant la mesure.
La gamme d'usinage est elle-même une forme de « répartition de la précision ». Placer la cote la plus critique en dernière opération, la plus stable, les opérations précédentes ne servant qu'à laisser une surépaisseur uniforme. Ainsi, même en cas de légère fluctuation en cours de route, la tolérance finale n'est pas directement consommée. Pour votre pièce spécifique, vous pouvez soumettre le plan et les cotes critiques à l'évaluation technique, afin de vérifier si le montage et l'ordre des opérations sont adaptés, puis décider si un montage dédié est nécessaire.
Boucle de mesure : sans mesure fiable, pas de précision reproductible
La phrase la plus dangereuse en atelier est « j'ai mesuré, c'est bon ». Le problème est : avec quoi a-t-on mesuré, à quelle température, et a-t-on mesuré l'élément réellement exigé par le plan. Lorsque la tolérance n'est que de 0,005 mm, la mesure devient elle-même un problème de process micrométrique — l'erreur d'indication de l'instrument, la force de contact du palpeur, l'état thermique de la pièce, voire la température de la main de l'opérateur tenant le palpeur, entrent tous dans la lecture finale. Autrement dit, l'incertitude de mesure doit être nettement inférieure à la tolérance, sinon vous ne faites que juger la conformité à partir du bruit.
Choix des instruments : d'abord l'incertitude, ensuite la résolution
Beaucoup ne choisissent un instrument qu'en fonction de sa résolution : un micromètre numérique à 0,001 mm semble « plus précis » qu'un pied à coulisse à 0,01 mm, mais la résolution n'est qu'une capacité d'affichage, pas une capacité de mesure. Pour juger si un instrument est adapté, il faut examiner si son incertitude de mesure se situe dans une proportion raisonnable de la tolérance — l'expérience courante en ingénierie veut que plus la part de l'incertitude de l'instrument dans la tolérance est faible, mieux c'est ; la proportion précise doit être confirmée avec l'ingénieur qualité, et non fixée au hasard.
- Diamètre extérieur/épaisseur : micromètres numériques, micromètres à levier, adaptés aux cylindres réguliers et aux plaques, mais attention à la planéité des touches et à la constance de la force de mesure.
- Diamètre intérieur/alésages : micromètres d'intérieur, comparateurs pneumatiques, jauges à tampon. Les comparateurs pneumatiques sont sensibles au diamètre et à la circularité, adaptés à la comparaison en série, mais nécessitent un étalonnage avec des pièces de référence.
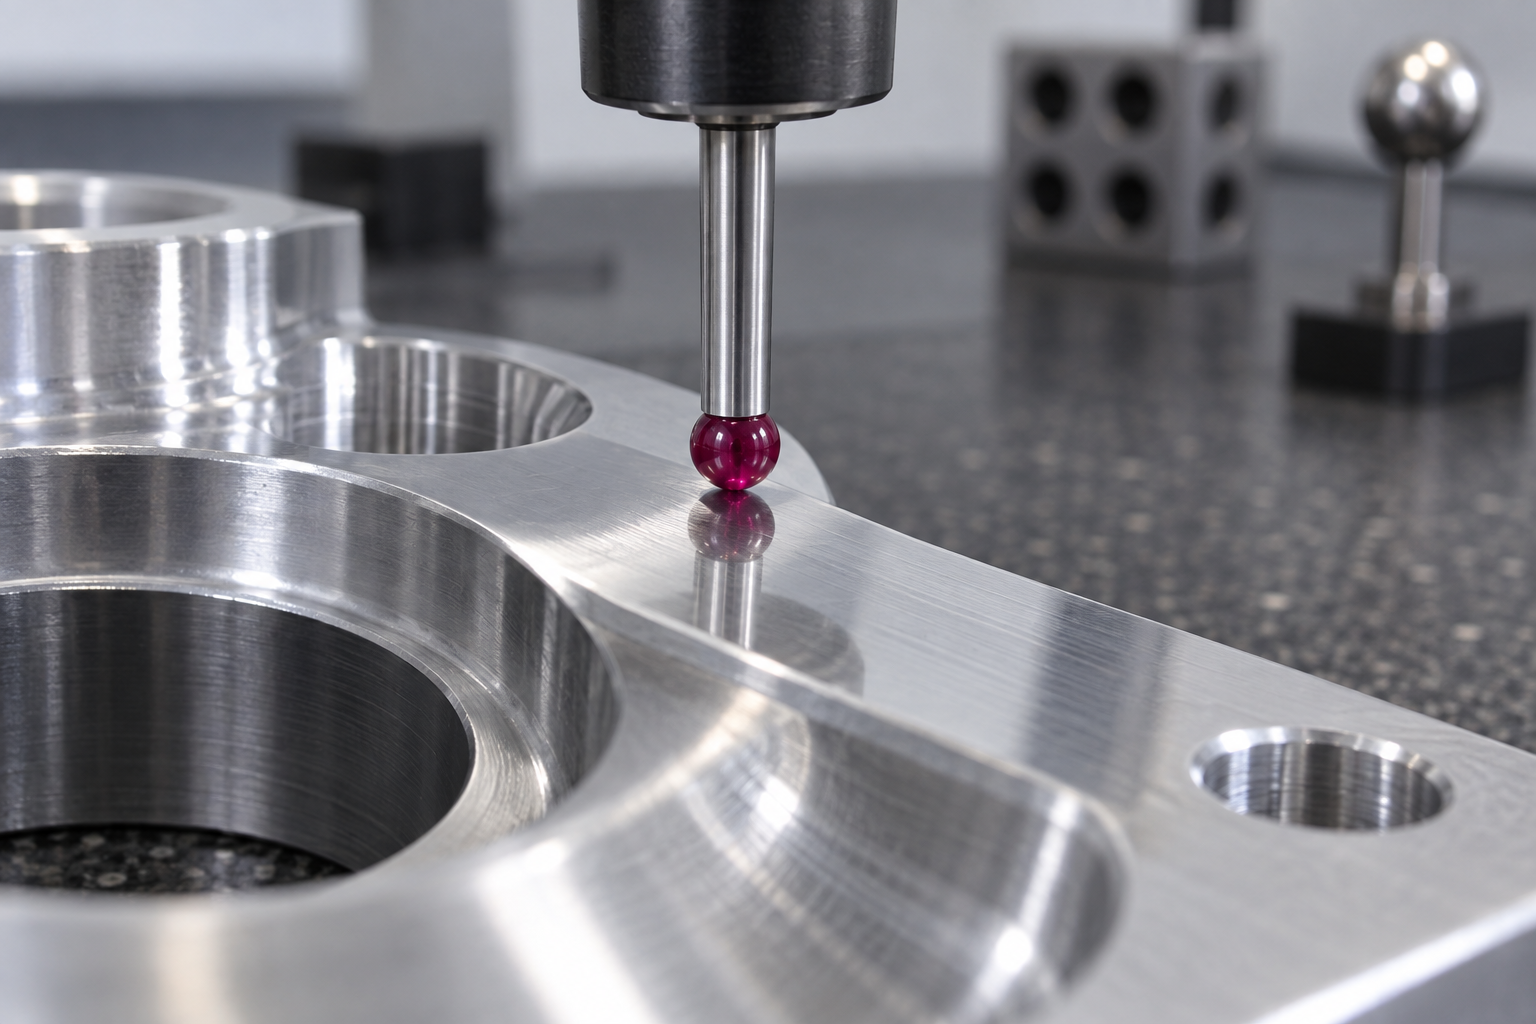
- Forme et position : machines à mesurer la circularité, machines à mesurer tridimensionnelles (CMM), machines de mesure par vision. La coaxialité, la localisation et le profil dans le GD&T ne peuvent pratiquement être mesurés que par ce type d'équipement.
- Surface et microgéométrie : rugosimètres, profilomètres, pour déterminer si une anomalie de surface relève d'un problème d'outil ou d'un paramètre de process.
- Comparaison rapide : gabarits dédiés, jauges passe/non-passe, adaptés au rythme de production, mais ne répondent qu'à « dans la tolérance ou non », pas à « pourquoi ça dévie ».
Une erreur fréquente consiste à mesurer des éléments GD&T avec des instruments universels. Un pied à coulisse ne mesure pas la coaxialité, un micromètre ne mesure pas la localisation. Si le plan indique un système de références, le plan de mesure doit être cohérent avec ces références, sinon les données, même belles, n'ont aucun sens.
Environnement de mesure : la température, ce troisième variable caché
Le coefficient de dilatation linéaire de l'acier est de l'ordre de 10⁻⁵/℃, ce qui signifie que pour chaque variation de 1℃, une pièce en acier de 100 mm voit sa dimension changer d'environ 1 μm. Pour une tolérance de 0,005 mm, cet ordre de grandeur n'est plus négligeable. C'est pourquoi les mesures de haute précision exigent généralement d'être réalisées sous température contrôlée, et de ne relever les valeurs qu'après que la pièce, l'instrument de mesure et l'environnement aient atteint une température homogène — une pièce tout juste sortie de la machine et encore chargée de la chaleur de coupe tend à mesurer trop grande, puis « se rétracte » après refroidissement, d'où le classique paradoxe du « conforme à l'usinage, hors tolérance au contrôle ».
En pratique, les méthodes courantes consistent à : laisser la pièce s'équilibrer en température dans la salle de mesure avant de mesurer ; éviter de tenir longtemps à la main la zone de mesure ; placer l'instrument et la pièce dans le même environnement ; enregistrer la température au moment de la mesure pour les dimensions critiques sensibles à la température. Ces gestes n'ajoutent que peu de coût, mais réduisent nettement le taux d'erreur de jugement.
Des données au procédé : faire rétroagir les résultats de mesure pour corriger les paramètres
La valeur de la boucle de mesure ne réside pas dans le fait de « juger la conformité », mais dans la transformation de l'écart en une correction exécutable. Si une série de pièces présente systématiquement des dimensions trop grandes, les pistes possibles incluent la compensation de l'usure de l'outil, la compensation de la dilatation thermique, le réglage de l'avance et de la profondeur de passe, l'estimation du retour élastique après relâchement du bridage. L'essentiel est de distinguer les « fluctuations aléatoires » des « dérives systématiques » : les premières se traitent par la capabilité et la stabilité du procédé, les secondes se prêtent à une compensation paramétrique.
Enfin, il faut accepter une réalité : la boucle de mesure n'est pas une action ponctuelle, mais un processus continu. Une même machine, un même montage d'usinage peuvent se comporter différemment selon les saisons et les lots de matière. C'est en corrélant et en accumulant les données de mesure, les conditions environnementales et les paramètres de procédé que l'on fait passer le 0,005 mm d'« obtenu occasionnellement » à « obtenu de manière stable ».
Modes de défaillance courants et ordre de diagnostic
En usinage micrométrique, la pire erreur est de « régler les paramètres en premier ». Une dérive dimensionnelle sur un même lot peut provenir de l'état thermique de la machine, du relâchement du bridage, de l'usure de l'outil ou du système de mesure lui-même. L'intérêt du diagnostic sur site est de réduire le champ des variables à une ou deux par le chemin le plus court, plutôt que de tout remettre en cause — machine, outil, programme, instruments. Ce qui suit se déroule dans l'ordre « d'abord écarter la mesure, puis le bridage, enfin suspecter la machine et le procédé » ; la logique de cet ordre est que plus une étape est proche de la livraison de la pièce, plus elle est facile à vérifier en premier, et plus elle risque d'être négligée.
Dépassement dimensionnel : demandez d'abord « est-ce une erreur de mesure ? »
Le premier suspect d'un dépassement dimensionnel n'est souvent pas la machine, mais la mesure. L'instrument est-il dans sa période de validité d'étalonnage, le palpeur est-il propre, la température de la pièce est-elle identique à celle de l'instrument, la force de mesure provoque-t-elle une déformation élastique des pièces à paroi mince — tout cela peut faire dévier la lecture de la valeur réelle. En particulier pour les alésages et les dimensions à paroi mince, la force de mesure d'un instrument à contact suffit à faire « paraître conforme » la lecture, alors que l'assemblage s'avère impossible. Il est conseillé de répéter plusieurs fois la mesure sur la même pièce, au même endroit, pour observer la répétabilité ; si la répétabilité est mauvaise, traitez d'abord le système de mesure avant de parler d'usinage.
Si la mesure est fiable, déterminez ensuite si le dépassement est une dérive systématique ou une dispersion aléatoire. Une dérive systématique pointe généralement vers la compensation d'outil, la dérive thermique ou une erreur de changement de référence ; une dispersion aléatoire relève plutôt d'une rigidité de bridage insuffisante, de l'usure de l'outil ou d'une interférence de copeaux. Les actions de diagnostic correspondantes sont totalement différentes ; les traiter ensemble ne mène qu'à des essais-erreurs répétés.
Défauts de circularité et de cylindricité : éliminer par couches, de la broche à l'outil puis au bridage
Les défauts de circularité sont fréquents dans les opérations de tournage et d'alésage. L'ordre de diagnostic recommandé est le suivant : vérifier d'abord si la pièce est déformée par le serrage (particulièrement net pour les pièces de type douille à paroi mince), puis contrôler si l'outil est usé ou si l'arête présente des arêtes rapportées, et enfin seulement suspecter la précision de rotation de la broche. Si l'erreur de circularité présente des ondulations nettement périodiques, elle est souvent liée à la fréquence de vibration de la broche ou du système d'avance ; si l'erreur est elliptique ou trilobée, elle relève plutôt d'une répartition inégale de la force de serrage ou d'une libération des contraintes internes du matériau. Distinguer la signature de l'onde est plus efficace que de changer l'outil à l'aveugle.
Anomalies de surface : diagnostic rapide des marques de vibration, bavures et brûlures
En présence de marques de vibration régulières en surface, vérifiez en priorité si le porte-à-faux de l'outil est trop long, si le porte-outil et le cône de broche sont propres, et si les paramètres de coupe se situent dans une zone sensible au broutement ; en présence de bavures ou de rebords, cela tient souvent à l'émoussage de l'outil, à une avance trop importante ou à la ténacité du matériau ; en présence de brûlures ou de changements de couleur en surface, cela indique une accumulation de chaleur de coupe, un refroidissement insuffisant ou une vitesse de coupe trop élevée. Ces trois phénomènes affectent souvent simultanément les dimensions lorsqu'on exige le micron, il ne faut donc pas se limiter à l'aspect : remesurez en parallèle les dimensions critiques pour déterminer s'il s'agit d'un « problème de surface » ou de la « manifestation d'un problème dimensionnel ».
- Première étape : valider le système de mesure. Répéter les mesures, changer d'instrument, changer d'opérateur, pour confirmer que la lecture elle-même est fiable.
- Deuxième étape : vérifier le bridage et le relâchement. Remesurer après desserrage du montage pour déterminer s'il existe une déformation de serrage ou un retour élastique de contraintes.
- Troisième étape : confirmer l'état thermique. La machine est-elle suffisamment préchauffée, la température de l'atelier est-elle stable, les dimensions dérivent-elles de façon unidirectionnelle en usinage continu.
- Quatrième étape : vérifier l'outil et le programme. Usure de l'outil, réglage de la compensation, changement de référence et trajectoire d'usinage sont-ils conformes aux attentes.
- Cinquième étape : revenir à la précision géométrique de la machine. Une fois les quatre premières étapes écartées, évaluer l'état de la broche, des glissières et du système d'avance.
Le cœur de cet ordre est d'écarter d'abord les causes à faible coût et à forte probabilité. L'erreur la plus fréquente sur site est d'ajuster la compensation du programme dès qu'un dépassement apparaît, ce qui « compense » une dérive systématique dans l'erreur aléatoire et rend le lot suivant encore plus instable. Si le problème réapparaît sur la même caractéristique, il est conseillé de consigner le processus de diagnostic pour en faire un chemin de jugement réutilisable. Lorsqu'il s'agit de capabilité de procédé et de moyens de contrôle concrets, il vaut mieux confirmer d'abord avec l'équipe d'ingénierie avant de décider d'un éventuel ajustement de la gamme.
Questions fréquentes (FAQ)
Voici les questions les plus fréquemment posées autour de l'usinage au niveau 0,005 mm. Les réponses ne donnent que la logique de jugement et les orientations d'ingénierie, sans engagement sur des tolérances, des délais ou des prix précis — ceux-ci doivent être confirmés point par point avec l'équipe d'ingénierie, en fonction de la structure de la pièce, du matériau et de la quantité.
Le plan indique 0,005 mm : faut-il que toutes les dimensions atteignent cette précision ?
Non. Le 0,005 mm ne doit généralement concerner qu'un petit nombre de dimensions d'ajustement critiques ; les autres dimensions peuvent recevoir des tolérances raisonnables selon leur fonction. Si tout le plan est annoté de façon uniforme, le coût et le risque augmentent de façon exponentielle, car chaque dimension mobilise des ressources de température constante, d'avance lente et de mesures multiples.
Il est conseillé de confirmer point par point lors de la revue : un dépassement de cette dimension affecte-t-il l'assemblage ou la fonction ? Si non, assouplissez. Concentrer le budget sur les quelques dimensions qui déterminent réellement la performance est plus avantageux qu'un resserrement généralisé.
Quels matériaux permettent plus facilement d'atteindre 0,005 mm, et lesquels sont pratiquement irréalistes ?
Les métaux à bonne stabilité dimensionnelle (comme les alliages d'aluminium courants, certains aciers inoxydables) atteignent relativement facilement cet ordre de grandeur en conditions contrôlées ; les plastiques, en particulier ceux hygroscopiques ou à fort coefficient de dilatation thermique, voient leurs dimensions varier avec l'environnement, et atteindre puis maintenir 0,005 mm y est nettement plus difficile. Les matériaux tendres et facilement déformables introduisent des erreurs dès les phases de serrage et de mesure.
Lors du choix du matériau, posez deux questions à la fois : peut-on l'usiner à cette précision, et peut-on la conserver dans l'environnement de mesure et d'assemblage. Pour savoir si un matériau précis convient, il est conseillé de le vérifier dans la bibliothèque de matériaux puis d'en discuter avec l'ingénierie.
Où part principalement le coût ? Pourquoi une petite amélioration de précision fait-elle beaucoup augmenter le prix ?
Le poste principal n'est généralement pas la coupe elle-même, mais l'environnement à température constante, la finition à vitesse lente, les montages d'usinage dédiés, les opérations de détente des contraintes et les mesures répétées. Chaque resserrement de précision fait baisser le taux de conformité et augmenter le temps de reprise et de contrôle, ce qui s'ajoute au prix unitaire.
La façon la plus efficace de réduire les coûts n'est donc pas de négocier le prix unitaire, mais de réduire le nombre de caractéristiques nécessitant une haute précision, d'assouplir les tolérances non critiques et de regrouper les phases de bridage. Après avoir téléchargé le plan, vous pouvez obtenir rapidement un ordre de grandeur via le devis par dialogue IA.
Comment confirmer qu'une pièce atteint réellement 0,005 mm, et pas seulement sur la foi de la machine ?
Par une boucle de mesure, et non par les spécifications de l'équipement. Il faut choisir des instruments adaptés (par exemple une machine à mesurer tridimensionnelle, un instrument de mesure de haute précision), mesurer sous température contrôlée et évaluer l'incertitude de mesure — si l'incertitude de la mesure elle-même est proche de la zone de tolérance, la conclusion n'est pas fiable.
Plus important encore, il faut renvoyer les données de mesure vers le procédé : quel lot a dérivé, de combien, comment compenser. Sans cette boucle, la précision ne peut être reproduite. Si nécessaire, on peut compléter par une numérisation 3D pour une vérification globale de la forme.
Petite et grande série : la difficulté d'atteindre 0,005 mm est-elle la même ?
Non. En petite série, le réglage pièce par pièce et la compensation manuelle permettent d'approcher la haute précision, mais la cohérence dépend de l'opérateur ; en grande série, le procédé doit rester stable sur la durée, la dérive thermique et l'usure de l'outil s'accumulent, et il faut s'appuyer sur la maîtrise statistique du procédé et des étalonnages réguliers pour maintenir le niveau.
Ainsi, pour un même plan, des quantités différentes impliquent des gammes et des points de risque différents. Avant de passer à grande échelle, il est conseillé de valider sur une petite série pour confirmer que la fenêtre de procédé est suffisamment large.
Key takeaways
- 0,005 mm est une précision système, pas une précision machine : machine-outil, outil, bridage, température et mesure doivent être contrôlés simultanément.
- Le mode de cotation des tolérances décide de la réussite : des références floues, une chaîne de tolérances cumulée, un plan sans référence de mesure, et même le meilleur équipement ne pourra pas garantir la stabilité.
- La chaleur est la plus grande variable invisible de l'usinage micrométrique ; la température constante, l'équilibre thermique et la compensation en ligne sont souvent plus efficaces que de changer de machine.
- La déformation au bridage est souvent sous-estimée : pour les pièces à parois minces et les pièces élancées, la force de serrage et le mode de maintien déterminent directement de quel côté tombe la cote finale.
- Sans boucle de mesure, pas de précision : la capacité des instruments, l'environnement de mesure et la rétroaction des données sont les conditions préalables à une reproduction stable.



