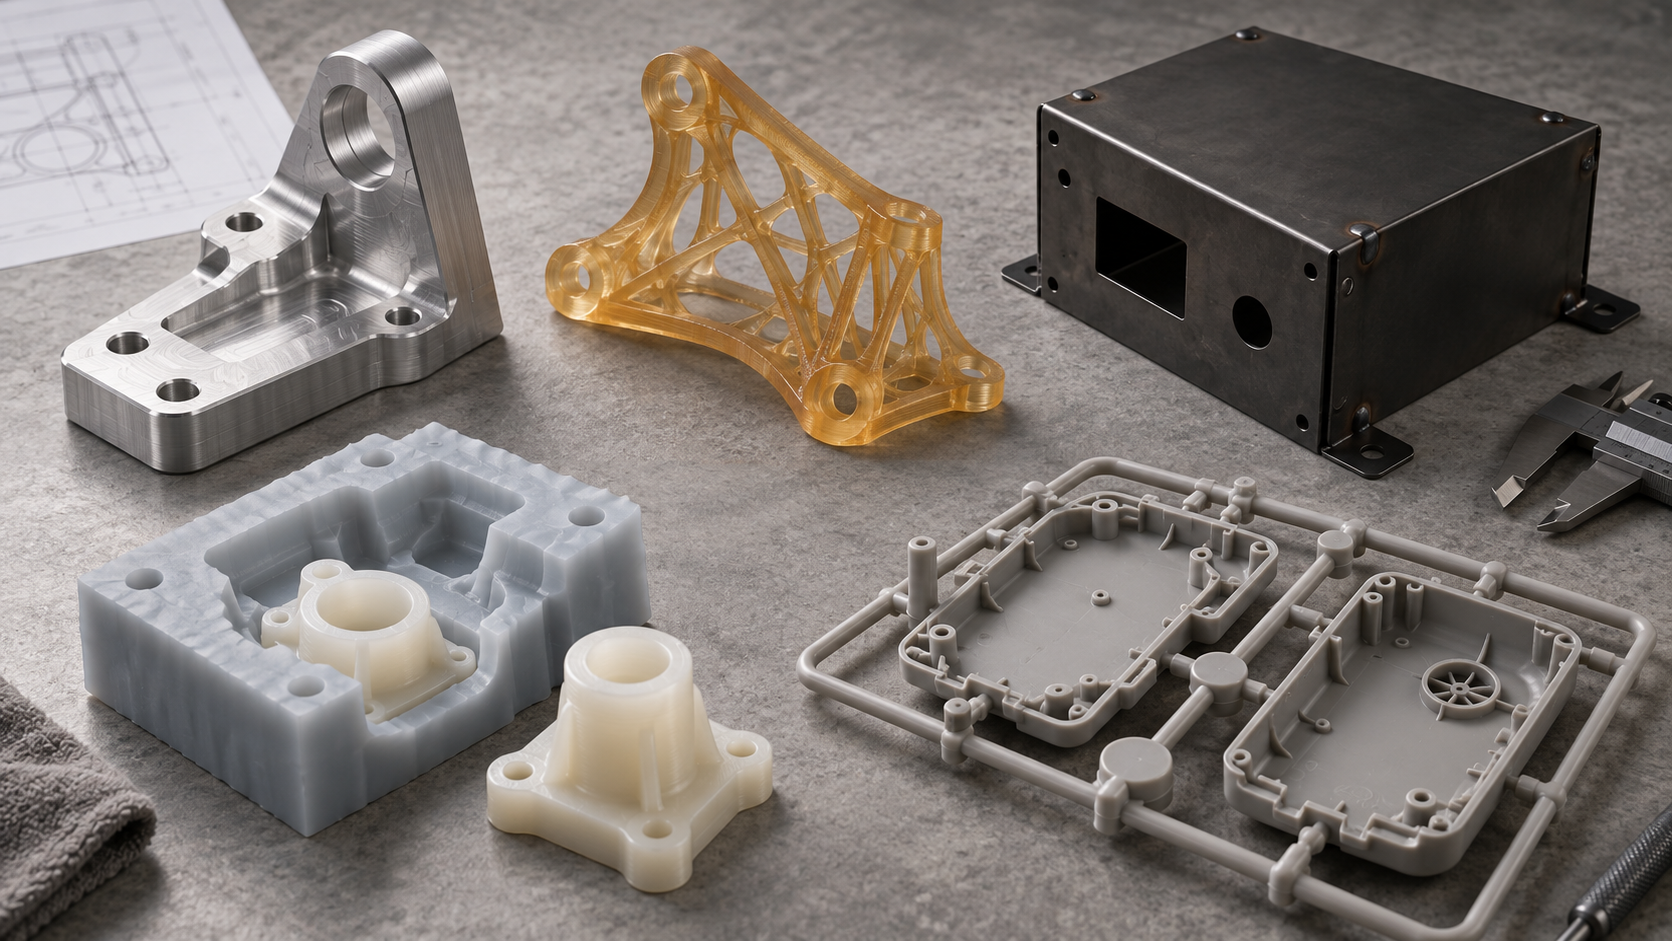
D'abord la conséquence d'une défaillance, ensuite le procédé
Le même plan envoyé à deux fournisseurs peut revenir avec des recommandations totalement opposées : l'un dira « cette pièce est plus fiable directement fraisée en CNC », l'autre dira « ouvrir un moule simple pour un moulage silicone de prototype est plus rentable ». Aucun des deux n'a tort, mais leurs conséquences de défaillance supposées par défaut ne sont pas les mêmes. Le premier suppose qu'il s'agit d'une pièce structurelle porteuse, dont la casse arrête toute la ligne ; le second suppose qu'il s'agit d'une pièce de validation d'aspect, montée pour quelques photos puis démontée. La première étape du jugement de procédé n'est pas de parcourir la liste des procédés, mais de demander d'abord : si cette pièce casse, que se passe-t-il ?
En décomposant cette question, on retombe généralement sur quatre dimensions. Premièrement, où se trouvent les faces fonctionnelles — surfaces d'appui, surfaces d'étanchéité, surfaces de guidage, surfaces d'engrènement des dents ; les cotes et la qualité de surface de ces emplacements déterminent directement la fonction, et le procédé doit les garantir en priorité, plutôt que d'appliquer un effort uniforme sur toute la pièce. Deuxièmement, la nature des charges — charge statique, charge cyclique, impact ou purement décoratif ; la continuité du matériau sur le chemin de charge (orientation des fibres, liaison intercouches, soudures) éliminera directement une série de procédés. Troisièmement, le lien avec la sécurité — dès qu'une défaillance implique des personnes ou des biens importants, le jugement penchera immédiatement vers des voies contrôlables par ressuage, traçables et à matériau dense, plutôt que vers « on le fabrique d'abord et on verra ». Quatrièmement, pièce d'aspect ou pièce interne — le niveau d'aspect détermine le poids du post-traitement et de l'uniformité de surface, tandis que pour une pièce interne, on peut réaffecter le budget à la stabilité dimensionnelle.
Ces quatre dimensions n'ont pas besoin d'être quantifiées avec précision, mais elles doivent être hiérarchisées d'abord. Par exemple, pour un support interne, avec une charge statique et sans lien avec la sécurité, alors « peut-on le fabriquer » et « le coût unitaire » passent avant « la beauté de la surface » ; à l'inverse, pour un boîtier d'appareil portable, avec un niveau d'aspect élevé et de nombreuses faces d'assemblage, l'uniformité de surface et la précision d'ajustement doivent primer sur le coût unitaire. Si l'ordre de priorité diffère, la liste des procédés candidats sera totalement différente.
Les caractéristiques structurelles éliminent d'abord une série de procédés
La fonction et les conséquences d'une défaillance déterminent « ce qui doit absolument être atteint », tandis que les caractéristiques structurelles déterminent souvent directement « quels procédés sont tout simplement impossibles ». Si de nombreux débats sur les procédés se répètent, c'est parce que les deux parties discutent d'une solution déjà irréalisable sur le plan structurel. En ingénierie, la méthode la plus efficace est la suivante : passer d'abord en revue les caractéristiques structurelles, rayer les procédés manifestement inadaptés, puis comparer coût, précision et délai parmi les candidats restants.
Quelles caractéristiques structurelles bloquent le plus souvent le procédé
Parois minces, cavités profondes, angles internes droits, cavités fermées, tôles minces de grande surface, porte-à-faux élancés, filetages de précision et surfaces d'appui : ces types de caractéristiques présentent des écarts de « tolérance » extrêmement importants selon le procédé. Par exemple, les cavités profondes et les angles internes droits signifient, pour les procédés soustractifs, des défis d'accessibilité et de rigidité de l'outil ; pour les procédés additifs, des difficultés de support et de dépolissage. Une cavité fermée est presque impossible à démouler en moulage par injection, mais peut être réalisée en additif par division ou matériau sacrifiable. Lors du jugement, ne demandez pas « ce procédé peut-il le faire », mais « quel prix cette caractéristique exige-t-elle dans ce procédé ».
| Caractéristique structurelle | Usinage CNC | Impression 3D | Tôlerie | Moulage silicone de prototype | Moulage par injection |
|---|---|---|---|---|---|
| Paroi mince (grande portée) | Déformation facile due au bridage et aux efforts de coupe, nécessite des bossages de maintien ou des supports | Relativement favorable, mais trop mince favorise le gauchissement | Le retour élastique au pliage et les marques doivent être maîtrisés | Le retrait de coulée favorise la déformation | Remplissage et maintien en pression difficiles, risque de manque de matière |
| Cavité profonde / rainure profonde | Limité par le rapport longueur/diamètre de l'outil, nécessite des passes séparées ou l'usinage électrique | Nécessite supports et dépolissage, qualité de surface interne limitée | Non applicable | Démoulage difficile du moule silicone | Nécessite tiroirs ou inserts, moule complexe |
| Angle interne droit | Nécessite une fraise à angle vif ou une usinage électrique, les congés sont plus économiques | Formable, mais concentration de contraintes dans les angles internes | Non applicable | Formable, les congés favorisent l'écoulement | Nécessite des inserts ou des tiroirs, sinon impossible de démouler |
| Cavité fermée | Nécessite un usinage en plusieurs parties puis assemblage | Formable en une seule pièce, nécessite un déliantage ou des supports solubles | Nécessite un assemblage par soudage | Nécessite un coulage en plusieurs parties puis collage | Quasiment impossible à démouler en une seule pièce |
| Tôle mince de grande surface | Risque de vibration, nécessite un maintien par aspiration ou un montage spécial | Risque de gauchissement, nécessite un dressage | Le pliage et le soudage sont les voies habituelles | Planéité difficile à garantir | Chemin d'écoulement long, risque élevé de gauchissement |
| Porte-à-faux élancé | Faible rigidité, nécessite un support auxiliaire | Relativement favorable, mais l'orientation affecte la résistance | Non applicable | Risque de rupture | Risque de manque de matière en fin de remplissage |
| Filetage de précision / surface d'appui | Usinable, nécessite de maîtriser le bridage et la mesure | Précision du filetage limitée, souvent nécessite un taraudage ultérieur | Le taraudage et le rivetage peuvent satisfaire un ajustement courant | Résistance et précision du filetage limitées | Nécessite des inserts filetés ou un usinage ultérieur |
Modifier d'abord la structure ou changer d'abord de procédé
La logique de décision peut se simplifier en deux règles : si une caractéristique structurelle est fortement liée à la fonction (par exemple une surface d'appui, une surface d'étanchéité, un chemin de charge), privilégier la conservation de la structure et le changement de procédé ; si la caractéristique structurelle n'est qu'une habitude de conception ou une préférence esthétique (par exemple un angle interne vif, une cavité fermée, une épaisseur de paroi trop faible), privilégier un ajustement mineur de la structure et la conservation du procédé le plus économique. En pratique, transformer un angle interne vif en congé, remplacer une cavité fermée par un assemblage en plusieurs parties avec joint d'étanchéité, épaissir une paroi mince ou ajouter des nervures de renfort s'avère souvent plus avantageux que de choisir de force un procédé coûteux.
Il faut rappeler que la fabricabilité structurelle ne se fixe pas en une seule évaluation. Une même pièce peut, au stade du prototype, contourner le problème des cavités profondes par fabrication additive, mais au stade de la production de masse, elle doit revenir à la logique de démoulage de l'injection plastique ou du moulage sous pression et être reconçue. Il est donc préférable de lier la revue de structure à la phase de procédé : confirmer d'abord l'objectif de la phase en cours (valider la fonction, valider l'assemblage, ou valider la faisabilité en production de masse), puis décider quelles caractéristiques structurelles peuvent être compromises. En cas de doute sur la fabricabilité d'un type de caractéristique, soumettre le plan accompagné du scénario d'utilisation à une évaluation d'ingénierie est généralement plus fiable que de deviner soi-même.
La quantité est la ligne de partage : la migration de procédé du prototype à la production de masse
Une fois la structure validée et le matériau cohérent, la contrainte la plus souvent négligée, mais la plus susceptible de transformer la structure de coûts, est la quantité. Pour un même plan, fabriquer 1 pièce et en fabriquer 5000 implique souvent des procédés rationnels totalement différents. La raison ne tient pas à un procédé « plus avancé » qu'un autre, mais au fait que la structure de coûts diffère selon les procédés : certains concentrent le coût sur le temps d'usinage par pièce, d'autres sur l'investissement initial en moules et outillages.
Pour le comprendre, on peut raisonner avec une courbe de coût simple. Le coût total peut s'écrire approximativement :
Coût total ≈ investissement initial (moule/outillage/programmation/validation de la première pièce) + coût unitaire × quantité
Le CNC et l'impression 3D n'ont quasiment pas d'investissement initial, mais un coût unitaire élevé ; l'injection plastique et l'outillage de tôlerie ont un investissement initial élevé, mais un coût unitaire faible. Le point où les deux droites se croisent est le seuil de migration de procédé. Plus la quantité est grande, plus il vaut la peine d'engager un investissement initial pour réduire le coût unitaire.
Pièce unique et prototype : priorité à la validation fonctionnelle
À ce stade, l'objectif n'est généralement pas d'être « bon marché », mais d'obtenir au plus vite un objet physique assemblable, testable et modifiable. L'usinage CNC convient aux pièces nécessitant les performances réelles du matériau, des surfaces d'appui, des filetages ou des structures porteuses ; l'impression 3D convient aux formes complexes, aux canaux internes, aux structures topologiques légères, ou aux cas nécessitant d'itérer plusieurs versions en un jour ou deux. Les deux sont souvent combinés : impression 3D pour valider l'aspect et l'assemblage, CNC pour les pièces porteuses critiques.
Petite série : arbitrage entre moulage de réplique et CNC
Lorsque la quantité atteint quelques dizaines ou centaines de pièces, le temps d'usinage unitaire du CNC pur commence à paraître coûteux, tandis que l'ouverture d'un moule d'injection n'est pas rentable. C'est alors que le moulage de réplique (coulée sous vide) entre souvent en jeu : on réalise un moule en silicone à partir d'un modèle maître, puis on coule plusieurs pièces, ce qui convient aux pièces d'aspect, aux boîtiers, aux pièces de structure relativement simple et dont les exigences de performances matériau ne sont pas extrêmes. Si la pièce exige un ajustement strict, une tenue de charge ou un matériau métallique, poursuivre en CNC est plus sûr. Le critère décisif est : cette série de pièces sert-elle à « regarder » ou à « utiliser » ?
Série moyenne à production de masse stable : le moule commence à s'amortir
Lorsque la demande est stable, que la conception est figée et que les volumes augmentent de façon continue, les coûts fixes du moulage par injection et des moules de tôlerie sont amortis, et l'avantage de coût unitaire ne se révèle vraiment qu'à ce moment-là. Les pièces de tôlerie, par combinaison de pliage, d'emboutissage et de soudage, conviennent aux structures à base de tôle telles que les châssis, les supports et les panneaux ; l'injection convient aux boîtiers en plastique et aux pièces fonctionnelles. Il faut ici rappeler que : une fois le moule lancé, le coût d'une modification de conception augmente nettement, il convient donc de confirmer la structure, les matériaux et les post-traitements avant la production de série, plutôt que de modifier au fur et à mesure.
| Palier de quantité | Tendance typique | Principal moteur de coût | À surveiller |
|---|---|---|---|
| Pièce unitaire / prototype | CNC, impression 3D | Temps d'usinage unitaire, programmation | Priorité à la mesurabilité et à l'assemblabilité |
| Petite série | Moulage de réplique de prototype, CNC | Moule maître et moule silicone, temps unitaire | Confirmer s'il s'agit d'une pièce d'aspect ou fonctionnelle |
| Série moyenne | CNC, tôlerie, outillage simple | Équilibre entre investissement d'outillage et coût unitaire | La conception est-elle déjà figée |
| Production de série stable | Injection, moules de tôlerie | Amortissement du moule, cadence unitaire | Coût élevé de modification de conception |
Il faut souligner qu'il n'existe pas de frontière rigide entre les paliers de quantité ; elle dépend de la complexité de la pièce, du matériau, des exigences de précision et du post-traitement. Dans les projets réels, la pratique la plus courante est une migration par étapes : impression 3D ou CNC pour le prototype, moulage de réplique de prototype ou CNC pour la petite série, puis passage à l'injection ou aux moules de tôlerie pour la production de série, chaque étape conservant les conclusions de validation de l'étape précédente. Cela permet à la fois de maîtriser les risques précoces et de rendre les investissements ultérieurs mieux fondés.
Matériaux et post-traitement : la deuxième couche de contraintes facilement sous-estimée
La structure est validée et la quantité correspond, mais la recommandation de procédé est tout de même rejetée — le problème se situe souvent au niveau des matériaux et du post-traitement. Contrairement à la structure, cela ne se voit pas d'un coup d'œil, mais c'est souvent décisif : les exigences de matériau éliminent directement tout un ensemble de procédés, et les exigences de post-traitement filtrent à nouveau les procédés déjà retenus. Beaucoup de reprises ne viennent pas de l'impossibilité de fabriquer, mais du fait que l'on découvre à mi-parcours que le matériau ou le traitement de surface ne suit pas.
Comment les exigences de matériau réduisent en retour le champ des procédés
En décomposant les exigences de matériau en plusieurs dimensions, le jugement devient beaucoup plus clair :
- Température et résistance chimique : pour les pièces soumises à une température élevée durable ou en contact avec huiles, solvants, acides et bases, les résines ordinaires et une partie des plastiques sont exclus, et l'on se tourne souvent vers les métaux ou les plastiques techniques hautes performances. Le choix de matériaux pour l'impression 3D et l'injection se réduit alors nettement.
- Transparence et aspect : les pièces nécessitant une transmission lumineuse ou un haut niveau d'aspect exigent une plus grande capacité de mise en forme de surface du procédé. Le CNC peut réaliser des pièces transparentes, mais le coût des traces d'outil et du polissage doit être évalué à l'avance ; le niveau de polissage du moule d'injection détermine directement l'aspect.
- Contact alimentaire et ignifugation : ces exigences correspondent généralement à des systèmes de conformité de matériaux spécifiques, que tous les procédés ne peuvent pas couvrir. Avant de choisir un procédé, il faut d'abord confirmer si le côté matériau dispose d'options correspondantes, plutôt que de compléter après coup.
- Élastomères et caoutchoucs souples : pour les pièces nécessitant dureté, résilience ou surmoulage souple, le moulage de réplique de prototype et l'injection sont plus courants ; l'usinage CNC pur de caoutchouc souple est pénalisé par le bridage et la déformation.
Autrement dit, le matériau ne se choisit pas après le procédé, mais converge en même temps que lui. On peut se référer à la bibliothèque de matériaux et au guide des matériaux pour délimiter d'abord le périmètre, puis revenir au procédé.
Le post-traitement doit être pris en compte dès le choix du procédé
Le post-traitement comprend les traitements de surface (anodisation, sablage, galvanoplastie, peinture), les traitements thermiques, la sérigraphie et la gravure laser, ainsi que l'assemblage. Leur influence sur le choix du procédé se manifeste à trois niveaux :
- Compatibilité du procédé : certains traitements de surface imposent des exigences sur le substrat et le mode de mise en forme ; les pièces imprimées en 3D, en raison des stries de couche et des porosités, nécessitent généralement un ponçage supplémentaire pour un traitement d'aspect de haut niveau ; les zones de pliage et de soudure des pièces de tôlerie peuvent laisser apparaître des traces après peinture.
- Stabilité dimensionnelle : les traitements thermiques, la peinture et la galvanoplastie peuvent entraîner des variations de dimensions ou de forme. Si les surfaces d'ajustement critiques doivent encore être usinées ensuite, l'ordre des procédés doit être réorganisé.
- Faisabilité de l'assemblage : pour un produit assemblé à partir de plusieurs pièces, même si chaque pièce est bien réalisée, si les références d'assemblage ne sont pas unifiées, l'ensemble restera hors tolérance. La relation d'assemblage doit être une donnée d'entrée du choix du procédé, et non un travail de finition.
Une pratique utile consiste à établir la liste des post-traitements dès la revue de procédé, et à confirmer point par point « ce procédé peut-il le prendre en charge ». Si ce n'est pas le cas, il faut soit changer de procédé, soit modifier la solution de post-traitement ; plus la décision est prise tôt, plus le coût est faible. Lorsqu'il s'agit de la coordination entre boîtier de tôlerie et peinture, sérigraphie, on peut d'abord consulter les capacités de tôlerie ; lorsqu'il s'agit de l'aspect des pièces plastiques et du polissage du moule, on peut se référer aux capacités d'injection.
Un organigramme de décision réutilisable
Les sections précédentes ont décomposé le choix du procédé sous quatre angles : conséquences de défaillance, caractéristiques structurelles, quantité, matériaux et post-traitement. Dans le travail réel, ces quatre angles ne sont pas parallèles, mais constituent un entonnoir de filtrage séquentiel : à chaque couche franchie, un lot de procédés candidats est éliminé, et seules les options restantes méritent devis et prototypage. Fixer cet ordre permet d'éviter l'erreur courante consistant à « penser d'abord au procédé, puis à chercher des justifications ».
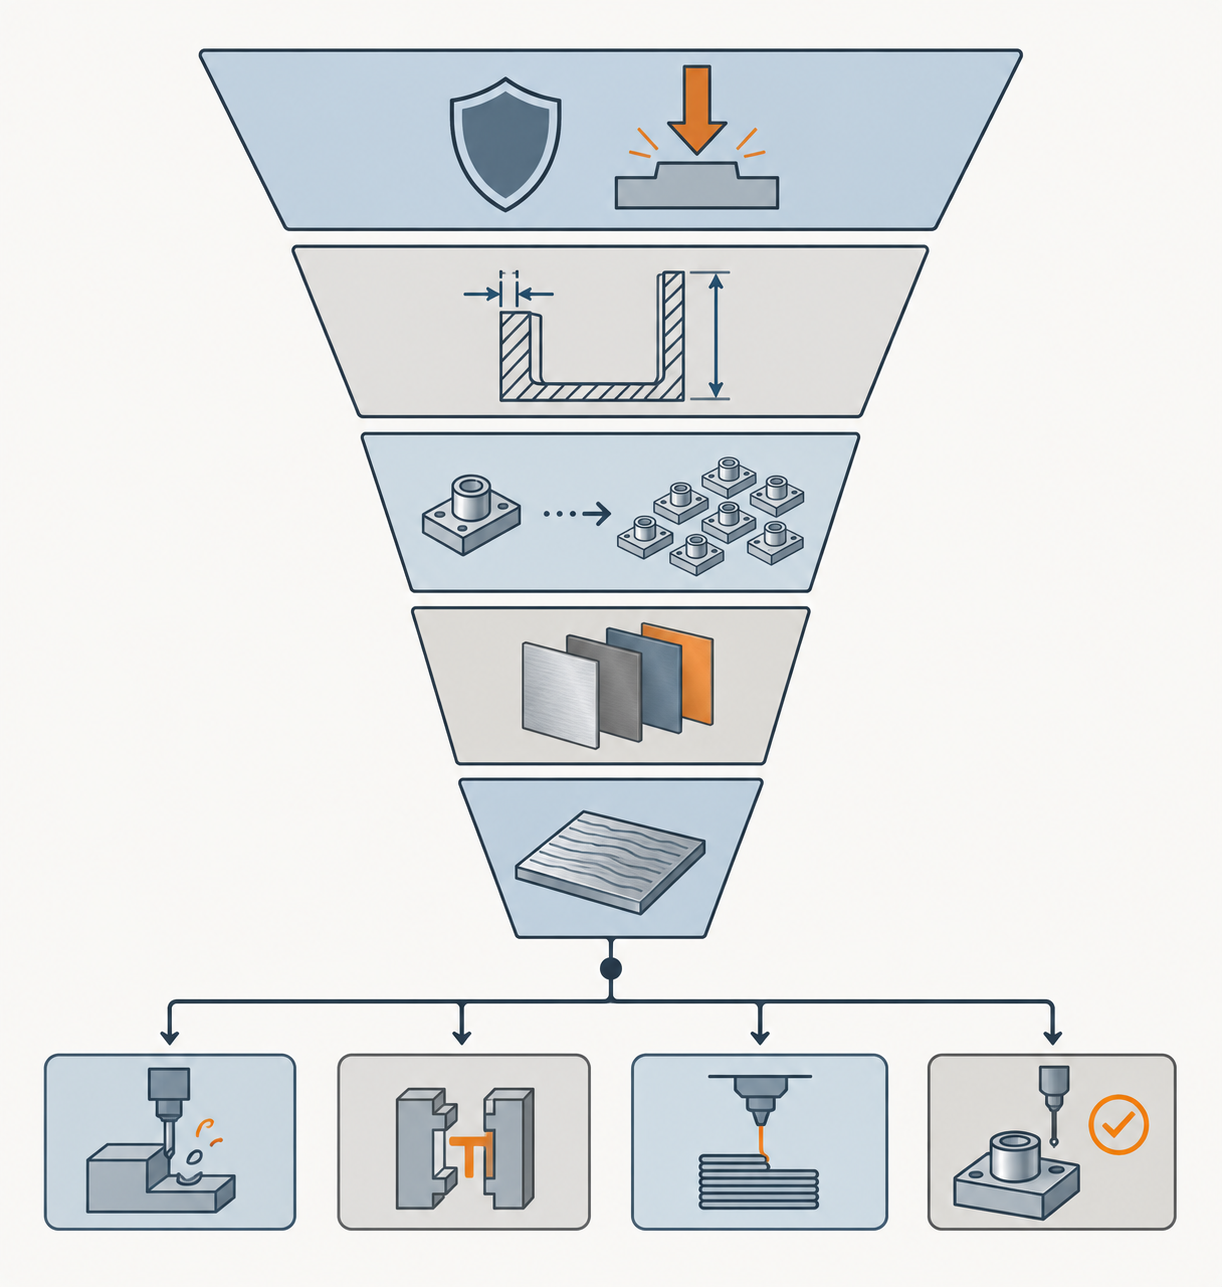
Première couche : fonction et conséquences de défaillance
Posez d'abord trois questions : quelles conséquences entraînerait la défaillance de cette pièce ? Subit-elle une charge statique, de la fatigue, un impact ou un simple positionnement d'assemblage ? A-t-elle des propriétés liées à la sécurité, à l'étanchéité ou à la réglementation ? Si les conséquences de défaillance sont graves, le choix du procédé doit s'orienter vers « détectable, traçable, matériau dense », plutôt que de privilégier le coût. À l'inverse, pour une pièce purement esthétique ou un support interne, la liberté de procédé est bien plus grande.
Deuxième à quatrième couche : structure, quantité, matériau
La couche structure élimine les procédés « impossibles à réaliser » ou « réalisables à un coût extrêmement élevé », comme les cavités fermées, les rainures profondes et étroites, les grandes surfaces à parois minces. La couche quantité détermine si l'investissement d'outillage mérite d'être amorti : la pièce unitaire et la petite série relèvent généralement du CNC, de l'impression 3D ou du moulage de réplique de prototype, et ce n'est qu'en production de série stable que l'injection et les moules de tôlerie entrent en jeu. La couche matériau, elle, réduit le champ en retour : pour les exigences de haute température, transparence, ignifugation, élastomère, etc., il ne reste souvent que quelques rares routes de procédé possibles. L'ordre de ces trois couches peut être interverti, mais il est conseillé de placer la structure avant la quantité, car une modification de structure change directement la solution d'outillage.
Cinquième niveau : post-traitement et méthodes de validation
Le dernier niveau est souvent ignoré, mais c'est celui qui provoque le plus de reprises. Le traitement de surface, le traitement thermique, la peinture, la sérigraphie et l'assemblage peuvent tous introduire de nouvelles variations dimensionnelles ou des risques esthétiques, et ils limitent aussi les procédés en amont. Il faut en même temps définir la méthode de validation : s'agit-il d'un contrôle dimensionnel complet sur la première pièce, d'un test fonctionnel, ou d'une comparaison par scan ? Une fois la méthode de validation fixée, la convergence des recommandations de procédé s'accélère nettement.
- Fonction et conséquences de défaillance : que se passe-t-il en cas de défaillance ? Type de charge ? Lien avec la sécurité ?
- Caractéristiques structurelles : présence de parois minces, de cavités profondes, d'angles internes vifs, de cavités fermées, de porte-à-faux élancés ?
- Quantité et phase : pièce unique, petite série, moyenne série ou production de masse stable ? Y aura-t-il des révisions ultérieures ?
- Exigences matériaux : quelles sont les contraintes impératives de température, de résistance chimique, de transparence, de retardateur de flamme, d'élastomère, etc. ?
- Post-traitement et validation : quels traitements de surface et thermiques sont nécessaires ? Comment confirmer la conformité ?
En parcourant ces cinq étapes, on obtient généralement deux ou trois procédés candidats, et non une « réponse standard ». C'est normal — le choix d'un procédé est par nature un problème à solutions multiples, tranché en fin de compte par la structure de coûts, la pression des délais et la tolérance au risque. Pour converger rapidement, vous pouvez soumettre directement le plan accompagné des informations ci-dessus et laisser l'équipe d'ingénierie proposer une comparaison des procédés candidats, par exemple via un devis par dialogue IA ou un aperçu des capacités de fabrication pour d'abord confirmer les limites des procédés, avant de passer au devis détaillé.
Erreurs d'appréciation courantes : ces choix qui semblent économiques mais coûtent plus cher en réalité
Une erreur de jugement sur le procédé vient souvent non pas d'une méconnaissance des procédés, mais du fait de n'avoir regardé que le prix unitaire, sans considérer le coût total. Les catégories d'erreurs ci-dessous sont très fréquentes au stade de la demande de devis, et leurs signaux d'identification sont tout aussi typiques.
Erreur n° 1 : utiliser l'impression 3D pour une pièce porteuse
Signal d'identification : la pièce doit supporter une charge continue, des chocs ou des assemblages répétés, mais on choisit directement l'impression 3D parce que « c'est rapide et sans moule ». La liaison intercouches et l'anisotropie de la fabrication additive rendent les performances dans la direction des efforts nettement inférieures à celles d'une pièce dense du même matériau. La voie plus raisonnable : usiner les zones porteuses par usinage CNC, et continuer à produire par impression 3D les boîtiers, supports et pièces de cheminement de câbles non porteurs, puis assembler les deux. Si l'on doit vraiment utiliser une pièce imprimée pour reprendre des efforts, il faut au minimum aligner la direction des efforts avec la direction d'impression et prévoir une étape de validation.
Erreur n° 2 : utiliser le CNC pour de grandes séries de pièces simples
Signal d'identification : la pièce est de structure simple, sans surfaces complexes, mais la quantité dépasse plusieurs milliers d'unités et l'on reste sur le CNC. Le temps d'usinage unitaire est alors consommé de façon répétée, alors que l'investissement initial en moule ou en outillage est depuis longtemps amorti. La voie plus raisonnable : évaluer le moulage par injection ou l'outillage de tôlerie ; si la structure ne se prête vraiment pas au moulage, envisager un bridage multi-postes ou un montage dédié pour réduire le temps unitaire.
Erreur n° 3 : utiliser l'injection pour quelques dizaines de pièces
Signal d'identification : la quantité n'est que de quelques dizaines de pièces, mais on ouvre un moule à l'avance parce que « la production finale se fera par injection ». L'investissement initial du moule est presque impossible à amortir sur ce volume, et toute modification de conception se transforme directement en coût de retouche du moule. La voie plus raisonnable : valider d'abord la structure et l'assemblage par prototypage rapide ou impression 3D, passer par le CNC ou le moulage silicone pour les petites séries, puis ouvrir le moule une fois la conception figée et les volumes stabilisés.
Erreur n° 4 : négliger le post-traitement, ce qui entraîne des reprises
Signal d'identification : au moment du devis, seules les opérations de mise en forme ont été comptées ; peinture, sérigraphie, traitement thermique, ébavurage, nettoyage et assemblage sont tous renvoyés à plus tard. Résultat : les pièces mises en forme sont produites, mais il faut les reprendre parce que l'état de surface, le lot de couleur ou les références d'assemblage ne correspondent pas. La démarche plus raisonnable consiste à évaluer toute la chaîne de post-traitement dès le choix du procédé : certains traitements de surface modifient les dimensions, certains traitements thermiques provoquent des déformations, et il faut en tenir compte dans la gamme en prévoyant des marges.
Erreur n° 5 : traiter une pièce esthétique comme une pièce interne
Signal d'identification : la pièce sera finalement vue par l'utilisateur, mais le procédé et le traitement de surface ont été choisis selon les critères d'une pièce structurelle interne. Les pièces esthétiques sont plus sensibles aux lignes de joint, aux positions d'injection, au sens des stries d'usinage et aux écarts de teinte ; après un mauvais choix de procédé, on ne peut souvent sauver la pièce qu'à coups de ponçage intensif et de retouches de peinture, ce qui coûte finalement plus cher. La voie plus raisonnable : définir un niveau de qualité distinct pour les faces visibles et, si nécessaire, séparer la pièce esthétique et la pièce structurelle en deux pièces, chacune réalisée avec le procédé le plus adapté.
Que préparer avant le devis : faire converger plus vite le choix du procédé
La précision du choix de procédé dépend en grande partie non pas de la puissance du fournisseur, mais de la complétude des informations que vous transmettez. Pour un même plan, selon les informations qui l'accompagnent, la recommandation peut passer de « CNC conseillé » à « il vaut mieux modifier la structure avant d'ouvrir le moule ». La préparation avant devis n'est pas une formalité : il s'agit d'exposer en une seule fois toutes les contraintes nécessaires au jugement.
Les six catégories d'informations à fournir impérativement
- Fonction et environnement d'utilisation : quelle fonction la pièce assure, si elle reprend des efforts, si elle participe à un mouvement, si elle est exposée à haute température ou à des produits chimiques. Cela détermine le socle du choix matériau et procédé.
- Dimensions critiques et références : quelles dimensions influent réellement sur l'assemblage et la fonction, où se trouvent les surfaces de référence. Indiquer clairement les dimensions critiques est plus utile que de coter des tolérances serrées sur tout le plan.
- Niveau esthétique : pièce esthétique ou pièce interne, quelles sont les faces visibles, accepte-t-on les stries d'usinage, les stries de couche ou les traces de support. Les exigences esthétiques éliminent d'emblée une partie des procédés.
- Relations d'assemblage : avec quelles pièces elle s'assemble, si l'ajustement est avec jeu, incertain ou serré, s'il y a des filetages, des clips ou des surfaces d'étanchéité.
- Quantité et phase : s'agit-il d'une phase de validation ou de production, volume total prévu et rythme des lots. Le palier de quantité détermine le moment de la migration de procédé.
- Post-traitement et méthode de validation : faut-il un traitement de surface, un traitement thermique, une peinture, une sérigraphie ou un assemblage ; la validation acceptable se fait-elle par contrôle dimensionnel par échantillonnage, par essai d'assemblage fonctionnel ou par comparaison par scan.
Comment la complétude des informations influence la qualité des recommandations
En cas d'informations manquantes, l'équipe d'ingénierie ne peut recommander que sur la base des hypothèses les plus prudentes — ce qui signifie généralement un procédé plus coûteux ou des tolérances plus serrées, afin de couvrir l'incertitude. À l'inverse, avec des informations complètes, l'équipe peut signaler activement que « cette caractéristique peut être assouplie » ou que « cette face n'a pas besoin d'être finement usinée », ce qui permet de réduire le coût tout en satisfaisant la fonction. Autrement dit, plus les informations que vous fournissez sont proches du scénario d'usage réel, plus la recommandation de procédé s'approche de la solution optimale, et non de la solution la plus prudente.
Si vous n'avez pas encore de modèle 3D complet, vous pouvez aussi engager la discussion avec un croquis, une description des dimensions critiques et une description fonctionnelle ; l'équipe d'ingénierie en déduira une orientation de procédé préliminaire, affinée ensuite une fois le modèle complété. L'essentiel est de commencer par bien préciser les trois points que sont la fonction, la quantité et l'aspect, car ce sont eux qui pèsent le plus dans le filtrage des procédés.
Si vous avez besoin de connaître d'abord les limites de capacité de chaque procédé, consultez l'aperçu des capacités de fabrication, puis décidez quelles informations compléter en priorité.
Questions fréquentes (FAQ)
Les quelques questions ci-dessous couvrent l'essentiel des points où les ingénieurs et les acheteurs restent le plus souvent bloqués au stade du choix de procédé. Les réponses privilégient la logique de jugement plutôt que des chiffres tout faits — pour une pièce donnée, il reste nécessaire de confirmer en fonction du plan et des conditions d'utilisation.
Une même pièce peut-elle utiliser différents procédés à différentes étapes ?
Oui, et c'est très courant. À l'étape du prototype, on utilise l'impression 3D ou le CNC pour valider rapidement la structure et l'assemblage ; pour la petite série de pré-série, on passe au moulage de réplique de prototype ; puis, pour la production stable, on passe au moulage par injection ou à l'outillage de tôlerie. C'est un parcours typique de migration de procédé. Il faut noter qu'un changement de procédé implique souvent des modifications de matériau, d'état de surface et de certaines références dimensionnelles. Dès l'étape de validation, il faut identifier les faces fonctionnelles critiques et les faces esthétiques, afin d'éviter de découvrir au moment de la production que les pièces ne s'assemblent pas.
Sans modèle 3D, avec seulement des plans ou une pièce physique, peut-on déterminer le procédé ?
On peut donner une orientation, mais la précision reste limitée. Un plan 2D permet d'identifier les caractéristiques structurelles, les dimensions critiques et les exigences de matériau ; une pièce physique peut être modélisée en reverse engineering à l'aide d'un scan 3D, puis entrer dans l'évaluation du procédé. En l'absence de données 3D, des caractéristiques telles que les cavités profondes, les canaux internes et les surfaces libres sont facilement sous-estimées. Il est conseillé de compléter d'abord le modèle avant de définir le procédé, sinon le devis et l'usinage réel risquent de présenter des écarts.
Pour une petite série, faut-il choisir le CNC ou le moulage de réplique de prototype ?
Cela dépend de la structure et de la quantité. Si la structure est simple, que le matériau est principalement du métal ou du plastique technique et que la quantité est inférieure à quelques dizaines de pièces, le CNC est généralement plus direct et la modification de conception plus flexible. Si la structure est complexe, avec des parois minces ou des textures fines, qu'il faut se rapprocher de l'aspect du moulage par injection et que la quantité se situe entre quelques dizaines et quelques centaines de pièces, la courbe de coût unitaire du moulage de réplique de prototype est souvent plus avantageuse. Les deux peuvent aussi être combinés : le CNC pour les pièces structurelles, le moulage de réplique pour les pièces esthétiques.
Lorsque les exigences esthétiques sont élevées, à quoi faut-il faire attention au niveau du procédé ?
Il faut d'abord définir le niveau esthétique et les faces visibles, puis choisir le procédé. Pour les pièces injectées, il faut examiner la ligne de joint et la position des seuils d'injection ; pour les pièces CNC, l'orientation des stries d'usinage et les marques de bridage ; pour les pièces imprimées en 3D, les stries de couche et les résidus de support ; pour les pièces de tôlerie, les rayons de pliage et le meulage des soudures. Les pièces esthétiques nécessitent généralement aussi des post-traitements tels que la peinture, la sérigraphie ou le brossage. Ces opérations doivent être prises en compte dès le choix du procédé, et non ajoutées une fois la pièce réalisée.
Que faire si les recommandations de procédé et le devis final ne concordent pas ?
Il faut d'abord identifier l'origine de l'écart : s'agit-il d'un changement de palier de quantité, d'un post-traitement omis, ou d'une modification de structure après l'établissement du devis ? Les recommandations de procédé reposent généralement sur une évaluation préliminaire à partir des plans ; le devis officiel recalcule l'outillage, le taux d'utilisation de la matière et les exigences de contrôle. Il est plus efficace d'aligner les points de divergence un par un et, si nécessaire, de faire passer en revue les caractéristiques critiques par l'ingénierie et le devis en même temps, plutôt que de comparer les prix de façon répétée.
Key takeaways
- La première question du choix d'un procédé n'est pas « quel procédé est le meilleur », mais « quelles conséquences aurait la défaillance de cette pièce » ; la fonction et les conséquences d'une défaillance déterminent le seuil minimal de précision et de matériau.
- Les caractéristiques structurelles déterminent souvent plus le procédé que le matériau : parois minces, cavités profondes, angles internes droits, cavités fermées, grandes surfaces planes, chacune exclut une partie des procédés.
- La quantité est un point de bascule : pour une pièce unique et un prototype, privilégier le CNC et l'impression 3D ; pour les petites séries, envisager le moulage silicone de prototype ; pour une production stable, on passe généralement au moulage par injection et aux moules de tôlerie.
- Avant le devis, préciser clairement les faces fonctionnelles, les références, les cotes critiques, les exigences d'aspect, l'environnement d'utilisation et les relations d'assemblage réduit davantage le coût total que de comparer sans cesse les prix.
- Il n'existe pas de « procédé optimal », seulement « le choix le moins mauvais sous les contraintes actuelles » ; il est normal et courant qu'une même pièce utilise différents procédés à différents stades.



