Pourquoi vos pièces restent toujours « coincées » dans le moule : la nature et le coût de la dépouille
La phrase que l'on entend le plus souvent en atelier est « ça colle encore à la moule ». Éjecteurs qui ne poussent pas, pièces blanchies par étirement, surfaces rayées, voire percées par l'éjection — derrière ces phénomènes, dans neuf cas sur dix, la dépouille de la pièce injectée est insuffisante. La dépouille n'est pas un angle décoratif que l'on peut dessiner ou non sur le plan : c'est un « accord de séparation » entre la pièce et le moule : au moment de l'ouverture, la pièce doit quitter proprement l'empreinte et le noyau le long de la direction de démoulage, sans traîner et sans laisser de cicatrices.
Lorsque le plastique refroidit et se rétracte, il exerce une force de serrage sur le noyau. Sans dépouille, cette force de serrage se transforme entièrement en frottement ; ajoutée à l'adhérence par effet ventouse créée entre les surfaces brillantes, la résistance au démoulage augmente brutalement. Selon l'expérience du secteur, une conception sans dépouille peut générer une force de démoulage plusieurs fois supérieure à celle d'une dépouille normale, accélérant l'usure des colonnes de guidage, des tiroirs et du mécanisme d'éjection, et réduisant nettement la durée de vie du moule ; sur la ligne de production, cela se traduit par un taux de bonnes pièces pouvant tomber sous les 80 %, les coûts de retouche de moule, d'arrêt et de tri mangeant les marges. Déterminer la dépouille d'une pièce injectée n'est donc pas une option « à peu près », mais une condition préalable qui décide si ce moule pourra produire la commande sereinement.
Où se manifestent les coûts d'une absence ou d'une insuffisance de dépouille
Le coût se répartit en trois niveaux. Le premier concerne l'aspect du produit : blanchiment à l'éjection, rayures, taches de brume, brillances locales, auxquels les pièces brillantes et transparentes sont particulièrement sensibles. Le deuxième concerne le moule : noyau rayé, tiroirs marqués, éjecteurs pliés ou cassés, cycles de maintenance raccourcis. Le troisième concerne la fenêtre de process : pour démouler, il faut augmenter la force d'éjection, réduire la vitesse d'éjection, prolonger le refroidissement ; le cycle de moulage s'allonge sans que le rendement ne revienne forcément. Ces trois niveaux de coût sont souvent en chaîne : au début ce n'est qu'« un peu serré », et après quelques dizaines de milliers de cycles, c'est une révision complète du moule.
Il n'existe pas de dépouille universelle, seulement une dépouille adaptée
Certains demandent « combien de degrés donner à la dépouille », mais il n'y a pas de réponse unique. Une même dépouille de 1° peut suffire sur un engrenage en POM, mais provoquer un collage sur un boîtier en ABS à texture similicuir. Le coefficient de frottement de la matière, la profondeur de paroi, la texture de surface, le niveau d'aspect et les exigences de précision dimensionnelle modifient tous la réponse. On recommande généralement une dépouille de 1° à 3°, avec un minimum de 0,5° pour une paroi sans texture, et un ajout supplémentaire selon la profondeur de texture pour une paroi texturée. Ce sont des plages courantes dans le secteur ; chaque pièce spécifique doit encore être confirmée en fonction du plan et de la matière.
L'approche consistant à traiter la dépouille comme « un degré ajouté uniformément à la fin » explose souvent au stade des essais. Une démarche plus sûre consiste à passer en revue dès la phase de revue DFM la direction de démoulage, la ligne de joint, la matière et la texture, afin que la dépouille de la pièce injectée repose sur des bases dès la conception, plutôt que de retoucher le moule après un collage.
Comment définir l'angle de dépouille d'une pièce injectée : la méthode de décision en quatre étapes
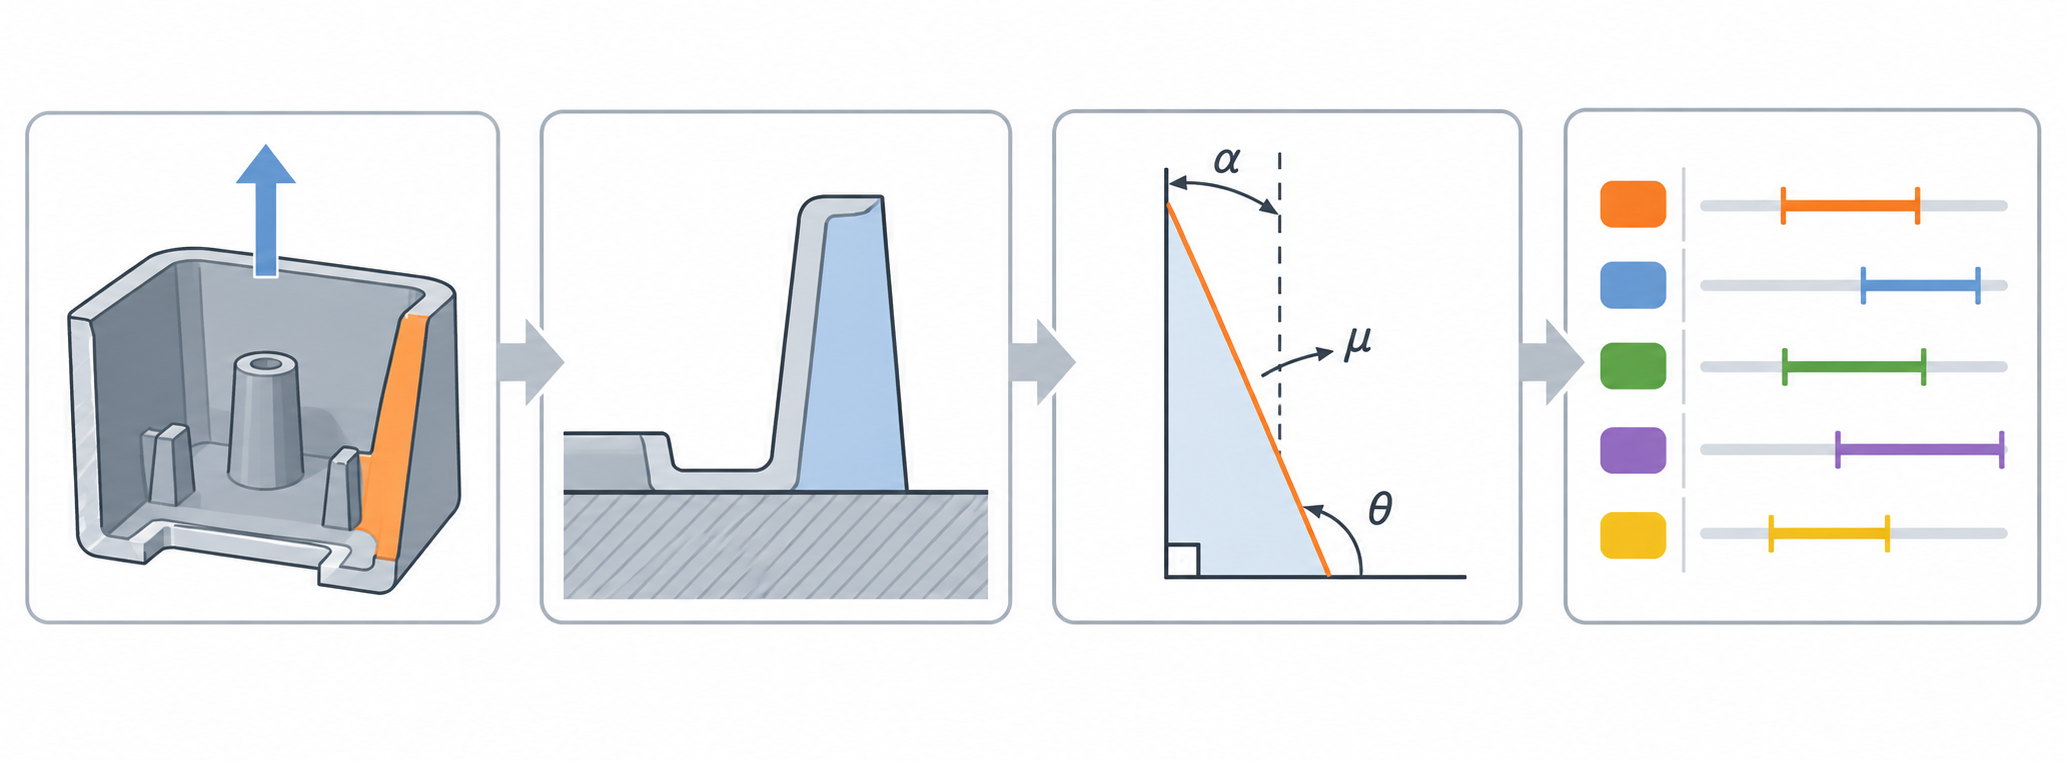
La pratique courante dans le métier consiste à fixer d'abord l'angle puis à dessiner la structure, mais l'ordre réellement fiable est l'inverse : définir d'abord la direction de démoulage, puis choisir la surface de référence, ensuite estimer l'angle minimal, et enfin corriger selon la matière et le procédé. Ces quatre étapes ne nécessitent pas de logiciel complexe, un simple croquis suffit pour raisonner. Chaque étape ci-dessous donne les règles de priorité et les points de contrôle, pour vérifier au fur et à mesure du dessin.
Étape 1 Déterminer la direction de démoulage : trouver la face dont l'exigence de précision est la plus faible
La direction de démoulage détermine l'axe selon lequel la pièce quitte le moule, ainsi que les faces pouvant être dépouillées et celles formant des contre-dépouilles. La règle de priorité est unique : choisir la face dont l'exigence de précision dimensionnelle est la plus faible comme face de déplacement dans la direction de démoulage. Les faces d'assemblage à haute précision et les faces esthétiques doivent être placées autant que possible près du plan de joint, et non sur la longue course de démoulage.
Liste de contrôle : existe-t-il des faces parallèles à la direction de démoulage ? Ces faces doivent soit recevoir un angle, soit être modifiées structurellement. Y a-t-il des contre-dépouilles nécessitant un tiroir latéral ou un noyau incliné ? La position des contre-dépouilles détermine la conception des angles des tiroirs et noyaux inclinés ultérieurs. Après ouverture, la pièce reste-t-elle sur la partie mobile ou la partie fixe ? Cela influence le mécanisme d'éjection et la direction de déformation par retrait. Si cette étape est mal faite, les trois suivantes ne font que rattraper les erreurs.
Étape 2 Choisir la surface de référence : grande surface, structure stable, autant que possible parallèle au plan de joint
La surface de référence est le point de départ de l'angle. Par expérience, on privilégie une face de grande surface et de structure stable, et autant que possible parallèle au plan de joint — ainsi, après dépouillage, la dimension maximale reste proche de la ligne de joint, et le retrait et l'éjection sont plus uniformes. Si la surface de référence est choisie sur une paroi mince ou une structure en porte-à-faux, l'ajout de l'angle décalera au contraire la chaîne de cotes.
Liste de contrôle : la surface de référence se situe-t-elle près du plan de joint ? S'il s'agit d'un plan de joint étagé, la zone de shut-off doit recevoir un angle séparé, sans être mélangée à la référence principale. La distance entre la surface de référence et le plan de joint peut-elle faire que l'angle provoque un écart dimensionnel important ? Si oui, envisager de déplacer la surface de référence vers le côté plus proche de la ligne de joint. La surface de référence est-elle perpendiculaire à la direction de démoulage ? Si elle ne l'est pas, il faut la décomposer en deux angles dans deux directions, à coter séparément.
Étape 3 Estimer l'angle minimal : la formule ne sert que de point de départ
L'angle minimal s'estime couramment par cette relation : α_min = arctan(μ / cosθ). μ est le coefficient de frottement entre le plastique et l'acier du moule, θ est l'angle de compensation de rugosité de surface, pris par expérience dans le métier entre 0,5° et 1°. La signification physique de cette formule est directe : plus le coefficient de frottement est grand et la surface rugueuse, plus l'angle nécessaire est important. Mais la formule suppose une surface lisse, sans texture, sans adsorption sous vide, ce qui est rarement le cas en injection réelle.
La valeur calculée par la formule ne sert donc que de référence minimale ; l'angle final dépend aussi du retrait de la matière, de la profondeur de texture et du mode d'éjection. Liste de contrôle : la valeur du coefficient de frottement correspond-elle à la matière réelle ? L'angle de compensation de rugosité couvre-t-il l'état d'usinage réel de la surface du moule ? La profondeur de la caractéristique dépasse-t-elle la plage d'application de la formule ? Si la profondeur dépasse environ 50 mm, il faut généralement ajouter 0,5° à 1° au résultat de la formule. Après le calcul, recouper avec le tableau des matières de l'étape suivante.
Étape 4 Adapter à la matière et au procédé : corriger par tableau, ne pas se fier uniquement à la formule
Pour un même angle de 1°, le PP peut démouler très facilement, tandis qu'une pièce transparente en PC blanchira par étirement. Le taux de retrait, la rigidité et l'énergie de surface de la matière influencent toutes la résistance au démoulage. Plages d'angle unilatéral courantes dans le métier : ABS environ 1° à 1,5° (≥2° conseillé pour les faces brillantes), PP environ 0,5° à 1° (porté à environ 1,5° avec fibre de verre), PC environ 1,5° à 2° (angles identiques sur les deux faces pour les pièces transparentes), TPE environ 2° à 3°, POM environ 0,5° à 1°. Ce sont des points de départ d'appréciation, pas des valeurs garanties.
Le côté procédé doit aussi être corrigé : en présence de texture de surface, ajouter l'angle selon la profondeur de texture ; pour les pièces à cavité profonde à faible surface d'éjection, augmenter légèrement l'angle ; pour les pièces à paroi mince injectées à grande vitesse, l'angle peut être légèrement réduit mais la vitesse d'éjection doit être adaptée. Liste de contrôle : les valeurs recommandées du tableau des matières couvrent-elles la profondeur de paroi actuelle ? La profondeur de texture est-elle complétée selon la règle d'environ 0,4° par 0,1 mm ? Le mode d'éjection (éjecteurs, plaque poussoir, assistance gaz) correspond-il à l'angle ? Superposer les résultats des quatre étapes, prendre la valeur maximale comme angle de conception, puis garder une petite marge pour les ajustements en essai moule.
Comment choisir la référence pour la direction de démoulage et la direction de dépouille
Pour définir l'angle de dépouille d'une pièce injectée, la première étape n'est pas de tracer l'angle, mais de fixer d'abord la direction de démoulage et la surface de référence. Si la direction est mal définie, tous les angles suivants seront inversés et le moule arrachera dès l'ouverture. Une fois la direction fixée et la surface de référence choisie, l'angle a enfin un repère.
La direction de dépouille est orientée vers le haut du moule, la pièce se démoule en s'éloignant du moule
La pratique courante dans le secteur consiste à orienter la direction de dépouille vers le haut du moule : lors de l'ouverture, la pièce se dégage en s'éloignant du moule, reste du côté du noyau mobile, ce qui facilite l'éjection. La méthode de vérification est intuitive : pour une boîte creuse, une dépouille correcte signifie que l'ouverture supérieure est légèrement plus large que le fond — large en haut, étroite en bas, pour que la boîte se dégage aisément du noyau. À l'inverse, si l'on fait plus étroit en haut et plus large en bas, la pièce reste « coincée » sur le noyau, et à l'éjection on obtient soit un étirement blanchâtre, soit un perçage.
Le choix de la direction de démoulage obéit à une règle de priorité : choisir comme direction de démoulage la face dont les exigences de précision dimensionnelle sont les plus faibles. En effet, la dépouille modifie les dimensions ; il faut donc concentrer les variations dans les directions où les tolérances sont larges, et éviter autant que possible la compensation de dépouille sur les cotes d'assemblage critiques. Il faut aussi éviter les contre-dépouilles — les zones présentant une contre-dépouille ne peuvent pas être résolues par la dépouille et doivent être confiées à des tiroirs ou à des éjecteurs inclinés.
Choisir une surface de référence de grande surface, structurellement stable et si possible parallèle au plan de joint
La surface de référence détermine à partir de quelle ligne la dépouille est calculée. Par expérience, on privilégie une face de grande surface, structurellement stable et si possible parallèle au plan de joint. En prenant la ligne de joint comme référence, on s'assure que les plus grandes dimensions sont proches de la ligne de joint, de sorte que les variations dimensionnelles dues à la dépouille se concentrent du côté éloigné de la ligne de joint, et que les cotes d'assemblage proches du plan de joint soient le moins affectées possible. Si la surface de référence est choisie sur un petit bossage ou une paroi mince, la dépouille amincit encore cette paroi, créant au contraire de nouveaux risques de retassure et de déformation.
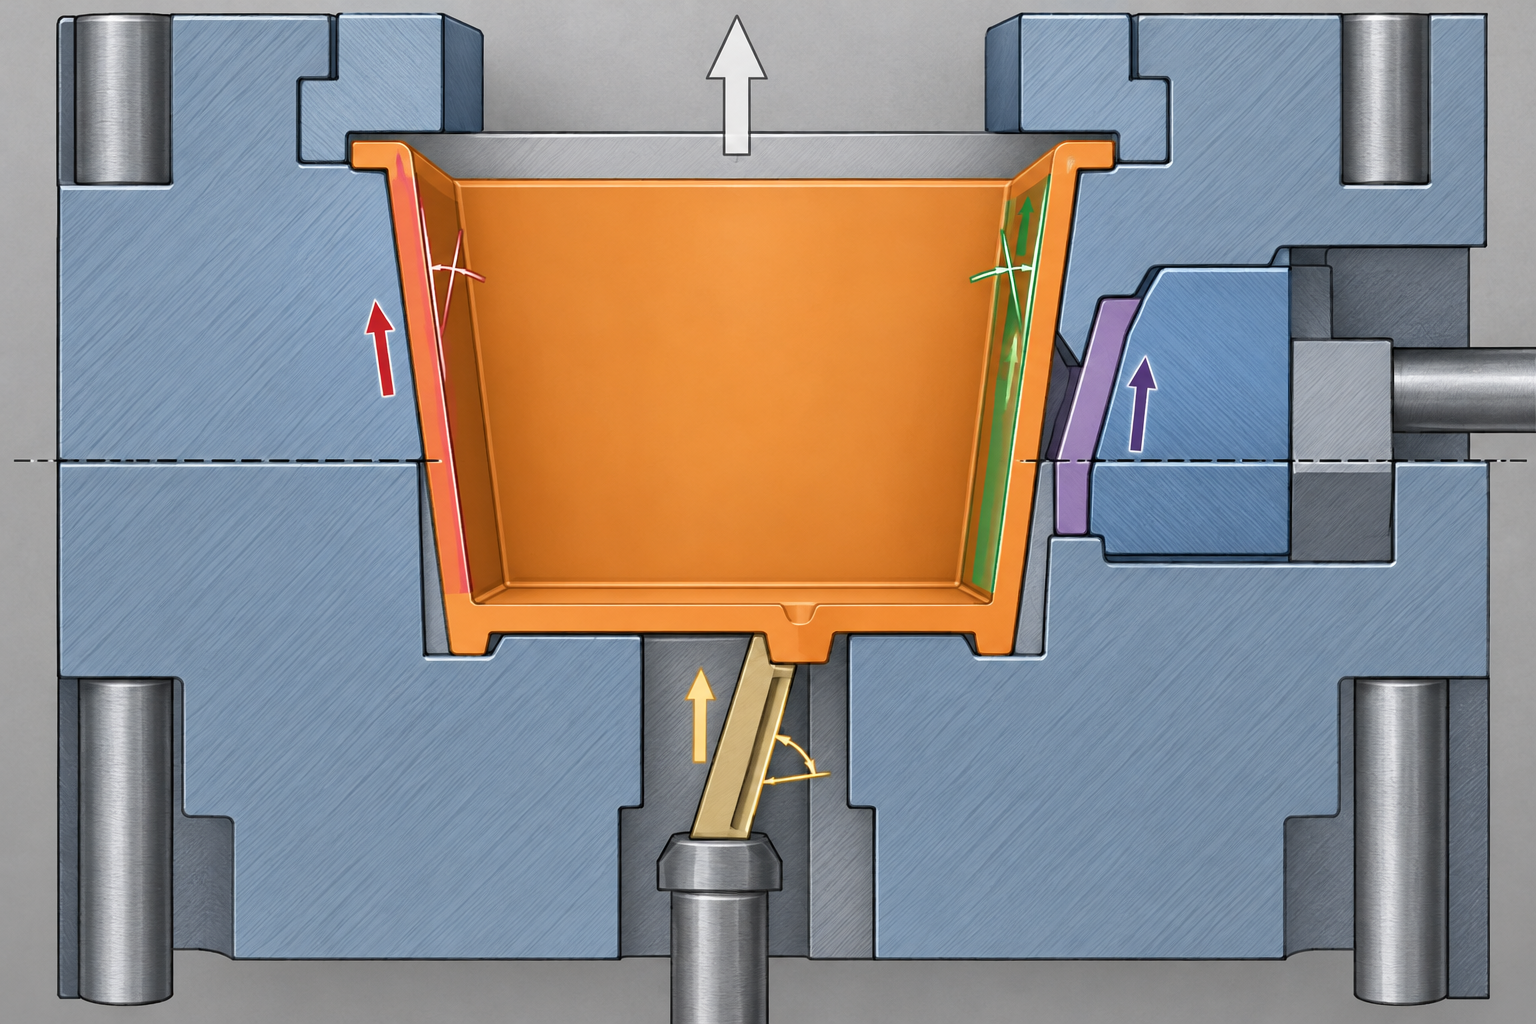
Distinguer les quatre types d'angles de dépouille : empreinte, noyau, tiroir, éjecteur incliné
Une fois la direction et la référence déterminées, les angles de dépouille se répartissent en quatre catégories selon la zone, chacune ayant des efforts et des directions différents :
- Angle de dépouille d'empreinte : côté surface extérieure, généralement resserré vers le plan de joint, pour permettre à la pièce de se dégager de la matrice.
- Angle de dépouille de noyau : côté surface intérieure, de direction opposée à celle de l'empreinte, pour permettre à la pièce de se dégager du poinçon. Cette partie est particulièrement critique lorsque l'alésage intérieur est profond : un trou profond sans dépouille risque fortement d'être arraché.
- Angle de dépouille de tiroir : zone de tirage latéral, de direction suivant le mouvement du tiroir, pour éviter que le tirage n'entraîne les parois latérales du produit.
- Angle de dépouille d'éjecteur incliné : dépouille dans la direction d'éjection de l'éjecteur incliné, qui doit être cohérente avec la direction de mouvement de celui-ci, sinon il y a rayure au moment de l'éjection.
Le principe commun aux quatre types d'angles est le suivant : la direction est référencée par rapport à la ligne de joint, et les plus grandes dimensions sont proches de la ligne de joint. Quelle face appartient à l'empreinte et quelle face appartient au noyau doit être clairement indiqué sur le plan avant de commencer à tracer les dépouilles. Les dépouilles de l'empreinte et du noyau sont de sens opposés ; si elles sont inversées, la pièce est coincée simultanément des deux côtés et la force de démoulage double.
Une fois la direction et la référence figées, l'estimation ultérieure de la dépouille, le choix des matériaux et la compensation de texture disposent d'un repère stable. Si ces éléments sont encore flottants, ne vous précipitez pas pour ajuster les angles — revenez au modèle confirmer la direction de démoulage, puis poursuivez.
Estimation de la dépouille minimale : formule, frottement et force d'aspiration sous vide
Après avoir déterminé la direction de démoulage et la surface de référence, il s'agit maintenant de traduire comment définir la dépouille d'une pièce injectée en un chiffre concret. En ingénierie, on estime d'abord une limite inférieure par formule, puis on la corrige selon le matériau, la texture et la profondeur. La formule donne un point de départ, pas un point d'arrivée.
La formule de frottement indique ce que la dépouille combat
Lors du démoulage, un frottement se produit entre la paroi latérale de la pièce et l'acier du moule, de direction opposée à celle de l'éjection. Exprimé de façon simplifiée : f = μ × Fn × cosα : μ est le coefficient de frottement entre le plastique et l'acier du moule, Fn est la pression normale de la paroi latérale sur le moule (issue de la force de serrage par retrait), α est l'angle de dépouille. Lorsque l'angle α augmente, cosα diminue, et le frottement diminue en conséquence. C'est là la fonction la plus directe de la dépouille — transformer le contact de la paroi latérale d'un « frottement de surface » en une « séparation en coin ».
Inversement, si la dépouille est nulle, cosα = 1, le frottement est maximal, et au moment de l'éjection il peut y avoir étirement blanchâtre, rayure voire collage au moule. Par expérience dans le secteur, la force de démoulage d'un côté sans dépouille peut être plusieurs fois supérieure à celle avec une dépouille de 1°~2°, le multiple exact dépendant du taux de retrait du matériau et de la rugosité de surface, sans pouvoir être généralisé.
Signification physique de α_min = arctan(μ / cosθ)
Une formule d'estimation couramment utilisée est α_min = arctan(μ / cosθ). μ est le coefficient de frottement entre le plastique et l'acier du moule, θ est l'angle de compensation de rugosité, généralement pris entre 0,5° et 1° dans le secteur, pour compenser les micro-aspérités de surface, les résidus d'agent démoulant et l'usure du moule. Cette formule signifie : plus le frottement est grand, plus la dépouille minimale nécessaire est importante ; plus la surface est rugueuse, plus l'angle de compensation est grand.
Le α_min calculé n'est qu'une limite théorique inférieure. En pratique, lors du dessin, on ajoute généralement une marge de sécurité de 0,5° à 1°, car la formule ne prend pas en compte l'aspiration par le vide, le micro-engrènement des surfaces texturées et les charges excentrées d'éjection. Considérez-le comme une ligne de contrôle « ne pas descendre en dessous de cette valeur », et non comme la valeur de conception finale.
Aspiration par le vide sur les surfaces brillantes : la résistance au démoulage invisible
Sur les moules à surface brillante ou miroir, la pièce plastique adhère très étroitement à la cavité, et au moment du démoulage un vide local se forme entre les deux, produisant une résistance d'adhérence supplémentaire. Cette force n'apparaît pas dans f = μ × Fn × cosα, mais elle est souvent la cause principale du blanchiment des pièces transparentes et brillantes. Le rôle de la dépouille ici est de laisser un chemin à l'air pour pénétrer et rompre le vide ; lorsque la dépouille est insuffisante, l'aspiration par le vide peut dépasser le frottement lui-même.
C'est pourquoi, pour les surfaces brillantes, il est généralement recommandé de prévoir une dépouille de 2° ou plus, avec une vitesse d'éjection appropriée. Si la vitesse est trop rapide, la pièce n'a pas le temps de se séparer du moule, l'aspiration par le vide se libère de façon concentrée et le blanchiment est facile ; si la vitesse est ralentie, l'air a le temps de s'infiltrer et le démoulage est plus régulier.
Correspondance empirique entre la profondeur de caractéristique et la dépouille minimale
Plus la paroi latérale est profonde, plus la course de démoulage est longue à angle égal, plus l'accumulation de frottement est marquée, et plus la dépouille nécessaire doit être augmentée en conséquence. Voici ci-dessous une série de correspondances empiriques courantes dans le secteur ; les données d'origine sont en unités impériales, converties ici en unités métriques et indiquées comme valeurs empiriques :
| Profondeur de caractéristique | Dépouille minimale recommandée | Remarque |
|---|---|---|
| Environ 6 mm | 0,5° | Paroi latérale peu profonde, faible résistance au démoulage |
| Environ 13 mm | 1° | Point de départ courant pour les parois latérales de boîtiers |
| Environ 19~38 mm | 1°~2° | Ajuster selon la profondeur et le retrait de la matière |
| Environ 50 mm | 2° | Les cavités profondes nécessitent une plus grande dépouille pour compenser le frottement |
Ces chiffres ne sont qu'un point de départ. Pour une même profondeur de 50 mm, le PP, qui se rétracte fortement et exerce une force de serrage élevée, peut nécessiter plus de 2° ; l'ABS, qui se rétracte peu, peut parfois se contenter de 1,5°. En définitive, il faut toujours revenir aux tableaux de recommandation des matériaux et aux règles de compensation de texture pour confirmer.
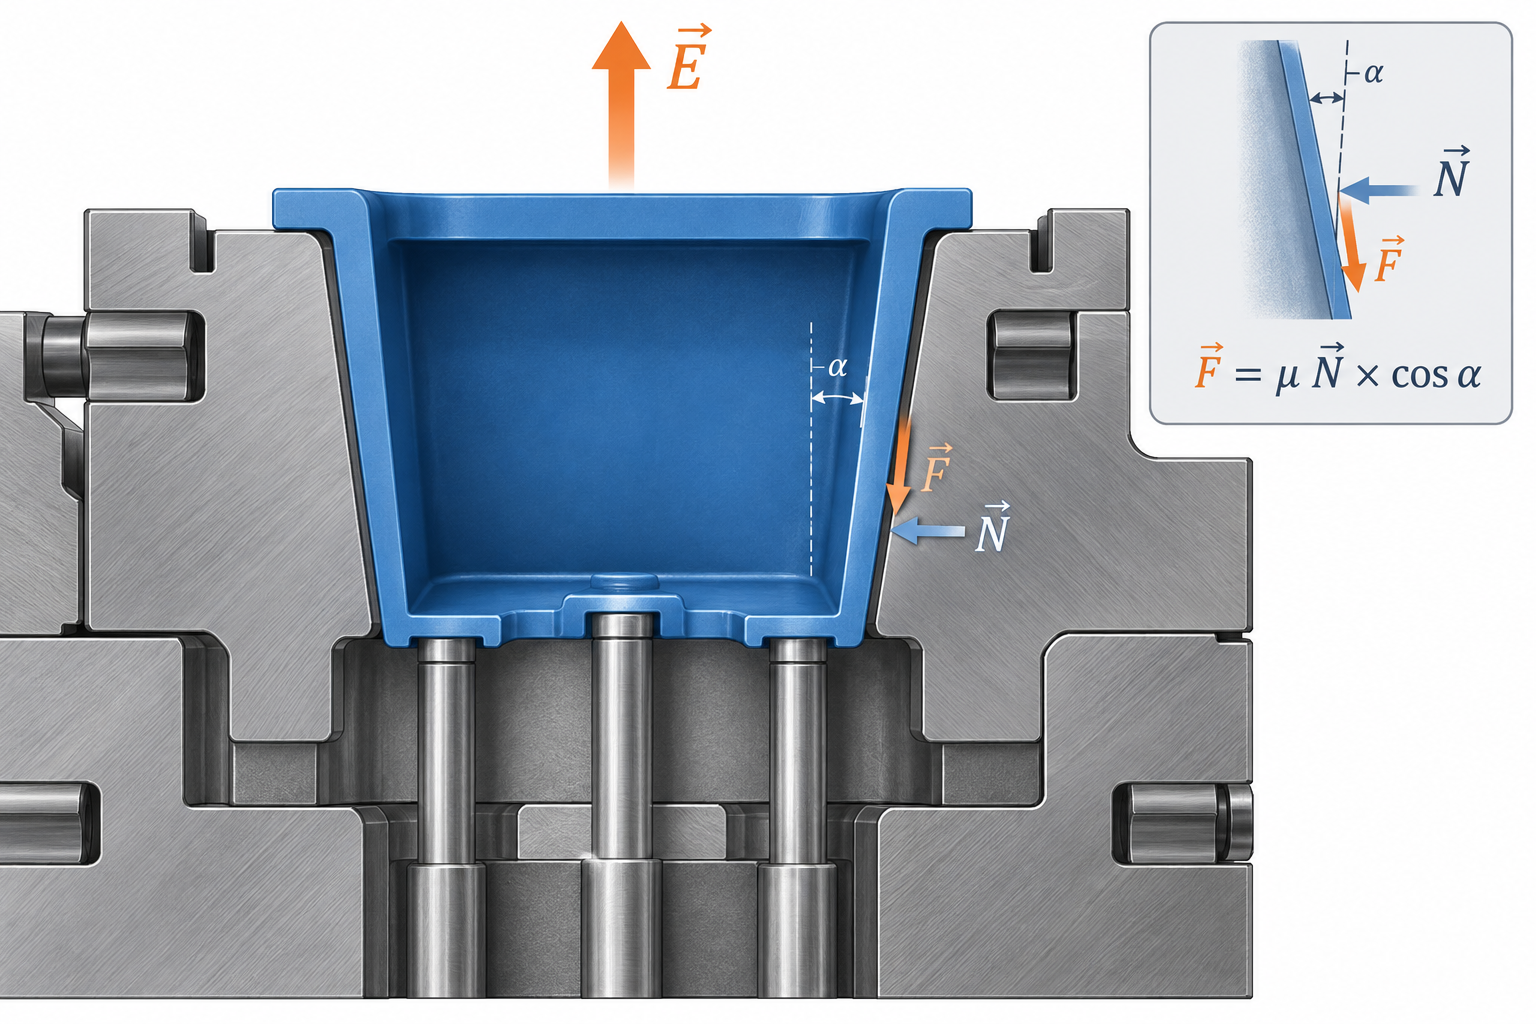
En résumé : la formule donne la limite inférieure, le tableau de profondeur fournit une référence, et l'aspiration par le vide ainsi que la texture apportent des corrections supplémentaires. Comment déterminer l'angle de dépouille d'une pièce injectée n'a jamais consisté à consulter une seule valeur, mais à intégrer ensemble le frottement, l'adhérence, le matériau et la géométrie.
Matériaux et textures : aide-mémoire des angles de dépouille recommandés selon les plastiques
Les quatre premières étapes donnent l'orientation, la référence et la limite physique inférieure. Pour une pièce concrète, il reste à répondre à une question plus pratique : pour ce plastique et cette surface, quel angle faut-il finalement appliquer. La réponse n'est pas dans la formule, mais dans la combinaison du taux de retrait du matériau, du coefficient de frottement et de la profondeur de texture. La pratique courante du secteur consiste d'abord à consulter la valeur de référence du matériau, puis à majorer point par point selon la texture et les exigences d'aspect.
Valeurs de référence par matériau : dépouille unilatérale recommandée selon les plastiques
Les valeurs ci-dessous sont des plages typiques recommandées par le secteur (angle unilatéral, en degrés), destinées à une évaluation rapide lors du chiffrage et de la phase DFM, et non des valeurs garanties par l'entreprise ; en dernier ressort, ce sont les indications du plan et la validation du mouliste qui font foi. Pour un même matériau, les performances de démoulage peuvent varier selon la nuance et le sens d'écoulement.
| Type de matériau | Dépouille unilatérale recommandée | Exigences particulières |
|---|---|---|
| ABS | 1°~1,5° | Pour les surfaces brillantes, ≥2° conseillé ; éviter l'adhérence par le vide |
| PP | 0,5°~1° | Avec fibres de verre, augmenter jusqu'à environ 1,5° ; retrait important, tendance à coller au moule |
| PC | 1,5°~2° | Les deux faces des pièces transparentes doivent avoir une inclinaison identique pour éviter toute distorsion optique |
| TPE | 2°~3° | Les matériaux souples se déforment facilement ; un démoulage suffisant est nécessaire avant l'éjection |
| POM | 0,5°~1° | Autolubrifiant, faible frottement, mais les surfaces texturées nécessitent tout de même une dépouille |
Dans ce tableau, l'élément le plus souvent négligé est la « concordance des dépouilles sur les deux faces » du PC. Sur les pièces transparentes, la réfraction de la lumière des deux côtés est extrêmement sensible aux variations d'épaisseur de paroi : avec 1,5° d'un côté et 1° de l'autre, l'écart d'épaisseur s'amplifie sur un long trajet d'écoulement, ce qui se traduit visuellement par des lignes d'écoulement ou des irisations. Les 2°~3° du TPE ne relèvent pas non plus de la prudence excessive, mais du fait que le caoutchouc souple est plus facilement étiré et déchiré lors de l'éjection ; si la dépouille est insuffisante, la pièce se déforme dès la poussée des éjecteurs.
Règle implicite des surfaces texturées : ajouter environ 0,4° par 0,1 mm de profondeur
Les textures gravées, les grains de peau et les motifs quadrillés « mordent » directement le moule. Règle empirique du métier : pour une paroi latérale texturée, ajouter environ 0,4° de dépouille par 0,1 mm de profondeur de texture, ce qui équivaut à environ 0,25° par 0,025 mm de profondeur. Plus la texture est profonde, plus les contre-dépouilles microscopiques dans la direction de démoulage sont nombreuses ; la dépouille sert précisément à laisser un espace de dégagement à ces contre-dépouilles.
Si l'on dissocie la profondeur de texture et la dépouille, le coût est évident : lorsque la dépouille est insuffisante, la force de démoulage peut être multipliée plusieurs fois, la surface de la pièce est rayée par la texture au moment de l'éjection, laissant des marques brillantes, et dans les cas graves toute la surface texturée est arrachée, obligeant à arrêter la machine pour réparer la texture du moule. Une fois la profondeur de texture fixée à l'étape de gravure, modifier la dépouille par la suite implique de retoucher l'acier et les électrodes, un coût bien supérieur à un demi-degré accordé dès la conception.
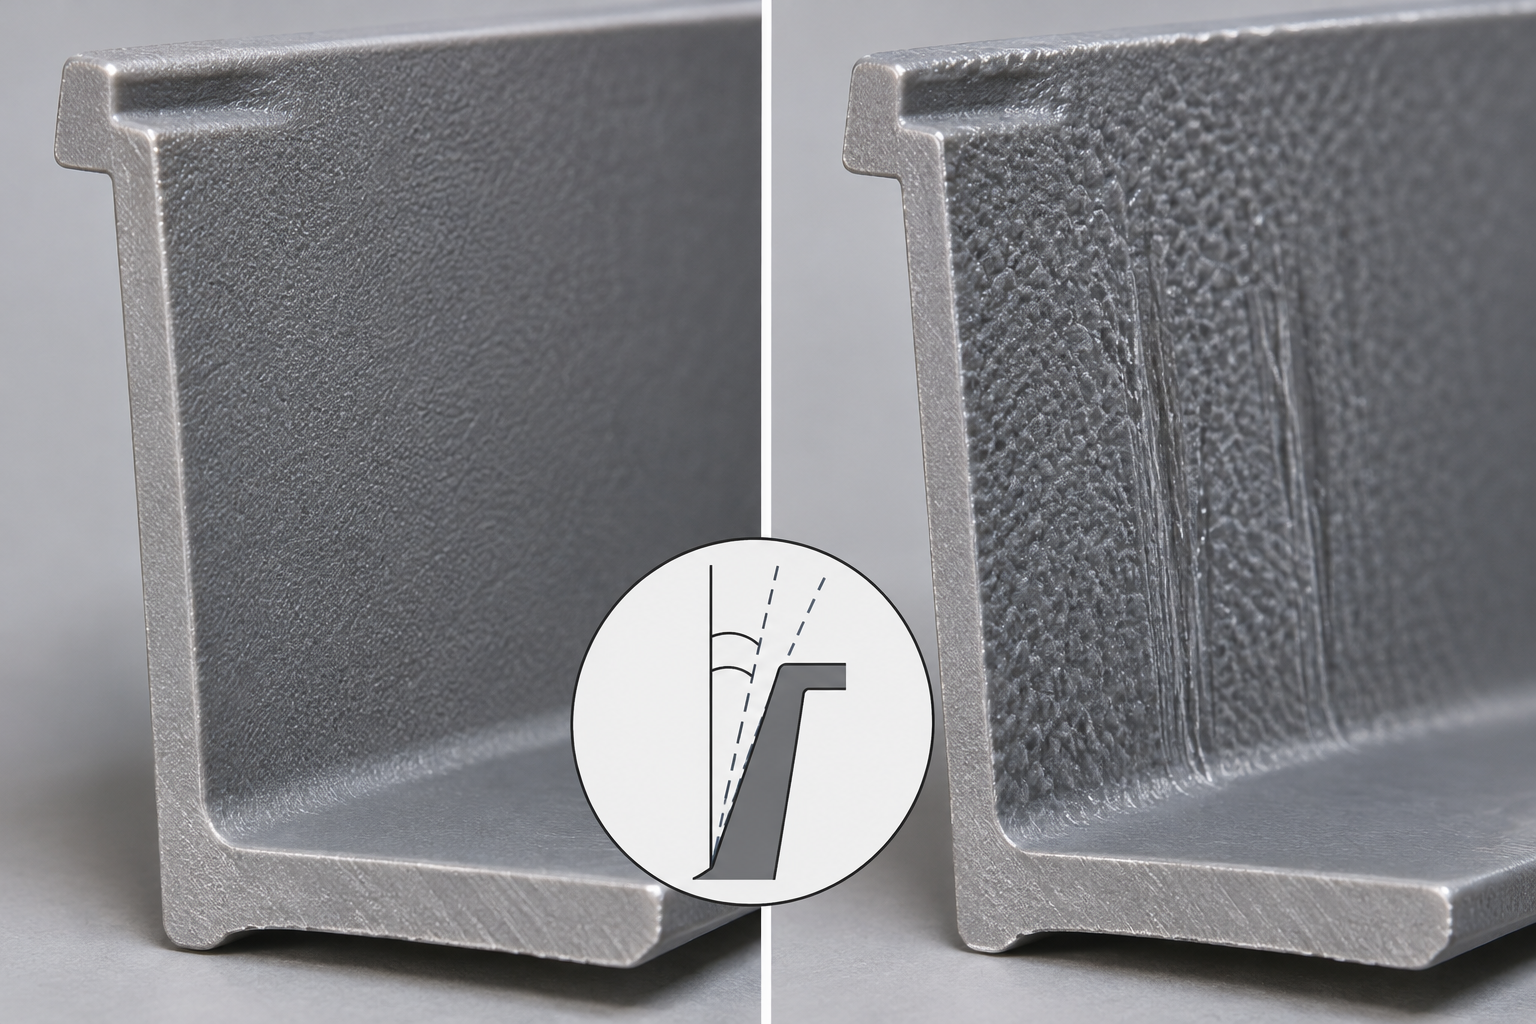
Ordre d'opération recommandé : d'abord appliquer la dépouille de base selon le tableau des matériaux, puis ajouter la surépaisseur selon la profondeur de texture, et enfin vérifier selon les exigences d'aspect. Les surfaces brillantes sont traitées selon le ≥2° de l'ABS, tandis que les surfaces mates ou grain de peau ajoutent 0,4°~0,8° à la valeur de base. Si vous réalisez une revue en phase DFM, vous pouvez directement vous référer à ce tableau pour indiquer la dépouille de chaque paroi latérale, plutôt que d'attendre le retour du moule pour la modifier. Si vous avez besoin de vérifier sur un modèle précis, vous pouvez téléverser un modèle 3D pour obtenir un retour DFM.
Cas pratiques : le sauvetage d'un collage de motif quadrillé et d'un blanchiment par étirement sur cache de phare transparent
Les sections précédentes ont décomposé la logique de jugement de la dépouille en direction, référence, formule et tableau des matériaux. Mais les problèmes en atelier ne se présentent pas toujours dans l'ordre des chapitres : un moule réussit ses essais, puis après trois mois de production en série se met soudain à coller ; une pièce transparente produit plusieurs centaines de cycles sans problème, puis blanchit par étirement après un changement de lot de matière. Les deux cas ci-dessous suivent la structure problème — analyse — solution — résultat ; les chiffres proviennent de valeurs d'expérience de cas publics et ne constituent aucun engagement d'usine particulier ; ils servent à vous aider à déterminer si vos pièces rencontrent le même type d'écueil.
Cas 1 : pièce à motif quadrillé de tableau de bord automobile — pourquoi 0,8° de dépouille ne tient pas en production de série
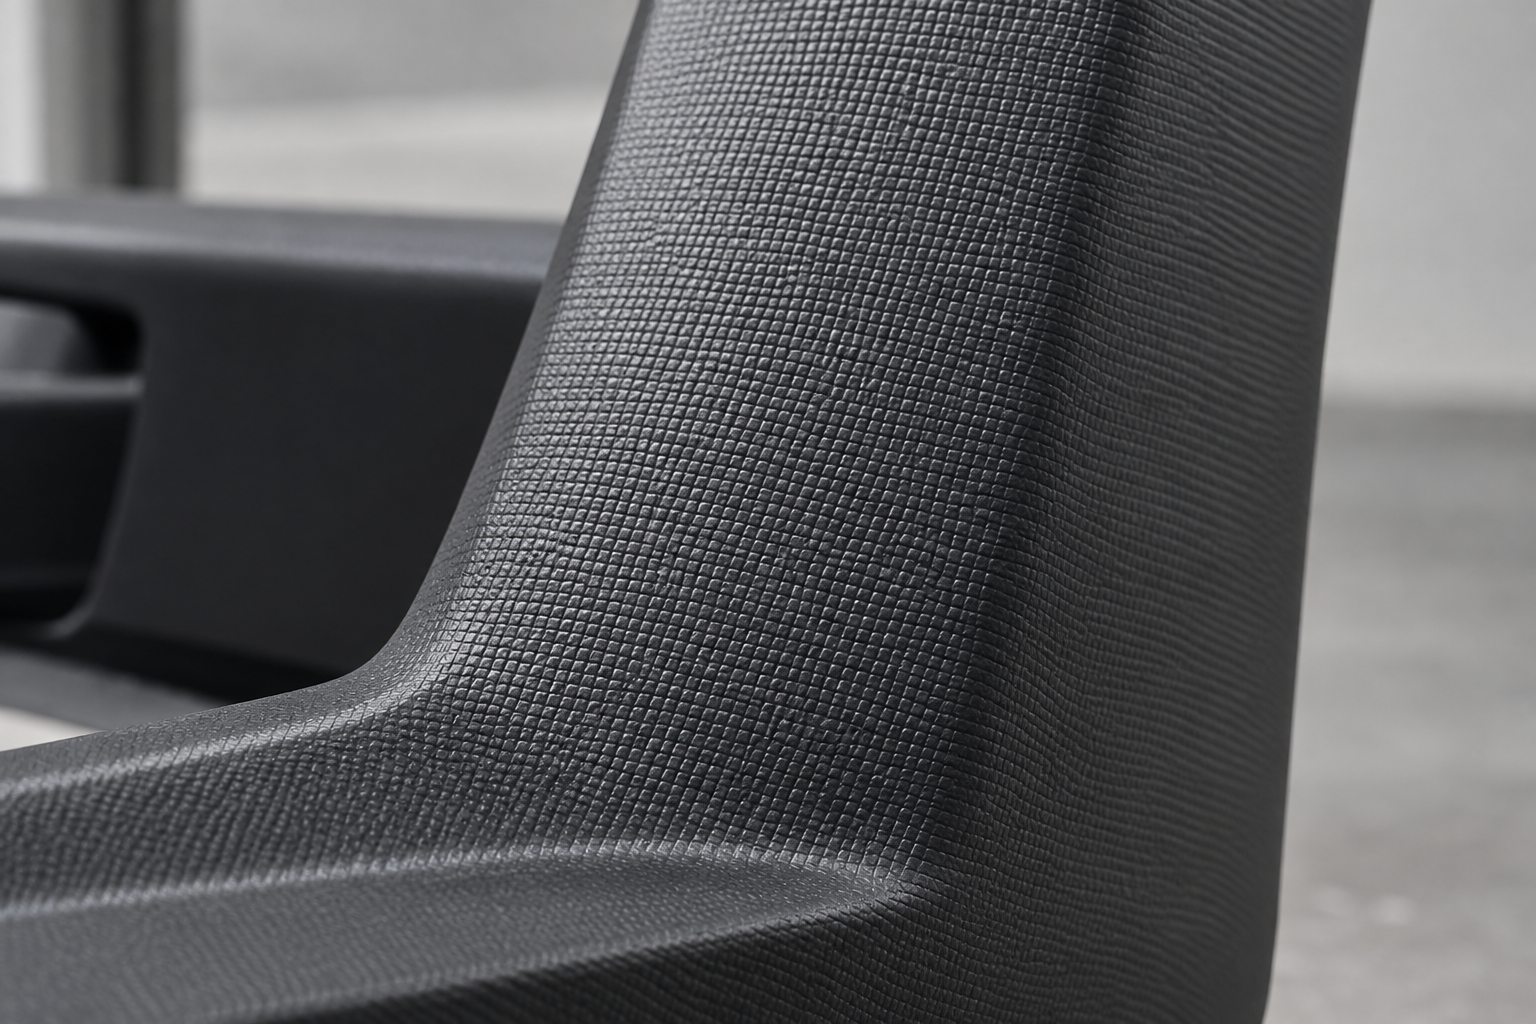
Problème. Une pièce décorative de tableau de bord automobile, avec une texture imitant un quadrillage en surface, avait une dépouille latérale initiale de 0,8° selon l'expérience. Les essais permettaient tout juste de démouler, mais après le passage en montée en cadence de production, le taux de bonnes pièces est tombé à environ 65 %, les principaux défauts étant l'arrachement local du motif quadrillé après avoir été « mordu » par le moule, ainsi que des marques blanches locales à l'éjection. Dès que la température du moule augmentait légèrement ou que la pression de maintien était un peu forte, la proportion de collage augmentait nettement.
Analyse. La valeur de 0,8° n'est pas déraisonnable si l'on considère uniquement la profondeur de la paroi latérale ; le problème vient de la texture. Le motif quadrillé crée sur la paroi latérale un grand nombre de petites surfaces d'accrochage mécanique ; lors du démoulage, le frottement n'est pas seulement un frottement plan, mais inclut aussi la résistance locale due aux chanfreins de la texture. Plus la dépouille est faible et la texture profonde, plus la résistance au démoulage augmente rapidement. En analysant après coup, les ingénieurs du moule ont constaté que la surface de démoulage réellement efficace était bien plus petite que la surface théorique de la paroi latérale ; l'effort réel se concentre sur les saillies de la texture, et au moment de l'éjection, la contrainte locale dépasse le point de limite d'élasticité du matériau, d'où l'apparition simultanée d'arrachements et de marques blanches.
Solution. Faire les deux actions en même temps, plutôt que d'ajouter seulement de la dépouille. Premièrement, augmenter la dépouille de la paroi latérale de 0,8° à 1,5°, afin que la surface texturée crée une légère tendance à la séparation dès l'instant de l'ouverture du moule, réduisant ainsi l'engrènement. Deuxièmement, réduire la profondeur de texture d'environ 2 mm à environ 1,5 mm, ce qui abaisse la hauteur de chaque unité de texture et donc la résistance mécanique lors de l'éjection. En parallèle, ralentir quelque peu la vitesse d'éjection pour éviter qu'une éjection par choc n'amplifie les contraintes locales.
Résultat. Selon le compte rendu du cas, après ajustement, le taux de bonnes pièces est remonté à environ 95 %, et la force d'éjection a diminué d'environ 40 %. Ce qu'il faut retenir ici n'est pas le chiffre « 1,5° » en lui-même, mais le fait que les pièces texturées ne peuvent pas être traitées en se contentant d'ajouter de la dépouille : la dépouille et la profondeur de texture forment un ensemble de paramètres à régler conjointement ; ajouter de la dépouille sans toucher à la texture n'apporte souvent qu'une amélioration limitée.
Cas 2 : blanchiment par étirement d'un diffuseur transparent en PC, dépouille passée de 1° à 2° avec réduction de vitesse
Problème. Diffuseur transparent en PC, exigences esthétiques élevées, dépouille de paroi latérale initialement conçue à 1°. Lors des essais, un blanchiment radial par étirement est apparu près de la zone d'éjection, visible à l'œil nu, jugé non conforme par contrôle optique. Curieusement, avec le même moule, les pièces en PC opaque ne montraient presque aucun problème — le blanchiment était masqué par la couleur.
Analyse. Le « blanchiment par étirement » des pièces transparentes résulte essentiellement du fait que la contrainte locale au moment de l'éjection dépasse la limite d'élasticité du matériau, produisant des craquelures ou microfissures, qui diffusent la lumière et apparaissent blanches. Une dépouille de 1° n'est pas inutilisable sur le PC, mais le PC a une forte résistance à l'état fondu et est sensible au cisaillement ; de plus, une surface brillante favorise l'adsorption sous vide, rendant la résistance au démoulage plus élevée que pour une pièce ordinaire. Une vitesse d'éjection de 50 mm/s est trop rapide, ce qui revient à ajouter un choc alors que la dépouille n'est déjà pas généreuse.
Solution. Faire passer la dépouille de 1° à 2°, pour laisser une course de séparation plus confortable au démoulage ; réduire la vitesse d'éjection de 50 mm/s à 20 mm/s, pour laisser le temps aux contraintes de se relâcher au lieu de se concentrer en un instant. Les pièces transparentes exigent aussi que les dépouilles des deux côtés soient aussi uniformes que possible, afin d'éviter une répartition inégale des efforts d'un côté causant gauchissement ou blanchiment.
Résultat. Selon l'expérience du cas, le blanchiment a disparu et le contrôle esthétique a été validé. Ce cas montre que la dépouille et les paramètres d'éjection forment un couple : la dépouille apporte une marge géométrique, la vitesse d'éjection apporte une marge temporelle. Ajouter seulement de la dépouille sans réduire la vitesse, ou réduire seulement la vitesse sans ajouter de dépouille, peut ne faire que masquer le problème sans le résoudre.
Point commun des deux cas : la dépouille est un paramètre système, pas un chiffre isolé
En considérant les deux cas ensemble, la règle est claire. Premièrement, la texture et l'aspect transparent modifient significativement la difficulté de démoulage ; une même dépouille se comporte tout à fait différemment selon les exigences de surface. Deuxièmement, la dépouille, la profondeur de texture, la vitesse d'éjection et la température du moule forment un ensemble de variables qui interagissent ; modifier l'une oblige souvent à modifier une autre en corrélation. Troisièmement, les 1,5°, 2°, 95 % et 40 % des cas sont des valeurs empiriques propres à une pièce, un matériau et un moule donnés, et ne peuvent pas être transposées directement sur vos plans. Ce qui est réellement transférable, c'est la méthode de jugement : localiser d'abord où se concentre la résistance au démoulage, puis décider s'il faut ajouter de la dépouille, réduire la texture ou ajuster l'éjection.
Si vous avez justement une pièce similaire dont la valeur de dépouille vous fait hésiter, vous pouvez confier le modèle 3D et les exigences esthétiques au fabricant du moule pour une analyse de démoulage, ce qui est bien plus rapide que de deviner des chiffres sur le plan. Lorsqu'une pièce précise nécessite une évaluation de la dépouille, vous pouvez téléverser le modèle via l'entrée Devis immédiat en précisant les exigences d'aspect et de texture, afin que le retour DFM vous aide à fixer la dépouille dans une plage raisonnable.
Défis de dépassement de dépouille dans des scénarios particuliers : texture, dépouille nulle et tirage latéral
Surfaces texturées : la dépouille doit être ajoutée selon la profondeur de texture, pas choisie comme un chiffre unique
Zones interdites à la dépouille nulle : comment survivent les engrenages de précision et les lentilles optiques
- Démoulage forcé : confier la course de démoulage à la déformation élastique du matériau, adapté aux matériaux à paroi mince et tenaces (comme le PP, certains TPE), mais la force et la vitesse d'éjection doivent être calculées séparément, sinon blanchiment par étirement ou par éjection.
- Structure sacrifiée : réaliser la face à zéro degré d'inclinaison à une quantité permettant l'usinage ultérieur, puis la retoucher aux dimensions après démoulage ; coût élevé mais fiable.
- Séparer la pièce ou modifier le plan de joint : déplacer cette caractéristique sur un tiroir, un poussoir incliné ou un insert indépendant, afin que le corps principal démoule toujours selon une inclinaison normale.
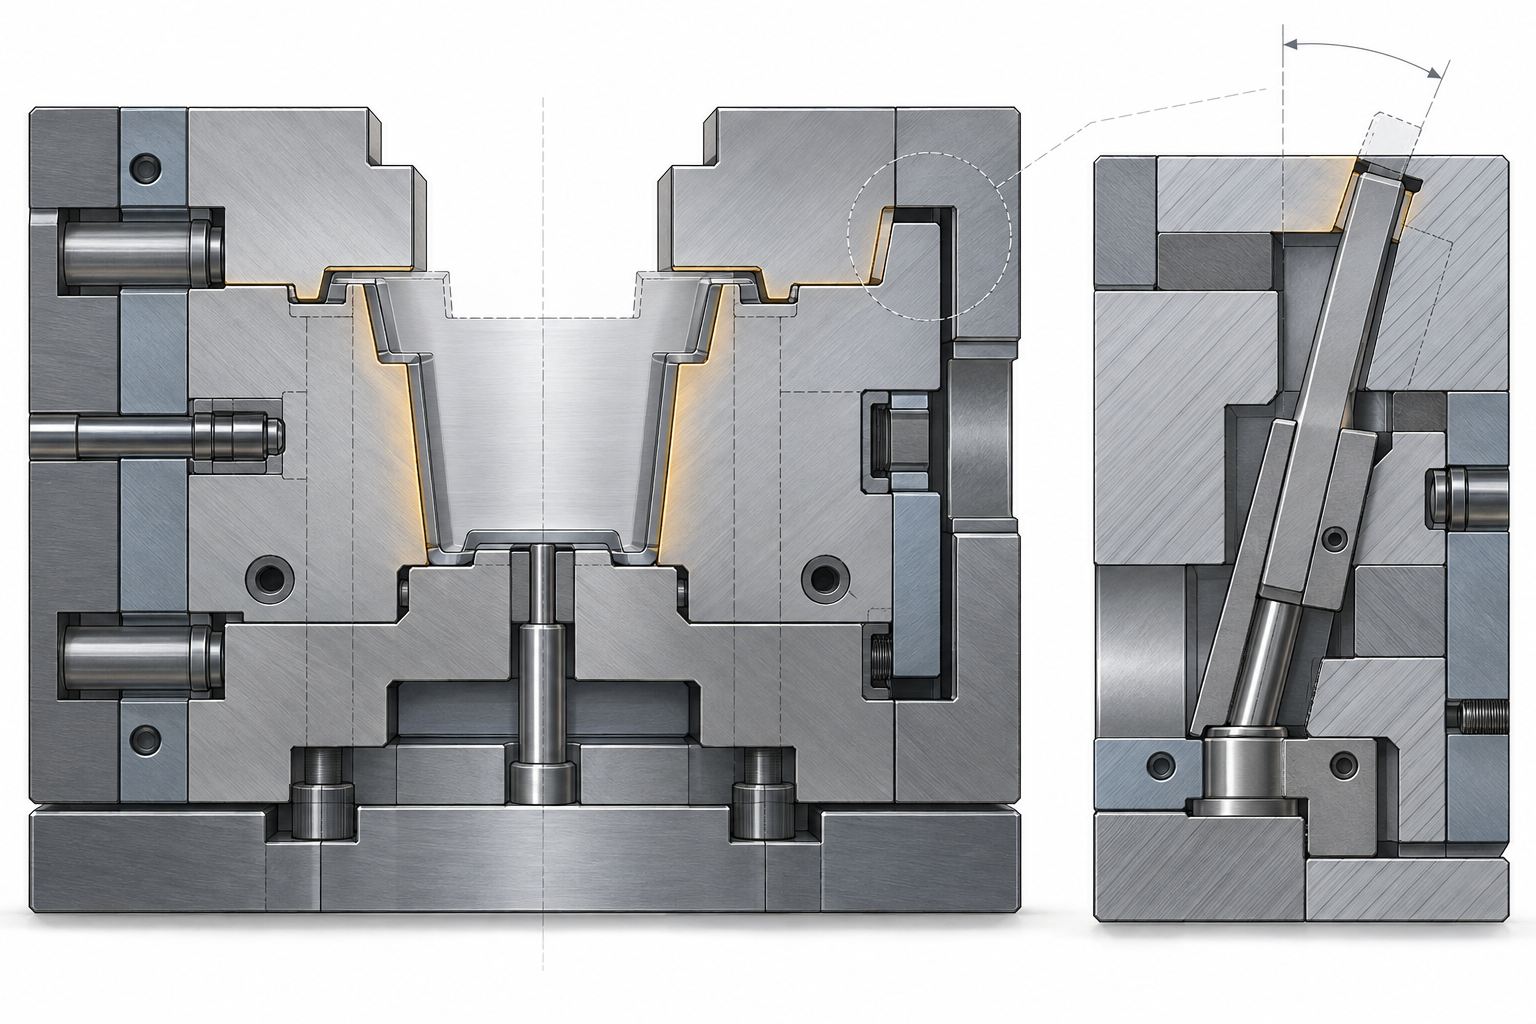
Tiroirs latéraux et poussoirs inclinés : limites d'angle et contraintes strictes des zones de shut-off
Qui doit définir l'angle de dépouille : l'ingénieur structure ou l'ingénieur moule
Questions fréquentes (FAQ)
Voici quelques questions récurrentes autour de comment définir l'angle de dépouille d'une pièce injectée. Les réponses s'appuient sur la méthode de décision en quatre étapes, le tableau rapide matériau/texture et l'expérience des cas présentés dans le corps du texte ; les valeurs concrètes doivent encore être confirmées en fonction du plan de la pièce et de la solution de moule.
L'angle de dépouille est-il meilleur s'il est plus grand ?
Non. Une inclinaison plus grande réduit la résistance au démoulage, mais modifie aussi les dimensions et l'aspect des faces d'assemblage. Il est généralement recommandé de prendre une valeur dans la plage courante du secteur de 1° à 3° ; pour une paroi sans texture, le minimum peut descendre à 0,5°, tandis que pour une paroi texturée, on ajoute selon la profondeur de texture. Si l'inclinaison dépasse la valeur nécessaire, une conicité visible à l'œil nu peut apparaître sur les faces d'assemblage, ou la variation d'épaisseur de paroi peut sortir de la tolérance. Il est plus sûr de prendre d'abord la plus petite valeur suffisante selon le matériau et la profondeur, puis de conserver une marge de sécurité d'environ 0,5°.
Avec l'ajout d'un angle de dépouille, les dimensions seront-elles hors tolérance ?
Oui, mais cela peut être maîtrisé. L'inclinaison est essentiellement une dimension qui varie progressivement le long de la direction de démoulage — l'extrémité proche de la ligne de joint est plus grande, celle éloignée est plus petite. Sur le plan, on cote généralement les dimensions d'assemblage du côté proche de la ligne de joint, ou l'on précise « dimensions à la ligne de joint faisant foi ». Si la pièce a des exigences strictes de jeu d'assemblage, il est recommandé d'indiquer la face de référence dès la phase DFM, afin que l'ingénieur moule aligne la direction d'inclinaison avec la plage de tolérance, plutôt que de rattraper après coup par retouche du moule.
Pourquoi les pièces transparentes nécessitent-elles une inclinaison plus grande ?
Les pièces transparentes sont plus sensibles aux défauts de surface. Lorsque l'inclinaison est insuffisante, les contraintes locales au moment de l'éjection laissent des marques blanches, des lignes argentées ou un aspect voilé, particulièrement visibles sur le PC et le PMMA transparents. Dans le cas cité, le diffuseur en PC transparent est passé de 1° à 2°, avec en même temps une vitesse d'éjection réduite de 50 mm/s à 20 mm/s, et les marques blanches ont disparu. En outre, les pièces transparentes exigent souvent une inclinaison identique sur les deux faces, pour éviter une distorsion par réfraction de la lumière. L'angle concret dépend encore de l'épaisseur de paroi et de la position du point d'injection.
L'inclinaison minimale calculée par formule peut-elle être directement portée sur le plan ?
La formule α_min=arctan(μ/cosθ) donne une limite théorique inférieure, pas la valeur finale. Elle ne prend en compte que le coefficient de frottement et l'angle de compensation de rugosité (souvent pris entre 0,5° et 1° dans le secteur), sans intégrer la texture, l'aspiration sous vide, les différences de retrait des matériaux ni le mode d'éjection. En pratique, lors du dessin, on ajoute généralement un angle supplémentaire de texture au résultat de la formule, puis on arrondit en se référant au tableau de recommandation des matériaux. Il est conseillé de considérer la formule comme un point de départ, et les tableaux de matériaux et de profondeur comme base de finalisation.
Si l'inclinaison d'une pièce texturée est insuffisante, peut-on encore la rattraper après coup ?
Cela dépend de l'écart. S'il ne manque que 0,2° à 0,3°, on peut parfois atténuer temporairement le problème en réduisant la profondeur de texture, en ajustant la vitesse d'éjection ou en ajoutant un agent démoulant, mais ce n'est pas une solution stable. Si l'écart est plus important, il faut généralement retoucher le moule, refaire l'électroérosion ou modifier la texture, ce qui augmente nettement le coût. La méthode la plus sûre consiste à prévoir l'inclinaison dès avant l'ouverture du moule selon la règle « environ 0,4° supplémentaire par 0,1 mm de profondeur de texture », et à confirmer dans le retour DFM la correspondance entre profondeur de texture et inclinaison.
Key takeaways
- La dépouille se détermine en quatre étapes : direction de démoulage, plan de référence, estimation de la dépouille minimale, correction selon la matière et la texture ; on fixe d'abord la direction, puis on ajoute l'angle.
- Dans le secteur, la dépouille unilatérale courante se situe entre 1° et 3°, avec un minimum d'environ 0,5° pour une paroi sans texture ; plus la paroi est profonde et la texture grossière, plus la dépouille nécessaire est importante.
- Une surface texturée nécessite généralement environ 0,4° supplémentaire par 0,1 mm de profondeur de texture ; pour les plans de joint à gradins (zones shut-off), on recommande souvent plus de 7°, 5° étant considéré comme la limite inférieure.
- Une dépouille insuffisante augmente la force de démoulage et aggrave les rayures et l'adhérence par effet ventouse ; les pièces transparentes, les surfaces brillantes et les matières chargées de fibre de verre sont particulièrement sensibles à la dépouille.
- L'angle des tiroirs inclinés est généralement maintenu sous 12° dans le secteur pour éviter l'autoblocage ; les zones à dépouille nulle nécessitent un démoulage forcé ou une concession structurelle en échange.



