Trois symptômes d'un lot de colonnes de positionnement non standard : enquêter à rebours depuis le site de montage
Imaginez un équipement d'automatisation non standard : le plan comporte un lot de colonnes de positionnement et de goupilles de guidage, en aluminium 6061, dont les surfaces d'assemblage s'utilisent avec des alésages. Au montage sur le poste, trois symptômes apparaissent — les colonnes de positionnement s'enfoncent avec un serrage excessif, les positions de trous ne correspondent pas, et après anodisation, les pièces d'un même lot présentent des teintes plus ou moins foncées. Ce type de problème est difficile à résoudre d'un coup en « changeant d'usineur », car les trois symptômes proviennent de trois maillons distincts : la définition du plan, la chaîne de process et le mode de réponse du fournisseur.
Cet article enquête à rebours selon l'ordre de diagnostic : d'abord vérifier si le plan énonce complètement la norme de fait, ensuite voir où la chaîne de post-traitement se rompt, et enfin si le fournisseur fournit un retour DFM avant le devis. Chaque symptôme est accompagné d'une action de contrôle exécutable.
Distinguer d'abord pièces standard et pièces non standard : la norme de fait, c'est votre plan
La colonne de positionnement qui fait s'écharper le site de montage n'est souvent pas mal fabriquée par l'usine, mais mal définie par le plan. Les pièces standard ont des spécifications et des prix tout prêts ; les pièces filetées, les roulements, s'achètent sur référence ; les pièces non standard n'ont ni classification unifiée ni norme nationale pour vous couvrir : dimensions, plages de tolérance, rugosité de surface, références, tout dépend du plan du client. Donc « non standard » ne signifie pas « sans norme », mais que la norme est portée par le plan — une ligne manquante sur le plan, et c'est tout un lot qui part en vrille.
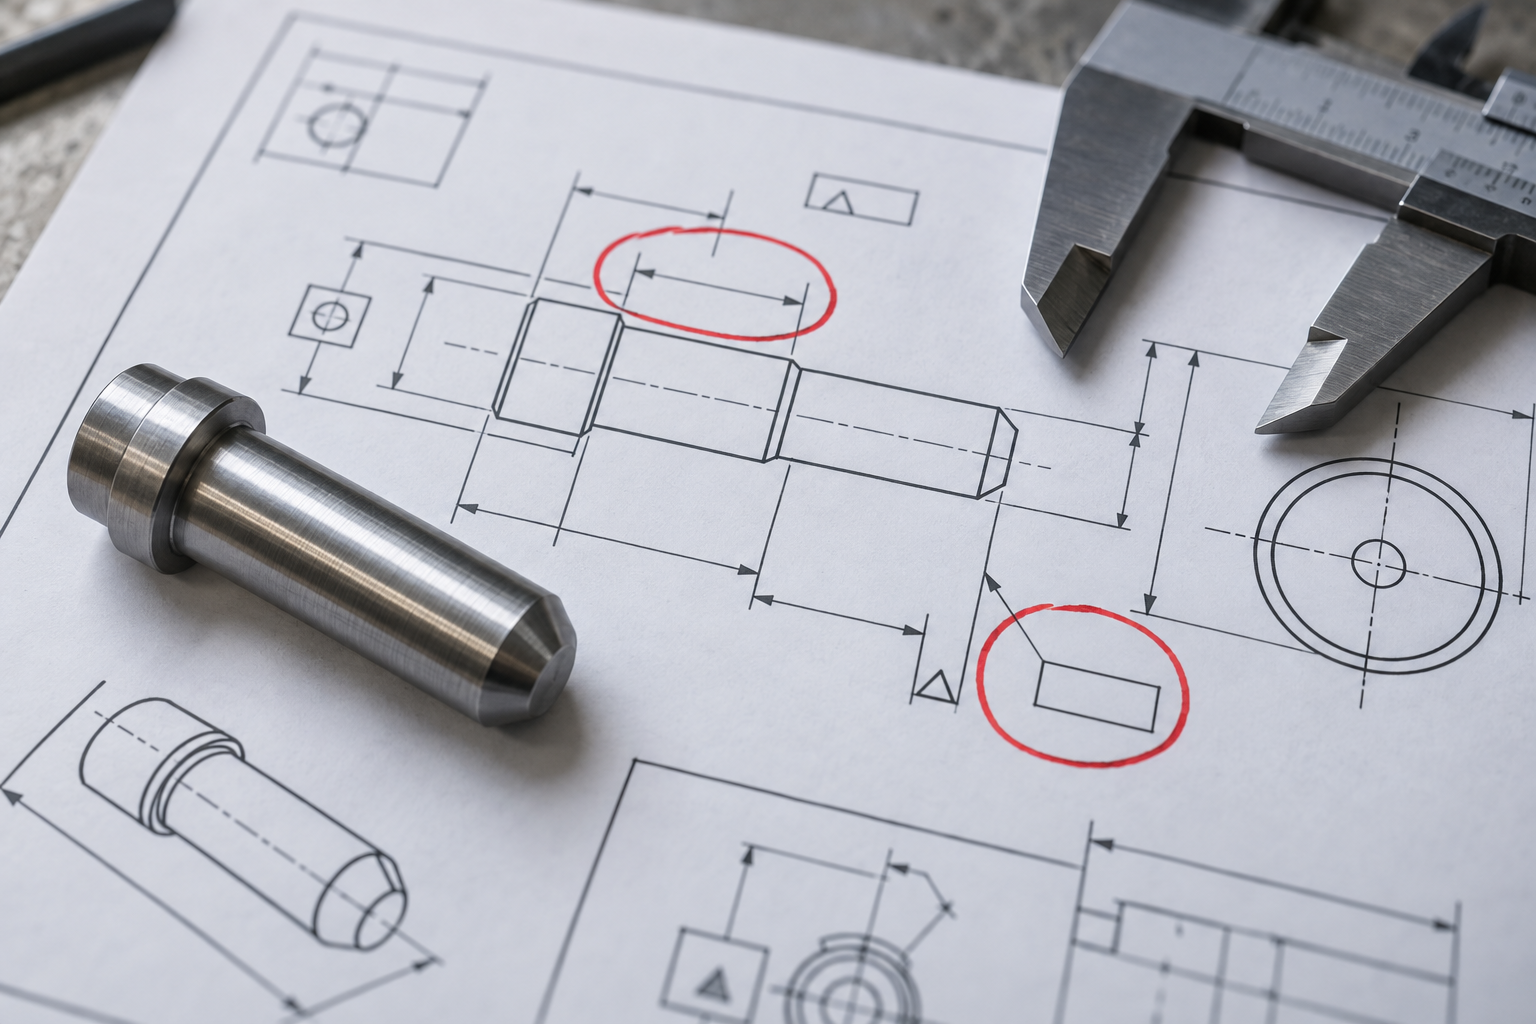
La règle de jugement est simple : si le plan n'indique que les dimensions nominales, sans plage de tolérance ni référence, l'incohérence entre lots est quasi inévitable. Avant le devis, confirmez ces trois points auprès de l'ingénierie — la plage de tolérance des surfaces d'assemblage est-elle indiquée, la référence est-elle unique, la rugosité est-elle spécifiée en Ra. Si vous ne pouvez pas confirmer, ne parlez pas encore de prix unitaire.
Diagnostic 1 : l'absence de définition des tolérances et de la rugosité de surface est la première cause de serrage excessif et de décalage
Liste de contrôle : passer ces quatre points avant le devis
- La surface d'assemblage porte-t-elle une plage de tolérance : ajustement serré comme H7/p6, ajustement avec jeu comme H7/g6, on ne peut pas écrire seulement φ12.
- La référence est-elle unique : désigner une référence principale pour la surface de positionnement et la surface d'assemblage, afin d'éviter les conflits de chaîne de cotes qui provoquent le décalage des trous.
- La rugosité est-elle spécifiée en Ra : les surfaces d'assemblage sont généralement Ra 1,6–0,8, les surfaces non fonctionnelles peuvent être élargies à Ra 3,2 ; les surfaces d'étanchéité à voir au cas par cas.
- Les tolérances géométriques sont-elles indiquées : coaxialité, perpendicularité, positionnement influent directement sur l'assemblage ; en leur absence, le fournisseur ne peut réserver de la matière qu'à l'expérience.
seuil if / then
Diagnostic 2 : où la chaîne de post-traitement se rompt — ordre et écarts de couleur du sablage, de l'oxydation, du placage
Sur un même lot de goupilles de guidage en aluminium, une différence de couleur apparaît après anodisation, et au montage on constate que le diamètre extérieur a augmenté de 0,02 mm et ne rentre pas dans l'alésage. Ce n'est pas l'oxydation elle-même qui pose problème, c'est que le post-traitement n'a pas été inscrit dans l'accord technique.
| Symptôme | Cause fréquente | Action de contrôle |
|---|---|---|
| Écart de couleur, marbrures sur un même lot | Lots de substrat différents, granulométrie de sablage incohérente, fluctuation du bain d'oxydation | Exiger la confirmation d'un nuancier pour la première pièce ; indiquer la nuance du substrat et le grain de sablage |
| Épaisseur de film inégale, isolation locale | Épaisseur du film d'anodisation non spécifiée, oxydation conductrice et anodisation utilisées de manière interchangeable | Indiquer la plage d'épaisseur de film sur le plan ; préciser les exigences d'isolation, choisir l'une des deux sans les mélanger |
| Interférence d'assemblage après oxydation | L'épaisseur du film a occupé le jeu d'ajustement, aucune marge n'a été prévue sur le plan | Lors du cotage des dimensions d'ajustement, préciser si la couche de film est incluse, prévoir une marge si nécessaire |
L'ordre de la chaîne de process ne peut pas être inversé : les pièces métalliques sont généralement sablées avant la peinture, les pièces plastiques sont souvent traitées par pulvérisation ; l'aluminium est couramment anodisé pour changer de couleur, l'oxydation conductrice donne un film mince et conducteur, l'anodisation donne un film épais et une bonne isolation — se tromper entre les deux, et la mise à la terre ou l'isolation pose problème. Le post-traitement doit être clairement écrit dans l'accord technique : opérations, ordre et critères de réception, sinon le fournisseur fait selon ses habitudes et les lots ne correspondent plus entre eux. Pour la première pièce, outre les dimensions, il faut aussi confirmer le nuancier et l'épaisseur de film.
Points de contrôle : les trois éléments du post-traitement à inscrire sur le plan
- Indiquer la nuance et l'état du substrat, pour distinguer si la responsabilité de l'écart de couleur incombe au substrat ou au process ;
- Coter le type de post-traitement, la plage d'épaisseur de film, et si cela affecte les dimensions d'ajustement ;
- Exiger le nuancier de la première pièce et le rapport de mesure d'épaisseur de film, comme base de réception des lots.
Diagnostic trois : évaluation du fournisseur — y a-t-il un retour DFM avant le devis
Le même plan d'une colonne de positionnement non standard, envoyé à trois fournisseurs : A ne répond que par le prix unitaire et le délai, B répond par le prix unitaire avec deux suggestions d'arrondi, C répond par le prix unitaire, signale que la référence n'est pas unique, suggère de resserrer la tolérance sur la face d'ajustement et demande l'ordre du post-traitement. La cause racine des deux premiers symptômes se cache souvent dans cette différence de réponse — ne répondre que par le prix unitaire, c'est laisser les problèmes du plan se régler sur la machine.
| Critères d'évaluation | Ne répond que par le prix unitaire | Fournit un retour DFM avant le devis |
|---|---|---|
| DFM en amont | Ne vérifie pas le plan, cote selon le plan | Propose d'abord des simplifications géométriques et des recommandations d'adéquation machine |
| Tolérance/état de surface | Recopie le plan, ne pose pas de questions sur les manques | Signale les zones non définies et confirme les références |
| Post-traitement | Ne cote que l'usinage, l'oxydation en supplément | Précise l'internalisation ou la sous-traitance stable et l'ordre |
| Matériaux difficiles à usiner | Cote directement sans demander la nuance | Confirme l'usinabilité et la solution d'outillage |
| Contrôle qualité | Ne fournit que le produit fini | Couvre tout le processus, de l'ébauche à la finition |
Le cœur du DFM se résume à trois actions : simplifier la géométrie pour l'adapter aux capacités de la machine, choisir un matériau conciliant usinabilité et performances finales, définir précisément tolérances et rugosité selon la fonction. Un fournisseur prêt à faire ces trois choses avant le devis est généralement aussi plus disposé à vous accompagner pour modifier le plan lors de la première pièce. Si vous souhaitez d'abord voir une capacité de production couvrant l'enchaînement fraisage, tournage et post-traitement, consultez les capacités d'usinage CNC.
Questions fréquentes
Les questions suivantes proviennent de demandes de prix et de réceptions de pièces non standard ; les réponses sont données dans l'ordre « d'abord vérifier le plan, puis la chaîne de process, enfin le fournisseur », et peuvent être utilisées directement pour vous aligner avec les services techniques ou les achats.
Les pièces non standard n'ont pas de norme nationale, comment juger si ce que le fabricant a produit est conforme ?
Le critère de conformité n'est pas dans la norme nationale, il est dans votre plan. Si le plan précise la plage de tolérance dimensionnelle, les références, les tolérances géométriques et la rugosité de surface Ra, les instruments de mesure et le rapport de contrôle se basent sur ces éléments. Quand le plan n'indique que les dimensions de base, sans tolérances ni références, l'incohérence entre lots est presque inévitable — ce n'est pas un problème du fabricant, c'est l'absence de base de réception. Avant le devis, faites d'abord compléter par le service technique les faces d'ajustement critiques, puis discutez du prix unitaire.
La colonne de positionnement est en serrage excessif à l'assemblage : est-ce un dépassement de tolérance d'usinage ou un ajustement non défini sur le plan ?
Mesurez d'abord trois éléments : le diamètre extérieur d'ajustement, le diamètre d'alésage d'ajustement, la coaxialité. Si les dimensions sont toutes dans les tolérances du plan mais qu'il y a encore serrage excessif, c'est probablement que le plan ne donne qu'une tolérance unilatérale, sans plage de tolérance d'ajustement, ou que les références ne sont pas unifiées. La pratique courante est de resserrer les faces d'ajustement et de guidage selon la fonction jusqu'à l'ordre de grandeur usuel du secteur de ±0,01 mm, et de relâcher les faces non ajustées ; faut-il être plus strict, cela doit être évalué concrètement selon la fonction d'assemblage, ne resserrez pas tout uniformément, cela ne ferait qu'augmenter le coût.
Écart de couleur et épaisseur de film inégale après oxydation des pièces en aluminium : comment répartir la responsabilité ?
Vérifiez d'abord si le protocole technique mentionne un post-traitement. L'aluminium est souvent coloré par oxydation, divisée en oxydation conductrice et anodisation ; le film d'anodisation est plus épais et offre une meilleure isolation, les deux ayant des impacts différents sur l'aspect et les dimensions. Si le protocole ne précise pas le type de procédé, la plage d'épaisseur de film et le nuancier, il sera difficile d'attribuer la responsabilité en cas d'écart de couleur. Action de contrôle : exiger la confirmation du nuancier et de l'épaisseur de film sur la première pièce, et préciser si le post-traitement modifie les dimensions d'assemblage — l'anodisation consomme de la matière, il faut prévoir une marge sur les surfaces d'assemblage.
Avant le devis, le fournisseur ne répond que par un prix unitaire sans retour DFM : peut-on passer commande ?
Pour une pièce simple, oui ; pour une pièce non standard complexe, le risque est élevé. Le cœur du DFM est de simplifier la géométrie pour l'adapter aux capacités de la machine, de concilier le matériau avec l'usinabilité, et de définir précisément les tolérances et l'état de surface. Si l'interlocuteur ne fait aucun retour sur les angles vifs, les cavités profondes, les parois minces ou les matériaux difficiles à usiner (comme les superalliages, les plastiques techniques type PEEK), cela signifie que l'évaluation du procédé n'a pas été faite et que les problèmes n'apparaîtront qu'à la première pièce. Règle de décision : privilégier les devis accompagnés d'avis DFM ou de solutions alternatives ; pour ceux qui ne donnent que des chiffres, poser d'abord des questions avant de décider.
Une pièce non standard est-elle forcément plus chère qu'une pièce standard ? Où se situe le surcoût ?
En général, elle est plus chère que les pièces standard équivalentes, l'écart dépendant du matériau, des tolérances, de la quantité et de la complexité du post-traitement, sans multiple fixe. Le surcoût vient de la programmation et du bridage par pièce, des gabarits de contrôle dédiés, de la sous-traitance du post-traitement et du risque de rebut. Pour réduire les coûts, commencez par simplifier la géométrie et hiérarchiser les tolérances : n'appliquez la précision qu'aux surfaces réellement fonctionnelles et relâchez le reste ; lorsque la quantité est suffisamment importante, évaluez ensuite un passage à l'injection plastique ou au moulage par réplique, à confirmer selon le plan et les quantités.
Key takeaways
- La norme de fait des pièces non standard, c'est le plan du client : les dimensions d'assemblage critiques doivent porter une plage de tolérance, une référence et une rugosité de surface ; s'il manque un élément, il faut le confirmer auprès de l'ingénierie avant le devis, sans laisser l'atelier deviner.
- Pour évaluer un fournisseur, regardez d'abord s'il fournit un retour DFM avant le devis — ceux qui ne répondent qu'avec un prix unitaire sans signaler les risques de process ont généralement aussi une chaîne de post-traitement et une validation de première pièce faibles.
- Les surfaces d'assemblage et de guidage doivent être resserrées selon la fonction jusqu'à l'ordre courant dans l'industrie de ±0,01 mm ; les surfaces non fonctionnelles et esthétiques peuvent être élargies, en réservant le coût économisé aux dimensions critiques.
- Le post-traitement (sablage, oxydation, placage, sérigraphie) doit être inscrit dans l'accord technique et faire l'objet d'une validation de teinte de première pièce / d'épaisseur de film, sinon les interférences d'assemblage et les écarts de couleur exploseront massivement en phase de série.
- Pour les matériaux difficiles à usiner, ne regarder que les performances sans considérer l'usinabilité fait déraper les coûts et les délais ; confirmez d'abord l'état de l'ébauche, la solution d'outillage et l'ordre des traitements thermiques avant de choisir le matériau.



