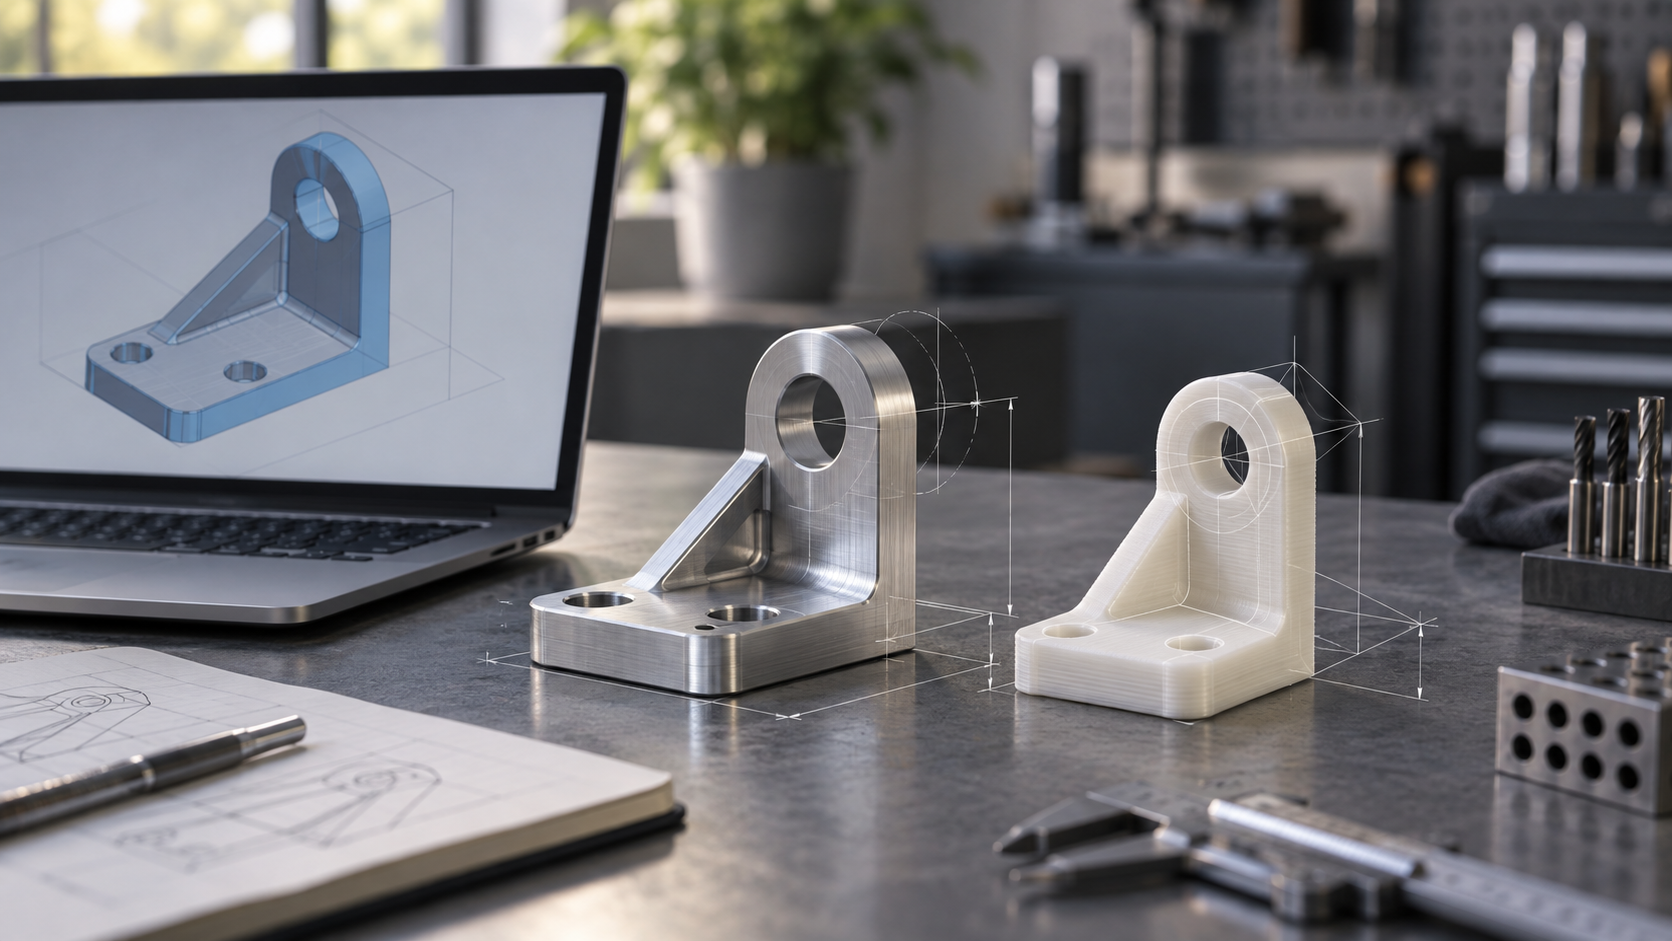
Après l'envoi du plan, quelle étape détermine réellement la réussite
L'acheteur glisse un fichier STEP dans la zone d'envoi et, quelques secondes plus tard, un prix et un délai s'affichent à l'écran. Le processus semble terminé, mais le véritable jugement technique ne fait que commencer. Ce que les plateformes en ligne compressent, c'est le temps de demande de prix et d'attente, pas la quantité de jugement liée à la fabrication elle-même. Un scénario courant : le plan indique des cotes d'ajustement critiques, mais ne précise ni les références, ni la méthode de contrôle ; le système de chiffrage propose un prix selon la base par défaut, l'usine usine selon sa propre interprétation, et ce n'est qu'à la réception que l'on découvre que les relations d'assemblage ne concordent pas.
Ce qui détermine la réussite n'est généralement pas la précision de la machine, mais trois nœuds préalables : si l'analyse DFM a réellement été faite, si la gamme de fabrication correspond à la série, et si les conventions de contrôle ont été clairement écrites avant la commande. Si l'un de ces trois points est omis, le coût des reprises ultérieures sera multiplié.
La valeur de la mise en ligne réside dans le fait de réduire le chiffrage de pièces standard de plusieurs jours à quelques minutes, afin de concentrer les ressources techniques là où un jugement est réellement nécessaire. L'approche la plus pragmatique consiste donc à compléter les informations du plan, à préciser les cotes critiques et les critères d'acceptation, puis à laisser le système chiffrer. Un chiffrage rapide ne signifie pas un jugement rapide ; confier le jugement à ceux qui doivent le faire, voilà la véritable source d'efficacité de la fabrication en ligne.
Ce que couvre réellement un chiffrage en ligne : la base compte plus que le prix unitaire
Pour un même plan, la plateforme A annonce 180 et la plateforme B 260 ; beaucoup pensent immédiatement que « B m'arnaque ». Mais en comparant les deux devis, l'écart ne tient souvent pas à la marge, mais à la base de chiffrage : l'un calcule la matière au poids brut, l'autre au poids net de la pièce finie ; l'un applique une tolérance standard par défaut, l'autre intègre le temps de contrôle supplémentaire des cotes critiques ; l'un n'inclut pas le traitement de surface, l'autre inclut l'anodisation. Le prix unitaire n'est que le résultat, la base en est la cause.
Un chiffrage en ligne se compose généralement de plusieurs blocs : le coût matière (nuance, spécification, pertes), le temps de procédé (nombre de montages, trajectoire d'outil, changements d'outil), le traitement de surface et les post-traitements, les exigences de contrôle, ainsi que les paliers de quantité. Si un bloc est simplifié ou omis, le prix paraîtra « moins cher ».
Liste à vérifier point par point avant de commander
- La nuance de matériau est-elle figée : écrire seulement « aluminium » ou « inox » revient à laisser le choix à l'usine, et la pièce finale pourrait ne pas être celle que vous imaginez.
- Les tolérances sont-elles prises en compte : le plan indique des cotes critiques, mais le devis reflète-t-il le coût d'usinage et de contrôle correspondant.
- Le traitement de surface est-il inclus : sablage, oxydation, galvanoplastie, peinture — dans le prix unitaire ou en supplément.
- Les exigences de contrôle sont-elles explicites : contrôle à 100 %, par échantillonnage, ou simple vérification visuelle, ce qui influe directement sur le temps de travail.
- Paliers de quantité : la courbe de prix unitaire pour 1, 10, 100 pièces reflète le degré d'amortissement des coûts de montage et de programmation.
Ce n'est qu'après avoir aligné ces points que la comparaison des prix a du sens. Sinon, vous ne comparez pas les capacités de deux usines, mais deux estimations aux bases différentes. Pour obtenir rapidement un chiffrage à la base claire, vous pouvez commencer par l'entrée de chiffrage en ligne et préciser en une fois le matériau, les tolérances et le traitement de surface.
Comment choisir la gamme de fabrication : la logique de transition du prototype à la production de masse
Un même plan, réalisé avec différents procédés, peut donner des coûts, des aspects et des comportements d'assemblage totalement différents. Choisir un procédé ne consiste pas à choisir « le plus avancé », mais celui qui correspond à la série actuelle, aux caractéristiques structurelles et à la phase de validation. L'ordre de jugement est généralement : d'abord la série, puis la structure, enfin le matériau et les exigences d'aspect.
Répartition par série : validation, transition, production de masse
De la pièce unique à quelques dizaines de pièces, l'objectif est d'« obtenir une pièce physique pour valider la conception » ; l'impression 3D et l'usinage CNC conviennent tous deux ; le premier est plus rapide et offre une grande liberté de forme, le second se rapproche davantage de la pièce finale en termes de stabilité dimensionnelle et de rendu de surface. De quelques dizaines à quelques centaines de pièces, si la structure est figée mais que le budget de moule n'est pas encore approuvé, le prototypage rapide associé au coulage sous vide (moulage silicone de prototype) est un moyen de transition courant : on reproduit une petite série à partir d'un moule en silicone, avec un comportement matière proche de la pièce injectée. À l'étape de la production de masse de pièces plastiques, c'est l'moulage par injection qui fait valoir son avantage sur le coût unitaire, à condition toutefois que la structure, la dépouille et la position des seuils d'injection aient été validées.
Répartition par structure : boîtiers, supports et pièces de précision
Pour les structures principalement en tôle, comme les pièces plates, les pièces pliées, les coffrets et les châssis, la tôlerie est plus directe : la combinaison emboutissage, pliage et soudage couvre les besoins de boîtiers et de supports. Les pièces métalliques et plastiques nécessitant des surfaces d'appui, une précision de position des trous ou des liaisons filetées sont généralement confiées au CNC. Un produit comporte souvent ces deux types de pièces à la fois ; choisir les procédés séparément, puis convenir des références d'assemblage, est plus avantageux que de vouloir tout usiner avec un seul procédé.
| Procédé | Scénarios d'application typiques | Moment de bascule |
|---|---|---|
| Impression 3D | Prototypage rapide, petite série de pré-série, validation de formes complexes | Lorsque la structure est figée et qu'une meilleure stabilité dimensionnelle ou un meilleur rendu de surface est requis |
| Usinage CNC | Pièces de précision en métal et en plastique, surfaces d'appui et systèmes de trous | Lorsque les volumes augmentent et que le temps unitaire par pièce devient trop élevé, évaluer d'autres procédés |
| Usinage de tôle | Structures en tôle mince telles que boîtiers, supports, châssis | Réévaluer lorsqu'une fabrication monobloc ou des exigences esthétiques plus élevées sont nécessaires |
| Moulage de réplique de prototype | Transition en petite série, performances proches des matériaux d'injection | Passer à l'injection lorsque le budget moule est disponible et que les volumes permettent d'amortir le coût du moule |
| Moulage par injection | Pièces plastiques en série | Ne pas ouvrir le moule à l'avance si la structure n'est pas figée ou si les volumes sont trop faibles |
Il n'existe pas de chiffre universel pour le moment du basculement : il dépend de l'équilibre entre le coût du moule, le prix unitaire et le calendrier de mise sur le marché. La démarche prudente consiste à itérer avec des procédés rapides avant le gel de la structure, puis à évaluer le procédé de production en série après le gel, afin d'éviter d'investir dans un moule dès la phase de validation.
Revue DFM : l'étape la plus souvent négligée dans un processus en ligne
Si le devis en ligne est rapide, c'est parce que le système ne lit que la géométrie et le volume. Or, la capacité d'une pièce à être produite de manière stable dépend de contraintes situées au-delà de la géométrie : l'outil peut-il pénétrer, la matière plastique peut-elle démouler, le pliage de tôle risque-t-il de heurter l'outil. Ces jugements sont difficiles à automatiser entièrement et nécessitent généralement l'intervention d'un ingénieur. Sauter la revue DFM ne fait pas disparaître les problèmes : cela les reporte de la phase de devis à la phase d'usinage, à un coût plus élevé.
Pièces usinées : vérifier d'abord l'accessibilité de l'outil
Le problème DFM le plus typique en usinage CNC est l'accessibilité de l'outil. Les cavités profondes, les rainures étroites, les angles internes droits et les congés de fond limitent le diamètre et la longueur de sortie de l'outil. Plus l'outil sort, moins il est rigide, et plus il est difficile de garantir la qualité de surface et la stabilité dimensionnelle. Lors de la revue, on examine généralement : le rapport entre la profondeur de cavité et la largeur d'ouverture, si la largeur de rainure est inférieure au diamètre d'outil courant, si les angles internes permettent l'ajout d'un rayon de congé, et si le perçage de fond et le chanfreinage des trous taraudés entrent en conflit avec la trajectoire de l'outil. Une paroi trop mince peut aussi se déformer sous le bridage et les efforts de coupe ; ces problèmes ne se voient pas au stade du devis et n'apparaissent qu'à l'usinage.
Tôle et injection : leurs contraintes respectives
Pour les pièces en tôle, il faut examiner la relation entre le rayon de pliage et l'épaisseur de la tôle, la présence de trous ou d'encoches près de la ligne de pliage, et si la distance entre le trou et le bord de pliage est suffisante, faute de quoi la déformation se produira au pliage. Pour les pièces injectées, il faut examiner la dépouille, l'uniformité de l'épaisseur de paroi, le rapport d'épaisseur entre nervures et paroi principale, et si la position du point d'injection laisse des traces visibles. Ces règles ne sont pas des valeurs absolues, mais des jugements empiriques qui varient selon la matière et la structure, et doivent être discutés au cas par cas.
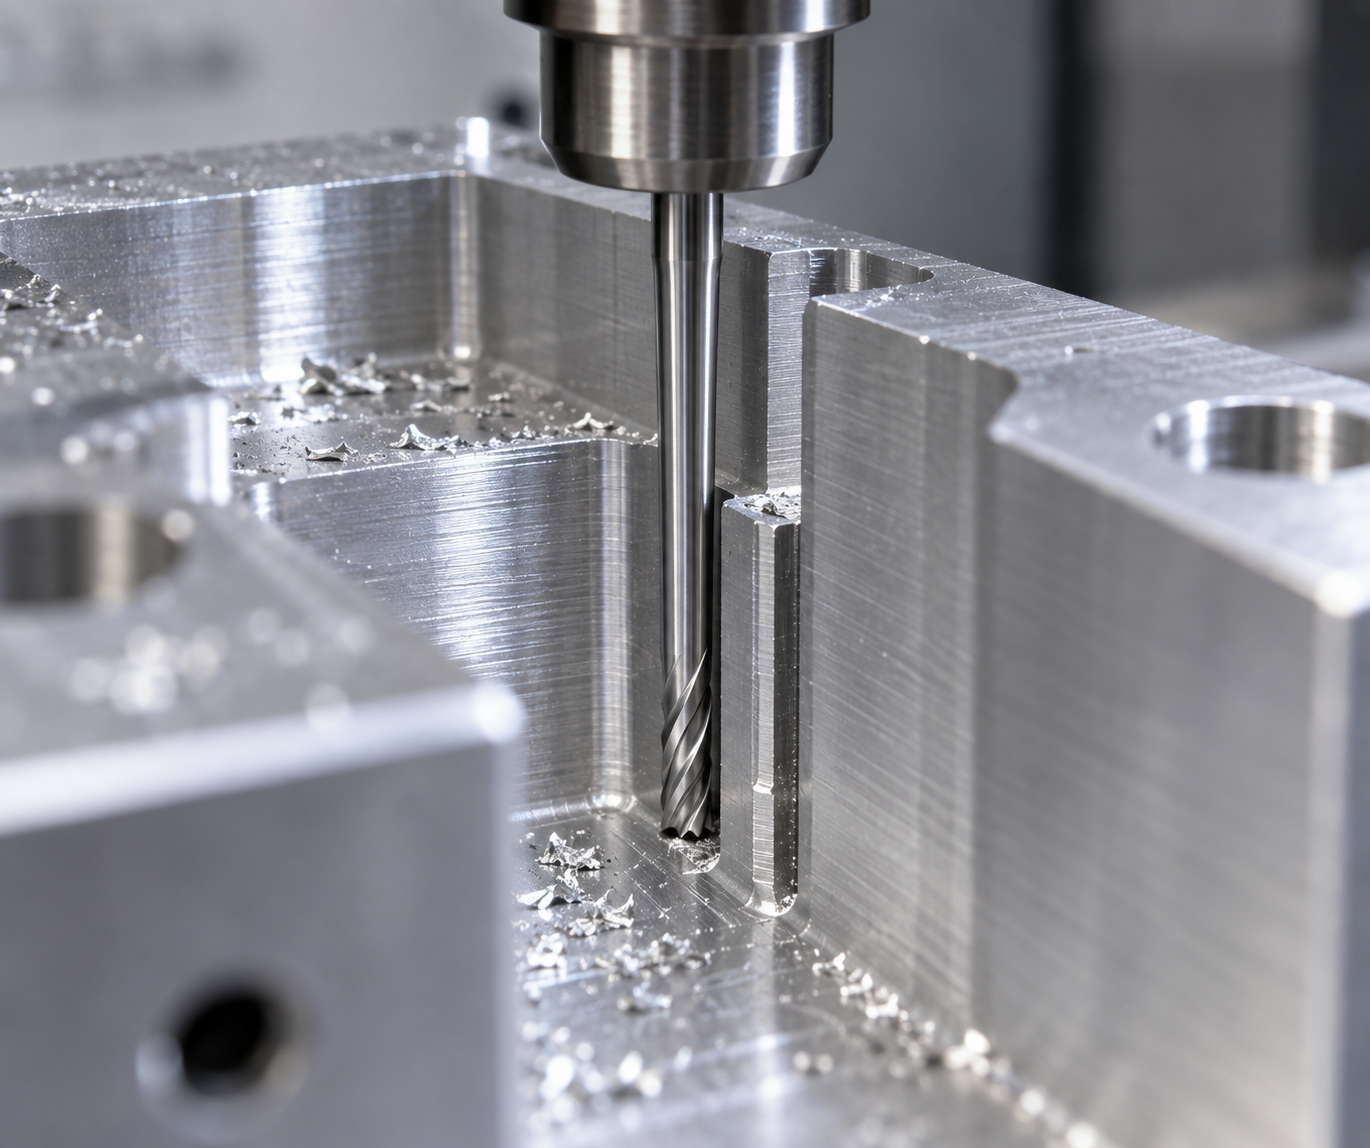
La démarche pragmatique consiste à : après avoir téléchargé le plan, annoter clairement les surfaces d'appui critiques, les relations d'assemblage et les zones sous contrainte, afin que l'ingénieur puisse cibler sa revue. Si la structure présente un risque évident, plutôt que d'attendre un retouche après usinage, mieux vaut ajuster la géométrie ou diviser la pièce au stade de la revue. Le temps consacré à cette étape est généralement bien moins coûteux qu'une reprise.
Validation de la première pièce et contrôle : convenir des critères d'acceptation avant la commande
L'étape la plus souvent négligée lors d'une commande en ligne est de définir clairement ce que signifie « conforme ». Si le plan indique seulement « usiner selon le modèle 3D », le fournisseur et l'acheteur peuvent comprendre la même phrase de manière totalement différente : les chanfreins, bavures, traces d'outil et l'ajustement des surfaces d'assemblage non annotés dans le modèle sont-ils considérés comme des problèmes ? Attendre la réception pour en débattre signifie que les coûts de reprise, de refabrication et de retard seront partagés entre les deux parties, et ce type de litige provient presque toujours de l'absence de critères d'acceptation convenus avant la commande.
Le rôle de la validation de la première pièce (FAI) est précisément de « matérialiser » les critères avant l'engagement en série. Il ne s'agit pas seulement d'un rapport dimensionnel, mais de traduire les exigences abstraites du plan sur une pièce concrète, afin que les deux parties s'accordent sur les références, les dimensions clés et les critères d'aspect. Pour les petites séries ou les pièces uniques, la première pièce est souvent la pièce livrée elle-même, ce qui rend d'autant plus nécessaire une validation avant le lancement, plutôt qu'une correction après coup.
Logique de contrôle : définir d'abord la référence, puis parler des dimensions
La première étape du contrôle n'est pas de mesurer les dimensions, mais de confirmer la référence. Pour un même trou, selon la face prise comme référence de mesure, le résultat peut tomber dans des plages différentes. Le plan doit préciser la face de référence, l'axe de référence ou la relation d'assemblage, en particulier pour les structures à plusieurs pièces. Les dimensions clés sont généralement celles qui influent sur l'assemblage, la fonction ou l'aspect ; les autres peuvent être traitées selon les exigences générales. Déterminer quelles dimensions sont clés relève du jugement de l'acheteur selon l'usage réel, et non du fabricant à votre place.
Les critères d'aspect doivent également être précisés à l'avance. L'usinage CNC laisse des traces d'outil, l'impression 3D des stries de couche, le pliage de tôle des marques de retour élastique : ce sont des caractéristiques inhérentes au procédé, pas des défauts. Si une face visible a des exigences particulières, il faut indiquer quelle face est visible et quel traitement est autorisé (ponçage, sablage, anodisation), plutôt que d'écrire vaguement « surface lisse ». Le coût d'un marquage flou se reporte souvent sur le tri, la reprise, voire la mise au rebut en fin de chaîne.
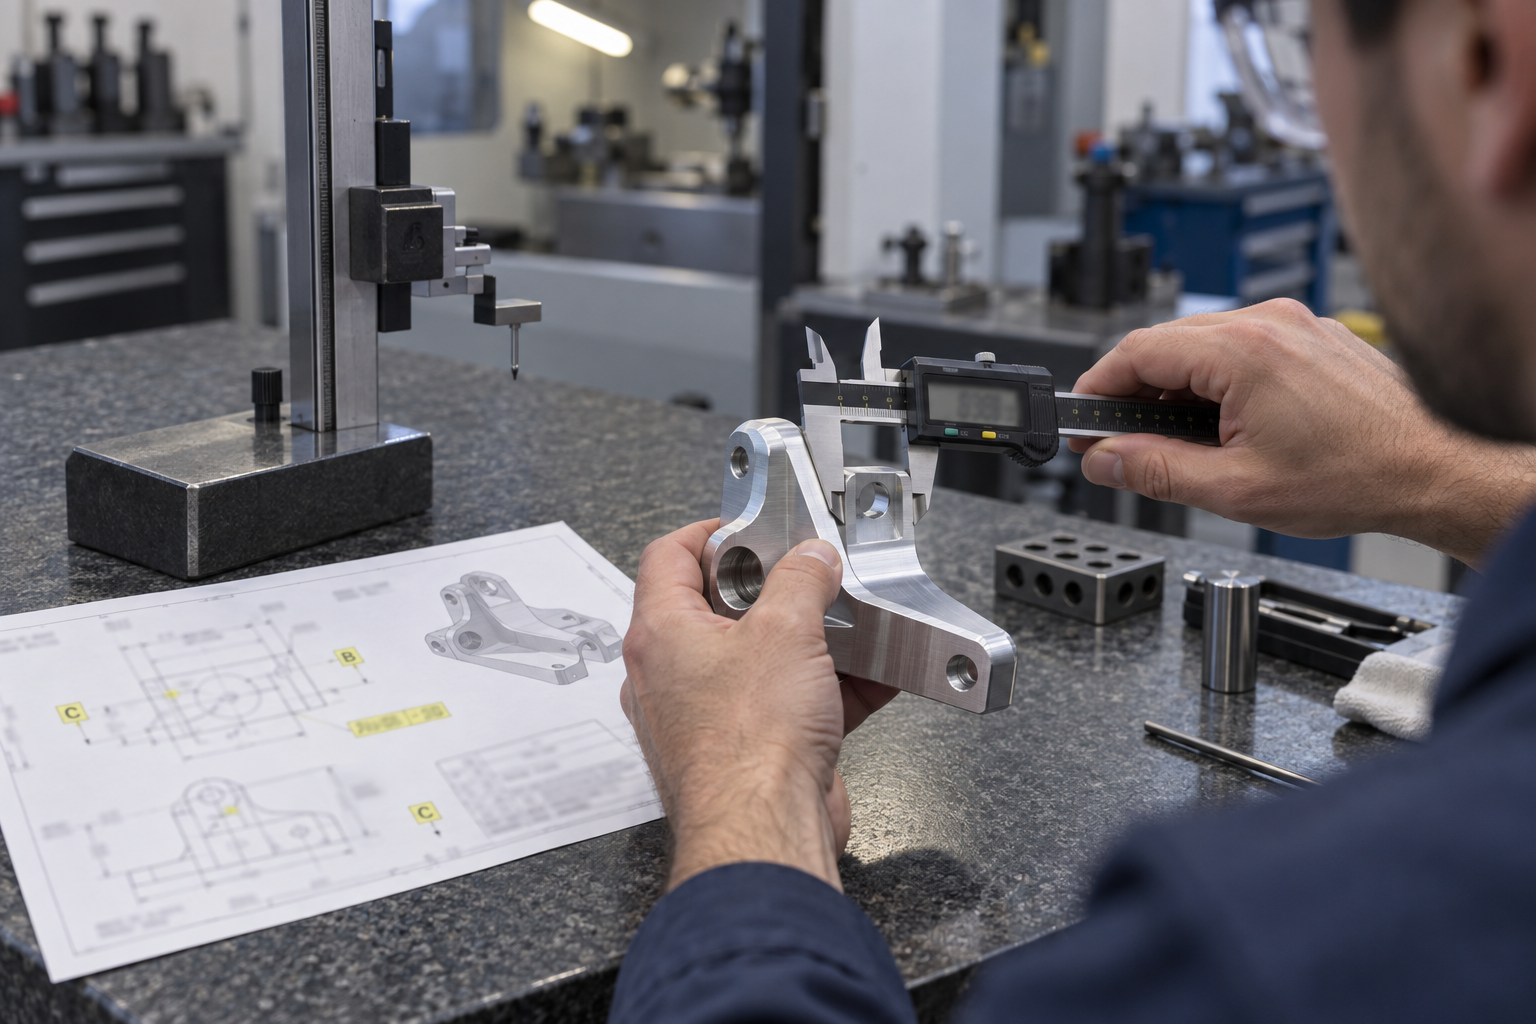
Dans un processus en ligne, la façon la plus concrète de convenir des exigences de contrôle est d'indiquer trois choses dans les notes de commande ou les annotations du plan : quelles sont les dimensions clés, quelle est la référence, et où se trouve la face visible. Si la structure est complexe ou implique une chaîne de tolérances d'assemblage, il est conseillé de passer à un échange humain pour valider aussi le plan de contrôle. Pour évaluer le contrôle et le procédé d'une pièce spécifique, vous pouvez soumettre le plan via le devis par dialogue IA, afin que l'ingénieur aligne les critères d'acceptation dès la phase de devis.
Quelles étapes conviennent à un traitement en ligne, et lesquelles exigent un retour à l'échange avec l'ingénieur
Comprendre le processus en ligne comme une chaîne automatisée est le piège le plus courant pour de nombreux acheteurs. Plus justement : le système en ligne excelle dans les tâches à informations complètes et faible marge de jugement, mais dès que la marge de jugement s'accroît, la décision doit revenir aux ingénieurs. Cette ligne de démarcation détermine si vous devez cliquer sur « soumettre la commande » ou sur « contacter l'ingénieur ».
Cas adaptés à une boucle en ligne
- Informations de plan complètes : le modèle 3D et les annotations 2D concordent, la matière, le traitement de surface et la quantité sont clairement indiqués.
- Structure conventionnelle : plaques, arbres, supports, boîtiers, etc., sans cavité profonde ni rainure étroite dépassant l'accessibilité des outils courants.
- Procédé mature : usinage CNC, impression 3D, pliage de tôle et autres voies standard, avec un espace de paramètres limité.
- Critères d'acceptation clairs : dimensions clés, références et exigences d'aspect déjà inscrits dans le plan ou la note de contrôle.
Cas où un échange humain est recommandé
- Chaîne de tolérances d'assemblage : plusieurs pièces ont des relations d'appui, une pièce conforme individuellement ne garantit pas un assemblage conforme.
- Structure non standard ou matériaux spéciaux : nécessité de confirmer l'usinabilité, les solutions alternatives ou la faisabilité du procédé.
- Traitements de surface complexes et opérations de finition : impliquent l'enchaînement de plusieurs opérations, des exigences de masquage ou une évaluation du niveau d'aspect.
- Sensible aux volumes et aux coûts : il faut évaluer le moment de changement de procédé, plutôt que de chiffrer selon une logique à l'unité.
Le critère de jugement est en fait très simple : si un problème admet plus de deux solutions raisonnables et qu'un mauvais choix entraîne une reprise ou un échec d'assemblage, il ne doit pas être tranché seul par le formulaire en ligne. Consacrer une dizaine de minutes à échanger en amont sur ce type de question coûte généralement bien moins cher qu'une reprise après coup. Vous pouvez d'abord parcourir l'aperçu des capacités de fabrication pour confirmer les limites des procédés, puis, via nous contacter, exposer clairement vos questions en une seule fois.
Questions fréquentes (FAQ)
Les questions ci-dessous sont posées presque à chaque demande de devis. Les réponses s'efforcent de donner une logique de jugement, plutôt qu'un chiffre d'apparence précise mais qui dépend en réalité du plan spécifique.
Le prix issu du devis en ligne est-il exact ?
Pour les pièces à structure claire, avec matériau et tolérances entièrement indiqués, le devis en ligne est généralement proche du prix de règlement final. Les écarts proviennent principalement de trois cas : tolérances clés ou traitement de surface non indiqués sur le plan, structures comportant des cavités profondes ou gorges étroites nécessitant un jugement d'ingénierie, et variations de volume entraînant une réestimation du temps de main-d'œuvre. Il est conseillé de considérer le devis en ligne comme une référence de décision, tout en vérifiant quelles opérations et quels contrôles sont inclus dans le périmètre du devis.
Quels formats faut-il fournir pour téléverser les plans ?
Pour les modèles 3D, fournir de préférence STEP ou IGES ; pour les plans 2D, fournir un PDF. Donner les deux à la fois est le plus sûr : le modèle définit la géométrie, le plan définit les tolérances, les références et les exigences d'aspect. Avec uniquement un plan 2D, les pièces à surfaces complexes risquent des malentendus ; il est conseillé de confirmer d'abord avec l'ingénierie avant de passer commande.
Pour les petites séries, faut-il choisir le CNC, l'impression 3D ou le moulage sous vide ?
Cela dépend de trois choses : le matériau, les exigences de précision et la quantité. Les pièces métalliques et les pièces plastiques nécessitant une bonne cohérence dimensionnelle passent généralement par l'usinage CNC ; la validation de structure et le prototypage rapide conviennent à l'impression 3D ; pour des pièces plastiques de l'ordre de quelques dizaines d'unités avec un aspect proche de l'injection, on peut envisager le moulage de prototypes. Si la quantité continue d'augmenter et que le matériau convient à l'injection, on évalue alors l'ouverture d'un moule. Il est conseillé de faire le choix concret en fonction du plan et après échange avec l'ingénierie.
Pourquoi les délais varient-ils ?
Le délai est déterminé conjointement par la préparation des matériaux, la longueur de la gamme de procédés, le traitement de surface et les étapes de contrôle. Pour un même plan, changer de matériau, ajouter un traitement de surface ou relever les exigences de contrôle modifie le rythme de planification. Le délai indiqué par le système en ligne est généralement une estimation dans des conditions courantes ; en cas de matériau spécial ou de post-traitement complexe, le délai confirmé par l'ingénierie fait foi.
Que faire si je constate un écart dimensionnel à la réception ?
Vérifiez d'abord si la méthode de mesure et la référence correspondent au plan — nombre de litiges proviennent de différences de protocole de mesure. S'il est confirmé qu'il s'agit d'un écart d'usinage, conservez la pièce, le rapport de contrôle et la version du plan, puis contactez rapidement votre interlocuteur en précisant la position de l'écart et son impact sur l'assemblage. Plus le retour est précoce, plus il est facile de déterminer s'il faut réparer, refaire ou ajuster les lots suivants.
Key takeaways
- Ce que les plateformes en ligne compressent réellement, c'est le temps d'attente pour le chiffrage et l'ordonnancement, pas le jugement technique lui-même ; l'analyse DFM reste le nœud décisif du rendement.
- Le choix du procédé dépend de la série, de la complexité structurelle et du matériau : en phase de prototype, on utilise souvent le CNC et l'impression 3D ; pour la transition en petite série, le moulage sous vide peut convenir ; en production de masse, on passe à l'injection ou à la tôlerie.
- Les écarts de chiffrage en ligne proviennent souvent de bases différentes — nuance de matériau, traitement de surface, tolérance indiquée, exigences de contrôle prises en compte ou non — et cela mérite plus de vérification que le prix unitaire lui-même.
- Plus les informations du plan sont complètes (références, cotes critiques, relations d'assemblage), plus le processus en ligne est fluide ; des indications floues transfèrent le coût vers des reprises et des échanges ultérieurs.
- La logique de validation de la première pièce et de contrôle doit être convenue avant la commande, et non découverte à la réception en constatant que les critères d'acceptation ne concordent pas.



