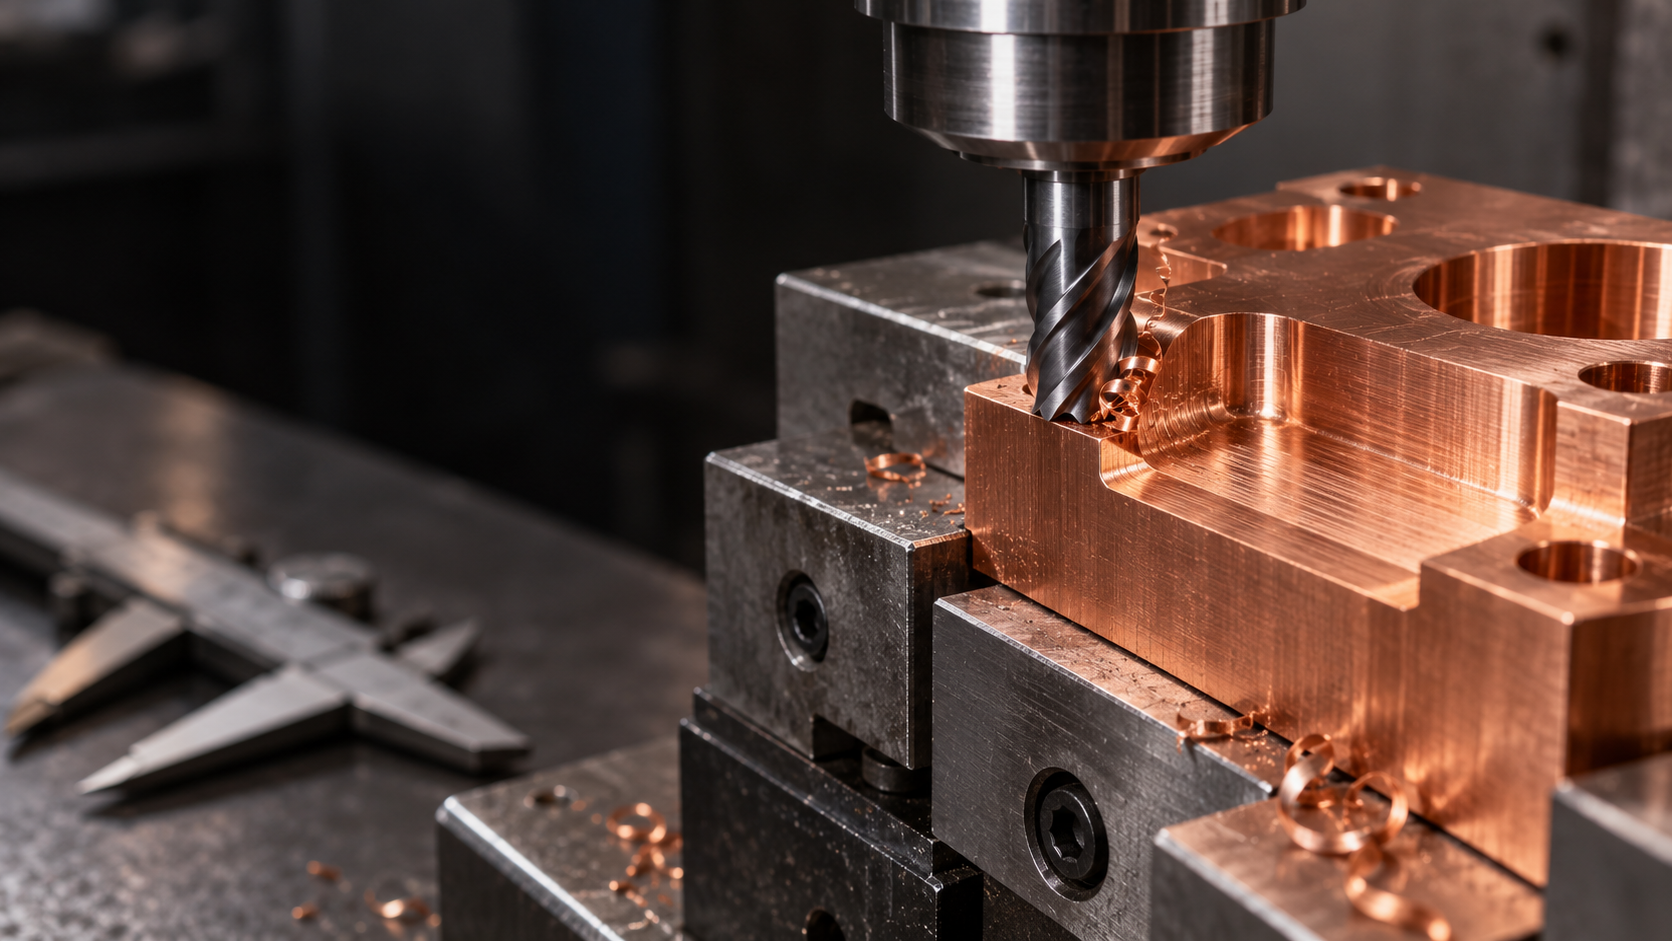
Qu’est-ce que le cuivre sans oxygène : comprendre la teneur en oxygène, la pureté et les nuances courantes
Lorsque les connecteurs, les jeux de barres, les conducteurs et les composants dissipateurs doivent assurer une conduction stable du courant ou de la chaleur, le cuivre sans oxygène figure souvent parmi les matériaux candidats. Certains équipements électroniques à ultravide, tubes émetteurs et pièces liées aux joints verre-métal nécessitent également une maîtrise de l’oxygène et des impuretés présentes dans le cuivre. Sa valeur ne réside pas dans une « résistance maximale », mais dans la combinaison d’une faible teneur en oxygène, d’une grande pureté et de bonnes conductivités électrique et thermique.
Toutefois, être adapté aux pièces fonctionnelles ne signifie pas être facile à usiner. Le cuivre sans oxygène est généralement relativement tendre et très ductile ; lors de l’usinage CNC, il peut provoquer un collage à l’outil, un enroulement des copeaux, des bavures à l’entrée ou à la sortie des trous et des rayures de surface. Le nom du matériau n’est qu’un point de départ : la nuance, l’état de livraison et la structure de la pièce modifient tous le comportement réel lors de l’usinage.
Teneur en oxygène et pureté : confirmer d’abord les limites du matériau
Les documents de référence décrivent souvent le cuivre sans oxygène comme une catégorie de cuivre de haute pureté présentant une teneur en oxygène d’environ 0,003 % au maximum et une pureté en cuivre supérieure à environ 99,95 %. Toutefois, ces valeurs ne peuvent pas être considérées directement comme des spécifications uniformes applicables à tous les cuivres sans oxygène ; la teneur en oxygène, les limites relatives aux impuretés et la conductivité électrique doivent toujours être confirmées selon la norme applicable, la nuance concernée et le certificat matière. « Sans oxygène » ne signifie pas que le matériau est absolument exempt d’oxygène, mais que sa teneur en oxygène est strictement contrôlée.
C10100 et C10200 : un point de départ pour l’identification, et non de simples synonymes
Dans les documents techniques, on rencontre souvent des désignations telles que C10100 (OFE) et C10200 (OF). Elles peuvent servir de point de départ pour identifier un matériau en cuivre sans oxygène, mais ne doivent pas être directement assimilées à tous les cuivres rouges, cuivres purs ou autres nuances de cuivre. Avant la commande, il convient au minimum de vérifier les informations suivantes :
- Nuance, norme applicable et certificat matière du fournisseur ;
- État de livraison, tel que recuit ou écroui, ainsi que la dureté correspondante ;
- Conductivité électrique, exigences de conductivité thermique et fonction réelle de la pièce ;
- sous forme de plaque, de barre, de tube ou d’ébauche sur mesure, ainsi que la surépaisseur d’usinage prévue.
Si la pièce doit simultanément assurer une conductivité électrique, une conductivité thermique, une compatibilité avec le vide poussé ou une étanchéité d’assemblage, il convient d’indiquer sur le plan ou dans les exigences d’achat les certificats matière, la propreté de surface et les critères de réception, plutôt que de mentionner uniquement « cuivre sans oxygène ».
Pourquoi le cuivre sans oxygène convient à l’usinage des pièces : conductivité électrique, conductivité thermique et exigences de vide poussé
La valeur du cuivre sans oxygène réside avant tout dans ses fonctionnalités plutôt que dans sa résistance mécanique. Sa faible teneur en oxygène et sa grande pureté favorisent le maintien d’une conductivité électrique élevée et d’une bonne conductivité thermique. Il est donc souvent utilisé pour les connecteurs, les jeux de barres et les pièces de type conducteurs, ainsi que pour les dissipateurs thermiques et les composants d’échangeurs de chaleur. Certains équipements électroniques à vide poussé, tubes émetteurs et composants associés aux joints verre-métal accordent également de l’importance à la pureté du matériau, à sa faible teneur en oxygène et à la propreté de sa surface.
Cuivre sans oxygène pour les pièces conductrices : examiner d’abord le chemin du courant et l’interface de contact
Pour les connecteurs, les jeux de barres et les pièces de type conducteurs, le choix du cuivre sans oxygène vise généralement à réduire les pertes sur le chemin du courant et à satisfaire les exigences de contact au niveau des bornes, des perçages ou des surfaces de recouvrement. Lors de l’usinage, il ne suffit pas de vérifier que le contour extérieur est formé ; il faut également contrôler les bavures à l’entrée des trous, les arrachements sur les bords des rainures et l’état plan des surfaces de contact. Les bavures peuvent affecter les jeux d’assemblage, tandis que les copeaux résiduels ou la contamination de surface peuvent modifier l’interface de contact. Le plan doit préciser les zones de contact critiques, les tolérances dimensionnelles, les exigences d’ébavurage et de nettoyage, au lieu de mentionner uniquement « cuivre sans oxygène ».
Cuivre sans oxygène pour les pièces de dissipation thermique : le chemin thermique est plus important que le nom du matériau
Pour les dissipateurs thermiques et les composants d’échangeurs de chaleur, l’enjeu est de déterminer comment la chaleur passe de la source thermique vers les ailettes, la plaque de base ou la surface en contact avec le fluide. Le cuivre sans oxygène peut répondre à des exigences élevées de conductivité thermique, mais les parois minces, les rainures profondes et les grandes surfaces planes présentent également des risques de gauchissement, de déformation ou de mauvais contact. Lors de la conception, il convient de réduire les structures extrêmement minces qui ne sont pas nécessaires et de prévoir suffisamment d’espace pour l’accès de l’outil, l’évacuation des copeaux et l’ébavurage ultérieur. Après l’usinage, il faut encore vérifier la planéité, la continuité de la géométrie des rainures et l’état du contact avec les pièces d’accouplement. Une bonne conductivité thermique ne signifie pas que la pièce possède naturellement une rigidité ou une résistance à l’usure suffisante.
Pièces en cuivre sans oxygène destinées au vide poussé : pureté et propreté doivent être vérifiées conjointement
Pour les équipements électroniques à vide poussé, les tubes émetteurs ou les pièces associées aux joints verre-métal, la nuance du matériau n’est qu’un point de départ. Les huiles d’usinage, les copeaux résiduels, les arrachements de surface et un nettoyage inadéquat peuvent affecter l’assemblage ultérieur ou l’environnement de service. Il faut donc vérifier conjointement le certificat matière, la maîtrise des résidus d’usinage, le processus de nettoyage et le mode d’emballage. Le fait que le cuivre sans oxygène convienne à ce type d’application ne signifie pas qu’une pièce usinée standard satisfait automatiquement aux exigences du vide poussé ou de l’étanchéité ; la décision finale doit encore reposer sur la nuance concernée, la structure de la pièce, l’état de surface et les spécifications de réception.
Difficultés de l’usinage CNC du cuivre sans oxygène : collage sur l’outil, évacuation des copeaux, bavures et stabilité dimensionnelle
Le cuivre sans oxygène convient aux pièces conductrices, thermoconductrices et à certaines pièces destinées au vide poussé, mais cela ne signifie pas qu’il soit facile à usiner. Le cuivre sans oxygène est généralement relativement tendre et très ductile ; il adhère donc facilement pendant la coupe. Dès qu’une arête rapportée se forme sur l’outil, les copeaux peuvent s’enrouler autour de l’outil ou de la pièce, provoquant des blocages d’évacuation, des arrachements de surface et des variations dimensionnelles. Avant l’usinage, il faut conserver des arêtes de coupe bien affûtées, utiliser une géométrie d’outil adaptée au cuivre et valider les paramètres de coupe en fonction de la nuance, de l’état de livraison, de la rigidité de la machine et de l’état de l’outil. Il est déconseillé d’appliquer directement une vitesse ou une avance standardisée.
Collage sur l’outil, évacuation des copeaux et qualité de surface du cuivre sans oxygène
Les copeaux continus du cuivre sans oxygène ont tendance à s’accumuler dans les rainures profondes, les trous borgnes et les cavités étroites. L’alimentation en liquide de coupe, la direction du flux d’air et les goujures d’évacuation de l’outil doivent être adaptés à la géométrie de la pièce ; si nécessaire, les rainures profondes peuvent être usinées par étapes afin d’éviter une pénétration trop importante en une seule passe. Si des traces de traînée, des taches brillantes ou des déchirures localisées apparaissent sur la surface usinée, il faut d’abord vérifier l’affûtage de l’outil, l’accumulation de copeaux et la stabilité du serrage, plutôt que d’augmenter simplement l’avance. Des bavures de refoulement peuvent également se former à l’entrée des trous, sur les bords des rainures et sur le contour extérieur. Lors de la conception, il convient d’éviter les rayons extrêmement petits qui ne sont pas nécessaires et de réserver un espace suffisant pour permettre l’ébavurage.
Déformation des parois minces et stabilité dimensionnelle lors de l’usinage du cuivre sans oxygène
Les parois minces, les pièces élancées et les grandes surfaces planes sont des structures particulièrement sensibles lors de l’usinage CNC du cuivre sans oxygène. La force de serrage peut provoquer une déformation locale, tandis que la chaleur de coupe et la dilatation thermique du matériau peuvent entraîner une dérive dimensionnelle pendant l’usinage. Après desserrage de la pièce, un retour élastique ou une variation de la planéité peut également apparaître. Une approche plus fiable consiste à réduire les porte-à-faux, à utiliser des supports épousant la pièce et à appliquer une force de serrage appropriée, tout en séparant l’ébauche, la semi-finition et la finition. L’ébauche permet d’abord d’éliminer la majeure partie de la surépaisseur ; les cotes critiques sont ensuite usinées une fois que la température et l’état de contrainte de la pièce se sont stabilisés. Les entraxes critiques, la planéité et les dimensions d’ajustement doivent être contrôlés par étapes et, si nécessaire, mesurés à nouveau après desserrage du montage.
- [object Object]
- [object Object]
- [object Object]
- [object Object]
Quels procédés d’usinage conviennent aux pièces en cuivre sans oxygène : fraisage, tournage et formage
Pour définir le processus d’usinage des pièces en cuivre sans oxygène, il faut d’abord examiner leur structure et leur fonction, puis le volume de production. Le fraisage CNC convient aux boîtiers de connecteurs, aux contours de jeux de barres, aux rainures de dissipation thermique et aux blocs de forme irrégulière. Il permet de réaliser, dans un même bridage, les surfaces planes, les positions de perçage, les rainures et les contours locaux. Le tournage CNC convient davantage aux raccords axisymétriques, aux bagues, aux douilles et aux pièces dotées d’un alésage central. Le cuivre sans oxygène est un matériau tendre et très ductile. Lorsque le processus est mal choisi, le problème n’est généralement pas de savoir « si l’on peut l’usiner », mais plutôt de contrôler de manière stable les bavures, les déformations, le collage sur l’outil et les cotes critiques.
Comment choisir entre le fraisage et le tournage du cuivre sans oxygène selon la structure
Lors du fraisage du cuivre sans oxygène, les rainures profondes, les petits trous et les nervures étroites augmentent simultanément les difficultés liées à la longueur de sortie de l’outil, à l’évacuation des copeaux et à l’ébavurage. Lors du tournage de douilles ou de bagues à paroi mince, la force de serrage et la chaleur de coupe peuvent modifier la circularité, l’épaisseur de paroi ou les dimensions de la face d’extrémité. Pour les surfaces d’aspect exigeantes, il faut également surveiller l’affûtage de l’outil, l’orientation des traces d’usinage et le risque que les copeaux rayent les surfaces déjà usinées. Ainsi, dès la phase de conception, il convient d’éviter les plaques minces impossibles à soutenir de manière stable, de limiter les très petits rayons inutiles et de prévoir suffisamment d’espace pour l’accès de l’outil et le deuxième ébavurage.
Quand envisager un procédé de formage pour les pièces en cuivre sans oxygène
Les procédés de formage, tels que l’extrusion à froid, conviennent généralement mieux aux pièces dont la section et la forme sont relativement simples et dont le volume de production est stable. Les trous et rainures complexes, les contours extérieurs irréguliers ou les structures locales de haute précision nécessitent souvent un usinage CNC ultérieur. Si la maîtrise du plan de joint du moule, du démoulage ou de l’écoulement du matériau est difficile, il peut également être nécessaire de recourir à l’usinage ou de revoir la décomposition du processus. Le formage ne signifie pas que toutes les structures complexes seront plus économiques.
- [object Object]
- [object Object]
- [object Object]
Évaluation des applications du cuivre sans oxygène dans les pièces électroniques, électriques et de dissipation thermique
L’évaluation de l’utilisation du cuivre sans oxygène doit partir de la fonction de la pièce, et non pas seulement des mentions « cuivre pur » ou « haute conductivité électrique ». Pour les connecteurs, les jeux de barres et les pièces de raccordement, il faut généralement prendre en compte la transmission du courant, l’interface de contact et la stabilité de l’assemblage. Lors de l’usinage, il convient de contrôler en priorité la position des trous et des rainures, la planéité des surfaces de contact, ainsi que l’absence de bavures résiduelles autour des trous et sur les contours extérieurs. Les bavures peuvent provoquer des interférences lors de l’assemblage ou modifier l’état du contact. Pour les pièces de contact nécessitant un revêtement ou un autre traitement de surface, il faut également prévoir les variations dimensionnelles et interfaciales dues au traitement.
Cuivre sans oxygène pour dissipateurs thermiques et échangeurs de chaleur
Pour les dissipateurs thermiques et les échangeurs de chaleur, le choix du cuivre sans oxygène vise principalement à établir un chemin de flux thermique continu et stable, plutôt qu’à rechercher une dureté élevée du matériau. Le plan d’usinage doit préciser les plans de référence, la continuité des rainures, la planéité et les zones de contact avec les pièces d’assemblage. Les ailettes à paroi mince, les rainures profondes et les canaux rapprochés peuvent facilement se déformer sous l’effet de la force de bridage, de la chaleur de coupe ou d’une mauvaise évacuation des copeaux. Sur le plan du processus, les risques peuvent être maîtrisés par un bridage approprié, une élimination des surépaisseurs en plusieurs étapes et un nouveau contrôle après relâchement du bridage. Les rayures au fond des rainures ou les bavures résiduelles peuvent également affecter la propreté, l’adhérence et l’assemblage ultérieur.
Cuivre sans oxygène pour les pièces liées au vide poussé et à l’étanchéité
Certains équipements électroniques à vide poussé, tubes électroniques et composants associés aux étanchéités verre-métal s’intéressent aux faibles teneurs en oxygène et à la pureté du cuivre sans oxygène. Toutefois, une pièce ordinaire en cuivre sans oxygène n’est pas automatiquement conforme aux exigences du vide poussé. Pour ce type de pièce, il faut également vérifier le certificat matière, les résidus d’usinage, l’état de surface, le processus de nettoyage et le mode d’emballage. Les surfaces d’étanchéité doivent faire l’objet d’un contrôle spécifique concernant les rayures, les bavures et les marques de pression locales. Si la pièce doit assurer une forte résistance à l’usure, une grande capacité de charge ou une fonction de frottement prolongé, la souplesse du cuivre sans oxygène peut constituer une limite ; il convient alors de comparer à nouveau les alliages de cuivre ou d’autres matériaux.
Traitement de surface et contrôle qualité des pièces en cuivre sans oxygène : revenir aux exigences fonctionnelles du plan
Le traitement de surface n’est pas une étape systématique pour les pièces en cuivre sans oxygène. Le choix d’un revêtement électrolytique, d’un polissage, d’un sablage ou d’un traitement chimique doit être déterminé par la résistance de contact, la résistance à la corrosion, l’étanchéité, l’aspect et les exigences d’assemblage. Les surfaces de contact électrique peuvent nécessiter un contrôle du film d’oxyde et de l’état de l’interface ; les surfaces d’étanchéité exigent surtout une attention particulière à la planéité, aux rayures et aux résidus ; les surfaces d’aspect doivent éviter l’apparition de différences de teinte, de piqûres ou de variations dimensionnelles après traitement.
Le traitement peut modifier les cotes critiques, la rugosité de surface et les performances de l’interface. Un revêtement électrolytique affecte le diamètre des trous, les jeux d’ajustement et les dimensions de contact ; le polissage peut modifier la forme des arêtes ; le sablage ou le traitement chimique peuvent également générer des particules et des résidus. Par conséquent, le nom du traitement de surface, les zones couvertes, le contrôle dimensionnel après traitement et l’état d’acceptation doivent être indiqués directement sur le plan ou dans les exigences de contrôle. Il ne suffit pas d’écrire simplement « traitement de surface » dans les remarques d’achat.
Points clés du contrôle après usinage des matériaux en cuivre sans oxygène
- Vérifier la nuance, l’état de livraison et le certificat matière ; « cuivre sans oxygène » ne remplace pas une exigence précise concernant des matériaux tels que C10100 ou C10200.
- Vérifier les dimensions critiques, les tolérances, la planéité, l’état des trous et des rainures ainsi que les références d’assemblage, en contrôlant en particulier les bavures à l’entrée des trous, sur les bords des rainures et sur le contour extérieur.
- Vérifier les rayures, les empreintes, les changements de couleur, les défauts de revêtement et les résidus de traitement de surface ; pour les composants fonctionnels conducteurs de l’électricité ou de la chaleur, confirmer également les performances correspondantes conformément au plan.
- Les pièces en cuivre sans oxygène à parois minces doivent être remesurées après le desserrage du bridage et l’achèvement du traitement de surface, afin d’éviter toute mauvaise interprétation des dimensions due à une déformation de bridage ou à un état thermique particulier.
Pour les pièces destinées au vide poussé ou liées à l’étanchéité, la propreté doit être définie avec le même niveau de précision que le matériau et les dimensions. Les huiles d’usinage, les abrasifs, les pâtes à polir, les empreintes digitales et les particules d’emballage peuvent tous affecter l’utilisation ultérieure. Il convient de confirmer le procédé de nettoyage, la méthode de séchage, les matériaux en contact, les exigences de propreté de l’emballage ainsi que la méthode de contrôle ; le simple fait qu’une pièce ordinaire en cuivre sans oxygène ait été nettoyée ne signifie pas automatiquement qu’elle est conforme au vide poussé. La réception finale doit établir une traçabilité complète entre la désignation du matériau, les dimensions usinées, l’état de surface, les caractéristiques fonctionnelles et la propreté.
Problèmes courants lors de l’usinage du cuivre sans oxygène
Le choix et l’usinage du cuivre sans oxygène ne peuvent pas reposer uniquement sur le nom du matériau. La nuance, l’état de fourniture, la structure de la pièce, les exigences fonctionnelles et le plan de contrôle doivent être confirmés conjointement.
Comment vérifier le cuivre sans oxygène C10100 et C10200 ?
C10100 (désignation courante OFE) et C10200 (désignation courante OF) peuvent servir de point de départ pour l’identification technique, mais il ne faut pas passer commande sur la seule base de la désignation. Il convient de vérifier le certificat matière, la norme applicable, la teneur en oxygène ou les limites de pureté, l’état de fourniture, la dureté et la conductivité électrique, puis de confirmer que ces caractéristiques répondent aux exigences fonctionnelles de la pièce.
Pourquoi le cuivre sans oxygène a-t-il tendance à coller à l’outil et à produire des bavures ?
Le cuivre sans oxygène est généralement relativement tendre et très ductile. Lors de la coupe, le matériau peut adhérer à l’outil et les copeaux ont également tendance à s’enrouler ; les entrées de trous, les bords des rainures et le contour extérieur sont donc plus susceptibles de présenter des bavures. Le procédé doit préserver le tranchant de l’outil, améliorer l’évacuation des copeaux et le refroidissement, et adapter les paramètres de coupe à la structure de la pièce ; il ne faut pas appliquer directement les conditions d’usinage de l’acier ordinaire.
Comment réduire le risque de déformation des pièces dissipatrices en cuivre sans oxygène à parois minces ?
Il faut d’abord réduire les parois minces et les rainures excessivement profondes qui ne sont pas nécessaires, puis agir sur la force de bridage, la sortie de l’outil, l’ordre des opérations et la répartition des surépaisseurs. Après l’ébauche, il est possible de prévoir une stabilisation et un nouveau contrôle ; lors de la finition, il faut éviter d’enlever de manière concentrée la surépaisseur d’un seul côté. Les dimensions finales doivent être déterminées à partir des résultats de contrôle après libération du bridage.
Quand le traitement de surface et la propreté doivent-ils être indiqués sur le plan ?
Lorsque la pièce est destinée à des applications liées au contact électrique, à l’étanchéité, à la résistance à la corrosion, à l’aspect ou au vide poussé, le traitement de surface, la rugosité, les résidus et la propreté doivent être clairement indiqués sur le plan ou dans les exigences de réception. La galvanoplastie, le polissage, le sablage et les traitements chimiques peuvent modifier les dimensions et les performances des interfaces ; les dimensions critiques doivent donc être vérifiées avant et après le traitement.
Key takeaways
- La valeur essentielle du cuivre sans oxygène réside dans la conductivité électrique, la conductivité thermique et, pour certaines applications, l’aptitude à l’ultravide qu’offrent sa faible teneur en oxygène et sa grande pureté, et non dans sa résistance élevée ou sa facilité d’usinage.
- C10100/OFE et C10200/OF ne constituent qu’un point de départ pour le choix du matériau ; il convient finalement de vérifier le certificat matière, l’état de livraison, la dureté et les exigences de conductivité électrique.
- Lors de l’usinage CNC du cuivre sans oxygène, il faut contrôler simultanément l’affûtage de l’outil, l’évacuation des copeaux, la rigidité du bridage, la structure des parois minces et la température d’usinage.
- Les exigences de conception diffèrent pour les connecteurs, les jeux de barres, les dissipateurs thermiques et les pièces liées à l’ultravide ; l’adéquation du matériau ne peut pas être déterminée uniquement à partir du nom du secteur.
- Le traitement de surface, la propreté et le contrôle final doivent être définis séparément en fonction de la résistance de contact, de l’étanchéité, de l’aspect et des exigences d’assemblage.



