
Pourquoi le PLA convient-il à la validation précoce des prototypes fonctionnels en FDM ?
Un prototype en PLA peut s’assembler correctement à température ambiante, puis voir ses positions de trous se modifier progressivement lorsqu’il est placé à proximité d’une source de chaleur ou soumis à une charge continue. Ce phénomène montre que : le PLA convient à de nombreuses validations précoces de prototypes fonctionnels, mais cela ne signifie pas qu’il est adapté à un fonctionnement de longue durée. Si l’objectif de validation porte sur l’apparence, les jeux d’assemblage, une manipulation sous faible charge ou le concept d’un gabarit, le PLA constitue généralement un choix pratique pour itérer rapidement ; en revanche, si la pièce doit supporter une charge durable, subir des chocs répétés ou fonctionner dans un environnement à température élevée, il convient de réévaluer le matériau.
Profil du PLA pour les prototypes fonctionnels : facile à imprimer, mais flexibilité limitée
Du point de vue du choix des matériaux en ingénierie, les propriétés typiques du PLA peuvent se résumer ainsi : faible difficulté d’impression, retrait et gauchissement généralement limités, résistance moyenne et faible flexibilité. Certains guides de filaments indiquent une plage de procédé typique d’environ 190–230 °C pour la buse et de 35–55 °C pour le plateau chauffant, mais la température réelle doit être déterminée à partir de la fiche technique du filament concerné, de sa formulation colorée et des paramètres de l’équipement. Le faible gauchissement contribue à préserver la forme et les références d’assemblage, ce qui est idéal pour imprimer rapidement plusieurs versions lors des itérations de conception ; toutefois, la faible flexibilité signifie également que les clips, les parois minces, les filetages et les structures fréquemment démontées et remontées risquent davantage de se fissurer ou de s’ébrécher.
Que peut valider le PLA, et que ne peut-il pas remplacer ?
Par conséquent, un prototype fonctionnel en PLA doit d’abord répondre à des objectifs de validation précis : confirmer les proportions visuelles, vérifier les relations d’assemblage, évaluer le comportement lors d’une manipulation sous faible charge ou vérifier qu’un concept de gabarit permet de positionner correctement une pièce. Il peut aider à détecter les interférences, les erreurs de positionnement des trous et l’insuffisance de l’espace de manipulation, mais il ne peut pas démontrer à lui seul que la pièce finale possède une capacité de charge durable. Lorsque la direction des efforts ne coïncide pas avec l’orientation d’impression, en particulier, la liaison entre les couches, l’épaisseur des parois et le mode de remplissage modifient tous le résultat. Avant de lancer l’impression, il est préférable d’indiquer sur le plan ou dans les remarques la charge, la température d’utilisation, la durée de contact et les dimensions critiques, afin d’éviter d’interpréter à tort « facile à imprimer » comme « adapté à toutes les applications d’ingénierie ».
Comment le mécanisme de mise en forme du PLA en impression FDM influence-t-il les performances d’un prototype fonctionnel ?
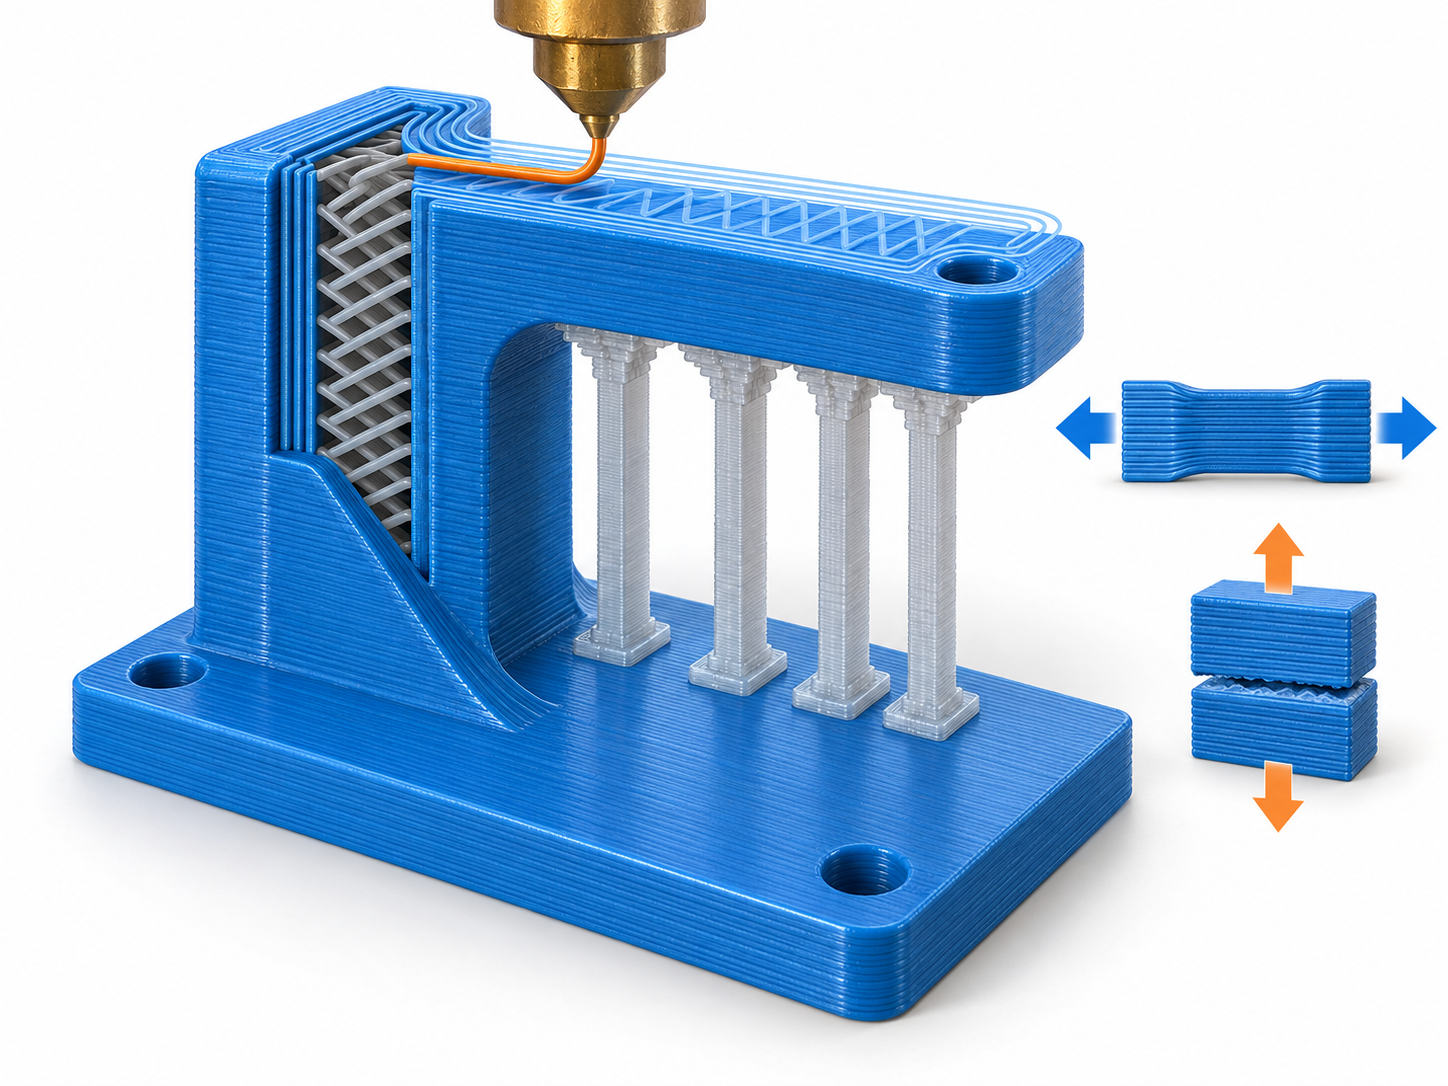
Pour déterminer si un prototype fonctionnel en PLA peut être utilisé, il ne suffit pas d’examiner le nom du matériau ; il faut également comprendre comment la pièce est imprimée. En général, le FDM commence par trancher le modèle CAO afin de générer la trajectoire suivie par la buse ; le filament fond dans la buse, se dépose le long de cette trajectoire pour former une couche, puis les couches s’empilent successivement pour constituer la pièce. En l’absence d’autoportance sous les surplombs, les cavités ou les surfaces courbes complexes, il est nécessaire d’ajouter des structures de support. Ce processus signifie qu’une pièce FDM n’est pas un corps homogène moulé par injection.
Liaison entre les couches et direction des efforts dans les prototypes fonctionnels en PLA
Dans le plan XY d’une même couche, le filament fondu forme généralement une trajectoire continue, tandis que la direction Z dépend de la liaison entre les couches adjacentes. Ainsi, si la traction, la flexion ou la force de serrage s’exerce principalement entre les couches, la résistance et le risque de rupture peuvent différer de ceux observés dans la direction XY. L’orientation d’impression, la hauteur de couche, le nombre de parois, le mode de remplissage et les conditions de refroidissement modifient tous le comportement réel. Une pièce à parois minces peut devenir trop souple si le nombre de parois est insuffisant, un porte-à-faux long risque de s’affaisser, un trou soumis à une charge peut se déformer et un filetage peut devenir défaillant en raison d’un délaminage entre les couches ou d’une quantité localement insuffisante de matériau.
Déduire une stratégie d’impression PLA à partir des caractéristiques de la pièce
Par exemple, un même support en PLA peut présenter un comportement en flexion différent selon qu’il est imprimé à plat ou à la verticale ; lorsque l’axe d’un trou est parallèle à la direction Z, le parcours de la paroi, les besoins en supports et l’adhésion inter couches influencent également le résultat de l’assemblage. Lors de la conception d’un prototype fonctionnel, il convient d’abord de déterminer si l’objectif est de valider l’apparence, le jeu d’assemblage, une utilisation sous faible charge, ou au contraire la capacité de charge et la durabilité à long terme, avant de choisir l’orientation d’impression et les paramètres structurels. Les stries de couche, les traces de support et les écarts dimensionnels locaux ne sont pas des défauts fortuits, mais le résultat du procédé de fabrication couche par couche du FDM. La facilité d’impression du matériau peut réduire les obstacles au prototypage, mais elle ne remplace pas l’analyse de la direction des efforts et de la tâche de validation.
Quels facteurs influencent la précision dimensionnelle FDM d’un prototype fonctionnel en PLA ?
La faible rétraction et le faible gauchissement du PLA favorisent le maintien de la forme générale, mais cela ne signifie pas que chaque détail local obtiendra le même résultat dimensionnel. Le procédé FDM commence par trancher le modèle CAO, puis la buse extrude le matériau fondu en suivant une trajectoire et le dépose couche par couche ; le diamètre de la buse, la hauteur de couche, le débit d’extrusion et les conditions de refroidissement modifient tous le dépôt réel du matériau au niveau des bords, des angles et des parois minces.
Le diamètre des trous est une source courante d’écarts. La trajectoire de la paroi intérieure doit changer de direction dans un espace limité, et le matériau fondu peut légèrement s’étendre vers l’intérieur du trou ; les trous horizontaux sont également affectés par les ponts, les supports et les stries de couche. Une paroi mince peut devenir plus épaisse ou plus mince lorsqu’elle ne permet pas de loger une ligne d’extrusion complète, tandis que les porte-à-faux et les longues consoles sont susceptibles de présenter un affaissement, des vibrations en surface ou des dommages locaux après le retrait des supports. Après modification de l’orientation d’impression, la circularité des trous, la planéité des grands côtés et la stabilité dimensionnelle sous charge peuvent également changer.
| Caractéristique | Risque principal | Méthode de validation recommandée |
|---|---|---|
| Ajustement trou-axe | Trajectoire de la paroi, rétraction et orientation pouvant réduire le diamètre du trou ou le rendre non circulaire | Mesurer le diamètre du trou sur la première pièce et effectuer un essai d’ajustement avec l’axe réel ou une jauge tampon |
| Parois minces et rainures de clipsage | La largeur de buse, le débit et le refroidissement entraînent un écart d’épaisseur de paroi | Mesurer l’épaisseur de paroi et effectuer des essais d’assemblage et de démontage |
| Porte-à-faux et surfaces de support | L’affaissement, les stries de couche et les dommages liés au retrait des supports affectent le contour | Inspecter les surfaces critiques, ajuster si nécessaire l’orientation et effectuer une nouvelle mesure |
| Arêtes longues et surfaces de référence | Déformation due au gauchissement, au retrait entre les couches ou à une adhérence inégale à la plateforme | Mesurer la planéité et la distance entre les extrémités afin de confirmer les références d’assemblage |
Par conséquent, la précision dimensionnelle en FDM doit être gérée selon les caractéristiques, plutôt qu’en fonction du seul nom du matériau ou de l’apparence. Le plan doit idéalement distinguer les dimensions critiques, les dimensions d’assemblage et les formes extérieures non critiques : le diamètre des trous, les jeux d’ajustement et les faces de référence doivent faire l’objet d’une méthode d’acceptation clairement définie avant l’impression ; pour les surfaces courbes ordinaires et les éléments d’apparence non fonctionnels, des critères moins stricts peuvent être appliqués. Une surface d’aspect régulier indique seulement que la mise en forme s’est bien déroulée ; elle ne peut pas remplacer la mesure au pied à coulisse, au micromètre, au calibre tampon ou avec un calibre de contrôle dédié.
Quelle précision dimensionnelle peut-on atteindre avec l’impression FDM en PLA ? Comment définir la méthode d’acceptation ?
« La stabilité dimensionnelle du PLA est relativement bonne » ne signifie pas que toutes les caractéristiques peuvent atteindre la même tolérance. Les pièces FDM sont constituées de fil fondu déposé couche par couche ; le diamètre de la buse, la hauteur de couche, le débit d’extrusion, l’orientation d’impression, le refroidissement, le retrait et le retrait des supports influencent tous les dimensions finales. La valeur d’environ ±0.2 mm, couramment mentionnée dans les documents du secteur, ne peut servir que de référence approximative. Le résultat réel dépend également de l’équipement, des dimensions de la pièce, de sa géométrie et des paramètres du procédé ; cette valeur ne peut donc pas être considérée comme une garantie pour toutes les pièces en PLA.
Distinguer d’abord les dimensions critiques des formes extérieures non critiques
Avant l’impression, les exigences relatives aux diamètres de trous critiques, aux ajustements arbre-alésage, aux jeux d’assemblage, aux faces de référence et à la planéité doivent être indiquées sur le plan ou dans les exigences de contrôle. Des exigences relativement plus souples peuvent être appliquées aux surfaces courbes d’aspect ou aux zones non destinées à l’assemblage ; les trous porteurs, les trous de goupilles de positionnement et les emplacements de vissage doivent en revanche être vérifiés séparément. Le diamètre des trous peut être inférieur à la valeur prévue en raison de la trajectoire de la paroi intérieure, de l’accumulation de matière dans les angles et du retrait au refroidissement. Les parois minces, les arêtes longues et les zones en porte-à-faux sont également sujettes aux déformations locales. Avant d’ajuster les paramètres de tranchage, il faut d’abord déterminer quelle dimension conditionne réellement le résultat de l’assemblage.
Établir le référentiel d’acceptation du PLA à l’aide d’une éprouvette et de la première pièce
Pour les prototypes fonctionnels en PLA soumis à des exigences d’ajustement, il est recommandé d’imprimer d’abord une éprouvette comportant des trous, des arbres, des parois minces et des faces de référence, ou de confirmer directement le sens de compensation à partir de la première pièce. Lors de la mesure, choisir selon la caractéristique le pied à coulisse, le micromètre, le calibre tampon ou un calibre de contrôle dédié, puis consigner le diamètre des trous, l’ajustement arbre-alésage, le jeu entre les pièces adjacentes, l’état de vissage et la planéité. La vérification de l’assemblage doit également préciser si une insertion en force est nécessaire, si des interférences se produisent et si l’ajustement évolue après plusieurs cycles de montage et de démontage. Si les dimensions critiques ne peuvent pas être respectées de manière stable, il convient d’évaluer un procédé tel que l’usinage CNC plutôt que de continuer à modifier uniquement les paramètres de tranchage.
| Objet du contrôle | Méthode recommandée |
|---|---|
| Diamètres critiques des trous et des alésages | Mesurer à l’aide d’un calibre tampon, d’un pied à coulisse ou d’un micromètre, puis effectuer un essai d’ajustement réel |
| Jeu d’assemblage | Mesurer le jeu entre les pièces adjacentes et vérifier simultanément l’absence d’interférences locales |
| Faces de référence et planéité | Mesurer lorsque la pièce est posée de manière stable et utiliser si nécessaire un calibre de contrôle dédié |
| Aspect et surfaces courbes non critiques | Contrôler le contour, les stries de couches et les traces de supports, sans remplacer l’acceptation des dimensions critiques |
Comment les limites de résistance thermique du PLA sont-elles déterminées conjointement par la température, la charge et le temps ?
Le fait qu’un prototype fonctionnel en PLA s’assemble correctement à température ambiante ne signifie pas qu’il puisse fonctionner durablement à proximité d’une source de chaleur. Les données disponibles indiquent que la température de déformation thermique du PLA standard est d’environ 50 °C sous une charge de 0.45 MPa. Cette valeur provient de conditions d’essai spécifiques et ne doit être considérée que comme un indicateur de risque, et non comme une limite uniforme d’utilisation continue applicable à toutes les qualités de PLA, orientations d’impression et charges.
Le ramollissement, la déformation thermique et la fusion du PLA sont trois phénomènes distincts
Une pièce n’a pas besoin d’atteindre son point de fusion pour tomber en panne. Lorsque la température augmente, la rigidité du PLA peut diminuer. Sous une charge statique prolongée, un fluage peut également se produire, entraînant un déplacement progressif des trous, une diminution de la force de serrage ou une déformation plane. Un contact sans charge et de courte durée avec une source de chaleur présente généralement moins de risques qu’un serrage prolongé. Pour un assemblage de courte durée à température ambiante, il convient de vérifier en priorité les dimensions d’ajustement. En revanche, à proximité d’une source de chaleur, dans un véhicule exposé au soleil ou dans un environnement soumis à des températures élevées cycliques, il faut prendre en compte simultanément la température, la charge et la durée d’exposition.
Comment valider les limites thermiques d’un prototype fonctionnel en PLA ?
Lors de la validation, il ne faut pas se contenter d’enregistrer la température ambiante ; il convient également de préciser la référence exacte du filament, le taux de remplissage, l’épaisseur des parois, l’orientation d’impression et la position des efforts. Pour les pièces de serrage prolongé, les supports porteurs ou les prototypes situés à proximité de composants chauffants, il est possible de commencer par effectuer un essai de courte durée à la température et sous la charge réelles, puis de contrôler le diamètre des trous, la planéité, le jeu d’ajustement et l’évolution de la force de serrage. Si la fonction dépend d’une charge prolongée, de cycles thermiques répétés ou d’une stabilité à haute température, le PLA standard ne devrait généralement pas être retenu par défaut comme matériau final ; il convient de passer à des essais comparatifs avec des matériaux candidats tels que le PETG, l’ABS, le nylon ou le PC.
Dans quels scénarios faut-il envisager en priorité de remplacer le PLA d’un prototype fonctionnel ?
Le moment de changer de matériau pour un prototype fonctionnel en PLA ne doit pas dépendre uniquement du classement des matériaux selon leur résistance ; il faut examiner le mode de défaillance de la pièce. Si le prototype doit fonctionner sous une température élevée prolongée, dans un véhicule exposé au soleil, sous des charges d’impact, avec des clipsages répétés, un serrage prolongé, une forte friction et une usure importante ou au contact d’agents chimiques, le PLA standard ne constitue généralement pas le premier choix. Le faible gauchissement et la facilité d’impression peuvent faciliter la validation rapide de la structure, mais ne signifient pas que la pièce possède une capacité durable de support de charge, une résistance aux chocs ou une résistance aux conditions environnementales.
Passer d’une validation à faible impact à un prototype fonctionnel en PETG
Si le problème principal est la rupture fréquente des clips, l’augmentation du nombre de cycles de montage et de démontage ou la nécessité pour la pièce de supporter des chocs plus importants, le PETG peut être évalué comme candidat suivant pour remplacer le PLA dans un prototype fonctionnel. Le PETG privilégie généralement davantage que le PLA la ténacité aux chocs et la durabilité, mais il est aussi plus sensible à l’humidité et exige une meilleure maîtrise du séchage, de l’extrusion et de la finition de surface. Après un changement de matériau, il ne faut pas reprendre directement l’épaisseur des parois, l’orientation d’impression et la compensation dimensionnelle initiales ; il est préférable de refaire la validation avec la pièce d’assemblage réelle.
Les applications à haute température, en extérieur et sous charge d’ingénierie nécessitent de redéfinir le choix des matériaux FDM
Lorsqu’un prototype fonctionnel est destiné à une utilisation en extérieur, l’ASA peut être envisagé. Lorsque la priorité est donnée à la ténacité, à la résistance chimique ou à la tenue sous charge prolongée, le nylon peut être évalué. Pour une meilleure stabilité à haute température, l’ABS ou le PC peuvent être envisagés. Ces matériaux ne sont pas de simples « versions améliorées » du PLA ; ils impliquent de nouvelles conditions de mise en œuvre, notamment un séchage plus rigoureux, un environnement d’impression fermé, ainsi qu’un contrôle du gauchissement et une stratégie de génération des supports adaptés. Avant de changer de matériau, il convient de confirmer la température, la durée d’application de la charge, la fréquence des chocs, le mode d’usure et les dimensions d’acceptation, puis de décider sur la base d’essais réalisés sur des échantillons.
- [object Object]
- [object Object]
- [object Object]
Comment choisir entre le PLA, le PETG et les matériaux FDM de qualité technique ?
Le choix du matériau pour un prototype fonctionnel en PLA ne doit pas se limiter à l’indicateur de « résistance ». Il faut d’abord définir l’objectif de validation, puis évaluer simultanément la température, la durée d’application de la charge, les chocs, la durabilité, la stabilité dimensionnelle, la difficulté d’impression et la quantité. Pour une faible température, de faibles impacts et une validation esthétique ou d’assemblage à court terme, le PLA peut généralement être privilégié. Lorsqu’une meilleure ténacité aux chocs et une plus grande durabilité sont nécessaires, le PETG peut être évalué. En cas de température plus élevée, d’exposition extérieure ou de charge d’ingénierie prolongée, il convient d’évaluer davantage l’ABS, l’ASA, le nylon ou le PC, en se référant aux données de la qualité concernée et aux essais réalisés sur des échantillons.
| Conditions de validation | À privilégier | Évaluation technique |
|---|---|---|
| Température ambiante, courte durée, faible charge, avec pour objectif principal l’apparence ou l’assemblage | PLA | La stabilité dimensionnelle et la facilité d’impression sont généralement favorables, mais il faut tout de même vérifier le diamètre des trous et les jeux d’ajustement |
| Présence de chocs, de démontages et remontages répétés ou d’une durée d’utilisation prolongée | PETG ou autres matériaux tenaces | Tenir compte de la sensibilité à l’humidité, du contrôle de l’impression et de l’adhésion inter couches ; la comparaison ne doit pas reposer uniquement sur le nom du matériau |
| Températures élevées, résistance aux intempéries en extérieur, charge continue ou résistance à l’usure | ABS, ASA, nylon, PC, etc. | Valider à nouveau en fonction de la résistance thermique, de la résistance aux intempéries, de la résistance chimique et des capacités de l’équipement |
Contrôles avant et après impression d’un prototype fonctionnel en PLA
Avant l’impression, commencez par vérifier la fiche technique du filament ainsi que son état de séchage et de stockage, puis définissez l’orientation de la charge, l’épaisseur des parois, le type de remplissage et les dimensions critiques. Après l’impression, ne vous contentez pas d’observer si la surface est complète : mesurez le diamètre des trous, les surfaces de référence, les jeux d’ajustement et, si nécessaire, la planéité, puis effectuez un assemblage réel ainsi que des essais de vissage ou de démontage et remontage des clips. Si la pièce doit être en contact avec une source de chaleur, réalisez également une validation de courte durée aux températures, charges et durées réelles. Si des variations de position des trous, une diminution de la force de serrage ou une fissuration inter couches apparaissent pendant les essais, déterminez d’abord s’il s’agit d’un problème de structure et d’orientation, ou si les limites de température et de ténacité du PLA ne sont plus adaptées.
- Basse température, faibles chocs, validation à court terme : évaluer en priorité le PLA.
- Exigences accrues en matière de résistance aux chocs et de durabilité : évaluer le PETG et vérifier l’état du filament.
- Températures élevées, utilisation en extérieur ou charge à long terme : réévaluer les matériaux FDM de qualité industrielle ainsi que les conditions d’utilisation de l’équipement d’impression.
- Si les dimensions critiques ne peuvent pas être confirmées de manière stable par la mesure de la première pièce : ne vous fiez pas uniquement à la compensation dans le slicer ; réévaluez le procédé.
Questions fréquentes sur le choix du PLA pour les prototypes fonctionnels
Le PLA convient aux validations à basse température, avec de faibles chocs et sur une courte durée, mais les gabarits d’assemblage, les positions de trous de précision ou l’utilisation en environnement chaud ne doivent pas être évalués uniquement en fonction du nom du matériau. Il faut également vérifier l’orientation d’impression, l’épaisseur des parois, la charge, la température et la durée d’utilisation, et mesurer les dimensions critiques sur la première pièce.
Le PLA peut-il être utilisé pour des gabarits d’assemblage ?
Il peut être utilisé à température ambiante, sous faible charge, pour un positionnement de courte durée ou la validation d’un concept d’assemblage, mais il ne convient pas directement aux gabarits soumis à un serrage prolongé, à une charge portante ou à des chocs répétés. La charge principale doit s’exercer sur des parois extérieures continues et dans une orientation offrant une meilleure résistance inter couches ; la validation doit être effectuée par un assemblage réel, en tenant compte de la durée de serrage et du nombre de démontages et remontages.
Pourquoi les trous imprimés en PLA peuvent-ils être plus petits que les dimensions CAO ?
Les trous intérieurs sont influencés par le diamètre de la buse, le débit d’extrusion, la hauteur de couche, l’orientation d’impression, le refroidissement et la trajectoire autour de la paroi du trou. Un faible retrait ne signifie pas que tous les diamètres de trous seront automatiquement reproduits. Il faut mesurer le diamètre des trous sur la première pièce et, si nécessaire, déterminer la compensation dimensionnelle au moyen d’une matrice de trous d’essai, plutôt que d’appliquer directement une tolérance uniforme.
Un prototype en PLA peut-il être laissé dans une voiture ?
Il n'est pas recommandé de se baser uniquement sur les résultats d'un assemblage à température ambiante pour en juger. L'exposition au soleil à l'intérieur d'une voiture peut entraîner des températures élevées et, si la pièce subit simultanément une force de serrage ou une charge continue, elle risque de se ramollir, de fluer, de voir ses perçages se déformer ou de se voiler. Une présentation de courte durée sans charge et une installation permanente correspondent à des conditions d'utilisation différentes ; la validation doit être effectuée en fonction de la température et de la charge réelles.
Quand passer du PLA au PETG ?
Lorsque le prototype fonctionnel commence à nécessiter une meilleure résistance aux chocs, une capacité à être démonté et remonté à plusieurs reprises ou une durabilité accrue, le PETG peut être envisagé. Si le principal problème concerne les températures élevées, la résistance aux intempéries ou les charges mécaniques, il convient également de comparer l'ABS, l'ASA, le nylon ou le PC. Après un changement de matériau, il faut reconfirmer la sensibilité à l'humidité, le risque de voilage, l'orientation d'impression et les dimensions critiques.
Key takeaways
- Le principal avantage du PLA réside dans sa faible tendance au gauchissement, sa facilité d’impression et la rapidité des itérations. Il convient à l’apparence, à l’assemblage et aux validations fonctionnelles à faible risque.
- La précision dimensionnelle en FDM ne dépend pas uniquement du matériau : la buse, la hauteur de couche, l’orientation d’impression, le diamètre des trous, les parois minces, les supports et le post-traitement influencent tous les résultats de contrôle.
- Pour évaluer les limites thermiques du PLA, il faut considérer simultanément la température, la charge et la durée ; une donnée de déformation thermique d’environ 50 °C ne peut servir que de référence dans des conditions d’essai spécifiques.
- Les applications impliquant des clips utilisés de manière répétée, des chocs, un serrage prolongé, des températures élevées ou une utilisation en extérieur nécessitent de réévaluer le choix de matériaux tels que le PETG, l’ABS, l’ASA, le nylon ou le PC.
- Avant de lancer une impression en série, il convient de définir les dimensions critiques, l’orientation d’impression et les conditions d’utilisation réelles, puis de valider la solution au moyen de mesures sur la première pièce ainsi que d’essais d’assemblage, de température et de charge.



