Conclusion en une phrase : cette vague de transfert de commandes bute d'abord sur l'étape de la revue de plans
La capacité à prendre des commandes de pièces de précision haut de gamme ne se juge pas au nombre de machines cinq axes inscrites sur la liste d'équipements, mais à la capacité, avant la demande de devis, de comprendre le plan et de signaler les points incertains. Un devis dont la revue de plans est insuffisante est essentiellement un pari incertain — parier que la paroi mince ne se déformera pas, que l'outil est assez long pour la cavité profonde, que personne ne prendra au sérieux cette annotation de rugosité. En cas de pari perdu, délais, reprises et critères de contrôle doivent tous être renégociés.
Cette règle a des limites d'application. Lorsque les informations du plan sont complètes, le matériau conventionnel, la série stable et les annotations de tolérance cohérentes avec la fonction, chiffrer directement est plus efficace, et clarifier point par point ralentit au contraire le rythme. Les cas où elle échoue sont très concentrés : paroi mince inférieure à environ 0,8 mm, caractéristiques inférieures à environ 2,5 mm, rapport profondeur/largeur de cavité profonde trop élevé, tolérances serrées mélangées à des surfaces non fonctionnelles, annotations manquantes ou ambiguës — dans ces cas, clarifier d'abord puis chiffrer permet d'économiser les coûts de reprise de toute la chaîne en aval.
Il est plus clair de replacer ce point dans le contexte du secteur. Selon les données publiques de rapports sectoriels (Zhiyan Consulting, AskCI, 2024–2025), le marché mondial de la fabrication de pièces de précision représente environ 180 à 200 milliards de dollars, le marché chinois des instruments de précision environ 898,8 milliards de yuans en 2024 et environ 943,74 milliards de yuans prévus en 2025 ; les pièces structurelles et modules de précision pour l'électronique grand public représentent environ 66 à 70 milliards de dollars, dont environ 64 % pour les applications de smartphones. Ce sont des statistiques et prévisions issues de rapports, et non des engagements de capacité d'une quelconque usine. Elles montrent que : le volume de commandes est là, mais les commandes passent d'une considération du seul prix unitaire à une considération de la capacité d'ingénierie vérifiable — et la première porte de la capacité d'ingénierie, c'est la revue de plans.
Ci-dessous, nous suivons le rythme « annotation—conséquence—correction » pour examiner chaque catégorie. Commençons par la catégorie d'annotations la moins visible mais la plus coûteuse.
Sur un plan, le plus cher n'est souvent pas la cote, mais cette annotation
Lorsqu'un écart de prix apparaît sur un devis, la première réaction des achats est « ce fournisseur est cher ». Mais en décomposant deux devis, on constate que les tolérances des cotes principales sont identiques ; ce qui diffère, c'est cette phrase dans le cartouche « émousser et ébavurer tous les bords vifs », ou ce « Ra0,4 » écrit à côté d'une surface d'assemblage. Ces deux lignes ne modifient pas la fonction de la pièce, mais changent directement le nombre de montages, les trajectoires d'outil, les heures de finition manuelle et les postes de contrôle. Dans le secteur, il est courant qu'avec un même plan, une compréhension différente des annotations fasse varier le devis d'un cran, et les délais suivent. La première étape de la revue de plans n'est donc pas de mesurer les cotes, mais de lire les annotations une par une et de demander « jusqu'à quel niveau cette phrase exige-t-elle réellement ».
Comment une annotation se transforme en poste de coût
« Émousser et ébavurer » semble inoffensif, mais en usinage il faut distinguer les cas : s'il s'agit seulement d'enlever les bavures coupantes, un outil à ébavurer ordinaire ou un polissage vibratoire suffit ; si l'on exige des arêtes à rayon constant et sans traces manuelles, il faut passer par un outil de forme ou une opération dédiée, et le contrôle doit vérifier le rayon d'arrondi. De même, « surface d'assemblage Ra0,4 » implique une avance plus faible, des outils plus affûtés, éventuellement un surfaçage fin ou une rectification supplémentaire, et si la rigidité de montage est insuffisante, des vibrations apparaissent, ce qui oblige à réduire les paramètres et allonge le temps d'usinage. Rien de tout cela ne relève des cotes principales, mais tout entre dans le coût.
La règle de jugement est simple : toute annotation qui décrit un « état » plutôt qu'une « cote » doit, avant le devis, être traduite en critère mesurable. Si ce n'est pas clair, clarifiez-le ; une fois clarifié, faites confirmer par l'ingénierie et l'usine si c'est réalisable.
| Émousser et ébavurer tous les bords vifs | Ajoute une opération manuelle/de polissage ; régularité des arrondis difficile à maîtriser ; contrôle visuel selon critères d'aspect | Étendue de l'ébavurage, traces manuelles autorisées ou non, rayon d'arrondi spécifié ou non |
| Surface d'assemblage Ra0,4 / Ra0,8 | Nécessite surfaçage fin ou rectification, avance réduite, exigences d'outil élevées, opérations supplémentaires possibles | Quelles surfaces sont des surfaces d'assemblage, méthode d'évaluation de la rugosité, possibilité d'assouplissement |
| Tolérances non spécifiées selon GB/T 1804-m | Zone de tolérance de contour générale assez large, n'affecte généralement pas le coût | Confirmer le grade de tolérance non spécifiée, éviter la confusion avec les cotes clés |
| Usinage de finition après traitement thermique | Coupe ou rectification à l'état dur, usure d'outil importante, exigences de montage élevées | Plage de dureté, ordre du traitement thermique et de l'usinage |
| Anodisation/oxydation noire de surface | Ajoute une opération en sous-traitance et des rotations, différences de lot sur la couleur et l'épaisseur de film | Épaisseur de film, échantillon de couleur, masquage de certaines surfaces ou non |
Ce tableau n'a pas pour but d'être mémorisé, mais d'être utilisé comme modèle : à réception du plan, parcourir d'abord la colonne des annotations et le cartouche, et pour tout ce qui correspond au tableau, l'inscrire ligne par ligne dans la liste de clarification du devis. Les cotes principales se comprennent généralement d'un coup d'œil ; ce qui fait réellement revenir le devis, ce sont souvent ces phrases que personne ne regarde attentivement.
Annotation des tolérances : classer par fonction, ne pas laisser un ±0,005 augmenter le coût de toute la pièce
L'endroit d'un plan où l'on dépense le plus facilement n'est pas la cote principale, mais cette série de tolérances serrées sans justification fonctionnelle. Sur un même bloc d'aluminium, annoter la surface d'assemblage à ±0,01 mm et le reste du contour à ±0,1 mm, par rapport à une annotation uniforme de tout le plan à ±0,005 mm, constitue deux travaux différents en termes de procédé : le premier est couvert par un seul montage et des trajectoires d'outil conventionnelles ; le second nécessite souvent d'ajouter des références de montage, de réduire l'avance, de laisser des surépaisseurs de finition, et le contrôle passe du calibre à mâchoires à la machine tridimensionnelle. La pratique courante du secteur est d'annoter selon trois niveaux fonctionnels, plutôt qu'une uniformisation sur tout le plan.
Comment répartir les trois niveaux de zones de tolérance
| Zone/fonction | Tolérances courantes | Signification du procédé | Recommandations de cotation |
|---|---|---|---|
| Surfaces d'appui, trous de positionnement, portées de roulement | ±0,005–±0,02 mm | Nécessite de maîtriser la référence de serrage et l'usure de l'outil, peut exiger une finition ou une rectification | À conserver, mais préciser la pièce d'appui et la référence |
| Contours généraux, formes, épaulements | ±0,01–0,05 mm (plage courante en CNC de précision standard) | Réalisable en un seul serrage, capacité standard | À donner selon les besoins d'assemblage, sans resserrer inutilement |
| Surfaces non fonctionnelles, dégagements, fond de cavité | ±0,1–±0,3 mm ou tolérance non spécifiée | Hors chaîne d'appui, un desserrage permet d'économiser serrages et contrôles | À préciser globalement via les tolérances non spécifiées, éviter la cotation individuelle |
Ce qui se passe si l'on serre trop, et quand même un serrage strict ne tient pas
Resserrer une surface non fonctionnelle à ±0,005 mm a pour conséquences directes : multiplication des serrages, paramètres de coupe contraints à la prudence, augmentation de la fréquence de contrôle. Les écarts de prix viennent souvent de ces trois postes, et non du prix unitaire de la matière. À l'inverse, même avec une cotation stricte, les pièces à paroi mince (épaisseur inférieure à environ 0,8 mm), les structures à grand porte-à-faux et les pièces finies après traitement thermique ne parviennent pas toujours à tenir une tolérance serrée de façon stable — déformations et contraintes résiduelles grignotent la marge. Dans ces cas, il faut confirmer avec l'usine avant le devis : desserrer la tolérance, modifier la structure, ou ajouter une relaxation des contraintes ou un usinage en plusieurs phases.
Actions concrètes : délimiter d'abord les surfaces fonctionnelles, ne donner une tolérance serrée qu'aux cotes de la chaîne d'appui ; utiliser uniformément les tolérances non spécifiées pour les surfaces non fonctionnelles ; coter séparément les parois minces et les cavités profondes en précisant les procédés autorisés. Si les références ne sont pas claires sur le plan, interroger le bureau d'études, ne pas supposer que l'usine devinera.
Paroi mince, micro-caractéristiques, cavités profondes : trois caractéristiques à traiter en DFM avant le devis
Les écarts de prix unitaire sur un devis ne viennent souvent pas d'une différence de machine, mais de ces trois types de caractéristiques non identifiées sur le plan. La pratique courante du secteur : dès que l'une d'elles est présente, produire d'abord un rapport DFM, puis chiffrer. Selon les usages du secteur, une paroi mince inférieure à environ 0,8 mm et une dimension de caractéristique inférieure à environ 2,5 mm nécessitent généralement une revue ; les seuils précis varient selon la matière et la structure, à confirmer d'après le plan et le jugement du procédé de l'usine.
Liste de contrôle DFM avant devis (à suivre dans l'ordre)
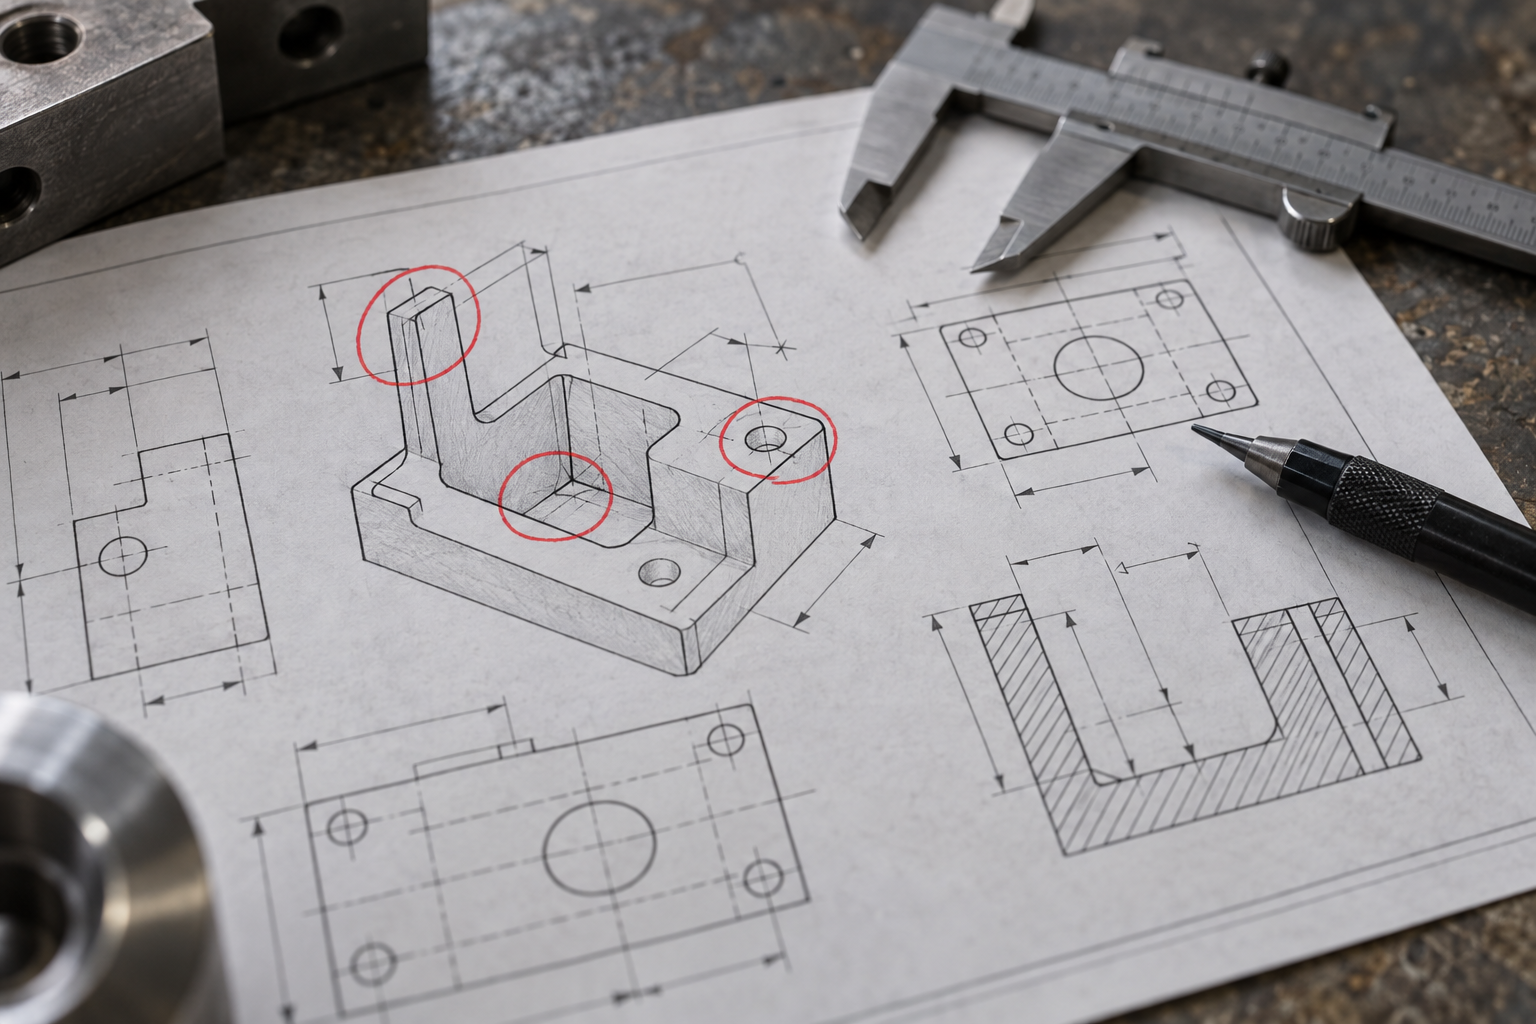
Le DFM en amont est passé d'« annexe au devis » à « verrou de fabricabilité » : beaucoup de commandes ne sont chiffrées qu'après examen de la conclusion DFM. Mais attention — la capacité DFM doit être vérifiable, on ne peut pas se fier à la seule affirmation du prestataire. On peut exiger qu'il détaille dans le rapport le plan d'outillage, le nombre de serrages et la méthode de contrôle, plutôt qu'un simple « pas de problème ».
Revue d'un support : de la demande de prix à l'alignement des critères de réception
Parcourir un vrai plan de support d'équipement d'automatisation est plus utile que d'énoncer dix principes. Points clés du plan : deux trous de positionnement cotés ±0,01, épaisseur de paroi latérale 0,6 mm, une cavité avec un rapport profondeur/largeur d'environ 3:1, surface d'appui cotée Ra0,8, matière 6061-T6, lot de 200 pièces. Envoyé tel quel en demande de prix, le devis peut varier du simple au double — l'écart tient au nombre de serrages et aux critères de contrôle, pas aux cotes principales.
Quatre points à clarifier avant le devis
- Trou de positionnement ±0,01 : s'agit-il d'un positionnement d'assemblage ou seulement d'une référence de procédé ? S'il s'agit d'un positionnement, le contrôle se fait-il par MMT ou par calibre passe/non-passe ; coter séparément la tolérance de diamètre et la tolérance de position, ne pas donner une seule tolérance dimensionnelle.
- Paroi mince de 0,6 mm : lors du fraisage de finition, la force de serrage déforme la pièce ; confirmer s'il faut prévoir des bossages de procédé ou passer à un usinage en plusieurs phases, sinon le relâchement après desserrage dépasse la tolérance.
- Cavité profonde 3:1 : une fraise en bout standard avec un tel rapport longueur/diamètre vibre ; confirmer si le fournisseur dispose d'outils allongés ou s'il est possible d'ajouter des congés et de plonger par passes.
- Surface d'appui Ra0,8 : est-ce une surface d'étanchéité ou une simple surface de contact ? La première ne peut être réduite, la seconde peut être desserrée à Ra1,6 voire Ra3,2, économisant une passe de fraisage de finition.
Ce qui a été modifié, et le nombre de serrages réduit
Après clarification, trois cotations modifiées : tolérance des surfaces non fonctionnelles desserrée de ±0,05 à ±0,1 ; ajout de R2 aux angles de cavité profonde avec indication de la direction d'accès de l'outil ; ajout dans le cartouche de la mention « surface d'appui Ra0,8, le reste Ra3,2, arêtes vives chanfreinées 0,3 ». Après modification, le nombre de serrages passe de 4 à 2 (une fois en face, une fois retourné), le temps unitaire diminue, et le contrôle passe d'un relevé de toutes les cotes à une liste de cotes critiques plus une MMT sur la première pièce. Les critères de contrôle sont convenus en parallèle : MMT pour les trous de positionnement et les surfaces d'appui, calibres à mâchoires pour le reste.
Critères de réception et de contrôle : si le plan n'est pas clair, la reprise devient un conflit entre les deux parties
Pour un même trou, la MMT mesure φ10,012, le calibre passe/non-passe donne « passe côté passe, ne passe pas côté non-passe », et le calibre à mâchoires dit « serré ». Trois méthodes, trois conclusions, laquelle est juste ? Toutes le sont — à condition que le plan précise laquelle utiliser. Ne pas indiquer les critères de contrôle sur le plan revient à confier la décision au hasard, et dès que le lot arrive, c'est le conflit.
Comment une cote est mesurée détermine si elle est conforme
Pratique courante : trous d'appui, trous de positionnement, surfaces de référence mesurés par MMT ou machine à mesurer optique, avec rapport sur première pièce ; filetages, trous traversants au calibre passe/non-passe ; diamètres extérieurs en série au calibre à mâchoires par échantillonnage. Mais pour une même cote, changer de méthode peut donner un écart de quelques micromètres à une dizaine de micromètres — la MMT mesure des coordonnées ponctuelles, le calibre passe/non-passe mesure la dimension fonctionnelle, incluant les erreurs de forme. Il faut donc indiquer sur le plan : liste des cotes critiques + méthode de contrôle + échantillonnage ou contrôle à 100 %. Sans indication, l'usine mesure selon ses habitudes et les achats vérifient selon les leurs ; si les deux chiffres ne concordent pas sur le bon de réception, à qui imputer les frais de reprise ?
| Caractéristique | Méthodes usuelles | À convenir avant le devis |
|---|---|---|
| Trous de positionnement / trous d'ajustement | Machine à mesurer tridimensionnelle, machine de mesure par imagerie | Faut-il fournir un rapport de première pièce, combien de points mesurer |
| Filetage | Calibres go / no-go | Classe des calibres, taux de contrôle par échantillonnage |
| Diamètre extérieur en série | Calibre à mâchoires / micromètre | Nombre d'échantillons, limites supérieure et inférieure de jugement |
| Profil à paroi mince | Combinaison machine de mesure par imagerie + machine à mesurer tridimensionnelle | Position des points de mesure, inclure ou non la déformation |
| Surface d'ajustement de rugosité | Contrôle par échantillonnage au rugosimètre | Valeur Ra, quels emplacements mesurer |
Le piège le plus fréquent côté achats : comparer uniquement le prix unitaire, sans comparer le montage d'usinage ni les critères de contrôle. L'usine A propose 80 yuans avec deux montages et un contrôle intégral à la machine tridimensionnelle ; l'usine B propose 65 yuans avec quatre montages et un contrôle par échantillonnage au calibre à mâchoires — le prix unitaire de B est plus bas, mais le risque de consistance en série est entièrement reporté sur la ligne d'assemblage. Le vrai coût total comparable = prix unitaire + temps de main-d'œuvre induit par le nombre de montages + temps de contrôle + reprises potentielles.
Liste de clarification avant devis : un tableau utilisable directement par l'ingénierie
Rassembler les points dispersés des sections précédentes dans un seul tableau, que les achats envoient à l'ingénierie et que l'ingénierie renvoie à l'usine : un seul tour suffit pour s'aligner. Ce n'est pas une simple recommandation de courtoisie, mais un outil qui élimine à l'avance les « écarts de devis » et les « litiges de réception ». Le tableau ci-dessous est organisé selon six dimensions, chacune précisant « ce qui se passe si l'on ne clarifie pas ».
| Dimension | Ce qu'il faut clarifier | Conséquence en cas de non-clarification |
|---|---|---|
| Dimensions/tolérances | Quelles surfaces sont des surfaces d'ajustement, lesquelles sont non fonctionnelles ; les tolérances serrées peuvent-elles être assouplies | La pièce entière est chiffrée au niveau le plus strict, coût artificiellement élevé ; ou l'usine usine selon son expérience, et la réception la déclare non conforme |
| Matière et état | Nuance, traitement thermique / élimination des contraintes, état de la matière entrante (tôle/barre/pièce forgée) | Après substitution de matière, la dureté, l'usinabilité et la déformation changent, les cotes dérivent |
| Surface et annotations | Surfaces précises pour la rugosité, étendue de l'ébavurage, anodisation/passivation/sablage nécessaires ou non | Une phrase d'annotation peut ajouter un montage ou une finition manuelle, le devis et le délai changent |
| Méthodes de contrôle | Les cotes critiques sont-elles contrôlées à la machine tridimensionnelle, à la machine de mesure par imagerie ou au calibre à mâchoires ; faut-il un rapport de première pièce | Pour une même pièce, différents instruments de mesure donnent des jugements différents, et la responsabilité de la reprise est difficile à établir |
| Lot et emballage | Pièce unitaire, petite série, production de masse ; faut-il un emballage anti-rayures, un marquage par caisse | L'exigence de cohérence de lot n'est pas mentionnée ; la conformité de la première pièce ne signifie pas la conformité du lot |
| Le changement de conception est-il autorisé | Les parois minces, les cavités profondes et les angles internes aigus peuvent-ils être légèrement ajustés en congé ou épaissis | L'usine n'ose pas modifier, elle ne peut que multiplier les montages et forcer la fabrication, ce qui augmente les coûts et les risques |
L'utilisation est très simple : les achats remplissent les deux colonnes de gauche, l'ingénierie confirme la troisième colonne, et l'usine répond point par point dans le devis. Si une ligne du tableau indique « à confirmer », le devis doit être considéré comme une estimation, et non comme un prix ferme.
Questions fréquentes
Les points ci-dessous sont les questions les plus souvent posées au stade de la demande de prix, et aussi celles où l'on se trompe le plus souvent. Les réponses ne contiennent ni engagement de délai, ni garantie de précision, seulement la démarche de jugement et les éléments à confirmer auprès de l'ingénierie.
Le plan indique ±0,005 mm, est-ce forcément réalisable ?
On ne peut pas généraliser. Dans le secteur, la plage de tolérance courante d'un usinage CNC de précision est d'environ ±0,01–0,05 mm, selon la caractéristique, la matière et le montage ; ±0,005 mm relève d'un niveau plus strict, et sa garantie stable dépend de la position de la cote, de l'unicité de la référence, de la nécessité de montages multiples, et de la capacité des moyens de contrôle de l'usine à la reproduire. La bonne méthode est : préciser l'exigence fonctionnelle de cette cote, laisser l'usine l'évaluer puis proposer une plage de tolérance qu'elle peut garantir, plutôt que de la figer d'abord et d'exiger ensuite qu'elle soit tenue.
Une paroi mince de 0,6 mm peut-elle être usinée ?
Une paroi mince inférieure à environ 0,8 mm nécessite généralement d'abord une revue DFM (critère courant du secteur). 0,6 mm n'est pas impossible, mais cela dépend de la hauteur de paroi, de la matière, du porte-à-faux, de la présence de nervures de renfort, et du risque de déformation au serrage. Il est conseillé d'indiquer sur le plan les structures de renfort ou les bossages de process autorisés, et d'accepter les solutions de support temporaire proposées par l'usine. La faisabilité stable finale doit être validée par un prototype, on ne peut pas conclure directement sur plan.
La surface de contact est indiquée Ra0,4, faut-il payer plus ?
Cela affecte généralement le coût, car cela implique souvent une avance plus lente, des outils plus fins ou une opération de finition supplémentaire, et le contrôle peut passer du calibre à un rugosimètre ou un vidéomètre. Vérifiez d'abord si cette surface a vraiment besoin de Ra0,4 : s'il s'agit seulement d'une surface esthétique, Ra1,6 ou Ra3,2 suffisent souvent ; s'il s'agit d'une surface d'étanchéité ou de glissement, alors cela vaut la peine de la conserver. Expliquer clairement la fonction permet d'économiser plus que d'indiquer directement un chiffre.
Combien de temps pour le devis ? Peut-on d'abord fabriquer une pièce pour validation ?
Le délai de devis dépend de la complétude du plan et du nombre de tours de clarification : lorsque les informations sont complètes et la matière courante, c'est généralement rapide ; lorsqu'il s'agit de parois minces, de cavités profondes, de cumul de tolérances strictes ou de filetages non standard, une revue DFM est nécessaire d'abord, ce qui allonge le délai. La validation sur pièce unitaire est une pratique courante en CNC et en impression 3D, utile pour confirmer le montage et les cotes clés, mais la conformité d'une pièce unitaire ne garantit pas la cohérence du lot ; avant la série, il faut encore confirmer l'échantillonnage et les critères de contrôle. Les délais précis dépendent de la réponse réelle à la demande de prix.
Le plan n'indique pas la méthode de contrôle, sur quoi se base la réception ?
C'est un point très fréquent de litiges lors des reprises. La même pièce mesurée avec une machine à mesurer tridimensionnelle, un vidéomètre ou un calibre peut donner des résultats différents. Dès la demande de prix, il faut convenir : quelles sont les cotes clés, avec quel équipement les mesurer, par échantillonnage ou contrôle à 100 %, et si un rapport de première pièce est requis. Ce qui n'est pas écrit sur le plan doit être complété par une note sur les critères de contrôle lors de la confirmation de commande, signée par les deux parties, afin d'éviter que chacun interprète à sa façon lors de la réception.
Key takeaways
- Tolérances annotées par niveaux fonctionnels : seules les surfaces d'assemblage et de positionnement reçoivent des tolérances serrées, le reste suit les tolérances générales, sinon le coût est calculé selon l'endroit le plus serré.
- Lorsque la paroi mince est inférieure à environ 0,8 mm et que les caractéristiques sont inférieures à environ 2,5 mm, réaliser d'abord une revue DFM avant de chiffrer, sinon la déformation et la casse d'outil deviendront des reprises plutôt que des problèmes d'usinage.
- Pour les caractéristiques telles que cavités profondes, angles internes vifs et filetages non standard, indiquer d'abord sur le plan la direction d'accessibilité de l'outil ; si cela ne peut pas être indiqué, cela signifie que la conception n'est pas encore figée et le devis ne peut être donné qu'avec conditions.
- Les annotations telles que rugosité, ébavurage, chanfreinage et usinage après traitement thermique déterminent les heures de contrôle et le nombre de montages, et creusent davantage l'écart de coût total que le prix unitaire.
- Lors de la demande de devis, inscrire dans le plan ou dans une note jointe la méthode de contrôle des cotes clés (machine à mesurer tridimensionnelle, mesureur optique, calibre à mâchoires, calibre passe/non-passe), afin d'éviter une divergence des critères de réception.



