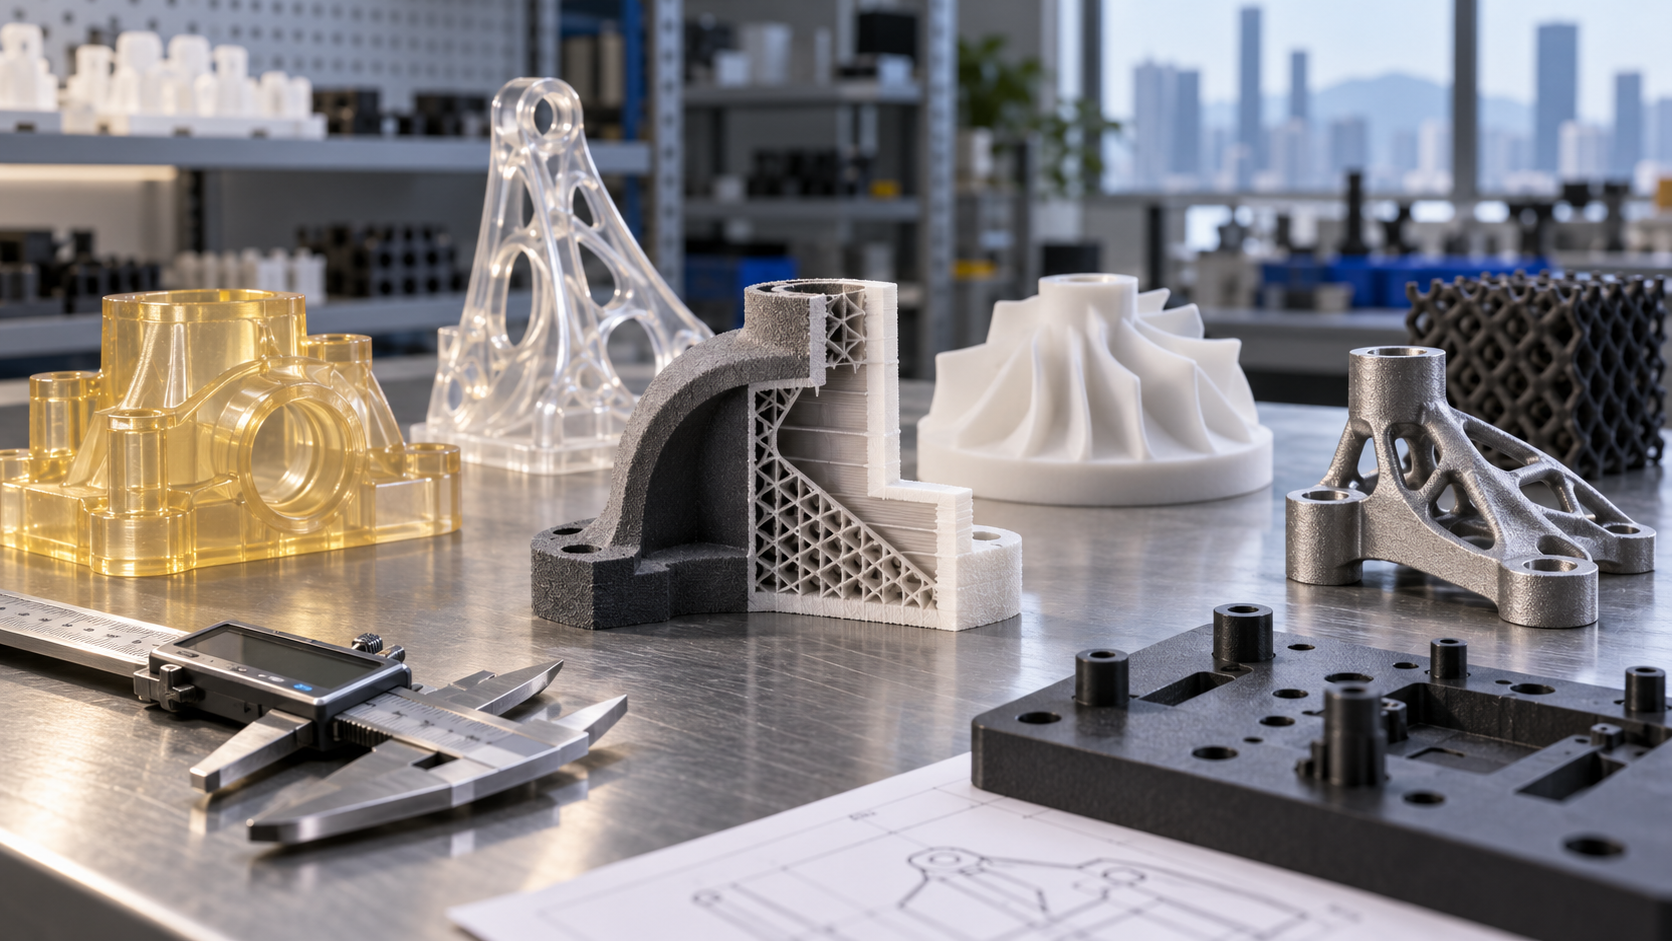
Le ressenti du terrain à Shenzhen : pourquoi ici on peut transformer le prototypage en fabrication
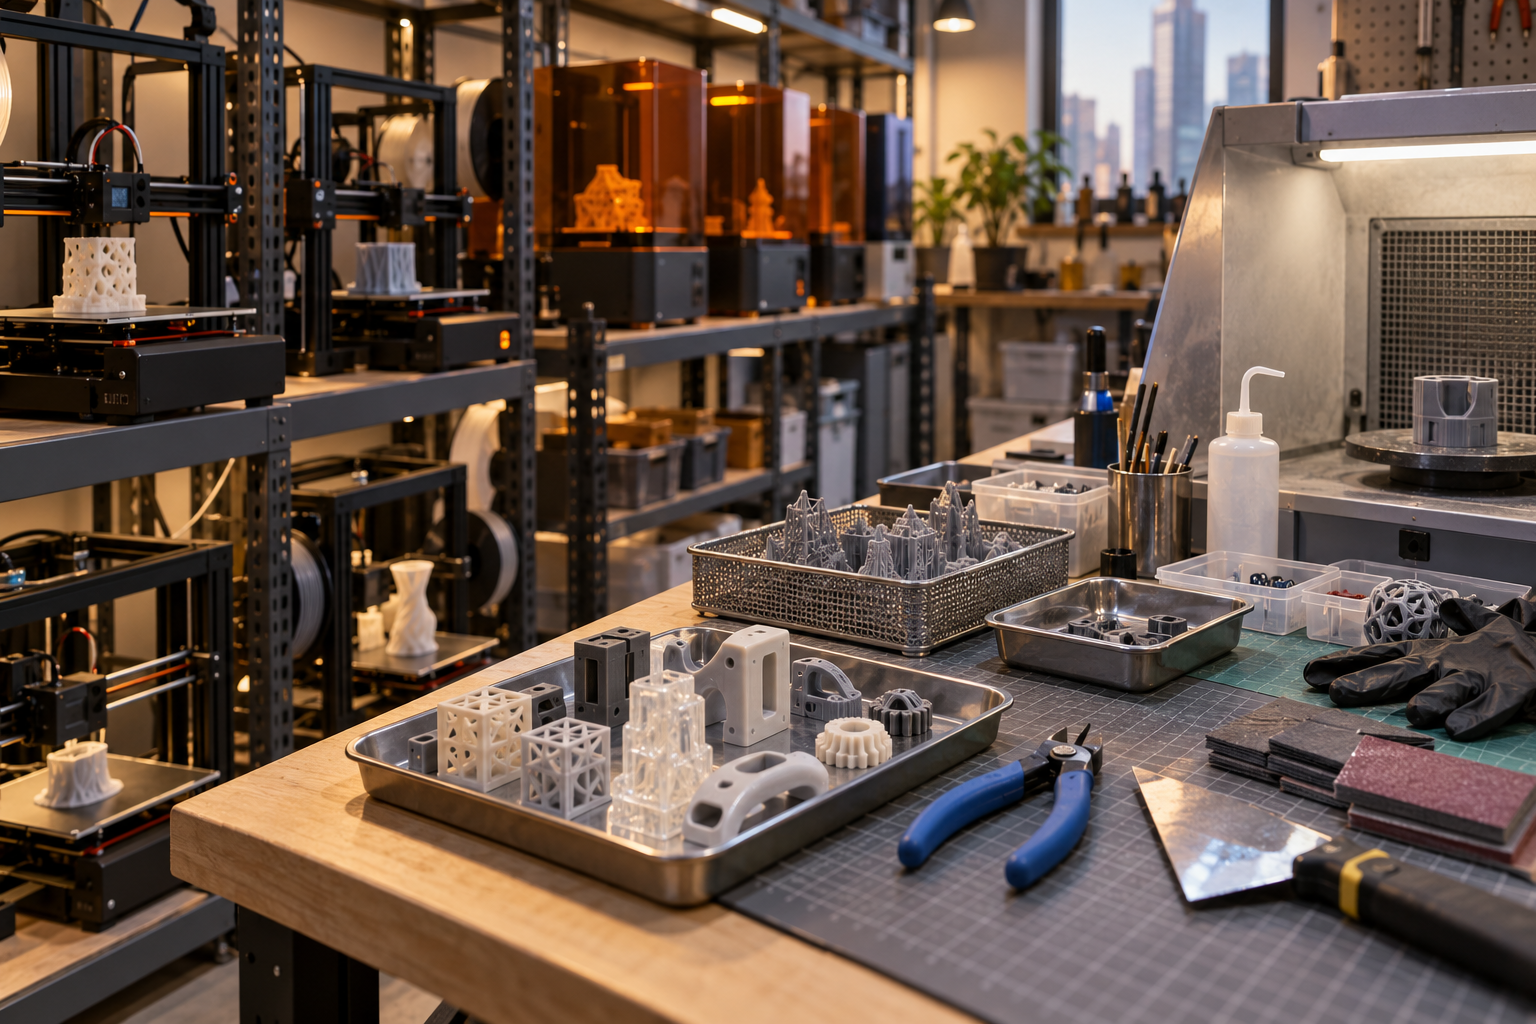
Choisir le procédé, c'est d'abord choisir la fonction : ce que résolvent respectivement FDM, SLA, SLS, MJF, DMLS
Le piège le plus courant dans l'impression 3D à Shenzhen n'est pas le prix, mais d'utiliser le mauvais procédé pour valider la mauvaise chose. Un boîtier imprimé en FDM pour juger l'aspect : les stries de couche et les traces de support fausseront votre jugement sur la qualité de surface ; un support porteur imprimé en résine SLA et monté sur machine : après quelques semaines, fluage et fissuration, ce qui est gaspillé c'est la fenêtre d'assemblage de la machine complète. La première étape du choix du procédé n'est pas de demander « quelle machine », mais « que veut-on valider dans cette version ».
En décomposant l'objectif de validation en quatre catégories, le procédé est pratiquement fixé. La validation d'aspect porte sur les transitions de surfaces, les lignes de joint, le toucher ; SLA et MJF produisent plus facilement une surface proche d'une pièce injectée ; la validation d'assemblage porte sur les positions de trous, les clips, les interférences, la stabilité dimensionnelle primant sur la surface ; la validation fonctionnelle et de tenue en température doit supporter efforts, températures, assemblages répétés, la nuance de matériau déterminant la limite ; les pièces métalliques porteuses relèvent alors du DMLS ou directement du CNC. Si la direction est fausse, un post-traitement même soigné ne pourra pas la rattraper.
- FDM (dépôt de fil fondu) : matériau bon marché, dimensions réalisables en grand, anisotropie de résistance marquée. Adapté aux prototypes structurels, gabarits, validation d'assemblage de grands boîtiers. Surface striée, les surfaces d'ajustement nécessitent généralement une surépaisseur ou un usinage ultérieur.
- SLA/DLP (photopolymérisation) : surface fine, plus petites caractéristiques bien réalisées, adapté aux pièces d'aspect, structures fines, pièces transparentes ou caoutchouc-like. Mais les pièces en résine s'oxydent et absorbent l'humidité à long terme, ne résistent pas aux hautes températures, et ne conviennent pas comme pièce porteuse finale.
- SLS (frittage laser de nylon) : sans support, anisotropie moindre que le FDM, bonne ténacité, adapté aux pièces de test fonctionnel, pièces structurelles en petite série, clips et structures mobiles. Surface sablée, risque de gauchissement sur les grandes pièces.
- MJF (fusion multi-jets) : filière nylon proche du SLS, meilleure cohérence en série, adapté aux pièces fonctionnelles en petite série de quelques dizaines à quelques centaines d'unités. Détails légèrement plus grossiers que le SLA, mais durabilité supérieure.
- DMLS (fusion laser de métal) : pièces métalliques en acier inoxydable, alliage d'aluminium, alliage de titane, etc., adapté aux structures optimisées topologiquement, refroidissement conformé, canaux internes complexes. Le coût et le post-traitement (retrait des supports, traitement thermique, finition des surfaces d'ajustement) représentent une part élevée ; les surfaces d'ajustement critiques nécessitent généralement une passe de CNC.
Orientation de pose et anisotropie : même plan, deux résultats
Les devis d'impression 3D à Shenzhen reflètent rarement une chose : pour un même modèle, une orientation de pose différente donne deux pièces en termes de résistance et de précision. Le FDM et le SLA procèdent par empilement couche par couche, la résistance de liaison inter-couches étant généralement inférieure à celle intra-couche ; la résistance à la traction en Z n'atteint couramment que 60 à 70 % ou moins de celle en XY, selon le matériau et les paramètres, à confirmer avec les données matériau au moment de la commande. Il ne faut donc pas que les directions de traction et de flexion coïncident avec la direction d'empilement. La pose modifie aussi la surface de contact des supports, la position des marches et la tendance au gauchissement — une grande surface plane collée au plateau gauchit facilement sur les bords, une pose inclinée l'atténue mais sacrifie la qualité des surfaces d'ajustement.
Cela explique aussi pourquoi les surfaces d'ajustement critiques sont souvent demandées « avec surépaisseur pour usinage ultérieur ». Réaliser la référence et la forme en phase d'impression, et réserver trous, portées de roulement et surfaces d'étanchéité à la finition CNC, est une combinaison courante de l'impression 3D à Shenzhen avec le CNC, et une méthode qui obtient à la fois la vitesse de prototypage et la précision d'assemblage. Quand passer directement au CNC ou à la tôle ? Le jugement est direct : si cette version doit tester la résistance, la fatigue, le démontage-remontage répété de filetages, ou si la chaîne de cotes est stricte, l'impression n'est qu'une transition, passer directement au CNC ou à la tôle est plus simple ; s'il s'agit seulement de confirmer rapidement la forme et les relations d'assemblage, l'impression est nettement plus rapide.

Tolérances et ajustements de l'impression 3D à Shenzhen : ce qui est imprimable, ce qui doit garder une surépaisseur
Trous, filetages et parois minces : les trois types de caractéristiques les plus sous-estimés en impression 3D à Shenzhen
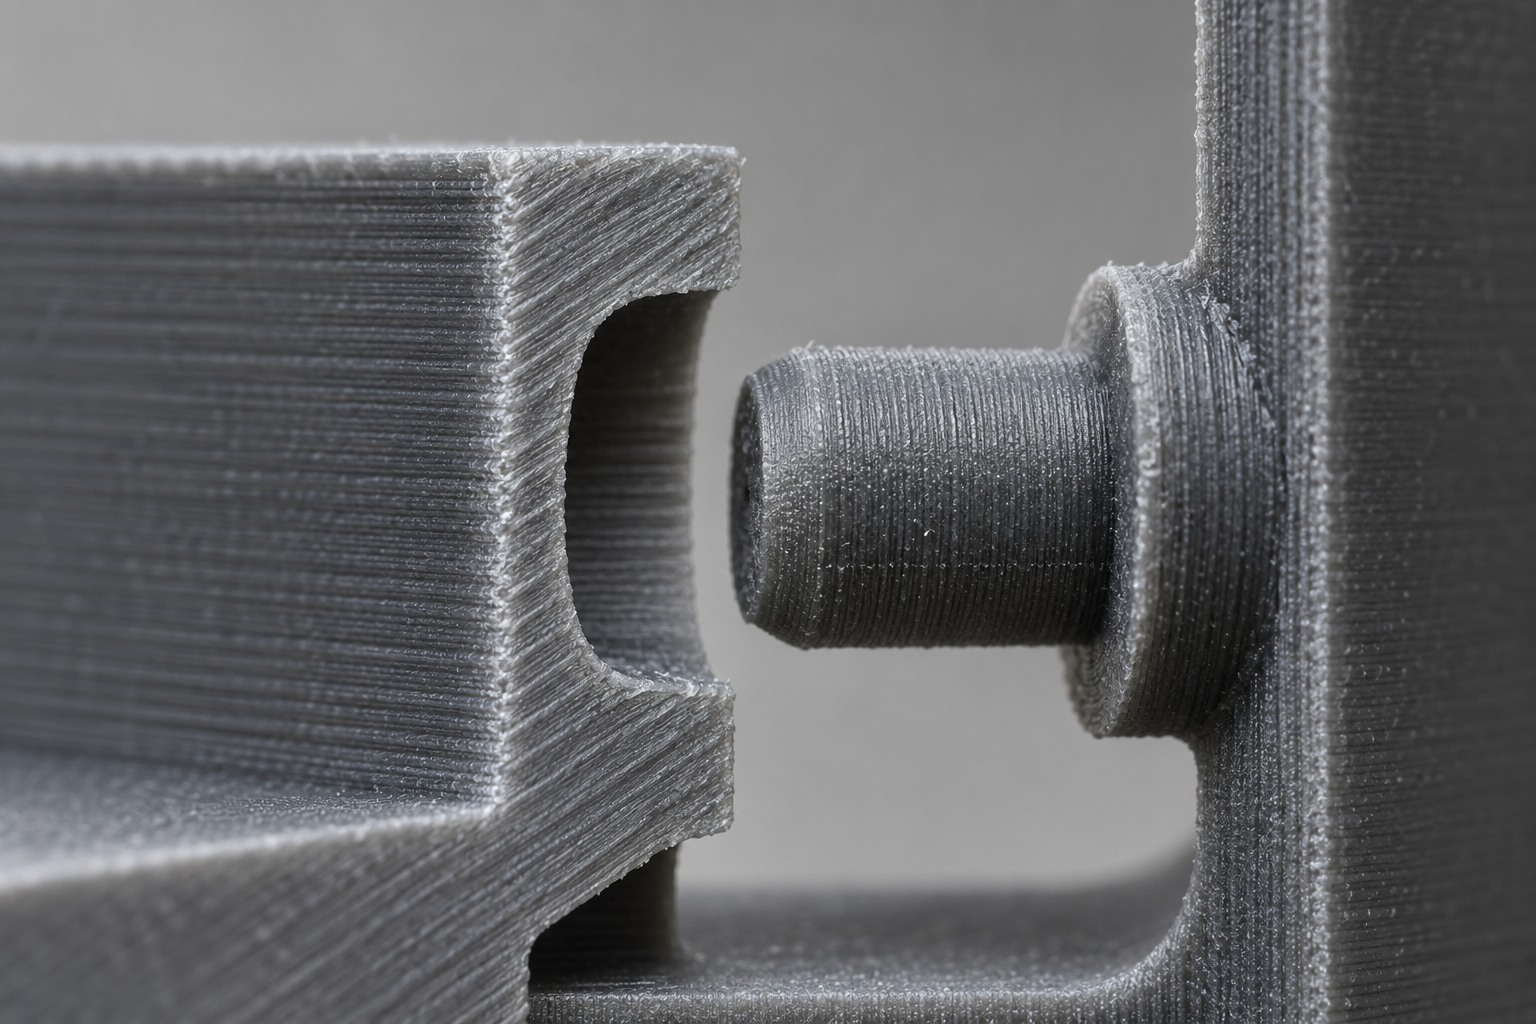
Du STL au produit fini : les trois étapes les plus sous-estimées — fichiers, bridage et post-traitement
Préparation des données : réparation du maillage, épaisseur de paroi et caractéristiques minimales
Supports et orientation : la direction d'impression détermine la résistance et la surface

Post-production : comment l'ébavurage, le ponçage, la teinture et le placage modifient les tolérances
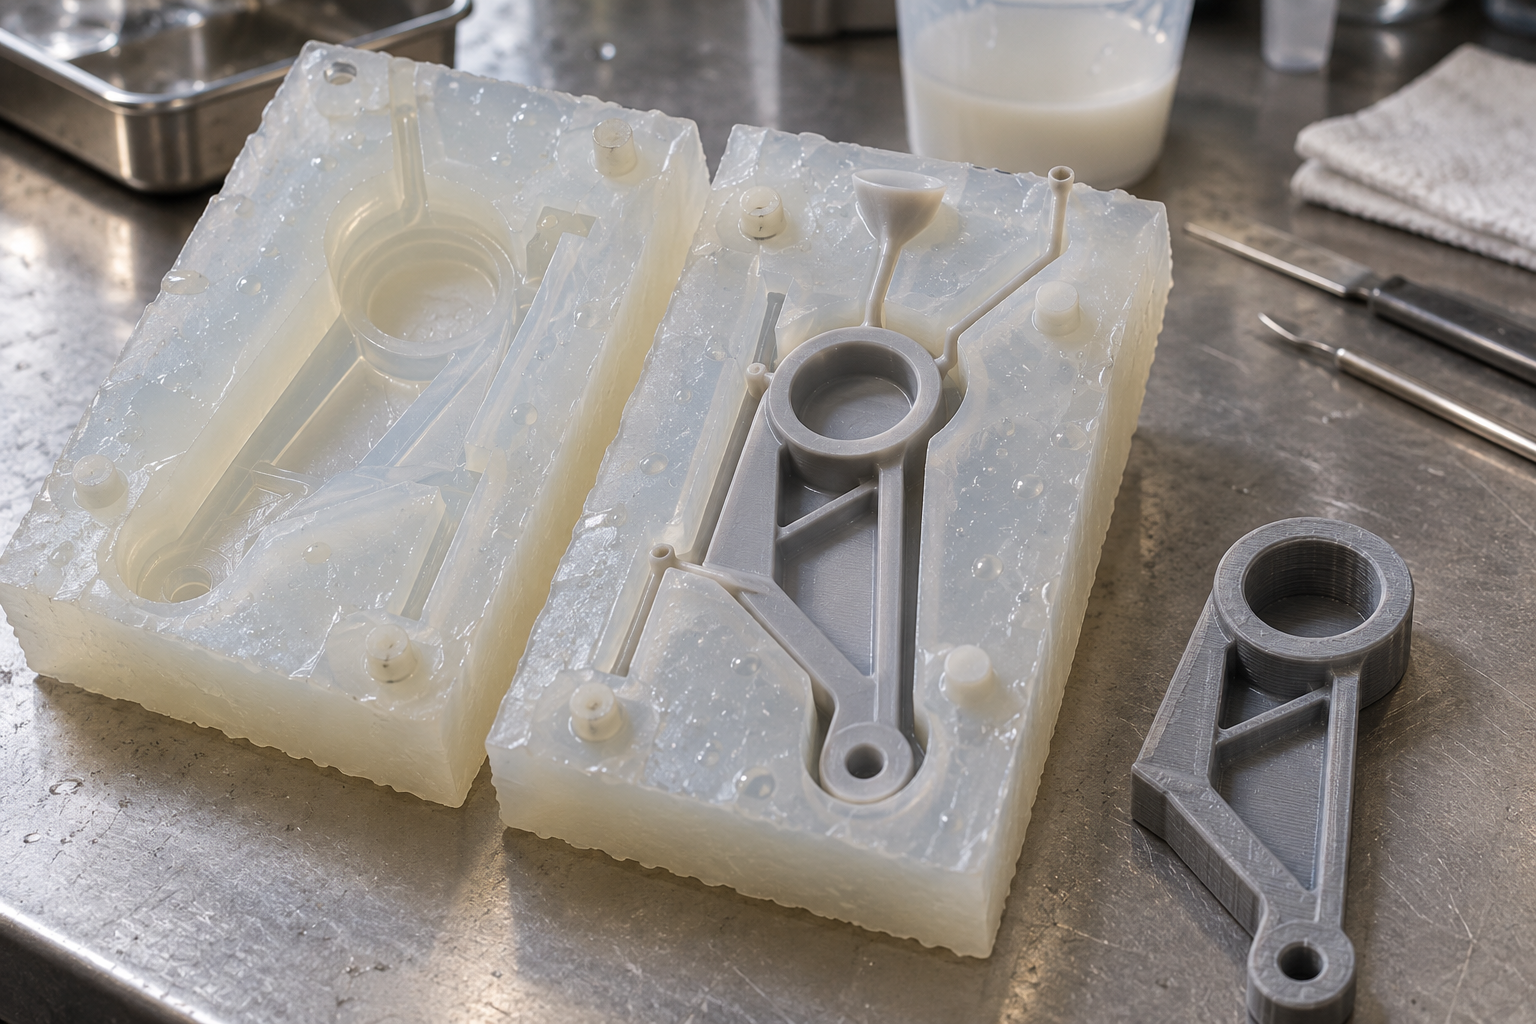
Comment enchaîner en petite série : la logique de transition entre le moulage sous vide et les moules simples
Combien de pièces un moule peut-il supporter, et quels matériaux peut-on couler
Les caractéristiques à figer avant l'ouverture du moule
- Angle de dépouille : une pièce injectée doit avoir une dépouille, sinon le démoulage arrache ou blanchit la matière ; la reproduction peut être plus permissive, mais il faut la rétablir avant l'injection.
- Épaisseur de paroi : l'injection exige une épaisseur uniforme ; les zones épaisses créent des retassures, les zones fines manquent de matière ; la reproduction tolère davantage, mais cela ne signifie pas qu'on peut l'ignorer.
- Position du point d'injection et des éjecteurs : les traces d'injection et les marques d'éjecteurs restent sur la surface finie ; pour une pièce esthétique, il faut décider à l'avance sur quelle face les placer.
- Surfaces esthétiques et ligne de joint : une fois la position de la ligne de joint fixée, le critère de réception esthétique l'est aussi.
- Dimensions d'assemblage critiques : les plages de tolérance des alésages, arbres et clips doivent être validées avant l'ouverture du moule sur une pièce réelle ou reproduite, et non devinées sur plan.
Réception et contrôle : comment juger la conformité d'une pièce imprimée en 3D à Shenzhen
Une pièce imprimée sortie de la machine n'est que « formée », pas « conforme ». Dans les services d'impression 3D à Shenzhen, l'étape la plus risquée est de considérer qu'« une photo qui semble correcte » vaut réception. Une photo d'aspect montre les stries de couche et le gauchissement, mais pas un décalage de trou de 0,2 mm ni une surface de référence d'assemblage rendue oblique par du papier de verre. Pour juger la conformité, il faut écrire clairement dès la commande la référence, les gabarits et les critères de jugement.
Définir d'abord la référence, puis parler de mesure
Indiquer une tolérance géométrique sur le plan ne signifie pas que le fabricant sait quelle face sert de référence. La surface d'une pièce imprimée présente des marches et des traces de support ; si l'on prend une face au hasard comme référence, les données mesurées sont dispersées. Une méthode viable : nommer les références A/B/C sur le plan et laisser sur le modèle une zone plane non affectée par les supports comme point d'appui pour le comparateur ou l'alignement du scan. Sans cette convention, les données de la machine à mesurer tridimensionnelle et du scan 3D ne sont que « la forme dans une certaine posture », sans valeur de jugement.
Classer par dimensions critiques plutôt que d'appliquer un critère unique
Répartir les dimensions en trois catégories avant de définir la méthode de contrôle est plus réaliste que de « tout contrôler selon le plan » :
- Dimensions critiques d'assemblage (alésages, positions d'arbres, entraxes de faces de montage) : il est conseillé de les mesurer avec un gabarit ou un instrument ; pour les alésages, on utilise souvent des jauges de passage ou des piges, pour les positions d'arbres un pied à coulisse avec une pièce étalon. Les bords de trous imprimés présentent souvent des bavures et du retrait, et la lecture au pied à coulisse est facilement optimiste.
- Contour et forme : comparer au modèle par scan 3D ; le rapport de scan se lit sur la carte des écarts et la zone d'écart maximal, pas sur un chiffre ponctuel. La pratique courante consiste à superposer le résultat du scan et le STL/STEP d'origine, à régler la bande de couleurs selon le besoin, et à voir sur quelle face fonctionnelle tombent les dépassements.
- Surfaces esthétiques : définir clairement quelle face est la face A, quelle granulométrie est admise, si les traces de support sont autorisées sur la face esthétique. Ce jugement se fait par comparaison à un échantillon ou à une photo de référence, pas au « feeling ».

Validation de la première pièce et échantillonnage
Les lots d'impression 3D à Shenzhen sont souvent de petite taille, mais « petit » ne signifie pas qu'on peut se passer de la première pièce. La validation de la première pièce doit vérifier : la référence est-elle utilisable, les dimensions critiques sont-elles dans les exigences du plan, l'aspect et les dimensions après post-production (ébavurage, ponçage, teinture, peinture) sont-ils toujours conformes. Une fois la première pièce validée, les lots suivants font l'objet d'un contrôle par échantillonnage des dimensions critiques et de l'aspect ; la fréquence d'échantillonnage dépend de votre risque d'assemblage et du nombre de pièces, il n'y a pas de chiffre universel, vous pouvez convenir avec le fabricant d'un plan exécutable par les deux parties. Attention : le placage et la peinture modifient les dimensions et l'état de surface ; l'état de réception doit préciser « avant post-production » ou « après post-production ».
La capacité de contrôle est elle-même un critère de choix de fournisseur. Des services comme le scan 3D et le contrôle inverse ont pour valeur de transformer le débat « ça ne s'assemble pas » en un rapport d'écart comparable. En fournissant le plan et les exigences de contrôle ensemble, le jugement a une base ; vous pouvez aussi passer directement par l'entrée de devis d'impression 3D pour préciser ensemble gabarits, tolérances et critères de réception.
Défaillances courantes et liste DFM : six vraies raisons pour lesquelles une pièce imprimée ne s'assemble pas
Le rythme rapide du prototypage par impression 3D à Shenzhen masque facilement un fait : rapide ne signifie pas assemblable. Nous avons réexaminé un lot de pièces imprimées retournées par des clients, et les problèmes tombaient presque tous aux mêmes endroits — non pas une précision machine insuffisante, mais un désalignement entre l'intention de conception et les contraintes de fabrication. Voici six causes de défaillance, classées par fréquence sur le terrain, chacune accompagnée d'une action DFM directement applicable.
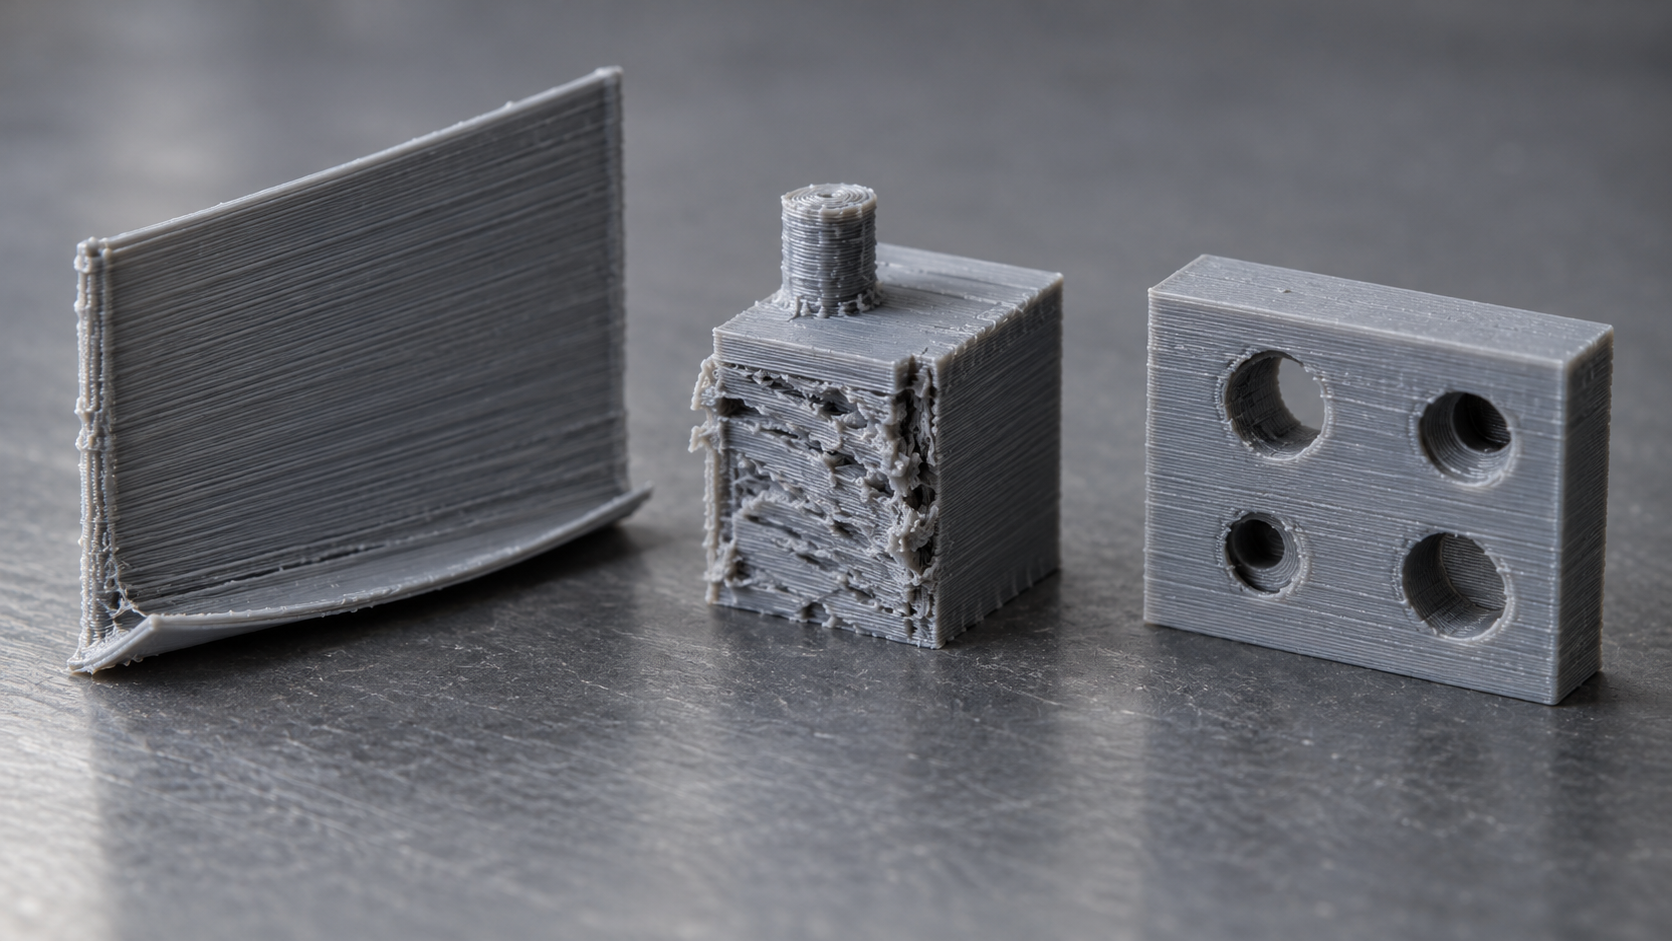
- Voilage et déformation par retrait. Les pièces à parois minces de grande surface, les pièces allongées et les matériaux cristallins sont les plus touchés, le bord inférieur se décolle du plateau en premier. Actions DFM : augmenter les congés, éviter les fonds plats à paroi uniforme de grande surface, ajouter des nervures dans le sens du voilage ou modifier l'orientation, et si nécessaire passer à un procédé à retrait plus faible.
- Décalage des trous. Les trous sont la caractéristique la plus fragile des pièces imprimées ; le retrait et l'accumulation entre couches font qu'un diamètre réel inférieur de 0,1–0,2 mm est un phénomène courant dans le secteur. Actions DFM : prévoir une marge sur les trous d'assemblage, usiner après coup les trous de positionnement critiques (perçage/alésage), ou indiquer « à ajuster selon l'assemblage ».
- Traces de support et rugosité des surfaces de contact. Après arrachement des supports, il reste des picots, des marches et des surfaces rugueuses, particulièrement critiques sur les pièces esthétiques. Actions DFM : orienter la face esthétique vers le haut, éloigner les supports des faces d'appui et d'étanchéité, et si besoin spécifier la rugosité des surfaces de contact et réceptionner selon cet état.
- Résistance intercouche insuffisante. Les pièces FDM et certaines pièces résine ont une résistance nettement plus faible en Z qu'en XY ; si la direction de traction traverse les couches, la pièce se fissure le long des couches lors des essais. Actions DFM : identifier la direction des efforts, ajuster l'orientation pour que les lignes de couche évitent la direction principale des efforts, ou passer au CNC/injection pour la validation fonctionnelle.
- Déformations introduites par le post-traitement. Ponçage, teinture, peinture et galvanoplastie peuvent faire dériver les dimensions de quelques dixièmes de millimètre, et les post-traitements thermiques encore plus. Actions DFM : intégrer le post-traitement dans la chaîne de tolérances, définir la référence de réception selon l'état fini et non selon l'état brut.
- Interférences d'assemblage. Lors de l'assemblage de plusieurs pièces, chacune peut être conforme prise isolément mais interférer une fois assemblées, souvent à cause de références non unifiées ou de tolérances qui s'accumulent. Actions DFM : établir une référence et une chaîne d'ajustement unifiées, laisser une marge d'usinage CNC sur les faces d'ajustement critiques, et réaliser d'abord une validation d'assemblage sur la première pièce.
Cinq questions à se poser avant de commander
Résumons les six points ci-dessus en cinq questions à se poser avant de commander une impression 3D à Shenzhen ; elles permettent d'éviter la plupart des reprises :
- Que valide cette pièce ? Forme, assemblage ou tenue mécanique — cela détermine le procédé et le critère de réception ; ne validez pas une pièce fonctionnelle avec un critère de pièce esthétique.
- Quelles sont les cotes critiques ? Identifiez les faces d'ajustement et les références, relâchez les autres cotes et laissez la fabrication choisir la voie la plus économique.
- La relation entre la direction des efforts et les lignes de couche est-elle claire ? Si non, commencez par valider le plan d'orientation, ne lancez pas la production directement.
- Le post-traitement touchera-t-il les faces d'ajustement ? Si oui, intégrez le post-traitement dans la chaîne de tolérances et dans l'état de réception.
- Qui contrôle, et selon quel état ? Convenez d'un gabarit de contrôle, d'une comparaison par scan ou d'un assemblage physique ; ne validez pas sur simple photo.
Parmi ces six causes, seules deux ou trois nécessitent réellement une modification de conception ; les autres se règlent par l'orientation, les marges et les critères de réception. En cas de doute, transmettez l'usage de la pièce, les cotes critiques et la direction des efforts à 敏捷智造深圳科技有限公司 ; nous donnons d'abord des conseils de procédé et de DFM, puis nous parlons du devis — bien plus rentable que de découvrir après impression que la pièce ne s'assemble pas. Pour connaître d'abord nos limites de capacités, consultez Impression 3D et Prototypage rapide.
Questions fréquentes sur l'impression 3D à Shenzhen
Voici les questions courantes autour du jugement de procédé, des ajustements de tolérances, de l'enchaînement en petite série et de la logique de réception abordés dans cet article. Les réponses fournissent des critères vérifiables, non des engagements ; pour les valeurs précises, référez-vous aux plans, aux lots de matière et à l'état final du produit fini.
Parmi les différents procédés d'impression 3D à Shenzhen, dans quel ordre choisir ?
Demandez d'abord ce que la pièce doit valider. Pour la forme et le toucher uniquement, SLA ou MJF suffisent ; pour visser, clipser ou réaliser un ajustement serré, privilégiez SLS/MJF ou directement le CNC ; pour résister à la température, supporter des efforts ou réaliser des essais fonctionnels, envisagez le métal DMLS ou passez au CNC. L'ordre est fonction → assemblage → esthétique, et non choisir d'abord la machine. Si une même pièce doit être à la fois esthétique et assemblable, la pratique courante est d'imprimer la pièce esthétique et de laisser une marge sur les faces d'ajustement pour une finition CNC.
Quelles tolérances peut-on obtenir en impression 3D ? Quelle marge prévoir pour un ajustement arbre-alésage ?
La tolérance d'impression est une plage, pas une valeur unique ; elle dépend de l'épaisseur de couche, de l'orientation, du retrait de la matière et du post-traitement. La pratique courante du secteur est la suivante : les faces non ajustées sont réceptionnées selon la tolérance brute d'impression, l'ajustement arbre-alésage laisse 0,1–0,3 mm par côté selon le procédé et la dimension, et les faces d'ajustement critiques laissent 0,3–0,5 mm de marge d'usinage pour passer au CNC. Ce sont des repères de jugement, non des valeurs garanties par l'entreprise — indiquez les exigences d'ajustement sur le plan et laissez l'ingénierie confirmer avant de fixer.
Pour une petite série de quelques dizaines à quelques centaines de pièces, l'impression 3D à Shenzhen peut-elle prendre le relais directement ?
Oui, mais il faut distinguer les phases. Pour quelques dizaines de pièces, l'impression directe en SLS/MJF ou SLA évite le moule ; pour une centaine de pièces avec une matière proche du plastique final, le coulage sous vide en moule silicone (reproduction de prototype) est généralement plus économique ; au-delà, avec une matière et un état de surface proches de la production de série, il faut évaluer le moule simplifié ou l'injection formelle. Avant la reproduction, il faut figer la dépouille, l'épaisseur de paroi et la position des seuils d'injection, sinon une modification de structure équivaut à refaire un jeu de moules.
Le post-traitement modifie-t-il les dimensions ? Selon quel état réceptionner ?
Oui. Le retrait des supports, le ponçage, la teinture, la peinture et la galvanoplastie modifient la rugosité de surface, et certains procédés entraînent de légères variations dimensionnelles. Le critère de réception doit donc être défini selon l'état fini, et non selon la pièce brute à la sortie de machine. Il est recommandé d'indiquer sur le plan ou la fiche de contrôle le mode de post-traitement et la référence de réception, et de remesurer les cotes critiques après post-traitement, afin d'éviter une pièce esthétiquement conforme mais non assemblable.
Comment juger de la conformité d'une pièce imprimée en 3D à Shenzhen, une simple photo suffit-elle ?
Non. Une photo ne montre que l'aspect ; l'assemblage dépend des dimensions. La pratique courante est la suivante : la première pièce est comparée au modèle numérique par MMT ou scan 3D pour confirmer les cotes et la géométrie critiques ; les pièces esthétiques sont jugées selon le niveau de surface et l'écart de couleur convenus ; les pièces en série sont recontrôlées par échantillonnage sur les cotes critiques. Il est préférable de préciser dès avant la commande les références, les gabarits de contrôle et les critères de jugement, afin de réduire les allers-retours et les reprises.
Key takeaways
- La compétitivité de l'impression 3D à Shenzhen ne réside pas dans le nombre de machines, mais dans le jugement d'ingénierie qui aligne en une fois matériaux, plages de tolérance, bridage et contrôle.
- Le choix du procédé commence par la fonction : la validation d'aspect regarde la surface et les stries de couche, la validation d'assemblage regarde les tolérances et les ajustements, la validation fonctionnelle regarde l'anisotropie et la tenue en température.
- La tolérance d'impression n'est pas une valeur unique ; elle est influencée conjointement par l'épaisseur de couche, l'orientation de pose, le retrait et le post-traitement. Les surfaces d'ajustement critiques doivent conserver un surépaisseur d'usinage ou passer en CNC.
- En phase de petite série, le moulage sous vide pour réplique ou un moule simplifié assure la transition, permettant un passage en douceur vers l'injection sans remettre en cause la conception.
- La réception doit préciser clairement la référence, les instruments de contrôle et la méthode d'échantillonnage, sinon le même plan chez un autre fournisseur donnera lieu à des litiges.



