Ne vous empressez pas d'ajouter de la tolérance : la perte de contrôle de ces trois familles de pièces n'est le plus souvent pas un problème de précision
Le plan indique ±0,02 et la précision de la machine suffit, mais la pièce reste hors tolérance à la mesure. La réaction courante est de resserrer la tolérance, de passer à un équipement plus précis, voire de suspecter un défaut d'étalonnage de la machine. Mais pour ces trois familles de pièces — parois minces, cavités profondes, arbres longs — la perte de contrôle survient souvent après le début de la coupe, et non au niveau de la précision de positionnement de la machine.
Idée fausse n°1 : plus la paroi est mince, plus on économise de matière, donc plus elle est mince, mieux c'est
Réduire de moitié l'épaisseur de paroi fait certes baisser le coût matière, mais souvent grimper le coût d'usinage. C'est le décalage le plus courant dans les devis de pièces à paroi mince : le bureau d'études économise quelques dizaines de grammes d'aluminium ou de plastique, tandis que la fabrication perd toute une marge de paramètres de coupe.
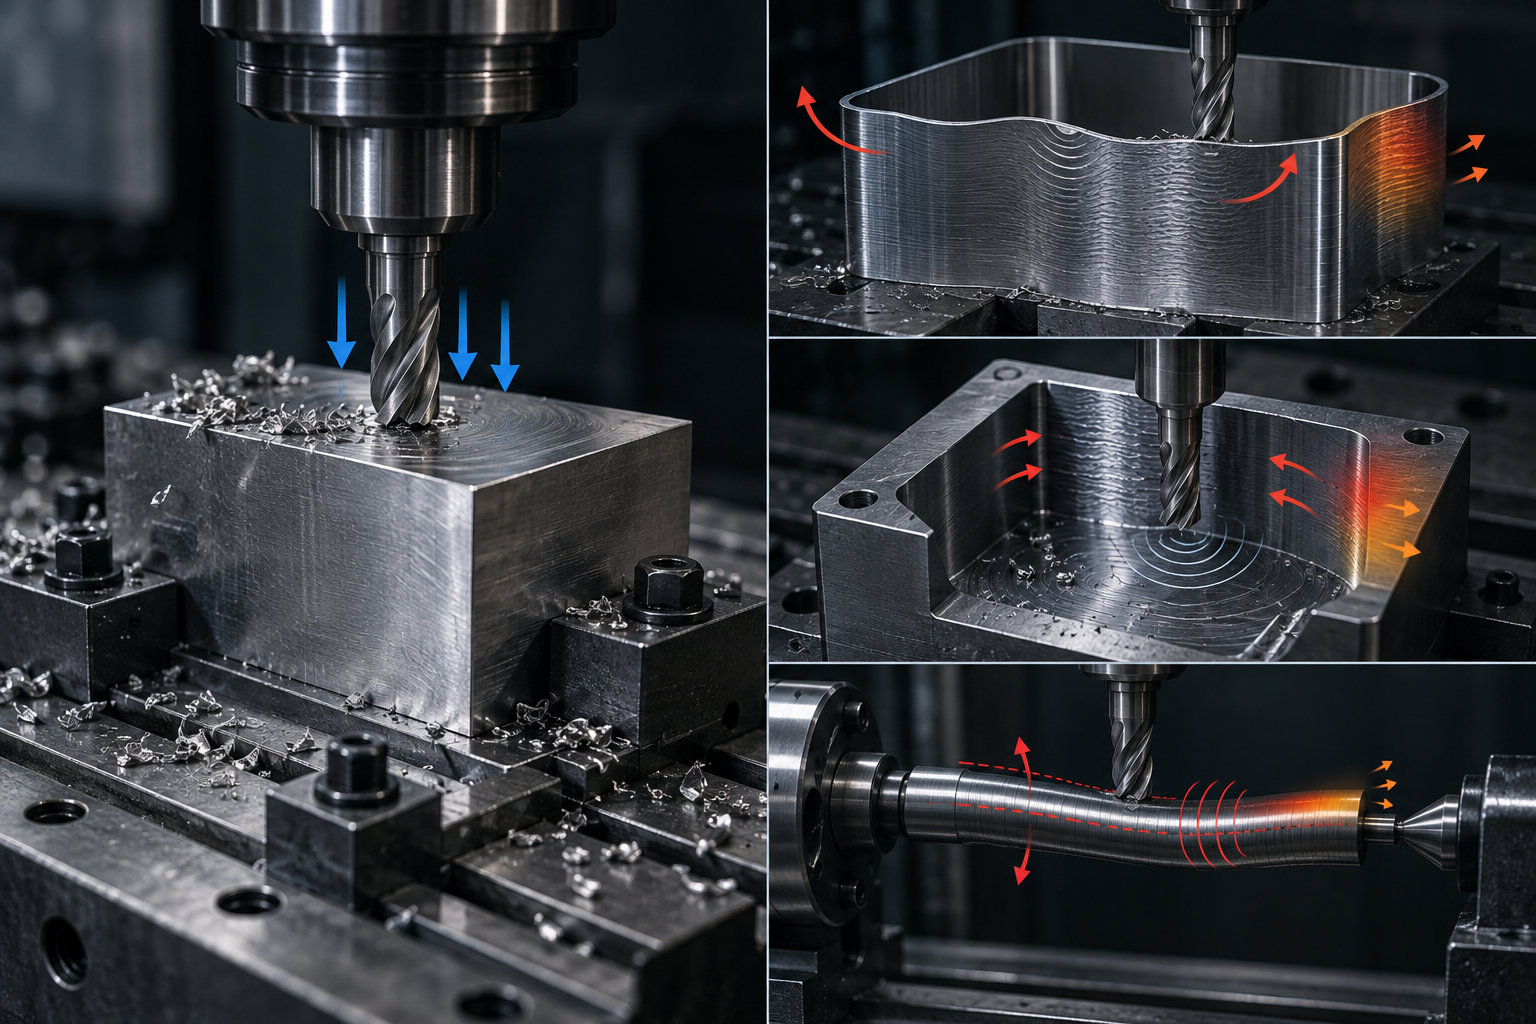
La réalité est tout autre. Plus la paroi est mince, plus la rigidité de la pièce est faible, et plus la part de déformation due aux efforts de coupe, à l'effort de serrage et à la chaleur de coupe est importante. La pratique courante du secteur est la suivante : en passant d'une épaisseur de paroi de 1 mm à 2 mm, l'avance et la profondeur de passe utilisables peuvent souvent être élargies de plusieurs fois, et l'ébauche n'a plus besoin de « couper léger et vite » pour gagner du temps ; à l'inverse, en dessous d'environ 1,5 mm d'épaisseur de paroi, la plupart des ateliers doivent activement réduire l'avance et la profondeur de passe pour éviter le repoussement de l'outil et les marques de vibration, ce qui multiplie le temps d'usinage. Le taux de reprise des pièces à paroi mince est également généralement supérieur à celui des pièces structurelles classiques — la documentation du secteur évoque souvent un ordre de grandeur de 30 % à 40 % de plus, variable selon la structure et la matière.
Économiser de la matière est un objectif de conception ; pouvoir l'usiner est un objectif de livraison. En calculant ces deux choses séparément, le bilan des parois minces n'est plus déficitaire.
Critère alternatif : regarder d'abord le rapport H/T, puis l'épaisseur de paroi absolue
Le critère qui remplace « plus c'est mince, mieux c'est » comporte deux niveaux. Le premier est l'épaisseur de paroi absolue : pour les pièces métalliques, la valeur couramment recommandée dans le secteur est d'environ 0,8 mm (minimum absolu d'environ 0,5 mm), et pour les pièces plastiques d'environ 1,5 mm (minimum absolu d'environ 1 mm) ; ce sont des plages typiques du secteur, ni des normes, ni des valeurs garanties par une usine quelconque. Le second niveau est le rapport hauteur/épaisseur H/T : lorsque le rapport entre la hauteur de paroi libre et l'épaisseur de paroi dépasse 10, la pièce est généralement traitée comme pièce à paroi mince, et il faut évaluer à l'avance le bridage et la stratégie de passe, plutôt que de découvrir au stade du devis qu'elle ne sera pas stable.
Ce qu'il faut réellement confirmer sur le plan, ce sont trois choses : si l'épaisseur de paroi est inférieure aux valeurs de référence ci-dessus, si le rapport H/T dépasse 10, et si la zone à paroi mince comporte des nervures de renfort ou des congés de transition. Indiquer clairement ces trois points sur le plan est bien plus utile que d'écrire « merci de garantir l'absence de déformation » dans les notes de commande. Si la conception exige réellement une paroi plus mince, la pratique courante est de conserver des zones d'épaississement local ou des bossages de procédé, à retirer après usinage — le coût est une opération supplémentaire, mais le gain est une cote maîtrisable.
Il faut préciser que la tolérance aux parois minces d'une pièce prototype ou d'un essai unitaire est généralement supérieure à celle d'une pièce de série : une fois le bridage figé pour une pièce de série, la déformation et les reprises liées aux parois minces sont amplifiées sur chaque pièce. Ainsi, pour un même plan, le fait que le prototype soit réalisable ne signifie pas que la production de série sera stable.
Idée fausse n°2 : une cavité profonde est usinable tant que l'outil est assez long
La dispute la plus fréquente lors du devis d'une pièce à cavité profonde est : « Cet outil est assez long, pourquoi ne pas usiner en une seule passe jusqu'au fond ? » Dans le catalogue d'outils, une fraise en bout avec un porte-à-faux de 80 mm existe bel et bien ; mais chaque doublement du porte-à-faux fait chuter la rigidité de l'outil à environ un huitième de sa valeur initiale. Que l'outil puisse être monté et qu'il puisse couper de façon stable sont deux choses différentes.
Ce qui se passe réellement : lorsque le porte-à-faux augmente, l'effort de coupe radial fléchit le corps de l'outil, la trajectoire réelle de la pointe s'écarte du trajet programmé, et la paroi latérale présente un repoussement et une conicité ; en même temps, la fréquence propre de l'outil diminue, ce qui favorise un couplage avec la vitesse de broche et l'apparition de broutement, laissant des marques de vibration régulières en surface. Lorsque la profondeur de passe est importante et l'espace d'évacuation étroit, les copeaux s'accumulent au fond de la cavité et sont recoupés, ce qui amplifie encore les fluctuations d'effort de coupe et la déviation. Le liquide de refroidissement atteint difficilement la zone de coupe, la chaleur se concentre à la pointe de l'outil et à la base de la paroi mince, et les cotes diffèrent entre l'usinage et après refroidissement.
Liste de vérification de l'accessibilité des cavités profondes
- Rayon de congé intérieur ≥ rayon de l'outil : sinon le corps de l'outil est contraint de ralentir ou de repousser dans les angles, et les marques de vibration se concentrent dans les congés. Plus le rayon est grand, plus l'outil utilisable est gros et meilleure est la rigidité.
- Prévoir un passage d'évacuation au fond de la cavité : ajouter un trou de procédé ou incliner le fond de la cavité pour donner une sortie aux copeaux ; sinon, il ne reste que le refroidissement haute pression et les retraits multiples pour évacuer les copeaux.
- Inscrire la stratégie de passes dans le procédé : passes axiales successives, surépaisseur radiale, plongée en hélice sont bien plus stables que « une passe jusqu'au fond », au prix du temps d'usinage.
- Passer à une pièce en plusieurs parties si nécessaire : lorsque la profondeur de cavité dépasse largement 5 fois le diamètre et que la série est faible, diviser la cavité profonde en deux pièces assemblées ou passer à une ébauche par impression 3D/fonderie puis finition est souvent plus maîtrisable que d'usiner en force.
Il faut rappeler que les seuils ci-dessus sont des pratiques courantes du secteur, pas des engagements d'entreprise. Pour un même rapport profondeur/diamètre, la zone stable varie fortement selon la matière (aluminium vs inox vs titane) et selon le revêtement et l'arête de l'outil. Lors de la revue du plan, fournir ensemble la profondeur de cavité, les congés, la structure de fond et la matière permet de juger s'il faut ajuster la stratégie.
Idée fausse n° 3 : un arbre long peut être tourné tant que ses deux extrémités sont soutenues
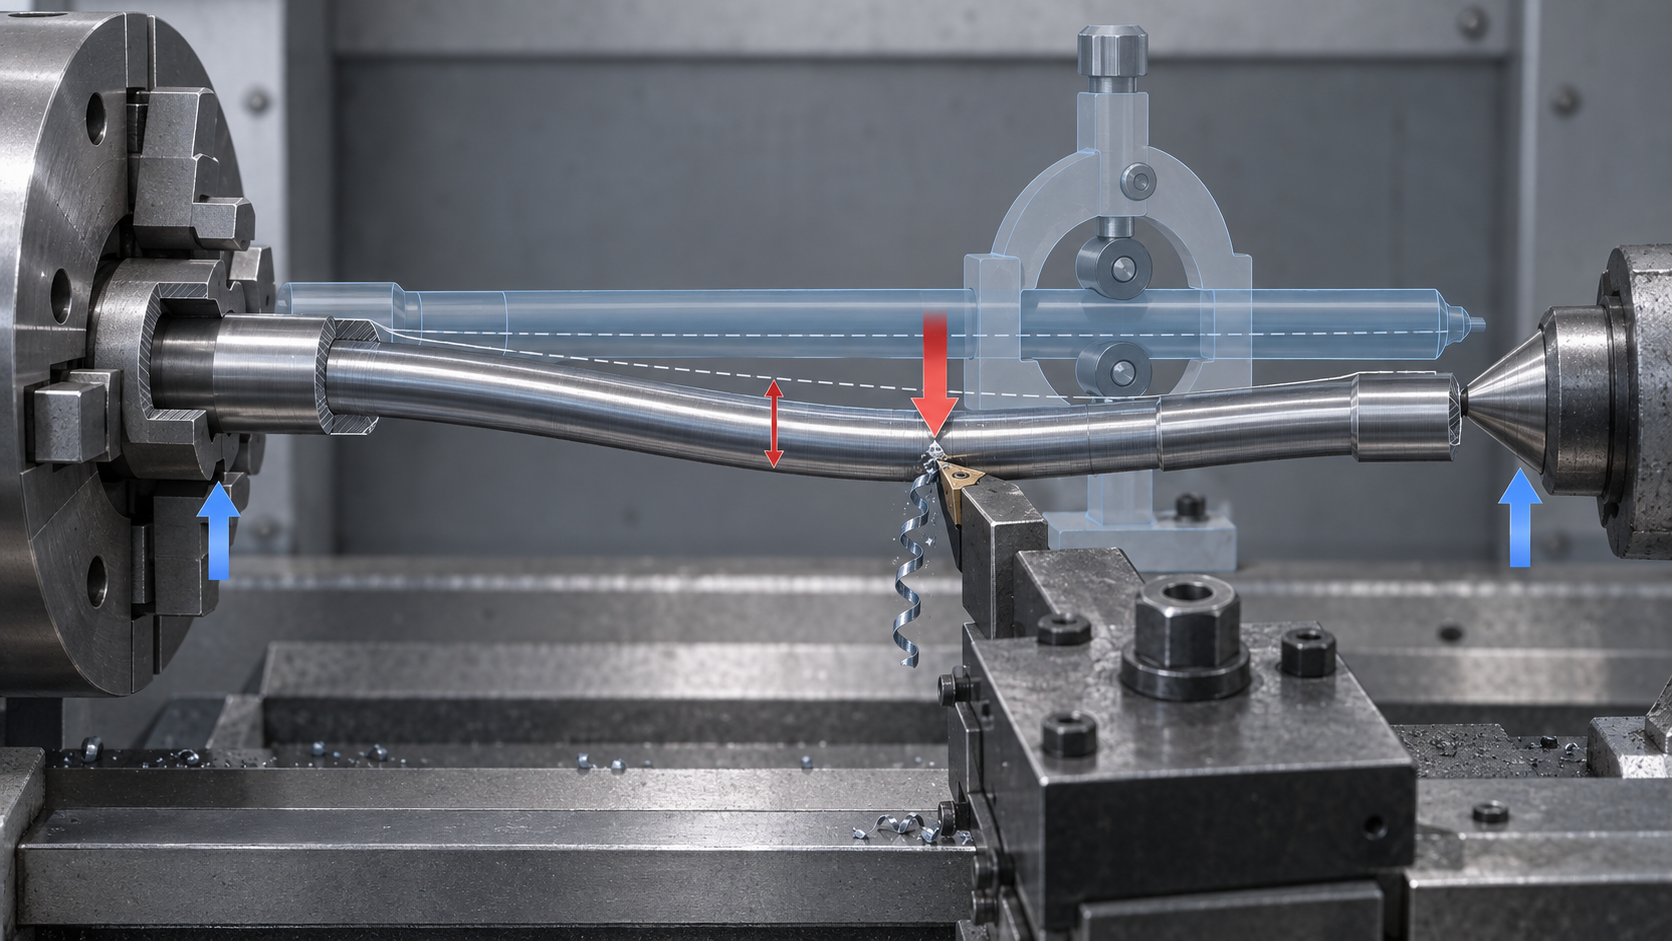
Pour l'usinage d'un arbre long au tour, une pratique par défaut très courante consiste à serrer une extrémité de l'ébauche dans le mandrin à trois mors, à soutenir l'autre extrémité avec la pointe de la contre-poupée, puis à charioter passe après passe. Cette méthode fonctionne pour un faible rapport longueur/diamètre, mais dès que ce rapport augmente, les problèmes apparaissent. Dans le métier, on considère généralement que les pièces de type arbre dont le rapport L/D dépasse 8 nécessitent un support supplémentaire, mais ce n'est pas un critère absolu : il faut vérifier le plan et l'état réel de l'ébauche.
Le support aux deux extrémités ne contraint que les deux bouts de l'arbre ; le segment intermédiaire reste en porte-à-faux. Lorsque la force de coupe s'applique radialement sur la pièce, l'arbre subit une flexion élastique comme une poutre simplement appuyée, et le profil réellement coupé par la pointe de l'outil est plus grand que la valeur théorique ; une fois la passe terminée, la reprise élastique ramène la dimension. Il en résulte un diamètre plus grand au milieu et plus petit aux extrémités, formant un bombement. Plus la pièce est élancée, plus ce refoulement est marqué. Parallèlement, la chaleur de coupe allonge l'arbre, et la contrainte axiale de la pointe de la contre-poupée transforme cet allongement en contraintes de flexion supplémentaires, si bien que les dimensions dérivent continuellement pendant l'usinage. Côté vibration, la fréquence de flexion du premier mode d'un arbre élancé est basse, ce qui la rend facilement couplable avec la vitesse de broche ou la fréquence de passage des dents de l'outil, faisant apparaître des marques de vibration régulières en surface. Ces différents modes de défaillance apparaissent souvent simultanément et s'amplifient mutuellement.
Critère alternatif : quand faut-il impérativement ajouter un support
- Rapport L/D inférieur ou égal à 8 : les deux pointes plus la contre-poupée suffisent généralement, mais pour les passes de finition il est conseillé de réduire la profondeur de passe radiale et, si nécessaire, de pré-supporter avec une lunette à suivre.
- L/D entre 8 et 15 : envisager une lunette fixe ou une lunette à suivre, en plaçant le point de support aussi près que possible de la zone de coupe ; la position du support doit éviter les surfaces discontinues telles que rainures de clavette ou filetages, sinon le support introduira un nouveau saut.
- L/D supérieur à 15 : privilégier l'usinage par segments, la reprise après retournement, ou passer à la rectification cylindrique, au tour à poupée mobile ou à d'autres procédés mieux adaptés aux arbres élancés ; charioter d'une seule passe n'est souvent pas la solution optimale.
La stratégie de support dépend aussi de la direction de la force de coupe. Si les trois mors de la lunette fixe appuient sur une surface de référence déjà usinée de la pièce, ils limitent efficacement le déplacement radial ; s'ils appuient sur la peau brute de fonderie ou la calamine de forge, la rigidité de contact est instable et l'effet est amoindri. Pour la compensation de la dilatation thermique, la pratique courante consiste à laisser la pièce refroidir naturellement ou à la détendre à basse température après l'ébauche, puis à effectuer la finition ; en finition, on relâche légèrement l'effort de serrage de la contre-poupée pour laisser à l'arbre un léger jeu de libération axiale, réduisant la flexion due aux contraintes thermiques. Ce ne sont pas des valeurs garanties, mais des directions de compromis couramment utilisées en ingénierie ; les paramètres précis doivent être ajustés selon le matériau, le rapport L/D et l'état de la machine-outil.
Un tableau pour tout voir clair : idées fausses, réalité et critères alternatifs
Nous avons décomposé précédemment les points de déclenchement propres aux parois minces, aux cavités profondes et aux arbres longs, mais sur le terrain le cas le plus fréquent est le suivant : la même idée fausse se répète sur les trois types de pièces, seule la manifestation de la défaillance change de visage. Le tableau ci-dessous rassemble six idées fausses à haute fréquence, pour faciliter la comparaison ligne par ligne lors de la revue de plan. Les seuils indiqués sont des plages courantes du métier, destinées à juger la direction du risque, et non un engagement d'usinage d'AGX ; les valeurs précises doivent être indiquées sur le plan et confirmées avec l'ingénierie.
| Plus une paroi mince est fine, plus on économise de matière, donc plus c'est fin mieux c'est | En dessous d'environ 1,5 mm d'épaisseur de paroi, l'avance est contrainte à la baisse, la force de coupe provoque un refoulement élastique et des marques de vibration ; un effort de serrage un peu plus fort suffit à produire une ovalisation ou un effondrement du bord | Pour les pièces métalliques, épaisseur de paroi recommandée ≥ 0,8 mm (minimum absolu environ 0,5 mm) ; pour les pièces plastiques, ≥ 1,5 mm (minimum absolu environ 1 mm) ; H/T > 10 est considéré comme paroi mince, à évaluer à l'avance | Cette épaisseur de paroi reprend-elle des efforts, peut-on ajouter des nervures de renfort, l'ordre d'enlèvement de matière peut-il être symétrique |
| Une cavité profonde peut être usinée tant que l'outil est assez long | Quand le porte-à-faux s'allonge, l'outil fléchit, vibre, l'évacuation des copeaux est mauvaise, le liquide de refroidissement n'atteint pas la zone de coupe, et le risque de casse d'outil augmente | Une profondeur de cavité contenue dans 3 à 5 fois le diamètre de l'outil offre une bonne efficacité ; au-delà de 5 fois, il faut un outil spécial ou une stratégie ajustée ; la profondeur de cavité ne doit pas dépasser 5 fois la plus grande dimension dans le plan XY | Le rayon de congé intérieur est-il ≥ au diamètre d'outil, y a-t-il un passage d'évacuation des copeaux au fond, peut-on passer à une structure en plusieurs parties |
| Un arbre long peut être tourné dès que ses deux extrémités sont soutenues | Quand le rapport longueur/diamètre est trop grand, le refoulement de l'outil, la flexion sous la force de coupe et la dilatation thermique provoquent une dérive dimensionnelle, et le broutement dégrade la surface | Au-delà d'un rapport L/D de 8, envisager une lunette fixe/à suivre ou un usinage par segments ; placer le point de support près de la zone de coupe, séparer ébauche et finition | Le surépaisseur de l'ébauche est-elle uniforme, après quelle opération prévoir le traitement thermique et la détente |
| Plusieurs serrages n'ont pas d'importance, de toute façon la précision est garantie par la machine | Chaque serrage introduit une nouvelle erreur de positionnement et une déformation de serrage, qui s'accumulent en hors-tolérance ; le nombre de serrages est en soi un poste de coût majeur | Pondération typique du secteur : nombre de serrages environ 25–35 %, temps d'usinage 20–30 %, matière 15–25 %. Réduire en priorité les faces de serrage plutôt que de changer d'abord de machine | Peut-on utiliser des bossages de bridage ou réaliser les faces critiques en un seul serrage, les références sont-elles unifiées |
| Le traitement thermique, c'est pour l'étape suivante, on verra après l'usinage | Le moment de la détente est mal choisi : après la finition, les contraintes résiduelles se libèrent, les dimensions dérivent lentement, surtout sur les pièces à paroi mince | Prévoir la détente après l'ébauche et avant la finition ; sur les pièces à paroi mince, laisser une surépaisseur uniforme avant de détendre | Les spécifications de traitement thermique correspondant à la nuance de matériau, faut-il une détente intermédiaire |
| Pour le contrôle, il suffit de mesurer au hasard par rapport à une référence | La référence de contrôle diffère de la référence d'usinage : la valeur mesurée est conforme mais il y a interférence au montage ; la déformation des pièces instables n'apparaît qu'à l'état libre | Aligner la référence de contrôle sur la référence de conception ; si nécessaire, utiliser la numérisation 3D pour confirmer le contour à l'état libre | La définition des références des cotes critiques, faut-il un contrôle à l'état libre ou à l'état serré |
Le coût de la perte de contrôle : bridage, temps d'usinage et reprise
Beaucoup considèrent la perte de contrôle des parois minces, des cavités profondes ou des arbres longs comme un problème de contrôle qualité : hors tolérance, on reprend ; impossible à reprendre, on met au rebut.Mais c'est d'abord une question de chiffrage. Pour une même pièce, avec ou sans perte de contrôle, la différence ne se limite pas au taux de conformité : elle porte aussi sur le nombre de bridages, le temps d'usinage et les heures de reprise — trois postes qui entrent directement dans le prix unitaire.
Les poids de coût courants dans le secteur sont approximativement : nombre de bridages 25–35 %, temps d'usinage 20–30 %, coût matière 15–25 %, et l'impact de la complexité des caractéristiques telles que cavités profondes, parois minces et usinage multi-faces environ 4–7 %. Attention, ce ne sont pas des proportions absolues : elles varient nettement selon la pièce et la série, mais l'ordre de grandeur reste indicatif : le montage et le temps de trajectoire coûtent plus cher que la matière.
Un bridage de plus, ce n'est pas seulement un réglage d'outil de plus
Les pièces à parois minces craignent le serrage unilatéral, les arbres longs craignent le porte-à-faux, les pièces à cavités profondes craignent la perte de référence après retournement. Pour contourner ces problèmes, on ajoute souvent des mors doux, des bridages enveloppants, des bossages de maintien, on multiplie les retournements — chacun implique une nouvelle chaîne d'erreurs de positionnement et un nouveau risque de déformation au bridage. Le nombre de bridages augmente, le prix suit, et un bridage de plus, c'est une occasion de dérive de référence en plus.
Cas court : pourquoi un cylindre à paroi mince devient de plus en plus ovale à force d'être serré
Sur un cylindre à paroi mince, après tournage extérieur, on alèse l'alésage en serrant dans un mandrin à trois mors ; après desserrage, on mesure un ovale, et les corrections d'outil répétées n'y changent rien. La cause n'est pas l'outil, mais la force de serrage : l'effort unilatéral des trois mors écrase la paroi mince en triangle ; l'usinage réalise la cote dans un « état déformé », et après desserrage la pièce revient en ovale. En passant à un bridage enveloppant, en réduisant la force de serrage, en enlevant la matière par couches symétriques et en réservant une passe de finition après desserrage, les cotes se stabilisent. Le coût de ce type de problème : outillage à mors doux supplémentaire, opérations supplémentaires, temps de contrôle supplémentaire — tout est intégré au prix unitaire, et non repris gratuitement.
| Poste de coût | Poids typique du secteur | Évolution en cas de perte de contrôle | Action sur le plan / la demande de prix |
|---|---|---|---|
| Nombre de bridages | 25–35 % | Ajout de mors doux, bridages enveloppants, bossages de maintien, retournements ; chaîne de positionnement allongée | Indiquer les zones de bridage et les références, préciser les bossages de maintien autorisés |
| Temps d'usinage | 20–30 % | Parois minces : avance réduite ; cavités profondes : faible profondeur de passe ; arbres longs : supports multiples ; trajectoires multipliées | Indiquer les cotes critiques, assouplir la rugosité sur les faces non critiques |
| Coût matière | 15–25 % | Surépaisseurs pour prévenir la déformation, ébauches plus grandes, chutes accrues | Confirmer la forme de l'ébauche et les surépaisseurs, éviter les épaississements inutiles |
| Complexité des caractéristiques | 4–7 % | Cavités profondes, parois minces, usinage multi-faces cumulés ; coûts de trajectoire et de moyens de contrôle en hausse | Évaluer la possibilité de passer en éléments assemblés, d'ajuster les congés, de lisser les transitions d'épaisseur |
| Reprise / rebut | Variable selon le taux de défaillance | Heures de reprise, re-bridage, re-contrôle, voire réapprovisionnement matière | Préciser avant la demande de prix si la reprise est autorisée ou si la conformité doit être obtenue du premier coup |
Changez de question : plutôt que « combien coûte cette pièce », demandez « quels sont le nombre de bridages et les opérations clés de cette pièce ». La réponse indiquera où se situe le risque de perte de contrôle, et où se trouvent les marges dans le devis. Au besoin, le modèle 3D et les cotes critiques peuvent être soumis à une évaluation préliminaire par dialogue IA, mais l'opportunité de modifier la structure ou d'augmenter l'épaisseur doit rester confirmée par le plan et l'ingénierie.
Liste de contre-mesures DFM : ce qu'il faut modifier en premier sur le plan
La cause première des reprises sur pièces à risque de perte de contrôle n'est le plus souvent pas la machine, mais le fait que le plan n'indique pas clairement la rigidité, le bridage et l'ordre d'enlèvement de matière. L'ordre des modifications compte : d'abord la structure, ensuite le bridage, et en dernier les paramètres de coupe. Faire l'inverse conduit souvent à des essais répétés en atelier, bien plus coûteux qu'une modification du plan.
Priorité à la structure : transitions d'épaisseur, congés et nervures de renfort
- Transition d'épaisseur de paroi : aux jonctions entre parois minces et épaisses, ajouter un chanfrein ou un gradin pour éviter qu'une variation brusque de rigidité ne crée une concentration de contraintes. Les zones de transition brusque sont souvent le point de départ du gauchissement.
- Congés : le rayon des congés intérieurs doit si possible être au moins égal au rayon de l'outil, ce qui réduit à la fois les passes de finition des angles et le risque de fissuration aux angles vifs.
- Nervures de renfort : lorsqu'on ne peut pas épaissir, remplacer l'épaississement par des nervures. Le rapport hauteur de nervure/épaisseur de paroi et l'espacement des nervures relèvent de pratiques courantes du secteur ; les valeurs précises doivent être confirmées selon la fonction de la pièce et par l'ingénierie.
- Tenons de bridage : prévoir des bossages ou des sections de préhension amovibles pour le bridage, à retirer après usinage ; c'est plus stable que de serrer directement une paroi mince.
Le bridage vient ensuite : références et ordre d'enlèvement de matière
Pour les pièces à paroi mince, un serrage unilatéral produit très facilement un ovale. La pratique courante consiste à passer à un serrage enveloppant ou à une fixation par aspiration sous vide, afin que la force de serrage soit répartie uniformément sur la circonférence ; pour les pièces longues, ajouter une lunette fixe ou une lunette mobile, en plaçant les points d'appui près des zones de déformation maximale. Concernant l'ordre d'enlèvement de matière, un enlèvement symétrique est plus stable qu'un évidement d'un seul côté, car la libération des contraintes résiduelles est plus équilibrée. Le moment des opérations de traitement thermique ou de détensionnement doit également être indiqué sur le plan — prévoir un détensionnement après l'ébauche et avant la finition est plus économique qu'un redressage après coup.
Références de contrôle et moyens de vérification
Le plan doit spécifier les références de contrôle, sinon l'atelier et le contrôle qualité utilisent chacun les leurs et les données ne concordent pas. Pour les pièces à paroi mince et à cavité profonde, il est recommandé d'utiliser la numérisation 3D pour une comparaison dimensionnelle complète, plus apte que le contrôle par échantillonnage au pied à coulisse à détecter les tendances d'ovalisation et de gauchissement. Les résultats de numérisation peuvent servir à déterminer si le bridage ou l'ordre d'enlèvement de matière doivent être ajustés. Il est recommandé de confirmer avec l'ingénierie, avant le devis, les références de contrôle et la méthode de vérification par numérisation, afin d'éviter de découvrir après la série que les références sont inaccessibles.
Pour la mise en œuvre de cette liste, on peut se référer aux pages Capacités d'usinage CNC et Numérisation 3D pour confirmer les limites du procédé ; pour évaluer la variation de coût après modification du plan, on peut utiliser le devis par dialogue IA pour comparer rapidement.
Questions fréquentes (FAQ)
Les questions ci-dessous sont celles qui reviennent le plus souvent lors de la revue de plan et avant le devis. Les réponses données sont des critères courants du secteur, pas des normes absolues ; pour votre pièce en particulier, il faut encore les indiquer clairement sur le plan et les confirmer auprès de l'usineur.
À partir de quelle épaisseur une paroi est-elle considérée comme mince ?
Dans le secteur, on classe couramment comme pièces à paroi mince celles dont l'épaisseur de paroi est inférieure à 2 mm, ou dont le rapport hauteur/épaisseur H/T est supérieur à 10. Pour les pièces métalliques, il est recommandé de ne pas descendre en dessous de 0,8 mm d'épaisseur de paroi (minimum absolu d'environ 0,5 mm) ; pour les pièces plastiques, pas en dessous de 1,5 mm (minimum absolu d'environ 1 mm). Ce sont des plages typiques, pas des normes strictes ; en dessous des valeurs recommandées, il faut valider à l'avance le mode de bridage et les paramètres de coupe.
À partir de quelle profondeur une cavité est-elle considérée comme profonde ?
Le critère courant est le rapport entre la profondeur de cavité et le diamètre de l'outil. Une profondeur de 3 à 5 fois le diamètre de l'outil donne une bonne efficacité ; au-delà de 5 fois, la déviation de l'outil, l'évacuation des copeaux et le refroidissement se dégradent, ce qui nécessite des outils spéciaux ou une stratégie adaptée. Autre repère : la profondeur de cavité ne devrait pas dépasser 5 fois sa plus grande dimension dans le plan XY. La faisabilité concrète dépend du rayon de congé, de la structure du fond et de l'accessibilité.
Comment supporter une pièce longue de type arbre pour qu'elle soit stable ?
Lorsque le rapport longueur/diamètre dépasse 8, les pointes aux deux extrémités ne suffisent souvent pas ; il faut généralement envisager une lunette fixe, une lunette mobile ou un usinage par segments. La position des points d'appui, la direction de la force de coupe et la compensation de dilatation thermique doivent être précisées dans le processus. Plus le rapport longueur/diamètre est grand, plus le risque de refoulement de l'outil et de broutement est élevé, et plus il est difficile de maîtriser la qualité de surface et la dérive dimensionnelle.
Peut-on trier les pièces instables par le contrôle ?
En partie, mais pas complètement. La mesure tridimensionnelle ou la numérisation 3D permet de détecter les dépassements dimensionnels et l'ovalisation, mais les marques de vibration, les contraintes résiduelles et les déformations de bridage n'apparaissent souvent qu'après desserrage du montage. Le contrôle doit si possible simuler l'état libre, et le plan doit préciser les références et les conditions de mesure. Trier les rebuts par contrôle à 100 % coûte généralement plus cher que de résoudre le problème au niveau du bridage et de l'ordre d'enlèvement de matière.
Que faut-il fournir avant le devis ?
Au minimum un modèle 3D et un plan 2D complets et cotés, précisant la matière, les tolérances des cotes critiques, la rugosité de surface et les références. Pour les pièces à paroi mince, à cavité profonde ou de type arbre long, il faut aussi indiquer les positions de bridage autorisées et les tenons de bridage. Plus les informations sont complètes, plus le devis est proche de la réalité ; plus il manque d'éléments, plus le risque de modifications et de reprises ultérieures est élevé.
Key takeaways
- Juger d'abord la rigidité, parler ensuite de tolérance : lorsque H/T>10, le rapport profondeur/diamètre>5 et le rapport longueur/diamètre>8, évaluer « peut-on brider de façon stable » avant la tolérance, sinon la tolérance n'est qu'une friction de devis.
- Pour les parois minces, ne pas « sauver » la situation en réduisant l'avance : en passant d'une épaisseur de paroi de 1 mm à 2 mm, les paramètres de coupe utilisables sont souvent multipliés ; privilégier la modification de structure, puis le bridage, et en dernier recours le réglage des paramètres.
- La perte de contrôle des cavités profondes se produit le plus souvent au niveau de l'évacuation des copeaux et du porte-outil en porte-à-faux, pas de l'outil lui-même ; indiquer l'accessibilité sur le plan est plus utile que d'indiquer une tolérance plus serrée.
- Pour les arbres longs, l'essentiel n'est pas la profondeur d'une passe, mais la position des points de support et la compensation de dilatation thermique ; les rapports longueur/diamètre avec deux pointes et sans support intermédiaire doivent être confirmés à l'avance avec le procédé.
- Inscrire le nombre de bridages, le temps d'usinage et le taux d'utilisation de la matière dans les hypothèses de devis : les reprises des pièces hors contrôle proviennent souvent du bridage et de la chaleur, pas de la matière elle-même.



