一张“推荐壁厚表”为什么会让项目超预算
去年一个传感器外壳项目,结构工程师在图纸上把侧壁统一标成 1.0 mm,理由是“网上查的最小壁厚就是 1 mm”。SLA 首件取件时,两处侧壁从支撑根部撕开;改打 SLS,装配面又出现局部缩痕,平面度超差,装配时压不紧。问题不在 1.0 mm 这个数字本身,而在于它被当成了一个可以跨工艺套用的孤立尺寸。
壁厚从来不是几何问题,它是热历史与走刀路径的函数。同一张 1.0 mm 壁,在 SLA 里要扛住每层剥离力,在 SLS 里要等粉末床冷却,在 DMLS 里要承受凝固收缩应力,在 FDM 里还受喷嘴直径和挤出线宽约束。工艺变了,限制因素就换了,能站住的壁厚区间也跟着换。
更麻烦的是成本。壁厚偏薄,报废率和后处理工时上去;壁厚偏厚,材料消耗、打印时间、冷却周期一起涨,注塑件还要多等一段保压。报价阶段没人会替你算这笔账,等到 DVT 才发现要改结构,模具或工装已经动过刀,返工的钱只能自己吞。
所以判断顺序不能反:先定工艺,再定壁厚,最后定过渡与检测。下面先给一张跨工艺基线表,再拆失效机制,最后落到可执行的建模规则和检测项。
跨工艺壁厚基线:最小、推荐、上限与主导限制因素
壁厚不是一个可以查表直接抄的孤立尺寸。同一张图纸上写 1.2 mm,SLA 件取件时可能沿层间撕裂,DMLS 件可能因凝固应力翘曲,注塑件则可能缩痕或填充不足。原因在于每种工艺的壁厚限制来自不同的物理机制:FDM 受喷嘴几何与走刀路径约束,SLA 受剥离力与树脂黏度约束,SLS/MJF 受热积累与粉末熔融窗口约束,DMLS 受凝固收缩应力约束,真空浇注和注塑则受脱模与流动前沿约束。
因此,正确的做法是先定工艺、再定壁厚,最后定过渡与检测。下表给出的是业内常见参考区间,用于快速建立判断基线,不作为任何供应商的保证值。实际可达到的壁厚取决于设备型号、材料牌号、打印取向、支撑策略和后处理方式,报价前需与供应商逐项确认。
| 工艺 | 最小壁厚(参考) | 推荐壁厚(参考) | 上限(参考) | 主导限制因素 |
|---|---|---|---|---|
| FDM | ≥ 喷嘴直径 × 2(常见 0.8–1.0 mm) | 1.2–2.5 mm(喷嘴整数倍) | 无硬上限,但 >6 mm 易热芯滞留 | 喷嘴几何、走刀路径、层间粘结 |
| SLA/DLP | 0.4–0.6 mm(小件) | 0.8–2.0 mm | >5 mm 内应力纹与收缩明显 | 剥离力、树脂黏度、后固化收缩 |
| SLS | 0.7–1.0 mm | 1.5–3.0 mm | >8 mm 热积累导致芯部未熔 | 粉末熔融窗口、热积累、冷却梯度 |
| MJF | 0.5–0.8 mm | 1.2–2.5 mm | >6 mm 局部缩痕风险 | 热积累、助熔剂分布、取向 |
| DMLS/SLM | 0.3–0.5 mm(简单形状) | 0.8–2.0 mm | >10 mm 凝固应力翘曲 | 凝固收缩应力、支撑与热梯度 |
| 真空浇注 | 0.8–1.2 mm | 2.0–4.0 mm | >10 mm 缩孔与气泡 | 脱模、树脂流动、固化放热 |
| 注塑 | 0.6–1.0 mm(依材料) | 1.5–3.5 mm | >5 mm 缩痕与冷却时间剧增 | 流动前沿、保压、脱模与冷却 |
读表时注意三点:第一,最小壁厚通常指局部可成型,不代表结构可靠;第二,推荐区间是兼顾强度、尺寸稳定性和成本的折中;第三,上限往往比下限更容易被忽视——厚壁带来的热芯滞留、缩痕、翘曲,在装配阶段才暴露。若零件同时存在薄壁与厚壁区域,壁厚过渡的突变比绝对值更危险,后文会单独展开。
薄了会怎样、厚了会怎样:分工艺的失效机制
壁厚不是孤立尺寸,它决定的是热历史与走刀路径。同一张图纸换工艺,失效模式就换。下面按四条主流路线拆开讲,每段都落回一个能在CAD里点到的特征。
SLA/DLP:薄壁死于剥离力,厚壁死于后固化收缩
光固化每层要从离型膜上“撕”下来。壁厚低于0.6mm的薄片,剥离瞬间的拉力足以让边缘卷起或撕裂,尤其是悬臂结构。检查特征:悬空薄片、细长筋、尖角。反过来,壁厚超过约4mm的实心块,内部树脂难以完全固化,后固化阶段收缩不均,平面度开始漂。检查特征:厚实凸台、大截面法兰。这类位置建议掏空并留排液孔,而不是靠加厚保强度。
SLS/MJF:薄壁死于热积累不足,厚壁死于热芯滞留
粉末床靠热区烧结,薄壁散热太快,层间来不及熔合,取件时一掰就分层;壁厚低于约0.8mm的柱状或片状特征尤其明显。厚壁则是反面:热量积在芯部散不出去,冷却后局部缩痕、尺寸偏小。检查特征:厚薄突变台阶、封闭厚块。业内常见做法是把厚块做成带排粉孔的壳,壁厚控制在2–3mm区间,具体取决于材料和设备,须与供应商确认。
SLM/DMLS:薄壁死于凝固应力,厚壁死于残余应力翘曲
金属熔池快速凝固,薄壁约束小,容易在冷却时被拉弯;壁厚低于约0.4mm的金属片在取件和去支撑时经常变形。厚壁则因层间温差大,残余应力集中,长条形厚壁件会沿长度方向翘曲。检查特征:长薄板、大面积厚板。对策通常是改取向、加支撑、或把厚壁拆成带加强筋的薄壁结构。
FDM:薄壁死于喷嘴几何,厚壁死于热堆积
FDM外壁宽度受喷嘴直径限制,壁厚不是喷嘴整数倍时,切片软件会补一条细条,强度骤降。壁厚低于喷嘴直径(常见0.4mm)基本打不出稳定轮廓。厚壁则因喷嘴反复走同一区域,热量堆积,表面起皱、尺寸外扩。检查特征:非整数倍壁厚、连续厚实区域。把外壁取成喷嘴整数倍,比加填充率更有效。
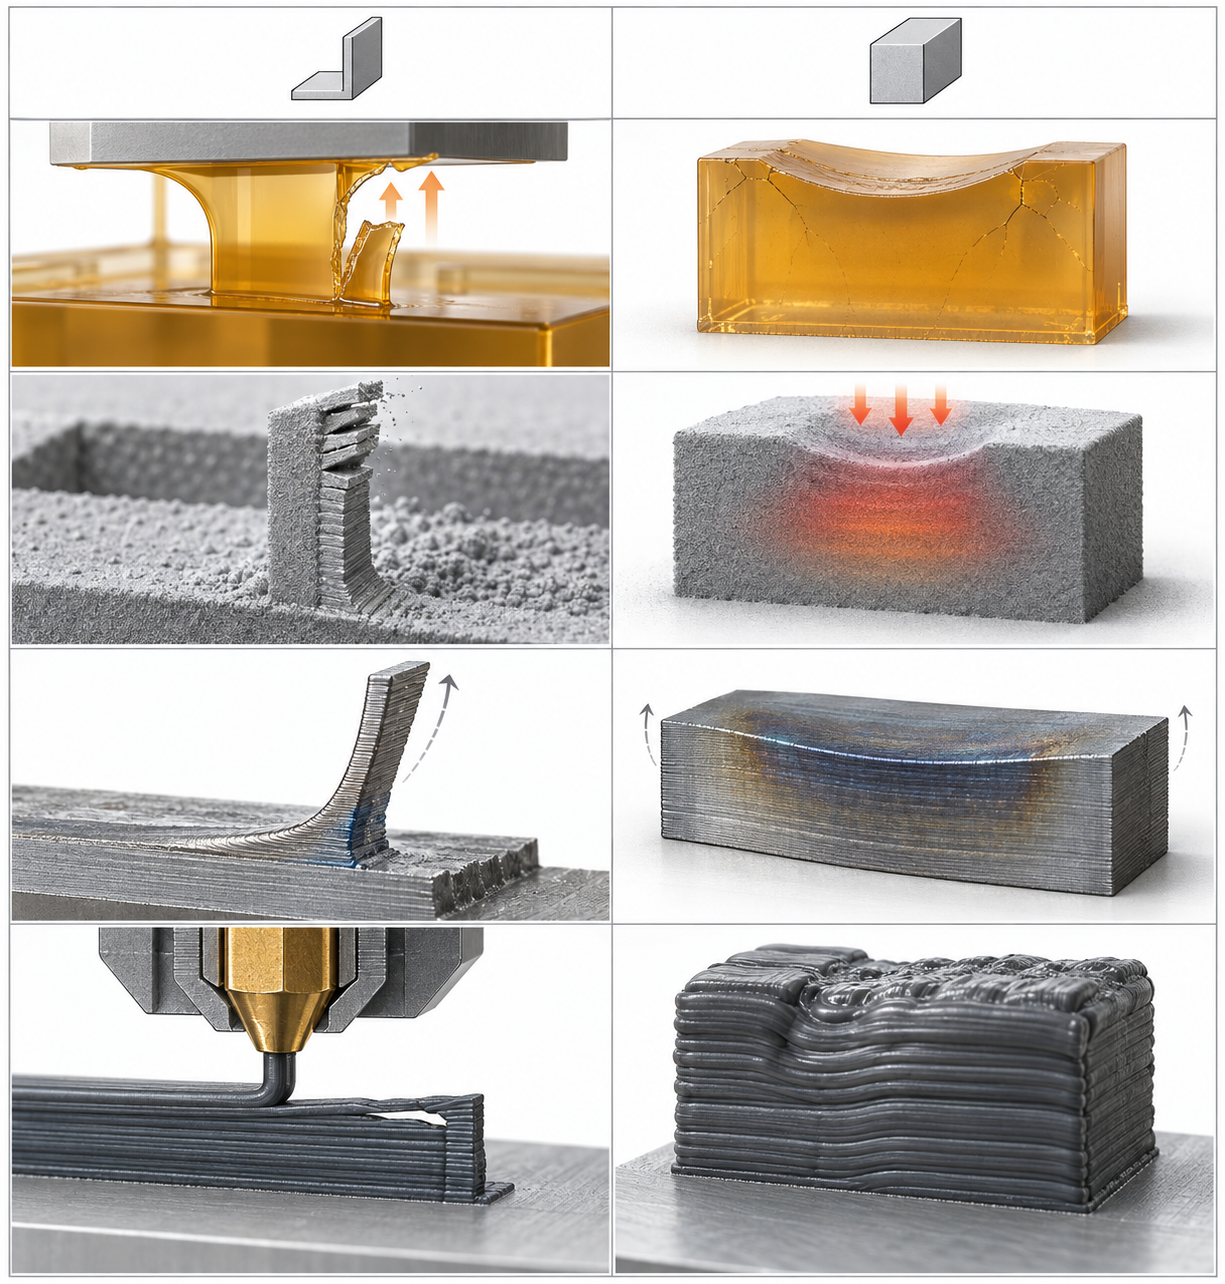
把这四组失效记成一句话:薄壁怕力,厚壁怕热。图纸评审时先问“这个特征薄还是厚”,再问“这个工艺怕力还是怕热”,方向就出来了。
可执行的建模规则:喷嘴整数倍、过渡比例、内圆角
壁厚定下来之后,图纸上真正决定成败的是三件事:壁厚取多少、厚薄之间怎么过渡、转角怎么收。这三件事在建模阶段改,成本几乎为零;等首件出来再改,就是重新排产。下面四条规则可以直接套到你的CAD里。
一个翻车案例:从图纸到首件检测的完整复盘
修正动作:三处改动,不加成本
- 加过渡:把 1.2→4 mm 的台阶改成锥度过渡,过渡段长度取厚度差的 3 倍以上(即 ≥8.4 mm),让热梯度平缓。
- 改取向:装配面转 90°,不再大面积贴粉床底面,减少底部热积累和支撑接触。
- 局部减薄:厚区掏空成 2 mm 壁 + 加强筋,把厚薄比压到 2:1 以内。
例外与边界:弹性体、金属、透明件、微流控
前面几节的壁厚规则,默认对象是刚性塑料、常规取向、常温使用。一旦材料换成弹性体,或者零件要透光、要过流、要承受高温,同一套数字就会反过来坑你。这一节讲清哪些场景下前面的建议不适用,以及该往哪个方向修正。
弹性体:壁厚要加,不是减
TPU、TPE 这类弹性体,薄壁件在打印过程中会因为自重和喷头拖拽产生屈曲,取件时一拉就变形。刚性塑料的“最小壁厚”经验在这里要往上抬:业内常见做法是弹性体最小壁厚取刚性件的 1.5~2 倍,具体取决于邵氏硬度——越软越要厚。但也不能无限加厚,厚壁弹性体内部容易形成未熔合或气泡,压缩永久变形会变差。如果零件既要软又要薄,通常改用真空浇注或调整结构(加筋、改截面),而不是硬打。
金属 DMLS:薄壁受凝固应力限制
金属粉末床熔融的薄壁,限制不在喷嘴,而在凝固收缩应力。壁厚低于约 0.4~0.6 mm(取决于合金和取向)时,打印过程中容易翘曲甚至开裂,因为每层熔池冷却收缩时,薄壁没有足够的截面刚度抵抗拉应力。厚壁则相反:热量积在芯部,容易产生球化、孔隙和残余应力。金属件的壁厚设计要同时考虑打印取向和后续去支撑——支撑面附近的薄壁在去除支撑时可能被带裂。如果零件必须做薄壁金属,通常建议改设计为加筋结构,把“薄壁”变成“薄壁+加强筋”,而不是单纯减厚度。
透明件与微流控:厚薄都有代价
透明件(SLA 透明树脂、PC 类)壁厚过大时,内部残余应力和层间纹路会在透光下被放大,看起来发雾、有流痕。要透光,通常把壁厚控制在 2~3 mm 以内,并配合后处理(打磨、抛光、喷透明漆)。微流控芯片则反过来:流道壁厚不能太薄,否则通道在压力下变形,改变流阻;但壁太厚又影响光学检测。常见做法是流道壁厚取通道宽度的 1~2 倍,并在图纸上标注流道尺寸公差和表面粗糙度要求,而不是只写一个壁厚数字。
一句话判断:壁厚规则是工艺和材料的函数,不是通用常数。换材料、换工艺、换后处理,就要重新校核。拿不准时,把零件用途、载荷、透光或密封要求写进询价说明,让工艺方给出针对性的壁厚建议,比自己在 CAD 里猜要省事得多。
检测、采购与公差:壁厚怎么量、公差怎么给
首件检测时,壁厚往往是最容易扯皮的一项。卡尺一夹,读数 1.18 mm,图纸标 1.2±0.1,看似合格;但装配面翘了 0.3 mm,整批废。问题不在卡尺,在于测量基准和公差分配没有对齐功能。薄壁件受装夹力、温度、后处理影响,卡尺接触压力就能让弹性件读数偏小 0.05–0.15 mm。业内常见做法是:刚性塑料件用卡尺或千分尺,测量点避开浇口、焊缝、支撑残留;弹性体或薄壁曲面件改用非接触式(影像仪、激光扫描)或 CT,避免接触变形。CT 能一次给出壁厚分布云图,适合验证过渡区与内腔,但成本高、周期长,通常只用于首件或争议件。
测量基准与公差放宽逻辑
图纸上标壁厚公差前,先问一句:这个厚度是功能尺寸还是参考尺寸?如果壁厚只影响刚度、不影响装配,公差可以放到 ±10% 甚至更宽;如果壁厚决定卡扣过盈量或流道截面,才需要收紧到 ±0.05–0.1 mm。薄壁件(壁厚小于 1.5 mm)不建议给对称公差,因为打印或注塑的厚度偏差通常单向偏薄——材料收缩、冷却不均、喷嘴路径补偿都会让实际值小于名义值。更实际的做法是给单边下限:名义 1.2 mm,标注“最小 1.1 mm”,上限不控,避免供应商为了凑上限而加厚导致翘曲。测量基准优先选装配面或定位孔,不要选打印平台面——后者受支撑残留和首层压缩影响,重复性差。
询价时必须附的信息清单
壁厚问题在报价阶段不写清楚,量产时一定返工。向供应商询价时,至少附上以下信息,否则对方只能按默认壁厚报,后期改图加价:
- 工艺与材料:FDM/SLA/SLS/MJF/DMLS 还是注塑,材料牌号或等效牌号。同一壁厚在不同工艺下可制造性完全不同。
- 打印/成型取向:图纸上标出基准面或要求各向同性,否则供应商按省支撑方向摆放,薄壁强度可能只有标称的 60%。
- 关键壁厚与公差:标出功能壁厚、参考壁厚,注明测量基准和是否允许单边偏薄。
- 后处理要求:去支撑、喷砂、机加工、抛光、退火。喷砂会磨薄外壁,机加工夹持会压变形,这些都要在报价前说明。
- 验收方式:卡尺抽检、CT 全检还是装配验证。验收方式直接决定供应商的工艺窗口和报价。
常见问题(FAQ)
下面几个问题,几乎每次图纸评审都会被问到。答案取决于设备、材料与取向,这里给的是判断口径,不是承诺值。
填充率能不能替代壁厚?把填充调到 80% 是不是就不用管壁厚了?
不能。弯曲与拉伸载荷主要由外壁承担,填充只影响内部支撑与压缩刚度。外壁太薄时,即使填充 100%,零件仍会在取件、装配或跌落时沿层间开裂。常见做法是先把外壁厚度定到工艺推荐区间,再用填充率调刚度与重量;反过来做,往往花了材料却没解决强度问题。
壁厚超过上限有什么风险?厚一点不是更结实吗?
不一定。厚壁在 SLS/MJF 中会滞留热量,导致芯部冷却慢、局部缩痕与翘曲;在 SLA 中会增加剥离力,取件时容易撕裂;在 DMLS 中厚薄突变处凝固应力集中,可能开裂。厚壁还增加材料与时间成本。若结构需要刚度,优先加筋、加壳或改截面,而不是无脑加厚。
壁厚均匀性怎么保证?图纸上要标什么?
先控制厚薄比,建议相邻区域厚度差不超过 3:1,过渡段长度不小于厚度差的 3 倍。图纸上除标称壁厚外,应注明关键装配面的平面度或配合尺寸,并说明取向与后处理要求。均匀性最终靠首件检测确认,常用卡尺、超声测厚或 CT;薄壁区域测量基准要写清楚,否则数据对不上。
同一张图纸,能不能同时用 FDM、SLA 和 SLS 打?
几何可以共用,壁厚不能照搬。FDM 受喷嘴直径限制,外壁宜取喷嘴整数倍;SLA 受剥离力限制,薄壁下限更严;SLS 无支撑但热积累明显,厚壁上限更敏感。跨工艺报价时,应分别注明工艺、材料与取向,让供应商按各自规则评估,而不是用一套壁厚通吃。
薄壁件怎么报价?为什么不同供应商差这么多?
薄壁件报价差异通常来自三处:支撑与后处理工时、废品率、检测要求。壁厚接近工艺下限时,取件破损与返工概率上升,供应商会把风险计入价格。询价时附上工艺、材料、取向、关键尺寸与检测方式,报价才可比。具体价格与交期以供应商评估为准,这里不给承诺值。
核心要点
- 先定工艺再定壁厚:同一张图纸换工艺,最小壁厚可能差2–3倍,壁厚必须与工艺绑定评审。
- 薄壁看剥离与屈曲,厚壁看热芯与缩痕:薄了先查支撑与取件方向,厚了先查热积累与后处理。
- 壁厚过渡比绝对壁厚更容易出事:台阶突变处是应力与冷却速率的断点,过渡段长度建议不小于厚度差的3倍。
- FDM外壁取喷嘴整数倍、加壳比加填充更划算;弹性体与透明件要按相反规则加厚。
- 首件检测先量壁厚均匀性与关键截面,再谈尺寸公差;薄壁件的公差应放宽并注明测量基准。



