半导体零件为什么难:先分清它属于哪一类零件
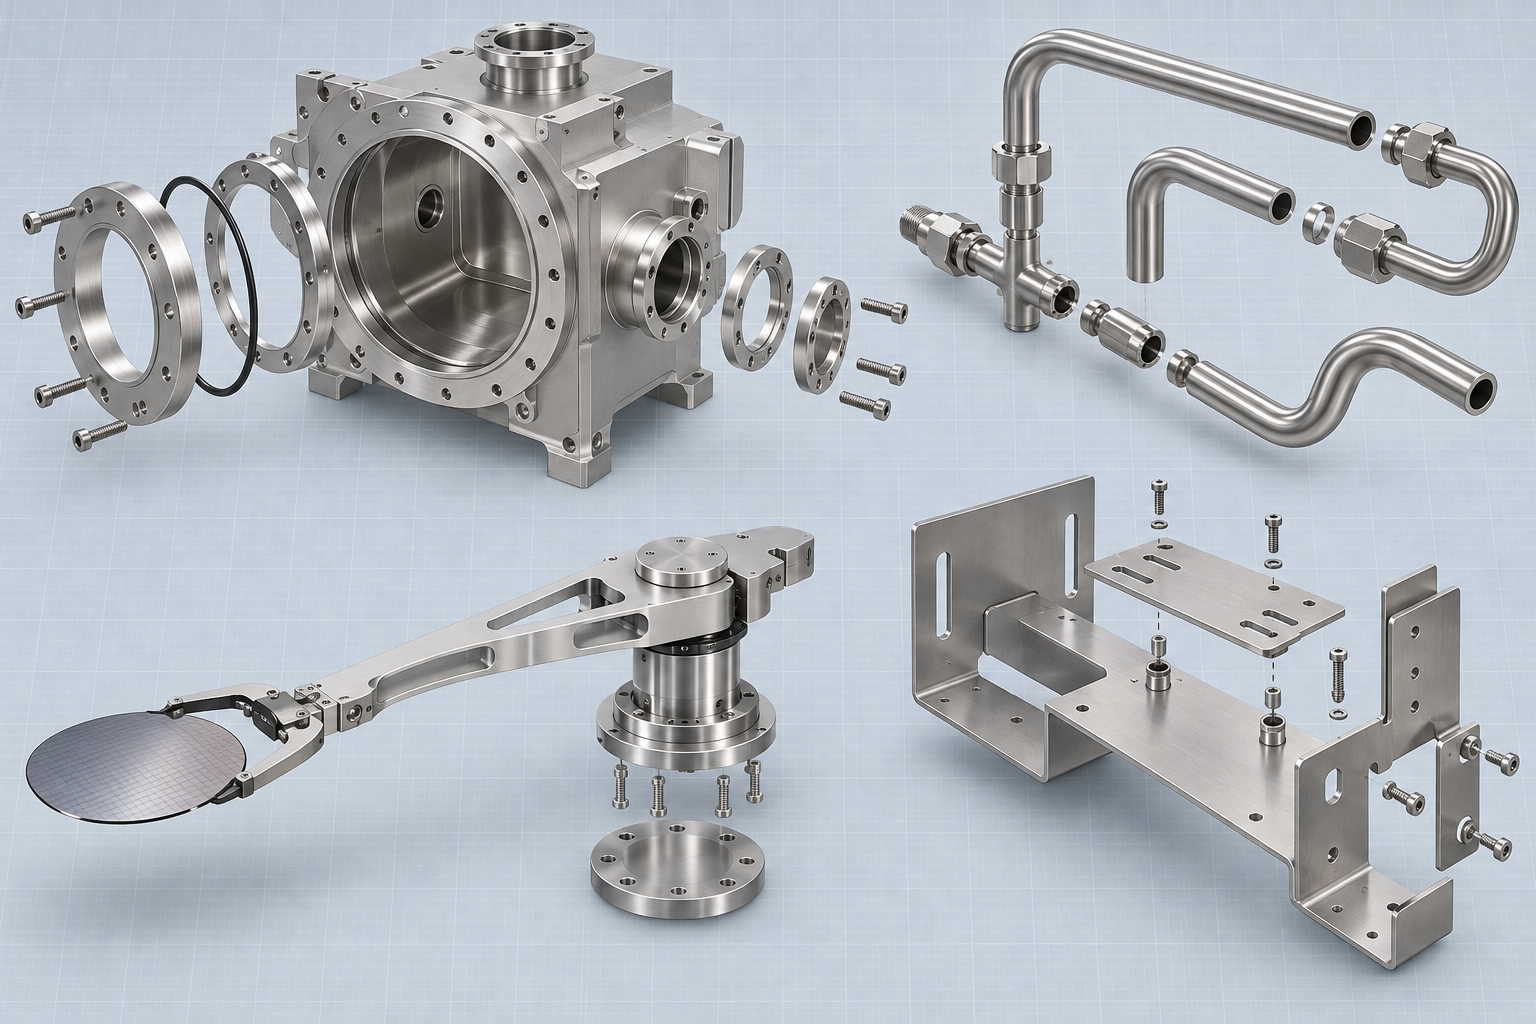
“半导体”三个字放进采购单里,指向的东西往往差得很远。落到机加、钣金、复模和注塑工位上的,通常不是晶圆本身,而是围着晶圆转的一圈硬件:前道设备腔体、气体管路件、真空法兰与密封面、晶圆传输与夹持件、洁净室周边结构与治具,还有封装模具与引线框架周边的金属件。本文谈的是这些零件的可制造性——图纸怎么画、材料怎么选、公差怎么分、检测怎么做,而不是芯片设计或晶圆制程本身。
先把类别分开,难点才看得清。腔体与法兰件的核心是密封面和真空完整性,一处划伤就可能报废;传输与夹持件要求轻、刚、热膨胀可控,薄壁和悬臂结构是常态;管路件受限于内腔可加工性,深腔和交叉孔很难抛光到位;洁净室周边结构与治具常年被当成普通钣金件处理,但颗粒脱落和清洁残留同样会出问题。同一张图纸上写着“半导体”,工艺路线可能完全不同。
判断顺序建议固定下来:先确认零件功能(真空、耐蚀、导热还是绝缘),再定材料,然后才是工艺和公差。顺序反了,就会出现用难加工材料硬保一个本来不需要的精度,或者反过来用普通公差去要求一个密封面。后面几节按这个顺序展开。
材料可达性:半导体零件选材先看能不能加工
半导体设备零件的选材顺序,很多人是从“哪个材料性能好”开始的,这在 DFM 阶段容易翻车。更顺的做法反过来:先看功能边界,再看材料,再看工艺,最后才是公差数字。一份图纸把 6061 换成 17-4PH,功能上也许更耐蚀,但加工侧立刻多了刀具磨损、切削热和后续去应力的问题——公差带没变,成本却变了一档。
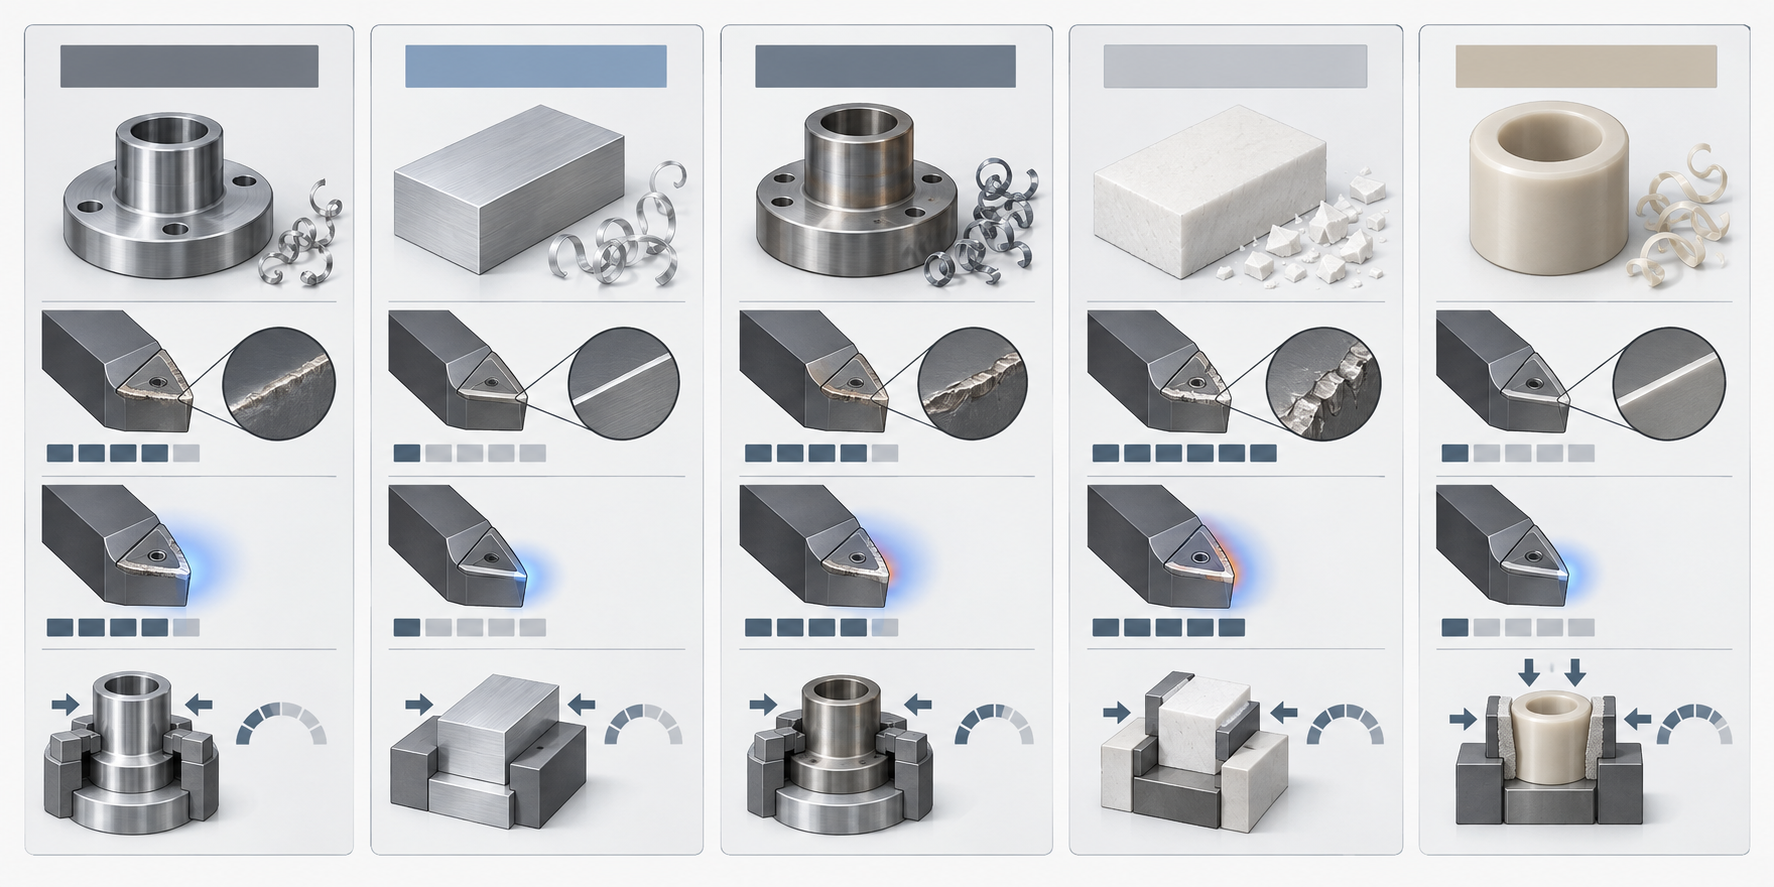
半导体周边落到机加和成形订单上的材料大致分几类。不锈钢里 304、316L 用于腔体和气体管路件,316L 在洁净和耐蚀场景更常见;17-4PH 常用于需要强度与耐蚀兼顾的结构件,但固溶时效前后尺寸会变化。铝合金 6061 易加工、导热好,7075 强度更高但切削时更容易让薄壁件弹刀。可伐合金、钼用于需要与玻璃或陶瓷热膨胀匹配的封接件,属于难加工一类。陶瓷件如氧化铝、氮化铝,加工依赖金刚石磨削,不适合按金属公差习惯去标。工程塑料里 PEEK、PTFE、PPS、PI 各有侧重,PTFE 软而难夹,PEEK 对切削温度敏感。
材料怎么放大公差压力
难加工材料的问题不在“切不动”三个字,而在它把装夹和热变形的误差放大。可伐、钼这类材料导热差,切削热集中在刀刃附近,薄壁件加工完冷却后尺寸会走;17-4PH 时效硬化伴随收缩,若在粗加工后就去时效,精加工余量得留够。PTFE 线膨胀系数大,测量时的室温差别就可能吃掉半个公差带。也就是说,材料选错,后面所有公差分配都要跟着改。
判断顺序:功能 → 材料 → 工艺 → 公差
把参数按这个顺序过一遍,能省掉很多来回。
- 功能:这件零件在真空、耐蚀、导热、绝缘里承担哪一项?真空密封面不允许有贯穿气孔,耐蚀件不能用会点蚀的牌号,导热件要考虑界面热阻。
- 材料:在满足功能的前提下,优先选可加工性好的。能 6061 就不用 7075,能 304 就不必上 17-4PH,除非强度或热膨胀匹配有硬要求。
- 工艺:材料定下来,工艺路线基本就被约束了。陶瓷走磨削,可伐走低速大切深或电加工,塑料走锋刃大前角刀具。
- 公差:最后才把公差分配到各面。前一步没定就标 ±0.01,多半是给供应商出难题。
业内常见做法是先把功能面和非功能面分开标注,非功能面放宽一级。半导体零件选材这一步做扎实,后面的工艺和公差才有谈判空间;反过来先锁死公差再选材料,通常是最贵的一条路。具体牌号的可达性,还需要按图纸和供应商的刀具、装夹条件确认。
从图纸到机加:半导体零件的装夹、变形与公差分配
半导体零件一旦落到 CNC 机加,难的不是把尺寸做出来,而是装夹时那个力把零件压变形了。薄壁腔体、长悬臂、密封面、深腔内孔——这几类特征在真空腔体、气体管路件、晶圆传输件里反复出现,它们的公差失控往往不是刀具不够好,而是夹紧点和支撑点的位置决定的。图纸阶段如果没考虑装夹,报价后只能靠多次装夹和修配去补,成本翻倍。
装夹变形从哪来:薄壁腔体与长悬臂的夹紧逻辑
薄壁腔体(比如壁厚 2–3 mm 的真空腔)用三爪卡盘夹外圆,松开后回弹,圆度就跑了。业内常见做法是改用软爪、涨套或真空吸盘,把夹紧力分散到面而不是点;长悬臂件则要加辅助支撑或尾座顶住,否则切削力一推就颤。判断依据很简单:如果零件在自由状态下测是合格的,夹上去测超差,问题就在装夹。图纸上把“自由状态测量”写清楚,比加严公差更管用。
基准统一与多次装夹:什么时候值得多翻一次面
半导体零件常需要两次甚至三次装夹,因为密封面和深腔内孔往往不在同一方向可达。原则是基准统一:第一序先加工出后续所有工序都要用的定位面,后续翻面都认它。深腔内孔如果刀具悬伸太长,振动让孔壁 Ra 和圆柱度都变差,这时宁可多翻一次面从两端对镗,也别硬用长刀一次做穿。判断标准:当刀具悬伸超过刀柄直径 4 倍时,先考虑改工艺路线,而不是改切削参数。
成本驱动公差:哪些面必须严,哪些可以放
半导体零件图纸上最容易出现的问题是所有尺寸都标了同一档公差。密封面(O 圈槽、金属密封唇口)和配合面确实要严,因为漏气或装不上是功能失效;但非密封的外形面、非配合的安装孔位、走线槽,放宽一级对功能毫无影响,加工却省掉一次精修或一次检测。把功能面和非功能面在图纸上分组标注,比整体加严更能压成本。具体严到什么等级,取决于你的真空度目标和检具能力,建议在图纸上标出功能面清单,让供应商按功能反推公差,而不是照抄标注。
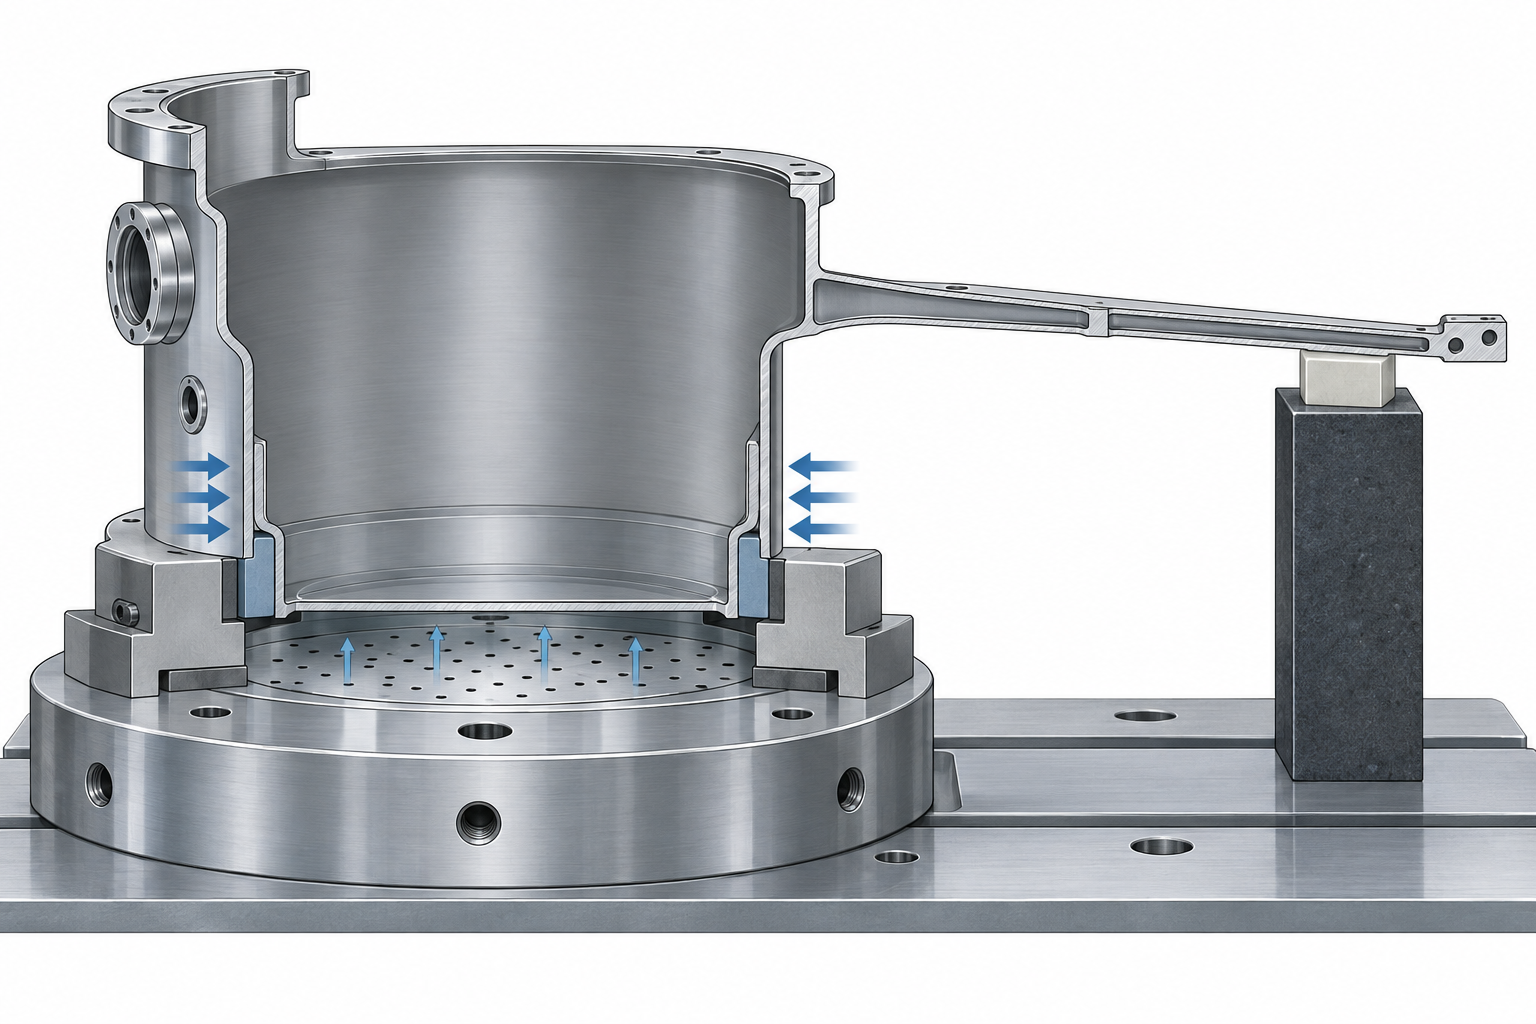
如果零件同时有薄壁和密封面,优先保证密封面的基准和装夹稳定性,薄壁区域允许用工艺凸台临时加强,加工完再切除——这个思路要提前和供应商对齐,否则对方可能直接说“做不了”。
表面、洁净与后处理:容易被图纸漏掉的半导体要求
半导体零件图纸上最容易漏的,不是尺寸公差,而是表面与洁净要求。尺寸标了,粗糙度没标;粗糙度标了,颗粒和析出没标;等到装配或上机才发现密封面渗漏、腔体掉颗粒、塑料件放气,返工代价远超加工本身。这一节把表面、洁净与后处理放在一起讲,是因为它们互相牵制:选什么后处理,直接决定前面加工留多少余量、用什么刀具。
粗糙度与密封面:Ra 不是越低越好
真空法兰、O 圈密封面、气体管路接口,常用 Ra 0.8 以下;要求更高时到 Ra 0.4 甚至 0.2。但这里有个常见误区:密封面不是越光越好。镜面(Ra 0.05 以下)反而不利于某些弹性体密封,因为表面太光滑,密封圈没有微观咬合,微动下容易滑移。业内常见做法是金属密封面控制在 Ra 0.4–0.8,配合合适的平面度;橡胶密封可以放宽到 Ra 1.6。具体数值要按密封形式确认,不能照抄。
粗糙度还会反过来约束加工方式。Ra 0.8 一般精铣或精车可达;Ra 0.4 需要磨或精车后抛光;Ra 0.2 以下往往要电解抛光或手工研磨。图纸写一个 Ra 0.2,等于告诉供应商后面要加一道工序,报价和交期都会变。所以粗糙度要标在功能面上,非功能面别顺手全标。
颗粒、析出与清洗:洁净要求怎么写进图纸
半导体设备对颗粒和有机析出敏感。加工残留的切削液、抛光膏、手套印,在普通零件上无所谓,在腔体或晶圆传输件上就是污染源。图纸上应写明:清洗方式(超声清洗、去离子水漂洗、溶剂清洗)、清洁度等级(如按颗粒尺寸和数量)、是否允许含硅或含卤素的润滑剂。塑料件(PEEK、PTFE、PI)还要关注放气率,必要时要求真空烘烤除气。
- 密封面划伤:装夹或转运时碰伤,Ra 达标但局部有划痕,密封失效。要求去毛刺、倒钝锐边,并在工序间加保护。
- 清洗残留:超声清洗后未充分漂洗,残留清洗剂在真空下析出。需规定漂洗水质和干燥方式。
- 镀层脱落:为耐蚀做镀镍或钝化,前处理不干净导致结合力差,在真空或温度循环下起皮。
后处理要提前排进工艺路线
钝化、电解抛光、镀层这些后处理,不能等加工完再想。它们会改变尺寸:电解抛光通常去除几微米到几十微米,镀层会增加厚度。如果关键尺寸有公差,后处理余量必须提前留。另外,后处理顺序也影响结果——先倒角再抛光,还是先抛光再倒角,边角质量不一样。把后处理写进工艺路线,报价时才不会漏项。
检测方案决定工艺路线:测不到的公差等于没有公差
半导体零件的关键尺寸往往藏在内腔、密封面或深孔里,而这些位置恰恰最难测。三坐标测针可以伸进深腔,但受测球直径与测杆刚性限制;影像测量快,却只能看到轮廓和表面特征;3D扫描能覆盖复杂曲面,对深槽、盲孔和内部台阶仍有盲区。测不到的公差,在加工端就只能凭经验估,最后靠装配去试——这是半导体零件返工的主要来源之一。
因此检测方案要在报价前定下来,而不是等零件做出来再找检具。基准怎么选、检具用什么、哪些尺寸必须全检、哪些可以抽检,这些决定会反过来约束装夹方式和加工顺序。例如一个真空腔体的密封槽,如果检具是平板加塞规,那加工时的基准面就必须和检具基准面统一,否则测出来的值没有意义。先定基准,再定检具,再定工艺——这个顺序不能倒。
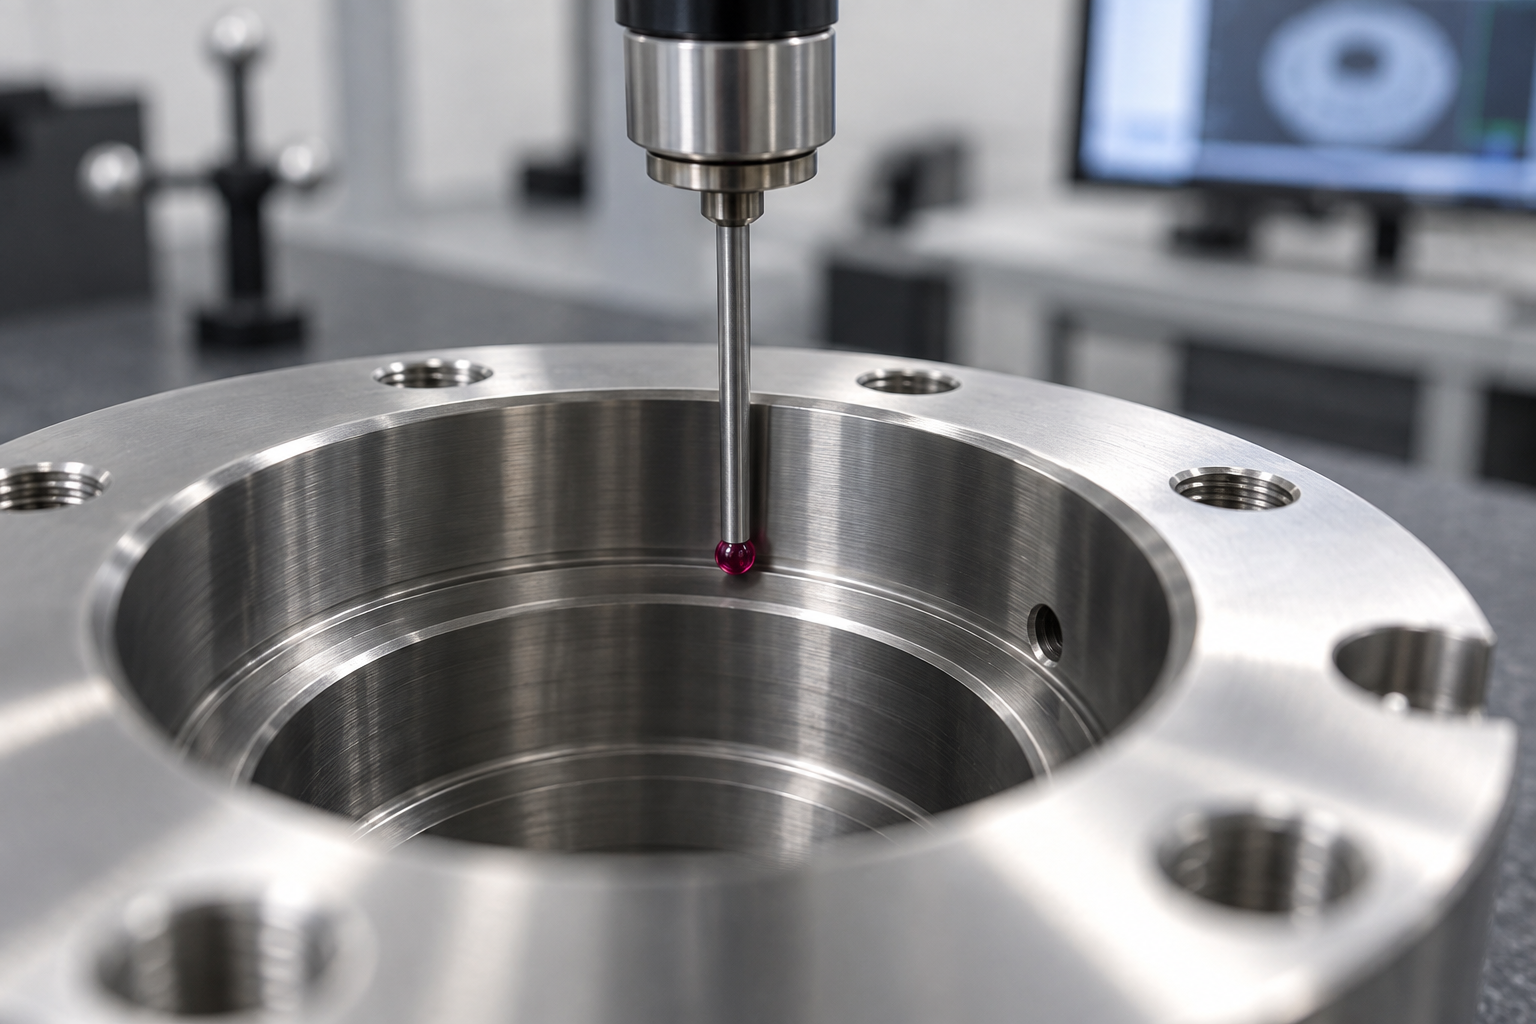
基准与检具先对齐,装夹顺序才敢定
实际生产中常见的失误是:图纸标了位置度,但没标基准;或者标了基准,检具却按另一个面来找正。半导体零件里,密封面、安装面和内腔轴线的相对关系往往比单个尺寸更重要。如果检测基准和加工基准不一致,加工时就得额外加一次找正装夹,成本和变形风险都会上去。可执行的判据是:先确认基准能否被检具稳定复现,再决定是否需要专用检具,最后才排加工工序。如果检具本身精度不够,再好的机床也测不出真实误差。
对于小批量试制,3D 扫描可以快速给出整体偏差云图,适合首件比对和逆向确认,但它不能替代关键尺寸的定量测量。业内常见做法是扫描做全局筛查、三坐标做关键尺寸判定;具体用哪种,需按图纸公差和检测成本确认。检测方案定得越早,工艺路线越少走回头路。
按零件类型选工艺:CNC、钣金、复模、注塑的边界
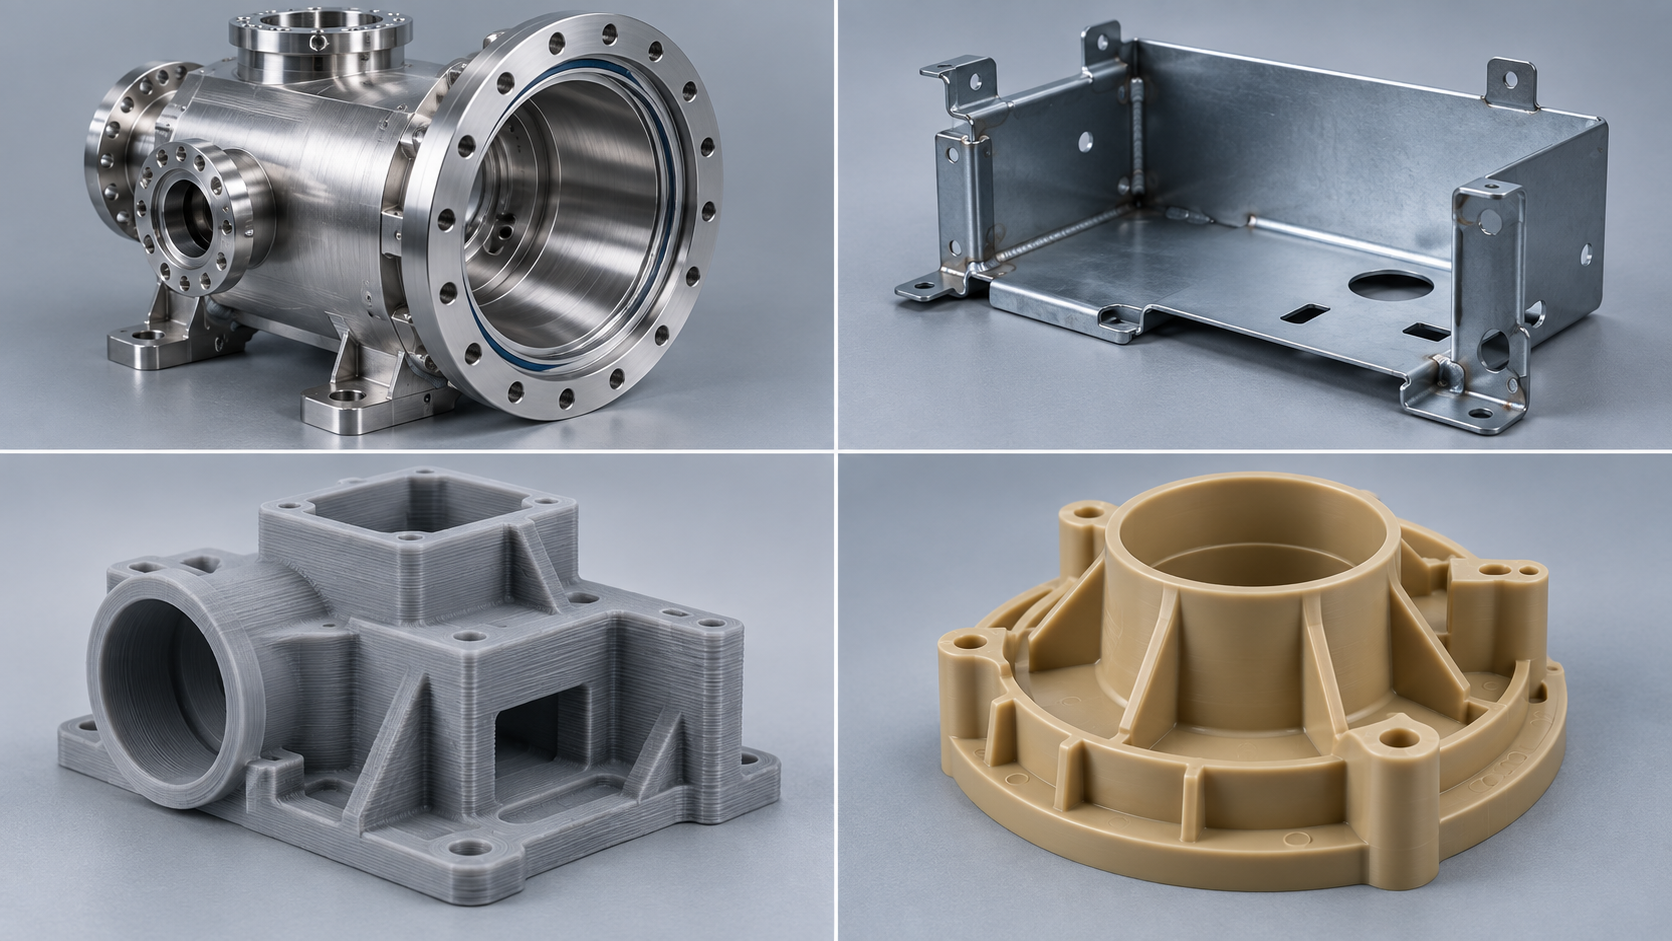
半导体设备上的零件落到加工订单里,工艺边界比“精度”更能决定成败。先看零件功能:承压、导气、绝缘、结构支撑,还是仅做遮蔽。功能不同,可选工艺就不同。下面按常见的四类零件给出一条判断线。
腔体与法兰件:CNC 是默认起点
真空腔体、气体分配块、法兰密封面,通常以 CNC 铣削为主。密封槽的底面粗糙度、法兰面的平面度、深腔内孔的直线度,这些特征在车铣复合或五轴机床上一次装夹做出来,比多次装夹更稳。若腔体做大,薄壁和长悬臂会带出变形,需要软爪或真空吸盘辅助。业内常见做法是把非密封面公差放宽一级,把省下的工时挪给密封面研磨,整体更划算。是否适用,仍要看图纸标注的使用条件和洁净要求。
洁净室外壳与支架:钣金管结构,管不了密封
洁净室周边的不锈钢外壳、设备支架、线槽挡板,用钣金折弯焊接更经济。钣金的边界在于:折弯圆角、焊后变形、平面度通常达不到密封面要求,颗粒脱落也难控制。如果外壳同时承担真空密封,就不该整件走钣金,而应把密封法兰拆成 CNC 件再与钣金壳体拼装。这样拆分,加工与焊接各做各的,检测也更容易界定。
小批量试制:3D 打印与手板复模的用途区分
试制阶段常要几件到几十件。3D 打印适合验证外形、装配关系和流道走向,但多数打印件在真空、高温、析气方面不如金属。手板复模(真空浇注)能给出接近注塑外观的塑料件,适合结构验证和早期装配演示,但同样不承诺密封与洁净。两者的共同边界是:只用来验证“装得上、看得见”,不要拿它替代功能件的密封与洁净测试。
批量塑料件:注塑看模具与拔模
PEEK、PPS 等工程塑料件一旦进入批量,注塑的成本结构才成立。半导体场景对注塑件的额外要求是低析气与尺寸稳定:壁厚不均会导致缩痕和翘曲,密封槽位置要留足拔模,浇口位置影响熔接线强度。这些要在开模前定,改模比改图纸贵得多。
把图纸转成可评估的报价,关键不是先问单价,而是先把零件类型、材料、关键面与检测方案说清楚。需要快速核对时,可走 AI 对话报价,把图纸和功能说明一起提交,供应商才能按工艺边界给反馈,而不是按一个笼统的“高精度”报价。
报价前先改图纸:半导体零件的 DFM 检查清单
先分功能面与非功能面,再谈公差
统一基准,把检测方案写进要求
- 标注功能面与非功能面,分别给公差等级,别让整张图一个要求。
- 统一基准,把基准符号画在能装夹、能测量的面上。
- 放宽非关键公差,成本往往降在这一步,而不是加工。
- 写清表面与洁净要求:Ra、颗粒、析出、清洗方式,缺一项后面就要补工艺。
- 明确检测方案:测哪些尺寸、用什么设备、谁来出报告。
- 标注去毛刺与倒角要求,密封面附近的毛刺会直接导致漏气。
常见问题(FAQ)
以下是读者看完前文后最常追问的几个问题,答案都围绕半导体零件的可制造性边界,不涉及具体交期与价格。
半导体零件是不是都要很高的精度?
不是。精度只集中在密封面、配合面、基准面这些功能面;非功能面放宽一级通常不影响使用,还能明显降低加工难度。图纸上把功能面与非功能面分开标注,比整体加严更有效。
难加工材料能不能换成替代材料?
要看功能约束。可伐、钼、陶瓷往往是为了热膨胀匹配、导热或绝缘,换成不锈钢或铝可能破坏这些特性。若只是结构支撑件,替代空间较大,但需重新核对热膨胀与耐蚀要求。
表面与洁净要求该怎么写进图纸?
写清 Ra 上限、是否允许划伤、颗粒与析出限制、清洗与钝化方式。只写“洁净”无法执行。这些要求会改变工艺路线,最好在报价前就标注,避免后期返工。
检测方案由谁定?
通常由设计方与加工方在报价前共同确认。关键尺寸若在内腔或深孔,三坐标可能测不到,需要提前约定检具或扫描方案。测不到的公差等于没有公差。
小批量试制该选哪种工艺?
腔体与法兰优先 CNC;外壳支架可用钣金;形状复杂、数量很少时用 3D 打印或手板复模;确认要批量塑料件再考虑注塑。选择依据是零件类型与数量,而不是单一工艺优劣。
核心要点
- 半导体零件的难点通常不在单点精度,而在材料、装夹、检测与洁净度之间的相互约束。
- 先判材料可达性再谈公差:难加工材料会放大装夹与热变形误差,公差要跟着工艺走。
- 成本驱动公差是核心杠杆:把非功能面放宽一级,往往比换设备更能压成本。
- 检测方案要在报价前定:测不到的公差等于没有公差,检具和基准常决定工艺路线。
- 表面与洁净要求(颗粒、析出、粗糙度)要写进图纸,否则后处理阶段容易返工。



