CNC进给轴出现反向误差时,先看三类预压的耦合关系
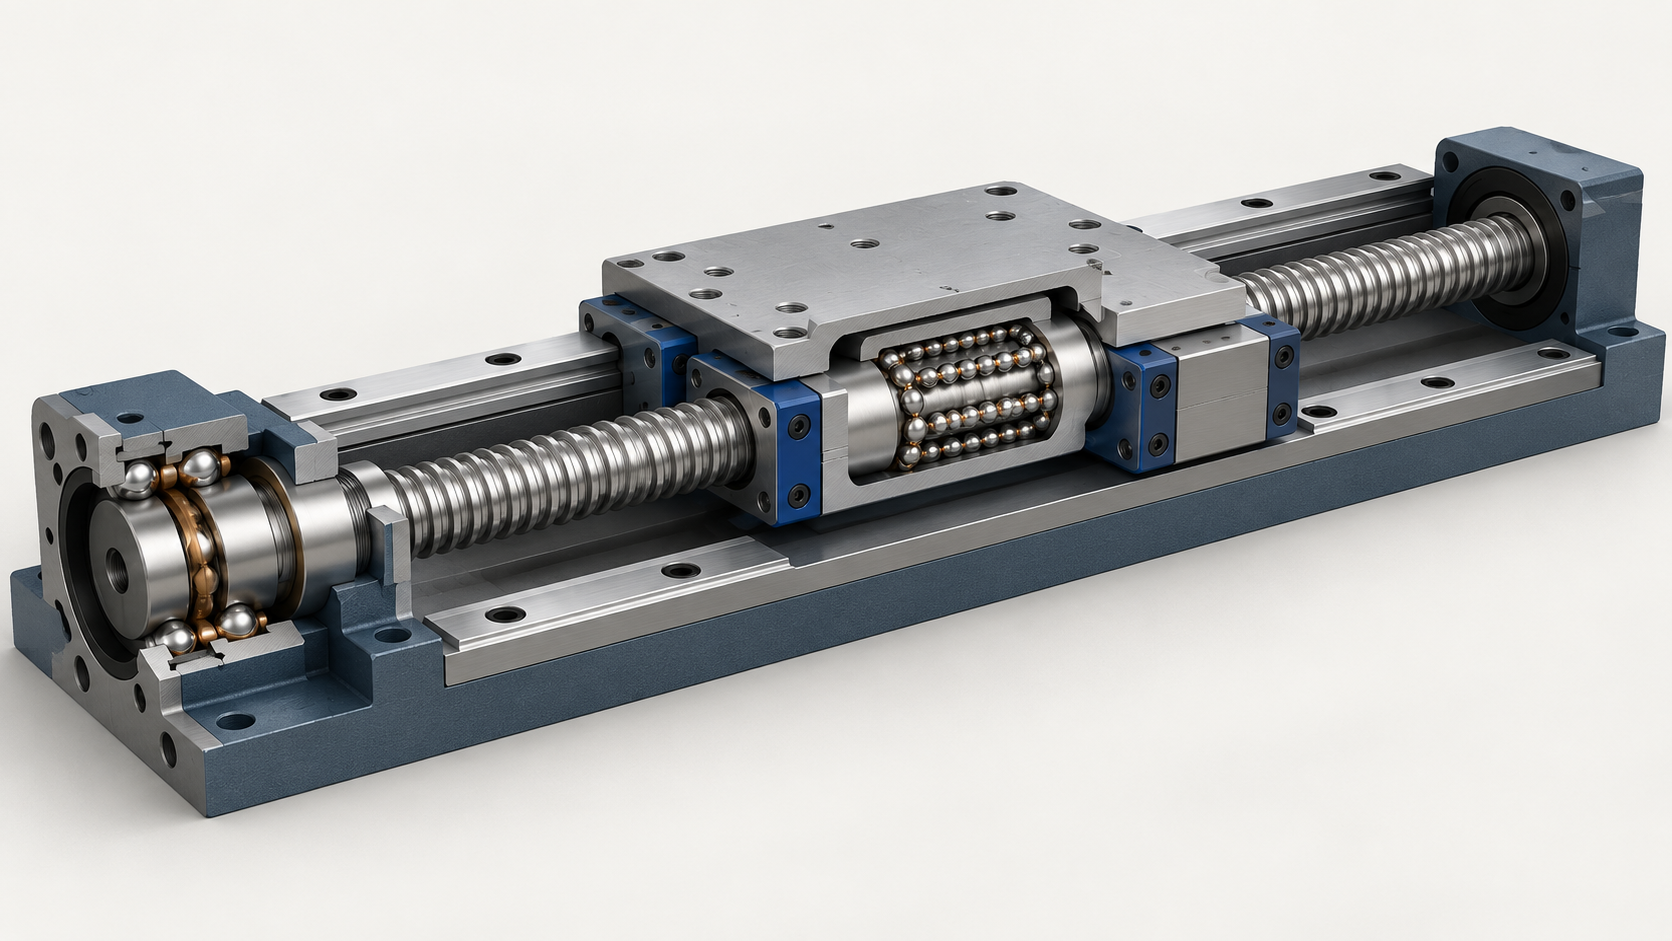
CNC进给轴在圆弧插补时出现象限突起,或换向瞬间出现反向误差、振动和驱动电流波动,不能先入为主地归因于丝杠精度。滚珠丝杠螺母预压、直线导轨预压和支撑轴承预紧,会共同进入进给轴的刚性与摩擦链。
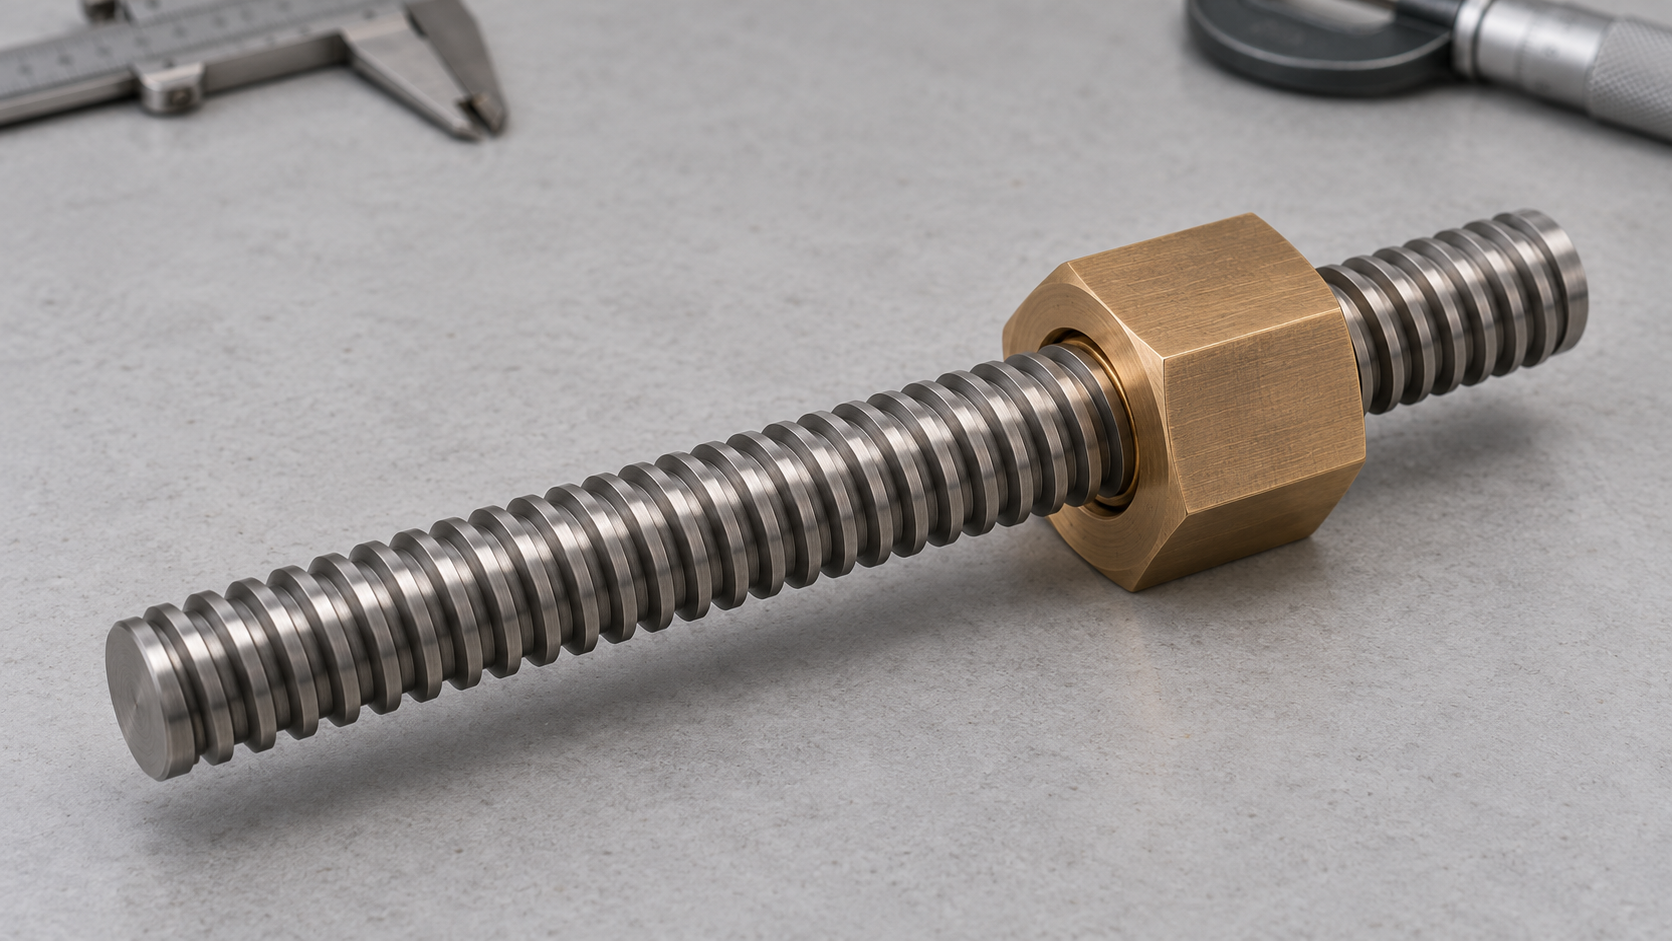
滚珠丝杠螺母预压主要影响轴向间隙、接触刚性和换向时的摩擦扭矩。预压不足,可能出现回差增大、刚性下降和反向运动误差;预压过大,则可能提高驱动负荷、摩擦发热和热漂移。直线导轨预压影响滑块的导向刚性、运动阻力和工作台姿态,平行度不良时还可能造成局部卡滞或负荷集中。支撑轴承预紧则会改变丝杠端部的轴向、径向支撑状态,并影响温升和旋转稳定性。
因此,高精度丝杠并不等于高精度整轴。遇到反向误差时,应按“机械状态—摩擦波动—装配误差—伺服参数—热状态”的顺序排查:先确认轴向间隙、螺母和轴承预紧状态,再检查导轨平行度、安装基准与润滑清洁度;随后观察换向时的驱动电流、振动和噪声,最后用反向误差或圆度类测试验证动态表现。只有把三类预压分别测量、记录并与异常现象对应,才能判断问题来自预压不足、预压过大,还是装配和控制参数共同造成的误差。
滚珠丝杠、直线导轨与轴承预压选型需要哪些输入参数?
预压选型不能从“高精度”三个字倒推。应先建立使用条件表,再进入寿命、刚性、扭矩和热状态校核。滚珠丝杠、直线导轨与支撑轴承的预压对象不同,但它们共同承受进给轴的载荷和运动误差。
- 质量与外载荷:记录工作台、夹具、工件及切削力形成的轴向负荷。它决定丝杠轴向力、导轨滑块载荷分配和轴承的当量载荷。
- 安装方向与行程:水平轴主要受运动和切削负荷影响;垂直轴还要计入重力、制动及防下滑措施。有效行程、往复频率和工作循环会直接进入寿命计算。
- 速度、加速度与节距:最高转速影响丝杠临界转速、摩擦发热和润滑要求;加速度会提高惯性力与驱动扭矩,不能只按平均速度选型。
- 目标寿命与载荷谱:应区分快速移动、切削进给、停留和冲击工况,按实际循环计算,而不是用单一静态载荷代替。导轨还需记录力矩方向和各滑块的受力差异。
- 导向阻力、润滑与防尘:导轨阻力、密封状态、润滑方式和污染条件会改变驱动电流、温升及磨损。支撑方式、固定端与支撑端配置也必须按供应商目录确认。
供应商确认项应包括丝杠和螺母型号、精度等级、预压方式,导轨滑块预压等级,支撑轴承的预紧结构,以及额定载荷和润滑建议。现场则要测量安装平行度、基准面状态、驱动扭矩或电流、连续运行温升和实际反向误差。只有把这些输入与输出一一对应,才能判断预压不足、预压过大,还是装配误差造成了定位问题。
滚珠丝杠预压如何平衡轴向间隙、刚性与摩擦发热?
滚珠丝杠预压的首要作用,是让滚珠与滚道保持稳定接触,减少轴向间隙,并提高螺母在换向和切削负载变化时的接触刚性。预压不足时,进给轴可能出现反向误差、振动或定位重复性变差;但这些现象也可能来自丝杠支撑、导轨平行度或伺服参数,不能仅凭症状判断螺母失效。
预压不足与预压过大的典型后果
预压过大并不等于精度更高。接触力增加后,摩擦扭矩、驱动负荷和润滑要求可能上升,连续往复时更容易出现温升和热漂移;若润滑或清洁度不足,还可能加快滚道与滚珠的磨损。对高速进给轴而言,静态刚性增加并不能抵消热状态恶化带来的尺寸变化。
按载荷、速度和热条件确定滚珠丝杠预压
低、中、高预压应结合轴向载荷谱、转速、加速度、目标刚性、工作循环和允许温升选择,并由供应商确认具体预压方式、摩擦扭矩及适用转速。某些制造商资料会给出特定产品的额定载荷比例或寿命声明,这类数据不能直接泛化到所有丝杠。验收时应记录预压设定、驱动电流或扭矩、轴向间隙、反向误差,以及往复运行后的温升;只有静态刚性、动态换向和热稳定结果同时满足要求,滚珠丝杠预压才算选得合理。
直线导轨预压与安装平行度如何影响进给轴运动?
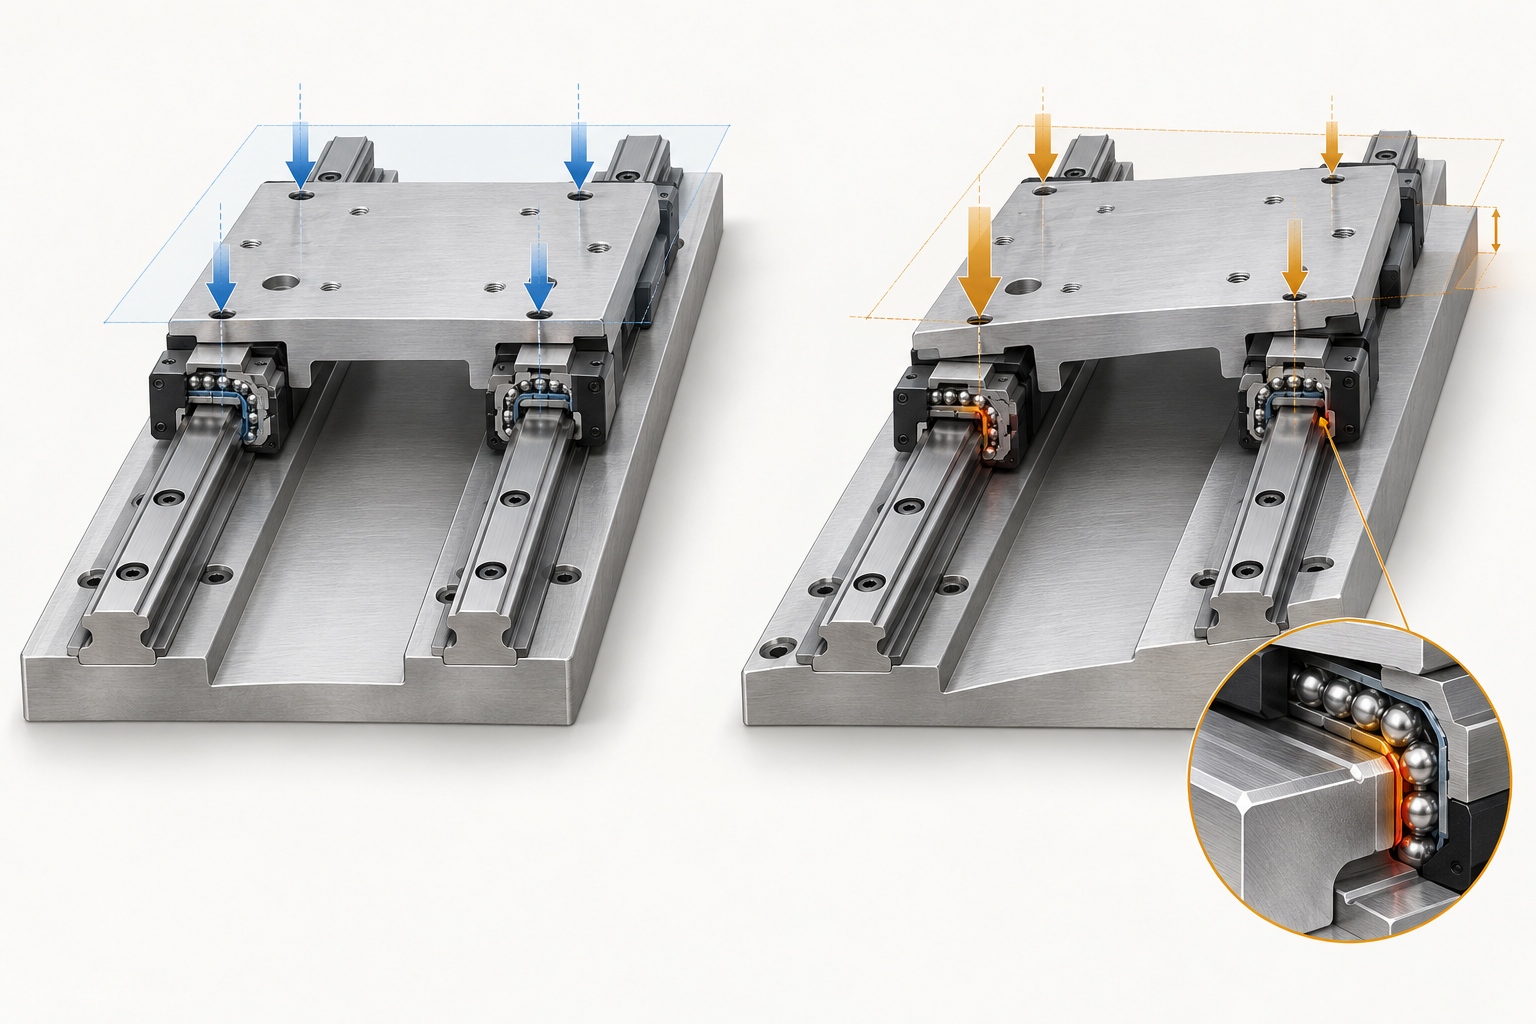
直线导轨预压首先改变的是滑块与滚道之间的接触状态。预压不足时,导向间隙和姿态变化可能增大,工作台在切削力或加减速作用下更容易产生俯仰、偏摆和局部位移;预压过高则会提高运动阻力、摩擦发热和驱动负荷。选择时不能只看“高刚性”,还要结合实际载荷分布、力矩、速度、加速度、行程和目标寿命确认。
导轨预压影响刚性,也影响负载分配
双导轨或多滑块结构中,安装面的高度差和不平行会使部分滑块先承载,导致负荷分配偏斜。此时提高导轨预压不能修正基座误差,反而可能放大卡滞、爬行、噪声和局部磨损。检查应包括导轨基准面、滑块高度差、平行度、端部限位状态,以及往复运行时的驱动电流或摩擦扭矩变化。
安装基准、清洁度与润滑必须单独确认
导轨安装前,应清除基座和导轨底面的毛刺、切屑、锈蚀与油泥,确认接触面没有异物。紧固时按照规定顺序逐步锁紧,避免导轨被螺栓拉偏;之后再检查滑块运动阻力和工作台平行度。润滑不足会增加摩擦与温升,润滑过量或污染物进入滚道也可能造成阻力波动。最终验收应把预压设定、平行度、清洁度、润滑状态、温升和异常磨损记录在同一份检验表中。
支撑轴承预紧如何影响刚性、打滑、温升与寿命?
丝杠支撑轴承的预紧,首先改变的是轴向与径向支撑刚性。预紧不足时,滚动体在轻载、换向或加减速阶段可能缺少必要的最小载荷,容易出现局部打滑、摩擦波动和磨损;预紧适当时,轴承能够更稳定地传递丝杠轴向力,减少支撑端位移进入进给轴定位误差。
预紧要满足最小载荷,但不是越大越好
支撑轴承预紧过大,会增加滚动接触力、摩擦扭矩和驱动负荷,并使润滑和散热条件更敏感。连续往复或高速运行时,额外热量可能造成轴承座、丝杠和机床结构的热伸长,表现为定位漂移、噪声升高或温升持续爬升。因此,预紧设定应结合当量载荷、转速、工作循环、润滑方式和污染条件确认,不能只按静态刚度选择。
丝杠支撑轴承与主轴轴承不能混用判断标准
丝杠支撑轴承重点关注轴向定位、反向刚性、驱动扭矩和热漂移;主轴轴承还要面对更高转速、径向切削力、动态刚度及模态响应,预紧策略和验证方法并不相同。轴承寿命可用 L10 或 L10h 作为基本额定寿命概念:同批相同轴承中,约 90% 在达到该寿命前不会发生首次疲劳失效。但这不是单台设备的保证值,仍需回到实际载荷谱、转速、润滑、清洁度、装配精度和冷却条件。
如何校核丝杠与线轨预压下的刚性、驱动扭矩和寿命?
滚珠丝杠、直线导轨与支撑轴承的预压不能脱离载荷谱单独判断。校核应从移动质量、轴向外载荷、安装方向、行程、速度、加速度和工作循环开始。垂直轴还要计入重力及制动工况;水平轴则应核对切削力、导轨阻力和加减速惯性力。先记录这些输入,再确定丝杠螺母、各导轨滑块及支撑结构的受力分配。
先校核轴向刚性与导轨变形
刚性计算不应只看丝杠本体。丝杠轴向伸缩、螺母接触刚性、轴承与轴承座、安装基座以及导轨滚道和滑块都会进入总变形。导轨还要按各滑块的载荷分配和倾覆力矩检查局部负荷,避免某一滑块因平行度或高度差承担异常载荷。预压提高接触刚性时,若基座不平行或装配面有污染,可能先表现为运动阻力增大,而不是有效定位精度提升。
再校核驱动扭矩、热负荷与寿命
驱动扭矩应同时考虑外载荷、加速扭矩、传动效率和预压带来的摩擦扭矩。预压过大可能使电机电流、螺母温升和润滑要求上升,并改变高速往复时的加减速响应。寿命复核则要回到当量载荷、转速、工作循环、润滑、防尘和污染条件,不能用某一品牌的额定载荷比例或寿命小时数替代计算。最终应保存计算假设、支撑方式、预压设定及测量方法,并用实测扭矩、电流、温升和振动结果修正判断。
CNC进给轴如何验证定位精度、换向误差与热稳定?
预压调整后,不要只看一次定位精度。CNC进给轴的验收应形成“静态精度+动态性能+热稳定+寿命复核”的闭环,并把异常现象对应到丝杠螺母预压、直线导轨预压、支撑轴承预紧、装配状态和伺服参数。
先确认静态定位精度,再检查换向误差
静态检查包括安装基准、导轨平行度、丝杠轴向间隙、定位精度和重复定位精度。随后进行正反向往复,记录反向误差、驱动电流或摩擦扭矩、加减速响应、振动、噪声及圆弧插补中的象限突起。若换向瞬间出现误差,不能直接判定为丝杠精度不足;预压不一致、导轨阻力波动、轴承支撑偏斜和伺服增益都可能参与其中,应逐项隔离验证。
CNC进给轴热稳定与寿命复核
按实际速度、行程、加速度和工作循环连续运行,记录丝杠支撑端、螺母座、导轨滑块及轴承附近的温升,同时观察热漂移、驱动负荷、润滑状态和异常磨损。供应商资料中关于特定产品降低动摩擦力矩、额定载荷比例或寿命小时数的声明,不能替代本机测试。最终验收记录至少应包含预压设定及测量方式、定位与重复定位结果、反向误差、温升、振动、清洁度、润滑条件和安装平行度。
FAQ:丝杠、线轨与轴承预压验证中的常见问题
预压验证不能只看单个零件的参数。滚珠丝杠、直线导轨和支撑轴承分别影响轴向间隙、导向刚性、支撑状态、摩擦扭矩与温升,最终还会与安装平行度、润滑、载荷谱和伺服参数共同进入 CNC 进给轴的定位误差。以下问题适合在验收和供应商技术确认时逐项核对。
滚珠丝杠、直线导轨与轴承的预压是不是越大越好?
不是。预压提高到一定程度可能改善刚性、减小间隙或维持必要的最小载荷,但也可能增加摩擦扭矩、驱动负荷、温升和润滑要求。应根据载荷、转速、加速度、目标刚性和热条件,在供应商目录范围内选择,并通过扭矩、电流、温升和动态精度测试确认。
滚珠丝杠的精度等级能否代表整条进给轴的定位精度?
不能。丝杠精度等级只是误差链的一部分。螺母预压、支撑轴承、导轨平行度、安装基准、结构刚性、热漂移、伺服补偿和测量方法都会影响最终定位精度与重复定位精度。验收时应测试整轴,而不是只核对丝杠等级。
出现象限突起时,是否一定是滚珠丝杠预压不足?
不一定。换向时的摩擦力矩波动可能与丝杠预压有关,也可能来自直线导轨阻力变化、轴承预紧、装配不平行、润滑状态或伺服参数。应结合反向误差、圆度或球杆类动态测试、驱动电流和机械检查定位原因,不能直接更换高精度丝杠。
直线导轨预压和支撑轴承预紧可以使用同一套判断标准吗?
不能。导轨预压主要关系到导向刚性、滑块运动阻力、姿态稳定和负载分配;轴承预紧则关系到轴向或径向支撑刚性、最小载荷、打滑、摩擦和温升。两者的等级、单位、装配方法和测试项目应分别依据具体型号及制造商规范确认。
采购时应向供应商索取哪些预压和验收数据?
至少应确认具体型号、预压或预紧方式、精度等级、额定载荷、适用转速、润滑建议、安装公差和测试条件;同时要求明确反向间隙或预压状态的测量方法。对于整轴,还应约定定位精度、重复定位精度、反向误差、驱动扭矩或电流、温升、振动及载荷谱。特定产品的额定载荷比例、寿命小时数或摩擦力矩降幅不能替代本机验证。
核心要点
- 预压不是越大越好:预压不足会带来间隙和刚性不足,过大则可能增加摩擦扭矩、温升和驱动负荷。
- 滚珠丝杠螺母、直线导轨滑块和支撑轴承的预压对象不同,不能直接套用预压等级、单位或数值。
- 丝杠精度等级不等于整轴定位精度,导轨平行度、支撑刚性、装配清洁度、热漂移和伺服参数同样需要核查。
- 验证应同时覆盖静态精度、换向动态误差、驱动扭矩或电流、温升、振动、润滑和寿命计算。
- 供应商确认应明确预压方式、精度等级、测试条件、载荷谱、润滑建议及安装公差,具体数值以型号目录和实测结果为准。