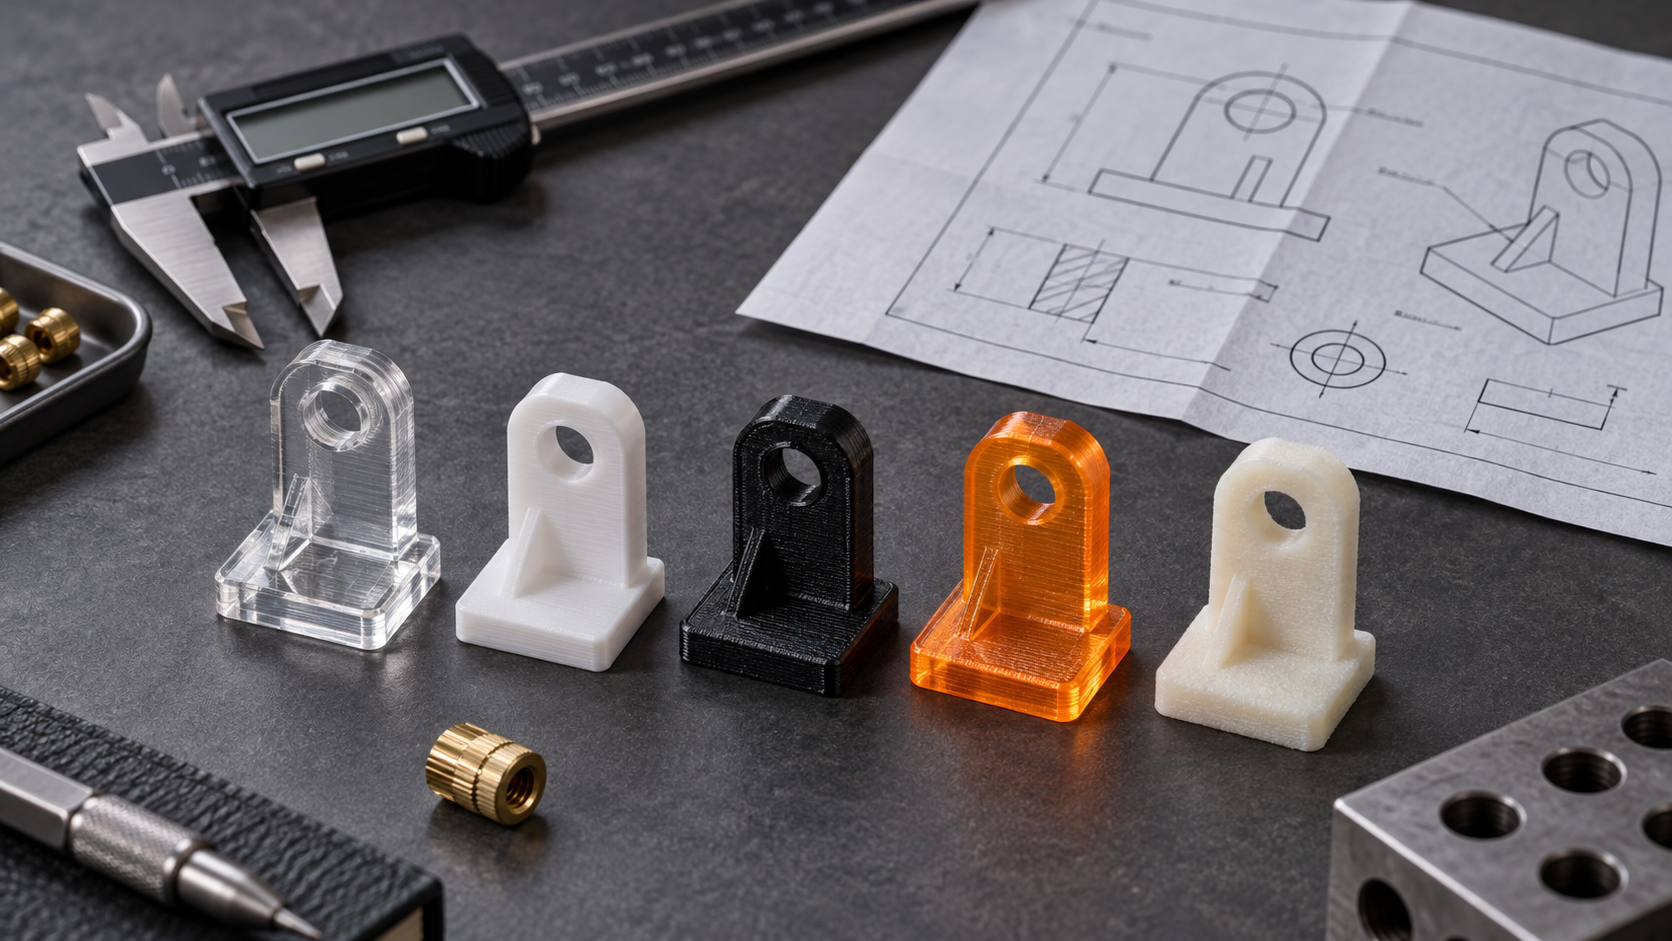
La casilla de material en un plano determina todos los problemas posteriores
La semana pasada revisé el plano de una pieza de validación estética; en la casilla de material decía "pieza de impresión 3D, blanca". La pieza era una carcasa superior e inferior con clips, y durante el montaje debía desmontarse y montarse repetidamente. La muestra se montó el mismo día que llegó; al día siguiente, la raíz del clip se agrietó: se usó un material tipo resina, con tenacidad insuficiente, y además la raíz del clip no tenía transición con radio. No es que el material sea malo, es que la casilla de material no especificaba el nivel funcional.
Escenarios similares se repiten: piezas de resina dejadas en el coche durante un verano, que se encogieron y alabearon; piezas de nailon que al sacarlas de la máquina medían dentro de tolerancia y, dos días después, las dimensiones críticas de ajuste estaban fuera de tolerancia por hinchamiento por humedad; piezas de PLA usadas como piezas estructurales, en las que la pared del agujero se rompe al atornillar. Nada de esto se resume con "se eligió mal el material", sino que nivel funcional, entorno de uso, método de montaje y condiciones de inspección no se alinearon en la fase de plano.
La selección de material no consiste en consultar una "lista de resistencia". El PLA tiene un valor de resistencia a la tracción superior al ABS, pero nadie usa PLA para piezas interiores de automóvil. Lo que realmente hay que responder es: ¿esta pieza es para mirar, para probar el montaje, para soportar cargas o para usarse como pieza final? ¿A cuántos grados trabaja, hay UV, hay que atornillar, en qué estado se aceptan las dimensiones medidas? Cuando estas respuestas están definidas, el nombre del material se reduce naturalmente a una o dos opciones. Al contrario, definir primero el nombre del material y luego añadir el uso hará que, con alta probabilidad, haya retrabajo en el montaje o la inspección.
A continuación se desarrolla en este orden: primero los niveles funcionales, luego las diferencias reales entre los cinco materiales, después los criterios de selección según condiciones de trabajo y, finalmente, las anotaciones en plano, la inspección y la compra. Cada sección apunta a una decisión que se pueda usar mañana mismo, no a repetir entradas de una enciclopedia de materiales.
Primero clasifica el nivel funcional, luego habla del nombre del material
Las discusiones sobre selección de material suelen surgir porque ambas partes hablan de cosas distintas. El ingeniero estructural pregunta "¿nailon o PETG?" y el proveedor responde "cualquiera se puede imprimir"; resultado: la primera pieza no monta. El problema no es el material, sino que nadie aclaró primero a qué nivel funcional pertenece la pieza. Con el nivel funcional definido, el nombre del material tiene sentido; al contrario, definir primero el material equivale a enterrar de una vez los problemas posteriores de montaje, inspección y coste.
Según el escenario de uso real se divide en cuatro niveles: pieza estética/conceptual, que solo valida forma y proporción, sin carga ni montaje; pieza de validación funcional, que debe montarse una vez y moverse para verificar si el mecanismo interfiere; pieza de montaje/carga, que debe desmontarse y montarse repetidamente y soportar la precarga de tornillos o la elasticidad de clips; pieza final de pequeña serie, que se entrega directamente al usuario y debe superar entorno, vida útil y aceptación. Al subir un nivel, normalmente cambian material, proceso y método de inspección.
| Nivel funcional | Materiales/procesos opcionales habituales | Riesgo típico | Anotaciones obligatorias en el plano |
|---|---|---|---|
| Pieza estética/conceptual | PLA (FDM), resina fotosensible (SLA/DLP) | Pieza de resina frágil y sensible al sol; líneas de capa visibles en PLA | Orientación de la cara estética, espesor de capa, si se permiten marcas de soporte |
| Pieza de validación funcional | PETG, ABS, resina tenaz | Alabeo y deriva dimensional del ABS; roscas frágiles en piezas de resina | Dimensiones críticas de ajuste, banda de tolerancia, dirección de montaje |
| Pieza de montaje/carga | Nailon (PA/PA-CF), ABS, PETG | Cambio dimensional tras absorber humedad; resistencia interlaminar insuficiente | Dirección de carga, tasa de relleno, método de rosca/inserto |
| Pieza final de pequeña serie | Nailon, ABS, resina (piezas pequeñas), o pasar a CNC/inyección | Consistencia entre lotes, resistencia térmica y a la intemperie insuficiente | Temperatura ambiente, condiciones de aceptación, estado del material |
Esta tabla es el esqueleto de todos los juicios posteriores. Usar PLA para piezas estéticas no es problema, pero no lo uses para montar clips; para piezas de validación funcional, PETG suele bastar, pero cerca de fuentes de calor en el automóvil hay que reevaluar; para piezas de carga, prioriza el nailon, a costa de la humedad y la direccionalidad; si la pieza final aumenta de volumen, puede que seguir en impresión 3D ya no sea razonable y haya que evaluar inyección o CNC.
Las diferencias reales entre cinco materiales: no es un ranking de resistencia
El error más común al elegir material es tratar los materiales como una línea recta de débil a fuerte. Que el PLA sea barato y fácil de imprimir no significa que solo sirva para figuras decorativas; que el nailon tenga buena tenacidad tampoco significa que todas las piezas de nailon puedan llevar clips. Lo que realmente determina el éxito o el fracaso son la resistencia térmica, la absorción de humedad, la anisotropía y la ventana de postprocesado, y su comportamiento en los cinco materiales varía mucho.
| PLA | Empieza a reblandecerse a unos 50–60 ℃ | Frágil, sensible a las entallas | Baja absorción de humedad, dimensiones bastante estables | Líneas de capa finas, se puede lijar y pintar, mala resistencia a la intemperie | Usarlo para piezas de interior de vehículo, clips portantes o piezas sometidas a carga prolongada |
| ABS | Unos 80–100 ℃ | Media, tenacidad superior al PLA | Absorción de humedad media, tendencia notable al alabeo | Se puede pulir con vapor de acetona, superficie susceptible de acabado fino | Piezas grandes planas sin controlar el alabeo, o ignorar la volatilización en cavidades cerradas |
| PETG | Unos 65–75 ℃ | Buena tenacidad, fuerte unión entre capas | Absorción de humedad media, requiere secado | Ligeramente transparente, superficie algo brillante, se puede roscar | Usarlo como pieza resistente a alta temperatura, o para superficies de ajuste de alta precisión |
| Nailon (PA) | Unos 100–150 ℃ (según grado) | La mejor tenacidad, resistente a la fatiga | Absorción de humedad notable, las dimensiones aumentan en estado húmedo | Superficie más mate, se puede mecanizar como postprocesado | Medir y montar directamente, ignorando el acondicionamiento de humedad, lo que provoca desviaciones de montaje |
| Resina fotosensible | Unos 60–80 ℃ (según resina) | Gran fragilidad, mala resistencia al impacto | Baja absorción de humedad, pero envejece a largo plazo | La superficie más fina, permite transparente/simil caucho | Atornillar directamente tornillos autorroscantes, someterla a impactos o exposición exterior prolongada |
Esta tabla no sirve para consultar, sirve para descartar. Primero mira la restricción más dura del caso de uso —si es temperatura, impacto o dimensiones— y luego filtra los materiales a la inversa. Por ejemplo, un soporte junto a un motor: la temperatura descarta primero el PLA y la mayoría de las resinas; un clip que se desmonta y monta repetidamente: la fragilidad descarta primero el PLA y la resina; una pieza de nailon cuyo ajuste hay que medir: la absorción de humedad exige acondicionar antes de medir.
Absorción de humedad: la fuente de fallo más oculta del nailon y el PETG
El nailon aumenta de dimensiones tras absorber humedad, y cuánto aumenta depende del grado, la humedad ambiental y el tiempo de exposición. La práctica habitual es secar después de imprimir, luego dejar reposar un tiempo en humedad controlada para equilibrar el estado, y solo entonces medir y montar. Si se omite este paso, la primera pieza pasa la medición y a los dos días no entra; este tipo de disputas entre compras y montaje son muy comunes. El PETG absorbe menos humedad que el nailon, pero el material húmedo produce burbujas al imprimir y reduce la resistencia entre capas; secar el filamento es un requisito básico.
Anisotropía: la resistencia en Z siempre es inferior a la de XY
La resistencia de unión entre capas de los procesos tipo FDM suele ser solo una fracción de la de XY, y la proporción concreta varía según material y parámetros. Esto significa que, con el mismo material, una orientación de impresión distinta puede hacer que el comportamiento bajo carga difiera en más del doble. Si en el plano solo se indica el material y no la dirección de esfuerzo, la imprenta lo colocará en la orientación que ahorre soportes y tiempo, y la pieza se agrietará entre capas durante el montaje, con responsabilidad difícil de delimitar. Las piezas portantes deben llevar indicada la dirección principal de esfuerzo en el plano o en la ficha de proceso, y si es necesario, cambiar a resina o nailon con postprocesado para reforzar.
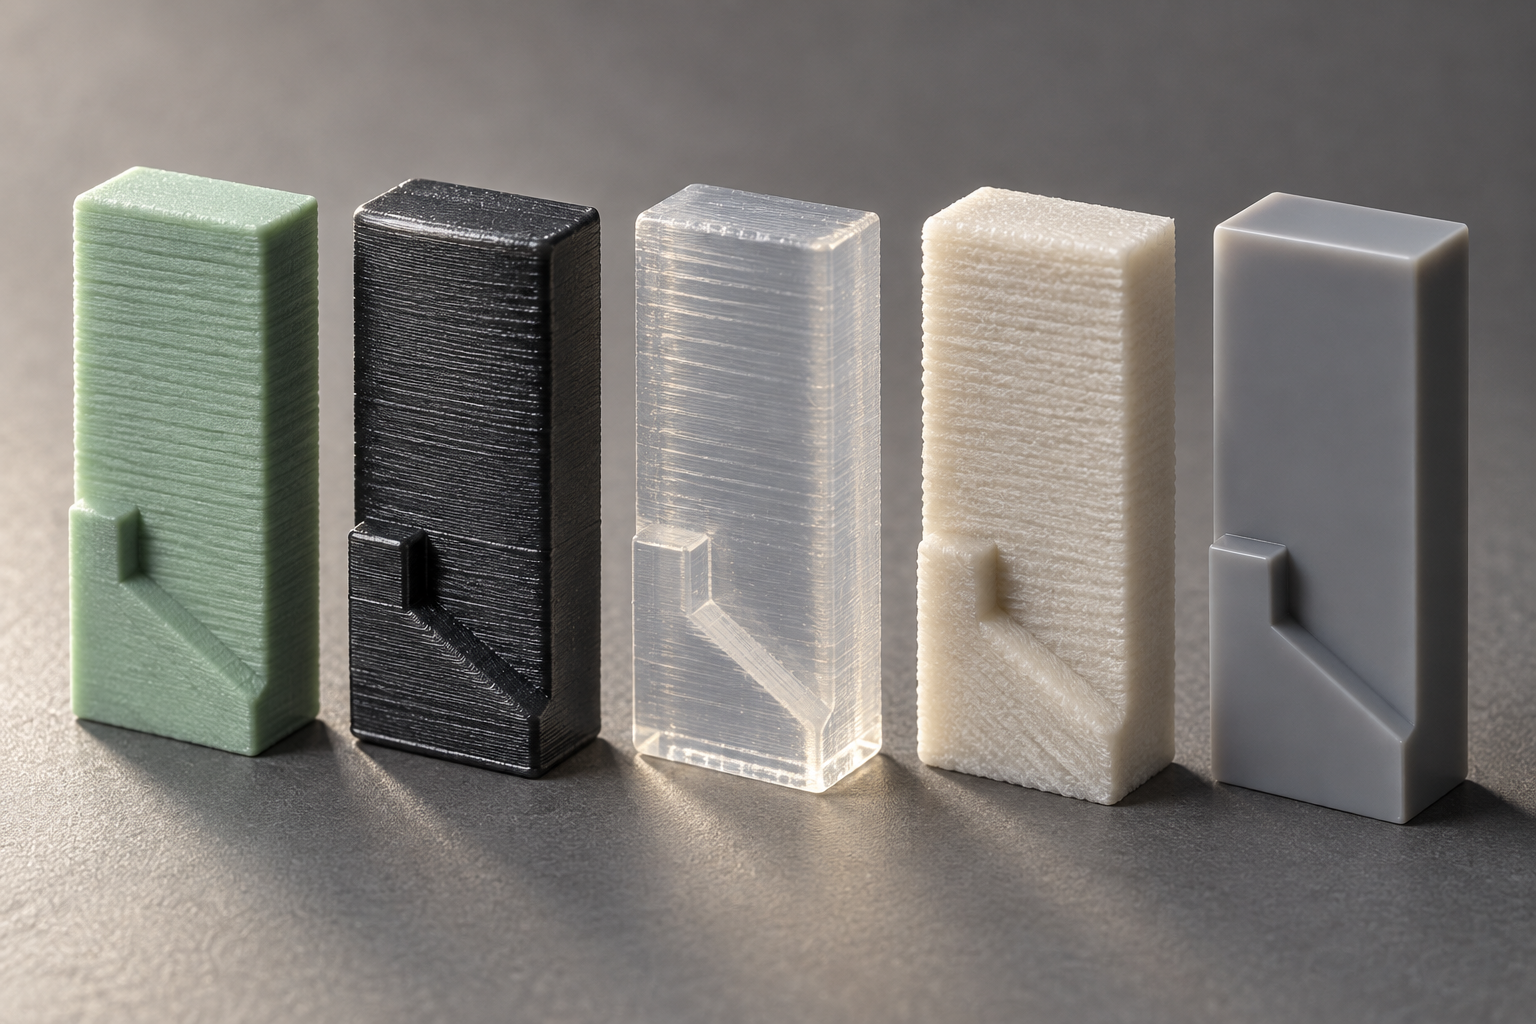
Selección según condiciones de servicio: cuatro criterios de temperatura, esfuerzo, montaje y exterior
La designación del material es solo el punto de partida; las condiciones de servicio son el criterio. Con el mismo plano, montado dentro de la unidad de infoentretenimiento del coche o en un armario exterior, la conclusión de selección de material puede ser completamente opuesta. Los cuatro criterios siguientes están ordenados por prioridad: primero la temperatura, luego el esfuerzo, después el método de montaje y por último el envejecimiento ambiental. Cada criterio ofrece una conclusión si-entonces y el modo de fallo correspondiente.
Temperatura: cerca de una fuente de calor o expuesto al sol dentro del coche, descartar primero el PLA y las resinas comunes
El PLA tiene una temperatura de transición vítrea baja, con valores de referencia habituales en el sector en torno a 55–60 ℃; en verano, la superficie de la consola central del coche supera fácilmente los 70 ℃, y las piezas de PLA se reblandecen, se alabean y los clips pierden fuerza de sujeción. El rango de resistencia térmica de las resinas fotosensibles comunes también es estrecho, y depende del sistema de resina concreto; si el plano no lo especifica, no hay que asumir que soporta más de 60 ℃ a largo plazo. Si la pieza está cerca de un motor, una fuente de alimentación o una zona expuesta al sol dentro del coche, priorizar ABS, PETG o nailon; cuando haya un requisito numérico claro de resistencia térmica, hay que pedir al proveedor la temperatura de deformación térmica medida de ese lote de material, y no fijarse solo en el nombre de la designación.
Esfuerzo: para piezas sometidas a flexión e impacto, no apostar por la suerte con materiales frágiles
El PLA tiene buena rigidez pero es frágil; bajo impacto sufre fractura frágil, con una superficie de rotura plana y prácticamente sin fase de fluencia. El ABS y el PETG tienen una tenacidad claramente mejor, y la unión entre capas del PETG suele ser superior a la del ABS, lo que lo hace adecuado para clips, utillajes y soportes sometidos a flexión. El nailon (PA) tiene una tenacidad y resistencia a la fatiga de las mejores entre los cinco materiales, pero tras absorber humedad sus dimensiones cambian, por lo que en piezas sometidas a esfuerzo hay que incluir el estado de acondicionamiento de humedad en las condiciones de aceptación. Regla de decisión: si la pieza se va a doblar repetidamente o va a soportar impactos por caída durante el montaje o el uso, descartar PLA y resinas comunes; si solo soporta compresión estática, el PLA sigue siendo utilizable en ambiente seco a temperatura ambiente, pero hay que aceptar que es frágil.
Montaje: si hay que atornillar tornillos, insertar tuercas o hacer clips, mirar primero la fluencia y la resistencia de la rosca
Si se rosca directamente un tornillo en piezas de PLA y resina, la rosca se pasa tras unos pocos montajes y desmontajes; las piezas de resina son más frágiles y los tornillos autorroscantes tienden a provocar grietas en la pared del agujero. Para uniones que se desmontan repetidamente, la práctica habitual es prever agujeros de montaje para tuercas de latón termofundidas o insertos embebidos, o cambiar a PETG, ABS o nailon. El nailon tiene buena recuperación elástica para clips, pero bajo esfuerzo prolongado sufre fluencia y la fuerza de sujeción disminuye con el tiempo; si el clip debe mantener la sujeción a largo plazo, hay que diseñar una compensación o cambiar a una lengüeta metálica. El ABS se puede pulir con disolvente o tratar con vapor para mejorar la superficie, pero esto afecta ligeramente a las dimensiones, por lo que hay que prever margen en las caras de ajuste.
Exterior y humedad: la radiación ultravioleta y la absorción de humedad son dos vías de fallo independientes
En piezas de exterior hay que considerar a la vez el envejecimiento por ultravioleta y la absorción de humedad. El ABS tiene una resistencia a la intemperie normal y se pulveriza y decolora con la exposición prolongada al sol; el PETG resiste algo mejor, pero tampoco es un material para exterior a largo plazo. El nailon se expande dimensionalmente tras absorber humedad, con valores de referencia habituales en el sector del orden del 0,5 %–2 %, según la designación y el estado de acondicionamiento de humedad, y las piezas de pared fina y gran longitud se ven más afectadas. Si la pieza está a la intemperie y además requiere estabilidad dimensional, normalmente hay que cambiar a una designación resistente a la intemperie o considerar piezas metálicas mecanizadas por CNC. Regla de decisión: uso prolongado en exterior + sensibilidad dimensional, no buscar la respuesta solo entre los materiales de impresión 3D, sino evaluar una solución de CNC o chapa metálica.
| Criterio de condiciones de servicio | Selección prioritaria | Evitar | Modo de fallo típico |
|---|---|---|---|
| Cerca de fuente de calor / exposición al sol en el coche (>60 ℃) | ABS, PETG, nailon; las resinas resistentes al calor requieren confirmación por medición | PLA, resinas fotosensibles comunes | Reblandecimiento y alabeo, pérdida de fuerza de sujeción de los clips |
| Flexión repetida / impacto por caída | PETG, ABS, nailon | PLA, resinas comunes | Fractura frágil, agrietamiento entre capas |
| Montaje y desmontaje repetidos / tuercas a presión / clips | PETG, ABS, nailon + insertos | PLA roscado directo, resina autorroscante | Roscas pasadas, grietas en la pared del agujero, relajación por fluencia |
| Exterior / humedad + sensibilidad dimensional | Designaciones resistentes a la intemperie; evaluar CNC / chapa metálica | ABS con exposición prolongada al sol, nailon sin acondicionar | Pulverización por ultravioleta, expansión por humedad fuera de tolerancia |
Estos cuatro criterios no se sustituyen entre sí. Una pieza de clip para el interior del coche cumple a la vez los criterios de temperatura, esfuerzo y montaje; al seleccionar el material hay que tomar el más exigente como línea base, y no un término medio. Si hay dudas, escribir las condiciones de servicio en una frase y enviarlas con el plano a ingeniería es más rápido que adivinar en la tabla de materiales. Cuando haya que verificar material y proceso según las condiciones de servicio, se puede enviar el plano desde la entrada de presupuesto de impresión 3D para que ingeniería dé recomendaciones según las condiciones de uso.
Anotaciones que hay que añadir obligatoriamente en el plano: material, orientación, relleno, postprocesado
El retrabajo más habitual no se debe a que la impresora se desvíe, sino a que la información del plano es insuficiente y el taller solo puede adivinar con los parámetros por defecto. Escribir "impresión 3D" o "nailon" en la casilla de material es casi como no escribir nada. A continuación hay una lista de anotaciones que se puede copiar directamente en el plano o en la solicitud de presupuesto.
Casilla de material: escribir la designación y el estado, no la categoría general
Escribir "PA12" es más útil que escribir "nailon", y escribir "PA12 tras acondicionamiento de humedad" es más útil que escribir "PA12". Las piezas de nailon SLS salen de máquina con bajo contenido de humedad y, al dejarlas unos días, absorben humedad y se hinchan, por lo que los agujeros de montaje pueden pasar de interferencia a holgura. El plano debe indicar al menos: designación del material, proceso (FDM/SLA/SLS/MJF/DMLS), si lleva acondicionamiento de humedad y si lleva recocido. El ABS por FDM y el ABS por inyección no son el mismo estado; la resistencia entre capas del primero depende mucho de la temperatura de la boquilla y de la temperatura de la cámara, por lo que conviene indicar en la anotación "aceptación según proceso FDM", para evitar validar piezas impresas con datos de inyección.
Dirección, relleno y dimensiones críticas: los tres se analizan en conjunto
La resistencia a la tracción en dirección Z de las piezas FDM suele ser solo alrededor de la mitad que en dirección XY, con una diferencia habitual en el sector del 40 %–60 %, variando según el material y los parámetros. La dirección de las cargas debe indicarse en el plano, o bien indicar directamente «la dirección entre capas no debe ser perpendicular a la dirección principal de carga». La tasa de relleno y el grosor de pared determinan la rigidez; una pieza con 15 % de relleno sirve para uso estético, pero un clip de carga se romperá primero entre capas. Las dimensiones críticas de ajuste deben listarse por separado y con su tolerancia indicada; no basta con dar un «±0,2 mm» global, porque la contracción no es uniforme en distintas direcciones y la desviación real del lado largo y del lado corto puede diferir al doble.
Superficies de soporte, roscas e insertos: zonas de alta incidencia de fallos de montaje
Tras retirar los soportes, la superficie queda rugosa; si esa cara es una superficie de sellado o de ajuste deslizante, debe indicarse «no es superficie de soporte» o especificar el lijado. Las roscas formadas directamente en impresión 3D tienen baja resistencia, y por debajo de M3 se pasan de rosca con facilidad; el plano debe indicar «dejar agujero piloto para roscar en la zona de rosca» o «tuerca de latón termofundida», e indicar el modelo del inserto y la profundidad de inserción. Sin esto, la primera pieza probablemente se deseche en el puesto de montaje.
| Grado del material | Según el material más barato o en stock | Temperatura y tenacidad no cumplen; falla la prueba funcional |
| Dirección de impresión | Se coloca según el acomodo que ahorra tiempo | La dirección de carga cae entre capas; se rompe al impacto |
| Tasa de relleno/grosor de pared | 15 % de relleno, 2 paredes | Rigidez insuficiente; deformación en el montaje |
| Tolerancias de dimensiones críticas | Precisión convencional global | Superficies de ajuste fuera de tolerancia; requieren retrabajo CNC |
| Postprocesado y acondicionamiento de humedad | Se envía sin tratamiento | Las piezas de nailon se deforman dimensionalmente tras absorber humedad |
Al completar los puntos anteriores, el «coste de material» y el «coste de postprocesado» del presupuesto tendrán base, y la primera pieza tendrá una línea base de aceptación reproducible. Si por ahora el plano solo tiene la forma exterior, se recomienda indicar también el nivel funcional y el entorno de uso al solicitar presupuesto, para que el lado de proceso proponga primero material y orientación, y luego se incorporen al plano. Cuando se necesite comparar precios rápidamente, se puede usar el acceso a presupuesto de impresión 3D para subir el modelo junto con las anotaciones anteriores y reducir las confirmaciones de ida y vuelta.
Inspección y compras: si cambia el material, también cambian los instrumentos de medición y el método de aceptación
Con el mismo plano, si en la casilla de material se cambia ABS por nailon, las dimensiones no cambian, pero el resultado de la inspección puede ser completamente distinto. La aceptación de piezas de impresión 3D no puede copiar la lógica del moldeo por inyección o del mecanizado: el propio material absorbe humedad, se contrae según la dirección y sigue deformándose en el postprocesado. El plan de inspección debe ir en función del material, y en la solicitud de compra también debe indicarse claramente el «estado del material»; de lo contrario, es habitual que la primera pieza pase y luego haya disputas en serie.
Cómo definir las dimensiones críticas: primero separar «dimensiones de forma» y «dimensiones de ajuste»
Lo que realmente requiere calibre o medición por coordenadas en una pieza de impresión 3D son las dimensiones de ajuste y las referencias de montaje, no el contorno exterior. Las dimensiones exteriores se ven muy afectadas por la dirección de impresión, la contracción y la retirada de soportes, por lo que normalmente basta con tolerancias libres; los agujeros de ajuste, ejes, distancias entre clips, y la planitud de superficies de montaje son el punto clave de la aceptación. Criterios de evaluación:
- Ajuste agujero/eje: priorizar el uso de calibres de tapón o pasadores; no medir el diámetro interior con calibre, porque los agujeros internos de FDM y SLA son en realidad aproximadamente poligonales o escalonados y la lectura del calibre tiende a ser mayor.
- Superficie de montaje: medir la planitud con mármol y galgas o por coordenadas; las piezas de nailon y ABS suelen alabearse tras enfriarse, y la planitud suele ser 0,2–0,5 mm peor que la tolerancia indicada, algo habitual en el sector y que debe confirmarse según plano.
- Clips/brazos elásticos: medir la distancia y el grosor de pared, no una dimensión puntual. Una desviación de 0,1 mm en el grosor del brazo elástico puede duplicar la fuerza de inserción/extracción.
- Roscas e insertos: no se recomienda usar la rosca impresa como dimensión de aceptación; aceptar según agujero piloto + autorroscante o inserto termofundido, y definir aparte la fuerza de extracción del inserto.
Qué dimensiones se ven más afectadas por la humedad y la dirección
El nailon (PA) aumenta de tamaño tras absorber humedad; es una característica del material, no un defecto de impresión. El PA12, tras varios días en ambiente húmedo, puede variar sus dimensiones lineales entre 0,2 % y 0,5 %, lo que en piezas grandes supone varias décimas de milímetro. La influencia de la dirección es igualmente evidente: las piezas FDM tienen menor resistencia y estabilidad dimensional entre capas (dirección Z) que en XY; si la superficie de ajuste cae en Z, la holgura de montaje debe ser mayor que en XY. En las piezas de resina ocurre lo contrario: la estabilidad dimensional del SLA es buena, pero bajo exposición prolongada a UV y humedad sufre fluencia lenta, por lo que las superficies de ajuste de precisión no deberían depender de ellas a largo plazo.
Cuatro cosas que deben indicarse claramente en la solicitud de compra
«Mismo material en distinto estado» es la fuente más común de disputas en la compra de impresión 3D. Al solicitar presupuesto debe indicarse al menos:
- Grado y estado del material: indicar PA12 o PA12+fibra de vidrio, e indicar «entrega en estado seco» o «entrega en estado acondicionado». Si no se indica, el proveedor entrega por defecto en el estado natural tras la impresión.
- Dimensiones de aceptación e instrumentos de medición: enumerar qué dimensiones son críticas y con qué instrumento se miden. Indicar solo «según plano» normalmente no basta; en piezas de impresión 3D hay que aclarar qué dimensiones quedan exentas de inspección.
- Requisitos de postprocesado: retirada de soportes, lijado, chorreado, teñido, recocido, acondicionamiento de humedad; cada uno afecta a dimensiones y aspecto, y si no se indica se hará de la forma más sencilla.
- Requisitos del informe de inspección: si se necesita informe de primera pieza, valores medidos de dimensiones críticas y lote de material. Para piezas finales de lote pequeño se recomienda; para piezas de validación estética puede omitirse.
Si en la casilla de material del plano solo se escribe «nailon» o «resina», el presupuesto y la primera pieza probablemente se desviarán. Añadir el estado del material y las condiciones de aceptación al plano o a la solicitud de presupuesto es mucho más barato que retrabajar después. Cuando se necesite validar precios rápidamente, se puede subir el plano al acceso a presupuesto de impresión 3D indicando el estado del material, o confirmar los materiales y el alcance de postprocesado disponibles en la página de capacidades de impresión 3D.
Cuándo esta lógica de selección de materiales deja de ser aplicable
Los criterios de las secciones anteriores se basan en la premisa de que "la pieza utiliza plásticos de ingeniería de uso general, la temperatura de servicio no supera los 80 ℃ y el volumen de producción es de decenas a cientos de unidades". Una vez que se cruzan las tres líneas siguientes, seguir eligiendo entre PLA, ABS, PETG, nailon o resina solo pospondrá el problema.
Temperatura alta prolongada, retardancia de llama, médico, contacto con alimentos
En situaciones de exposición prolongada por encima de 100 ℃, o que requieren clasificación de retardancia de llama UL, biocompatibilidad o cumplimiento para contacto con alimentos, los sistemas de materiales de uso general básicamente no son aplicables. Estas necesidades corresponden a plásticos de ingeniería de alta temperatura como PEEK, PEI, PPS, o a sistemas de resina con certificaciones específicas, y a menudo requieren postprocesos complementarios como recocido o prensado isostático en caliente. Estos materiales tienen una ventana de impresión estrecha, un control de contracción y alabeo difícil, y el precio y el plazo se elevan notablemente. Ante este tipo de planos, la acción correcta es primero dejar claras las condiciones de trabajo (temperatura, medio, requisitos de certificación) y luego confirmar si el equipo y el material son compatibles, en lugar de elegir primero un material de uso general "más o menos" para hacer el prototipo.
Superficies de ajuste de alta precisión: normalmente requieren CNC después de imprimir
Las dimensiones que deben ajustarse con rodamientos, pasadores o superficies de sellado suelen tener tolerancias dentro de ±0.02 mm, además de controlar tolerancias geométricas y de posición. La impresión directa por FDM o SLA difícilmente alcanza este nivel de forma estable; incluso si una pieza individual sale conforme, la consistencia en serie no se sostiene. La práctica común en la industria es imprimir el bruto dejando sobremedida y luego mecanizar las superficies de ajuste por CNC. La regla de decisión es simple: toda dimensión que requiera prensado, deslizamiento o sellado no debe esperarse que la impresión la logre directamente; debe reservarse una operación de mecanizado posterior en la ruta de proceso.
Piezas finales de gran volumen: es momento de evaluar el moldeo por inyección
Cuando la pieza debe producirse en miles de unidades o más, el costo unitario de impresión casi no baja con la cantidad, mientras que el costo del molde de inyección se diluye. En ese momento, seguir usando impresión 3D normalmente solo pospone la decisión de abrir el molde. La ruta razonable es: completar la validación funcional y la confirmación de ensamblaje con piezas impresas, congelar la estructura y pasar al moldeo por inyección. Tenga en cuenta que antes de pasar a inyección hay que complementar verificaciones de ángulo de desmoldeo, uniformidad de espesor de pared y ubicación de puntos de inyección; una estructura que funciona en una pieza impresa no necesariamente se puede moldear por inyección. Este tipo de transición puede pasar por una evaluación de articulación entre capacidad de moldeo por inyección y prototipado rápido.
Preguntas frecuentes
Las siguientes son las más consultadas en cotizaciones y revisiones de primera pieza. Todas las respuestas llevan condiciones: si un material sirve o no depende de las condiciones de trabajo y del método de aceptación, no de si el nombre del material suena bien.
¿Se puede usar una pieza de PLA como pieza funcional?
Depende del nivel funcional. En aplicaciones de baja carga, temperatura ambiente y sin impacto, como validación de apariencia, verificación de interferencias de ensamblaje o bloques de posicionamiento de utillaje, el PLA es suficiente, además de imprimirse de forma estable y con buena superficie. Pero cuando hay esfuerzo continuo, montaje y desmontaje repetido de clips, proximidad a fuentes de calor o exposición solar dentro de un automóvil, la resistencia térmica y la fluencia del PLA son un punto débil: bajo carga prolongada se deforma lentamente y ante impacto es frágil. Para estas piezas se recomienda cambiar a PETG, ABS o nailon; no apueste una pieza funcional con la lógica de costo de una pieza de apariencia.
¿Se puede atornillar directamente un tornillo autorroscante o hacer roscas en piezas de resina (SLA/DLP)?
No se recomienda roscar directamente para soportar esfuerzo. La mayoría de las resinas fotosensibles tienen tenacidad limitada; al apretar un tornillo autorroscante es fácil que se agriete la raíz de la rosca, y más aún con montaje y desmontaje repetido. La práctica común es dejar agujeros para insertos y fijar insertos metálicos con tuercas de cobre termocomprimidas o adhesivo estructural, dejando que el metal soporte el esfuerzo. Si es imprescindible hacer rosca directamente, solo debe usarse en aplicaciones de bajo par y pocos desmontajes, indicando en el plano la especificación de rosca y el par admisible, y realizando una validación destructiva en la primera pieza.
¿Por qué las piezas de nailon salen fuera de tolerancia al medirlas?
Primero descarte la absorción de humedad. El nailon (especialmente PA6/PA12) absorbe humedad del ambiente y se hincha con ella; medir recién salido de máquina y medir tras unos días puede dar diferencias considerables, más evidentes en piezas de pared delgada. En segundo lugar está la dirección de impresión y la anisotropía: una misma dimensión se comporta distinto entre capas y dentro de la capa. El orden de diagnóstico: confirmar si ya se acondicionó a un estado estable, confirmar que la dirección de medición coincide con la dirección de modelado y confirmar si las dimensiones críticas caen en la zona sensible a la humedad. Si el ajuste de ensamblaje es estrecho, es preferible dejar holgura según el estado tras acondicionamiento que fijar tolerancias según la dimensión recién salida de máquina.
¿Cómo elegir entre PETG y ABS?
Según el entorno y las necesidades de postproceso. Si se requiere resistencia a la intemperie, contacto con alimentos o escenarios médicos (eligiendo la referencia conforme correspondiente), bajo olor y facilidad de impresión, inclínese por PETG; si se requiere mayor resistencia térmica, posibilidad de pulido con acetona o adhesión posterior, y una tenacidad al tacto cercana a la de una pieza de inyección, inclínese por ABS (atención al alabeo y al olor, requiere cámara cerrada). Ninguno de los dos es un material para carga prolongada a alta temperatura; cerca de fuentes de calor hay que elegir otro. Si solo es una pieza de apariencia, el PETG suele ser más sencillo.
¿Cómo escribir la columna de material en el plano para que no se fabrique mal?
No escriba solo "impresión 3D" o "plástico". Como mínimo indique: sistema de material y referencia (por ejemplo, PA12, PETG), proceso (FDM/SLS/SLA, etc.), dimensiones críticas y tolerancias, dirección de esfuerzo y requisitos de dirección de impresión, tasa de relleno y altura de capa, postproceso (retirada de soportes, acondicionamiento de humedad, pulido, pintura) y método de aceptación. Si falta un punto, la cotización y la primera pieza pueden tomar valores por defecto, y al final la discusión será por "mismo material en distinto estado". Los puntos dudosos, pregúntelos directamente a ingeniería al cotizar; no los deje en blanco.
Key takeaways
- Primero define el nivel funcional y luego elige el material: para validación solo estética se puede priorizar PLA/resina; si hay clips, roscas o piezas a flexión, pasa directamente a PETG, ABS o nailon, no rediseñes la estructura repetidamente sobre PLA.
- La resistencia térmica se elige según la "temperatura máxima del entorno de uso + margen de seguridad", no según un valor puntual de la ficha del material; cerca de fuentes de calor o en condiciones dentro del automóvil, el PLA suele fallar primero.
- Las piezas de resina se gestionan como "frágiles + sensibles a UV + sensibles a la humedad": en zonas de carga, clips y uniones roscadas no uses resina estándar por defecto; cambia a resina de ingeniería y valida con caída/apriete.
- Los planos de piezas de nailon deben indicar absorción de humedad y orientación: las dimensiones cambian antes y después del acondicionamiento, la resistencia en Z suele ser menor que en XY, y debe indicarse claramente la dirección de carga crítica.
- Al escribir el material en el plano, indica también el proceso, relleno/espesor de pared, superficies de soporte, postprocesado y método de inspección de dimensiones críticas; de lo contrario, el presupuesto y la primera pieza se harán según interpretaciones distintas.



