No te apresures a consultar la tabla de materiales: ¿qué preguntas hay que responder primero al elegir material para una pieza?
Muchas personas, al recibir un plano, lo primero que hacen es abrir el manual de materiales y elegir entre designaciones como 6061, 304 o POM una que «parezca adecuada». Ese orden es en realidad el inverso. Elegir el material de una pieza no es escoger un nombre con las propiedades más atractivas, sino responder a un conjunto de preguntas restrictivas: cómo se va a estropear, hasta qué punto se permite que se estropee, en qué entorno se estropeará y cuántas unidades hay que fabricar. Solo después de responder con claridad a estas cuatro preguntas la tabla de materiales se reduce de cientos de filas a una lista de candidatos de tres a cinco líneas.
Más concretamente, el primer paso es preguntar por la carga. ¿La pieza soporta tracción estática, flexión repetida, impacto o fricción por contacto prolongado? Según el tipo de carga, el comportamiento del mismo material puede invertirse por completo. Por ejemplo, cierta aleación de aluminio puede ser suficiente bajo carga estática, pero ante cargas alternantes puede agrietarse prematuramente por su sensibilidad a las entallas.
El segundo paso es preguntar por la deformación. La deformación elástica admisible, la fluencia a largo plazo y la deriva dimensional por dilatación térmica eliminan directamente a un grupo de materiales. La lógica de selección de un soporte que exige estabilidad en la precisión de posicionamiento y la de una carcasa que solo debe encajar son completamente distintas.
El tercer paso es preguntar por el entorno. El rango de temperatura, la humedad, el medio, la radiación ultravioleta y los metales distintos con los que entra en contacto son impulsores invisibles del fallo del material. Muchos problemas en planta no se deben a falta de resistencia, sino a corrosión galvánica, hinchazón por absorción de agua de los plásticos o fragilización a baja temperatura. Si no se pregunta esto, por muy fino que sea el cálculo posterior, puede quedar en vano.
El cuarto paso es preguntar por el lote. Fabricar una pieza, cincuenta o cincuenta mil son mundos de selección de material completamente distintos. Para una pieza única se puede tolerar un alto costo de mecanizado en aras del rendimiento; en grandes lotes hay que adaptarse al proceso y hacer que el material se ajuste al molde, al ángulo de desmoldeo y a la contracción. El lote determina si puedes plantearte rutas que requieren molde, como la inyección o la fundición a presión.
Una vez respondidas estas cuatro preguntas, queda fijado el orden de selección de este artículo: modo de falla → umbral de prestaciones → geometría y tolerancias → proceso y lote → costo y validación. Es un embudo en el que cada capa resta. Primero hay que pensar con claridad cómo se va a estropear la pieza y luego definir qué indicadores debe cumplir el material; después, ver si las características estructurales eliminan directamente algunos materiales; a continuación, acotar el rango de procesos con el lote y, a la inversa, reducir los candidatos de material; por último, comparar costos y validar con una muestra pequeña o la primera pieza.
Dicho de forma divulgativa, elegir material es como diagnosticar una enfermedad: primero se ven los síntomas (falla), luego se definen las pruebas (indicadores), después se descartan contraindicaciones (estructura y proceso) y solo al final se receta (la designación). Empezar diciendo el nombre del medicamento suele acabar en que no se cura o en que se trata en exceso: usar un material mucho más caro para resolver un problema que en realidad proviene de la estructura y del amarre. En la página siguiente desglosaremos primero la capa más crítica: el «modo de falla».
Deducir los umbrales de rendimiento a partir de los modos de fallo: cómo ordenar resistencia, tenacidad, dureza y resistencia a la corrosión
El error más común al seleccionar material para una pieza es preguntar primero "¿es bueno este material?" y luego buscar razones. Un enfoque más sólido es el inverso: primero suponer cómo va a fallar y luego deducir qué propiedad debe cumplir primero. La misma tabla de materiales, en escenarios de "fractura por carga estática" y "fatiga por carga alternante", da un orden completamente distinto.
Primero la conclusión: los indicadores de rendimiento no tienen una prioridad absoluta, solo una prioridad vinculada a las condiciones de servicio. Hablar de "si la resistencia es alta" al margen de la temperatura, el medio, el tipo de carga y los requisitos de vida útil equivale a no hablar de nada. A continuación se desglosan según los modos de fallo habituales.
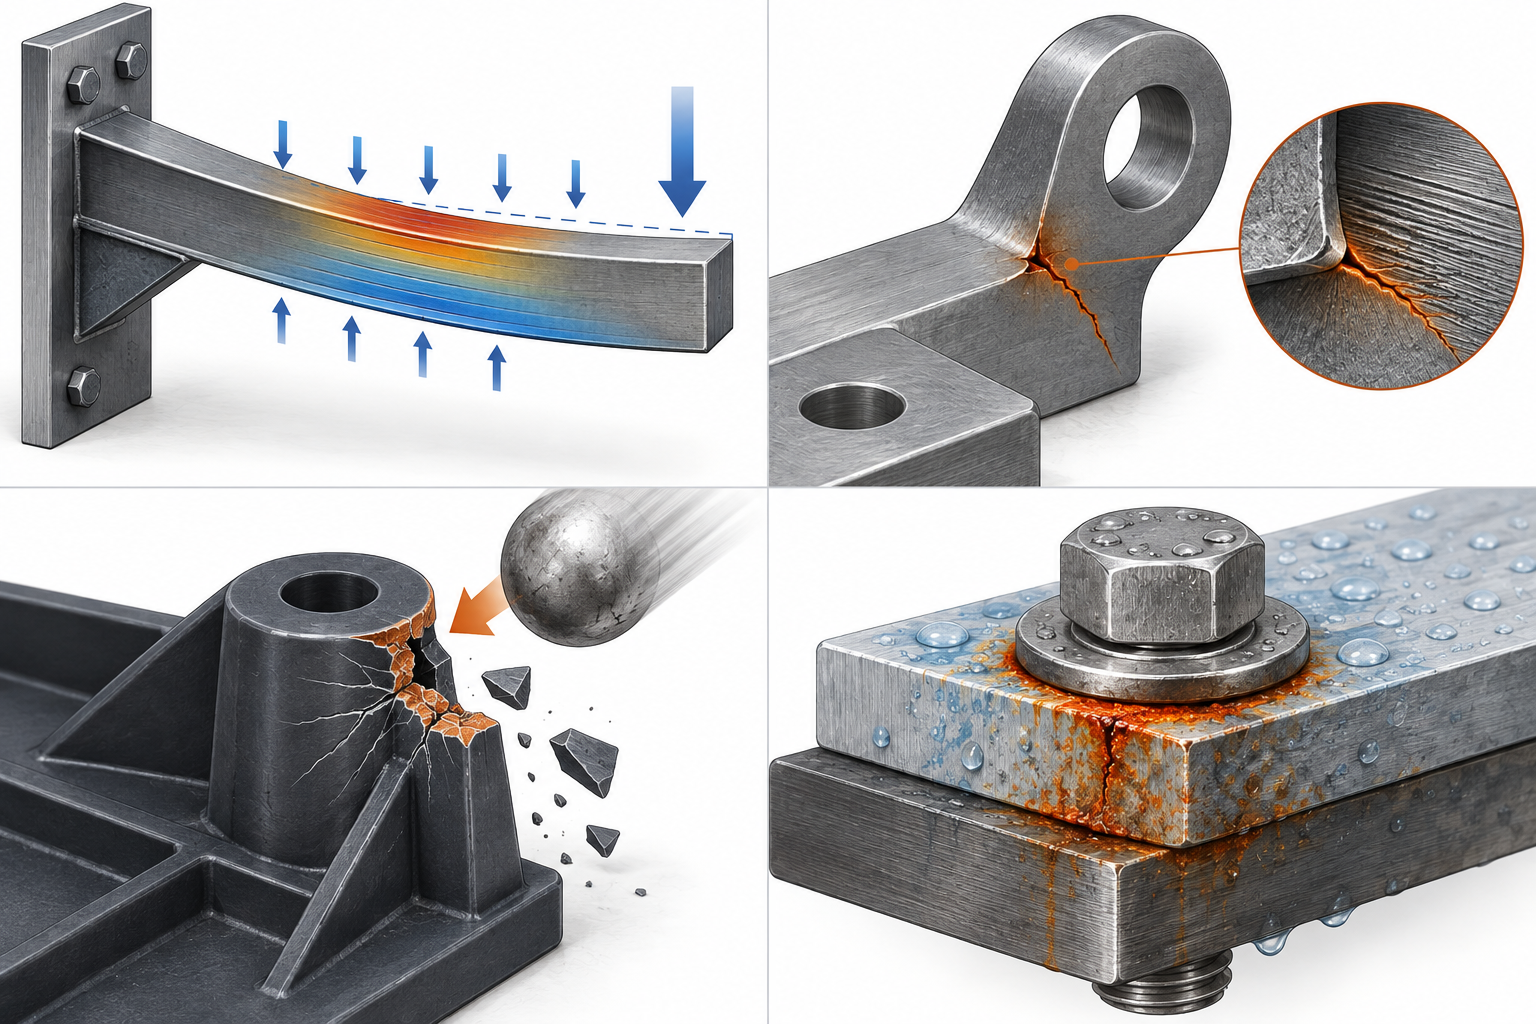
La fractura por carga estática depende de la resistencia y el coeficiente de seguridad; la fatiga, de las entallas y la superficie
En tracción, compresión o flexión puntuales, lo principal es el límite elástico y la resistencia a la tracción, junto con un coeficiente de seguridad. La práctica habitual del sector es aplicar un coeficiente de seguridad de 1,5 a 3 veces según las condiciones de servicio, y mayor aún con impactos o cargas inciertas; el valor concreto debe confirmarse según el plano y las condiciones reales, no copiarse sin más.
Pero si la pieza recibe cargas repetidas, como una biela de movimiento alternativo o un soporte con arranques y paradas frecuentes, lo que suele controlar el fallo no es la resistencia, sino la sensibilidad a las entallas y el estado superficial. Las esquinas vivas, las raíces de rosca y las marcas de mecanizado rugosas son puntos de inicio de grietas. En ese caso, aumentar la resistencia del material puede reducir la tenacidad y no compensar. En el mismo 6061-T6, tras pulir la superficie para eliminar las marcas de herramienta, el comportamiento a fatiga suele ser claramente mejor que el de la misma pieza con estrías de mecanizado.
El impacto depende de la tenacidad; el desgaste, de la dureza y la superficie de contacto
En piezas sometidas a caídas, impactos o sobrecargas repentinas, la tenacidad tiene prioridad sobre la dureza. Los materiales duros y frágiles tienden a desportillarse bajo impacto; los plásticos frágiles y los aceros templados pertenecen a esta categoría y no son adecuados para protectores o clips de pared delgada sometidos a impactos.
En cambio, en superficies de contacto con ajuste deslizante, conexión y desconexión frecuentes o movimiento relativo, lo que importa es la dureza y la rugosidad superficial. La dureza determina la resistencia al desgaste abrasivo y a la adherencia, pero el ajuste es cosa de dos: aumentar la dureza de una sola pieza puede trasladar todo el desgaste a la pieza opuesta. Por eso, en escenarios de desgaste hay que definir a la vez el material y el tratamiento superficial de ambas piezas del par, en lugar de elegir por separado "la más dura".
La corrosión depende del medio y del par de potenciales, no de las tres palabras "acero inoxidable"
La "resistencia a la corrosión" es relativa al medio. El acero inoxidable 304 se comporta bien en atmósfera, agua dulce y la mayoría de entornos alimentarios, pero frente a iones cloruro (atmósfera costera, desinfectantes con cloro, agua salada) tiende a la picadura; el 316, con mayor contenido de molibdeno, suele resistir mejor los cloruros, pero tampoco es universal. El acero al carbono puede aguantar mucho tiempo en interior seco, pero se oxida con la humedad.
Más oculta aún es la corrosión galvánica: cuando dos metales con una diferencia de potencial grande están en contacto directo y se añade un poco de electrolito (agua de condensación, líquido de limpieza), el de menor potencial se corroe más rápido. Aluminio con acero inoxidable, o acero al carbono con aleación de cobre, montados directamente, son combinaciones típicas. La solución es aislar: añadir juntas aislantes, recubrimientos o cambiar a materiales con potenciales próximos. Este punto se pasa por alto a menudo en los planos de montaje, pero reaparece una y otra vez en exteriores y ambientes húmedos.
Si se ordenan estas categorías, se ve que el orden de selección de material es en realidad: identificar primero el modo de fallo dominante, elegir después el indicador principal correspondiente y tomar los demás como restricciones. Por ejemplo, en un soporte exterior, lo dominante son la corrosión y la fatiga, y basta con que la resistencia sea suficiente; en un protector sometido a impacto de maza, lo dominante es la tenacidad y la dureza debe rebajarse.
Geometría, tolerancias y rugosidad superficial: qué características estructurales descartan directamente un material
Los dos pasos anteriores filtran "si puede aguantar". El siguiente paso es más práctico: el aspecto de la pieza suele vetar un material con más fuerza que la magnitud de la carga que soporta. El mismo bloque de aluminio 6061, conformado como carcasa cuadrada de pared delgada de 2 mm, no da problemas; conformado como voladizo esbelto de 0,8 mm, solo cabe esperar deflexión de herramienta y deformación; el mismo eje de 7075, en su tramo macizo se tornea bien, pero con ranuras profundas cruzadas en cruz se convierte en un baile de puntas de herramienta. Si al seleccionar el material no se mira primero la geometría, es fácil redactar una solución con nota máxima en prestaciones y cero en mecanizado.
Paredes delgadas, cavidades profundas y barras esbeltas: los materiales con rigidez insuficiente quedan fuera primero
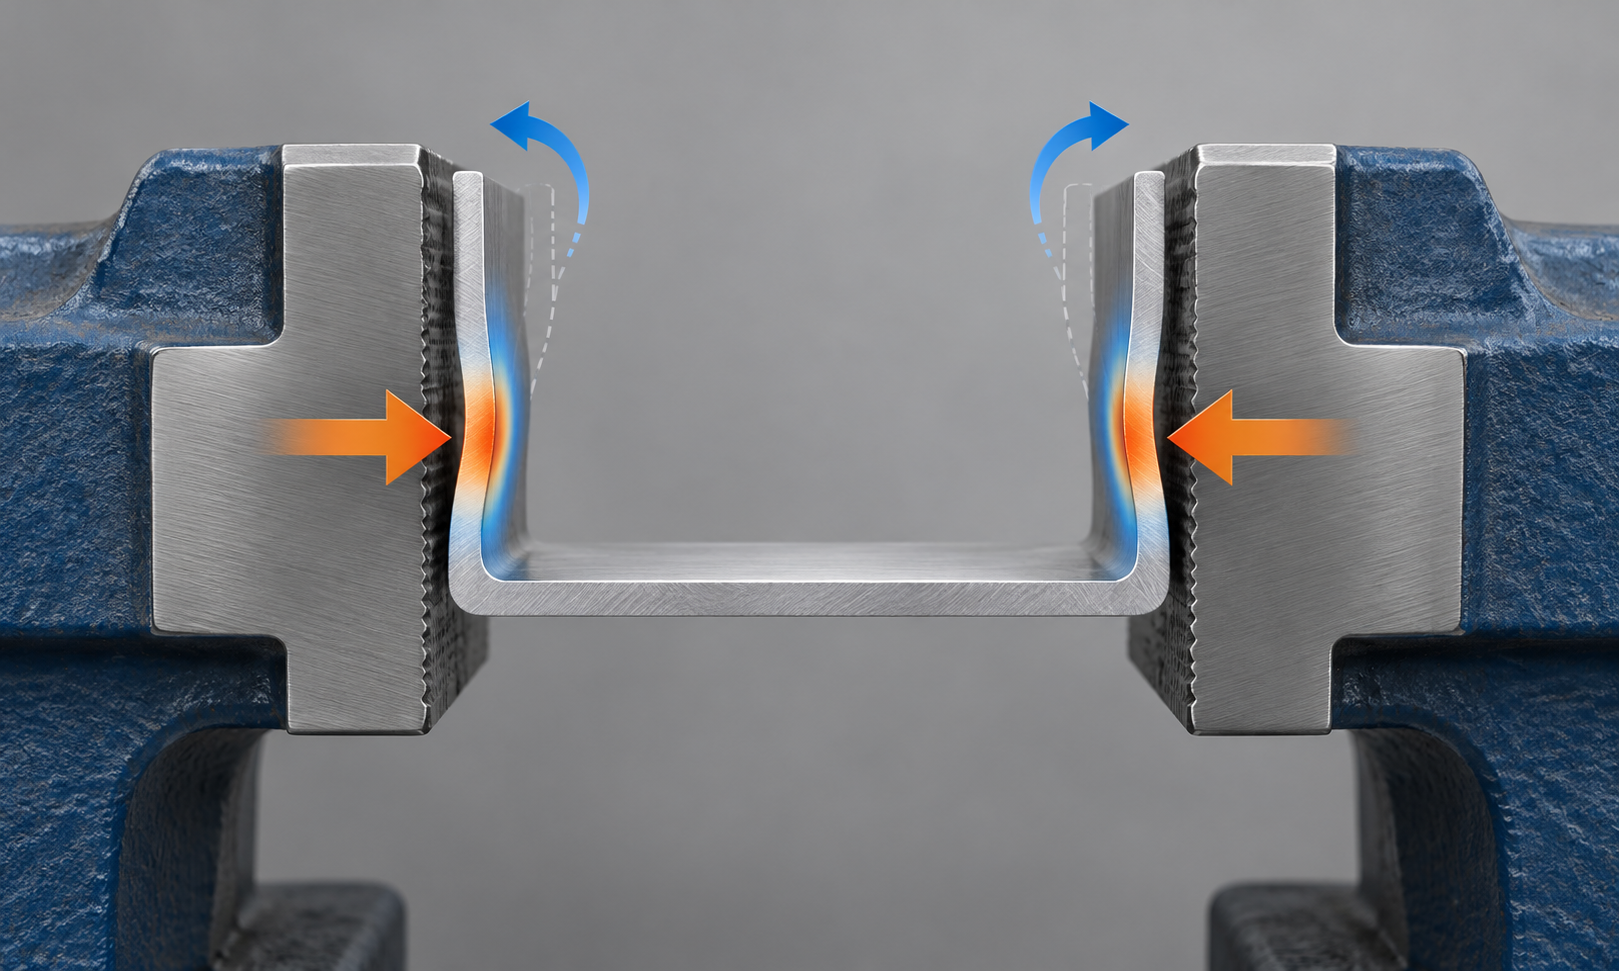
Las estructuras de pared delgada y esbeltas temen sobre todo dos cosas: la fuerza de amarre y la fuerza de corte. Cuanto más blando y menos rígido es el material, más fácil es que el apriete deje marcas o rebote, y que las dimensiones vuelvan a desviarse al soltar; al cortar, es propenso al chatter y deja ondulaciones en la superficie. La experiencia habitual del sector es que en piezas de aluminio de pared delgada no se baje alegremente de 1 mm de espesor; en piezas de acero puede ser algo menor, pero hay que considerar la deformación por tratamiento térmico; y en plásticos como POM o nailon, aunque el espesor sea suficiente, es fácil que las dimensiones cambien en pocos días por absorción de agua o tensiones internas. Las cavidades profundas (profundidad superior a 3–4 veces el diámetro de la herramienta) ponen a prueba la evacuación de viruta y el voladizo de la herramienta: los materiales blandos y pegajosos tienden a enrollar viruta y quemar la herramienta, y los duros y frágiles, a desportillar el filo. Las barras esbeltas (relación longitud-diámetro mayor de 10) casi obligan a usar luneta o mecanizado por tramos, y ahí la rigidez del material determina directamente si se puede completar en un solo amarre.
La banda de tolerancia y la rugosidad superficial, a su vez, bloquean el material
Mucha gente cree que la tolerancia es un problema de mecanizado, pero en realidad lo primero que condiciona es el material. Para un agujero de ajuste IT6, el material debe poder cortarse de forma estable y su coeficiente de expansión térmica no puede ser demasiado disparatado; de lo contrario, pasa la medición pero queda con interferencia al ensamblar. Para una cara de sellado Ra 0.4, el material debe poder rectificarse o torneado fino; una tarea en la que el hierro fundido o el acero de fácil mecanizado destacan se vuelve problemática con aluminio blando, que tiende a pegarse a la herramienta y a formar rebabas, y con aleaciones de titanio obliga a reducir la velocidad, cambiar herramientas y duplicar el tiempo de mecanizado. A la inversa, si el plano solo indica una cara de montaje normal con Ra 3.2, no hace falta elegir un material caro por un poco de calidad superficial. Por eso, al revisar un plano, primero hay que escanear tres cosas: la banda de tolerancia más estricta, la rugosidad superficial más fina y la característica más delgada o más profunda; estas tres cosas determinan básicamente el límite superior de la lista de materiales candidatos.
Aquí hay una reacción en cadena que se pasa por alto con facilidad: para alcanzar cierta rugosidad superficial, el proceso puede pasar de fresado a rectificado o lapeado, y el lapeado exige un límite inferior de dureza del material; un material demasiado blando al rectificarse "embota la muela". Del mismo modo, para mantener cierta tolerancia puede ser necesario añadir un tratamiento de envejecimiento o recocido, y algunos plásticos y aleaciones de aluminio son sensibles a la temperatura, de modo que tras el tratamiento térmico las dimensiones se desvían aún más. La conclusión es: las tolerancias y la rugosidad no son números escritos por separado en el plano; forman junto con el material y el proceso un conjunto de parámetros que deben definirse simultáneamente. En la capacidad de mecanizado CNC de Agile-X / AGX, este juicio vinculado de "geometría-material-proceso" suele revisarse junto con el plano antes de cotizar.
Materiales frágiles e impactos, roscas y ángulos agudos: otra forma de descarte
Hay otra clase de descarte que no tiene que ver con la rigidez, sino con "poder fabricar la característica de forma segura". El hierro fundido, la cerámica y ciertas aleaciones de aluminio con alto contenido de silicio son muy frágiles y no sirven para clips que soportan impactos ni para voladizos de pared delgada; al taladrar, la salida tiende a desportillarse. Y para hacer roscas pequeñas por debajo de M2, un material demasiado blando se barre y uno demasiado duro rompe el macho; un material de dureza media y buena tenacidad resulta lo más estable. Los ángulos internos agudos (R menor que el radio de la herramienta) no se pueden lograr por fresado, y si el material es duro y pegajoso, el costo de electroerosión o corte por hilo sube de inmediato. Si la pieza tiene a la vez ángulos agudos, ranuras profundas y estrechas y caras de sellado, no hay que apresurarse a fijar la designación; primero hay que preguntar: ¿se pueden modificar estas características? Si no se pueden modificar, el rango de selección de material ya es bastante estrecho.
Lotes y procesos: el rango de materiales utilizables en CNC, impresión 3D, chapa metálica, colada al vacío e inyección
Tras filtrar las capas anteriores, deberías tener en mano una "lista de umbrales de rendimiento": resistencia, tenacidad, resistencia a la corrosión, temperatura de servicio y los medios que hay que evitar. Pero la lista no se convierte por sí sola en una designación. En medio hay un filtro muy duro: cuántas piezas hay que fabricar determina qué procesos puedes usar; una vez fijado el proceso, los materiales candidatos también se reducen drásticamente. Con el mismo plano, fabricar 1 pieza y fabricar 50 000 piezas a menudo no implica la misma familia de materiales disponibles. La dificultad de elegir material para una pieza muchas veces no es "qué material es mejor", sino "con este volumen de producción, qué materiales simplemente no se pueden fabricar".
De una pieza a unas decenas: los límites de materiales del CNC y la impresión 3D
Para piezas únicas, lotes pequeños y prototipos, los protagonistas son el mecanizado CNC y la impresión 3D; sus fondos de materiales se solapan poco y la forma de elegir también es distinta. El CNC se basa en el arranque de material: en principio sirve cualquier material que "pueda ser cortado por la herramienta y sujetado": aluminio (6061, 7075, 2024, etc.), acero inoxidable (303, 304, 316, 17-4PH), latón, aleaciones de titanio y plásticos de ingeniería (POM, PEEK, PC, nailon, acrílico) entran en el rango habitual. El criterio común del sector es: para prototipos y lotes pequeños, priorizar designaciones de fácil mecanizado, como 6061-T6 o acero inoxidable 303, que reducen al mínimo el riesgo de sujeción, deformación y desgaste de herramienta; si de verdad se necesita 7075 o 17-4PH, primero hay que confirmar que el proveedor tenga las herramientas y la experiencia correspondientes.
La impresión 3D se basa en la adición de material, y su rango de materiales está más claramente limitado por el proceso del equipo: FDM usa habitualmente PLA, PETG, ABS, nailon y PC; SLA usa resina fotosensible; SLS/MJF usa polvo de nailon; los metálicos, en DMLS, suelen ser acero inoxidable, aluminio, titanio, cobalto-cromo, etc. Su fuerte son las cavidades internas complejas y las estructuras ligeras; su debilidad son la anisotropía y la rugosidad superficial: la resistencia entre capas suele ser menor que dentro de la capa, y las caras de sellado y las caras de ajuste preciso a menudo requieren mecanizado posterior. Para llevar una cara de ajuste de una pieza impresa en 3D por debajo de Ra 0.8, hay que dejar sobreespesor de mecanizado y luego pasar por la máquina, lo que equivale a volver a la secuencia del CNC.
De decenas a cientos: el intervalo de aplicación de la colada al vacío (moldeo de réplica para prototipos)
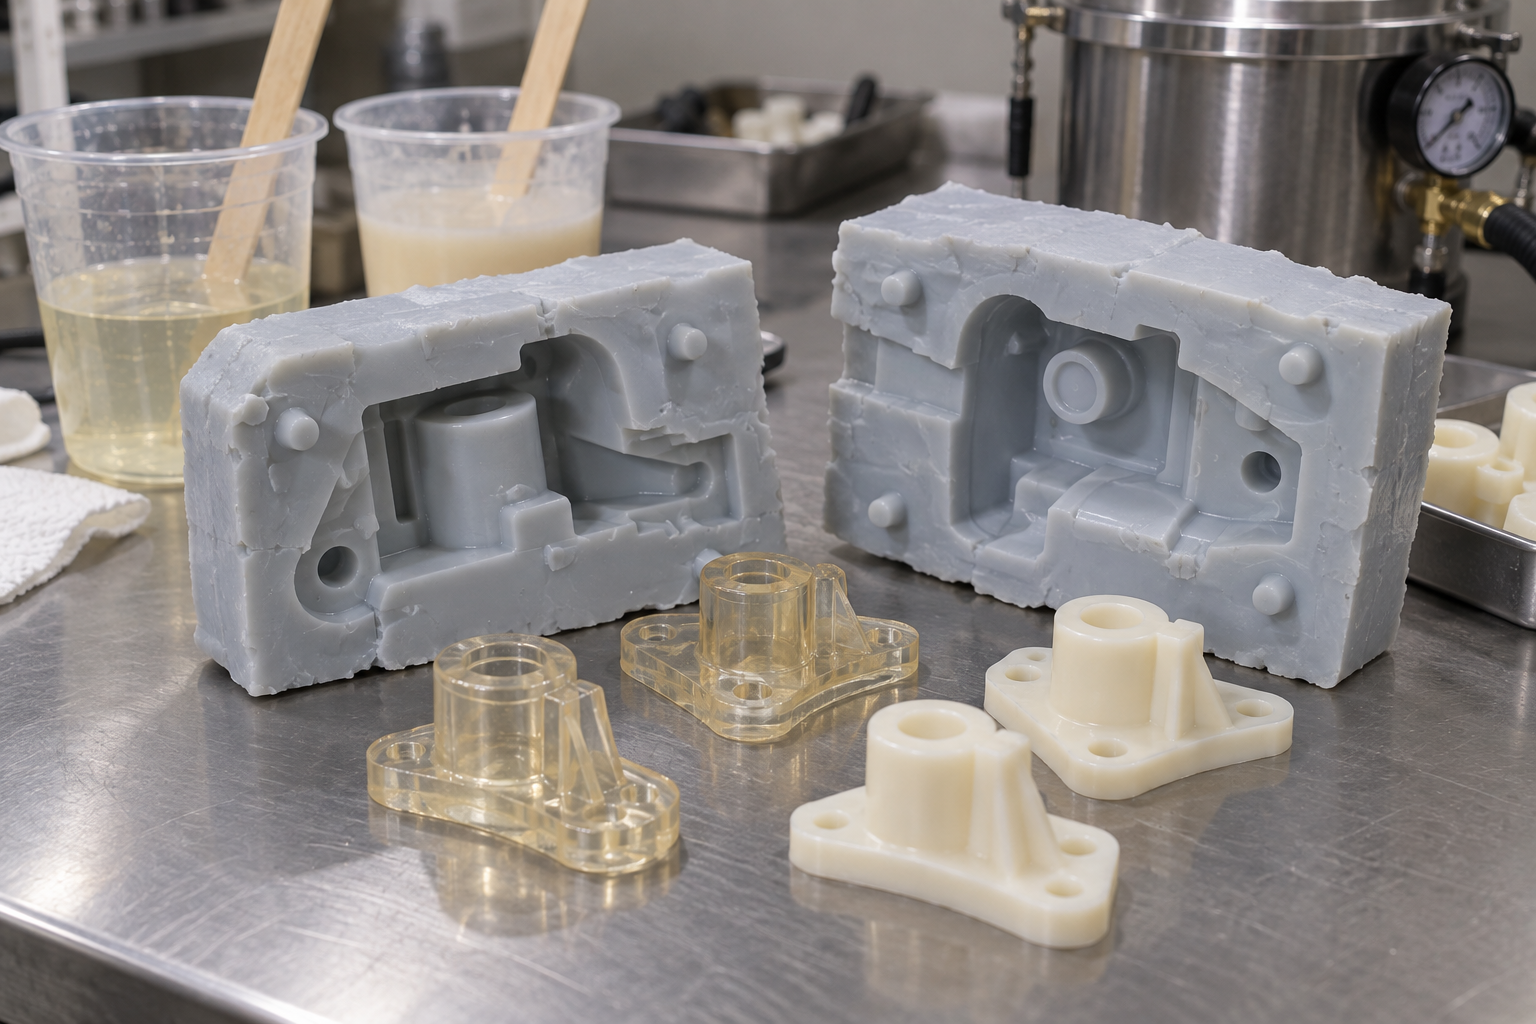
De decenas a cientos de piezas es un intervalo incómodo: el costo unitario del CNC no baja y abrir un molde de inyección no compensa. La colada al vacío (moldeo de réplica para prototipos) se usa a menudo aquí: primero se hace un molde de silicona a partir del modelo original y luego se cuela resina de poliuretano, con la que se pueden obtener piezas de lote pequeño con un aspecto cercano al de la inyección. El material es principalmente resina de poliuretano de diversos tipos, ajustable en dureza, color y parte de las propiedades mecánicas, y también permite piezas transparentes. La limitación es que la resistencia a la temperatura y a la intemperie de las resinas es en general inferior a la de los plásticos de ingeniería, por lo que hay que ser prudente con cargas permanentes o condiciones de alta temperatura; la vida del molde es limitada y, por lo general, tras unas decenas o un centenar de piezas la precisión se desvía, según lo que el proveedor mida realmente. Es una solución de transición, no una solución final.
Chapa metálica e inyección: restricciones de chapa y restricciones de molde
El mecanizado de chapa no se rige por la "libertad de designación", sino por las especificaciones de chapa. Se usan habitualmente chapa laminada en frío, laminada en caliente, galvanizada, inoxidable, de aluminio y de cobre, y los espesores son discretos: si escribes 1.8 mm, puede que el proveedor solo tenga en stock 1.5 o 2.0 mm. El radio de plegado, la distancia mínima al borde del agujero y las dimensiones de desarrollo también están limitados por la ductilidad del material: la chapa de aluminio se agrieta al plegarse y el acero inoxidable en estado duro tiene mucho retorno elástico, tanto más cuanto mayor es el espesor. Por eso, la elección de material para piezas de chapa consiste, en esencia, en hacer una correspondencia dentro de la tabla de espesores disponibles + capacidad de plegado, y no en elegir una designación metálica al azar.
La inyección sigue otra lógica: el material se puede elegir casi libremente —ABS, PC, PC/ABS, PA, POM, PMMA, PP y TPE sirven—, pero el molde ata el material. La contracción determina las dimensiones del molde; los materiales reforzados con fibra de vidrio tienen una contracción claramente anisótropa y desgastan más el molde; una pared demasiado delgada dificulta el flujo y una demasiado gruesa produce rechupes; si el ángulo de desmoldeo es insuficiente, el desmoldeo arranca material. Una vez abierto el molde, el material básicamente ya no se puede cambiar: cambiar de material equivale a modificar el molde. Por eso, cuando se habla de inyección a nivel de decenas de miles de piezas, la decisión de material debe tomarse en sincronía con el diseño del molde, y no fijar primero el material y luego dibujar el molde. Una vez fijado el proceso, los materiales candidatos se reducen drásticamente: esta frase se manifiesta de la forma más completa en la inyección.
Si se observan estos tipos de procesos en conjunto, se descubre una regla: cuanto mayor es el volumen de producción, más restringida está la selección de materiales por el proceso; cuanto menor es el volumen, más libre es la selección de materiales, pero mayor es el precio unitario. El orden práctico para seleccionar materiales de una pieza suele ser: primero delimitar 1–2 procesos viables según el volumen de producción, y luego filtrar el rendimiento dentro de la lista de materiales de ese proceso, en lugar de abrir el manual de materiales y empezar desde la primera página. Si se desea comparar rápidamente los materiales y el alcance alcanzable bajo un proceso determinado, se puede consultar primero la página de capacidades o la biblioteca de materiales correspondiente, y luego confirmarlo con el plano en mano.
El costo no es el precio unitario: influencia de la tasa de utilización del material, la vida útil de las herramientas, el postprocesado y la inspección
Muchas personas comparan el precio de los materiales abriendo la lista de precios del proveedor, viendo cuánto cuesta cada kilogramo y eligiendo el más barato. Este enfoque casi con seguridad conduce a errores en la selección de materiales de una pieza, porque el material es solo uno de los componentes del costo, y a menudo no es el mayor. Lo que realmente determina el costo por pieza es cuántas operaciones debe pasar el lote de piezas, cuánto material se desperdicia, cuántas herramientas se cambian y cuántos dispositivos de medición se fabrican.
Especificaciones del material en bruto y tasa de utilización del material: los materiales baratos a menudo generan más desperdicio
Primero, calcular la tasa de utilización. Para una misma pieza, usar una placa o barra cercana al producto terminado frente a usar un material en bruto de una medida mayor puede suponer una diferencia de más del doble en el costo del material, porque la parte que se corta también se compra con dinero. Lo que se puede modificar en la etapa de diseño es la forma del material en bruto: cambiar una pieza cuadrada para que se anide desde una placa, o cambiar una pieza de revolución a un diámetro de barra estándar, a menudo ahorra más dinero que cambiar de grado de material. La práctica común en la industria es dejar un margen de 2–5 mm por lado en el material en bruto, pero cuánto dejar exactamente depende del método de sujeción y de la deformación por tratamiento térmico; debe confirmarse según el plano y el proceso, no se puede generalizar.
Vida útil de las herramientas y tiempo de mecanizado: al aumentar la dureza, también aumenta el tiempo de mecanizado
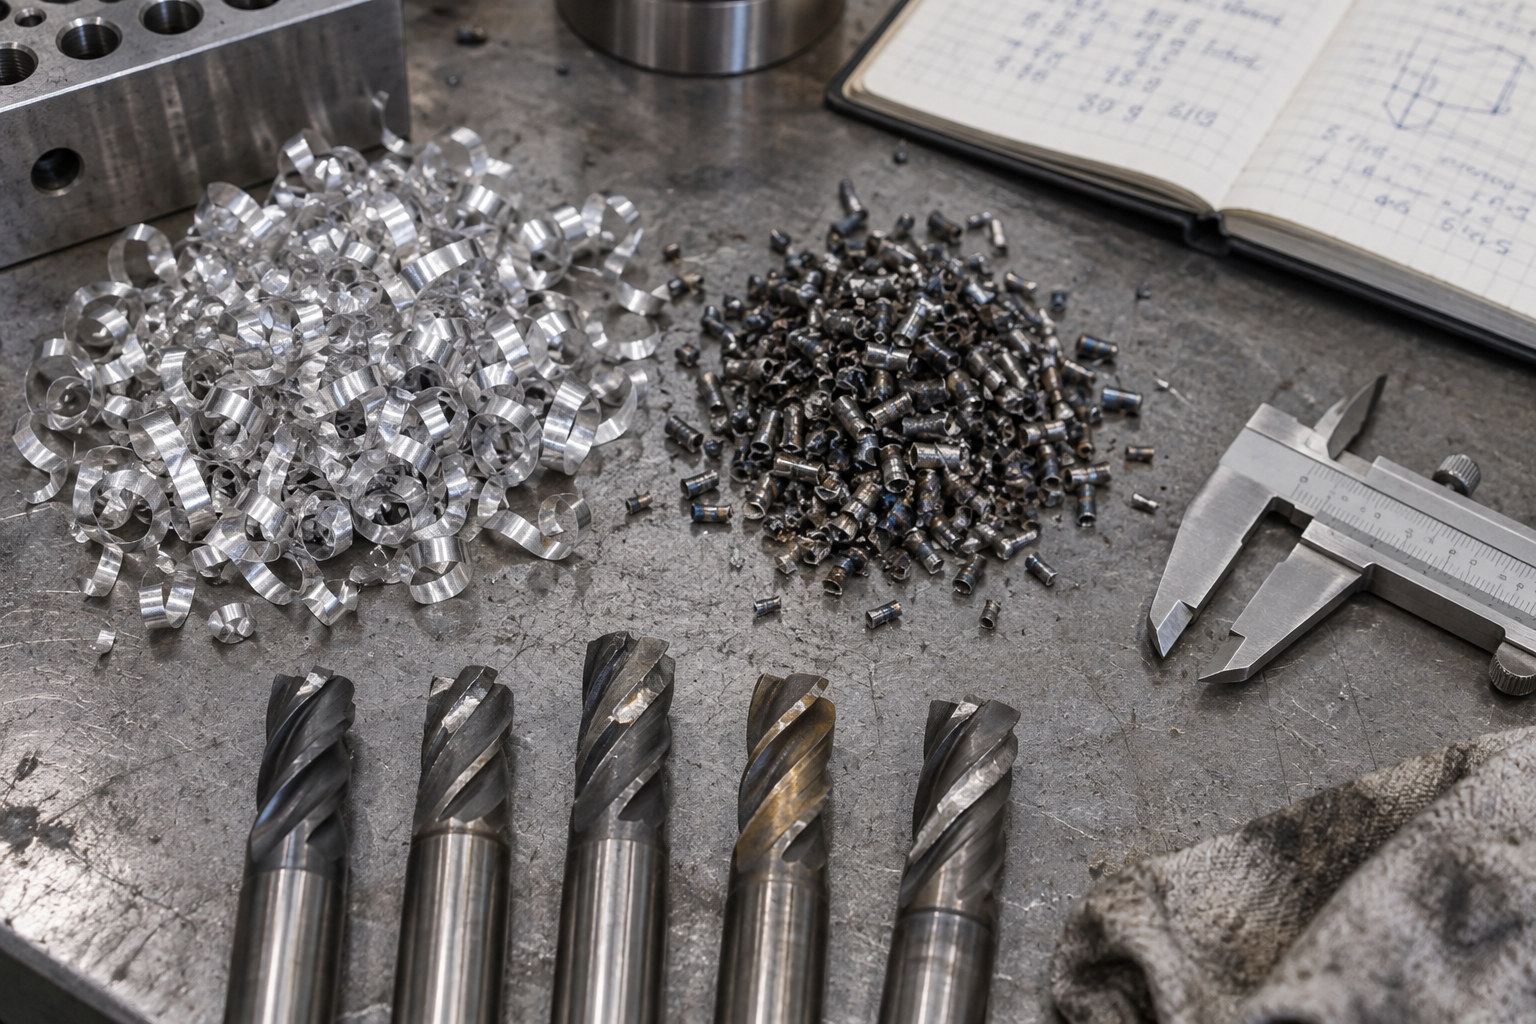
El segundo punto es el tiempo de mecanizado. La misma herramienta al cortar aluminio 6061 y acero inoxidable 304 tiene parámetros de corte completamente diferentes: el acero inoxidable tiene una marcada tendencia al endurecimiento por deformación, avance lento, difícil evacuación de virutas y desgaste rápido de la herramienta; el tiempo de mecanizado puede duplicarse o triplicarse, y el consumo de plaquitas también es mayor. Los aceros templados y las aleaciones de titanio son aún más extremos. Por eso, el «precio unitario bajo del material» con frecuencia queda anulado por el «alto costo de mecanizado». A la inversa, también hay casos en que un material caro ahorra operaciones: algunas piezas resistentes a la corrosión se tornean directamente en acero inoxidable, evitando así el recubrimiento o la pintura, y las operaciones eliminadas y los costos de tratamiento ambiental pueden ser más considerables que la diferencia de precio del material.
Tratamiento térmico, tratamiento superficial, dispositivos de medición y tasa de defectuosos: lista de costos ocultos
La tercera categoría es el postprocesado y la verificación. El tratamiento térmico provoca deformación, y la deformación exige dejar margen, hacer un segundo montaje e incluso enderezar; la anodización, el galvanizado, el chorreado de arena y la pasivación tienen cada uno sus propias condiciones previas y riesgos de rechazo. Cuando las superficies de sellado o de ajuste requieren Ra 0.4 o más fino, a menudo hay que programar por separado una operación de rectificado fino o lapeado, y además equipar dispositivos de medición especiales: los instrumentos de medición también son un costo. A esto se suman los defectuosos de la etapa de ajuste, la inspección de la primera pieza y el muestreo por lote; todo esto junto suele ser más caro que el material.
Por lo tanto, lo correcto no es comparar el precio unitario del material, sino calcular el costo por pieza sumando «material + tiempo de mecanizado + herramientas + postprocesado + inspección + defectuosos», y luego distribuirlo según el volumen de producción. Cuanto menor es el volumen, mayor es la proporción de costos fijos (programación, sujeción, dispositivos de medición) y el costo del material deja de ser lo principal; cuanto mayor es el volumen, el material y los moldes pasan gradualmente a ser los factores dominantes. Esta es también la razón por la que cotizar a ojo basándose en el precio unitario del material no es fiable; la cotización debe evaluarse conjuntamente según el plano, el estado del material, las tolerancias y los requisitos superficiales. Cuando se necesite concretar este paso, se puede enviar directamente el plano a la entrada de cotización clásica, para que la cotización se desglose según la ruta del proceso, en lugar de dar solo un precio de material.
Algunos errores fáciles de cometer: confusión de grados, omisión del estado, veta y anisotropía
Aunque se hayan hecho bien las primeras capas de selección, todavía se puede fallar en los detalles. El verdadero problema al seleccionar materiales de una pieza a menudo no está en la dirección general, sino en esos puntos que no se especifican claramente al hacer el plano y que se dan por sentados al leer la tabla de materiales. Los siguientes tipos de juicios erróneos son los más frecuentes en prototipos y lotes pequeños.
Tratar el 6061 y el 7075 como el mismo «aluminio»
Ambos grados se llaman aleación de aluminio, pero sus propiedades son muy diferentes. La situación común en la industria es: el 6061-T6 tiene un límite elástico aproximadamente en el rango de 240–280 MPa, con maquinabilidad, soldabilidad y resistencia a la corrosión equilibradas, adecuado para soportes, carcasas y placas base de utillajes; el 7075-T6 suele tener un límite elástico en torno a 450–500 MPa, con dureza y resistencia cercanas a algunos aceros, pero con desgaste rápido de la herramienta al mecanizar, sensibilidad a las entallas y prácticamente no recomendado para soldadura; además, tras la anodización su color tiende a ser oscuro y grisáceo.
Las consecuencias son directas: usar 6061 para una pieza en voladizo sometida a un alto momento flector puede dar rigidez insuficiente y deformación repetida; usar 7075 para un marco que necesita soldadura o para un panel que requiere anodización económica bloqueará tanto el costo como el proceso. La acción de verificación es muy sencilla: en el plano no escribir «aluminio», sino «6061-T6» o «7075-T6», e indicar si se permite un grado alternativo. Los valores anteriores son solo referencias para juzgar el orden de magnitud; en última instancia, prevalecen el certificado de garantía del proveedor y el plano.
Omitir el estado del tratamiento térmico: para el mismo grado, T6 y recocido son dos materiales distintos
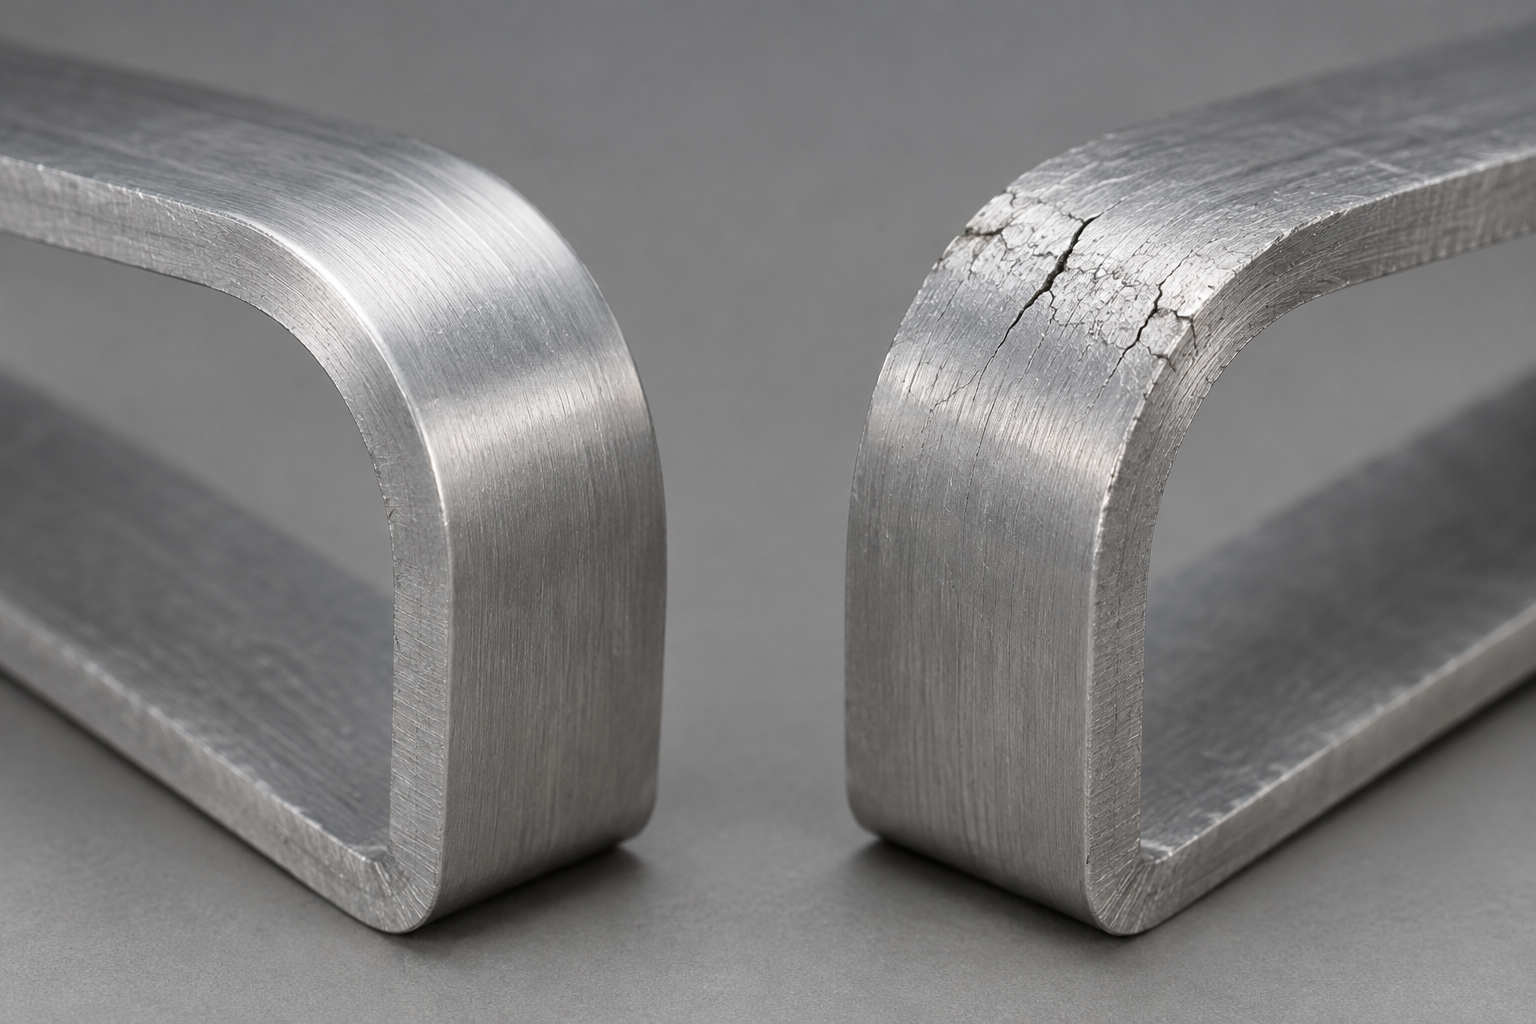
Las tres palabras «6061» no aportan suficiente información. El 6061-O (recocido) es blando, fácil de doblar y de baja resistencia; el 6061-T6 es duro y de alta resistencia, pero el radio de doblado debe ampliarse, de lo contrario la superficie exterior tiende a agrietarse. Lo mismo ocurre con el acero inoxidable: el 304 en estado laminado en frío y en estado recocido presenta diferencias evidentes en el retroceso elástico al doblar y en la tendencia al endurecimiento por deformación. En las aleaciones de titanio y en algunos tipos de acero, el estado de suministro (normalizado, bonificado, solubilizado) también determina directamente si se puede mecanizar directamente con precisión posteriormente.
Lo que más fácilmente se pasa por alto aquí es que los procesos posteriores cambian el estado: la soldadura reblandece la zona afectada térmicamente, y las tensiones residuales introducidas por el mecanizado, al liberarse tras eliminar material, provocan alabeo. Por eso, en el plano o en la hoja de proceso, además de la designación, hay que indicar claramente el estado de suministro, si se permite el tratamiento térmico posterior a la soldadura y la planificación del alivio de tensiones antes del acabado. Escribir solo la designación y no el estado equivale a dejar el riesgo al taller.
Olvidar la anisotropía provocada por la dirección de laminación y la dirección de las fibras
Tras la laminación y la extrusión, los granos de las chapas y barras se alargan en la dirección de flujo, y las propiedades mecánicas adquieren direccionalidad. Si la línea de plegado de la chapa es paralela a la dirección de laminación, la probabilidad de agrietamiento en la superficie exterior es claramente mayor que si es perpendicular a la dirección de laminación. Al diseñar piezas plegadas, si las condiciones lo permiten, conviene que la línea de plegado sea lo más perpendicular posible a la dirección de las fibras de la chapa, o aumentar adecuadamente el radio de plegado.
La anisotropía en la fabricación aditiva es aún más acusada. En FDM y en algunas piezas metálicas impresas, la resistencia y el alargamiento en la dirección entre capas suelen ser inferiores a los de la dirección dentro de la capa; si la dirección de carga coincide con la interfaz entre capas, hay que recalcular el coeficiente de seguridad. En plásticos, la orientación de las fibras en piezas reforzadas con fibra de vidrio sigue la posición del punto de inyección y la trayectoria de flujo; las fibras largas refuerzan notablemente en la dirección de flujo, pero mucho menos en la dirección perpendicular. Acción de verificación: en el plano o en la comunicación del proceso, indicar la dirección de la textura, la dirección de plegado y la dirección principal de carga, y no dejar que el taller lo adivine.
Estas tres cosas: absorción de agua de los plásticos, corrosión galvánica y reblandecimiento por temperatura
El nailon (PA), tras absorber agua, aumenta de dimensiones y pierde rigidez; para piezas de ajuste preciso, o se elige un material con baja absorción de agua (como POM o PBT), o se indica en el plano la condición de humedad del entorno de uso y la banda de tolerancia admisible. La corrosión galvánica se produce cuando dos metales con una diferencia de potencial grande están en contacto directo y además hay un electrolito; hay que prestar atención a combinaciones como aluminio y acero, o tornillos de acero inoxidable y acero al carbono; si es necesario, separar ese par con juntas aislantes, recubrimientos o eligiendo materiales de potencial similar.
A menudo se subestima el efecto de la temperatura sobre los plásticos. Un ABS o un PC que a temperatura ambiente son suficientemente rígidos empiezan a reblandecerse notablemente a 60–80 ℃, y la fluencia se acelera. Al seleccionar piezas de plástico, incluir la temperatura máxima de trabajo en la lista de requisitos y luego consultar la temperatura de deformación térmica del material es mucho más fiable que mirar solo los datos a temperatura ambiente. El punto común de estas trampas es que «el material en sí no es el problema, sino que el emparejamiento y las condiciones de trabajo no están bien especificados».
Una secuencia de selección que se puede seguir paso a paso: del requisito a la designación y a la validación
Reuniendo los niveles anteriores, cómo seleccionar el material de una pieza puede seguirse en realidad en un orden fijo. Si el orden es correcto, aunque falte experiencia no es fácil omitir puntos; si el orden se altera, es muy fácil acabar hojeando sin rumbo la tabla de materiales. Los siete pasos siguientes tienen cada uno un entregable claro; hay que completar un paso antes de pasar al siguiente.
- Enumerar las condiciones de trabajo: tipo y magnitud de la carga, rango de temperatura, medio, requisitos de vida útil, relaciones de montaje. Entregable: una página con la lista de requisitos.
- Definir los modos de fallo: cómo es más probable que falle: rotura, fatiga, desgaste, corrosión, deformación, fluencia. Entregable: lista de fallos ordenada por prioridad.
- Fijar umbrales de prestaciones: traducir los modos de fallo a indicadores consultables: resistencia a la tracción, límite de fatiga, dureza, grado de resistencia a la corrosión. Entregable: tabla de indicadores con valores mínimos numéricos.
- Descartar por geometría y tolerancias: características como paredes finas, cavidades profundas, superficies de sellado o roscas de paso fino eliminan directamente a un grupo de materiales. Entregable: los materiales candidatos se reducen de una docena a tres o cinco.
- Elegir el proceso según el volumen: para una sola pieza, CNC o impresión 3D; de decenas a cientos de piezas, se puede considerar el moldeo por réplica de prototipos; solo a partir de miles de piezas tiene sentido hablar de inyección. Entregable: plan de proceso y familia de materiales correspondiente.
- Comparar costes: calcular el aprovechamiento del material en bruto, las horas de mecanizado, el consumo de herramientas, el postprocesado y la inspección; no comparar solo el precio unitario del material. Entregable: comparación de dos o tres soluciones viables.
- Validar con muestras pequeñas: fabricar probetas, medir dimensiones clave y funcionalidad, y si es necesario realizar ensayos de niebla salina o de fatiga. Entregable: plan de validación y conclusión de liberación.
De estos siete pasos, el cuarto y el quinto son los que más fácilmente se repiten. Si la geometría es demasiado exigente, puede que haya que adelantar el proceso un nivel; si el volumen se duplica de repente, el material también puede pasar de una aleación de aluminio a un plástico más barato pero que requiere abrir molde. Se permite retroceder, pero cada retroceso debe repasar de nuevo los modos de fallo, para que no se omita silenciosamente ningún nivel.
Qué registro verificable debe dejarse en cada paso
El valor del orden de selección reside, en parte, en el propio proceso y, en parte, en los registros que quedan. La lista de requisitos debe poder rastrearse hasta el cliente o el escenario de uso; la tabla de indicadores debe indicar claramente el estándar de prueba o la fuente de datos; el plan de proceso debe señalar las limitaciones clave (por ejemplo, espesor mínimo de pared, requisitos de desmoldeo); el plan de verificación debe especificar qué se mide, con qué instrumento y cuál es el criterio. Estos registros, en revisiones posteriores o al cambiar de proveedor, son mucho más fiables que la experiencia verbal.
Un último recordatorio: los rangos comunes de propiedades de materiales, las evaluaciones de mecanizado y los intervalos de costos del sector son solo puntos de partida para el juicio. Un mismo grado en distintos lotes, distintos estados y distintos proveedores presenta diferencias en los valores medidos. La conclusión final de selección debe basarse en las indicaciones del plano, los certificados de material y la verificación física. Cuando sea necesario convertir el plan en piezas mecanizables, primero se pueden organizar los planos y las condiciones de trabajo, y luego contrastar la viabilidad del proceso con la biblioteca de materiales o la visión general de capacidades de fabricación.
Preguntas frecuentes: varias consultas recurrentes sobre la selección de materiales para piezas
En las secciones anteriores se desglosó «cómo seleccionar materiales para una pieza» en varios niveles: modos de fallo, tolerancias geométricas, lote de proceso, costo y verificación. Aquí se seleccionan algunas de las consultas más frecuentes y más fáciles de responder erróneamente con una sola frase, para aclarar los límites una por una.
¿Aluminio o acero inoxidable: cómo elegir rápidamente entre los dos?
Primero hay que ver dos cuestiones: qué es más crítico, el peso o la resistencia a la corrosión. Si se busca reducir peso, conducir calor o colorear mediante anodizado, se tiende al aluminio; si se busca resistencia a la corrosión, resistencia al desgaste o rigidez estructural, se tiende al acero inoxidable. La densidad del aluminio es aproximadamente un tercio de la del acero, pero su módulo elástico también es bajo, por lo que con la misma sección es más «blando»; en voladizos largos o estructuras de alta rigidez hay que engrosar la sección. El acero inoxidable tiene una marcada tendencia al endurecimiento por deformación y su maquinabilidad suele ser peor que la del aluminio, con mayor consumo de horas y herramientas. La práctica común del sector es: para piezas de soporte en entornos no corrosivos y con prioridad en reducción de peso, usar aluminio tipo 6061; para piezas en contacto con humedad, productos químicos o que requieren superficies de ajuste resistentes al desgaste, usar acero inoxidable tipo 304/316. La confirmación final se hace según las condiciones del plano.
¿Pueden las piezas de plástico sustituir a las metálicas?
Los escenarios en los que puede sustituirse suelen ser: carga no elevada, temperatura no elevada, sin necesidad de conducción eléctrica o térmica y sin requisitos estrictos de estabilidad dimensional. Las ventajas del plástico son autolubricación, resistencia química, capacidad de moldearse por inyección en estructuras complejas y bajo costo por pieza. Pero el módulo elástico del plástico es uno o dos órdenes de magnitud inferior al del metal, y la fluencia, la absorción de agua y la dilatación térmica son más evidentes, por lo que bajo carga prolongada se deforma lentamente. El refuerzo con fibra de vidrio puede aumentar la rigidez y la resistencia, pero la anisotropía es marcada y la contracción y el alabeo son más difíciles de controlar. El método de juicio es directo: enumerar la carga real, la temperatura de trabajo y los requisitos de vida de la pieza metálica, y compararlos con la tensión admisible y los datos de fluencia del plástico a esa temperatura. Si hay dudas, hacer una validación con muestra.
Sin datos de carga, ¿cómo empezar a seleccionar materiales?
No tener datos no significa que no se pueda seleccionar, pero primero hay que completar las entradas mínimas: dónde va montada la pieza, si está sometida a tracción, compresión o flexión, si hay impacto, si hay desgaste por movimiento relativo, cuál es la temperatura de trabajo y el medio. Aunque solo se dé una descripción de orden de magnitud como «la fuerza de apretar un tornillo a mano» o «el peso de una persona al pisar», es mejor que dejarlo completamente en blanco. Para empezar se puede estimar una carga según el «peor caso» y multiplicarla por un factor de seguridad; tras elegir los materiales candidatos, hacer un montaje de prueba con una muestra o un ensayo simple de carga. Hay que advertir que la estimación solo sirve para una preselección y no sustituye la verificación de diseño; en el plano oficial deben indicarse claramente las condiciones de carga para que la selección de material tenga fundamento.
¿En qué se diferencia la selección de materiales entre lotes pequeños y grandes?
La diferencia principal está en las restricciones de proceso y la estructura de costos. De una a decenas de piezas, el CNC y la impresión 3D pueden usar casi cualquier grado, con alta libertad de elección de material, pero hay que aceptar un mayor tiempo por pieza. De decenas a cientos de piezas, el vaciado al vacío (copias de prototipos) puede reproducir rápidamente resinas tipo ABS o tipo PP, adecuadas para validación de apariencia y montaje, pero sus propiedades mecánicas suelen ser inferiores a las de las piezas inyectadas. Solo a partir de decenas de miles se habla de inyección y fundición a presión; entonces el material debe someterse al molde: hay que prever el desmoldeo, controlar la contracción y evitar espesores excesivos, y el grado de material suele quedar filtrado inversamente por la contracción y la fluidez. Por eso, una misma pieza en distintos volúmenes de producción puede tener un material óptimo distinto.
En el plano, ¿basta con escribir solo «acero» o «aluminio» como material?
No basta, y además es una de las fuentes más comunes de retrabajo. Como mínimo hay que indicar el grado y el estado, por ejemplo 6061-T6, 304, acero 45 templado y revenido. El estado afecta directamente la resistencia, la dureza y la maquinabilidad: el 6061 en estado recocido y en estado T6 tienen propiedades muy distintas, y el mismo grado tras distintos tratamientos térmicos también se comporta de forma diferente al mecanizarse. Si hay requisitos de direccionalidad, también hay que indicar la dirección de laminación o la dirección de fibra; si hay requisitos superficiales, hay que especificar la rugosidad y el tratamiento. Cuando la información del material está incompleta, el fabricante solo puede trabajar con los valores predeterminados habituales, y la pieza resultante puede montarse pero no cumplir la intención de diseño. Completar el grado, el estado, el tratamiento térmico y el tratamiento superficial es el último paso para llevar la selección de material al plano.
Key takeaways
- El orden para elegir material es «primero definir el modo de falla, luego fijar el umbral de prestaciones y, por último, dejar que el proceso y el costo eliminen candidatos»; hacerlo al revés suele provocar retrabajos en la fase de prototipo o de producción en serie.
- Indicadores como resistencia, dureza, resistencia a la corrosión y resistencia al desgaste deben vincularse a condiciones de trabajo concretas (tipo de carga, temperatura, medio, vida útil); hablar de si un material es «bueno o malo» al margen de las condiciones de trabajo carece de sentido.
- Las tolerancias, la rugosidad superficial, el espesor de pared y las características estructurales a menudo determinan el material antes que la resistencia: demasiado blando no sujeta bien, demasiado duro desgasta las herramientas, demasiado frágil se astilla con facilidad; todas son razones comunes de descarte.
- El lote determina el proceso, y el proceso a su vez fija el rango de materiales: una sola pieza se hace por CNC, decenas de piezas pueden ir a colada al vacío, y solo a partir de miles de piezas se habla de inyección o de fundición a presión; la lista de materiales se amplía o se reduce en consecuencia.
- Cualquier designación debe volver al plano para confirmar el estado (recocido/templado y revenido/temple), la dirección de la veta y los requisitos de tratamiento térmico y superficial, y luego dejar que el proveedor lo valide con la pieza real.



