Cómo elegir materiales en el mecanizado CNC: primero pregunta por la función, luego por el grado
Con el plano extendido sobre la mesa, o una pieza vieja delante, la primera reacción de muchos es: ¿6061 o 304? Esa pregunta llega demasiado pronto. A la hora de elegir material en el mecanizado CNC, el verdadero punto de partida no es el grado, sino dónde va montada esta pieza y qué trabajo debe hacer. El grado es la respuesta, no la pregunta.
En otras palabras, la selección de material debe seguir a la función, no al grado que te resulte familiar. Un soporte estructural se preocupa por la resistencia y la fatiga; un colector de fluidos se preocupa por la resistencia a la corrosión y por si la cara de sellado puede ajustarse; un conector se preocupa por la conductividad y la compatibilidad del recubrimiento; un utillaje se preocupa por la estabilidad dimensional. La misma pieza, en otra posición de uso, puede requerir un material completamente distinto.
Así que, antes de abrir el manual de materiales, rellena primero la siguiente lista. No hace falta que sea muy precisa, pero cada punto irá descartando un grupo de candidatos más adelante:
- Carga y rigidez: ¿es una pieza que soporta carga o solo hace de apoyo? ¿Estará sometida a esfuerzos repetidos?
- Peso: ¿hay una necesidad real de reducir peso, o cuanto más pesado, más estable?
- Temperatura: ¿cuál es la temperatura de trabajo a largo plazo y hay picos de corta duración?
- Corrosión y medio: ¿con qué líquidos, gases o agentes de limpieza entra en contacto?
- Desgaste: ¿hay movimiento relativo, ajuste deslizante o montaje y desmontaje frecuente?
- Conductividad eléctrica y térmica: ¿se necesita disipación de calor, puesta a tierra o aislamiento?
- Limpieza: ¿se utiliza en un entorno limpio o en un taller normal? ¿Puede tener rebabas y manchas de aceite?
- Resistencia química: ¿entrará en contacto con disolventes, ácidos, álcalis o desinfectantes?
Cuando termines esta lista, descubrirás que los materiales candidatos suelen reducirse a tres o cinco, en lugar de decenas. A partir de ahí, todas las decisiones —metal o plástico, acero inoxidable o aleación de aluminio, si se necesita PEEK— girarán en torno a esta lista. Ningún material es óptimo en todas las dimensiones; solo hay uno más adecuado para la combinación de tus condiciones.
Este artículo sigue un orden de decisión: primero clasificar por entorno, luego examinar por separado metales y plásticos, después volver a la mecanizabilidad, el postprocesado y la inspección, condiciones que suelen pasarse por alto pero que pueden revertir la elección inicial, y finalmente cerrar con una tabla de consulta rápida. El objetivo es que, antes de solicitar cotizaciones y revisar, ya puedas explicar con claridad "por qué este material", en lugar de limitarte a indicar una referencia.
Si los requisitos funcionales de tu pieza ya están bastante claros, puedes pasar directamente a las secciones posteriores sobre clasificación por entorno y sobre metales y plásticos. Si aún necesitas confirmar la viabilidad de mecanizado, puedes consultar el rango de materiales y procesos listados en capacidades de mecanizado CNC para ver qué características deben confirmarse de antemano con el proveedor. Elegir material, en el fondo, es encontrar un punto de equilibrio viable entre función, entorno y fabricación.
Filtrar materiales por entorno: cómo clasificar corrosión, temperatura, humedad y ultravioleta
Cuando se habla de cómo elegir materiales para procesos CNC, la primera reacción de muchas personas es consultar tablas de referencias: 6061, 304, POM… Pero lo que realmente puede eliminar de un golpe a más de la mitad de los candidatos es el entorno. El mismo soporte estructural, instalado en un armario de temperatura constante y seco o sumergido en refrigerante con cloro, no tiene la misma respuesta en absoluto. Así que no te apresures a fijar la referencia; primero responde tres preguntas: ¿dónde se instala esta pieza, con qué medio entra en contacto y con qué frecuencia se mantiene?
Cuantificar estas tres preguntas da como resultado una lista del entorno: si el medio de contacto es agua, aceite, ácido, álcali o niebla salina; cuál es la temperatura de trabajo a largo plazo y si hay picos breves; si la humedad es alta de forma prolongada y si hay condensación; si está a la intemperie y si recibirá luz ultravioleta directa durante mucho tiempo; si requiere limpieza o desinfección repetidas. Una vez completada esta lista, el rango de selección de materiales normalmente puede reducirse a dos o tres categorías.
Corrosión y limpieza: en aplicaciones severas, considerar primero acero inoxidable 316 o PEEK
La corrosión es uno de los aspectos más subestimados. Al evaluarla hay que distinguir entre "contacto ocasional con vapor de agua" y "contacto prolongado con medios corrosivos"; los requisitos de material difieren en un nivel entre ambos. Para corrosión severa, o para aplicaciones que requieren limpieza, desinfección y enjuague repetidos, la práctica común del sector es considerar prioritariamente acero inoxidable 316, o PEEK entre los plásticos de ingeniería. El 316 suele mencionarse más que el 304 por su comportamiento en entornos con cloro, mientras que el PEEK destaca por su resistencia química y térmica, a costa de un precio elevado y de prestar atención a la evacuación de virutas y al calor durante el mecanizado.
Si se trata solo de un entorno general interior, seco y con limpieza ocasional, aluminio 6061 o ABS suelen ser suficientes, y no vale la pena pagar costes de mecanizado por una resistencia a la corrosión que no se utilizará. Aquí hay un punto común de retrabajo: se eligió 304, pero la pieza debe estar en contacto con un medio con cloro, y solo después de un tiempo se descubre la picadura; este tipo de problemas es mucho más barato mencionarlo en la fase de cotización que cambiar de material después.
Temperatura: distinguir entre temperatura de trabajo a largo plazo y picos breves
La temperatura debe analizarse en dos niveles: la temperatura de trabajo a largo plazo determina si el material se reblandece, fluye o envejece más rápido; el pico breve determina si se deformará o fallará instantáneamente. Muchos plásticos, al acercarse a su temperatura de deformación térmica, pierden notablemente estabilidad dimensional y rigidez; incluso sin fundirse, el ajuste puede presentar problemas.
Las piezas metálicas cercanas a fuentes de calor también deben considerar la dilatación térmica. El coeficiente de dilatación del aluminio es mayor que el del acero; cuando una pieza tiene ajustes de tolerancia estricta y además existe una diferencia de temperatura, la diferencia de expansión entre materiales puede consumir el juego del ajuste. En estos casos, la selección del material debe considerarse junto con la temperatura de servicio, y no solo con las dimensiones a temperatura ambiente.
Humedad y ultravioleta: dos fuentes de envejecimiento del plástico y deriva dimensional
En entornos de alta humedad prolongada, plásticos higroscópicos como el nailon absorben agua y se hinchan, y sus dimensiones derivan en consecuencia; en piezas de ajuste con alta exigencia de precisión, si no se calcula el cambio dimensional tras la absorción de humedad, puede que se atasquen al instalarlas. La radiación ultravioleta, por su parte, acelera el envejecimiento superficial de la mayoría de los plásticos; las piezas plásticas expuestas al sol durante largos periodos suelen requerir cambiar a metal o aceptar su sustitución periódica.
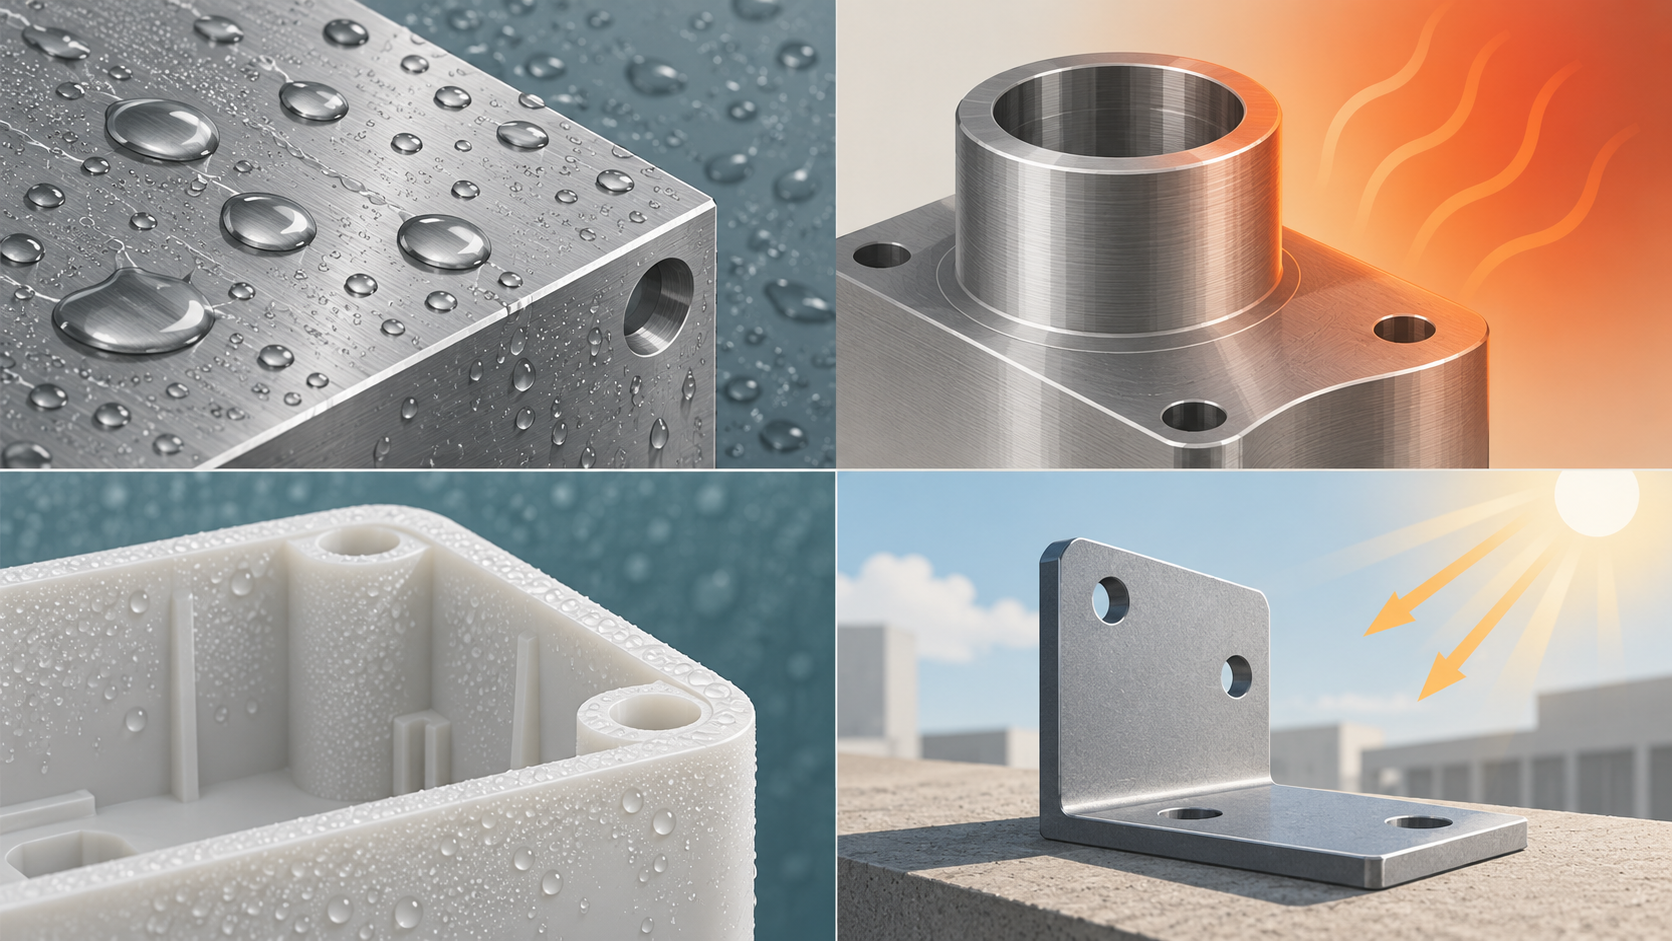
需要提醒的是,材料宣传页上的耐温、耐蚀、耐 UV 数据,多是特定条件下的极限值或加速试验结果,和实际工况往往有差距。做判断时,更稳妥的做法是拿实际介质、实际温度、实际维护周期去问供应商,而不是拿数据表上的数字直接套。环境这一关过了,再进入金属和塑料的牌号细分,效率会高很多。
金属怎么选:铝、不锈钢、钛、铜合金、镍合金的适用与风险
金属是 CNC 加工的主力。同一张图纸,换一种金属,成本、交期、表面质量和失效风险都会变。选金属时不要先背牌号,先看零件要承受什么:载荷、刚度、重量、温度、腐蚀、导电导热、清洁度。下面按常见金属逐类说适用场景和加工风险,每类给一句“什么时候选它是实用的”判断。
铝:6061 与 7075,可加工性好,但强度与耐磨有限
6061 铝是 CNC 里最常用的牌号之一,常见于原型、外壳、夹具和结构支架。它可加工性好,切屑干脆,刀具磨损低,表面处理(如阳极氧化)配套成熟。代价是硬度和耐磨性一般,长期承重或高频摩擦的场合要谨慎。7075 铝强度明显更高,适合高应力结构件,但加工后内应力释放容易引起变形,薄壁件和长悬臂件尤其明显;同时它的耐腐蚀性不如 6061,需要靠阳极氧化或涂层补足。设计上如果有大面积薄壁、大平面度要求,选 7075 前先评估去应力工序和装夹方式。
什么时候选铝是实用的:零件要轻、要散热、要阳极氧化外观,载荷中等且不在强腐蚀环境,6061 往往是起点;要更高强度、对重量敏感,可考虑 7075,但把平面度和去应力写进图纸。
不锈钢:304 与 316,耐腐蚀、可清洁、钝化兼容
304 与 316 是 CNC 不锈钢的主力。304 用于一般耐腐蚀和食品、医疗周边场景;316 因含钼,在含氯环境、海洋气氛、反复清洁消毒的场合更常被考虑。不锈钢的优点是耐蚀、可清洁、与钝化工艺兼容,缺点是加工硬化倾向强,切削力大、刀具磨损快,进给和冷却要更保守,薄壁件也容易因切削热和装夹力变形。深腔、细长孔、细螺纹在不锈钢上比在铝上难做,成本和废料风险通常更高。
什么时候选不锈钢是实用的:零件长期接触水汽、化学品、盐雾,或需要频繁清洗消毒,且能接受更高的加工成本。一般室内干燥环境,铝或塑料往往够用,不必默认上不锈钢。
钛、铜合金、镍合金:性能好,但加工风险和成本要提前算
钛(如 Grade 5 / Ti-6Al-4V)比强度高、耐蚀好,常用于航空、医疗和高端结构件。加工难点集中在切削热:钛导热差,热量集中在刀刃,刀具磨损快,需要专用刀具、充足冷却和保守参数,薄壁件还容易颤振。什么时候选钛是实用的:要减重、要耐蚀、可接受更高的材料和加工成本,且结构上能避免过薄壁和深窄槽。
铜合金导热导电好,常见于电极、散热件、电连接件。但它材质软、延展性好,装夹不当容易夹伤、变形,钻孔和铣削时容易产生翻边毛刺,去毛刺工序要提前规划。什么时候选铜合金是实用的:导电、导热或耐磨(如青铜、黄铜)是核心功能,且零件形状适合软材料装夹。
镍合金(如 Inconel 系列)耐高温、耐腐蚀,用于苛刻工况。它的切削力大、加工硬化严重、刀具磨损极快,通常需要专用刀具、低速大进给和更频繁的换刀,成本和周期都会明显上升。什么时候选镍合金是实用的:高温或强腐蚀环境没有更便宜的替代材料,且能接受更高的加工成本和更长的工艺验证。

金属选择没有唯一答案,关键是让每种材料的取舍和零件功能对上。下一节看工程塑料:什么时候塑料比金属更合适,以及 ABS、POM、尼龙、PC、PEEK 各自适合什么场景。
塑料怎么选:ABS、POM、尼龙、PC、PEEK的典型场景
Después de los metales, los plásticos son otra gran categoría dentro de las piezas mecanizadas por CNC. Mucha gente piensa que con los plásticos "basta con elegir cualquiera", pero en realidad las diferencias entre plásticos de ingeniería son mayores que entre varias aleaciones de aluminio: algunos mantienen sus dimensiones tan estables como una pieza de molde, otros engordan en cuanto absorben humedad y otros se pegan a la herramienta y forman hilos en cuanto se les acerca una fresa. En el proceso CNC, al llegar al tramo de los plásticos, el orden de decisión no cambia: primero se ve qué debe hacer la pieza y luego se concreta la marca o grado específico.
ABS: la opción sin complicaciones para piezas de aspecto y piezas estructurales generales
El ABS suele ser el plástico menos "problemático" en el mecanizado CNC de plásticos: se corta con facilidad, no se agrieta fácilmente, su superficie se puede lijar y pintar, y además es económico. Para carcasas de equipos, paneles, soportes no portantes y utillajes de montaje, piezas que no exigen gran resistencia pero sí un aspecto aceptable, el ABS normalmente es suficiente.
Sus puntos débiles hay que conocerlos de antemano: resistencia, rigidez y tolerancia a la temperatura son mediocres; bajo carga prolongada o cerca de una fuente de calor tiende a fluir en frío; su resistencia a la intemperie también es normal, y a la intemperie prolongada se degrada con facilidad. Por eso el ABS es adecuado para piezas estructurales generales de interior, a temperatura ambiente y con cargas limitadas; esto corresponde justamente al plástico del criterio de los estudios según el cual "en un entorno general, el aluminio 6061 o el ABS suelen ser suficientes".
POM: el habitual en engranajes, deslizadores y piezas de ajuste preciso
El POM (poliacetal, conocido en el sector también como acero sintético) tiene buena rigidez, bajo coeficiente de fricción, buena resistencia al desgaste, una absorción de agua mucho menor que la del nailon y también buena estabilidad dimensional. Para engranajes, deslizadores, casquillos, levas y piezas de ajuste que deben moverse repetidamente durante mucho tiempo, normalmente se piensa primero en él. Al mecanizar POM por CNC, la viruta sale limpia y la superficie alcanza fácilmente buen acabado, por lo que pertenece al grupo de los fáciles de mecanizar.
Hay que tener en cuenta dos cosas: primero, el POM se descompone gradualmente con el uso prolongado a alta temperatura, por lo que cerca de fuentes de calor hay que verificar la temperatura real de trabajo; segundo, su "autolubricación" es solo relativa en comparación con el metal, y en condiciones de carga pesada o alta velocidad todavía hay que evaluar el desgaste. Usarlo como "plástico para piezas de movimiento preciso" se ajusta más a sus virtudes que usarlo como "pieza estructural portante".
Nailon: tenaz y resistente al desgaste, pero la absorción de humedad altera las dimensiones
El nailon (PA) tiene buena tenacidad, resistencia al impacto y al desgaste, y también cierta autolubricación; es común en clips, protectores, almohadillas resistentes al desgaste y piezas estructurales que soportan carga pero no exigen alta precisión. Su problema está en la absorción de humedad: el nailon absorbe agua del entorno y, al hacerlo, sus dimensiones aumentan, y su resistencia y rigidez también cambian. Con el mismo plano, las piezas mecanizadas en temporada seca y las mecanizadas en una zona húmeda pueden dejar de ajustar igual después de un tiempo.
Por eso el criterio es muy directo: si la pieza tiene ajustes de tolerancia estricta, posiciones de agujeros de precisión o requisitos de estabilidad dimensional a largo plazo, antes de usar nailon hay que evaluar el efecto de la humedad y, si es necesario, cambiar a un material con menor absorción de agua o dejar margen en las tolerancias dimensionales según el estado tras la absorción de humedad. Si solo se busca tenacidad y resistencia al desgaste, el nailon sigue siendo una opción con buena relación calidad-precio.
PC: la primera opción para resistencia al impacto y piezas transparentes, atención a las tensiones internas
El PC (policarbonato) destaca entre los plásticos de ingeniería por su resistencia al impacto y además es transparente; para protectores, ventanas de visión y carcasas que deben resistir caídas suele elegirse. Pero el PC tiene grandes tensiones internas y, tras el mecanizado, si entra en contacto con ciertos disolventes o aceites, o si se aprieta a la fuerza durante el montaje, puede agrietarse por tensión: aparecen microfisuras en la superficie que a menudo solo se manifiestan tras un tiempo de uso.
La solución no es "no usar PC", sino controlar el proceso y el montaje: evitar el sobrecalentamiento y fuerzas de corte excesivas al cortar, considerar el recocido para aliviar tensiones, evitar el prensado forzado con interferencia durante el montaje y confirmar la compatibilidad de las superficies de contacto con las grasas y limpiadores utilizados. Las piezas transparentes deben indicarse especialmente de antemano, porque los arañazos y las marcas de tensión se amplifican en estado transparente.
PEEK: material para condiciones severas de alta temperatura y resistencia química
El PEEK es un plástico de ingeniería de altas prestaciones: resiste altas temperaturas, numerosos medios químicos y tiene buenas propiedades mecánicas; además, en algunos casos puede sustituir al metal en piezas ligeras o aislantes. Se utiliza en semiconductores, medicina, química, aeronáutica y otros escenarios con requisitos de temperatura y medios, y es también el material plástico correspondiente al criterio de los estudios según el cual "en entornos corrosivos severos puede considerarse acero inoxidable 316 o PEEK".
El precio es alto y su mecanizado tampoco es sencillo: el PEEK conduce mal el calor, el calor de corte se acumula con facilidad, hay que organizar bien la evacuación de viruta y la refrigeración, pues de lo contrario la superficie puede quemarse o aparecer deriva dimensional; el desgaste de la herramienta también es más rápido que con ABS o POM. Por eso, antes de confirmar el uso de PEEK, conviene pensar con claridad: ¿es el único que puede cumplir a la vez con resistencia térmica, química y mecánica? Si la respuesta no es única, un material más económico suele ser más rentable.
Cuándo el plástico es más adecuado que el metal
Poniendo los anteriores en conjunto, los escenarios en los que el plástico gana tienen rasgos comunes: ligereza, aislamiento, autolubricación, resistencia química y cargas no elevadas. Por ejemplo, piezas móviles que deben aligerarse, soportes de aislamiento eléctrico, ajustes deslizantes que no requieren lubricación añadida, recipientes o tuberías en contacto con ácidos y bases débiles. En estos casos el metal o pesa demasiado o necesita tratamientos adicionales de aislamiento o lubricación, mientras que el plástico lo resuelve de una vez.
A la inversa, cuando hay cargas elevadas, alta rigidez, alta temperatura prolongada o desgaste severo, el metal suele seguir siendo la línea principal: en esas condiciones, el fluido en frío, el envejecimiento y el desgaste del plástico se manifiestan rápidamente. El punto de decisión sigue siendo el viejo dicho: no hay material óptimo, solo el material más adecuado. La elección en el tramo de los plásticos parte igualmente de las necesidades funcionales, no de las marcas o grados que ya conocemos.

Cómo afecta la mecanizabilidad al coste CNC y a la calidad superficial
Algo que se pasa por alto con más facilidad al elegir material: un material con buen rendimiento en servicio no tiene por qué ser fácil de mecanizar. En el proceso CNC, para elegir material no basta con mirar la resistencia a la tracción o los datos de resistencia a la corrosión; también hay que preguntar: ¿se puede cortar este material de forma estable? La mecanizabilidad influye directamente en tres cosas: desgaste de la herramienta, tiempo de ciclo y rugosidad superficial. Al final, todo se refleja en el coste y el plazo de entrega.
Comparando juntos el aluminio, el acero inoxidable y el titanio, las diferencias son las más evidentes. El aluminio 6061 se corta con ligereza, evacua bien la viruta, se maneja con herramientas convencionales y alcanza fácilmente rugosidades finas. El acero inoxidable 304 tiene gran tenacidad y mala conductividad térmica, el calor de corte se concentra cerca del filo, se endurece con facilidad por deformación y desgasta la herramienta más rápido, por lo que el avance y las revoluciones deben ser más conservadores. Las aleaciones de titanio (como el Grado 5) generan un calor de corte mayor y conducen peor el calor, la temperatura del filo sube rápido y normalmente exigen velocidades de corte más bajas y refrigeración abundante, además de una vida de herramienta más corta. Para la misma forma, cambiar de material puede significar cambiar de herramienta, modificar parámetros y aumentar las horas de trabajo.
Paredes delgadas, cavidades profundas y tolerancias estrictas: evaluar primero si se puede mecanizar de forma estable
Cuando en el plano aparecen paredes delgadas, cavidades profundas, agujeros de precisión o roscas finas, el riesgo de la elección de material se amplifica. Las piezas de pared delgada tienden a ceder o vibrar bajo la fuerza de corte; los materiales duros y frágiles pueden desportillarse; los blandos y tenaces pueden recuperar su forma tras ceder la herramienta, dejando dimensiones inestables. En las cavidades profundas es difícil evacuar la viruta, y su acumulación puede rayar la superficie ya mecanizada. Estos rasgos exigen a la mecanizabilidad del material requisitos a menudo más severos que los requisitos de servicio de la pieza.
Un criterio práctico: cuando en el plano hay paredes delgadas, cavidades profundas o características de tolerancia estricta, primero evalúa si el material puede mecanizarse de forma estable, y luego habla de si el rendimiento cumple con lo requerido. Si el material ya presenta frecuentes desviaciones fuera de tolerancia durante la fase de prueba de corte, los mejores datos de resistencia a la corrosión posteriores carecen de sentido.
Problemas de blandura, adherencia al filo y evacuación de virutas en los plásticos
La lógica de mecanizabilidad de los plásticos es diferente a la de los metales. Los metales temen a la dureza; los plásticos a menudo temen a la blandura. Materiales como POM, nailon y ABS tienden a producir virutas continuas durante el corte; una evacuación deficiente puede enredar la herramienta o rayar la superficie. El nailon cambia de dimensiones tras absorber humedad, por lo que puede requerir secado antes del acabado. El PC tiene grandes tensiones internas y es propenso a agrietarse por tensión durante el corte. Aunque el PEEK tiene buen rendimiento, es caro y tiene baja conductividad térmica; el calor de corte no se disipa fácilmente, por lo que la evacuación de virutas y la refrigeración también requieren atención. La calidad superficial de las piezas plásticas depende más de la agudeza de la herramienta y de la evacuación de virutas que de simplemente aumentar la velocidad de giro.
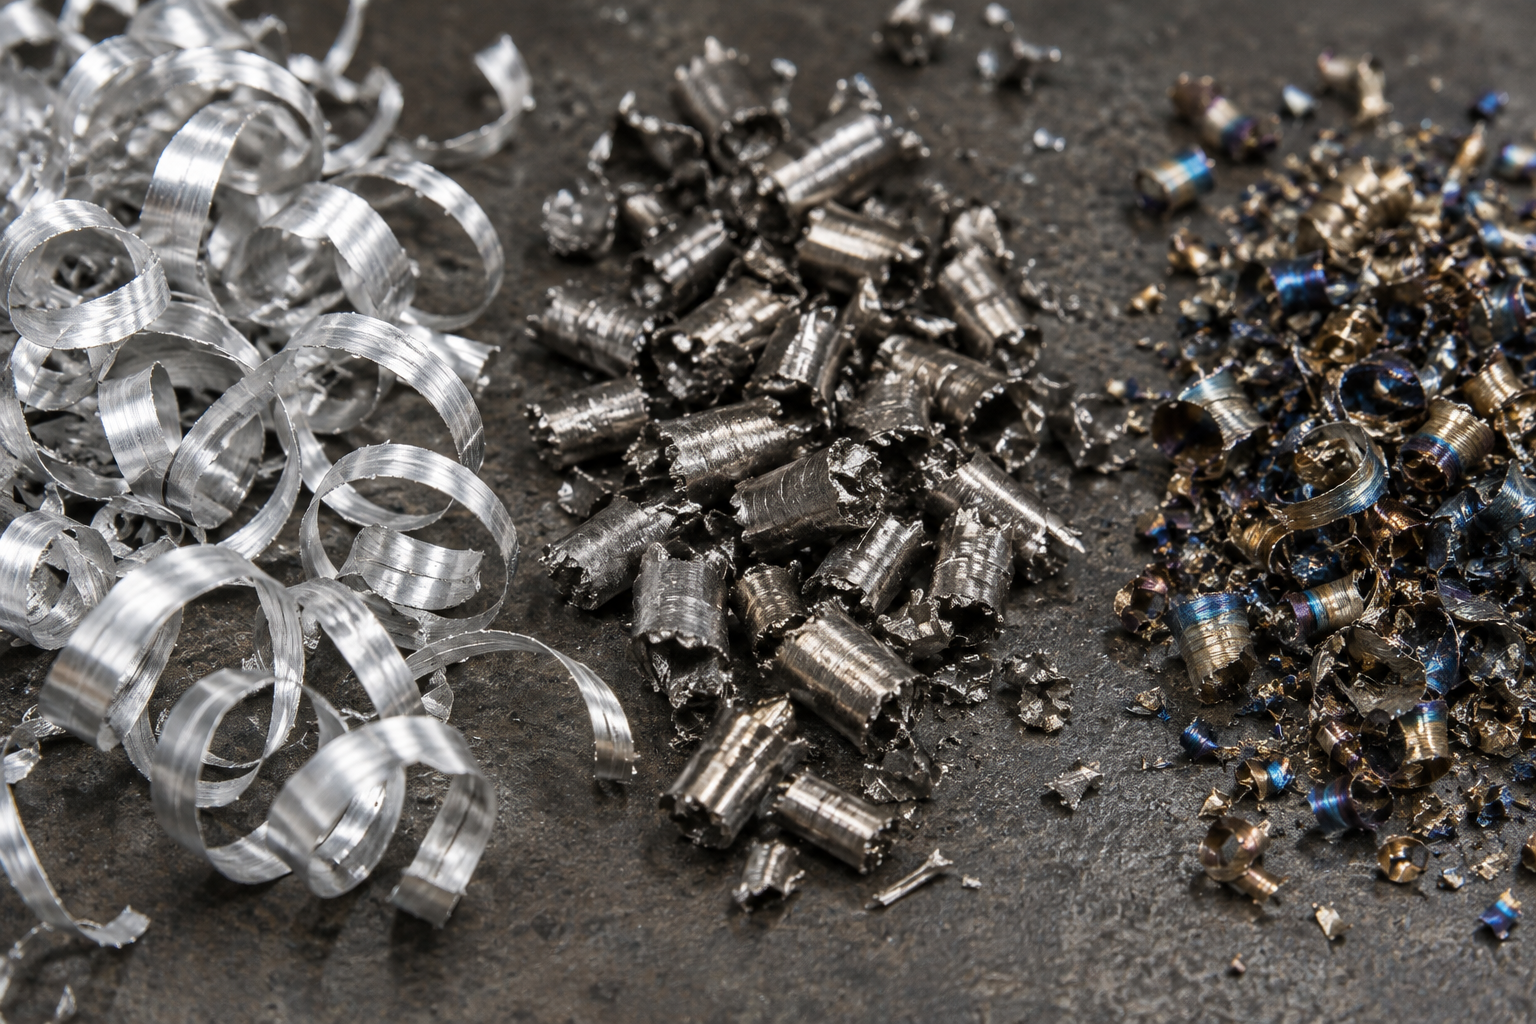
Los materiales con alta dureza y baja conductividad térmica elevan notablemente los requisitos de herramienta y refrigeración. Las aleaciones de níquel generan grandes fuerzas de corte y desgastan rápido la herramienta, por lo que normalmente requieren herramientas especiales y parámetros más conservadores. Las aleaciones de cobre son blandas y se deforman con facilidad si la fuerza de sujeción es excesiva; además, el desbarbado también consume mano de obra. Estos materiales no son imposibles de mecanizar, pero deben considerarse desde las etapas de cotización y planificación del proceso.
Si se analiza la selección de material junto con el riesgo de fabricación, se descubre una regla: en materiales con mala mecanizabilidad, el aumento de costos a menudo no es lineal. La vida útil de la herramienta se acorta, el tiempo de mecanizado se alarga y la tasa de rechazo aumenta; los tres factores se acumulan. Por lo tanto, bajo la misma funcionalidad, priorizar materiales con buena mecanizabilidad es uno de los medios más directos para controlar los costos de CNC. Para grados específicos y planes de mecanizado, se recomienda confirmarlos con el proveedor al solicitar cotización.
Una tabla de consulta rápida: características y aplicaciones de materiales comunes en CNC
Las secciones anteriores se explicaron por separado según entorno, metal, plástico y mecanizabilidad; en la práctica, al seleccionar materiales nadie revisa punto por punto. A continuación se condensa una tabla con los grados comunes: primero observa las características y aplicaciones, y luego los puntos de atención en el mecanizado; esa última columna suele ser la clave que determina el costo y el plazo de entrega.
| Material | Grados comunes | Características principales | Aplicaciones típicas | Puntos de atención en el mecanizado |
|---|---|---|---|---|
| Aleación de aluminio | 6061 | Ligero, buena mecanizabilidad, bajo costo, anodizable | Prototipos, carcasas, utillajes, soportes | Las paredes delgadas se deforman con facilidad; dejar sobremedida para el acabado y eliminar material de forma simétrica |
| Aleación de aluminio | 7075 | Alta resistencia, dureza superior al 6061 | Piezas estructurales de alta tensión, utillajes sometidos a esfuerzos | Alta tensión interna, paredes delgadas y planitud requieren revisión adicional, resistencia a la corrosión moderada |
| Acero inoxidable | 304 | Resistente a la corrosión, fácil de limpiar, compatible con pasivado | Equipos alimentarios, piezas estructurales generales resistentes a la corrosión | Endurecimiento por deformación notable, desgaste rápido de herramientas, el avance no debe ser demasiado pequeño |
| Acero inoxidable | 316 / 316L | Contiene molibdeno, mejor resistencia a la corrosión por iones de cloro | Piezas para aplicaciones médicas, químicas y entornos marinos | Más pegajoso al mecanizar que el 304, calor de corte concentrado, refrigeración debe ser suficiente |
| Aleación de titanio | Grado 5 (TC4) | Alta resistencia específica, buena resistencia a la corrosión, resistencia a la temperatura | Estructuras aeronáuticas, piezas ligeras de alta resistencia | Baja conductividad térmica, calor de corte concentrado, desgaste rápido de herramientas, se requieren parámetros conservadores |
| Aleación de cobre | Latón, cobre berilio, etc. | Buena conductividad térmica y eléctrica, fácil de mecanizar | Electrodos, disipadores de calor, contactos eléctricos | Material blando, se deforma fácilmente con un montaje inadecuado, rebabas y bordes doblados |
| Aleación de níquel | Tipo Inconel | Buena resistencia a altas temperaturas, a la corrosión y buena retención de resistencia | Piezas para condiciones de alta temperatura y corrosión severa | Gran fuerza de corte, desgaste extremadamente rápido de la herramienta, requiere herramientas especiales y parámetros bajos |
| Plástico de ingeniería | ABS | Bajo costo, fácil de mecanizar, aspecto aceptable | Piezas de apariencia, piezas estructurales generales, prototipos | Blando, fácil de adherirse a la herramienta, se deben controlar la evacuación de virutas y la fuerza de sujeción |
| Plástico de ingeniería | POM | Buena rigidez, bajo coeficiente de fricción, dimensiones estables | Engranajes, bloques deslizantes, piezas de ajuste de precisión | Buena maquinabilidad, pero se debe prestar atención a la dilatación térmica y a la deformación por sujeción |
| Plásticos de ingeniería | Nailon (PA) | Buena tenacidad, resistente al desgaste, autolubricante | Piezas resistentes al desgaste, casquillos, engranajes de carga ligera | Cambia de dimensiones tras absorber humedad; para piezas de alta precisión hay que evaluar el efecto de la humedad |
| Plásticos de ingeniería | PC | Resistente al impacto, puede ser transparente | Cubiertas transparentes, piezas de protección, piezas resistentes al impacto | Alta tensión interna, propenso al agrietamiento por tensión; se deben considerar el recocido y la eliminación de tensiones |
| Plásticos de ingeniería | PEEK | Alta resistencia a la temperatura, resistencia química, buenas propiedades mecánicas | Condiciones severas, piezas médicas, piezas para semiconductores | Precio alto; se deben controlar la evacuación de virutas y el calor de corte, parámetros más conservadores |
Cómo usar la tabla de consulta rápida: primero ubicar, luego verificar
El uso es muy sencillo: primero, según las condiciones ambientales y de carga de la sección anterior, marque en la tabla dos o tres candidatos y luego use la columna de maquinabilidad para determinar cuál es más fácil de fabricar de forma estable. Por ejemplo, para un soporte de carga ligera para uso en interiores, tanto el 6061 como el ABS están entre los candidatos; si el plano tiene paredes delgadas o ajustes de tolerancia estricta, la maquinabilidad del 6061 suele ser más controlable, mientras que en el ABS hay que considerar la sujeción y la deformación. A la inversa, para un bloque deslizante que requiere autolubricación, el POM o el nailon son más adecuados; sustituirlo por metal obligaría a añadir conductos de lubricación o recubrimientos.
Esta tabla es un punto de partida, no un punto final. Una misma designación, en diferentes estados (como 6061-T6 y estado recocido), lotes de distintos proveedores y distintos tratamientos térmicos, presentará diferencias en resistencia, dureza y estabilidad dimensional. Las "aplicaciones típicas" de la tabla son escenarios comunes del sector y no significan que una pieza determinada sea necesariamente adecuada. La confirmación final debe volver al plano: banda de tolerancia, rugosidad superficial, postratamiento y requisitos de inspección; si falta uno de ellos, una designación que en principio era adecuada puede dejar de serlo. Cuando haya dudas, entregue la lista de requisitos funcionales junto con esta tabla al fabricante, para que evalúen conjuntamente la selección de material y el proceso; es más práctico que fijar primero la designación y luego buscar el proceso.

Cómo el postprocesado y la inspección cambian a su vez las decisiones sobre materiales
Anodizado, pasivado, recubrimientos: el tratamiento superficial cambia dimensiones y propiedades
El plan de inspección también condiciona el material: requisitos de CMM, calibres de rosca e inspección de rugosidad
Cómo elegir materiales en la fase de prototipo: validar primero con materiales de bajo costo y luego definir el grado final
Cómo elegir materiales para el proceso CNC es en realidad dos problemas distintos en la fase de prototipo y en la de producción en serie. La fase de prototipo debe responder a “¿esto se monta?, ¿el ajuste es correcto?”, mientras que la fase de producción en serie responde a “¿este material resiste el entorno de servicio?”. Mezclar ambas cosas suele provocar el desperdicio más habitual: usar el grado final para probar el montaje y descubrir que hay que cambiar el diseño, gastando dinero y tiempo en el material en sí y no en el diseño.
Por eso, un orden más práctico es: en el prototipo elegir primero materiales baratos y fáciles de mecanizar para validar bien la estructura y el montaje; una vez congelado el diseño, cambiar al grado final combinando los requisitos de entorno, postprocesado e inspección.
Fase de prototipo: validar bien la estructura con materiales fáciles de mecanizar
La tarea central de la fase de prototipo es exponer problemas de diseño, no demostrar el rendimiento del material. El aluminio 6061 y el ABS son dos puntos de partida habituales en el sector: el 6061 tiene buena maquinabilidad, corte estable y no genera problemas adicionales en la fase de prueba; es adecuado para piezas estructurales, carcasas y utillajes; el ABS es de bajo costo y fácil de mecanizar, adecuado para validación rápida de piezas de apariencia y piezas estructurales generales. En esta fase, lo importante es ver ajustes, interferencias, secuencia de montaje y espacio de operación; cosas que no se ven en el plano y solo se descubren al montar.
Usar materiales de bajo costo tiene además una ventaja adicional: no duele cambiarlos. Si se modifica una versión del diseño y se rehace una pieza, el costo es controlable y el ritmo de iteración es más rápido. Si desde el principio se hace el prototipo en titanio o PEEK, el costo del material y las horas de mecanizado elevan el costo psicológico de cada cambio y, al contrario, frenan la validación.
Definir el grado final: incorporar al criterio el entorno, el postprocesado y la inspección
Una vez confirmada la estructura, se converge al grado según las condiciones de servicio: qué medio contacta, a qué temperatura trabaja, si necesita aislamiento o conducción térmica, si hay requisitos de limpieza o desinfección, si requiere anodizado o pasivado. Estas condiciones suelen ignorarse deliberadamente en la fase de prototipo, pero en producción en serie son restricciones duras. Para elegir qué tipo de material, se puede consultar el criterio anterior de clasificación por entorno; el grado final aún debe confirmarse según el estado real del proveedor.
Cambiar de material no es cambiar el nombre: dimensiones, peso, superficie y sujeción deben reevaluarse
Pasar del 6061 al acero inoxidable o al titanio no es tan simple como sustituir el nombre del material. Cambia la densidad, y con ella el peso y el centro de gravedad; cambian la maquinabilidad y la rigidez; la misma pared delgada, cavidad profunda o voladizo esbelto que era estable con el grado original puede requerir modificar la sujeción, añadir soportes auxiliares o ajustar los parámetros de corte tras el cambio. Al pasar de plástico a metal, también hay que revisar de nuevo el tratamiento superficial, la resistencia de la rosca y los intervalos de valores del juego de ajuste.
Una forma más segura de proceder es: enumerar las dimensiones clave y las relaciones de ajuste validadas en el prototipo, confirmar una por una cuáles se verán afectadas tras el cambio de material, reevaluar la banda de tolerancias y el plan de sujeción, y luego pasar a producción en serie. Si la pieza combina estructura y apariencia, se recomienda validar de nuevo el material final en la fase de producción de prueba en pequeñas series, en lugar de saltar directamente a la producción en serie.

Una frase para cerrar esta sección: en la fase de prototipo se cambia material por velocidad de iteración, y en la fase de producción en serie se cambia material por fiabilidad en servicio. Tanto el prototipado rápido como el mecanizado CNC pueden partir del mismo plano, pero la estrategia de materiales debe definirse por separado. Cuando no esté claro qué características se verán afectadas tras el cambio, entregar juntos la pieza prototipo, los requisitos del material final y el método de inspección al fabricante para su evaluación se acerca más a la realidad que mirar solo la tabla de parámetros de la aleación.
Preguntas frecuentes
Las siguientes preguntas provienen básicamente de la cadena de decisión "de los requisitos funcionales a la aleación" mencionada anteriormente. Las aleaciones y condiciones indicadas en las respuestas son prácticas comunes del sector; en el caso concreto de tu plano, aún debes confirmar con el proveedor el estado, el tratamiento térmico y los requisitos de inspección.
En el proceso CNC, ¿cómo se selecciona el material? ¿Qué se debe mirar primero?
Primero hay que ver para qué sirve la pieza, no la aleación que ya conoces. Haz una lista con carga, rigidez, peso, temperatura de trabajo, medio corrosivo, desgaste, conductividad eléctrica y térmica, y limpieza; luego usa esa lista para filtrar materiales. Si los requisitos funcionales no están claros, elegir 6061 o 304 es solo adivinar.
En un entorno interior general y en un entorno corrosivo severo, ¿en qué se diferencia la selección de materiales?
En aplicaciones interiores generales, secas y con ciclos de mantenimiento largos, el aluminio 6061 o el ABS suelen ser suficientes. En aplicaciones con contacto prolongado con medios corrosivos y que requieren limpieza y desinfección repetidas, se pueden considerar materiales más resistentes a la corrosión como el acero inoxidable 316 o el PEEK. El criterio de decisión es dónde se instala la pieza, qué medio contacta y con qué frecuencia se mantiene, no los valores límite de la hoja promocional del material.
¿Por qué se dice que la maquinabilidad afecta el costo del CNC y la calidad superficial?
La maquinabilidad determina directamente el tiempo de ciclo, el desgaste de la herramienta, las rebabas, el calor de corte y la rugosidad superficial. Materiales con buen rendimiento en servicio como el titanio y las aleaciones de níquel concentran el calor de corte y desgastan rápido la herramienta; las paredes delgadas, las cavidades profundas, los agujeros de precisión o las roscas finas suelen ser más difíciles de mecanizar de forma estable. Cuando el plano presenta estas características, primero evalúa si el material puede mecanizarse de forma estable y luego habla de la aleación.
¿Los requisitos de postprocesado e inspección pueden cambiar a su vez la selección del material?
Sí. La anodización cambia las dimensiones y la textura superficial, la pasivación afecta principalmente la resistencia a la corrosión del acero inoxidable, los recubrimientos pueden afectar la conductividad y el ajuste, y el tratamiento térmico provoca deformación y cambios de dureza. La CMM, los calibradores de roscas y la verificación de rugosidad también imponen requisitos a la estabilidad del material y al estado superficial. Al solicitar cotización, indica junto con los requisitos de postprocesado e inspección; así evitas descubrir que el proceso es incompatible después de haber elegido el material.
¿Se puede usar directamente el material final en la fase de prototipo?
No necesariamente resulta rentable. En la fase de prototipo se suelen usar materiales de bajo costo y fácil mecanizado como el aluminio 6061 o el ABS para validar ajustes, interferencias y secuencia de montaje; una vez confirmado el diseño, se cambia a la aleación final combinando el entorno de servicio, el postprocesado y los requisitos de inspección. El cambio de material puede traer variaciones en dimensiones, peso, superficie y método de mecanizado, por lo que las tolerancias y el amarre deben reevaluarse.
Key takeaways
- El punto de partida para elegir material son los requisitos funcionales de la pieza (entorno, carga, temperatura, corrosión, conductividad eléctrica y térmica, limpieza), no el nombre de un grado conocido.
- La clasificación del entorno es el filtro inicial más rápido: para corrosión severa se puede considerar acero inoxidable 316 o PEEK; para un entorno general, el aluminio 6061 o el ABS suelen ser suficientes.
- La maquinabilidad se traduce directamente en costo y calidad superficial: los materiales difíciles de mecanizar, como el titanio y las aleaciones de níquel, normalmente aumentan el desgaste de la herramienta y el tiempo de ciclo.
- Los materiales blandos, como las aleaciones de cobre y las piezas de plástico de pared delgada, tienden a deformarse o a generar rebabas si el amarre no es adecuado; hay que planificar con antelación los utillajes y las trayectorias de corte.
- El postprocesado (anodizado, pasivado, recubrimiento, tratamiento térmico) y el plan de inspección pueden cambiar a su vez la decisión del material; deben indicarse junto con la solicitud de cotización.



