Si en el plano solo se escribe "impresión 3D", ¿por qué el taller no puede empezar a trabajar?
La semana pasada revisamos el plano de un soporte; en el campo de material ponía "impresión 3D, material sin restricción", el campo de precisión estaba en blanco y el de postprocesado también. El mismo plano se envió a tres proveedores y las cotizaciones fueron de 80 a 800 yuanes, con plazos de entrega de 2 a 10 días. Compras vino con las tres cotizaciones a preguntar: ¿cuál es la razonable?
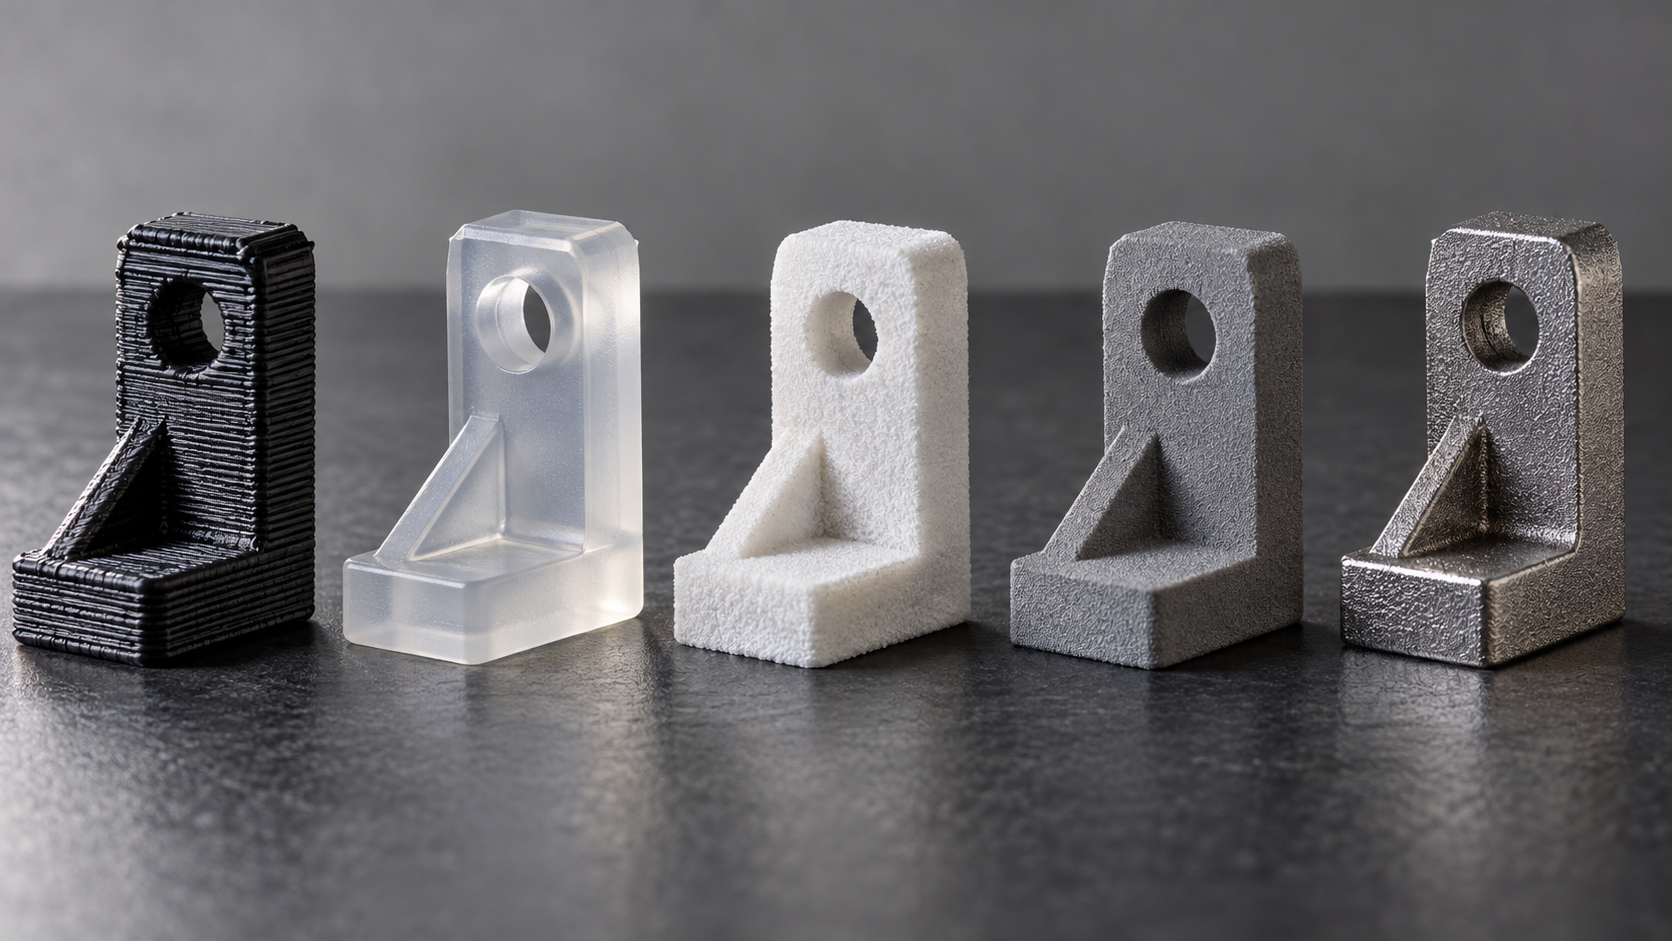
El problema no es que los proveedores coticen al azar, sino que el plano no ofrece información para cotizar. La impresión 3D es una familia de procesos, no un proceso único. FDM, SLA, SLS, MJF y DMLS difieren enormemente en material, precisión, anisotropía y postprocesado, por lo que las cotizaciones y los plazos de entrega no pueden converger de forma natural.
Faltan concretamente cuatro cosas: familia de material (determina el rango de procesos utilizables), requisito de precisión (determina el espesor de capa y el nivel del equipo), lote (determina si vale la pena abrir molde o hacer copia de prototipos) y postprocesado (determina la calidad superficial y la estabilidad dimensional). Si estas cuatro cosas no se definen, el proveedor solo puede adivinar de la forma más conservadora o más barata, y el resultado adivinado a menudo no coincide con la intención de diseño.
Este artículo ofrece un orden de decisión: primero descartar los procesos no utilizables según la familia de material, luego ver si la dirección de las cargas hace crítica la anisotropía, después definir la precisión y el margen de mecanizado posterior, y finalmente calcular el punto de inflexión de coste según el lote. Cada paso incluye criterios y modos de fallo habituales para que pueda contrastarlos directamente durante la revisión del plano.
Cinco procesos principales de impresión 3D: comparación de materiales, precisión y usos típicos
La frase que más teme oír el taller es "esta pieza basta con imprimirla en 3D". La impresión es una familia de procesos, no un proceso único. FDM, SLA, SLS, MJF y DMLS son cinco caminos completamente distintos en material, precisión, anisotropía y postprocesado. Elegir mal el proceso puede, en el mejor de los casos, no cumplir con la rugosidad superficial exigida y, en el peor, provocar grietas por carga al montarlo en el equipo. La siguiente tabla delimita primero las fronteras de las cinco categorías de procesos y luego explica los criterios uno por uno.
| Proceso | Rango de materiales | Espesor de capa típico | Banda de tolerancia dimensional habitual | Grado de anisotropía | Usos típicos |
|---|---|---|---|---|---|
| FDM | PLA, ABS, PETG, TPU, PC, nailon | 0,1–0,3 mm | ±0,3 mm o ±0,3 % (el mayor valor) | Alto; la resistencia en Z suele ser del 50 %–80 % de la de XY | Carcasas de gran tamaño, utillajes y dispositivos de fijación, validación de conceptos |
| SLA | Resina fotosensible (estándar, tenaz, resistente a la temperatura, transparente) | 0,05–0,1 mm | ±0,1 mm | Medio-alto; la resistencia en Z es aproximadamente del 60 %–90 % de la de XY | Validación de aspecto, estructuras finas, piezas transparentes |
| SLS | Nailon PA12, PA11, TPU, nailon reforzado con fibra de vidrio | 0,08–0,15 mm | ±0,3 mm | Bajo; la resistencia en Z es aproximadamente del 80 %–95 % de la de XY | Estructuras complejas, prototipos funcionales, piezas finales de series pequeñas |
| MJF | Nailon PA12, PA11, TPU | 0,08–0,1 mm | ±0,3 mm | Baja, similar a SLS | Piezas finales con estructuras complejas y altos requisitos de consistencia en serie |
| DMLS | Acero inoxidable, aleación de aluminio, aleación de titanio, aleación de cobalto-cromo, aleación base níquel | 0,02–0,05 mm | ±0,1 mm | Media-baja, pero requiere tratamiento térmico para eliminar tensiones residuales | Piezas funcionales metálicas, estructuras ligeras, moldes con refrigeración conformal |
Los valores de la tabla son rangos de referencia comunes en la industria, no valores garantizados por ninguna fábrica. Las tolerancias reales se ven afectadas por la geometría de la pieza, la orientación de impresión, el lote de material y el postprocesado; antes de hacer el pedido, es imprescindible confirmarlo con el proveedor según los planos.
FDM: barato en tamaños grandes, pero el eje Z es su punto débil
La ventaja de FDM está en el tamaño y el coste. Una FDM industrial puede imprimir piezas de más de 600 mm, el material se calcula por gramos y una carcasa o utillaje puede costar solo unas decenas de yuanes. Pero la unión entre capas es un punto débil: la resistencia a la tracción en Z suele ser solo del 50 %–80 % respecto a XY. Si la pieza debe soportar tracción o impacto perpendicular al plano de impresión, FDM no es una buena opción. Además, la superficie FDM tiene líneas de capa, por lo que las piezas visibles necesitan lijado o postprocesado.
SLA: acabado fino, pero resistencia térmica y durabilidad limitadas
SLA usa resina curada por láser, el espesor de capa puede llegar a 0,05 mm y la rugosidad superficial Ra suele estar entre 1,6 y 3,2 μm, lo que lo hace adecuado para validación estética y estructuras finas. Sin embargo, la temperatura de deformación térmica de las resinas estándar suele ser solo de 60–80 ℃, y se reblandecen al montarlas en equipos que generan calor. Las resinas resistentes a la temperatura pueden superar los 120 ℃, pero su tenacidad y estabilidad a largo plazo siguen siendo inferiores a las del nailon. Para piezas transparentes, texturas finas y piezas pequeñas con alto detalle, elige SLA.
SLS y MJF: sin soportes, adecuados para estructuras complejas
SLS y MJF son procesos de lecho de polvo; durante la impresión, el polvo circundante sirve de soporte natural y no se necesitan estructuras de soporte adicionales. Esto significa que se pueden imprimir voladizos, canales internos y estructuras anidadas, y no quedan marcas de eliminación de soportes. La superficie SLS es algo rugosa, con un tacto similar al papel de lija fino; MJF, sobre la base de SLS, tiene una superficie más fina y una mejor consistencia en serie, adecuada para piezas finales de series pequeñas de 20–200 unidades. Ambos usan materiales tipo nailon, con tenacidad y resistencia química superiores a las resinas fotosensibles.
DMLS: piezas funcionales metálicas, pero el postprocesado no se puede omitir
DMLS usa láser para fundir polvo metálico y conforma directamente acero inoxidable, aleación de aluminio, aleación de titanio, etc. Es adecuado para moldes con refrigeración conformal, soportes ligeros y estructuras optimizadas topológicamente. Pero el estado de impresión no se puede usar directamente: hay que retirar soportes, aplicar tratamiento térmico para eliminar tensiones residuales, mecanizar superficies de ajuste y, a veces, también HIP para densificar. Estos postprocesados consumen plazo de entrega y coste. Si la pieza solo soporta cargas a temperatura ambiente y no exige alta precisión, DMLS puede no ser tan rentable como CNC.
Primer corte en la selección: descartar por familia de materiales, no por precisión
El motivo de retrabajo más común en los presupuestos no es que la precisión sea insuficiente, sino que se eligió mal el material. Vi una carcasa de sensor cuyo plano indicaba “impresión 3D, ABS”; el ingeniero eligió resina fotosensible SLA según la precisión estética, y la muestra se reblandeció tras dos semanas funcionando en el equipo; al desmontarla y medirla, todas las posiciones de los agujeros estaban desviadas. El problema no estaba en la impresión, sino en que la resistencia térmica del material era de solo unos 60 ℃, mientras que la temperatura dentro del compartimento del equipo se mantenía por encima de 80 ℃ durante largos periodos. Si se invierte el orden de selección —primero la precisión y luego el material—, este tipo de fallo ocurre casi inevitablemente.
El orden correcto de descarte es: primero eliminar por familia de materiales los procesos que no pueden cumplir, y después, entre los procesos restantes, comparar precisión, serie y postprocesado. La familia de materiales es una restricción dura; la precisión es una restricción blanda: si la precisión no basta, se puede cambiar de máquina, de espesor de capa o dejar margen para mecanizado posterior; si el material no resiste la temperatura o no tiene propiedades mecánicas, el postprocesado no lo puede salvar.
Familia de materiales → procesos disponibles
| Requisito de material | Procesos descartables | Procesos viables | Puntos clave a confirmar |
|---|---|---|---|
| Propiedades mecánicas metálicas / resistencia térmica >150 ℃ | FDM, SLA, SLS, MJF | DMLS (fusión láser de metal) | Grado, estado de tratamiento térmico, densidad, plan de retirada de soportes |
| Aspecto transparente o alto brillo | FDM, SLS, MJF (sin postprocesado) | SLA (resina transparente/alto brillo), MJF con postprocesado | Transmitancia, proceso de pulido, resistencia al amarilleamiento |
| Flexible / elástico | Resina rígida SLA, DMLS | FDM tipo TPU, SLS (polvos parcialmente elásticos) | Dureza Shore, tasa de rebote, resistencia entre capas |
| Contacto alimentario / biocompatibilidad | FDM de uso general, resina SLA de uso general | Procesos que requieren verificar la certificación de materiales específicos | Certificación de material, no de proceso; confirmar por cada grado |
| Piezas estructurales comunes / utillajes y fijaciones | — | FDM, SLS y MJF son válidos | Dirección de las fuerzas, volumen de producción, requisitos superficiales |
El uso de esta tabla es filtrar desde la primera columna hacia abajo, no elegir desde la columna de precisión hacia arriba. Por ejemplo, si una pieza requiere resistencia térmica superior a 150 ℃, se descartan directamente las cuatro categorías de procesos con plásticos, sin necesidad de seguir dudando sobre cuál tiene mayor precisión, FDM o SLA: ese paso ya no tiene sentido.
Cuatro errores de juicio comunes
- Usar la "resistencia térmica" como "resistencia térmica a corto plazo". La temperatura de deformación térmica en las fichas técnicas de materiales suele ser un valor bajo condiciones de baja carga; tras el montaje real, sometido a fuerza de pretensado y calor continuo, el punto de reblandecimiento se adelanta. Dejar un margen de 20–30 ℃ es una práctica común.
- Considerar el "contacto alimentario" como una propiedad del proceso. No existe eso de que "SLS es alimentario"; solo grados específicos de polvo han superado las certificaciones correspondientes. Cuando el plano no indica el grado, es obligatorio confirmarlo con ingeniería, no darlo por supuesto.
- Usar resina SLA para piezas sometidas a carga prolongada. La resina fotosensible, tras el curado, es muy frágil y tiene mala resistencia a la fluencia; puede relajarse en pocas semanas. Para piezas sometidas a carga, se prioriza SLS/MJF o se cambia a mecanizado.
- Se necesita metal pero se elige resina con "aspecto metálico". El galvanizado y el pintado solo cambian el aspecto, no las propiedades mecánicas. Si se requiere soportar carga, conducir electricidad o resistir altas temperaturas, solo hay un camino: DMLS.
Una vez definida la familia de materiales, comparar precisión y volumen de producción entre los procesos restantes sí tiene sentido. El siguiente paso es ver la dirección de las fuerzas: este es el punto de falla que diferencia las piezas impresas de las mecanizadas y el que más se pasa por alto en los planos. Si se necesita confirmar primero el grado del material y la viabilidad del proceso, se puede verificar punto por punto por familia de materiales en el portal de cotización de impresión 3D, o consultar las descripciones de grados en la biblioteca de materiales.
Anisotropía y dirección de las fuerzas: el modo de falla más fácil de pasar por alto en piezas impresas
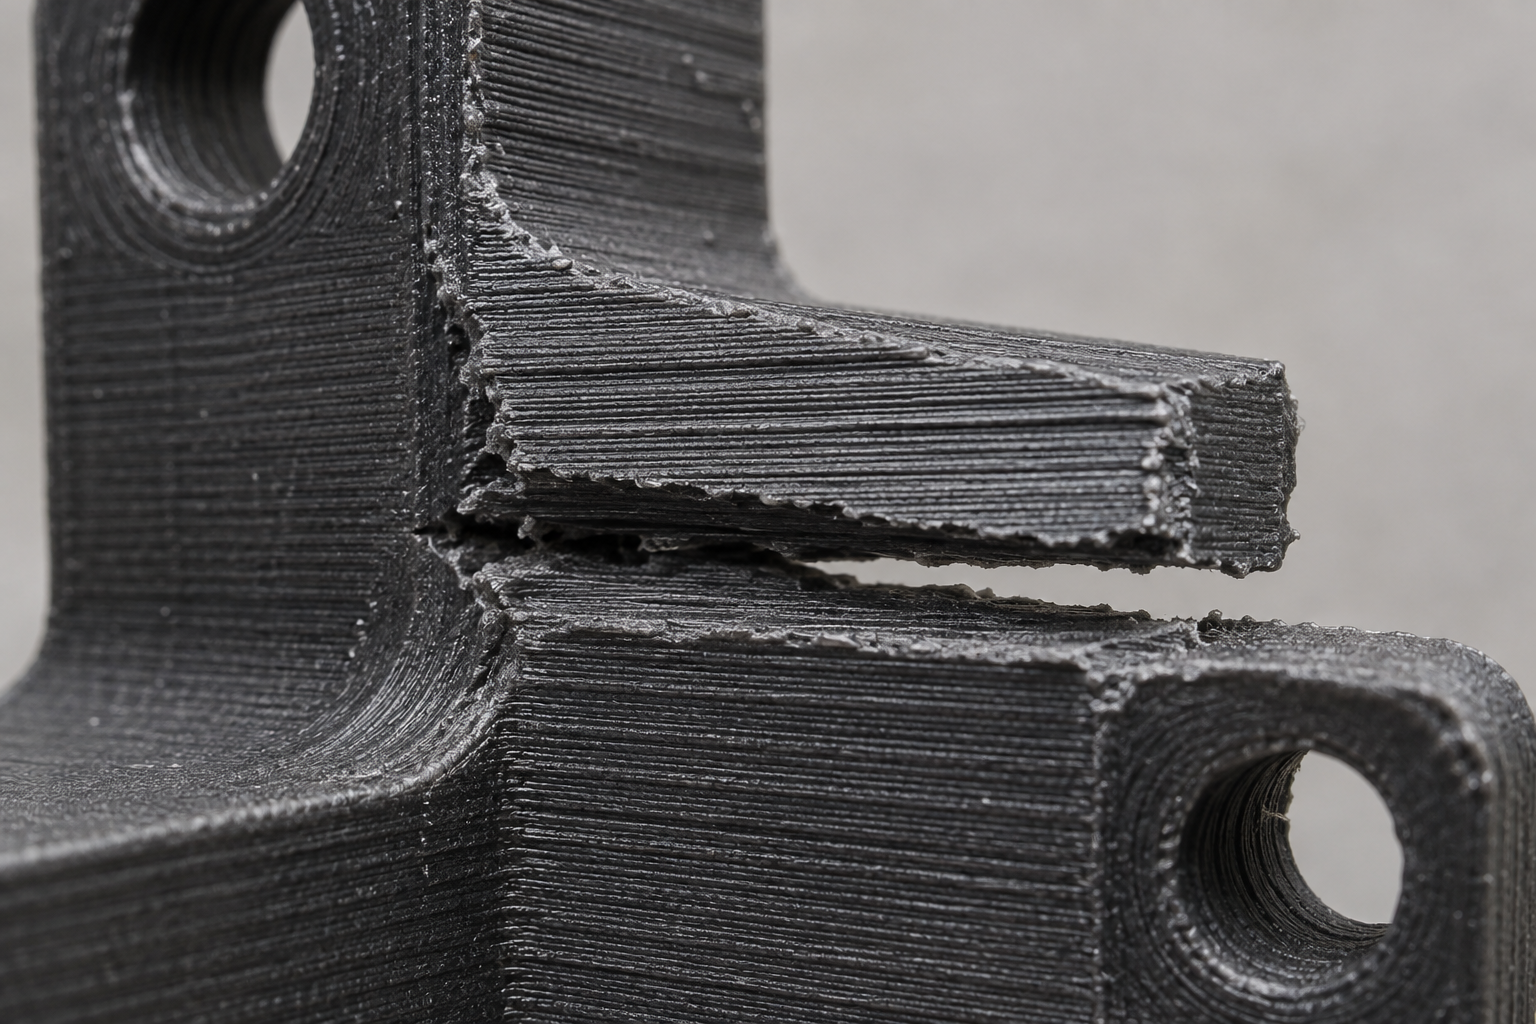
El año pasado, un lote de soportes para sensores impresos en FDM, material ABS, con forma y posiciones de agujeros conformes; al montarlos y apretar con tornillos M4, dos de tres se agrietaron. La fractura era plana, separada por la interfaz entre capas; no era un defecto del material, sino que la dirección de las fuerzas era perpendicular al plano de impresión. La tensión principal del soporte provenía del pretensado del tornillo, en dirección del eje Z, y la resistencia de unión entre capas en FDM suele ser solo del 50 %–80 % respecto a la dirección XY (rango común en el sector; debe confirmarse con la ficha técnica del material). El plano no indicaba la dirección de impresión y el taller imprimió en la orientación que minimizaba los soportes, con el resultado de que la dirección de menor resistencia coincidió justo con la dirección de las fuerzas.
No es un caso aislado. La anisotropía es una de las diferencias más esenciales entre piezas impresas y mecanizadas: las piezas mecanizadas (forjadas, de barra) tienen propiedades mecánicas básicamente isótropas, mientras que las impresas son débiles de forma natural en la dirección de apilamiento. Si al seleccionar no se alinea la dirección de la tensión principal con la dirección de impresión, toda discusión posterior sobre precisión y aspecto carece de sentido.
Grado de anisotropía por proceso: cuáles son sensibles y cuáles no
| Proceso | Grado de anisotropía | Resistencia en Z respecto a XY (común en el sector) | Motivo de la sensibilidad |
|---|---|---|---|
| FDM | Alto | Aprox. 50 %–80 % | La unión entre capas depende de la fusión térmica; la interfaz es el punto débil |
| SLA/DLP | Medio-alto | Aprox. 60 %–90 % | Diferencia en el grado de curado entre capas; el postcurado puede mejorarlo |
| SLS | Bajo | Aprox. 80 %–95 % | Fusión entre capas de sinterización de polvo bastante completa |
| MJF | Bajo | Aprox. 80 %–95 % | Similar a SLS, mejor consistencia en lote |
| DMLS | Medio | Aprox. 70 %–90 % (según tratamiento térmico) | La solidificación del baño de fusión tiene direccionalidad; tras el tratamiento térmico puede acercarse a isotrópico |
Lo que más hay que tener en cuenta en la tabla es FDM: mucha gente imprime piezas funcionales en FDM, pero las estima según la resistencia de piezas de inyección, y al montarlas en el equipo se agrietan al apretar un tornillo. La anisotropía de SLA es menor que la de FDM, pero la resina en sí es frágil y bajo cargas de impacto también tiende a agrietarse a lo largo de las interfaces entre capas. SLS y MJF tienen menor anisotropía y son adecuados para piezas estructurales complejas o con dirección de esfuerzo incierta, pero la superficie es algo rugosa y las caras de ajuste aún requieren mecanizado posterior. DMLS imprime piezas metálicas; la anisotropía puede mejorarse mediante tratamiento térmico, pero el propio tratamiento térmico provoca deformación, por lo que hay que dejar margen.
Regla de diseño: hacer que la tensión principal sea paralela al plano de impresión
El criterio central es solo uno: la dirección de la tensión principal de la pieza debe ser lo más paralela posible al plano de impresión (es decir, perpendicular a la dirección de apilamiento). Si no es posible, ajuste en el siguiente orden:
Recordatorio final: los datos de anisotropía provienen de fichas técnicas de materiales y mediciones reales; distintos equipos, distintos espesores de capa y distintas densidades de relleno afectan los resultados. Si la pieza está relacionada con seguridad o soporte de carga, no la estime solo por experiencia: solicite al proveedor un informe de ensayo de tracción en dirección Z del mismo material, o realice directamente una validación con pieza de muestra.
Precisión, ajuste y mecanizado posterior: hasta dónde puede llegar la impresión y qué debe dejar margen
Al ensamblar se descubre que el ajuste eje-agujero queda demasiado holgado, o que la rosca se pasa al apretar: este tipo de problemas es muy común en piezas impresas. La causa raíz a menudo no es que la impresora no sirva, sino que el plano acota la pieza impresa como si fuera una pieza mecanizada. Las fuentes de error dimensional en impresión son completamente distintas de las del corte: el espesor de capa determina el escalón en Z, la contracción del material y la deformación térmica determinan la deriva dimensional global, y la eliminación de soportes deja marcas en la superficie. Entender estos tres puntos permite juzgar qué características pueden imprimirse directamente y cuáles deben dejar margen para mecanizado posterior.
Bandas de tolerancia típicas por proceso: primero ver el orden de magnitud, luego hablar de si sirve
Los valores de referencia habituales del sector son los siguientes, pero en la misma máquina, al cambiar material u orientación, el resultado puede diferir al doble. Estas cifras solo sirven para juzgar si “este proceso es aproximadamente suficiente”; no pueden usarse como base de aceptación: la tolerancia concreta debe confirmarse con el proveedor según el plano y el material.
| Proceso | Tolerancia dimensional común en el sector | Rango de espesor de capa | Principales fuentes de error |
|---|---|---|---|
| FDM | Aprox. ±0,3 mm o ±0,3 % (el valor mayor) | 0,1–0,3 mm | Escalón entre capas, contracción del material, compensación de trayectoria de boquilla |
| SLA/DLP | Aprox. ±0,1 mm (piezas pequeñas); en piezas grandes aumenta con el tamaño | 0,05–0,1 mm | Contracción de la resina, deformación por postcurado, marcas de soporte |
| SLS | Aprox. ±0,3 mm o ±0,3 % | 0,08–0,12 mm | Contracción por sinterización del polvo, campo térmico no uniforme |
| MJF | aproximadamente ±0,3 mm o ±0,3 % | 0,08 mm | Similar a SLS, consistencia por lote ligeramente mejor |
| DMLS/SLM | aproximadamente ±0,1 mm (piezas pequeñas), requiere estabilización tras tratamiento térmico | 0,02–0,05 mm | tensión térmica, retirada de soportes, deformación por tratamiento térmico |
Superficies de ajuste, roscas, asientos de rodamientos: no imprimir directamente
Las superficies de ajuste impresas directamente casi nunca cumplen requisitos de ajuste como H7/h6. La práctica habitual es: dejar un margen de 0,2–0,4 mm en las zonas que requieren ajuste y, tras imprimir, escariar, roscar o rectificar por CNC. El margen depende de la precisión del proceso: en FDM dejar más, en SLA/DMLS se puede dejar menos, pero en ningún caso se recomienda ensamblar directamente con margen cero.
- Superficies de ajuste eje-agujero: dejar un margen de 0,2–0,4 mm y, tras imprimir, escariar o mandrinar. En piezas FDM se recomienda dejar 0,4 mm; en piezas SLA se pueden dejar 0,2 mm.
- Agujeros roscados: no imprimir directamente roscas internas. Dejar agujero piloto y, tras imprimir, roscar. Las roscas M3 o menores tienen baja tasa de éxito en piezas impresas; se recomienda usar tuercas de latón termofundidas o tornillos autoperforantes.
- Asientos de rodamientos: requieren mecanizado posterior obligatorio. La rugosidad superficial y la redondez de las piezas impresas no cumplen los requisitos de montaje a presión de rodamientos; dejar margen y tornear o rectificar.
- Superficies de sellado: en las ranuras para juntas tóricas se recomienda un acabado fino tras la impresión, o mecanizar esa característica por CNC. Las líneas de capa de la impresión provocan fallos de sellado.
- Agujeros de pasador de posicionamiento: dejar margen y escariar; si la tolerancia de diámetro debe mantenerse dentro de ±0,02 mm, se recomienda usar CNC en lugar de impresión.
- Superficies visibles: se pueden imprimir directamente, pero debe acordarse el tratamiento superficial (lijado, pintura, alisado por vapor, etc.) y definir criterios de inspección visual.
Un criterio práctico: si una característica requiere torneado fino, fresado fino o rectificado para alcanzarse en una pieza mecanizada, también requerirá mecanizado posterior en una pieza impresa. La ventaja de la impresión es conformar rápidamente geometrías complejas, no sustituir el acabado fino. Combinar impresión y mecanizado posterior es más económico que forzar la precisión de impresión.
Si una pieza combina características complejas de impresión y superficies de ajuste precisas, se puede considerar un proceso híbrido: mecanizar todo por CNC, o imprimir el bruto y rectificar por CNC las caras clave. La elección concreta depende del tamaño de la pieza, el lote y el coste; se puede describir la característica en Cotización por diálogo con IA para obtener recomendaciones de proceso.
Lote y punto de inflexión de costes: cuándo cambiar de proceso
La semana pasada, un cliente que fabrica controladores industriales preguntó con el mismo plano de una carcasa: primero imprimir 30 unidades para prueba de producción y después quizá pasar a 3000 unidades, ¿cómo organizar el proceso? En el presupuesto, la impresión 3D costaba 180 yuanes por unidad, el moldeo por inyección 12 yuanes por unidad pero con un coste de molde de 48 000 yuanes. Calculando, 30 unidades impresas son 5400 yuanes; la inyección con el molde repartido sería 48 000 más 360 yuanes, una diferencia evidente. Pero el verdadero problema no es el precio unitario, sino que la estructura de costes es distinta: la impresión no tiene coste de molde y su coste unitario apenas baja con el lote; la inyección tiene un coste de molde único y su coste unitario se diluye con el lote. El punto de inflexión está cerca de la intersección de las dos curvas de coste.
Cómo estimar el punto de equilibrio: un cálculo tosco pero suficiente
Sea Cp el coste unitario de impresión, Ci el coste unitario de inyección, M el coste del molde y N el lote. Coste total de impresión = Cp × N; coste total de inyección = M + Ci × N. Igualando ambos, se obtiene N* = M / (Cp − Ci). Con el ejemplo anterior: N* = 48000 / (180 − 12) ≈ 286 unidades. Es decir, por debajo de unas 286 unidades, imprimir sale más barato; por encima de esa cifra, la inyección empieza a ser rentable. Este cálculo ignora descuentos por volumen de impresión, vida útil del molde de inyección y mano de obra de postprocesado, pero como primera aproximación es suficiente. En presupuestos reales, al introducir los precios escalonados del proveedor, el punto de inflexión se desplaza hacia 100–200 unidades.
La experiencia común del sector es: para piezas estructurales por debajo de 50–100 unidades, imprimir suele ser más barato que abrir molde; entre 200–500 unidades, la inyección o el moldeo por réplica de prototipos empiezan a tener ventaja; por encima de 1000 unidades, la inyección es básicamente la única opción razonable. Pero esto no es una regla fija: cuanto más grande es la pieza y más caro el molde, más alto es el punto de inflexión; cuanto más pequeña la pieza y más simple el molde, más bajo. Hay que calcularlo con presupuestos reales, no a ojo.
El lugar del moldeo por réplica de prototipos: la zona intermedia de 20–200 unidades
El vaciado al vacío (moldeo por réplica de prototipos) usa moldes de silicona, con un coste de molde muy inferior al de acero y un coste unitario entre impresión e inyección. En el intervalo de 20–200 unidades, a menudo resulta más rentable que imprimir, y la calidad superficial y la selección de materiales se acercan más a las piezas de inyección: se puede lograr un tacto similar a ABS, PC o PP, e incluso ajustar el color. Es adecuado para pruebas de producción, lanzamientos de lotes pequeños y maquetas de ferias. La desventaja es que la vida útil del molde de silicona es limitada (normalmente de decenas a cientos de ciclos), la precisión dimensional y la consistencia por lote no igualan al moldeo por inyección con molde de acero, y las estructuras complejas con contrasalidas requieren dividir la pieza.
| Rango de lote | Proceso recomendado | Motivos y riesgos | Puntos a tener en cuenta |
|---|---|---|---|
| 1–20 unidades | Impresión 3D (FDM/SLA/SLS/MJF) | Sin coste de molde, modificar el diseño no cuesta nada, plazo de entrega corto | Deben confirmarse anisotropía, textura superficial y temperatura de servicio del material |
| 20–200 unidades | Moldeo por réplica de prototipos (vaciado al vacío) o SLS/MJF | La superficie y el material de la réplica se acercan más a la inyección; la impresión es adecuada para estructuras complejas | Vida útil limitada del molde de silicona; la réplica requiere dividir la pieza y ángulos de desmoldeo |
| 200–1000 unidades | Inyección (molde simple/molde de aluminio) o híbrido de réplica + CNC | El costo del molde empieza a diluirse; el molde de aluminio es adecuado para volúmenes bajos y medios | La vida útil del molde de aluminio suele ser de decenas de miles de ciclos; el molde de acero es para producciones largas |
| >1000 piezas | Inyección (molde de acero) | Costo unitario más bajo, buena consistencia | Costo de molde alto, costo de modificar el diseño alto, requiere congelar el diseño |
Si la pieza es un componente funcional metálico, la lógica es diferente: DMLS no tiene costo de molde pero la pieza unitaria es cara; cuando el volumen llega a cientos de piezas, el mecanizado CNC o la fundición pueden ser más rentables. El punto de inflexión de la impresión metálica suele llegar antes que en plástico, porque el costo unitario de la impresión metálica es alto y el postprocesado (tratamiento térmico, retirada de soportes, acabado) representa la mayor parte.
Orden de decisión recomendado: primero confirma si la pieza permite modificar el diseño. Si el diseño aún está iterando, aunque el volumen llegue a 300 piezas, primero valida con impresión o replicado, y espera a congelar el diseño antes de abrir el molde. Si el diseño ya está congelado y el volumen supera las 200 piezas, busca directamente presupuestos de inyección para comparar. El replicado de prototipos es adecuado para el estado intermedio de "diseño básicamente congelado pero aún sin querer abrir un molde de acero". Cuando no estés seguro, pon juntos los tres presupuestos —impresión 3D, replicado e inyección— y calcula el total; el punto de inflexión aparecerá por sí solo.
Inspección y aceptación: cómo medir las piezas impresas, cómo juzgarlas y cómo acordarlo con el proveedor
Las disputas en la aceptación de piezas impresas surgen en el 80% de los casos por los datum. Las piezas mecanizadas tienen una superficie de sujeción clara; al colocar la sonda de la máquina de medición por coordenadas, el sistema de coordenadas queda definido. Las piezas impresas no: la cara inferior de una pieza FDM es residuo de soporte, la superficie de una pieza SLS es una cara rugosa sinterizada de polvo, y una pieza DMLS todavía lleva la placa base. ¿Cómo quieres que el inspector establezca el datum? Si el plano no lo indica, el proveedor lo establece según su costumbre y tú mides según los requisitos de ensamblaje; los datos de ambos lados no coinciden y llega la orden de devolución.
Establecimiento de datum: debe quedar fijado en el plano
La práctica común es: designar en el plano una superficie de referencia de proceso, normalmente la cara de contacto con la plataforma de impresión, o un saliente de proceso diseñado específicamente. Antes de medir con la máquina de coordenadas, confirma primero si esta cara está completa en la pieza impresa y si ha sido dañada por el postprocesado. Si la cara de la plataforma ha sido lijada, el datum se pierde. En ese caso, o se acuerda de nuevo establecer el datum con otra característica, o se exige al proveedor desde la fase de presupuesto que conserve el saliente de proceso y lo corte después de la aceptación.
Para las dimensiones de ajuste clave, además de indicar la tolerancia en el plano, también hay que acordar el método de medición. Por ejemplo, para un diámetro de agujero, ¿se usa un calibre pasa/no pasa o la máquina de coordenadas? El calibre pasa/no pasa es simple de juzgar: el extremo pasa entra y el no pasa no entra; la máquina de coordenadas mide la redondez, los datos se ven bien pero el ensamblaje puede seguir teniendo interferencia. Cuando ambos no coincidan, prevalece la función de ensamblaje, no los datos de medición.
Acuerdos de aceptación para piezas de apariencia y piezas funcionales
| Tipo de pieza | Elemento de aceptación | Forma de acuerdo recomendada | Errores comunes |
|---|---|---|---|
| Pieza de apariencia | Rugosidad superficial, líneas de capa, diferencia de color | Proporcionar una pieza patrón o muestra de límite visual, acordar las condiciones de iluminación | La dirección de las líneas de capa no es consistente entre lotes; tras el ensamblaje la diferencia de color es evidente |
| Pieza funcional | Densidad, resistencia de unión entre capas | Acordar inspección de sección o prueba de carga, hacer CT si es necesario | Solo se ve que la apariencia cumple; tras el montaje se agrieta a lo largo de las capas |
| Pieza de ajuste | Holgura de ajuste agujero-eje | Acordar la posición de medición y el instrumento, dejar margen para mecanizado posterior | Se conforma directamente por impresión; tras acumular las bandas de tolerancia no entra en el ensamblaje |
Si la pieza funcional implica seguridad o carga, no te bases solo en la aceptación dimensional. La práctica común en la industria es: tomar una pieza del mismo lote y hacer una sección destructiva para ver si hay falta de fusión o poros entre capas; o hacer una prueba de carga, cargando hasta 1,5 veces la carga de diseño y manteniendo la presión un tiempo para ver si se agrieta. Estas pruebas deben quedar escritas en la orden de compra; de lo contrario, el proveedor por defecto solo hace muestreo dimensional.
Acuerdos a nivel de compras: cinco cosas que deben quedar claras en el presupuesto
Las palabras "impresión 3D" no pueden servir como base de aceptación. En el presupuesto y en la orden hay que indicar al menos:
- Proceso: FDM, SLA, SLS, MJF o DMLS; los estándares de aceptación de cada proceso son completamente distintos.
- Grado del material: no basta con escribir "resina" o "nylon"; hay que indicar el grado específico, por ejemplo PA12, resina fotosensible serie 9000.
- Espesor de capa: con espesores de 0,1 mm y 0,2 mm, la calidad superficial y la resistencia en dirección Z difieren notablemente.
- Dirección de impresión: la relación entre la dirección de tensión principal y la dirección entre capas debe indicarse en el plano o en la orden.
- Postprocesado: retirada de soportes, lijado, chorro de arena, tratamiento térmico, teñido; cada uno afecta el resultado de la aceptación.
Si no se escriben estos cinco puntos, cuando llegue la aceptación el proveedor dirá "la impresión 3D es así" y te será difícil rebatir. Si se escriben claramente, ambas partes ejecutan el mismo acuerdo técnico y las disputas se reducen al menos a la mitad.
Si la pieza va a ensamblarse después, se recomienda indicar directamente en el plano: "dejar margen en las dimensiones de ajuste clave y volver a medir tras el mecanizado posterior". Así el proveedor sabe que no son dimensiones finales y tú puedes controlar en tus manos la última precisión antes del ensamblaje. Cuando necesites un presupuesto, indica claramente el proceso, el material, el espesor de capa, la dirección de impresión y el postprocesado; así el presupuesto converge: presupuesto por diálogo con IA puede ayudarte a completar estos parámetros de una vez y reducir las confirmaciones de ida y vuelta.
Preguntas frecuentes (FAQ)
Las siguientes preguntas aparecen casi en cada revisión. Las respuestas dan criterios de juicio, no valores garantizados; las tolerancias concretas, los grados de material y los requisitos de postprocesado se rigen por el plano y la confirmación por escrito del proveedor.
¿Cómo elegir entre FDM y SLA?
Primero mira el uso, no la precisión. Si necesitas resistencia estructural, carcasas de gran tamaño o utillajes y fijaciones, elige FDM; si necesitas validación estética, piezas transparentes, texturas finas o demostraciones de ensamblaje, elige SLA. Criterio: la resistencia en Z del FDM suele ser solo del 50 %–80 % de la resistencia en XY (valor habitual en el sector, confírmalo según la ficha técnica del material), y las piezas sometidas a esfuerzos deben orientarse correctamente; la resina SLA tiene resistencia térmica limitada, su temperatura de trabajo continua generalmente no debe superar los 60–80 °C, y se reblandecerá si se monta en equipos que generan calor. En ambos casos, no imprimas directamente las superficies de ajuste: deja margen y haz un acabado fino después.
¿Se puede roscar directamente una pieza impresa?
No se recomienda roscar directamente sobre agujeros impresos. La resistencia del perfil de rosca en FDM y SLA es baja y se pasa de rosca tras unos pocos aprietes; SLS/MJF es algo mejor, pero la densidad de pared del agujero y la consistencia dimensional siguen siendo insuficientes para soportar la fuerza de pretensado. La práctica habitual es: imprimir el agujero piloto con un margen de 0,2–0,4 mm y luego roscar o insertar un inserto roscado (tuerca de cobre termofundida). En agujeros roscados sometidos a esfuerzos, prioriza el uso de insertos, o cámbialos por un agujero pasante con tuerca. Si es imprescindible roscar directamente, elige SLS/MJF, aumenta el espesor de pared, reduce el par de apriete e indícalo en el plano.
¿Necesitan tratamiento térmico las piezas DMLS?
En la mayoría de los casos, sí. El proceso de conformado DMLS implica fusión y solidificación rápidas y tensiones residuales, por lo que su uso directo puede provocar deformación o fisuración. La cadena de postprocesado habitual es: retirada de la placa base y los soportes → recocido para alivio de tensiones → (según el material) solubilización + envejecimiento o prensado isostático en caliente → mecanizado de acabado de las superficies de ajuste. El régimen concreto depende de la designación del material (por ejemplo, acero inoxidable, aleación de aluminio, aleación de titanio y acero para moldes son todos diferentes) y debe ejecutarse según la norma del material o la documentación de proceso del proveedor; no se puede generalizar. En piezas que requieran propiedades mecánicas, deben acordarse probetas testigo del mismo horno o ensayos del mismo lote.
¿Se puede alcanzar una precisión de impresión de ±0,05 mm?
Por lo general, no se puede lograr en la tolerancia dimensional de la pieza completa. Niveles habituales en el sector: FDM aproximadamente ±0,3 mm o ±0,3 % (el valor mayor), SLA aproximadamente ±0,1 mm, SLS/MJF aproximadamente ±0,3 %, DMLS aproximadamente ±0,1 mm (todos deben confirmarse según el plano, el material y la orientación de impresión). ±0,05 mm generalmente solo es posible en características individuales de pequeño tamaño y tras mecanizado posterior, y debe acordarse el método de medición y la referencia. En dimensiones críticas de ajuste, no esperes que la impresión las conforme directamente; es más fiable dejar margen y hacer un acabado fino por CNC.
¿A partir de cuántas piezas conviene pasar de impresión a inyección?
No hay una cifra fija; depende del tamaño de la pieza, el material y la complejidad del molde. Juicio simplificado: la impresión 3D no tiene coste de molde y su coste por pieza es alto; la inyección tiene coste de molde y su coste por pieza es bajo. El punto de inflexión habitual en el sector está aproximadamente entre 50 y 100 piezas, pero puede ser menor para piezas pequeñas y mayor para piezas grandes o de altos requisitos. En el intervalo de 20 a 200 piezas, el moldeo por réplica de prototipos (colada al vacío) a veces resulta más rentable que la impresión, y la superficie y el material también se acercan más a las piezas inyectadas. En última instancia, decide comparando presupuestos reales y coste total, no solo el precio por pieza.
Key takeaways
- Primero defina la familia de material y luego el proceso: las piezas metálicas descartan directamente los procesos de polímeros, y las piezas plásticas con resistencia térmica >120 ℃ no deben elegir resina estándar SLA.
- La dirección de las cargas decide el éxito: la resistencia en Z del FDM y del SLA es claramente inferior a la de XY, por lo que la dirección de tensión principal debe evitar en lo posible la interfaz entre capas.
- No espere que las superficies de ajuste y las roscas se formen directamente con la impresión: deje un margen de 0,2–0,4 mm y asegúrelas con escariado, roscado o mecanizado posterior.
- Cuando el lote supere aproximadamente 50–100 piezas, recalcule el coste total de inyección o de copia de prototipos, porque la ventaja del precio unitario de impresión desaparecerá.
- Antes de la aceptación, confirme primero la referencia: las piezas impresas no tienen superficies de referencia mecanizadas, por lo que antes de medir con una máquina de medición por coordenadas hay que acordar la sujeción y el método de establecimiento de referencias.



