
¿De qué componentes se compone un pedal de automóvil? Por qué el material no puede decidirse de forma uniforme
En una prueba de frenado de emergencia de 100–0 km/h, los soportes de pedal de los tres vehículos se rompieron por completo, y en el instante de la rotura la fuerza del pedal era de aproximadamente 1612 N. Cuando salió la noticia, el debate derivó rápidamente hacia una pregunta de juicio: ¿plástico o metal? La pregunta en sí está mal planteada. En un conjunto real, el plástico y el metal coexisten, y además con una división de funciones clara.
Si se desmonta el conjunto del pedal, hay al menos tres tipos de componentes portantes, y sus rutas de carga son completamente distintas:
- Brazo del pedal: soporta directamente la fuerza y el desplazamiento del pisado, tiene forma compleja y curvada; en los vehículos de producción en serie suele fabricarse por inyección integrada de plástico de ingeniería reforzado con fibra de vidrio, aunque también los hay fabricados por estampado y soldadura de chapa de acero.
- Soporte de fijación: transmite la carga del brazo del pedal a la pared cortafuegos o al frontal de la carrocería. Esta es la posición que falló en la noticia de la rotura: lo que se rompió no fue el pedal, sino el soporte. Que el soporte use PP+GF40 (polipropileno con 40 % de fibra de vidrio), acero o aleación de aluminio determina directamente el modo de fallo.
- Pivote y biela: se encargan del giro y, al mismo tiempo, soportan el momento flector y el par de torsión provocados por el pisado lateral. Aquí la mayoría siguen siendo piezas metálicas, porque se requiere resistencia al desgaste y a la rotación repetida.
Por lo tanto, la pregunta correcta no es “¿de qué material es el pedal de automóvil?”, sino “¿qué componente, en qué condiciones de trabajo y con qué proceso se fabrica?”. En un mismo soporte, la distribución de tensiones al pisar frontalmente y al pisar lateralmente no es la misma; en un mismo material, el comportamiento de tenacidad a -35 ℃ y a temperatura ambiente tampoco es el mismo. Detrás de la disputa sobre el material hay, en realidad, una elección integral entre ruta de proceso, volumen de producción, coste y condiciones de validación; esto es precisamente lo que se desglosará en las siguientes secciones.

¿Cómo elegir entre pedal de plástico y pedal de metal? A qué volumen de producción se adaptan la inyección, el estampado, la fundición a presión y el mecanizado CNC
Primero la conclusión: la selección de material del pedal no es una disputa de posturas sobre si “el plástico es más avanzado o el acero más fiable”, sino la solución simultánea de cuatro variables: volumen de producción, complejidad estructural, coste y peso. En un mismo pedal de automóvil, el brazo del pedal puede fabricarse por inyección de plástico reforzado con fibra de vidrio, el soporte de fijación por estampado de acero, y el pivote por fundición a presión o torneado de aleación de aluminio; los tres procesos coexisten y no hay contradicción. Lo que realmente hay que preguntar es: ¿cuál es el volumen de producción anual de esta pieza, qué complejidad estructural tiene y cuál es su modo de fallo?
Inyección: la primera opción para piezas estructurales complejas de gran volumen
El brazo del pedal y parte de los soportes de los turismos de producción en serie suelen usar plástico de ingeniería reforzado con fibra de vidrio, principalmente PP+GF30/GF40 o PA (nailon) con fibra de vidrio, no plástico civil común. La razón es que la inyección puede conformar de una sola vez nervios de refuerzo, clips y orificios de montaje, ahorrando múltiples operaciones de ensamblaje, y el coste por pieza se diluye rápidamente con el volumen de producción. El precio a pagar es la alta inversión inicial en el molde: en el sector, un molde de inyección suele costar entre unos 100 000 y 250 000 yuanes, y cuanto más compleja es la estructura y más núcleos deslizantes tiene, más caro resulta. Por eso, el límite de aplicación de la inyección es que el volumen anual de producción sea suficientemente grande y la estructura suficientemente compleja; si el volumen no sube, el coste del molde no se diluye en la pieza. En el sector, una pieza de producción en serie típica de soporte de PP+GF40 cuesta entre unos 10 y 28 yuanes (según la complejidad estructural); este intervalo no incluye el coste del molde y varía mucho entre proveedores.
Estampado: chapa de acero, grandes volúmenes, soportes de estructura pequeña
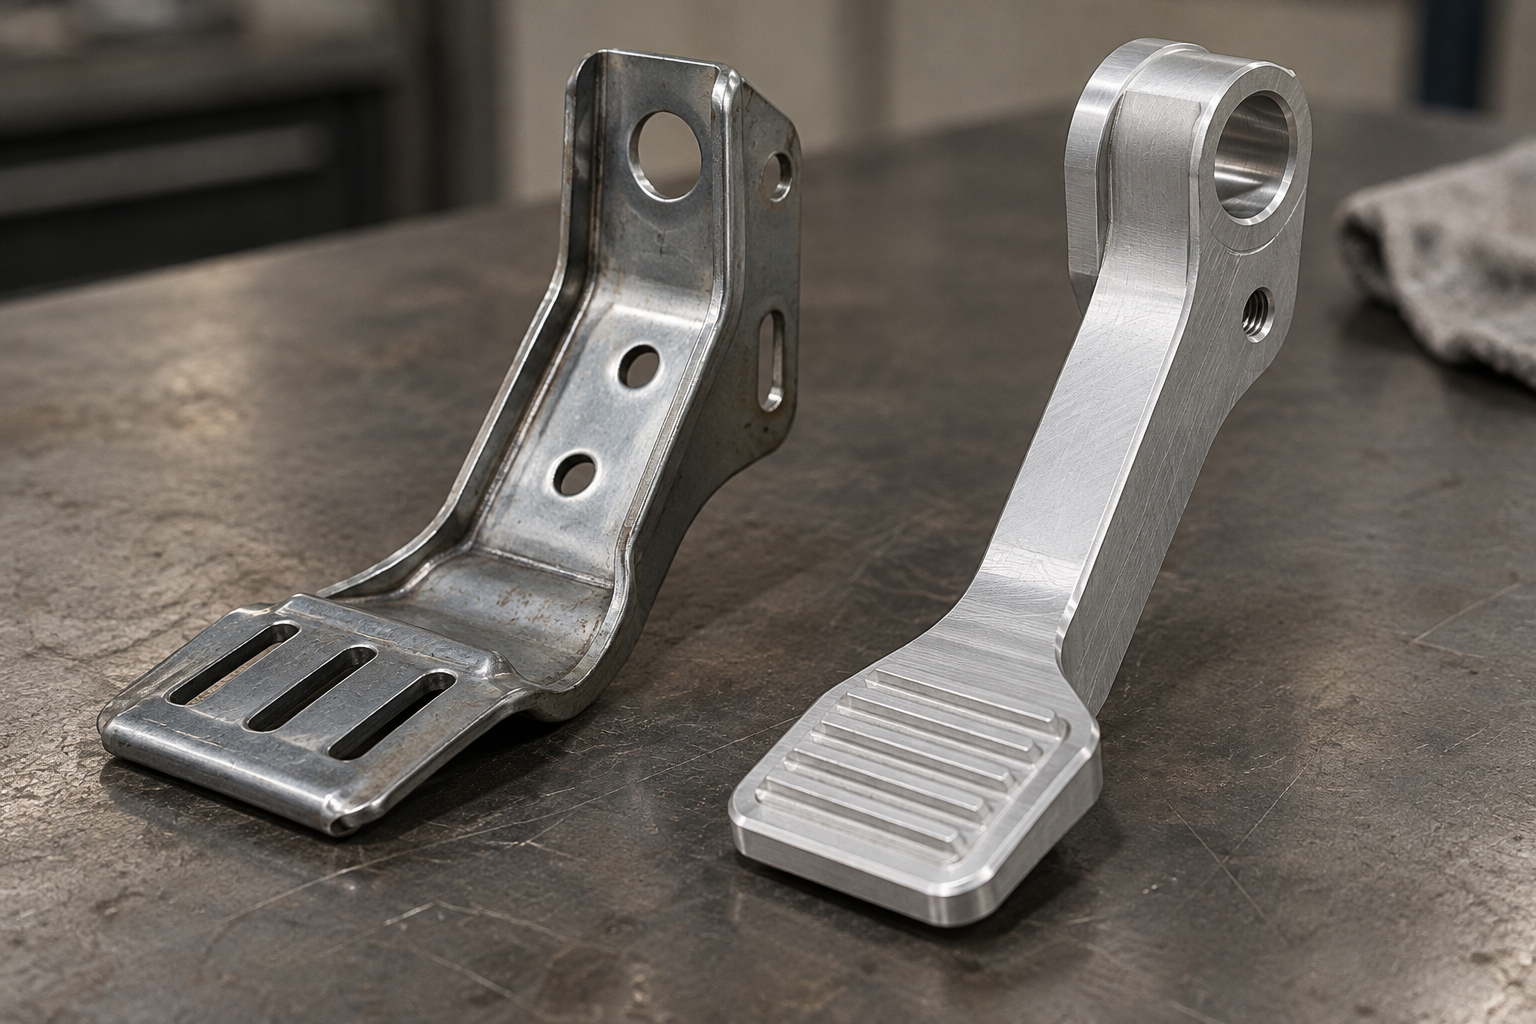
El estampado de chapa es la deformación en frío integral de chapa metálica delgada, e incluye corte, punzonado, plegado, soldadura, remachado y conformado. Los soportes fijos, placas de refuerzo y piezas de conexión del conjunto del pedal son sus piezas típicas: variedad única, gran producción y estructura pequeña, justo dentro del rango de eficiencia del estampado. La capacidad de carga de los soportes de acero suele ser muy alta; en informes públicos se menciona que el pedal de acero de cierto modelo puede soportar más de 3000 N de presión, una magnitud que solo sirve de referencia, ya que los valores concretos deben regirse por las especificaciones y planos del fabricante de vehículos. El riesgo de fallo de las piezas estampadas suele estar en la concentración de tensiones en los radios de plegado y los bordes de punzonado; al diseñar hay que vigilar el radio del redondeo y la transición de espesor, no solo la designación del material.
Fundición a presión y mecanizado CNC: grandes volúmenes en aligeramiento vs. prototipos de lotes pequeños
La fundición a presión de aluminio es adecuada para soportes de lotes medianos y grandes que requieren reducir peso y conformarse en una sola pieza; el costo del molde es mayor que el del moldeo por inyección, y en el sector los moldes de fundición a presión suelen costar entre 150 000 y 400 000 yuanes, con un precio típico por pieza de soporte de aluminio fundido a presión de unos 25 a 50 yuanes (sin contar el molde). Es más ligero que el acero, pero el control del espesor de pared y de los poros internos es difícil, y los procesos de tratamiento térmico y desbarbado no pueden omitirse.
El posicionamiento del mecanizado CNC es completamente distinto: no requiere abrir molde, cambiar el plano equivale a cambiar la pieza, y es adecuado para prototipos de lotes pequeños, piezas de modificación y utillajes. Puede mecanizar aluminio, acero, acero inoxidable y titanio, y el acabado superficial puede ser anodizado, pulido, pintura en polvo o galvanoplastia. El precio a pagar es un alto tiempo por pieza; en el sector, una pieza pequeña de aluminio torneada cuesta típicamente entre 80 y 120 yuanes, muy por encima del moldeo por inyección o la fundición a presión en producción en serie. Su valor no está en el precio por pieza, sino en obtener rápidamente una pieza física montable en el vehículo. Para evaluar la ruta de mecanizado de este tipo de muestras, se puede empezar comparando la capacidad de mecanizado CNC y la capacidad de moldeo por inyección, y luego decidir qué línea seguir.

¿Qué papel desempeñan respectivamente el estampado de chapa y el mecanizado CNC en la fabricación de pedales?
Se tratan estos dos procesos juntos porque son los que más fácilmente se confunden: ambos pueden producir piezas metálicas y ambos se relacionan con el "acero", pero su lugar en un proyecto de pedal es completamente distinto. En una frase, el juicio inicial: el estampado de chapa es el método principal de conformado de piezas metálicas de pedal en producción en serie, mientras que el mecanizado CNC es un medio complementario para muestras, utillajes y piezas de lotes pequeños.
Estampado de chapa: la fuerza principal de conformado de soportes y placas de refuerzo en producción en serie
El procesamiento de chapa es un proceso integral de deformación en frío de chapa metálica delgada que incluye corte, punzonado/corte, plegado, soldadura, remachado y conformado; el estampado de chapa es especialmente adecuado para productos de variedad única, gran producción y estructura pequeña. Los soportes fijos, placas de refuerzo, piezas de conexión y placas base de montaje del conjunto del pedal son precisamente este tipo de piezas. Sus ventajas son ritmo rápido, bajo costo por pieza y buena consistencia por lote; el precio a pagar es una alta inversión en moldes, donde cambiar la estructura equivale a cambiar el molde.
Los modos de fallo de las piezas estampadas también tienen su propia regularidad: las fracturas suelen aparecer en los radios de plegado y los bordes de punzonado. El exterior del plegado se adelgaza por tracción y, si el radio es demasiado pequeño, se concentran las tensiones; las rebabas y microfisuras del borde de punzonado son puntos de iniciación de fatiga. Por eso, en el plano, el radio de plegado, la distancia al borde del agujero y los requisitos de desbarbado no son una cuestión estética, sino un límite de vida útil. En informes públicos se afirma que los soportes de acero pueden "soportar más de 3000 N de presión", lo cual solo sirve de referencia de magnitud; los valores concretos deben regirse por las especificaciones y planos del fabricante de vehículos.
Mecanizado CNC: muestras, utillajes y brazos de pedal metálicos de lotes pequeños
El papel del mecanizado CNC es "obtener piezas metálicas sin necesidad de abrir molde". El aluminio, el acero, el acero inoxidable y el titanio son materiales habituales, y el acabado superficial puede ser anodizado, pulido, pintura en polvo o galvanoplastia. Para fabricar muestras de pedal, calibres, utillajes de soldadura y brazos de pedal metálicos para modificación, cambiar el plano equivale a cambiar la pieza y el ritmo de iteración es rápido, lo cual es muy valioso para verificar en fases tempranas las relaciones de montaje y las dimensiones ergonómicas.
Hay que dejar claras las limitaciones: el tiempo por pieza es alto y el costo unitario de las piezas metálicas de lotes pequeños es claramente superior al de las piezas de producción en serie estampadas o fundidas a presión; más importante aún, la orientación de las fibras, las tensiones residuales y el estado superficial de las piezas mecanizadas por CNC son distintos de los de las piezas de producción en serie moldeadas por inyección o fundidas a presión, por lo que su comportamiento a fatiga no puede extrapolarse directamente. La muestra verifica el montaje y la rigidez, no es una conclusión de seguridad para producción en serie.
Qué mirar en los indicadores de seguridad del pedal de freno: fuerza sobre el pedal, fatiga, temperatura y condiciones laterales
Primero una conclusión: la seguridad del pedal no se sostiene con una sola cifra de fuerza, es una combinación de condiciones de trabajo. La fuerza estática sobre el pedal es solo el punto de entrada; lo que realmente determina si el soporte se romperá en el radio de acuerdo después de unos años son la fatiga, la temperatura y el pisado lateral.
Fuerza estática sobre el pedal: primero el orden de magnitud, luego los componentes
Los fabricantes de vehículos y la normativa fijan un umbral de fuerza que el conjunto del pedal no debe superar sin fallar. En informes públicos han aparecido dos órdenes de magnitud: en una prueba de frenado de emergencia de cierto modelo, la fuerza sobre el pedal en el instante de rotura del soporte fue de aproximadamente 1612 N, mientras que otro fabricante declaró que su pedal soporta más de 3000 N. Estas dos cifras no se pueden comparar directamente: una es la carga medida en el momento de la rotura y la otra es la capacidad de carga de diseño; el modelo, los componentes y las condiciones de trabajo son distintos. Los límites concretos se rigen por los planos y las especificaciones del fabricante; no tome cifras de prensa como criterio de aceptación.
Fatiga y temperatura: las rutas de fallo del plástico reforzado con fibra de vidrio y del metal son diferentes
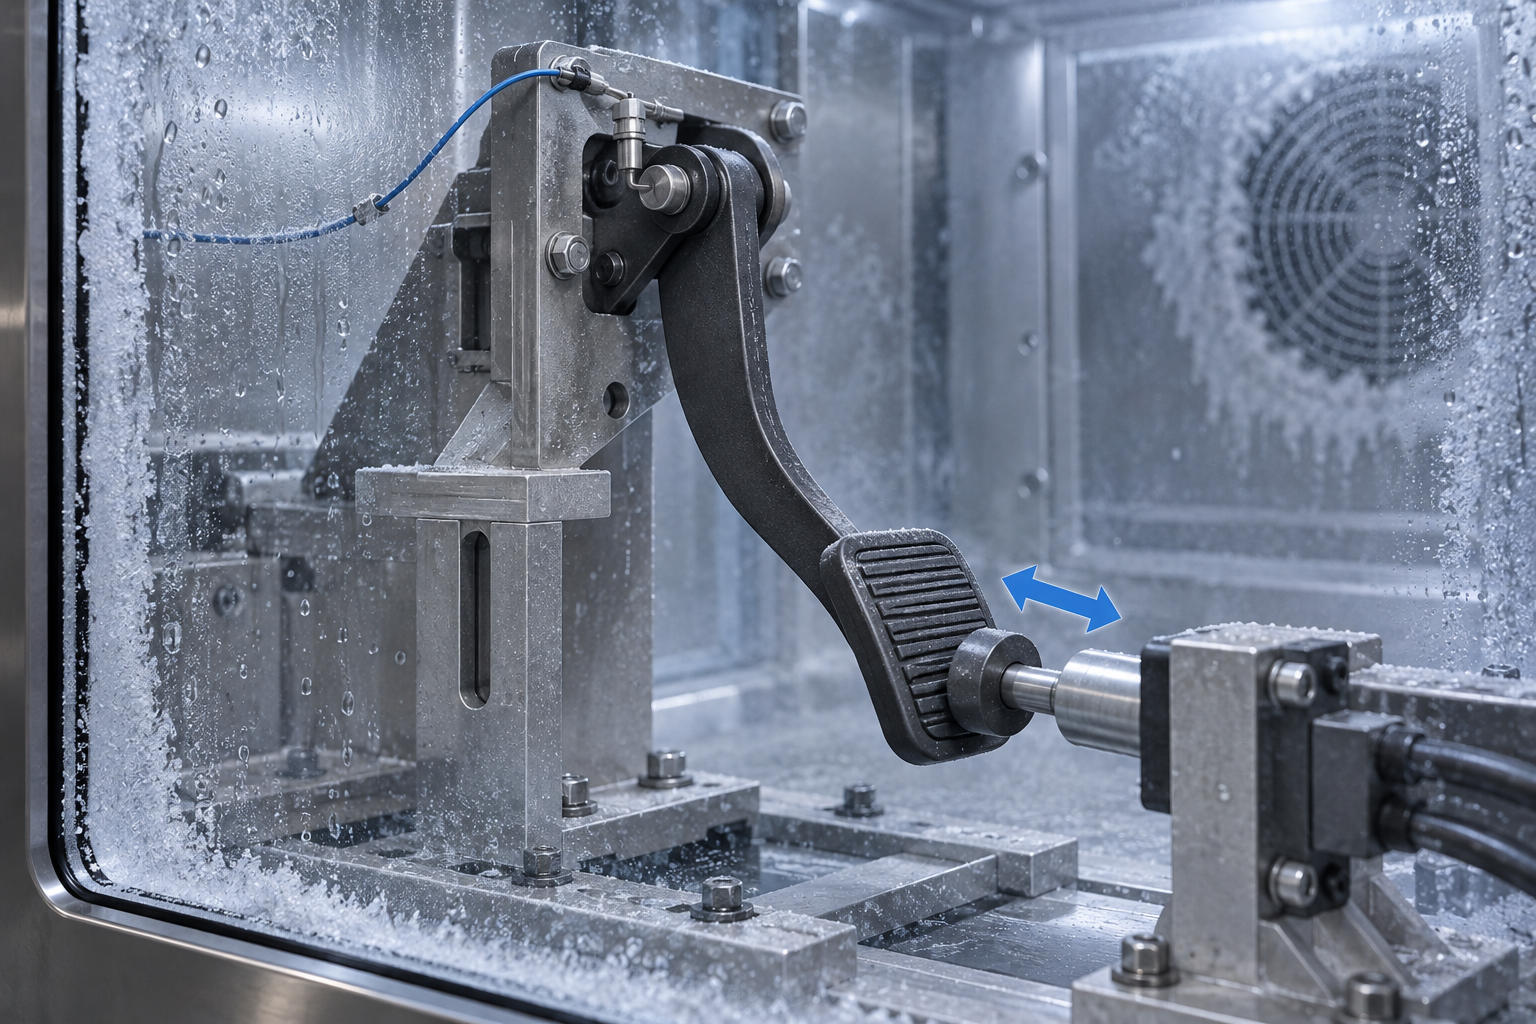
El pedal es una pieza de accionamiento de alta frecuencia: se pisa decenas de veces al día, y en diez años son cientos de miles de veces. La vida a fatiga viene determinada por el número de ciclos y el espectro de cargas; el radio de acuerdo en la raíz del soporte y la pared del orificio del pivote son puntos habituales de inicio de grieta. La temperatura debe analizarse por separado: la validación suele cubrir condiciones de -35 °C, temperatura ambiente, 80 °C, etc., porque la tenacidad a baja temperatura del PP o PA reforzado con fibra de vidrio disminuye de forma más marcada que la del acero, y el riesgo de fragilización a baja temperatura no puede extrapolarse a partir de datos a temperatura ambiente. Las piezas metálicas se comportan de forma más estable a baja temperatura, pero hay que prestar atención a la zona afectada térmicamente por la soldadura y a los poros de las piezas fundidas.
Condiciones laterales: el punto de mayor incidencia de roturas, debe validarse junto con la dirección frontal
Pisar de forma descentrada o inclinada, o el desplazamiento de la posición del pie durante una colisión, transforman la carga de axial en lateral. En ese momento, cerca del pivote se soportan simultáneamente momento flector y momento torsor, y la raíz del soporte y el orificio del pivote se convierten en puntos de concentración de tensiones. En el diseño se responde aumentando los radios de acuerdo, añadiendo nervios de refuerzo, elevando el contenido de fibra de vidrio o cambiando localmente a insertos metálicos, pero estos medios deben validarse simultáneamente en las dos condiciones, frontal y lateral, y repetirse hasta el punto de temperatura más severo. Mirar solo el valor de fuerza estática frontal deja escapar el modo de fallo real.
Pisado frontal y pisado lateral: por qué los resultados de ensayo difieren tanto
El mismo soporte que supera el pisado frontal puede romperse con el pisado lateral; esto no es un ensayo amañado, sino que las rutas de esfuerzo de las dos condiciones son radicalmente distintas. En el pisado frontal, la fuerza se transmite aproximadamente en dirección axial a lo largo del brazo del pedal, el soporte de fijación trabaja principalmente a compresión y flexión unidireccional, y la distribución de tensiones en la sección es relativamente uniforme. En el pisado lateral, cuando el pie se desplaza al borde del pedal, se pisa inclinado o el cuerpo desplaza la posición del pie durante una colisión, la dirección de la carga se desvía de la ruta de diseño y cerca del pivote se generan simultáneamente momento flector y momento torsor.
La superposición de estos dos esfuerzos internos cambia la sección peligrosa. La raíz del soporte y la zona de transición del radio de acuerdo alrededor del orificio del pivote, que ya son de por sí lugares de cambio geométrico brusco, ven aumentar notablemente el coeficiente de concentración de tensiones bajo condiciones laterales. La anisotropía del plástico reforzado con fibra de vidrio amplifica además este problema: durante el moldeo por inyección, las fibras de vidrio se orientan en la dirección del flujo, y la resistencia perpendicular a la orientación es menor; si la carga lateral cae precisamente en la dirección de orientación débil, el fallo llega de forma más súbita. Las piezas metálicas no tienen el problema de la orientación de fibras, pero los defectos de soldadura o de colada también son propensos a iniciar grietas bajo torsión.
Cómo afrontar las condiciones laterales en el diseño
Existen varias prácticas habituales: aumentar el radio de acuerdo en la raíz del soporte para reducir la concentración de tensiones; añadir nervios de refuerzo en la dirección de esfuerzo lateral para elevar el momento de inercia de la sección; aumentar el contenido de fibra de vidrio o cambiar a insertos metálicos en la zona local más peligrosa; optimizar el juego de ajuste entre el pivote y el orificio para reducir el momento flector adicional. Todos estos medios tienen un coste: un radio de acuerdo mayor ocupa espacio, los nervios de refuerzo afectan al flujo de inyección y al alabeo, y los insertos añaden operaciones de montaje. Cuál elegir depende del peso que tenga realmente la carga lateral en las condiciones del vehículo completo.
En la validación, la dirección frontal y la lateral deben realizarse por separado; no se puede concluir midiendo solo una dirección. La forma más sólida es repetir la carga lateral en varios puntos de temperatura: a baja temperatura disminuye la tenacidad del plástico y el riesgo de fallo en condiciones laterales es máximo. Las temperaturas de validación habituales en el sector cubren condiciones de -35 °C, temperatura ambiente, 80 °C, etc.; qué puntos medir, con qué magnitud de carga y cuántos ciclos, se rige por las especificaciones y los planos del fabricante, y varía mucho entre modelos. Solo combinando las condiciones laterales con la temperatura se llega realmente al límite de fallo de este componente.
¿Puede un pedal fabricado por mecanizado CNC o impresión 3D en series pequeñas sustituir directamente la validación de producción en serie?
Entonces, ¿qué pueden validar las muestras de pedal mecanizadas por CNC e impresas en 3D?
Qué debe fijarse por separado en la fase de prototipo y en la fase de producción en serie
- Fase de prototipo: dejar claro qué se valida en esta ronda (ensamblaje, ergonomía, rigidez), y no incluir los resultados del prototipo en el informe de seguridad; el grado de material puede ser aproximado al principio, pero debe indicarse en el plano «proceso no de producción en serie».
- Fase de transición: antes de la producción en serie se necesitan piezas reales de lote pequeño, que pueden obtenerse por réplica de prototipo/colada al vacío o inyección de lote pequeño, acercando lo máximo posible el sistema de material y el método de conformado a la producción en serie, pero indicando aún las diferencias con la pieza final inyectada.
- Fase de producción en serie: fijar la ruta de proceso, el grado de material y el contenido de fibra de vidrio, el estado del molde y la posición de la entrada. Cambiar de material, de molde o de entrada cuenta como cambio de proceso, y los datos de fatiga deben reevaluarse.

Preguntas frecuentes
Las siguientes preguntas son los puntos que más fácilmente se cuestionan tras leer el desglose anterior de materiales, procesos e indicadores de seguridad.
¿El pedal de automóvil debe ser de plástico o de metal?
No se puede generalizar. Dentro del conjunto del pedal, el brazo del pedal, el soporte de fijación y el pivote/biela son tres tipos de componentes con condiciones de trabajo distintas. En turismos de producción en serie, el brazo del pedal y parte de los soportes suelen ser piezas inyectadas de PP o PA reforzado con fibra de vidrio, mientras que el pivote que soporta carga y parte de los soportes metálicos siguen siendo de acero o aleación de aluminio. La selección de material responde a una solución integral de volumen, complejidad estructural, coste y peso, no a una disputa entre avanzado y obsoleto.
¿Para qué volúmenes son adecuados la inyección, el estampado, la fundición a presión y el mecanizado CNC?
La inyección es adecuada para estructuras complejas integradas de gran volumen; el coste del molde es alto, pero se diluye por pieza. El estampado es adecuado para soportes de chapa de variedad única y gran producción. La fundición a presión es adecuada para aleaciones de aluminio en volúmenes medios y grandes; es ligera, pero el molde es caro. El mecanizado CNC es adecuado para lotes pequeños, prototipos y modificaciones; no requiere molde y al cambiar el plano se cambia la pieza, pero el tiempo por pieza es alto. En el sector, los moldes de inyección típicos cuestan entre unos 100 000 y 250 000 yuanes, y los moldes de fundición a presión entre unos 150 000 y 400 000 yuanes, según la estructura y el proveedor.
¿Qué indicadores de seguridad se deben observar principalmente en el pedal de freno?
Al menos cuatro: fuerza estática del pedal, vida a fatiga, ciclos de temperatura y condiciones de pisada frontal y lateral. En informes públicos han aparecido dos órdenes de magnitud, 1612 N y más de 3000 N, lo que indica que hay grandes diferencias entre modelos y componentes; los valores concretos se rigen por los planos y las especificaciones del fabricante del vehículo. Estos indicadores deben validarse en combinación; mirar solo el valor de fuerza estática deja fuera modos de fallo reales.
¿Por qué la pisada lateral tiende a dar más problemas que la pisada frontal?
En la pisada frontal, la carga se transmite a lo largo del eje del brazo del pedal y el soporte trabaja principalmente a compresión y flexión; la pisada lateral (pisar desviado, en diagonal o con desplazamiento del pie en una colisión) provoca en las proximidades del pivote una superposición de momento flector y torsor, y la raíz del soporte y el orificio del pivote se convierten en puntos de concentración de tensiones. En el diseño se suele responder aumentando los radios, añadiendo nervios de refuerzo, elevando el contenido de fibra de vidrio o modificando localmente con insertos metálicos; en la validación deben repetirse las condiciones frontal y lateral en el punto de temperatura más desfavorable.
¿Se pueden sustituir directamente los pedales fabricados con mecanizado CNC o impresión 3D para pruebas de producción en pequeñas series por la validación de producción en masa?
No. Las piezas mecanizadas por CNC y las piezas impresas en 3D difieren de las piezas de inyección o de fundición a presión de producción en masa en la orientación de las fibras, la densidad interna, las tensiones residuales y el estado superficial, y su comportamiento a fatiga en particular no es equivalente. Las piezas de muestra pueden validar el montaje, la ergonomía y la rigidez preliminar, pero para extrapolar conclusiones de seguridad a la producción en masa, es imprescindible utilizar piezas de validación con procesos y materiales idénticos a los de la producción en masa, y fijar la designación del material, el contenido de fibra de vidrio y el estado del molde.
Key takeaways
- El conjunto del pedal no es de un solo material: el brazo del pedal, el soporte de fijación y el pivote/biela suelen pertenecer a tres rutas distintas: plástico, acero y aleación de aluminio.
- El soporte plástico de producción en serie suele ser PP o PA (nailon) reforzado con fibra de vidrio; el contenido de fibra de vidrio suele estar en el orden del 30 %–40 %, no es plástico civil común.
- El volumen de producción determina el proceso: la inyección es adecuada para estructuras complejas de gran volumen, el estampado para piezas simples de gran volumen, la fundición a presión para aleaciones de aluminio de volumen medio-alto, y el mecanizado CNC para pruebas piloto y modificaciones de bajo volumen.
- Los indicadores de seguridad son al menos cuatro: fuerza estática del pedal, vida a fatiga, ciclos térmicos (por ejemplo, -35 ℃/temperatura ambiente/80 ℃) y condiciones de pisado frontal y lateral.
- El proceso de las piezas de validación debe ser coherente con el proceso de producción en serie: los resultados de fatiga de piezas mecanizadas por CNC o impresas en 3D no pueden extrapolarse directamente a piezas de inyección de producción en serie.



