Mecanizado por torno CNC y piezas mecanizadas CNC: primero distinguir "quién gira"
Si el mismo modelo 3D se envía a tres proveedores, las cotizaciones pueden diferir varias veces. El problema a menudo no está en el precio en sí, sino en que el tipo de proceso no se ha explicado con claridad: la otra parte cotiza por torneado y tú comparas por fresado, así que los números naturalmente no coinciden. Para hablar de torno CNC y piezas mecanizadas CNC, primero hay que establecer un ancla cognitiva: quién gira.
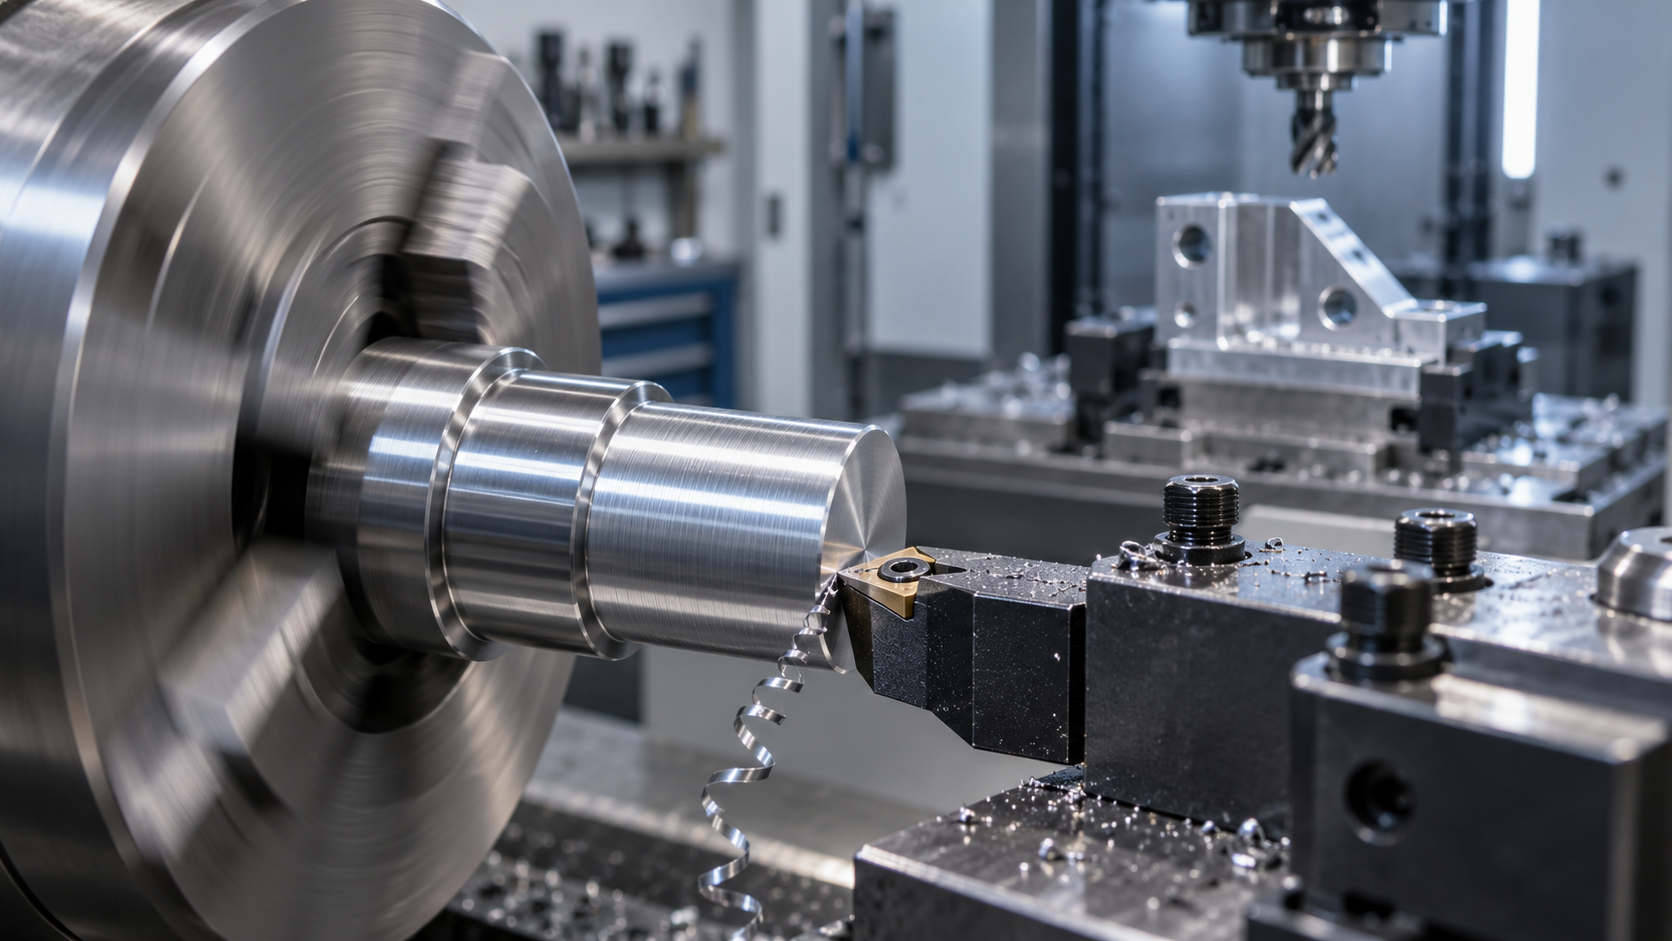
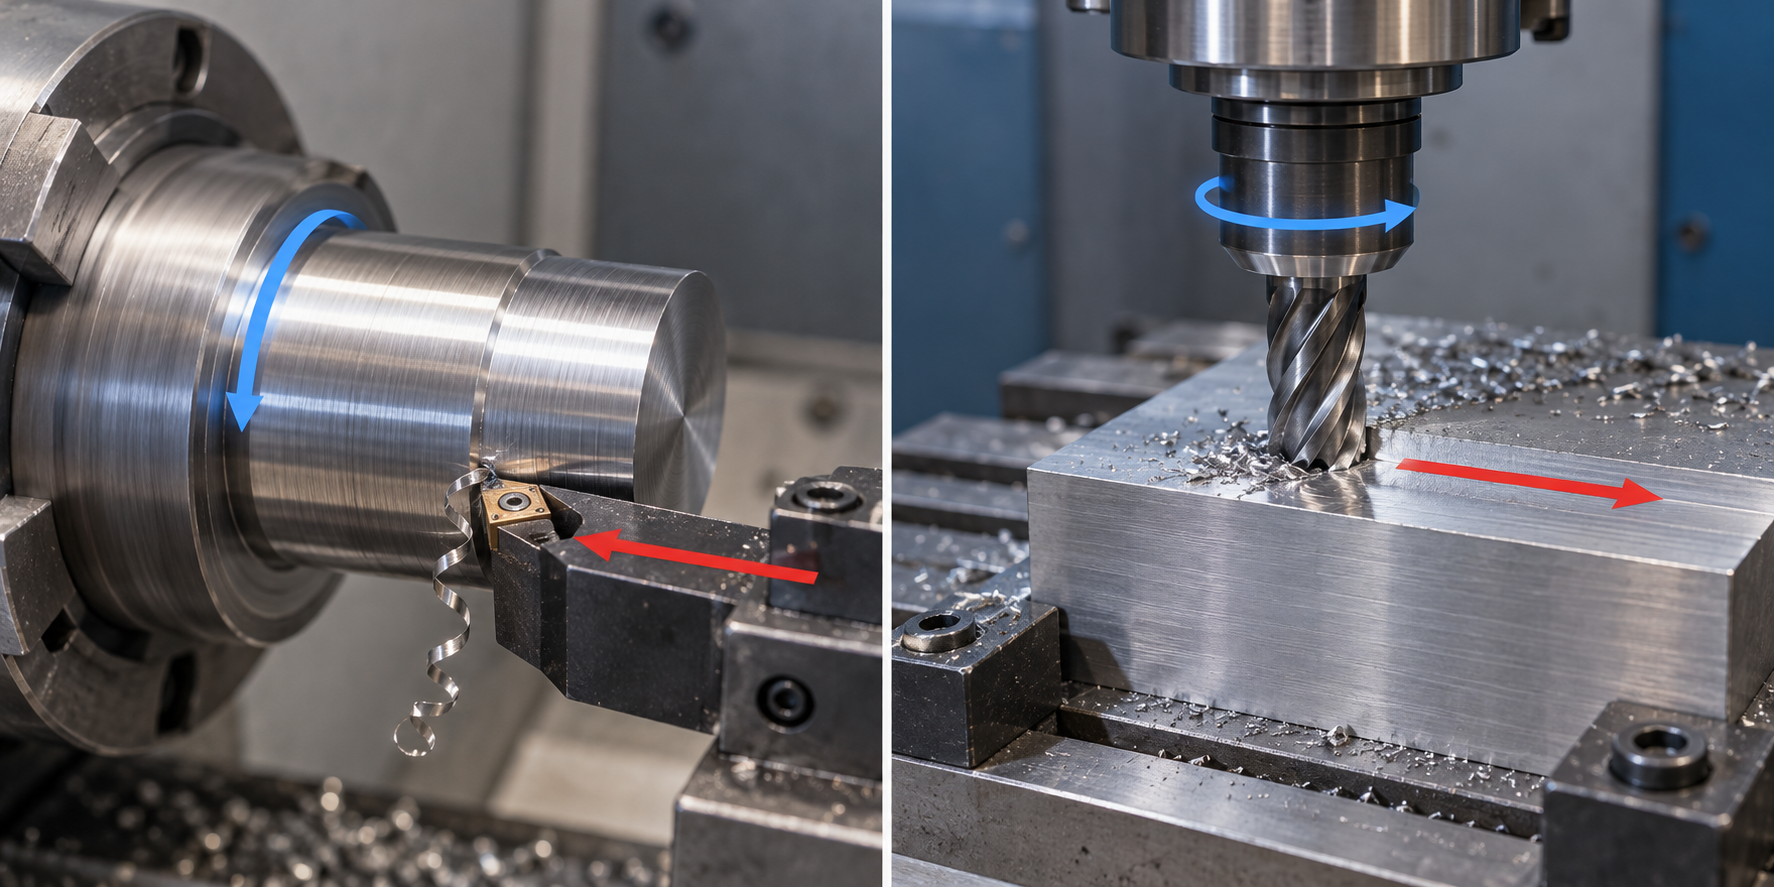
Torneado: la pieza gira y la herramienta permanece relativamente estática. Fresado: la pieza está estática y lo que gira es la herramienta. Esta única diferencia determina directamente qué tipo de geometría es fácil de mecanizar y cuál es difícil. Pieza mecanizada CNC es una categoría más amplia; pieza torneada CNC es solo uno de sus tipos concretos, orientado principalmente a piezas circulares y con simetría de revolución. Aclarar el alcance es lo que da sentido a la selección posterior.
Un mapa de procesos: qué cubre cada uno de torneado, fresado, taladrado, mandrinado, electroerosión y láser
No hace falta memorizar definiciones; basta con encadenarlas según "quién gira y quién avanza". El torneado se basa en que la pieza gira y es adecuado para contornos de revolución; el fresado se basa en que la herramienta gira y usa interpolación multieje para cubrir caras prismáticas y superficies complejas; el taladrado y el mandrinado suelen ser operaciones adicionales del fresado o del torneado, para tratar sistemas de agujeros y círculos interiores; la electroerosión y el corte por láser van por otro camino, eliminando material mediante descarga eléctrica o haces de alta energía, y se usan a menudo en geometrías inalcanzables para herramientas convencionales o materiales difíciles de mecanizar, normalmente a menor velocidad que el corte convencional.
El uso de este mapa es: primero observar si el cuerpo principal de la pieza es de simetría de revolución. Si lo es, se prioriza el torneado como proceso principal; si el cuerpo principal es una estructura no rotacional como prismas, carcasas o soportes, se pasa a la decisión entre fresado o fresado-torneado. En cuanto al lugar del mecanizado por torno CNC en piezas roscadas, lo habitual en el sector es que, en tubos roscados y conectores roscados de lotes pequeños y medianos, el torneado, por su flexibilidad y consistencia de precisión, suele ser más fácil de ajustar que equipos especializados. Esto se usará repetidamente en la selección posterior.
Usar "quién gira" como primer filtro permite descartar rápidamente rutas de proceso incorrectas. Lo siguiente es validar ese juicio inicial con la geometría de la pieza y calcular la cuenta real del torneado y el fresado en precisión, eficiencia y costo.
Torneado CNC y fresado CNC: diferencias clave y geometrías de pieza aplicables
Primero, una frase de juicio aplicable: cuando la pieza es un cuerpo con simetría de revolución, se prioriza el torneado; cuando la pieza tiene características no rotacionales, se pasa al fresado o al fresado-torneado. Esta frase devuelve la selección del proceso desde la "costumbre" a la geometría, y es también el punto de partida para entender la relación entre el mecanizado por torno CNC y las piezas mecanizadas CNC en un sentido más amplio. La diferencia fundamental entre torneado y fresado está en la cinemática: en el torneado la pieza gira y la herramienta permanece relativamente estática; en el fresado la pieza está estática y la herramienta de corte gira. Quién gira determina el tipo de geometría que la máquina puede cubrir eficientemente.
Esta diferencia no es solo un concepto de libro de texto, sino que recae directamente en la lista de piezas. El torneado es experto en ejes, pasadores, casquillos, arandelas, manguitos, aros de sujeción y conectores roscados: lo que estos tienen en común es que su cuerpo está definido por un eje de revolución, y con el avance radial y axial de la herramienta se pueden mecanizar el diámetro exterior, la cara frontal, el diámetro interior, la rosca y las ranuras en un solo amarre. El fresado es experto en soportes, carcasas, moldes, disipadores de calor y placas de montaje: estas piezas están compuestas por superficies planas, cavidades, sistemas de agujeros y superficies curvas, y requieren que la herramienta elimine material en múltiples direcciones.
| Elemento de comparación | Torneado CNC | Fresado CNC |
|---|---|---|
| Principio de movimiento | La pieza gira, la herramienta está fija o solo realiza el avance | La pieza está estática, la herramienta de corte gira y realiza movimiento multieje |
| Geometría más adecuada | Cuerpos de simetría de revolución: ejes, pasadores, casquillos, manguitos, aros de sujeción, piezas roscadas | Cuerpos prismáticos y contornos tridimensionales complejos: soportes, carcasas, moldes, disipadores de calor |
| Tendencia de precisión típica | Concentricidad y dimensiones de diámetro suelen ser más fáciles de controlar; adecuado para roscas y superficies cilíndricas en serie | Alta precisión en dimensiones complejas y contornos de superficies curvas; la posición de los agujeros y la planitud dependen del amarre y la accesibilidad |
| Características de eficiencia | Corte continuo de un único contorno de revolución, evacuación fluida de virutas, adecuado para lotes pequeños y medianos | Requiere cambio de herramienta, recorrido de contornos y limpieza de esquinas; la eficiencia disminuye con el número de características |
| Factores que impulsan el costo | Relación longitud-diámetro, vibración de piezas esbeltas, complejidad de roscas y ranuras, maquinabilidad del material | Accesibilidad de la herramienta, radio de esquina interior, número de amarres, vibración de paredes delgadas, 3 ejes o 5 ejes |
Entonces, ¿cómo elegir? Dibuja la pieza en papel cuadriculado: si su forma permanece básicamente igual al girar alrededor de un eje, calcula primero la opción de torneado; el costo normalmente se puede estimar con bastante aproximación a partir del diámetro de la barra, la relación longitud-diámetro y las especificaciones de rosca. Si la pieza tiene agujeros, cavidades o planos a los que solo se puede acceder desde múltiples direcciones, el torneado dejará una gran cantidad de zonas "no torneables"; en ese caso, evalúa entonces el fresado o el torneado-fresado combinado. Cabe señalar que, en la producción de piezas roscadas de lotes pequeños y medianos (como tubos roscados y manguitos de conexión), el torneado suele ser el medio de mecanizado principal debido a su flexibilidad y consistencia de precisión: la rosca es un punto fuerte natural del torneado, mientras que hacer roscas en fresado normalmente requiere operaciones adicionales.
Por qué la "geometría de la pieza" determina el proceso antes que el "material"
Para una misma pieza, el aluminio y el acero tienen parámetros de corte diferentes, pero la geometría determina si puede montarse en un torno y si requiere cinco ejes. El material influye en la selección de herramientas, las revoluciones y el avance, y en si se necesita tratamiento térmico; la geometría influye en el tipo de máquina, el número de amarres y si se requiere electroerosión para limpiar esquinas. Al solicitar cotización, explicar claramente los criterios geométricos permite que el proveedor ofrezca opciones comparables mejor que decir primero "quiero mecanizar una pieza de aluminio". En otras palabras, en las cotizaciones de piezas mecanizadas por CNC, la diferencia de precio suele provenir en primera instancia de un tipo de proceso distinto, y no de una competencia de precios dentro del mismo proceso.
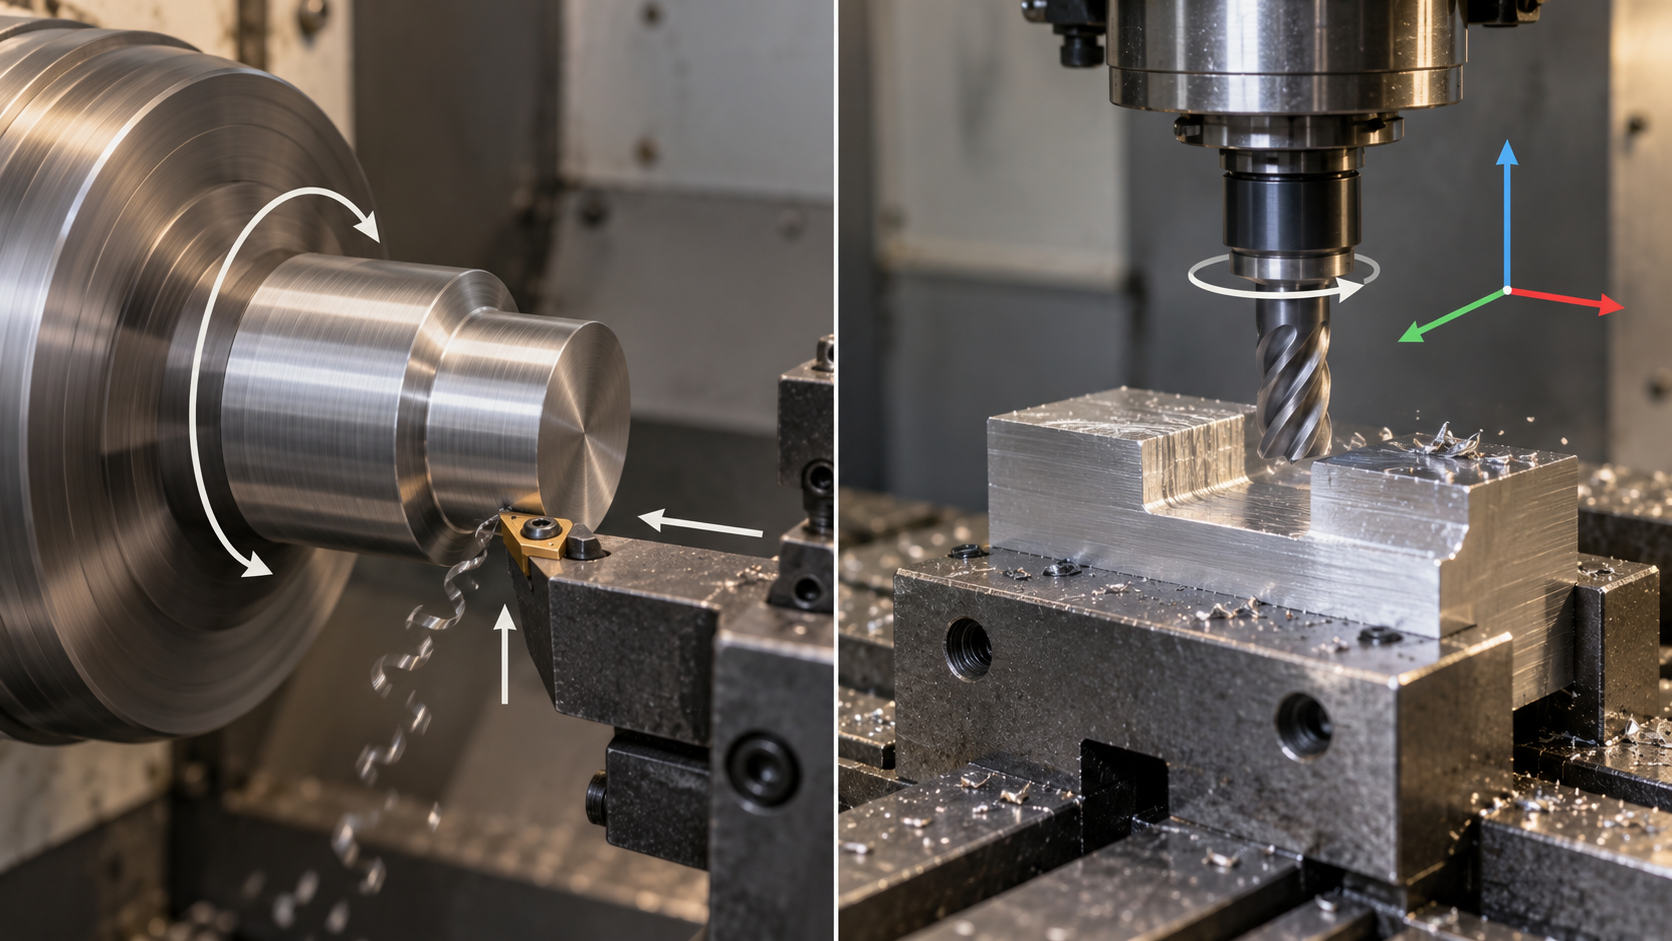
Usa esta tabla comparativa en la comunicación real: si en el correo de solicitud de cotización al proveedor escribes "el cuerpo principal de esta pieza es un cuerpo de revolución, se prevé torneado; confirma si se recomienda torneado-fresado combinado", la otra parte podrá determinar directamente si conviene cotizar un proceso combinado, en lugar de cotizar un precio elevado según el fresado de tres ejes predeterminado. En el siguiente paso se desarrollarán los criterios geométricos para la elección entre tres ejes, cinco ejes y torneado-fresado combinado, y se explicará dónde se concentra el costo de cada opción.
Elegir el proceso según la geometría de la pieza: cuerpos de revolución, prismas y torneado-fresado combinado
Basta con un criterio: para la simetría de revolución, priorizar el torneado; una vez que aparecen características no rotacionales, se pasa al fresado o al torneado-fresado combinado. La geometría de la pieza es el criterio primario; el material, las tolerancias y el lote vienen después. Ante un mismo plano, primero observa si se trata de una forma generada por rotación alrededor de un eje central: si lo es, el torno CNC es la entrada predeterminada; si no, se continúa evaluando.
Tres ejes, cinco ejes y torneado-fresado combinado: elegir según la complejidad geométrica
Una vez que las piezas prismáticas entran en el fresado, hay que distinguir un nivel más: si todas las superficies mecanizables pueden contactarse directamente desde arriba. Si es así, tres ejes son suficientes; solo cuando hay cavidades profundas, contrasalidas, agujeros inclinados o se necesita cubrir varias caras con un solo amarre, entran en juego los cinco ejes o el torneado-fresado combinado.
| Tipo de proceso | Complejidad ideal | Ventajas principales | Principales impulsores del costo | Valor central |
|---|---|---|---|---|
| Fresado de tres ejes | Piezas prismáticas cuyas caras pueden contactarse directamente desde arriba | Programación y amarre simples, herramientas universales | Número de amarres, operaciones de mecanizado secundario | Bajo costo por unidad de tiempo en geometrías simples |
| Fresado de cinco ejes | Cavidades profundas, contrasalidas, superficies complejas, características multifaz | Un solo amarre cubre múltiples ángulos y amplía la zona de alcance de la herramienta | Tarifa horaria de la máquina, complejidad de programación | Menos amarres y mecanizado secundario, costo total posiblemente menor |
| Torneado-fresado combinado | Cuerpos de revolución + características prismáticas/excéntricas/transversales | Torneado y fresado integrados en una sola máquina, menos amarres | Tarifa horaria del equipo, dificultad de planificación del proceso | Piezas complejas con características rotativas + prismáticas terminadas de una sola vez |
Frase final tras la tabla: si la geometría se puede terminar en un solo amarre, no la dividas en dos operaciones. El costo de dividir operaciones no es solo el tiempo de mecanizado, sino también el error de alineación del segundo amarre y el costo de los utillajes. En la industria es común que el costo por hora de equipos de cinco ejes y de torneado-fresado combinado sea mayor que el de tres ejes o de torneado puro, pero si se eliminan dos o tres amarres y una operación de mecanizado secundario, el costo total suele ser menor; esto debe calcularse para cada pieza concreta y no puede generalizarse.
Cuándo vale la pena el torneado-fresado combinado
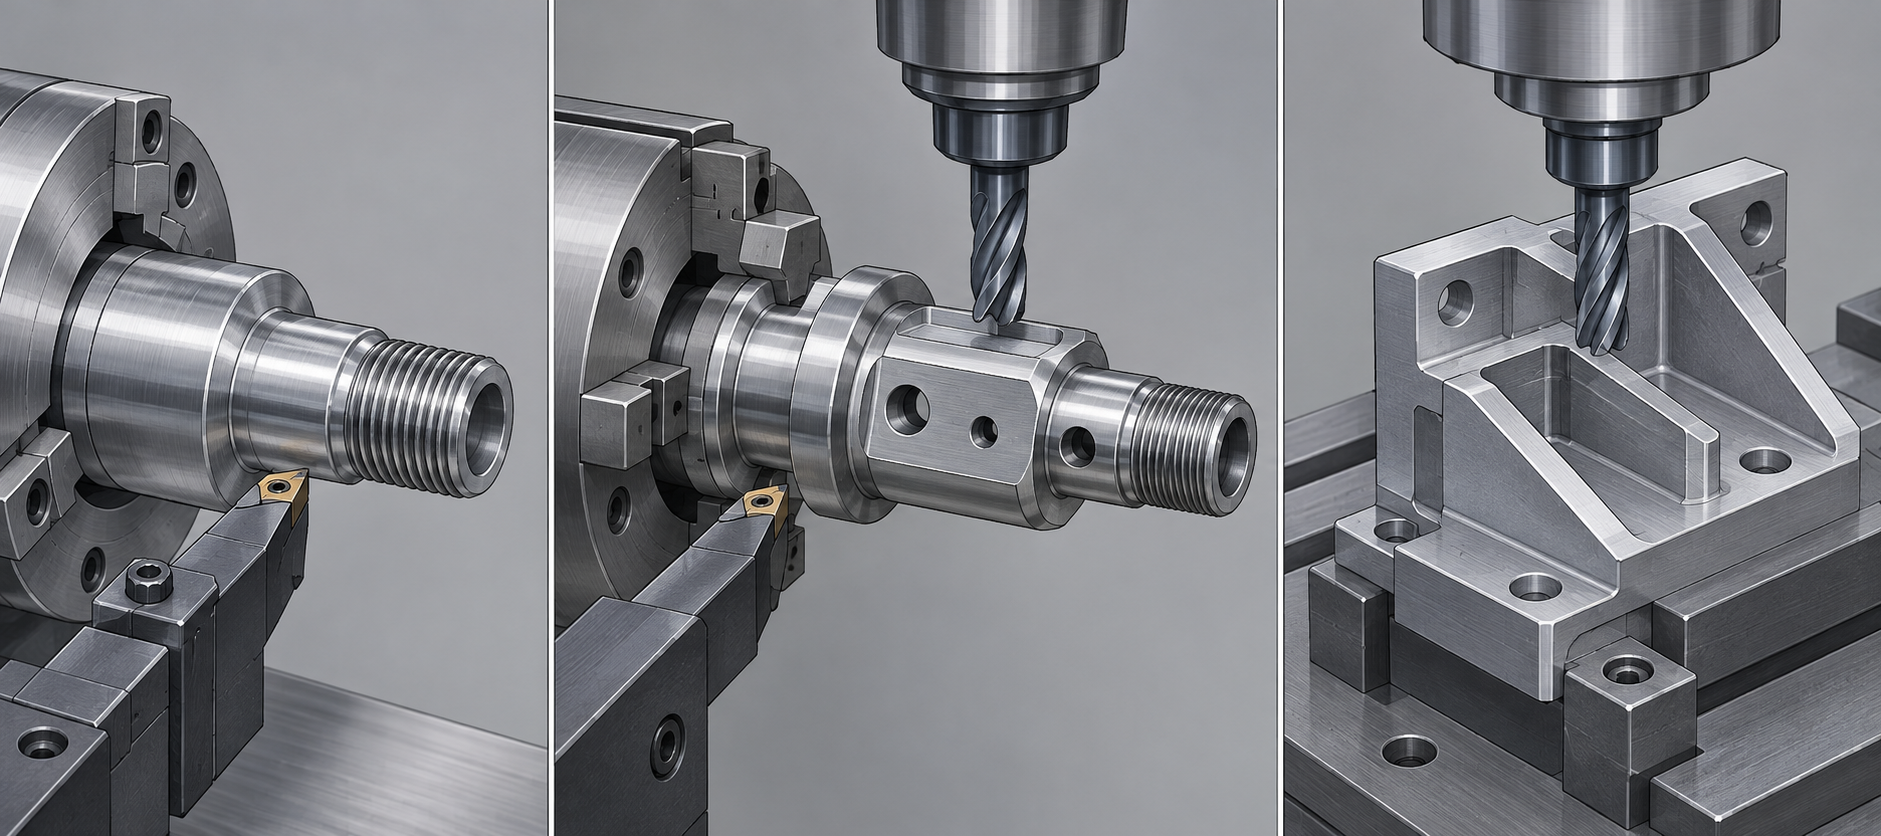
El valor del torneado-fresado combinado aparece cuando coexisten un "cuerpo de revolución + características no rotativas". Ejemplos típicos son ejes de transmisión con caras fresadas transversales y agujeros radiales, conectores con levas frontales, racores hidráulicos con múltiples conductos de aceite oblicuos. Si este tipo de piezas se divide en torneado más fresado, la coaxialidad entre los dos amarres depende del utillaje y de la alineación, y el error acumulado es difícil de controlar; al integrarlo en una sola máquina, la referencia se transmite dentro de un solo amarre, y se ahorran las operaciones de ajuste de herramienta y de reinspección.
A la inversa, las piezas puramente de revolución no necesitan torneado-fresado combinado: la tarifa horaria adicional del equipo no aporta beneficio. Lo mismo ocurre con los cuerpos puramente prismáticos, para los que basta con cinco ejes. El orden de selección puede fijarse: primero determinar la simetría de revolución, luego si existen características no rotativas y, por último, si esas características son accesibles desde las direcciones de amarre existentes. Con estos tres pasos, el tipo de proceso queda básicamente definido.
Tipos típicos y limitaciones de diseño de las piezas de torneado CNC
En las secciones anteriores se ha discutido si elegir torneado o fresado. Esta sección cambia de enfoque: supongamos que el proceso ya está decidido por torneado, y veamos qué detalles del plano impiden que la herramienta avance, hacen vibrar la pieza o duplican el costo. El núcleo es solo uno: en el torneado la herramienta está fija y la pieza gira; todas las restricciones geométricas nacen de esta premisa.
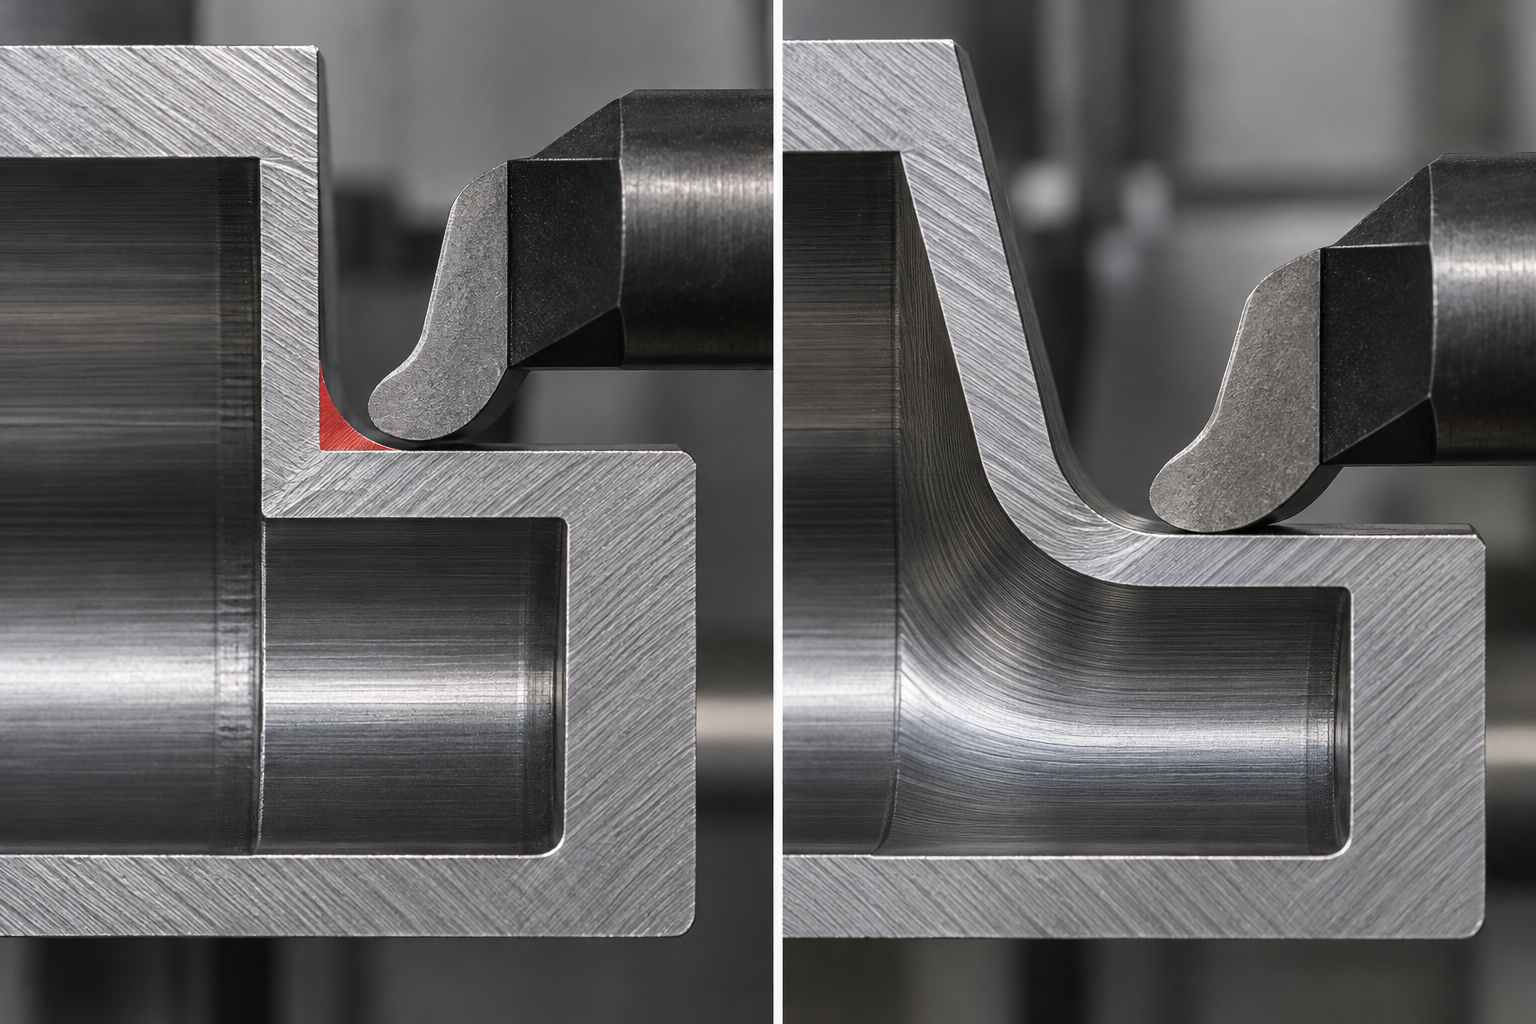
Ángulos internos y externos: las herramientas cilíndricas no pueden limpiar esquinas agudas
Si las esquinas internas de una pieza torneada por CNC se dibujan como ángulos rectos agudos, por muy pequeño que sea el radio de la punta de la herramienta no se limpiarán del todo, y el proveedor solo podrá añadir una operación de electroerosión o cambiar a una herramienta más pequeña para limpiar la esquina, lo que encarece el proceso y el presupuesto.Evita las esquinas internas agudas, porque las herramientas cilíndricas no pueden limpiar esquinas.Añadir un radio en el vértice (en el sector suele ser habitual R0.4–R1.6 mm, según el plano) o inclinar ligeramente la pared lateral pronunciada suele permitir que una sola herramienta de torno recorra el contorno de una pasada.
Lo mismo ocurre con las esquinas externas. Muchas piezas llevan un chaflán en el borde exterior, y aquí hay un detalle que se pasa por alto con facilidad: conviene que la dimensión del chaflán sea un poco mayor que el radio de la fresa de planear. El criterio habitual en el sector es que, con un radio de fresa de planear de 0.125 in (3.175 mm), el chaflán sea de unos 0.130 in (3.3 mm), de modo que la herramienta pueda entrar limpiamente sin dejar un escalón. Al confirmarlo, toma como referencia el radio real de la herramienta; se recomienda indicarlo en el plano o preguntar directamente al proveedor.
Piezas esbeltas: rotación no uniforme, vibración en cuanto la herramienta las toca
Los ejes esbeltos y los pasadores esbeltos son uno de los tipos de piezas torneadas por CNC más propensos a dar problemas.Evita las piezas torneadas esbeltas, porque la rigidez de la pieza es insuficiente al girar y es fácil que la rotación no sea uniforme y que vibre con la herramienta.Cuanto mayor sea la relación longitud-diámetro, más evidente será la tendencia de las fuerzas de corte a combar la pieza, lo que da como resultado conicidad, marcas de vibración y deriva dimensional. En el diseño, acorta el voladizo siempre que sea posible; cuando de verdad se necesite una pieza esbelta, normalmente habrá que añadir en el proceso una luneta fija o una luneta móvil como apoyo intermedio, o mecanizar por tramos y unir después. En este tipo de piezas, lo mejor es indicar también la relación longitud-diámetro antes de presupuestar.
Paredes delgadas: vibración e incluso rotura bajo las fuerzas de corte
En piezas de revolución de pared delgada como casquillos y anillos, cuando el espesor de pared baja de cierto orden de magnitud, las fuerzas de corte provocan deformación elástica de la pared, lo que en el mejor de los casos saca la pieza de tolerancia y en el peor la agrieta directamente. El criterio es muy sencillo: cuando el espesor de pared es demasiado fino en relación con el diámetro, tanto las fuerzas de amarre como las de corte deforman fácilmente la pieza.Se puede considerar dejar resaltes de proceso, añadir apoyos temporales o dividir el mecanizado en dos pasadas, de desbaste y de acabado, para dar ocasión a que se liberen las tensiones. Cuánto espesor cuenta como delgado depende del material, el diámetro y el modo de sujeción; se recomienda marcar por separado las caras funcionales y las no funcionales, para que el proveedor pueda decidir dónde sacrificar material.
Accesibilidad de la herramienta: los tres ejes solo alcanzan desde arriba
La accesibilidad no es un problema exclusivo del torneado, pero en cuanto aparecen en una pieza mecanizada por CNC agujeros laterales, ranuras cruzadas o características no de revolución, queda al descubierto de inmediato.Los equipos de tres ejes solo pueden mecanizar características a las que se accede directamente desde arriba; las estructuras laterales o inferiores obligan a girar la pieza para un segundo amarre o a pasar a cinco ejes. Girar la pieza introduce nuevos errores de alineación y, cuantos más amarres, más se desplaza la referencia. Por eso, en la fase de revisión del plano hay que preguntar: esta característica, ¿puede alcanzarla una herramienta desde la dirección actual? Si no puede, ¿se cambia el diseño o se acepta el coste del mecanizado compuesto?
Si se enlazan los puntos anteriores, las limitaciones de diseño de las piezas torneadas por CNC apuntan en realidad a una misma palabra: rigidez: rigidez de la herramienta, rigidez de la pieza y rigidez del amarre. Añadir radios en las esquinas alivia la carga de la herramienta, acortar el voladizo y añadir apoyos alivia la carga de la pieza, y reducir los giros de pieza alivia la carga de la referencia. Si estas tres cosas se piensan bien sobre el plano, el rendimiento y el presupuesto de las piezas torneadas serán más controlables.
Materiales habituales para piezas mecanizadas por CNC y comparación rápida
Aluminio, acero inoxidable, acero y titanio: comparación rápida de materiales metálicos
| Categoría | Material | Ventajas principales | Usos habituales |
|---|---|---|---|
| Aleación de aluminio | 6061, 7075, 2024, etc. | Ligero, buena maquinabilidad, generalmente se puede mecanizar a alta velocidad; amplia variedad de opciones de acabado superficial | Soportes, carcasas, disipadores de calor, utillajes, componentes estructurales para drones |
| Acero inoxidable | 304, 316, 17-4PH, etc. | Combina resistencia a la corrosión y resistencia mecánica; el 316 es más común en entornos químicos y médicos | Ejes, pasadores, casquillos, conectores roscados, piezas para equipos alimentarios y médicos |
| Acero al carbono y acero aleado | 1045, 4140, 42CrMo, etc. | Alta resistencia, resistente al desgaste; las propiedades mecánicas son ajustables tras el tratamiento térmico | Ejes, blanks de engranajes, elementos de unión, piezas estructurales para cargas pesadas |
| Titanio y aleaciones de titanio | TC4 (Ti-6Al-4V), etc. | Alta relación resistencia-peso, resistente a la corrosión; de uso común en aplicaciones de biocompatibilidad | Componentes estructurales aeronáuticos, piezas no portantes relacionadas con implantes médicos, equipamiento deportivo de gama alta |
| Aleaciones de cobre | Latón, bronce, cobre al berilio, etc. | Buena conductividad eléctrica y térmica, resistente al desgaste; el latón suele tener muy buena maquinabilidad | Contactos eléctricos, cojinetes, cuerpos de válvulas, conectores |
Plásticos de ingeniería: la alternativa cuando el metal es demasiado pesado, conductor o caro
| Categoría | Material | Ventajas principales | Usos habituales |
|---|---|---|---|
| Plástico de ingeniería | POM (acetal) | Buena rigidez, bajo coeficiente de fricción, estabilidad dimensional y maquinabilidad cercana al latón | Engranajes, casquillos, guías, correderas de precisión |
| Plástico de ingeniería | Nailon (PA6/PA66) | Buena tenacidad, resistencia al desgaste y al impacto; sus dimensiones cambian al absorber humedad | Rodillos, almohadillas resistentes al desgaste, clips, componentes estructurales de carga ligera |
| Plástico de ingeniería | PTFE (teflón) | Resistencia química extremadamente alta y coeficiente de fricción muy bajo; resistencia y rigidez más bien bajas | Juntas, piezas aislantes, revestimientos resistentes a la corrosión |
| Plástico de ingeniería | PEEK | Alta resistencia a la temperatura, resistencia química y resistencia superior entre los plásticos; el precio suele ser notablemente más alto que el del POM | Piezas de interior de aviación, dispositivos médicos, piezas para equipos periféricos de semiconductores |
Factores de proceso y lista de datos de entrada que influyen en el presupuesto de mecanizado CNC
El mismo modelo 3D, enviado a tres proveedores, puede volver con presupuestos que difieren varias veces. La primera reacción de muchos compradores es "¿el segundo estará cotizando mal?". En realidad, la causa raíz más habitual es que los tres clasificaron la pieza en procesos distintos: uno la hizo por torneado en torno CNC, otro por fresado de tres ejes y otro cotizó cinco ejes o fresado-torneado combinado. El costo hora de la máquina, la cantidad de programación y el número de amarres no son iguales, así que los precios no están en la misma escala. Para que los presupuestos sean comparables, primero hay que alinear el tipo de proceso y las condiciones de entrada.
Torneado, tres ejes, cinco ejes, fresado-torneado combinado: dónde está la diferencia de precio
Estos cuatro tipos de proceso tienen estructuras de costo distintas. El torneado y el fresado de 3 ejes cuentan con equipos y programación relativamente maduros, y el precio unitario suele ser más bajo; las máquinas de 5 ejes y los equipos de fresado-torneado combinado suelen tener un costo hora más alto, pero reducen el número de amarres y de mecanizados secundarios, por lo que en lotes o piezas complejas el precio total puede ser incluso menor. Así que, ante un precio alto, no regatee de inmediato; pregunte primero: ¿con qué proceso piensan fabricar esta pieza?
- Torneado (torno CNC): la pieza gira, adecuado para cuerpos de revolución. Programación sencilla y alta eficiencia por pieza, pero solo permite características con simetría circular.
- Fresado de tres ejes: la herramienta avanza desde arriba según X/Y/Z, adecuado para piezas prismáticas y mecanizado de superficies planas. El número de amarres puede ser el principal costo.
- Fresado de cinco ejes: la herramienta puede acercarse a la pieza desde múltiples ángulos, reduce amarres y permite mecanizar superficies complejas, pero el costo de equipo y programación es mayor.
- Fresado-torneado combinado: realiza torneado + fresado en un solo equipo, con el mínimo número de amarres; adecuado para piezas complejas con características de revolución y no revolución.
Seis datos de entrada para que los presupuestos de piezas mecanizadas por CNC sean comparables
Si solo entrega un modelo 3D, el proveedor solo puede adivinar tolerancias, material, requisitos superficiales y para qué sirve la pieza. Si el proceso que deduce es distinto, los presupuestos no serán comparables. Para poder comparar presupuestos horizontalmente, hay que dejar claros al menos estos seis puntos de una vez:
- Plano de la pieza (2D): indique referencias, dimensiones clave y tolerancias/GD&T. Las referencias determinan el esquema de sujeción y afectan directamente al precio.
- Modelo 3D: en formato STEP o IGES, para evitar que el proveedor reconstruya el modelo por su cuenta.
- Especificación del material: designación, estado (como T6, recocido) y si hay margen para materiales alternativos.
- Cantidad y lote: ¿pieza única, lote pequeño o producción en serie? Según la cantidad, la elección del proceso puede ser completamente distinta.
- Acabado superficial y tratamientos especiales: requisitos de Ra, anodizado, recubrimiento, pavonado, tratamiento térmico, etc.
- Contexto de aplicación: dónde se instala la pieza, qué cargas soporta y si tiene superficies de ajuste. Esto determina qué tolerancias son las críticas.
Lo que más fácilmente se pasa por alto es el contexto de aplicación. Una misma pieza, si es solo una pieza de apariencia, puede tener tolerancias más amplias; si es una superficie de ajuste, puede requerir tolerancias más estrictas y mejor rugosidad superficial. Las tolerancias más estrictas suelen aumentar el costo de fabricación, porque requieren máquinas más precisas, avances más lentos y más inspección. Por eso, dar solo el modelo sin indicar el uso puede hacer que las cotizaciones varíen varias veces.
Dos factores de costo que se pasan por alto fácilmente
Uno es el mecanizado por electroerosión. Suele ser más lento que el corte tradicional, pero puede manejar materiales duros o geometrías especiales como cavidades de ángulos agudos. Si el diseño de la pieza tiene esquinas internas que no se pueden limpiar, el proveedor puede verse obligado a añadir una operación de electroerosión, y la cotización subirá notablemente. El otro es el mecanizado secundario. Si una pieza torneada también tiene características de fresado (como agujeros laterales o caras planas), hay que pasar a una máquina de torno-fresado o añadir un amarre y alineación adicionales. El costo de tiempo de esto último suele subestimarse.
Al solicitar cotización, se puede incluir en el correo: «indique el proceso que se propone utilizar». Así, aunque tres proveedores coticen diferente, podrás ver si la diferencia proviene de la elección del proceso o de la eficiencia dentro del mismo proceso. Cuando necesites cotizar según plano, puedes subir el plano y el modelo en el portal de cotización CNC, o consultar primero la capacidad de mecanizado CNC para confirmar el alcance de los procesos. AGX no promete plazos ni precios fijos; todo está sujeto a la revisión real del plano.
Flujo típico de mecanizado en torno CNC y fresado: del plano a la inspección
Una vez discutida la cotización y definido el proceso, la pieza debe llegar realmente a la máquina. El mecanizado en torno CNC y el fresado CNC tienen distintos énfasis en el amarre, la alineación y los parámetros de corte, pero la estructura del flujo es similar. A continuación se recorre un orden típico, señalando solo las acciones clave de cada paso, sin convertirlo en un tutorial.
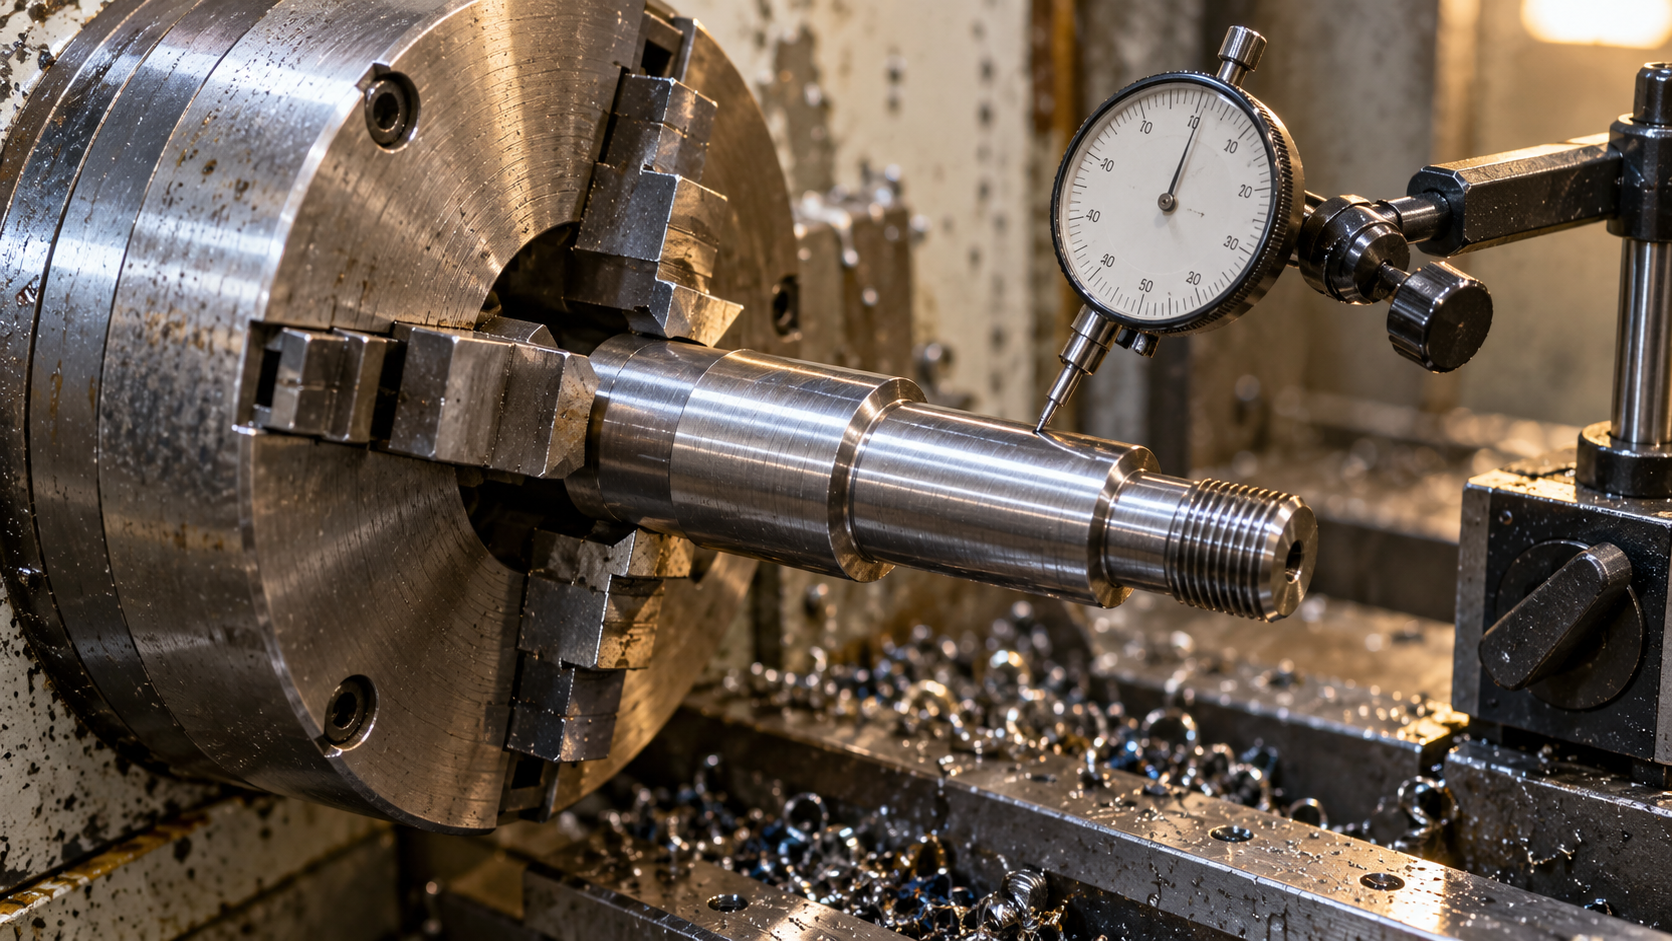
La diferencia fundamental entre torneado y fresado en el amarre proviene de la cinemática: en el torneado gira la pieza, por lo que el utillaje debe garantizar precisión de rotación y equilibrio dinámico; en el fresado gira la herramienta, por lo que el utillaje solo debe fijar la pieza y garantizar una referencia de posicionamiento fiable. Esto también explica por qué reducir el número de amarres suele ser el valor central del torno-fresado: cada amarre menos es un error de alineación y una tolerancia acumulada menos, algo especialmente evidente en piezas de eje con altos requisitos de concentricidad.
Llevar la elección al plano: una lista de entradas para el proveedor
Llegados a este punto, la lógica para elegir el proceso ya está clara: el mecanizado en torno CNC corresponde a piezas de revolución simétricas; en las piezas mecanizadas por CNC, los prismas o superficies complejas se confían al fresado; solo cuando aparecen simultáneamente características de revolución y prismáticas entra en juego el torno-fresado. Pero elegir bien el proceso no significa que la cotización sea utilizable. Enviar el mismo modelo 3D a tres proveedores y obtener cotizaciones que difieren al doble a menudo no se debe a que alguien ponga un precio arbitrario, sino a que cada uno asume por defecto un tipo de proceso, un esquema de amarre y una interpretación de tolerancias distintos. Para obtener cotizaciones comparables, primero hay que hacer comparables las entradas.
Confirmar el tipo de proceso antes de comparar precios
Al solicitar cotización, incluye: «¿piensa usar torneado, fresado de tres ejes, cinco ejes o torno-fresado para esta pieza?». Los distintos procesos difieren mucho en costo por hora de máquina, complejidad de programación y número de amarres; poner piezas torneadas y piezas fresadas de cinco ejes en la misma tabla comparativa hace que los números no tengan sentido. Después de que el proveedor responda con el tipo de proceso, pide que la cotización especifique cuántos amarres incluye y si incluye mecanizado secundario y tratamiento superficial; ahí es donde realmente se marcan las diferencias de precio.
Planos y modelos: dar a las tolerancias clave un lugar donde apoyarse
El modelo 3D (STEP o IGES) define la forma; el plano define los requisitos; ambos no pueden sustituirse entre sí. Si solo se entrega el modelo, el proveedor solo puede estimar con tolerancias y rugosidad superficial por defecto, y la cotización divergirá naturalmente. En el plano deben indicarse al menos: superficies y ejes de referencia, tolerancias dimensionales y geométricas de las superficies de ajuste (GD&T, como excentricidad, concentricidad, posición), especificación y grado de precisión de las roscas, valor de rugosidad superficial Ra de las superficies clave, y los bordes vivos o chaflanes que deban conservarse. Para las piezas de revolución del mecanizado en torno CNC, la concentricidad y la excentricidad frontal suelen quedar más claras indicadas en el plano que en el modelo.
Material, cantidad, tratamiento superficial y contexto de aplicación
- Especificación del material: indica la designación y el estado, como 6061-T6, 304, POM-C, PEEK. Distintas designaciones dentro de la misma familia de materiales pueden diferir bastante en maquinabilidad y precio; escribir solo «aluminio» o «acero inoxidable» deja la cotización vacía.
- Cantidad y lotes: pieza única, lote pequeño o entregas por lotes. La cantidad influye en el esquema de amarre y en la forma de preparar el material, y también en si el proveedor está dispuesto a fabricar un utillaje dedicado.
- Tratamiento superficial: anodizado, pavonado, niquelado, chorro de arena, pasivado; especifica el tipo, el espesor de capa o los requisitos de color, y si se permite una ligera diferencia de color que no afecte al montaje.
- Contexto de aplicación: dónde se monta la pieza, qué cargas soporta y si tiene ajuste en movimiento. Explicar el escenario funcional en una frase permite al proveedor determinar qué caras son funcionales y qué tolerancias se pueden negociar.
Reunir estos datos en una página y adjuntarla a la solicitud de cotización ahorra tiempo frente a preguntar una y otra vez. Las tolerancias más estrictas suelen implicar más operaciones, avances más lentos y mayores costos de inspección, así que hay que marcar las tolerancias críticas y no endurecer las caras no críticas. Procesos complementarios como la electroerosión se usan habitualmente en el sector para limpiar esquinas o en materiales difíciles de mecanizar; suelen ser más lentos que el corte tradicional, así que conviene confirmar antes de cotizar si realmente se necesitan.
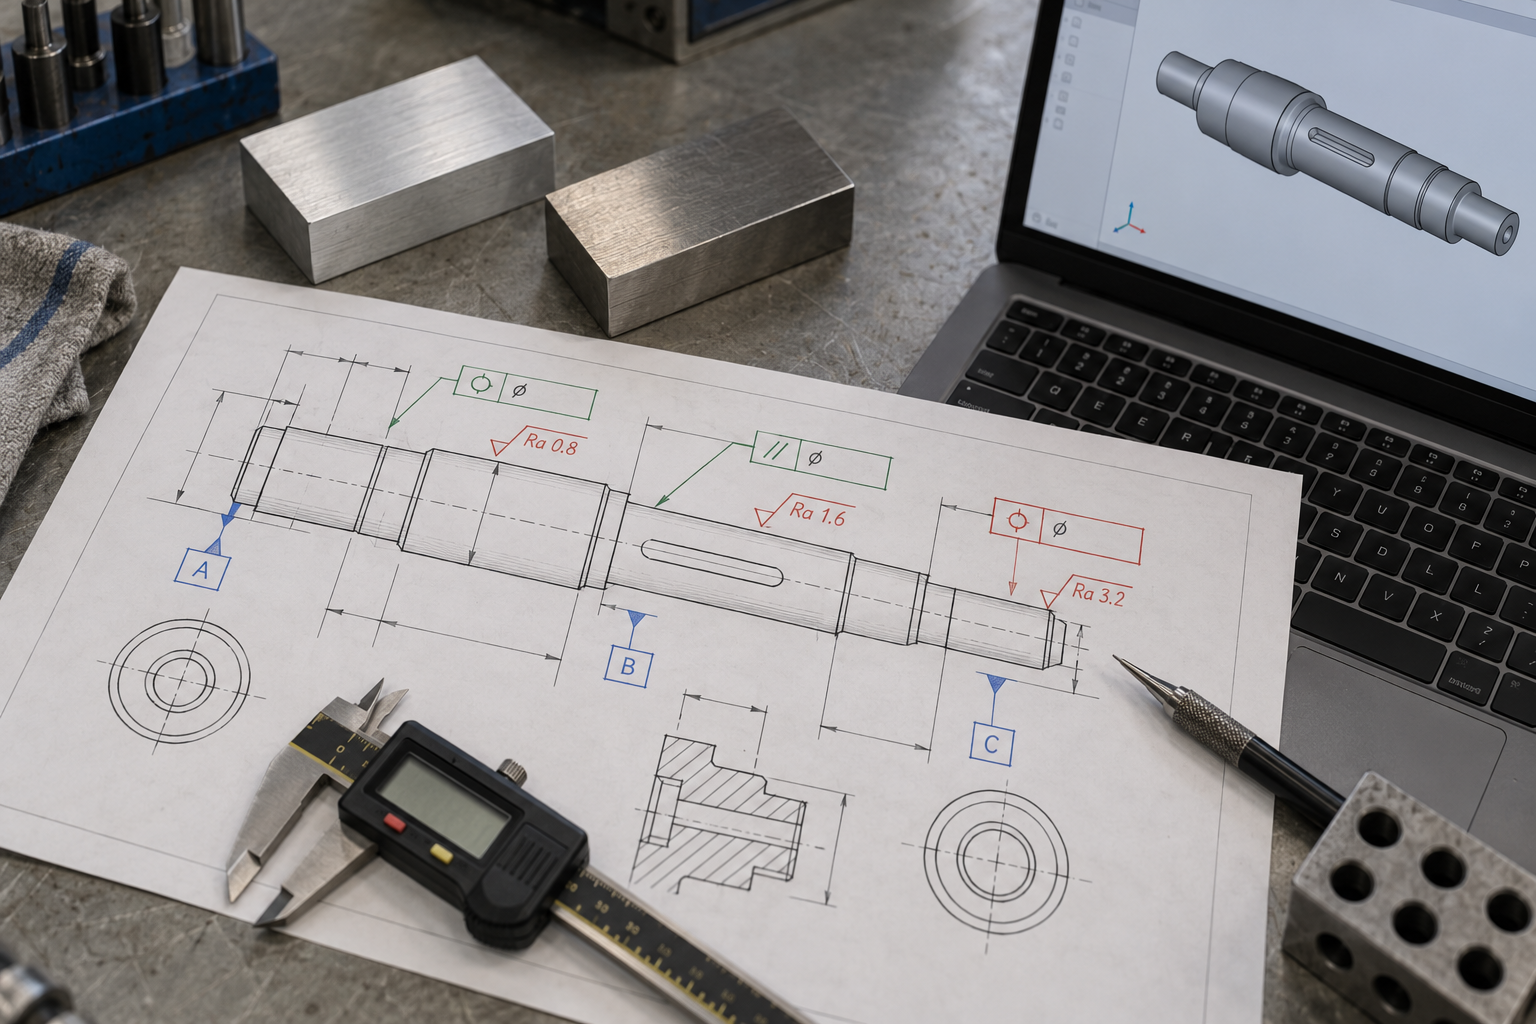
Si quieres que las cotizaciones converjan más rápido, puedes subir directamente el plano, el modelo y la lista de materiales en el portal de solicitud y completar de una vez los puntos anteriores. La plataforma dará una estimación según las características de la pieza y la cantidad; el proceso concreto y las tolerancias siguen sujetos a la confirmación de ingeniería y al plano: no sustituye el criterio del proveedor, solo alinea primero los datos comparables.
Una última advertencia: trata "qué proceso usará el proveedor" como un campo fijo de la solicitud. Después de confirmar si es torneado, fresado de tres ejes, torneado-fresado combinado o cinco ejes, compara precios, número de amarres y planes de inspección; así las diferencias entre cotizaciones tendrán un punto de apoyo explicable. Si el criterio del proveedor no coincide con tu intención de diseño, discute primero la geometría y las caras funcionales y luego el precio: normalmente es más eficaz que regatear directamente.
Preguntas frecuentes
Las siguientes preguntas son los puntos donde más se atascan los lectores al elegir mecanizado en torno CNC y piezas mecanizadas por CNC; las respuestas intentan remitirse a la lógica de decisión de este artículo.
Para la misma pieza, ¿por qué algunos proveedores cotizan torneado y otros fresado, con diferencias de varias veces?
Porque el tipo de proceso es distinto. En el torneado gira la pieza y la herramienta permanece relativamente estática, adecuado para piezas de revolución simétrica; en el fresado gira la herramienta y la pieza permanece estática, adecuado para piezas prismáticas o con superficies complejas. Con el mismo modelo 3D, si un proveedor organiza el proceso por torneado y otro por fresado de tres o cinco ejes, el costo hora-máquina, la complejidad de programación y el número de amarres son distintos, y las cotizaciones se separan de forma natural. Al cotizar, preguntar claramente "qué proceso piensas usar" tiene más sentido que comparar solo el precio total.
¿Cómo determinar si una pieza mecanizada por CNC debe ir a torneado o a fresado?
Primero mira la geometría: si es globalmente de revolución simétrica (ejes, pasadores, casquillos, manguitos, anillos, conectores roscados), prioriza el torneado; si aparecen características no de revolución (soportes, carcasas, disipadores, cuerpos prismáticos o contornos 3D complejos), entra el fresado. Si la pieza tiene un cuerpo de revolución y además agujeros laterales o planos, hay que considerar el torneado-fresado combinado para reducir amarres con una sola máquina. El criterio es la geometría, no el precio.
Al diseñar piezas torneadas, ¿dónde es más fácil que se dispare el costo?
Tres puntos habituales: esquinas interiores y exteriores agudas, piezas esbeltas y paredes delgadas. Las herramientas cilíndricas no pueden limpiar esquinas interiores agudas; forzar el limpiado suele exigir electroerosión u operaciones adicionales; las piezas esbeltas tienden a girar de forma no uniforme y a vibrar contra la herramienta; las paredes delgadas vibran e incluso se rompen bajo las fuerzas de corte. Añadir radios, inclinar ligeramente las paredes laterales pronunciadas y controlar la relación longitud-diámetro suele ahorrar más que forzar el proceso a posteriori.
Para que las cotizaciones de mecanizado CNC de varios proveedores sean comparables, ¿qué hay que proporcionar como mínimo?
Seis elementos: plano de la pieza (con tolerancias y GD&T), modelo 3D (STEP/IGES), especificación del material, cantidad, requisitos de acabado superficial o tratamientos especiales, y contexto de aplicación. Si solo se entrega un modelo 3D, el proveedor solo puede adivinar tolerancias, material y lote, y es normal que las cotizaciones difieran varias veces. Marcar claramente las referencias, las tolerancias críticas y las caras funcionales da una base para comparar cotizaciones.
El cinco ejes o el torneado-fresado combinado cuestan más por hora, ¿por qué a veces el precio total es menor?
Porque el costo total no se calcula solo con la tarifa por hora de la máquina. El costo por hora de los equipos de cinco ejes y de fresado-torneado suele ser mayor que el de los equipos de tres ejes o de torneado puro, pero permiten reducir el número de amarres, disminuir el mecanizado secundario y la realineación repetida, y el error acumulado de la pieza en múltiples amarres también es menor. Para piezas complejas con características rotativas y prismáticas, reducir los amarres a menudo permite bajar el costo total. Si resulta rentable o no depende de la cantidad de características y los requisitos de tolerancia de la pieza concreta, y no se puede generalizar.
Key takeaways
- La diferencia fundamental entre torneado y fresado es la cinemática: en el torneado la pieza gira y la herramienta permanece relativamente estática; en el fresado la pieza está estática y la herramienta gira. Esto determina las formas geométricas más adecuadas para cada uno.
- Las piezas con simetría de revolución se tornean preferentemente; las prismáticas o con superficies complejas pasan al fresado; y cuando hay características tanto de revolución como prismáticas, se considera el fresado-torneado.
- Las limitaciones de DFM suelen estar determinadas por la geometría de la herramienta: una herramienta cilíndrica no puede limpiar ángulos internos agudos, las piezas esbeltas tienden a vibrar y las paredes delgadas se deforman bajo las fuerzas de corte.
- La premisa para que las cotizaciones sean comparables es que los datos de entrada sean comparables: el plano con tolerancias/GD&T, el modelo 3D, las especificaciones del material, la cantidad, el acabado superficial y el contexto de aplicación; si falta uno, es difícil comparar precios horizontalmente.



