Qué hace realmente el mecanizado CNC: las tres categorías básicas de acciones de sustracción, puntuales y de contorno
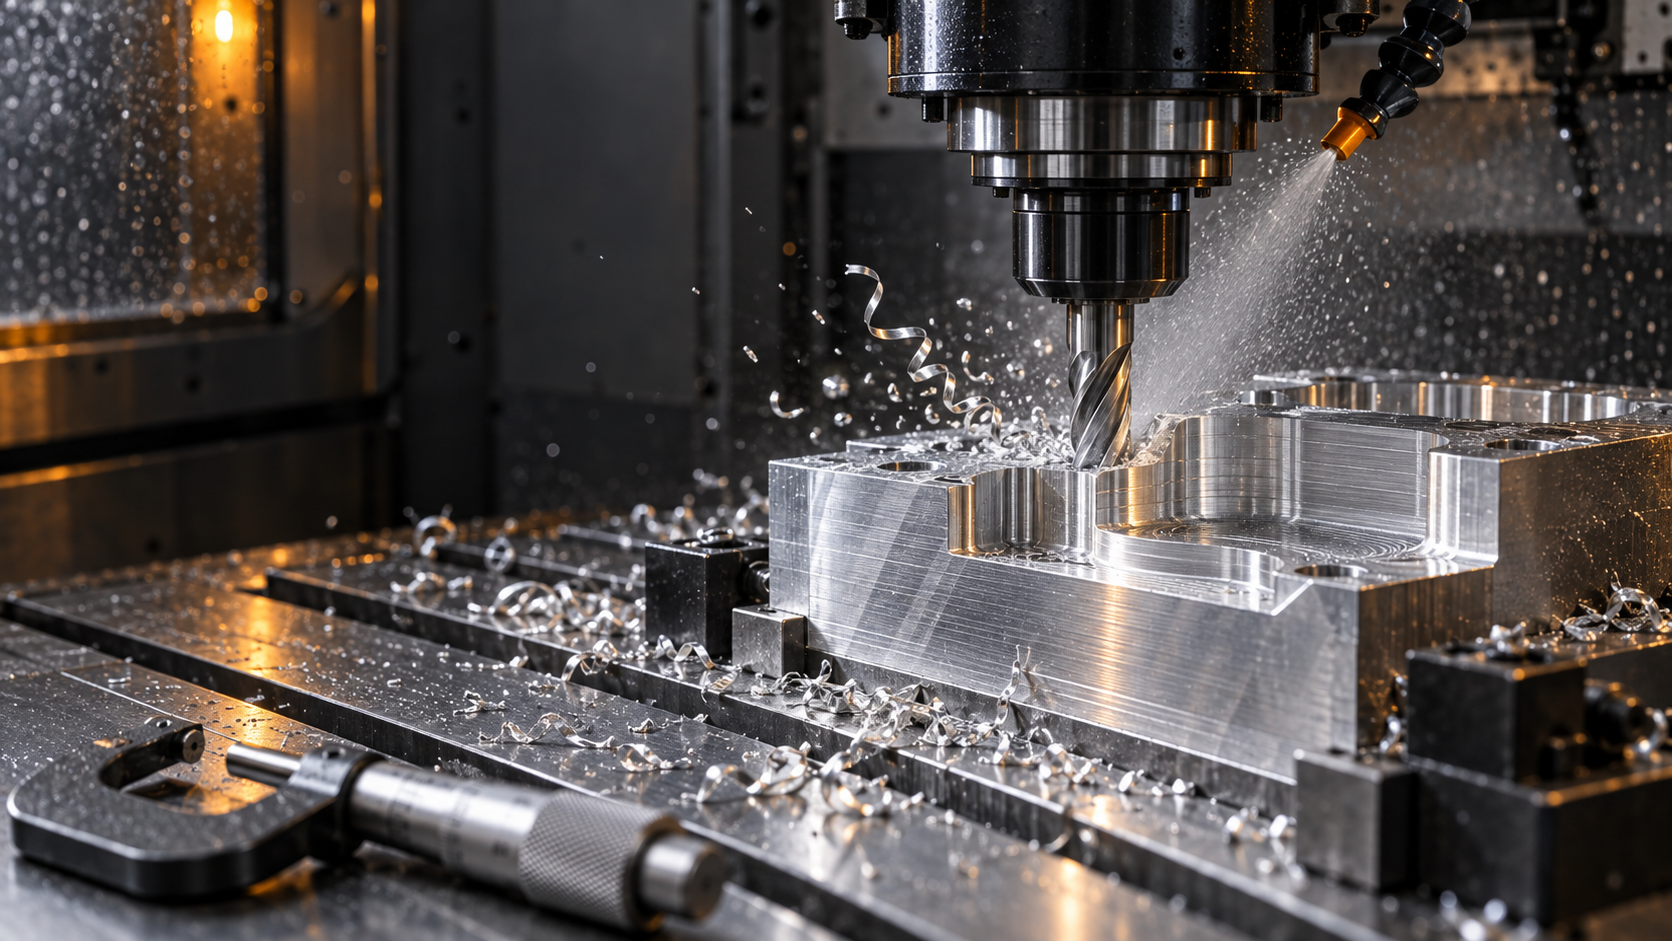
Coloca una placa de aluminio 6061 sobre la mesa de una fresadora; al terminar el programa, la placa tiene una docena de agujeros, dos ranuras y una cara escalonada. Ese es el aspecto más simple del mecanizado CNC: la herramienta gira, la pieza se desplaza relativamente y, según el programa, se elimina material poco a poco. Para entenderlo, no memorices primero la definición; observa primero las tres categorías básicas de acciones que la herramienta deja sobre la pieza.
Acciones puntuales: taladrado, roscado, escariado; resuelven la posición y el diámetro del agujero
Las acciones puntuales solo requieren que la herramienta llegue a una coordenada y avance en dirección axial; no exigen precisión de contorno continuo. El taladrado produce un agujero basto, el escariado alisa y ajusta el diámetro del agujero, y el roscado corta la rosca en la pared del agujero. Este tipo de acciones corresponde a los agujeros de montaje, agujeros roscados y agujeros de pasador de la pieza. Cabe señalar que la broca se desvía, sobre todo en agujeros con gran relación longitud-diámetro, por lo que la precisión de posición suele garantizarse con plantillas de taladrar, brocas de centrar o un mandrinado posterior, y no con la broca en sí.
Acciones de contorno: fresado de ranuras, cavidades y paredes laterales; la trayectoria de la herramienta determina la forma
En las acciones de contorno, la herramienta recorre una trayectoria en el plano XY y baja por capas en Z, cortando ranuras, cavidades, escalones y contornos exteriores. Este tipo de acciones es sensible al radio de la herramienta, al radio de acuerdo y al retroceso en las esquinas. El radio mínimo de las esquinas interiores de la pieza está limitado por el diámetro de fresa disponible: una esquina interior marcada como R2 en el plano requiere en la práctica una herramienta de φ4 o menor, con menor rigidez, por lo que el avance y la profundidad de corte deben reducirse. La precisión del contorno también depende de la interpolación y la resolución de control de la máquina, y no se cumple solo con la frase "alta precisión".
Acciones de revolución: torneado exterior, refrentado, ranurado y roscado; corresponden a piezas de revolución
La pieza gira y la herramienta avanza en línea recta; eso es el torneado. El torneado exterior, el refrentado, el ranurado, el chaflán y el roscado son acciones de revolución. Es naturalmente adecuado para piezas con eje central como ejes, casquillos, bridas y conectores. La redondez y la cilindricidad del torneado suelen ser más fáciles de mantener estables que en el fresado, porque el movimiento principal es continuo y la dirección de la fuerza de corte es relativamente fija. Pero si la pieza tiene agujeros excéntricos o características no revolutivas, hay que cambiar de operación o usar un centro de torneado-fresado.
Las tres categorías de acciones, en conjunto, cubren la mayoría de las necesidades de conformado de piezas metálicas y plásticas. Lo que realmente distingue el mecanizado CNC del mecanizado manual no es qué herramienta sea más afilada, sino que la trayectoria de la herramienta está controlada por el programa y el mismo bloque de código G puede ejecutarse repetidamente. Esto implica dos cosas: primero, la consistencia en serie proviene del programa y no de la destreza manual; segundo, cualquier cambio de una cota debe volver al programa, la herramienta y el amarre para modificarse, y no limarse dos veces en el taller.
Tipos comunes de máquinas y los problemas geométricos que resuelve cada una
Según los requisitos geométricos, la división de trabajo de las clases comunes de máquinas-herramienta es aproximadamente la siguiente:
- Fresadora vertical de tres ejes: tres ejes lineales X, Y, Z. Adecuada para el mecanizado de placas, carcasas en una sola cara o unas pocas caras; es el punto de partida para la mayoría de las piezas fresadas.
- Fresadora horizontal: husillo horizontal, mejor evacuación de virutas, adecuada para el mecanizado de múltiples caras de carcasas; con mesa giratoria se reduce el número de amarres.
- Torno CNC: principalmente de dos ejes, dedicado a cuerpos de revolución. Los modelos con subhusillo o torreta con herramientas motorizadas pueden completar el taladrado del reverso y el fresado plano en un solo amarre.
- Torneado-fresado compuesto: el torneado y el fresado se realizan en la misma máquina-herramienta; adecuado para piezas que tienen tanto contornos de revolución como sistemas de agujeros excéntricos o características de fresado, reduciendo la conversión de referencias.
- Máquina de cinco ejes: dos ejes de rotación más tres ejes lineales, para impulsores, superficies curvas complejas, paredes laterales de cavidades profundas o piezas que requieren completar características en múltiples ángulos en un solo amarre. Resuelve la accesibilidad y la unificación de referencias, lo que no significa que todas las piezas deban mecanizarse en cinco ejes.
El criterio para elegir la máquina-herramienta no está en "cuál es más avanzada", sino en en cuántas direcciones se distribuyen las caras y los agujeros de la pieza y si se necesita un solo amarre para garantizar la posición relativa. Pocas caras y un sistema de agujeros simple: tres ejes son suficientes; muchas caras, muchos ángulos y alta exigencia de posición: entonces entran en escena los cinco ejes o el torneado-fresado compuesto.
Clasificación estructural del mecanizado CNC: cuerpos de revolución, carcasas, placas, paredes delgadas; primero clasificar y luego definir el proceso
Antes de elegir la máquina-herramienta, conviene ver primero cómo es la pieza; es mucho más fiable que forzar la elección contra una lista de equipos. La clasificación estructural del mecanizado CNC no es una cuestión académica: determina directamente si debes buscar torneado, fresado o torneado-fresado compuesto, y por qué en el presupuesto el número de amarres aparece en dos líneas y no en una. La práctica común en el sector es dividir las piezas por geometría en cuatro categorías: cuerpos de revolución, carcasas/cubiertas, placas, y paredes delgadas y piezas esbeltas. Cada categoría tiene su contradicción principal: los cuerpos de revolución se centran en la redondez y la coaxialidad, las carcasas en la posición del sistema de agujeros y la perpendicularidad entre caras, las placas en la planitud y el alabeo, y las piezas de pared delgada en la rigidez. Si la clasificación es errónea, las tolerancias, los amarres y la inspección posteriores son solo remedios.
Cuerpos de revolución: por qué ejes, casquillos y bridas se tornean prioritariamente
En piezas como ejes, casquillos, bridas y conectores, la característica principal son superficies cilíndricas o cónicas que giran alrededor de una línea central. En el torneado la pieza gira y la herramienta avanza linealmente, generando de forma natural superficies de revolución; la redondez y la coaxialidad dependen de la precisión del husillo y del modo de amarre, y son más directas que en el fresado, que aproxima una vuelta completa mediante interpolación. El desbaste suele comenzar torneando el diámetro exterior dejando sobremedida, y el acabado se tornea a medida; cuando hay requisitos de agujero interior y cara frontal, tornear en un solo amarre el diámetro exterior, la cara frontal y el agujero interior reduce la conversión de referencias. Los ejes con chaveteros y agujeros cruzados se completan después en fresadora o en torneado-fresado compuesto. El criterio es simple: si las superficies funcionales principales de la pieza son superficies de revolución, considera primero el torneado; no empieces directamente con fresado de tres ejes.
Carcasas y cubiertas: múltiples caras y sistemas de agujeros, el terreno del fresado o del torneado-fresado compuesto
Piezas como carcasas, cubiertas y cuerpos de válvula suelen tener múltiples caras de mecanizado y varios grupos de agujeros, con requisitos de posición entre agujeros. La contradicción central de este tipo de estructuras no es la precisión de una sola cara, sino la relación relativa entre caras y entre agujeros. La fresadora vertical de tres ejes requiere múltiples volteos para mecanizar piezas de varias caras, y cada volteo introduce un nuevo error de amarre; el centro de mecanizado horizontal o el torneado-fresado compuesto pueden completar el mecanizado de varias caras con menos amarres, y la posición del sistema de agujeros se mantiene más fácilmente. Al elegir, cuenta primero el número de caras de mecanizado y las direcciones del sistema de agujeros: si hay agujeros de precisión en tres o más direcciones, el torneado-fresado compuesto o los cuatro o cinco ejes suelen ser más estables que el volteo repetido. La práctica común en el sector es eliminar material de forma uniforme en el desbaste y concentrar el acabado de las caras clave en uno o dos amarres.
Piezas de placa: la frontera entre fresado y chapa metálica, y el desbarbado que no se puede omitir
En piezas de placa como paneles, soportes y tapas, si el espesor es suficiente y hay escalones, avellanados y cavidades, es más adecuado el fresado CNC; si solo es una placa de espesor uniforme con plegado y punzonado, la chapa metálica suele tener ventajas de coste y eficiencia. La frontera no está en la cifra de espesor, sino en la estructura: con cavidades tridimensionales y requisitos estrictos de planitud o ajuste de superficies de montaje, el fresado es más controlable; con contorno puramente bidimensional y plegado, la chapa metálica es más rentable. Lo que se pasa por alto fácilmente en las piezas de placa es el desbarbado: las rebabas de los bordes tras el fresado afectan el montaje y la apariencia, y también quedan al descubierto en el tratamiento superficial posterior. Incluir el desbarbado en la ruta de proceso es más barato que retrabajar después.
Paredes delgadas y piezas esbeltas: categoría aparte, porque la dificultad está en la rigidez
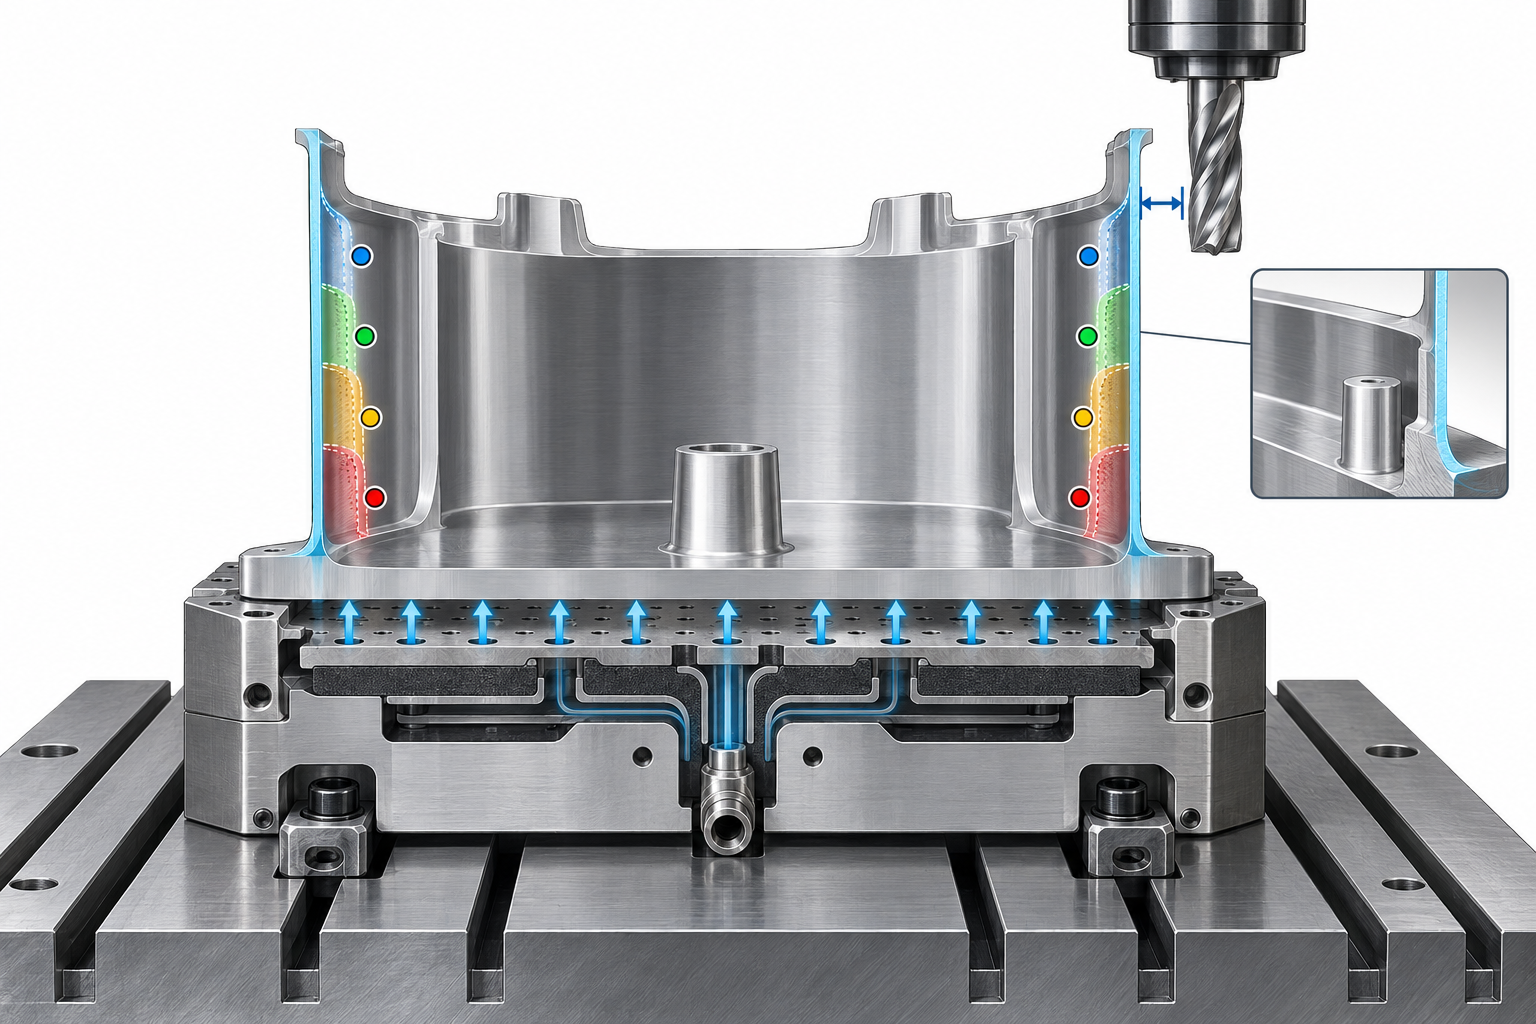
Las piezas de pared delgada y las piezas esbeltas no deben presupuestarse mezcladas con carcasas o cuerpos de revolución comunes. Su geometría puede ser simple, pero las fuerzas de corte, las fuerzas de sujeción y las tensiones residuales deforman la pieza durante o después del mecanizado. Las cubiertas de pared delgada requieren eliminación simétrica de material, múltiples pasadas ligeras y, si es necesario, dejar salientes de proceso; los ejes esbeltos requieren controlar la fuerza radial de la herramienta y, en el torneado, pueden necesitar apoyo con luneta fija o móvil. La primera decisión para este tipo de piezas no es elegir la máquina-herramienta, sino juzgar si la rigidez es suficiente y si hay que cambiar la estructura o dividir las operaciones. Al enumerarlas por separado, no se estiman tiempos como si fueran piezas comunes al presupuestar, ni se descubre una desviación dimensional solo en la entrega.
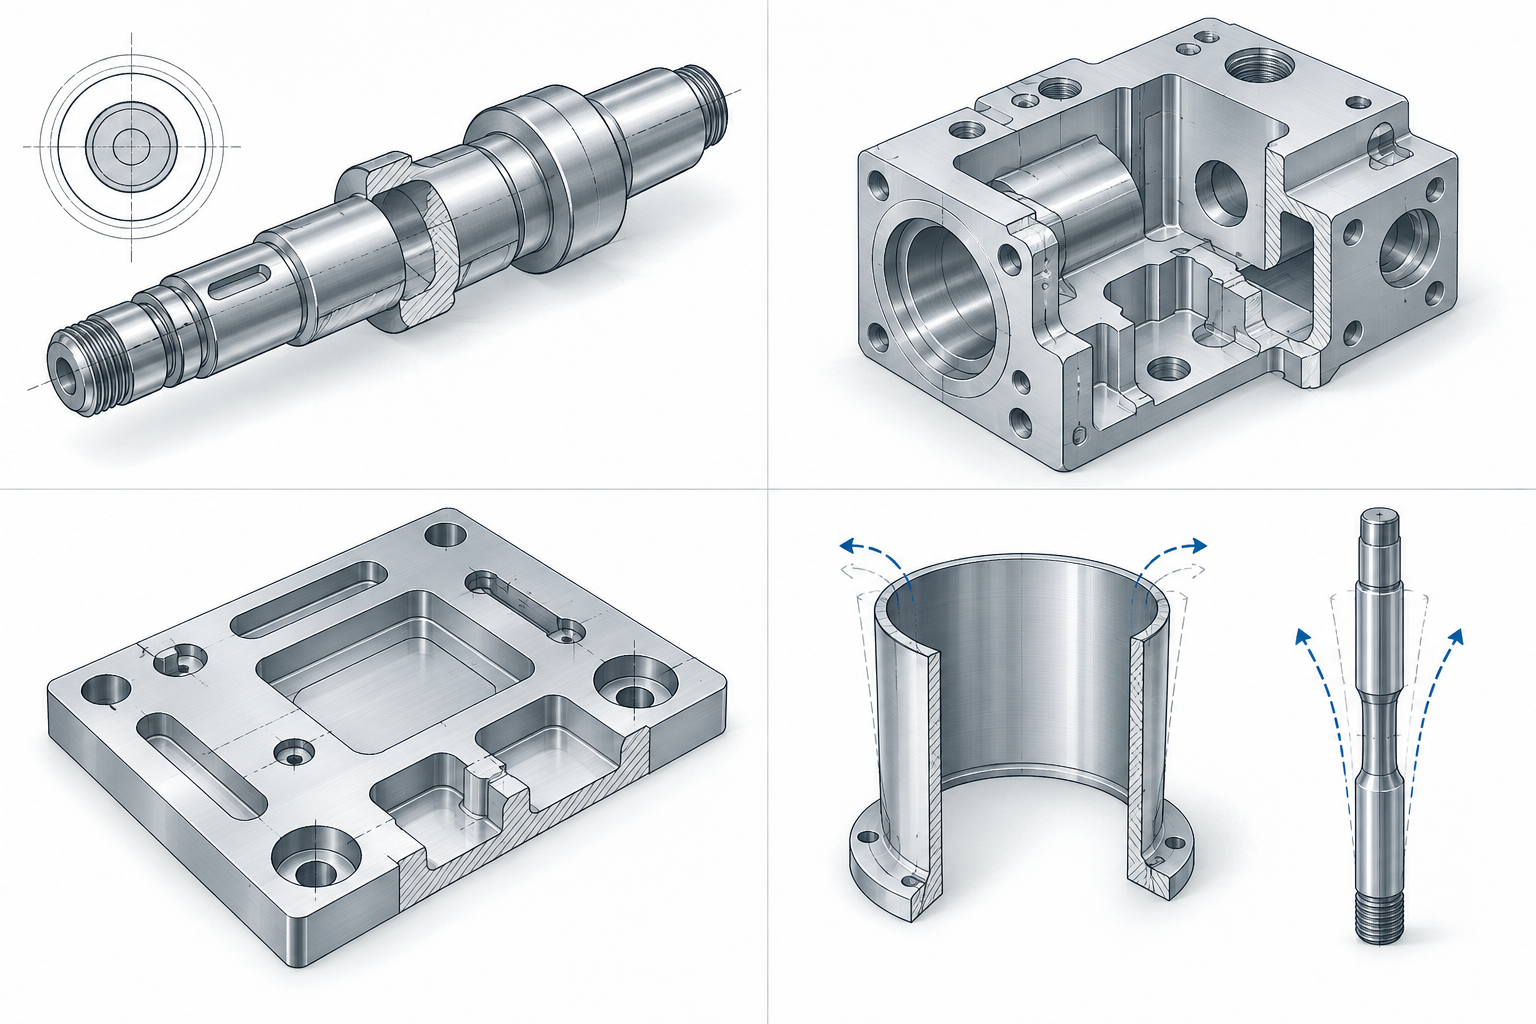
Clasificar primero y luego definir el proceso tiene la ventaja de evitar los costes ocultos que conlleva usar la máquina-herramienta equivocada. Entregar cuerpos de revolución a una fresadora o carcasas a tres ejes con volteos repetidos quizá permita fabricar una pieza única, pero aumentan los amarres, las conversiones de referencia y los puntos de inspección, y cuanto más estrechas son las tolerancias, más evidente resulta. Después de clasificar, se consideran el material, las tolerancias y el lote, y solo entonces la ruta de proceso tiene una base para discutirse.
Fresado, torneado, taladrado y rectificado: cómo repartir el trabajo: criterios para elegir operaciones de mecanizado CNC y los límites del torneado-fresado
El mismo plano, entregado a tres talleres, puede dar lugar a tres rutas distintas: algunos primero tornean y luego fresan, otros lo hacen todo de una vez con torneado-fresado, y otros directamente dividen la pieza en dos mitades y luego las unen. Las diferencias entre rutas rara vez provienen de la calidad de la máquina; en la mayoría de los casos provienen del juicio sobre la geometría de la pieza. Solo cuando se tiene claro el reparto de operaciones del mecanizado CNC se pueden comparar presupuestos y plazos de entrega.
Cada uno de los cuatro tipos de operaciones se encarga de un tramo de características
El fresado resuelve superficies planas, escalones, ranuras, cavidades y contornos exteriores; la herramienta gira y la pieza avanza, y es adecuado para características no rotacionales abiertas o semiablertas. El torneado resuelve superficies de revolución: diámetro exterior, cara frontal, diámetro interior, superficie cónica y roscas; la pieza gira y la herramienta se desplaza en línea recta, con alta eficiencia y dimensiones estables. El taladrado y el mandrinado se encargan específicamente de los sistemas de agujeros: el taladrado posiciona, el mandrinado corrige dimensiones y coaxialidad, y el escariado se ocupa del acabado fino de agujeros pequeños. El rectificado se ocupa de dos cosas: materiales de alta dureza (acero templado, metal duro) y mayor calidad superficial y dimensiones más ajustadas; el Ra y la cilindricidad que el fresado de precisión no alcanza suelen depender del rectificado.
El criterio es simple: si hay características de revolución y se exige alta coaxialidad, considerar primero el torneado; si la posición de los agujeros viene determinada por una cara de referencia, considerar primero el fresado; si el agujero en sí exige alta precisión, añadir mandrinado o escariado; si la dureza y la superficie superan la capacidad del fresado de precisión, programar rectificado.
El valor de un solo amarre y sus límites
Cuando las múltiples operaciones se hacen en máquinas distintas, cada nuevo amarre restablece la referencia, y los errores de cambio de referencia se acumulan. En una misma pieza, la perpendicularidad entre dos caras y la posición de dos grupos de agujeros suelen ser precisamente lo que se pierde por este amarre repetido. El amarre único (torneado-fresado o máquina multieje con mesa giratoria) hace torneado, fresado y taladrado en un solo posicionamiento, de modo que el error proviene solo de la geometría de la máquina y de la herramienta, no del reamarre.
Pero el torneado-fresado no es omnipotente. Su fuerte son piezas del tipo cuerpo de revolución con agujeros excéntricos, caras laterales planas y ranuras helicoidales, es decir, "esqueleto torneado + detalles fresados", como ejes con brida y agujeros radiales, o conectores con fresado lateral. A la inversa, piezas puramente de placa, cajas grandes o piezas grandes que requieren alta precisión simultánea en varias caras, metidas en torneado-fresado ven limitado el amarre, riesgo de interferencia de herramienta y un coste que no compensa; sigue siendo más adecuado repartirlas entre máquinas o usar fresado de pórtico. La práctica común del sector es: si la forma se acerca a la de revolución y las características principales se concentran en unas pocas orientaciones, priorizar el torneado-fresado; si el tamaño de la pieza supera el rango de giro de la máquina o falta rigidez, dividir el trabajo.
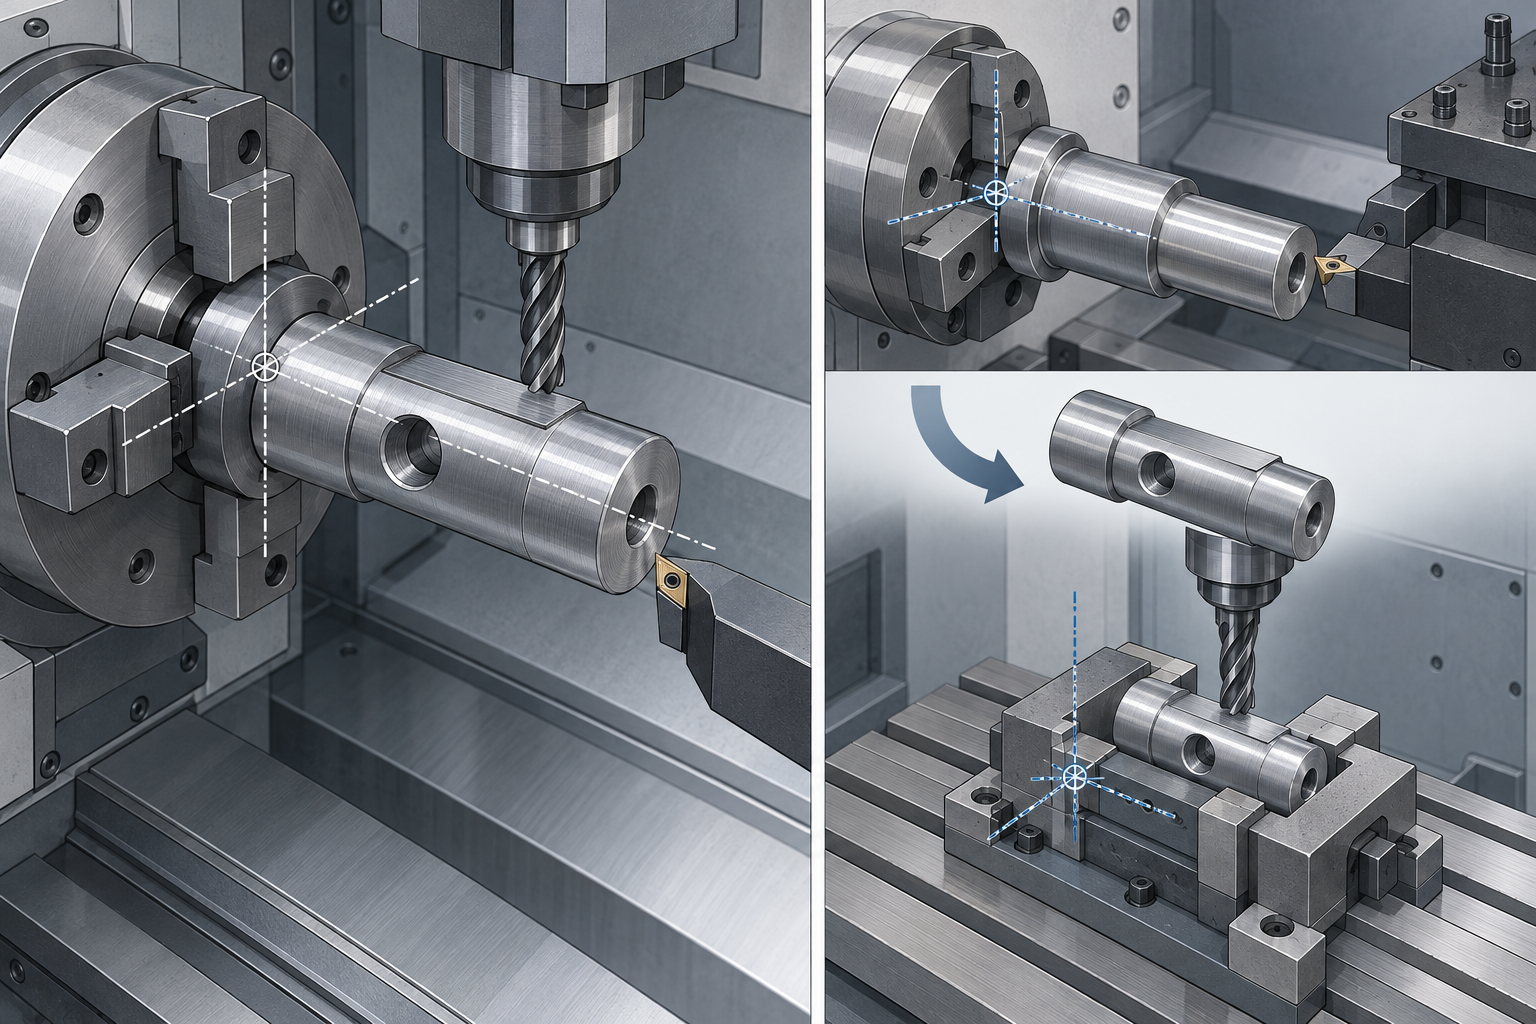
Tres criterios para definir la ruta rápidamente
- La posición del agujero tiene prioridad sobre su dimensión: la tolerancia de posición del agujero respecto a la cara de referencia la determinan el amarre y el posicionamiento; considerar primero el posicionamiento por fresado y luego taladrar y escariar; si la dimensión del propio agujero es ajustada, añadir mandrinado o escariado de corrección.
- Perpendicularidad y paralelismo entre caras: si se garantizan con un solo amarre, ir a torneado-fresado o a máquinas con mesa giratoria; si se garantizan con máquinas separadas más referencias de precisión, hay que reservar caras de referencia de precisión y puntos de sujeción.
- Si hay características de revolución: si las hay y la coaxialidad es exigente, partir del torneado; si no las hay, no forzar el torno por comodidad, porque el utillaje de revolución limita la accesibilidad.
Una vez definido el reparto de operaciones, tiene sentido discutir la maquinabilidad del material, la clasificación de tolerancias y el método de amarre, porque bajo rutas distintas la alcanzabilidad de las tolerancias del mismo plano y los métodos de inspección son diferentes. El siguiente paso es hablar de materiales y tolerancias; no invertir el orden.
Cómo elegir el material para mecanizado CNC: diferencias de maquinabilidad entre aluminio, acero inoxidable, latón y plásticos de ingeniería
Si se elige mal el material, todos los pasos posteriores del mecanizado CNC se dedican a pagar la deuda. Cambiar el mismo plano por otra designación cambia por completo la vida de la herramienta, los parámetros de corte, el método de amarre e incluso la necesidad de aliviar tensiones. El orden de decisión recomendado es: primero la función (resistencia, resistencia a la corrosión, aislamiento, peso), luego la maquinabilidad y, por último, el estado y el postratamiento.
Aluminio: elegir entre 6061 y 7075 no es solo una cuestión de resistencia
El 6061-T6 es el aluminio más cómodo en mecanizado CNC. Ofrece baja resistencia al corte, buena evacuación de viruta y poca tendencia al rebote en paredes delgadas; además, tras el anodizado la apariencia es estable, lo que lo hace adecuado para carcasas, soportes y utillajes que requieren rigidez y iteración rápida. El 7075-T6 tiene bastante más resistencia, pero también mayor dureza y tensiones residuales, por lo que en paredes delgadas o grandes vaciados tiende más a deformarse; antes del acabado suele ser necesario dejar sobremedida y eliminar material por pasadas. La práctica común del sector es: usar 7075 para piezas sometidas a esfuerzo y 6061 para piezas estructurales generales y piezas de apariencia; confirmar la designación y el estado concretos según el plano, y no hacer el pedido solo con la palabra "aluminio".
Acero inoxidable: la trampa del endurecimiento por deformación del 304 y el 316
La dificultad del 304 y el 316 no radica en la dureza, sino en el endurecimiento por deformación. Si la herramienta se detiene en la superficie o roza repetidamente, la capa superficial se vuelve cada vez más dura al cortar, y el siguiente corte se vuelve más difícil, creando un círculo vicioso. La solución es baja velocidad de avance, gran profundidad de corte, herramientas afiladas y refrigeración abundante, evitando el "roce de la herramienta". El 316, por contener molibdeno, tiene mejor resistencia a la corrosión, pero su maquinabilidad suele ser algo peor que la del 304. Si las piezas de acero inoxidable tienen tolerancias ajustadas y altos requisitos superficiales, separar el desbaste del acabado y cambiar las herramientas a tiempo es más eficaz que ajustar parámetros. Si se necesita solubilización o alivio de tensiones, confírmelo según el plano y el uso.
Latón y plásticos de ingeniería: buena maquinabilidad, pero cada uno con restricciones ocultas
El latón (como el latón de fácil mecanizado tipo HPb59-1) tiene una maquinabilidad excelente y es adecuado para piezas pequeñas, conectores y electrodos, pero hay que sopesar el peso y el coste del material, y las diferencias en el contenido de plomo entre distintas aleaciones afectan al tratamiento superficial posterior y al cumplimiento normativo. Entre las piezas de plástico, el POM es dimensionalmente estable y fácil de mecanizar, adecuado para engranajes y deslizadores; el PEEK resiste temperatura y productos químicos, pero es caro y tiende a generar tensiones al mecanizarse; la PA (nailon) cambia de dimensiones al absorber humedad, y las piezas de pared delgada se deforman por compresión con una fuerza de sujeción ligeramente mayor. En el mecanizado CNC de piezas de plástico hay que prestar especial atención a la fuerza de sujeción y al calor de corte; dejar reposar un tiempo tras el desbaste antes del acabado suele ser más estable que conformar de una sola vez.
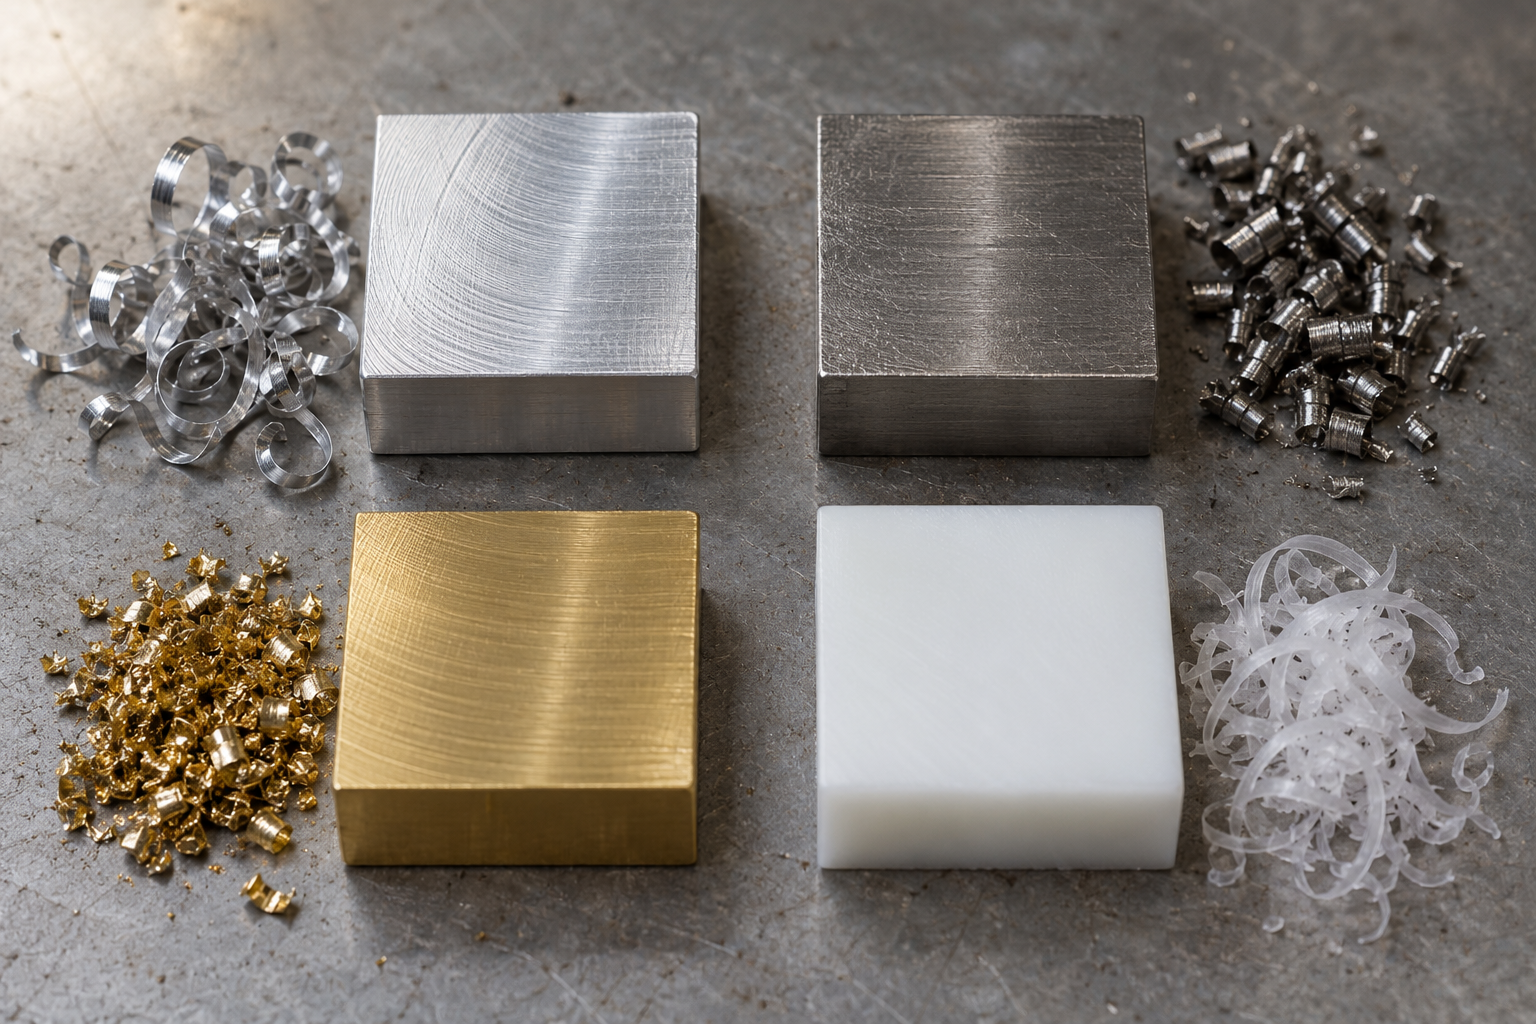
Un último recordatorio: una misma aleación en estados diferentes varía mucho. El T6 y el estado O del 6061, la solubilización y el recocido del acero inoxidable, y la extrusión y el moldeo por compresión del plástico cambian la maquinabilidad y la tendencia a la deformación. Especificar en el plano la aleación junto con el estado ahorra una ronda de retrabajo en comparación con escribir solo "aluminio" o "acero inoxidable". En la biblioteca de materiales y las guías de materiales se pueden consultar los usos de las aleaciones comunes, pero en última instancia prevalece lo indicado en el plano.
Cómo definir la banda de tolerancia en mecanizado CNC: marcado por niveles de superficies funcionales, de ajuste y no funcionales
Lo que más fácilmente se sale de control en un plano no es la cantidad de dimensiones, sino cómo se asignan las tolerancias. La banda de tolerancia en mecanizado CNC es, en esencia, la traducción de "para qué sirve esta superficie": las superficies de ajuste, las de guiado y las de sellado tienen cada una responsabilidades distintas, y marcar todo por igual con ±0,01 o dejar todo en tolerancia general genera problemas tanto en el presupuesto como en la ejecución. La práctica habitual del sector es: marcar individualmente solo las dimensiones que afectan al montaje y a la función, y dejar el resto a la tabla de tolerancias no indicadas; pero los valores concretos dependen de la función de la pieza, la naturaleza del ajuste y la capacidad de la máquina, y deben confirmarse según el plano, no copiando una cifra. La tolerancia tampoco es mejor cuanto más ajustada. Apretar un nivel suele implicar un acabado adicional, una sujeción adicional o pasar al rectificado, y el aumento de coste normalmente es no lineal.
Superficies de ajuste, funcionales y no funcionales: la clasificación en tres niveles de las tolerancias de mecanizado CNC
Si primero se clasifica cada dimensión de la pieza en uno de los tres niveles, el marcado de tolerancias tiene base. Las superficies de ajuste (asientos de rodamientos, agujeros de pasador, resaltes de posicionamiento, ranuras de sellado) determinan directamente si el montaje encaja, y suelen llevar tolerancias dimensionales y geométricas más estrictas; las superficies funcionales (superficies de guía, bases de montaje, superficies de contacto bajo carga) afectan al rendimiento de uso, y lo importante son las tolerancias de forma y orientación como la planitud y el paralelismo, no una dimensión individual; las superficies no funcionales (contorno exterior, rebajes no ajustados, superficies decorativas, asas) solo requieren "no interferir y no raspar", y basta con la tolerancia general. El sentido de la clasificación es concentrar los recursos de mecanizado en las superficies que realmente importan y dejar sueltas las demás.
Un criterio práctico: si una dimensión fuera de tolerancia provoca dificultades de montaje, fallo funcional o quejas del cliente, se marca individualmente; si solo "se ve un poco peor", se deja a la tolerancia no indicada. El problema de muchos planos es justo el contrario: no se marca la posición de un agujero clave, pero sí se pone una tolerancia lineal muy ajustada en una forma irrelevante.
Tolerancias lineales y geométricas: por qué la posición y la perpendicularidad son más difíciles de lograr que una dimensión
Las tolerancias lineales (como 20±0,05) controlan el tamaño de una dimensión; las tolerancias geométricas controlan la forma y la relación relativa. Requisitos como el paralelismo, la perpendicularidad, la coaxialidad y la posición se ven más afectados durante el mecanizado por la sujeción, la conversión de referencias y el retroceso de la herramienta, y su verificación depende más de una mesa de referencia y de una máquina de medición por coordenadas. La posición es especialmente común: marcar la posición relativa de varios agujeros con una tolerancia de posición con referencias es más claro que marcar la distancia entre agujeros uno a uno, y se ajusta mejor a las necesidades del montaje. La elección de las referencias determina directamente si la verificación se puede reproducir: la referencia debe ser la superficie o el agujero que realmente apoya en el montaje, no uno cualquiera elegido al azar como referencia de mecanizado.
Rugosidad superficial Ra y método de mecanizado: qué tramo cubre el fresado fino y cuál el rectificado
Ra y tolerancia son dos dimensiones distintas y no son intercambiables. La Ra de una superficie fresada normal suele estar en el intervalo de 1,6–3,2 μm; el fresado fino, con avances más finos y velocidades más altas, puede alcanzar alrededor de Ra 0,8 μm; el rectificado se usa para Ra más bajos y materiales más duros, y en el sector suele llegar a Ra 0,4 μm o incluso menos, según la combinación de material y proceso. Al marcar Ra hay que preguntarse: ¿esta superficie es de sellado, de deslizamiento o solo estética? Las superficies de sellado y deslizamiento merecen un Ra marcado individualmente; si una superficie estética solo busca verse bien, tras el chorro de arena o la anodización la diferencia suele quedar cubierta, y no vale la pena añadir un acabado por ella.
Si la pieza incluye a la vez superficies de revolución torneadas y sistemas de agujeros fresados, conviene aclarar la clasificación de tolerancias antes del presupuesto, ya que la ruta de proceso seguirá directamente esa clasificación. Para tolerancias y requisitos superficiales de planos concretos, puede consultar el rango mecanizable en la página de capacidades de mecanizado CNC y luego decidir qué superficies se dejan con tolerancia general y cuáles se ajustan individualmente.
Sujeción y control de deformación en mecanizado CNC: tratamiento común de paredes delgadas, piezas esbeltas y cavidades profundas
Cómo elegir el dispositivo de sujeción: escenarios de aplicación de tornillo de banco, mordazas blandas, plato de vacío, bridas y dispositivos especiales
Piezas de pared delgada y piezas esbeltas: eliminación simétrica de material, pasadas ligeras sucesivas y dejar salientes de proceso
Mecanizado de cavidades profundas: voladizo de la herramienta, deflexión y evacuación de virutas
Alivio de tensiones y orden de eliminación: ¿conviene detenerse tras el desbaste?
Lista de verificación antes de la inspección y el presupuesto de mecanizado CNC
Que una pieza esté fabricada no significa que se pueda entregar; en medio hay una inspección. Que una pieza tenga precio no significa que el precio sea correcto; en medio hay unos requisitos bien definidos. Estas dos cosas están conectadas en el mecanizado CNC: cómo defines la conformidad determina qué instrumentos de medición usa el fabricante y si necesita una máquina de medición por coordenadas, y tanto los instrumentos como el tiempo entran en el coste. Por eso, tratar juntos los métodos de inspección y la información necesaria para el presupuesto se acerca más al proceso real que tratarlos por separado.
Cada instrumento cubre un rango: qué se mide en las dimensiones de mecanizado CNC y hasta qué punto
El instrumento de medición debe corresponder a la característica medida; elegir mal el instrumento no es un problema de precisión, sino de no poder medir.
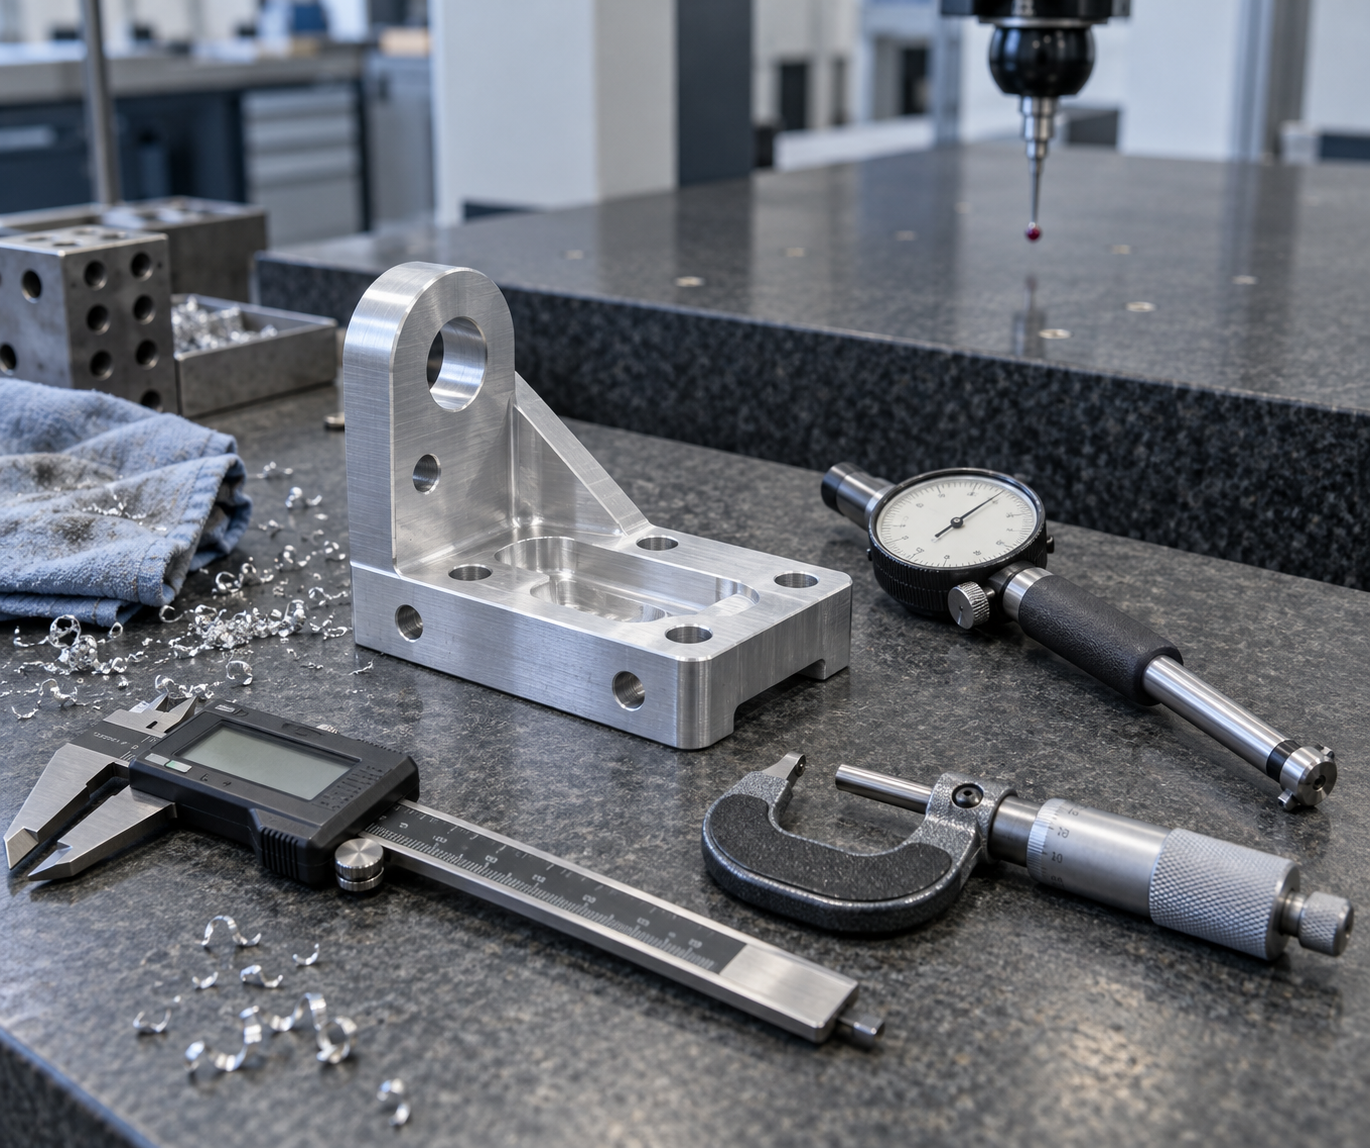
- Calibre: diámetro exterior, diámetro interior, escalones y profundidad; es rápido y adecuado para inspecciones puntuales en planta de dimensiones con tolerancia general. Al medir diámetros interiores de ranuras y ranuras estrechas, la lectura se ve afectada por las mordazas; ante discrepancias por fuera de tolerancia, no conviene basarse solo en el calibre.
- Micrómetro: dimensiones puntuales como diámetro exterior, espesor de placa y espesor de pared; tiene alta resolución, pero solo mide en una dirección, por lo que el error de forma debe reconstruirse con mediciones en varios puntos.
- Calibrador de diámetro interior (medidor de cilindros): el diámetro interior y la cilindricidad del agujero, adecuado para agujeros de ajuste. Antes de usarlo hay que ponerlo a cero con un anillo de calibración o una pieza patrón; de lo contrario, las lecturas se desvían de forma consistente.
- Máquina de medición por coordenadas (CMM): tolerancias geométricas como la posición, la perpendicularidad, el paralelismo y la coaxialidad, así como la relación relativa entre sistemas de agujeros. La CMM mide puntos en un sistema de coordenadas, por lo que cómo se establecen los datos de referencia determina directamente la conclusión.
- Medición por visión: piezas pequeñas, láminas delgadas, bordes de contorno, formas troqueladas o grabadas químicamente; sin contacto, sin deformación por presión, pero no mide en la dirección de la profundidad.
- Escaneo 3D: comparación de contorno global, mapa de desviaciones entre la primera pieza y el CAD, modelado inverso. Adecuado para ver tendencias y la forma general, no para usarse directamente como base de arbitraje de una dimensión individual.
Información que hay que proporcionar antes de un presupuesto de mecanizado CNC: si falta un dato, la desviación del precio puede ser de varias veces
- Designación y estado del material: el 6061-T6 y el 6061-O tienen distinta sensación de corte y distinta tendencia a la deformación, y también distinto precio; escribir solo "aluminio" equivale a no escribir nada.
- Tolerancias clave y datos de referencia: qué dimensiones son superficies de ajuste y cuáles van con tolerancia general, y en qué características se indican las tolerancias geométricas. Las dimensiones no indicadas en el plano las hace el fabricante con tolerancia convencional; una disputa posterior no tendría base.
- Tratamiento superficial: el anodizado, el chorreado de arena, el galvanizado y la pasivación afectan al margen dimensional y al orden de las operaciones, y también a si hay que dejar superficies de sujeción para el proceso.
- Cantidad y lote: la estructura de costes de una pieza única, un lote pequeño y la producción en serie es completamente distinta, y el grado de dilución del coste de ajuste de máquina varía mucho.
- Requisitos de inspección: si se necesita informe de primera pieza, informe dimensional con CMM o certificado de material; todo esto se factura como horas aparte.
- Plazo de entrega esperado: no se trata de que el fabricante se comprometa, sino de que juzgue si la programación de producción y la ruta del proceso son viables.
Preguntas frecuentes sobre mecanizado CNC: varias dudas habituales desde la selección hasta la puesta en marcha
Los siguientes problemas aparecen básicamente entre la revisión de planos y el ida y vuelta de cotizaciones. Las respuestas se dan según los criterios anteriores de este artículo; en los puntos que implican valores concretos y plazos de entrega se ha dejado margen—lo definitivo se rige por las indicaciones del plano y la confirmación del fabricante.
Para una misma pieza, ¿cómo determinar si se debe tornear o fresar?
Primero hay que ver si tiene características de revolución. Piezas como ejes, casquillos y bridas, en las que predominan las superficies cilíndricas exteriores, las caras frontales y las roscas, se pueden mecanizar en gran parte con una sola sujeción mediante torneado, con pocas transferencias de referencia; para cajas, carcasas y placas, con múltiples caras y sistemas de agujeros, es más adecuado el fresado o el torneado-fresado combinado. Si tanto las superficies de revolución como las no de revolución representan una proporción considerable, entonces se considera el torneado-fresado combinado, pero hay que ver si la posición de los agujeros y la perpendicularidad entre caras justifican pagar el costo de una sola sujeción. El criterio es la geometría, no la costumbre.
En el mecanizado CNC, ¿cuanto más ajustada se especifique la tolerancia, mejor?
No. Las tolerancias se clasifican según la función: las superficies de ajuste como asientos de rodamientos y agujeros de pasador llevan tolerancias ajustadas, mientras que las superficies no de ajuste se relajan a tolerancias generales. Ajustar todo el conjunto solo eleva los costos de sujeción, herramientas e inspección, y además puede introducir nuevos errores por repetidos alineamientos. Además, hay que distinguir entre tolerancias lineales y tolerancias geométricas—la paralelidad, la perpendicularidad y la posición gobiernan la dirección y la ubicación, y no se controlan solo con tolerancias dimensionales. Los valores concretos se confirman según el plano y la función; la práctica común en el sector es acotar solo las dimensiones clave.
¿Por qué las piezas de pared delgada se deforman con facilidad y cómo se maneja esto en la sujeción?
La deformación proviene principalmente de dos fuentes: la fuerza de corte y la fuerza de sujeción. Cuanto más delgada es la pared, menor es la rigidez, y basta con que el tornillo de banco la apriete para que la pieza se desvíe o rebote. Las prácticas comunes son eliminar material de forma simétrica, dar pasadas ligeras en varias etapas, dejar salientes de proceso, y tras el desbaste dejar reposar o hacer un alivio de tensiones antes del acabado; en la sujeción se usan mordazas blandas, platos de vacío o utillajes especiales para repartir la fuerza hacia zonas de buena rigidez. En cavidades profundas también hay que cuidar el voladizo de la herramienta: cuanto mayor sea el voladizo, más fácil es que la herramienta se desvíe.
¿Cuál es la información mínima que hay que proporcionar antes de cotizar?
Grado y estado del material, tolerancias clave, tratamiento superficial, cantidad, requisitos de inspección y plazo de entrega esperado: si falta uno de estos seis puntos, la cotización tiende al ida y vuelta. El número de sujeciones, los cambios de herramienta y el método de inspección influyen mucho en el costo, y todo ello depende de la información anterior. Acotar claramente en el plano las referencias y las dimensiones clave ahorra más que explicarlo después. Solo con la información completa la cotización se acerca a la ruta de mecanizado real.
¿Cómo elegir entre mecanizado CNC, impresión 3D y chapa metálica?
Depende de la forma, el lote y el material. Para cavidades internas complejas, estructuras ligeras y prototipos de lotes pequeños, la impresión 3D itera rápido; para piezas de chapa de espesor uniforme, soportes y carcasas conformados por plegado, la chapa metálica ahorra más material y es más adecuada para producción en serie; cuando se necesitan superficies de ajuste en metal macizo, roscas y estructuras de alta rigidez, el mecanizado CNC es más estable. Los tres no son sustitutos entre sí; en muchos proyectos primero se hace el prototipo con impresión 3D o CNC y luego se pasa a chapa metálica o inyección. A la hora de elegir, primero hay que preguntar por qué fuerzas soporta esta pieza y mediante qué se posiciona.
Key takeaways
- Primero define la clasificación estructural (cuerpos de revolución/cajas/placas/paredes delgadas), luego define la máquina y las operaciones; es más sencillo que cotizar primero el material.
- Las bandas de tolerancia deben indicarse ítem por ítem según las superficies funcionales; relajar las superficies no funcionales deja margen para la herramienta y el amarre, y el costo suele depender del número de amarres.
- La dificultad de las paredes delgadas y las piezas esbeltas no está en el corte, sino en el retroceso de la herramienta, la deformación por amarre y el alivio de tensiones; en el sector se suele controlar con múltiples pasadas ligeras y eliminación de material simétrica.
- Antes de cotizar, entrega juntos la designación y el estado del material, las tolerancias clave, la rugosidad superficial, la cantidad y el método de inspección para reducir idas y vueltas.
- Cualquier precisión y plazo de entrega deben confirmarse según el plano, el material y la cantidad; las cifras de este artículo son solo referencias habituales del sector.



