Dónde está realmente la "precisión" en el mecanizado CNC de precisión
Material y estructura: la primera barrera que determina la alcanzabilidad del mecanizado CNC de precisión
Muchos planos se catalogan como "caros" o "imposibles" ya en la fase de cotización, y la razón no suele ser la falta de precisión del equipo, sino que el material y la estructura por sí mismos limitan la alcanzabilidad del mecanizado CNC de precisión. Con la misma máquina, fresar un bloque de aluminio 6061 y fresar uno de acero inoxidable 304 da cotas, superficies y eficiencias completamente distintas. Al revisar el plano, mira primero estos dos aspectos; es más práctico que preguntar cuántos ejes se usan.
Maquinabilidad del material: la sensación de corte determina la superficie y las rebabas
En el sector se suele dividir los materiales en "fáciles de cortar" y "difíciles de cortar", con criterios basados en la forma de la viruta y la vida de la herramienta. Las aleaciones de aluminio (6061, 7075) dan virutas limpias y fáciles de evacuar, y el fresado de acabado suele lograr una rugosidad aceptable; los aceros de fácil mecanizado (como el 12L14) llevan azufre o plomo, rompen bien la viruta y son dimensionalmente estables, pero tienen mala soldabilidad y resistencia a la corrosión, así que hay que ver el uso antes de elegirlos. El acero inoxidable 304 tiene gran tenacidad y endurece rápido por deformación, la herramienta se desgasta deprisa y la cota tiende a derivar en la segunda mitad del lote: que la primera pieza sea conforme no significa que lo sea la quincuagésima. El cobre y sus aleaciones conducen bien el calor pero se pegan a la herramienta, dificultan la evacuación en ranuras estrechas y cavidades profundas y la superficie se raya con facilidad. Los plásticos de ingeniería (POM, PEEK, nailon) generan poca fuerza de corte, pero se deforman con solo aumentar un poco la fuerza de amarre, y el PEEK además es caro, lo que encarece las pruebas de corte.
Estas diferencias acaban reflejándose en dos o tres cosas: si se alcanza de forma estable la rugosidad del plano, si la forma de las rebabas es controlable y hacia dónde deriva la cota cuando la herramienta se desgasta en el lote. El plano solo indica "Ra 1,6", pero la dificultad real de lograrlo no es la misma según el material.
Pared delgada, cavidad profunda, eje esbelto y ranura estrecha: la dificultad está en el acoplamiento entre estructura y amarre
Estas cuatro estructuras son difíciles no solo por la fuerza de corte, sino porque estructura y amarre se condicionan mutuamente.
- Pared delgada: cuanto menor es la relación entre espesor y altura, peor es la rigidez. La experiencia habitual del sector es que con un espesor inferior a 1 mm y una altura superior a 10 veces el espesor, tanto la fuerza de corte como la de amarre tienden a provocar retroceso de la herramienta y vibración; si se puede hacer o no depende del material, la uniformidad del espesor y el modo de soporte.
- Cavidad profunda: cuando la relación longitud-diámetro supera 3–4 veces, la rigidez del portaherramientas disminuye y la evacuación se dificulta; se necesitan herramientas alargadas o mecanizado por capas, y la calidad superficial cae notablemente.
- Eje esbelto: en el torneado la pieza retrocede, y cuanto mayor es la relación longitud-diámetro más se depende de la luneta fija o móvil; de lo contrario, la cota central sale grande o aparece conicidad.
- Ranura estrecha: el ancho de la ranura determina el diámetro de la herramienta; cuanto más fina, más fácil se rompe, el avance debe reducirse y el radio del fondo queda limitado por el radio de la herramienta.
Estos problemas hay que señalarlos ya al revisar el plano: si se puede cambiar la estructura, si se puede hacer por partes, si se puede cambiar el material. Si se descubren en la fase de amarre, el coste de retrabajo ya ha subido.
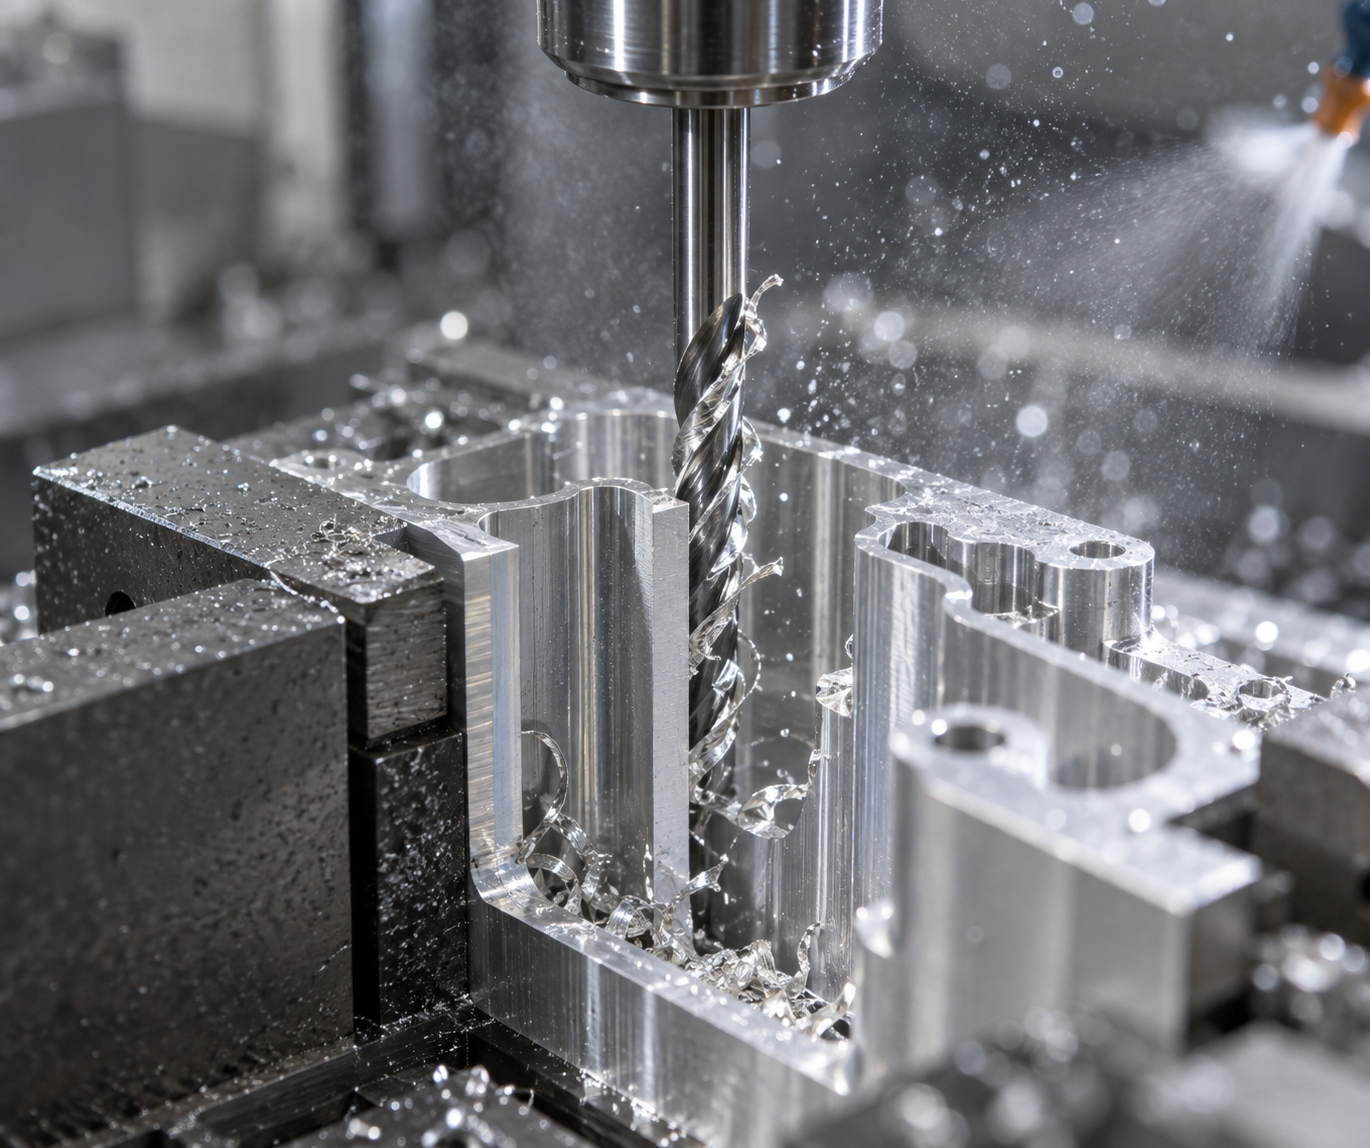
Se ven material y estructura juntos porque ambos determinan la dificultad posterior de amarre, herramienta e inspección. Una cavidad de acero inoxidable 304 con pared de 2 mm exige considerar el alivio de tensiones por tratamiento térmico, el desbaste simétrico y parámetros de corte más conservadores que la misma estructura en aluminio. Haz primero este paso al revisar el plano; solo entonces la ruta de proceso posterior tiene sentido. Si no tienes claro en qué categoría cae tu pieza, puedes contrastar el alcance del proceso con el plano y las cotas clave en la página de capacidades de mecanizado CNC y luego decidir si conviene ajustar la estructura o el material.
Amarre y referencia: el punto de coste más subestimado en el mecanizado de piezas de precisión
En un presupuesto de mecanizado CNC de precisión, el amarre rara vez aparece como partida propia, pero suele ser la divisoria entre lograr la tolerancia o arruinarla. Con la misma máquina, la misma herramienta y el mismo conjunto de parámetros, cambiar el modo de amarre puede hacer que la cota se salga de una banda de tolerancia entera. El amarre debe responder a tres preguntas: cuántas caras se pueden hacer en un solo amarre, cuántas veces se cambia de referencia y si la fuerza de amarre deforma la pieza. Si no se resuelven las tres, por mucho esmero que se ponga después en herramienta y programa, no se compensa.
El principio central es uno solo: unificación de referencias. La referencia de diseño, la de mecanizado y la de inspección deben caer, en lo posible, en la misma cara. Cada volteo añade un error de alineación, una deformación por amarre y una huella de empalme. Puede considerarse a grandes rasgos que número de amarres ≈ número de acumulaciones de error: no es una suma lineal, sino que cada amarre añade un eslabón acumulable a la cadena de cotas. Por eso, en piezas de varias operaciones se prefiere invertir tiempo en garras blandas o utillaje dedicado antes que voltear repetidamente.
Cuántas caras se pueden hacer en un solo amarre: primero la geometría de la pieza, luego los recorridos de la máquina
Una máquina de tres ejes en un solo amarre normalmente solo mecaniza la cara orientada hacia arriba, y cinco caras requieren al menos dos amarres; una de cuatro ejes con un eje giratorio permite hacer las caras laterales adyacentes en un solo amarre; el mecanizado de cinco ejes en simultáneo reduce aún más los volteos, a costa de una programación y un utillaje más complejos. Conviene recordar: los cinco ejes no son una condición necesaria para el mecanizado de piezas de precisión; resuelven la "relación posicional entre caras" y la "reducción de amarres", no el reducir la tolerancia en sí.
Límites de aplicación de los modos de amarre habituales
Cada método tiene límites claros y mezclarlos causa problemas:
- Mordaza de banco + bloques paralelos: adecuada para bloques regulares y lotes pequeños y medianos. Ventajas: rápida y versátil; inconvenientes: la fuerza de amarre se concentra en los dos lados, las piezas de pared delgada se abomban y, si los bloques no tienen la misma altura, la cara lateral sale no perpendicular.
- Garras blandas: se mecaniza una superficie de contacto según la forma de la pieza; la fuerza de amarre se reparte y la repetibilidad de posicionamiento es buena, adecuadas para piezas con rasgos de revolución o que necesitan mantener coaxialidad en un segundo amarre. Las garras blandas hay que torneárselas de nuevo, lo que supone una inversión única que compensa más cuanto mayor es el lote.
- Plato de vacío: adecuado para chapas delgadas y piezas planas de gran superficie; la fuerza de amarre es uniforme y casi no introduce deformación lateral. El límite es que la pieza debe tener cierta superficie y base plana, y en desbaste con fuerzas de corte grandes no sujeta.
- Cera adhesiva / aleación de bajo punto de fusión: adecuada para piezas de pared delgada, de forma irregular o sin superficie de amarre adecuada, apoyándose en toda la base. Inconvenientes: el desmontaje y la limpieza consumen tiempo y, al verse afectada por el calor de corte, no sirve para desbaste fuerte.
- Utillaje dedicado: cuando el lote, la precisión o la complejidad de forma alcanzan cierto nivel, es la única solución estable. Separa en el diseño la localización y el amarre, y suele combinar una cara con dos pasadores o localización en tres puntos.
Fuerza de amarre y deformación: el eslabón más olvidado en el diseño del amarre
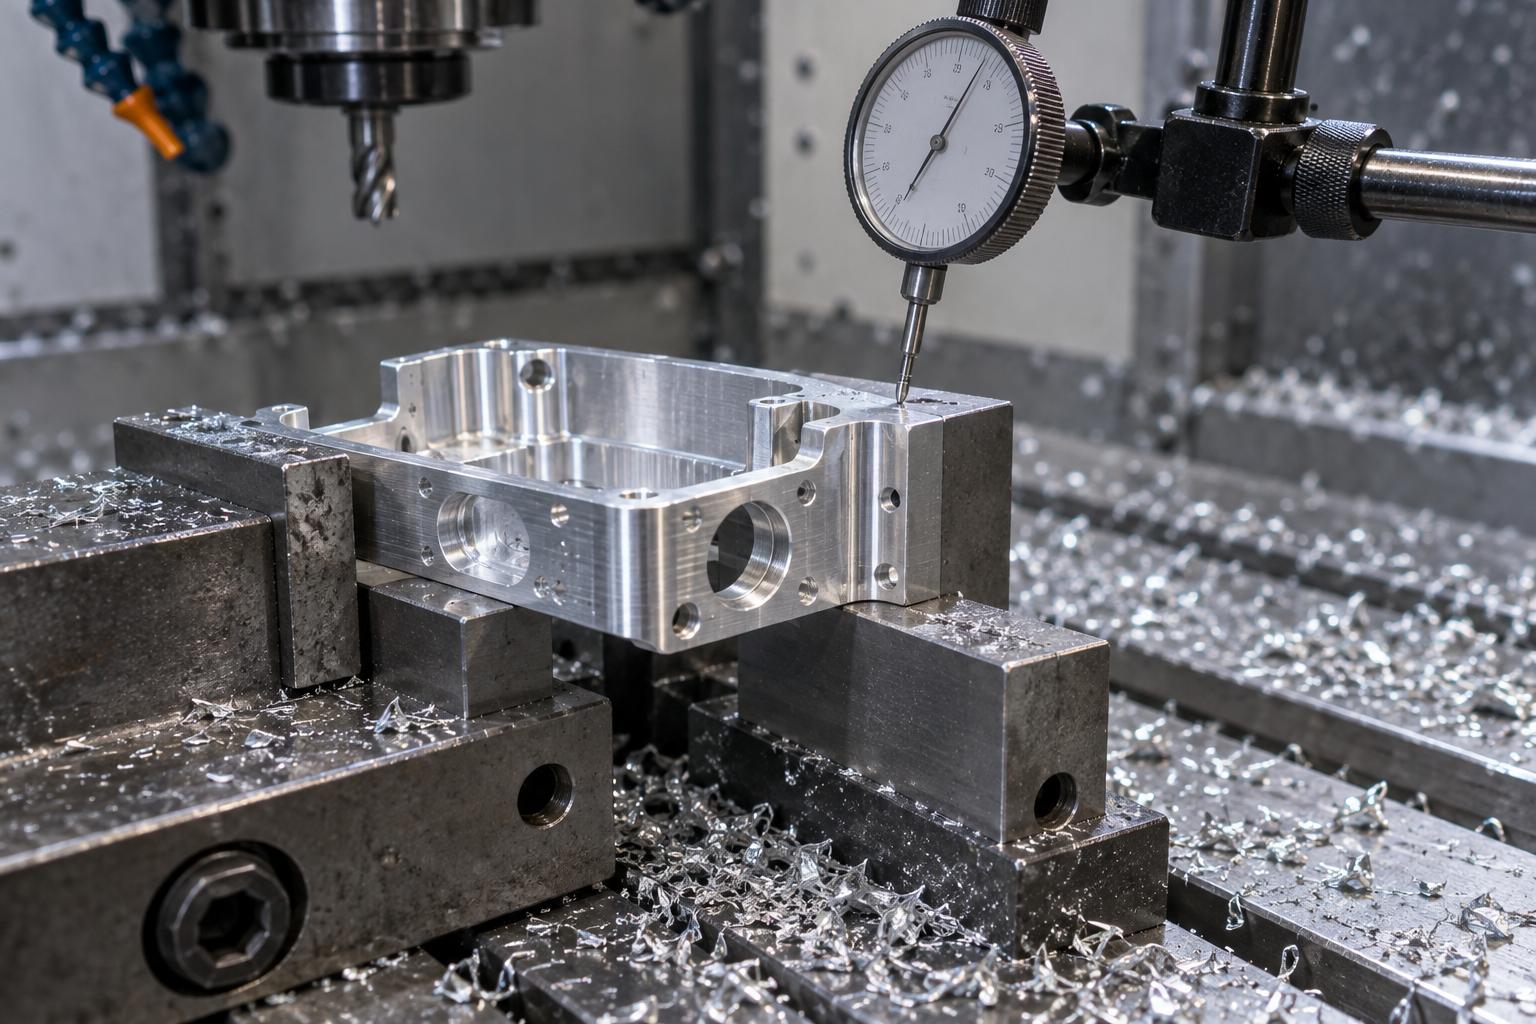
La dirección de la fuerza de amarre debe coincidir, en lo posible, con la de la fuerza de corte principal y con la de mayor rigidez de la pieza. En piezas de pared delgada es habitual "amarrar suave primero, mecanizar después y soltar para volver a medir", o comprobar la deformación con un comparador de esfera en estado libre. El criterio habitual del sector es que, si la deformación por amarre se acerca o supera 1/3 de la banda de tolerancia, hay que cambiar el esquema de amarre en lugar de forzar ajustando parámetros. Esta proporción es solo una referencia empírica; depende del material, el espesor de pared y los requisitos del plano.
Herramientas, parámetros de corte y rugosidad superficial: cómo mantener la banda de tolerancia
En el plano se indica ±0.02 y la precisión de posicionamiento de la máquina es suficiente, pero la pieza unas veces sale grande y otras pequeña, y además la superficie presenta marcas de herramienta; el problema a menudo no está en la máquina, sino en la herramienta y los parámetros de corte. En el mecanizado CNC de precisión, si la banda de tolerancia se mantiene o no depende de cómo se combinen la geometría de la herramienta, el avance por diente y la profundidad de corte. Si los parámetros se configuran mal, incluso la mejor máquina solo producirá piezas defectuosas de forma constante.
Por qué el acabado usa poca profundidad de corte, alta velocidad y bajo avance
El objetivo del desbaste es eliminar material; el del acabado es controlar la dimensión y la superficie. Por eso, en el acabado normalmente se reduce la profundidad de corte radial al 5 %–10 % del diámetro de la herramienta, la profundidad de corte axial se ajusta según la relación longitud-diámetro de la herramienta, la velocidad del husillo se eleva hasta el límite permitido por la herramienta y el material, y el avance por diente se reduce. La razón es directa: con poca profundidad de corte, la fuerza de corte es menor, la deflexión de la herramienta y la pieza es menor, y la probabilidad de que la dimensión quede en el centro de la banda de tolerancia es mayor; con alta velocidad y bajo avance, el espesor de corte por diente es fino, la altura residual es pequeña y la rugosidad superficial mejora de forma natural.
Pero esto no es una regla absoluta. El aluminio admite alta velocidad y gran avance porque la fuerza de corte es baja y la evacuación de viruta es buena; el acero inoxidable y el titanio tienen mala conductividad térmica, y si la velocidad es demasiado alta el filo de la herramienta se desgasta rápidamente, por lo que conviene reducir la velocidad, aumentar la refrigeración y controlar que el avance por diente no sea demasiado pequeño, para evitar que el filo friccione sobre la capa endurecida. Los parámetros son un compromiso entre material, recubrimiento de la herramienta y rigidez de la máquina; copiar la tabla de parámetros de otro normalmente no funciona.
Diferencia de calidad superficial entre fresa de punta esférica y fresa de punta plana en superficies curvas
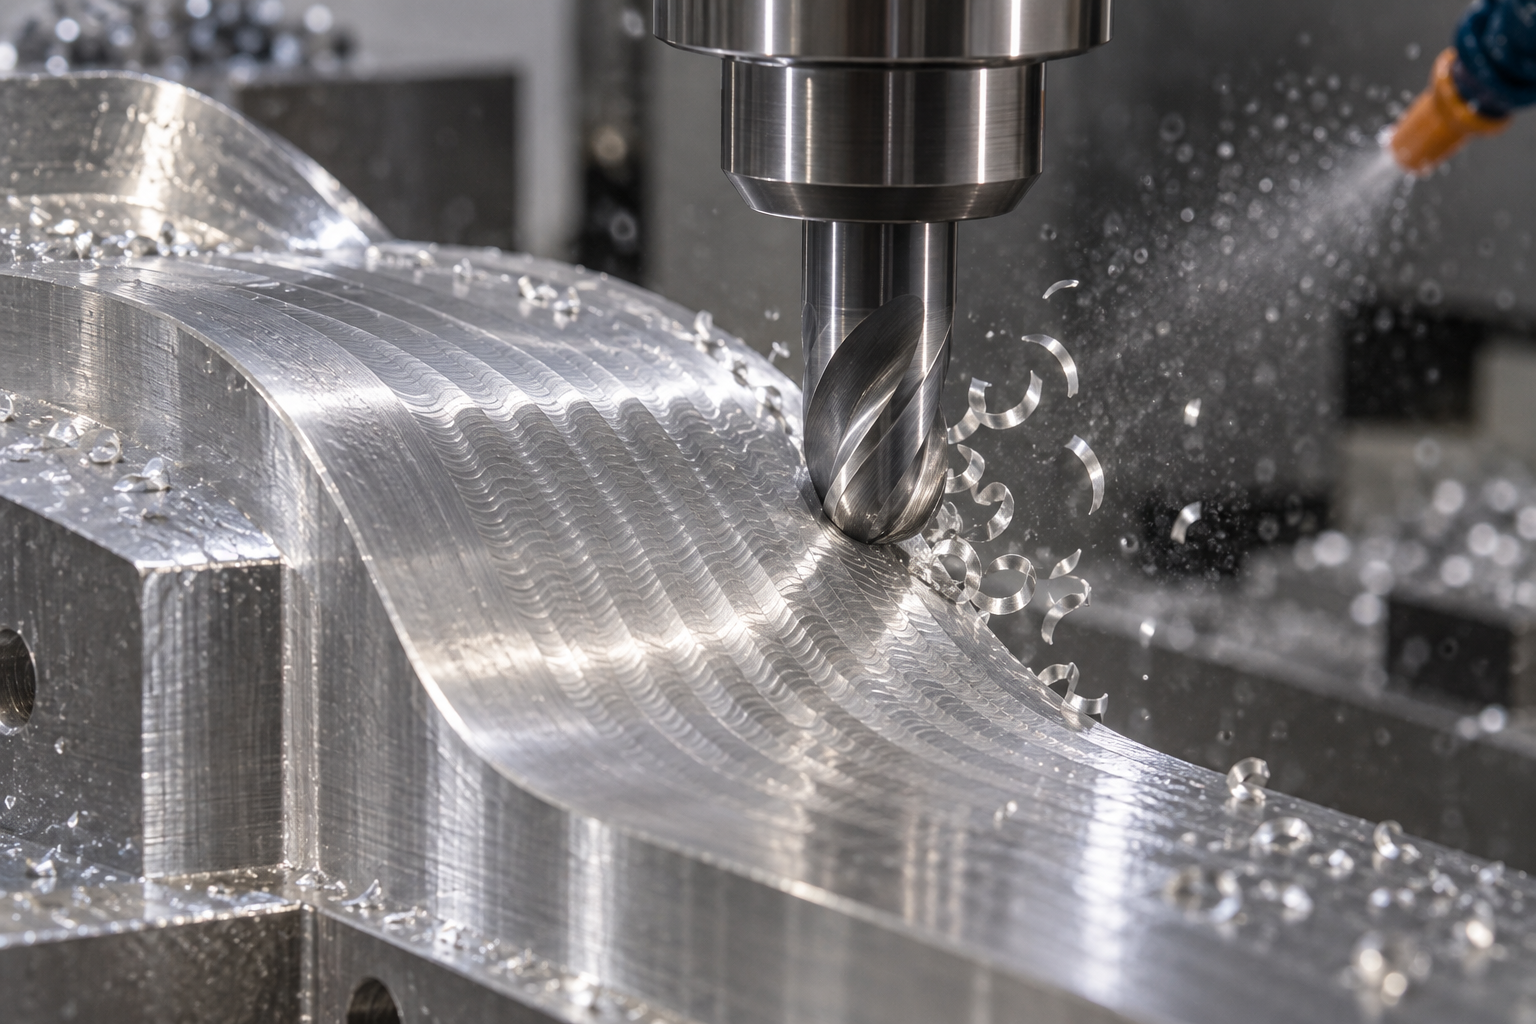
La fresa de punta plana recorre superficies planas; el contacto entre la base de la fresa y la pieza es una línea, la altura residual es baja y la superficie es uniforme. La fresa de punta esférica recorre superficies curvas; el punto de contacto es un punto, y entre trayectorias adyacentes queda inevitablemente una altura residual en forma de escamas; cuanto más denso es el paso entre pasadas, menor es la altura residual, pero el tiempo de mecanizado aumenta de forma lineal. Por eso, en el acabado de superficies curvas la rugosidad superficial está determinada en gran medida por el paso entre pasadas y el radio de la herramienta, no por la velocidad. Si se quiere una buena Ra y no se quiere rectificar, hay que calcular bien el paso entre pasadas o cambiar a un radio de fresa de punta esférica mayor: a mayor radio, menor altura residual con el mismo paso entre pasadas.
Referencias habituales del sector: el fresado de acabado en aluminio puede alcanzar un nivel de Ra 0.8–1.6 μm, y el torneado de acabado de exteriores también puede lograr un nivel similar; el acero inoxidable y el titanio, por ser materiales pegajosos y de desgaste rápido de herramienta, con los mismos parámetros suelen quedar un escalón por debajo, y es más realista alcanzar Ra 1.6–3.2 μm. Estas cifras son solo criterios de referencia, no promesas; en la práctica prevalecen el estado del material, la marca de la herramienta, el método de refrigeración y la rigidez de la máquina, y antes de cotizar se confirma según el plano.
Deflexión, desgaste de herramienta y consistencia en serie
La herramienta se flexiona bajo la fuerza de corte; esto se llama deflexión. La dirección de la deflexión determina si la dimensión sale mayor o menor: en el torneado exterior, la deflexión hace que el diámetro salga mayor; en el mandrinado de interiores, hace que el diámetro del agujero salga menor; en el fresado de paredes laterales, hace que el espesor de pared salga mayor. Las herramientas esbeltas, el gran voladizo y la gran profundidad de corte amplifican la deflexión. La solución es reducir el voladizo, hacer pasadas ligeras por capas y, si es necesario, ajustar finamente con compensación de herramienta.
El desgaste de la herramienta afecta aún más a la consistencia en serie. Que la primera pieza sea conforme no significa que la centésima lo sea: tras el desgaste del flanco, la fuerza de corte aumenta, la deflexión cambia y la dimensión deriva lentamente. En piezas en serie hay que definir una estrategia de cambio de herramienta: por tiempo de corte, por número de piezas o por retroalimentación de medición en línea. Durante el mecanizado continuo, se inspeccionan las primeras y las últimas piezas; si la dimensión deriva en una sola dirección, primero se sospecha del desgaste de la herramienta y luego de la deformación térmica.
Calor, viruta y tensiones residuales: la deriva dimensional invisible en el mecanizado de piezas de precisión
En el mecanizado CNC de piezas de precisión, la fuente de error que más fácilmente se pasa por alto no es que la máquina no sea lo bastante buena, sino el calor, la viruta y las tensiones residuales. No aparecen en la banda de tolerancia del plano, pero pueden llevar la dimensión fuera de tolerancia después de soltar la fijación, de que la pieza se enfríe o incluso de dejarla reposar toda la noche. A continuación, en el orden «calor → viruta → tensión», se explica cómo se produce cada tipo de deriva y cómo controlarla.
Calor de corte: por qué la dimensión medida nada más salir de la máquina «se encoge»
Cuando la temperatura de la zona de corte aumenta, tanto la pieza como la herramienta se dilatan. El coeficiente de dilatación térmica del aluminio es de aproximadamente 23×10⁻⁶/°C, y el del acero de unos 11–12×10⁻⁶/°C; una pieza de aluminio de 100 mm que suba 10 °C puede alargarse unos 0.02 mm en dirección longitudinal, lo que ya consume buena parte del margen de tolerancia de muchas piezas de precisión. Nada más salir de la máquina la pieza está caliente y la dimensión sale mayor; al enfriarse a temperatura ambiente se contrae, y una dimensión que «justo cumplía» puede quedar en el límite inferior o incluso fuera de tolerancia.
Las prácticas ejecutables son: separar desbaste y acabado, dejando que la pieza vuelva a una temperatura cercana a la ambiente antes del acabado; controlar el caudal y la dirección del refrigerante durante el acabado, para que no haya zonas que pasen de frío a caliente de forma brusca; y en estructuras de pared delgada o gran voladizo, preferir reducir la profundidad de corte por pasada y aumentar el número de pasadas antes que cambiar eficiencia por grandes fuerzas de corte. La deriva térmica no se puede eliminar por completo, pero sí se puede reducir a las esquinas de la banda de tolerancia.
Evacuación de viruta: una mala evacuación provoca a la vez rayaduras y deflexión
Si la viruta no se evacua, se acumula entre la herramienta y la superficie ya mecanizada. En el peor de los casos, presiona y raya la superficie de acabado; en el peor, desvía la herramienta y provoca deflexión: el portaherramientas se desvía de la trayectoria teórica y la dimensión real cortada sale mayor o menor que el valor programado. Las estructuras como cavidades profundas, ranuras estrechas y agujeros ciegos son especialmente propensas: la viruta entra y no sale, y el refrigerante tampoco la arrastra.
Las contramedidas habituales incluyen: elegir el tipo de ranura y el ángulo de desprendimiento adecuados al material para que la viruta se rompa con limpieza; usar refrigeración interna a alta presión o refrigeración dirigida para expulsar la viruta de la zona de corte; en piezas con cavidades profundas, usar pasadas por capas y entrada en espiral, evitando cortar de una sola pasada hasta el fondo; y, si es necesario, detener la máquina a mitad de proceso para soplar la viruta. Aquí no hay parámetros universales; hay que ajustarlos conjuntamente según el material, la herramienta y la profundidad de la cavidad. La práctica habitual del sector es mantener la relación longitud-diámetro de cavidades profundas dentro de 3–4 veces para una evacuación más estable; por encima de ese rango hay que discutir el proceso específicamente, y en la práctica sigue prevaleciendo el plano y el corte de prueba real.

Tensiones residuales: por qué vale la pena dedicar más tiempo a la eliminación simétrica de material y al alivio intermedio de tensiones
Las barras y placas ya llevan tensiones internas desde el laminado o la extrusión. El desbaste elimina gran cantidad de material de un lado, se rompe el equilibrio de tensiones y la pieza se comba o se tuerce hacia el lado donde se eliminó material. Durante el acabado está sujeta por el utillaje y la medición sale conforme; al soltarla y dejarla reposar, las tensiones se redistribuyen y la dimensión cambia. Esta es la causa típica de que las piezas de pared delgada «salgan conformes de la máquina y fuera de tolerancia al día siguiente».
Hay varias prácticas ejecutables: dejar un tiempo de envejecimiento natural entre desbaste y acabado para que las tensiones se liberen una primera vez; en piezas exigentes, programar recocido de alivio de tensiones o alivio por vibración; en el desbaste, eliminar material de forma simétrica, alternando ambos lados en lugar de vaciar un lado de una vez; y en el acabado, usar poca profundidad de corte y muchas pasadas para reducir las nuevas tensiones introducidas en cada una. Estas prácticas aumentan las horas de trabajo, por lo que hay que decidir en la fase de plano: si esta pieza realmente necesita tanta estabilidad o si se pueden concentrar las tolerancias estrictas en las superficies de ajuste y relajar el resto.
Vistos en conjunto, los tres tipos de deriva siguen la misma lógica: temperatura, evacuación de viruta y tensiones hacen que la dimensión real se desvíe de la dimensión programada, y a menudo solo se revelan después de la medición. Controlarlos no depende de la precisión de un solo equipo, sino de la organización de las operaciones: separación de desbaste y acabado, refrigeración estable, evacuación fluida de viruta y eliminación simétrica de material. Para determinar a qué tipo de riesgo pertenece tu pieza, puedes consultar primero el rango de materiales y estructuras en la página de capacidades de mecanizado CNC y luego decidir si es necesario discutir específicamente la ruta de proceso.
Inspección y primera pieza: demostrar que el mecanizado CNC de precisión realmente cumple
Elegir mal el instrumento de medición invalida la medición de dimensiones en el mecanizado CNC de precisión
Qué controla cada uno: primera pieza, muestreo y control final
La falta de coincidencia entre el dispositivo de verificación y los requisitos del plano es una fuente habitual de disputas
- Lista de dimensiones clave: indicar cuáles son superficies de ajuste y cuáles tienen tolerancia libre, para que la inspección no aplique el mismo esfuerzo a todo.
- Confirmación de referencias: si las referencias de diseño, mecanizado e inspección están unificadas; si no lo están, hay que aclararlo primero.
- Coincidencia entre tolerancia e instrumento: para tolerancias estrictas, usar micrómetro y máquina de medición por coordenadas; no conformarse con el calibre.
- Superficie y desbarbado: verificar la rugosidad según los requisitos del plano; los bordes vivos, rebabas y rebordes deben figurar como puntos aparte.
- Material y certificados: solicitar según necesidad la designación del material, su estado y el certificado de lote; no darlos por supuestos.
- Formato del informe de inspección: si se requiere informe de primera pieza, informe de dimensiones completas o informe de medición por coordenadas, se debe acordar de antemano.
Selección de tolerancias impulsada por el costo: qué se debe discutir antes de cotizar el mecanizado de precisión CNC de piezas
Las tolerancias indicadas en los planos son la expresión de la intención de diseño; pero al llevarlas al lado del mecanizado, cada ajuste más estricto de tolerancia consume horas de trabajo, vida útil de las herramientas y recursos de inspección. El grueso del costo del mecanizado de precisión CNC de piezas no está en el material, sino en "los procesos adicionales para mantener esa dimensión". Antes de cotizar, aclarar qué tolerancias del plano realmente se necesitan y cuáles pueden relajarse suele reducir más el costo que cambiar de proveedor.
La tolerancia no es mejor cuanto más estricta: primero identificar las superficies de ajuste
La práctica común es: solo las superficies que realmente participan en el ajuste, la guía o el sellado conservan tolerancias estrictas, y las demás superficies no de ajuste siguen tolerancias generales. Marcar todas las dimensiones de una pieza con ±0.01 mm suele obligar al lado del mecanizado a fresar con precisión todas las dimensiones y medir varias veces; el costo sube, pero el ensamblaje no se vuelve más fluido por ello.
- Superficies de ajuste, asientos de rodamientos, ranuras de sellado: mantener las tolerancias estrictas del plano, este es el límite funcional.
- Contorno exterior, escalones no de ajuste, superficies de alivio para montaje: la práctica común en la industria es relajarlas al orden de ±0.1 mm, debe confirmarse según el plano y el escenario de uso.
- Superficies de forma libre y superficies exteriores: lo importante es la rugosidad superficial, la tolerancia dimensional puede relajarse adecuadamente.
El costo de mecanizado determinado por los detalles estructurales
Si el radio de redondeo se escribe como un valor no estándar (por ejemplo, R1.7), el lado del mecanizado debe preparar una herramienta específica o seguir una trayectoria con herramienta de forma, y la cotización sube naturalmente. Cambiarlo a un radio coherente con las herramientas estándar existentes (R1, R2, R3) normalmente no cambia la función, pero ahorra herramienta y tiempo de cambio de herramienta. Las cavidades profundas y las ranuras estrechas son otro tipo de amplificador de costo: las cavidades profundas requieren herramientas de gran voladizo, la rigidez disminuye y se debe reducir el avance para evitar marcas de vibración; las ranuras estrechas limitan el diámetro de la herramienta, dificultan la evacuación de virutas y provocan fácilmente rayaduras secundarias.
Antes de cotizar se recomienda confirmar estos puntos: grado y estado del material, forma del material en bruto (chapa/barra/forja/fundición), tolerancias clave y sus referencias, requisitos de rugosidad superficial, lote y naturaleza del plazo de entrega. Cuanto más completa sea la información del plano, más podrá el lado del mecanizado dar un precio cercano a la realidad, en lugar de cubrirse con un margen de seguridad adicional.
Relación entre lote, plazo de entrega y costo
Las piezas únicas y los lotes pequeños no pueden diluir el tiempo de programación, diseño de sujeción e inspección de primera pieza, por lo que el precio unitario es naturalmente alto; cuando el lote aumenta, los utillajes dedicados y las trayectorias de herramienta optimizadas resultan rentables. El plazo de entrega también afecta el costo: la ocupación de recursos no es la misma entre una programación normal y un pedido urgente insertado. Informar con veracidad el lote y el plazo de entrega es más eficaz que presionar el precio después. Tolerancia, superficie, material, lote y plazo de entrega son variables que se condicionan mutuamente en el mecanizado de precisión CNC de piezas; alinearlas una por una antes de cotizar es mucho más útil que decir vagamente "hágalo lo mejor posible".
Preguntas frecuentes: varias dudas prácticas sobre el mecanizado de precisión CNC de piezas
Antes se recorrió el orden de lectura del plano: material, estructura, sujeción, herramientas, calor y virutas, inspección. Las siguientes preguntas son las más consultadas en la etapa de revisión de planos y solicitud de cotización, y sus respuestas se apoyan en los criterios ya explicados en el texto principal.
Con el mismo plano, ¿por qué la diferencia de precio entre distintos talleres puede llegar a dos o tres veces?
En la mayoría de los casos no es por "mala fe" ni por "ceder beneficio", sino por tres juicios distintos: primero, el esquema de sujeción, algunos hacen tres caras en una sola sujeción y otros voltean la pieza cuatro veces, con una gran diferencia en horas de trabajo y costo de utillaje; segundo, la asignación de tolerancias, si se toman en serio también las tolerancias estrictas de superficies no de ajuste, las horas de trabajo se duplican; tercero, el criterio de inspección, si incluye medición por coordenadas de primera pieza y si emite informe. Antes de cotizar, explicar claramente las dimensiones clave, las referencias, los requisitos de desbarbado y el método de inspección hará que la diferencia de precio se reduzca notablemente. El precio unitario concreto debe confirmarse según el plano y el lote; este artículo no ofrece compromiso de precio.
¿Cómo evitar la deformación por mecanizado en piezas de pared delgada?
Lo esencial son tres puntos: separar desbaste y acabado, dejar margen en el desbaste para que se liberen las tensiones residuales y luego acabar; eliminar material de forma simétrica, evitando el corte continuo por un solo lado que "empuja" y dobla la pieza; la fuerza de sujeción debe ser pequeña y distribuida, si se puede usar plato de vacío o cera adhesiva, no usar con fuerza una mordaza de mandíbulas. La práctica común en la industria es que cuando la relación entre espesor y altura de pared delgada es pequeña (por ejemplo, altura de pared mucho mayor que el espesor), se comunique de antemano con el lado del mecanizado; si se puede lograr de forma estable debe confirmarse según el material y la estructura, no se puede generalizar.
La medición por coordenadas da conforme, pero el ensamblaje no encaja, ¿cuál puede ser la causa?
Hay tres causas comunes: primero, referencias inconsistentes, la medición por coordenadas se hace según las referencias del plano, mientras que el ensamblaje depende de la superficie real de contacto, y no son la misma superficie; segundo, solo se midieron dimensiones y no tolerancias geométricas, la posición y el paralelismo están fuera de tolerancia pero las dimensiones individuales son conformes; tercero, la temperatura de medición y la de ensamblaje son diferentes, y la dilatación térmica consume el juego. Al verificar, alinear las tres referencias: referencia de diseño, referencia de mecanizado y referencia de inspección, y confirmar si las tolerancias geométricas están incluidas en los elementos de inspección.
¿Es obligatorio usar cinco ejes en el mecanizado de precisión CNC de piezas?
No necesariamente. El valor de los cinco ejes está principalmente en reducir el número de sujeciones, mecanizar superficies complejas y agujeros inclinados; con menos sujeciones, también hay menos error de cambio de referencia. Pero cuando la estructura de la pieza es simple y las tolerancias se concentran en dos o tres caras, tres ejes con un utillaje razonable suele ser más rentable. El criterio de decisión es: si la acumulación de errores por múltiples sujeciones ya consume la banda de tolerancia, y no que "cinco ejes sea más preciso". Si se usa o no cinco ejes, se recomienda evaluarlo según la geometría de la pieza y el lote.
¿Cómo se debe indicar el requisito de rugosidad superficial en el plano?
No escriba solo "superficie lisa", indique el valor Ra y las superficies aplicables. En fresado de acabado, la práctica común en la industria puede llegar al orden de Ra 0.8–1.6, y en torneado de acabado y rectificado puede ser menor, pero depende del material, la herramienta y si se añade un proceso de pulido; debe confirmarse según el plano y el proceso. Marcar requisitos distintos para superficies de ajuste, superficies de sellado y superficies exteriores, y relajar las superficies no funcionales, puede ahorrar bastantes horas de trabajo. Al plantear el requisito, indique también si se permite la dirección de las marcas de herramienta, para evitar discrepancias en la aceptación.
Key takeaways
- Que la tolerancia de una pieza de precisión se haga realidad depende de tres cosas: el número de amarres, los cambios de referencia y los medios de inspección, no solo de la precisión de la máquina.
- La maquinabilidad del material y las estructuras de pared delgada, cavidad profunda y esbeltez suelen determinar el coste y el rendimiento más que la propia designación del material.
- Asignación de tolerancias impulsada por el coste: reservar las tolerancias estrictas para las caras que realmente ajustan y relajar el resto suele reducir notablemente el coste total.
- Alinear plano, referencias, cotas clave, requisitos de superficie y desbarbado antes de cotizar reduce el retrabajo más que discutir el precio unitario a posteriori.
- La inspección de primera pieza y en proceso debe especificar el instrumento de medición, la referencia y el método de aceptación; de lo contrario, "conforme" es solo una conclusión verbal.



