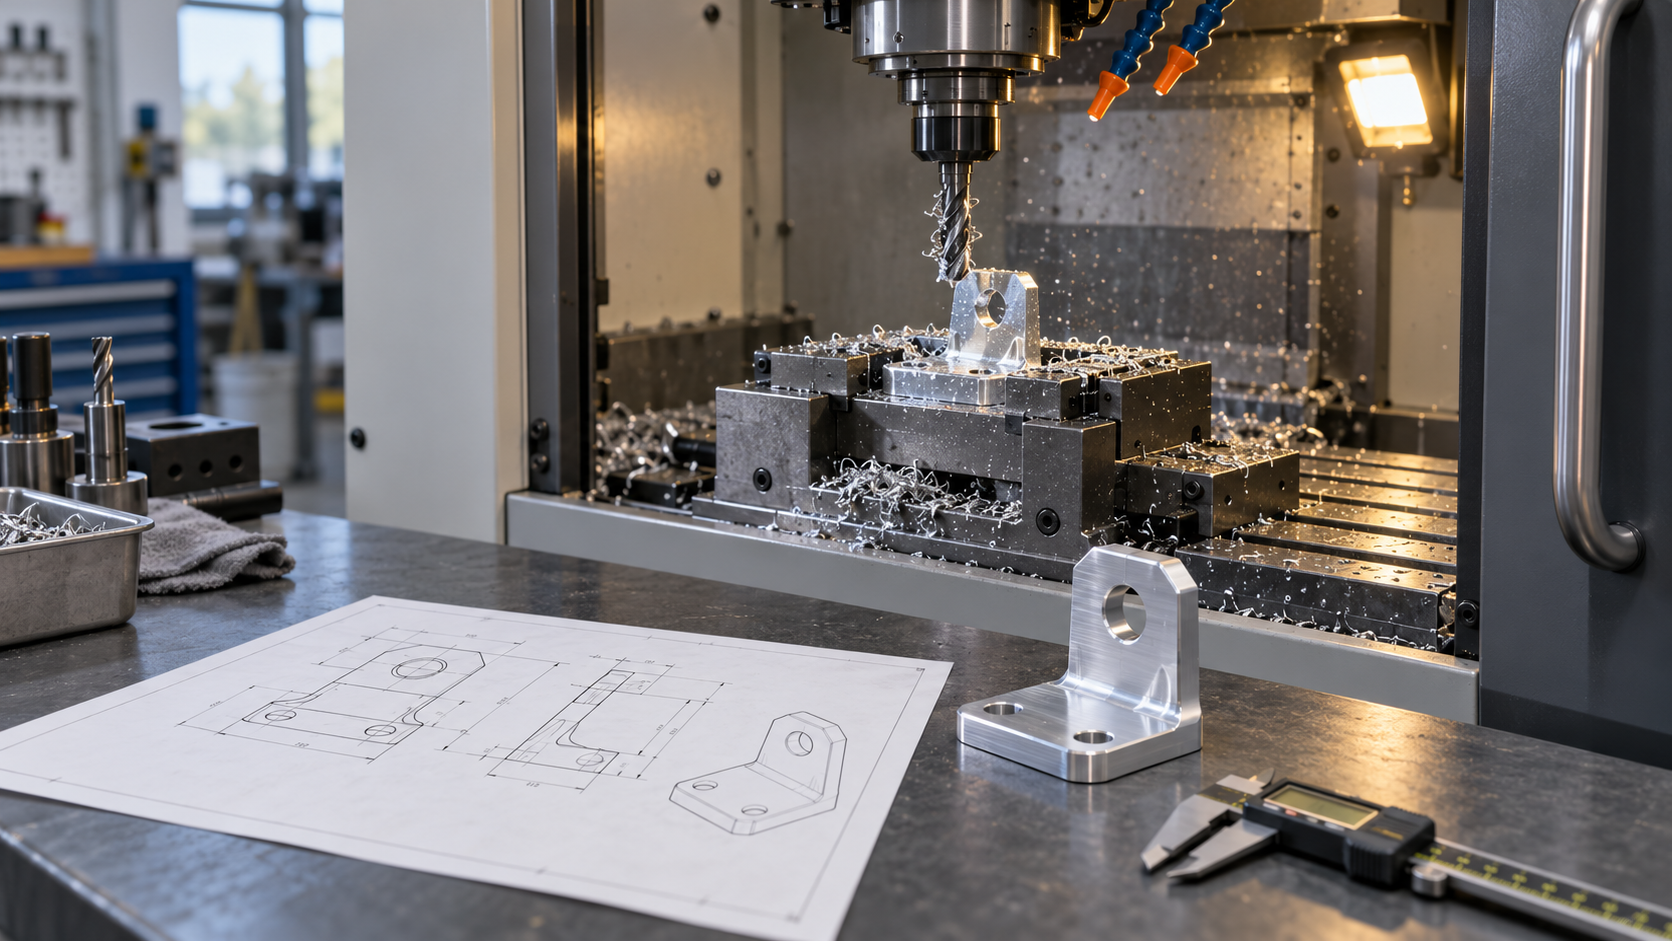
¿Qué es el prototipado CNC: primero distinguir las tres rutas de sustractiva, aditiva y moldeo?
El prototipado CNC consiste en usar una máquina de control numérico para eliminar el material sobrante de un bloque macizo y fabricar rápidamente unas pocas piezas para validar el diseño, probar el ajuste de ensamblaje o realizar pruebas funcionales. Su esencia es la fabricación sustractiva: el bloque en bruto solo se reduce, nunca se añade, y la forma final la determina la trayectoria de la herramienta. Esto determina que difícilmente pueda sustituirse mutuamente con las otras dos rutas —impresión 3D e inyección— en cuanto a aplicaciones.
La impresión 3D es fabricación aditiva: el material se acumula capa por capa. Es adecuada para piezas de validación temprana con estructuras complejas, canales internos o huecos, pero con requisitos no muy estrictos de aspecto y precisión dimensional; sus desventajas son la anisotropía entre capas, las marcas de capas en la superficie y el alabeo fácil en superficies grandes. La inyección es moldeo por conformado: el plástico llena la cavidad y se enfría para solidificarse; requiere abrir un molde al principio, y su coste y plazo se reparten en el molde, por lo que solo resulta económica cuando el volumen es suficientemente grande. El prototipado CNC queda en medio: no necesita molde, el material se aproxima al estado de uso final y las dimensiones y la superficie suelen acercarse más al producto final que las piezas impresas.
Por eso, para decidir qué ruta tomar, primero hay que preguntar qué problema debe resolver el prototipo. Si solo se trata de ver proporciones de forma y confirmar relaciones de ensamblaje, la impresión 3D suele ser más rápida y barata; si la pieza debe montarse en un mecanismo existente, soportar par o hacer un ajuste de sellado, o si se van a realizar pruebas de fatiga con el material final, el prototipado CNC es más adecuado. El valor central del prototipado es validar relaciones de ensamblaje, ajustes de tolerancia y resistencia estructural, no perseguir el precio unitario de producción en serie; una vez claro esto, la selección posterior de máquina, material y tolerancias tendrá fundamento.
| Dimensión | Prototipado CNC (sustractivo) | Impresión 3D (aditiva) | Inyección (conformado) |
|---|---|---|---|
| Método de conformado | La herramienta elimina material del bloque en bruto | El material se acumula capa por capa | El fundido llena la cavidad del molde |
| Molde/útiles | Normalmente solo se necesitan utillajes | Normalmente no se necesitan | Es obligatorio abrir molde; alta inversión inicial |
| Cantidad adecuada | De una pieza a series pequeñas | De una pieza a series pequeñas | Solo es económica en producción en serie |
| Dimensiones y superficie | Bastante cercanas al producto final; se pueden retocar | Marcas de capas evidentes; precisión limitada por el proceso | Buena consistencia; depende de la calidad del molde |
| Riesgos típicos | Deformación por montaje, interferencia de herramienta | Alabeo, resistencia entre capas | Rechupes, líneas de soldadura, alabeo |
Hay otro punto que suele pasarse por alto: las dimensiones de las piezas obtenidas por prototipado CNC son “mecanizadas”, no “copiadas del molde”. Con el mismo plano, cambiar el esquema de montaje o cambiar de herramienta puede dar resultados distintos. Esta es también la razón por la que en la fase de prototipado hay que confirmar el proceso con el fabricante, en lugar de enviar los archivos y esperar a recibir la pieza.
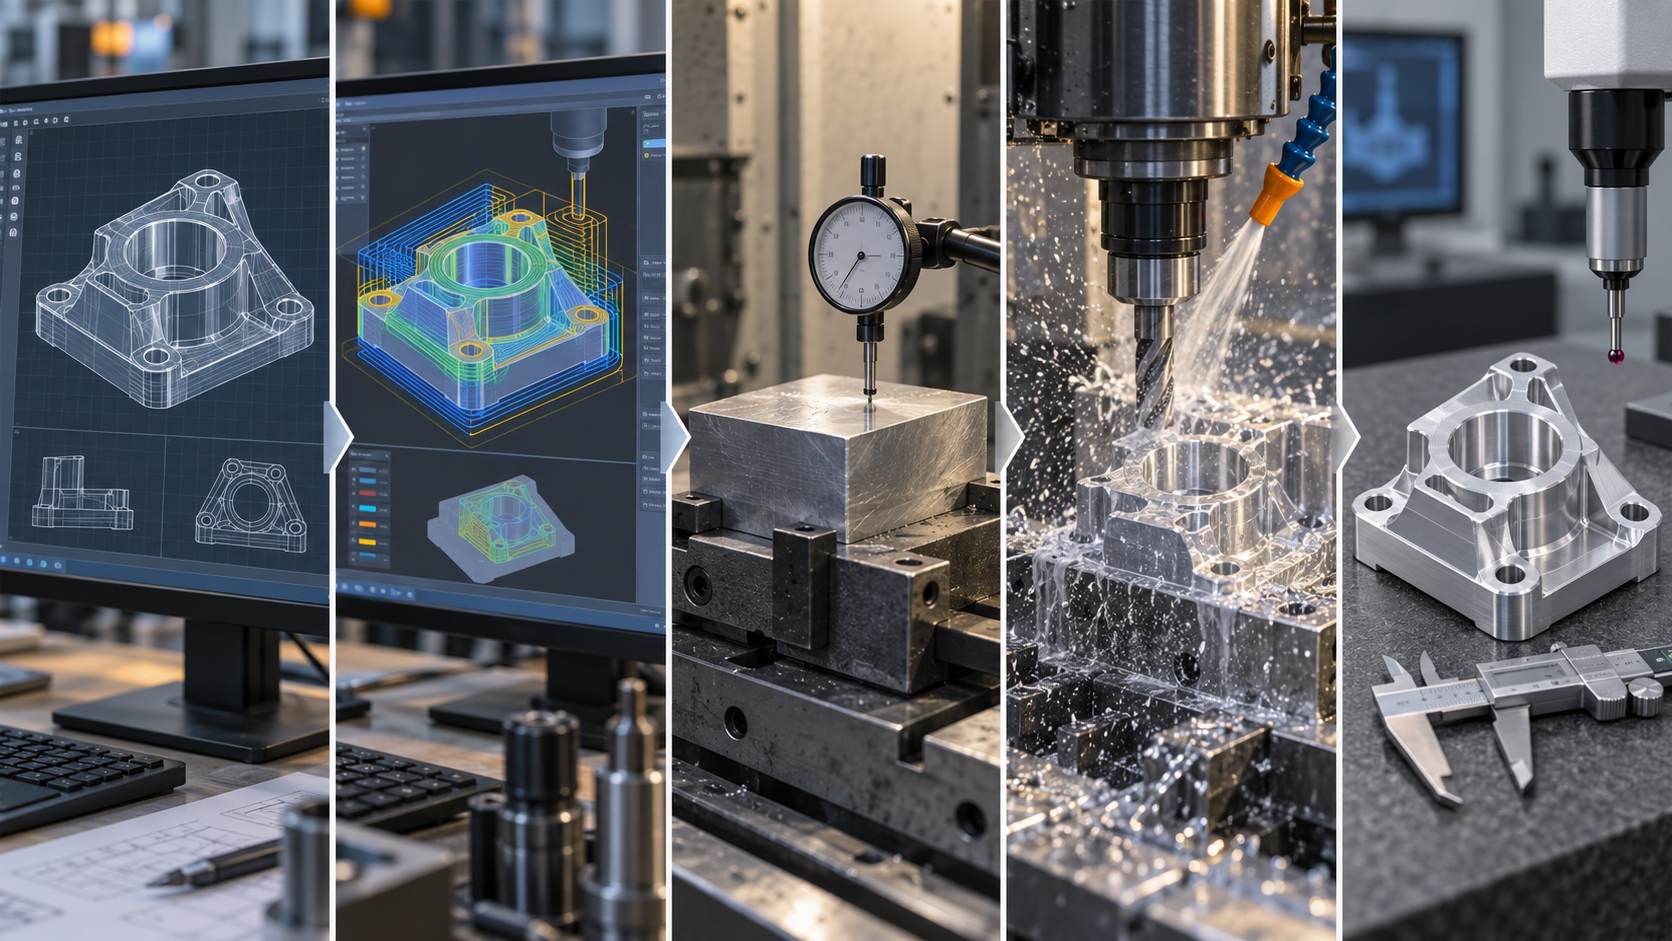
Cómo hacer un prototipo CNC: las acciones reales de un proceso de cinco pasos
Primer paso: revisar el modelo CAD; antes del prototipo, ordenar bien los datos
Segundo paso: programación CAM, de la trayectoria al código G
Tercer paso: montaje y ajuste de herramientas; la referencia determina la consistencia dimensional
Cuarto paso: mecanizado por corte; vigilar la evacuación de virutas, la refrigeración y el retroceso de la herramienta
Quinto paso: postprocesado e inspección; terminar el mecanizado no significa que haya acabado
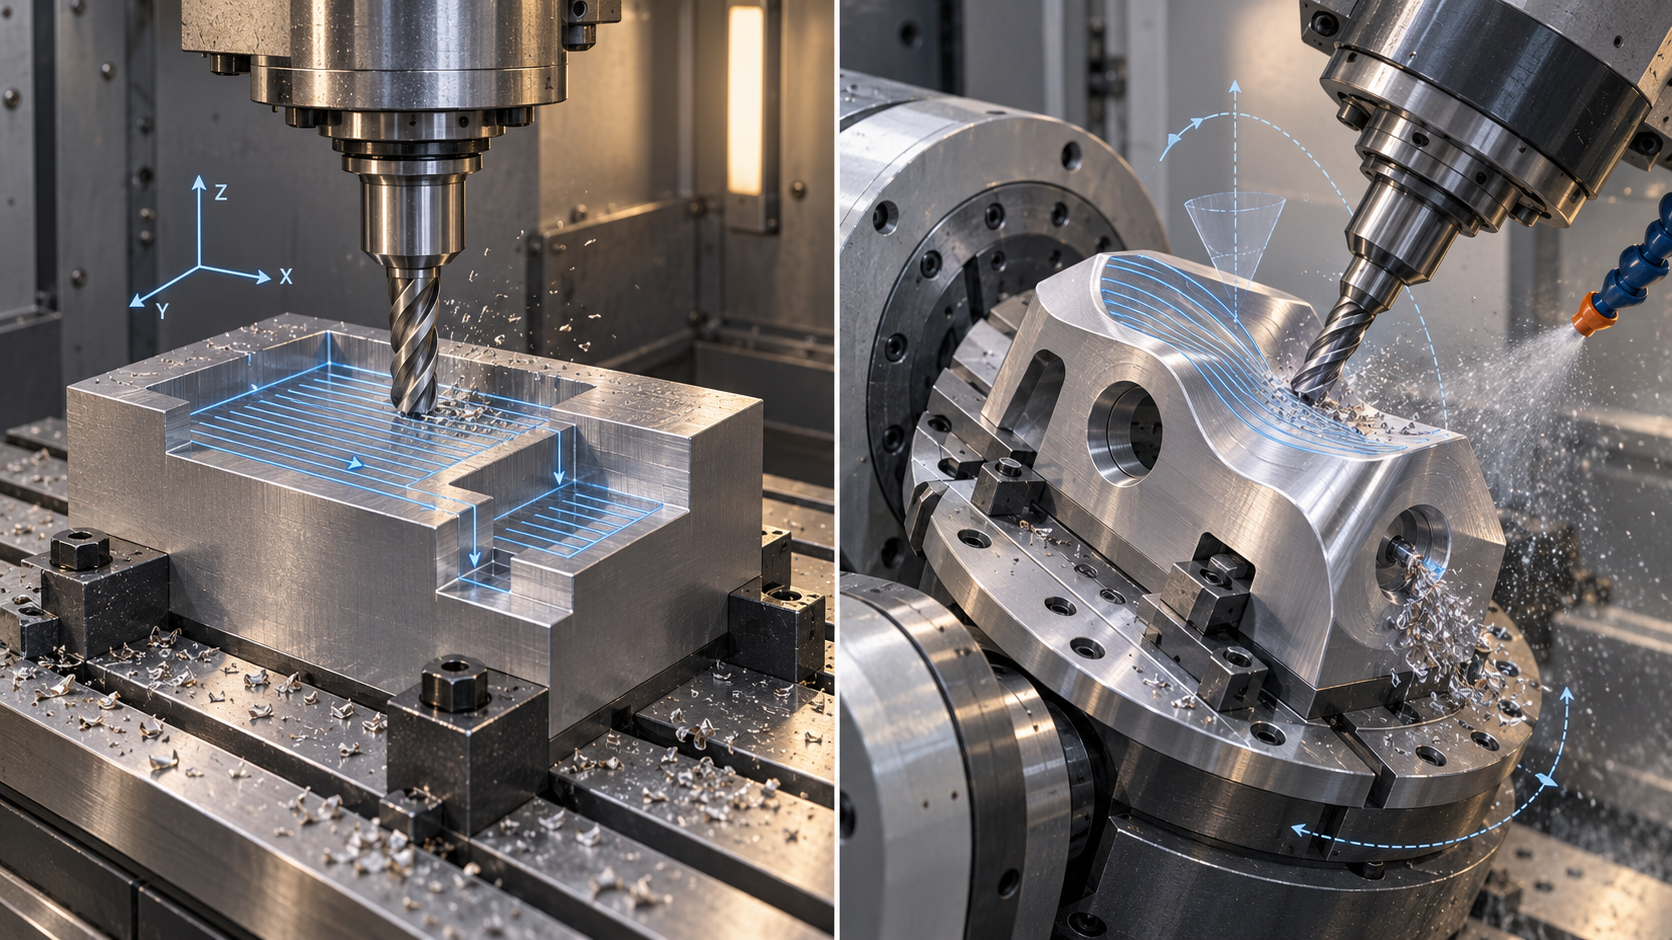
Qué tipo de máquina usar para el prototipo: reparto entre fresado, torneado y taladrado
Fresado: cómo distinguir tres ejes y cinco ejes
Torneado: prioridad para cuerpos de revolución, coste unitario normalmente menor
Taladrado, escariado y roscado: operaciones complementarias para características de agujeros
Criterio de selección: que las características determinen la máquina
| Superficies planas, escalones, cavidades, contornos | Fresado de tres ejes | Montaje directo, trayectoria de programación clara |
| Superficies libres, agujeros laterales, características mult cara | Fresado de cinco ejes | Reduce el número de montajes; programación y coste de horas de máquina mayores |
| Ejes, casquillos, bridas, varillas roscadas | Torneado | Cuerpo de revolución completado en un solo montaje; coste unitario normalmente menor |
| Agujeros de montaje comunes | Taladrado | Precisión general, adecuada para agujeros no de ajuste |
| Agujeros de pasador, agujeros de posicionamiento | Escariado | Rectifica el diámetro y la pared del agujero, con mayor precisión de ajuste |
| Rosca interna | Roscado | Requiere espacio de salida de herramienta, especificar el tamaño de rosca |
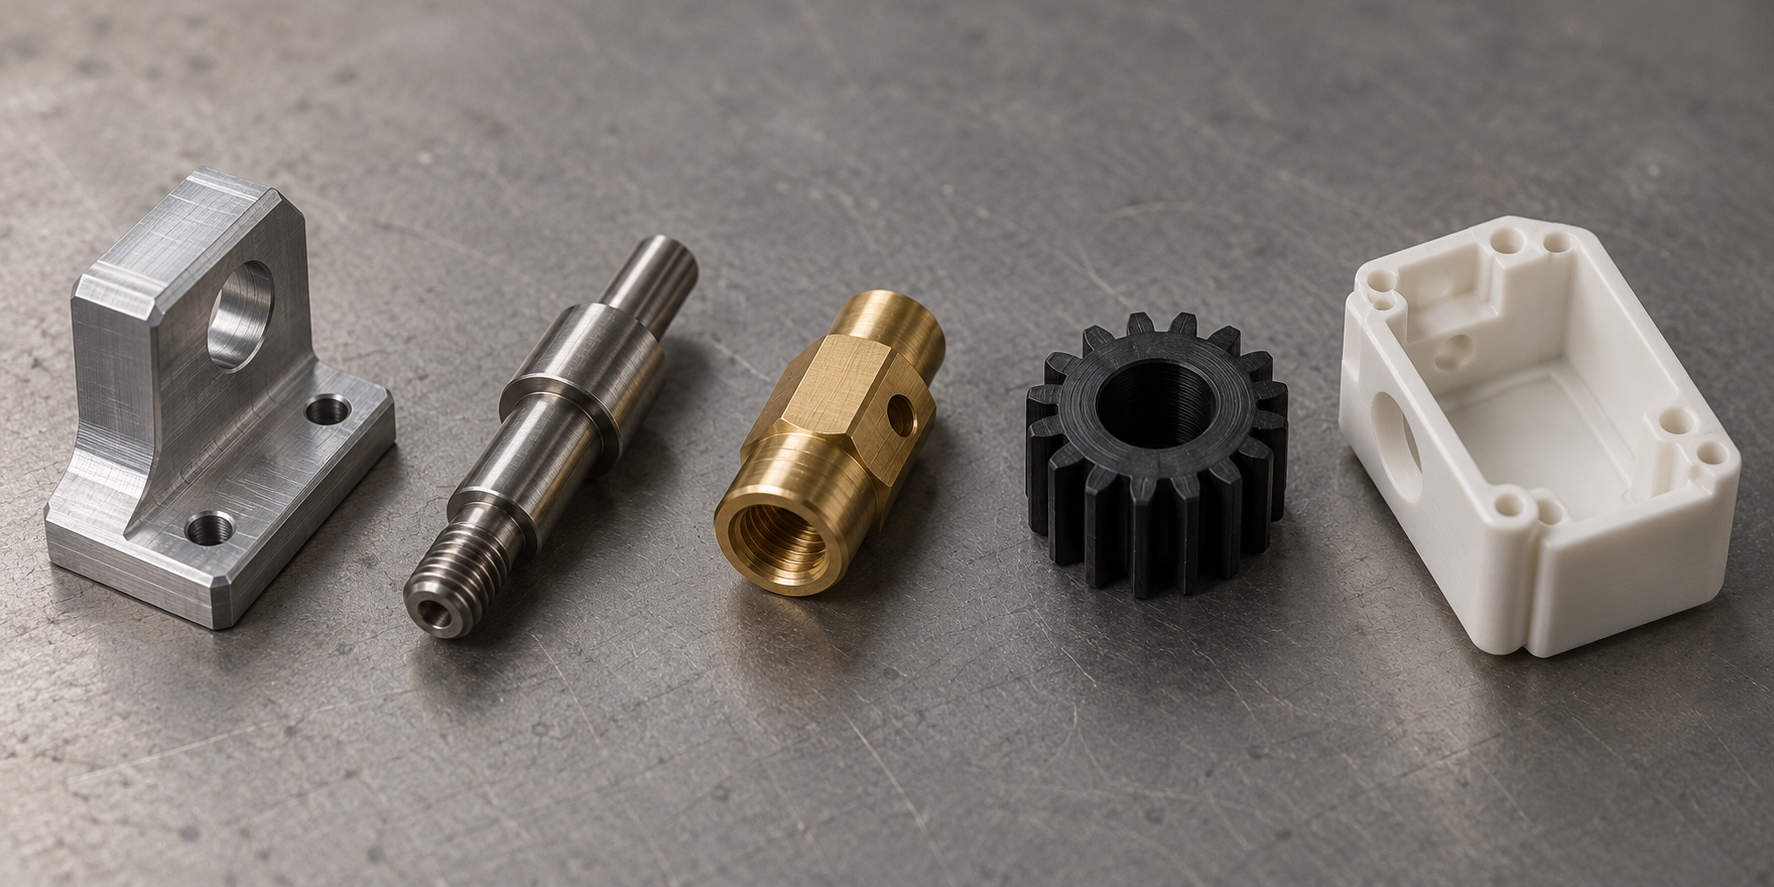
Cómo elegir el material para prototipos: opciones comunes de metales y plásticos
La selección de material para el prototipado CNC es, en esencia, una deducción inversa a partir del "objetivo de la prueba". Para qué verificación se usará la pieza, ese será el material que se elija. El montaje de prueba, la maqueta de apariencia, la prueba funcional bajo carga, los requisitos de conductividad o resistencia a la corrosión, cada uno apunta a opciones distintas. La práctica común en la industria es: primero definir el objetivo de la prueba, luego ver si el material puede mecanizar las características clave requeridas por el plano, y solo al final comparar precios. Preguntar primero "cuánto cuesta el material más caro" suele llevar a gastar innecesariamente más en la fase de prototipado.
Prototipado en metal: la elección entre aluminio, acero, latón y titanio
La aleación de aluminio es el metal más utilizado en el prototipado CNC. Tiene buena maquinabilidad, es ligero y ofrece muchas opciones de acabado superficial; se usa comúnmente en piezas estructurales, maquetas de carcasas y soportes. El 6061 y el 7075 son grados comunes en la industria; el primero tiene un rendimiento equilibrado en mecanizado y anodizado, mientras que el segundo es más resistente pero más sensible a las herramientas y parámetros de corte. Si la pieza prototipo debe acercarse al estado de uso del producto final, el aluminio suele ser un punto de partida bastante seguro.
El acero y el acero inoxidable se utilizan en aplicaciones que requieren mayor resistencia estructural, resistencia al desgaste o resistencia a la corrosión. El acero de bajo carbono es fácil de mecanizar y adecuado para piezas de verificación de esfuerzos; el acero inoxidable (como 304, 316) tiene buena resistencia a la corrosión, pero su maquinabilidad es pobre, desgasta rápido las herramientas y el tiempo de mecanizado suele ser mayor, lo que eleva el costo por pieza. El latón tiene una maquinabilidad excelente y se usa comúnmente en piezas conductoras, decorativas y piezas pequeñas de precisión; la superficie mecanizada suele tener buena calidad. El titanio es otro caso: alta resistencia, ligero, pero con mala conductividad térmica y mala maquinabilidad; durante el mecanizado es propenso a que la herramienta se desvíe y se queme. En la industria se usa comúnmente para piezas de verificación funcional de alta resistencia y bajo peso, y su costo es notablemente superior al del aluminio y el acero.
Prototipado en plástico: escenarios de aplicación de ABS, POM, nailon y PMMA
El prototipado en plástico se usa mayormente para verificación de apariencia y montaje de prueba. El ABS tiene propiedades equilibradas; tras el mecanizado, su superficie es fácil de lijar y pintar, por lo que es una opción común para maquetas de apariencia. El POM (conocido en la industria como Delrin) tiene buena rigidez, estabilidad dimensional y bajo coeficiente de fricción, adecuado para engranajes, deslizadores y piezas de ajuste. El nailon tiene buena tenacidad y resistencia al desgaste, pero sus dimensiones cambian tras absorber humedad; si el prototipo es sensible a las dimensiones, hay que tener esto en cuenta. El PMMA (acrílico) tiene buena transparencia y se usa en piezas conductoras de luz, ventanas y piezas transparentes de apariencia, pero es bastante frágil, por lo que hay que tener cuidado al mecanizarlo y manipularlo.
El prototipado en plástico y el prototipado en metal tienen enfoques distintos: las piezas de plástico sirven más para verificar relaciones de montaje, efectos de apariencia y estructura preliminar, mientras que las piezas de metal se acercan más al estado de uso final. Si la pieza prototipo va a pasar después a inyección, también hay que tener en cuenta la contracción del material y la dirección de desmoldeo; esto debe alinearse con el fabricante desde la fase de diseño. La práctica común en la industria es: usar ABS o PMMA para verificación de apariencia, POM o nailon para verificación de montaje, y priorizar el metal para verificación funcional bajo carga.
Una vez elegido el material, queda un aspecto que se pasa por alto con facilidad: un mismo grado en estados diferentes (como el T6 y el T651 del aluminio, o el recocido y el bonificado del acero) no se comporta igual al mecanizar ni rinde igual al final. En el plano del prototipo conviene especificar claramente el grado y el estado del material, y si es necesario, indicar los requisitos clave de rendimiento, para evitar que el fabricante trabaje con el material de stock predeterminado. Elegir material no es elegir el más caro, sino lograr que el resultado del prototipo responda a la pregunta que quieres verificar. La tolerancia común en el prototipado CNC de la industria está en el orden de ±0,1 mm; las superficies de ajuste más estrictas deben marcarse por separado y confirmarse, y la elección del material influye directamente en si esa tolerancia se puede alcanzar de forma estable.
La revisión DFM obligatoria antes del prototipado: comprimir el costo en la fase de diseño
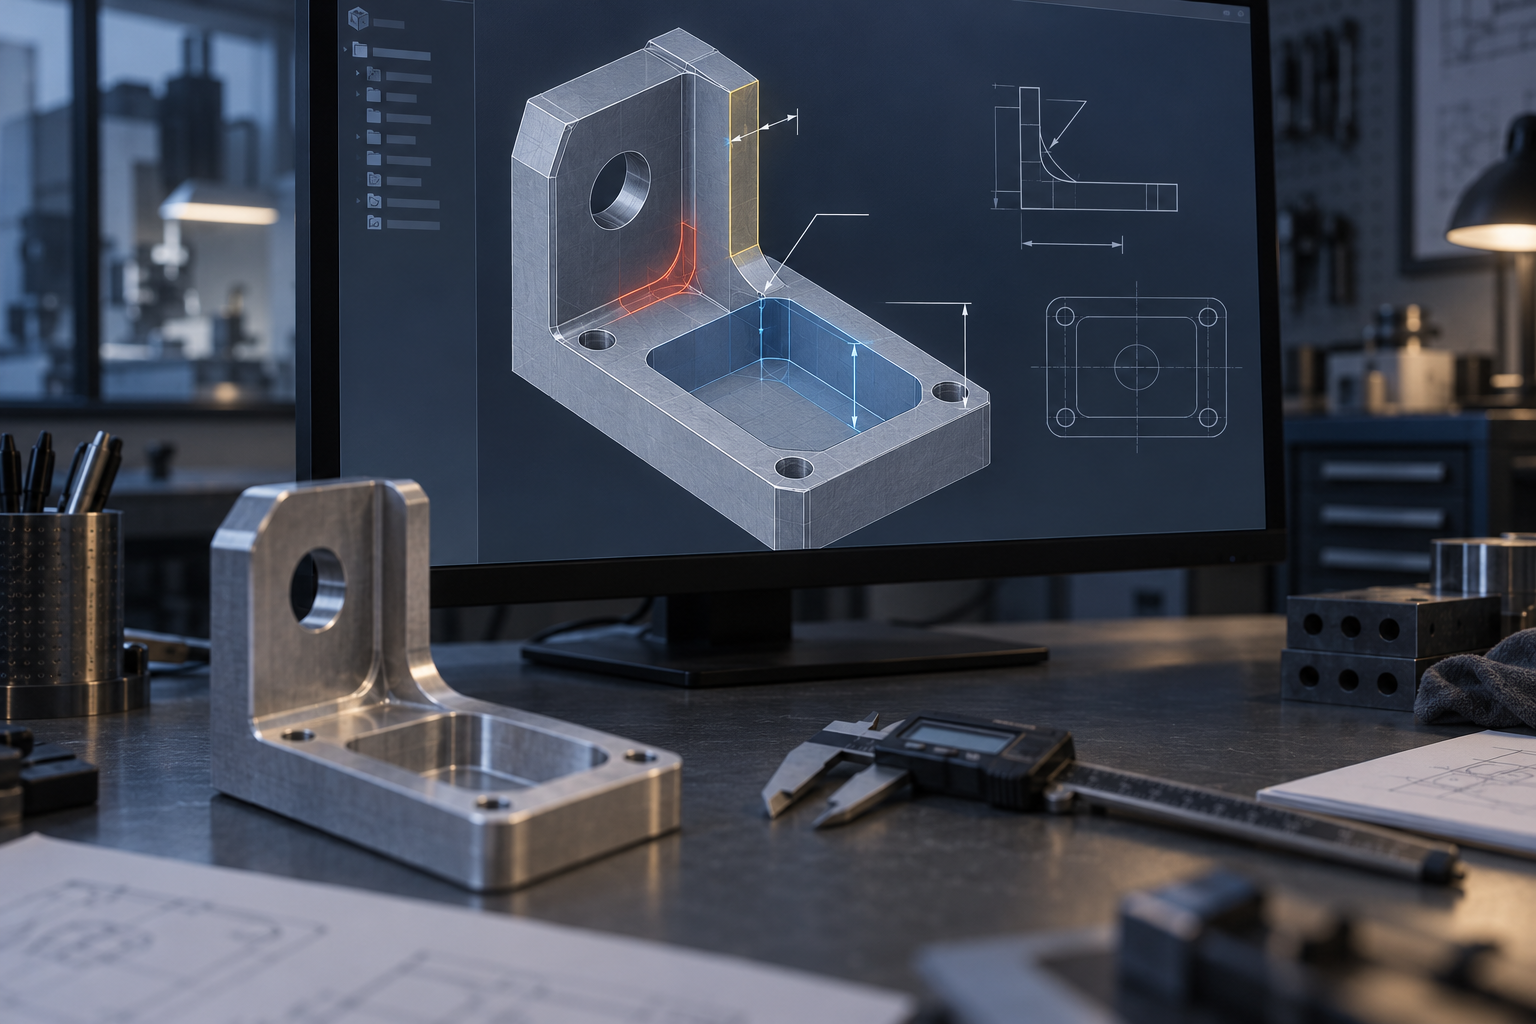
Sobre cómo hacer prototipado CNC, la primera reacción de muchos es «buscar una máquina y cortar el modelo». El orden real es justo el contrario: lo primero que debe hacerse es la revisión DFM, es decir, la evaluación de fabricabilidad. Para una misma pieza, unos cuantos radios en el plano, un espesor de pared o una anotación de tolerancia pueden marcar una gran diferencia en las horas de mecanizado. El DFM modifica el modelo, no la máquina: el costo de arrastrar una línea en la pantalla es muy inferior al de volver a amarrar, cambiar de herramienta y ejecutar el programa una segunda vez en el taller.
Qué modifica exactamente la revisión DFM en la fase de prototipado CNC
El prototipado CNC utiliza fabricación sustractiva; la herramienta es redonda y necesita espacio para entrar y salir. Todo diseño que entre en conflicto con esta regla física se traduce directamente en tiempo y costo. Los puntos de revisión comunes antes del prototipado incluyen:
- Radio de redondeo interior: el radio de las esquinas de una cavidad no debe ser menor que el radio de la herramienta utilizada. Diseñar en ángulo recto equivale a exigir una herramienta cuadrada; en la práctica solo se puede desbastar la esquina lentamente con una herramienta de menor diámetro, o incluso recurrir a electroerosión. Agrandar un poco el radio R suele ser la modificación que más ahorra.
- Espesor de pared: las paredes verticales demasiado delgadas vibran bajo las fuerzas de corte, lo que produce desviación de herramienta y marcas de vibración, y en casos graves deformación y desecho. La práctica común en la industria es que el espesor mínimo de pared no sea inferior a cierto múltiplo del diámetro de la herramienta; el valor concreto varía según el material y la rigidez estructural, y debe confirmarse en el plano.
- Profundidad de cavidad: las cavidades profundas están limitadas por la relación longitud-diámetro de la herramienta. Cuanto más se extiende la herramienta, más fácil es que vibre, y es difícil garantizar tanto la calidad superficial como las dimensiones; solo se puede avanzar por capas con poca profundidad de corte y lentamente. Una cavidad profunda debe hacerse menos profunda o aceptar desde la fase de diseño un tiempo de mecanizado mayor.
- Agujeros roscados y espacio de salida de herramienta: en el fondo del agujero debe dejarse espacio para el macho de roscar o la fresa; los agujeros roscados ciegos son especialmente fáciles de pasar por alto. Si la distancia de la boca del agujero a la pared lateral es demasiado corta, la herramienta y el portaherramientas golpearán la pieza.
- Tolerancias estrictas innecesarias y características no estándar: dimensionar con dos decimales medidas que no son superficies de ajuste solo aumenta las horas de inspección, sin mejorar la función. Características como roscas no estándar o ranuras de forma especial suelen requerir herramientas personalizadas u operaciones adicionales.
Cuanto más estricta se anota la tolerancia, mayor es el costo del prototipo
La tolerancia es lo que más fácilmente se anota de forma estricta sin pensar en el DFM. Cada vez que se aprieta un nivel de tolerancia en el plano, el mecanizador debe hacer una medición más, un corte de acabado más y una ronda más de verificación de la primera pieza. La tolerancia común en el prototipado CNC de la industria ronda el orden de ±0,1 mm, suficiente para la mayoría de las verificaciones de montaje y pruebas funcionales; las superficies de ajuste que realmente necesitan más precisión —como asientos de rodamientos o agujeros de pasador de posicionamiento— deben anotarse por separado y confirmarse de antemano con el fabricante para ver si se pueden alcanzar, en lugar de apretar toda la tolerancia del plano por igual. Una tolerancia más estricta suele implicar mayor inversión en equipos y horas de trabajo, y esto se refleja ya en la fase de cotización.
Colocar la revisión DFM antes del prototipado tiene beneficios acumulativos: reduce el número de amarres, acorta el tiempo de programación y disminuye la probabilidad de piezas defectuosas. Cuando se descubre una interferencia solo después de cortar la pieza, lo que hay que cambiar ya no es solo el modelo. Si no estás seguro de qué características conviene relajar, entregar el plano junto con los requisitos funcionales al fabricante para una ronda de evaluación de fabricabilidad es más rápido que adivinar repetidamente por tu cuenta.
La lista de verificación DFM no es una fórmula universal
Distintos materiales, distintas máquinas y distintas herramientas tienen límites aceptables diferentes. Las piezas de aluminio se mecanizan con facilidad y toleran mejor las paredes delgadas que el acero inoxidable; una máquina de cinco ejes reduce los amarres, pero el tiempo de programación de las superficies complejas sigue estando ahí. Por eso, las conclusiones de la revisión DFM deben aplicarse a este plano, este material y este objetivo de prototipado, y no copiarse de una lista genérica. Explicar con claridad «por qué esta característica está diseñada así» permite al fabricante proponer alternativas realmente útiles.
Amarre, referencias y tolerancias: la clave de la estabilidad dimensional de las piezas prototipo
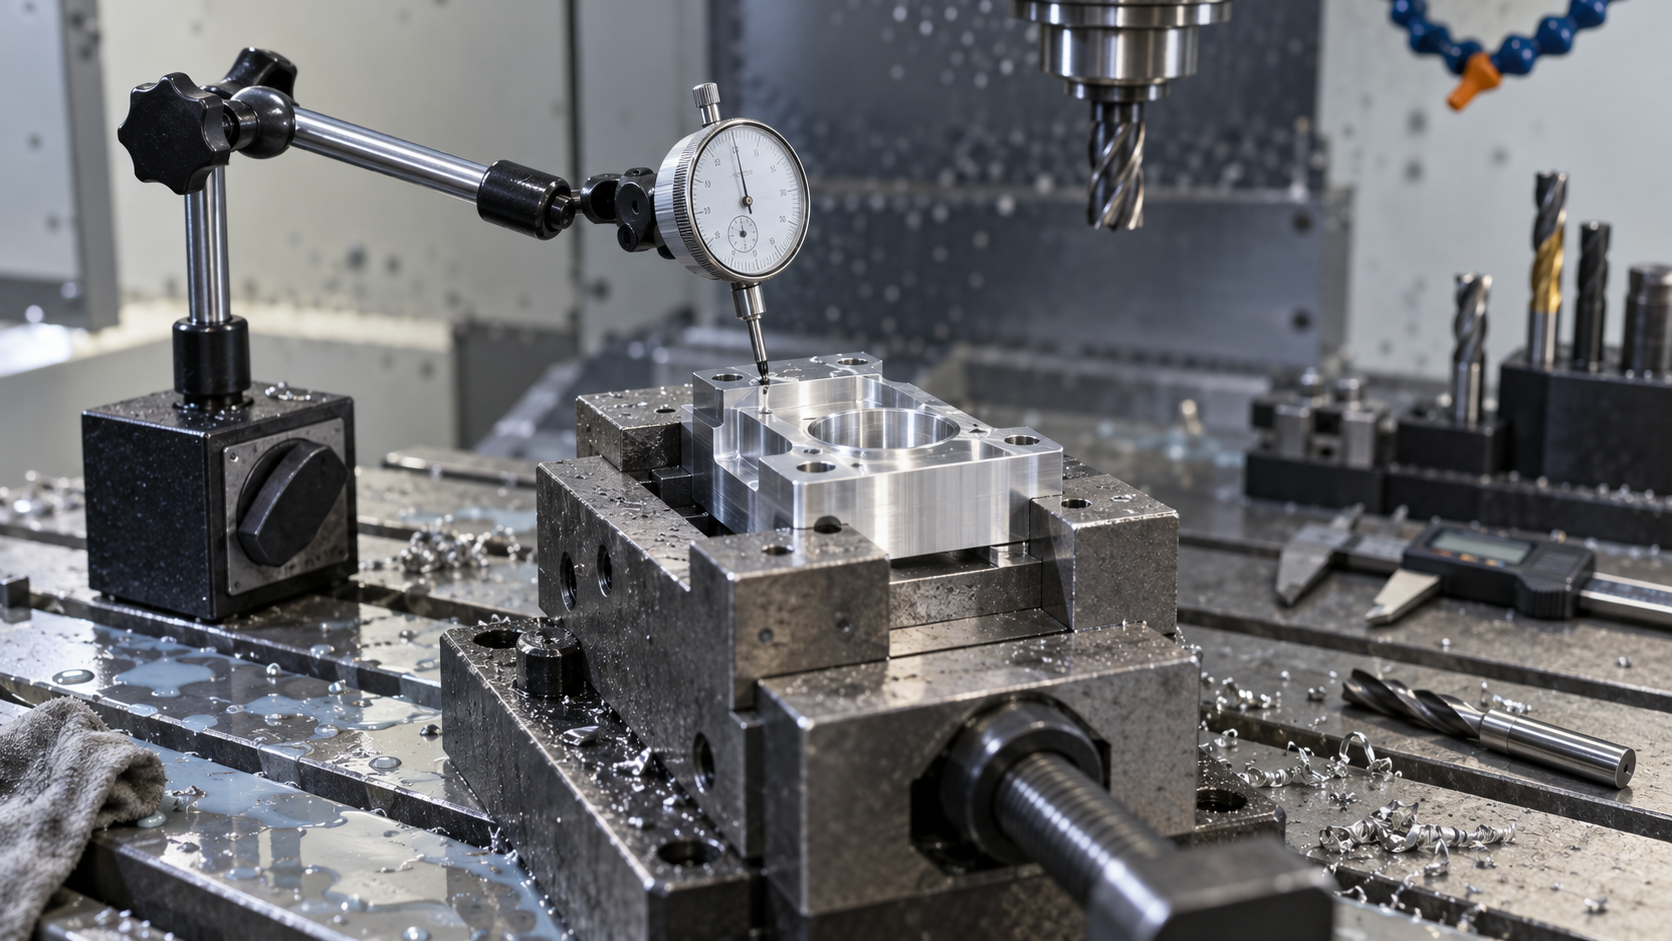
Con el mismo modelo, la misma máquina y la misma herramienta, cambiar el esquema de amarre puede hacer que las dimensiones medidas difieran en varias centésimas. En el prototipado CNC, este es el eslabón más subestimado: las anotaciones de tolerancia en el plano solo describen «qué se quiere», mientras que las referencias y el amarre determinan «si se puede obtener de forma estable». Las piezas de prototipado CNC son pocas y a menudo no cuentan con utillaje dedicado, por lo que la uniformidad de las referencias y la rigidez del amarre determinan casi directamente la tasa de aprobación de la primera pieza.
Unificación de referencias: las referencias de diseño, de proceso y de inspección deben coincidir en lo posible
La cara o el eje que se elige al acotar dimensiones es la referencia de diseño; la cara que se usa para alinear y posicionar durante el mecanizado es la referencia de proceso; la cara de la que parte el calibre o la máquina de medición por coordenadas durante la inspección es la referencia de inspección. Si las tres no coinciden, se introduce un error de conversión de referencias. Por ejemplo, si el plano acota la posición de los agujeros tomando como referencia la cara inferior, pero el mecanizado se posiciona con una plantilla sobre la cara lateral, y la inspección se sujeta por la cara superior, cada cambio de referencia acumula una capa más de error. Al hacer prototipos, lo más sencillo es que el fabricante sujete la pieza según la cara de referencia del plano y marque claramente esa cara en la primera pieza.
Si el plano en sí no define una referencia clara, o si la referencia es un rasgo difícil de localizar como una línea central teórica, hay que confirmar con el fabricante antes del prototipado: usar una cara sólida que se pueda sujetar como referencia de proceso y ajustar en consecuencia el acotado de las dimensiones clave. El coste de comunicación de este paso es muy inferior al de desechar y rehacer la pieza terminada.
Completar más rasgos en una sola sujeción: reducir el error de posicionamiento repetido
Cada vez que se desmonta y vuelve a montar la pieza, hay que volver a alinear y a ajustar el cero de la herramienta, y el error se acumula. Si varias cavidades, escalones y agujeros de una misma cara se pueden mecanizar todos en una sola sujeción, la consistencia de la posición suele ser claramente mejor que con varias sujeciones. Esta es también una de las ventajas de las máquinas de cinco ejes en el prototipado CNC: mediante mesas giratorias interpoladas, la pieza expone más caras de mecanizado con menos sujeciones, reduciendo la deriva de referencias por desmontaje y montaje. Por supuesto, si conviene usar cinco ejes depende de la estructura de la pieza; no todas las piezas de prototipo lo justifican: hay que confirmarlo según la distribución de rasgos y los requisitos de tolerancia.
Control de la fuerza de sujeción y riesgo de flexión en piezas de pared delgada y piezas esbeltas
Las piezas de pared delgada temen sobre todo una fuerza de sujeción excesiva: al sujetarlas la pieza se deforma por compresión y, al soltarla, recupera su forma, con lo que las dimensiones quedan fuera de tolerancia. Las soluciones habituales son reducir la fuerza de sujeción, añadir puntos de apoyo y separar el desbaste del acabado: dejar sobremedida en el desbaste, liberar tensiones y mecanizar a medida en el acabado. Las piezas esbeltas, en cambio, tienden a la flexión de herramienta: la herramienta o la pieza se deforman elásticamente bajo la fuerza de corte, y el contorno real queda ligeramente «desviado» respecto a la trayectoria del programa, lo que se manifiesta como una zona central mayor o menor. Reducir el voladizo de la herramienta, disminuir la profundidad de corte radial y añadir apoyos auxiliares ayudan a mitigarlo. Si en la fase de prototipado se detectan este tipo de desviaciones, conviene investigar primero la sujeción y la rigidez de la herramienta, en lugar de apresurarse a modificar el programa.
Calor de corte y deformación térmica: deriva dimensional en mecanizado continuo
El corte continuo eleva la temperatura del husillo, la herramienta y la pieza; tras la dilatación térmica del material, las dimensiones medidas no coinciden con las obtenidas una vez enfriada. La aleación de aluminio tiene un coeficiente de dilatación lineal relativamente alto, y en piezas largas, con una diferencia de temperatura de unos pocos grados, pueden aparecer desviaciones visibles a simple vista en longitudes de varios cientos de milímetros. En piezas de prototipo, con pocas unidades y tiempos por pieza cortos, este problema no suele ser notable; pero ante mecanizados continuos prolongados o piezas grandes de pared delgada, hay que considerar separar desbaste y acabado, refrigerar adecuadamente y, si es necesario, esperar a que la pieza se enfríe antes de la medición final. En la inspección deben tomarse como válidos los datos medidos en sala de temperatura constante o en un entorno estable.
Si se superponen estos factores, la estabilidad dimensional del prototipado CNC es en realidad el resultado de la acción conjunta de «referencia, sujeción, herramienta y calor». La práctica habitual del sector es: controlar las tolerancias de las piezas de prototipo en el orden de ±0,1 mm, y apretar por separado las caras de ajuste o los asientos de rodamiento, exigiendo confirmación de la primera pieza (típico del sector, no es un compromiso; en concreto, según el plano y la evaluación del fabricante). Cuanto más estrictos sean los requisitos dimensionales, más cambiarán el esquema de sujeción, los medios de inspección y el tiempo de mecanizado, por lo que explicar claramente las referencias y las dimensiones clave antes del prototipado es el paso más rentable. Si el plano ya está definido, puede consultar primero el alcance de procesos en capacidades de mecanizado CNC y luego subir el modelo para confirmar el esquema de sujeción y tolerancias.
Postprocesado e inspección tras el prototipado: desbarbado, tratamiento superficial y medición
Un prototipo CNC, al sacarlo de la máquina, solo es un semielaborado. Los bordes vivos, las rebabas, las marcas de herramienta y el estado superficial sin tratar harán que una pieza dimensionalmente conforme falle en el montaje o en las pruebas. La pieza de prototipo realmente entregada debe pasar por el postprocesado y la inspección como dos pasos de cierre para completar el ciclo de CAD a objeto físico.
Desbarbado y chaflanes: primero asegurar que entra y que se puede tocar con seguridad
El corte deja inevitablemente rebabas en el borde de salida; son especialmente evidentes en los bordes de contorno del fresado, en ambos extremos de los taladros y en la entrada de los roscados. Las rebabas no son solo una cuestión de tacto: afectan al ajuste de las caras de contacto, y las virutas metálicas que se desprenden pueden entrar en pares cinemáticos y rayar otras piezas. El desbarbado manual se hace con lima, raspador o piedra de aceite; para series algo mayores pueden usarse cuchillas desbarbadoras o pulido vibratorio. Los chaflanes deben hacerse según plano; los habituales 0,5×45° y 1×45° son solo formas convencionales del sector, y el ángulo y el ancho de borde concretos deben regirse por lo indicado en el plano. En todos los bordes que puedan tocarse con la mano y en los bordes exteriores de caras de sellado, debe aclararse ya en la fase de prototipado si se requiere chaflán, en lugar de esperar a que el montaje se atasque para retrabajar.
Tratamiento superficial: la etapa decisiva para el aspecto y la resistencia al desgaste
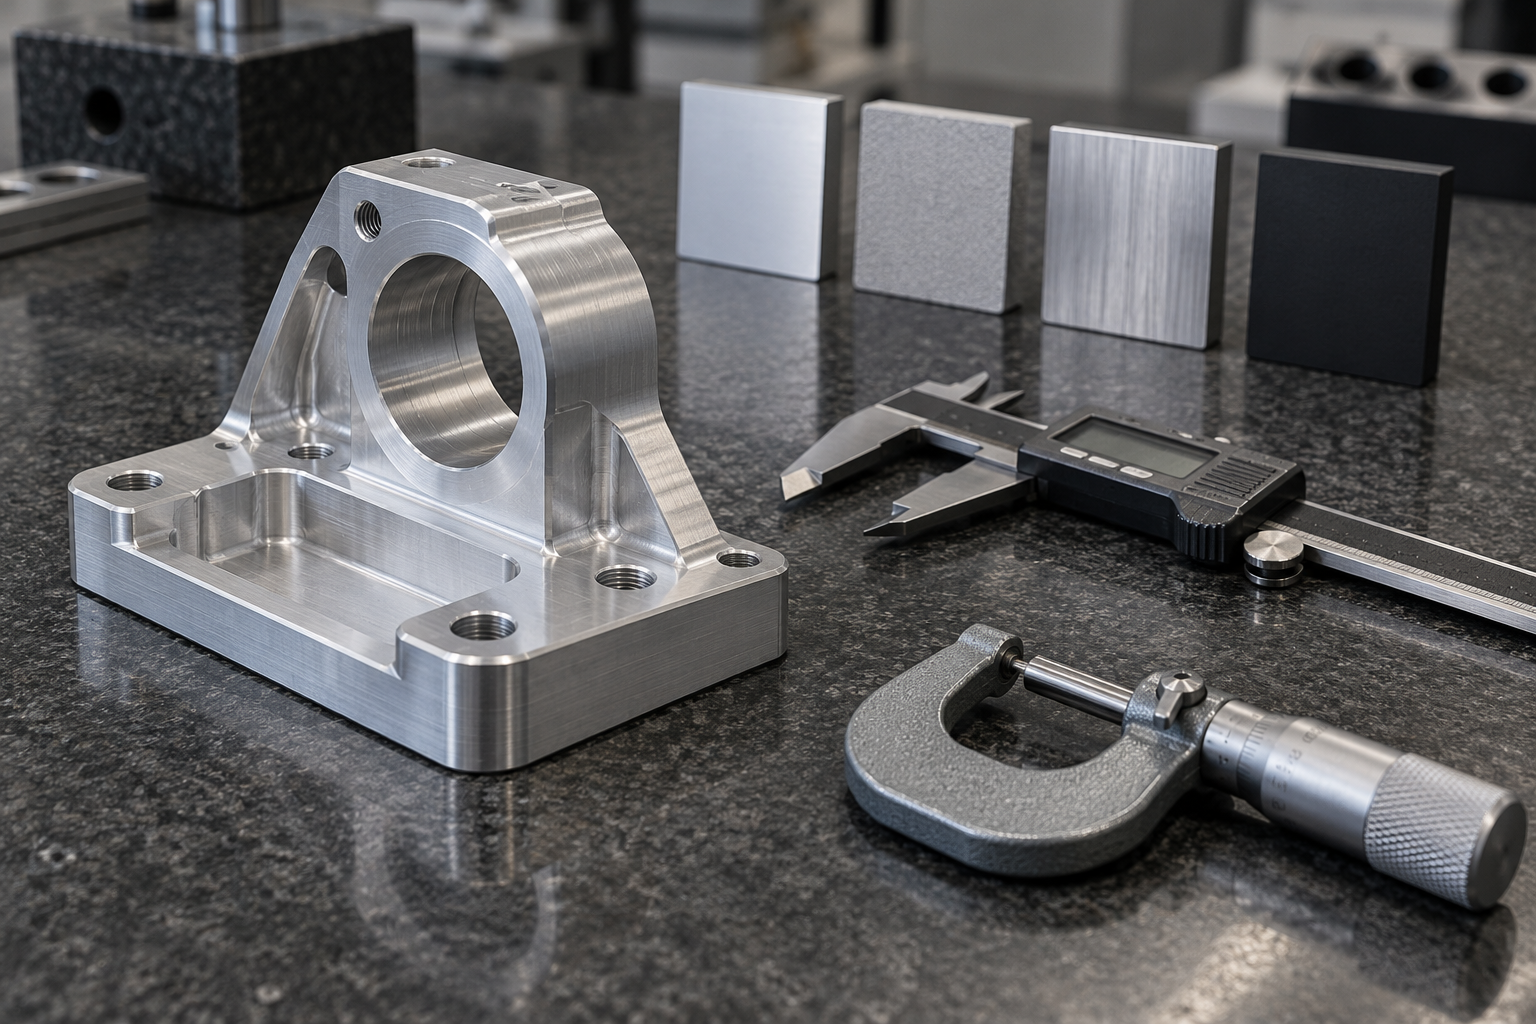
El tratamiento superficial del prototipo depende del objetivo de la prueba. En piezas de aluminio se usa habitualmente anodizado (puede colorearse y mejora la resistencia a la corrosión y la dureza superficial), chorreado de arena (unifica la textura mate) o cepillado (textura decorativa); en piezas de acero se usa habitualmente pavonado, galvanizado o niquelado; las piezas de latón que requieren conductividad o decoración pueden recibir niquelado o pasivado. Hay que advertir que tratamientos como el anodizado o el galvanizado modifican las dimensiones: tanto la capa de óxido como el recubrimiento aumentan el espesor de pared, por lo que en roscas, agujeros de ajuste y muñones de precisión suele ser necesario dejar sobremedida o proteger esas zonas. Si en el plano solo se escribe «tratamiento superficial: anodizado», el fabricante no sabe qué zonas deben protegerse ni cuál es el grado de espesor de capa; esta información conviene añadirla ya en la fase de confirmación del prototipo.
Medición e informe de primera pieza: dejar claras las dimensiones clave
Las dimensiones convencionales pueden verificarse con calibre, micrómetro y medidor de altura; las dimensiones de ajuste clave y las tolerancias geométricas (coaxialidad, perpendicularidad, posición) requieren una máquina de medición por coordenadas (CMM) o un medidor por visión. El error más fácil de cometer en la fase de prototipado es no indicar en el plano qué dimensión se considera clave: el fabricante entrega con un muestreo convencional y solo al montar se descubre que la posición de un agujero está desviada. Se recomienda señalar directamente en el pedido de prototipo las dimensiones de ajuste, las referencias y los puntos que requieren informe. El valor del informe de inspección de primera pieza (FAI) no está en la forma, sino en registrar «cómo se midió esta dimensión, dónde está la referencia y cuál fue el resultado». Con pocas piezas de prototipo, medir una por una suele ser viable; al pasar a series pequeñas, habrá que confirmar aparte si se hace muestreo según el grado de tolerancia del plano y el uso.
Una vez realizados el postprocesado y la inspección, una pieza de prototipo CNC es realmente utilizable para la validación de montaje o las pruebas funcionales. En otras palabras, el criterio de entrega de un prototipo no es «ya está cortado», sino «dimensiones trazables, bordes seguros y estado superficial conforme al escenario de uso».
Preguntas frecuentes sobre prototipado CNC: por qué las piezas de prototipo cuestan más que las de producción
El precio unitario de un presupuesto de prototipo suele ser bastante más alto que el de una pieza de producción. La razón no está en el material, sino en la estructura de horas de trabajo: programación CAM, diseño de utillaje y sujeción, preparación de herramientas, corte de prueba de la primera pieza y verificación dimensional; todo este trabajo puntual debe repartirse entre unas pocas piezas o incluso una sola. Cuando el volumen sube, el mismo programa se ejecuta repetidamente y el precio unitario baja de forma notable. Por eso, extrapolar el precio unitario del prototipo al de producción normalmente no es válido.
Los tipos de problemas más comunes en la fase de prototipado pueden evitarse en su mayoría de antemano en la programación y la sujeción:
- Dimensiones fuera de tolerancia: comprobar primero la precisión geométrica y la deriva térmica de la máquina, y luego revisar los valores de compensación de herramienta y el diámetro real de la herramienta; una causa muy frecuente es que la referencia de ajuste de herramienta no coincide con la del plano.
- Marcas de vibración superficiales: reducir el avance por diente, acortar el voladizo de la herramienta, añadir apoyos auxiliares y, si es necesario, reducir la profundidad de corte y dar una pasada más.
- Rebabas y bordes levantados: optimizar la trayectoria de entrada y salida y los parámetros de corte, añadir chaflán en el lado de salida o dejar sobremedida para desbarbar, evitando retocar a mano hasta salirse de dimensión.
- Rugosidad fuera de especificación: ajustar la correspondencia entre velocidad y avance, cambiar a una punta de herramienta con menor radio de acuerdo o añadir una pasada de acabado.
Estos problemas tienen algo en común: modificar el programa es más barato que modificar la pieza. Medir las dimensiones clave al terminar la primera pieza y continuar solo tras confirmar que son correctas es mucho más rentable que mecanizar todo de una vez y luego retrabajar.
¿Por qué el precio unitario del prototipado CNC es más alto que el de la producción en serie?
La programación, la sujeción, la preparación de herramientas y el ajuste de la primera pieza son horas de trabajo puntuales que no se reparten cuando hay pocas unidades. Al aumentar el número de piezas, esta parte se reparte y el precio unitario suele bajar. La reducción concreta depende de la complejidad de la pieza y del volumen, por lo que hay que solicitar precio según la cantidad real.
¿Cuánto se tarda normalmente en un prototipo CNC?
En el sector suele ir de unos días a una o dos semanas, según la complejidad de la pieza, la cantidad, la preparación del material y los requisitos de tratamiento superficial. Es un rango típico del sector, no un compromiso de plazo; el calendario real debe confirmarse con el fabricante.
¿Qué tolerancias pueden alcanzarse en un prototipo?
En el sector, la tolerancia habitual de prototipado está en el orden de ±0,1 mm; tolerancias más estrictas aumentan las horas de mecanizado e inspección y, con ello, el coste. Se recomienda marcar por separado las caras de ajuste clave y comunicarlas de antemano, en lugar de apretar toda la tolerancia del plano de forma uniforme.
¿Qué hacer si aparecen marcas de vibración o dimensiones fuera de tolerancia en la pieza de prototipo?
Primero localizar la causa: las marcas de vibración suelen estar relacionadas con el voladizo de la herramienta, el avance y la rigidez del apoyo; si las dimensiones están fuera de tolerancia, comprobar primero la compensación de herramienta, la referencia de ajuste y el estado de la máquina. Reenviar los datos de medición de la primera pieza a la programación suele ser más eficaz que retrabajar directamente.
¿Es necesario hacer postprocesado después del mecanizado del prototipo?
Por lo general, sí es necesario. El desbarbado y el chaflanado afectan el montaje y la seguridad; los tratamientos superficiales como la anodización, el chorreado de arena y el galvanizado influyen en la apariencia y la resistencia al desgaste. Si es necesario y hasta qué punto, depende del escenario de uso real de la pieza.
Key takeaways
- El prototipado CNC pertenece a la fabricación sustractiva: se conforma eliminando material del bloque en bruto con herramientas de corte, y constituye una de tres rutas distintas junto con la fabricación aditiva de la impresión 3D y el moldeo por inyección.
- El esqueleto del proceso es: modelo CAD → programación CAM para generar código G → montaje y ajuste de herramientas → mecanizado por corte → posprocesado e inspección; omitir cualquiera de estos pasos suele provocar retrabajos en etapas posteriores.
- Las piezas de revolución son más económicas de tornear; las piezas de placa o carcasa con cavidades, escalones y agujeros roscados se fresan; las superficies complejas pueden usar cinco ejes para reducir el número de montajes.
- Realizar comprobaciones DFM antes del prototipado (esquinas agudas, paredes delgadas, cavidades profundas, relación longitud-diámetro de la herramienta) es mucho más barato que retrabajar después del mecanizado; este es el paso más fácil de omitir y el más valioso de realizar en la fase de prototipado.
- El precio unitario de un prototipo suele ser superior al de una pieza unitaria de producción en serie, porque las horas de preparación de programación y montaje se reparten entre muy pocas unidades; esto es estructural, no un sobreprecio en la cotización.



