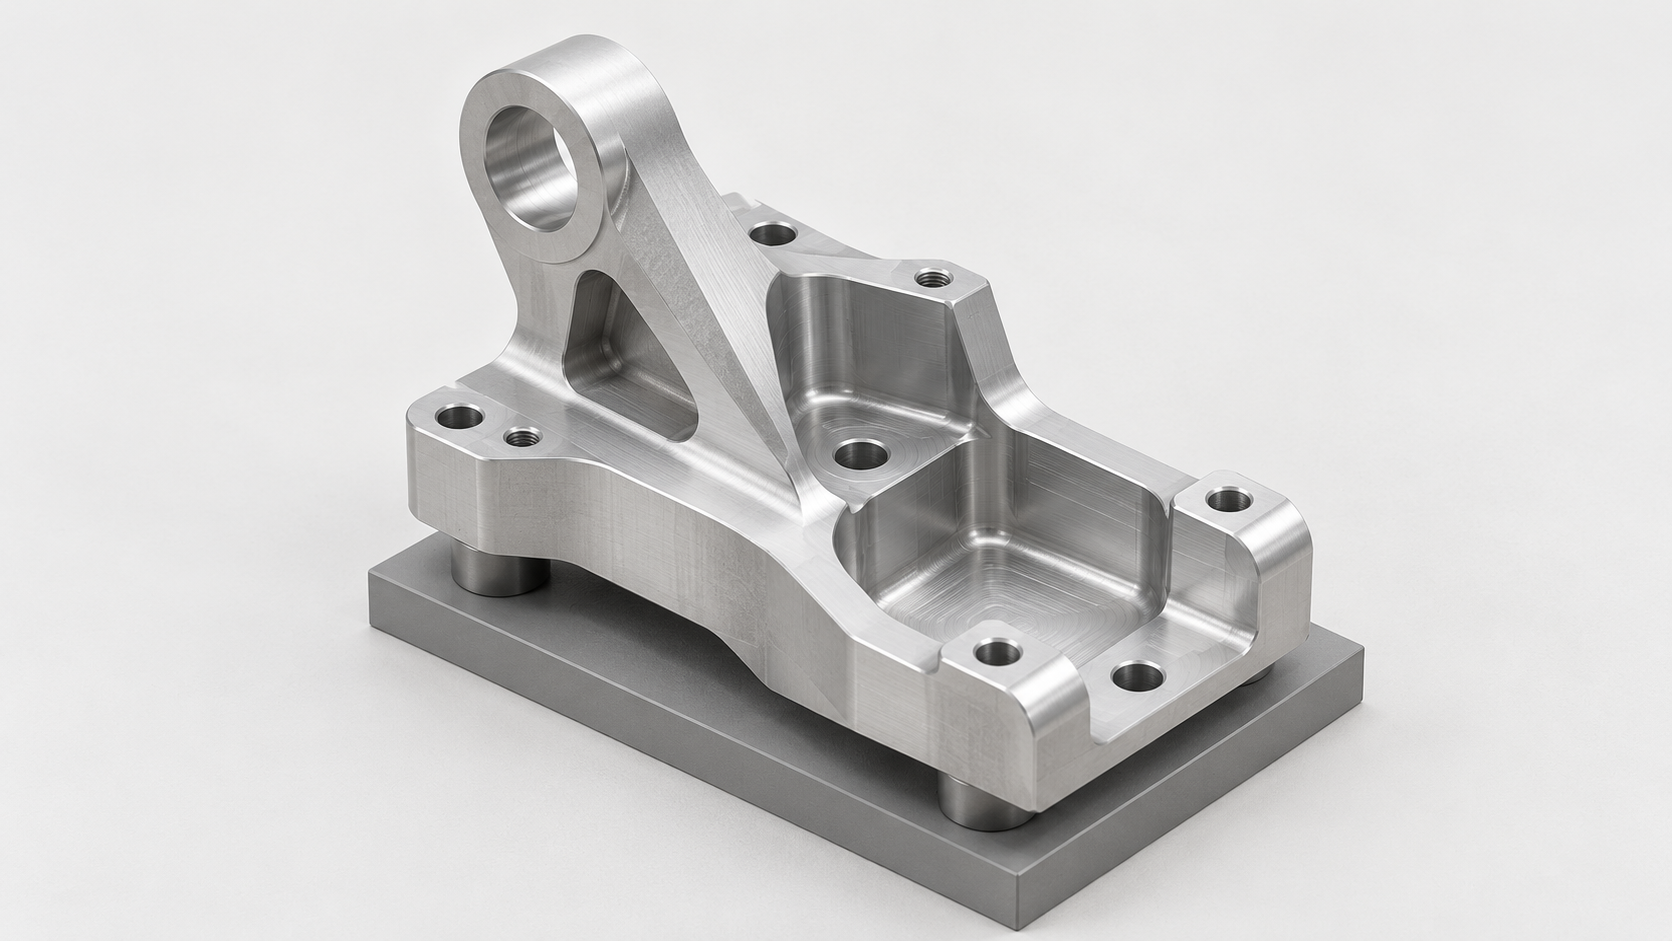
Por qué es difícil el mecanizado CNC de piezas complejas de geometría irregular: referencias, accesibilidad y riesgo de deformación
La dificultad de las piezas de geometría irregular no suele residir en «si pueden mecanizarse en cinco ejes», sino en si es posible establecer referencias estables con un número limitado de fijaciones y lograr que las dimensiones críticas puedan medirse de forma repetible. Los soportes de equipos o conectores robóticos con superficies irregulares, orificios inclinados, cavidades profundas y múltiples caras de referencia suelen enfrentarse simultáneamente a cuatro tipos de riesgo: características geométricas inaccesibles, rigidez insuficiente de la fijación, deformación local tras el corte y falta de reproducibilidad de las referencias de medición.
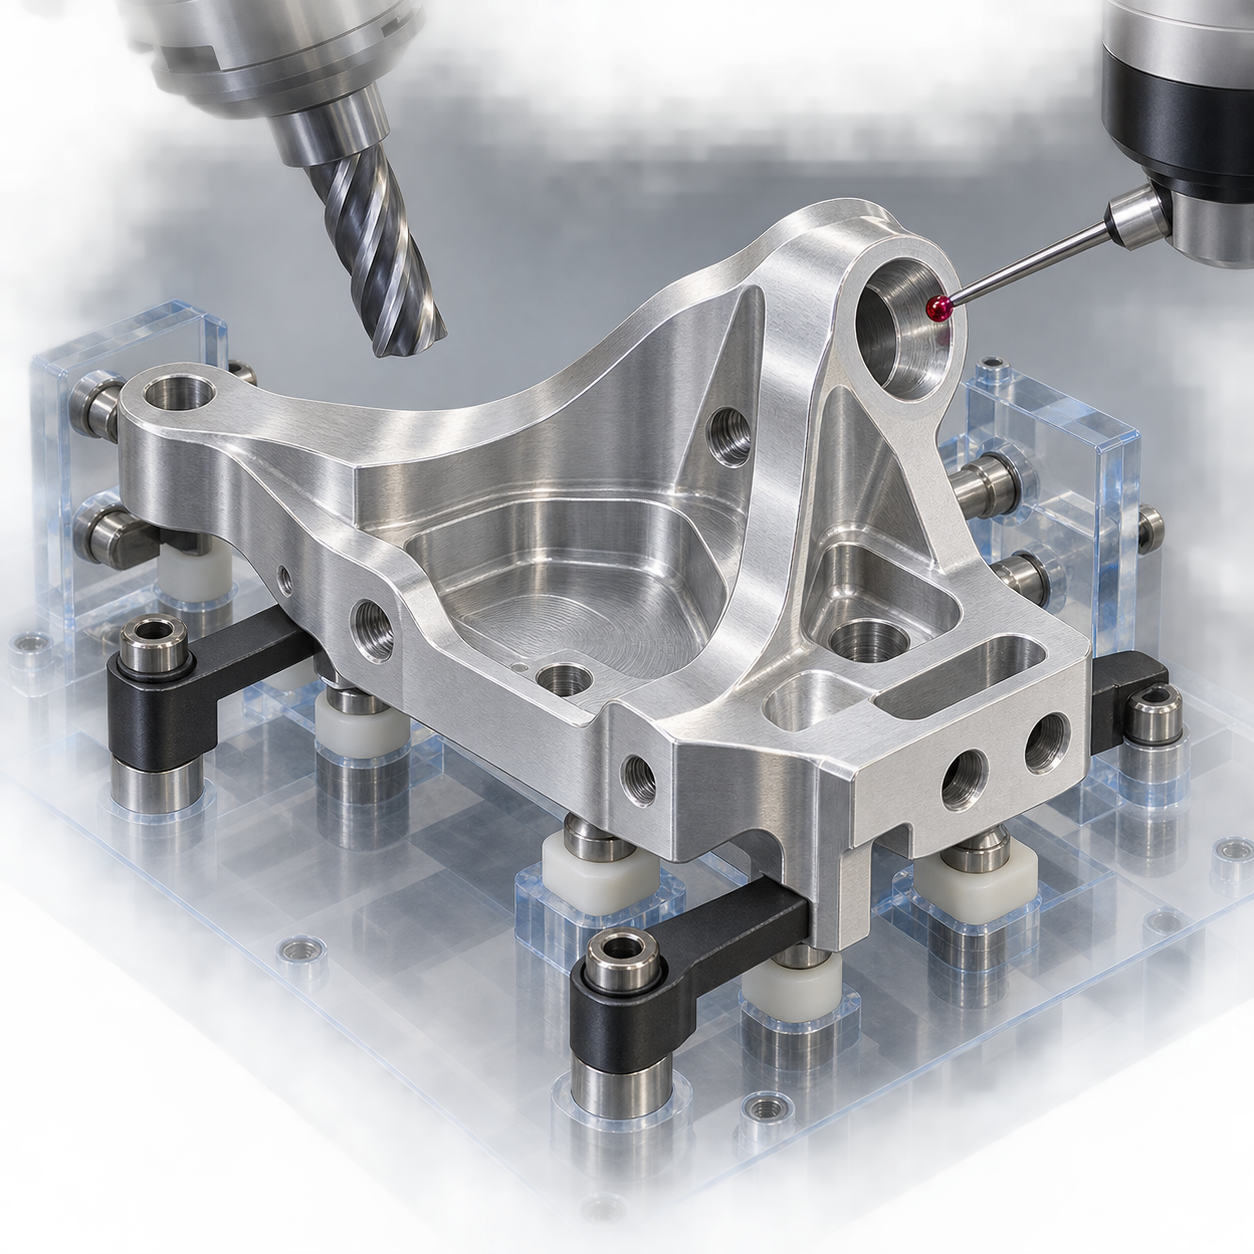
Cuatro riesgos que deben revisarse primero en el mecanizado CNC de piezas de geometría irregular
La accesibilidad geométrica determina si la herramienta puede aproximarse a un orificio inclinado, al fondo de una cavidad o a una zona de socavado; que la herramienta «llegue» no significa que no haya interferencias entre el portaherramientas, el dispositivo de fijación y la pieza. La rigidez de la fijación determina si se producirán vibraciones durante el corte, especialmente en paredes delgadas, superficies curvas y zonas en voladizo. La deformación durante el corte puede deberse a la fuerza de apriete, las tensiones residuales, la longitud en voladizo de la herramienta o una eliminación demasiado rápida del material en determinadas zonas; además, la pieza puede recuperar su forma elásticamente después de retirarla de la máquina. La reproducibilidad de la medición exige utilizar un sistema de referencias claro durante la inspección; de lo contrario, aunque las lecturas de los instrumentos sean normales, será difícil determinar si la posición de los orificios, las superficies curvas y las posiciones relativas cumplen realmente los requisitos.
Por ello, la secuencia del proceso debe ser estabilizar primero las referencias, después la trayectoria de herramienta y, por último, verificar con un método de inspección adecuado. Primero deben identificarse en los planos 2D y el modelo 3D las referencias principales, las referencias auxiliares, las posiciones críticas de los orificios y las superficies funcionales curvas; después debe comprobarse si las zonas de fijación evitan las superficies débiles y las superficies que aún deben mecanizarse. A continuación, deben evaluarse la orientación de la herramienta, la longitud en voladizo, la evacuación de virutas y las interferencias locales; por último, deben definirse previamente las referencias de medición para las dimensiones críticas. El mecanizado en cinco ejes puede reducir algunas fijaciones repetidas, pero no elimina automáticamente los errores derivados de la máquina, el dispositivo de fijación, la herramienta y las condiciones de medición.
Elegir primero entre tres ejes, 3+2 o cinco ejes: determinarlo según las características de la pieza de geometría irregular
En el mecanizado CNC de piezas de geometría irregular no debe preguntarse primero «¿es imprescindible utilizar cinco ejes?», sino comprobar si las características pueden alcanzarse de forma estable. El orden habitual de evaluación es: identificar las superficies de mecanizado y las referencias, comprobar la accesibilidad de la herramienta y, a continuación, evaluar el número de fijaciones, la orientación de la herramienta, la cantidad de material que debe eliminarse y las tolerancias dimensionales. El potencial de los cinco ejes para reducir las fijaciones repetidas solo es significativo cuando la estructura de la pieza requiere realmente aproximaciones desde múltiples direcciones; reducir el número de fijaciones tampoco significa que desaparezcan los errores.
Cómo elegir entre tres ejes, 3+2 y cinco ejes simultáneos
| Método de proceso | Características más adecuadas | Principales puntos de comprobación |
|---|---|---|
| Tres ejes | Planos, escalones, orificios en una sola dirección y superficies curvas relativamente sencillas | Si es necesario voltear la pieza varias veces y si el error de referencia después de voltearla es aceptable |
| Indexado 3+2 | Planos inclinados, orificios en varias direcciones y superficies curvas locales que requieren una orientación fija de la herramienta | Referencia después del indexado, posicionamiento de los ejes de rotación e interferencias con el dispositivo de sujeción |
| Cinco ejes simultáneos | Superficies curvas complejas continuas, socavados, cavidades profundas y zonas con cambios frecuentes de orientación | Cambios en la orientación de la herramienta, interferencias locales, rigidez de la máquina y fiabilidad del posprocesado |
Para piezas de geometría irregular con muchos planos y características orientadas en pocas direcciones, conviene evaluar primero el mecanizado en tres ejes, completando el proceso mediante una zonificación adecuada y un diseño apropiado del dispositivo de sujeción. Cuando hay orificios inclinados, ángulos compuestos o varios laterales que requieren un reposicionamiento repetido, el indexado 3+2 suele ser más directo que el movimiento simultáneo: primero se ajustan los ejes B/C a un ángulo fijo y después se realiza el corte con los ejes lineales. Solo cuando la herramienta necesita cambiar continuamente de orientación a lo largo de una superficie curva, o cuando el mecanizado en tres ejes o 3+2 provocaría demasiadas sujeciones y una excesiva salida de la herramienta, resulta más razonable evaluar el mecanizado simultáneo de cinco ejes.
La configuración del equipo también influye en la sujeción y la accesibilidad
La estructura del equipo de cinco ejes también debe incluirse en la evaluación del proceso. Las mesas giratorias o de tipo trunnion suelen facilitar el mantenimiento de la pieza fija y pueden favorecer la rigidez y el desbaste pesado, pero es necesario comprobar la capacidad de carga de la mesa, el espacio de giro y la envolvente de la pieza; por su parte, el cabezal basculante puede ofrecer un acceso más flexible a piezas grandes o pesadas, aunque los cambios en la orientación de la herramienta, la salida y la rigidez de la máquina deben verificarse por separado. La elección final sigue dependiendo del tamaño de la pieza, el material, el dispositivo de sujeción, el volumen de producción y las tolerancias del plano, no del número de ejes por sí solo.
Posicionamiento y sujeción de piezas de geometría irregular: cómo planificar las referencias, los puntos de apoyo y la fuerza de apriete
El posicionamiento y la sujeción de una pieza de geometría irregular no deben comenzar por «dónde resulta más fácil sujetarla», sino volver primero al plano y al modelo 3D: hay que confirmar la referencia principal, las referencias auxiliares, los orificios críticos, las superficies críticas y qué superficies deben mecanizarse dentro del mismo sistema de referencias. En un soporte de equipo con orificios inclinados, superficies curvas y cavidades profundas, si en cada cambio de montaje se vuelve a realizar la puesta a punto, las relaciones entre los orificios y la posición de las superficies curvas pueden acumular errores de sujeción. La tarea prioritaria del esquema de sujeción es permitir que la pieza reproduzca la misma relación de coordenadas durante el mecanizado, la medición y los cambios de cara.
El posicionamiento y la sujeción de piezas de geometría irregular comienzan por determinar las referencias y la secuencia de mecanizado
Por lo general, primero se selecciona una superficie de referencia estable y con buena rigidez; después se establecen las restricciones auxiliares mediante orificios, laterales o pasadores de posicionamiento. Los puntos de posicionamiento deben mantenerse, en la medida de lo posible, alejados de las superficies que se mecanizarán posteriormente, de las zonas de pared delgada y de los bordes propensos a colapsar. La secuencia de mecanizado también debe coordinarse con el diseño de sujeción: primero se mecanizan las referencias que servirán para el posicionamiento posterior; después se procesan los orificios críticos y la geometría exterior principal; por último, se mecanizan las paredes delgadas o las zonas en voladizo, que se deforman con mayor facilidad. Si la pieza no dispone de suficientes superficies planas, pueden evaluarse mordazas blandas, apoyos adaptados a la forma, apoyos auxiliares o dispositivos de sujeción especiales, pero la elección concreta depende del material, el espesor de pared, la curvatura y las cargas de corte.
La fuerza de apriete y los apoyos de las piezas de geometría irregular deben considerarse conjuntamente durante el mecanizado y después de retirar la pieza de la máquina
Las piezas de superficie curva, de pared delgada o fundidas no deben perseguir únicamente que queden «bien sujetas». Una fuerza de sujeción local excesiva puede provocar marcas de presión, deformación de la sección o dimensiones falsas durante el mecanizado; al liberar el dispositivo de sujeción, la recuperación elástica puede volver a modificar las dimensiones. Los puntos de apoyo deben situarse cerca de la zona de actuación de las fuerzas de corte y dejar espacio para la herramienta, el palpador y la evacuación de virutas, evitando al mismo tiempo aplicar presión sobre superficies críticas de acabado. Durante la revisión del proceso, deben comprobarse por separado el estado de sujeción y el estado libre tras retirar la pieza de la máquina: cuando sea necesario, deben compararse las dimensiones críticas en ambos estados para confirmar que las referencias de inspección, el método de apoyo y la fuerza de sujeción no oculten la deformación real.
- Posicionamiento: comprobar si la referencia principal, las referencias auxiliares y los taladros clave permiten una realineación repetible.
- Rigidez: comprobar si existe un apoyo suficiente frente a las fuerzas de corte, el voladizo de la herramienta y las zonas de pared delgada.
- Interferencias: comprobar si el dispositivo de sujeción, las placas de presión o los elementos de posicionamiento obstaculizan la herramienta, el palpador o la evacuación de virutas.
- Deformación: comprobar si la diferencia dimensional entre el estado de sujeción y el estado libre tras retirar la pieza de la máquina se ha incluido en el plan de inspección.
Del desbaste al acabado de superficies curvas: planificación de las trayectorias y orientaciones de la herramienta para piezas de geometría compleja
La trayectoria de la herramienta para piezas de geometría compleja no puede generarse únicamente según la forma exterior. En piezas con cavidades profundas, paredes delgadas o superficies curvas continuas, perseguir el acabado desde el principio puede provocar vibraciones y deformaciones debido a un sobrematerial desigual, un apoyo insuficiente o un voladizo excesivo de la herramienta. Un enfoque más estable consiste en organizar el proceso por etapas de desbaste—semia cabado—acabado y mantener coherentes el sistema de sujeción, la distribución del sobrematerial y la orientación de la herramienta.
Desbaste y semia cabado: eliminar primero el sobrematerial de forma estable
La finalidad del desbaste es retirar de forma segura la mayor parte del material, no obtener el perfil final en una sola operación. La trayectoria debe evitar entradas repentinas de la herramienta, cortes con gran voladizo y la pérdida prematura de apoyo en paredes delgadas; en las cavidades profundas también deben considerarse simultáneamente la evacuación de virutas, las interferencias del portaherramientas y el calor de corte. El semia cabado debe dejar el sobrematerial razonablemente uniforme para establecer condiciones de contacto controlables en el posterior acabado de superficies curvas. Si en una zona queda un exceso de material claramente mayor, durante el acabado pueden producirse cambios bruscos de carga, un marcado más profundo de las pasadas o desviaciones dimensionales.
Acabado de superficies curvas: planificar la orientación según la curvatura y el estado de contacto
En superficies curvas suaves normalmente pueden evaluarse trayectorias paralelas, de nivel constante o con desplazamiento 3D; en las zonas con grandes cambios de curvatura, debe comprobarse si el punto de contacto de la herramienta es estable y si entre trayectorias adyacentes se forman marcas visibles. Para cavidades profundas, contrasalidas o ángulos compuestos, la indexación 3+2 o el mecanizado simultáneo de cinco ejes pueden mejorar la orientación de la herramienta, pero los cinco ejes no son la respuesta predeterminada. El valor de aumentar el número de ejes reside en permitir que la herramienta se aproxime a la superficie con un ángulo más adecuado, no en que pueda eliminar los errores de sujeción, la desviación de la herramienta o la deformación térmica.
La documentación del sector suele considerar una profundidad de corte radial reducida, una velocidad de corte adecuada y un avance apropiado como parte del enfoque de mecanizado de alta velocidad para reducir las fuerzas de corte, la acumulación de calor y el riesgo de rebabas. Sin embargo, los parámetros concretos solo pueden utilizarse como punto de partida para una prueba de corte y deben validarse teniendo en cuenta el material, el diámetro de la herramienta, la rigidez de la máquina y el estado de sujeción. Al mecanizar piezas de geometría compleja, la revisión del programa debe comprobar como mínimo el voladizo de la herramienta, el sobrecorte local, las interferencias entre el portaherramientas y el dispositivo de sujeción, la distribución del material residual, las vibraciones, las rebabas y la textura superficial final; que la simulación muestre que la herramienta «puede llegar» no basta: también debe confirmarse mediante una prueba de corte que el mecanizado puede realizarse de forma estable.
- Desbaste: confirmar que la retirada de material sea uniforme y evitar que las paredes delgadas pierdan el apoyo demasiado pronto.
- Semia cabado: uniformizar el sobrematerial de las superficies curvas y las cavidades para reducir los cambios bruscos de carga durante el acabado.
- Acabado: verificar la orientación de la herramienta, el estado de contacto, el material residual, la dirección de las marcas de herramienta y las tolerancias de las superficies curvas críticas.
- Prueba de corte o primera pieza: comparar las dimensiones reales y el estado superficial y, cuando sea necesario, corregir la trayectoria, el apoyo o el voladizo de la herramienta.
Taladros inclinados, cavidades profundas y contrasalidas: accesibilidad del mecanizado y comprobación de interferencias
En las características locales de las piezas de geometría compleja, la dificultad no consiste únicamente en si la herramienta puede «llegar» a la zona de mecanizado, sino también en si su orientación es estable, si las fuerzas de corte pueden controlarse y si el portaherramientas y el dispositivo de sujeción pueden interferir. La revisión de programación debe evaluar por separado la accesibilidad, la estabilidad del mecanizado y la inspección final; no debe llegarse a una conclusión basándose únicamente en una comprobación visual del modelo 3D.
Taladros inclinados en piezas de geometría compleja: confirmar primero el eje del taladro y la referencia de entrada
Antes de mecanizar un taladro inclinado, deben definirse la dirección del eje del taladro con respecto a la referencia principal, la normal de la superficie de entrada, la forma del fondo del taladro y la tolerancia de su posición. Tanto si se utiliza taladrado como fresado, el eje de la herramienta debe establecerse en correspondencia con la dirección de diseño; si la orientación de sujeción no es adecuada, la herramienta puede aproximarse a la boca del taladro, pero no mantener una orientación estable. La posición y el ángulo de inclinación del taladro son dimensiones relacionadas; para la inspección final suele ser más adecuado utilizar un proyector de perfiles o una CMM que medir únicamente la boca del taladro con un calibre.
Cavidades profundas y socavados en piezas de geometría irregular: comprobar el voladizo, la evacuación de virutas y las interferencias de envolvente
En el mecanizado de cavidades profundas deben evaluarse simultáneamente el voladizo de la herramienta, su descentramiento, el espacio para la evacuación de virutas, el radio de la esquina inferior de la cavidad y la distribución del material residual. Aunque simplemente alargar la herramienta puede aumentar la profundidad alcanzable, también amplifica las vibraciones, la flexión de la herramienta y las desviaciones dimensionales. En el caso de socavados o ángulos compuestos, debe comprobarse la envolvente de movimiento del portaherramientas, el cuerpo de la herramienta, el dispositivo de sujeción y la pieza, para confirmar que no se produzcan colisiones durante los cambios de dirección.
Una vez aprobada la simulación, también deben comprobarse el material residual, el riesgo de sobrecorte, las marcas de mecanizado y la calidad de las superficies críticas. Si la orientación de la herramienta no resulta adecuada, puede ser preferible redefinir primero la dirección de sujeción o evaluar soluciones como la indexación 3+2 o el mecanizado simultáneo de cinco ejes; el valor de los cinco ejes reside en mejorar la accesibilidad y el control de la orientación, no en eliminar automáticamente los errores de sujeción. Después del mecanizado de prueba o de la primera pieza, los resultados reales de material residual, vibración y dimensiones deben retroalimentar la corrección de la trayectoria.
Inspección dimensional y documentación de entrega de piezas de geometría irregular: hacer que los resultados sean reproducibles
La inspección de piezas de geometría irregular no debe realizarse únicamente al finalizar el mecanizado. En la inspección de la primera pieza, primero deben confirmarse el sistema de referencias, la orientación de sujeción y la concordancia de la trayectoria con el plano; la inspección durante el proceso sirve para seguir las dimensiones críticas, las posiciones de los taladros y la deformación de las zonas de pared delgada; en la inspección final deben seleccionarse los instrumentos de medición según las tolerancias y las características geométricas. Solo así se puede distinguir si las diferencias en los resultados se deben a desviaciones de mecanizado, recuperación elástica tras la sujeción o inconsistencias en la referencia de medición.
La inspección dimensional de piezas de geometría irregular debe adaptarse a las características y tolerancias
Para dimensiones convencionales de diámetro exterior, diámetro interior o longitud, primero pueden evaluarse instrumentos habituales como el calibre o el calibre de alturas; en el sector, a menudo se considera que las dimensiones de aproximadamente ±0,05 mm o superiores están dentro del ámbito de evaluación del calibre. Para dimensiones de aproximadamente ±0,01–0,05 mm, normalmente resulta más adecuado verificarlas con un micrómetro o un micrómetro de interiores. En el caso de tolerancias más estrictas, relaciones entre posiciones de taladros, ejes de taladros inclinados y superficies curvas complejas, debe considerarse el uso de una máquina de medición por visión o una CMM, y el informe debe especificar claramente la referencia de medición, la orientación de sujeción y el método de evaluación. Estos rangos solo sirven como referencia para el criterio del proceso y no constituyen normas universales de aceptación; en la práctica también influyen el rango dimensional, la resolución del instrumento, la temperatura y el operador.
Definir claramente las referencias, las características críticas y los requisitos de inspección antes de la entrega
En el mecanizado subcontratado, no basta con enviar un archivo CAD y exigir al proveedor que garantice por sí mismo las dimensiones. La documentación debe incluir como mínimo:
- Planos 2D y modelos 3D, así como la identificación de las referencias principales, auxiliares y de las características críticas;
- Tolerancias dimensionales y geométricas, estado del material, tratamiento superficial y requisitos para las superficies curvas críticas;
- Métodos de inspección y referencias de medición para características de alto riesgo como taladros inclinados, cavidades profundas y paredes delgadas;
- Puntos de confirmación de la primera pieza, elementos de inspección durante el proceso, formato del informe de inspección final y si es necesario registrar las dimensiones.
Puede utilizarse una tabla de revisión basada en «característica—riesgo—proceso—inspección»: para un taladro inclinado deben relacionarse la accesibilidad de la herramienta y la desviación del eje del taladro, comprobando especialmente la indexación o el posicionamiento de cinco ejes y los resultados de la máquina de medición por visión o de la CMM; para una superficie curva de pared delgada debe considerarse la deformación por apriete, comparando las dimensiones en estado sujeto y en estado libre; para referencias en múltiples caras debe comprobarse especialmente el error acumulado por las sujeciones repetidas, y la inspección final debe utilizar el mismo sistema de referencias del plano. En las piezas de geometría irregular, el plan de inspección no es una medida correctiva posterior a la entrega, sino parte de las decisiones de sujeción y mecanizado.
Preguntas frecuentes sobre el mecanizado CNC de piezas complejas de geometría irregular
El criterio principal para el mecanizado CNC de piezas complejas de geometría irregular no consiste en fijarse únicamente en el número de ejes del equipo, sino en volver a los referencias, rigidez, orientación de la herramienta, tolerancias y condiciones de medición. Las preguntas siguientes se centran en las decisiones de ingeniería que más fácilmente se confunden entre el mecanizado de tres ejes, 3+2 y cinco ejes, la sujeción y la inspección.
¿El mecanizado de cinco ejes es necesariamente más preciso que el de tres ejes?
No necesariamente. El mecanizado de cinco ejes o 3+2 puede reducir algunas sujeciones repetidas y mejorar la accesibilidad de la herramienta en superficies inclinadas, taladros inclinados y superficies curvas complejas, pero los resultados dimensionales reales siguen estando influidos por la rigidez de la máquina, el dispositivo de sujeción, el descentramiento de la herramienta, la deformación térmica y la referencia de medición. Si la pieza está compuesta principalmente por superficies planas y unas pocas características orientadas, un proceso de tres ejes con una sujeción adecuada también puede ser más conveniente.
¿Una sola sujeción equivale a un error nulo?
No. Una sola sujeción solo reduce las fuentes de error derivadas del reposicionamiento; no elimina el desgaste de la herramienta, la deformación de corte, la deformación por apriete, los errores de la máquina ni los errores de medición. En las piezas de geometría irregular aún deben confirmarse las superficies de posicionamiento, los puntos de apoyo, las interferencias de la herramienta y las dimensiones en estado libre después de retirar la pieza de la máquina.
¿Es imprescindible utilizar mecanizado de cinco ejes para superficies complejas?
No necesariamente. Primero deben comprobarse la accesibilidad de la superficie, el voladizo de la herramienta, la textura superficial y el número de operaciones de sujeción. Algunas superficies pueden mecanizarse con tres ejes o con 3+2; cuando existen superficies continuas, contrasalidas, cavidades profundas o cambios frecuentes de orientación, y resulta difícil garantizar una orientación fija de la herramienta, el mecanizado simultáneo de cinco ejes ofrece un mayor valor tecnológico.
¿Por qué las superficies curvas de pared delgada requieren soportes conformados o soportes auxiliares?
Las paredes delgadas o las piezas fundidas tienden a deformarse localmente durante la sujeción y el corte. Los soportes conformados, las mordazas blandas o los soportes auxiliares pueden aumentar la rigidez en las posiciones adecuadas, pero la superficie de apoyo no debe presionar superficies críticas ni zonas debilitadas. También debe verificarse si se produce una recuperación elástica después de retirar el dispositivo de sujeción. La solución concreta debe confirmarse en función de la estructura de la pieza y de la secuencia de mecanizado.
¿Cómo debe seleccionarse el método de inspección para agujeros inclinados y posiciones de agujeros complejas?
Primero deben definirse el eje del agujero, el diámetro, la posición y su relación con las referencias; después se seleccionan los instrumentos de medición. Para dimensiones generales, primero puede evaluarse el uso de un calibre; para dimensiones de aproximadamente ±0.01–0.05 mm, puede considerarse un micrómetro o un micrómetro de interiores; para relaciones posicionales estrictas, ejes de agujeros inclinados o superficies curvas complejas, normalmente son más adecuados una máquina de medición por visión o una CMM. Lo anterior solo refleja criterios habituales del sector y no puede sustituir los requisitos de aceptación del plano.
Key takeaways
- La prioridad en las piezas de geometría irregular es unificar las referencias, controlar la deformación por apriete y garantizar que las características críticas puedan medirse, no aumentar ciegamente el número de ejes de la máquina.
- La elección entre tres ejes, 3+2 y cinco ejes simultáneos debe determinarse conjuntamente según los orificios inclinados, las cavidades profundas, los socavados, la continuidad de las superficies curvas, el número de fijaciones y los requisitos de tolerancia.
- En el posicionamiento y la fijación deben comprobarse simultáneamente la rigidez de los apoyos, las zonas de apriete, las interferencias de la herramienta, la longitud en voladizo de la herramienta y la deformación en estado libre después de retirar la pieza de la máquina.
- La trayectoria de herramienta debe dividirse en desbaste, semiacabado y acabado; en el mecanizado de superficies curvas deben verificarse el material residual, la orientación de la herramienta, las vibraciones y la textura superficial.
- La verificación dimensional debe adaptarse a la característica y a la tolerancia: los instrumentos de medición convencionales son adecuados para dimensiones generales, mientras que las relaciones entre posiciones de orificios, las superficies curvas complejas y las tolerancias más estrictas suelen requerir métodos como un sistema de visión o una CMM.



