Por qué el procesamiento de accesorios para manos diestras es más difícil que el de piezas de precisión comunes
Primero clasificar los componentes y luego elegir el proceso: articulaciones de los dedos, base metacarpiana y carcasa del sensor
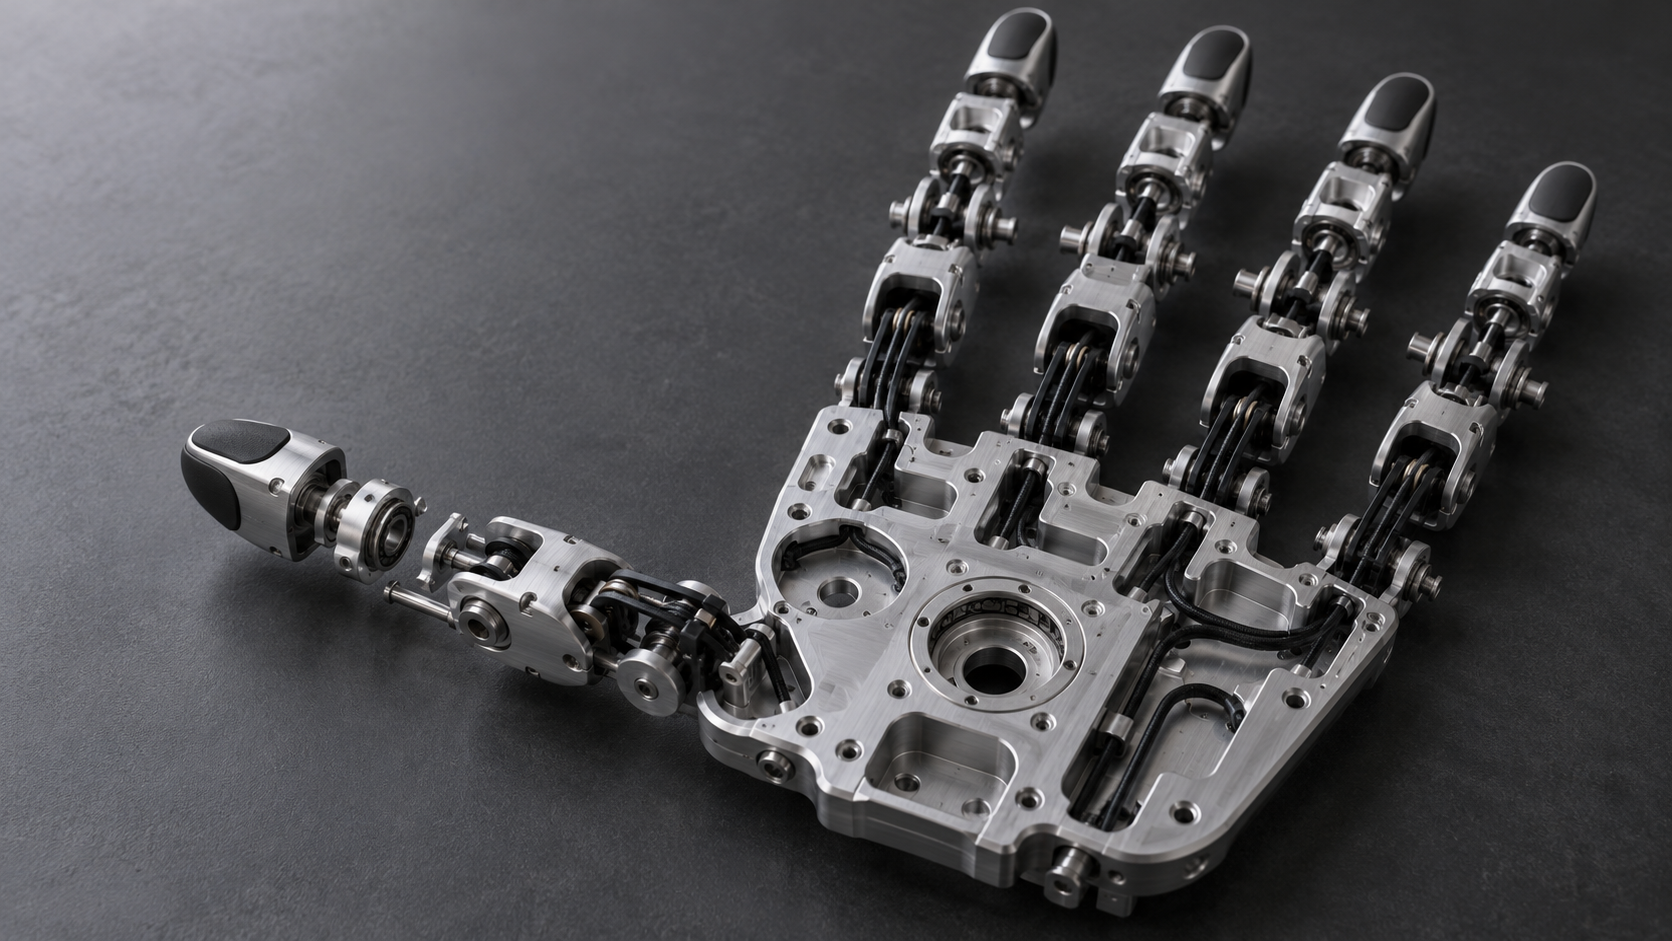
El error más fácil de cometer en el procesamiento de accesorios para manos diestras es tratar la mano completa como una sola pieza al definir el proceso. En realidad, dentro de una misma mano, la forma de trabajar de cada componente varía mucho: algunos soportan cargas, otros solo guían, otros solo recubren. Clasificarlos primero y luego juzgar uno por uno si usar CNC, impresión 3D, chapa metálica o moldeo por réplica hace que la decisión sea mucho más clara. La práctica común en la industria es: las superficies portantes y de ajuste siguen CNC, las piezas no portantes y de forma externa siguen fabricación aditiva o moldeo por réplica; no es extraño combinar procesos dentro de un mismo diseño.
Articulaciones de los dedos: soportan carga, tienen superficies de ajuste, se evalúa la coaxialidad
La articulación del dedo es el lugar con mayor densidad estructural de toda la mano. Debe soportar simultáneamente el par cinemático, el canal de paso de cables, el orificio de la vaina tendinosa y el asiento de montaje del sensor. Las dimensiones clave aquí son la coaxialidad del orificio del rodamiento o del orificio del pasador, el juego de ajuste del par cinemático y si el espesor de pared de la articulación es suficientemente rígido. Este tipo de piezas suele elegir fresado o torneado CNC, porque requiere consistencia dimensional y superficies de ajuste repetibles. En cuanto al material, la aleación de aluminio es ligera pero de rigidez media, el acero inoxidable tiene rigidez suficiente pero es pesado, y plásticos de ingeniería como el POM y el PEEK también son comunes en articulaciones de carga ligera. Cuál elegir depende del presupuesto de carga y peso; las tolerancias de ajuste en el plano determinan directamente la dificultad de mecanizado.
Base metacarpiana y carcasa del sensor: la disyuntiva entre superficies de referencia y pared delgada
La base metacarpiana es la referencia de montaje de toda la palma; normalmente tiene varios orificios y una gran superficie de montaje, y lo crítico es la planitud y la posición de los orificios. Es adecuada para mecanizado CNC, porque con una sola sujeción de la cara de referencia se puede reproducir la relación entre los orificios. La carcasa del sensor es otro asunto: suele ser de pared delgada, con requisitos de apantallamiento o sellado, se deforma con facilidad durante el mecanizado y la cara de sellado exige además rugosidad superficial. Este tipo de piezas no necesariamente tienen que ser CNC; para carcasas de pared delgada, hacer el prototipo con impresión 3D y luego considerar el proceso posterior es una forma de transición habitual. El recubrimiento del pulpejo y la vaina tendinosa son piezas no portantes, donde la elasticidad y la fricción son los indicadores principales, y básicamente no siguen la ruta CNC.
Tras clasificar los componentes, un orden práctico de decisión es: primero ver si la pieza soporta carga, luego si tiene caras de ajuste y requisitos de referencia, y por último el espesor de pared y el volumen de producción. Si los tres difieren, la conclusión sobre el proceso puede ser distinta. Forzar el uso de un único proceso para toda la mano suele ser poco económico y además no permite alcanzar la precisión necesaria. En las siguientes secciones se desarrollan, siguiendo este orden, los criterios de proceso y DFM para cada tipo de componente.
La posición del mecanizado CNC en los accesorios de manos diestras: piezas portantes y caras de ajuste
Qué accesorios de manos diestras deben pasar por CNC: articulaciones, bases y caras de montaje de sensores
Selección de materiales: elección entre aluminio, acero inoxidable, POM y PEEK
Cómo controlar el riesgo de deformación en el torneado y fresado de paredes delgadas
Impresión 3D y moldeo por réplica: recubrimientos, vainas tendinosas y validación temprana
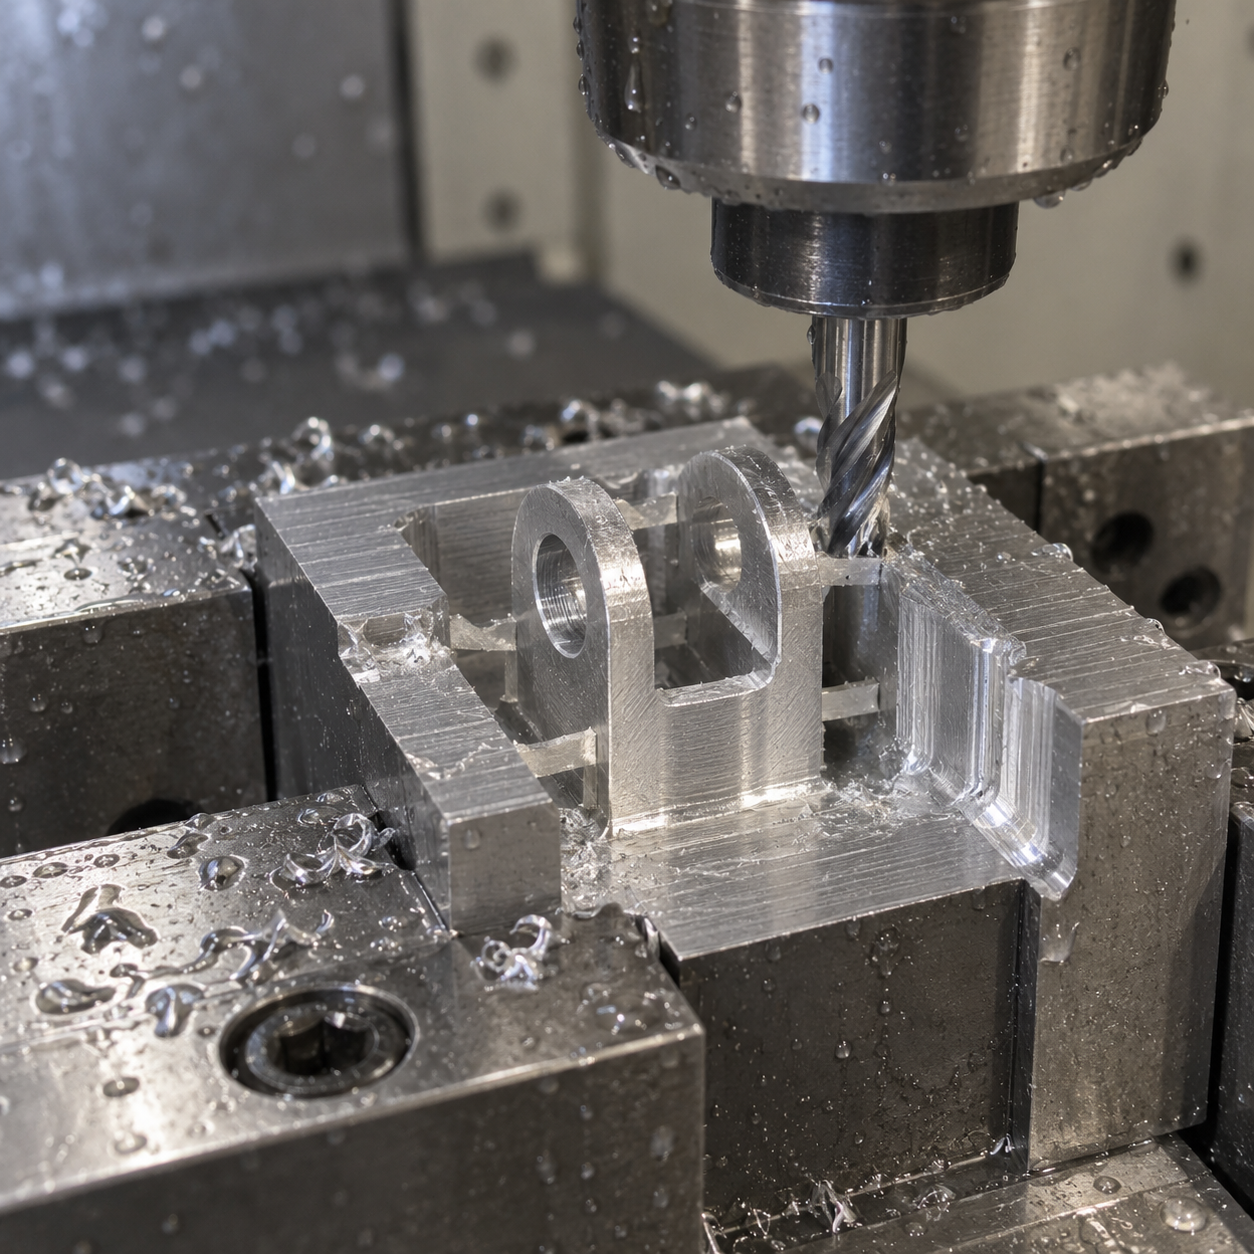
En el mecanizado de accesorios para manos diestras, ya está bastante claro que las piezas portantes y las caras de ajuste se confían al CNC; donde realmente es fácil equivocarse es en las piezas no portantes, como los recubrimientos del pulpejo, los conductos de vaina tendinosa y los soportes de cableado. Estructuralmente suelen ser más complejas: el pulpejo debe llevar textura y características de fricción, la vaina tendinosa debe recorrer canales curvos y el soporte debe ajustarse a la cavidad interna de toda la mano; pero soportan poca fuerza y su cadena dimensional es corta, por lo que mecanizarlas con CNC resulta caro y lento de modificar. Estas piezas son adecuadas para fabricación aditiva o colada al vacío, siempre que primero se marque con claridad qué caras deben mecanizarse después.
Límites de aplicación de la fabricación aditiva: qué resuelve cada una de SLA, MJF y SLS
SLA es adecuada para piezas como los recubrimientos del pulpejo que requieren calidad superficial y detalle. La resina fotosensible permite obtener texturas bastante finas, y tras el lijado y el granallado el tacto se acerca al objetivo, por lo que hacer unas cuantas piezas de prueba de montaje es rápido. La limitación es que es frágil y tiene poca resistencia al impacto; con un agarre repetido prolongado se agrieta fácilmente en la raíz de las paredes delgadas, así que es más adecuada para validar el montaje y el tacto, no como material de producción final.
MJF y SLS usan nailon, tienen buena tenacidad y permiten hacer clips y estructuras elásticas; los conductos de vaina tendinosa, los soportes de cableado y el esqueleto interno de la palma se fabrican con bastante facilidad con estos procesos. No hay un acantilado evidente de resistencia según la dirección de las capas, pero la anisotropía del nailon sigue existiendo: la unión entre capas a lo largo de la dirección de apilamiento es más débil que dentro de la capa, y las piezas de pared delgada fallan primero cuando la carga es perpendicular a la dirección de las capas. En estructuras finas que se doblan repetidamente, como bisagras y clips, hay que tener clara la dirección de las fuerzas al disponer la impresión.
Sea cual sea el método aditivo, las caras de ajuste deben dejar margen para mecanizado. La consistencia dimensional de las piezas impresas se ve afectada por la contracción térmica, la limpieza del polvo y el postcurado, y no está en la misma escala que el CNC. En lugares con requisitos de ajuste, como asientos de rodamientos, orificios de pasador y caras de sellado, la práctica habitual del sector es imprimir con sobremedida y luego mecanizar, o directamente separar esa zona como una pieza CNC independiente y ensamblarla con estructuras de posicionamiento.
Transición por colada al vacío: el intervalo de rentabilidad de los recubrimientos en series pequeñas
Si la funda exterior del pulpejo pasa la validación y se necesitan decenas de conjuntos para el ensamblaje, seguir usando impresión SLA para piezas individuales tiene un costo unitario elevado y es posible que las propiedades del material tampoco sean las adecuadas. En este momento, el moldeo por réplica de prototipos (colada al vacío) es un medio de transición habitual: se usa impresión o CNC para hacer el molde maestro del prototipo, se replica el molde de silicona y luego se vierte poliuretano. El poliuretano tiene un amplio rango de dureza seleccionable, permite ajustar una dureza Shore y características de fricción cercanas al pulpejo objetivo, y resiste mejor el agarre repetido que la resina fotosensible.
Los límites del moldeo por réplica también son claros. La vida útil del molde de silicona es limitada; normalmente empieza a desgastarse tras unas decenas de piezas, y las dimensiones y la superficie se van desplazando gradualmente; superado ese volumen, la ventaja de precio unitario desaparece y conviene considerar el moldeo por inyección. Las piezas replicadas también tienen contracción; tras la colada hay que corregir las dimensiones del molde según el grado del material, y en la unión de paredes delgadas y gruesas aparecen fácilmente marcas de contracción; todo esto debe señalarse en el DFM antes de abrir el molde de silicona.
Cómo elegir entre impresión, moldeo por réplica e inyección: un marco de decisión
- Etapa de validación, la estructura aún cambiará: impresión 3D directa. El mismo día que se modifica el plano se puede reimprimir; el costo es que el material y la superficie solo son aproximados.
- Lotes pequeños, propiedades del material cercanas a la pieza final: colada al vacío. Se hace el molde maestro una vez, se replican varios moldes de silicona; adecuado para validación de ensamblaje de hasta unas decenas de piezas.
- Estructura congelada, lote estable: pasar a moldeo por inyección. Pero el ángulo de desmoldeo, la uniformidad del espesor de pared y la posición de la entrada deben completarse de una vez en esta ronda de DFM; de lo contrario, el costo de modificar el molde es muy superior al de los dos procesos anteriores.
El orden de decisión no es "qué proceso es mejor", sino "en qué etapa está esta pieza ahora y si cambiará en el siguiente paso". La mecanización de accesorios para manos diestras se caracteriza por iteraciones frecuentes; las piezas de revestimiento exterior y las vainas de tendón suelen imprimirse primero para validación, y cuando la estructura se estabiliza se habla de moldeo por réplica o inyección. La capacidad de impresión 3D y el prototipado rápido cubren precisamente esta etapa de iteración rápida, mientras que la capacidad de moldeo por inyección conecta con la etapa de producción en serie tras congelar la estructura.
Una última advertencia: si una pieza impresa puede montarse directamente depende de qué función asume. Si solo sirve de revestimiento exterior y guía de cableado, la pieza impresa es totalmente suficiente; pero si implica soporte de carga, sellado o fatiga repetida, hay que tener en cuenta las propiedades del material y los defectos del proceso, o cambiar las partes clave a piezas CNC. Esta decisión debe tomarse en la etapa de revisión del plano, no esperar a descubrir grietas en el pulpejo tras el montaje para volver a corregir.
Tolerancias e inspección: cómo repartir el presupuesto de tolerancias en la mecanización de accesorios para manos diestras
El punto más propenso a problemas en la mecanización de accesorios para manos diestras no es que una dimensión individual no se pueda lograr, sino que las tolerancias no están estratificadas. En una mano hay decenas de dimensiones; si el montador las ajusta según el criterio de "si el plano tiene tolerancia, hacerlo a la más ajustada", el costo se descontrola, el plazo se desgasta y al final puede que ni siquiera encaje bien. El enfoque del presupuesto de tolerancias es: primero distinguir qué dimensiones son dimensiones de ajuste, cuáles son referencias de montaje y cuáles son superficies libres, y luego decidir dónde invertir dinero y horas de inspección.
Dimensiones de ajuste, referencias de montaje y superficies libres: la lógica de asignación de las tres categorías
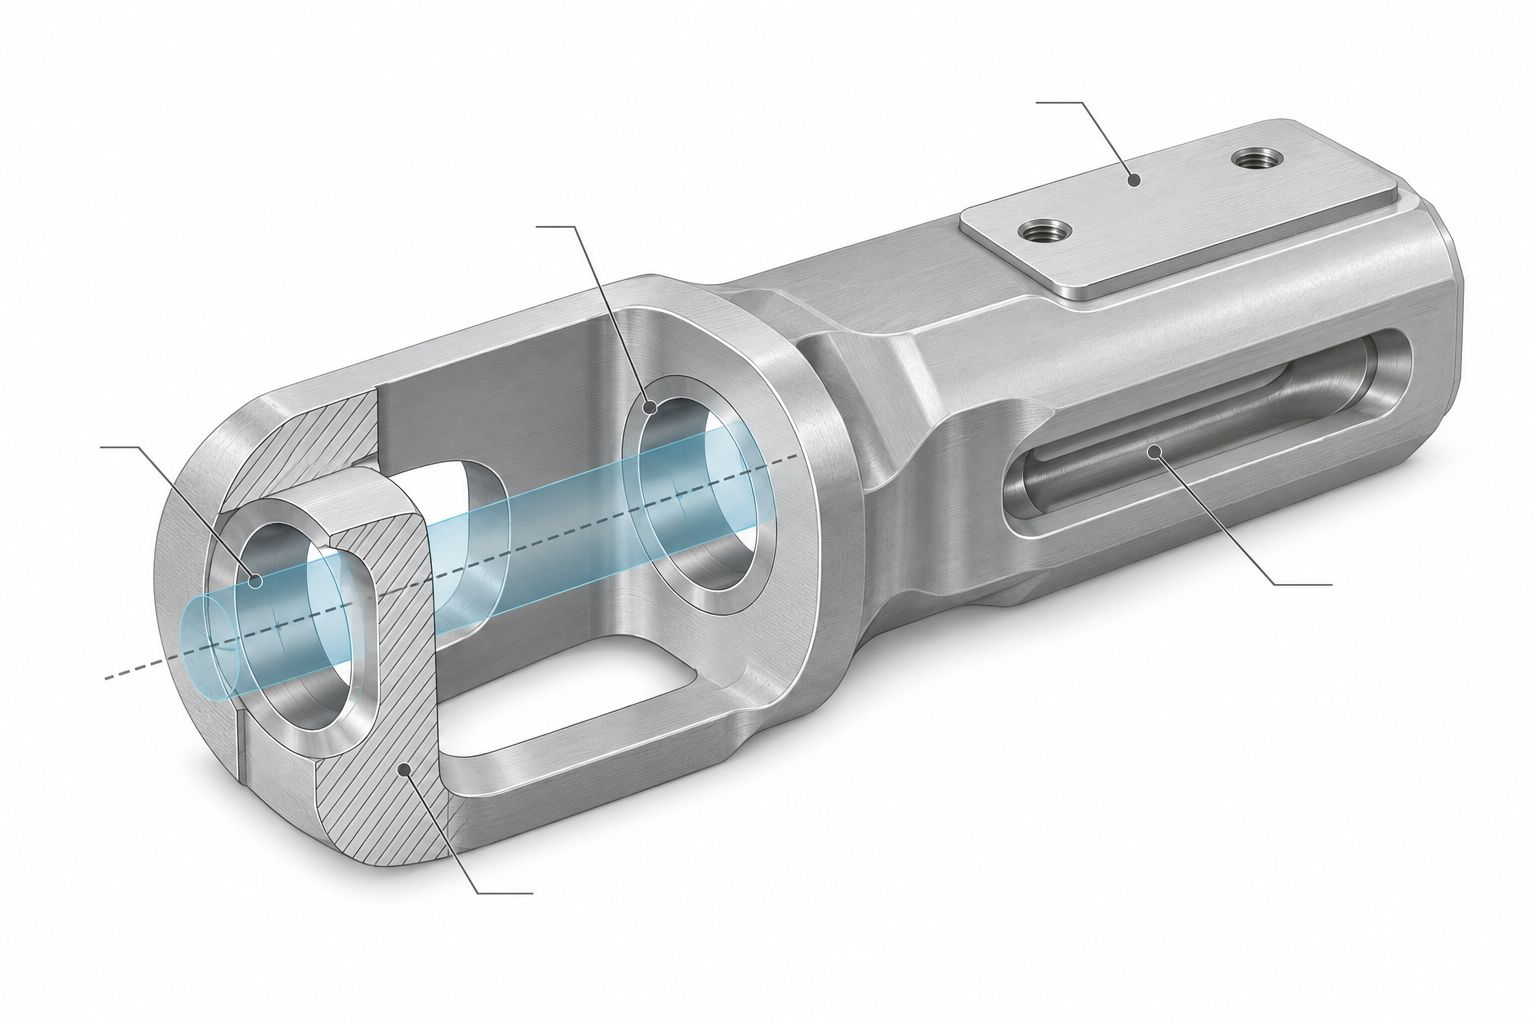
Las dimensiones de ajuste cumplen funciones de movimiento o posicionamiento, como el asiento de rodamiento, el agujero de pasador y la distancia entre centros de engranajes. La tolerancia de estas dimensiones determina directamente el juego articular y el error de retorno; la práctica común en el sector es seleccionar el ajuste eje-agujero según bandas de juego como H7/h6, y luego ajustar finamente según los requisitos de sensación; qué grado elegir concretamente debe deducirse a la inversa a partir del requisito de juego tras el montaje, no copiarse. Las referencias de montaje son la superficie de contacto entre la base del metacarpiano y las falanges, y la posición de los agujeros de pasador de posicionamiento; determinan el error acumulado de montaje de toda la mano. Las superficies libres incluyen el contorno de las piezas de revestimiento y la pared interior de las canaletas de cableado; normalmente basta con ajustarlas según tolerancias generales.
Un orden de asignación práctico es: primero fijar la posición de las referencias de montaje, luego asignar las dimensiones de ajuste y, por último, ajustar las superficies libres. El orden inverso haría que las tolerancias de las dos primeras categorías fueran desplazadas por las superficies libres, y en el montaje no coincidirían.
Coaxialidad, juego de rotación y planitud de la superficie de montaje: cómo definir algunas dimensiones típicas
La coaxialidad del asiento de rodamiento es el aspecto más exigente en precisión dentro de la mecanización de accesorios para manos diestras. Si los dos agujeros de rodamiento no son coaxiales, la rotación presenta atascos periódicos y la tensión del tendón también fluctúa. La práctica común es controlar la coaxialidad en el orden de 0,01–0,02 mm como referencia, pero esto depende del grado del rodamiento y del diámetro de la articulación; a mayor diámetro, normalmente mayor valor admisible; en última instancia debe confirmarse según el plano y las mediciones reales de montaje. El juego de rotación articular no es mejor cuanto menor: demasiado ajustado hace que el motor se bloquee y se caliente; demasiado suelto produce error de retorno; generalmente se deja un margen de ajuste de 0,02–0,05 mm, calibrado concretamente según la sensación en el prototipo.
La planitud de la superficie de montaje del sensor se pasa por alto fácilmente. Si el sensor de fuerza se monta sobre una superficie alabeada, el cero se desplaza y la calibración es inútil. Estas superficies suelen requerir una planitud en el rango de 0,02–0,05 mm, y deben acotarse asociadas a la referencia de montaje, no darse un marco de planitud aislado sin más.
Tolerancias impulsadas por el costo: no todas las dimensiones merecen ajustarse
Cada vez que se ajusta un grado la tolerancia, el costo del mecanizado CNC y la tasa de rechazo dan un salto. Ajustar la tolerancia de una superficie no funcional de ±0,1 mm a ±0,02 mm casi no aporta nada a la función, pero exige más horas de inspección y puede llevar a rechazar la pieza por fuera de tolerancia. El criterio es simple: ¿esta dimensión fuera de tolerancia afecta el montaje o el movimiento? Si sí, se ajusta; si no, se deja según tolerancia general.
La posición de los agujeros del canal de cableado está en una zona intermedia. Si el agujero se desvía un poco, basta con que el cable entre al ensamblar; pero una desviación excesiva hace que el cable se comprima en el pliegue de la articulación y a largo plazo puede desgastar el aislamiento. Para estas dimensiones suele bastar una banda de tolerancia media (por ejemplo, ±0,05 mm), sin necesidad de inspección completa con máquina de medición por coordenadas.
Cómo coordinar la inspección con las tolerancias: la coherencia de referencias importa más que la precisión del equipo
La inspección de la primera pieza con máquina de medición por coordenadas para medir dimensiones de ajuste y posición es una práctica común; el escaneo 3D es más adecuado para ver la desviación del contorno general y de las superficies libres, especialmente en piezas de revestimiento y superficies complejas. Ambos no son sustitutos uno del otro. La clave es que la referencia de inspección coincida con la referencia de montaje. Si el plano indica una referencia combinada A-B, pero en la inspección solo se monta sobre la cara A, la posición medida no coincidirá con el montaje real, y aunque la primera pieza sea conforme puede que no se monte.
El muestreo en serie debe centrarse en las dimensiones de ajuste y la posición de las referencias; las superficies libres pueden compararse rápidamente por escaneo. En el informe de inspección conviene dejar claro el esquema de referencias, para facilitar la alineación con el montaje. Sobre las capacidades concretas de escaneo e inspección inversa, se puede consultar la capacidad de escaneo 3D.
- Fijar primero las referencias: asignar prioritariamente la posición de las referencias de montaje, y luego hablar de las dimensiones de ajuste.
- Las dimensiones de ajuste se definen por función: coaxialidad, juego de rotación y planitud corresponden cada una a requisitos de movimiento o sensado; no aplicar un criterio único.
- Relajación de superficies libres: las superficies no funcionales se ajustan a tolerancias generales, y el dinero ahorrado se invierte en las cotas críticas.
- Alineación de referencias de medición: el esquema de referencias de la medición por coordenadas o por escaneo debe coincidir con la referencia de ensamblaje; de lo contrario, los datos no tienen sentido.
Fijación y canales de cableado: dos detalles de mecanizado que se pasan por alto con facilidad
La gran mayoría de los problemas dimensionales en el mecanizado de accesorios para manos diestras no tienen su raíz en la precisión de la máquina, sino en dos cosas: la fijación deforma la pieza al presionarla, o la posición de los canales de cableado no es suficientemente precisa y los bordes de los orificios no quedan bien acabados. Lo primero solo se revela al retirar el utillaje; lo segundo, al montar el último tendón. Estas dos etapas normalmente no se ven en el presupuesto, pero determinan si la línea de ensamblaje fluye sin problemas.
Deformación por fijación en paredes delgadas y articulaciones esbeltas
El espesor de pared de las articulaciones de los dedos suele estar en el orden de 1–2 mm, y las piezas de revestimiento exterior son aún más delgadas. El agarre directo con plato de tres garras o mordaza plana genera una fuerza de sujeción suficiente para convertir un orificio redondo en ovalado; al soltar, las cotas recuperan su forma, pero la superficie ya ha quedado marcada y la precisión de la cara de ajuste ya no se recupera. En el sector se suelen aplicar tres tipos de soluciones:
- Nervio de mecanizado: se deja un bloque de material sin eliminar en una cara no funcional, destinado exclusivamente a la sujeción, que se fresará después de mecanizar con precisión la cara de ajuste.
- Fijación por vacío o garras blandas dedicadas: reparten la fuerza de sujeción sobre una superficie mayor y evitan el aplastamiento localizado.
- Mecanizado por etapas: tras el desbaste se deja sobremedida y se suelta la pieza para que se liberen las tensiones, y después se mecanizan con precisión las caras de ajuste críticas.
Para juzgar si un esquema de fijación es razonable hay un método muy sencillo: tras mecanizar con precisión las cotas críticas, retirar el utillaje y volver a medir. Si la variación dimensional supera una fracción de la banda de tolerancia, significa que la fuerza de sujeción ha participado en la conformación y la consistencia por lotes de estas piezas está en riesgo. En piezas de pared delgada hay que hacer especialmente esta remedición, y no conformarse con los valores de medición en línea durante el mecanizado.
Posición de los canales de cableado y los orificios de vaina de tendón
Los orificios de vaina de tendón, las ranuras de cableado y los orificios de paso de cables de sensores, considerados individualmente, están todos dentro de tolerancias normales, pero su posición relativa determina si el tendón recorre su camino sin problemas. Cuando la desviación entre orificios adyacentes es grande, el tendón forma un ángulo en la boca del orificio, la fricción se concentra y la vida útil disminuye de forma notable. En la línea de ensamblaje se manifiesta como «se puede montar, pero la sensación al tacto es áspera», y resulta muy difícil rastrear qué cota concreta lo causa.
El tratamiento de la boca del orificio es la otra cara de la misma cuestión. Un desbarbado incompleto o un radio de redondeo irregular se convierten en un filo cortante cuando el tendón va y viene repetidamente. En ingeniería se suele exigir que la boca del orificio tenga al menos un redondeo o un chaflán, con un radio concreto en función del diámetro del tendón y del material; en el plano resulta más útil indicar «la boca del orificio no debe presentar rebabas; los bordes agudos deben romperse» que limitarse a acotar un diámetro. Este tipo de requisitos suele obligar al mecanizador a usar herramientas de desbarbado específicas u operaciones manuales, y conviene indicarlo por adelantado en el presupuesto.
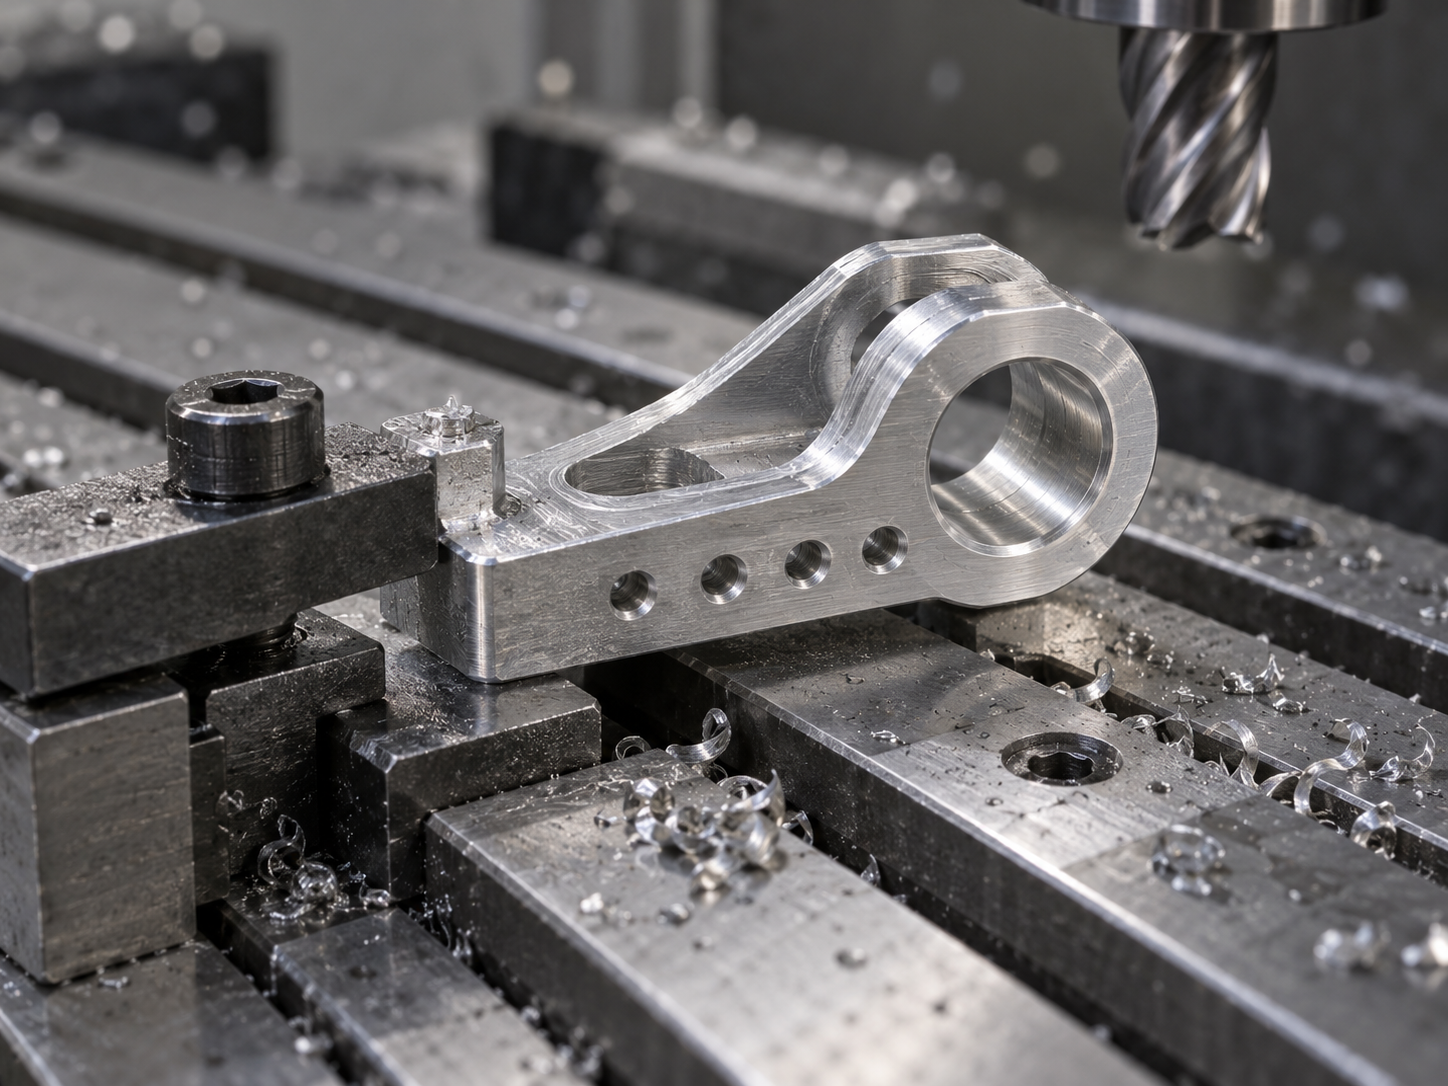
Estos dos tipos de detalles normalmente deberían quedar definidos ya en la fase de revisión DFM. Si los requisitos de posición de los canales de cableado realmente afectan al ensamblaje, se puede acotar directamente en el plano la posición del grupo de orificios correspondiente en lugar de acotar cada cota lineal por separado; en cuanto al esquema de fijación, se puede confirmar con el mecanizador si se necesita un nervio de mecanizado y si su eliminación posterior afectará a la cara visible. Aclarar todo esto por adelantado resulta mucho más rentable que recurrir después al lijado y al ajuste manual.
Del prototipo a la serie corta: la transición a producción del mecanizado de accesorios para manos diestras
Cuando una mano diestra pasa del prototipo de ingeniería a una serie corta de decenas o cientos de unidades, la pregunta más frecuente es: ¿cuándo conviene pasar del CNC al moldeo por inyección? No hay una respuesta única, pero sí una cadena de criterios: primero el volumen anual, después la complejidad estructural de la pieza individual y, por último, si el material permite el cambio. La transición a producción del mecanizado de accesorios para manos diestras consiste, en esencia, en pasar de «poder montarlo» a «poder montarlo en cada lote».
En piezas portantes como las articulaciones de los dedos y la base del metacarpo, la práctica habitual del sector es mantener el fresado o torneado CNC a largo plazo. La razón no es el coste por pieza, sino la velocidad de iteración: para cambiar el diámetro de un asiento de rodamiento o añadir una ranura de cableado, basta con modificar el programa CNC y volver a fijar la pieza, mientras que el moldeo por inyección exige modificar el molde. Normalmente, solo cuando el volumen anual de una pieza de plástico se estabiliza en varios cientos o miles de unidades y su estructura deja de sufrir cambios importantes merece la pena evaluar en serio el moldeo por inyección. Este umbral está fuertemente ligado al volumen de la pieza, al número de cavidades del molde y a los requisitos superficiales; hay que atenerse al plano y al esquema del molde, sin aplicar una cifra rígida.
Qué accesorios de mano diestra conviene mantener en CNC y cuáles conviene pasar a inyección
Una división aproximada: las piezas portantes, con caras de ajuste y que requieren mecanizado posterior para garantizar la posición de los orificios, tienden a mantenerse en CNC; las piezas no portantes, de pared delgada y cuya forma está dominada por superficies curvas, tienden a pasar a inyección. Las carcasas de sensores quedan en un punto intermedio: si las caras de sellado y la posición de los orificios de montaje son exigentes, la carcasa propiamente dicha puede seguir fabricándose por CNC y dejar para inyección solo la tapa exterior decorativa. Si la base del metacarpo es una placa única con múltiples orificios, la planitud y la consistencia de la distancia entre orificios del CNC suelen ser más controlables; solo cuando se convierte en una carcasa delgada con clips se manifiesta la ventaja de la inyección.
Conviene advertir un error de juicio frecuente en el mecanizado de accesorios para manos diestras: tomar «forma compleja» por «necesidad de inyección». Complejo no equivale a apto para inyección. Lo que realmente hace rentable la inyección es que el volumen sea suficientemente grande, la estructura permita el desmoldeo y el material sea inyectable. Si falta uno de los tres, el CNC o el moldeo por réplica resultan, al contrario, más sencillos.
DFM previo: incorporar al plano el ángulo de desmoldeo, el espesor de pared y la compensación de contracción
Para las piezas que pasan a moldeo por inyección, el DFM no puede esperar hasta antes de abrir el molde; lo mejor es que entre en los planos antes de que se congele el diseño de la pieza. Tres parámetros son los más críticos:
Estos tres pertenecen a la categoría de "no se escriben en el plano y cuestan mucho dinero después de abrir el molde". Se recomienda que, antes de evaluar el moldeo por inyección, se pida al proveedor una ronda de retroalimentación DFM para dejar claros de una vez el ángulo de desmoldeo, el espesor de pared y la posición de la entrada, en lugar de modificarlos después de abrir el molde. Si no se está seguro de la contracción del material y la viabilidad estructural, es más seguro hacer primero unas cuantas piezas de ajuste real mediante impresión 3D o moldeo por réplica que abrir directamente un molde de acero.
Efecto de la posición de la entrada en el llenado de accesorios de mano diestra de pared delgada
Las piezas de revestimiento exterior y las fundas de las yemas de los dedos de una mano diestra suelen ser delgadas y alargadas, y la posición de la entrada determina directamente si se pueden llenar por completo. Abrir la entrada en la zona gruesa y hacer que el fundido avance hacia el extremo delgado facilita más el llenado que al contrario; las entradas múltiples pueden acortar el recorrido del flujo, pero dejan líneas de soldadura, y si caen sobre una superficie de carga o de sellado, causan problemas. Los fallos comunes en piezas de pared delgada son falta de material en el extremo, resistencia insuficiente en las líneas de soldadura y alabeo; muchos de estos tres se pueden prever antes de abrir el molde mediante análisis de flujo de moldeo, y vale la pena dedicarles tiempo.
El equilibrio entre costo y velocidad de iteración se puede ver así: el mecanizado CNC por pieza es más caro, pero cambiar el diseño casi no tiene costo de molde; el moldeo por inyección por pieza es más barato, pero la inversión en el molde es única y el ciclo de modificación del molde es largo. En productos como la mano diestra, que aún iteran rápidamente, la práctica común es que las piezas de carga y las de revestimiento exterior sigan rutas distintas: las articulaciones se mantienen en CNC y las fundas pasan a moldeo por inyección, cada una con su solución óptima, en lugar de forzar un proceso unificado para toda la mano. Si se necesita evaluar qué ruta debe seguir una pieza concreta, se puede usar primero cotización por diálogo con IA o cotización clásica para poner juntos los costos de las dos opciones, CNC y moldeo por inyección, y luego decidir.
Preguntas frecuentes: proceso y dudas de DFM en el mecanizado de accesorios para mano diestra
Las siguientes preguntas son básicamente las más consultadas en la revisión de planos y la comunicación de prototipos. Las respuestas dan la dirección de criterio; los valores concretos siguen sujetos a las indicaciones del plano y a los requisitos reales de ensamblaje.
Para piezas de carga como las articulaciones de los dedos de una mano diestra, ¿cómo se elige normalmente el material?
Hay que fijarse en la trayectoria de las fuerzas y en el modo de ajuste, no en definir primero la marca. Las aleaciones de aluminio (como 6061, 7075) se usan a menudo para el cuerpo de articulaciones que requieren ligereza y rigidez, con una ganancia evidente en reducción de peso, pero las superficies de desgaste normalmente necesitan casquillos o tratamiento de endurecimiento; el acero inoxidable tiene mejor resistencia y desgaste, a costa de aumentar el peso y la dificultad de corte; plásticos de ingeniería como POM y PEEK son adecuados para piezas giratorias de baja carga o piezas aislantes, y el PEEK tiene mejor resistencia térmica y estabilidad dimensional, pero su costo de material es alto y desgasta rápido las herramientas. La práctica común en el sector es usar metal para el cuerpo portante y emparejar plástico o casquillos en los pares de fricción. La selección final del material debe confirmarse junto con la carga, el método de lubricación y las tolerancias de ensamblaje; mirar solo la marca del material lleva fácilmente a un juicio erróneo.
¿Qué tolerancia se debe dar a los asientos de rodamientos de las articulaciones y a las superficies de montaje de sensores?
Primero hay que distinguir el tipo de dimensión antes de dar la tolerancia. En dimensiones de ajuste como asientos de rodamientos y agujeros de pasador, en el sector se suele recibir alrededor de IT7 o incluso más ajustado, y la coaxialidad y la posición se indican según la base de ensamblaje; las superficies de montaje de sensores se preocupan más por la planitud y el huelgo de contacto, y no necesariamente requieren tolerancias dimensionales límite; las superficies libres y las superficies exteriores pueden ser más holgadas. La clave es no marcar todo el plano con tolerancias ajustadas: el costo sube rápidamente a medida que se aprietan las tolerancias, y muchas dimensiones no afectan a la función. Se recomienda indicar en el plano el sistema de referencia y las dimensiones de ajuste clave, y tratar el resto según tolerancias generales, para que el fabricante pueda concentrar sus esfuerzos en lo que realmente afecta al ensamblaje.
¿Se pueden instalar directamente en la máquina los accesorios de mano diestra impresos en 3D?
Depende de la zona. Piezas no portantes como el revestimiento exterior de las yemas, las guías de vaina de tendones y los soportes de cableado, tras imprimirlas en SLA o MJF, quitar los soportes y lijarlas, normalmente se pueden usar directamente; pero en zonas que implican superficies de ajuste, asientos de rodamientos o superficies de sellado, las líneas de capa y la anisotropía de las piezas impresas afectan a la estabilidad dimensional y a la resistencia al desgaste, por lo que generalmente hay que dejar sobremedida y mecanizar después, o cambiar directamente a CNC. Además, los bordes de agujeros y paredes delgadas de las piezas impresas suelen tener rebabas y escalones, y antes del ensamblaje hay que confirmar si el redondeo y el desbarbado están bien hechos. Que se pueda instalar directamente en la máquina depende de si esa superficie participa en un ajuste de precisión, no del propio proceso de impresión.
¿Cómo juzgar si el esquema de sujeción provocará deformación de la pieza?
El juicio más directo es medir una vez después de retirar el dispositivo de fijación. Si al soltar las mordazas las dimensiones clave se recuperan fuera de tolerancia, significa que hay un problema con la fuerza de sujeción o con el modo de apoyo. En piezas de pared delgada y articulaciones esbeltas es especialmente evidente; la práctica común en el sector es añadir resaltes de proceso, cambiar a sujeción por vacío o mordazas blandas, y eliminar material por etapas de forma simétrica, para repartir la fuerza de corte y la fuerza de apriete. Otra señal es una gran dispersión entre la primera pieza y los datos de muestreo: con el mismo programa y el mismo lote de material, una gran variación dimensional a menudo no es un problema de herramienta, sino una repetibilidad de posicionamiento inestable en la sujeción. En la revisión se puede preguntar directamente al fabricante: cómo se define la superficie de referencia, dónde están los puntos de agarre y cómo se vuelve a inspeccionar tras soltar la sujeción.
¿Cuándo se debe pasar del CNC al moldeo por inyección en los accesorios para mano diestra?
Depende principalmente del volumen, del estado de iteración y de la complejidad estructural. Cuando todavía se modifica la estructura y el volumen es de solo unas decenas de piezas, el CNC o el moldeo por réplica son más rentables, y cambiar el plano no requiere tocar el molde; cuando la estructura se congela y el uso anual llega a varios miles de piezas o más, la ventaja de costo por pieza del moldeo por inyección se vuelve evidente. Antes de pasar al moldeo por inyección hay que incorporar con antelación al DFM el ángulo de desmoldeo, la uniformidad del espesor de pared, la compensación de contracción y la posición de la entrada; en piezas de pared delgada hay que confirmar especialmente el riesgo de llenado y alabeo. Tampoco todas las piezas son adecuadas para el cambio: las articulaciones portantes y las superficies de ajuste de precisión a menudo se mantienen en CNC o se hacen con insertos. No hay una cifra unificada para el momento del cambio; se recomienda calcular primero una cuenta según el volumen actual y el número previsto de iteraciones antes de decidir.
Key takeaways
- La contradicción central del procesamiento de accesorios para manos diestras es la superposición de piezas rígidas de pared delgada y canales de cableado de alta densidad; la selección del proceso primero considera la función del componente y luego el presupuesto de tolerancia.
- Para piezas portantes como las articulaciones de los dedos y la base metacarpiana, la práctica común en la industria es usar CNC para garantizar las superficies de ajuste; las yemas de los dedos y las vainas tendinosas externas pueden usar impresión 3D o moldeo por réplica para la transición a series pequeñas.
- La tolerancia no es mejor cuanto más ajustada. La planitud, la coaxialidad y la posición deben distribuirse según la cadena de ensamblaje; para las demás superficies basta con dar tolerancias generales, evitando que el costo se consuma en dimensiones irrelevantes.
- El esquema de amarre suele afectar más el resultado que la selección de la máquina. Las piezas de pared delgada necesitan protuberancias de proceso o sujeción por vacío, y la referencia de inspección debe coincidir con la referencia de ensamblaje.
- Al pasar de series pequeñas a producción en masa, el ángulo de desmoldeo, el espesor de pared y la compensación de contracción de la inyección deben incorporarse al DFM con antelación; de lo contrario, el costo de modificar el molde una vez supera con creces el tiempo de diseño invertido al principio.



