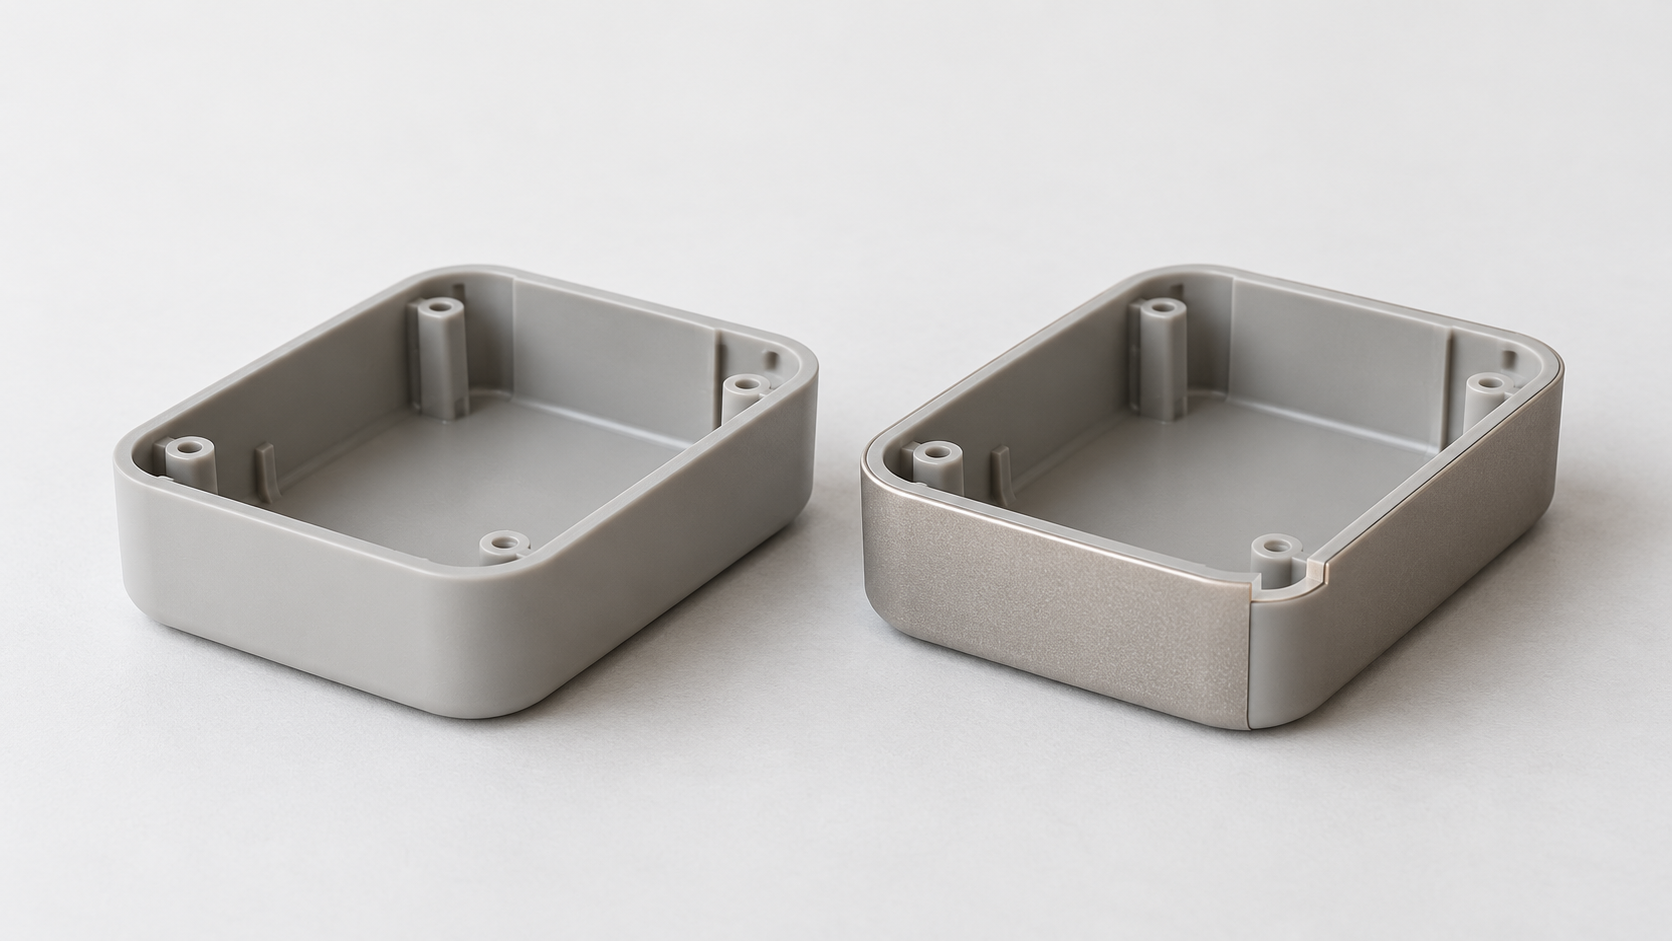
Diferenciar primero el moldeo por inyección con decoración dentro del molde, el moldeo por inyección convencional, IML, IMR e INS
Cuando una carcasa de plástico requiere simultáneamente un acabado de alto brillo, textura metálica, resistencia al rayado, recubrimiento de bordes curvos y una ventana de visualización, el término «IMD» utilizado en la cotización del proveedor no necesariamente representa el mismo proceso. El moldeo por inyección convencional se centra principalmente en el llenado del molde con plástico fundido, el enfriamiento y el desmoldeo; el moldeo por inyección con decoración dentro del molde integra el diseño o la capa decorativa en la superficie de la pieza durante el proceso de moldeo. En este artículo se analizan los términos según las características del proceso, sin considerar que las denominaciones de los distintos proveedores constituyan un estándar unificado.
| Denominación del proceso | Característica principal | Ámbito de aplicación inicial |
|---|---|---|
| Moldeo por inyección convencional | No se coloca ninguna película decorativa dentro del molde; posteriormente se puede aplicar pintura, serigrafía o una etiqueta | Un solo color, textura convencional, estructura relativamente sencilla y posibilidad de realizar un posprocesado |
| IML | La lámina preimpresa se corta y posiciona antes de introducirla en el molde; tras el moldeo, la lámina permanece íntegramente en la superficie de la pieza moldeada | Superficies visibles planas o con poca curvatura y baja elongación |
| IMR | La banda se transporta y alinea, y el patrón se transfiere a la superficie de la pieza moldeada; normalmente, la película base se separa de la pieza | Superficies exteriores que requieren un suministro continuo de película y decoración automatizada |
| Moldeo por inyección con inserto INS o de alta elongación | La lámina se preforma primero y, a continuación, se troquela, posiciona y moldea por inyección | Carcasas con curvaturas profundas, zonas envolventes o patrones que requieren una extensión tridimensional evidente |
Por lo tanto, el moldeo por inyección en molde y el moldeo por inyección convencional no son simplemente alternativas de nivel «alto» y «bajo». Primero deben evaluarse la geometría de la carcasa y la elongación del patrón: para superficies planas o con poca curvatura, puede evaluarse prioritariamente el IML; para la transferencia desde banda y la automatización continua, puede considerarse el IMR; para superficies tridimensionales con curvaturas profundas, deben evaluarse soluciones de alta elongación como el INS. Si solo se requiere un color uniforme o una textura convencional, puede ser más fiable combinar el moldeo por inyección convencional con un postprocesado. Al solicitar una cotización, debe exigirse al proveedor que especifique si la lámina permanece en la pieza, en qué capa se encuentra el patrón y cómo se validan la elongación en las superficies curvas y las zonas envolventes.
Comparación de los procesos de moldeo por inyección convencional y moldeo por inyección con decoración en molde
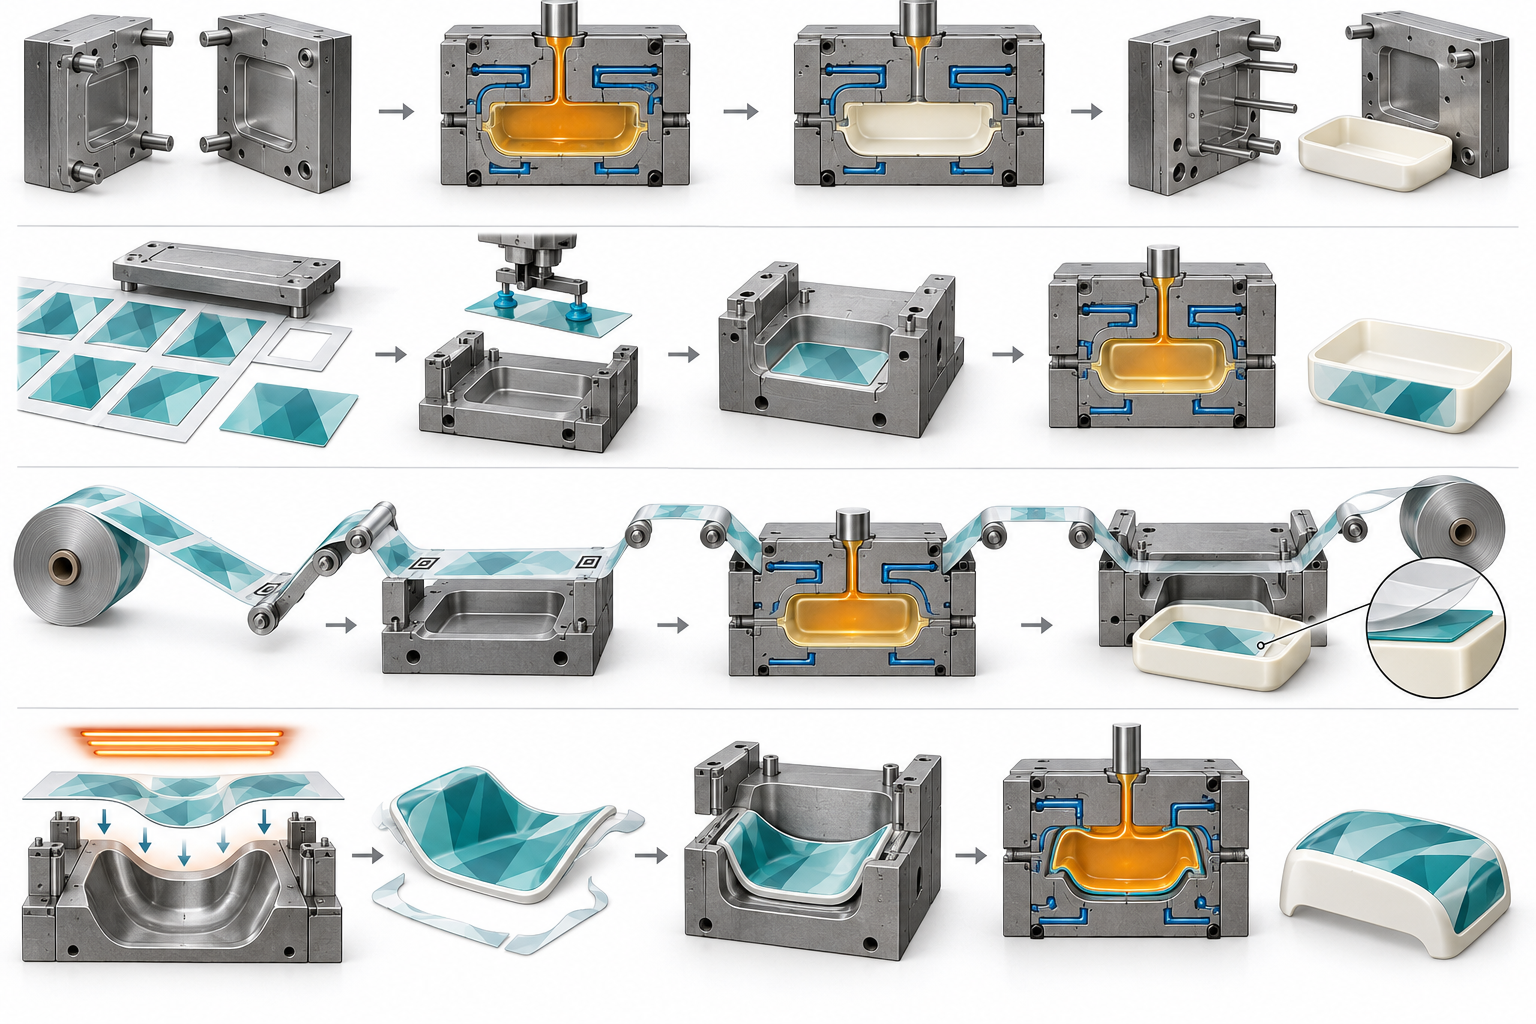
El proceso central del moldeo por inyección convencional es relativamente directo: las partículas de plástico se funden y entran en la cavidad del molde; tras el llenado, el mantenimiento de la presión, el enfriamiento y el desmoldeo, se forma la pieza. La textura o el color de la superficie visible suelen obtenerse mediante el propio plástico, la superficie del molde o procesos posteriores de pintura y serigrafía. Los principales riesgos se concentran en las marcas de hundimiento, la deformación, las líneas de soldadura, las burbujas y la deformación durante el desmoldeo. Los aspectos clave del diseño son la compuerta, la ventilación, el espesor de pared y la dirección de desmoldeo.
El IML y el IMR añaden la carga y la alineación de la lámina
IML normalmente comienza con la impresión y el corte de la lámina. Después, mediante un robot o manualmente, la lámina se introduce en la cavidad del molde y se posiciona; a continuación, el plástico se inyecta desde el reverso de la lámina para unirla a la pieza. Como la lámina permanece íntegramente en la superficie del producto terminado, sus límites, los errores de posicionamiento, las arrugas, las burbujas y la contaminación pueden convertirse en defectos visuales. También debe comprobarse el desplazamiento o la deformación local del patrón de la lámina provocados por la presión y la temperatura de llenado.
IMR pone mayor énfasis en el transporte de la banda, la alineación continua y la transferencia dentro del molde. Durante la inyección, el patrón se transfiere del material en película a la superficie de la pieza, y normalmente la película base no permanece como capa exterior del producto terminado. Esto puede reducir algunas operaciones manuales de colocación de láminas, pero la tensión de la banda, la posición de avance, la integridad de la transferencia y la estructura de protección superficial deben validarse por separado. No se puede determinar el rendimiento frente a los arañazos o a los productos químicos únicamente por la denominación «IMR».
El moldeo por inyección con inserto de alta elongación también requiere completar primero la conformación tridimensional
Para estructuras con curvaturas profundas, zonas envolventes o patrones que deben extenderse claramente siguiendo la carcasa, el moldeo por inyección con inserto de alta elongación, como el INS, suele añadir las etapas de preformado de la lámina, troquelado o corte por láser, posicionamiento tridimensional e introducción en el molde, antes de realizar el moldeo por inyección en el reverso. Estas operaciones adicionales permiten que la lámina se adapte mejor a carcasas complejas, pero también introducen riesgos de deformación del patrón después de la elongación, levantamiento de los bordes, recuperación elástica tras el preformado, desviaciones de posicionamiento y daños durante la sujeción. Durante las pruebas de molde, el proceso de la lámina y el proceso de moldeo por inyección de la pieza de plástico deben evaluarse como un conjunto, en lugar de validar únicamente las dimensiones de la pieza de plástico.
| Proceso | Operaciones adicionales | Riesgos principales |
|---|---|---|
| Moldeo por inyección convencional | Fusión, llenado del molde, enfriamiento y desmoldeo | Contracción, deformación alabeada, líneas de soldadura y deformación durante el desmoldeo |
| IML | Impresión, troquelado, posicionamiento, inserción en el molde e inyección por la cara posterior | Desplazamiento, arrugas, burbujas, contaminación y defectos en los bordes de la película |
| IMR | Alimentación de película en rollo, registro paso a paso y transferencia dentro del molde | Transferencia incompleta, desplazamiento del patrón y desajuste en las prestaciones de la capa protectora |
| Moldeo por inyección con inserto de alta elongación | Preformado, troquelado, posicionamiento tridimensional e inyección | Deformación por estiramiento, recuperación elástica, levantamiento y errores de posicionamiento en superficies curvas complejas |
¿Qué estructuras son adecuadas para el moldeo por inyección convencional, IML o el moldeo por inyección con inserto de alta elongación?
La geometría de la carcasa de plástico es el primer criterio para seleccionar el proceso de moldeo por inyección. No se debe considerar de antemano el IML o el moldeo por inyección con inserto de alta elongación como soluciones de mayor nivel; primero hay que confirmar si la superficie visible es plana, cuánto debe estirarse la película, si el patrón debe cubrir los bordes envolventes y si la estructura de ensamblaje ocupará la zona de la película.
| Condiciones de la estructura y del aspecto exterior | Soluciones que deben evaluarse prioritariamente | Criterios principales de evaluación |
|---|---|---|
| Un solo color, textura convencional, estructura sencilla y posibilidad de realizar procesos posteriores | Moldeo por inyección convencional | Comparar el coste total, la flexibilidad ante cambios y los riesgos estéticos del recubrimiento por pulverización, la serigrafía o el etiquetado posterior |
| Superficies planas o ligeramente curvas, con poca deformación del patrón y conservación integral de la lámina | IML | Confirmar los límites de la lámina, el método de posicionamiento, la precisión de corte y la capa de protección superficial |
| Se necesita decoración con material en rollo continuo y el patrón se sitúa principalmente en la superficie exterior | IMR | Confirmar la posición de transferencia, la estructura superficial tras la separación de la película base y el método de validación de la durabilidad |
| Superficies profundamente curvas, rebordes envolventes pronunciados, zonas alrededor de ventanas de visualización o patrones que deban extenderse ampliamente | Moldeo por inyección con insertos de alta elongación, como INS | Evaluar el preformado, el troquelado, el posicionamiento tridimensional y el riesgo de deformación del patrón |
El moldeo por inyección convencional no equivale a una solución de gama baja. Cuando la carcasa puede aceptar el color natural del plástico, una textura o un tratamiento posterior, y el producto cambia de diseño con frecuencia o el consumo anual aún no se ha estabilizado, reducir la impresión de la lámina, el preformado y el posicionamiento en el molde puede ser más favorable para controlar los riesgos del proyecto. Por el contrario, el IML es más adecuado para superficies planas o ligeramente curvas con poca elongación; si el patrón debe extenderse continuamente a lo largo de una superficie profundamente curva, una lámina de baja elongación puede provocar fácilmente deformación del patrón, arrugas o levantamiento de los bordes. En ese caso, debe considerarse el moldeo por inyección con insertos de alta elongación, en lugar de limitarse a aumentar el tamaño de la lámina del IML convencional.
La elongación del patrón y las zonas de unión deben confirmarse durante la fase de DFM
Durante la revisión del diseño, el archivo del patrón debe superponerse sobre la carcasa tridimensional, señalando las zonas en las que se permiten deformaciones, uniones, cortes y ausencia de decoración. Los bordes de la lámina también deben mantenerse alejados de los postes para tornillos, clips, superficies de sellado y zonas de fricción frecuente, para evitar interferencias durante el ensamblaje o el desprendimiento de los bordes. La solución final debe confirmarse mediante piezas de prueba de molde, y no juzgarse únicamente a partir de un renderizado bidimensional o del nombre del proceso de «moldeo por inyección en molde» utilizado por el proveedor.
Cómo validar el aspecto, la resistencia al rayado y la integración funcional del moldeo por inyección con decoración en molde
El moldeo por inyección con decoración en molde no implica automáticamente una mayor resistencia al rayado. Tras el moldeo IML, normalmente se conserva la lámina completa, y el rendimiento superficial depende de la combinación del material de la lámina, la posición de la tinta, la capa protectora transparente y el sustrato plástico; en el IMR, el patrón decorativo se transfiere a la superficie de la pieza y la película base se separa del producto, por lo que la validación se centra en la adhesión, la resistencia al desgaste y la estabilidad de los bordes de la capa transferida. La selección de láminas de PET, PC, PMMA o materiales compuestos debe confirmarse teniendo en cuenta el aspecto, la elongación sobre superficies curvas, la temperatura de uso y los agentes de limpieza, y no puede determinarse únicamente por el nombre del proceso, «IML» o «IMR».
En las superficies visibles de las piezas inyectadas, el patrón y la estructura deben validarse conjuntamente
Durante las pruebas de molde y la producción piloto, primero deben confirmarse la posición del patrón, la diferencia de color, la deformación local por elongación y las dimensiones relativas de las ventanas de visualización y las identificaciones de las teclas; después, deben comprobarse las burbujas, las vetas plateadas, las arrugas, la deformación de la lámina, los arañazos y el levantamiento de los bordes. En las zonas profundamente curvas o con rebordes envolventes, debe observarse especialmente si el patrón se ha adelgazado, desplazado u ocultado. Si la lámina cumple funciones de decoración y también de transmisión de luz, bloqueo de luz o identificación de teclas, la uniformidad de la retroiluminación, las zonas de transmisión de luz y las holguras de ensamblaje deben incluirse en la inspección, en lugar de limitarse a una inspección visual del aspecto.
La resistencia al rayado y a los productos químicos debe corresponder al entorno de uso real
Los métodos de validación de la resistencia al rayado, la adhesión y los productos químicos deben establecerse de acuerdo con los objetos de contacto reales, el método de limpieza, la temperatura y la humedad, y la frecuencia de uso. Los ensayos habituales pueden incluir el aspecto tras el rayado, la adhesión de la tinta o de la capa transferida, el contacto con agentes de limpieza, el desprendimiento de los bordes y las interferencias por fricción después del ensamblaje; la carga, el medio y el nivel de aceptación específicos deben definirse en la especificación del producto. Durante la aceptación, se recomienda documentar las muestras de defectos estéticos, la iluminación de inspección, la distancia de observación y las reglas de muestreo, y registrar por separado los defectos del material recibido, los posteriores al moldeo por inyección y los posteriores al ensamblaje, para evitar mezclar en una misma categoría los problemas de material, los defectos de inyección y los daños de ensamblaje.
DFM para la producción en serie de inyección con decoración en molde: posicionamiento de la película, puertas de inyección, desmoldeo y montaje
El DFM de la inyección con decoración en molde no debe limitarse a revisar el cuerpo de la pieza de plástico; también debe considerar la película como un componente que requiere posicionamiento, sujeción, conformado e inspección. La línea de partición, la puerta de inyección y la posición de los expulsores de los planos de inyección convencionales pueden afectar directamente al patrón, la ventana y las superficies de alto brillo.
Confirmar primero las referencias y los límites de la película para la inyección con decoración en molde
Antes de realizar las pruebas de molde, deben definirse los orificios de posicionamiento, los bordes de referencia, las zonas de sujeción y las tolerancias de corte de la película, y señalarse en los datos 3D los bordes no visibles, la anchura del reborde y las zonas de unión permitidas. Si se utiliza posicionamiento mediante visión, alimentación automática de la película o carga manual, las referencias de posicionamiento y la dirección de operación deben mantenerse coherentes. Las zonas de cavidad profunda, esquinas pronunciadas o gran curvatura aumentan el riesgo de arrugas, deformación y desplazamiento del patrón; cuando el patrón atraviesa una superficie curva, también debe reservarse espacio para evaluar la deformación por estiramiento y el registro de impresión.
La puerta de inyección, el desmoldeo y las interferencias de montaje deben revisarse conjuntamente
La posición de la puerta de inyección y la dirección del flujo de material fundido deben evitar las principales superficies de apariencia, o debe verificarse durante las pruebas de molde si las líneas de soldadura, las marcas de llenado y las variaciones de presión se encuentran dentro de la zona aceptable. Una ventilación insuficiente puede provocar burbujas, vetas plateadas o una adhesión local deficiente. La pieza de plástico también debe controlar las esquinas pronunciadas, las cavidades profundas y los cambios bruscos de espesor de pared, y debe comprobarse, según la dirección de desmoldeo, si la película puede estirarse, rayarse o levantarse.
El borde de la película también debe mantener una distancia suficiente respecto a los pilares de tornillo, clips, superficies de sellado, pilares guía y referencias de montaje, para evitar que quede atrapada, marcas blancas por expulsión, interferencias o levantamiento de los bordes. El plan de pruebas de molde debe establecer simultáneamente los métodos de evaluación de la posición del patrón, la diferencia de color, las arrugas, las burbujas, los arañazos, la adhesión y la funcionalidad del montaje, en lugar de inspeccionar únicamente las dimensiones de la pieza de plástico.
Comparación de costes, rendimiento y operaciones posteriores entre la inyección convencional y la inyección con decoración en molde
La inyección convencional y la inyección con decoración en molde no son simplemente una elección entre «bajo coste» y «alto coste». El proceso inicial de la inyección convencional es relativamente directo y normalmente solo requiere el secado de los gránulos de plástico, el llenado del molde con material fundido, el enfriamiento y el desmoldeo; si la carcasa utiliza un color uniforme, una textura o un etiquetado posterior, pueden omitirse etapas como la impresión de la película, el preconformado y el posicionamiento en el molde. Sin embargo, cuando el producto requiere alto brillo, textura metálica, patrones multicolor o marcados funcionales locales, la inyección convencional puede necesitar además pintura, serigrafía, tampografía, etiquetado u otros procesos posteriores. Cada etapa adicional incrementa la manipulación, los utillajes, la inspección de apariencia y la gestión de la uniformidad entre lotes.
El coste de la inyección con decoración en molde procede de todo el sistema de producción en serie
La inyección con IML, IMR o insertos de alta elongación puede reducir parte de las operaciones de pintura y etiquetado, pero eso no significa que el coste total sea necesariamente menor. El cálculo debe incluir conjuntamente el material de la película, las pérdidas de impresión, el aprovechamiento del patrón, el corte, el preconformado, las operaciones en ambiente limpio, la carga manual o automática en el molde, el posicionamiento mediante visión, el método de carga en el molde y la inspección de apariencia. Cuando el patrón es estable, el consumo anual es elevado y las condiciones de automatización están maduras, merece más la pena evaluar el potencial de reducción de operaciones posteriores; si el producto cambia de versión con frecuencia o el aprovechamiento del patrón es bajo, el desecho de la película puede compensar parte del ahorro.
El rendimiento de la inyección debe compararse según los modos de defecto y los criterios estadísticos
El rendimiento tampoco debe evaluarse únicamente mediante la tasa final de piezas conformes. En la inyección convencional se presta especial atención a las contracciones, las líneas de soldadura, las diferencias de color, las rebabas y la deformación; en la inyección con decoración en molde también deben contabilizarse el desplazamiento de la película, las arrugas, las burbujas, las vetas plateadas, los arañazos, el levantamiento de los bordes, el estiramiento del patrón y las interferencias de montaje. Durante la compra, debe exigirse al proveedor que indique por separado los criterios de descarte de la pieza inyectada, el pretratamiento de la película y el montaje final, y después de la producción piloto deben compararse utilizando los mismos criterios de inspección. La decisión final debe considerar el consumo anual, el nivel de apariencia, la frecuencia de cambios, el coste de los defectos y las necesidades de operaciones posteriores, en lugar de aplicar un precio o una conclusión de rendimiento fijos para un proceso determinado.
Lista de documentación para solicitar cotización al proveedor de inyección con decoración en molde e inyección convencional
Para solicitar cotizaciones de inyección con decoración en molde e inyección convencional, no basta con proporcionar un archivo 3D de la carcasa y el consumo anual. El proveedor debe evaluar simultáneamente la estructura de la pieza de plástico, las zonas de apariencia, el proceso de la película y el montaje posterior; de lo contrario, «IMD» en la cotización puede ser solo una denominación de proceso ambigua, que no permita comparar directamente los costes, los riesgos y los límites de entrega.
La documentación de cotización debe cubrir la apariencia, la estructura y el entorno de uso
- Modelo 3D de la carcasa, plano 2D, línea de partición o dirección de desmoldeo, así como las referencias de montaje y las posiciones de los clips, pilares de tornillo y superficies de sellado.
- Plano de zonificación de las superficies de apariencia, con indicación de las zonas de alto brillo, textura, efecto metálico, ventanas, áreas de botones, líneas de unión permitidas y zonas de sujeción no visibles.
- Archivo fuente del patrón, requisitos de color y supuestos sobre el material y el color; si la estructura de la película aún no está definida, debe solicitarse explícitamente al proveedor que evalúe por separado las soluciones IML, IMR o de insertos de alta elongación.
- Requisitos de uso como resistencia a los arañazos, a los productos químicos, a los detergentes, al sudor, a la temperatura y la humedad o a los rayos ultravioleta, junto con las normas de inspección o las muestras existentes.
- Consumo anual previsto, variaciones de los lotes, frecuencia de los cambios de versión, así como los márgenes aceptables para las zonas periféricas, el desplazamiento de los patrones y los límites de los defectos estéticos.
Exigir al proveedor que proporcione una ruta de proceso y un plan de validación verificables.
En su respuesta, el proveedor debe especificar claramente si el moldeo por inyección convencional requiere recubrimiento, serigrafía o etiquetado posterior; cuando se utilice el moldeo por inyección con decoración en molde, debe indicar la estructura del material de la película, la ubicación de la cara impresa y de la capa protectora, si se requiere un preformado, el método de troquelado, el sistema de carga en el molde y las referencias de posicionamiento. Para las soluciones de transferencia desde bobina, también deberá confirmar el método de alimentación y alineación de la película. En el caso de carcasas con superficies de curvatura profunda, debe explicar cómo se tratarán el estiramiento del patrón, el recubrimiento de los bordes y los bordes de la película.
El plan de pruebas de molde no debe limitarse a indicar «confirmar el aspecto». Debe enumerar los criterios de evaluación relativos a la posición y deformación del patrón, la diferencia de color, las burbujas, las arrugas, las vetas plateadas, la deformación de la película, el levantamiento de los bordes, los rechupes, las líneas de soldadura, los arañazos y las interferencias de montaje, así como acordar el método de muestreo, el número de muestras, la clasificación de los defectos y el criterio estadístico del rendimiento en producción en serie. Solo cuando toda esta información esté completa serán comparables el coste total y el riesgo de producción en serie del moldeo por inyección convencional y del moldeo por inyección con decoración en molde.
Preguntas frecuentes sobre la selección entre el moldeo por inyección con decoración en molde y el moldeo por inyección convencional
El moldeo por inyección con decoración en molde y el moldeo por inyección convencional no son simplemente alternativas de distinto nivel. El moldeo por inyección convencional se centra principalmente en dar forma a piezas de plástico, mientras que el moldeo por inyección IML, IMR y con insertos de alta elongación integra la capa decorativa, el patrón o la película funcional en el proceso de moldeo. La solución final debe determinarse teniendo en cuenta la geometría de la carcasa, el estiramiento de la película, los requisitos de durabilidad estética, el consumo anual y los datos de las pruebas piloto.
¿IMD es equivalente a IML?
No son completamente equivalentes. En este artículo, IMD se utiliza como término general para los procesos relacionados con la decoración en molde; IML normalmente se refiere a introducir una película preimpresa en el molde y moldearla junto con el plástico, conservando la película completa en la superficie de la pieza. Los límites terminológicos pueden variar entre proveedores; al solicitar una cotización, se debe exigir que especifiquen el proceso concreto.
¿Puede el moldeo por inyección convencional sustituir al moldeo por inyección con decoración en molde?
Cuando la estructura de la carcasa es sencilla y los requisitos estéticos pueden satisfacerse mediante un solo color, texturizado, recubrimiento, serigrafía o etiquetado posterior, el moldeo por inyección convencional puede ser más adecuado. Sin embargo, si se requieren patrones complejos, recubrimiento de bordes, integración de la ventana o una decoración superficial más estable, también deben compararse los procesos posteriores, la validación de durabilidad y el riesgo de defectos.
¿Qué riesgos de la película deben vigilarse especialmente en las carcasas con superficies de curvatura profunda?
Deben comprobarse especialmente el estiramiento del patrón después del preformado, la recuperación elástica de la película, el levantamiento de los bordes, las arrugas, las desviaciones de troquelado y la estabilidad del posicionamiento tridimensional. Las estructuras con curvaturas profundas o bordes muy envolventes normalmente no pueden adoptar directamente una solución IML de baja elongación; es necesario evaluar procesos de moldeo por inyección con insertos de alta elongación, como INS, y confirmarlos mediante pruebas de molde.
¿Cuál ofrece mayor durabilidad, IMR o IML?
No puede determinarse únicamente por el nombre del proceso. IML conserva la película, mientras que IMR normalmente transfiere el patrón a la superficie de la pieza; la resistencia real a los arañazos y a los productos químicos, así como la adherencia, también dependen del material de la película, la posición de la tinta, la capa protectora transparente, el sustrato plástico y el entorno de uso, por lo que deben validarse conforme a las especificaciones del producto.
¿Qué aspectos deben inspeccionarse en la aceptación de una producción piloto mediante moldeo por inyección con decoración en molde?
Se recomienda abarcar la posición y deformación del patrón, la diferencia de color, las burbujas, las vetas plateadas, las arrugas, los arañazos, la deformación de la película, el levantamiento de los bordes, los rechupes, las líneas de soldadura, la adherencia y las interferencias de montaje. El método de muestreo y los límites de aceptación concretos deben ser confirmados conjuntamente por los equipos de producto y calidad y por el proveedor antes de la producción piloto.
Key takeaways
- El moldeo por inyección convencional se centra principalmente en el conformado de piezas de plástico, mientras que el moldeo por inyección con decoración dentro del molde integra la decoración de la película o la transferencia del diseño en el proceso de moldeo.
- Las superficies planas o con curvaturas suaves y poca elongación suelen ser más adecuadas para IML; para curvaturas profundas, recubrimiento de bordes y una elongación evidente del diseño, es necesario evaluar soluciones con inserciones de alta elongación, como INS.
- Por lo general, IML conserva la película, mientras que IMR transfiere el diseño desde el material en rollo hasta la superficie de la pieza; el rendimiento específico depende del material de la película, la tinta, la capa protectora transparente y el entorno de uso.
- El DFM del moldeo por inyección con decoración dentro del molde no solo abarca la pieza de plástico, sino también la referencia de la película, el preformado, el troquelado, el posicionamiento, la compuerta, el desmoldeo y la inspección del aspecto.
- El coste y el rendimiento deben compararse utilizando datos de las pruebas de producción del proyecto; no se puede determinar qué solución es más económica basándose únicamente en la «reducción del posprocesado» o en el nombre del proceso.



